

 ناموجود
در حال بارگذاری صفحه
ناموجود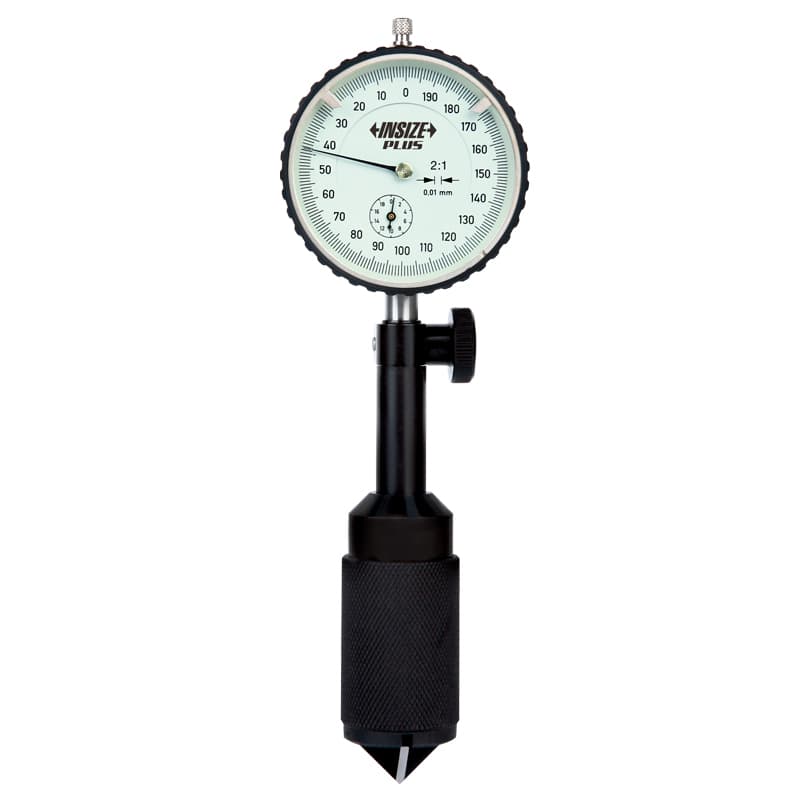 ناموجود
 ناموجود
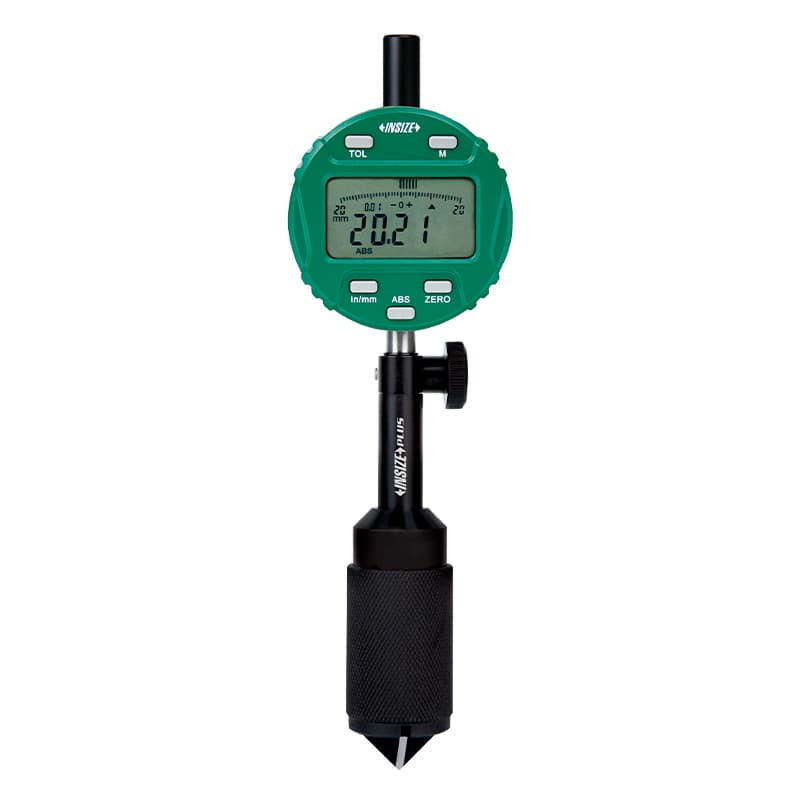
گیج پخ داخلی برای کنترل اندازهٔ دهانه یا قطر انتهایی پخ در ورودی سوراخ و برخی سوراخهای مخروطی طراحی میشود. در بازار ایران ممکن است نامهایی مانند «گیج پخ داخلی»، «پخسنج داخل سوراخ»، «گیج قطر پخ» یا «گیج دهانهٔ کونیک» را ببینید. نکتهٔ مهم این است که گیجهای خانوادهٔ 2941، 2942 و 2962 معمولاً قطر دهانهٔ پخ را میخوانند؛ قرار نیست زاویهٔ پخ، عمق پخ یا ارتفاع آن را بهتنهایی اندازه بگیرند. برای هر کدام از این کمیتها ابزار و روش متفاوتی لازم است.
در موجودی این دسته مدلهای مکانیکی 2941، دیجیتال 2942 و دیجیتال 2962 دیده میشوند؛ مدلهای 4852 و 4855-5 نیز برای اندازهگیری قطر داخلی مخروطی یا سوراخ کوچک در فهرست دسته قرار دارند. یک کد دیگر، 2248، در دادهٔ فعلی فروشگاه بهعنوان گیج دیجیتال سوراخ کوچک نامگذاری شده و گیج پخ نیست. این تفاوت در انتخاب ابزار اهمیت دارد: قرارگرفتن محصول در همین دسته بهتنهایی کاربرد آن را عوض نمیکند. در صفحهٔ محصول، کد و عنوان دقیق را بررسی کنید و اگر هدفتان پخ است، از خانوادهٔ 2941/2942/2962 آغاز کنید.
برای انتخاب، ابتدا نقشهٔ قطعه را ببینید و مشخص کنید به کدام عدد نیاز دارید: قطر دهانهٔ پخ، قطر سوراخ، زاویه، عرض پخ یا ارتفاع پخ؟ سپس زاویهٔ واقعی پخ، قطر مورد انتظار، دامنهٔ ابزار، شکل دهانه و روش صفرکردن را با کد زیرمدل تطبیق دهید. گیج پخ داخلی را با کولیس داخلسنج، بورگیج، گیج ارتفاع پخ یا پخسنج لبهٔ خارجی اشتباه نگیرید؛ این ابزارها ممکن است در یک قطعه استفاده شوند اما کمیتهای متفاوتی را اندازه میگیرند.
پخ، سطحی مخروطی یا زاویهدار است که در لبهٔ سوراخ ایجاد میشود. گیج پخ داخلی، در مدلهای مورد بحث، روی سطح پخ قرار میگیرد و اندازهٔ قطر انتهایی را از تماس با هندسهٔ مشخص میخواند. زاویهٔ پخ باید از پیش معلوم باشد یا با گیج دارای سر تماس مناسب پشتیبانی شود. اگر زاویهٔ قطعه با زاویهٔ نوک گیج همخوان نباشد، تماس جابهجا میشود و عدد میتواند نادرست باشد. بنابراین «قابل استفاده برای پخ» به معنی اندازهگیری مستقل زاویه نیست.
این نکته در محصولات رسمی INSIZE هم روشن شده است: خانوادههای داخلی 2942/2962 برای اندازهگیری قطر انتهایی پخ یا بعضی سوراخهای مخروطی تعریف شدهاند؛ سازنده تأکید میکند که ابزار زاویهٔ پخ را اندازه نمیگیرد و برای زاویههای متفاوت باید سر اندازهگیری مناسب انتخاب شود. اگر پروژه به کنترل زاویه نیاز دارد، از زاویهسنج یا ابزار هندسی متناسب استفاده کنید؛ اگر به عمق یا ارتفاع پخ نیاز دارید، گیج ارتفاع پخ مانند خانوادهٔ جداگانهٔ 2943/2944 را بررسی کنید، نه اینکه از عدد قطر پخ نتیجهگیری کنید.
مدل 2941 بهعنوان گیج پخ داخلی مکانیکی معرفی شده و با کدهای مختلف برای بازهٔ قطر و زاویههای تماس عرضه میشود. در کاتالوگ، 2941-20 و 2941-40 برای زاویهٔ 0 تا 90 درجه در بازههای مربوط به قطر، با تقسیمبندی 0.01 میلیمتر و دقت اعلامشدهٔ ±0.02 میلیمتر درج شدهاند. نسخههای 2941-203 و 2941-403 برای زاویهٔ 90 تا 127 درجه معرفی شدهاند و دقت اعلامی آنها ±0.04 میلیمتر است. 2941-20 و 2941-203 طبق کاتالوگ با رینگ تنظیم 5 میلیمتری عرضه میشوند؛ اقلام هر نسخه را با صفحهٔ محصول تطبیق دهید.
گیج مکانیکی میتواند برای محیطی مناسب باشد که نمایش مستقیم آنالوگ و عدم وابستگی به باتری ترجیح داده میشود. کاربر باید مقیاس را درست بخواند، صفر را بررسی کند و ابزار را همراستا روی دهانه قرار دهد. اگر پخ کمعمق یا لبه بسیار نازک است، سطح تماس و فشار دست اهمیت بیشتری دارد؛ فشار اضافی میتواند گیج را روی شیب جابهجا کند. هنگام اندازهگیری چند قطعه، همان جهت قرارگیری و روش تماس را تکرار کنید تا عددها قابل مقایسه باشند.
نام 2941 بهتنهایی اندازه و زاویهٔ قابل استفاده را مشخص نمیکند. پیشوند/پسوند و کد کامل را از جدول سفارش بخوانید. اگر در نقشه زاویهٔ 90 درجه درج شده، کد مناسب همان زاویه را انتخاب کنید؛ اگر زاویه 127 درجه یا مقدار دیگری است، از فروشنده تأیید بگیرید که سر اندازهگیری دقیقاً برای آن زاویه مناسب باشد. در صورت نیاز به زاویهٔ خاص غیر از نسخههای فهرستشده، امکان هد سفارشی را از سازنده یا تأمینکننده استعلام کنید؛ یک سر استاندارد را به همهٔ زاویهها تعمیم ندهید.
مدل 2942 نسخهٔ دیجیتال خانوادهٔ گیج پخ داخلی است. در اطلاعات رسمی، کدهای 2942-20 و 2942-40 با دامنههای متناظر قطر، دقت ±0.02 میلیمتر و گزینههای زاویهای مشخص شدهاند؛ برای 2942-203 و 2942-403 زاویهٔ بالاتر و دقت متفاوت ذکر میشود. اطلاعات کاتالوگ شامل رزولوشن 0.01 میلیمتر/0.0005 اینچ و قابلیتهای دیجیتال است؛ در برخی نسخهها خروجی داده با کابل اختیاری عرضه میشود. پیش از خرید، صفحهٔ همان کد را برای نمایشگر، زاویه، رینگ همراه و نوع کابل بررسی کنید.
نمایشگر دیجیتال خواندن مقدار را سریعتر میکند و احتمال اشتباه در خواندن خطوط مقیاس را کاهش میدهد، اما بهخودیخود ابزار را دقیقتر نمیکند. دقت اعلامی مدل، رزولوشن، وضعیت صفر، همراستایی، زاویهٔ پخ و کیفیت تماس همچنان تعیینکنندهاند. اگر قرار است داده به نرمافزار یا سیستم کیفیت منتقل شود، خروجی کابل را با تجهیزات خود تطبیق دهید؛ عبارت «data output» به معنی اتصال بیسیم یا سازگاری خودکار با هر رایانه و PLC نیست.
برای اندازهگیری، ابتدا قطر یا مرجع تنظیم را طبق راهنمای مدل وارد/تنظیم کنید، سپس گیج را در دهانهٔ پخ قرار دهید تا سطوح تماس روی سطح درست بنشینند. اگر نمایشگر ناپایدار است یا عدد با تغییر جزئی جهت بهشدت عوض میشود، احتمالاً زاویه یا محل تماس درست نیست، قطعه پلیسه دارد یا هد با هندسهٔ پخ هماهنگ نیست. از میانگینگیری کورکورانه روی چند قرائت نادرست پرهیز کنید؛ ابتدا علت تفاوت را پیدا کنید.
مدل 2962 در دستهٔ گیجهای دیجیتال پخ داخلی، برای اندازهگیری قطر انتهایی پخ در دامنههای مختلف عرضه شده است. کدهای سازنده بر اساس اندازه و زاویه تفکیک میشوند؛ نمونهها شامل 2962-209 برای قطرهای 1 تا 20 میلیمتر با زاویهٔ 90 درجه، 2962-409 برای 20 تا 40 میلیمتر، و کدهای بزرگتر تا 120 میلیمتر هستند. برای زاویهٔ 127 درجه، پسوندهای مربوط به 127° و برای 60 درجه، خانوادهٔ کدهای دارای پسوند 16 فهرست شدهاند. دقت اعلامشده برای این کدها ±0.02 میلیمتر و رزولوشن نمایشگر 0.01 میلیمتر است.
کد 2962 را با توجه به دو پارامتر همزمان انتخاب کنید: قطر انتهایی پخ و زاویهٔ سطح تماس. برای مثال، کد 1 تا 20 میلیمتر با زاویهٔ 90 درجه و کد 1 تا 20 میلیمتر با زاویهٔ 127 درجه لزوماً یک هد نیستند. انتخاب کد صرفاً بر اساس قطر ممکن است باعث شود گیج روی سطح پخ درست ننشیند. مقدار زاویه را از نقشه یا استاندارد قطعه بگیرید و در پیشفاکتور ذکر کنید. اگر قطر میان دو محدوده قرار دارد، به جدول کامل زیرمدلها مراجعه کنید، نه فقط نام «1 تا 120 میلیمتر» خانواده.
در برخی صفحات فروشگاهی، خانوادهٔ 2962 با عباراتی مانند «پخسنج دیجیتال 1 تا 120 میلیمتر» معرفی میشود. این عبارت برای پوشش کلی دامنه مفید است اما تمام زیرمدلها را توضیح نمیدهد. توجه کنید که دامنهٔ کل خانواده از چند گیج و چند زاویه ساخته شده، نه لزوماً یک دستگاه با یک سر قابل استفاده در تمام محدوده. پیش از خرید باید شمارهٔ قطعه و زاویهٔ head تأیید شود. از قابلیت گزارشگیری یا اتصال داده نیز تنها وقتی نام ببرید که کابل و گیرندهٔ لازم برای کد مورد نظر تهیه شده باشد.
پخ داخلی در دهانهٔ سوراخ قرار دارد و دسترسی گیج از سمت داخل انجام میشود؛ پخ خارجی روی لبهٔ بیرونی قطعه است. ابزار داخلی باید بتواند داخل دهانه قرار گیرد، قطر انتهایی را لمس کند و بدون تداخل با سطح مجاور خوانده شود. اگر هدف شما پخ بیرونی است، گیج داخلی ممکن است قابل استفاده نباشد؛ از ابزار هندسی یا پخسنجی استفاده کنید که برای سطح بیرونی طراحی شده باشد. برخی مدلهای اندازهگیری ارتفاع پخ امکان بررسی پخ داخلی و خارجی دارند، اما این ابزار با 2941/2942/2962 که قطر انتهایی پخ را میخوانند متفاوت است.
سه کمیت رایج را از هم جدا نگه دارید: قطر دهانهٔ پخ، زاویهٔ پخ و ارتفاع/عرض پخ. قطر دهانه با گیج پخ داخلی سازگار اندازهگیری میشود؛ زاویه به ابزار زاویهسنج یا روش هندسی نیاز دارد؛ ارتفاع پخ به گیج ارتفاع پخ یا سیستم اندازهگیری مناسب نیازمند است. برای کنترل کامل یک نقشه ممکن است به بیش از یک ابزار نیاز باشد. محتوای صفحهٔ محصول باید دقیقاً همان کمیت را وعده دهد که مدل اندازه میگیرد، نه اینکه همهٔ ویژگیهای پخ را به یک گیج نسبت دهد.
مدل 4852 در فهرست این دسته بهعنوان گیج سوراخ مخروطی یا taper bore gauge قرار دارد. این وسیله برای اندازهگیری سریع قطر داخلی در محدودهٔ مخروطی/سوراخ به کار میرود و با گیج پخ 2941 یکی نیست. نسخههای 4852 در اطلاعات کاتالوگ در دامنههای متفاوت مثل 1–6.5، 3–16، 15–30 و 30–45 میلیمتر آمدهاند؛ سطح اندازهگیری فولاد سختکاریشده و تقسیمبندی 0.1 میلیمتر با دقت حدود ±0.05 میلیمتر در دادهٔ سازنده درج شده است. کد دقیق را با دامنهٔ قطر و شکل سوراخ تطبیق دهید.
گیج مخروطی 4852 بهسرعت روی دیواره مینشیند و قطر را از محل تماس میخواند، اما به اندازهگیری دقیق پخ با دقت چند صدم میلیمتر یکسان نیست. اگر هدف اندازهگیری قطر سوراخ است، taper bore gauge میتواند مناسب باشد؛ اگر هدف قطر لبهٔ پخ در زاویهٔ مشخص است، 2941/2942/2962 را بررسی کنید. این تفاوت از نظر دقت و روش اندازهگیری برای خرید مهم است. در قطعات مخروطی، محل تماس باید مشخص باشد، زیرا قطر در طول مخروط تغییر میکند.
مدل 4855-5 بهعنوان small taper bore gauge برای سوراخهای کوچک معرفی شده است. دامنهٔ اعلامی آن 0.1 تا 5 میلیمتر، تقسیمبندی 0.01 میلیمتر و دقت ±0.03 میلیمتر است؛ سطح کاری سختشده و درپوش محافظ نیز در مشخصات آمدهاند. این ابزار برای کنترل سریع قطرهای کوچک مناسب است اما جای میکرومتر سهنقطهای یا بورگیج دقیق را در همهٔ کاربردها نمیگیرد. اگر تلرانس قطعه از دقت اعلامشده تنگتر است، روش دیگری انتخاب کنید یا توان اندازهگیری را با کارشناس متروژی بررسی کنید.
در جستوجوی فارسی، محصول ممکن است «بورگیج مخروطی کوچک»، «گیج قطر سوراخ کوچک» یا «گیج داخلسنج مخروطی» نامیده شود. هنگام ثبت سفارش کد 4855-5 را همراه با دامنه بنویسید تا با گیج پخ داخلی 2941 یا ست سوراخ کوچک 4208 اشتباه نشود. ابزار را با درپوش محافظ نگهداری کنید، ضربه به نوک نزنید و از بهکارگیری سطح تماس روی لبهٔ پلیسهدار خودداری کنید. در اندازههای کوچک، آسیب جزئی نوک میتواند نتیجه را بهوضوح تغییر دهد.
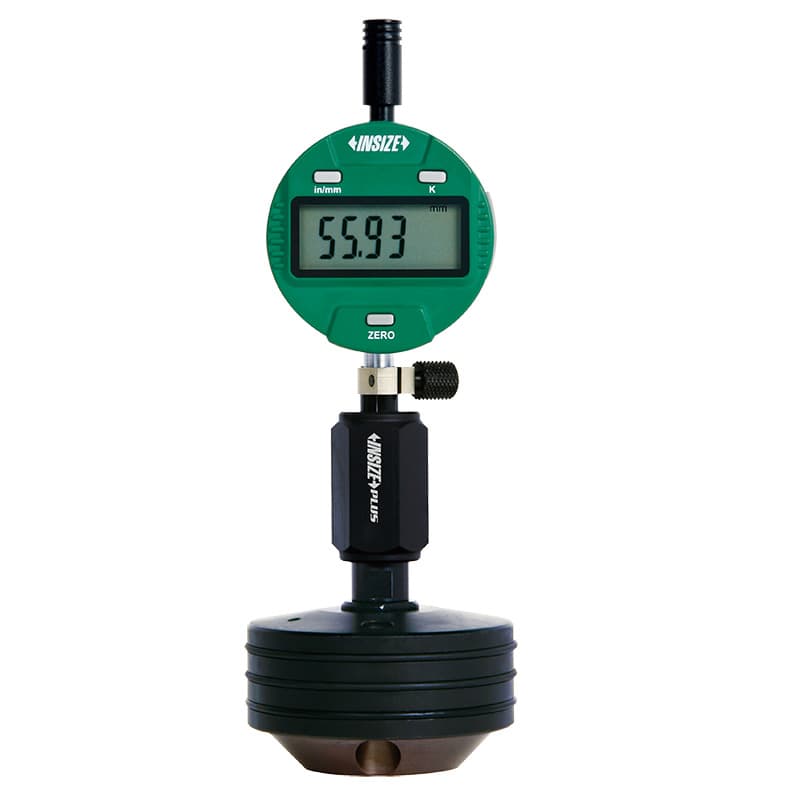
در فهرست فعلی این دسته، کد 2248 با عنوان «گیجهای حفرهٔ کوچک دیجیتال» قرار گرفته است. عنوان و کاربرد این مدل به گیج سوراخ کوچک اشاره میکند، نه اندازهگیری قطر انتهایی پخ؛ بنابراین در محتوای انتخاب پخ، آن را بهعنوان ابزار پخ معرفی نمیکنیم. اگر در فروشگاه برای پیدا کردن 2248 به این صفحه رسیدهاید، مشخصات خود محصول و زیرگروه سوراخ کوچک را بررسی کنید. این مورد احتمالاً به بازبینی دستهبندی محصول نیاز دارد؛ متن حاضر جای اطلاعات فنی همان محصول را نمیگیرد و تا زمان اصلاح طبقهبندی، این تفاوت را شفاف میکند.
| کمیت موردنیاز | ابزار مناسب برای بررسی | نکتهٔ انتخاب |
|---|---|---|
| قطر انتهایی پخ داخلی | 2941 مکانیکی، 2942 دیجیتال، 2962 دیجیتال | قطر بازه و زاویهٔ سر را با نقشه تطبیق دهید. |
| زاویهٔ پخ | زاویهسنج یا روش هندسی مناسب | 2941/2942/2962 بهتنهایی زاویه را قرائت نمیکنند. |
| ارتفاع یا عرض پخ | گیج ارتفاع پخ مانند خانوادهٔ مربوط | با قطر دهانهٔ پخ اشتباه نشود. |
| قطر سوراخ مخروطی/تغییر قطر | گیج مخروطی 4852 | محل تماس روی مخروط را تعریف کنید. |
| سوراخ مخروطی بسیار کوچک | گیج کوچک 4855-5 | دقت ±0.03mm را با تلرانس قطعه مقایسه کنید. |
| قطر سوراخ کوچک دیجیتال | کد 2248 در دستهٔ فعلی نمایش داده شده | این مدل از نظر عنوان محصول گیج سوراخ کوچک است، نه پخسنج. |
اشتباه رایج این است که خریدار تصور میکند ابزار «زاویهٔ پخ» را اندازه میگیرد، درحالیکه مدلهای 2941/2942/2962 قطر انتهایی را اندازه میگیرند. خطای دوم انتخاب کد صرفاً با دامنهٔ قطر و نادیدهگرفتن زاویهٔ سر است. خطای سوم، یکیگرفتن قطر پخ با قطر سوراخ اصلی است؛ این دو ممکن است در لبهٔ یک قطعه به هم نزدیک باشند اما مرجع اندازهگیری متفاوتی دارند. خطای چهارم، استفاده از گیج مخروطی 4852 برای پخی است که به دقت بیشتری نیاز دارد. خطای پنجم، خرید 2248 بهعنوان پخسنج صرفاً بهخاطر قرارگیری آن در دستهٔ فعلی است.
در نگهداری، هدهای تماس را از ضربه و آلودگی محافظت کنید. اگر سر اندازهگیری قابل تعویض است، تنها قطعهٔ تأییدشده برای همان کد را نصب کنید. از صفرکردن روی قطعهٔ ناشناس یا لبهٔ پلیسهدار خودداری کنید. برای اندازهگیریهای تکراری، اپراتور، زاویهٔ قرارگیری و روش تماس را ثابت نگه دارید. اگر گیج افتاده یا قرائتش ناگهان تغییر کرده است، آن را بدون بررسی وارد تصمیم پذیرش قطعه نکنید.
برای استعلام، قطر دهانهٔ پخ، زاویهٔ طراحی، داخلی یا خارجی بودن پخ، تعداد قطعات مورد کنترل و نیاز به نمایشگر/خروجی داده را بفرستید. برای 2941 یا 2942 کد مکانیکی/دیجیتال و زاویهٔ head را مشخص کنید؛ برای 2962، بازهٔ قطر و زاویهٔ 60، 90 یا 127 درجه را کنار هم بنویسید. اگر هدف اندازهگیری قطر سوراخ مخروطی است، 4852 یا 4855-5 را بررسی کنید؛ اگر قطر سوراخ کوچک لازم است، 2248 را در مشخصات خود جستوجو کنید ولی آن را با پخسنج اشتباه نگیرید.
صفحات فروشگاهی ایرانی و نمایندگیهای INSIZE در بازارهای دیگر معمولاً مدلها را با عباراتی مانند «گیج پخ داخلی»، «قطر دهانهٔ پخ»، «زاویهٔ 90 درجه»، «پخسنج دیجیتال» و کد زیرمدل معرفی میکنند. این واژگان برای جستوجوی محصول مناسباند؛ اما عنوان عمومی خانواده جای جدول کد را نمیگیرد. پیش از نهاییکردن خرید، کاتالوگ و اقلام همراه، گواهی بازرسی در صورت درج، رینگ تنظیم و کابل خروجی احتمالی را بررسی کنید. قیمت به زاویه، بازه و نوع نمایش بستگی دارد و برای همهٔ زیرمدلهای خانواده یکسان نیست.
خیر. این خانواده برای اندازهگیری قطر انتهایی پخ طراحی شده است. زاویهٔ مناسب هد باید با زاویهٔ پخ تطبیق داده شود؛ خود گیج مقدار زاویه را گزارش نمیکند.
2941 نسخهٔ مکانیکی و 2942 نسخهٔ دیجیتال گیج پخ داخلی است. دامنه و دقت به کد کامل و زاویه وابسته است؛ رینگ و خروجی داده را نیز برای هر زیرمدل بررسی کنید.
2962 مجموعهٔ کدها و بازههای زاویهای گستردهتری در مشخصات دارد. هر کد برای قطر و زاویهٔ مشخصی است؛ انتخاب از روی عدد کلی خانواده کافی نیست.
4852 گیج سوراخ مخروطی است که برای اندازهگیری سریع قطر داخلی مخروطی به کار میرود. آن را با گیج پخ داخلی که قطر انتهایی پخ را اندازه میگیرد یکی نگیرید.
در عنوان فعلی محصول فروشگاه، 2248 گیج دیجیتال سوراخ کوچک است. این محصول در دستهٔ پخ نمایش داده شده اما نباید از روی دستهبندی، آن را پخسنج فرض کرد.
برای اندازهگیری پخ داخلی، ابتدا قطر انتهایی موردنیاز و زاویهٔ واقعی قطعه را مشخص کنید. 2941 مکانیکی، 2942 دیجیتال و 2962 دیجیتال را بر اساس کد، بازه، زاویه و نوع نمایش انتخاب کنید. اگر به قطر سوراخ مخروطی نیاز دارید، خانوادهٔ 4852 را بررسی کنید؛ برای سوراخ بسیار کوچک، 4855-5 گزینهای با دامنه و دقت مشخص است. زاویه، قطر، ارتفاع و عرض پخ کمیتهای جداگانهاند و یک ابزار آنها را همگی نمیسنجد. کد 2248 نیز طبق عنوان محصول، گیج سوراخ کوچک است و در این دسته نیازمند بازبینی طبقهبندی است.
منابع فنی و بازار: مشخصات رسمی 2942، برگهٔ رسمی 2962، کاتالوگ 4852 و 4855-5، نمونهٔ عرضهٔ 2941 و صفحهٔ فروش 2962 در Meteres. تفاوت «قطر دهانهٔ پخ» با «زاویه/ارتفاع پخ» مطابق توضیح رسمی سازنده در متن رعایت شده است.