

 ناموجود
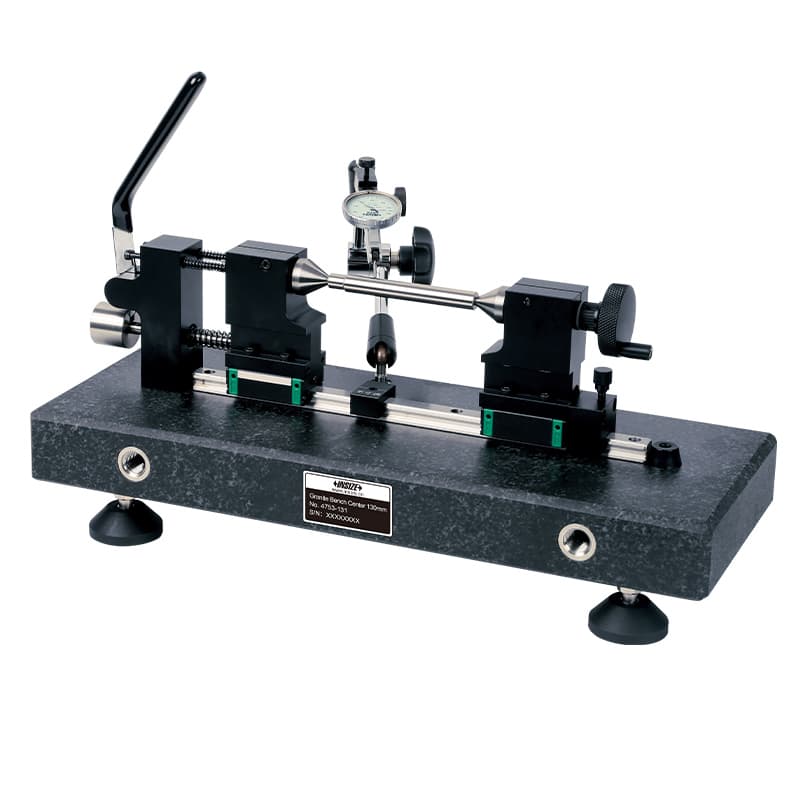
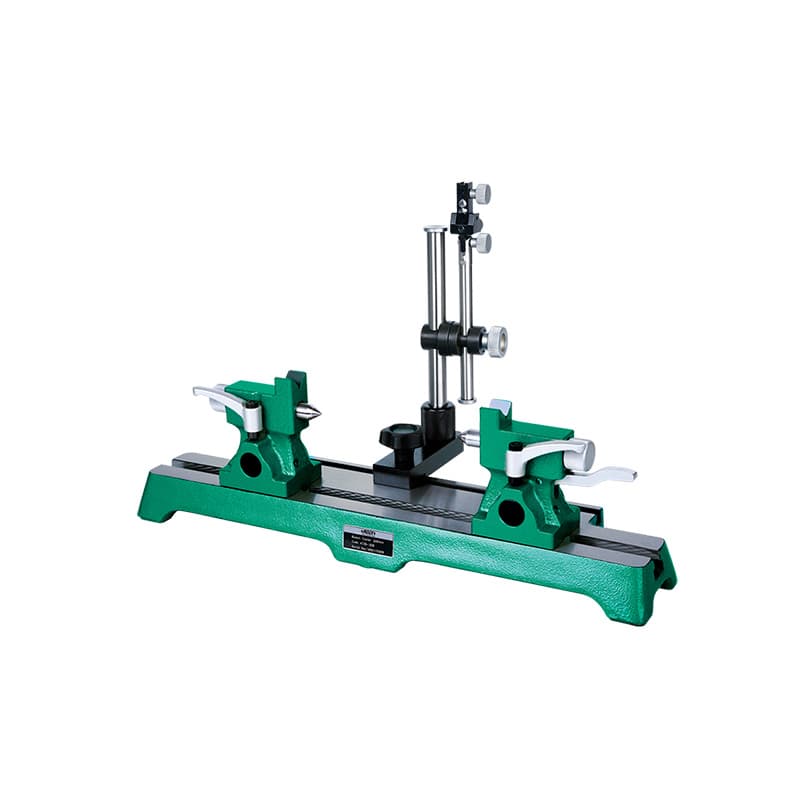
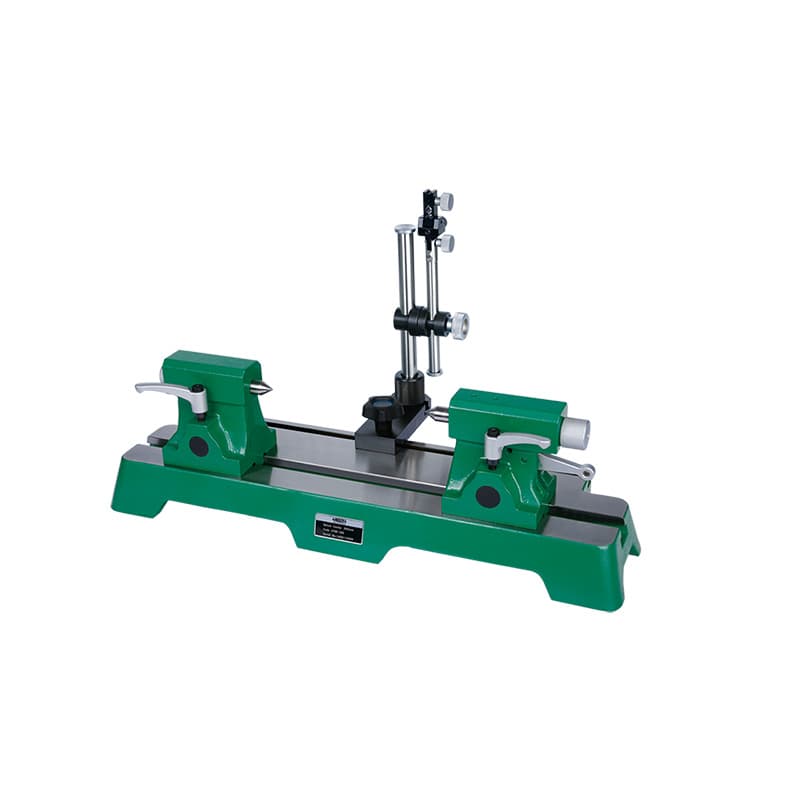
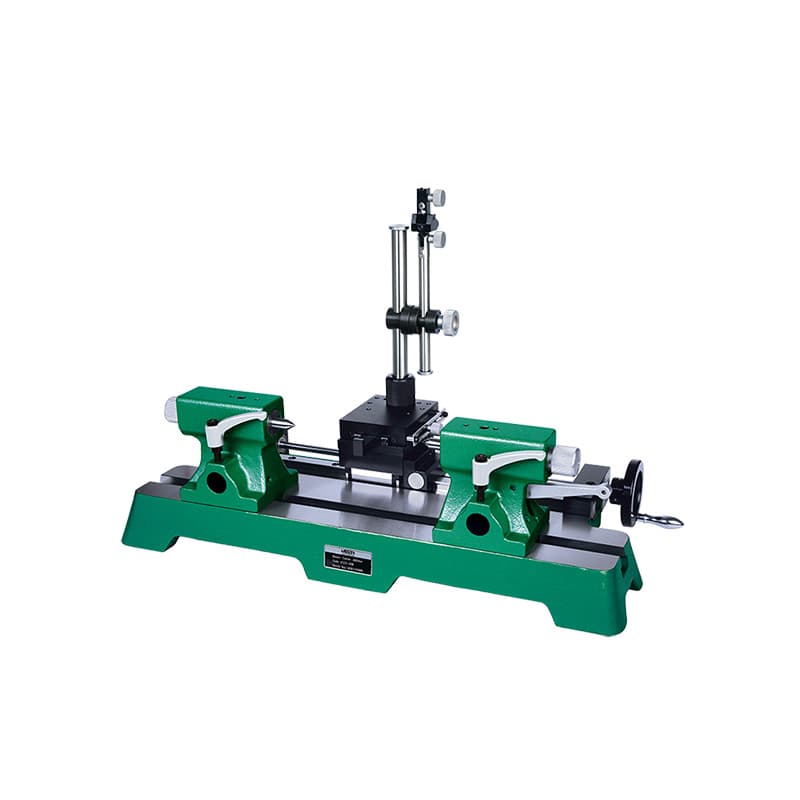
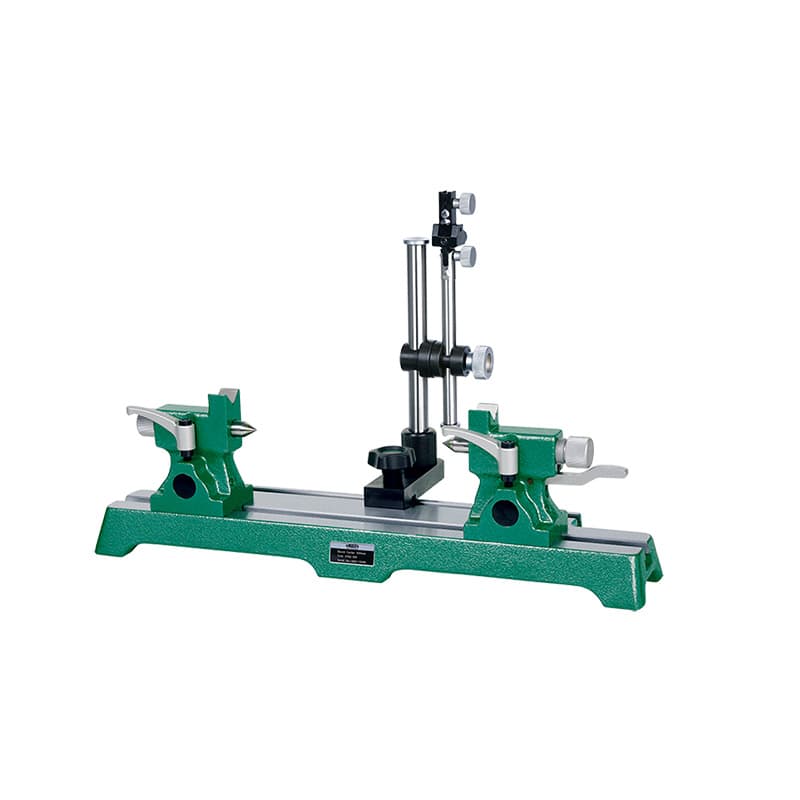
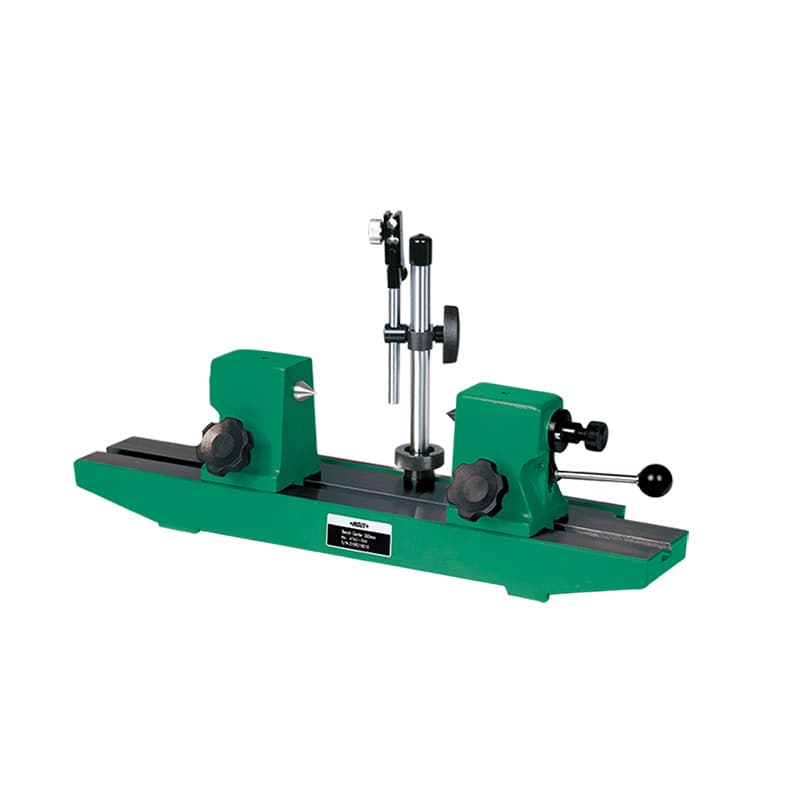
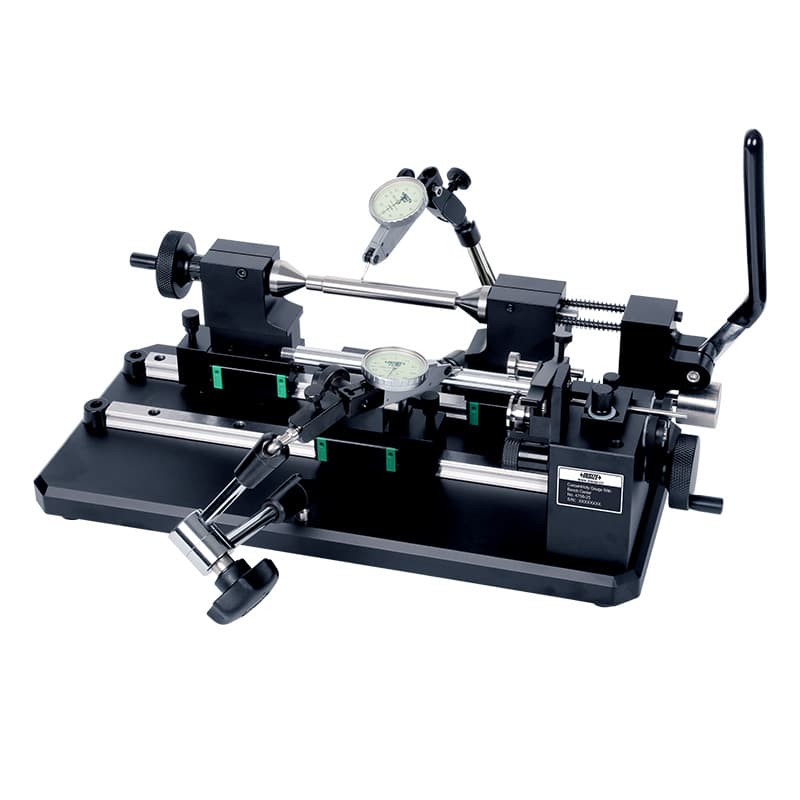
دستگاه مرغک به مرغک گرانیتی اینسایز مدل 4753
قیمت ثبت نشده
ناموجود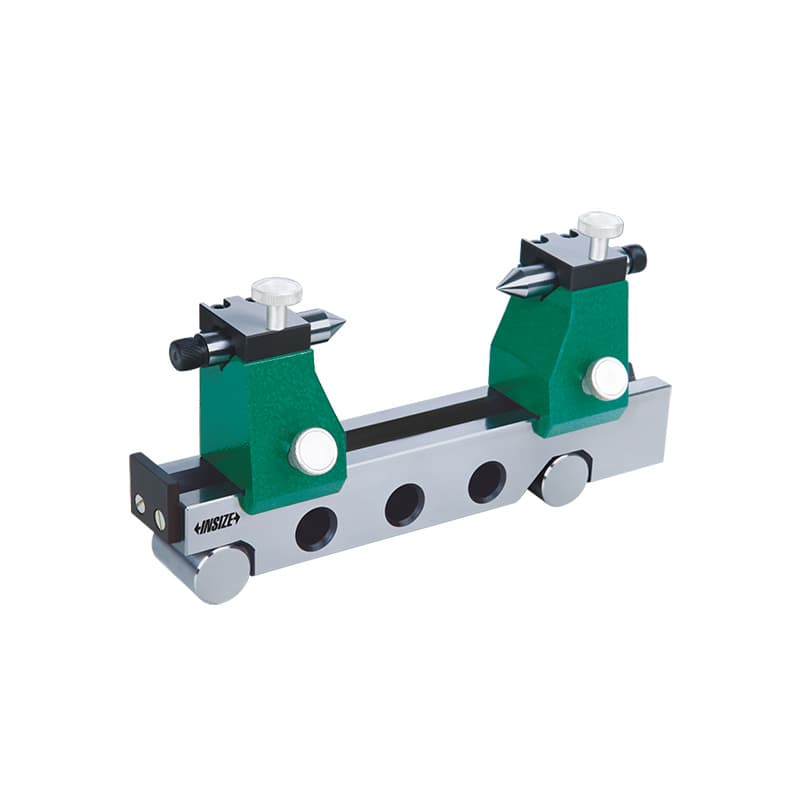 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
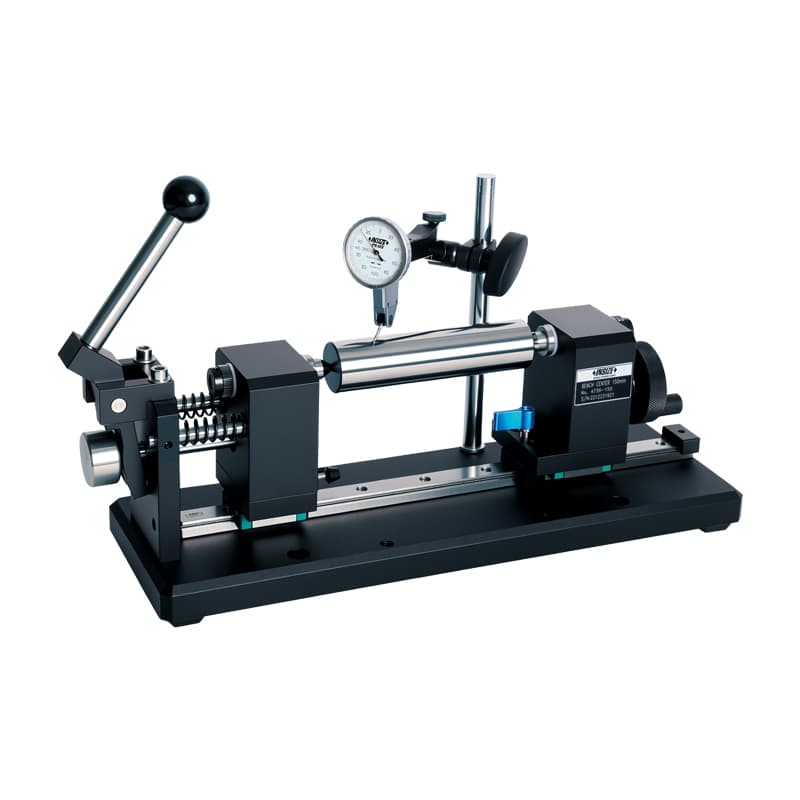
دستگاه مرغک رومیزی یا Bench Center وسیلهای برای نگهداشتن قطعات استوانهای بین دو مرکز یا روی تکیهگاه غلتکی و فراهمکردن یک مرجع چرخش و اندازهگیری است. اپراتور قطعه را روی مرغکها قرار میدهد، ساعت اندیکاتور را به سطح مورد بررسی نزدیک میکند و تغییر قرائت را هنگام چرخاندن قطعه میسنجد. این چیدمان برای بررسی لنگی شعاعی، اختلاف هممحوری، راستایی برخی سطوح استوانهای، مقایسهٔ قطعات و کنترل وضعیت شفتها و اجزای ماشینکاریشده کاربرد دارد. در بازار ایران عبارتهایی مانند «دستگاه مرغک رومیزی»، «میز مرغک»، «مرغک به مرغک»، «دستگاه اندازهگیری لنگی»، «میز کنترل لنگی شفت» و «گیج هممحوری» استفاده میشود.
محصولات این دسته فقط یک نوع میز ثابت نیستند: میز مرغک افقی، میز عمودی، مدل عمودی و افقی، مدل مینیاتوری، نسخهٔ غلتکی، مدل موتوردار، میز مجهز به سنجش راستایی و ابزارهای هممحوری در کنار هم قرار گرفتهاند. کدهایی مانند 4739، 4738، 4744، 4720، 4722، 4723، 4735، 4728، 4721 و 4753 به پیکربندیهای متفاوت اشاره میکنند. برای انتخاب، فرم قطعه، قطر و طول، محل مرکزها، وزن، نوع آزمون، کورس اندازهگیری و سازگاری با ساعت یا حسگر را مشخص کنید؛ عنوان عمومی «مرغک رومیزی» برای انتخاب مدل کافی نیست.
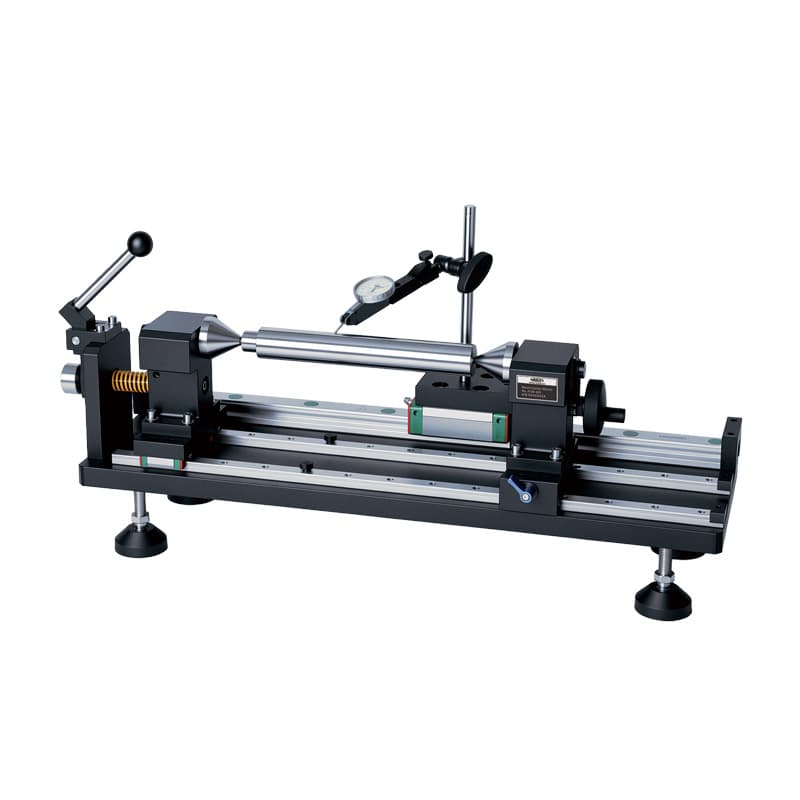
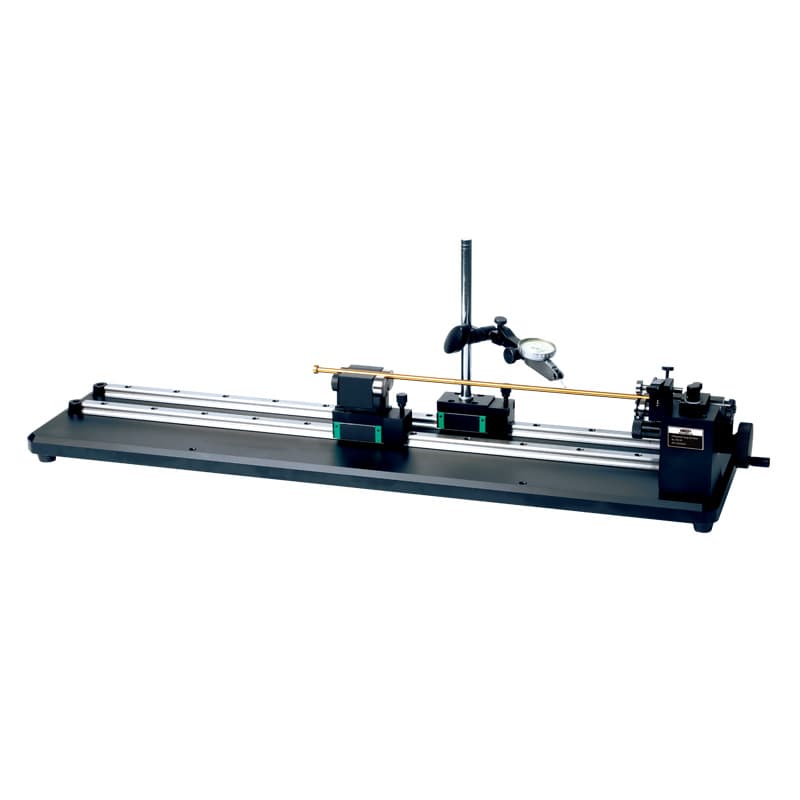
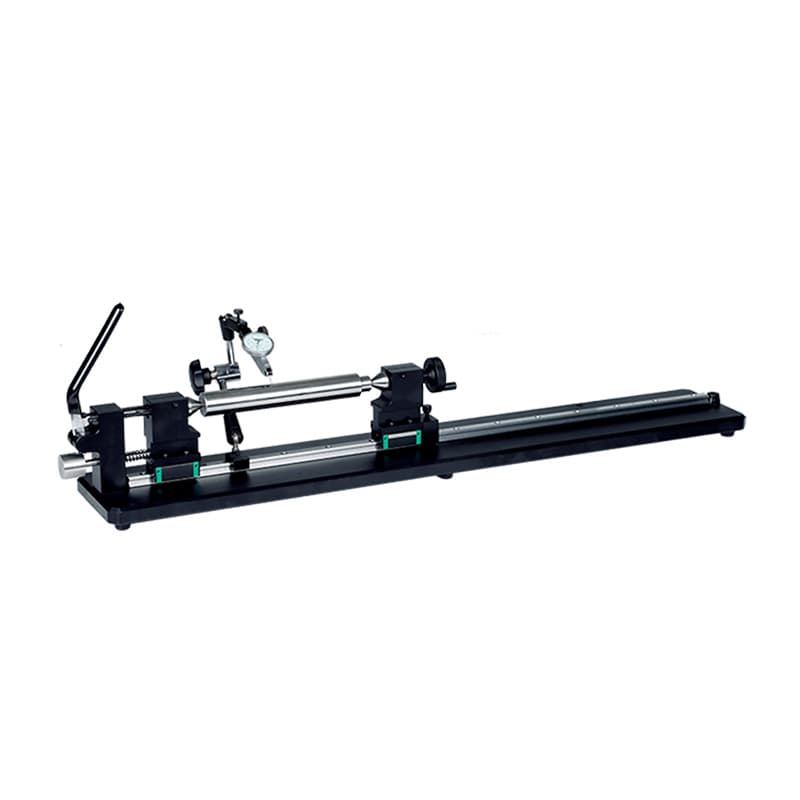
در یک میز مرغک متداول، قطعه بین مرغک ثابت و مرغک متحرک یا دو نقطهٔ همراستا نگه داشته میشود. تکیهگاهها یا نوک مراکز، قطعه را در موقعیتی تکرارپذیر قرار میدهند تا با چرخاندن آن بتوان تغییر سطح را نسبت به محور مرجع بررسی کرد. پایهٔ ساعت اندیکاتور یا ستون اندازهگیری در امتداد قطعه جابهجا میشود و نوک ساعت با سطح بیرونی، شانه یا نقطهٔ مشخص تماس پیدا میکند. چرخش دستی آرام و ثبت کمینه و بیشینهٔ قرائت، تغییرات اندازهگیریشده را نشان میدهد. در برخی سامانهها رولرها، گیره یا محور محرک وجود دارند تا نگهداری یا چرخش قطعه آسان شود.
این ابزار بهتنهایی همهٔ ابعاد قطعه را اندازه نمیگیرد. ساعت اندیکاتور، نوک تماس، مرکزها، ارتفاع محور، روش بستن و نحوهٔ خواندن نتیجه اجزای یک سامانهٔ اندازهگیری هستند. بعضی مدلها با ساعت جداگانه استفاده میشوند و ساعت ممکن است در تحویل استاندارد نباشد. هنگام استعلام بررسی کنید چه اقلامی داخل بسته هستند، چه ستون یا نگهدارندهای همراه است، کدام ساعت سازگار است و برای ثبت مقدار به ابزار جانبی نیاز دارید یا خیر.
لنگی یا runout تغییر قرائتی است که هنگام دوران قطعه، با حسگر ثابت نسبت به سطح مشاهده میشود. هممحوری یا concentricity رابطهٔ محورهای هندسی ویژگیهای مختلف قطعه را توصیف میکند. گردی یا roundness شکل یک مقطع دایرهای را ارزیابی میکند و راستایی یا straightness به انحراف خط یا محور در طول مشخص مربوط است. این مفاهیم به هم نزدیکاند، اما مترادف نیستند. اختلاف بیشینه و کمینهٔ ساعت در یک دور میتواند شاخصی از لنگی در آن آرایش باشد، اما بهتنهایی اثبات نمیکند همهٔ تلرانسهای هممحوری، گردی یا راستایی نقشه رعایت شدهاند.
نتیجه به محل تماس، مرجع دوران، تکیهگاهها، روش بستن و وجود خمیدگی یا خطای مراکز وابسته است. اگر قطعه روی نوک دو مرغک قرار میگیرد، سوراخهای مرکزی و وضعیت تکیهگاه اهمیت دارد؛ اگر روی رولر یا V-block قرار میگیرد، قطر و فرم قطعه و محل تماس با رولر نتیجه را تغییر میدهد. برای اندازهگیری رسمی، تعریف ویژگی در نقشه، datumها و روش آزمون باید روشن باشد. اگر تلرانس هندسی خاصی مطرح است، روش سادهٔ ساعتگذاری را بدون بررسی استاندارد یا دستورالعمل بهعنوان معادل آزمون تخصصی معرفی نکنید.
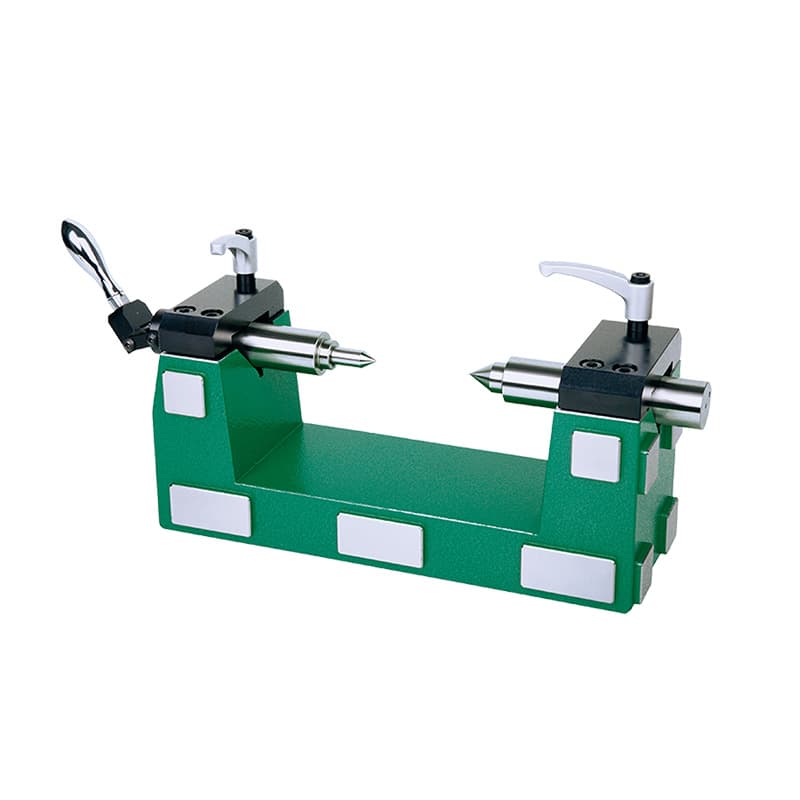
میز افقی برای قطعاتی که محور طولی آنها در امتداد دستگاه قرار میگیرد مناسب است. فاصلهٔ بین دو مرکز، ارتفاع مرکز از پایه، نوع مخروط مرغک، قطر و طول قابل مهار و ظرفیت وزنی را از جدول همان مدل بررسی کنید. برخی محصولات مانند 4739 دامنهٔ کاربرد و دقت اعلامی مشخص دارند؛ در صفحهٔ رسمی 4739-150 محدودهٔ قطر ۳ تا ۱۴۰ میلیمتر، دقت ۲ میکرومتر و پایهٔ ثابت با صلبیت بالا درج شده است. زیرمدل 4739-151 نیز پایهٔ یونیورسال و ویژگی عملیاتی متفاوت دارد. این مشخصات مختص زیرمدلهای نامبرده است، نه همهٔ میزهای مرغک.
محصولات 4738، 4744 و دیگر دستگاههای «مرغک به مرغک» ممکن است از نظر طول بین مراکز، امکان تنظیم ارتفاع، فرم تکیهگاه و شیوهٔ مهار متفاوت باشند. برای انتخاب، طول قطعه را تنها با فاصلهٔ بین مراکز مقایسه نکنید؛ باید فضای کافی برای نوک مرغک، شانهٔ قطعه، ساعت و ستون نیز وجود داشته باشد. اگر قطعه سوراخ مرغک ندارد یا فرم آن امکان مهار مستقیم نمیدهد، از فروشنده دربارهٔ تکیهگاه جایگزین، رولر، سهنظام یا فیکسچر مناسب سؤال کنید.
مدلهایی مانند 4720 با مرغکهای رولری میتوانند چرخاندن بعضی قطعات را آسان کنند و در شرایط مناسب امکان مشاهدهٔ تغییرات سطح را فراهم سازند. سطح رولر، فاصلهٔ نقطهٔ سنجش تا محور رولر و نوع تماس روی نتیجه اثر میگذارد. رولر برای هر قطر یا هندسهای مناسب نیست؛ قطعهٔ بسیار کوتاه، نازک، سنگین یا نامتقارن ممکن است پایداری کافی نداشته باشد. باید مشخص شود قطعه در طول چرخش جابهجا نمیشود و محور اندازهگیری با محل تماس سازگار است.
در این چیدمان، قطعه روی یک یا چند سطح تماس میغلتد و ممکن است نتایج با روش مرغکبهمرغک متفاوت باشد. مدل رولری را براساس دامنهٔ قطر، بار، طول قطعه، فاصلهٔ رولرها، ارتفاع محور و روش چرخاندن بررسی کنید. اگر برای کنترل لنگی تصمیم دارید ساعت را در نقاط مختلف طول حرکت دهید، ستون و دامنهٔ حرکتی آن نیز باید در استعلام مشخص شوند.
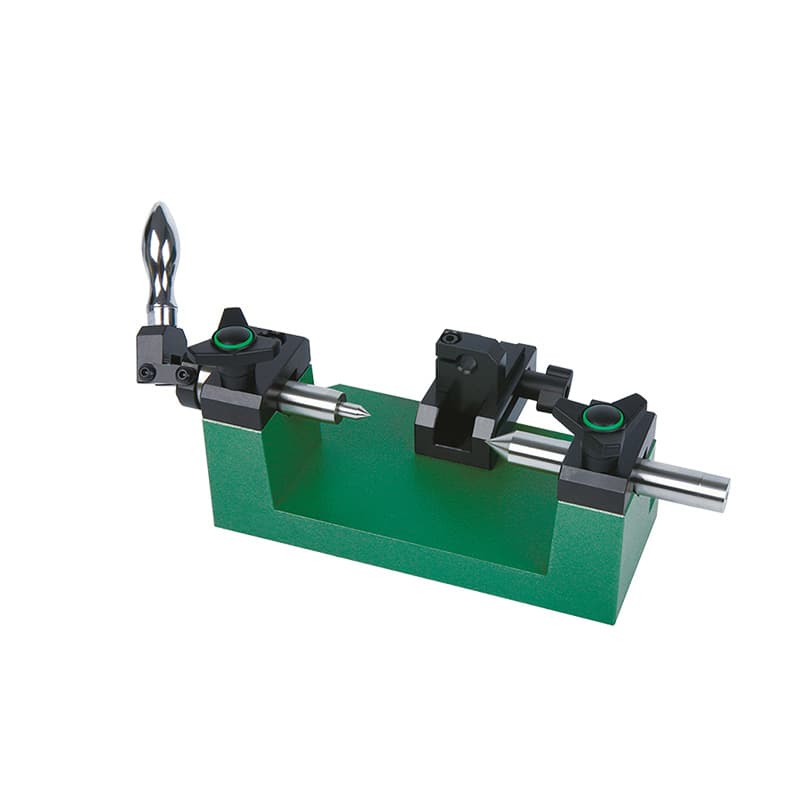
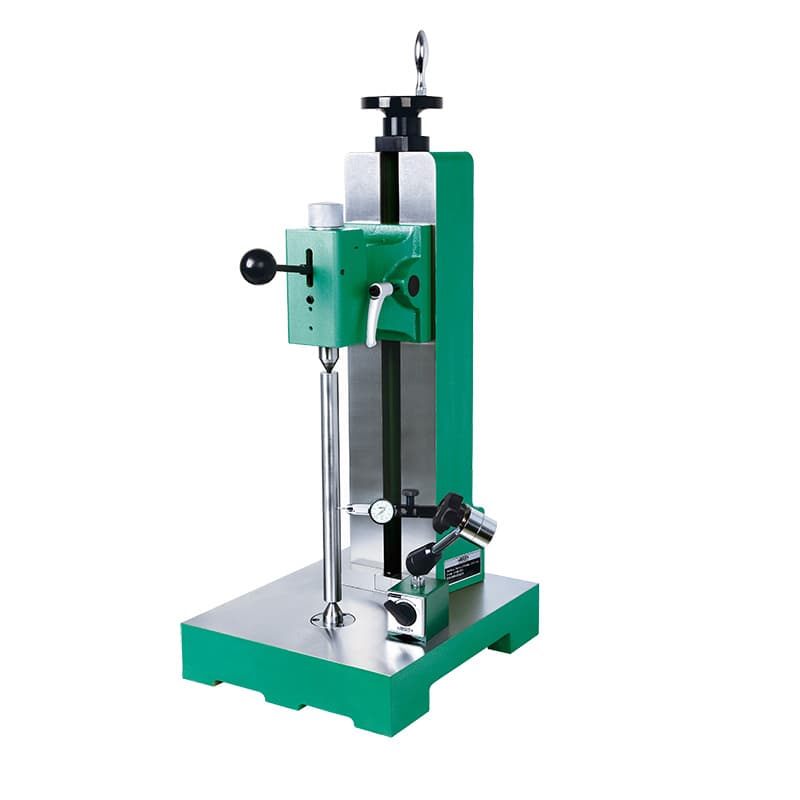
میز مرغک عمودی برای قطعات کوتاه یا آرایشهایی که نگهداری قائم دسترسی بهتری میدهد قابل بررسی است. دستگاههای 4728 و 4743 در این گروه از محصولات دیده میشوند. مدل عمودی و افقی مانند 4722 میتواند انعطاف چیدمان بیشتری ایجاد کند، اما دامنه، مرکز ارتفاع، بار مجاز و تکرارپذیری در هر وضعیت را باید جداگانه از مستندات بخوانید. عمودیکردن قطعه الزاماً برای هر هندسه مناسب نیست؛ وزن قطعه، احتمال واژگونی، مهار ایمن و خطر سقوط باید پیش از استفاده ارزیابی شود.
اگر اندازهگیری در دو جهت لازم است، تغییر وضعیت باید روشمند و تکرارپذیر باشد. پیچهای قفل، سطوح مرجع و تغییر محل تماس ممکن است قرائت را عوض کنند. در انتخاب میز چندحالته از فروشنده بخواهید نقشهٔ ابعادی و شیوهٔ تغییر وضعیت را ارائه کند و توضیح دهد کدام اقلام برای نصب ساعت در هر حالت لازماند.
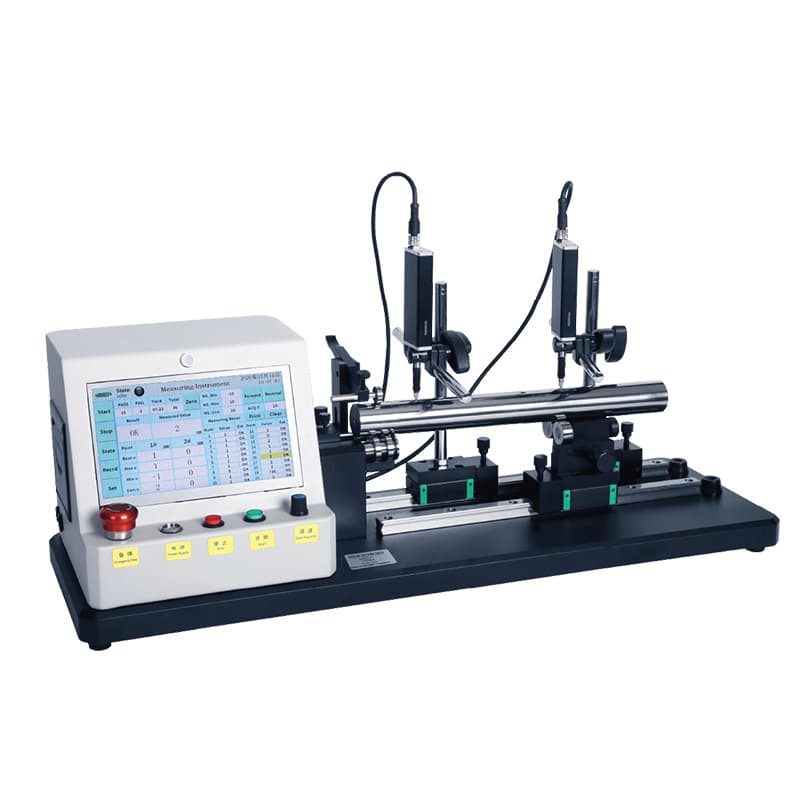
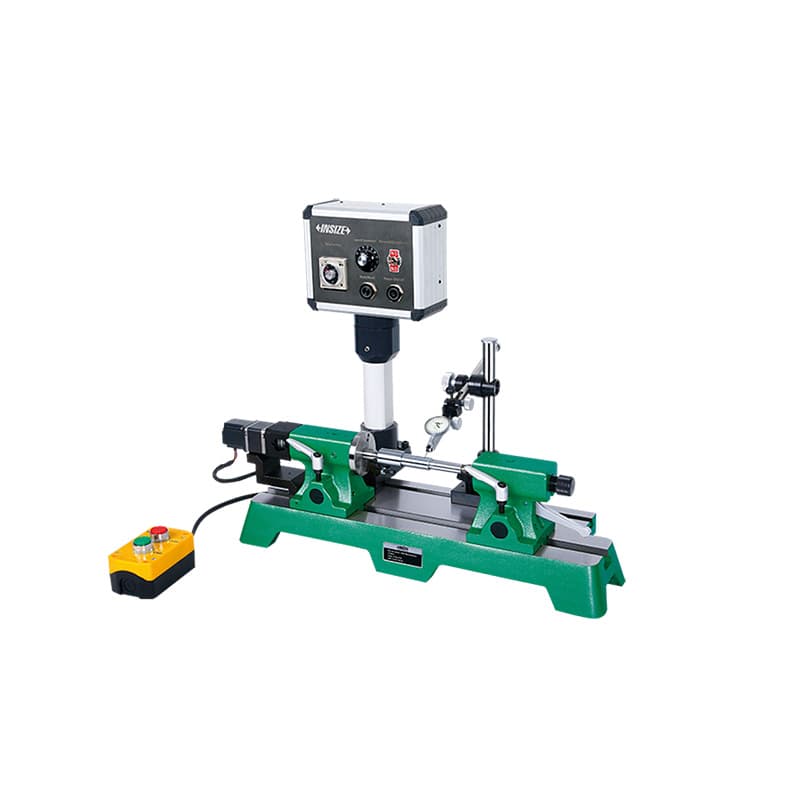
میز مرغک موتوردار یا گیج متمرکز دیجیتال موتوردار برای چرخش کنترلشده یا افزایش راحتی در اندازهگیریهای تکراری قابل استفاده است. خانوادهٔ 4735 و 4763-300 در فهرست محصولات قرار دارند. موتور میتواند سرعت یا یکنواختی چرخش را کنترل کند، اما وجود موتور بهتنهایی دقت آزمون، خروجی داده یا ثبت خودکار را تضمین نمیکند. سرعت دوران، بازهٔ قطعه، توقف اضطراری، تغذیه، نرمافزار و نوع نمایشگر را برای مدل دقیق بررسی کنید.
در سامانهٔ دیجیتال، روشن کنید که کدام بخش دیجیتال است: نمایشگر ساعت، شمارشگر، محرک دوران یا نرمافزار ثبت. اگر نیاز به ذخیرهٔ نتایج در رایانه یا اتصال به سیستم کیفیت دارید، قابلیت ارتباط و لوازم موردنیاز را صریحاً تأیید کنید. بعضی محصولات بدون ساعت اندازهگیری فروخته میشوند و خریدار باید ساعت سازگار را جداگانه تهیه کند؛ مقایسهٔ قیمت با یک سامانهٔ کامل بدون تفکیک اقلام گمراهکننده خواهد بود.
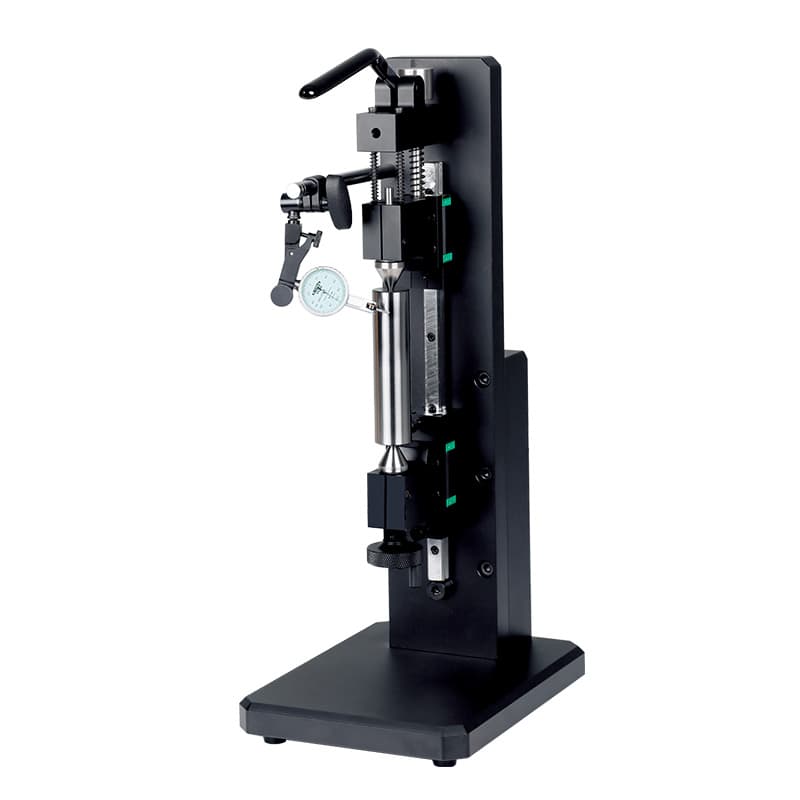
مینیمیز مانند خانوادهٔ 4721 برای قطعات کوچک و فضای کاری محدود در نظر گرفته میشود. محدودهٔ قطر، فاصلهٔ مراکز، مرکز ارتفاع، وزن مجاز و سازگاری با ساعت را پیش از سفارش بسنجید. مدل گرانیتی مانند 4753 سطح مرجع و ساختار متفاوتی دارد و برای کاربردهای مشخص میتواند مفید باشد. گرانیت از خوردگی متداول فولاد مصون است، اما در برابر ضربه و لبپریدگی باید محافظت شود. جنس پایه بهتنهایی معیار دقت یا پایداری کل دستگاه نیست؛ ساختار، هندسه، تکیهگاه، کنترل کیفیت و روش استفاده نیز اثرگذارند.
پیش از کار، سطح میز و نوکهای مرغک یا رولر را تمیز کنید و قطعه را از براده و آلودگی پاک نمایید. اگر قطعه سوراخ مرکز دارد، وضعیت سوراخ و تماس با مرغکها را بررسی کنید. قطعه را با نیروی متعادل و ایمن ببندید؛ نیروی بیش از حد میتواند قطعهٔ باریک را خم کند. ساعت اندیکاتور را در راستای مناسب نصب کنید و پیشبار را به اندازهای قرار دهید که هنگام چرخش تماس از دست نرود. برای اندازهگیری شعاعی، محور نوک ساعت و سطح تماس را طوری تنظیم کنید که خطای زاویهای کم شود.
قطعه را با سرعت کم و پیوسته بچرخانید، محل شروع را علامتگذاری کنید و کمینه و بیشینهٔ قرائت را در دور کامل ثبت نمایید. اندازهگیری را در نقاط طولی مشخص تکرار کنید؛ یک قرائت در یک محل فقط همان محل و همان آرایش را توصیف میکند. اگر قطعه در طول چرخش بالا و پایین میرود، ابتدا پایداری و نصب را بررسی کنید. خطای خود مرغک، کثیفی نوک، لقی پایه، نیروی تماس ساعت و ناهمراستایی تکیهگاهها میتوانند نتیجه را تغییر دهند.
برای آزمون رسمی، داده را همراه کد قطعه، محل سنجش، وضعیت تکیهگاه، ساعت مورد استفاده، جهت چرخش، مقدار کمینه و بیشینه، تاریخ و اپراتور ثبت کنید. اگر در مرز تلرانس هستید، وضعیت کالیبراسیون ساعت و میز، شرایط محیطی و روش تصمیمگیری را بررسی کنید. نتیجهٔ یک میز مرغک را به معیار گردی یا هممحوری خاص تبدیل نکنید مگر آنکه روش بازرسی برای آن مشخصه تعریف و صحهگذاری شده باشد.
میز مرغک قطعه را در راستای محور نگه میدارد و امکان دوران و تماس ساعت را فراهم میکند؛ گیج هممحوری ممکن است چیدمان اختصاصیتری با رولر، تنظیم دقیق، مرجع مرکزی یا ستون ساعت داشته باشد تا تغییرات شعاعی یا رابطهٔ هندسی مشخصی را اندازهگیری کند. برخی محصولات بازار این دو نام را باهم یا بهجای هم به کار میبرند. برای جلوگیری از ابهام، مشخصات عملیاتی محصول را بررسی کنید: قطعه چگونه بسته میشود؟ چه دامنهای دارد؟ دقت کدام اندازهگیری ذکر شده؟ ساعت همراه است یا جدا؟
دستگاه مرغک صنعتی با مرغک تراش نیز متفاوت است. مرغک تراش در ماشینابزار قطعه را حین ماشینکاری پشتیبانی میکند؛ Bench Center وسیلهٔ اندازهگیری و کنترل روی میز است و برای برادهبرداری طراحی نشده است. واژهٔ «مرغک به مرغک» در عنوان بعضی محصولات به آرایش دو مرکز اشاره دارد، نه به قابلیت استفاده بهعنوان مرغک دستگاه تراش.
در تراشکاری، سنگزنی و تولید شفت، میز مرغک برای کنترل لنگی سطح، مقایسهٔ نقاط در طول قطعه و بررسی بعضی ابعاد پس از عملیات استفاده میشود. در بلبرینگسازی و ساخت رولر، کنترل تغییرات سطح استوانهای و موقعیت شانهها میتواند بخشی از بازرسی باشد. در ابزارسازی، میز مرغک یک تکیهگاه برای مقایسهٔ قطعات مرجع با قطعات تولیدی فراهم میکند. در تعمیرگاه، میتوان از چیدمان مناسب برای ارزیابی تغییر شکل یا انحراف محور قطعه استفاده کرد؛ تصمیم تعمیر یا اسقاط باید با تلرانس و مشخصات سازنده هماهنگ شود.
برای کنترل طولانی یا قطعات سنگین، ظرفیت بار و طول بین مراکز اهمیت دارد. برای قطعات کوچک، مدل مینیاتوری یا گیج هممحوری سریع ممکن است زمان تنظیم را کاهش دهد. در آزمایشگاه، تکرارپذیری و روش مستندسازی اهمیت دارد؛ در کارگاه تولید، سرعت راهاندازی و سادگی دسترسی اپراتور نیز مطرح است. انتخاب نهایی باید میان دقت موردنیاز، حجم کار، بودجه و خدمات پس از فروش تعادل برقرار کند.
عبارتهای کلیدی مرتبط شامل «خرید دستگاه مرغک رومیزی اینسایز»، «قیمت میز مرغک»، «دستگاه مرغک به مرغک»، «میز اندازهگیری لنگی شفت»، «گیج هممحوری»، «دستگاه تست لنگی»، «میز مرغک با رولر»، «میز مرغک عمودی»، «مینی میز مرغک»، «دستگاه اندازهگیری هممرکزی» و «Bench Center اینسایز» هستند. در بازار بینالمللی و برخی فروشندگان منطقهای اصطلاح Bench Center بهکار میرود و فروشندگان برای توضیح کارکرد از کنترل گردی، هممرکزی یا انحراف استفاده میکنند. در عنوان فارسی بهتر است «دستگاه مرغک رومیزی» و کد مدل ذکر شود و عبارات لنگی یا هممحوری در توضیح کاربرد بیاید، نه اینکه برای همهٔ مدلها یک نتیجهٔ یکسان ادعا شود.
کاربرانی که «دستگاه هممحوری» جستوجو میکنند ممکن است دستگاه تست لنگی، گیج هممحوری یا میز مرغک بخواهند. متن دسته باید تفاوت روشها را روشن کند و صفحهٔ محصول هر مدل ابعاد، دقت، فاصلهٔ دو مرکز، نوع تکیهگاه و تجهیزات همراه را ثبت کند. اصطلاح «گردسنج» نیز ممکن است به دستگاه تخصصی اندازهگیری گردی اشاره داشته باشد و نباید بدون سند برای میز مرغک استفاده شود. نامگذاری فنی دقیق هم به اعتماد خریدار کمک میکند و هم از جذب جستوجوی نامرتبط جلوگیری میکند.
قیمت میز مرغک به طول بین مراکز، ارتفاع محور، ظرفیت و قطر قطعه، نوع تکیهگاه، رولر یا مرغک، قابلیت تنظیم، موتور، نمایشگر، اندازهگیری راستایی، جنس پایه، دقت اعلامی و اقلام همراه وابسته است. میز سادهٔ ثابت با مدل موتوردار یا دستگاه دارای اندازهگیری دیجیتال شرایط مقایسهٔ یکسانی ندارد. ساعت اندیکاتور و پایه ممکن است جداگانه فروخته شوند؛ هزینهٔ آنها، نصب، کالیبراسیون و حمل را در قیمت نهایی لحاظ کنید.
برای استعلام، طول و قطر قطعه، وزن، وجود یا نبود سوراخ مرکز، نوع پارامتر مورد اندازهگیری، کوچکترین تلرانس، تعداد آزمون روزانه و نیاز به ثبت داده را ارسال کنید. از فروشنده بخواهید نقشهٔ ابعادی، جدول محدوده، دقت مدل، روش نگهداری قطعه، فهرست اقلام استاندارد و اختیاری و شرایط خدمات را ارائه دهد. اگر قطعهٔ نمونه دارید، عکس یا نقشهٔ آن را ضمیمه کنید تا سازگاری تکیهگاه و دسترسی ساعت پیش از خرید بررسی شود.
نه لزوماً. برخی مدلها از رولر یا روش نگهداری دیگری استفاده میکنند، اما سازگاری به شکل قطعه و پیکربندی میز وابسته است. برای قطعهٔ بدون سوراخ مرکز، شیوهٔ مهار را پیش از سفارش تأیید کنید.
نه بهطور خودکار. قرائت دوران میتواند لنگی در محل اندازهگیری را نشان دهد، اما هممحوری، گردی و راستایی مشخصههای متفاوتی هستند. تفسیر نتیجه باید با نقشه و روش اندازهگیری هماهنگ باشد.
بسته به مدل و فروشنده فرق میکند. فهرست استاندارد تحویل را بررسی کنید و نوع ساعت، پایه و لوازم لازم را جداگانه در پیشفاکتور بیاورید.
فاصلهٔ بین مراکز و ظرفیت طولی، ارتفاع محور، پایداری قطعه، دامنهٔ ستون ساعت و فضای حرکت باید همزمان بررسی شوند. طول اسمی بهتنهایی برای اطمینان از دسترسی کافی نیست.
موتور میتواند چرخش را آسان یا یکنواختتر کند، اما دقت به کل زنجیرهٔ اندازهگیری، مدل، نصب، سنسور، قطعه و روش آزمون وابسته است. مشخصات همان پیکربندی را بررسی کنید.
برای انتخاب دستگاه مرغک رومیزی اینسایز، ابتدا مشخص کنید قطعه چگونه نگه داشته میشود و کدام مشخصه باید اندازهگیری شود. سپس قطر و طول، فاصلهٔ مراکز، ظرفیت، نوع تکیهگاه، ساعت و دقت کد کامل را تطبیق دهید. اگر نتیجه برای پذیرش قطعه یا گزارش کیفیت استفاده میشود، روش آزمون و معنای دقیق لنگی یا هممحوری را از ابتدا تعریف کنید.