

 ناموجود
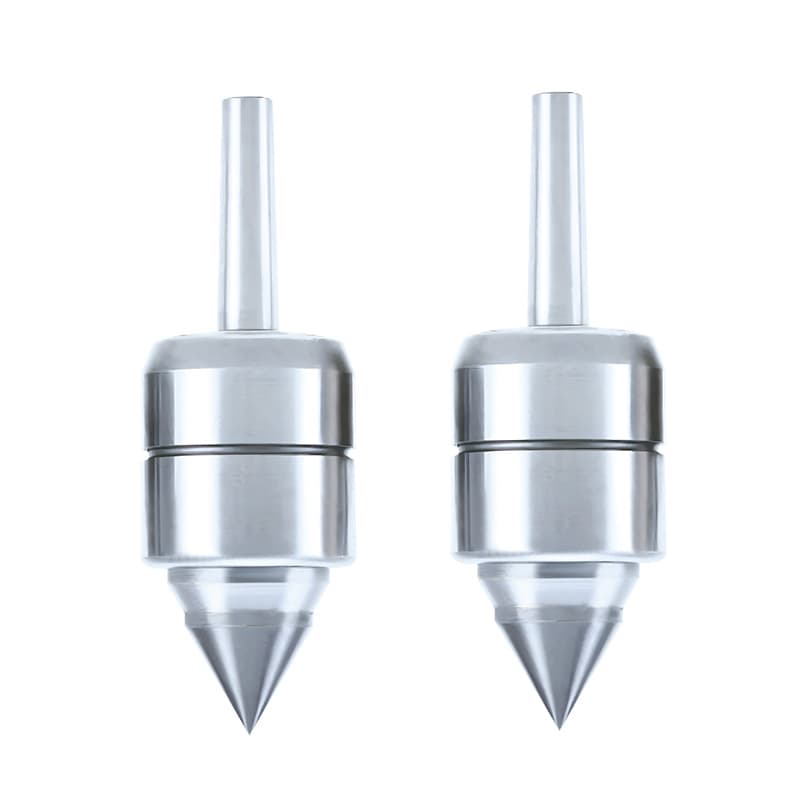
جفت مرغک گردان اینسایز سری 6392
قیمت ثبت نشده
ناموجود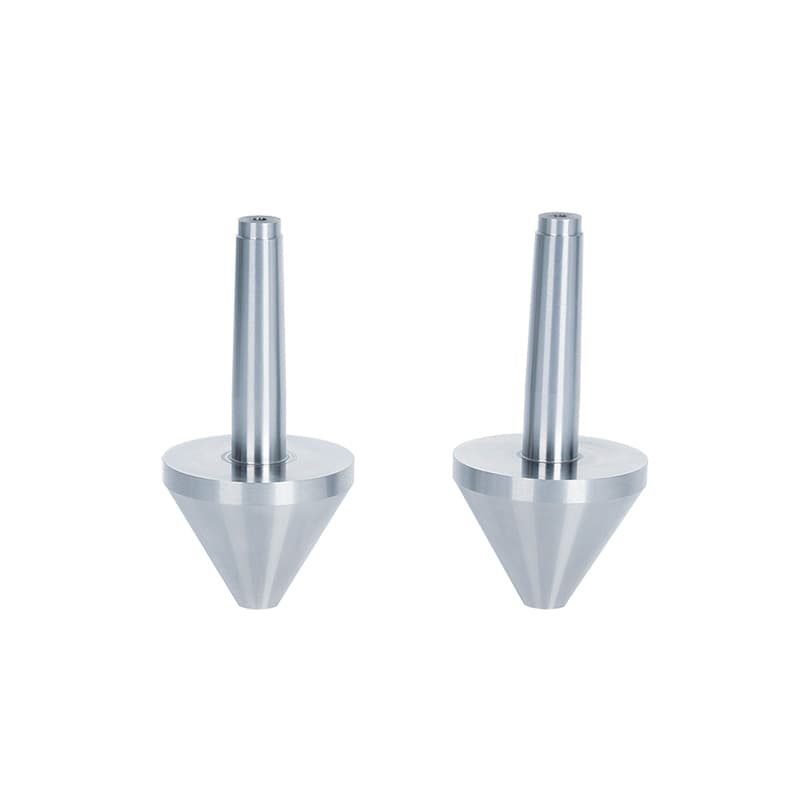 ناموجود
مرغک یکی از اجزای کوچک اما تعیینکننده در راهاندازی دستگاه تراش، میز بینمراکز و بعضی تجهیزات کنترل لنگی است. این قطعه در سوراخ مرکز قطعه مینشیند و کمک میکند انتهای کار پشتیبانی شود، محور قطعه در موقعیت مناسب بماند و بار جانبی در فرایند ماشینکاری بهتر کنترل شود. در بازار ایران برای آن نامهایی مثل مرغک تراش، مرغک ثابت، مرغک گردان، سنتر تراش، نوک مرغک و مرکز دستگاه تراش استفاده میشود. بااینحال همه این نامها به یک ساختمان یا کاربرد اشاره نمیکنند: نوک ثابت با قطعه میلغزد، نوع گردان همراه قطعه میچرخد و مرکزهای مخصوص میزهای اندازهگیری نیز باید با مخروط و سازوکار همان میز سازگار باشند.
در این دسته دو محصول اینسایز ثبت شده است: مرکزهای ثابت با کد 6391 و مرکزهای گردان با کد 6392. این صفحه برای کمک به شناخت تفاوت کاربرد و انتخاب اولیه نوشته شده است. چون کد 6391 و 6392 در خانوادههای مختلف با پسوندهایی مانند MT2 یا MT3 عرضه میشوند، خرید را بر اساس نام عمومی «مرغک» انجام ندهید؛ مخروط مورس دستگاه، نوع قطعه، سرعت دوران، بار، نحوه روانکاری و سازگاری با bench center را کنترل کنید. مشخصات نسخه دقیق ممکن است با پسوند کد تفاوت داشته باشد و هر عددی که در یک زیرمدل دیده میشود به تمام اعضای خانواده قابل تعمیم نیست.
در تراشکاری قطعات بلند یا باریک، قطعه معمولاً از یک سمت در سهنظام، کولت یا صفحهنظام گرفته میشود. اگر طول آزاد قطعه زیاد باشد، نیروی برش میتواند باعث خمشدن، لرزش یا ارتعاش شود. مرغک انتهای قطعه را از طریق سوراخ مرکز حمایت میکند تا قطعه هنگام دوران پایدارتر بماند. این تکیهگاه بهتنهایی جای انتخاب شرایط برش مناسب، ابزار تیز، گیرایی درست سهنظام و تنظیم هممحوری دستگاه را نمیگیرد، اما در setup مناسب میتواند انحراف و لرزش را کم کند.
در میزهای بینمراکز برای کنترل لنگی، نقش مرغک کمی متفاوت است. در اینجا دو مرکز، قطعه را میان خود نگه میدارند تا اپراتور آن را حول محور تعریفشده بچرخاند و تغییر سطح را با ساعت اندازه بگیرد. سطح مخروطی و محور دو مرغک بخشی از زنجیره مرجع اندازهگیری هستند. اگر نوکها آسیب دیده باشند یا با مخروط دستگاه سازگار نباشند، تکیهگاه نادرست شکل میگیرد و عدد قرائتشده قابل اتکا نخواهد بود. بنابراین مرغک یک قطعه مصرفی و تزئینی نیست؛ وضعیت هندسی و سازگاری آن مستقیماً به کیفیت ماشینکاری یا بازرسی مربوط میشود.
مرغک ثابت نوک سختکاریشدهای دارد که در سوراخ مرکز قطعه قرار میگیرد. هنگام کار، قطعه روی نوک میچرخد و تماس لغزشی در محل ایجاد میشود. این نوع برای بعضی عملیات سنتی تراشکاری و میزهای اندازهگیری متداول است؛ روانکاری نقطه تماس و تنظیم فشار اهمیت دارد. فشار بیشازحد میتواند حرارت و سایش ایجاد کند، فشار کم نیز ممکن است قطعه را ناپایدار کند. سطح مخروطی و نوک باید سالم، تمیز و بدون پلیسه باشند.
مرغک گردان از مجموعهای با نوک چرخان و یاتاقان تشکیل میشود تا نوک همراه قطعه دوران کند. در کاربردهایی که دوران پیوسته یا سرعت بالاتر مطرح است، این ساختار میتواند تماس لغزشی نوک ثابت را کاهش دهد. اما صرف داشتن بلبرینگ یا رولبرینگ به این معنا نیست که هر مرغک گردانی برای هر سرعت یا بار مناسب است. ظرفیت بار، سرعت مجاز، نوع مخروط، runout مجاز، عمر و روش نگهداری باید از سند همان مدل استخراج شوند. اگر سازنده حد سرعت یا بار مشخص کرده است، از حدسزدن بر پایه ظاهر یا اندازه قطعه خودداری کنید.
انتخاب میان مرغک ثابت و گردان بر اساس «بهتر بودن مطلق» یکی نیست؛ نوع عملیات تعیینکننده است. برای میز کنترل لنگی ممکن است مرغک ثابت سازگار با میز، مرجع ساده و دقیقی فراهم کند. در ماشین تراش با دوران طولانی، مرغک گردان ممکن است مناسبتر باشد. جنس و سختی قطعه، وضعیت سوراخ مرکز، دمای کار، روانکاری، سرعت اسپیندل و سبک اپراتور را هم لحاظ کنید. در تولید قطعات حساس، یک آزمایش اولیه با قطعه نمونه و بررسی لرزش، دما و تکرارپذیری، از انتخاب صرفاً بر اساس عنوان محصول مطمئنتر است.
در رکورد این فروشگاه، مدل 6391 با عنوان مرکز یا مرغک ثابت و مدل 6392 بهعنوان مرکز گردان ثبت شده است. منابع فروش و کاتالوگهای اینسایز برای زیرمدلهای 6391، نوع Bull Nose Center یا مرکز نوکپهن و مخروطهایی مانند MT2 و MT3 را نمایش میدهند؛ بعضی فروشندگان هم نشان میدهند که نسخههایی از 6391 بهصورت جفت فروخته میشوند و برای برخی bench centerهای اینسایز مناسباند. بنابراین پیش از سفارش باید از فروشنده پرسید محصول دقیق صفحه کدام پسوند، سایز مورس و تعداد قطعه را شامل میشود. عبارت «6391» بهتنهایی برای تعیین شکل نوک یا مخروط کافی نیست.
برای 6392، فهرست رسمی خانواده ابزارهای کنترل هممحوری و لنگی، عنوان Rotary Centers را با کد 6392-MT معرفی میکند. نام دقیق زیرمدل MT و سایز مخروط باید از کاتالوگ یا پیشفاکتور تأیید شود. چون صفحه محصول این دسته کد کلی 6392 را نمایش میدهد، متن حاضر هیچ حد بار، سرعت، دقت یا اندازه مخروطی را برای محصول کلی تضمین نمیکند. اگر استفاده روی میز 4723، 4788 یا دستگاه تراش مشخصی مدنظر است، شماره مدل دستگاه و تصویر یا مشخصات مخروط را به فروشنده بدهید تا تطبیق کتبی انجام شود.
پسوند مورس معمولاً به مخروط دنباله ابزار اشاره میکند. در خرید، «مورس ۲» و «مورس ۳» را با شماره دقیق نگهدارنده دستگاه تطبیق دهید؛ هر دو مخروط از نظر اندازه و طول یکسان نیستند و با زور جا زدن یا استفاده از تبدیل نامناسب، هم اتصال آسیب میبیند و هم محور ابزار از وضعیت صحیح خارج میشود. در برخی مجموعهها مرغکها در جفت عرضه میشوند، اما برای دیگر محصولات ممکن است یک عدد در هر بسته باشد. تعداد داخل جعبه را از روی متن رسمی اقلام همراه استعلام کنید.
مرکزهای Bull Nose یا نوکپهن برای پشتیبانی قطعاتی به کار میروند که انتهای تختتر یا قطر بزرگتری دارند و شکل نوک مخروطی استاندارد امکان تماس مناسب با آنها را فراهم نمیکند. این نام نباید با مرغک زنده یا مرکز گردان اشتباه شود؛ «نوکپهن» به شکل تماس اشاره میکند و «گردان» به سازوکار چرخش نوک. یک مدل ممکن است ثابت و نوکپهن باشد، درحالیکه مدل دیگری مرکز گردان با نوک معمولی باشد. برای کاربرد خاص، عکس مقطع، زاویه یا قطر نوک، نوع سوراخ مرکز قطعه و سازگاری با نگهدارنده را از کاتالوگ بررسی کنید.
در بازار صنعتی، قطعههای بزرگتر یا سرهای خاص ممکن است به نوک پهنتر نیاز داشته باشند تا نیرو روی سطح مناسب تقسیم شود. اما این موضوع بهمعنای امکان تماس با هر سطح تخت یا بدون سوراخ مرکز نیست. برای جلوگیری از لغزش، انتهای قطعه باید شکل تماس سازگار داشته باشد و محور قرارگیری نیز درست تعریف شود. اگر قطعه سوراخ مرکز استاندارد ندارد، نباید مرغک را بهصورت نقطهای روی سطح صاف فشار داد؛ برای این حالت، فیکسچر یا روش مهار دیگری لازم است.
پیش از نصب، مخروط مادگی دستگاه و دنباله مرغک را با دستمال تمیز و بدون پرز پاک کنید. وجود براده، روغن غلیظ، زنگ یا پلیسه میتواند باعث کجنشستن ابزار شود. اگر روی نوک اثر ضربه یا لبپریدگی مشاهده میکنید، آن را برای اندازهگیری دقیق به کار نبرید. دنباله را طبق روش دستگاه جا بزنید؛ از ضربه مستقیم چکش به نوک سختکاریشده خودداری کنید. هنگام استفاده از مرغک ثابت، دستورالعمل روانکاری را رعایت کنید تا تماس در سوراخ مرکز داغ یا ساییده نشود.
نیروی مرغک باید فقط برای پشتیبانی مطمئن قطعه کافی باشد. بستن بیشازحد ممکن است به یاتاقانها، سوراخ مرکز، قطعه نازک یا سطح تکیه آسیب بزند. در حین تراشکاری، صدای غیرمعمول، افزایش سریع حرارت یا ایجاد براده و سایش در سوراخ مرکز را جدی بگیرید. بعد از کار، آلودگی و ماده خنککننده را پاک کنید، سطح تماس را خشک کنید و برای جلوگیری از خوردگی در شرایط نگهداری مناسب قرار دهید. نوکهای دقیق را کنار ابزارهای سنگین رها نکنید و آنها را در جعبه یا محفظه جدا نگه دارید.
مرکز گردان پیش از استفاده باید از نظر چرخش روان، صدای یاتاقان، لقی غیرعادی و سلامت نوک بررسی شود. محور دنباله را بهصورت کامل و تمیز در اسپیندل یا نگهدارنده نصب کنید. هنگام شروع کار، دور را مطابق دستورالعمل سازنده انتخاب کنید و ابتدا با سرعت و بار مناسب وضعیت را بسنجید. اگر صدای تقتق، گیرکردن، لرزش یا دمای غیرعادی دیده میشود، کار را متوقف کنید و علت را پیدا کنید. یاتاقان داخلی را بدون مجوز یا دستور سرویس سازنده باز نکنید؛ روانکاری نامناسب میتواند خرابی را تشدید کند.
کدهای 6392 ممکن است در زیرمدلهای مختلف برای نوع مخروط متفاوت باشند. اگر یک مرکز گردان قبلی در کارگاه دارید، آن را صرفاً با تطبیق قطر بدنه جایگزین نکنید؛ طول دنباله، مخروط، شکل نوک، طول کلی، محدوده دور و مقدار runout قابل قبول هم مهماند. وقتی دقت اندازهگیری حیاتی است، پس از نصب، لنگی خود مرکز را با ابزار مرجع بررسی کنید تا سهم خطای مرکز از قرائت قطعه جدا باشد.
در میز بینمراکز، مرغکها قطعه را در امتداد محور مشخص نگه میدارند و کاربر میتواند با چرخاندن قطعه، تغییرات سطح را با ساعت اندیکاتور ثبت کند. در این کاربرد، مرکز باید با مخروط و طرح نگهدارنده میز سازگار باشد. برای بعضی میزهای اینسایز، منابع فروش مدل 6391 را بهعنوان جفت مناسب bench centerهای خانواده 4723 یا 4788 معرفی میکنند؛ پیش از سفارش مدل میز و نسخه مرغک را با هم تطبیق دهید. اگر میز از مرغکهای استاندارد خودش استفاده میکند، قطعه جانبی جدید را بدون تأیید سازنده جایگزین نکنید.
قرارگیری درست دو مرکز، تمیزی سوراخهای قطعه، نیروی یکنواخت و تنظیم ساعت روی سطح مناسب باعث میشوند قرائت تکرارپذیرتر شود. اگر قطعه بین دو مرکز تاب دارد، نخست بررسی کنید آیا خود سوراخهای مرکز هممحورند و آیا سطح مرجع مناسبی برای چرخاندن فراهم میکنند. «لنگی روی میز مرغک» لزوماً معادل هممحوری واقعی همه سطوح قطعه نیست. برای گزارش، روش، محل اندازهگیری و شناسه تکیهگاهها را ثبت کنید.
در جستوجوی فارسی، کاربر ممکن است «مرغک تراش»، «مرغک مورس»، «مرغک ثابت اینسایز»، «مرغک گردان»، «سنتر گردان تراش» یا «مرکز میز اندازهگیری» بنویسد. برای پیدا کردن محصول مناسب، این عبارتها را همراه کد 6391 یا 6392 جستوجو کنید. در عنوان محصول بهتر است نام رایج فارسی، نوع مرکز و کد برند دیده شوند؛ عنوانی مانند «مرغک ثابت نوکپهن اینسایز 6391، مورس ۲» از «مرکز مرده» که ترجمه لفظی و نامأنوس است، برای مخاطب کارگاهی روشنتر است. برای 6392 نیز «مرغک گردان اینسایز» یا «مرکز گردان» عبارتهای آشناتری هستند.
هنگام استعلام از فروشنده، تصویر و کد کامل را درخواست کنید و این موارد را در متن پیشنهاد قیمت ثبت کنید: نوع مرکز (ثابت/گردان/نوکپهن)، سایز مورس، تعداد قطعه در بسته، ابعاد نوک، تناسب با مدل دستگاه، ظرفیت بار و سرعت مجاز در صورت گردانبودن، runout مجاز، روش نصب و نگهداری، وضعیت موجودی و ضمانت. اگر محصول برای میز اندازهگیری است، این موضوع را صریحاً بگویید؛ ممکن است معیار انتخاب با مرغک عمومی تراش فرق داشته باشد. هیچ سازگاری یا مشخصهای را فقط از روی نام سری نتیجهگیری نکنید.
در بررسی صفحات تخصصی فروش خارجی، مدلهای 6391 بهعنوان Bull Nose Center و با انتخاب سایز MT2 یا MT3 عرضه میشوند؛ همچنین کاربرد سازگاری با برخی میزهای بینمراکز در توضیحات فروشنده آمده است. فهرست رسمی INSIZE نیز 6391 را Dead Centers و 6392-MT را Rotary Centers در گروه ابزارهای کنترل هممحوری و لنگی قرار میدهد. این تفکیک نشان میدهد بهتر است صفحه محصول فارسی ترجمه عمومی و تحتاللفظی نباشد و نوع مکانیکی کالا را واضح بگوید. منبع فروشنده برای تشخیص کد مفید است اما برای حدود بار و دقت، کاتالوگ رسمی همان زیرمدل را ملاک قرار دهید.
در ترجمه منابع فنی، Dead Center گاهی «مرکز ثابت» یا «مرغک ثابت» ترجمه میشود. عبارت «مرغک مرده» ترجمه تحتاللفظی است و در گفتار بسیاری از کارگاههای فارسی رایج یا روشن نیست. برای سفارش، کد محصول و نوع ثابت را مشخص کنید تا ابهام کاهش یابد.
وقتی قطعه با سرعت دوران میکند و طراحی دستگاه اجازه استفاده از مرکز گردان میدهد، این نوع را با توجه به بار و دور کاری بررسی کنید. اگر عملیات شما اندازهگیری دقیق روی bench center است، مرکز ثابت سازگار ممکن است انتخاب مناسبتری باشد. انتخاب نهایی را با دفترچه دستگاه و پارامترهای نسخه محصول تطبیق دهید.
اینها دو اندازه مخروط دنباله هستند و در نگهدارندههای متفاوت جا میگیرند. یکی بهجای دیگری نصب نمیشود مگر با تبدیل تأییدشده و مناسب. سایز دقیق مخروط دستگاه را پیش از خرید مشخص کنید.
فروشندگان برای بعضی زیرمدلها عبارت supplied in pair را درج کردهاند؛ اما چون صفحه فروشگاه کد کلی 6391 را نشان میدهد، تعداد بستهبندی را از فروشنده همین محصول استعلام کنید. فرض جفتبودن میتواند باعث سفارش ناقص یا اختلاف در تحویل شود.
حدود مجاز به طراحی مرکز، جنس قطعه، روانکاری و شرایط عملیات وابسته است. بدون داده سازنده یا ارزیابی ایمنی، برای سرعت بالا تصمیم نگیرید. در کاربرد دورانی، نوع گردان و محدودیتهای درجشده در دفترچه را بررسی کنید.
خیر. سایز مخروط، عمق نشیمن، فرم نگهدارنده، نوع نوک و شرایط بار باید هماهنگ باشند. سازگاری را از روی سایز مورس و کاتالوگ دستگاه بررسی کنید و اگر برای میز اندازهگیری تهیه میکنید، مدل میز را نیز اعلام کنید.
برای انتخاب مرغک دستگاه تراش یا میز اندازهگیری، اول مشخص کنید به مرکز ثابت، گردان یا نوکپهن نیاز دارید. سپس نوع دستگاه، سایز مورس، شکل سوراخ مرکز قطعه، سرعت و بار کاری، تعداد موردنیاز و سازگاری با fixture را بررسی کنید. کدهای 6391 و 6392 در صفحه فروشگاه به دو نوع متفاوت اشاره دارند؛ پس نام فارسی، عکس و کد کامل را پیش از پرداخت کنار هم کنترل کنید. مشخصات نسخه را از کاتالوگ یا دفترچه رسمی همان زیرمدل بگیرید و اعداد یک کد را به کد دیگر تعمیم ندهید.
برای استفاده در کنترل لنگی، سلامت نوک و محور مرغک بخشی از صحت نتیجه است. پیش از اندازهگیری، قطعه و مرکزها را تمیز کنید، نیروی نگهداری را درست تنظیم کنید و در صورت نیاز runout خود مرکزها را جداگانه کنترل کنید. در خرید آنلاین، اطلاعات روشن درباره مورس، تعداد اقلام، سازگاری و روش نگهداری از عنوان کوتاه یا عکس محصول ارزش بیشتری دارد. با همین جزئیات میتوان میان مرغک ثابت، مرکز گردان و قطعه مناسب میز بینمراکز انتخابی مطمئنتر داشت.
برای مشخصات قطعی محصولی که در این فروشگاه سفارش میدهید، کد کامل روی پیشفاکتور و سند فنی همان کد را ملاک قرار دهید؛ منابع فروش ممکن است زیرمدلهای متفاوتی را نمایش دهند.