

 ناموجود
در حال بارگذاری صفحه
ناموجود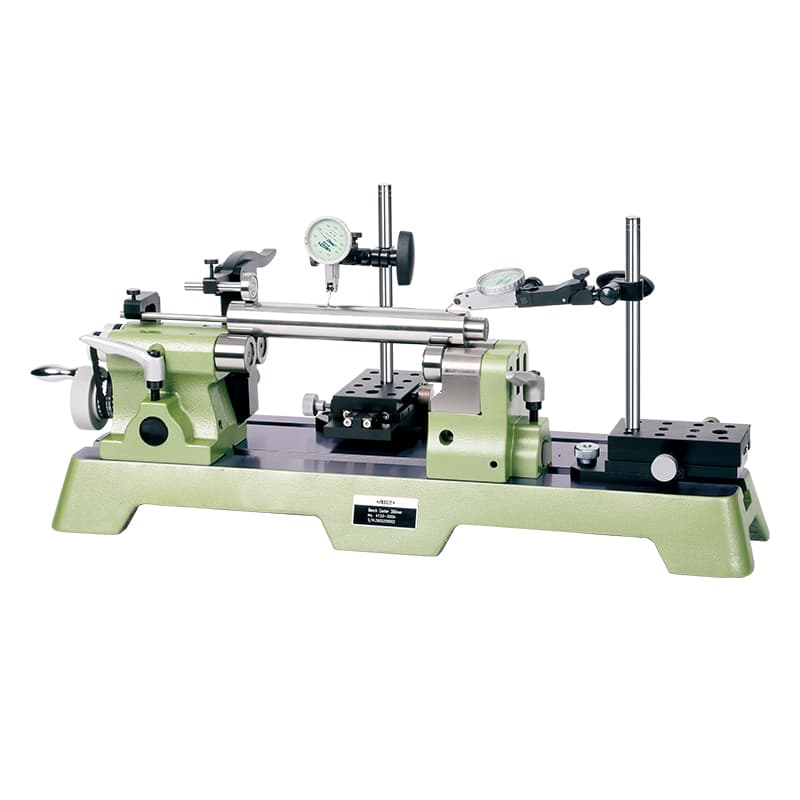 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
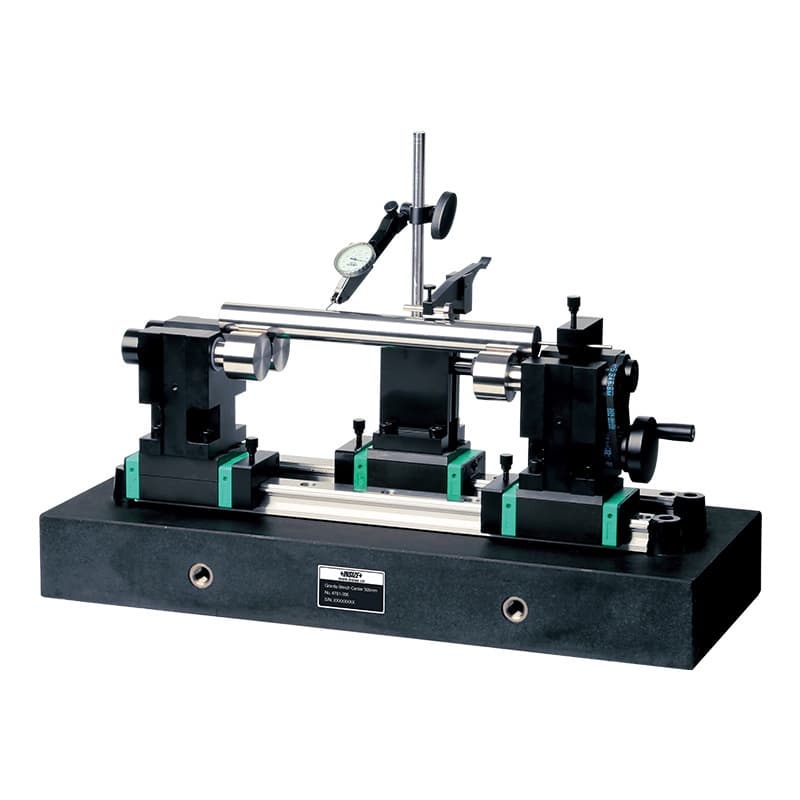
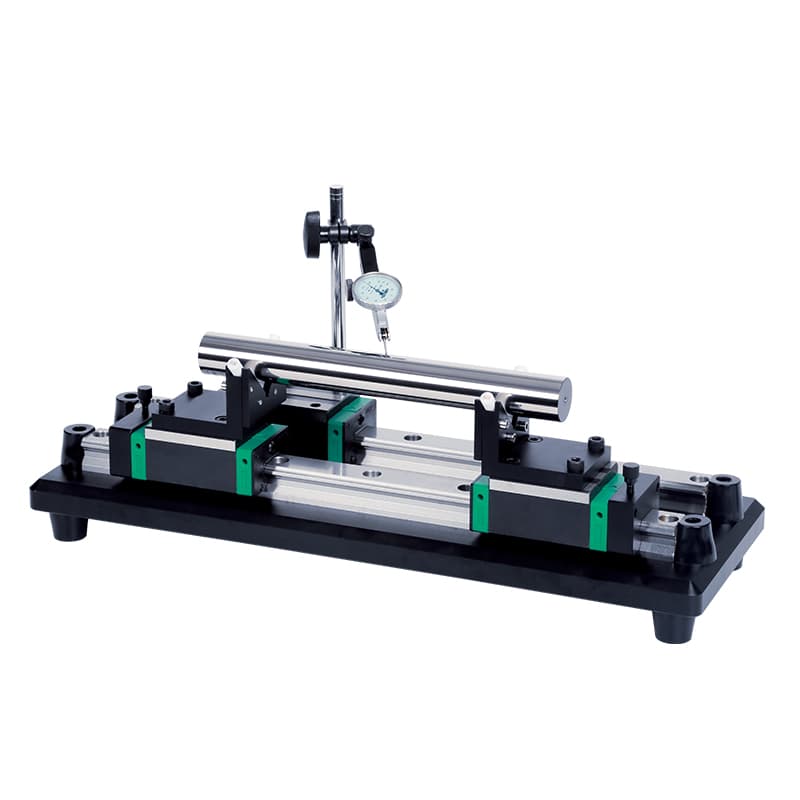
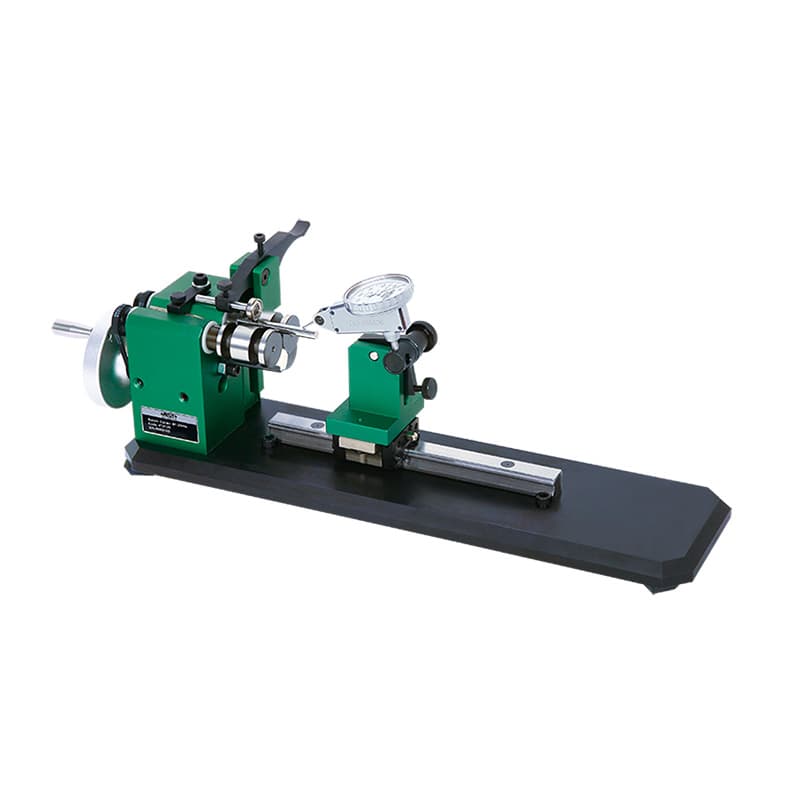
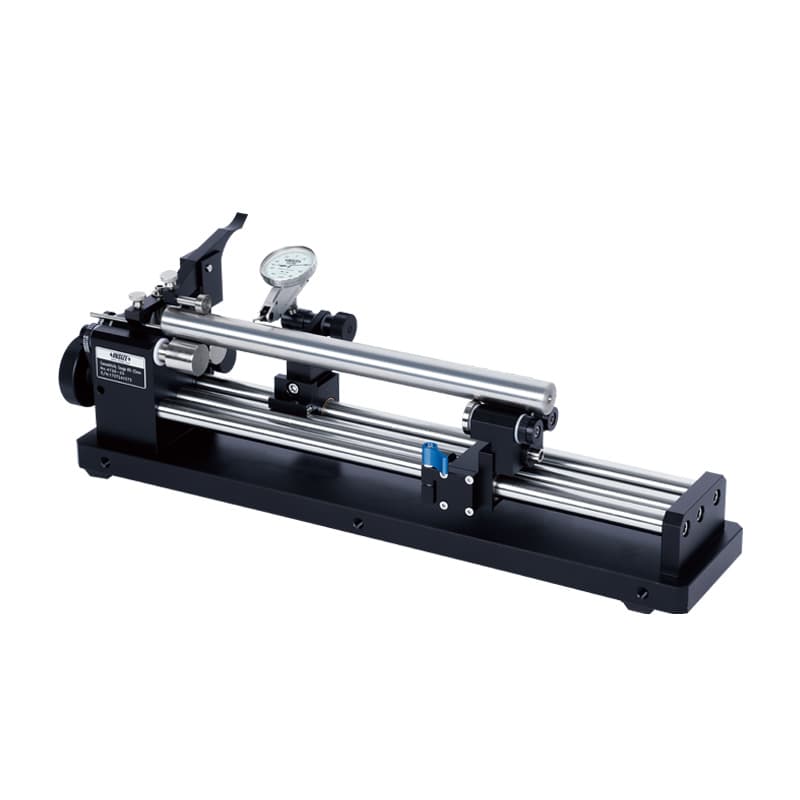
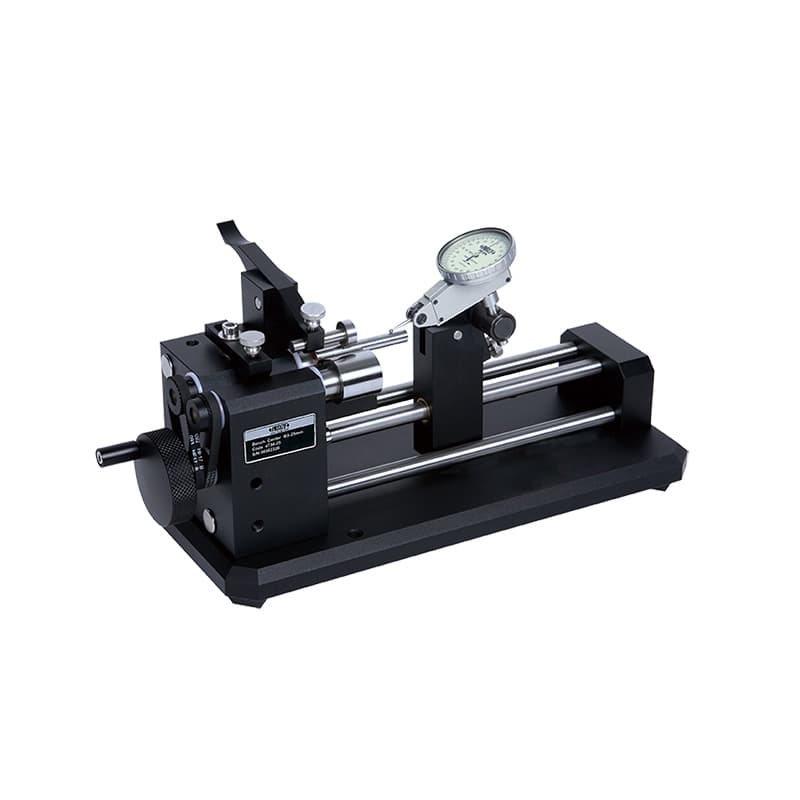
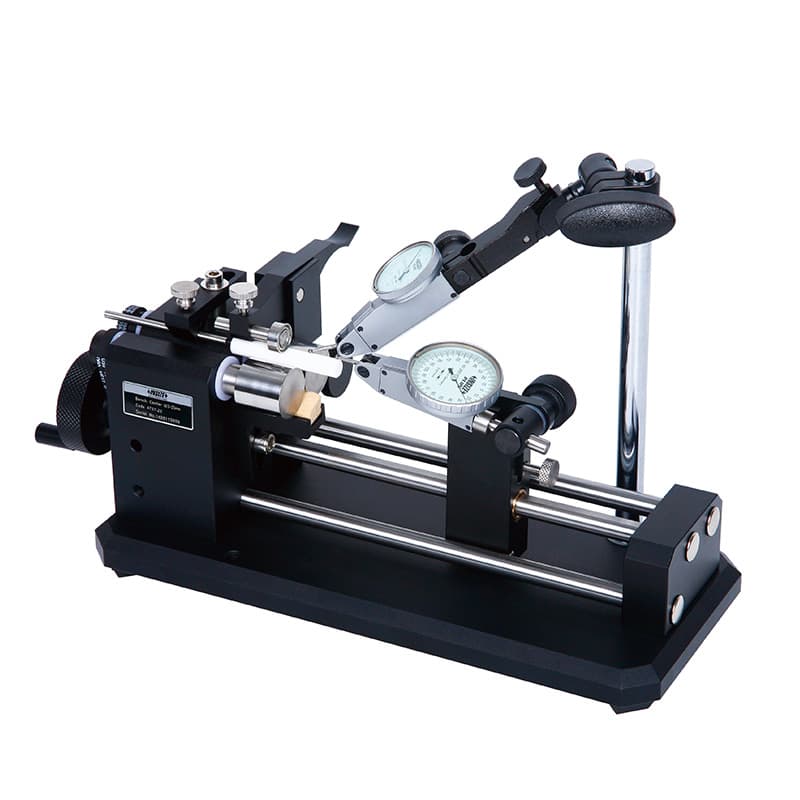
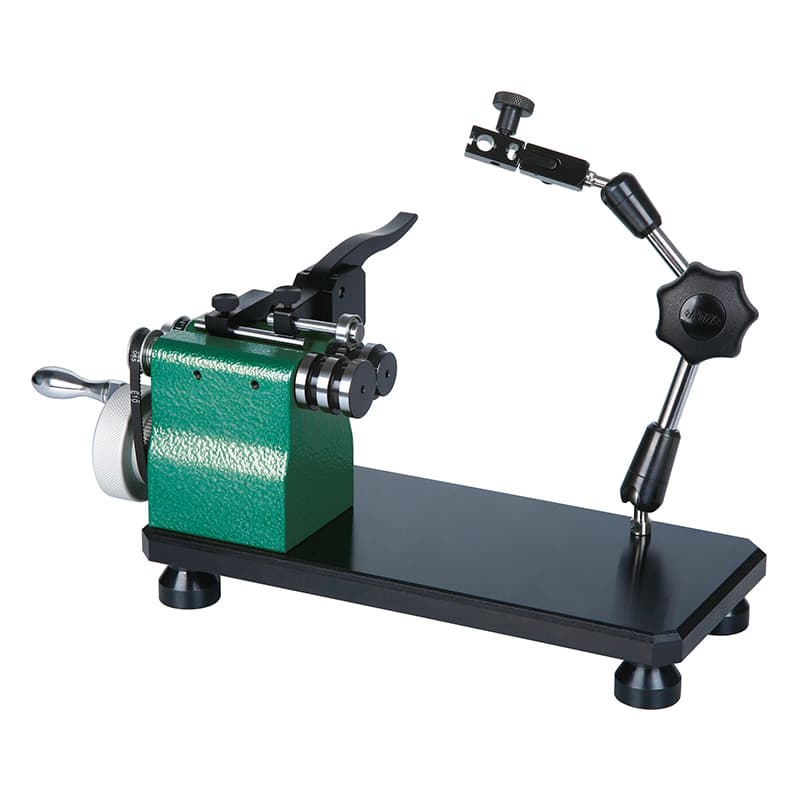
برای کنترل قطعات استوانهای، شفت، محور، رولر، بوش و قطعات ماشینکاریشده، تنها دانستن قطر قطعه کافی نیست. گاهی قطر در محدوده نقشه قرار دارد اما محور دوران با محور مرجع همراستا نیست، سطح هنگام چرخش بالا و پایین میرود، یا دو سر قطعه نسبت به هم انحراف دارند. در چنین موقعیتهایی گیج هممحوری، دستگاه کنترل لنگی و میز مرغک ابزارهایی هستند که امکان تکیهدادن قطعه، چرخاندن کنترلشده و خواندن تغییرات را فراهم میکنند. در بازار ایران ممکن است برای همین خانواده عبارتهایی مثل گیج هممرکزی، دستگاه اندازهگیری لنگی شفت، گیج کنترل تاب، سنج هممحوری، دستگاه مرغک به مرغک یا Bench Center را ببینید؛ بااینحال این نامها همیشه به یک وسیله یا یک کمیت هندسی واحد اشاره نمیکنند.
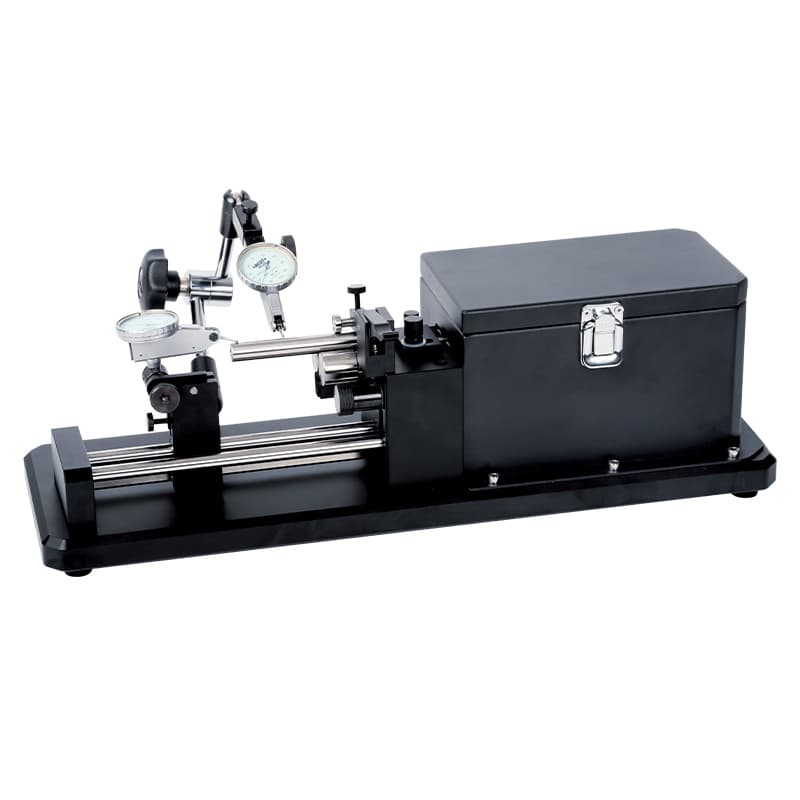
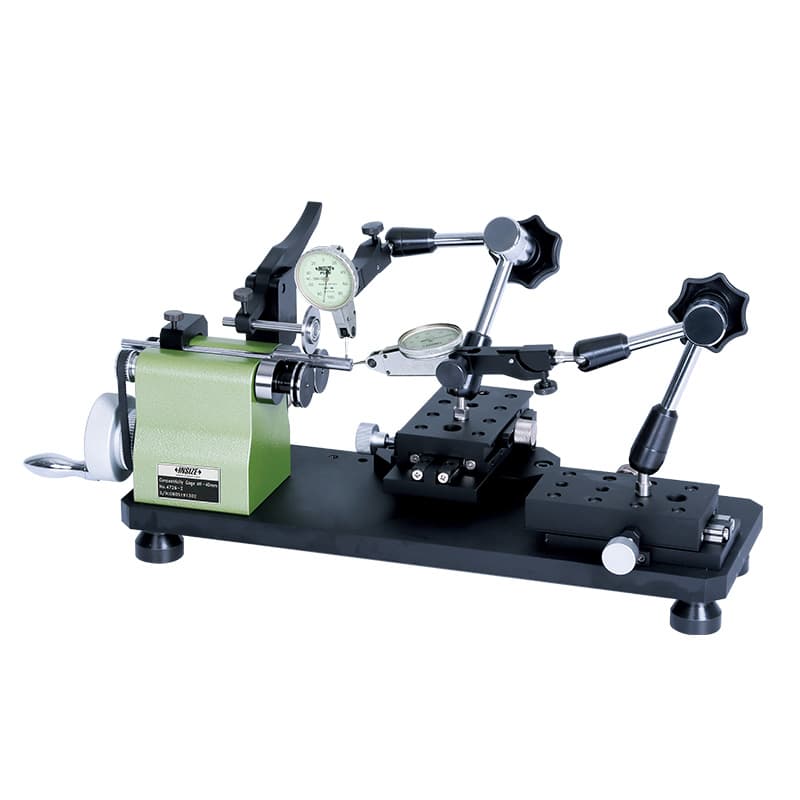
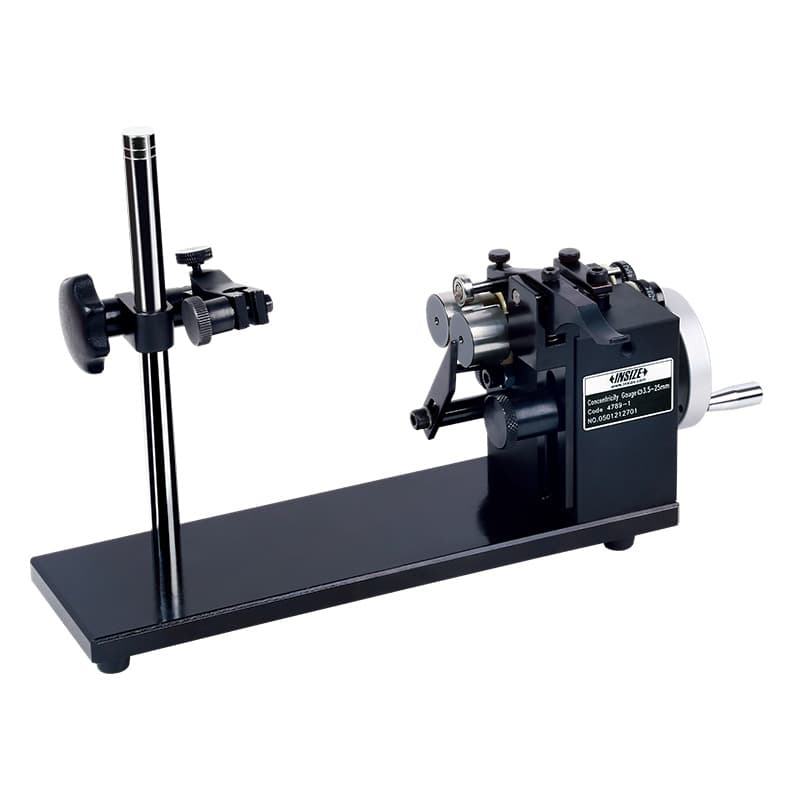
در این دسته، محصولات اینسایز از گیجهای هممحوری رومیزی و سریعموقعیتیاب تا دستگاههای بینمراکز و مدلهای دارای سنجش راستایی را شامل میشوند. مدلهای 4725، 4726، 4789، 4737، 4734-25، 4736، 4731-25، 4752، 4786، 4741، 4733، 4757 و 4761 هرکدام برای شکل قطعه، بازه قطر، سرعت بازرسی و شیوه استقرار متفاوتی طراحی شدهاند. انتخاب درست به نوع ویژگی موردنیاز، اندازه و طول قطعه، تیراژ بازرسی، روش مرجعگذاری و ساعت اندازهگیری مورد استفاده بستگی دارد؛ نه صرفاً به عدد دقت درجشده در بروشور.
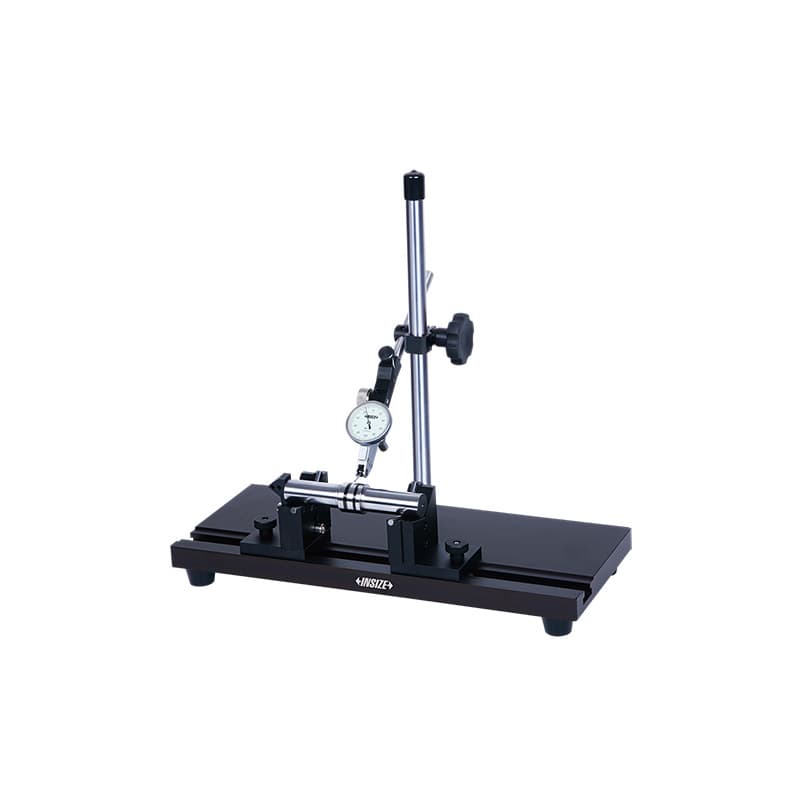
گیج هممحوری وسیلهای برای نگهداری و چرخاندن قطعه حول یک محور مرجع و مشاهده تغییر موقعیت سطح نسبت به آن مرجع است. در سادهترین آرایش، قطعه روی غلتکها یا بین دو مرغک قرار میگیرد و نوک ساعت اندیکاتور یا ساعت شیطونکی با نیروی کم به سطح تماس پیدا میکند. اپراتور قطعه را میچرخاند و بیشترین و کمترین قرائت را ثبت میکند. اختلاف این دو مقدار معمولاً با عنوان لنگی کل یا TIR گزارش میشود. این قرائت برای مقایسه قطعات، پایش فرایند تراشکاری، کنترل همراستایی تقریبی و پیدا کردن نقطه بیشترین انحراف مفید است.
اما لنگی کل را نباید بیقیدوشرط معادل «هممحوری هندسی» یا «هممرکزی واقعی» دانست. قرائت ساعت در یک مقطع میتواند حاصل ترکیبی از خارجمرکزی، گردی سطح، زبری، آلودگی، تاب قطعه، خطای تکیهگاه و نحوه بستن قطعه باشد. سنجش هممحوری طبق نقشه و استاندارد، به تعریف دقیق محور مرجع و محور مورد ارزیابی، روش استخراج آنها و ابزار مناسب نیاز دارد. اگر تلرانس نقشه به هممحوری، هممرکزی، هممحوری محورها یا موقعیت هندسی مربوط است، ابتدا دیتامها و روش بازرسی را با واحد کنترل کیفیت مشخص کنید؛ یک عدد TIR بهتنهایی همیشه گواه قبولی آن تلرانس نیست.
اصطلاح «گیج کنترل لنگی شفت» معمولاً برای کاری به کار میرود که در آن تغییر شعاعی یا محوری قطعه هنگام چرخش با ساعت سنجیده میشود. اصطلاح «گیج هممحوری» در فروشگاهها گستردهتر استفاده میشود و گاهی برای همان مجموعه بهکار میرود. «میز بینمراکز» یا Bench Center بر نگهداری قطعه میان دو مرغک تمرکز دارد و میتواند برای بررسی لنگی، راستایی یا مقایسه ویژگیهای مختلف استفاده شود. بنابراین هنگام جستوجو و خرید، نام رایج بازار را با کد مدل و کاربرد واقعی دستگاه تطبیق دهید.
اگر قطعات دوار مانند شفت، پین، محور، رولر، بوش یا قطعاتی با سطوح استوانهای دارید، این ابزار میتواند بخش مهمی از کنترل حین تولید یا بازرسی نهایی باشد. در کارگاه تراشکاری، اپراتور میتواند بعد از ماشینکاری، تغییرات یک سطح را نسبت به سطحی که مبنای بستن قطعه است بررسی کند. در خط تولید، مدل سریعموقعیتیاب برای قراردادن تکراری قطعات و کاهش زمان تنظیم مفید است. در واحد کنترل کیفیت، میز مرغک امکان مقایسه قطعات بلندتر یا بررسی چند مقطع را فراهم میکند. برای قطعات توخالی، مدلهایی که با حلقه تنظیم یا متعلقات مناسب عرضه میشوند ممکن است از مدل صرفاً غلتکی مناسبتر باشند.
این دستگاه جایگزین همه روشهای اندازهگیری هندسی نیست. برای گردی و استوانهایبودن با دقت آزمایشگاهی، ممکن است دستگاه گردیسنج یا فرمسنج لازم باشد؛ برای تعیین موقعیت محورهای پیچیده، ماشین اندازهگیری مختصات یا روشهای مبتنی بر نقشه و دیتام مناسبتر است. همچنین برای کنترل تاب ابزارگیر و کولت، شَنک راناوت تستر اختصاصی میتواند انتخاب درستتری باشد. مزیت گیج هممحوری رومیزی آن است که برای بسیاری از کنترلهای عملی و تکرارشونده، setup نسبتاً سادهای دارد؛ به شرط آنکه محدودیت روش را بدانیم.
این اصطلاحات در مکالمه روزانه گاهی بهجای یکدیگر گفته میشوند اما در گزارش فنی بهتر است مرزشان روشن باشد. هممحوری به رابطه دو محور یا محور ویژگیهای هندسی اشاره دارد. هممرکزی معمولاً برای همراستایی مراکز یا محورهای مقاطع به کار میرود و معنای دقیق آن را باید از نقشه و استاندارد پروژه برداشت کرد. لنگی شعاعی تغییر سطح در راستای شعاعی هنگام دوران حول محور مرجع است؛ لنگی محوری یا انتهایی تغییر سطحی است که در امتداد محور مشاهده میشود. راستایی تغییر خطی یک سطح یا محور در طول قطعه را بررسی میکند. یک دستگاه دارای قابلیت سنجش راستایی میتواند به اپراتور کمک کند تا حرکت طولی نوک ساعت روی سطح را ثبت کند، ولی روش مرجع و نحوه تفسیر همچنان تعیینکننده است.
برای نمونه، اگر محور قطعه روی مرغکها تعریف شده باشد و ساعت روی قطر بیرونی در یک مقطع قرار گیرد، گردش قطعه و اختلاف قرائتها معمولاً تصویری از لنگی آن مقطع نسبت به محور تکیهگاهی میدهد. اگر ساعت در طول قطعه حرکت کند، تغییر قرائت در امتداد طول میتواند برای بررسی راستایی سطح یا محور بهکار رود. نتیجه به اینکه قطعه بین کدام سطوح تکیه دارد وابسته است. اگر سطح مرجع خودش تاب داشته باشد یا مرکزسوراخها هممحور نباشند، خطای تکیهگاه به اندازهگیری اضافه میشود. به همین دلیل بررسی تمیزی مراکز، سلامت مرغکها و کنترل استاندارد دستگاه، بخشی از خود فرایند سنجش است.
کدهای زیر در فهرست محصولات این دسته دیده میشوند. جدول برای انتخاب اولیه است؛ قبل از سفارش، کد کامل نسخه، اقلام داخل بسته و آخرین مشخصات فنی همان کد را از برگه محصول یا کاتالوگ کنترل کنید. در برخی خانوادهها پسوندهایی مانند 25، 26، A، 1 یا 2 نشاندهنده تفاوت در رنج، نوع پایه یا ساختار هستند و نباید صرفاً از روی شباهت نام، یک نسخه را با نسخه دیگر یکی فرض کرد.
| مدل/خانواده | کاربری شاخص | نکته انتخاب |
|---|---|---|
| 4725 | گیج هممحوری رومیزی با غلتک و پایه نشانگر | نسخههای موجود در خانواده، بازههایی مانند ۳ تا ۴۵، ۸ تا ۶۰ و ۸ تا ۸۰ میلیمتر دارند؛ پسوند دقیق را بررسی کنید. |
| 4726 | گیج هممحوری با آرایش سریع | در نسخههای درجشده، قطرهای ۲ تا ۴۰ یا ۴ تا ۴۰ میلیمتر دیده میشود؛ مبنای انتخاب کد کامل نسخه است. |
| 4789 | گیج هممحوری جمعوجور برای قطعات کوچک | نسخههای خانواده برای قطرهای حدود ۱ تا ۲۵ میلیمتر عرضه شدهاند؛ بعضی کدها پایه متفاوت دارند. |
| 4737 و 4734-25 | گیج سریعموقعیتیاب برای بازرسی تکراری | در نسخههای کاتالوگی قطر حدود ۳ تا ۲۵ میلیمتر؛ برای 4737 میله استاندارد بررسی صحت ذکر شده است. |
| 4736 | گیج هممحوری با موقعیتیابی سریع | رنج و پسوند نسخه فروشگاهی را با کاتالوگ همان کد تطبیق دهید؛ اطلاعات فروشگاه و زیرمدلها باید یکسان باشند. |
| 4731-25 | گیج هممحوری با امکان اندازهگیری راستایی | قطر درجشده ۱ تا ۲۵ میلیمتر است و کورس حرکت میز کشویی در اطلاعات محصول ۱۲۰ میلیمتر آمده است. |
| 4752 | مدل دارای سنجش لنگی و راستایی | در خانواده، نسخه ثابت و پایه یونیورسال معرفی شده؛ جدول و کد دقیق نسخه را بررسی کنید. |
| 4786 | گیج برای اندازهگیری قطعات بیرونی و داخلی | در داده فروشگاه قطر بیرونی ۲ تا ۷۰ و قطر داخلی ۲۴ تا ۶۴ میلیمتر آمده؛ حلقه تنظیم و سیلندر کالیبراسیون نیز ذکر شدهاند. |
| 4741 و 4733 | میز مرغک/دستگاه بینمراکز برای قطعات بلندتر | آرایش دو مرغک و طول قطعه در کدهای این خانواده اهمیت دارد؛ نمایش قطر بهتنهایی کافی نیست. |
| 4757 | گیج هممرکزی موتوری برای بازرسی تولیدی | در رکورد فروشگاه تغذیه ۱۰۰ تا ۲۲۰ ولت و ۵۰/۶۰ هرتز آمده؛ نسخه، رنج و اقلام همراه را پیش از سفارش تأیید کنید. |
| 4761 | میز مرغک با قابلیت سنجش راستایی | دو نسخه 4761-305 و 4761-306 با قطر لنگی ۱۰ تا ۱۲۰ میلیمتر و پایه ثابت یا یونیورسال در منبع سازنده آمدهاند. |
اگر بیشتر قطعات شما در محدوده قطر متوسط هستند و میخواهید یک گیج رومیزی برای کنترل تغییرات شعاعی داشته باشید، خانواده 4725 را بر اساس حداقل و حداکثر قطر قطعه و فضای کارگاه مقایسه کنید. سازنده برای نسخههایی از این خانواده بازههای قطر ۳ تا ۴۵، ۸ تا ۶۰ و ۸ تا ۸۰ میلیمتر و دقت اعلامی ۲ میکرومتر را فهرست میکند. نسخههای پایه ثابت و یونیورسال در دسترساند. شکل پایه، شیوه نزدیککردن نشانگر و راحتی تنظیم را در کنار مشخصه دقت بسنجید؛ دقت درجشده بهتنهایی تضمین نمیکند که کل سامانه در هر setup همان نتیجه را بدهد.
مدل 4726 نیز برای بازههایی مانند ۲ تا ۴۰ یا ۴ تا ۴۰ میلیمتر در نسخههای خانواده عرضه میشود و در برخی ردیفها قابلیت جابهجایی سریع قطعه یا استقرار نشانگر مطرح است. وقتی قطعهها کوچکترند یا فضای کار محدود است، 4789 میتواند گزینهای قابل بررسی باشد؛ محدوده نسخههای مختلف این خانواده حدود ۱ تا ۲۵ میلیمتر است و بعضی کدها رنج آغازین متفاوت دارند. در انتخاب میان این مدلها، کوچکترین قطر واقعی، تکرارپذیری قرارگیری، شکل سطح تماس و دسترسی به نقطه اندازهگیری را یادداشت کنید. اگر قطعات با حداقل قطر نزدیک به حد پایین محدوده هستند، به تلرانس ابعادی واقعی و قطر محل تماس توجه ویژه داشته باشید.
در کنترل سریکاری، زمان قرار دادن و برداشتن قطعه بهاندازه سرعت خواندن ساعت اهمیت پیدا میکند. خانواده 4737 بهعنوان گیج هممحوری سریعموقعیتیاب معرفی شده و برای نسخههای -25 و -26، قطر ۳ تا ۲۵ میلیمتر، طول قطعه ۱۵ تا ۱۰۰ میلیمتر و دقت اسمی ۲ میکرومتر در کاتالوگ اروپایی سازنده آمده است. همراهبودن میله استاندارد برای بررسی صحت نیز از ویژگیهای اعلامشده است. در همان کاتالوگ، پایه ثابت و پایه یونیورسال بهعنوان تفاوت ساختاری دو نسخه نشان داده شدهاند؛ پس بهجای حدسزدن از روی عکس، کد کامل را هنگام سفارش مشخص کنید.
4734-25 نیز در فروشگاه بهعنوان گیج سریعموقعیتیاب با بازه ۳ تا ۲۵ میلیمتر ثبت شده است. تفاوت این محصول با سایر اعضای خانواده را فقط از عنوان فارسی نتیجه نگیرید؛ کاتالوگ، شکل میز، طول مجاز قطعه، نحوه چرخاندن و اقلام همراه را کنار هم مقایسه کنید. اگر اپراتور در هر شیفت دهها یا صدها قطعه مشابه را میسنجد، یک نمونه واقعی از قطعه را برای آزمودن سرعت بارگذاری، دسترسی به ساعت و تکرارپذیری بردن قطعه روی غلتک یا تکیهگاه به کار ببرید. افزایش سرعت فقط زمانی مفید است که اپراتور همچنان قطعه را به شکل یکسان مرجعگذاری کند.
برای قطعهای که طول بیشتری دارد یا لازم است بین دو مرکز نگهداری شود، میز مرغک میتواند از یک گیج کوچک غلتکی مناسبتر باشد. 4733 در منبع سازنده بهعنوان Bench Centers معرفی شده و نسخه 4733-300A، قطر ۸ تا ۶۰ میلیمتر، فاصله مراکز ۳۰۰ میلیمتر، ارتفاع مرکز ۹۰ میلیمتر و جابهجایی مرغک انتهایی تا ۱۵ میلیمتر را در اطلاعات منتشرشده دارد. صفحه راهنمای چدن سختشده و وجود یا نبود چرخ دستی در بعضی پسوندها از نکاتی است که باید با نسخه عرضهشده تطبیق داده شود. عدد «۳۰۰» بخشی از کد مدل است و نباید بدون کنترل کاتالوگ به همه مدلهای این خانواده تعمیم داده شود.
4741 برای خانوادهای از دستگاههای بینمراکز با قطر قطعه حدود ۳ تا ۴۰ میلیمتر معرفی شده است. اطلاعات رسمی نسخههای 4741-40 و 4741-41 تفاوت قطر سوراخ ساقه و جزئیات مربوط به نشانگر دیجیتال را نشان میدهد؛ بنابراین قطعه نگهدارنده ساعت، نوع ساقه و سازگاری نشانگر را بررسی کنید. اگر به سنجش راستایی هم نیاز دارید، 4761 گزینه متمایزی است: منبع رسمی سازنده برای 4761-305 و 4761-306 دقت ۲ میکرومتر را همراه با قطر لنگی ۱۰ تا ۱۲۰ میلیمتر درج میکند و تفاوت دو نسخه را در پایه ثابتِ صلب یا پایه یونیورسالِ راحتتر میداند. این مشخصهها متعلق به مدلهای کامل ذکرشدهاند و بهتر است آنها را به SKU کلی 4761 بدون ذکر پسوند نسبت ندهید.
اگر هدف فقط بررسی یک مقطع نیست و میخواهید تغییر راستایی سطح را در طول قطعه نیز دنبال کنید، به مدلهای دارای امکان اندازهگیری راستایی نگاه کنید. برای 4731-25، سازنده قطر ۱ تا ۲۵ میلیمتر و دقت لنگی ۲ میکرومتر را گزارش میکند؛ اطلاعات کاتالوگی فروشگاه همچنین حداکثر کورس حرکت میز کشویی ۱۲۰ میلیمتر را ثبت کرده است. در مدل 4752، رکورد فروشگاه نسخههای خانواده را با دقت لنگی ۲ میکرومتر و دقت راستایی ۰٫۰۲ میلیمتر معرفی میکند. این اعداد را به نسخهای که دقیقاً در پیشفاکتور نوشته شده پیوند دهید و از انتقال بیبررسی مشخصات زیرمدل به محصول عمومی پرهیز کنید.
اندازهگیری راستایی به سطح سالم، تمیز و قابلدسترسی نیاز دارد. اگر در طول مسیر شیار، سوراخ، پله یا شکست سطح وجود دارد، نوک نشانگر ممکن است از سطح خارج شود و قرائت قابل تفسیر نباشد. برای اندازهگیری، محدوده حرکت، نوک مناسب، نیروی تماس و محل نشستن قطعه را پیشاپیش مشخص کنید. راستایی شفت با لنگی شعاعی شفت متفاوت است؛ در گزارش، کمیت مورد سنجش و نقاط ابتدا و انتهای حرکت را بنویسید تا اپراتور دیگر بتواند همان روش را تکرار کند.
4786 در میان مدلهای این گروه کاربرد متفاوتی دارد، چون اطلاعات رسمی برای اندازهگیری قطر بیرونی و داخلی هر دو ارائه شده است. در دادههای محصول، قطر خارجی ۲ تا ۷۰ میلیمتر و قطر داخلی ۲۴ تا ۶۴ میلیمتر ذکر میشود؛ حلقه تنظیم ۵۰ میلیمتری و سیلندر کالیبراسیون ۵۵ میلیمتری نیز بهعنوان متعلقات همراه معرفی شدهاند. دقت اعلامی این خانواده ۳ میکرومتر است. برای قطعه لولهای یا بوش، روش قرار دادن و نوع تماس با داخل قطعه را جداگانه بررسی کنید؛ وجود عبارت «قطر داخلی» بهمعنی اندازهگیری تمام ابعاد، شکلها یا قطرهای داخلی خارج از بازه نیست.
قبل از استفاده، سالمبودن حلقه تنظیم و سیلندر را کنترل کنید و روش تنظیم صفر یا کنترل مرجع را مطابق دستورالعمل همان مدل اجرا کنید. برای اطمینان از اینکه قطعه در حین دوران جابهجا نمیشود، آن را با نیروی مناسب و بدون تغییرشکل نگه دارید. برای قطعات نازکدیواره، فشار زیاد میتواند هندسه قطعه را تغییر دهد و عددی بسازد که نماینده وضعیت آزاد قطعه نیست. اگر قطعه از نظر نقشه باید در حالت مونتاژ یا تحت بار خاصی ارزیابی شود، روش اندازهگیری را با نیاز کاربرد هماهنگ کنید.
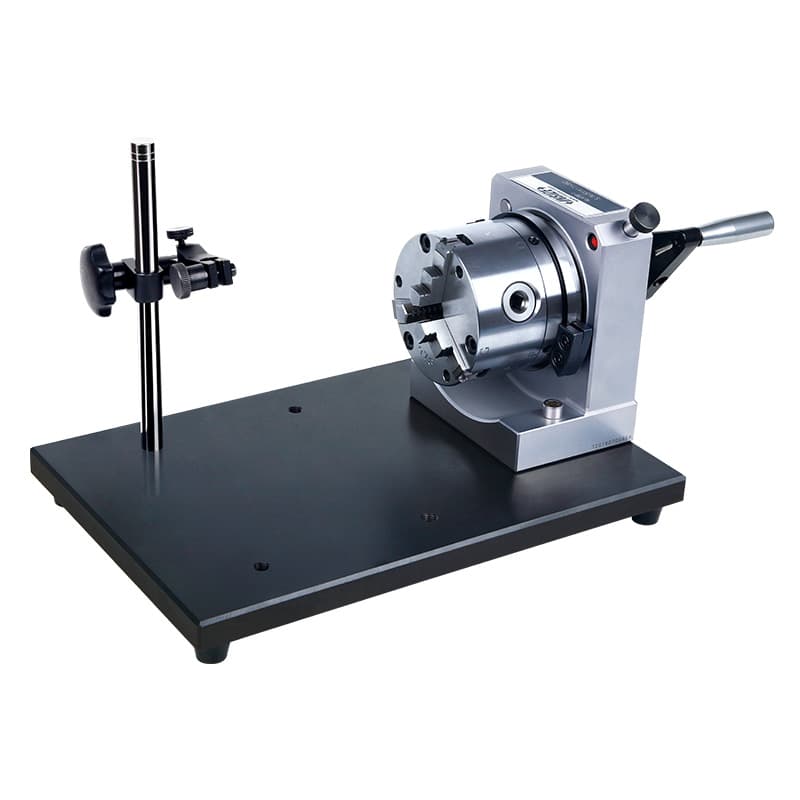
مدل 4757 در فهرست فروشگاه بهصورت گیج هممرکزی موتوری برای بازرسی تیراژ ثبت شده است. نسخههای 4757-25 و 4757-26 در داده فنی فروشگاه با دقت ۲ میکرومتر و تفاوت پایه معرفی شدهاند، اما چون محصول قابل انتخاب در صفحه با عنوان کلی 4757 درج شده، رنج قطعه و پسوند نهایی را هنگام استعلام قطعی کنید. اطلاعات برق ثبتشده برای این کالا ۱۰۰ تا ۲۲۰ ولت، ۵۰/۶۰ هرتز است؛ ولتاژ، دوشاخه، شرایط نصب و سازگاری با برق محل باید پیش از تحویل از فروشنده تأیید شود. این متن درباره سرعت دوران، نرخ تولید یا دقت کل سیستم ادعای عددی جداگانه نمیکند، چون آن مقادیر باید از مشخصات نسخه دقیق استخراج شوند.
در گیج موتوری، قطعه را قبل از روشنکردن بهدرستی مستقر کنید، حفاظها و محدوده حرکت را بررسی کنید و از نزدیککردن دست، لباس گشاد یا ابزار آزاد به اجزای چرخان پرهیز کنید. نشانگر اندازهگیری میتواند اختیاری باشد؛ اگر ساعت همراه دستگاه نیست، هزینه و مدل سازگار آن را در برآورد خرید لحاظ کنید. برای خط تولید، اپراتور باید معیار توقف، نحوه ثبت عدد و واکنش به قطعه خارج از محدوده را بداند. موتورکردن چرخش، اپراتور را از انتخاب مرجع مناسب، کالیبراسیون و تفسیر صحیح داده بینیاز نمیکند.
عدد دقت بروشور مربوط به شرایط تعریفشده توسط سازنده است و با دقت کل زنجیره اندازهگیری یکسان نیست. نوع نشانگر، رزولوشن و وضعیت کالیبراسیون آن، صلبیت پایه، شکل قطعه، شرایط تکیهگاهی، فاصله نقطه اندازهگیری از غلتک، روش چرخاندن و دمای قطعه همگی بر نتیجه اثر دارند. در برخی گیجهای غلتکی اینسایز، برای دستیابی به دقت اعلامی ۲ میکرومتر، سازنده فاصله نقطه اندازهگیری تا غلتک را کمتر از ۳۰ میلیمتر توصیه میکند. این شرط برای مدلهای مشخص آمده و نباید بدون مراجعه به دفترچه به همه دستگاههای هممحوری تعمیم داده شود. در بعضی مدلها، مانند 4786، فاصله مجاز در منبع فنی متفاوت است.
قطعه و دستگاه را پیش از اندازهگیری در محیط کارگاه همدما کنید؛ تماس دست با قطعه دقیق یا اختلاف دمای محسوس میتواند ابعاد را تغییر دهد. نوک ساعت را روی سطح سالم و تمیز قرار دهید، از نقاط ضربهخورده یا زنگزده دوری کنید و اگر قطعه از چند سطح مبنا استفاده میکند، هر سطح را جداگانه مشخص کنید. اندازهگیری را دستکم چند بار با استقرار مجدد تکرار کنید. اگر اعداد بین تکرارها پراکندگی زیادی دارند، پیش از میانگینگیری علت مکانیکی را پیدا کنید: لقی مرکز، کثیفی، فشار نامتناسب، حرکت پایه، گیرکردن غلتک یا خطای اپراتور.
برای انتخاب اقتصادی و فنی، ابتدا از اصطلاحی استفاده کنید که خریدار یا واحد QC جستوجو میکند و در کنار آن نام استانداردتر را بیاورید: «گیج هممحوری اینسایز»، «دستگاه کنترل لنگی شفت»، «گیج هممرکزی»، «دستگاه مرغک به مرغک» و «میز بینمراکز» عبارتهای مکملاند. اگر کاربر به دنبال اندازهگیری قطعه درجا یا روی ماشین است، شاید ابزار دیگری لازم باشد؛ اما اگر قطعه جدا شده و قرار است روی میز دوران کند، این خانواده را بررسی کنید. نام محصول را بر پایه کاربرد واقعی بنویسید و از تکرار مصنوعی چند عبارت مشابه در عنوان پرهیز کنید.
در استعلام قیمت از فروشنده بخواهید این موارد را مکتوب کند: کد کامل دستگاه و پسوند، بازه قطعه، طول قابلپذیرش، نوع پایه یا مرغک، اقلام داخل جعبه، وجود یا عدم وجود ساعت، شماره سریال، گواهی کالیبراسیون در صورت ارائه، دفترچه راهنما، ولتاژ مدل موتوری، شرایط خدمات و زمان تأمین قطعات. در محصولات دقیق، «بههمراه ساعت» را تا زمانی که در اقلام همراه تصریح نشده فرض نکنید؛ صفحات رسمی چندین مدل ساعت اندیکاتور یا ساعت شیطونکی را لوازم جانبی اختیاری اعلام میکنند. همچنین اگر برای قطعهای خارج از بازه استاندارد به ابزار نیاز دارید، از فروشنده درباره راهکار سفارشی و محدودیت دقت پاسخ مستند بخواهید.
صفحات فروش تخصصی خارجی که در بررسی این خانواده دیده میشوند، معمولاً عنوانهایی نظیر Concentricity Gauge، Quick Positioning Concentricity Gage و Bench Center را بهکار میبرند و بهجای یک ترجمه واحد، دستگاهها را براساس کارکرد دستهبندی میکنند. برای نمونه، صفحه محصول فروشنده Chand & Company برای مدل 4725 کد و بازه قطر نسخه را در عنوان و انتخاب محصول برجسته میکند؛ فهرست اروپایی اینسایز نیز گیج سریعموقعیتیاب، Bench Center و نسخه دارای سنجش راستایی را جداگانه نشان میدهد. نتیجه کاربردی برای نامگذاری فارسی این است که کد مدل، نوع دستگاه و کار اصلی هر سه در عنوان یا ابتدای توضیح دیده شوند؛ صرفاً نوشتن «سنج متمرکز بودن» ترجمهای نامأنوس و کمفایده برای جستوجوی فارسی است.
در بسیاری از فروشگاهها نامها همپوشانی دارند و یک دستگاه برای مشاهده لنگی قطعه نیز استفاده میشود. ولی نام تجاری دسته به معنی یکسانبودن کمیت اندازهگیری نیست. بررسی کنید نقشه شما لنگی، هممحوری، هممرکزی، راستایی یا ویژگی دیگری را مشخص میکند و دستگاه انتخابی با روش کنترل مصوب سازگار است.
برای بسیاری از مدلهای بررسیشده، ساعت نشانگر بهعنوان متعلقه اختیاری ذکر شده است. تعداد، مدل سازگار، نوع نوک و قطر ساقه را از اقلام همراه همان کد کامل استعلام کنید؛ ظاهر تصویر محصول تضمین نمیکند که ساعت در بستهبندی باشد.
خانواده 4789، 4737 و مدلهای سریعموقعیتیاب دیگر بازههایی برای قطرهای کوچک دارند، اما پاسخ قطعی به حداقل قطر واقعی، طول قطعه، شکل تکیه و تیراژ بستگی دارد. قبل از خرید، قطعه نمونه و نقشه را به فروشنده ارائه کنید و رنج دقیق زیرمدل را در کاتالوگ تطبیق دهید.
خیر. این یک مشخصه اعلامی دستگاه تحت شرایط آزمون تعریفشده است. نشانگر، کالیبراسیون، تمیزی، دما، محل تماس، فاصله تا غلتک و مهارت اپراتور بر عدمقطعیت اندازهگیری اثر میگذارند. برای پذیرش قطعه، روش و عدمقطعیت کل سامانه را ارزیابی کنید.
معمولاً خیر. یک قرائت TIR در یک مقطع، داده کافی برای اثبات همه تلرانسهای هندسی هممحوری نیست. دیتام، مقاطع، روش اندازهگیری و تعریف ویژگی در نقشه را در نظر بگیرید و در صورت نیاز از روش اندازهگیری هندسی مناسب استفاده کنید.
این مدل برای بازرسی تولیدی و تکراری معرفی شده است. ولتاژ و فرکانس درجشده در صفحه فروشگاه باید با نسخه قابلتأمین و برق محل تطبیق داده شود. محدوده کاری و سرعت را از مشخصات نسخه دقیق بگیرید و پیش از استفاده دستورالعمل ایمنی را بخوانید.
نوع پایه و سازوکار تنظیم میتواند سهولت دسترسی و استقرار نشانگر را تغییر دهد. در بعضی خانوادهها کاتالوگ سازنده بین پایه ثابت و پایه یونیورسال از نظر راحتی کار و دقت اعلامی تفاوت میگذارد؛ این حکم را به همه مدلها تعمیم ندهید و ردیف مشخصات همان پسوند را بررسی کنید.
برای خرید گیج هممحوری اینسایز، از نام پرجستوجوی «دستگاه کنترل لنگی» شروع کنید اما انتخاب را بر اساس نیاز اندازهگیری نهایی کنید. قطر و طول قطعه، داخلی یا خارجی بودن سطح، نیاز به سنجش راستایی، تعداد قطعه در روز، نوع تکیهگاه و ساعت موردنیاز را مشخص کنید. برای قطعات ریز، 4789 یا خانوادههای سریعموقعیتیاب را مقایسه کنید؛ برای قطرهای متفاوت و کنترل عمومی، 4725 و 4726 را با زیرمدل دقیق بسنجید؛ برای سریکاری، 4737 یا 4734-25 را بررسی کنید؛ برای قطعات بلندتر، 4733 و 4741 را با فاصله مراکز و طول واقعی قطعه تطبیق دهید؛ برای سنجش راستایی به 4731-25 یا 4761 توجه کنید؛ و اگر قطر داخلی هم مهم است، شرایط 4786 را دقیق بخوانید. مدل موتوری 4757 نیز زمانی معنا پیدا میکند که نیاز تولید و امکانات ایمنی کارگاه با آن هماهنگ باشد.
پیش از ثبت سفارش، نام مدل کامل، محدوده اندازهگیری، دقت، متعلقات، کالیبراسیون و نسخه کاتالوگ را در پیشفاکتور داشته باشید. اگر بین دو مدل مردد هستید، اطلاعات یک قطعه نمونه و نقشه را بفرستید تا انتخاب از روی داده واقعی انجام شود. این کار احتمال خرید دستگاهی که رنجش با قطعه سازگار نیست یا ساعت اندازهگیریاش جداگانه تهیه میشود را کم میکند و کمک میکند عنوان محصول برای کاربر ایرانی هم روشن، قابل جستوجو و از نظر فنی قابلاعتماد باشد.
مشخصات نسخههای مختلف ممکن است با تغییر کد پسوند یا ویرایش کاتالوگ متفاوت باشد. پیش از خرید، مشخصات مندرج در صفحه محصول، دفترچه همان کد و اقلام واقعی پیشفاکتور را مبنا قرار دهید.