

 ناموجود
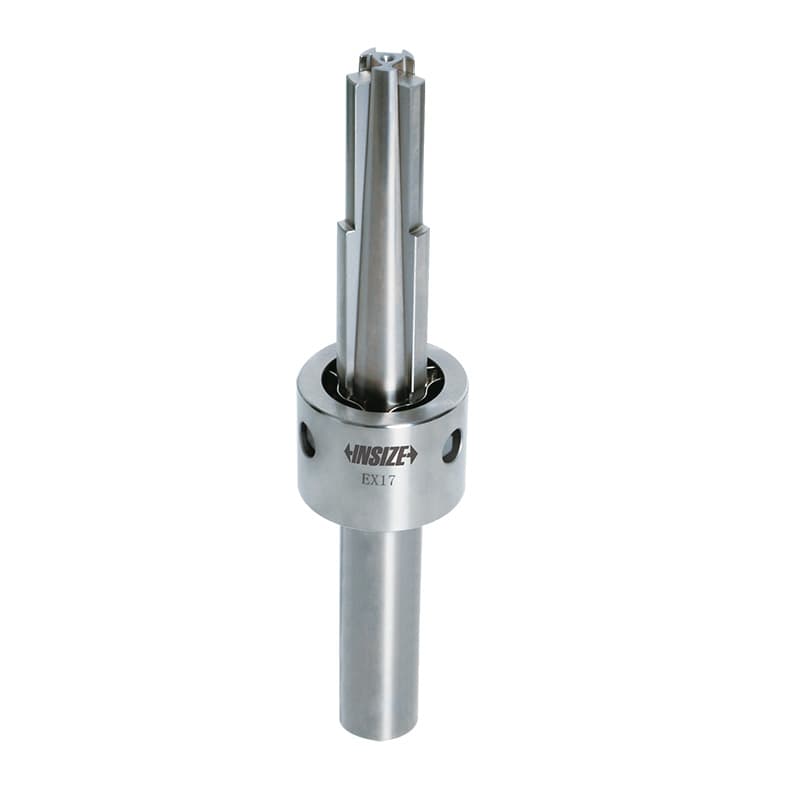
ماندرل انبساطی اینسایز سری 6335
قیمت ثبت نشده
ناموجودوقتی سوراخ مرکزی قطعه باید مرجع اندازهگیری باشد، گرفتن قطعه از سطح بیرونی همیشه انتخاب مناسبی نیست. چرخدنده، پولی، بوش یا قطعهای که کیفیت سوراخ آن مبنای مونتاژ است، باید طوری مهار شود که محور اندازهگیری از همان سوراخ مرجع به دست آید. ماندرل انبساطی یا مندرل انبساطی اینسایز مدل 6335 برای همین نوع کاربرد طراحی شده است: قسمت منبسطشونده داخل سوراخ قطعه قرار میگیرد و قطعه را از داخل میگیرد؛ سپس میتوان آن را با استفاده از سوراخهای مرکز روی دو سر مندرل، بین دو مرغک چرخاند و لنگی را نسبت به سوراخ داخلی بررسی کرد.
در بازار ایران ممکن است این ابزار را با عبارتهایی مانند مندرل انبساطی، ماندرل اکسپندینگ، آربور انبساطی اندازهگیری، مندرل کنترل لنگی چرخدنده یا فیکسچر اندازهگیری چرخدنده جستوجو کنند. نام انگلیسی سازنده Expansion Mandrel است. باید توجه داشت که کد 6335 در این صفحه به یک خانواده از مندرلها با بازههای گیرش متفاوت اشاره دارد؛ یک سایز واحد نیست و نسخه انتخابی باید با قطر واقعی سوراخ قطعه منطبق باشد. این کالا را نیز نباید بدون بررسی بهعنوان mandrel ماشینکاری سنگین یا ابزار ایجاد نیروی نگهدارنده برای تراشکاری معرفی کرد: اطلاعات موجود آن را برای کنترل runout قطعاتی که سوراخشان مرجع است و دوران بین دو مرکز توصیف میکند.
منـدرل یک محور یا نگهدارنده است که قطعه روی آن قرار میگیرد. در نوع انبساطی، بخش نگهدارنده پس از قرارگیری داخل سوراخ قطعه، در محدوده طراحیشده منبسط میشود تا تماس داخلی یکنواختتری ایجاد کند و قطعه را بدون تکیه بر قطر بیرونی بگیرد. بهاینترتیب، سطح داخلی بهعنوان مبنای استقرار استفاده میشود. اگر قطعه پس از مهار بهطور کنترلشده بچرخد، میتوان تغییرات سطح بیرونی یا دندانهها را با ساعت اندازهگیری بررسی کرد و دید که آن سطح نسبت به سوراخ مرجع چه میزان لنگی دارد.
این روش وقتی مفید است که قطعه دارای سوراخ مرکزی دقیق باشد و همان سوراخ در مونتاژ نهایی نیز نقش محور مرجع را ایفا کند. برای مثال، اگر یک چرخدنده در مجموعه روی شفتی سوار میشود که مبنای فیت آن سوراخ است، مهار قطعه از داخل میتواند نتیجه بازرسی را به شرایط واقعی اتصال نزدیکتر کند. اگر قطعه از قطر بیرونی گرفته شود، ممکن است فقط رابطه سطح بیرونی با محور فیکسچر بررسی شود، نه با محور سوراخی که واقعاً در محصول اهمیت دارد. بنابراین مندرل انبساطی صرفاً یک نگهدارنده راحت نیست؛ انتخاب آن بخشی از تعریف مرجع اندازهگیری است.
کاربرد اعلامشده برای خانواده 6335، بررسی لنگی چرخدنده با درنظرگرفتن سوراخ بهعنوان مرجع است. در دو سر مندرل سوراخهای مرکز وجود دارد تا مجموعه را بتوان بین دو مرکز قرار داد و برای اندازهگیری چرخاند. دقت لنگی شعاعی ثبتشده برای این خانواده ۵ میکرومتر است. این مقدار را باید مشخصه محصول و شرایط آزمون سازنده دانست، نه تضمین خودکار دقت کل فرایند شما. نشانگر، کیفیت سوراخ، انتخاب سایز، تمیزی سطوح، نحوه انبساط، وضعیت مرغکها و روش چرخش همگی بر نتیجه نهایی اثر میگذارند.
این خانواده برای بازرسی هندسه قطعاتی مناسب است که سوراخ دارند و امکان قرار دادن مندرل درون آنها وجود دارد. نمونههای بالقوه شامل انواع چرخدنده، پولی، بوش و قطعات حلقوی است؛ اما مناسببودن برای هر قطعه باید با رنج قطر، طول درگیری، شکل سوراخ و روش آزمون تأیید شود. در صورتی که سوراخ پلهدار، مخروطی، ناصاف، دارای شیار یا دارای پلیسه باشد، سطح داخلی ممکن است تماس صحیح و تکرارپذیر با بخش انبساطی ایجاد نکند. در این حالت ابتدا باید مشخص شود کدام بخش سوراخ باید مرجع باشد و آیا مندرل برای همان هندسه طراحی شده است یا خیر.
مدل 6335 یک دستگاه اندازهگیری خودکار نیست. برای مشاهده عدد لنگی به ساعت اندیکاتور یا ساعت شیطونکی و پایه مناسب نیاز است؛ نوع و سازگاری نشانگر باید با میز و موقعیت اندازهگیری هماهنگ باشد. اپراتور قطعه را حول محور مندرل میچرخاند، قرائت کمینه و بیشینه را ثبت میکند و اختلاف را با معیار نقشه یا روش بازرسی مقایسه میکند. این عدد بهتنهایی ثابت نمیکند که همه خطاهای دندانه، پروفیل، گام یا تماس چرخدنده در محدودهاند؛ برای آن ویژگیها روشها و گیجهای تخصصی دیگری لازم است.
محصول در چند اندازه عرضه شده و کد کامل زیرمدل مهم است. فهرست اطلاعات همین فروشگاه بازههای زیر را برای قطر گیرش سوراخ نشان میدهد. برای سایزهای مرزی، مقدار اسمی را تنها ملاک قرار ندهید؛ قطر واقعی قطعه، تلرانس سوراخ و روش نصب باید در محدوده کاری دقیق نسخه قرار گیرند. در اطلاعات ثبتشده برای 6335-7A بازه ۵۰٫۸ تا ۷۶٫۲ میلیمتر دیده میشود که با بخشی از 6335-6A همپوشانی دارد؛ این همپوشانی را بهعنوان تفاوت کد یا نسخه در نظر بگیرید و کد پیشنهادی فروشنده را از روی کاتالوگ تأیید کنید.
| کد زیرمدل | بازه گیرش سوراخ | یادداشت خرید |
|---|---|---|
| 6335-0A | ۹٫۵۳ تا ۱۲٫۷۰ میلیمتر | برای سوراخهای کوچک در محدوده همین نسخه |
| 6335-1A | ۱۲٫۷۰ تا ۱۹٫۰۵ میلیمتر | حد پایین و بالای اندازه را با تلرانس قطعه کنترل کنید |
| 6335-2A | ۱۹٫۰۵ تا ۲۵٫۴۰ میلیمتر | انتخاب بر مبنای قطر واقعی سطح مرجع |
| 6335-3A | ۲۵٫۴۰ تا ۳۸٫۱۰ میلیمتر | مناسب سوراخهایی که در این بازه قابل مهارند |
| 6335-4A | ۳۸٫۱۰ تا ۵۰٫۸۰ میلیمتر | پیش از سفارش طول و فضای دسترسی را نیز بررسی کنید |
| 6335-5A | ۵۰٫۸۰ تا ۶۳٫۵۰ میلیمتر | با نسخه بعدی بخشی از بازه همپوشان است |
| 6335-6A | ۶۳٫۵۰ تا ۷۶٫۲۰ میلیمتر | به قطر دقیق و نحوه استقرار قطعه توجه کنید |
| 6335-7A | ۵۰٫۸۰ تا ۷۶٫۲۰ میلیمتر | بهدلیل همپوشانی با کد 6A، تفاوت نسخه را از سازنده استعلام کنید |
| 6335-8A | ۷۶٫۲۰ تا ۱۰۱٫۶۰ میلیمتر | برای سوراخهای بزرگتر؛ ابعاد کلی مندرل را هم کنترل کنید |
| 6335-9A | ۱۰۱٫۶۰ تا ۱۲۷ میلیمتر | طول کلی و فضای لازم برای قرارگیری بین مراکز را بررسی کنید |
| 6335-10A | ۱۲۷ تا ۱۵۲٫۴۰ میلیمتر | سازگاری با فاصله دو مرغک و وزن قطعه اهمیت دارد |
| 6335-11A | ۱۵۲٫۴۰ تا ۱۷۷٫۸۰ میلیمتر | پیش از خرید، مشخصات ابعادی نسخه و ظرفیت fixture را دریافت کنید |
این جدول برای غربال اولیه نسخههاست و جای نقشه ابعادی و سند رسمی کد کامل را نمیگیرد. قطر سوراخی که در نقشه درج شده ممکن است دارای تلرانس باشد؛ حداقل و حداکثر واقعی قطعه را با حداقل و حداکثر بازه گیرش مندرل مقایسه کنید. اگر قطعه دقیقاً روی مرز دو بازه است یا چند قطر متفاوت در یک خانواده قطعات دارید، از فروشنده بخواهید کد درست را بهصورت مکتوب پیشنهاد کند. همچنین بررسی کنید مدل انتخابی از نظر طول، قطر بیرونی بدنه و فاصله لازم برای استقرار بین دو مرغک با میز شما سازگار باشد.
ابتدا مندرل و سوراخ قطعه را تمیز کنید. ذرات ریز، روغن خشکشده یا پلیسه ممکن است مانع تماس هممرکز شوند یا قطعه را با زاویه بنشانند. قطعه را بدون ضربه روی بخش کاری قرار دهید و مطابق روش سازنده مندرل را منبسط کنید. از اعمال گشتاور یا نیرویی که در راهنمای مدل تعریف نشده خودداری کنید؛ انبساط بیشازحد ممکن است سوراخ یا قطعه نازکدیواره را تغییر شکل دهد. در صورت نامشخصبودن روش تنظیم، پیش از استفاده از فروشنده یا راهنمای رسمی سؤال کنید.
پس از مهار، دو سوراخ مرکز در دو انتهای مندرل را در وضعیت مناسب روی مرغکهای میز قرار دهید. تماس و نشست هر دو مرکز باید یکنواخت باشد و قطعه آزادانه و بدون گیر بچرخد. ساعت را روی سطحی که قرار است نسبت به سوراخ کنترل شود قرار دهید. نوک ساعت باید در زاویه و پیشبار مناسب با سطح تماس پیدا کند. یک دور کامل را آرام بچرخانید و بیشترین و کمترین قرائت را ثبت کنید. برای بررسی چند مقطع، محل هر مقطع و جهت قطعه را یادداشت کنید تا مقایسه بعدی معنیدار باشد.
اگر اختلاف قرائت بین تکرارها زیاد است، پیش از نتیجهگیری قطعه را دوباره باز و نصب کنید و وضعیت سطح تماس، استقرار در مرکزها و نیروی انبساط را بررسی کنید. بهتر است از مرجع یا قطعه آزمون شناختهشده برای کنترل تکرارپذیری استفاده شود. نتیجهای که فقط یکبار ثبت شده و بدون کنترل مجدد است، بهویژه در اندازهگیری چندمیکرونی، برای تصمیم حساس کیفیت کافی نیست. روش و وضعیت setup را همراه عدد ثبت کنید: کد مندرل، کد ساعت، نقطه اندازهگیری، وضعیت مرجع و تعداد تکرارها.
کاربرد اعلامشده برای 6335 «کنترل لنگی چرخدنده با سوراخ بهعنوان مرجع» است. این کار با اندازهگیری خطاهای کامل چرخدنده یکسان نیست. در چرخدنده، ممکن است نیاز باشد تغییر شعاعی دندانهها، لنگی دایره گام، خطای پروفیل، گام، ضخامت دندانه یا تماس با چرخدنده جفت بررسی شود. مندرل 6335 قطعه را نسبت به سوراخ نگه میدارد و بستر چرخش را فراهم میکند؛ سنجش و تفسیر هر ویژگی به ساعت، پراب، ابزار و روش مخصوص آن نیاز دارد.
اگر هدف بازرسی runout دندانههاست، محل تماس پراب و نحوه جابهجایی آن بین دندانهها را مطابق روش کنترل تعیین کنید. تماس روی نوک دندانه، پهلو یا سطحی دیگر اعداد متفاوتی ایجاد میکند. گزارش را با نام کمیت و روش بنویسید و از ثبت صرف «لنگی چرخدنده» بدون توضیح مبنا خودداری کنید. اگر نقشه تلرانس هممحوری، پروفیل یا گام را مشخص کرده، خروجی مندرل به تنهایی برای پذیرش آن ویژگیها کفایت نمیکند.
مشخصه لنگی شعاعی ۵ میکرومتر که برای 6335 اعلام شده، درباره خود محصول در شرایط تعریفشده سازنده است. عدمقطعیت کل سیستم میتواند از مقدار اسمی ابزار بزرگتر باشد. سلامت مرغکها، راستایی میز، وضعیت ساعت، تغییرشکل سوراخ و قطعه، دما و مهارت اپراتور را در ارزیابی دقت لحاظ کنید. قبل از استفاده مندرل را از نظر ضربه، زنگ، خراش روی سطوح تماس و عملکرد یکنواخت مکانیزم انبساط بررسی کنید. اگر حرکت مکانیزم گیر دارد یا در دفعات مختلف در یک اندازه ثابت نمیشود، اندازهگیری را متوقف کنید تا ابزار سرویس شود.
سطح کاری را با پارچه نرم و روش مجاز سازنده پاک کنید. از سنگزنی یا پولیش خودسرانه بخش انبساطی پرهیز کنید؛ برداشت ماده هندسه و دقت ابزار را تغییر میدهد. پس از استفاده، ابزار را خشک و در محفظه مناسب نگهداری کنید و از ضربهخوردن آن جلوگیری کنید. دمای ابزار، قطعه و استانداردهای مرجع را در حد امکان متعادل نگه دارید. اگر مندرل در محیط آلوده به براده یا مایع برش استفاده شده، پیش از نگهداری آن را کامل پاک کنید تا ذرات به بخش متحرک وارد نشوند.
این مندرل را برای گرفتن قطعه در عملیات تراشکاری یا اعمال نیروی ماشینکاری استفاده نکنید، مگر سازنده همان زیرمدل صراحتاً چنین کاربردی را مجاز بداند. مشخصات درجشده درباره اندازهگیری و دوران بین دو مرکز است. برای کارهای تولیدی، نیروی گیرش، دور مجاز و ایمنی دستگاه باید از مستندات سازنده تعیین شود. اگر این دادهها در اختیار نیستند، کاربرد را به کنترل اندازهگیری محدود کنید و از فروشنده یا سازنده راهنمایی فنی بخواهید.
برای جستوجوی این کالا، عبارتهای «منـدرل انبساطی اینسایز 6335»، «ماندرل انبساطی اندازهگیری»، «آربور انبساطی کنترل لنگی»، «منـدرل چرخدنده» و «فیکسچر کنترل runout با مرجع سوراخ» را بهکار ببرید. در عنوان فارسی فروشگاه، اصطلاح آشنای مندرل انبساطی را در ابتدا بیاورید و سپس کاربرد و کد را روشن کنید؛ مانند «منـدرل انبساطی اینسایز مدل 6335 برای کنترل لنگی چرخدنده». از عنوانهای مبهمی مثل «ابزار کنترل مراکز» یا ترجمه نامأنوس Expansion Arbor بدون توضیح کاربرد پرهیز کنید.
هنگام دریافت پیشفاکتور، کد کامل مانند 6335-3A، قطر سوراخ قطعه، بازه گیرش، runout اعلامی، ابعاد مندرل، روش انبساط، اقلام همراه و سازگاری با میز بینمراکز را مکتوب بخواهید. اگر برای چرخدنده خاص میخرید، نقشه یا مشخصات سوراخ مرجع را به فروشنده ارائه دهید و بپرسید پراب برای سنجش کدام ناحیه لازم است. همچنین مشخص کنید که فقط مندرل را نیاز دارید یا میز، مرغک، ساعت و پایه هم باید تهیه شود. تصویر محصول ممکن است همه اجزای setup را نشان دهد اما لزوماً بهمعنای همراهبودن آنها نیست.
در صفحات فروش تخصصی بینالمللی برای این خانواده معمولاً عبارات Expansion Mandrel، bore clamping range، radial runout و checking gear runout با bore as reference دیده میشوند. این واژگان با نیاز واقعی محصول همخواناند و برای نامگذاری فارسی مناسبتر از توصیفهای کلی درباره «فیکسکردن قطعه» هستند. یک صفحه فروش آسیایی کد 6335-9A را با رنج ۱۰۱٫۶ تا ۱۲۷ میلیمتر و مشخصه ۵ میکرومتر معرفی میکند؛ این منبع برای فهم نحوه نمایش کد و رنج در بازار مفید است، اما برای خرید نهایی باید اطلاعات نسخه انتخابی را با کاتالوگ سازنده تطبیق دهید.
خیر. وجود سوراخ با قطر داخل بازه لازم است، اما شکل و کیفیت سوراخ، طول تماس، ابعاد قطعه و روش آزمون نیز مهماند. پیش از سفارش کد زیرمدل را با نمونه قطعه و نقشه بررسی کنید.
اطلاعات کالا مندرل را معرفی میکند و بهتنهایی همراهبودن ساعت، پایه یا میز را اثبات نمیکند. اقلام داخل بسته و ساعت سازگار را در پیشفاکتور تأیید کنید.
این عدد مشخصه لنگی شعاعی اعلامشده برای مندرل است. دقت واقعی اندازهگیری قطعه به کل سامانه شامل میز، مرغک، نشانگر، قطعه و روش نصب وابسته است.
اطلاعات موجود این محصول را برای کنترل لنگی و دوران بین دو مرکز توصیف میکند. تا زمانی که سازنده استفاده برای عملیات برشی را مجاز نکرده، آن را برای گرفتن قطعه در ماشینکاری بهکار نبرید.
قطر واقعی، تلرانس و تغییرات سوراخ را بسنجید و کد مناسب را با کاتالوگ و پیشنهاد کتبی فروشنده تأیید کنید. بهویژه در بازههای همپوشان، صرف انتخاب ارزانتر یا بزرگتر کافی نیست.
خیر. کاربرد ثبتشده بررسی لنگی چرخدنده نسبت به سوراخ مرجع است. برای پروفیل، گام و دیگر ویژگیهای دندانه باید از ابزار و روش اختصاصی همان مشخصه استفاده شود.
اگر سوراخ قطعه مرجع اصلی بازرسی است و میخواهید لنگی سطح بیرونی یا چرخدنده را نسبت به آن بسنجید، مندرل انبساطی 6335 راهکاری تخصصی برای استقرار از داخل سوراخ فراهم میکند. نسخههای مختلف آن از قطرهای حدود ۹٫۵۳ تا ۱۷۷٫۸ میلیمتر را پوشش میدهند؛ انتخاب باید با قطر واقعی سوراخ، تلرانس، طول قطعه و میز اندازهگیری سازگار باشد. برای کار با چرخدنده، روش تماس ساعت را مشخص کنید و نتیجه لنگی را با خطای پروفیل یا گام اشتباه نگیرید.
پیش از خرید، کد کامل زیرمدل، بازه گیرش، مشخصه لنگی، ابعاد، شیوه انبساط و اقلام همراه را تأیید کنید. ابزار را بر اساس هدف اندازهگیری به کار ببرید، نه بهعنوان گیره ماشینکاری مگر اینکه این کاربرد در مستندات همان کد تأیید شده باشد. ثبت روشن مدل و روش، امکان تکرارپذیری و پیگیری نتیجه را بالا میبرد و برای خریدار ایرانی هم انتخاب میان مندرل، مرغک، میز و ساعت را شفاف میکند.
مقادیر و بازهها ممکن است بین زیرمدلها یا ویرایشهای کاتالوگ متفاوت باشند؛ سند فنی کد دقیق ثبتشده در پیشفاکتور را مبنای خرید قرار دهید.