

 ناموجود
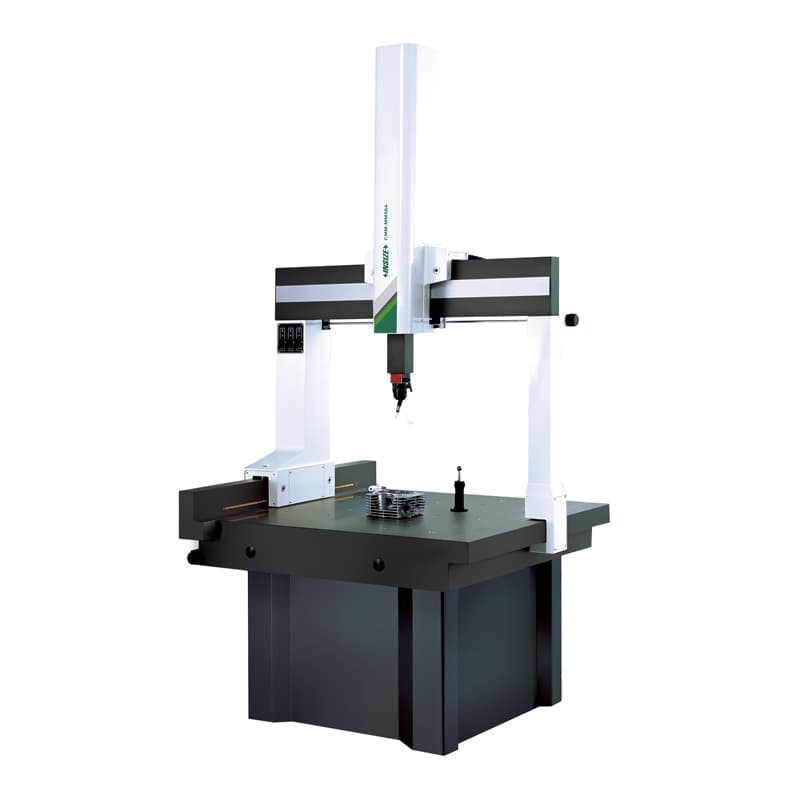
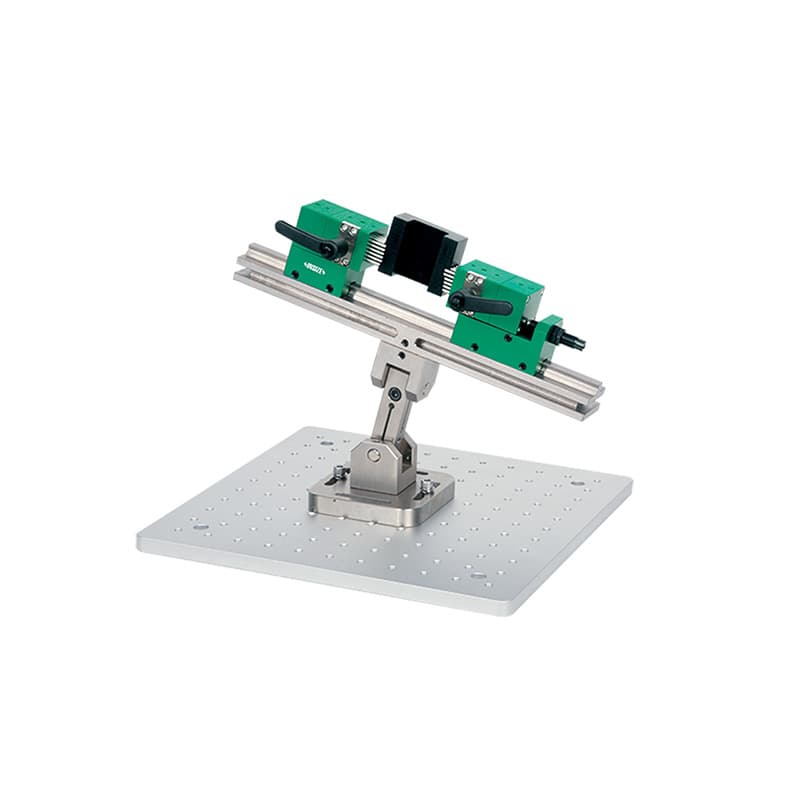
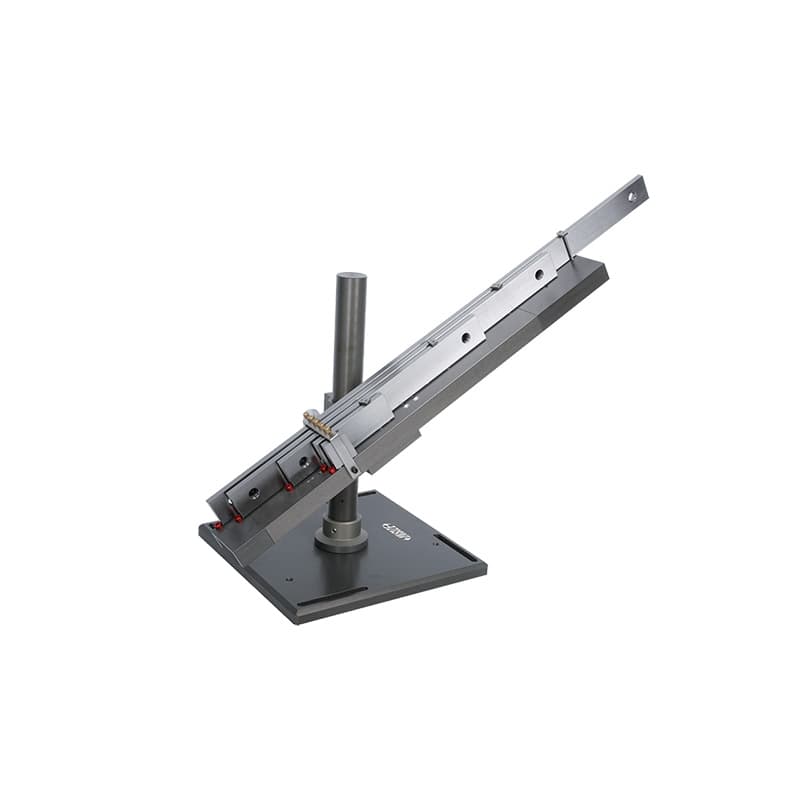
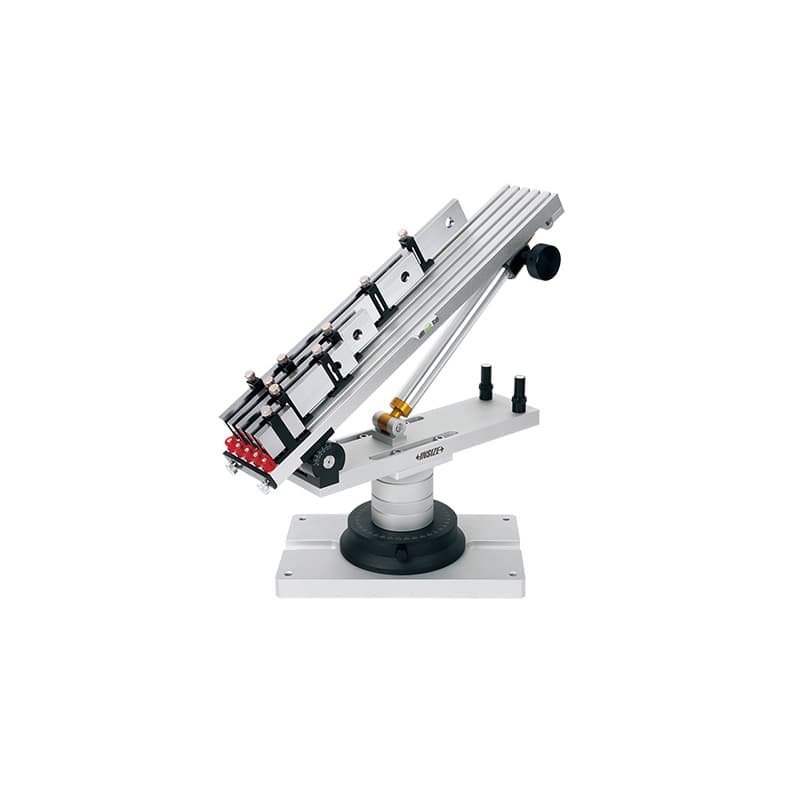
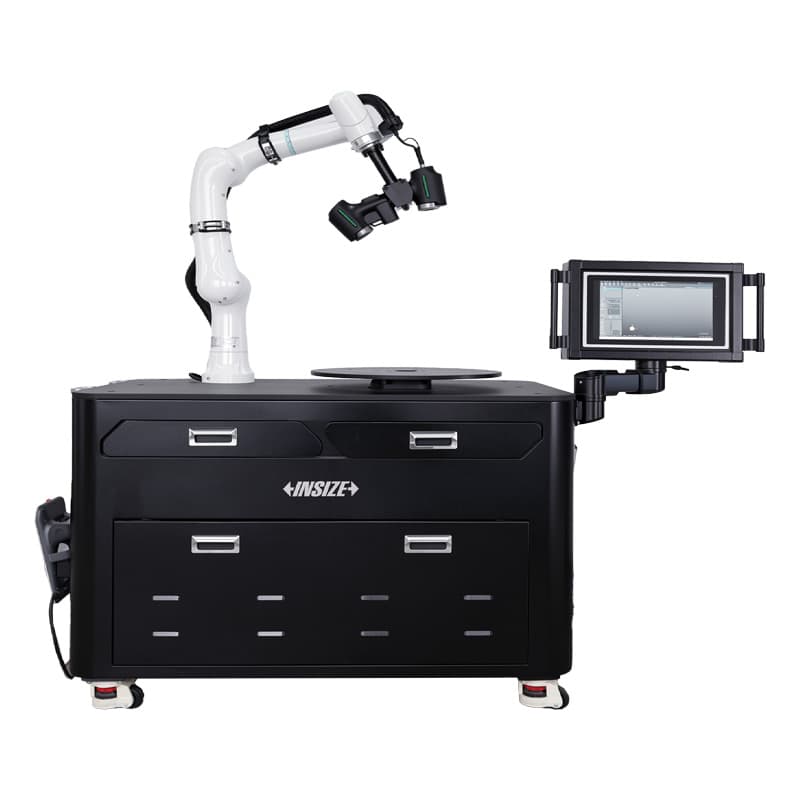
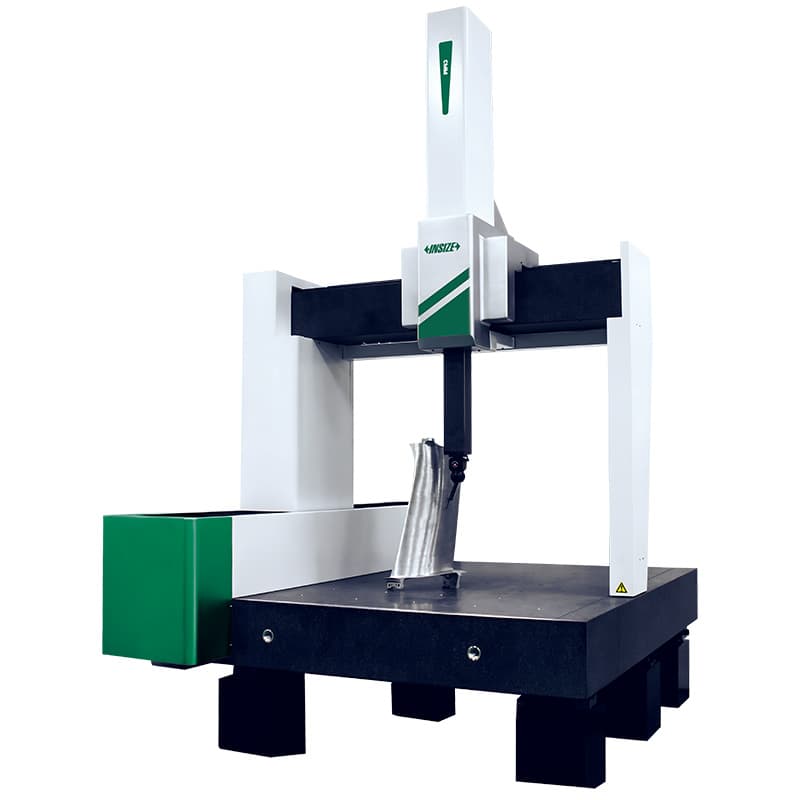
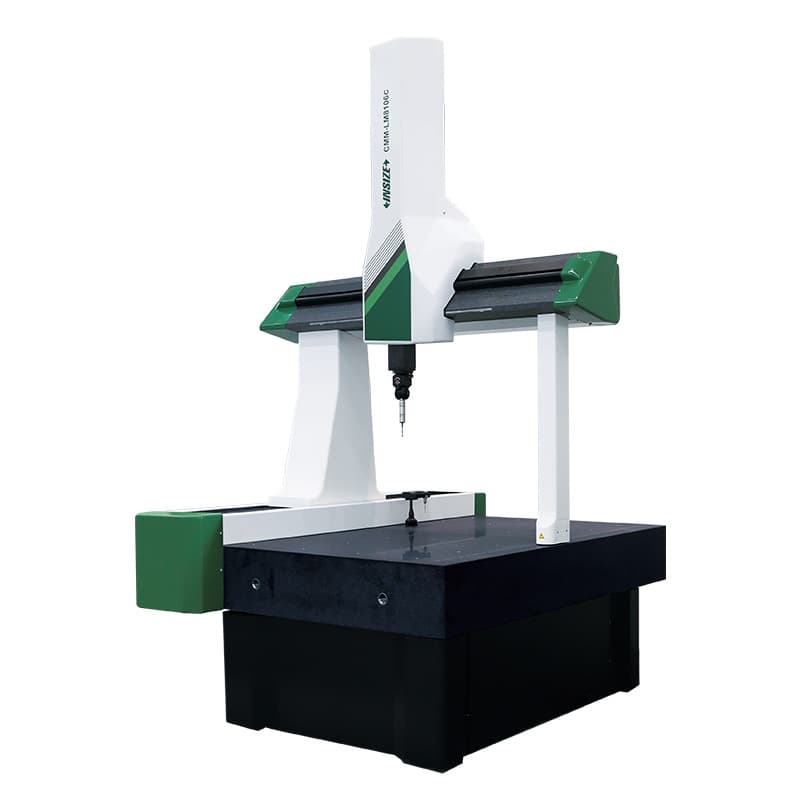
دستگاه اندازه گیری مختصات دستی اینسایز مدل CMM-MM564
قیمت ثبت نشده
ناموجود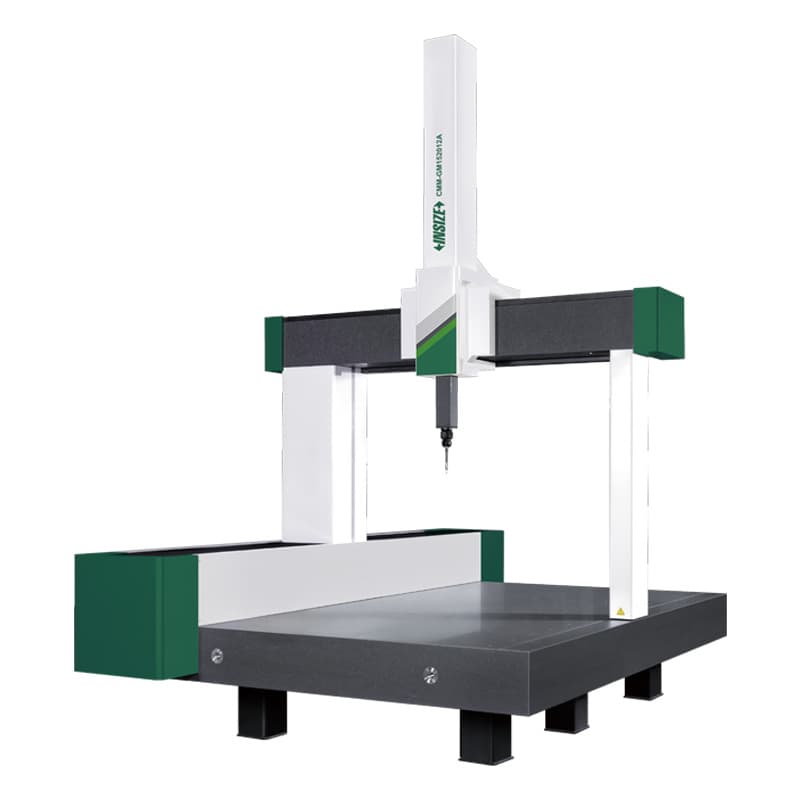 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
وقتی کنترل یک قطعه به چند اندازه خطی ساده محدود نیست و موقعیت سوراخها، فاصله محورها، تختی، پروفیل، زاویه یا رابطه هندسی چند سطح باید با هم سنجیده شود، دستگاه اندازهگیری مختصاتی یا CMM به ابزار اصلی آزمایشگاه و کنترل کیفیت تبدیل میشود. در این گروه، دستگاه CMM، ماشین اندازهگیری مختصاتی سهبعدی، بازوی اندازهگیری مختصاتی، اسکنر سهبعدی دستی و لوازم اندازهگیری و فیکسچرهای مرتبط عرضه میشوند. این محصولات کار یکسانی انجام نمیدهند؛ انتخاب درست باید از شکل قطعه، اندازه، جنس و سطح آن، تلرانس نقشه، حجم تولید، محل بازرسی و روش گزارشگیری شروع شود.
در بازار ایران عبارتهایی مانند «دستگاه CMM»، «دستگاه اندازهگیری مختصات»، «دستگاه اندازهگیری سهبعدی»، «ماشین اندازهگیری مختصاتی»، «بازوی اندازهگیری سهبعدی»، «اسکنر سهبعدی صنعتی» و «متعلقات CMM» برای جستوجوی این خانواده به کار میروند. عبارت CMM کوتاهشدهٔ Coordinate Measuring Machine است و در گفتوگوی فنی، نام رایج دستگاه یا سامانهای است که مختصات نقاط روی قطعه را اندازه میگیرد. این صفحه خانوادهٔ تجهیزات اندازهگیری سهبعدی اینسایز را معرفی میکند تا خریدار بتواند میان دستگاه ثابت، مدل مناسب محیط کارگاه، بازوی پرتابل، اسکنر نوری و تجهیزات کمکی تمایز بگذارد.
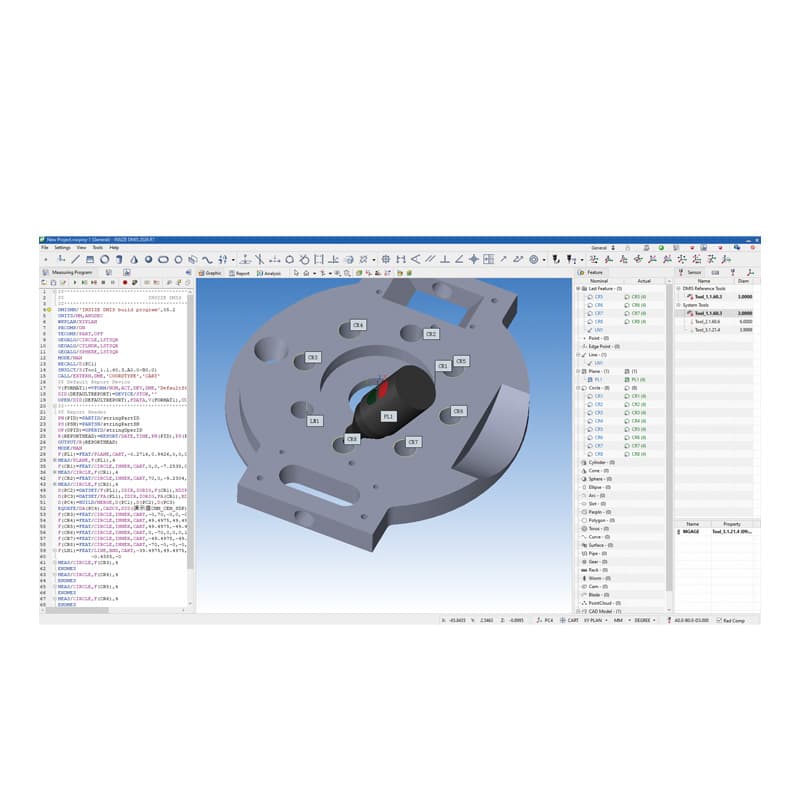
در یک CMM متداول، قطعه روی میز یا فیکسچر قرار میگیرد و حسگر اندازهگیری در فضای سهبعدی جابهجا میشود. دستگاه مختصات هر نقطهٔ لمسشده یا ثبتشده را در راستاهای X، Y و Z تعیین میکند. نرمافزار با استفاده از مجموعه نقاط، ویژگیهای هندسی مانند صفحه، خط، دایره، استوانه، مخروط و کره را محاسبه میکند و سپس اندازهها و روابط مورد نیاز را به نقشه یا مدل CAD مرتبط میسازد. به این ترتیب، بهجای سنجش جداگانهٔ هر اندازه با ابزار دستی، میتوان چند ویژگی و رابطهٔ هندسی را در یک مرجع مختصاتی مشترک ارزیابی کرد.
روش جمعآوری داده به نوع پروب و پیکربندی بستگی دارد. پروب تماسی تکنقطهای برای اندازهگیری نقاط مشخص و ویژگیهای هندسی مناسب است؛ پروب اسکن تماسی میتواند مسیر پیوستهتری روی سطح ثبت کند؛ و سامانهٔ نوری یا لیزری برای برداشت تعداد زیادی نقطه و ثبت سطح پیچیده به کار میرود. تعداد نقاط بیشتر همیشه به معنی نتیجهٔ بهتر نیست: برنامهٔ اندازهگیری، دسترسی پروب، آمادهسازی قطعه، فیکسچر، وضعیت کالیبراسیون، شرایط محیط و تحلیل نرمافزار همگی روی نتیجه اثر دارند. پیش از سفارش باید روشن شود که نیاز، اندازهگیری چند نقطهٔ تعریفشده است، کنترل صددرصدی ابعاد است یا مقایسهٔ کامل سطح با مدل سهبعدی.
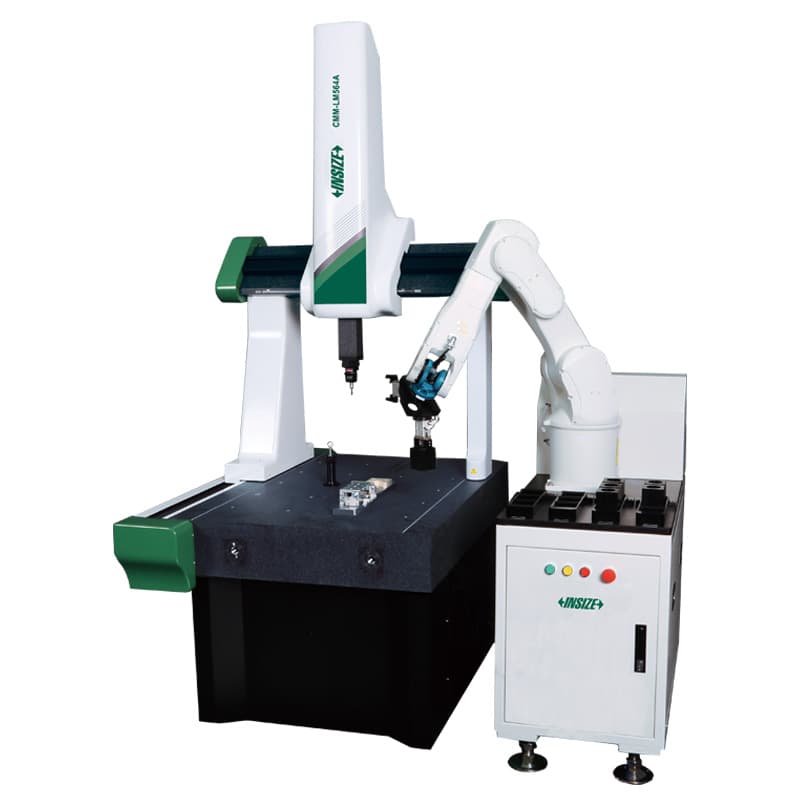
دستگاههای ثابت، از جمله سریهای CMM-LM و CMM-LE و مدلهای بزرگتر، معمولاً در اتاق اندازهگیری، آزمایشگاه کنترل کیفیت یا بخش بازرسی مستقر میشوند. قطعه در فضای کاری دستگاه قرار میگیرد و سازهٔ ماشین، محورهای حرکتی و پروب امکان اندازهگیری تکرارپذیر در حجم مشخص را فراهم میکنند. حجم اندازهگیری قابل استفاده را باید از ابعاد X، Y و Z در جدول همان مدل خواند؛ ابعاد بیرونی ماشین با محدودهٔ مفید اندازهگیری یکی نیست. برای نمونه، در صفحهٔ رسمی سری LM/LE، برخی پیکربندیهای LM محدودهٔ ۵۰۰×۶۰۰×۴۰۰ میلیمتر دارند، در حالی که اندازههای بزرگتر نیز با ترکیبهای متفاوت موجود است. این مثال به معنای یکسان بودن محدوده یا دقت همهٔ مدلهای LM/LE نیست.
در انتخاب دستگاه ثابت، فضای نصب و مسیر انتقال دستگاه را نیز بررسی کنید. ابعاد میز، ارتفاع ستون، فضای بازشدن درها، مسیر ورود قطعه، محل اپراتور، فونداسیون یا میز پشتیبان، برق، هوای فشردهٔ مورد نیاز پیکربندی و الزامات محیطی باید پیش از سفارش مشخص شوند. برخی مدلها از سامانهٔ پروب متفاوت، سر پروب شاخصدار یا حسگر اسکن بهره میبرند؛ بنابراین کد کامل پیکربندی، نه فقط نام سری، باید در پیشفاکتور و برنامهٔ پذیرش ثبت شود.
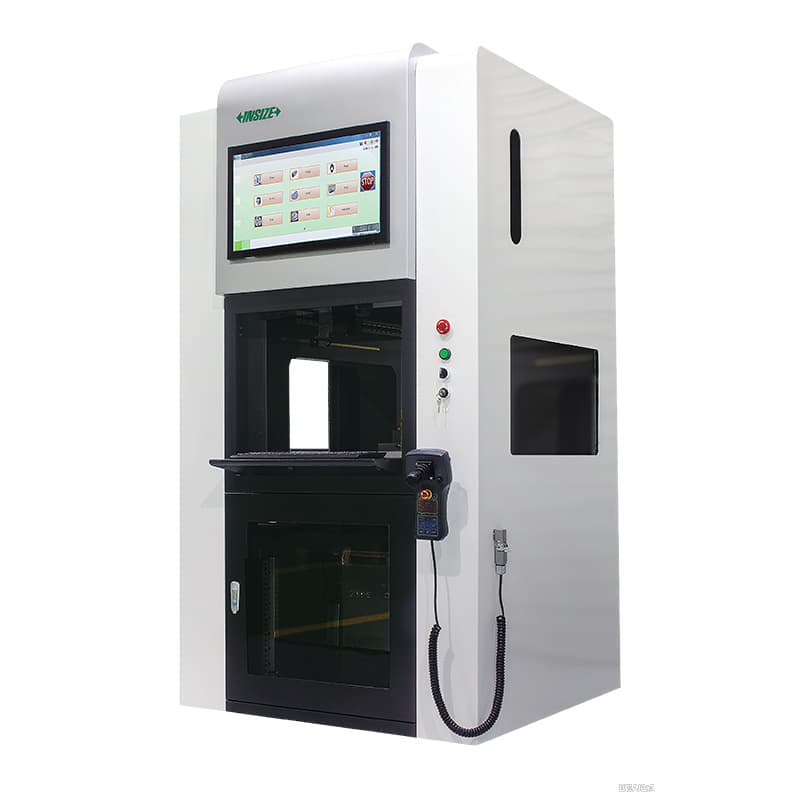
اندازهگیری در محیط تولید با اتاق اندازهشناسی کنترلشده تفاوت دارد. دستگاههای سری کارگاهی مانند CMM-WM با هدف استفاده نزدیک خط تولید معرفی شدهاند و ویژگیهایی نظیر نیاز نداشتن به هوای فشرده در پیکربندی اعلامشده، سنجش و جبران دمایی، ابعاد جمعوجور و امکان اتصال به سامانههای تولید یا داده را در طراحی خود دارند. این امکانات به معنی بینیازی از بررسی شرایط محیطی یا مناسب بودن دستگاه برای هر کارگاه نیست. دامنهٔ دمای مجاز، لرزش کف، گردوغبار، آلودگی روغنی، تغییرات دما، روش نصب قطعه و الزامات کالیبراسیون باید با مستندات همان مدل و نیاز کاربرد مقایسه شوند.
اگر هدف، کوتاهکردن فاصلهٔ میان تولید و بازرسی است، CMM کارگاهی میتواند برای کنترل حین فرایند، نمونهبرداری نزدیک ماشینابزار و اتصال به خط تولید بررسی شود. برای قطعاتی که تلرانس بسیار محدود دارند یا اندازهگیری در شرایط پایدار آزمایشگاهی لازم است، معماری و مشخصات CMM آزمایشگاهی باید جداگانه ارزیابی شود. عبارتهایی مانند «سه برابر سریعتر» یا «بدون نیاز به اتاق اندازهگیری» را نباید بدون قید و سند برای تمام شرایط تعمیم داد؛ سرعت چرخه و عدمقطعیت واقعی به برنامه، هندسه، پروب، کالیبراسیون و شرایط محل وابسته است.
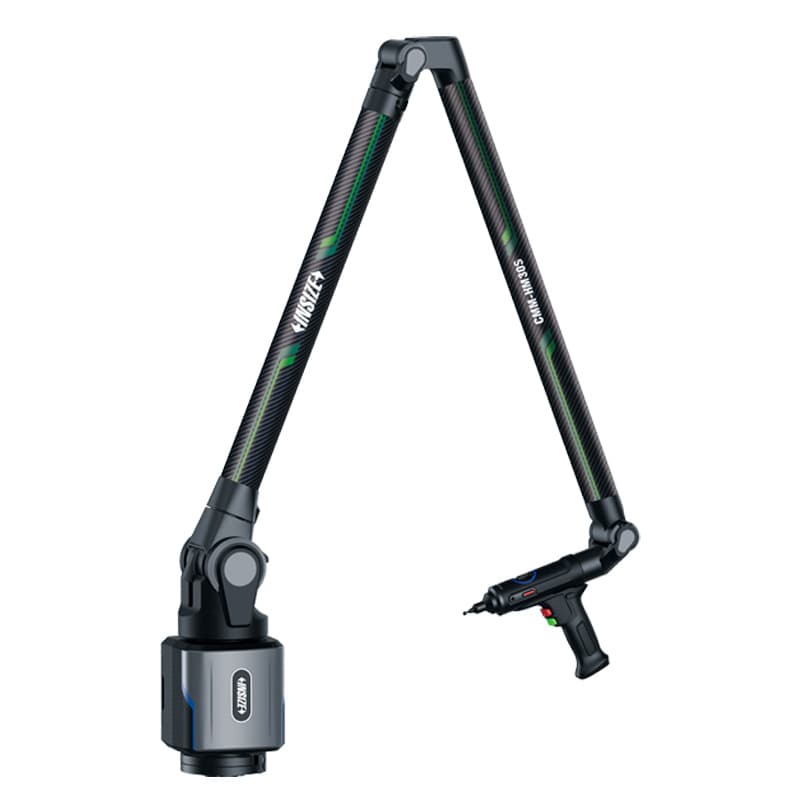
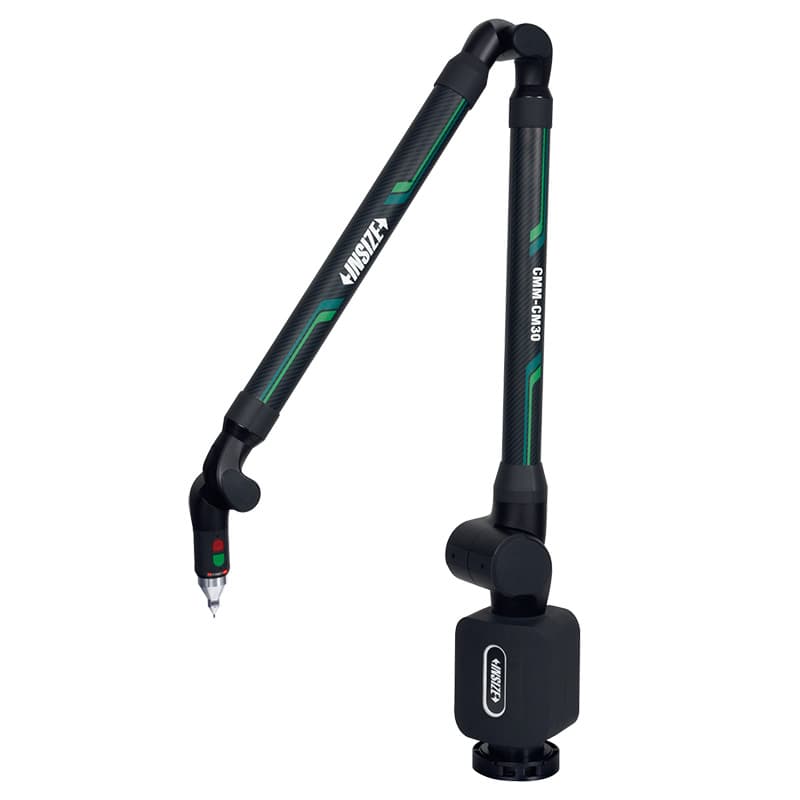
بازوی اندازهگیری مختصاتی یا بازوی CMM، سامانهای چندمفصلی با انکودرهای زاویهای و نوک پروب است. اپراتور بازو را نزدیک قطعه حرکت میدهد و سامانه مختصات نوک پروب را محاسبه میکند. مزیت کاربردی بازو، قابلیت انتقال به محل قطعه و اندازهگیری اجسام بزرگ یا نصبشده است؛ در بسیاری از کارها لازم نیست قطعهٔ سنگین را به میز CMM منتقل کرد. بازوها برای بازرسی قطعات قالب، بدنه، سازه، ماشینآلات و کنترل ابعادی در خط یا تعمیرگاه قابل بررسی هستند. دامنهٔ کاری به طول بازو وابسته است و این طول بهتنهایی معیار کافی برای انتخاب نیست.
سریهای مختلف بازوی اینسایز از نظر تعداد محور، مدل، دقت اعلامشده، پروب تماسی و امکان افزودن اسکنر لیزری تفاوت دارند. برای مثال، مشخصات رسمی خانوادههای HE، HM و HP اعداد متفاوتی برای محدوده و خطاهای مجاز نشان میدهد؛ حتی نسخههای ششمحوره و هفتمحوره در یک رده لزوماً مشخصات یکسان ندارند. هنگام استعلام باید شمارهٔ مدل کامل، طول کاری، نوع پروب، نوع پایهٔ مغناطیسی یا سهپایه، نیاز به اسکن لیزری، شرایط کالیبراسیون و شیوهٔ ارائهٔ گزارش ثبت شود. سطح نصب پایه و مهارت اپراتور نیز در اندازهگیری قابل اتکا اهمیت دارند.
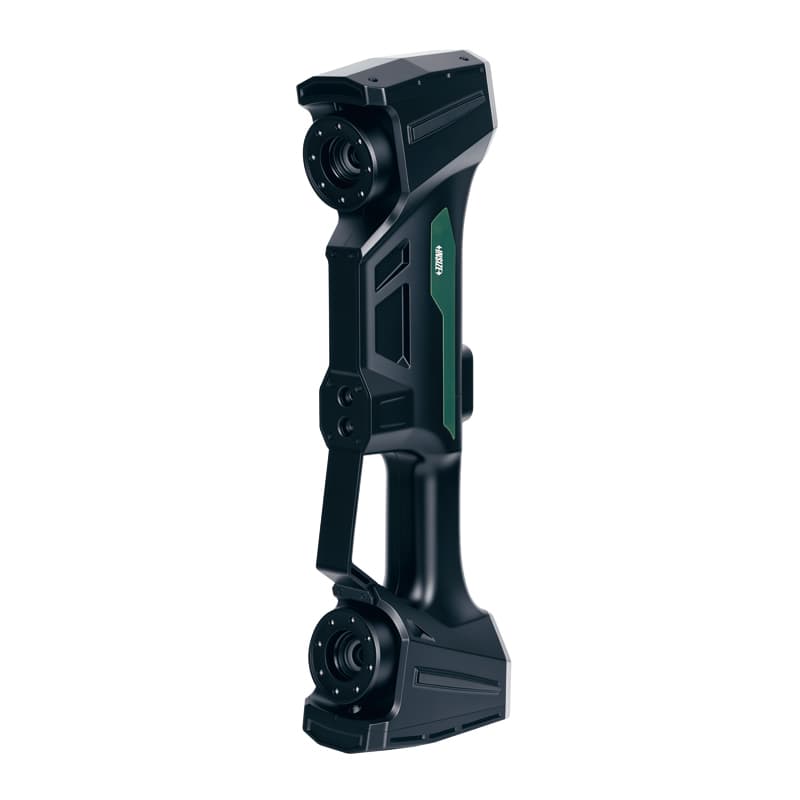
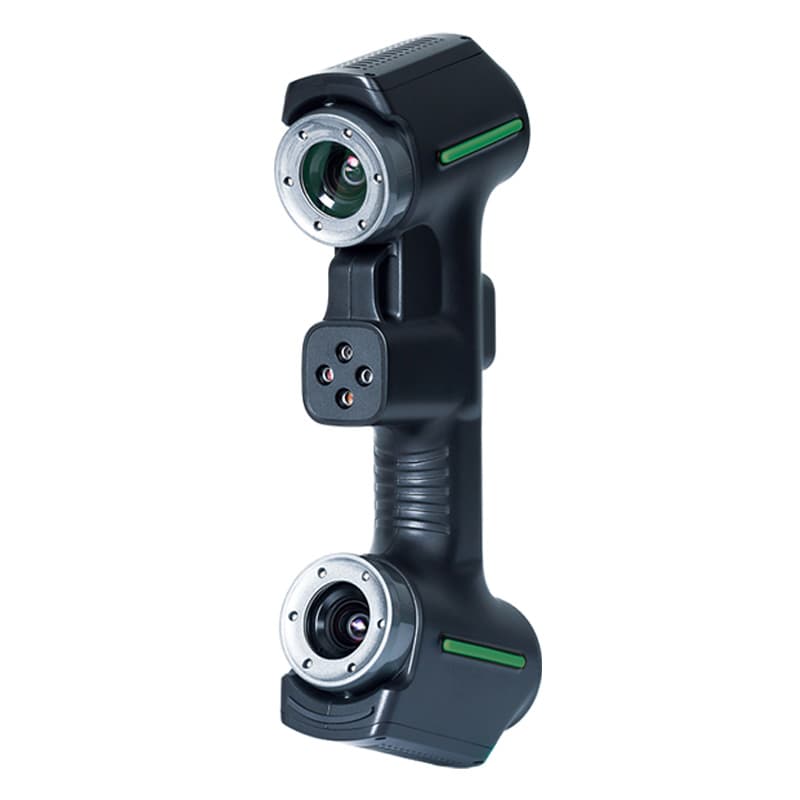
اسکنر سهبعدی دستی با تاباندن الگوی نوری یا خطوط لیزر و دریافت تصویر آنها، ابرنقاط متراکم از سطح قطعه ایجاد میکند. این روش برای سطوح آزاد، فرمهای پیچیده، مقایسه با CAD، مهندسی معکوس و مستندسازی هندسه میتواند سریعتر از برداشت دستی نقاط عمل کند. اسکنر دستی با CMM تماسی یکی نیست: روش ثبت داده، قابلیت اطمینان روی سطوح براق یا تیره، حساسیت به شرایط سطح، نیاز به هدفک یا مرجع، حجم داده و خروجی نرمافزار تفاوت دارد. اگر نقشه تلرانسگذاریشده نیازمند یک روش خاص یا گزارش قابل ردیابی است، باید مناسببودن سامانه و روش آزمون پیش از خرید تأیید شود.
در خانوادهٔ LSM-L، مدلهایی مانند LSM-L340 و LSM-L560 با شمار و الگوی خطوط اسکن، سرعت برداشت و مشخصات متفاوت عرضه میشوند؛ LSM-L560S نیز برای میدان دید بزرگتر معرفی شده است. برای نمونه، اطلاعات رسمی LSM-L340 از حداکثر سرعت ۵٫۴ میلیون اندازهگیری در ثانیه، میدان اسکن ۶۵۰×۵۵۰ میلیمتر و وضوح اعلامی ۰٫۰۱ میلیمتر نام میبرد. کاتالوگ همان خانواده دقت حجمی را به پیکربندی استاندارد و استفاده از خطکشهای فتوگرامتری اختیاری وابسته میکند. «وضوح» را با «دقت اندازهگیری» یکی نگیرید؛ این دو مشخصه مفهوم جداگانه دارند و هیچکدام بهتنهایی تضمین نمیکند قطعهٔ واقعی با همان مقدار خطا اندازهگیری شود.
اندازهگیری سهبعدی تنها به خود ماشین محدود نیست. قطعه باید به شکل ایمن و تکرارپذیر نگه داشته شود، پروب مناسب انتخاب شود، وضعیت سامانه کنترل گردد و داده در نرمافزار پردازش شود. محصولات این دسته شامل توپها و استانداردهای مرجع، پایهٔ بلوک گیج، گیجهای توپ سرامیکی، جیگها و ستهای فیکسچر، قلم یا استایل پروب و نرمافزارهای وابسته هستند. کدهایی مانند ISQ-20، ISQ-16، سری 4198، پایههای 6885 و 7398 و ستهای ISY در فهرست محصولات همین گروه دیده میشوند؛ کاربرد و سازگاری هر قطعه را باید از کاتالوگ و مشخصات دقیق مدل تأیید کرد.
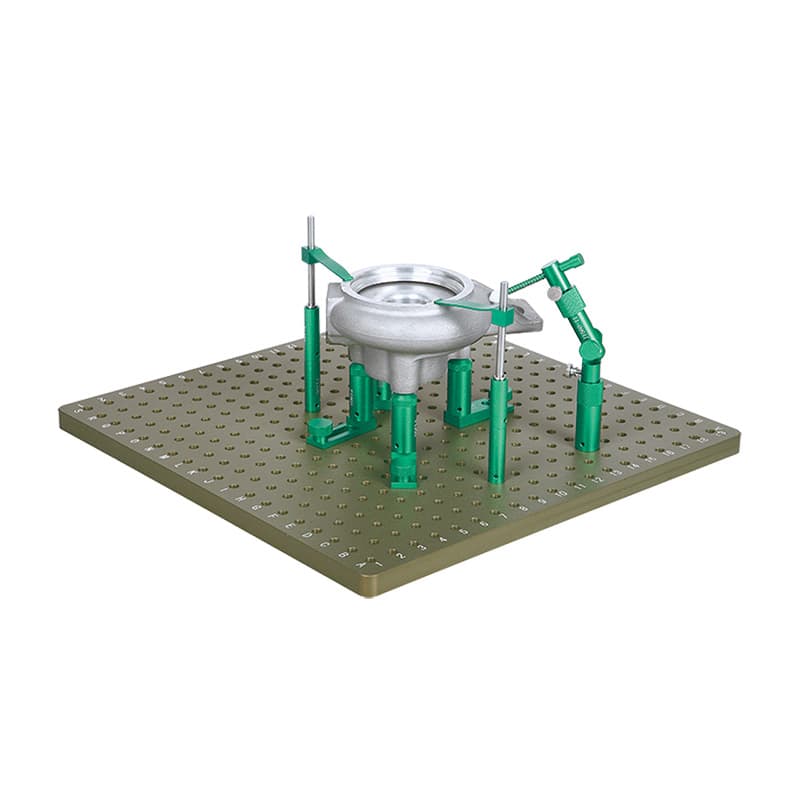
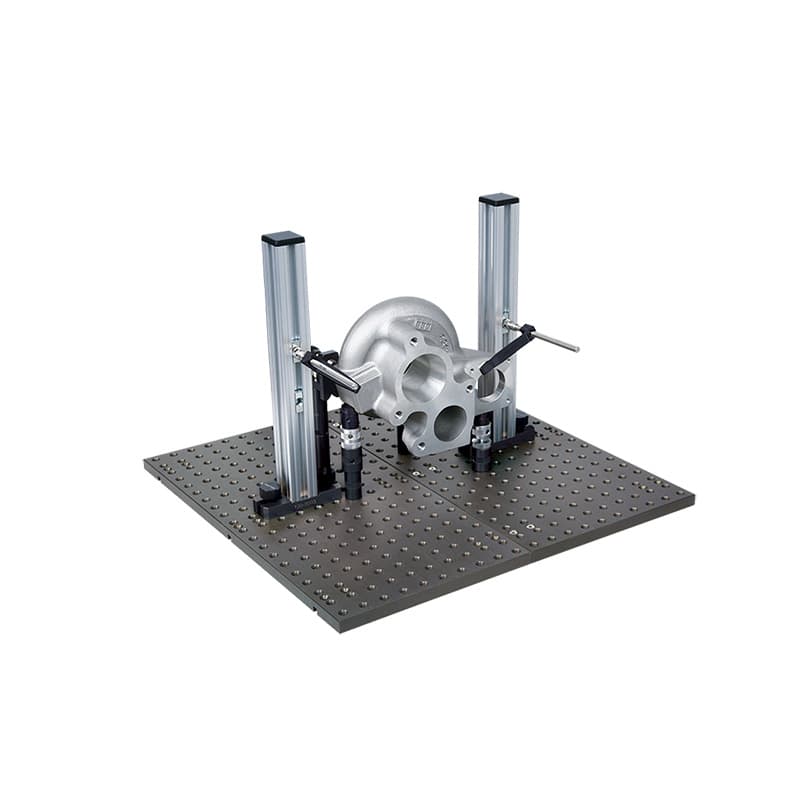
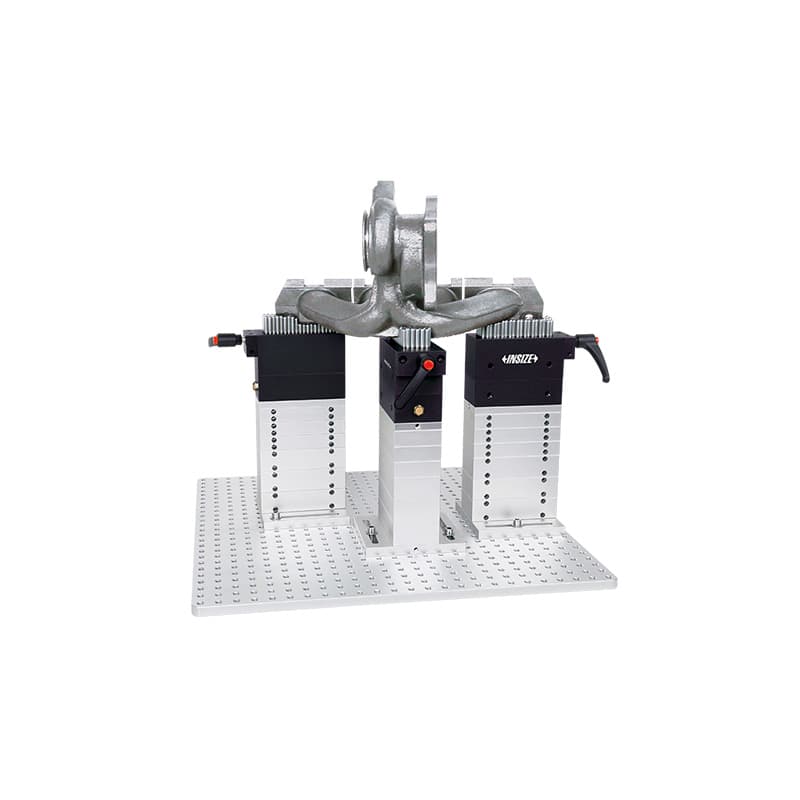
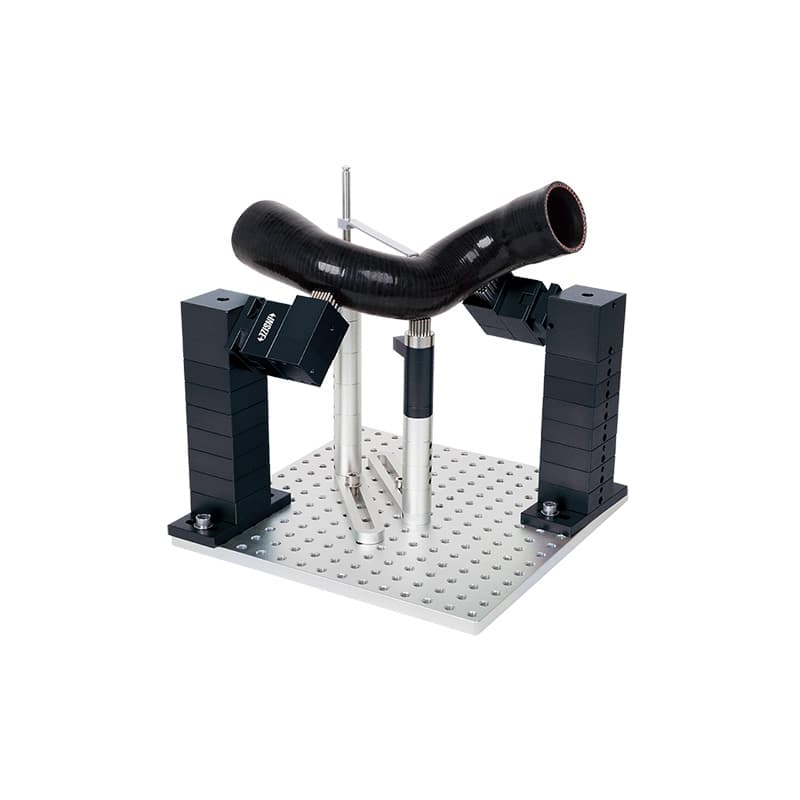
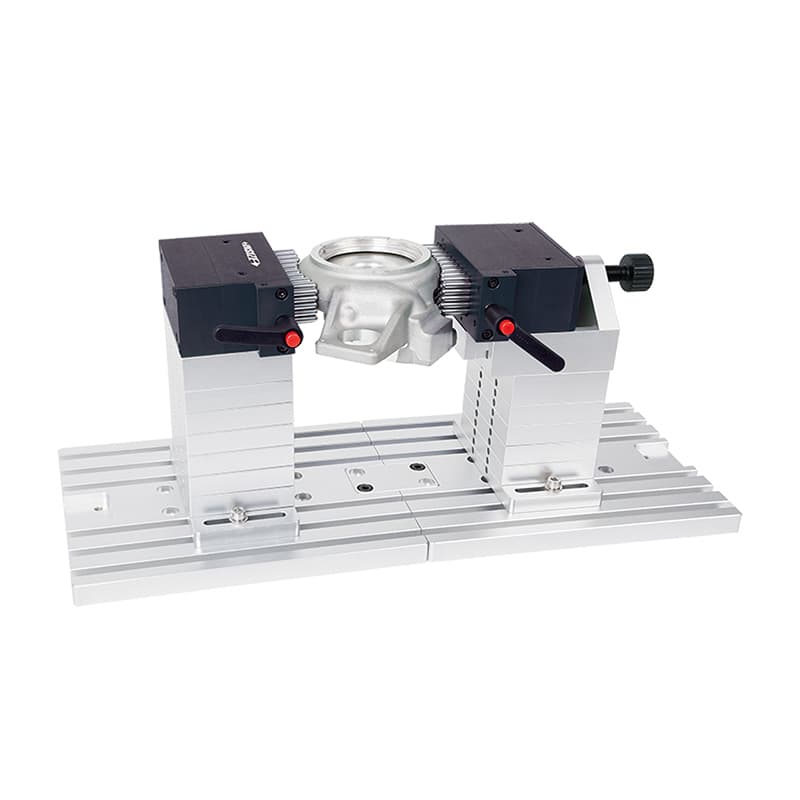
جیگ CMM قطعه را در وضعیت مشخص نگه میدارد تا دسترسی پروب و تکرارپذیری اندازهگیری بهتر شود. فیکسچر نامناسب میتواند قطعه را تغییرشکل دهد، سطح اندازهگیری را بپوشاند یا باعث برخورد پروب شود. تعداد قطعات یک ست بهتنهایی معیار کیفیت نیست؛ جنس، رزوه و رابطها، ابعاد اجزای نگهدارنده، قابلیت توسعه، سازگاری با میز و بار مجاز باید بررسی شوند. برای قطعات ظریف یا نازک، نیروی نگهداری باید کنترل شود. برای قطعات سنگین، پایداری و ایمنی بستن قطعه اهمیت دارد. پیش از سفارش ست جیگ، نمونهٔ قطعات واقعی، محدودهٔ ابعادی و نحوهٔ دسترسی به ویژگیهای اندازهگیری را در اختیار تأمینکننده قرار دهید.
توپهای مرجع و استانداردهای کنترل برای آزمون عملکرد، بررسی پروب یا اجرای رویهٔ کنترل تعیینشده استفاده میشوند. این اقلام جای گواهی کالیبراسیون معتبر یا برنامهٔ صحهگذاری منظم را نمیگیرند. استانداردی که از نظر قطر یا رابط با حسگر ناسازگار باشد برای کنترل مورد نظر مناسب نیست. نرمافزار نیز بخش مهمی از زنجیره است: نسخهٔ نرمافزار، ماژولهای اندازهگیری، قالب گزارش، واردکردن CAD، تنظیم سیستم مختصات قطعه و سطح دسترسی باید پیش از خرید بررسی شود. در درخواست قیمت، فهرست اقلام همراه و اختیاری را از هم جدا کنید تا هزینهٔ ماشین اصلی با هزینهٔ پروب، فیکسچر، کامپیوتر، نرمافزار، نصب و آموزش اشتباه نشود.
اگر قطعه کوچک یا متوسط است، تلرانسها محدودند و اندازهگیری تکرارپذیر در فضای کنترلشده اولویت دارد، دستگاه ثابت CMM را با حجم مفید و پروب موردنیاز بررسی کنید. اگر قطعه بزرگ، نصبشده یا دشوار برای جابهجایی است، بازوی اندازهگیری مختصاتی میتواند اندازهگیری را به محل قطعه ببرد. اگر شکل سطح پیچیده است و باید نقاط بسیار زیادی برای مقایسه یا مهندسی معکوس ثبت شود، اسکنر سهبعدی دستی را بررسی کنید. در بعضی کاربردها ترکیب پروب تماسی و اسکن لیزری روی بازو یا استفاده از CMM همراه با اسکنر منطقی است؛ هیچکدام از این فناوریها در همهٔ کاربردها جایگزین مطلق دیگری نیست.
دستگاه اندازهگیری ویدئویی، پروفایلپروژکتور، میکروسکوپ اندازهگیری و CMM نیز هممعنی نیستند. سیستم بینایی برای اندازهگیری نوری و تصویری در محدودهٔ دید و پیکربندی خاص مناسب است؛ CMM مختصات سهبعدی سطح را با سامانهٔ مکانیکی و پروب یا حسگر ثبت میکند. گاهی قطعهٔ بسیار کوچک یا لبهٔ دوبعدی با سیستم بینایی سریعتر اندازهگیری میشود و گاهی شکل سهبعدی و روابط فضایی به CMM نیاز دارد. انتخاب باید بر اساس نقشه و روش تأیید کیفیت باشد، نه تنها بر اساس عبارت «اندازهگیری دقیق» در عنوان محصول.
در قالبسازی و تزریق پلاستیک، دستگاه CMM برای کنترل ابعاد قالب، موقعیت حفرهها، فاصلهٔ پینها و مقایسهٔ قطعهٔ تولیدی با نقشه یا CAD کاربرد دارد. در ماشینکاری، قطرها، فاصلهٔ سوراخها، شانهها، سطوح مبنا و هندسهٔ قطعات قابل بررسیاند. در خودروسازی و قطعهسازی، کنترل قطعاتی با نقاط متعدد، تحلیل تغییر ابعاد پس از فرایند و ایجاد برنامهٔ بازرسی قابل تکرار ارزشمند است. در هوافضا، انرژی، تجهیزات پزشکی و ساخت ماشینآلات نیز دسترسی به هندسهٔ پیچیده و مستندسازی اندازهگیری اهمیت دارد، اما مناسببودن یک مدل برای هر صنعت به الزامات کیفی و مشخصات پروژه وابسته است.
بازوی پرتابل در تعمیرات و بازرسی سازههای بزرگ کمک میکند اندازهگیری در محل انجام شود. اسکنر لیزری میتواند برای ثبت سطح بدنه، قطعهٔ ریختهگری یا فرم آزاد و مقایسهٔ انحراف با مدل CAD استفاده شود. لوازم نگهدارنده، پروبهای جایگزین و استانداردها برای ایجاد روش کاری تکرارپذیر در کنار این تجهیزات معنا پیدا میکنند. نتیجهٔ حرفهای زمانی به دست میآید که دستگاه متناسب با مشخصه انتخاب شده باشد و روش اندازهگیری، شرایط محیط، سیستم مختصات، فیکسچر، کالیبراسیون و گزارش نهایی مستند باشند.
این گروه میتواند نیاز جستوجوی کاربران برای «خرید دستگاه CMM اینسایز»، «قیمت دستگاه اندازهگیری مختصاتی»، «ماشین اندازهگیری سهبعدی»، «CMM کوچک»، «دستگاه CMM کارگاهی»، «دستگاه اندازهگیری مختصات بزرگ»، «بازوی اندازهگیری مختصاتی پرتابل»، «بازوی CMM ششمحوره»، «اسکنر سهبعدی دستی صنعتی»، «اسکنر لیزری سهبعدی»، «جیگ CMM»، «ست فیکسچر CMM»، «پروب CMM» و «استاندارد کالیبراسیون CMM» را پوشش میدهد. این واژهها به چند قصد متفاوت تعلق دارند: بعضی کاربر در حال مقایسهٔ فناوری است، بعضی مشخصات مدل را میخواهد و بعضی برای استعلام خرید یا متعلقات سازگار جستوجو میکند. به همین دلیل، عنوان و صفحهٔ محصول باید نام دقیق سری یا کد مدل را حفظ کند و عبارتهای عمومی را در متن راهنمای دسته به کار ببرد.
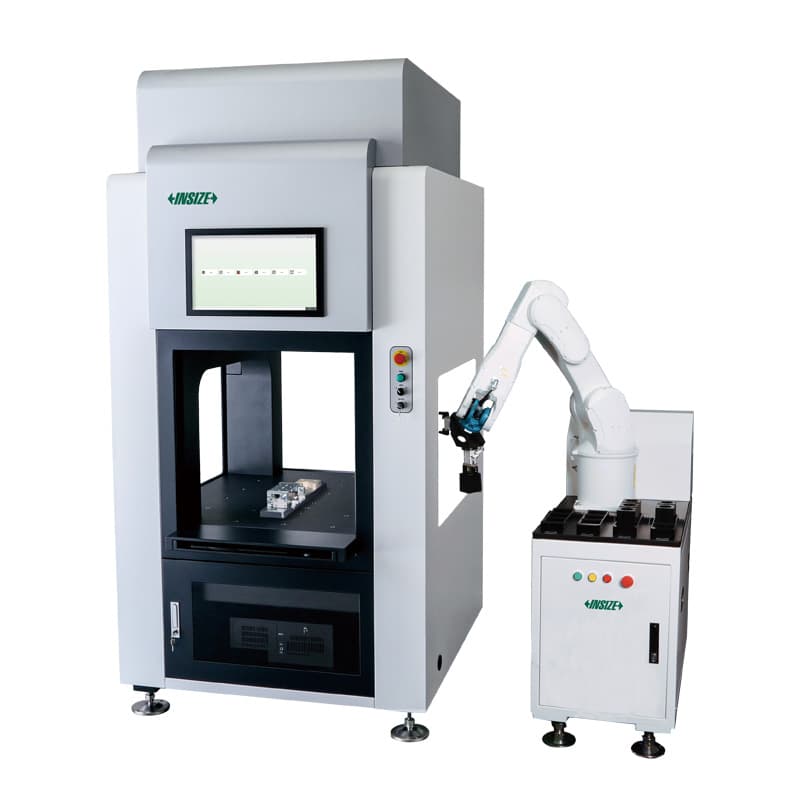
در فهرست محصولات، دستگاههای CMM با محدودههای کوچک، بزرگ و بسیار بزرگ، مدل کارگاهی، سامانههای اندازهگیری خودکار، بازوهای مختصاتی در ردههای مختلف، اسکنرهای دستی LSM، جیگها، توپهای استاندارد، پایهها و نرمافزار دیده میشوند. این تنوع به معنی آن نیست که یک صفحهٔ دسته میتواند جای مشخصات فنی تکتک محصولات را بگیرد. پیش از انتخاب، صفحهٔ همان کد را باز کنید، ابعاد و دقت همان نسخه را از کاتالوگ رسمی تطبیق دهید و پیکربندی کامل پروب و اقلام موردنیاز را استعلام کنید. عنوان «محدودهٔ بزرگ» یا «پیشرفته» فقط نام بازاریابی یا تمایز سری است و بهتنهایی معیار دقت، ظرفیت یا تناسب با کاربرد شما نیست.
قیمت دستگاه CMM معمولاً به کد مدل، ابعاد اندازهگیری، دقت و کلاس پیکربندی، نوع هد و پروب، امکان اسکن، نرمافزار، کامپیوتر، فیکسچر، نصب و آموزش وابسته است. قیمت بازوی اندازهگیری نیز میتواند با طول بازو، تعداد محور، نوع پروب و افزودن اسکنر تغییر کند؛ سامانهٔ خودکار علاوه بر CMM ممکن است به ربات، ایمنی، فیکسچر، برنامهنویسی و یکپارچهسازی خط نیاز داشته باشد. برای اسکنر سهبعدی، مدل، نرمافزار، هدفکها، تجهیزات فتوگرامتری و سطح خدمات بر هزینه اثر میگذارند. بنابراین مقایسهٔ قیمت دو عنوان کلی بدون فهرست اقلام و شرایط تحویل قابل اتکا نیست.
برای دریافت پیشنهاد دقیق، کد یا خانوادهٔ محصول، ابعاد و وزن قطعه، نقشه یا مدل CAD، کوچکترین تلرانس، تعداد قطعات در روز، محیط محل نصب، روش گزارشدهی و نیاز به اتصال نرمافزاری را آماده کنید. سپس از فروشنده بخواهید محدودهٔ قابل استفاده، مشخصات دقت و روش آزمون، تجهیزات استاندارد و اختیاری، شرایط نصب و آموزش، مدت اعتبار پیشنهاد و خدمات پس از فروش را تفکیکشده اعلام کند. اگر هنوز بین CMM ثابت، بازوی پرتابل و اسکنر مردد هستید، ابتدا یک یا چند قطعهٔ نمونه و خروجی مورد انتظار را مبنای ارزیابی قرار دهید. نمایش عملی روی قطعهٔ واقعی از انتخاب بر اساس نام سری یا تبلیغ عمومی مطمئنتر است.
خیر. با پروب، نرمافزار و برنامهٔ مناسب میتوان مختصات نقاط و ویژگیهای هندسی و روابط آنها را محاسبه کرد. اما همهٔ ویژگیها با هر پروب و هر آرایش قابل دسترسی نیستند؛ روش اندازهگیری باید با نقشه و تلرانس سازگار باشد.
پاسخ به امکان جابهجایی قطعه، تلرانس، محل اندازهگیری، دسترسی و حجم کاری بستگی دارد. بازو میتواند کنار قطعه مستقر شود، ولی دامنه و دقت آن تابع مدل و شرایط استفاده است. CMM ثابت نیز در صورت امکان استقرار قطعه، روش متفاوتی برای اندازهگیری فراهم میکند. ارزیابی نمونهٔ واقعی بهترین مبنای انتخاب است.
نه در همهٔ کاربردها. اسکنر برای برداشت سطح متراکم و فرم پیچیده مناسب است، در حالیکه CMM تماسی میتواند نقاط یا ویژگیهای تعریفشده را با روش دیگری اندازهگیری کند. انتخاب به تلرانس، جنس و پرداخت سطح، استاندارد آزمون، نوع گزارش و قابلیت ردیابی موردنیاز بستگی دارد.
خیر. کد کامل، حجم اندازهگیری، پروب، نسخهٔ سختافزار و شرایط آزمون میتوانند مشخصات را تغییر دهند. عددی که برای یک مدل یا پیکربندی درج شده نباید به تمام سری تعمیم داده شود؛ همیشه جدول مدل و کاتالوگ همان پیکربندی را بررسی کنید.
کد دستگاه و نوع رابط، مدل پروب، ابعاد قطعه، نقاطی که باید اندازهگیری شوند و نیاز به نگهداری یا کالیبراسیون را اعلام کنید. در مورد ست جیگ نیز اندازهٔ میز و نحوهٔ بستن قطعه را بگویید. عکس یا نقشهٔ قطعه کمک میکند سازگاری و دسترسی بهتر بررسی شود.
برای انتخاب از میان دستگاه CMM، بازوی اندازهگیری مختصاتی، اسکنر لیزری سهبعدی و متعلقات، ابتدا کاربرد و تلرانس واقعی را مشخص کنید و سپس کد مدل را با کاتالوگ رسمی تطبیق دهید. در صورت نیاز به استعلام، اطلاعات قطعه و شرایط محیط را همراه درخواست ارسال کنید تا پیشنهاد فنی بر اساس نیاز اندازهگیری باشد، نه صرفاً یک نام عمومی یا عدد تبلیغاتی.