

 ناموجود
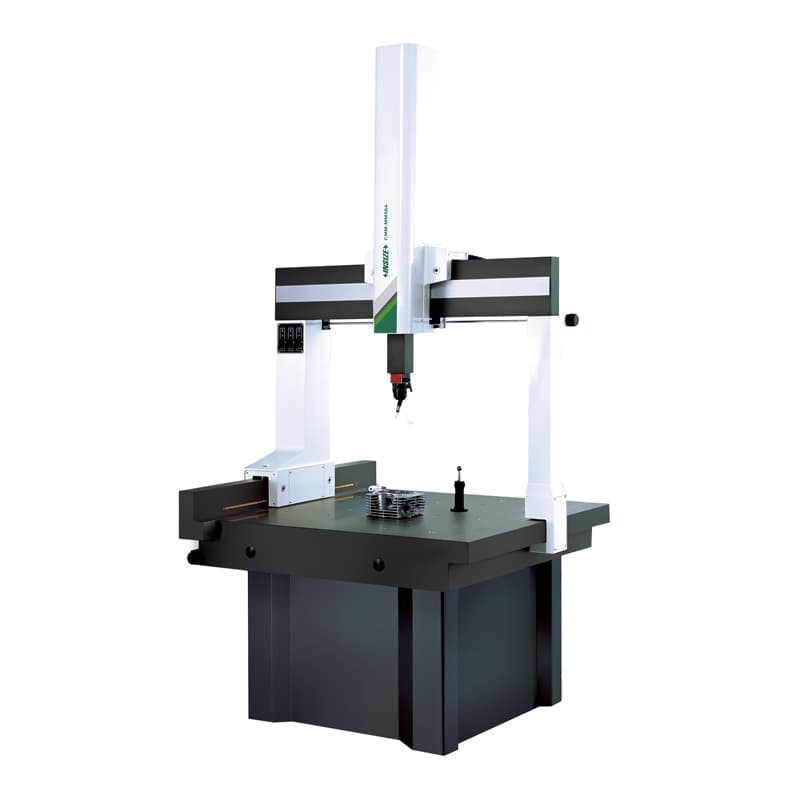
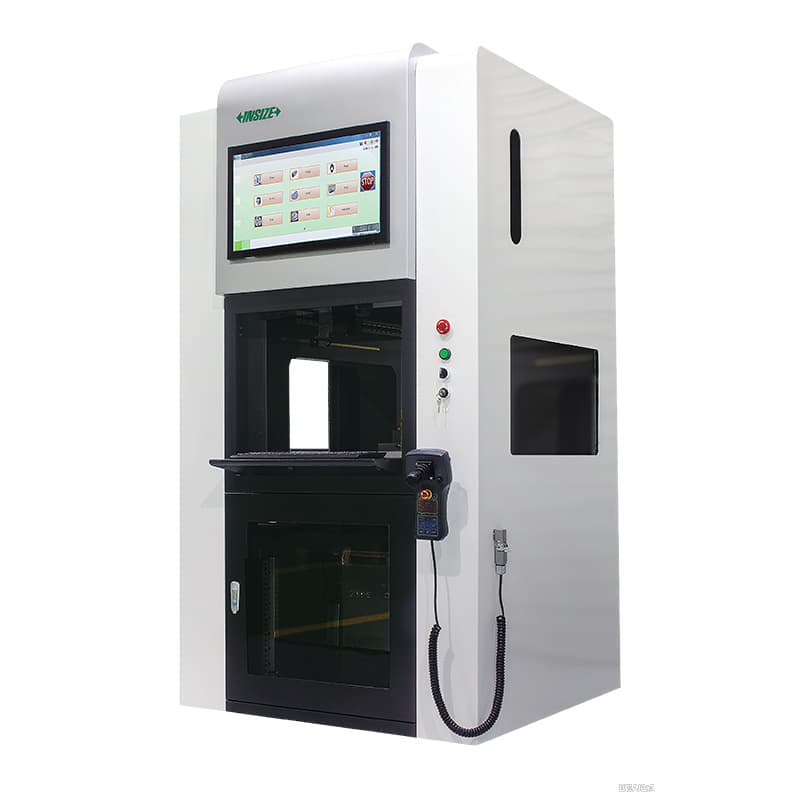
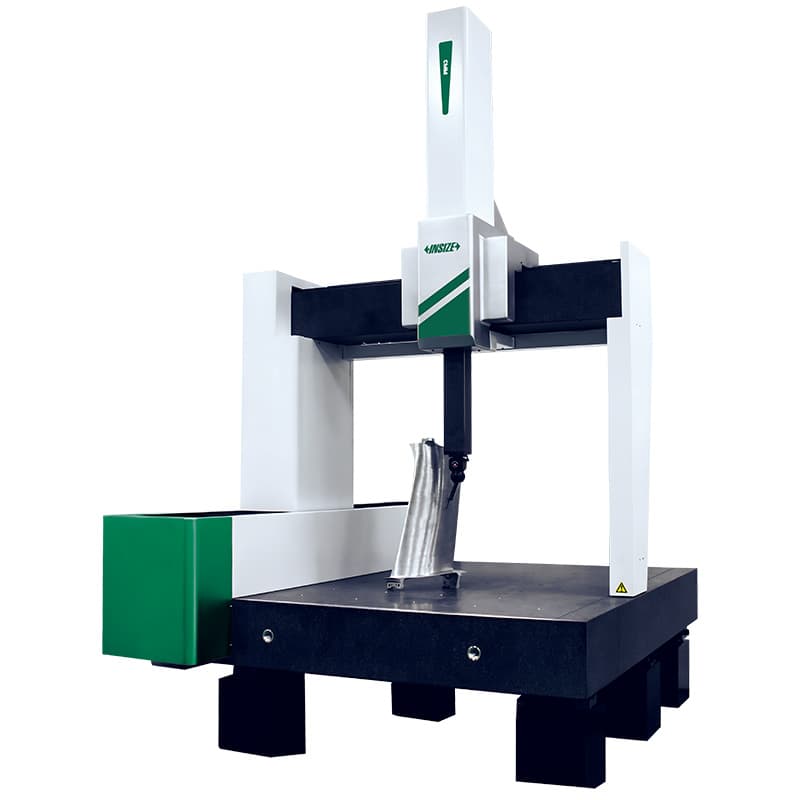
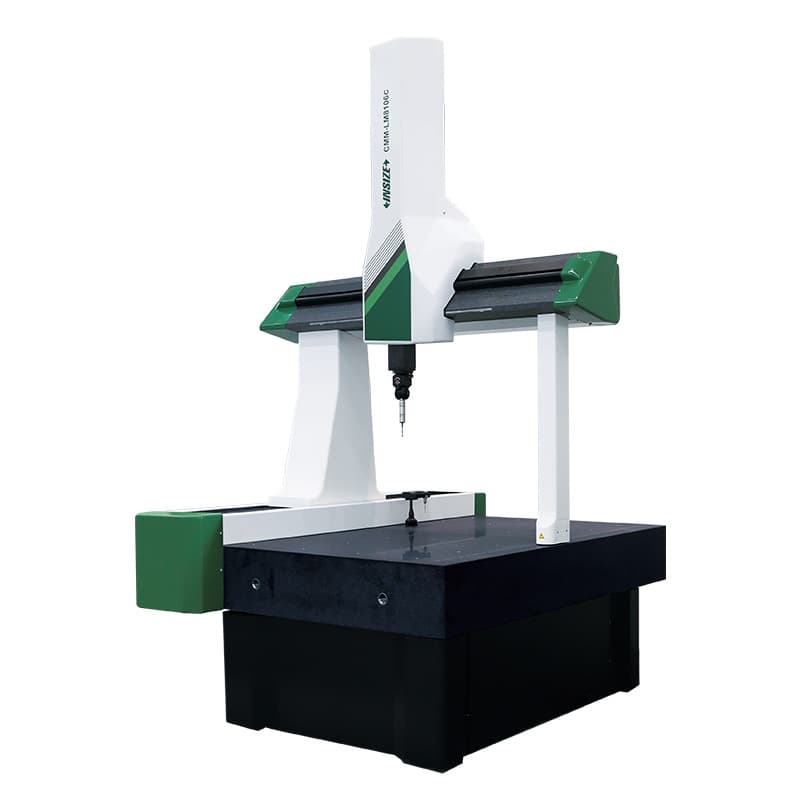
دستگاه اندازه گیری مختصات دستی اینسایز مدل CMM-MM564
قیمت ثبت نشده
ناموجود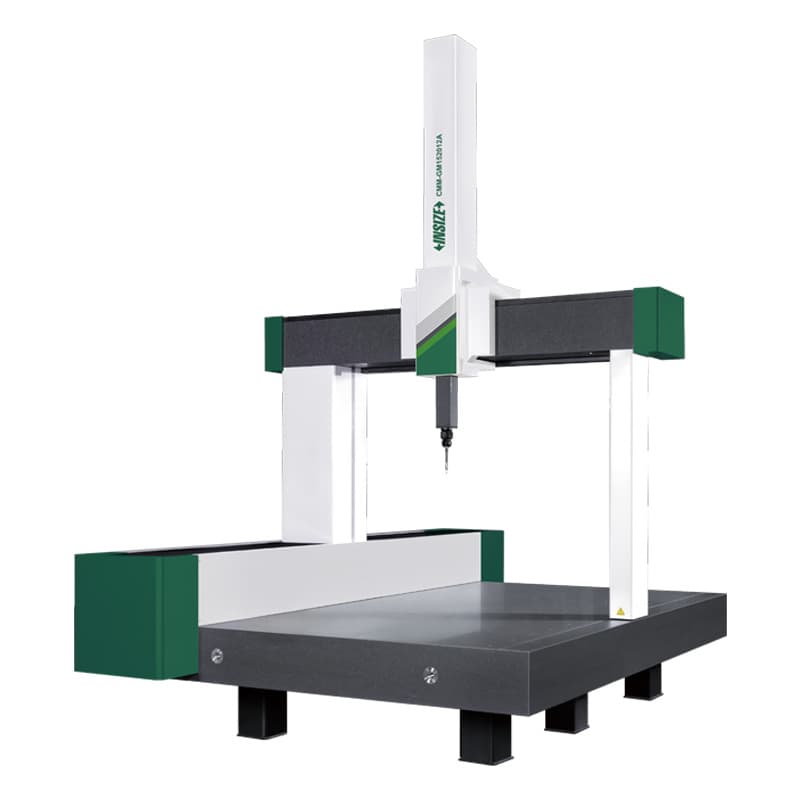 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
دستگاه CMM یا دستگاه اندازهگیری مختصاتی، تجهیزی برای ثبت مختصات نقاط روی قطعه و محاسبهٔ ابعاد و ویژگیهای هندسی آن در فضای سهبعدی است. در بازار ایران این گروه را با نامهای «دستگاه اندازهگیری مختصاتی»، «دستگاه سهمختصات»، «دستگاه اندازهگیری سهبعدی» و گاهی «سیامام» میشناسند. کاربرد اصلی CMM در کنترل کیفیت، بازرسی ابعادی، مقایسهٔ قطعه با نقشه و ارزیابی هندسهٔ قطعات دقیق است. این صفحه راهنمای انتخاب دستگاه CMM اینسایز بر اساس اندازهٔ قطعه، محدودهٔ حرکتی، نوع پراب، فضای نصب و سطح اتوماسیون است؛ چون انتخاب یک دستگاه صرفاً با جستوجوی «قیمت CMM» یا مقایسهٔ یک عدد دقت انجام نمیشود.
در این دسته، مدلهای موجود شامل خانوادههای پل ثابت CMM-LM/LE برای محدودهٔ کوچک، CMM-PM/PE برای محدودهٔ بزرگتر، CMM-GM/GE برای قطعات بسیار بزرگ، CMM-WM کارگاهی، دستگاه دستی CMM-MM564 و سامانههای اندازهگیری خودکار رباتیک RBT-CMM01 و RBT-CMM02 هستند. هر گروه برای یک سناریوی کاری ساخته شده است. اگر به دستگاه قابلحمل بازویی، اسکنر لیزری یا لوازم جانبی پراب نیاز دارید، آنها را با CMM پل ثابت اشتباه نگیرید و دستهٔ تخصصی مرتبط را بررسی کنید.
CMM قطعه را در یک دستگاه مختصات تعریفشده اندازهگیری میکند. در مدل پل ثابت، محورهای حرکتی X، Y و Z موقعیت پراب را نسبت به قطعه تعیین میکنند. پراب میتواند با تماس با سطح یک نقطه را ثبت کند یا بر اساس نوع سامانه، اندازهگیری پیوسته و روبشی انجام دهد. نرمافزار از نقاط ثبتشده، عناصر هندسی مانند صفحه، خط، دایره، استوانه و کره را محاسبه میکند و میتواند ابعاد، موقعیت، شکل و روابط میان سطوح را با تلرانس نقشه مقایسه کند. خروجی مفید دستگاه فقط یک عدد نیست؛ روش تعریف مبنا، چیدمان نقاط، نوع نوک پراب، وضعیت قطعه و عدمقطعیت نیز بر تفسیر نتیجه اثر میگذارند.
در کاربرد ساده، اپراتور قطعه را روی میز دستگاه میبندد، مبناهای اندازهگیری را تعریف میکند و نقاط یا مسیر لازم را طبق نقشه برداشت میکند. برای قطعات تکراری، برنامهٔ اندازهگیری میتواند مراحل را استاندارد کند و گزارش بازرسی تولید کند. در کاربرد پیشرفتهتر، سرِ پراب موتوردار یا پراب روبشی میتواند دسترسی و سرعت برداشت داده را افزایش دهد. این قابلیتها به پیکربندی دقیق مدل وابستهاند؛ وجود عبارت CMM روی نام محصول بهتنهایی نشان نمیدهد دستگاه دارای هر نوع پراب یا نرمافزار خاصی است.
دستگاه اندازهگیری مختصاتی برای بازرسی قطعاتی مناسب است که چندین ویژگی هندسی باید در ارتباط با یکدیگر بررسی شوند؛ برای نمونه، موقعیت سوراخها نسبت به یک سطح مرجع، فاصلهٔ مراکز، قطرها، ارتفاع پلهها یا همراستایی سطوح. در تولید قالب و قطعات ماشینکاریشده، CMM میتواند به مقایسهٔ قطعهٔ نهایی با نقشه کمک کند. در خطوط تولید، برنامهٔ ثابت اندازهگیری برای کنترل نمونههای خروجی یا پایش تغییرات فرایند مفید است. در واحد مهندسی و آزمایشگاه، اندازهگیری مختصاتی میتواند برای تحلیل هندسه و مستندسازی نتایج استفاده شود.
این دستگاه خودبهخود کیفیت محصول را تضمین نمیکند. نتیجهٔ قابل اتکا به انتخاب ظرفیت درست، نصب و همترازی، وضعیت محیط، نگهداری، کالیبراسیون، مهارت اپراتور، برنامهٔ اندازهگیری و مناسب بودن پراب وابسته است. اگر قطعه داغ، آلوده، لق یا بد تکیهگاه باشد، یا برنامه از مبنای اشتباه استفاده کند، گزارش پرجزئیات هم نتیجهٔ صحیح را تضمین نخواهد کرد. پیش از خرید دستگاه CMM باید قطعات نمونه و ویژگیهای واقعی مورد بازرسی را مشخص کنید.
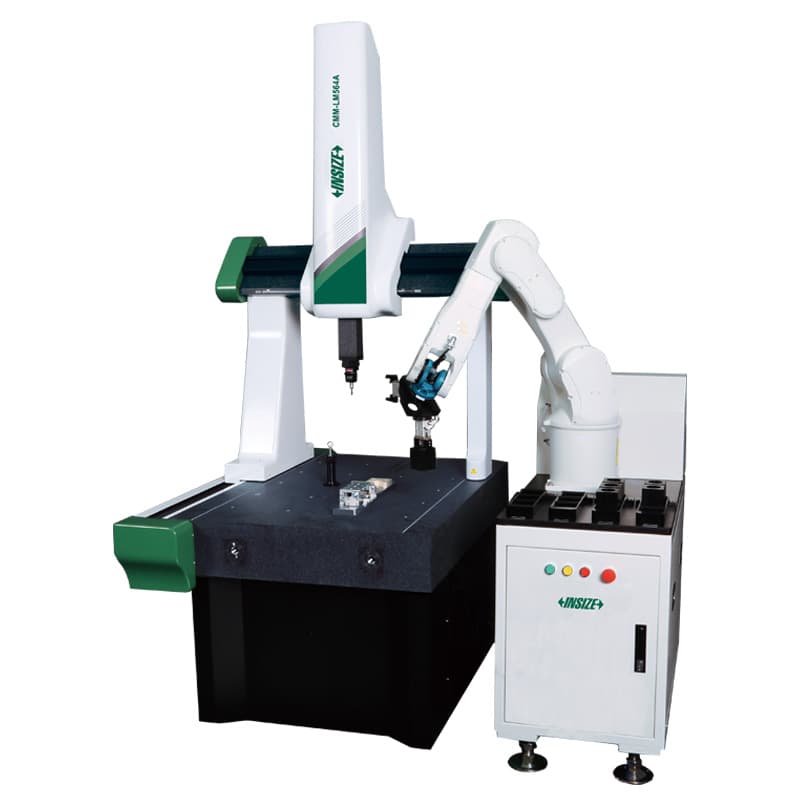
خانوادههای LM و LE از نوع CMM پل متحرک با میزکار یکپارچه معرفی شدهاند و برای قطعاتی مناسباند که در محدودهٔ کاری کوچک تا متوسط قرار میگیرند. نمونهٔ CMM-LM564 محدودهٔ اسمی 500×600×400 میلیمتر دارد. در ردیفهای مختلف سری LM، محدودههایی مانند 600×800×600، 800×1000×600، 800×1200×600 و 800×1500×600 میلیمتر نیز درج شده است. نسخههای سری LE برای همان ابعاد، مشخصات دقت متفاوتی دارند؛ بنابراین «LM/LE» یک مدل واحد نیست و باید کد کامل محصول، سه محور اندازهگیری و نوع پراب بررسی شوند.
برای نمونه، سازنده برای برخی نسخههای CMM-LM564 مقدار خطای مجاز طولی را بهشکل ±(2.3+L/250) میکرومتر و برای بعضی پیکربندیهای LE564 مقدار ±(1.9+L/330) میکرومتر درج میکند؛ L در رابطه بر حسب میلیمتر است و مقدار نهایی با طول اندازهگیری تغییر میکند. این فرمول را نباید با یک «دقت ثابت» یا دقت همهٔ مدلهای خانواده یکی دانست. نسخههای A، B و C در برخی سایزها با سامانههای پراب متفاوت عرضه میشوند؛ برای مثال، مدلهای A و B در صفحهٔ سازنده با MH20i/TP20 یا PH10T/TP20 و بعضی نسخههای C با PH10M/SP25M آمدهاند. این تفاوت روی قابلیت اندازهگیری و هزینهٔ سامانه اثر دارد.
اگر قطعات، فیکسچرها یا مجموعههای تولیدی از ظرفیت خانوادهٔ کوچک فراتر میروند، باید به محدودههای بزرگتر سری PM و PE نگاه کرد. ابعاد نمونه از 600×800×600 و 800×1200×700 میلیمتر شروع میشوند و در گزینههای متعدد تا محدودههای طولی چندمتری گسترش مییابند. سریهای PM و PE از ساختار پل متحرک معرفی شدهاند و برای بارگذاری قطعات بزرگ، فضای بازتر و سامانههای پراب مشخص طراحی شدهاند. بر اساس کد کامل، بعضی نسخهها با PH10T/TP20 و بعضی با PH10M/SP25M عرضه میشوند.
در مشخصات سازنده، برای نمونه CMM-PM686A محدودهٔ 600×800×600 میلیمتر و خطای طولی ±(2.1+L/300) میکرومتر درج شده و برای PM686B با همان محدوده مقدار ±(1.5+L/300) میکرومتر ذکر شده است. در خانوادهٔ PE نیز مشخصات جداگانهای وجود دارد؛ برای نمونه PE686A با خطای ±(1.8+L/350) میکرومتر فهرست شده است. این اعداد نمونهاند و معیار انتخاب کل خانواده نیستند. پیشفاکتور و کاتالوگ نسخهٔ دقیق را ملاک قرار دهید و مشخص کنید خطای موردنیاز برای کدام طول، کدام پراب و چه شرایط محیطی اعلام شده است.
برای قطعات حجیم مانند شاسی، قالب بزرگ، اجزای ماشینآلات یا سازههای صنعتی، خانوادههای GM و GE محدودههای بسیار بزرگی را پوشش میدهند. صفحهٔ سازنده نمونههایی با ابعاد 1500×2000×1200، 1800×3000×1500 و 2000×4000×1500 میلیمتر را فهرست میکند. در این ابعاد، فضای نصب و دسترسی برای بارگیری قطعه به اندازهٔ دقت اهمیت دارد. طولانیترین محور، نوع محرک، استحکام تکیهگاه، مسیر انتقال قطعه و محدودیت ارتفاع سالن را باید پیش از سفارش بررسی کرد.
در مشخصات رسمی، برخی نسخههای GM با رابطهٔ خطای طولی شامل L/250 و برخی نسخههای GE با رابطهٔ شامل L/330 ارائه شدهاند؛ ارقام پایه نیز با ابعاد و نوع پراب تفاوت دارند. بهعنوان نمونه، CMM-GM152012A برای محدودهٔ 1500×2000×1200 میلیمتر و خطای ±(3.8+L/250) میکرومتر درج شده، درحالیکه GE152012A برای همین ابعاد، در صفحهٔ سازنده با ±(3.2+L/330) میکرومتر آمده است. این مثال به معنی برتری مطلق یک سری در هر شرایط نیست؛ ارزیابی باید با طول قطعه، دسترسی، عدمقطعیت مورد نیاز، محیط نصب و هزینهٔ مالکیت انجام شود.
سری WM با عنوان CMM کارگاهی معرفی شده است. در دادهٔ محصول اینسایز، جبران دمایی لحظهای با حسگر دمای داخلی، امکان شروع به کار بدون انتظار برای تثبیت دمایی طولانی، عدم نیاز به هوای فشرده در توصیف سری، قابلیت جابهجایی و اشغال فضای کمتر ذکر شده است. سازنده برای برخی مدلها سرعت 860 میلیمتر بر ثانیه و شتاب 5000 میلیمتر بر مجذور ثانیه اعلام میکند. نمونهٔ WM342A محدودهٔ 300×400×200 میلیمتر دارد و MPEE برابر ±(2.7+L/200) میکرومتر و MPEP برابر 2.8 میکرومتر برای آن درج شده است؛ در مدل WM565A محدودهٔ نمونه 500×600×500 میلیمتر و مقادیر خطا متفاوتاند.
عنوان «کارگاهی» به معنی بینیازی از کنترل شرایط یا مناسببودن برای هر محیط خشن نیست. ارتعاش ماشینآلات مجاور، تغییرات سریع دما، آلودگی، برخورد، نحوهٔ نصب و وضعیت قطعه همچنان باید بررسی شوند. مزیتهای اعلامشدهٔ WM را در برابر شرایط واقعی خط تولید خود بسنجید و مشخصات محیطی مجاز و الزامات نصب را از کاتالوگ همان کد درخواست کنید.
CMM-MM564 یک مدل دستی پل ثابت با محدودهٔ 500×600×400 میلیمتر است. سازنده برای آن خطای طولی MPEE برابر ±(3.5+L/250) میکرومتر و مجموعهٔ پراب MH20i/TP20 را درج کرده است. طبق شرح محصول، کنترل دستی جابهجایی و تنظیم دقیق محورها با یک کلید میان حالت قفل حرکت و تنظیم دقیق سوئیچ میشود. این مدل برای مجموعههایی مناسب است که میخواهند اندازهگیری مختصاتی را با اپراتور انجام دهند و لزوماً به چرخهٔ اتوماتیک رباتیک نیاز ندارند.
دستیبودن حرکت به این معنی نیست که دستگاه یک ابزار ساده یا فاقد نرمافزار است؛ منظور، شیوهٔ کنترل حرکت است. پیش از انتخاب، سرعت و تکرار بازرسی، پیچیدگی قطعه، تنوع برنامهها، مهارت اپراتورها و نیاز به خودکارسازی را بسنجید. برای تیراژ بالا، دسترسی به سطحهای دشوار یا نیاز به تکرارپذیری بالاتر بین اپراتورها، پیکربندی موتوردار یا برنامهریزی خودکار را نیز ارزیابی کنید.
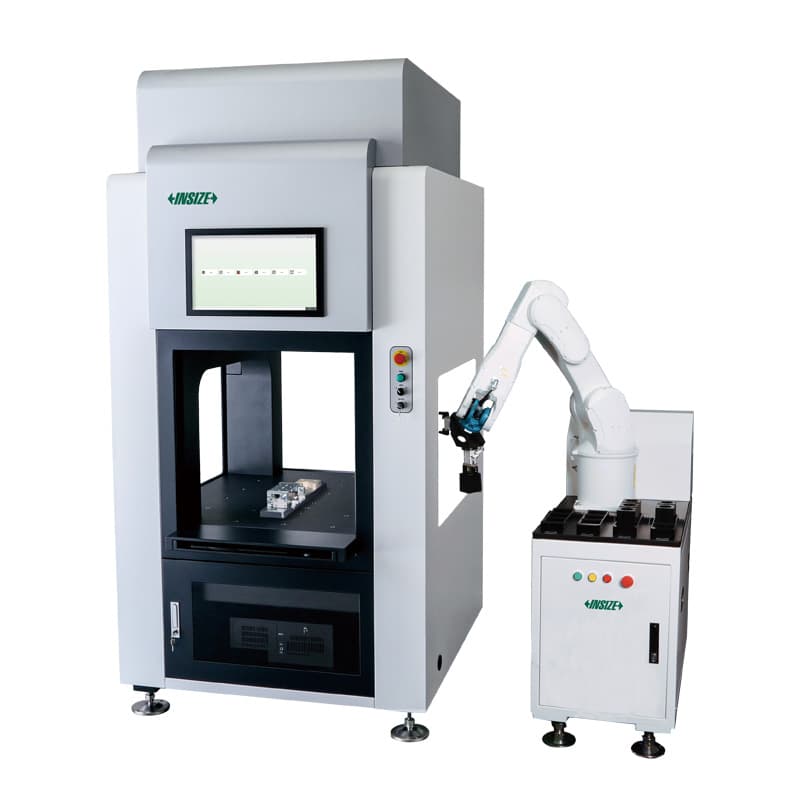
RBT-CMM01 و RBT-CMM02 در این دسته بهعنوان سامانههای اندازهگیری خودکار رباتیک فهرست شدهاند. این محصولات صرفاً یک CMM مستقل و آمادهٔ اتصال نیستند؛ یکپارچهسازی ربات صنعتی، دستگاه CMM، فیکسچر، توالی بارگیری، نرمافزار و تبادل داده را شامل میشود و مشخصات آنها میتواند سفارشی باشد. در صفحهٔ سازنده برای RBT-CMM01 محدودهٔ نمونهٔ CMM برابر 500×600×400 میلیمتر، MPEE برابر ±(2.3+L/250) میکرومتر و MPEP برابر 2.4 میکرومتر ذکر شده است؛ همهٔ این مقادیر با قید «قابل سفارشیسازی» آمدهاند. فشار تغذیهٔ نمونه نیز 0.6 تا 0.8 مگاپاسکال و قابل سفارشیسازی ثبت شده است.
RBT-CMM02 با عنوان سامانهٔ اندازهگیری خودکار CMM کارگاهی معرفی شده است. اطلاعات محصول به ربات صنعتی ششمحوره، حفاظت IP67 برای ربات، اندازهگیری خودکار ابعاد قطعه، بازخورد لحظهای به سامانهٔ کنترل و ارتباط Modbus TCP اشاره میکند. پیش از سفارش چنین سامانهای باید سناریوی اتوماسیون روشن باشد: قطعه چگونه وارد سلول میشود؟ فیکسچر چگونه از تغییر موقعیت جلوگیری میکند؟ کدام ابعاد باید اندازهگیری شوند؟ داده به کدام PLC، MES یا نرمافزار ارسال میشود؟ زمان سیکل هدف و واکنش به قطعهٔ خارج از تلرانس چیست؟ اینها بخشی از تعریف پروژهاند، نه اقلامی که صرفاً از نام محصول قابل فرض باشند.
در جدولهای دستگاههای مختصاتی معمولاً عبارتهایی مانند MPEE، MPEP یا فرمول ±(A+L/K) دیده میشوند. MPEE حداکثر خطای مجاز اندازهگیری طولی و MPEP حداکثر خطای مجاز پراب در شرایط آزمون تعریفشدهاند؛ این کمیتها جایگزین هم نیستند. در فرمول طولی، L طول اندازهگیری بر حسب واحدی است که سازنده اعلام کرده و جملهٔ وابسته به L باعث میشود خطای مجاز در طولهای مختلف تغییر کند. برای مقایسهٔ دو دستگاه باید ردیف مدل، نوع پراب، طول اندازهگیری، شرایط آزمون و تعریف هر شاخص یکسان باشد.
همچنین «رزولوشن» انکودر، تکرارپذیری و دقت اندازهگیری مفاهیم جدا هستند. یک عدد کوچک در بروشور نباید بدون خواندن تعریف آن بهعنوان دقت کلی قطعهسنجی تعبیر شود. استاندارد خانوادهٔ ISO 10360 روش آزمون پذیرش و بازتأیید عملکرد CMM را مشخص میکند؛ نوع آزمون باید با نوع سامانه و پراب مرتبط باشد. برای نمونه، بخش 7 به CMMهای دکارتی مجهز به سامانهٔ پراب تصویری میپردازد و برای پراب تماسی بخش دیگری از خانوادهٔ استاندارد بهکار میرود. هنگام خرید، گزارش آزمون یا گواهی کالیبراسیون و شرایطی را که مشخصات تحت آن اعلام شدهاند درخواست کنید.
برای اندازهگیری قطعهٔ واقعی نیز عدمقطعیت فرایند اهمیت دارد. سطح زبر یا منحنی، تعداد و توزیع نقاط، طول و جهت استایلس، نحوهٔ بستن قطعه، خطای دمایی و انتخاب مبنا میتوانند نتیجه را تغییر دهند. اگر تلرانس قطعه بسیار تنگ است، صرف خرید مدلی با عدد دقت ظاهراً پایینتر کافی نیست؛ باید نسبت عدمقطعیت اندازهگیری به تلرانس و توانایی روش بازرسی ارزیابی شود.
قیمت دستگاه CMM به محدودهٔ اندازهگیری، کلاس و نوع سازه، سری LM/LE یا PM/PE یا GM/GE، نوع پراب، توانایی روبشی، نرمافزار، لوازم جانبی و الزامات نصب وابسته است. اندازهٔ بزرگتر معمولاً به فضای نصب و زیرساخت بیشتری نیاز دارد، اما بهتنهایی تعیینکنندهٔ قیمت یا مناسببودن نیست. نسخهٔ دستی MM564 را نیز نمیتوان فقط با ابعاد کاری با دستگاه خودکار هماندازه مقایسه کرد؛ نوع کنترل، سطح اتوماسیون و امکانات پراب متفاوت است. سامانههای RBT بهدلیل سفارشیبودن باید بر اساس شرح پروژه قیمتگذاری شوند.
برای استعلام قیمت خرید CMM در ایران، کد فنی کامل و پیکربندی مورد نظر را مشخص کنید و همراه درخواست، محدودهٔ قطعات، تلرانسهای کلیدی، تعداد اندازهگیری روزانه، محیط نصب و نیاز به اتصال به خط تولید را بفرستید. قیمت، موجودی، زمان تحویل، خدمات نصب و شرایط گارانتی متغیر است و باید از واحد فروش بهروز استعلام شود. از مقایسهٔ قیمتهایی که پراب، نرمافزار، نصب یا کالیبراسیون متفاوت دارند خودداری کنید؛ ابتدا اقلام پیشنهادها را همتراز کنید.
سطح میز، قطعه، فیکسچر و نوک پراب را پیش از اندازهگیری پاک کنید و از برخورد ناگهانی پراب با قطعه جلوگیری کنید. نوک استایلس آسیبدیده یا لق میتواند نتیجه را خراب کند. قطعه را با تکیهگاه مناسب ببندید تا تحت وزن خود خم نشود و هنگام اندازهگیری حرکت نکند. در قطعات حساس به دما، همدمایی قطعه و ماشین و ثبت شرایط محیطی را در روش کنترل کیفیت لحاظ کنید. پس از نصب یا جابهجایی دستگاه، عملکرد و تراز را طبق دستورالعمل سازنده بررسی کنید.
کالیبراسیون و بازتأیید باید بر اساس اهمیت فرایند، میزان استفاده، سابقهٔ دستگاه و الزامات سیستم کیفیت برنامهریزی شود. گزارش کالیبراسیون مشخص میکند دستگاه در زمان آزمون چگونه ارزیابی شده است؛ جایگزین کنترل روزانه یا پایش میاندورهای نیست. برای تصمیمهای پذیرش قطعه، روش آزمون و عدمقطعیت را مستند کنید و از یکسانبودن نسخهٔ نرمافزار، پراب و شرایط اندازهگیری در برنامههای تکراری اطمینان حاصل کنید.
عبارت «CMM» در گفتوگوهای بازار گاهی به چند فناوری متفاوت اطلاق میشود. CMM پل ثابت روی سازه و میز خود کار میکند و برای اندازهگیری کنترلشدهٔ قطعات در محدودهٔ کاری مشخص مناسب است. بازوی اندازهگیری مختصاتی قابلحمل است و برای دسترسی به قطعات بزرگ یا اندازهگیری در محل تولید جذابیت دارد، اما مشخصات، روش آزمون و محدودیتهای آن با CMM پل ثابت یکی نیست. اسکنر لیزری یا نوری دادهٔ سطح را بهصورت متراکم برداشت میکند و برای فرمهای پیچیده یا مهندسی معکوس میتواند مفید باشد؛ اما جایگزینی مستقیم برای هر اندازهگیری تلرانسی نیست. در ساختار دستهبندی فروشگاه، بازو، اسکنر و متعلقات CMM در گروههای جداگانه آمدهاند تا انتخاب بر اساس روش واقعی کار انجام شود.
در بررسی نمونههای بازار فارسی، اصطلاح «دستگاه اندازهگیری مختصاتی CMM» و کاربردهایی مانند بازرسی ابعادی و کنترل کیفیت رایج است. فروشندگان خدماتی مانند نصب، راهاندازی و آموزش را نیز کنار محصول برجسته میکنند. این مرور رقبا برای شناخت زبان جستوجوی مشتری و نیاز خرید انجام شده است، نه برای تأیید کیفیت یا نمایندگی هیچ فروشندهای. در این صفحه نیز همان واژگان فارسی قابلفهم استفاده شده، اما تصمیم فنی باید بر اساس دیتاشیت رسمی، کد مدل و نیاز واقعی خریدار باشد.
بله، «دستگاه سهمختصات» و «دستگاه اندازهگیری مختصاتی» نامهای فارسی رایج برای Coordinate Measuring Machine هستند. عبارت CMM نیز شکل کوتاه انگلیسی آن است. با این حال، در گفتار بازار ممکن است بازوی اندازهگیری یا اسکنر نیز بهصورت کلی CMM نامیده شود؛ هنگام استعلام نوع سازه و روش اندازهگیری را دقیق مشخص کنید.
ابتدا اندازهٔ واقعی قطعه و فضای دسترسی پراب را تعیین کنید. خانوادههای LM/LE محدودههای کوچکتر را پوشش میدهند و CMM-MM564 یک گزینهٔ دستی با محدودهٔ 500×600×400 میلیمتر است. انتخاب نسخه باید با تلرانس، نوع پراب و ویژگیهای اندازهگیری قطعه انجام شود، نه صرفاً ابعاد اسمی.
علاوه بر محدودهٔ بزرگتر سری PM/PE یا GM/GE، فضای سالن، بار قابل تحمل میز، روش بارگیری، فیکسچر، دسترسی پراب، کف و مسیر حمل را بررسی کنید. برای قطعات بسیار بزرگ، بازوی اندازهگیری یا سامانهٔ اندازهگیری در محل هم ممکن است گزینهٔ قابل مقایسه باشد؛ انتخاب به تلرانس و روش بازرسی بستگی دارد.
سری WM با قابلیت جبران دمایی و شروع به کار سریعتر معرفی شده است، اما این به معنی بیاثر بودن دما یا حذف همهٔ محدودیتهای محیطی نیست. شرایط مجاز را در مستند همان مدل بخوانید و برای اندازهگیری دقیق، اثر دمای قطعه و محیط را در روش کار لحاظ کنید.
اگر اندازهگیریها تکراریاند، برنامهٔ خودکار CMM میتواند دخالت اپراتور را کاهش دهد. اگر بارگیری و تخلیه نیز باید خودکار باشد، RBT-CMM01 یا RBT-CMM02 را بهعنوان پروژهٔ یکپارچه ارزیابی کنید. زمان سیکل، ایمنی سلول، فیکسچر، ارتباط داده و واکنش به قطعهٔ مردود باید پیش از سفارش تعریف شوند.
برای انتخاب و خرید دستگاه اندازهگیری مختصاتی INSIZE، کد سری و مدل را همراه با ابعاد قطعه، تلرانسهای نقشه، نوع کنترل مورد انتظار و شرایط محیطی اعلام کنید. در صفحهٔ هر محصول، کاتالوگ و مشخصات نسخهٔ دقیق را بررسی کنید و دربارهٔ نصب، آموزش، نرمافزار، نوع پراب، کالیبراسیون و خدمات پس از فروش استعلام روشن بگیرید. اگر هنوز مدل مناسب را نمیدانید، ارسال نقشه و نمونهٔ قطعه برای بررسی فنی کمک میکند پیشنهاد بر مبنای کار شما باشد، نه صرفاً بزرگترین محدوده یا پایینترین عدد تبلیغاتی.