

 ناموجود
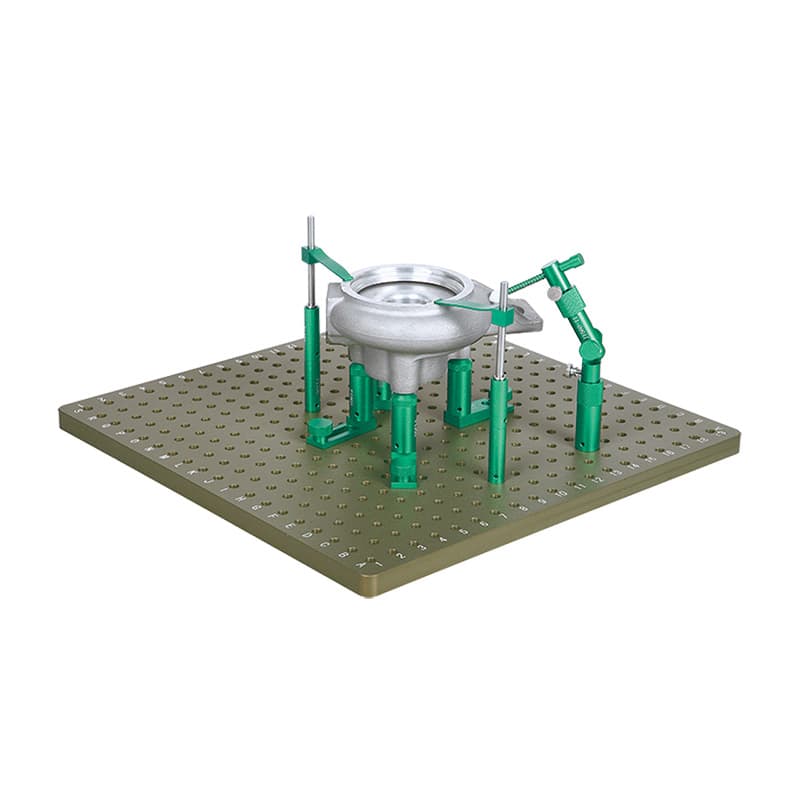
ست جیگ 99 تکه برای CMM اینسایز مدل ISY-600
قیمت ثبت نشده
ناموجود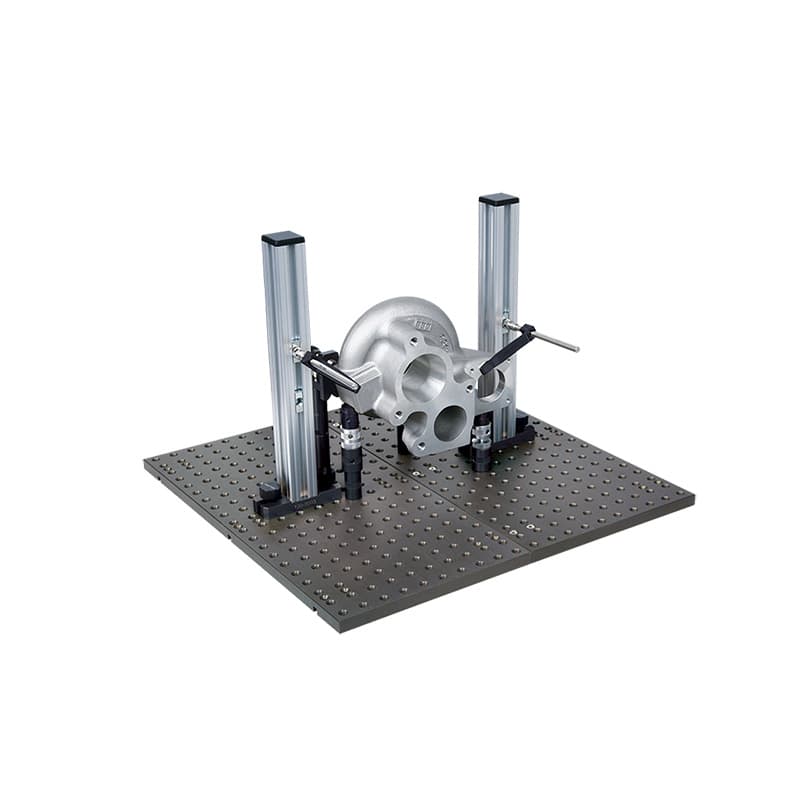 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
متعلقات CMM فقط قطعات جانبی نیستند؛ استایلوس، گوی مرجع، گیجبال سرامیکی، چکمستر طولی، پایهٔ بلوک گیج و جیگ مهار قطعه هرکدام روی بخشی از فرایند اندازهگیری مختصاتی اثر میگذارند. انتخاب نادرست نوک پراب ممکن است دسترسی به ویژگی یا تکرارپذیری را مختل کند؛ گوی مرجع نامتناسب میتواند باعث کالیبراسیون نادرست پراب شود؛ و فیکسچر ضعیف ممکن است قطعه را جابهجا یا تغییرشکل دهد. در بازار ایران این گروه را با عبارتهایی مانند «لوازم جانبی CMM»، «استایلوس دستگاه CMM»، «گوی کالیبراسیون CMM»، «جیگ CMM»، «فیکسچر دستگاه سهمختصات»، «چکمستر CMM» و «پایه گیج بلوک CMM» جستوجو میکنند.
در این دستهٔ INSIZE سیزده قلم محصول در چند نقش مختلف قرار دارند: استایلوسهای CMM سری ISQ-20، گوی استاندارد ISQ-16، گیجهای توپ سرامیکی 4198، پایههای بلوک گیج 6885 و 7398-1000، چکمسترهای 6882 و 6874، چهار جیگ مجزای ISY-200/300/400/500 و دو مجموعهٔ جیگ 158تکهٔ ISY-100 و 99تکهٔ ISY-600. این محصولات هممعنا و قابلجایگزینی نیستند. راهنمای حاضر تفاوت «اندازهگیری»، «کالیبراسیون»، «تأیید دورهای» و «مهار قطعه» را روشن میکند تا خرید بر اساس وظیفهٔ واقعی هر قطعه انجام شود.
یک فرایند اندازهگیری مختصاتی معمولاً شامل آمادهسازی و استقرار قطعه، انتخاب سامانهٔ پراب و استایلوس، کالیبرهکردن پیکربندی پراب، اجرای برنامهٔ اندازهگیری و بررسی عملکرد دستگاه است. جیگها در مرحلهٔ تثبیت قطعه بهکار میروند؛ استایلوس نوک قابل تماس پراب را میسازد؛ گوی مرجع و گیجبال میتوانند به کالیبراسیون یا بررسی پراب و مقیاس کمک کنند؛ و گیج بلوک یا چکمستر برای ایجاد طول مرجع و کنترل عملکرد دستگاه استفاده میشود. قاطیکردن این مراحل میتواند هم اندازهگیری را نامعتبر کند و هم هزینهٔ خرید غیرضروری بهوجود آورد.
برای مثال، جیگ قطعه را نسبت به دستگاه در موقعیتی تکرارپذیر نگه میدارد، اما دقت CMM را کالیبره نمیکند. کالیبراسیون استایلوس، موقعیت و قطر مؤثر نوک را در نرمافزار دستگاه تعیین میکند؛ گوی سرامیکی وسیلهٔ مرجع است، اما خودکار و بدون اجرای چرخهٔ کالیبراسیون، پراب را تنظیم نمیکند. چکمستر میتواند برای آزمون یا پایش عملکرد به کار رود، اما بهتنهایی جای گواهی کالیبراسیون دستگاه با روش و عدمقطعیت تعریفشده را نمیگیرد.
استایلوس (Stylus) مجموعهای است که نوک کروی آن با سطح قطعه تماس میگیرد و از طریق ساقه و اتصال رزوهای به پراب وصل میشود. کدهای گروه ISQ-20 انواع مختلفی از استایلوسهای رزوهای M2، M3 و M4 را در طولها و قطرهای متفاوت پوشش میدهند؛ نوک یاقوتی، ساقهٔ فولادی، کاربیدی، سرامیکی یا فیبرکربن و نیز امتدادها و پایههای چندجهته در فهرست خانوادهٔ سازنده دیده میشوند. نام عمومی «استایلوس CMM» به معنی سازگاری همهٔ قطعات با هر پراب نیست؛ رزوه، طول، قطر گوی، جنس ساقه، جرم و نوع هد باید با مدل پراب و برنامهٔ اندازهگیری تطبیق داده شود.
برای یک کاربرد مشخص، کوتاهترین و صلبترین استایلوسی را انتخاب کنید که به سطح موردنظر دسترسی دارد. ساقهٔ بلندتر میتواند به حفرهٔ عمیق برسد، اما انعطاف و خمش آن معمولاً بیشتر است. انتخاب گوی بزرگتر در بسیاری از کاربردها به حفظ فاصلهٔ ساقه از سطح و کاهش اثر زبری کمک میکند، ولی ممکن است برای شیار باریک یا سوراخ کوچک قابل استفاده نباشد. پیشنهادهای سازندهٔ پراب را رعایت کنید و از روی شکل ظاهری، طول یا رزوهٔ قطعه دربارهٔ سازگاری نتیجه نگیرید.
پس از نصب یا تعویض استایلوس، مجموعه باید طبق دستورالعمل سازندهٔ CMM و نرمافزار آن qualification یا کالیبره شود. اندازه و موقعیت مؤثر گوی در نرمافزار ثبت میشود تا پیشحرکت پراب و هندسهٔ نوک در محاسبه لحاظ شود. اگر سرعت اندازهگیری یا پیکربندی پراب تغییر کند، لازم است بررسی کنید آیا دستورالعمل سازنده کالیبراسیون دوباره را لازم میداند. استایلوس کثیف، اتصال شل، گوی لبپر یا ساقهٔ خمیده را در اندازهگیری حساس استفاده نکنید.
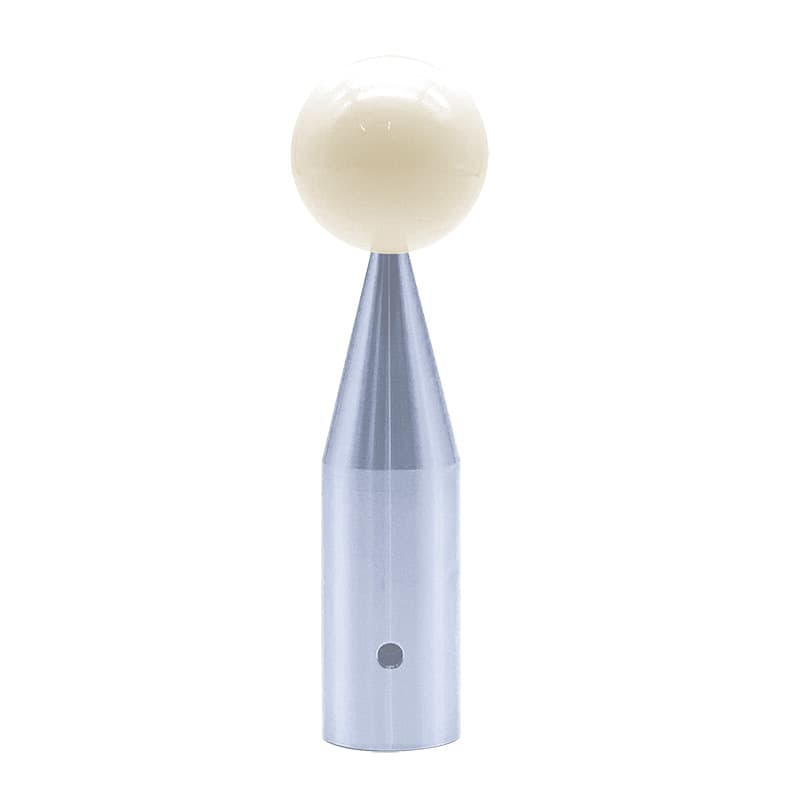
گوی استاندارد ISQ-16 یک مرجع کروی سرامیکی برای نصب در پیکربندی CMM است. نسخههای ISQ-16-025CE با رزوههای M6، M8، M10 و M12 فهرست شدهاند و میلهٔ اندازهگیری همراه دارند. مشخصات سازنده برای گوی سرامیکی دقت قطر +1.25/−1 میکرومتر، گردی 0.13 میکرومتر، سطح آینهای و گواهی بازرسی سازنده را ذکر میکند. پایهٔ مغناطیسی متناظر نیز جداگانه در خانوادهٔ محصول فهرست شده است؛ هنگام سفارش، نوع رزوه، میله و پایهٔ همراه را از پیشفاکتور کنترل کنید.
گوی مرجع در بسیاری از سیستمهای CMM برای تعیین موقعیت و قطر مؤثر نوک استایلوس در برنامهٔ کالیبراسیون پراب بهکار میرود. نقطههای تماس، جهتگیری گوی و دسترسی به سطح آن باید با برنامهٔ سازنده همخوانی داشته باشند. اگر بیش از یک CMM یا بیش از یک گوی مرجع دارید، مراقب باشید مشخصات همان گوی به چرخهٔ کالیبراسیون وارد شود؛ جابهجایی گوی بدون بهروزرسانی مشخصهٔ قطر میتواند نتیجه را منحرف کند. سطح مرجع را از آلودگی، ضربه و تماس ناخواسته محافظت کنید.
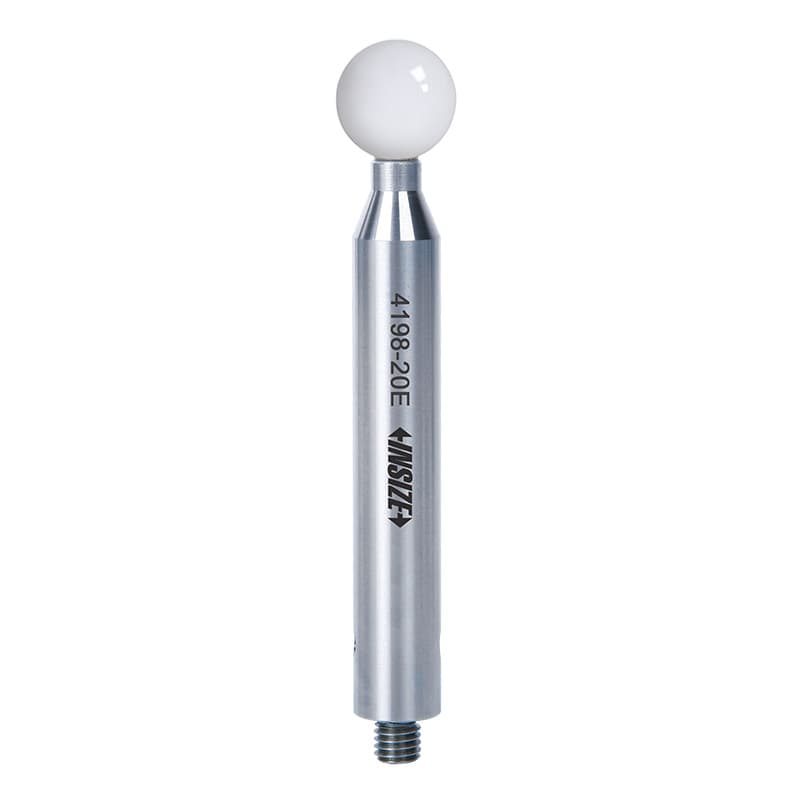
گیجهای توپ سرامیکی 4198 از زیرکونیا ساخته میشوند و در قطرهای مختلف عرضه میشوند. صفحهٔ رسمی INSIZE خانوادهای با قطرهای 8 تا 25.4 میلیمتر، دقت ±5 میکرومتر و گردی 0.5 یا 1 میکرومتر بسته به نسخه نشان میدهد. این اقلام را با گوی استاندارد ISQ-16 یکی ندانید: کد، کاربرد، نحوهٔ نصب و نوع گواهی میتواند متفاوت باشد. پیش از استفاده برای کالیبراسیون یا بازرسی، گواهی و مشخصات قطر همان قطعه را بخوانید و مطمئن شوید روش نرمافزار با نقش این مرجع سازگار است.
پایهٔ بلوک گیج CMM کد 6885 برای نگهداری بلوکهای اندازهگیری در موقعیت مناسب استفاده میشود تا بتوان یک طول مرجع را در فضای اندازهگیری دستگاه ایجاد یا ارزیابی کرد. کاتالوگ برای مدل 6885-1000 طولهای 500 تا 1000 میلیمتر و ستونهایی با ارتفاعهای مختلف را نشان میدهد؛ بدنه از آلومینیوم ساخته شده و بلوکهای گیج از سریهای 4101، 4103 و 4104 بهعنوان لوازم اختیاری ذکر شدهاند. پایه، مرجع طول نیست؛ مقدار مرجع از بلوک گیج مناسب و مشخصات معتبر آن میآید.
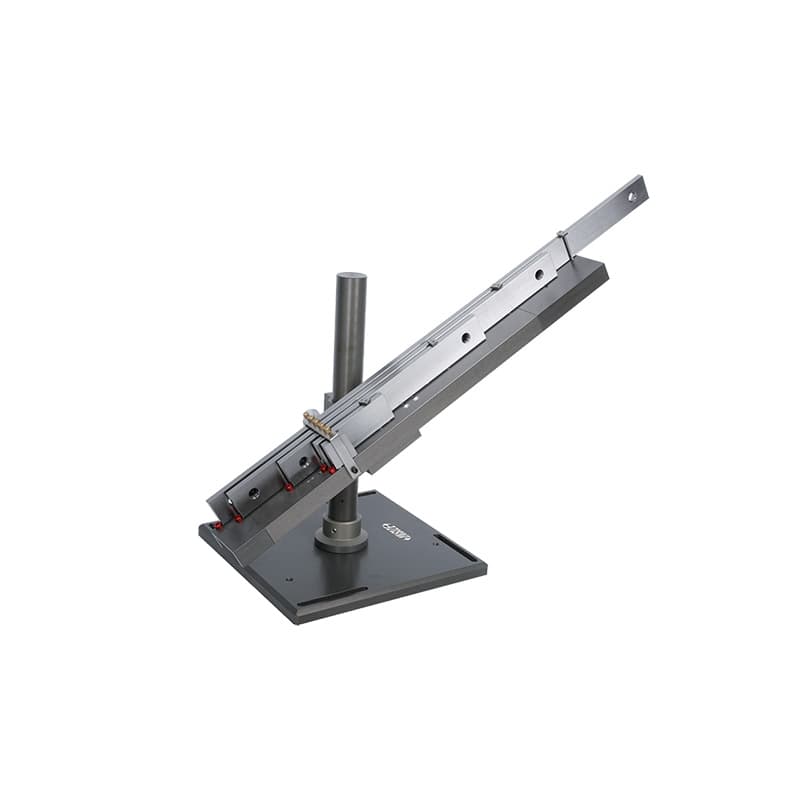
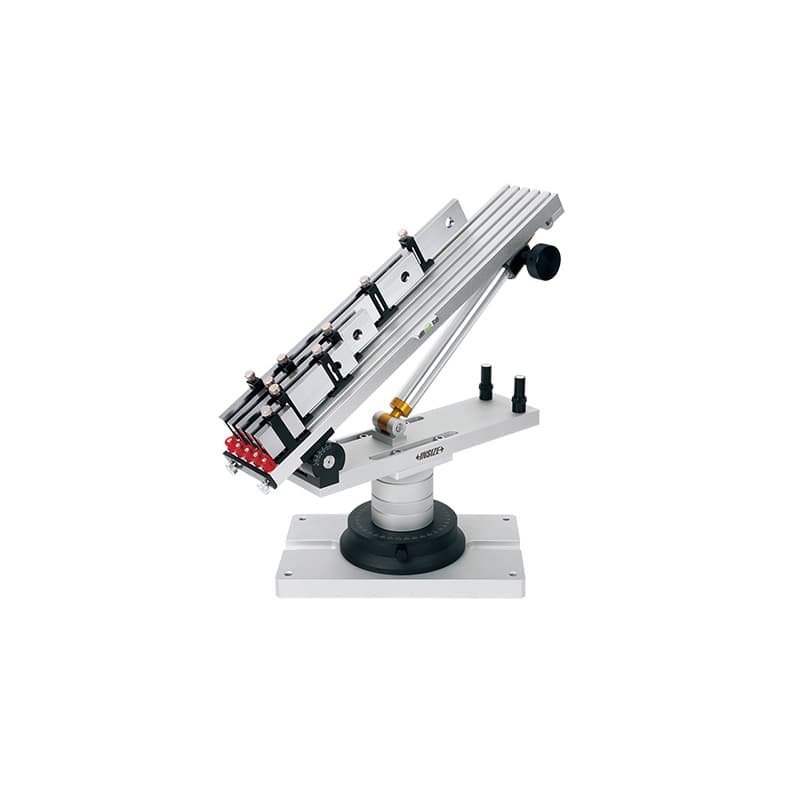
مدل پایهای 7398-1000 برای استفاده با بلوکهای گیج در اندازههای مختلف معرفی شده است. جدول سازنده طولهای قابل استفاده از 30 تا 1000 میلیمتر و ستون با ارتفاع 450 میلیمتر را ذکر میکند. در دادهٔ محصول فروشگاه به تنظیم زاویهٔ 0 تا 90 درجه نیز اشاره شده است. چون ترکیب اقلام و محدودهٔ تنظیم ممکن است با نسخهٔ پایه یا متعلقات فرق کند، کاتالوگ و تصویر اقلام تحویلی را بررسی کنید. پیش از اندازهگیری، بلوک و سطوح تماس باید تمیز و بدون پلیسه باشند و نشیمن پایه محکم شود.
این پایهها برای پشتیبانی از اجرای آزمون طولی روی CMM مفیدند، اما جایگزین روش رسمی تأیید عملکرد، شرایط محیطی تعریفشده یا آزمایشگاه کالیبراسیون نیستند. بلوک گیج باید گواهی معتبر و طول اسمی/اصلاحی قابل ردیابی داشته باشد؛ نتایج نیز باید با عدمقطعیت مناسب برای تصمیم موردنظر تفسیر شوند. اگر فقط برای قرار دادن بلوک در ارتفاع دلخواه پایه میخواهید، 6885 و 7398 را از نظر طول قابل نصب، ارتفاع ستون، دامنهٔ زاویه، سازگاری میز و همراهبودن بلوک مقایسه کنید.
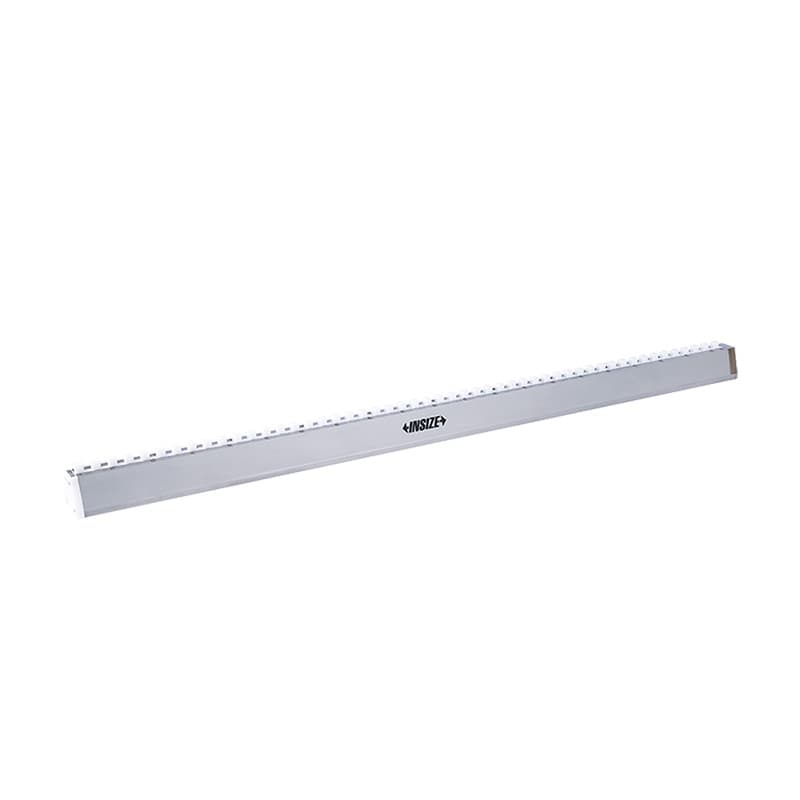
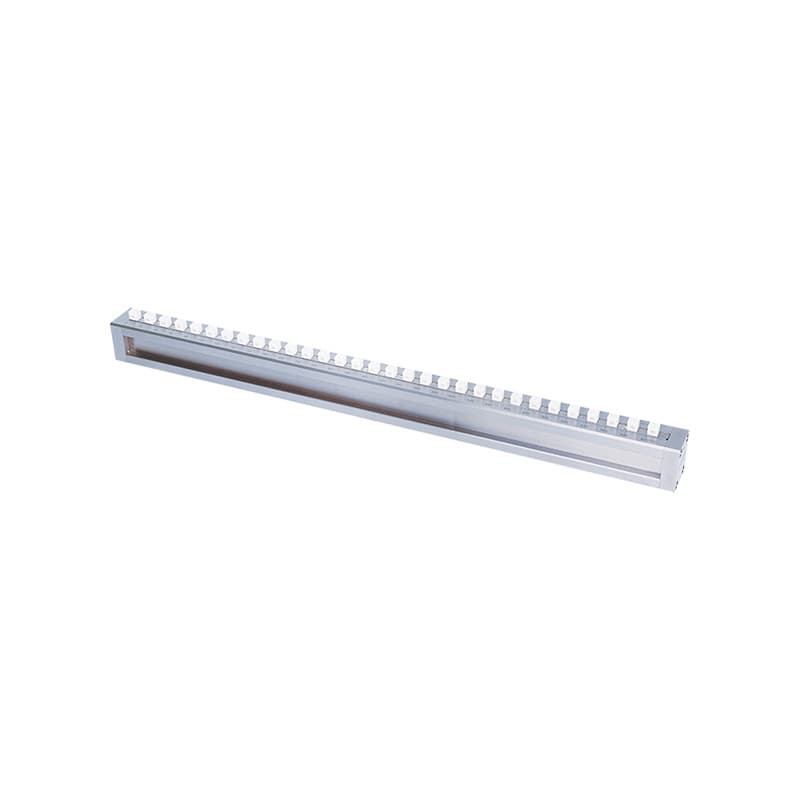
چکمستر (Check Master) یا گیج پلهای، چند فاصلهٔ مرجع را در یک بدنه فراهم میکند تا عملکرد اندازهگیری طولی یا حرکت میز دستگاه در چند موقعیت بررسی شود. در مدل 6882، نسخههای 0 تا 300، 400، 500، 600 و 1000 میلیمتر با گام پلهٔ 10 میلیمتر فهرست شدهاند؛ پسوند A یا H در کد کامل باید با مدل و مشخصات مرجع مورد نیاز تطبیق داده شود. مدل پیشرفتهٔ 6874 در اندازههای 300، 450، 600 و 1000 میلیمتر، با گام 10 میلیمتر معرفی شده است. شرح محصول استفادهٔ افقی و عمودی و ساخت از بلوکهای گیج سرامیکی را ذکر میکند؛ پایه در برخی نسخهها اختیاری است.
چکمستر برای کنترل دورهای یا آزمون عملکرد طبق روش تعریفشده مفید است؛ «چک» با «کالیبراسیون کامل» مترادف نیست. برای چک روزانه یا میاندورهای، روال ثابت و ثبت نتایج ایجاد کنید و بدانید کدام محور، طول و وضعیت پراب در حال بررسی است. اگر نتیجه از حدود کنترلی خارج شد، دستگاه را از تصمیمگیری حساس کنار بگذارید و طبق روش کالیبراسیون یا سرویس اقدام کنید. صرف خرید چکمستر، کالیبرهبودن CMM را اثبات نمیکند؛ گواهی و روش اندازهگیری هر مرجع نیز اهمیت دارند.
هنگام انتخاب طول چکمستر، اندازهٔ فضای کاری و محدودهٔ استفادهٔ واقعی دستگاه را ملاک قرار دهید. گیجی که کوتاهتر از طولهای بحرانی قطعات است، اطلاعات کاملی دربارهٔ کل حجم نمیدهد. برای کنترل گسترهٔ وسیعتر ممکن است چند طول یا آزمون مکمل لازم باشد. پایداری دمایی، نحوهٔ قرار دادن مرجع، همترازی، نیروی تماس، وضعیت استایلوس و ثبت شرایط را در روش پایش لحاظ کنید.
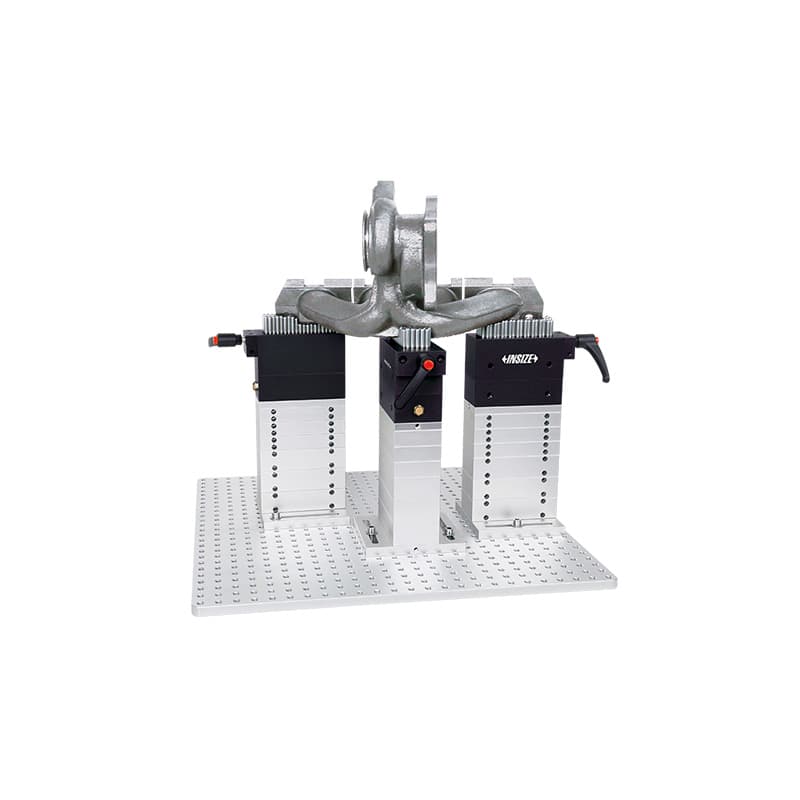
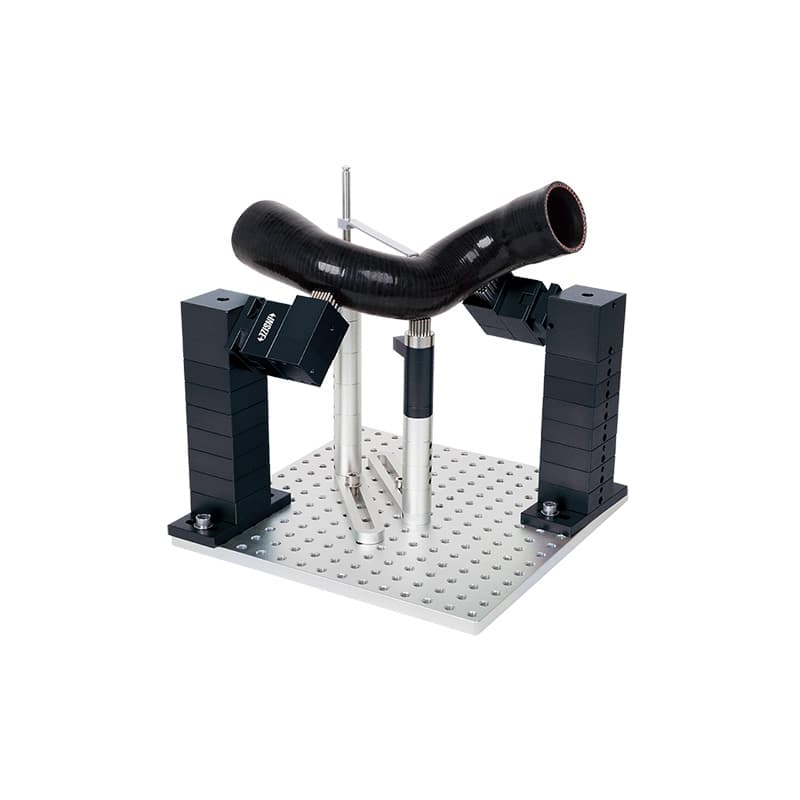
جیگ و فیکسچر قطعه را در یک وضعیت پایدار نگه میدارند، دسترسی پراب را فراهم میکنند و تکرارپذیری بارگذاری را بالا میبرند. در CMM، هدف نگهداشتن قطعه است، نه وادارکردن آن به شکل ایدهآل. نیروی کلمپ زیاد میتواند قطعهٔ نازک یا انعطافپذیر را تغییرشکل دهد؛ تماس با ویژگیای که باید اندازهگیری شود نیز ممکن است دسترسی را مسدود کند. تکیهگاهها را طوری بچینید که قطعه پایدار باشد، اما تحت فشار اضافی قرار نگیرد و مبنای مختصاتی واقعی آن تغییر نکند.
خانوادهٔ ISY-200 و ISY-300 برای انویل یا سطح تماس Ø2.5 میلیمتر و مدلهای ISY-400 و ISY-500 برای Ø6 میلیمتر دستهبندی شدهاند. این چهار کد شامل جیگها یا مجموعههای اجزای متفاوتاند؛ برای نمونه، ISY-300 یک مجموعهٔ 46تکه با صفحهٔ پایه، تکیهگاه فنری، بلوک و اتصالات معرفی شده است. ISY-500 قطعاتی مانند تکیهگاه فنری، پایه، بلوک و دستگیرهٔ کلمپ دارد. اندازه و تعداد اجزای هر مجموعه را از جدول کاتالوگ بخوانید، چون کلمهٔ «جیگ» بهتنهایی نمیگوید چه صفحه، پایه یا بستهایی داخل جعبه است.
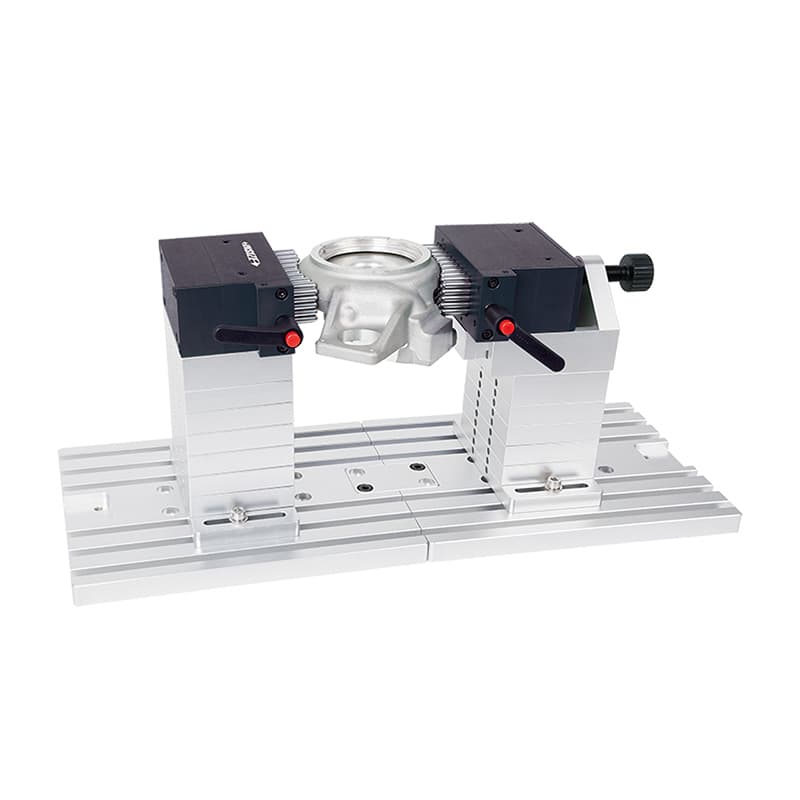
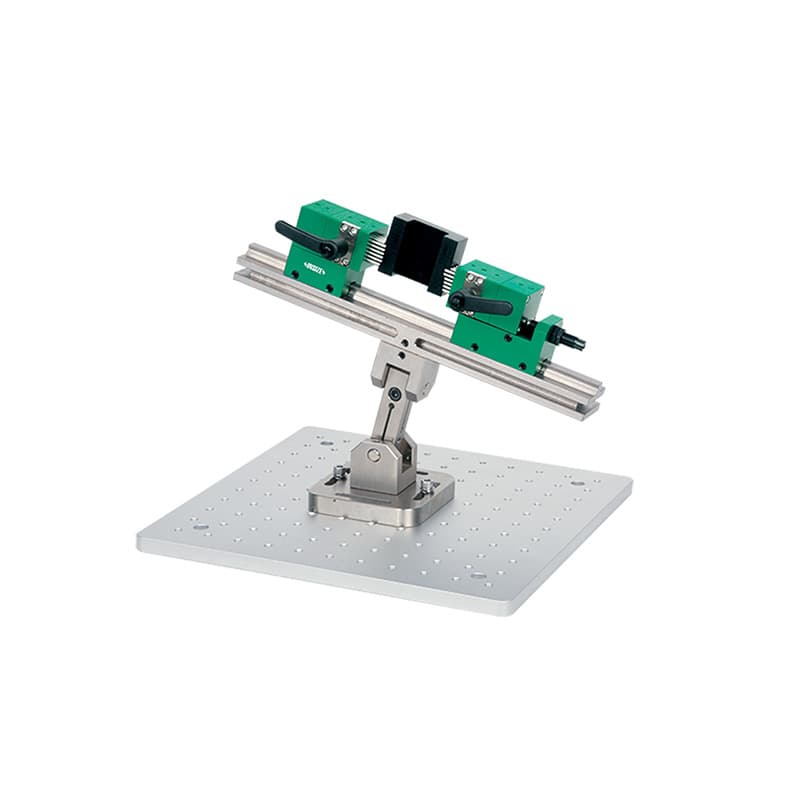
ست 158تکهٔ ISY-100 مجموعهای از پایهها، نگهدارندههای قابل تنظیم، تکیهگاه قطعات نازک، گیره، ستون، صفحات و ابزارهای بستن را در یک کیت ارائه میکند. ست 99تکهٔ ISY-600 نیز شامل صفحههای پایه و قطعات نگهدارنده است؛ اطلاعات رسمی برای یکی از صفحات ISY-600 ابعاد 400×400×12 میلیمتر، رزوهٔ M8×1.25 و فاصلهٔ مرکز سوراخ 20 میلیمتر را درج میکند. تعداد کل قطعات را از نام فروشگاهی بهتنهایی نتیجه نگیرید؛ ترکیب جزءها و کد هر جزء را در کاتالوگ و فهرست اقلام سفارش کنترل کنید.
قبل از خرید ست جیگ، نوع سوراخکاری صفحهٔ میز CMM، رزوه و فاصلهٔ سوراخها، ابعاد قطعه، وزن، محل تکیهگاه و جهت ورود پراب را مشخص کنید. در قطعات نازک، حساس یا دارای سطوح ماشینکاریشده، از بست و تکیهگاه مناسب استفاده کنید تا سطح اندازهگیری زیر فشار خم نشود. اگر قطعه را در چند نوبت اندازه میگیرید، نقاط نشیمن و ترتیب بستن را در دستورالعمل ثبت کنید. استقرار تکراری بهتر میشود، اما استفاده از یک فیکسچر نامناسب، خطای منظم و تکرارشونده میسازد.
در گفتگوهای بازار این اصطلاحها گاهی به جای یکدیگر بهکار میروند، درحالیکه نقشهای مختلف دارند. کالیبراسیون رسمی دستگاه با روش و عدمقطعیت مشخص، عملکرد اندازهگیری را نسبت به مراجع ارزیابی و نتیجه را مستند میکند. qualification پراب در نرمافزار CMM مشخصات مؤثر نوک و پیکربندی را برای اندازهگیری محاسبه میکند. کنترل دورهای یا interim check برای پایش تغییر عملکرد در فاصلهٔ میان کالیبراسیونها انجام میشود. گوی مرجع، بلوک گیج و چکمستر ابزارهاییاند که در مراحل مختلف استفاده میشوند، اما هیچیک بهتنهایی تمام فرایند را انجام نمیدهند.
راهنمای Renishaw برای تنظیم پراب توصیه میکند از روش و سرعت تعریفشدهٔ سازنده استفاده شود، استایلوس کوتاه و صلب انتخاب شود، گویها و سطوح اتصال تمیز بمانند و پس از ضربه یا تعویض ترکیب پراب، qualification دوباره انجام شود. جزئیات برای هر دستگاه و نرمافزار متفاوت است؛ دستورالعمل CMM خود را مقدم بدانید. استاندارد مرجع باید مشخصات معلوم و ردیابیپذیر داشته باشد، و نتایج خارج از حدود کنترلی نباید با تنظیم چشمی یا تغییر فایل گواهی اصلاح شوند.
خطای رایج اول، خرید استایلوس فقط براساس قطر گوی است، بدون توجه به رزوه، طول، جنس و جرم. خطای دوم، استفاده از گوی استاندارد بدون ورود مشخصات گواهی همان گوی به نرمافزار است. خطای سوم، فرضکردن اینکه چکمستر «گواهی کالیبراسیون CMM» است. خطای چهارم، بستن قطعه با نیروی زیاد برای جلوگیری از حرکت است؛ چنین کاری میتواند هندسهٔ خود قطعه را تغییر دهد. خطای پنجم، تصور اینکه تعداد 99 یا 158 به معنای تعداد بستهای یکسان و قابلجایگزینی است؛ ترکیب هر ست را باید از ریز اقلام بخوانید.
برای جلوگیری از خطا، قبل از سفارش یک فهرست مشخصات تهیه کنید: برند و مدل CMM، مدل هد و پروب، رزوهٔ اتصال، قطر و طول استایلوس، نوع مرجع مورد نیاز، سایز سوراخهای میز، قطعهٔ نمونه و روش کنترل مورد انتظار. کد کامل را در پیشفاکتور درج کنید. هنگام تحویل، مارکینگ قطعه و گواهی یا مشخصهٔ همراه را بررسی کنید، سطح مرجع را محافظت کنید و سوابق استفاده، ضربه و کالیبراسیون را ثبت کنید.
قیمت استایلوس CMM به نوع رزوه، جنس گوی و ساقه، طول، قطر و نوع اتصال وابسته است. قیمت گوی استاندارد و گیجبال سرامیکی با قطر، گردی، دقت و گواهی تغییر میکند. پایهٔ بلوک گیج را باید با طول، ارتفاع ستون، دامنهٔ تنظیم و اینکه بلوکهای گیج همراه هستند یا جداگانه فروخته میشوند مقایسه کرد. قیمت چکمستر با طول و نسخه فرق دارد. قیمت جیگ نیز به تعداد، اندازه و نوع اجزای مجموعه بستگی دارد. از اینرو، عبارت «قیمت متعلقات CMM» برای مقایسهٔ دو پیشنهاد کافی نیست.
برای استعلام خرید در ایران، کد دستگاه و هد پروب، کد کامل قلم موردنظر، سایز رزوه یا انویل، گواهی لازم، ابعاد قطعه و مشخصات میز را ارسال کنید. اگر استایلوس میخواهید، نقشه یا عکس برچسب پراب و پیکربندی فعلی را ضمیمه کنید. برای مرجعها، گواهی سازنده و قابلیت ردیابی را جداگانه بپرسید. برای جیگ، سوراخبندی صفحهٔ CMM و نوع قطعه را اعلام کنید. موجودی، زمان تأمین و قیمت روز متغیر است و باید از فروشنده استعلام شود؛ اقلام جانبی، پایه یا بلوک مرجع را در پیشفاکتور شفاف کنید.
گوی ISQ-16 بهعنوان گوی استاندارد برای CMM با رزوههای نصب مختلف و میلهٔ اندازهگیری عرضه میشود. خانوادهٔ 4198 گیجهای توپ سرامیکی با قطرهای مختلف است. نقش، نصب و گواهی مورد نیاز را از صفحه و کاتالوگ کد دقیق بررسی کنید؛ صرف کرویبودن به معنی کاربرد یکسان نیست.
نه. رزوهٔ M2 تنها یکی از مشخصات اتصال است. نوع هد، وزن و طول مجاز، ارتفاع نوک، فرمت کالیبراسیون و نرمافزار نیز اهمیت دارند. پیش از خرید، با مدل پراب خود تطبیق دهید و پس از نصب طبق دفترچه qualification انجام دهید.
خیر. چکمستر برای پایش یا آزمون عملکرد در روش تعریفشده استفاده میشود؛ کالیبراسیون رسمی CMM فرایند مستند و دارای شرایط و عدمقطعیت مشخص است. گواهی ابزار مرجع نیز باید معتبر و متناسب با کاربرد باشد.
وقتی قطعه در اندازهگیری حرکت میکند، بارگذاریهای متعدد باید تکرارپذیر باشند یا زاویهٔ دسترسی پراب نیاز به تکیهگاه دارد. جیگ باید قطعه را پایدار کند، اما آن را خم نکند یا سطح لازم برای تماس را بپوشاند.
فهرست اجزا و تعداد هر جزء را از کاتالوگ رسمی همان کد بخوانید و با پیشفاکتور تطبیق دهید. نام «158تکه» یا «99تکه» بهتنهایی نشان نمیدهد کدام پایه، بلوک، صفحه یا گیره در بسته وجود دارد.