

 ناموجود
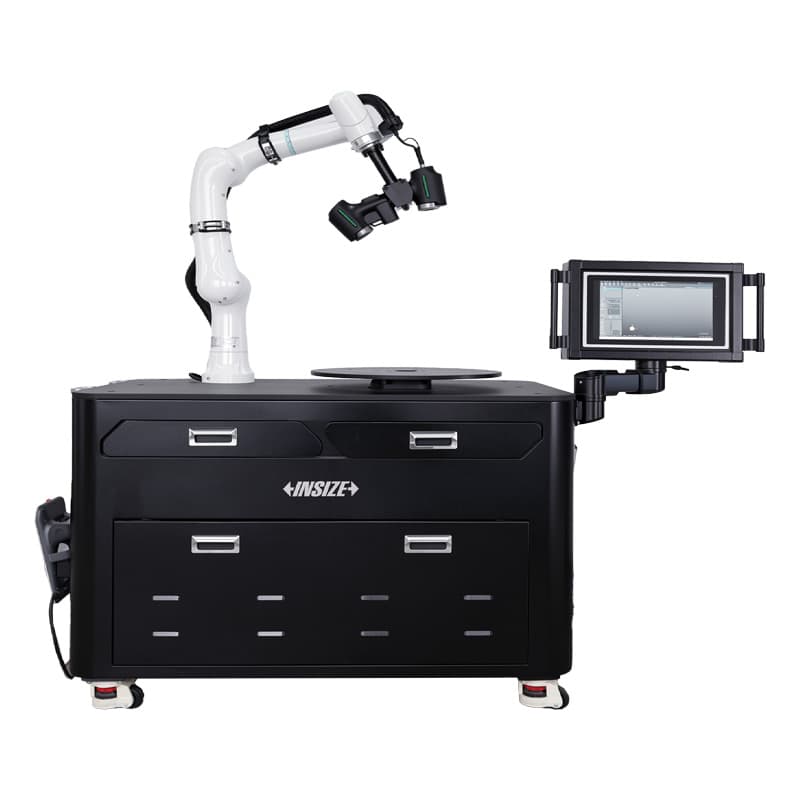
سیستم اندازه گیری اسکنر خودکار اینسایز مدل RBT-LSM01
قیمت ثبت نشده
ناموجود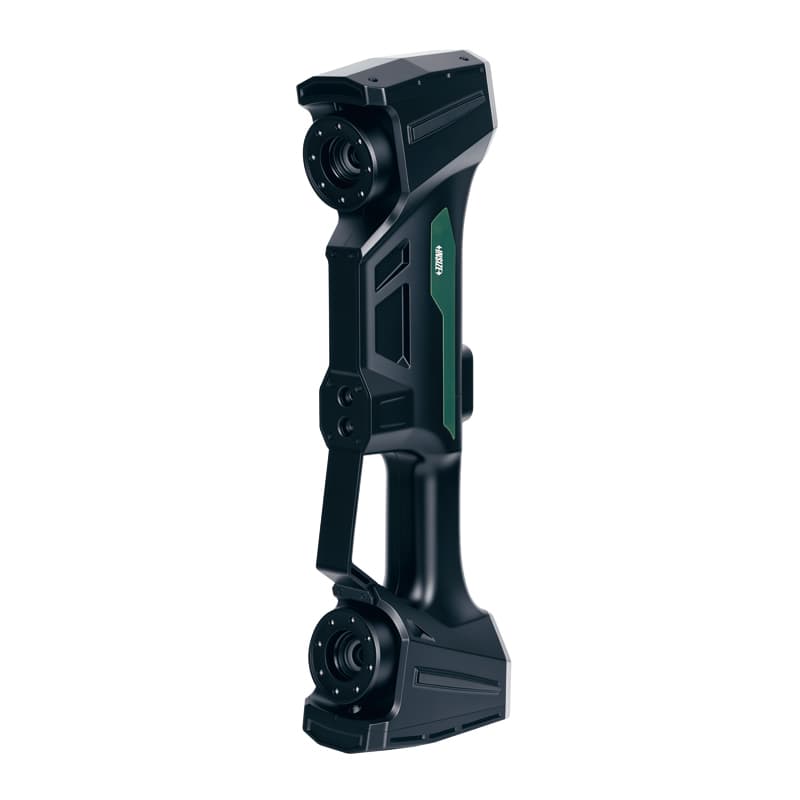 ناموجود
 ناموجود
اسکنر لیزری سهبعدی، سطح قطعه را بدون تماس مستقیم برداشت میکند و مجموعهای متراکم از نقاط مختصاتی به نام ابر نقاط (Point Cloud) میسازد. این داده میتواند برای مقایسهٔ قطعه با مدل CAD، بازرسی ابعادی، بررسی تغییر شکل سطح و مهندسی معکوس پردازش شود. در بازار ایران، عبارتهایی مثل «اسکنر سهبعدی»، «اسکنر لیزری دستی»، «اسکنر سهبعدی صنعتی»، «اسکنر 3D پرتابل»، «اسکنر اندازهگیری سهبعدی» و «اسکنر با میدان دید بزرگ» رایجاند. با این حال، همهٔ محصولاتی که با نام اسکنر سهبعدی فروخته میشوند برای یک کاربرد نیستند: اسکن قطعهٔ صنعتی و اندازهگیری ابعادی با اسکن ساختمان، اسکن بدن یا تولید فایل نمایشی تفاوت دارد.
در این دسته سه راهکار INSIZE قرار دارد: اسکنرهای دستی LSM-L340 و LSM-L560، اسکنر دستی میداندیدبزرگ LSM-L560S و سامانهٔ خودکار اسکن RBT-LSM01. دو مدل اول برای حرکت دستی اپراتور و برداشت سطح بهکار میروند؛ LSM-L560S میدان دید بسیار بزرگتری دارد؛ RBT-LSM01 یک سامانهٔ رباتیک و تکرارپذیر برای بازرسیهای پرتکرار است. این محصولات را نباید با CMM پل ثابت یا بازوی اندازهگیری تماسی یکی دانست، هرچند ممکن است در زنجیرهٔ کنترل کیفیت یا مهندسی معکوس کنار آنها استفاده شوند.
اسکنر دستی خطوط لیزر را روی سطح میتاباند و دوربینهای دستگاه بازتاب را ثبت میکنند. سامانه با استفاده از هندسهٔ حسگر، حرکت و نشانههای ردیابی، موقعیت نقاط سطح را در فضای سهبعدی محاسبه میکند. با حرکت اسکنر روی قطعه، ردیفهای تازه به دادههای قبلی افزوده و در نرمافزار با هم همتراز میشوند. نتیجه، ابر نقاطی است که سطح قابل مشاهدهٔ قطعه را نمایش میدهد. ابر نقاط پس از پاکسازی و همترازی ممکن است به مش مثلثی تبدیل شود، با CAD مقایسه شود یا برای بازسازی مدل استفاده شود.
اسکن سریع بهتنهایی خروجی اندازهگیری معتبر را تضمین نمیکند. کیفیت نتیجه به کالیبراسیون، نحوهٔ ردیابی، همپوشانی مسیرها، وضوح انتخابی، هندسه و بازتاب سطح، وضعیت نشانهها، فاصلهٔ کاری، نور محیط و روش پردازش وابسته است. برای تصمیم کنترل کیفیت باید بدانید «دقت حجمی»، «تفکیکپذیری»، «تراکم نقاط»، «سرعت برداشت» و «میدان دید» هر کدام چه چیزی را توصیف میکنند. عدد میلیون نقطه در ثانیه معادل دقت ابعادی یا کیفیت مدل نهایی نیست.
اسکنر سهبعدی برای ثبت سطح قطعاتی مناسب است که شکل پیچیده، سطح آزاد یا نقاط اندازهگیری زیادی دارند. در کنترل کیفیت میتوان دادهٔ اسکنشده را با مدل CAD مقایسه کرد و نقشهٔ رنگی انحراف ساخت؛ این کار کمک میکند نواحی بیرون از تلرانس یا تغییر شکل موضعی دیده شوند. در قالبسازی، اسکن سطح قالب میتواند در بررسی سایش، تعمیر، کنترل پس از ماشینکاری یا مقایسه با مدل مرجع نقش داشته باشد. در قطعات خودرو و ورقکاری، برداشت سطح، لبهها، محل سوراخها و شکل کلی قطعه میتواند به بازرسی نمونه یا بررسی تغییرات فرایند کمک کند.
در مهندسی معکوس، اسکن قطعهٔ موجود زمانی مفید است که فایل CAD یا نقشهٔ بهروز در دسترس نیست. ابر نقاط مبنای بازسازی مدل هندسی میشود، اما خود اسکن معمولاً فایل طراحی پارامتریک آمادهٔ تولید نیست؛ انتخاب سطوح، استخراج ویژگیها، ساخت سطح، بازسازی هندسه و کنترل انطباق همچنان به نرمافزار و تخصص نیاز دارد. برای قطعات بزرگ، سامانهٔ فتوگرامتری یا LSM-L560S میتواند مسیر برداشت را تسهیل کند؛ برای کنترل تکراری تعداد زیادی قطعه، سامانهٔ رباتیک RBT-LSM01 را بررسی کنید.
پیش از انتخاب، مشخص کنید هدف شما یکی از این موارد است یا ترکیبی از آنها: بازرسی ابعادی، نقشهٔ انحراف نسبت به CAD، اندازهگیری فرم آزاد، مهندسی معکوس، مستندسازی ظاهری یا ساخت مدل برای چاپ سهبعدی. هر خروجی معیار پذیرش و نرمافزار خودش را دارد. برای مثال، فایل STL یک سطح مثلثبندیشده است و بهتنهایی اندازهها و تلرانسهای نقشه را گزارش نمیکند؛ برای گزارش ابعادی و GD&T باید نرمافزار اندازهگیری مناسب و برنامهٔ تحلیل در اختیار داشته باشید.
LSM-L340 و LSM-L560 اسکنرهای دستی لیزر آبی هستند که برای چند نوع هندسه، حالت اسکن متفاوت دارند. در مشخصات رسمی، LSM-L340 از 26 خط لیزر آبی متقاطع در حالت پرسرعت استفاده میکند و حداکثر سرعت آن 5.4 میلیون اندازهگیری در ثانیه است. برای LSM-L560، تعداد خطوط متقاطع در حالت پرسرعت 50 و سرعت حداکثر 7.1 میلیون اندازهگیری در ثانیه اعلام شده است. میدان اسکن حداکثری هر دو در مشخصات سازنده 650×550 میلیمتر ذکر شده است. این اعداد حداکثرهای درجشدهاند و سرعت واقعی برداشت به مسیر، سطح، تنظیمات و نحوهٔ کار وابسته است.
حالت پرسرعت برای پوشش سطحهای بزرگتر مفید است؛ حالت دقیق برای جزئیات کوچکتر و حالت سوراخ عمیق برای دسترسی به برخی نواحی فرورفته در نظر گرفته میشود. سازنده در راهنمای خانوادهٔ LSM-L به سه شیوهٔ پرسرعت، دقیق و سوراخ عمیق اشاره میکند. LSM-L340 برای کاربرانی که سرعت مناسب و پوشش معمول قطعات را میخواهند، نقطهٔ شروع بررسی است؛ LSM-L560 با خطوط بیشتر در حالت پرسرعت برای برداشت سریعتر سطحهای بزرگ قابل بررسی است. اما انتخاب را فقط با شمار خطوط انجام ندهید: نیاز به جزئیات، هندسهٔ حفره، دقت حجمی، میدان کاری و نرمافزار مهمتر از یک عدد سرعت تبلیغاتیاند.
برای LSM-L340 و LSM-L560، دادهٔ فنی سازنده دقت حجمی استاندارد 0.015 میلیمتر + 0.035 میلیمتر بهازای هر متر را گزارش میکند و با خطکشهای فتوگرامتری اختیاری مقدار 0.015 میلیمتر + 0.025 میلیمتر بر متر ذکر شده است. این نوع رابطه را نباید با دقت نقطهای یا دقت ثابت همهٔ قطعات یکی دانست؛ جزء وابسته به طول نشان میدهد خطای مجاز با اندازهٔ حجم اندازهگیری تغییر میکند. جزئیات آزمون و شرایط اندازهگیری را در کاتالوگ همان نسخه بررسی کنید.
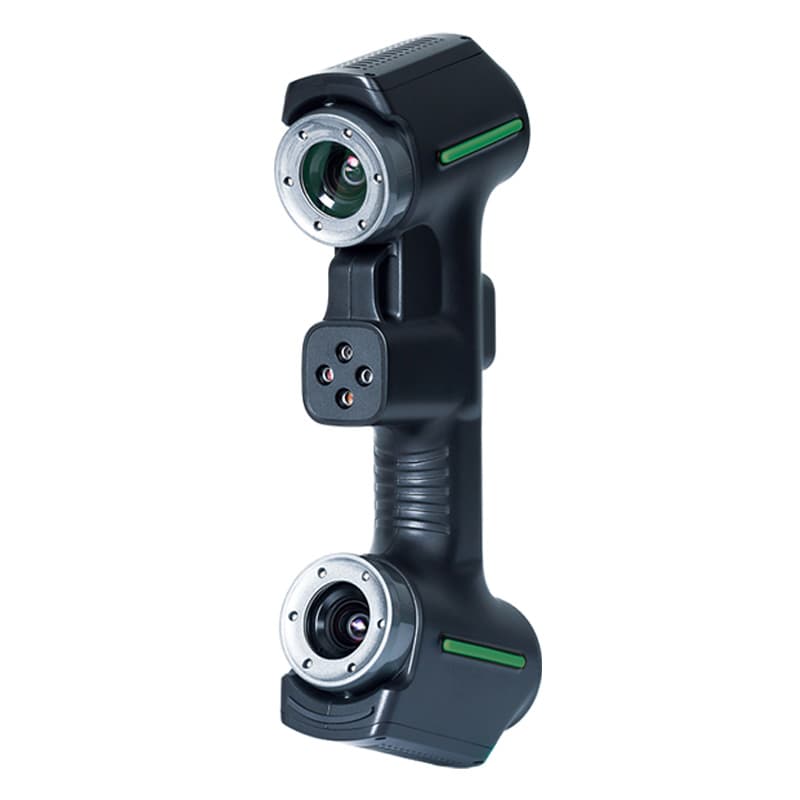
LSM-L560S برای زمانی طراحی شده که پوشش سطح بزرگ و کاهش تعداد جابهجاییهای مسیر اسکن اهمیت دارد. مشخصات محصول برای این مدل میدان اسکن حداکثری 2200×2200 میلیمتر و سرعت حداکثری 7.1 میلیون اندازهگیری در ثانیه درج میکند؛ فتوگرامتری داخلی و عمق میدان زیاد نیز از ویژگیهای معرفیشدهاند. سازنده فاصلهٔ کاری قابل انتخاب را در سه بازهٔ نزدیک 400 تا 900 میلیمتر، میانی 900 تا 1800 میلیمتر و دور 1800 تا 2500 میلیمتر شرح میدهد. این بازهها را با روش انتخاب فاصله در کاتالوگ و شرایط قطعهٔ واقعی تطبیق دهید.
میدان دید بزرگ میتواند پوشش ناحیهٔ بیشتری را در هر حرکت فراهم کند و برای قطعات یا سطوح بزرگ مناسب باشد؛ اما به معنی ثبت خودکار تمام هندسهها یا دقت یکسان در هر نقطه نیست. سطحهای داخلی، سوراخهای باریک، شیارهای عمیق، سایهاندازی و بخشهایی که دوربین دید مستقیم ندارند ممکن است به تغییر زاویه، چند مرحله اسکن یا ابزار دیگری نیاز داشته باشند. فتوگرامتری داخلی در LSM-L560S به موقعیتیابی و پوشش قطعات بزرگ کمک میکند، ولی همچنان نحوهٔ آمادهسازی، کالیبراسیون و همپوشانی اسکنها بر نتیجه اثر دارد.
در مقایسه با LSM-L340 و LSM-L560، LSM-L560S را بهدلیل میدان دید بزرگتر انتخاب میکنند، نه لزوماً برای همهٔ جزئیات کوچکتر. مشخصات دقت و وضوح این نسخه با LSM-L560 یکسان فرض نشود؛ جدول فنی کد دقیق را ملاک قرار دهید. اگر قطعه هم سطح بزرگ و هم ویژگیهای ریز دارد، باید در نمایش فنی بررسی شود که آیا لازم است چند حالت یا حسگر مکمل بهکار رود.
RBT-LSM01 راهکاری برای اسکن خودکار و بازرسی دیجیتال تکراری است، نه فقط یک اسکنر دستی که روی پایه گذاشته شده باشد. پیکربندی معرفیشده شامل ربات مشارکتی ششمحوره، اسکنر سهبعدی، میز گردان دقیق، فیکسچر و نرمافزار اندازهگیری خودکار است. قطعه روی فیکسچر قرار میگیرد، سامانه روند تعریفشده را اجرا میکند، ربات مسیر اسکنر را طی میکند و میز قطعه را برای پوشش جهتهای مختلف میچرخاند؛ سپس داده پردازش و گزارش بازرسی تولید میشود. انتخاب آن زمانی منطقی است که قطعات مشابه بهصورت پرتکرار بررسی شوند و یکنواختی مسیر اسکن از اپراتور به اپراتور اهمیت داشته باشد.
در معرفی سازنده برای RBT-LSM01، ربات ششمحوره، حداکثر وزن قطعهٔ 4 کیلوگرم، دقت تکرار موقعیتیابی ربات ±0.03 میلیمتر، میز گردان با وضوح 0.01 درجه و دقت موقعیتیابی حداکثر 0.003 درجه آمده است. بخش اسکنر در مشخصات منتشرشده سرعت حداکثر 5.4 میلیون اندازهگیری در ثانیه، دقت حجمی 0.015 میلیمتر + 0.035 میلیمتر بر متر، وضوح حداکثری 0.01 میلیمتر و میدان حداکثری 650×550 میلیمتر دارد. این مشخصات سامانه و اسکنر را با هم اشتباه نگیرید: دقت ربات، دقت حجمی اسکنر و نتیجهٔ نهایی اندازهگیری یک کمیت واحد نیستند.
پروژهٔ اتوماسیون به تعریف قطعه، فیکسچر، محدودهٔ امن حرکت، مسیر و سرعت ربات، روش کالیبراسیون، نقاط کور، سناریوی توقف اضطراری، اتصال داده و قالب گزارش نیاز دارد. ظرفیت حداکثری وزن قطعه و دقت تکرار موقعیتیابی را با وزن و ابعاد فیکسچر خود بسنجید. پیش از پذیرش، چرخه را روی قطعهٔ واقعی آزمایش کنید، مسیر برخورد را بررسی کنید و نتایج تکرار چند قطعه را با روش مرجع مقایسه کنید. برای قطعات متنوع یا کمتیراژ، اسکن دستی ممکن است انعطاف و هزینهٔ مناسبتری داشته باشد.
دقت حجمی بیان میکند خطای موقعیتیابی در یک حجم اندازهگیری چگونه ارزیابی میشود. ممکن است بهصورت رابطهٔ ثابت بهعلاوهٔ وابستگی به طول ارائه شود. در انتخاب، طول قطعه و حجم موردنیاز را در فرمول وارد کنید و از فروشنده بپرسید آزمون با فتوگرامتری انجام شده یا بدون آن. دقت نهایی فقط از کاتالوگ بهدست نمیآید؛ کالیبراسیون، نشانهگذاری و مسیر برداشت هم دخیلاند.
وضوح نشاندهندهٔ کوچکترین فاصلهٔ نمونهبرداری یا جزئیاتی است که سامانه میتواند تفکیک کند، اما معادل صحت مختصات نیست. اسکن با فاصلهٔ نقطهای ریز، سطح پرنقطهتری میسازد؛ اگر نویز زیاد یا سطح بد ردیابی شود، تراکم بالا میتواند فقط حجم فایل و زمان پردازش را افزایش دهد. وضوح را با اندازهٔ کوچکترین ویژگی موردنیاز مقایسه کنید.
میدان دید یا FOV اندازهٔ ناحیهای است که حسگر در یک موقعیت میبیند؛ فاصلهٔ کاری فاصلهٔ مناسب میان اسکنر و سطح است. میدان بزرگ برای پوشش سطح گسترده و میدان کوچکتر برای کنترل جزئیات میتواند مفید باشد. عمق میدان وسیع آزادی فاصله را افزایش میدهد، اما جایگزین حفظ فاصلهٔ توصیهشده یا دید مستقیم به سطح نیست.
فتوگرامتری به تعیین موقعیت و پایداری داده در اندازهگیری حجم بزرگ کمک میکند. برخی پیکربندیها از خطکشهای فتوگرامتری اختیاری استفاده میکنند و LSM-L560S بهعنوان دارای فتوگرامتری داخلی معرفی شده است. برچسب یا مارکر فقط وقتی مفید است که تمیز، محکم و بهاندازهٔ کافی در میدان دید باشند. فاصلهگذاری، تعداد مارکرهای قابل مشاهده و روش کالیبراسیون را دقیقاً از دستورالعمل همان دستگاه پیروی کنید.
پیش از اسکن، چربی، گردوغبار و آلودگی سطح را پاک کنید و قطعه را روی تکیهگاه بدون حرکت قرار دهید. اسکنر را طبق دستورالعمل گرم و کالیبره کنید، حالت مناسب را بر اساس سطح و جزئیات انتخاب کنید و همپوشانی کافی بین مسیرهای متوالی داشته باشید. سطح براق، تیره یا بازتابنده ممکن است به تنظیم نوردهی و پارامترها نیاز داشته باشد. از پاشش مواد ماتکننده روی سطح حساس یا محصول نهایی بدون تأیید فرایند خودداری کنید؛ هر پوشش موقت میتواند ابعاد را تغییر دهد یا اثر باقی بگذارد.
در پایان برداشت، ابر نقاط را از نظر حفرههای ثبتنشده، نویز، نقاط پرت و نواحی سایه بررسی کنید. سپس اسکنها را همتراز، دادههای نامعتبر را حذف و در صورت نیاز مشبندی کنید. برای بازرسی، مدل CAD یا مبناهای قطعه را به روش درست همتراز کنید و تلرانس را روی ویژگی صحیح اعمال کنید. برای مهندسی معکوس، سطح خام را به سطوح و ویژگیهای طراحی تبدیل کنید و مدل نهایی را با دادهٔ اولیه بازبینی کنید. این مراحل بخشی از دقت عملی هستند، نه کارهای اختیاری پس از خرید.
اسکنر دستی لیزری برای برداشت سطح قطعه با حرکت اپراتور ساخته شده است. بازوی CMM، پراب تماسی را روی بازوی مفصلی حمل میکند و در بعضی مدلها امکان افزودن حسگر لیزری دارد؛ آن را باید با پیکربندی حسگر مقایسه کرد. CMM پل ثابت برای اندازهگیری مختصاتی در حجم کنترلشده و معمولاً با پراب تماسی بهکار میرود. اسکنر لیزری زمینی یا LiDAR برای برداشت فضاها، محیطها، معادن یا حجمهای بزرگ طراحی میشود و با اسکنر دستی قطعهسنجی یکی نیست.
اگر نیاز شما عمدتاً طول، قطر، سوراخ و موقعیت چند ویژگی دقیق است، اسکنر سطحی ممکن است جایگزین مستقیم CMM تماسی نباشد. اگر نیاز به ابر نقاط متراکم و تحلیل انحراف سطح دارید، اسکنر سهبعدی میتواند کارآمد باشد. برای ویژگیهای حساس به تلرانس، نتیجهٔ اسکن را با روش یا استاندارد پذیرش مناسب و عدمقطعیت فرایند ارزیابی کنید. انتخاب فناوری باید از نقشه و تصمیمی که قرار است بر اساس اندازهگیری گرفته شود شروع شود.
قیمت اسکنر سهبعدی صنعتی به مدل، میدان دید، دقت حجمی، سرعت، تعداد حالتهای اسکن، فتوگرامتری، نرمافزار، رایانه و خدمات وابسته است. LSM-L560S را نباید فقط به دلیل سرعت مشابه با LSM-L560 قیمتگذاری یا مقایسه کرد؛ تفاوت میدان دید و فتوگرامتری داخلی میتواند بر پیکربندی و کاربرد اثر بگذارد. RBT-LSM01 نیز قیمت یک اسکنر دستی تنها نیست، بلکه سلول اتوماسیون شامل ربات و میز گردان و برنامهٔ اندازهگیری است.
برای استعلام قیمت اسکنر لیزری، مدل قطعه، اندازهٔ بزرگترین سطح، تلرانسهای بحرانی، خروجی موردنیاز، تعداد قطعه در شیفت، نیاز به مقایسه با CAD و جنس سطح را ارائه کنید. قیمت و موجودی بازار ایران ممکن است با زمان، لوازم جانبی و شرایط تأمین تغییر کند؛ قیمت روز و اقلام دقیق را از فروشنده بپرسید. هزینهٔ نرمافزار، آموزش، کالیبراسیون، خدمات، رایانهٔ سازگار، مارکر و آمادهسازی قطعه را نیز کنار قیمت دستگاه بسنجید.
در صفحههای فارسی فروش و آموزش اسکنر سهبعدی، اصطلاحهایی مانند «اسکنر 3 بعدی»، «اسکنر سه بعدی لیزری»، «اسکنر دستی»، «اسکنر پرتابل»، «اسکن صنعتی»، «مهندسی معکوس»، «ابر نقاط» و «فایل STL» استفاده میشوند. بعضی فروشندگان بر قیمت و موجودی مدل تمرکز میکنند و بعضی دیگر روی فناوری نور، دقت، سرعت، فرمت فایل یا خدمات اسکن. این بررسی بازار برای شناسایی زبان مخاطب و قصد جستوجوست؛ ادعای برتری یا نمایندگی هیچ فروشندهای نیست. برای جستوجوی محصول صنعتی اندازهگیری، عبارت را دقیقتر کنید؛ مثلاً «اسکنر سهبعدی صنعتی اینسایز LSM-L560» یا «اسکنر دستی میدان دید بزرگ LSM-L560S» به نتایج مرتبطتری میرسد.
جستوجوی عمومی «اسکنر سه بعدی» میتواند به اسکنرهای رومیزی، پزشکی، پرینتر سهبعدی، اسکن چهره یا اسکن فضای معماری برسد. اگر کار شما کنترل کیفیت قطعه است، واژههای «دقت حجمی»، «مقایسه با CAD»، «اسکنر اندازهگیری صنعتی» و «مهندسی معکوس قطعات» را اضافه کنید. اگر هدف برداشت محیط بزرگ است، اسکنر زمینی یا LiDAR را بررسی کنید؛ این گروه با اسکنر دستی INSIZE برای قطعهسنجی تفاوت دارد.
در مشخصات رسمی، LSM-L340 برای اسکن پرسرعت از 26 خط لیزر آبی متقاطع و حداکثر 5.4 میلیون اندازهگیری در ثانیه استفاده میکند؛ LSM-L560 دارای 50 خط و سرعت حداکثر 7.1 میلیون اندازهگیری در ثانیه است. میدان حداکثری هر دو 650×550 میلیمتر درج شده است. نیاز به جزئیات، دقت و روش کار را نیز مقایسه کنید.
این مدل برای پوشش میدان بزرگتر معرفی شده و مشخصات آن میدان حداکثری 2200×2200 میلیمتر و فتوگرامتری داخلی را ذکر میکند. قطعات یا سطحهای بزرگ میتوانند از پوشش گسترده سود ببرند؛ برای جزئیات ریز یا نواحی پنهان، باید مسیر و وضوح را جداگانه آزمایش کرد.
اسکنر ابتدا دادهٔ سطح مانند ابر نقاط یا مش تولید میکند. ساخت مدل CAD و استخراج ویژگیهای طراحی مرحلهٔ پردازش و مهندسی معکوس است و به نرمافزار و کار تخصصی نیاز دارد. پیش از خرید، فرمت خروجی و نرمافزار همراه را تأیید کنید.
ممکن است، به شرط آنکه دقت سامانه، کالیبراسیون، آمادهسازی سطح، همترازی CAD، روش تحلیل و عدمقطعیت برای تلرانس موردنظر مناسب باشند. نرخ نقطه یا رزولوشن بهتنهایی اثبات انطباق با نقشه نیست.
وقتی قطعات مشابه بهطور پرتکرار اسکن میشوند و اجرای مسیر ثابت، چرخاندن قطعه، پردازش و گزارش خودکار ارزش دارد. وزن قطعه، محدودهٔ پوشش، فیکسچر، زمان سیکل و ایمنی سلول باید در ارزیابی پروژه بررسی شوند.