خرید لبهیاب، صفرکن ابزار و پراب CNC؛ انتخاب ابزار تنظیم مبدا ماشینکاری
در فرزکاری و ماشینکاری دقیق، خطای کوچک در تعیین لبهٔ قطعه یا ارتفاع ابزار میتواند به جابهجایی کل مسیر ماشینکاری منجر شود. لبهیاب، مرکزیاب، تستر سهبعدی و صفرکن ابزار برای پیدا کردن مبدا، مرکز یا سطح مرجع به کار میروند؛ اما روش کار و خروجی آنها یکسان نیست. بعضی ابزارها با چرخش اسپیندل و جابهجایی جانبی محل لبه را نشان میدهند، بعضی با تماس الکتریکی چراغ یا بوق میدهند، بعضی ساعت مکانیکی دارند و در مدلهای مخصوص CNC، پراب یا tool setter سیگنال را به کنترلر ماشین منتقل میکند. قبل از انتخاب باید روشن باشد که مختصات قطعه را میخواهید پیدا کنید، ابزار را اندازه بگیرید، مرکز سوراخ را بگیرید یا تماس را به صورت خودکار به کنترل CNC اعلام کنید.
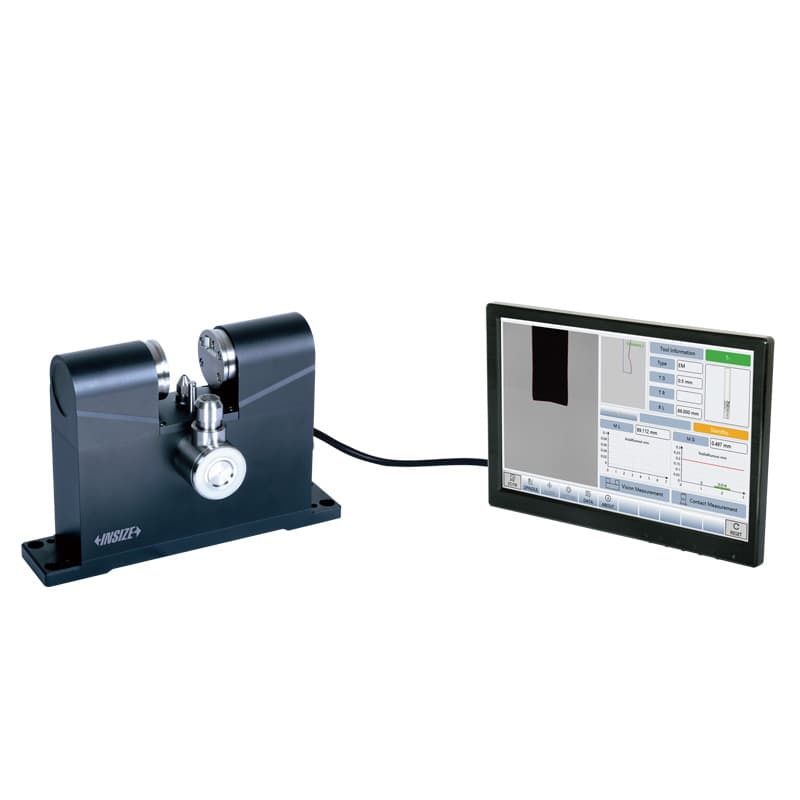
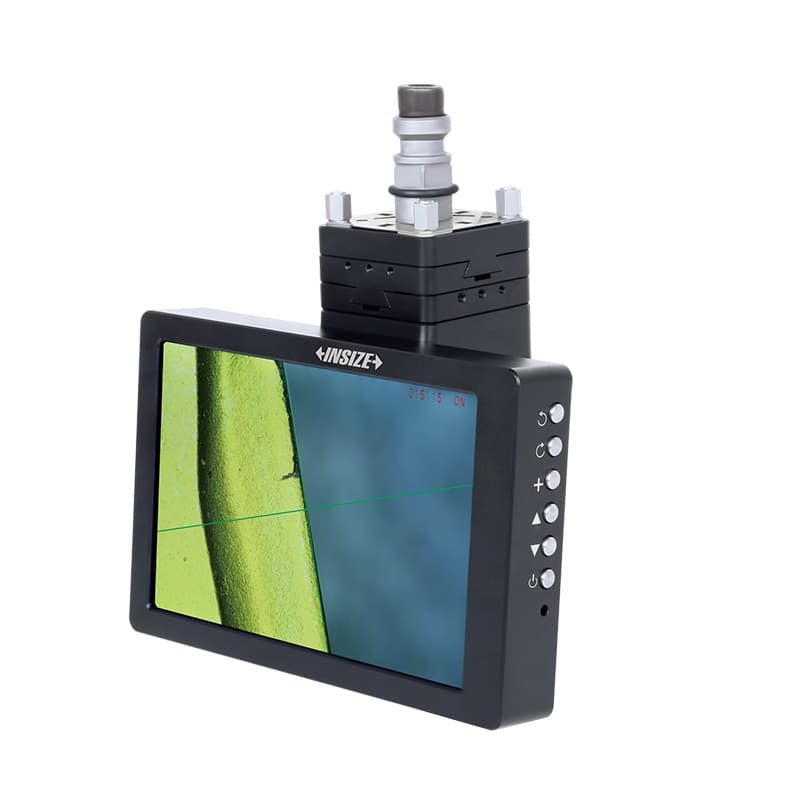
در بازار ایران این خانواده را با عبارتهایی مانند «لبهیاب فرز»، «لبه یاب CNC»، «مرکز یاب فرز»، «سنتر finder»، «صفرکن ابزار»، «ابزار ستینگ CNC»، «تستر سهبعدی فرز» و «پراب ماشین ابزار» میشناسند. محصولات موجود این صفحه علاوه بر لبهیابهای سری 6562، 6566، 6567، 6568، 6571، 6572، 6573 و EDM، ابزارهایی مثل مرکزیابهای 2847 و 2385، تسترهای 2840 و 2846، مجموعهٔ پرابهای 9410 تا 9429، صفرکنهای 6553 تا 6557 و 9411 تا 9419 و ابزار دیداری ماشینابزار 5314-R31 را دربرمیگیرد. این تنوع نشان میدهد انتخاب براساس کاربرد و سازگاری با ماشین مهمتر از جستوجوی تنها یک نام عمومی است.
لبهیاب چیست و چه زمانی به آن نیاز داریم؟
لبهیاب ابزار تنظیمی است که به اپراتور کمک میکند موقعیت لبه یا سطح قطعه را نسبت به محور ماشین پیدا کند. این کار معمولاً پیش از شروع فرزکاری، سوراخکاری مختصاتی یا اجرای برنامهٔ CNC انجام میشود. با تعیین یک لبهٔ مرجع و واردکردن آفست مناسب، مختصات قطعهکار تعریف میشود تا ابزار در موقعیت درست حرکت کند. لبهیاب برای پیدا کردن لبهٔ صاف و قابل دسترس مفید است؛ اگر ویژگی مورد نظر مرکز سوراخ، شیار، سطح قائم یا طول ابزار باشد، ابزار مخصوص همان اندازهگیری میتواند مناسبتر باشد.
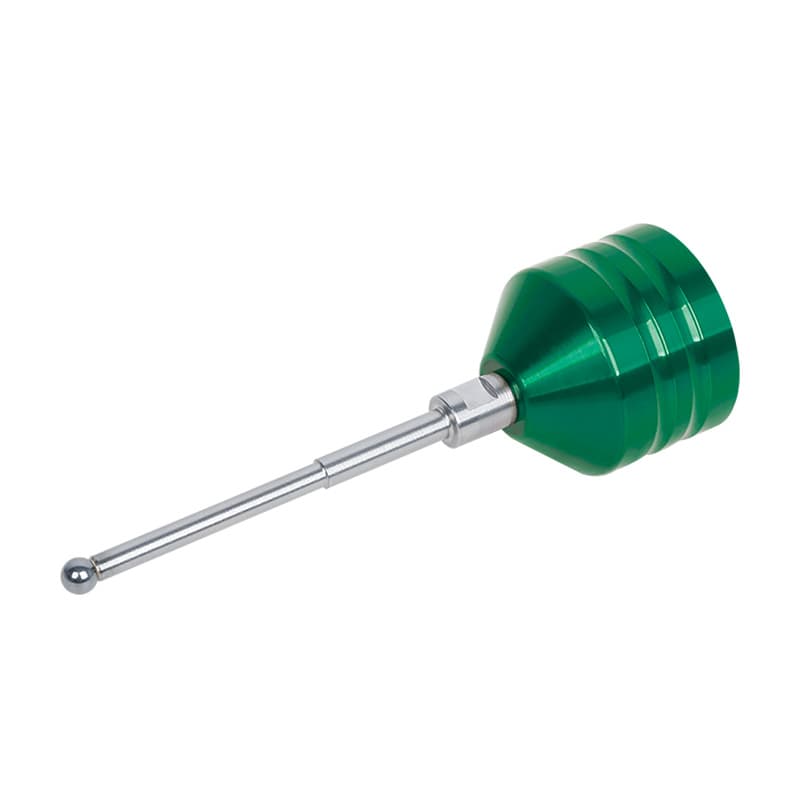
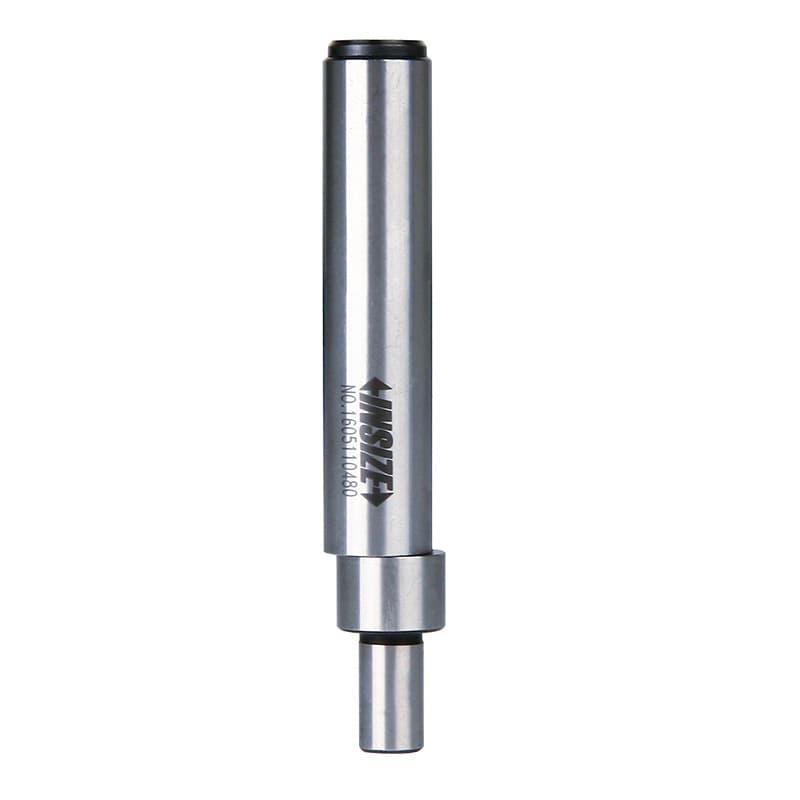
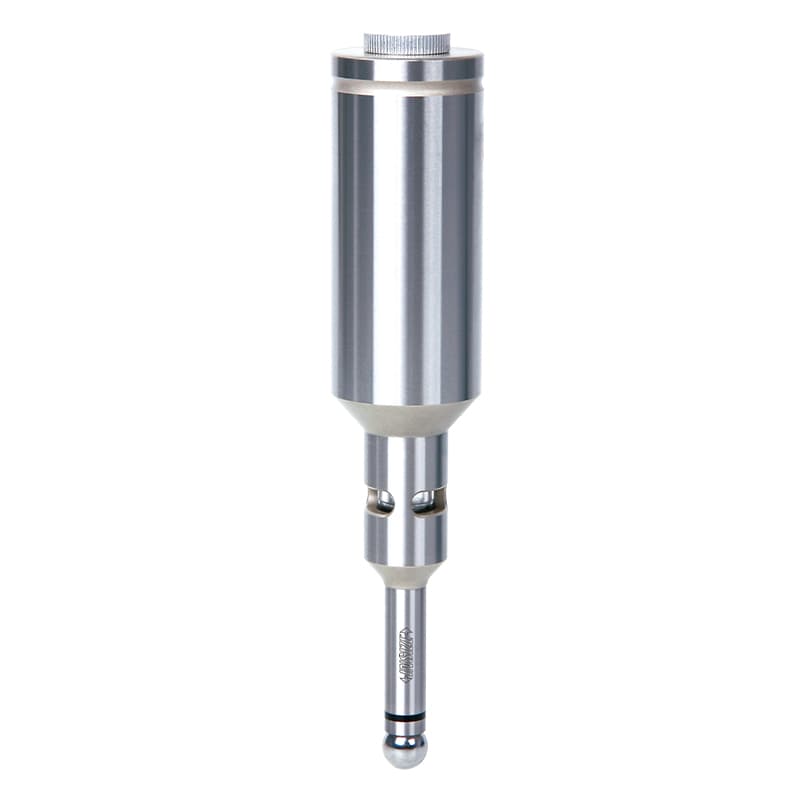
در لبهیاب مکانیکی رایج، ساقه داخل کولت یا نگهدارنده نصب میشود و نوک با لبه تماس میگیرد. هنگام چرخش کنترلشده، جابهجایی نسبی نوک در لحظهٔ تماس تغییر میکند و اپراتور محل مرجع را تشخیص میدهد. برای مدلهای معمولی، دور اسپیندل، هممرکزی، تمیزی قطعه و روش محاسبهٔ شعاع نوک اهمیت دارد. اگر قطر نوک یا شعاع تماس از قبل معلوم نباشد یا آفست بهدرستی اعمال نشود، نقطهٔ صفر اشتباه خواهد بود. مدلهای سری 6562 و 6567 نمونههایی از لبهیابهای متداول در موجودی این دستهاند؛ اندازهٔ ساقه و نوک را با کولت یا هولدر دستگاه تطبیق دهید.
لبهیاب الکترونیکی و لبهیاب غیرمغناطیسی
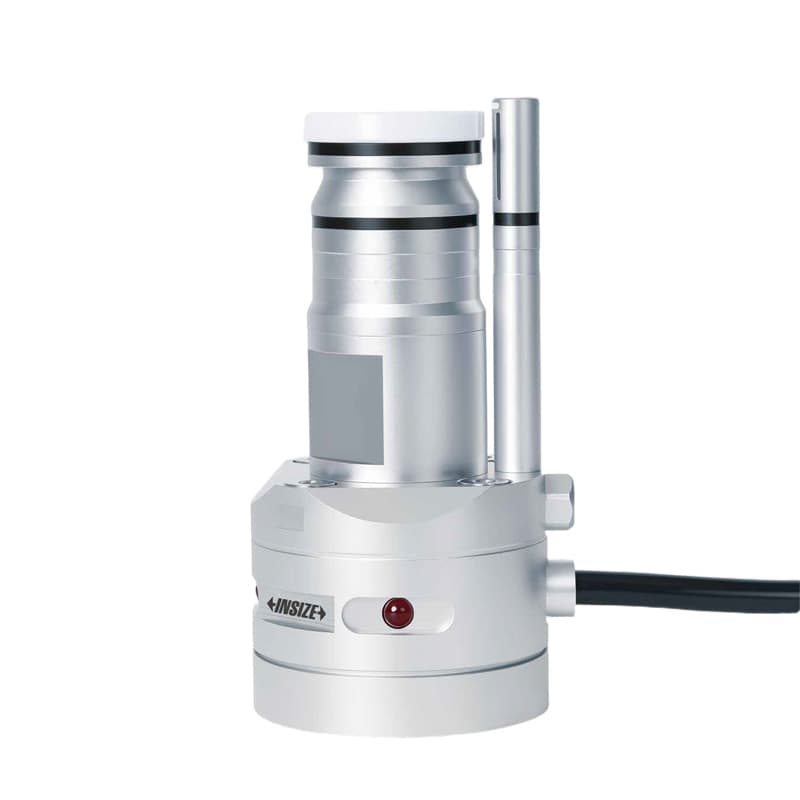
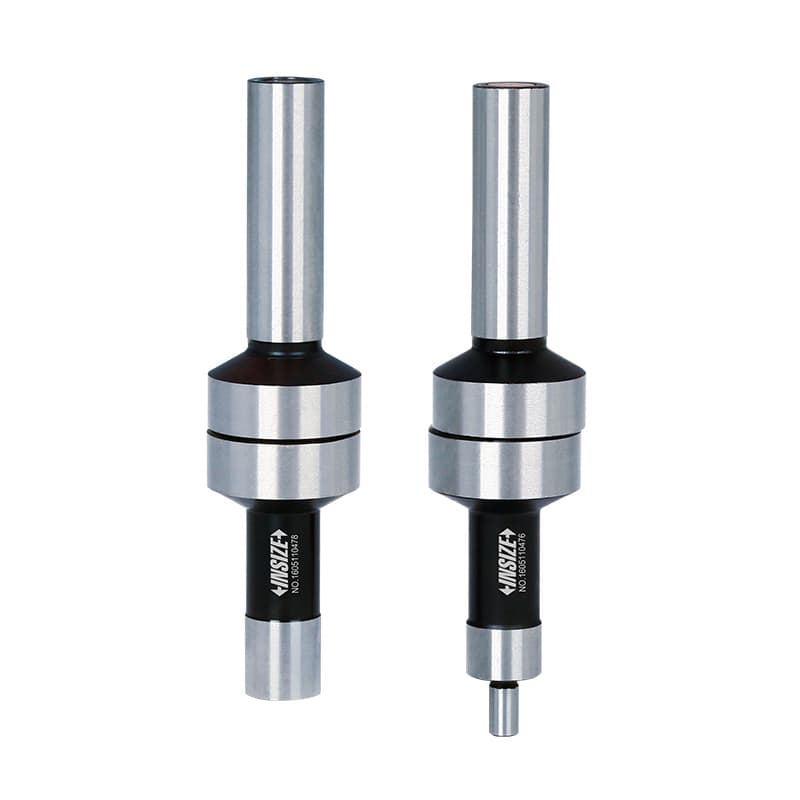
لبهیاب الکترونیکی هنگام برقراری تماس الکتریکی با قطعه و مسیر رسانا، با چراغ یا در بعضی نسخهها با بوق تماس را اعلام میکند. مدلهای 6566 و 6572 در این گروه قرار میگیرند؛ مدل 6572 ساقهٔ بزرگتری دارد. کاتالوگ INSIZE توضیح میدهد که ساقه از طریق سهنظام و میز به قطعه مدار الکتریکی تشکیل میدهد و هنگام تماس چراغ روشن میشود؛ در نسخهٔ بوقدار، صدا نیز اضافه میشود. همان کاتالوگ هشدار میدهد بعضی از این لبهیابهای الکترونیکی برای استفادهٔ دورانی مناسب نیستند. بنابراین روشنشدن چراغ را نباید مجوز چرخاندن هر نسخه با هر دوری دانست؛ دستورالعمل مدل دقیق را دنبال کنید.
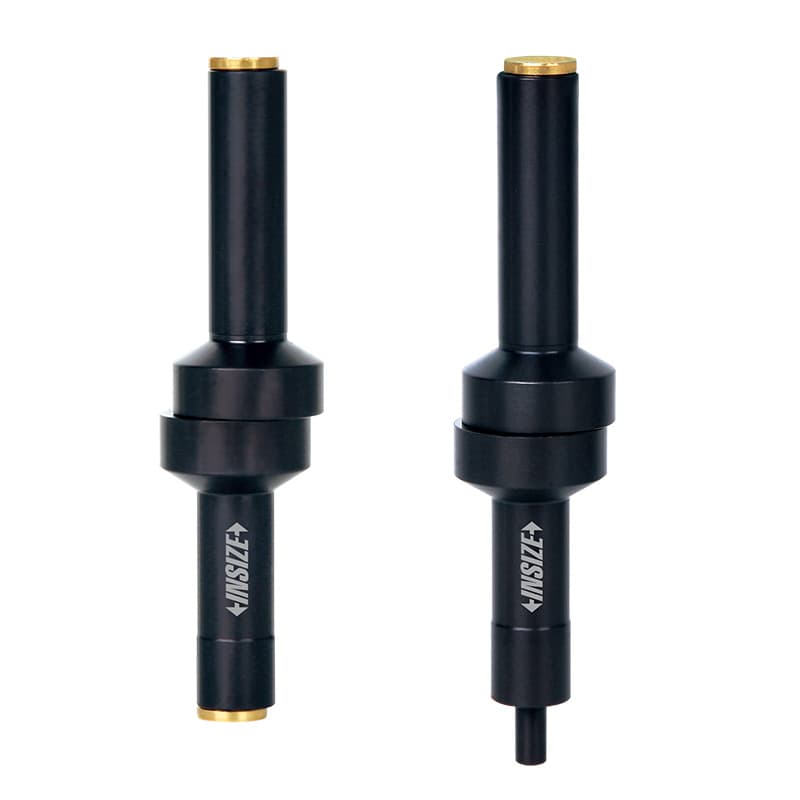
تماس الکتریکی به رسانابودن و نحوهٔ اتصال قطعه بستگی دارد. قطعهٔ عایق، پوشش رنگ ضخیم، آلودگی یا اتصال نامناسب میتواند مانع اعلام تماس شود. برای قطعاتی که رسانا نیستند یا شرایط مدار برقرار نیست، لبهیاب مکانیکی، تستر سهبعدی یا روش دیگری را بررسی کنید. مدل 6573 بهعنوان لبهیاب غیرمغناطیسی در مجموعه ثبت شده است؛ «غیرمغناطیسی» به معنی یکسانبودن روش تماس آن با مدل الکترونیکی نیست. سری 6573 در کاتالوگ با پوشش و کاربرد متفاوت و شرایط دورانی مشخص معرفی شده است. مشخصات نوک، ساقه و سرعت مجاز را از دیتاشیت همان شمارهٔ کامل بررسی کنید.
لبهیاب سهبعدی و تستر 3D
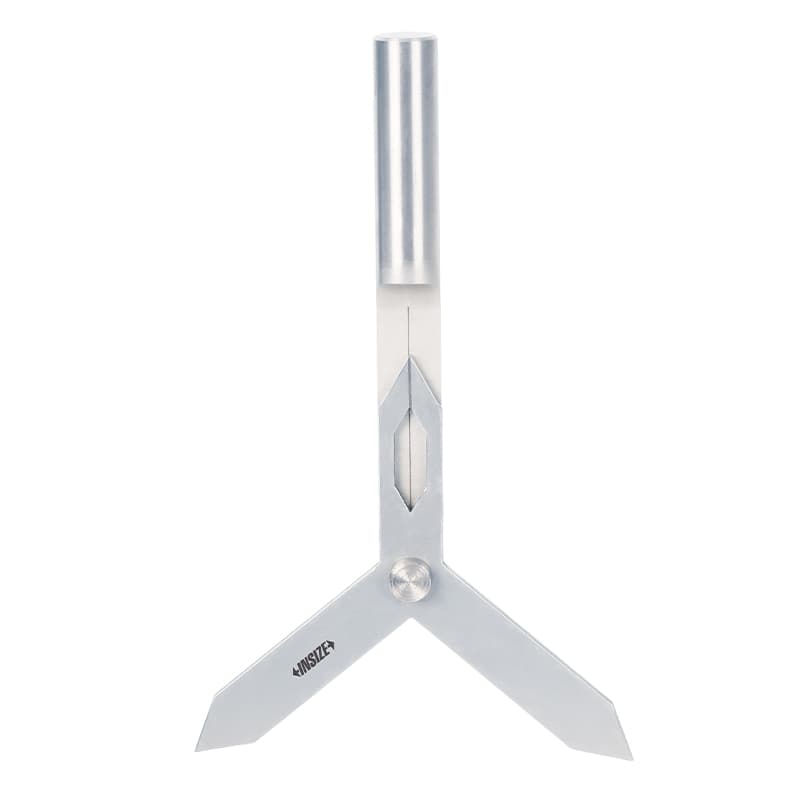
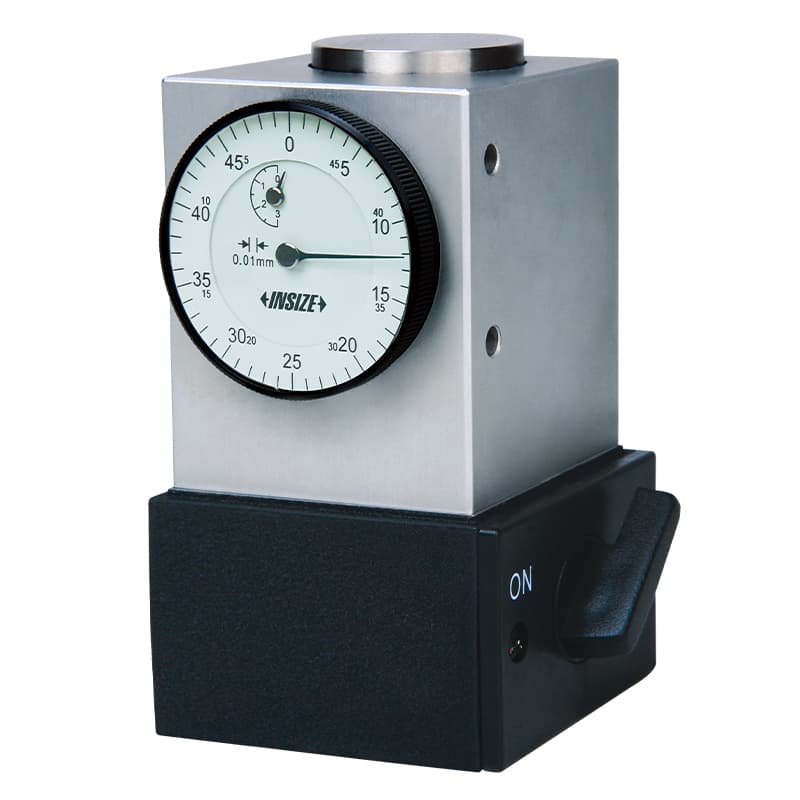
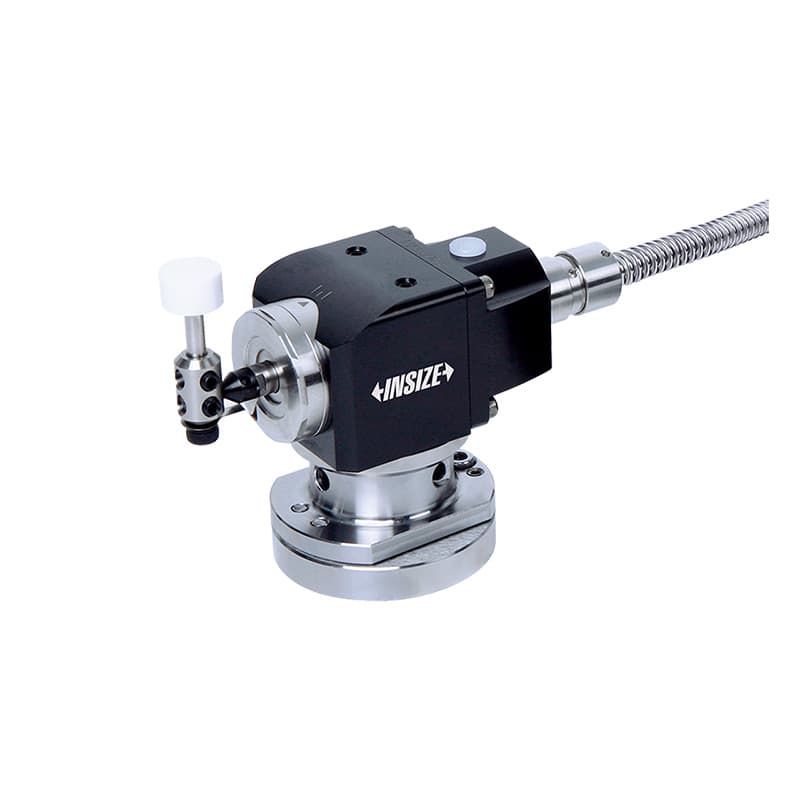
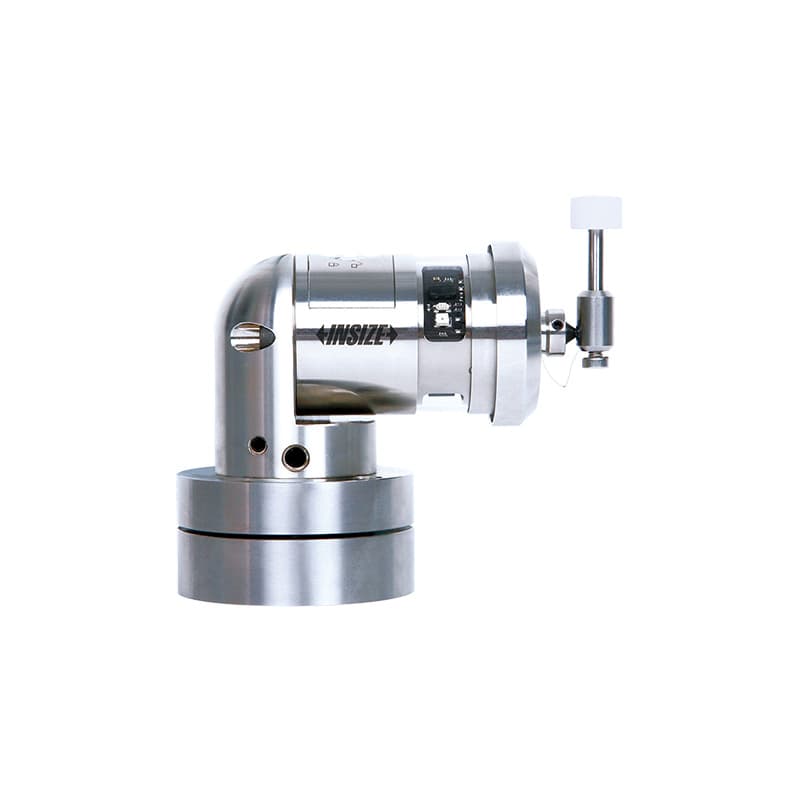
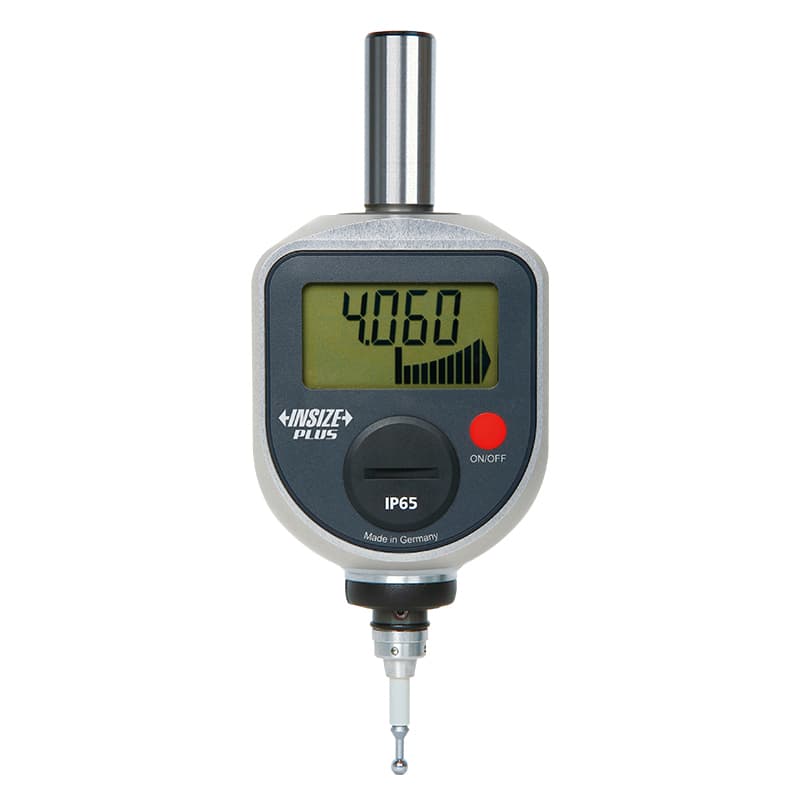
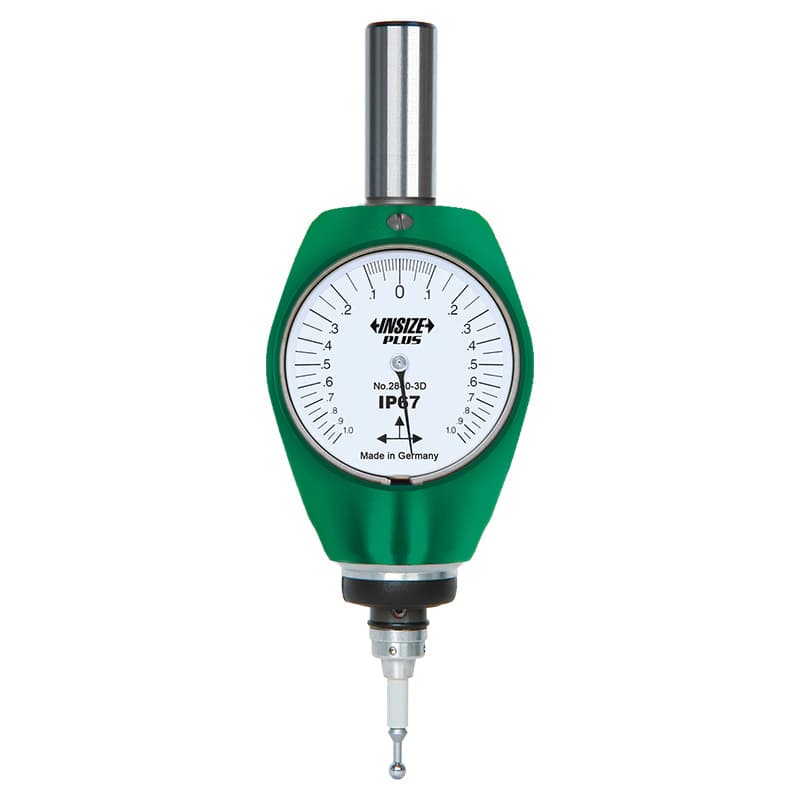
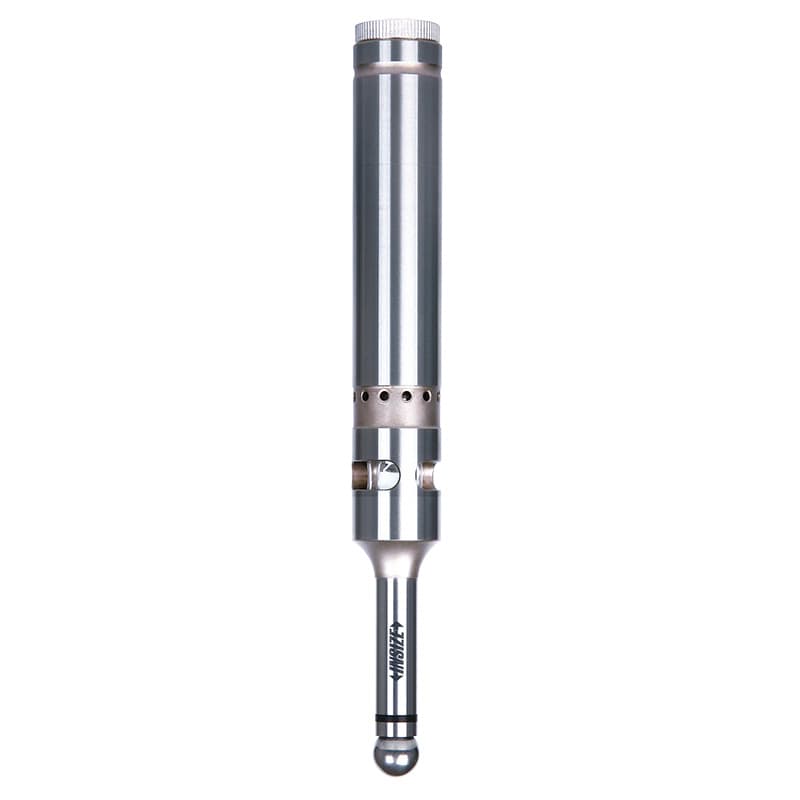
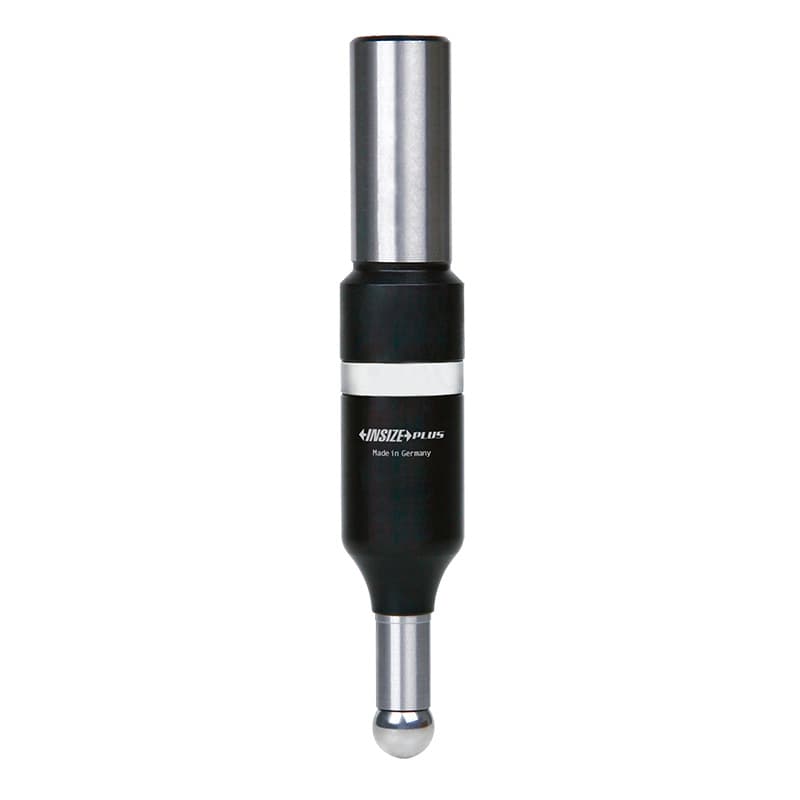
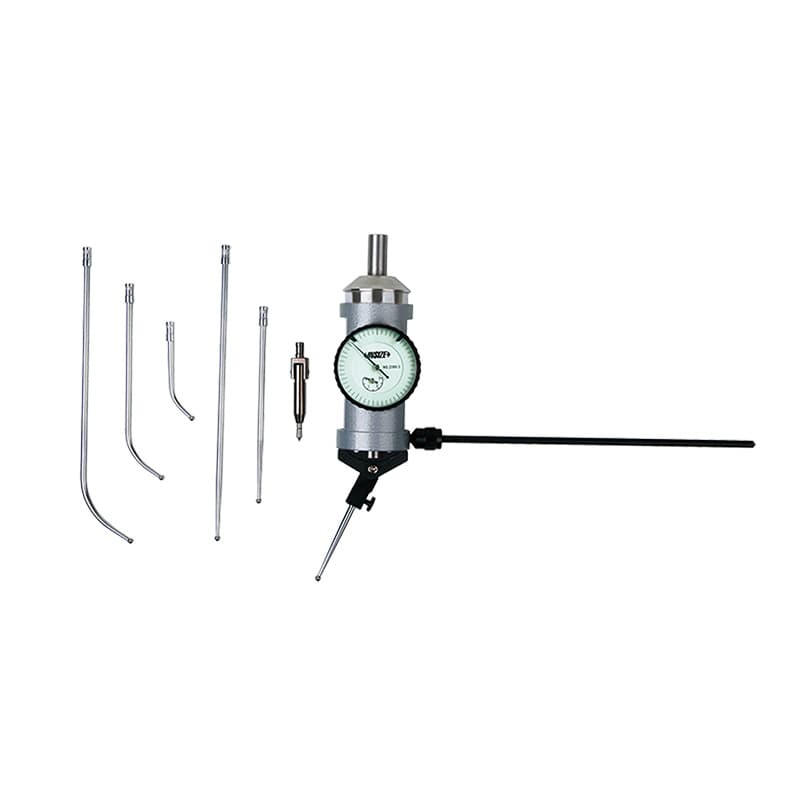
تستر سهبعدی که در بازار با نامهای «3D tester»، «تستر سهبعدی فرز» یا گاهی لبهیاب سهبعدی شناخته میشود، معمولاً با نوک تماس و نشانگر مکانیکی یا دیجیتال کمک میکند لبه، سطح یا مرکز را در چند راستا پیدا کنید. مدلهای 2840-3D و 2846-3D در این دسته قرار دارند و 6571 بهعنوان لبهیاب الکترونیکی سهبعدی فهرست شده است. سازنده برای سری 6571 دقت اعلامی ۱۰ میکرومتر و دو اندازهٔ ساقهٔ Ø16 و Ø20 میلیمتر در نسخههای معرفیشده درج کرده است؛ این مقدار ویژگی همان سری است و آن را به همهٔ تسترهای سهبعدی تعمیم ندهید.
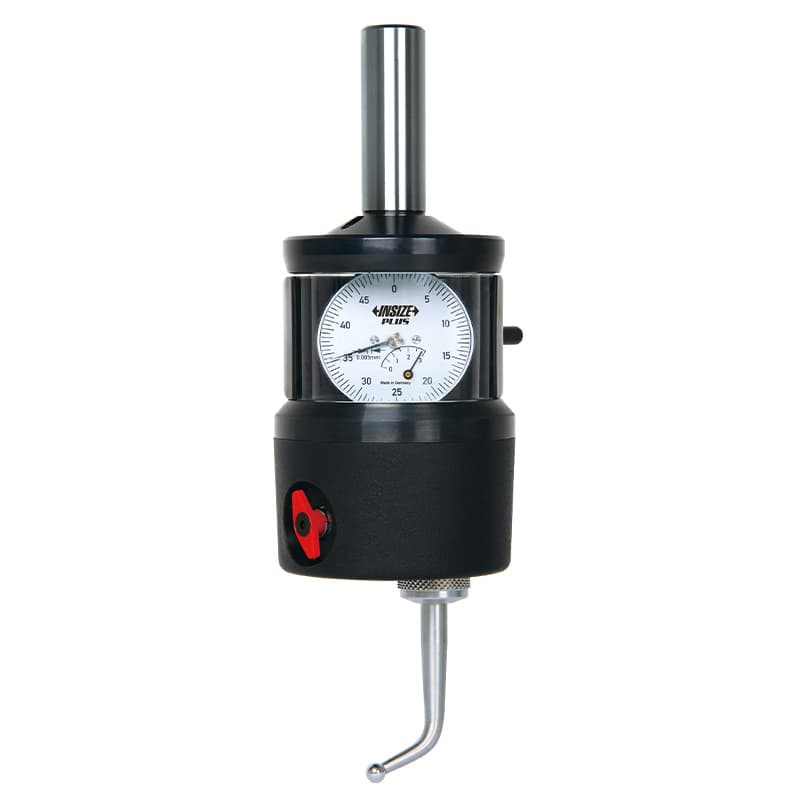
پیش از استفاده، ابزار را در هولدر مناسب محکم کنید و حرکت آزاد نشانگر را کنترل کنید. در هر محور با نزدیکشدن آرام به قطعه، نقطهٔ مرجع را از روی جابهجایی عقربه یا علامت مشخص کنید. مرکز سوراخ معمولاً با تماس در دو سوی مقابل پیدا میشود: اختلاف مختصات دو تماس و تقسیم آن بر دو، همراه با توجه به هندسهٔ نوک، مکان مرکز را میدهد. برای اندازهگیری قطر یا مرکز، تماسها باید روی نقاط متقابل و در راستای تعریفشده باشند. ضربهزدن به نوک، حرکت سریع محور یا استفاده از ابزار خارج از کورس کاری میتواند باعث خطا یا آسیب شود. برای عملیات حساس، صفر و وضعیت نشانگر را با مرجع شناختهشده کنترل کنید.
مرکزیاب و سنترینگ ایندیکیتور
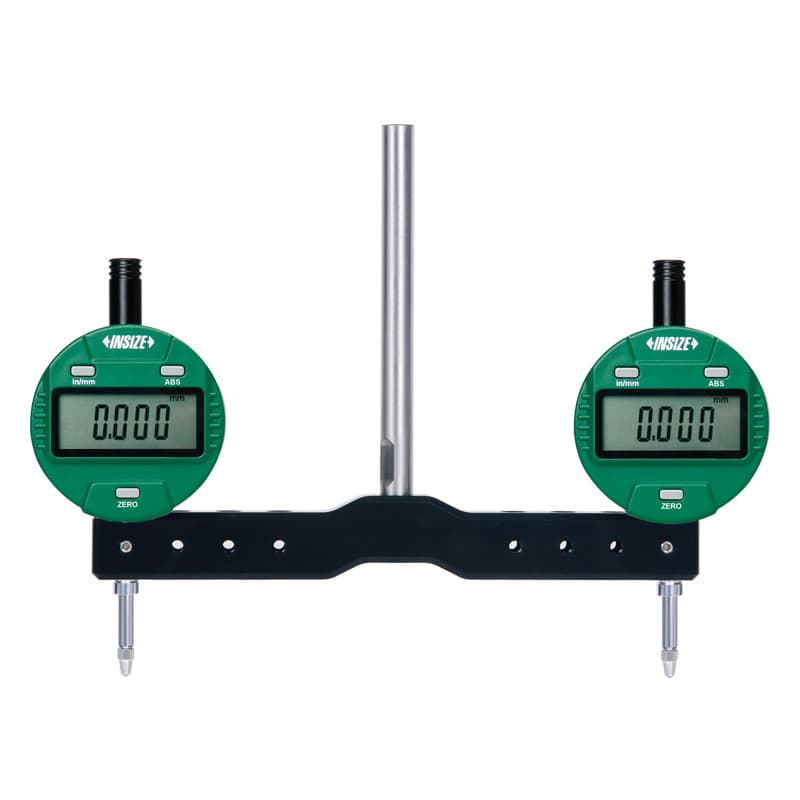
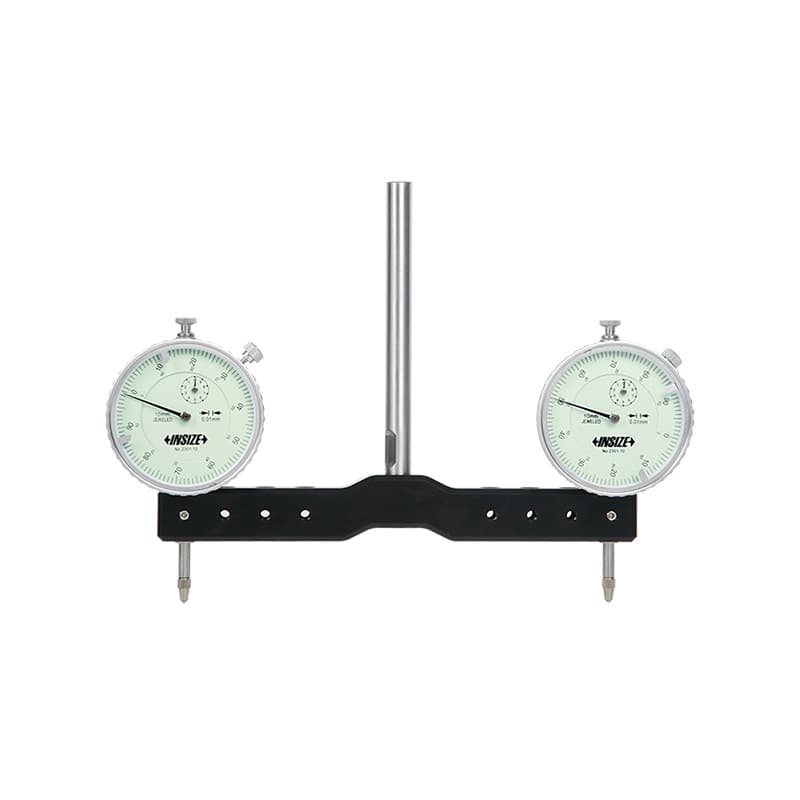
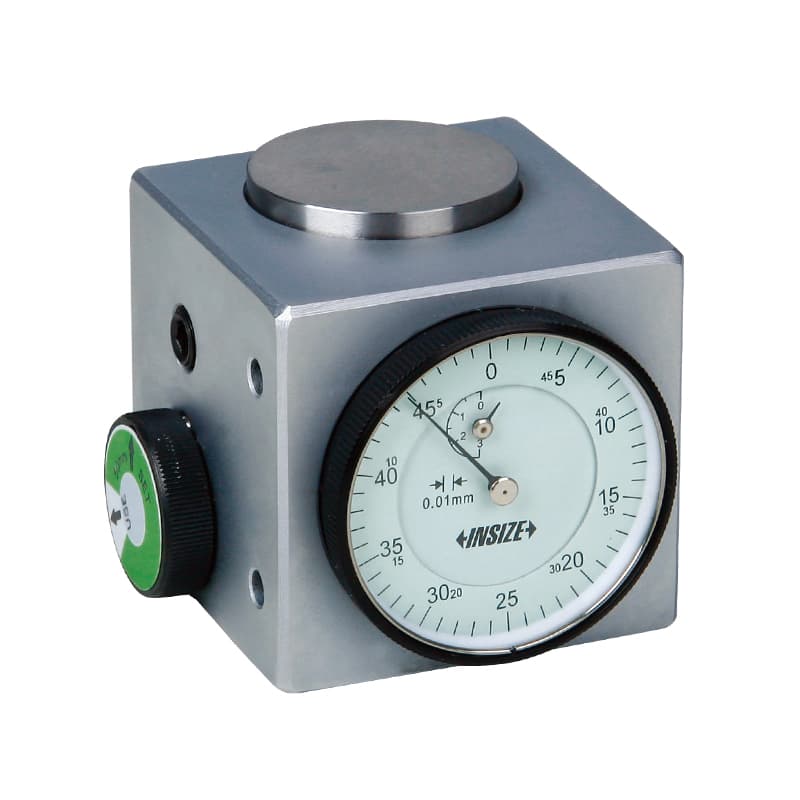
مرکزیاب یا سنترینگ ایندیکیتور برای هممرکزکردن محور اسپیندل با سوراخ یا ویژگی دایرهای به کار میرود. مدلهای 2847 و 2385 در فهرست این دسته آمدهاند. در روش رایج، نوک سنج روی سطح داخلی یا خارجی مینشیند و قطعه یا محور با چرخش کنترلشده بررسی میشود؛ اختلاف قرائت در نقاط مختلف نشان میدهد مرکز تا چه اندازه از محور فاصله دارد. برای رسیدن به هممرکزی، قطعه یا میز با تنظیمهای کوچک اصلاح میشود تا تغییر قرائت در گردش کم شود. این فرآیند با لبهیابی خطی فرق دارد: مرکزیاب روی هممرکزی و راناوت پیرامونی تمرکز میکند، درحالیکه لبهیاب معمولاً یک نقطهٔ مرجع روی لبه را برای تنظیم مختصات پیدا میکند.
محدودهٔ حرکت پراب، شکل نوک، امکان نصب در اسپیندل و روش خواندن را پیش از خرید بررسی کنید. سطح زبر، بیضیبودن سوراخ یا پلیسه میتواند قرائت را ناپایدار کند؛ اگر خود قطعه خارج از گردی باشد، نمایش تغییرات الزاماً فقط ناشی از خطای نصب نیست. برای سنجش هممحوری در تلرانسهای مشخص، روش کنترل و معیار نقشه را رعایت کنید و سنترینگ را معادل گواهی اندازهگیری هندسی تلقی نکنید.
صفرکن ابزار و Tool Setter برای CNC
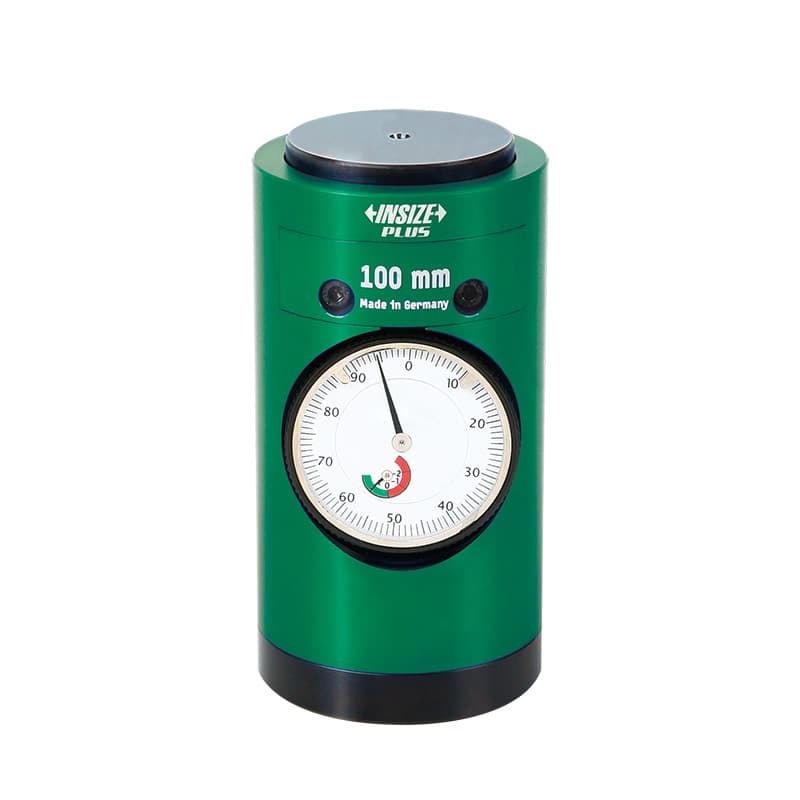
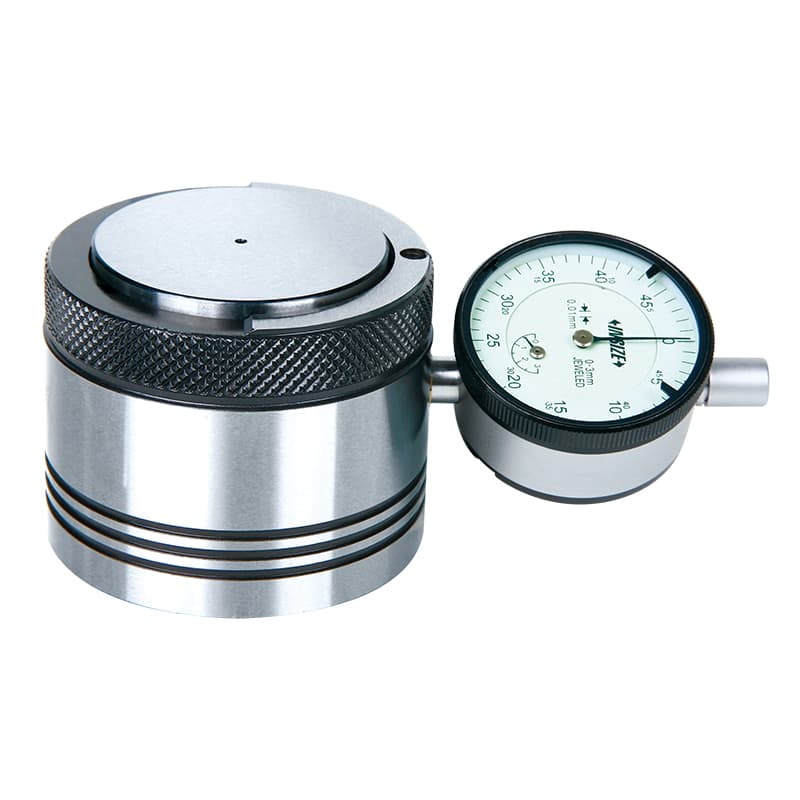
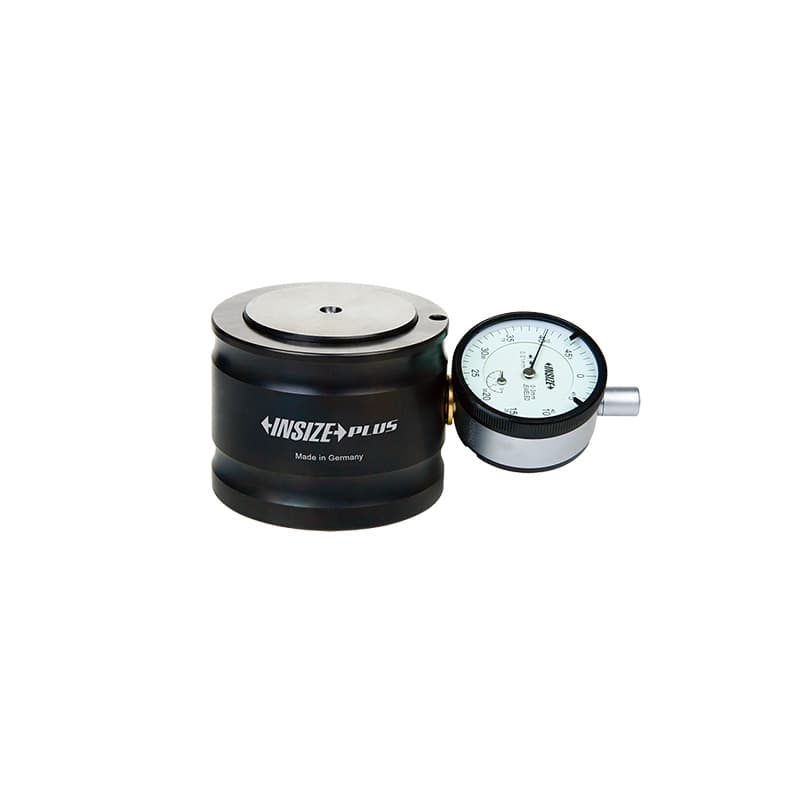
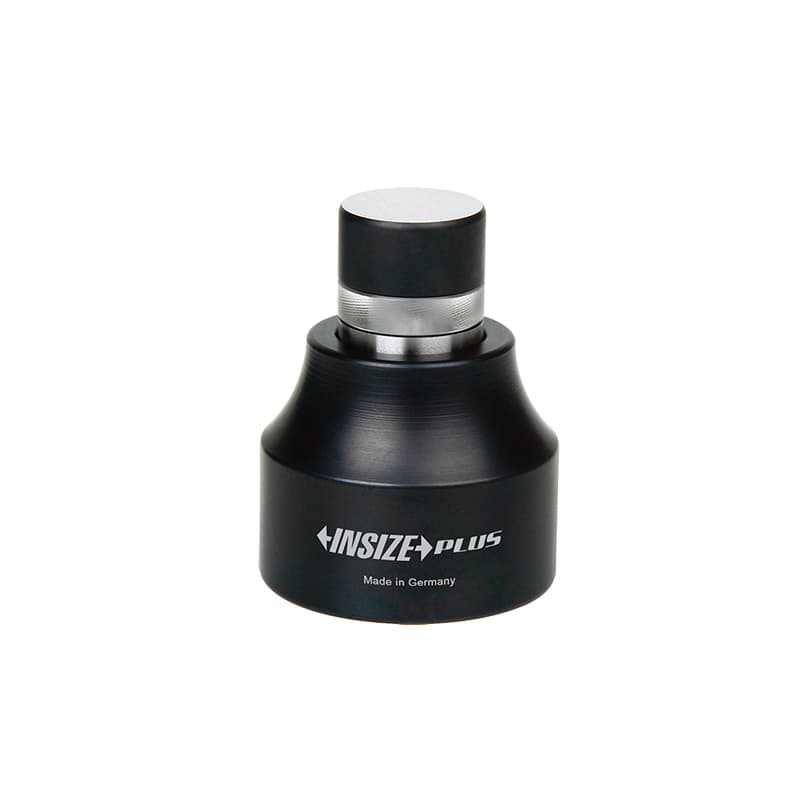
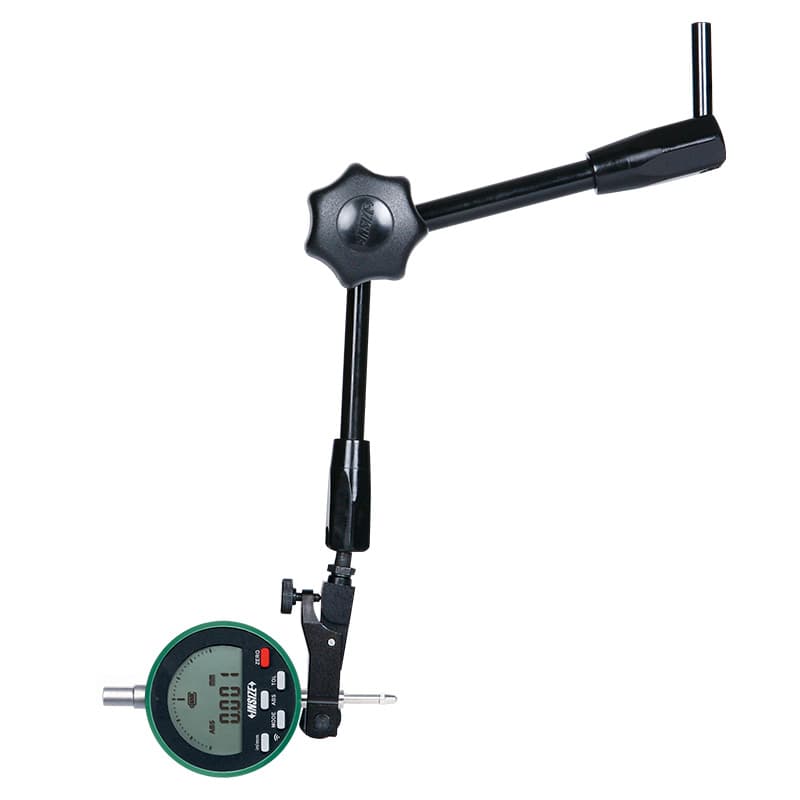
صفرکن ابزار برای پیدا کردن ارتفاع ابزار، سطح مرجع یا طول ابزار به کار میرود. در مدلهای دستی، ابزار با تماس کنترلشده بین سطح ابزار و سطح حساس دستگاه، نقطهٔ مرجع یا مقدار جبران را در اختیار اپراتور میگذارد. مدلهایی مانند 6553، 6554، 6555، 6556، 2394، 2397 و 2257/2258 در این مجموعه با گونههای مختلف صفرکن یا تنظیم ارتفاع مرتبطاند. مدل «نیروی تست کم» 6555 برای کاربردی که نیروی تماس اهمیت دارد تعریف شده است؛ اما مقدار نیرو و محدودهٔ کاربرد باید در مشخصات همان کد کنترل شود.
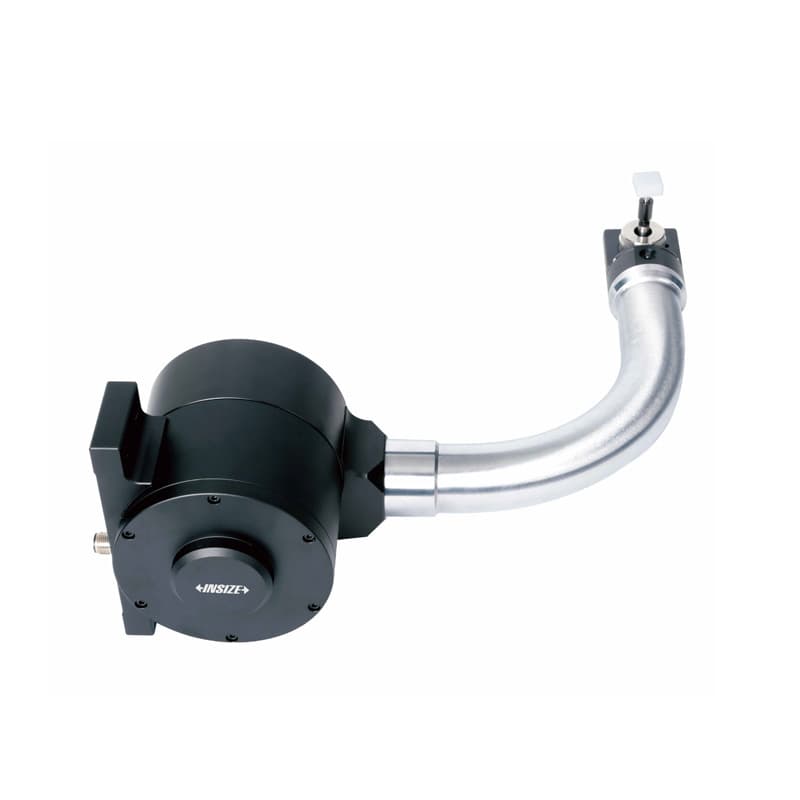
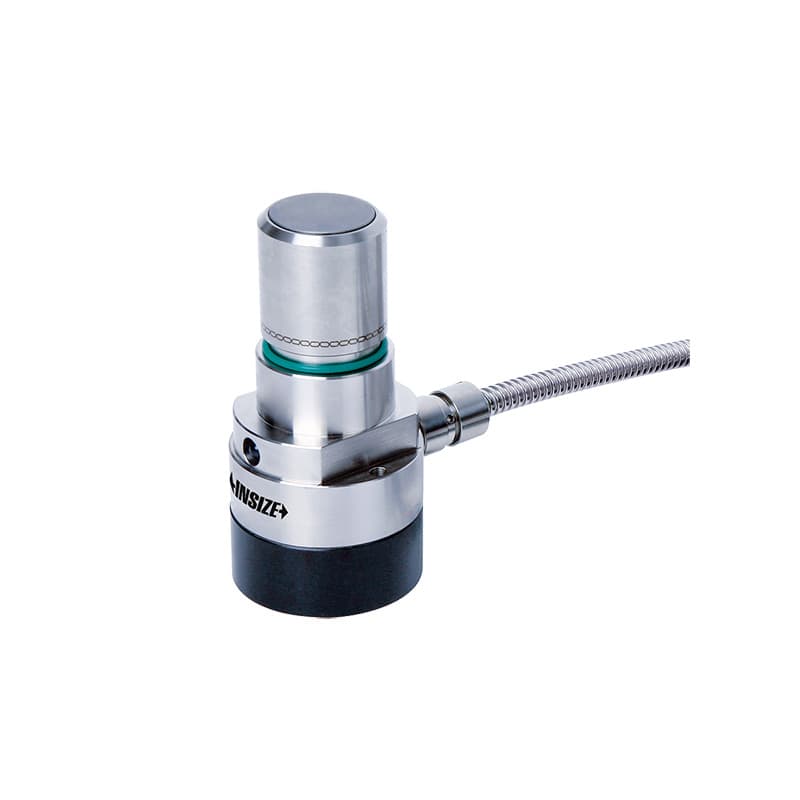
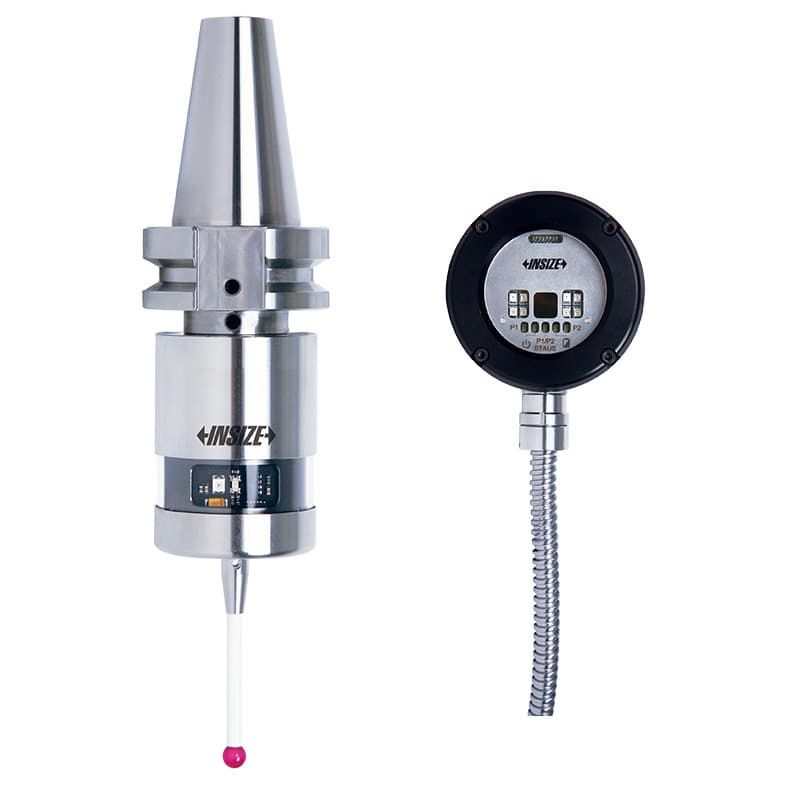
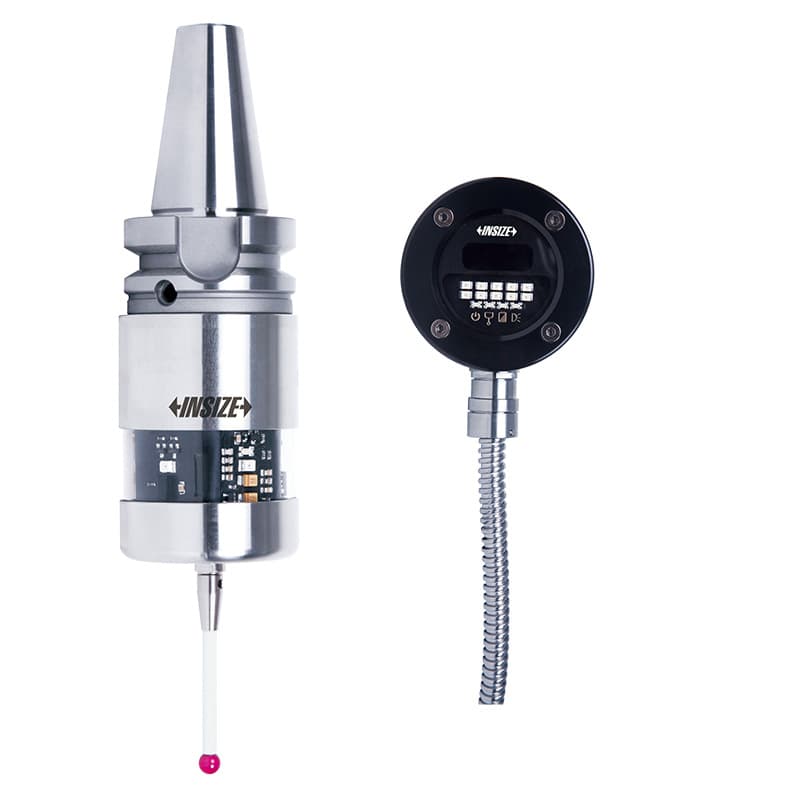
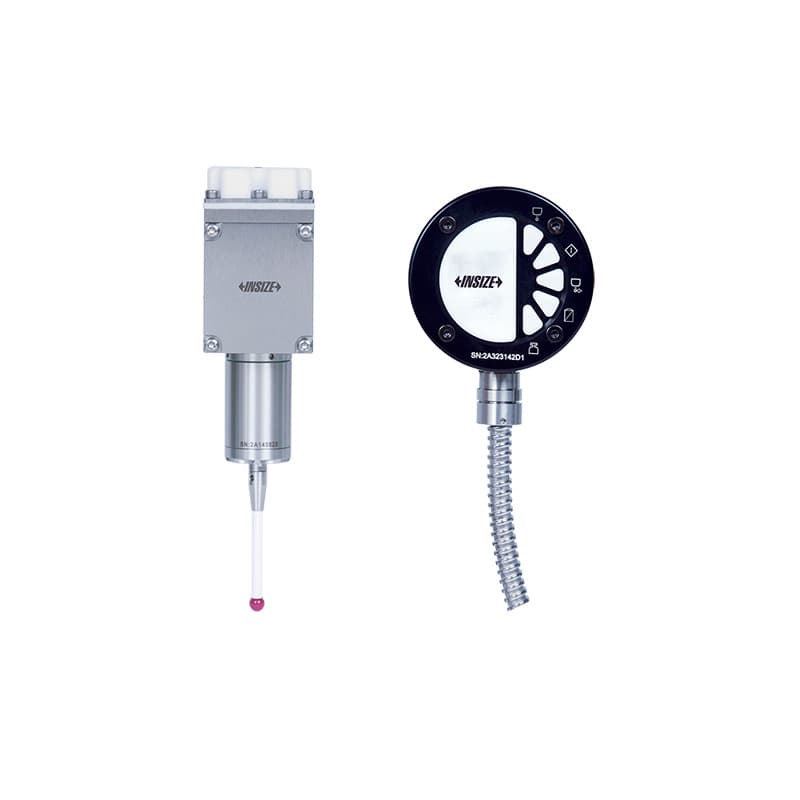
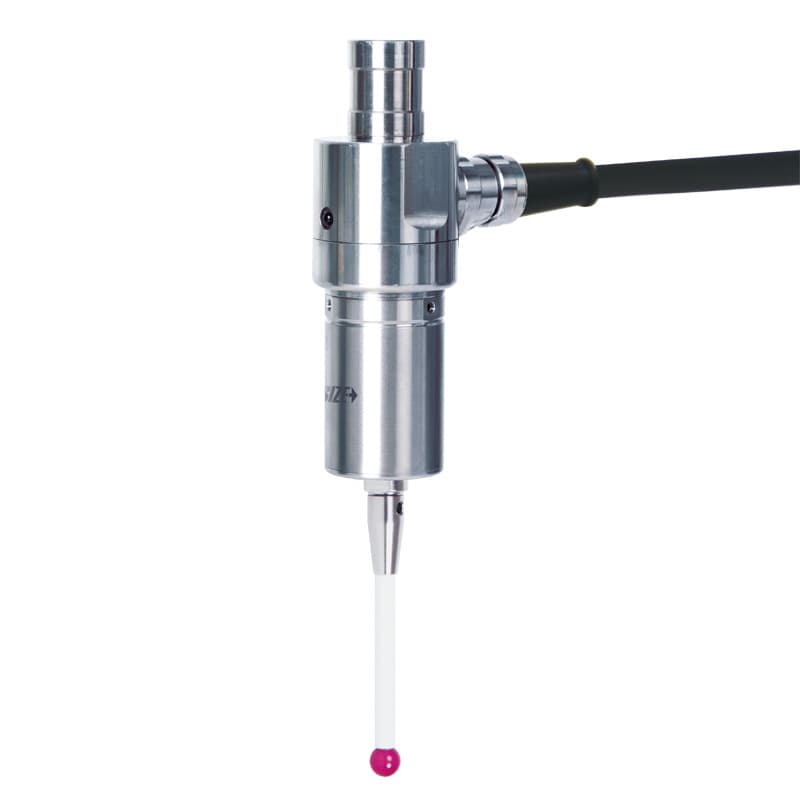
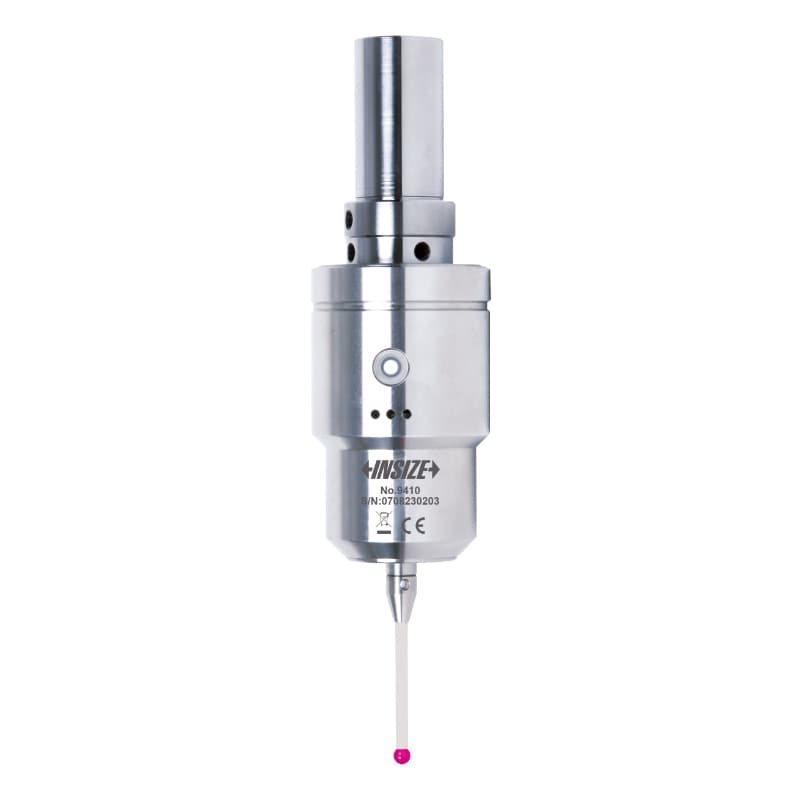
در ماشین CNC، صفرکن برقی یا Tool Setter ممکن است از طریق کابل، مادونقرمز یا امواج رادیویی سیگنال تماس را به کنترلر منتقل کند. نمونههای این فروشگاه شامل سری 9411 و 9412 با کابل، 9413 و 9414 با انتقال مادونقرمز، 9415 با تحریک چندجهته، 9419 و 9426 و 9429 و نیز سیستم 9418 برای تراش است. مدلهای 9411 و 9415 در اطلاعات رسمی برای تنظیم خودکار طول ابزار و شناسایی بعضی وضعیتهای فرسودگی یا شکست معرفی شدهاند. بااینحال اتصال فیزیکی کافی نیست: نوع سیگنال، منطق NO/NC، ولتاژ، ورودی کنترلر، روش انتقال، جهت تحریک و نرمافزار باید با CNC و PLC دستگاه سازگار باشد.
در دستورالعمل رسمی 9411 توصیه شده پیش از خرید سازگاری منطق خروجی صفرکن با کنترلر ماشین تأیید شود. همین نکته برای مدلهای رادیویی و مادونقرمز نیز به معنی ضرورت بررسی گیرنده و پروتکل سازگار است. نصب اشتباه سیم یا سیگنال میتواند باعث ثبتنشدن تماس یا رفتار ناخواستهٔ ماشین شود. نصب و راهاندازی را طبق نقشهٔ سازنده و توسط فرد آشنا با کنترل ماشین انجام دهید. اگر صفرکن برای تشخیص شکست ابزار در چرخهٔ خودکار استفاده میشود، منطق برنامهٔ CNC، حرکت امن، فاصلهٔ توقف و رفتار در خطا باید آزمایش شود؛ سنسور بهتنهایی ایمنی برنامه را تضمین نمیکند.
تفاوت ابزارهای این صفحه در یک نگاه
- لبهیاب مکانیکی: تعیین لبهٔ قطعه با تماس مکانیکی؛ نیازمند روش صحیح چرخش و محاسبهٔ آفست نوک.
- لبهیاب الکترونیکی: اعلام تماس الکتریکی با LED و در بعضی کدها بوق؛ نیازمند مسیر رسانای درست و پیروی از محدودیت دورانی.
- لبهیاب سهبعدی/تستر 3D: تماس و قرائت در چند راستا برای تنظیم موقعیت، سطح و گاهی مرکز؛ به کورس و دقت نشانگر توجه شود.
- مرکزیاب: تنظیم هممحوری اسپیندل یا قطعه نسبت به سوراخ یا محور؛ با اندازهگیری نقطهای لبه جایگزین نمیشود.
- صفرکن دستی: پیدا کردن سطح مرجع یا ارتفاع ابزار با تماس مکانیکی/الکتریکی؛ مقدار مرجع و نیروی تماس مهم است.
- Tool Setter متصل به CNC: ارسال سیگنال به کنترلر برای تنظیم یا بررسی ابزار؛ سازگاری برق و منطق سیگنال شرط اصلی است.
- پراب ماشین ابزار: اندازهگیری تماس در ماشین از طریق کابل، مادونقرمز یا رادیو؛ فرستنده، گیرنده و کنترلر باید سازگار باشند.
راهنمای انتخاب لبهیاب و صفرکن
- عملیات را تعریف کنید: پیدا کردن لبهٔ قطعه، مرکز سوراخ، سطح Z، طول ابزار یا اندازهگیری داخل چرخهٔ CNC؟ این تصمیم نوع ابزار را تعیین میکند.
- نوع ماشین و هولدر را مشخص کنید: فرز دستی، فرز CNC، تراش CNC، EDM یا ماشین ابزار دیگری دارید؟ قطر ساقه، نوع کولت، تَیپر و فضای نصب را اعلام کنید.
- روش تماس را با جنس قطعه تطبیق دهید: لبهیاب الکترونیکی به اتصال رسانا وابسته است؛ در سطح عایق یا شرایط مدار نامطمئن باید مدل یا روش دیگری انتخاب شود.
- دقت و تکرارپذیری موردنیاز را بسنجید: عدد دقت اعلامشده فقط برای مدل و شرایط آزمون همان سازنده است. تلرانس نقشه، کالیبراسیون و روش اپراتور را هم لحاظ کنید.
- برای Tool Setter مشخصات کنترلر را بگیرید: ولتاژ، نوع خروجی و منطق، نوع اتصال، ورودی ماشین، فرکانس یا گیرنده و برنامهٔ پشتیبان را با سازندهٔ CNC تطبیق دهید.
- محدودیتهای مکانیکی را بررسی کنید: دور مجاز، نیروی تماس، کورس، ارتفاع، قطر نوک و امکان برخورد به فیکسچر را از راهنمای همان کد بخوانید.
- کد کامل و اقلام جانبی را کنترل کنید: کابل، گیرنده، باتری، پایهٔ نصب، کولت یا نرمافزار ممکن است در همهٔ نسخهها یکسان نباشد یا جداگانه عرضه شود.
روش استفاده و نکات ایمنی
سطح قطعه و نوک تماس را از روغن، براده و پلیسه پاک کنید. ساقه را داخل هولدر مناسب ببندید و از هممرکزشدن مطمئن شوید. ابزار را با حرکت آرام به قطعه نزدیک کنید؛ در لبهیاب مکانیکی دور و روش تماس را طبق دستور سازنده رعایت کنید و در لبهیاب الکترونیکی از چرخش یا ولتاژی که سازنده مجاز ندانسته پرهیز کنید. برای پیدا کردن مرکز، نقاط تماس را در دو جهت متقابل بگیرید و مختصات و شعاع مؤثر را درست محاسبه کنید. برای صفرکن CNC، نخست سیگنال را در حالت امن آزمایش کنید، سپس آفست را در کنترلر ثبت کنید و بعد یک حرکت خشک با سرعت ایمن انجام دهید. پس از نصب پراب، مسیر حرکت، نقطهٔ برگشت و محدودیت کورس را قبل از اجرای چرخهٔ خودکار بررسی کنید.
از ضربهزدن جانبی به پراب، استفاده خارج از کورس، چرخاندن مدل الکترونیکی غیرمجاز، قرار دادن قطعهٔ عایق در مدار تماس یا اتصال آزمایشی سیمها بدون نقشهٔ سازنده خودداری کنید. برای بررسی ابزار و ماشین، دستورالعمل ایمنی کارخانه و قفلگذاری دستگاه را رعایت کنید. اگر نشانگر یا سیگنال قطع و وصل نامطمئن است، ماشین را در چرخهٔ خودکار به کار نیندازید تا علت مشخص شود.
اشتباههای رایج در صفرگیری
- فراموشکردن شعاع یا قطر نوک لبهیاب و واردکردن آفست نادرست.
- استفاده از لبهیاب الکترونیکی روی سطح عایق یا قطعهای که اتصال الکتریکی مطمئن ندارد.
- چرخاندن مدل الکترونیکیای که کاتالوگ آن را برای استفادهٔ دورانی مناسب نمیداند.
- فرض اینکه تستر 3D و مرکزیاب یک کار انجام میدهند یا خروجی یکسان دارند.
- خرید Tool Setter بدون بررسی منطق سیگنال، ولتاژ، نوع کنترلر یا گیرندهٔ موردنیاز.
- تکیه بر وضوح اسمی ابزار بدون کنترل کالیبراسیون، پیشبار و روش اندازهگیری.
- اجرای چرخهٔ خودکار CNC قبل از آزمایش برخورد، کورس، جهت تحریک و واکنش برنامه به خطا.
نگهداری و کنترل دورهای
لبهیاب و پراب را در جعبه نگه دارید و نوک تماس را از ضربه و آلودگی حفظ کنید. باتری نسخههای الکترونیکی را در صورت افت نور یا رفتار نامطمئن بررسی کنید. سیم و اتصال پرابهای کابلی را خم یا کشیده نکنید؛ پنجره و گیرندهٔ مدلهای نوری را تمیز نگه دارید و وضعیت باتری یا ارتباط بیسیم را طبق راهنما کنترل کنید. سطح تماس Tool Setter را از براده دور نگه دارید؛ بعضی مدلها محل تماس سختکاریشده دارند، اما سختی سطح به معنی مقاومت نامحدود در برابر برخورد ابزار نیست. دورهٔ کالیبراسیون را با میزان استفاده و الزامات سیستم کیفیت خود تعیین و نتایج کنترل را ثبت کنید.
پرسشهای پرتکرار
لبهیاب با صفرکن ابزار چه تفاوتی دارد؟
لبهیاب معمولاً موقعیت لبه یا ویژگی قطعه را برای تعریف مختصات پیدا میکند؛ صفرکن ابزار ارتفاع یا طول ابزار را نسبت به سطح مرجع تعیین میکند. برخی مدلها خروجی یا روش تماس مشابه دارند، اما کاربردشان را نباید یکی فرض کرد.
برای فرز دستی کدام نوع مناسب است؟
برای پیدا کردن لبهٔ یک قطعهٔ فلزی رسانا، لبهیاب مکانیکی یا الکترونیکی متناسب با قطر هولدر میتواند گزینه باشد. برای مرکز سوراخ یا تنظیم چندمحوره، سنترینگ ایندیکیتور یا تستر 3D را بررسی کنید. روش کار و آفست در هر نوع متفاوت است.
آیا هر پراب CNC روی هر دستگاهی کار میکند؟
خیر. نوع کنترلر، ورودی، منطق سیگنال، ولتاژ، گیرنده و پروتکل انتقال باید تطبیق داده شود. پیش از سفارش مدل و مشخصات کنترلر را بررسی کنید و نصب را طبق مستندات انجام دهید.
منظور از دقت ۱۰ میکرومتر در لبهیاب سهبعدی چیست؟
این مشخصه برای مدل یا سری مشخص و شرایط آزمون سازنده بیان میشود؛ به معنی دقت یکسان در کل ستاپ ماشین نیست. لقی اسپیندل، هولدر، نحوهٔ تماس، کالیبراسیون و روش اپراتور نیز در نتیجه اثر دارند.
برای انتخاب مدل چه اطلاعاتی بفرستم؟
مدل ماشین و کنترلر، نوع عملیات، جنس قطعه، قطر کولت یا هولدر، دقت موردنیاز، نوع سیگنال یا ارتباط و کد ابزار قبلی را ارسال کنید. برای Tool Setter، عکس پورت و صفحهٔ ورودی کنترلر یا نقشهٔ اتصال میتواند از انتخاب ناسازگار جلوگیری کند.
خرید لبهیاب و ابزار تنظیم CNC از ابر ابزار
برای خرید لبهیاب، مرکزیاب، تستر 3D، صفرکن یا پراب CNC اینسایز، ابتدا هدف اندازهگیری و ماشین مقصد را مشخص کنید. سپس کد کامل، قطر ساقه یا نوک، روش تماس، دقت اعلامی و ملزومات اتصال را با نیاز خود تطبیق دهید. اگر بین دو خانواده انتخاب میکنید، شرح دهید قطعه یا ابزار را کجا و با چه کنترلری میخواهید تنظیم کنید؛ نامهای نزدیک مانند edge finder و tool setter ممکن است به دو کار کاملاً متفاوت اشاره کنند. وضعیت موجودی و لوازم جانبی هر کد را در صفحهٔ محصول بررسی کنید یا برای تأیید فنی همان شماره با فروشگاه تماس بگیرید.
منابع مشخصات و اصطلاحات بازار


 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود