

 ناموجود
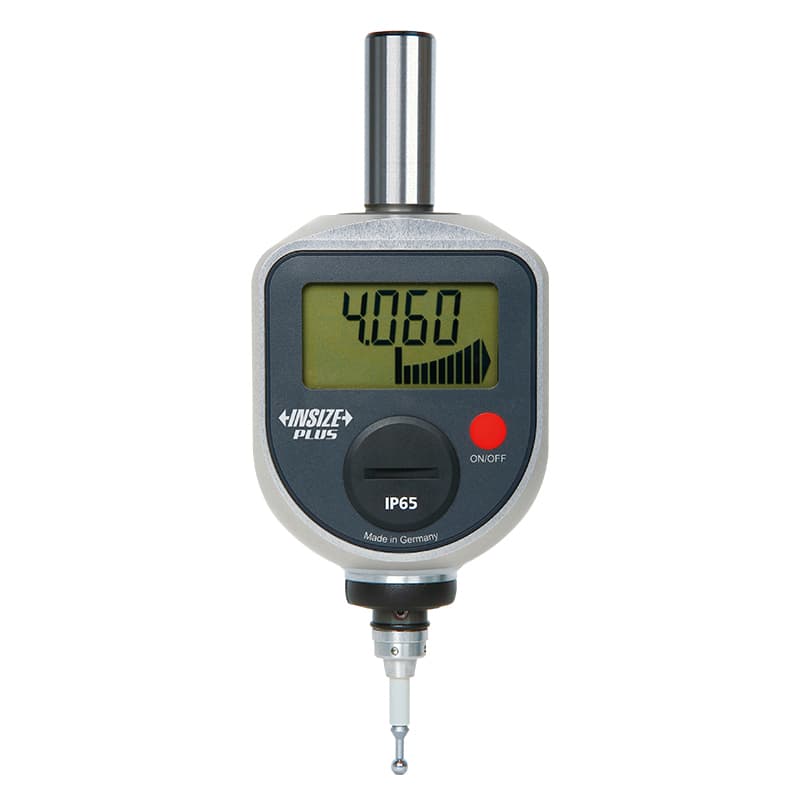
Digital 3D Tester اینسایز مدل 2846-3D
قیمت ثبت نشده
ناموجود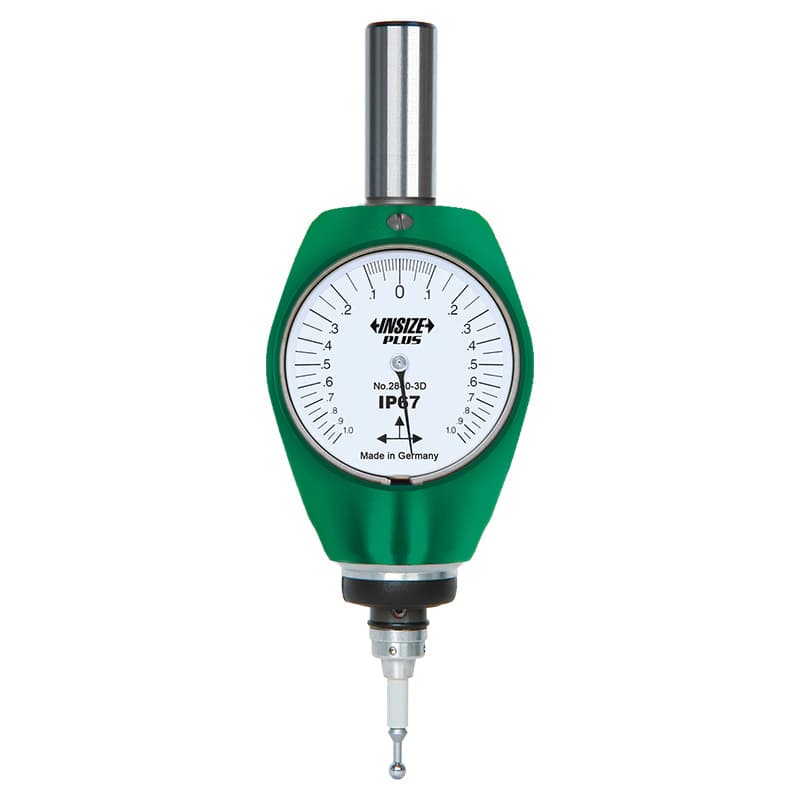 ناموجود
تستر سهبعدی ماشینابزار یا 3D Tester یک نشانگر تماسی است که در اسپیندل فرز یا CNC نصب میشود تا اپراتور بتواند لبه، نقطه مختصاتی، مرکز سوراخ، ارتفاع، عمق یا موقعیت قطعه را با حرکت کنترلشده محورها پیدا کند. در این دسته دو محصول INSIZE موجود است: تستر سهبعدی عقربهای 2840-3D و نسخه دیجیتال 2846-3D. هر دو برای تنظیم و اندازهگیری دستی روی ماشینابزار طراحی شدهاند، اما روش خواندن، بازهٔ اندیکاتور و مشخصات حفاظتی آنها متفاوت است. این ابزارها را با پروب تریگر CNC که به کنترلر سیگنال میدهد و چرخهٔ اندازهگیری خودکار را اجرا میکند یکی ندانید.
در جستوجوی فارسی، عبارتهای «تستر سهبعدی فرز»، «3D tester اینسایز»، «لبهیاب سهبعدی»، «نشانگر سهبعدی CNC»، «تستر 3D عقربهای»، «تستر 3D دیجیتال»، «مرکزیاب سوراخ روی فرز» و «اندازهگیری طول و عمق روی ماشینابزار» ممکن است برای یک خانواده نمایش داده شوند. بااینحال، منظور از 3D Tester در اینجا یک ابزار اندازهگیری با پروب و نشانگر است، نه اسکنر سهبعدی، دستگاه مختصاتسنج، سنسور لمسی متصل به کنترلر یا لبهیاب الکترونیکی باتریدار. در زمان خرید، مدل دقیق، نوع پروب و روش کار واقعی را ملاک قرار دهید.
| مدل | نمایش | بازه و تقسیم/تفکیک | تکرارپذیری اعلامی | دامنه جبران X/Y/Z |
|---|---|---|---|---|
| INSIZE 2840-3D | عقربهای | ±1.0mm؛ درجهبندی 0.01mm | ±0.01mm در صفر، یکجهته | 6mm |
| INSIZE 2846-3D | دیجیتال | ±2mm؛ تفکیکپذیری 0.005mm | در صفحه رسمی ±0.01mm و در یک کاتالوگ رسمی ±0.005mm درج شده؛ پیش از خرید سند نسخه را تأیید کنید | 6mm |
این مشخصات ابزار را نباید با دقت کل ماشین یا خطای نهایی قطعه یکی گرفت. تکرارپذیری، درجهبندی یا تفکیکپذیری و دامنه جبران سه مفهوم جدا هستند. برای 2846-3D، صفحه محصول و کاتالوگ عمومی سازنده درباره تکرارپذیری عدد یکسانی نشان نمیدهند؛ بنابراین این صفحه اختلاف را پنهان نمیکند و عدد قطعی را بهعنوان تضمین فروش تکرار نمیکند. نسخهٔ کاتالوگ همراه کالا، شماره سری ساخت و اطلاعات فروشنده را پیش از سفارش تطبیق دهید.
بدنهٔ ابزار در نگهدارندهٔ اسپیندل بسته میشود و نوک پروب با سطح قطعه تماس میگیرد. هنگام حرکت در راستاهای X، Y یا Z، جابهجایی نوک به نشانگر منتقل میشود و عقربه یا نمایشگر میزان حرکت را نشان میدهد. اپراتور میتواند با نزدیککردن تدریجی نوک به یک لبه، تغییر قرائت را ببیند و بر اساس هندسهٔ نوک و روش کالیبرهشده، موقعیت مرجع را تعیین کند. برای مرکز سوراخ، تماس در سمتهای مختلف و مقایسهٔ قرائتها کمک میکند مرکز نسبت به محور اسپیندل پیدا شود. برای عمق یا اختلاف طول، دو نقطه یا دو سطح با روشی که دفترچه تعریف کرده مقایسه میشوند.
حرف «سهبعدی» به توان حرکت و تماس در راستاهای X/Y/Z یا جهتهای پیرامون اشاره دارد؛ به این معنی نیست که هر مدل بهصورت خودکار مختصات را به سیستم مختصات ماشین وارد میکند. 2840-3D و 2846-3D ابزارهای نشانگر دستیاند. اپراتور باید قرائت را تفسیر کند، مقدار آفست یا مختصات را در محل مناسب وارد کند و واحدها و علامت مثبت/منفی را درست به کار ببرد. اگر نیاز شما اندازهگیری خودکار CNC، ثبت داده در حافظه کنترلر یا اجرای سیکل probing است، باید پروب تریگر سازگار با کنترلر و ماشین را جداگانه انتخاب کنید.
تستر سهبعدی نیز لبهیاب ساده نیست. لبهیاب الکترونیکی با چراغ یا بوق رسیدن توپ به سطح را اعلام میکند؛ تستر سهبعدی معمولاً نشانگر مکانیکی یا دیجیتال دارد و حرکت پروب را در راستاهای مختلف نمایش میدهد. مرکزیاب عقربهای برای یافتن مرکز سوراخ یا شفت بهطور مشخص طراحی شده و صفرکن ابزار طول یا ارتفاع ابزار برش را میسنجد. ممکن است چند کاربرد همپوشان باشد، اما نام و روش اندازهگیری هر خانواده متفاوت است.
مدل 2840-3D یک تستر سهبعدی عقربهای است که سازنده برای ماشینهای فرز و CNC معرفی کرده است. بازهٔ نشانگر ±1.0 میلیمتر، درجهبندی 0.01 میلیمتر، تکرارپذیری در صفر و در یک جهت ±0.01 میلیمتر و دامنهٔ کاری X/Y/Z برابر 6 میلیمتر اعلام شده است. این ابزار برای تعیین نقطه مختصاتی روی قطعه، یافتن مرکز سوراخ، تنظیم و موقعیتدهی قطعه و اندازهگیری طول یا عمق قابل استفاده معرفی میشود. ویژگی ضدضربه و درجه حفاظتی IP67 نیز برای مدل در اسناد سازنده درج شده است؛ این رتبه مجوز شستوشوی بیقیدوشرط ابزار یا استفاده در هر نوع سیال ماشینکاری نیست.
با پروب استاندارد، حرکت نوک بهصورت متناسب روی نشانگر خوانده میشود؛ برای نمونه، در اطلاعات سازنده حرکت 0.05 میلیمتری پروب معادل تغییر پنج درجهبندی 0.01 میلیمتری ذکر شده است. در پروب بلند، قرائت لزوماً جابهجایی نوک را به نسبت یکبهیک نشان نمیدهد؛ هنگام استفاده از این پروب باید روش و ضریب/جدول سازنده را رعایت کنید و مقدار مستقیم عقربه را بهعنوان جابهجایی واقعی نوک ننویسید.
برای مدل 2840-3D نقطه شکست کنترلشدهای در پروب در نظر گرفته شده تا در فشار بیشازحد، پروب بشکند و از آسیب جدیتر به بدنه جلوگیری شود. این طراحی حفاظتی به معنای مجازبودن برخورد عمدی یا اعمال نیرو نیست. برخورد میتواند به نقطه شکست، پروب یا محور ابزار آسیب بزند و پس از تعویض پروب باید هممحوری آن با اسپیندل بررسی شود. دفترچه سازنده تأکید میکند در صورت نصب مجدد تستر، تعویض پروب، آسیب پروب یا وقوع برخورد، هممرکزی را تنظیم و کنترل کنید.
پروب استاندارد با کد 2840-N1، پروب بلند 2840-N2 و پروب مخروطی 2840-N3 در اسناد خانواده آمدهاند. پروب مخروطی برای موقعیتدهی ابزارهای تراش در ماشین تراش معرفی شده است. پروب استاندارد مقدار حرکت نوک را متناسب نشان میدهد، اما پروب بلند چنین خوانش مستقیم و یکبهیکی ندارد. بستهبندی استاندارد و اینکه هر یک از این پروبها همراه دستگاه هستند یا باید جداگانه تهیه شوند را با فروشنده تأیید کنید؛ «قابل استفاده با» به معنی «داخل بسته بودن» نیست.
2846-3D نسخهٔ دیجیتال تستر سهبعدی است. صفحه رسمی INSIZE بازهٔ ±2 میلیمتر، تفکیکپذیری 0.005 میلیمتر، تکرارپذیری ±0.01 میلیمتر و دامنه X/Y/Z برابر 6 میلیمتر را نشان میدهد. کاتالوگ عمومی دیگر سازنده برای تکرارپذیری مقدار ±0.005 میلیمتر ذکر میکند و درجه حفاظت IP65 را میآورد، در حالی که بعضی برگههای دیگر این خانواده رتبه متفاوتی درج کردهاند. چون اسناد موجود همخوان نیستند، درجه حفاظت و تکرارپذیری را قبل از استناد در فرایند کنترل کیفیت از کاتالوگ جاری همان نسخه و فروشنده استعلام کنید.
مزیت نسخه دیجیتال این است که قرائت روی نمایشگر عددی دیده میشود و خواندن آن ممکن است برای بعضی اپراتورها سریعتر باشد. تفکیکپذیری 0.005 میلیمتر به معنی آن است که نمایشگر میتواند با چنین گامی عدد را نشان دهد؛ این عدد خودبهخود صحت کل اندازهگیری را اثبات نمیکند. در یک ماشین فرز، خطای راندآوت اسپیندل، لقی محور، روش نصب، تنظیم هممحوری پروب، دمای قطعه و نحوه نزدیکشدن ممکن است از گام نمایشگر مهمتر باشند. کیفیت استفاده با روش کالیبراسیون و تکرار قرائت ارزیابی میشود، نه با تعداد رقم نمایشگر.
مشخصات محصول از کاربردهایی مانند تعیین مختصات قطعه، مرکز سوراخ، تنظیم موقعیت قطعه، اندازهگیری طول و عمق نام میبرد. در این مدل نیز دامنهٔ کاری 6 میلیمتری در X/Y/Z به کاهش احتمال آسیب در برخوردهای کوچک کمک میکند، اما جایگزین حد توقف اپراتور و حرکت کنترلشده نیست. مراقب باشید پروب بیش از حد فشرده نشود؛ در صورت برخورد یا فشار غیرعادی، حرکت را متوقف و وضعیت نوک، هممحوری و صفر ابزار را دوباره کنترل کنید.
اگر نمایش مستقیم مکانیکی، مشاهدهٔ حرکت عقربه و روش سادهٔ بدون باتری برای کارگاه شما کافی است، 2840-3D را بررسی کنید. درجهبندی آن 0.01 میلیمتر و بازهٔ نشانگر ±1 میلیمتر است. اگر عدد دیجیتال با تفکیکپذیری 0.005 میلیمتر برای قرائت شما مناسبتر است و بازهٔ ±2 میلیمتر اهمیت دارد، 2846-3D را مقایسه کنید. اختلاف سطحی در نمایش یا دامنه به تنهایی تصمیم قطعی نمیسازد؛ خوانایی، روش آموزش اپراتور، نوع پروب، شرایط محیطی، نیاز به حفاظت و اسناد نسخه را هم بسنجید.
برای کنترل کیفیت حساس، از فروشنده بخواهید مشخصات تکرارپذیری را به سند جاری و گواهی احتمالی همان واحد پیوند دهد. دادهٔ عمومی درباره 2846-3D در مورد تکرارپذیری کاملاً یکسان نیست. اگر دقت مورد نیاز شما از مقدار قابلتأیید فراتر میرود، یا اندازهگیری باید قابل ردیابی باشد، درباره کالیبراسیون، روش آزمون و عدمقطعیت کل سیستم سؤال کنید. هیچیک از دو مدل بهتنهایی جایگزین ماشین اندازهگیری مختصات یا پروب تریگر کالیبرهشده نیست.
پیش از اندازهگیری، ابزار را محکم در اسپیندل ببندید و محور پروب را نسبت به اسپیندل کنترل کنید. در دفترچه 2840، تنظیم هممحوری با چرخاندن اسپیندل و مشاهدهٔ انحراف اندیکاتور شرح داده شده است؛ در نمونه روش، اختلاف قرائت در دو جهت بررسی و پیچ تنظیم بر مبنای نصف اختلاف اصلاح میشود. این کار باید دقیقاً طبق شکلها و دستورالعمل سازنده انجام شود، نه با حدس یا چرخاندن پیچهای ناشناخته. پس از تعویض پروب، برخورد یا نصب مجدد نیز هممرکزی و طول مؤثر پروب را دوباره کنترل کنید.
برای کالیبراسیون اندازهگیری، سازنده استفاده از بلوک اندازهگیری را شرح میدهد: پروب را به یک وجه نزدیک کنید تا نشانگر در صفر قرار گیرد، مختصات محور را طبق روش تنظیم کنید و به وجه مقابل حرکت دهید. سپس طول مرجع بلوک با حرکت محور مقایسه میشود و انحراف خواندهشده تنظیم میگردد. روش و جهتهای X/Y، وضعیت چرخش نشانگر و ترتیب تکرار در دفترچه آمده است. برای هر مدل ممکن است جزئیات متفاوت باشد؛ پیش از استفاده در قطعه واقعی، دستگاه را با مرجع مناسب و مطابق راهنما کنترل کنید.
در حین تماس، نوک باید روی سطح مؤثر و تمیز قرار گیرد و پروب نباید در امتداد لبهٔ قطعه کشیده شود. اگر صفحهٔ نشانگر از دید اپراتور خارج شود یا بدنه هنگام تماس بچرخد، قرائت قابل اعتماد نیست. برای اندازهگیری طول یا عمق، نحوهٔ صفر و انتقال قرائت را از نمونههای دفترچه بیاموزید. در صورت جایگزینی پروب با طول یا قطر متفاوت، طول مؤثر و آفست ماشین را دوباره ثبت کنید.
«کاربرد» به معنی دقت تضمینشده برای هر وضعیت نیست. اگر قطعه سطح ناصاف، شیبدار یا دارای لبهٔ پلیسهدار دارد، نقطهٔ تماس ممکن است نمایندهٔ مرجع نقشه نباشد. پروب با زاویه نامناسب یا نیروی زیاد میتواند خطای کسینوسی یا خمش ایجاد کند. سطح، نقطهٔ مرجع، جهت محور و جبران لازم را از قبل روشن کنید.
تستر دستی 2840-3D یا 2846-3D حرکت مکانیکی نوک را به صفحهٔ عقربهای یا دیجیتال منتقل میکند. اپراتور حرکت محور را کنترل و قرائت را تفسیر میکند. یک پروب تریگر CNC معمولاً هنگام تماس، سیگنال الکتریکی/بیسیم به کنترلر میدهد؛ کنترلر بر اساس سیکل probing مختصات را محاسبه یا آفست را اصلاح میکند. برای این کار اتصال الکتریکی، رابط سازگار، پارامترها و نرمافزار کنترلی لازم است. تستر این دسته بهتنهایی چنین اتصال و خودکاری را وعده نمیدهد.
اگر هدف شما اندازهگیری مکرر در چرخه تولید، بهروزرسانی خودکار مختصات، یافتن شکست ابزار یا بازرسی قطعه بدون حضور دائمی اپراتور است، به پروب تریگر مناسب کنترلر و آموزش تنظیم آن نیاز دارید. اگر اپراتور میخواهد روی ماشین دستی یا CNC با کنترل دستی لبه و عمق را بسنجد، تستر مکانیکی/دیجیتال میتواند روش سادهتری باشد. تصمیم بر مبنای نام «3D» نگیرید؛ نوع خروجی و روش کنترل تفاوت اصلیاند.
2840-3D عقربهای است، بازه ±1 میلیمتر و درجهبندی 0.01 میلیمتر دارد. 2846-3D دیجیتال است، بازه ±2 میلیمتر و تفکیکپذیری 0.005 میلیمتر دارد. اعداد تکرارپذیری 2846 در اسناد سازنده یکسان نیستند؛ کاتالوگ همان نسخه را قبل از خرید کنترل کنید.
مدلها برای ماشینهای فرز و CNC معرفی شدهاند، اما سازگاری نصب، قطر ساقه، فضای کار و روش کنترل باید با ماشین شما تطبیق یابد. این به معنی اتصال به هر کنترلر یا خودکارشدن اندازهگیری نیست.
بله، سازنده این کاربردها را معرفی کرده است؛ با این حال روش صفرکردن و محاسبه باید مطابق راهنمای همان پروب انجام شود. پروب بلند ممکن است قرائت را به نسبت یکبهیک نشان ندهد.
پروب استاندارد حرکت نوک را متناسب روی صفحه نشان میدهد. با پروب بلند، قرائت الزاماً مقدار واقعی حرکت نوک نیست. طول، قطر و روش استفاده هر پروب را از جدول کاتالوگ بررسی کنید.
این مقدار دامنه حرکتی/جبرانی دستگاه در راستاهای یادشده است و نباید با بازه نمایشگر یا اندازه قطعه قابل اندازهگیری یکی دانسته شود. بازه قرائت هر مدل جداگانه در مشخصات آمده است.
تفکیکپذیری کوچکتر نمایشگر به معنی دقت بالاتر کل فرایند نیست. تکرارپذیری، نصب، هممحوری پروب، وضعیت ماشین و کالیبراسیون را هم مقایسه کنید.
از دفترچه مدل برای کنترل هممرکزی و استفاده از بلوک مرجع پیروی کنید. پس از نصب، تعویض پروب یا برخورد، هممحوری و طول مؤثر را دوباره بسنجید. تنظیم پیچها باید مطابق روش سازنده باشد.
برای کار دستی روی فرز یا CNC، 2840-3D ابزار عقربهای با بازه ±1 میلیمتر و درجهبندی 0.01 میلیمتر است؛ 2846-3D نسخه دیجیتال با بازه ±2 میلیمتر و تفکیکپذیری 0.005 میلیمتر است. هر دو حرکت پروب را برای تعیین نقاط مرجع، مرکز سوراخ، موقعیت قطعه یا سنجش طول/عمق نشان میدهند و دامنه X/Y/Z آنها 6 میلیمتر است. پروب بلند رفتار خوانش متفاوت دارد، نصب خارج از مرکز باعث خطا میشود و برخورد میتواند به پروب صدمه بزند. اگر خروجی خودکار به کنترلر میخواهید، پروب تریگر CNC را بررسی کنید؛ اگر قرائت اپراتوری کافی است، مدل و پروب را بر اساس بازه، نوع نمایش و مستندات جاری انتخاب کنید.
صفحه محصول یا کاتالوگ جاری همان کد بر خلاصههای فروشگاهی و ترجمههای عمومی اولویت دارد. این راهنما برای انتخاب اولیه است و جایگزین آموزش اپراتوری، روش کالیبراسیون یا بررسی ایمنی ماشین نیست.