

 ناموجود
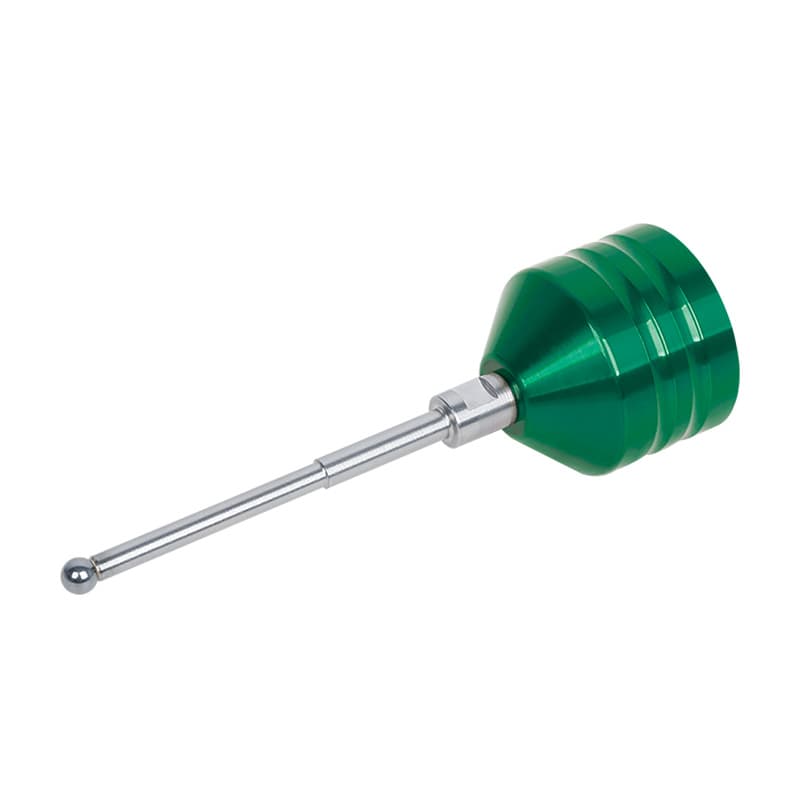
EDGE Finders برای EDM اینسایز مدل 6558
قیمت ثبت نشده
ناموجود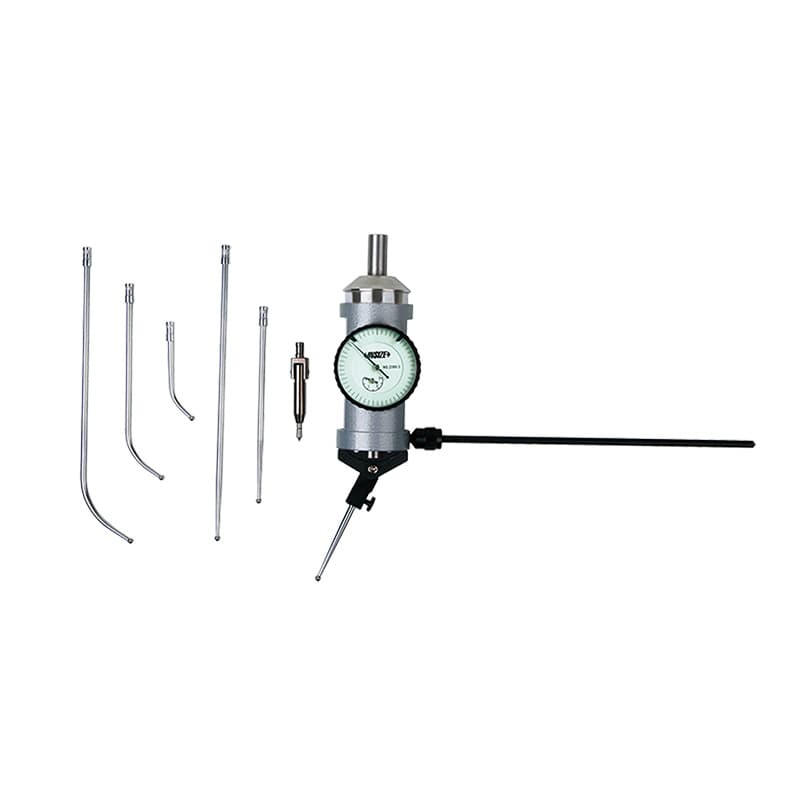 ناموجود
 ناموجود
 ناموجود
مرکزیاب و لبهیاب ماشینابزار برای مشخصکردن موقعیت قطعه نسبت به اسپیندل یا مرجع دستگاه استفاده میشوند، اما همهٔ ابزارهایی که در بازار با این نامها فروخته میشوند یک کار انجام نمیدهند. در این دستهٔ فروشگاه چهار محصول INSIZE قرار دارد: نشانگر مرکزیت 2847-3، نشانگر مرکز دیجیتال بلوتوثی 2851-10، نشانگر مرکزیت 2385-3 و لبهیابهای مخصوص ماشین EDM با خانوادهٔ کد 6558. سه مدل نخست برای پیدا کردن مرکز سوراخ یا محور قطعه در آمادهسازی فرزکاری و بورینگ به کار میروند؛ 6558 برای یافتن موقعیت قطعه روی EDM و اعلام تماس با هشدار صوتی طراحی شده است.
اگر دنبال «مرکزیاب CNC»، «مرکز سوراخ روی فرز»، «نشانگر مرکزیت اینسایز»، «لبهیاب EDM» یا «edge finder» هستید، ابتدا تفاوت این چهار کاربرد را بشناسید. مرکزیاب معمولاً با تماس پروب و خواندن تغییرات اندیکاتور کمک میکند مرکز سوراخ یا شفت نسبت به محور اسپیندل پیدا شود. لبهیاب EDM خانوادهٔ 6558 با توپ تماسی و هشدار دستگاه، موقعیت تماس را اعلام میکند. هیچکدام را نباید بدون بررسی بهعنوان صفرکن ابزار، پروب سهبعدی الکترونیکی یا لبهیاب مکانیکی فنردار معرفی کرد. انتخاب درست به نوع ماشین، شکل قطعه، قطر مورد اندازهگیری، فضای دسترسی و دقت موردنیاز بستگی دارد.
| مدل | کاربرد اصلی | نکته شاخص | پیش از خرید بررسی کنید |
|---|---|---|---|
| INSIZE 2847-3 | مرکزکردن سوراخ یا شفت روی ماشین فرز و بورینگ | اندیکاتور عقربهای با تقسیمبندی 0.005 میلیمتر و کورس 2.5 میلیمتر؛ صفحه 360 درجه میچرخد | نوع پروب و اقلام همراه؛ قطر/عمق دسترسی و مهارت اپراتور |
| INSIZE 2851-10 | مرکزکردن سوراخ و شفت با نمایش دیجیتال و انتقال داده | دقت اعلامی 3 میکرومتر، تفکیکپذیری 0.001 میلیمتر، کورس 12.7 میلیمتر و ارتباط بلوتوث | سازگاری تلفن و برنامه، دریافت داده در محیط کارگاه و نصب روی ماشین |
| INSIZE 2385-3 | مرکزکردن داخلی یا خارجی در آمادهسازی بورینگ و فرز | محدوده و دقت به نوع فیلر/پروب وابسته است؛ حداکثر سرعت توصیهشده 800 دور بر دقیقه است | پروب داخلی، خارجی یا سوراخ کوچک و بازه قطری متناسب با قطعه |
| INSIZE 6558 | مکانیابی قطعه روی ماشین تخلیه الکتریکی EDM | تماس توپ با قطعه هشدار صوتی ایجاد میکند؛ توپ تنگستن و پایه مغناطیسی | کد کامل زیرمدل، قطر توپ و عمق اندازهگیری، نه فقط کد خانواده 6558 |
اعداد جدول مشخصههای اعلامشده برای مدل یا نسخههای آن هستند و تضمین دقت کل ماشین و فرایند محسوب نمیشوند. برای 2385-3 و 6558 زیرمدل یا نوع پروب نتیجه را تغییر میدهد؛ بنابراین نام کوتاه «2385-3» یا «6558» به تنهایی برای سفارش کافی نیست. از فروشنده بخواهید کد کامل محصول، پروبهای داخل بسته، لوازم جانبی، نقشه ابعادی و کاتالوگ همان نسخه را تأیید کند.
در سوراخکاری، بورینگ، فرزکاری یا تراشکاری روی میز ماشین، لازم است مرکز قطعه یا سوراخ نسبت به محور اسپیندل معلوم باشد. نشانگر مرکزیت با نصب روی اسپیندل و تماس پروب با سطح داخلی یا خارجی، تغییرات موقعیت را هنگام جابهجایی میز نشان میدهد. اپراتور با خواندن این تغییرات و اصلاح موقعیت محورهای ماشین، قطعه را نسبت به اسپیندل هممرکز میکند. ابزار خودش قطعه را جابهجا یا ماشین را خودکار تنظیم نمیکند؛ نقش آن آشکارکردن اختلاف و کمک به تنظیم دستی است، مگر اینکه مدل مشخصی قابلیت اتصال و کنترل خودکار جداگانه داشته باشد.
مرکزکردن با تعیین لبه یکی نیست. برای یافتن مرکز سوراخ، پروب مناسب به جدارهٔ داخلی تکیه میکند و قرائت در موقعیتهای مختلف پیرامون سوراخ مقایسه میشود. برای یافتن مرکز شفت، پروب خارجی با سطح بیرونی تماس دارد. اگر تنها یک سمت لمس شود، ممکن است فاصلهٔ آن نقطه تا محور ثبت شود، نه مرکز واقعی؛ برای مرکزگیری باید تغییرات پیرامونی سنجیده و توازن قرائتها ایجاد شود. همچنین یافتن مرکز هندسی قطعه با یافتن مرکز مختصاتی برنامه CNC یا تنظیم آفست ابزار یکی نیست.
یک مرکزیاب عقربهای به اپراتور وابسته است، اما خواندن مستقیم آن ساده و بدون نیاز به گوشی یا منبع تغذیه است. نسخه دیجیتال میتواند عدد را روی نمایشگر نشان دهد، صفر شود و داده را به تلفن منتقل کند؛ با این حال، اگر نصب سست باشد، پروب نامناسب انتخاب شود یا سطوح کثیف باشند، دیجیتالبودن مشکل روش را حل نمیکند. در هر دو نوع، روش مهار ابزار، نیروی تماس، راستای پروب، تکرار قرائت و مرجعگذاری مهم است.
2847-3 یک نشانگر مرکزیت با صفحه عقربهای است که برای مرکزکردن سریع شفت و سوراخ در آمادهسازی ماشینکاری و نیز بررسی رابطهٔ عمود بین قطعه و اسپیندل معرفی شده است. مشخصهٔ روی ابزار 0.005 میلیمتر تقسیمبندی و 2.5 میلیمتر کورس حرکتی دارد و صفحهٔ اندیکاتور را میتوان 360 درجه چرخاند تا خواندن از سمت مناسب اپراتور امکانپذیر شود. توضیح سازنده میگوید اگر پروب 0.01 میلیمتر حرکت کند، قرائت 0.01 میلیمتر تغییر میکند که معادل دو تقسیمبندی 0.005 میلیمتری است.
برای اندازهگیری سوراخ، از پروب مستقیم مناسب استفاده میشود؛ برای مرکز شفت، پروب منحنی کاربرد دارد. پروب سوراخ کوچک برای دسترسی به قطرهای کم در نظر گرفته شده و باید جداگانه بودن یا نبودن آن در بسته بررسی شود. کاتالوگ سازنده برای پروب مستقیمِ همراه، قطرهای سوراخ 6 تا 125 میلیمتر و عمق 55 میلیمتر را ذکر میکند؛ برای پروب منحنیِ همراه، محدوده قطر شفت صفر تا 125 میلیمتر و عمق 55 میلیمتر ثبت شده است. پروب کوچکسوراخ اختیاری برای قطر 2 تا 125 میلیمتر و عمق 55 میلیمتر درج شده است. این بازهها را به همهٔ انواع پروب تعمیم ندهید؛ فضای واقعی دسترسی و شکل نوک نیز مهم است.
پیش از خرید، فهرست اقلام را کنترل کنید. اطلاعات قدیمی یا خلاصهٔ بعضی صفحات ممکن است تمام پروبها را بهطور کلی «اختیاری» بنویسد، در حالی که کاتالوگ سازنده برخی پروبها را در مجموعهٔ پایه نشان میدهد و پروب سوراخ کوچک را جداگانه معرفی میکند. بستهبندی فروشنده و نسخهٔ قابل تحویل معیار نهایی است. کدهای پروب مستقل 2847-P1 برای پروب مستقیم، 2847-P2 برای پروب سوراخ کوچک و 2847-P3 برای پروب منحنی در اسناد سازنده دیده میشود.
این مدل برای کاربرانی مناسب است که میخواهند بدون پیچیدگی نرمافزاری، مرکز سوراخ یا شفت را با اندیکاتور عقربهای پیدا کنند. تقسیمبندی کوچک صفحه، بهخودیخود دقت عملی کارگاه را تضمین نمیکند؛ نوع نصب، پیشبار مناسب پروب، محورکردن ابزار و مهارت خواندن قرائت را هم در نظر بگیرید. اگر کارگاه به مستندسازی خودکار، قرائت دیجیتال یا انتقال داده نیاز دارد، مدل 2851-10 را نیز مقایسه کنید.
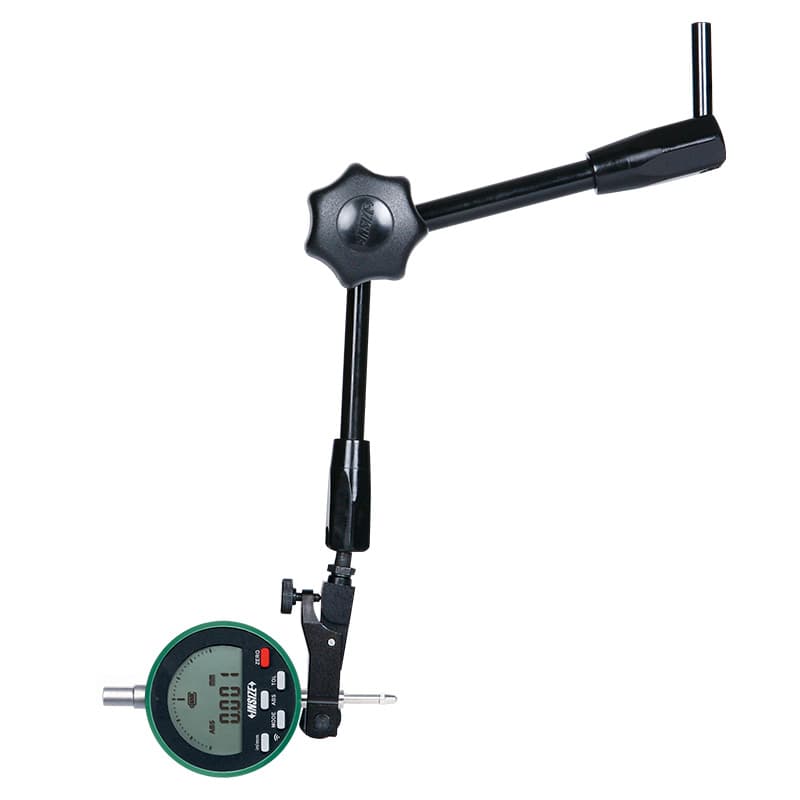
مدل 2851-10 یک نشانگر مرکز دیجیتال برای مرکزکردن سوراخ و شفت روی ماشینابزار است. مشخصات رسمی برای آن دقت 3 میکرومتر، تفکیکپذیری 0.001 میلیمتر یا 0.00005 اینچ و کورس اندیکاتور دیجیتال 12.7 میلیمتر یا 0.5 اینچ را اعلام میکند. بلوتوث داخلی آن داده را در شرایط مناسب به برنامه تلفن همراه میفرستد. در اطلاعات محصول، برنامه برای Android و iPhone ذکر شده و برد انتقال حداکثر تا 20 متر در وضعیت بدون مانع و بدون تداخل الکترومغناطیسی بیان شده است؛ این برد را نباید در محیط فلزی یا شلوغ کارگاه بدون آزمون تضمینشده دانست.
فایدهٔ نمایش دیجیتال این است که اپراتور بهجای تفسیر موقعیت عقربه، مقدار حرکت پروب را عددی میبیند و امکان صفرکردن یا ثبت داده در برنامه را دارد. در فرایندهای تکراری، انتقال بیسیم میتواند یادداشتبرداری را سریعتر و احتمال خطای رونویسی را کمتر کند. اما «بلوتوث» به معنی کنترل بیسیم محور ماشین نیست و به تنهایی قرائت را به سامانه CNC منتقل نمیکند. پیش از تکیه بر آن برای گزارش کیفیت، بررسی کنید برنامه در گوشی یا تبلت سازمان شما نصب میشود، نسخه سیستمعامل سازگار است و ثبت یا خروجی داده با روش کاری شما همخوانی دارد.
دقت 3 میکرومتر و تفکیکپذیری 1 میکرومتر دو مفهوم متفاوتاند. تفکیکپذیری کوچکترین گام نمایش عدد است؛ دقت بیانگر میزان انحراف مجاز یا مشخصهٔ عملکردی سازنده تحت شرایط تعیینشده است. عدد 0.001 میلیمتر روی نمایشگر، تضمین نمیکند قطعه با خطای یک میکرومتر مرکز شده باشد. لقی میز، خطای اسپیندل، عدم همراستایی، نیروی تماس، کالیبراسیون، دمای کارگاه و روش چرخاندن یا جابهجایی روی نتیجه اثر دارند.
نسخهٔ دیجیتال را وقتی انتخاب کنید که خواندن سریع، صفرکردن و انتقال داده برای کار واقعی شما ارزش داشته باشد. اگر در محیط محل استفاده تداخل بیسیم زیاد است یا ثبت داده به موبایل وابسته نیست، نسخهٔ عقربهای 2847-3 ممکن است سادهتر باشد. در هر دو حالت، نوع اتصال به ماشین و پروب مناسب باید پیش از سفارش مشخص شود.
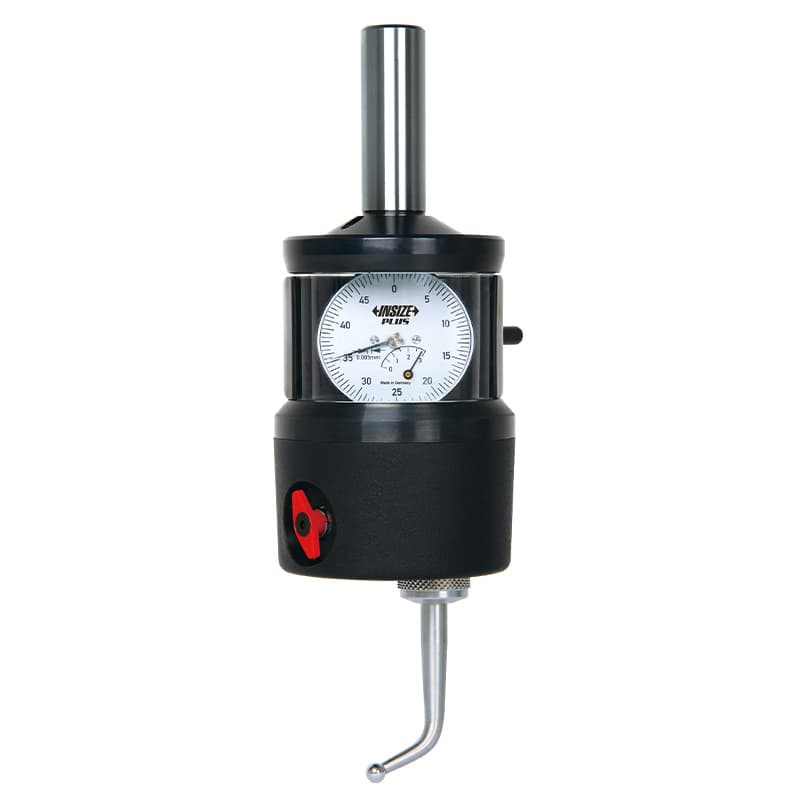
2385-3 نشانگر مرکزیت برای آمادهسازی بورینگ و فرز است و برای مرکزگیری داخلی یا خارجی به کار میرود. ویژگی مهم آن مجموعهٔ فیلرها یا پرابهای قابل انتخاب است؛ نسخههای مختلف قطرهای متفاوت و دقتهای متفاوت را پوشش میدهند. طبق مشخصات سازنده، گزینههای ثبتشده شامل P1 با قطر 0 تا 60 میلیمتر و دقت 0.015 میلیمتر، P2 با قطر 0 تا 160 میلیمتر و دقت 0.02 میلیمتر، P3 با قطر 0 تا 250 میلیمتر و دقت 0.03 میلیمتر هستند. برای برخی اندازهگیریهای داخلی، P4 تا P6 بهترتیب بازههای 3.2 تا 80، 3.2 تا 180 و 3.2 تا 280 میلیمتر را پوشش میدهند؛ دقت آنها به ترتیب 0.015، 0.02 و 0.03 میلیمتر است. نوع P7 برای قطرهای 0 تا 2.8 میلیمتر و دقت 0.015 میلیمتر فهرست شده است.
این جدول نشان میدهد که عبارت «محدودهٔ 60 میلیمتر» فقط یکی از انتخابهای مجموعه است، نه مشخصهٔ یگانهٔ تمام 2385-3ها. برای سفارش باید نوع پروب یا فیلر، قطر داخلی/خارجی قطعه و عمق دسترسی را تعیین کنید. پروب خارجی برای مرکز شفت و پروب داخلی برای مرکز سوراخ استفاده میشود؛ پروب کوچکسوراخ برای اندازههایی است که نوک استاندارد بهدرستی در آن قرار نمیگیرد. شکل قطعه و میزان دسترسی از دهانه، به همان اندازهٔ قطر اسمی اهمیت دارد.
در راهنمای سازنده سقف سرعت توصیهشده از 800 دور در دقیقه بیشتر نیست. اپراتور باید همین محدودیت و هر هشدار جدیدتر روی کاتالوگ یا بستهبندی را رعایت کند و هیچگاه تماس دستی با قطعهٔ در حال دوران نداشته باشد. قبل از استفاده، سطح پروب و قطعه را با پارچه نرم تمیز کنید، ابزار را طبق دستور محکم کنید، دستهٔ ثابت را در وضعیتی قرار دهید که بدنه نچرخد و پیشبار اندیکاتور را مطابق راهنما تنظیم کنید. بعد از اندازهگیری نیز پروب را بدون ضربه جدا و تمیز نگهداری کنید.
خانوادهٔ 6558 برای تعیین موقعیت قطعهکار در ماشین تخلیه الکتریکی EDM معرفی شده است. توپ تنگستن در انتهای ابزار با قطعه تماس میگیرد و هشدار صوتی دستگاه، رسیدن به نقطه تماس را اعلام میکند. بدنه یا ساقهٔ فولاد زنگنزن غیرمغناطیسی و پایهٔ مغناطیسی در مشخصات محصول آمدهاند. دقت قطر توپ بهصورت ±0.003 میلیمتر ذکر شده است. این ابزار را نباید با لبهیاب فنردار مکانیکی که در اسپیندل فرز میچرخد یکی دانست؛ شیوهٔ اعلام تماس و محل کاربرد آن مخصوص کار EDM است و روش نصب و مدار هشدار باید با ماشین سازگار باشد.
کد 6558 به خانواده اشاره میکند و برای خرید کافی نیست. کاتالوگ، زیرمدلهای متعددی از 6558-11 تا 6558-104 را با انواع P1 تا P7، توپهای 1، 2، 3، 4، 5، 6، 8 و 10 میلیمتری و عمقهای اندازهگیری متفاوت فهرست میکند. نمونههای جدول سازنده عمقهایی از 5 تا 114 میلیمتر دارند؛ هر ترکیب در همهٔ قطرها در دسترس نیست. برای سوراخ باریک، حفره عمیق یا دسترسی محدود، انتخاب قطر توپ و عمق مناسب حیاتی است. انتخاب توپ بزرگتر ممکن است در سوراخ کوچک جا نشود و انتخاب طول نامناسب نیز میتواند دسترسی به نقطه را محدود کند.
هنگام استعلام، کد کامل را از جدول سازنده بنویسید؛ برای مثال «6558-…» همراه با نوع P و قطر توپ. از فروشنده تأیید کنید زنگ هشدار با ماشین EDM شما عمل میکند، قطعه و ابزار در مدار اندازهگیری صحیح قرار میگیرند، پایه مغناطیسی روی سطح مناسب مینشیند و هشدار در محیط پرصدا برای اپراتور قابل تشخیص است. عدد ±0.003 میلیمتر مربوط به دقت قطر توپ در اطلاعات محصول است و به معنی دقت کلی موقعیتیابی یا مختصات ماشین نیست.
این روش عمومی جایگزین دستورالعمل اختصاصی سازنده یا آموزش ایمنی کار با ماشین نیست. بسته به طراحی نشانگر و ماشین، چرخش دستی، حرکت میز یا سرعت دوران متفاوت است. کاربر باید روش سازنده را برای مدل خود اجرا کند و وقتی ماشین امکان دوران ایمن ندارد، به ابزار یا روش دیگری که برای آن شرایط تأیید شده است رجوع کند.
مرکزیاب یا Centering Indicator: با تماس پروب و قرائت تغییرات، مرکز سوراخ یا شفت را نسبت به اسپیندل پیدا میکند. مدلهای 2847-3، 2851-10 و 2385-3 در این گروه هستند.
لبهیاب EDM: برای موقعیتیابی قطعه روی EDM و تشخیص تماس توپ با قطعه از هشدار استفاده میکند. محصول موجود این دسته خانوادهٔ 6558 است. نوع و کد کامل باید براساس قطر توپ و عمق انتخاب شود.
لبهیاب مکانیکی یا الکترونیکی فرز: ابزار جداگانهای برای پیدا کردن لبهٔ قطعه روی ماشین فرز است. بعضی مدلها فنردارند، برخی سیگنال یا چراغ دارند و انواع غیرمغناطیسی یا سرامیکی نیز وجود دارند. آنها را با مرکزیاب عقربهای یا لبهیاب EDM یکی نگیرید.
پروب سهبعدی یا 3D tester: با تماس در راستاهای مختلف میتواند موقعیت X/Y/Z یا هندسهٔ قطعه را در محدوده و روش خود کنترل کند. این ابزار جایگزین خودکار مرکزیاب نیست، هرچند بعضی کاربردها همپوشانی دارند.
صفرکن ابزار: برای تعیین ارتفاع یا طول ابزار نسبت به میز یا مرجع ماشین به کار میرود؛ با مرکزکردن سوراخ یا لبهیابی قطعه هدف متفاوتی دارد.
سازندهٔ INSIZE در فهرست اندازهگیری روی ماشین، مرکزیاب، لبهیاب، تستر سهبعدی، پروب و صفرکن را بهعنوان گروههای متمایز میآورد. فروشگاههای ایرانی نیز واژههای «مرکزیاب»، «گوشهیاب» و «لبهیاب» را در توضیح خانوادههای مرتبط بهکار میبرند. این شباهت واژگانی به معنی هممعنا بودن کالا نیست؛ پیش از سفارش عملکرد را از روی مدل و دفترچه کنترل کنید.
برای یافتن این محصولات، عبارتهایی مانند «مرکز یاب دستگاه فرز»، «نشانگر مرکز سوراخ CNC»، «مرکز یاب شفت»، «نشانگر مرکزیت عقربهای»، «مرکز یاب دیجیتال بلوتوثی»، «مرکزیاب اینسایز 2847-3»، «نشانگر مرکزیت 2385-3»، «نشانگر مرکز دیجیتال 2851-10»، «لبهیاب EDM اینسایز»، «لبه یاب توپدار EDM»، «edge finder برای ماشین تخلیه الکتریکی» و «مکانیاب قطعه روی EDM» به قصدهای نزدیک این دسته مربوط میشوند. بازار ایران گاهی «گوشهیاب» را هم در کنار مرکزیاب به کار میبرد؛ این واژه ممکن است به ابزار متفاوتی اشاره کند، پس کد مدل را با نتیجه جستوجو تطبیق دهید.
«لبهیاب CNC» واژهای عمومی است و ممکن است ابزار مکانیکی، الکترونیکی، سرامیکی یا پروب را نشان دهد. «مماسیاب» نیز در برخی متنهای ترجمهشده بهجای مرکزیاب استفاده شده، اما از خود کلمه نمیتوان عملکرد دقیق را فهمید. برای خرید، نام فارسی عملکردی بههمراه کد مدل بهترین راه کاهش ابهام است. در توضیح دسته، عبارتهای عمومی باید بهصورت طبیعی پوشش داده شوند و هر صفحه محصول نیز نام و مشخصات دقیق خود را داشته باشد؛ تکرار انباشتهٔ کلمات کلیدی بدون پاسخ به نیاز کاربر مفید نیست.
مرکزیاب برای پیدا کردن مرکز سوراخ یا شفت نسبت به اسپیندل با قرائت تغییرات پروب استفاده میشود. لبهیاب برای تعیین یک لبه یا مرجع تماس است. در این دسته مدل 6558 نوع مخصوص EDM است و با هشدار تماس کار میکند؛ سه مدل دیگر نشانگر مرکزیتاند.
هر سه مدل 2847-3، 2851-10 و 2385-3 برای مرکزکردن سوراخ یا شفت معرفی شدهاند، اما بازه و روش آنها یکسان نیست. قطر و عمق، نحوه خواندن، نیاز به انتقال داده و نوع پروب را مقایسه کنید.
کاتالوگ سازنده پروب مستقیم و منحنی را بهعنوان همراه نشان میدهد و پروب سوراخ کوچک را بهصورت اختیاری معرفی میکند. بستهٔ فروشنده ممکن است متفاوت باشد؛ اقلام تحویل را پیش از سفارش تأیید کنید.
خیر. قطر و دقت به نوع پروب P1 تا P7 وابستهاند. بازههایی تا 250 یا 280 میلیمتر نیز در فهرست سازنده وجود دارد؛ باید نسخهٔ دقیق مورد نیاز و موجودی همان نسخه را استعلام کنید.
کد کامل زیرمدل را انتخاب کنید، نه فقط 6558. قطر توپ و عمق اندازهگیری موردنیاز را از جدول رسمی پیدا کنید و سازگاری هشدار با ماشین EDM را از فروشنده بپرسید.
مشخصات در دسترس، نمایش و انتقال داده به برنامه تلفن همراه را توصیف میکند؛ این به معنی اتصال مستقیم به کنترلر و اجرای خودکار محور نیست. چنین قابلیتی را بدون سند سازنده فرض نکنید.
روش مجاز به مدل و ماشین بستگی دارد. فقط دستورالعمل سازنده را اجرا کنید و محدودیت سرعت را رعایت کنید. هرگز هنگام دوران یا حرکت خودکار، به قطعه یا پروب دست نزنید.
خیر. نصب، وضعیت ماشین، تمیزی، مهارت اپراتور، نوع پروب و تکرارپذیری بر نتیجه اثر دارند. مشخصهٔ ابزار را نباید بهتنهایی بهعنوان عدمقطعیت کل فرایند یا تضمین تلرانس قطعه بیان کرد.
اگر مرکز سوراخ یا شفت را با صفحه عقربهای میخواهید، 2847-3 را با کورس 2.5 میلیمتر و تقسیمبندی 0.005 میلیمتر بررسی کنید. اگر نمایش دیجیتال، صفرکردن و انتقال بیسیم در برنامه برایتان کاربرد واقعی دارد، 2851-10 با تفکیکپذیری 0.001 میلیمتر و دقت اعلامی 3 میکرومتر گزینه قابل مقایسه است. اگر به مرکزیاب با انواع پروب و بازههای متنوع نیاز دارید، 2385-3 را بر مبنای کد P، قطر، دقت و عمق دسترسی انتخاب کنید و محدودیت سرعت سازنده را رعایت کنید. برای تشخیص تماس در EDM، خانوادهٔ 6558 را فقط با کد کامل زیرمدل، قطر توپ و عمق انتخاب کنید.
کاتالوگ همان کد، سازگاری نصب و اقلام داخل بسته را مبنای خرید قرار دهید. این توضیح برای شناخت کاربرد و انتخاب اولیه است و جایگزین آموزش اپراتوری، ایمنی ماشینابزار یا تأیید فنی فروشنده برای مدل خاص دستگاه شما نیست.
اطلاعات فنی این صفحه بر پایه کدهای مشخص INSIZE و اسناد عمومی سازنده تنظیم شده است. برای سریهای دارای پروب یا چند پسوند، نسخهٔ واقعی قابل سفارش و کاتالوگ جاری فروشنده باید پیش از خرید کنترل شود.