

 ناموجود
در حال بارگذاری صفحه
ناموجود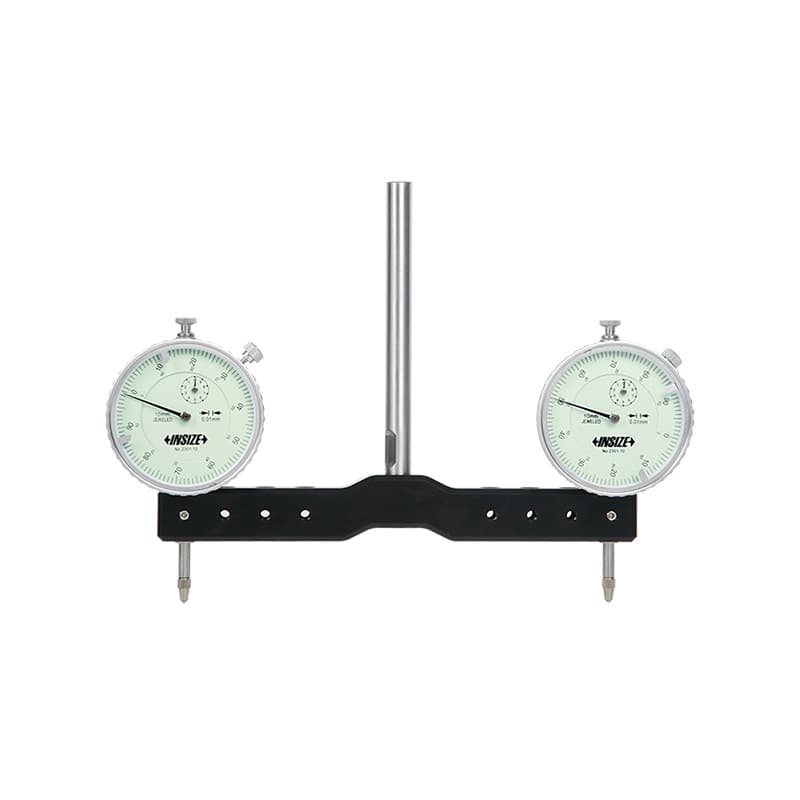 ناموجود
 ناموجود
اندازهگیری روی ماشینابزار به مجموعهای از ابزارها گفته میشود که برای تعیین موقعیت، کنترل وضعیت دستگاه یا سنجش ویژگیهای قطعه در نزدیکی محل ماشینکاری به کار میروند. این گروه برای اپراتور فرز، CNC و ماشین تخلیه الکتریکی (EDM) زمانی مفید است که لازم باشد پیش از برادهبرداری مرجع قطعه مشخص شود، عمودبودن اسپیندل نسبت به میز بررسی شود یا لبه و ابعاد یک قطعه کوچک روی خود دستگاه دیده و اندازهگیری شود. در این صفحه محصولات واقعی این خانواده را کنار هم میبینید؛ اما باید توجه داشت که «مکانیاب»، «دوربین اندازهگیری روی ماشین» و «عمودسنج فرز» کار یکسانی انجام نمیدهند و جایگزین یکدیگر نیستند.
در موجودی فعلی این دسته، چهار مدل از INSIZE قرار دارد: مکانیاب مغناطیسی 2849-90، ابزار اندازهگیری تصویری 5314-R31، عمودسنج فرز عمودی 2257-10 و نسخه دیجیتال آن با کد 2258-101. بنابراین اگر عبارتهایی مانند خرید ابزار اندازهگیری CNC، ابزار اندازهگیری روی ماشین فرز، عمودسنج فرز، مکانیاب مغناطیسی یا دوربین اندازهگیری ماشینابزار را جستوجو میکنید، ابتدا کاربرد دقیق خود را مشخص کنید. عنوان انگلیسی سازنده برای برخی ابزارهای این گروه با «On-machine measurement» یا اندازهگیری روی ماشینابزار بیان میشود؛ این نام به محل و شیوه استفاده اشاره دارد، نه اینکه تمام مدلها یک دستگاه اندازهگیری واحد باشند.
در کارگاه، اندازهگیری فقط خواندن یک عدد از روی کولیس نیست. گاهی مسئله این است که قطعه روی میز ماشین در موقعیت مناسبی برای سوراخکاری قرار بگیرد؛ گاهی لازم است قبل از تولید، هندسه و جهتگیری دستگاه کنترل شود؛ و گاهی اپراتور باید لبه قطعهای کوچک را با تصویر بزرگشده پیدا کند و مختصات دوبعدی آن را از نمایشگر خطکشهای ماشین بخواند. همین نیازهای متفاوت باعث شده ابزارهای این صفحه ذیل یک خانوادهٔ گسترده قرار بگیرند.
این خانواده را نباید با یک مجموعه عمومی «لبهیاب CNC» یکی دانست. لبهیاب مکانیکی یا الکترونیکی متداول، برای پیدا کردن لبه و صفرکردن محور ماشین طراحی میشود. در مقابل، مکانیاب 2849-90 برای نشانهگذاری زاویه و موقعیت روی قطعه به کار میرود؛ 5314-R31 یک ابزار تصویری وابسته به خطکش و نمایشگر ماشین است؛ و 2257-10 و 2258-101 برای سنجش و تنظیم عمودبودن اسپیندل و میز فرز عمودی استفاده میشوند. اگر هدف شما صفرکردن ابزار برش یا پیدا کردن لبه قطعه با تماس الکتریکی است، مشخصات این چهار مدل را بهعنوان جایگزین قطعی لبهیاب یا صفرکن ابزار فرض نکنید و دستههای مرتبط با لبهیاب، پروب، تستر سهبعدی و صفرکن ابزار را نیز بررسی کنید.
واژههای فارسی بازار برای این کالاها هنوز یکدست نیست. فروشندگان ممکن است از «ابزار اندازهگیری روی ماشین»، «تجهیزات اندازهگیری CNC»، «عمودسنج ماشین فرز»، «دوربین اندازهگیری روی ماشینابزار»، «مکانیاب مغناطیسی» یا «مرکزیاب» استفاده کنند. این اصطلاحات را فقط در جایی به کار ببرید که با عملکرد مدل سازگارند. برای مثال، قرار دادن عنوان «لبهیاب CNC» روی هر چهار محصول، هم انتخاب خریدار را دشوار میکند و هم صفحه را برای جستوجوهای نامرتبط بهینه میسازد.
| مدل | کاربرد اصلی | نشانهٔ تشخیص | محدودیت مهم |
|---|---|---|---|
| INSIZE 2849-90 | مکانیابی و علامتگذاری زاویه یا موقعیت روی قطعه | پایهٔ مغناطیسی و صفحهٔ مدرج زاویه؛ دامنهٔ اعلامشده 4×90°، تقسیمبندی 1° و دقت ±1° | پانچ 2849-P1 لوازم جانبی اختیاری است؛ ابزار صفرکن محور CNC نیست |
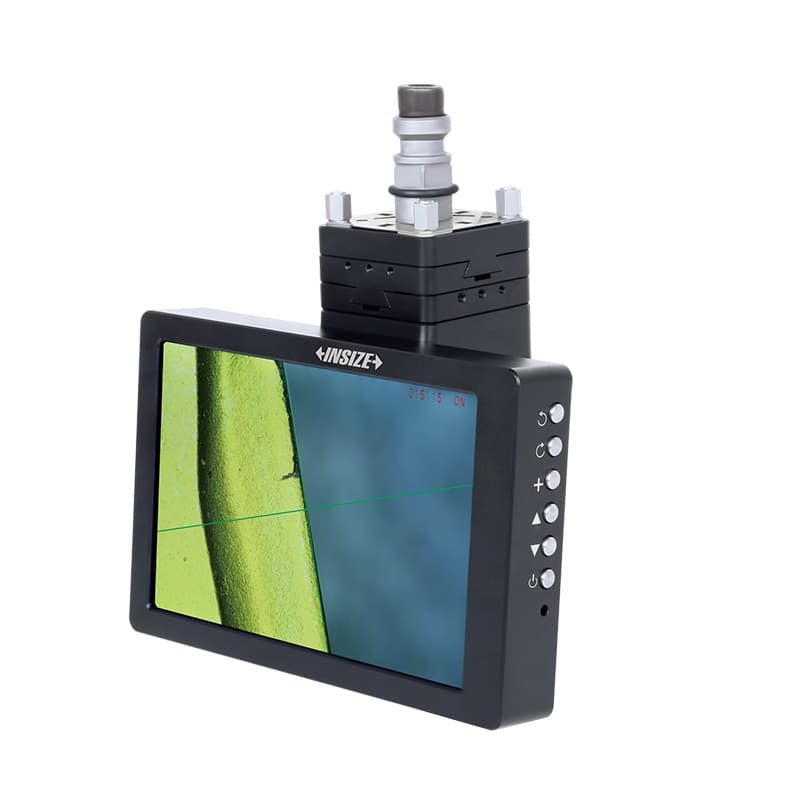
| INSIZE 5314-R31 | مشاهده و اندازهگیری تصویری دوبعدی در ماشینابزار | بزرگنمایی 50X، نمایشگر 7 اینچ، آداپتور EROWA و کار با خطکش خطی و نمایشگر ماشین | ماشین اندازهگیری تصویری رومیزی مستقل نیست؛ دقت نهایی سامانه به کل زنجیره اندازهگیری وابسته است |
| INSIZE 2257-10 | بررسی عمودبودن اسپیندل و میز فرز عمودی | ساعت اندیکاتور عقربهای 2301-10F؛ دقت اعلامشده مجموعه 5 میکرومتر | دقت ابزار را نباید با خطای کل ماشین یا دقت ماشینکاری یکی گرفت |
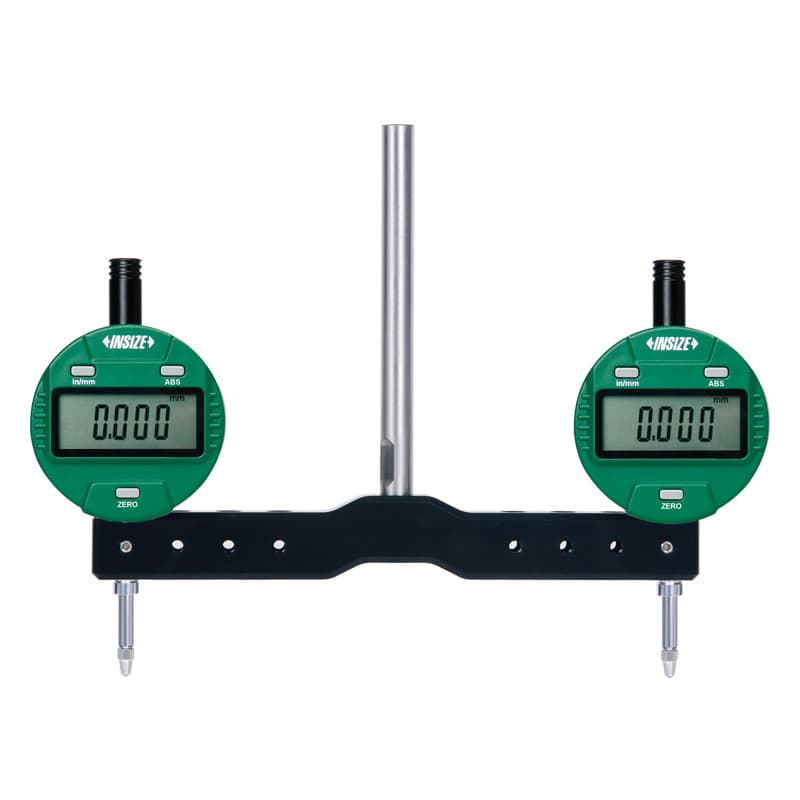
| INSIZE 2258-101 | بررسی عمودبودن اسپیندل و میز فرز عمودی با نمایش دیجیتال | اندیکاتور دیجیتال 2112-101F؛ تفکیکپذیری 0.001 میلیمتر؛ دقت اعلامشده 3 میکرومتر | تفکیکپذیری نمایشگر همان دقت تضمینشدهٔ ماشین نیست |
جدول برای غربال اولیه است؛ پیش از سفارش، صفحه محصول و کاتالوگ همان مدل را برای اقلام همراه، روش اتصال و شرایط استفاده بررسی کنید. ممکن است جزئیات بستهبندی، موجودی، آداپتور یا وضعیت تحویل با توجه به نسخه و بازار فروش تغییر کند. اگر کاربرد شما در جدول روشن نیست، نوع ماشین، شکل قطعه، اندازه موردنیاز، روش مرجعگیری و دقت مورد انتظار را یادداشت کنید و سپس از فروشنده فنی درباره سازگاری مدل سؤال کنید.
مدل 2849-90 یک مکانیاب یا نشانهگذار زاویهای است. پایهٔ مغناطیسی آن به نگهداشتن ابزار روی سطح مناسب کمک میکند و صفحهٔ مدرج امکان تعیین زاویه را فراهم میسازد. طبق مشخصات منتشرشده، دامنهٔ آن 4×90 درجه، تقسیمبندی صفحه یک درجه و دقت اعلامشده ±1 درجه است. این مقادیر را با دقت دستگاه مختصات یا دقت اندازهگیری طولی اشتباه نگیرید؛ این ابزار برای تنظیم و انتقال موقعیت یا زاویه به کار میرود، نه برای اندازهگیری میکرومتری ابعاد قطعه.
یکی از استفادههای عملی آن تعیین محل سوراخ، فرزکاری یا جوشکاری روی قطعه استوانهای یا مستطیلی است. در قطعه گرد، ابتدا باید از غلتیدن یا جابهجایی قطعه جلوگیری کرد؛ سپس سطح و مرجع زاویه مشخص میشود و ابزار با تکیهگاه مناسب قرار میگیرد. روی قطعه مستطیلی نیز قطعه را محکم ببندید، مرجع مورد نظر را تعریف کنید و ابزار را در موقعیتی قرار دهید که نشانهگذاری قابل تکرار باشد. در صورت استفاده از پانچ، نوک را عمود بر سطح بگیرید و ضربه را کنترلشده وارد کنید تا علامت از محل تعیینشده منحرف نشود.
کد 2849-P1 در اطلاعات سازنده بهعنوان پانچ اختیاری آمده است؛ در نتیجه از روی نام مدل 2849-90 نمیتوان نتیجه گرفت که پانچ حتماً در بستهٔ استاندارد هست. اقلام همراه را از صفحه فروش و کاتالوگ نسخهٔ قابل سفارش تأیید کنید. همچنین سختی اعلامشده برای پانچ را نباید به بدنه یا تمام اجزای ابزار تعمیم داد. اگر ابزار برای انتقال چند مرکز همفاصله استفاده میشود، مبنا و فاصلهٔ مراکز را روی خود قطعه دوباره کنترل کنید؛ یک تنظیم نادرست اولیه میتواند در چند علامت بعدی تکرار شود.
این مدل بهخصوص برای کارگاهی مطرح است که نیاز به نشانهگذاری زاویهای روی قطعه دارد و برای هر عملیات نمیخواهد جیگ اختصاصی بسازد. با این حال، اگر نیاز شما تعیین مرکز سوراخ با پروب دقیق، پیدا کردن لبه ماشینکاری یا صفرکردن محور باشد، پیش از خرید از مشابهبودن واقعی عملکرد اطمینان بگیرید. جستوجوی «مکانیاب مغناطیسی اینسایز 2849-90»، «ابزار نشانهگذاری زاویه روی قطعه» و «مکانیاب برای قطعات گرد» به این مدل نزدیکتر از عبارت عمومی «لبهیاب دیجیتال CNC» است.
مدل 5314-R31 با عنوان سازنده «Video Measuring Instrument for Machine Tools» عرضه میشود. این ابزار تصویر بزرگنماییشدهای از محل مورد نظر در ماشین فراهم میکند و برای کاربردهایی مانند ماشینهای CNC و EDM معرفی شده است. مطابق مشخصات منتشرشده برای همین کد، بزرگنمایی 50 برابر، صفحهنمایش 7 اینچ با وضوح 1080P، آداپتور EROWA، دقت بصری ±0.003 میلیمتر و تفکیکپذیری زاویه 15 دقیقهٔ قوسی ذکر شده است. میزان روشنایی LED قابل تنظیم است؛ رنگ نشانهٔ روی تصویر بین قرمز و آبی تغییر میکند، نشانه را میتوان بهصورت دستی چرخاند و قابلیت تشخیص لبه به تغییر رنگ نشانه به سبز و نمایش پیام کمک میکند.
کارکرد تعیینکننده این مدل، همکاری با خطکش خطی و نمایشگر دیجیتال خود ماشینابزار برای اندازهگیری دوبعدی است. تصویر به اپراتور کمک میکند لبه یا ویژگی قطعه کوچک و نازک را بهتر ببیند؛ مختصات حرکت محور از سامانهٔ خطکش و نمایشگر ماشین خوانده میشود. به همین علت 5314-R31 را نباید بدون توضیح «دستگاه اندازهگیری اپتیکال مستقل» یا «CMM تصویری» نامید. دستگاه رومیزی اندازهگیری تصویر معمولاً سکوی مستقل، محورهای اندازهگیری، نرمافزار و مشخصات سامانهای جداگانه دارد. در این مدل، نصب و سازگاری با ماشین و تجهیزات آن بخش مهمی از نتیجه است.
پیش از انتخاب، نوع ماشین و رابط نصب را بررسی کنید. آداپتور ذکرشده برای مدل، EROWA است؛ وجود این نام بهتنهایی تضمین نمیکند هر ماشین دارای سامانه EROWA بدون بررسی ابعاد، رابط مکانیکی و روش اتصال با ابزار سازگار است. نحوه خواندن داده از خطکشها و نمایشگر ماشین، فضای نصب، میدان دید، فاصله کانونی اعلامشده 50 میلیمتر، شرایط نور محیط و دسترسی اپراتور را با سازنده یا تأمینکننده فنی تطبیق دهید. اگر ماشین شما فقط یک DRO قدیمی یا رابط غیرمعمول دارد، پیش از سفارش تأیید کنید که اندازهگیری دوبعدی مورد نظر عملی است.
برای استفاده تکرارپذیر، سطح قطعه و محل نصب را تمیز کنید، قطعه را محکم و بدون حرکت ببندید، فوکوس و نور را روی لبه تنظیم کنید و قبل از خواندن مختصات یک مرجع مشخص تعیین کنید. اگر خط نشانه برای یافتن لبه استفاده میشود، جهت آن را با راستای اندازهگیری هماهنگ کنید. سپس محور را طبق روش ایمن دستگاه حرکت دهید، لبه را در میدان تصویر پیدا کنید و قرائت محور را ثبت کنید. برای سوراخ، شیار یا ویژگی زاویهای، روش تعیین مرکز یا نقاط مرجع باید از پیش روشن باشد؛ یک تصویر واضح بهتنهایی مرکز هندسی را تعیین نمیکند مگر روش و الگوریتم مناسبی به کار رود.
«دقت بصری ±0.003 میلیمتر» مشخصهای برای ابزار اپتیکی است و نباید آن را دقت تضمینی کل سامانه ماشین دانست. خطای خطکش، نمایشگر، نصب، لرزش، کالیبراسیون، اپراتور، دما، فوکوس و کیفیت لبه قطعه میتواند در نتیجه اثر بگذارد. برای تصمیم کنترل کیفیت حساس، ابزار را طبق راهنمای سازنده نصب و ارزیابی کنید و عدمقطعیت کل زنجیره را در نظر بگیرید. این مدل برای قطعات کوچک یا نازک و اندازهگیری در محل ماشین مزیت بالقوه دارد، اما جایگزین خودکار دستگاه اندازهگیری مختصات، پروفایلپروژکتور یا میکروسکوپ اندازهگیری مستقل نیست.
این دو مدل برای تشخیص و تنظیم عمودبودن اسپیندل نسبت به میز کار در ماشین فرز عمودی تعریف شدهاند. این کنترل پیش از بعضی عملیات اهمیت دارد؛ اگر محور اسپیندل نسبت به میز کج باشد، سطحی که فرز میشود یا رابطهٔ عمودی میان سطوح میتواند از وضعیت مورد انتظار فاصله بگیرد. عمودسنج با نصب مناسب اندیکاتور و حرکت دورانی کنترلشده، تغییر قرائت را پیرامون یک مسیر نشان میدهد. نتیجه به سلامت، تمیزی، بستن ابزار، روش دوران و تفسیر قرائت وابسته است؛ فقط خرید ابزار بهتنهایی هندسهٔ ماشین را اصلاح نمیکند.
مدل 2257-10 نسخهٔ عقربهای دارد و از اندیکاتور 2301-10F با کد اعلامشدهٔ سازنده استفاده میکند؛ بازهٔ اندیکاتور 10 میلیمتر و تقسیمبندی اسمی صفحه 0.01 میلیمتر است. در یکی از دادههای محصول فروشگاه عبارت نامفهوم «0.01mm005mm» ثبت شده بود؛ برای پرهیز از انتشار مشخصهٔ مخدوش، این صفحه فقط مقادیر قابلخواندن و قابلتطبیق را بیان میکند و خریدار باید کاتالوگ همان سری را مرجع نهایی قرار دهد. دقت اعلامشده برای 2257-10 برابر 5 میکرومتر است. این مقدار را با تقسیمبندی 0.01 میلیمتری اندیکاتور یکی ندانید؛ دقت یک ویژگی و فاصله درجهبندی ویژگی دیگری است.
مدل 2258-101 نسخهٔ دیجیتال است و اندیکاتور 2112-101F با بازهٔ 12.7 میلیمتر یا 0.5 اینچ و تفکیکپذیری 0.001 میلیمتر یا 0.00005 اینچ دارد. دقت اعلامشده برای این مدل 3 میکرومتر است. نمایش دیجیتال خواندن تغییرات کوچک را سادهتر میکند و احتمال خطای خواندن عقربه را کاهش میدهد، اما انتخاب آن فقط به تعداد رقمهای نمایشگر وابسته نیست. وضعیت کالیبراسیون، شیوه صفرکردن، قابلیت تنظیم، نیروی تماس، نوع اتصال و آموزش کاربر نیز مهماند. 3 میکرومتر دقت ادعاشدهٔ ابزار است؛ بهمعنای آن نیست که هر فرزکاری روی ماشین به تلرانس سه میکرومتر میرسد.
اگر اولویت شما خواندن سریع و مستقیم عدد با نمایشگر است و تفکیکپذیری بالاتر برایتان سودمند است، 2258-101 را بررسی کنید. اگر نمایش عقربهای، سادگی متداول و سازگاری با روش کاری موجود کارگاه اهمیت دارد، 2257-10 میتواند گزینهٔ مناسبتری باشد. برای مقایسه منصفانه، مدل اندیکاتور، رزولوشن، دقت کل مجموعه، روش نصب و دامنه حرکتی مورد نیاز را کنار هم بگذارید؛ از مقایسهٔ تنها قیمت یا تعداد رقم صفحهنمایش نتیجه نگیرید. تأیید کنید ابزار برای نوع اسپیندل و محدودهٔ میز ماشین شما قابل نصب است.
این فهرست جایگزین دستورالعمل راهاندازی، قفل و برچسبگذاری یا روش اختصاصی سازنده نیست. محدودهٔ مجاز، نیروی تماس، شعاع پیمایش و نحوه تفسیر اختلاف قرائت برای هر ماشین میتواند تفاوت داشته باشد. اگر قرار است بر اساس نتیجه، پذیرش یک ماشین یا قطعهٔ حساس انجام شود، از متخصص اندازهشناسی و روش کالیبرهشده استفاده کنید.
قبل از استعلام یا سفارش، این موارد را آماده کنید: نام و سازندهٔ ماشین، نوع فرز یا CNC/EDM، هدف اندازهگیری، جهت و دامنهٔ موردنیاز، دقت لازم در فرایند، نوع رابط یا نگهدارنده، شیوهٔ خواندن و ثبت عدد، شرایط محیطی، مهارت اپراتور و روش تأیید نتیجه. برای دوربین، وجود خطکشهای خطی و نمایشگر سازگار را بررسی کنید. برای عمودسنج، قطر و نوع نگهدارندهٔ اسپیندل، طول بازوی اندازهگیری و سطح قابل دسترس را بسنجید. برای مکانیاب مغناطیسی، جنس و شکل سطحی را که پایه روی آن قرار میگیرد و نیاز به پانچ جداگانه بررسی کنید.
سپس کد دقیق مدل را از کالا، کاتالوگ یا صفحه فروشنده تطبیق دهید. 2257-10 و 2258-101 صرفاً دو نمایشگر متفاوت از یک محصول نیستند؛ اندیکاتور و مشخصات اعلامشدهٔ آنها فرق دارد. 5314-R31 نیز بهخاطر بزرگنمایی 50X نباید با سیستمهای دارای میدان دید یا دقت مشابه فرضی مقایسه شود؛ مشخصهٔ سازنده را همراه با شرایط نصب و عملکرد کل دستگاه بررسی کنید. اگر کالای مورد نیازتان در این دسته نیست، از فیلتر دستهبندی برای رسیدن به پروب، تستر سهبعدی، صفرکن ابزار یا لبهیاب استفاده کنید.
در خرید اینترنتی ابزار دقیق، قیمت یا عبارت «موجود» به تنهایی نشانه سازگاری فنی نیست. مدل دقیق، اقلام همراه، فایل PDF، زمان تحویل، خدمات پس از فروش و وضعیت گارانتی را در استعلام مکتوب تأیید کنید. برای دستگاههای وابسته به ماشین، بهتر است پیش از خرید از فروشنده بخواهید سازگاری را با ذکر مدل ماشین و رابط تأیید کند. در این صفحه قیمت قطعی اعلام نمیشود؛ شرایط فروش و موجودی ممکن است تغییر کند، بنابراین برای اطلاع روز باید با فروشگاه تماس بگیرید.
در کارگاه قالبسازی، قطعهسازی و تعمیرات ماشینآلات، زمان تنظیم و تکرارپذیری اهمیت زیادی دارد. مکانیاب 2849-90 میتواند در نشانهگذاری اولیه قطعاتی که باید سوراخ یا ماشینکاری شوند کمک کند. در قالبسازی و EDM، مشاهده تصویری لبه و ویژگیهای کوچک روی خود ماشین میتواند موقعیتیابی را برای اپراتور روشنتر کند؛ با این شرط که اتصال به محورهای خوانش ماشین درست باشد. در کارگاههای فرز عمودی، عمودسنجها برای کنترل وضعیت نسبی اسپیندل و میز مفیدند، بهخصوص زمانی که کیفیت سطح یا رابطهٔ هندسی سطوح به تنظیم دستگاه حساس است.
این ابزارها کیفیت اندازهگیری را به تنهایی تضمین نمیکنند. اپراتور باید قطعه را بهدرستی ببندد، مرجع را درست انتخاب کند، ابزار را تمیز نگه دارد، تکرارپذیری را بسنجد و نتایج مهم را ثبت کند. برای تولید تیراژ بالا یا الزامات کیفی رسمی، برنامهٔ کالیبراسیون، روش مکتوب اندازهگیری، آموزش اپراتور و ردیابی ابزارها نیز اهمیت دارند. مشخصات اعلامی محصول را با تلرانس نقشه مقایسه کنید، اما اگر عدمقطعیت روش و سیستم مشخص نیست، از نتیجهگیری قطعی درباره قبول یا رد قطعه پرهیز کنید.
برای رسیدن به محصول درست، میتوانید از عبارتهای «ابزار اندازهگیری روی ماشینابزار اینسایز»، «تجهیزات اندازهگیری CNC»، «عمودسنج فرز عمودی INSIZE»، «عمودسنج دیجیتال 2258-101»، «عمودسنج عقربهای 2257-10»، «دستگاه اندازهگیری تصویری ماشین ابزار 5314-R31»، «دوربین اندازهگیری CNC برای EDM»، «مکانیاب مغناطیسی اینسایز 2849-90» و «ابزار نشانهگذاری زاویه روی قطعه» استفاده کنید. عبارتهای «لبهیاب CNC»، «مرکزیاب CNC»، «پروب اندازهگیری ماشین» و «صفرکن ابزار» به خانوادههای مجاور اشاره میکنند و تنها در صورتی باید این محصولات را نشان دهند که کاربرد موردنظر واقعاً یکی باشد.
در نامگذاری فارسی، حفظ کد مدل در عنوان به خریدار کمک میکند مشخصهٔ فنی را با کاتالوگ و استعلام تطبیق دهد. ترجمهٔ صرفِ نام انگلیسی ممکن است برای کاربر ایرانی گنگ باشد؛ برای همین بهتر است عنوان صفحه ترکیبی از نام رایج و عملکرد واقعی باشد، مانند «عمودسنج فرز عمودی اینسایز مدل 2257-10» یا «دستگاه اندازهگیری تصویری روی ماشینابزار اینسایز 5314-R31». این نامها عبارتهای توصیفیاند و به معنای تأیید رتبه یا حجم جستوجوی آنها نیستند. انتخاب کلمه نهایی باید با عبارت واقعی کاربران، استعلامهای فروش و عملکرد مدل همخوان باشد.
خیر. در موجودی فعلی، مکانیاب زاویهای، ابزار تصویری اندازهگیری روی ماشین و دو عمودسنج فرز عمودی قرار دارند. فقط بر اساس دستهبندی یا عنوان نزدیک به هم، کاربرد لبهیابی را به همهٔ مدلها نسبت ندهید.
2257-10 با اندیکاتور عقربهای 2301-10F و دقت اعلامشده 5 میکرومتر معرفی شده است. 2258-101 از اندیکاتور دیجیتال 2112-101F با تفکیکپذیری 0.001 میلیمتر استفاده میکند و دقت اعلامشدهاش 3 میکرومتر است. انتخاب باید بر اساس روش کار، مشخصات کامل و سازگاری با ماشین انجام شود.
این مدل برای نصب و استفاده روی ماشینابزار معرفی شده و اندازهگیری دوبعدی آن با خطکش خطی و نمایشگر ماشین انجام میشود. بنابراین نباید آن را بدون بررسی بهجای سیستم رومیزی مستقل، میکروسکوپ اندازهگیری کامل یا CMM معرفی کرد.
این مشخصه برای ابزار تصویری در دادهٔ محصول ذکر شده است؛ دقت نهایی اندازهگیری به خطکش و نمایشگر ماشین، نصب، کالیبراسیون، فوکوس، نور، روش تعیین لبه و شرایط کار هم وابسته است. نتیجهٔ کل سیستم را از یک عدد منفرد استنباط نکنید.
پانچ با کد 2849-P1 بهعنوان لوازم جانبی اختیاری معرفی شده است. محتویات بستهای که فروشنده عرضه میکند را پیش از ثبت سفارش بهصورت جداگانه تأیید کنید.
ابتدا روشن کنید منظورتان صفرکردن محور با لبهیاب، مرکز سوراخ با پروب، نشانهگذاری مکان با مکانیاب 2849-90 یا یافتن لبه در تصویر با 5314-R31 است. این روشها یکسان نیستند؛ مشخصات این صفحه نشان نمیدهد که هر چهار محصول برای صفرکردن CNC طراحی شدهاند.
خیر. 3 میکرومتر دقت اعلامشده برای ابزار است، نه تضمین خطای کلی ماشین، اسپیندل یا قطعهسازی. نصب، سلامت ماشین، روش کنترل و شرایط محیطی در نتیجه اثر دارند.
اگر دستگاه شما رابط غیرمعمول دارد، روش خواندن مختصات روشن نیست، قطعه یا تلرانس حساس است، یا قرار است ماشین را تنظیم کنید، مدل ماشین و هدف اندازهگیری را همراه با نقشه یا مشخصات موردنیاز به فروشنده فنی ارائه دهید. سازگاری را پیش از خرید و بهصورت مستند تأیید کنید.
دستهٔ اندازهگیری روی ماشینابزار، راهنمایی برای انتخاب ابزارهای مکملِ موقعیتیابی، مشاهده و کنترل هندسی در محیط ماشینکاری است. مدل 2849-90 برای نشانهگذاری زاویه و مکان؛ 5314-R31 برای مشاهده تصویری و اندازهگیری دوبعدی وابسته به محورهای ماشین؛ و 2257-10 و 2258-101 برای کنترل عمودبودن اسپیندل و میز فرز عمودی در نظر گرفته شدهاند. تفاوت کارکرد، روش اتصال و شاخصهای فنی را پیش از مقایسه قیمت یا انتخاب با عبارت عمومی «لبهیاب» در نظر بگیرید. کد مدل و کاتالوگ رسمی را مبنای تطبیق قرار دهید و هر جا مشخصهای در صفحه فروش مبهم است، قبل از سفارش استعلام کنید.
مشخصات و نامهای مدل در این راهنما بر اساس اطلاعات منتشرشده برای کدهای یادشده نوشته شدهاند. کاتالوگ رسمی همان کد و اطلاعات سازنده در زمان خرید بر برداشت عمومی یا توضیح فروشندگان مقدم است؛ این محتوا جایگزین دستورالعمل ایمنی و کالیبراسیون دستگاه نیست.