

 ناموجود
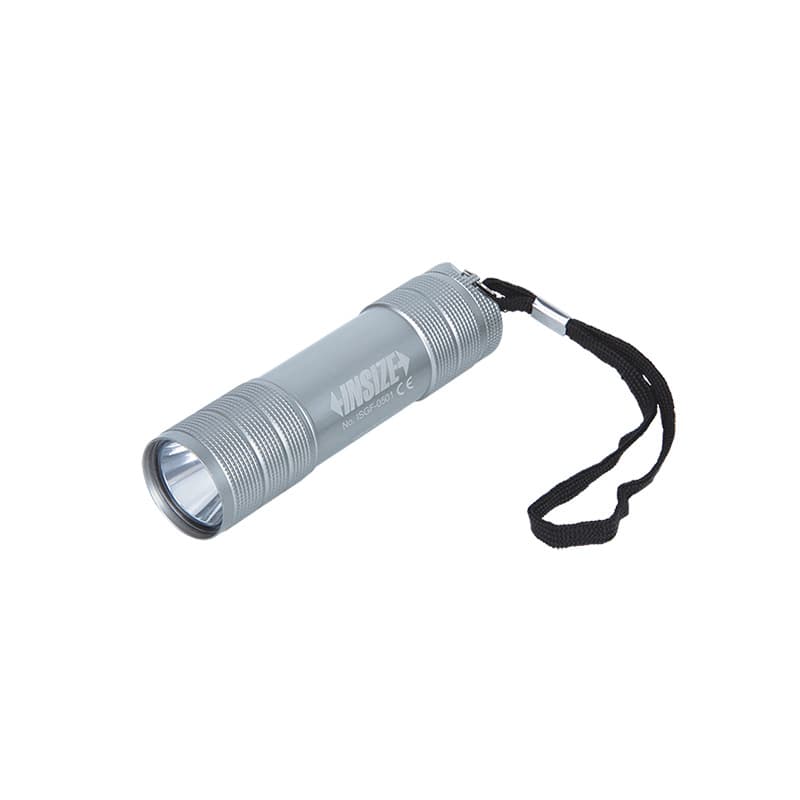
چراغقوه LED اینسایز مدل ISGF-0501
قیمت ثبت نشده
ناموجود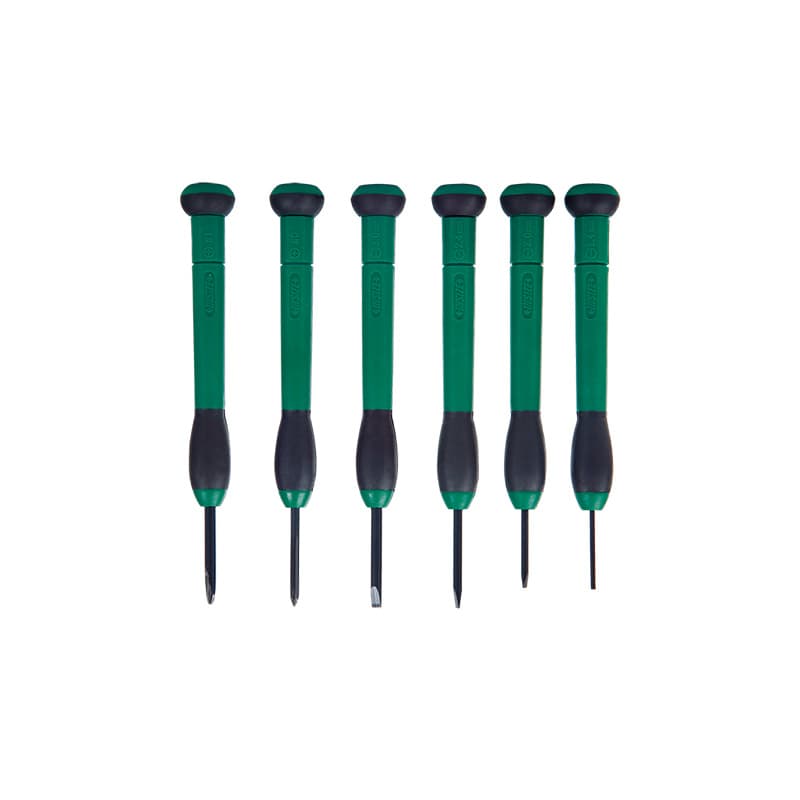 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
دسته «متعلقات و ابزارهای عمومی» در فروشگاه، مجموعهای متنوع از ابزارهای دستی و دستگاههای تخصصی را کنار هم قرار میدهد؛ از گیج نوک مته و گیج ورق تا پرگار فنری، تقسیمکُن، خطکش دیجیتال میکروسکوپی و سامانههای کالیبراسیون متر و خطکش. بنابراین یک ابزار واحد با کاربرد مشترک برای تمام محصولات این صفحه وجود ندارد. برای پیدا کردن گزینه مناسب، نام و کد محصول را همراه با نیاز کاری خود بررسی کنید. این راهنما کاربرد هر خانواده را جدا میکند تا ابزار اندازهگیری ساده، ابزار نشانهگذاری و دستگاه کالیبراسیون با هم اشتباه نشوند. در فهرست موجود حتی اقلام کارگاهی مانند پیچگوشتی دقیق و چراغقوه نیز دیده میشود؛ این محصولات ابزار اندازهگیری نیستند و برای انتخاب آنها باید مشخصات و کاربرد مستقلشان را در نظر گرفت.
عبارتهای جستوجویی مرتبط با این صفحه ممکن است شامل «گیج نوک مته 118 درجه»، «گیج ضخامت ورق»، «گیج ورق فولادی»، «پرگار فنری اندازهگیری»، «خطکش دیجیتال با میکروسکوپ»، «دستگاه کالیبراسیون متر نواری»، «کالیبراتور خطکش فولادی» و «ابزار عمومی اندازهگیری اینسایز» باشند. این عبارتها به محصولات کاملاً متفاوتی اشاره دارند؛ برای مثال، دستگاه کالیبراسیون خودکار یک سامانه رومیزی صنعتی است، اما گیج ورق یک شابلون دستی است. پیش از خرید از عنوان عمومی «گیج» نتیجهگیری نکنید و کد مدل و مشخصات رسمی را ملاک قرار دهید.
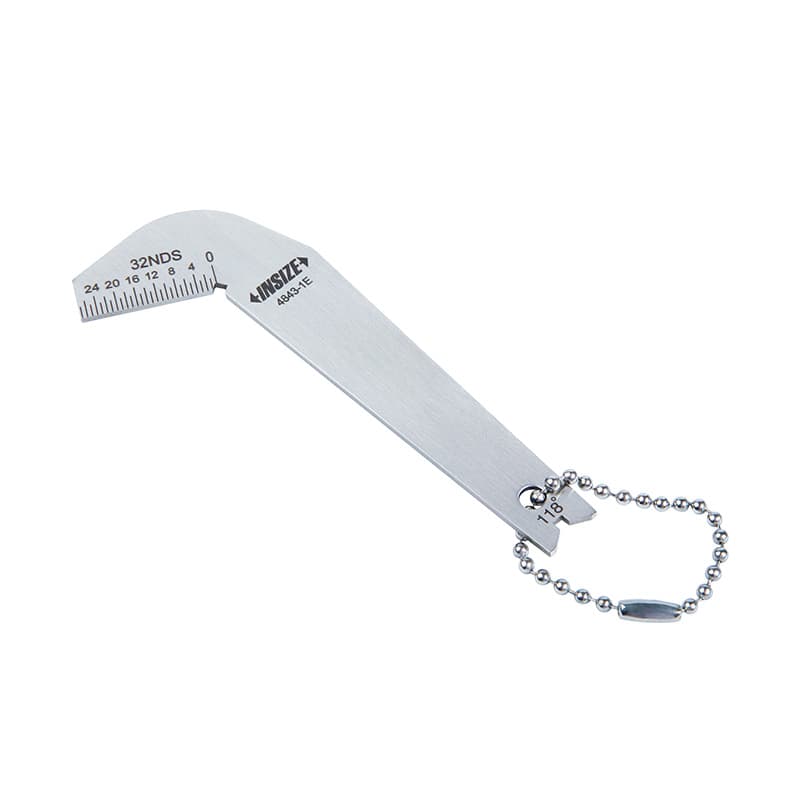
گیج نوک مته مدل 4843-1 برای متههای پیچشی با زاویه متداول 118 درجه طراحی شده است. کاربر میتواند از آن برای بررسی زاویه و وضعیت نوک مته و اینکه نوک نسبت به بدنه در وضعیت هممرکز قرار دارد استفاده کند. بدنه از فولاد زنگنزن ساخته شده و مشخصههای درجشده برای این مدل، دقت زاویهای ±0.5 درجه و دقت طولی ±0.5 میلیمتر است. این گیج ابزار سریع کارگاهی برای بررسی اولیه مته است؛ جایگزین دستگاه ابزارتیزکنی دقیق، پروفایلپروژکتور یا میکروسکوپ اندازهگیری برای ارزیابی کامل هندسه لبهها نیست.
گیج نوک مته 4843-1 را با گیج زاویه مته 4842-1 اشتباه نگیرید. گیج زاویه مته برای کنترل زاویههای متنوعی مانند 60، 70، 90، 118، 125، 135، 150 یا 160 درجه عرضه میشود؛ درحالیکه 4843-1 برای مته پیچشی 118 درجه و بررسی وضعیت مرکز نوک معرفی شده است. اگر مته شما زاویهای غیر از 118 درجه دارد، مدل 4843-1 را صرفاً به دلیل شباهت نام سفارش ندهید. زاویه مته، وضعیت هر دو لبه برنده، طول لبه و هممرکزی نوک میتوانند روی کیفیت سوراخ، نیروی برش و عمر ابزار اثر بگذارند.
برای بررسی، مته و گیج را تمیز کنید و مته را بدون فشار یا زاویهدادن ناخواسته روی مرجع گیج قرار دهید. نور کافی و دید مستقیم کمک میکند تفاوت دو سمت نوک مشخص شود. مته لبپر یا نامتقارن را پیش از استفاده مجدد بررسی و در صورت لزوم تیز کنید. اگر نتیجه باید برای یک فرایند حساس مستند شود، از ابزار اندازهگیری اپتیکی مناسب استفاده کنید؛ گیج دستی برای ارزیابی سریع و مقدماتی است و دقت آن نباید از مشخصات اعلامشده فراتر فرض شود.
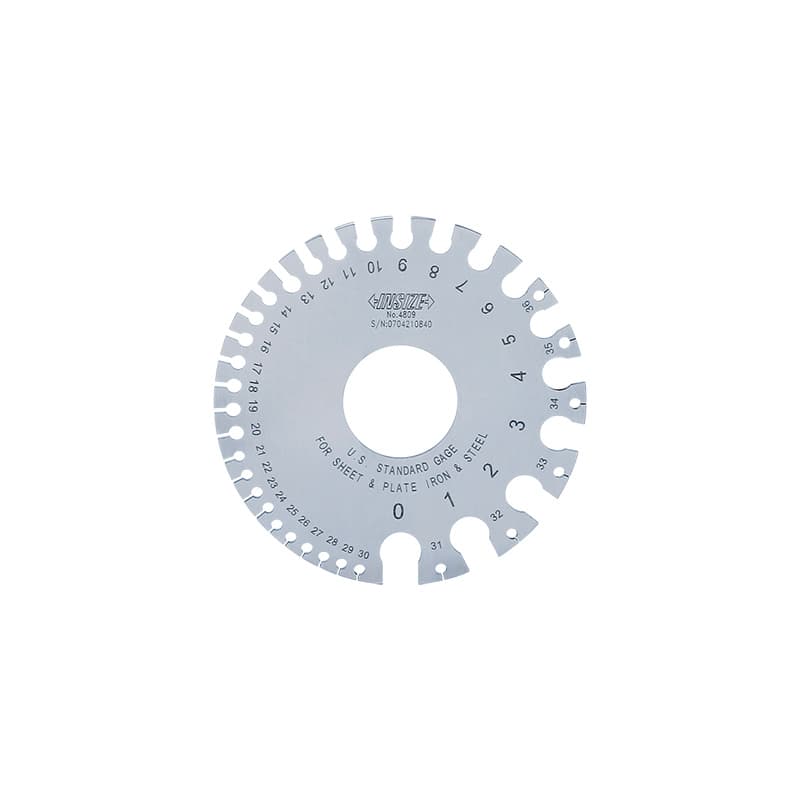
گیج ورق 4809 برای مقایسه ضخامت ورق فلزی، ورق آهن و فولاد با شمارههای استاندارد آمریکا به کار میرود. محدوده مدل از شماره 0 تا 36 گزارش شده و ضخامت متناظر در دو سر این بازه تقریباً از 7.938 تا 0.179 میلیمتر است. بدنه سختکاریشده با سختی HRC50 تا 57 معرفی شده است. این ابزار به کاربر اجازه میدهد ورق را با دهانه یا شیار متناظر مقایسه کند و شماره گیج را پیدا کند؛ شماره گیج را نباید با ضخامت میلیمتری مستقیم یا مقیاس خطی یکنواخت اشتباه گرفت. در بسیاری از سیستمهای گیج، افزایش شماره با کاهش ضخامت همراه است و تبدیل دقیق باید از جدول همان استاندارد خوانده شود.
در ایران ممکن است خرید با عبارتهای «گیج ضخامت ورق»، «گیج ورق آهن»، «گیج ورق فولادی» یا «شابلون ضخامت ورق آمریکایی» انجام شود. برای ورق آلومینیوم، مس یا سیمهای غیرآهنی، ابزار متناسب با همان استاندارد و جنس انتخاب کنید؛ مدل 4809 در اطلاعات سازنده برای ورق فلز، صفحه آهن و فولاد معرفی شده است. ضخامت واقعی را اگر لازم است بهصورت عدد میلیمتری با تلرانس کنترل کنید، با میکرومتر ورق یا ضخامتسنج مناسب اندازه بگیرید. گیج شمارهای برای مقایسه سریع و طبقهبندی بر اساس جدول استاندارد مفید است، اما جایگزین میکرومتر کالیبره در اندازهگیری دقیق ضخامت نیست.
سطح ورق را تمیز کنید و آن را در شیار مناسب بدون فشار زیاد امتحان کنید. رنگ، پوشش، پلیسه، اکسید، انحنا و زبری سطح میتوانند مانع نشستن صحیح ورق شوند. فشار زیاد باعث تغییر شکل قطعه نازک یا خطای قضاوت میشود. شماره انتخابی را با جدول سازنده یا استاندارد مورد استفاده در سفارش مطابقت دهید. اگر نقشه ضخامت را به میلیمتر مشخص کرده است، شماره گیج را بهعنوان مقدار جایگزین در گزارش ننویسید؛ مقدار متناظر استاندارد و تلرانس لازم را ثبت کنید.
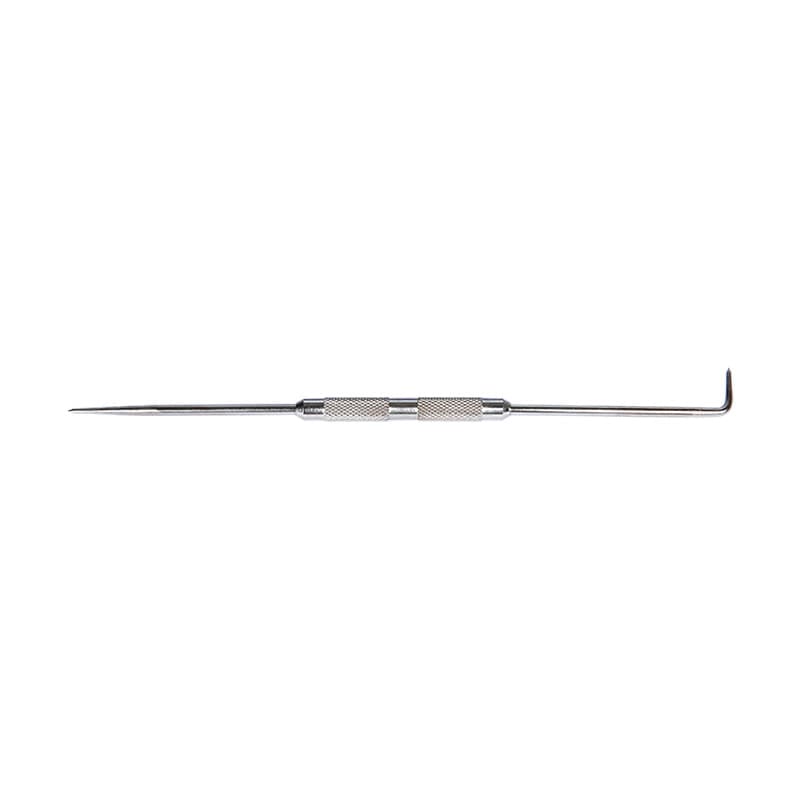
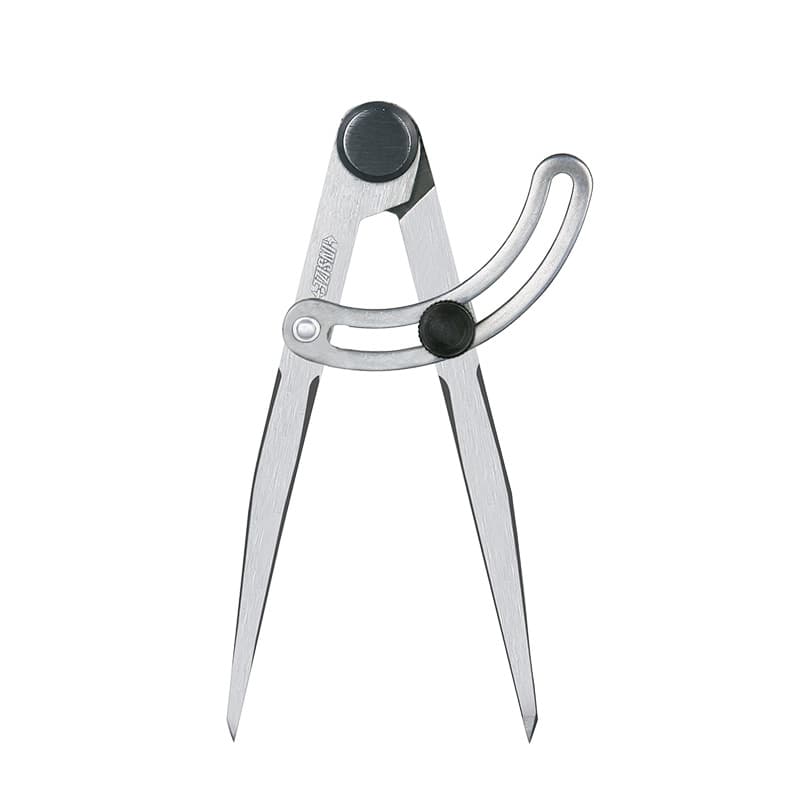
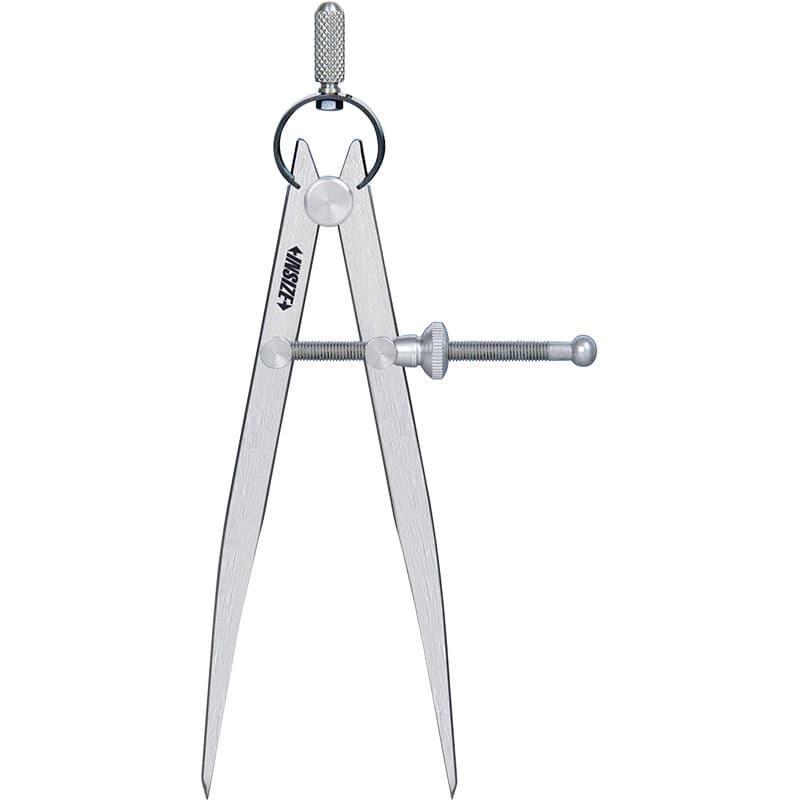
پرگار فنری یا تقسیمکُن ابزاری برای انتقال فاصله، خطکشی قوس، علامتگذاری و مقایسه ابعاد روی قطعه است. این ابزارها معمولاً مقدار را مانند کولیس روی نمایشگر یا مقیاس عددی نمیخوانند؛ اپراتور دهانه را تنظیم میکند و آن را با خطکش، قطعه مرجع یا سطح کار مقایسه میکند. سری 7260 از نوع پرگار فنری و سری 7247 تقسیمکُنهایی با طولهای اسمی مختلف را شامل میشود. مشخصات موجود به نسخههایی از حدود 140 تا 300 میلیمتر اشاره میکند. بدنه فولاد کربنی و نوکهای سختکاریشده برای تماس و نشانهگذاری مقاومتر هستند؛ این توصیف به معنی ابزار کالیبره با دقت اندازهگیری تضمینشده نیست.
پرگار بیرونی برای انتقال یا مقایسه قطرها و اندازههای خارجی استفاده میشود؛ نوع داخلی برای انتقال دهانه یا فاصله داخل قطعه است. تقسیمکُن معمولاً دو نوک تیز دارد و برای نشانهگذاری مرکز، تقسیم محیط یا انتقال فاصله میان نقاط به کار میرود. فشار فنر و تیزی نوک روی حس کاربر اثر میگذارد، اما عدد دقیق را باید با ابزار مدرج یا مرجع کنترل کنید. اگر تلرانس کم دارید، اندازه نهایی را با میکرومتر، کولیس یا دستگاه مناسب بسنجید. انتخاب طول نیز به بزرگترین دهانه مورد نیاز و فضای کاری بستگی دارد، نه فقط نام کد.
در انتخاب بین مدلها، دامنه دهانه، طول کلی، نوع لولا، تنظیم فنر و جنس قطعه را در نظر بگیرید. نوک را روی سطح حساس یا پرداختشده با فشار زیاد نکشید تا خط نیفتد. پس از استفاده، ابزار را تمیز و خشک کنید و از تغییر شکل نوک جلوگیری نمایید. اگر دو بازو لق یا نامتقارن شدهاند، انتقال فاصله تکرارپذیر نخواهد بود. در روشهای تولید، بهتر است از خطکش یا مرجع ثابت استفاده کنید تا تفاوت نیروی دست اپراتورها کمتر شود.
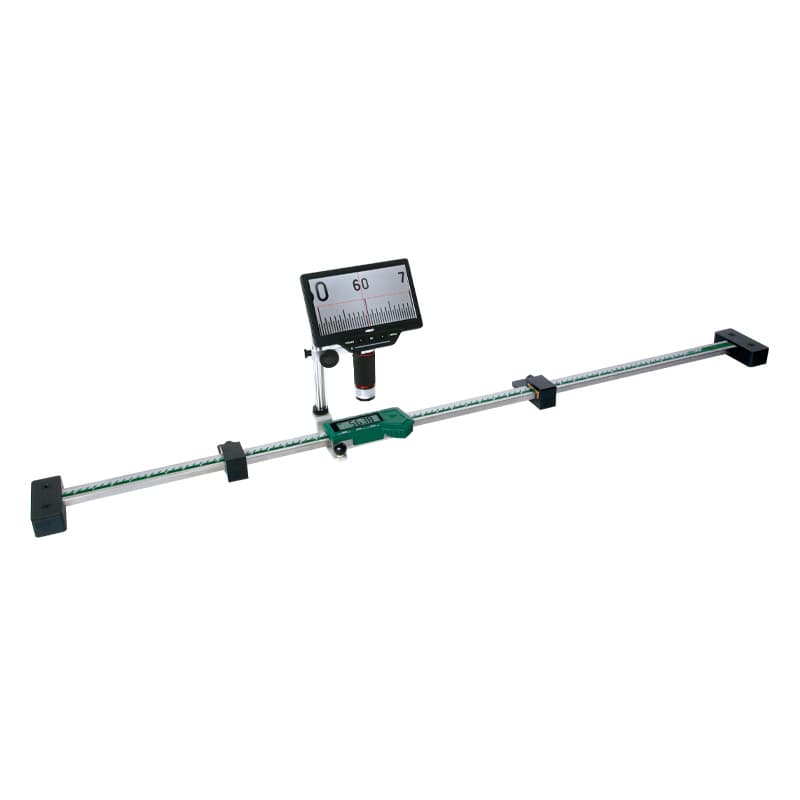
خطکش دیجیتال با میکروسکوپ سری 7100 ترکیبی برای اندازهگیری طولی و مشاهده دقیق خطوط مدرج است. محدودههای اسمی شامل 350، 450، 500، 700 و 900 میلیمتر هستند و دقت اعلامی با نسخه تغییر میکند: مدلهای 7100-400 و 7100-500 دقت ±0.05 میلیمتر، مدل 7100-600 دقت ±0.08 میلیمتر و مدلهای 7100-800 و 7100-1000 دقت ±0.10 میلیمتر دارند. طول کلی دستگاه از دامنه اندازهگیری بیشتر است؛ برای نمونه، نسخه 350 میلیمتری طول کلی 590 میلیمتر دارد. هنگام بررسی فضای نصب، طول کلی را با دامنه اندازهگیری اشتباه نگیرید.
میکروسکوپ همراه میتواند مشاهده لبه خط، نشانه یا موقعیت روی خطکش را آسان کند. این ترکیب برای بازرسی خطوط مدرج و مقایسه فاصلهها روی قطعه یا خطکش در محدوده مدل مفید است. بزرگنمایی و وضوح تصویر، میدان دید، صفحه نمایش، باتری، خروجی داده و روش نگهداری داده را بر اساس نسخه و اقلام همراه بررسی کنید؛ جزئیات ممکن است میان سریها تفاوت داشته باشد. مدل 7100 را با یک خطکش معمولی یا کولیس دیجیتال دستی یکی ندانید: این محصول ابزار اندازهگیری طولی با میکروسکوپ و آرایش کاری خاص است و به سطح نصب و روش همراستاسازی توجه میخواهد.
برای کار دقیق، دستگاه را روی سطح صاف و پایدار قرار دهید، خط مرجع را تمیز کنید و محور اندازهگیری را با مسیر جابهجایی همراستا سازید. خطای زاویه، دید نامناسب، لرزش، نور زیاد یا کم و آلودگی میتوانند تشخیص خطوط را دشوار کنند. دقت مدل را با تلرانس قطعه بسنجید و اگر هدف کالیبراسیون رسمی خطکش است، گواهی و روش مورد نیاز را جداگانه بررسی کنید. نام «میکروسکوپ» به تنهایی به معنی سامانه اندازهگیری تصویری کامل یا دقت بالاتر از مشخصات درجشده نیست.
ISC-T5001 سامانه خودکار برای آزمون و کالیبراسیون متر نواری فولادی است. نسخه پایه برای طول 5 متر معرفی شده و طول میز آزمون بنا بر سفارش قابل تنظیم است. این سامانه از دوربینهای صنعتی و پردازش تصویر برای خواندن خطوط مدرج، محاسبه خطا و تولید سوابق استفاده میکند؛ سازنده امکان ورود دستهای اطلاعات متر، انتخاب الگوی خط، ذخیره داده و تولید گزارش را توضیح داده است. گیره و نگهدارنده به تنظیم صفر و جلوگیری از لغزش جانبی کمک میکنند. دقت متر فولادی استاندارد طبق مشخصات رسمی بهصورت ±(0.03 میلیمتر + 3×10⁻⁵L) و راستایی حداکثر 0.1 میلیمتر بر متر ذکر شده است. واحد و تعریف L را در کاتالوگ و روش آزمون همان دستگاه کنترل کنید.
این محصول برای فروش متر نواری یا اندازهگیری روزمره مصرفکننده طراحی نشده است؛ یک سامانه تخصصی برای آزمایشگاهها و مجموعههایی است که مترهای فولادی را بهصورت تکراری بررسی میکنند. پیش از خرید، طول کاری واقعی، دامنه انواع متر، نوع خطکشی و فاصلههای آزمون، پیکربندی دوربین، رایانه و نرمافزار، میز سفارشی و شرایط محیطی را مشخص کنید. همچنین روشن کنید گزارش تولیدی با الزامات داخلی یا مشتری شما سازگار است یا نیاز به روش و قالب دیگری دارد. تشخیص خودکار خطاهای انسانی را کم میکند، اما صحت کالیبراسیون همچنان به مرجع، روش، شرایط و ردیابی وابسته است.
ISC-R1001 برای بررسی خودکار خطکش فولادی در بازه صفر تا 1000 میلیمتر معرفی شده است. مشخصات فروشگاه دقت ±0.01 میلیمتر، تفکیکپذیری 0.1 میکرومتر و تحلیل خودکار عرض و الگوی خطوط را ذکر میکند. سامانه از انکودر نوری، کنترل حرکت و بینایی ماشین استفاده میکند؛ نقاط آزمون میتوانند مطابق نیاز تعریف شوند و فرایند دادهبرداری و بررسی هر نقطه خودکار است. «تفکیکپذیری 0.1 میکرومتر» را با دقت کل ±0.01 میلیمتر یکی ندانید؛ این دو شاخص معنا و نقش متفاوت دارند.
ISC-R1001 و خطکش دیجیتال 7100 کاربرد یکسانی ندارند. 7100 ابزار اندازهگیری طول و مشاهده خطکش با میکروسکوپ است؛ ISC-R1001 سامانه ویژه راستیآزمایی یا کالیبراسیون خطکش فولادی با فرایند خودکار و گزارش داده است. اگر آزمایشگاه شما تنها گاهی یک خطکش را بررسی میکند، مقایسه هزینه سامانه با ارسال به آزمایشگاه بیرونی منطقی است. برای تعداد زیاد، نیاز به گزارش تکرارشونده و کنترل مشخصههای خطوط، خودکارسازی ممکن است زمان اپراتور را کاهش دهد. پیش از تصمیم، ابعاد دستگاه، برق، رایانه، نصب، آموزش، نرمافزار و کالیبراسیون مرجع را استعلام کنید.
در فهرست فعلی دسته، ست پیچگوشتی دقیق ISGF-0901 نیز دیده میشود. ترکیب درجشده شامل چهار سری دوسو با عرضهای 1.4، 2.0، 2.4 و 3.0 میلیمتر، دو سری چهارسو 0 و 1، کلاهک چرخان و فولاد CRV با سختی 52 تا 56 HRC است. این ست برای باز و بستهکردن پیچهای کوچک در مونتاژ و تعمیر ابزار یا تجهیزات ظریف مفید است؛ ابزار اندازهگیری نیست و برای پیچهایی که گشتاور کنترلشده میخواهند، پیچگوشتی گشتاورسنج یا دستورالعمل مربوط لازم است. سری مناسب را با شیار پیچ تطبیق دهید تا سر پیچ آسیب نبیند.
چراغقوه LED مدل ISGF-0501 نیز وسیله روشنایی کارگاهی است. مشخصات محصول به LED پرتوان، سه باتری AAA که همراه نیستند، شار نوری حداکثر 120 لومن، عمر تقریبی باتری 4 ساعت، برد اعلامی 70 متر و حفاظت IP54 اشاره میکند. روشنایی موضعی میتواند دید سطح، خطوط و نقاط دسترسی را در بازرسی بهتر کند، اما خود چراغ ابزار بازرسی اپتیکی کالیبره یا وسیله اندازهگیری نیست. اگر برای مشاهده داخل قطعه به دوربین یا بوروسکوپ نیاز دارید، این چراغقوه جایگزین ویدئواسکوپ نمیشود. نوع باتری و شرایط حفاظت را در برگه محصول همان نسخه کنترل کنید.
گیجهای دستی را پس از استفاده تمیز کنید و در محفظه بگذارید تا لبه یا شیار آنها لبپر نشود. از اعمال فشار اضافی یا استفاده از گیج برای اهرمکردن قطعه خودداری کنید. هنگام بررسی مته، قطعه برنده را با احتیاط حمل کنید و در وضعیت ایمن روی میز قرار دهید. در کار با پرگار و تقسیمکُن، نوک تیز را از دست و سطح پرداختشده دور نگه دارید. خطکش دیجیتال را در برابر ضربه و آلودگی مسیر حرکت محافظت کنید و باتری یا کابل را طبق دستور سازنده نگهداری نمایید.
سامانههای ISC را روی سطح مناسب و در محیطی با ارتعاش و تغییر دمای کنترلشده نصب کنید. دوربین و خطکش مرجع باید تمیز باشند؛ آلودگی، نور نامناسب یا حرکت ناخواسته گیره میتواند نتیجه را مخدوش کند. فایلهای داده و گزارشها را با شناسه وسیله آزمون، تاریخ و روش نگه دارید و از نسخه پشتیبان استفاده کنید. هر سامانه اندازهگیری یا کالیبراسیون باید خودش نیز در چرخه بررسی و کالیبراسیون باشد. چاپ گزارش خودکار بدون اعتبار مرجع یا روش آزمون، به تنهایی اثبات نمیکند که متر یا خطکش کالیبره شده است.
4809 گیج شمارهای برای استاندارد ورق آمریکا است. برای تبدیل شماره به ضخامت باید جدول متناظر را بخوانید. اگر مقدار میلیمتری دقیق لازم دارید، میکرومتر ورق یا ضخامتسنج متناسب انتخاب کنید.
خیر. مشخصات آن برای مته پیچشی با زاویه 118 درجه است. برای بررسی زاویههای دیگر، گیج زاویه مته متناسب مانند خانواده 4842 را بررسی کنید.
خیر، پرگار معمولاً فاصله را منتقل یا با مرجع مقایسه میکند و نمایشگر عددی ندارد. مقدار دقیق را با خطکش یا ابزار اندازهگیری مناسب بخوانید.
خیر. 7100 خطکش دیجیتال با میکروسکوپ است؛ ISC-R1001 سامانه خودکار آزمون و کالیبراسیون خطکش فولادی است. نوع کار، دامنه و گزارش آنها متفاوت است.
این دستگاه سامانه تخصصی آزمون متر نواری در آزمایشگاه یا واحد کنترل کیفیت است، نه متر نواری برای اندازهگیری روزمره. برای حجم کم آزمون، هزینه مالکیت و گزینه کالیبراسیون بیرونی را هم مقایسه کنید.
در درخواست قیمت، کد دقیق محصول و کاری را که میخواهید انجام دهید بنویسید. برای ابزار دستی، دامنه و استاندارد لازم را ذکر کنید؛ برای 7100 طول قطعه و نسخه مورد نیاز را مشخص نمایید؛ برای سامانههای ISC تعداد متر یا خطکش، حداکثر طول، نوع خطوط، فضای نصب و قالب گزارش را اعلام کنید. درباره کاتالوگ، اقلام همراه، نرمافزار، نصب، آموزش، خدمات کالیبراسیون، گواهی و مدت تأمین استعلام روشن بگیرید. قیمت و موجودی تجهیزات تخصصی وارداتی ممکن است تغییر کند و بعضی سیستمها نیاز به پیکربندی یا سفارش سفارشی دارند.
از آنجا که این دسته محصولات همخانواده نیستند، بهترین مسیر انتخاب، شروع از کاربرد و سپس بررسی کد مدل است: گیج نوک مته برای بررسی مقدماتی مته، گیج ورق برای مقایسه ضخامت با شماره استاندارد، تقسیمکُن برای انتقال و نشانهگذاری، 7100 برای اندازهگیری طولی همراه مشاهده میکروسکوپی، و ISC-T5001 یا ISC-R1001 برای سامانههای تخصصی آزمون و کالیبراسیون. پیچگوشتی و چراغقوه اقلام کمکی کارگاه هستند. این تفکیک باعث میشود عنوان کلی «ابزار عمومی» به خرید دقیقتر و انتظار واقعبینانه از هر محصول منتهی شود.