

 ناموجود
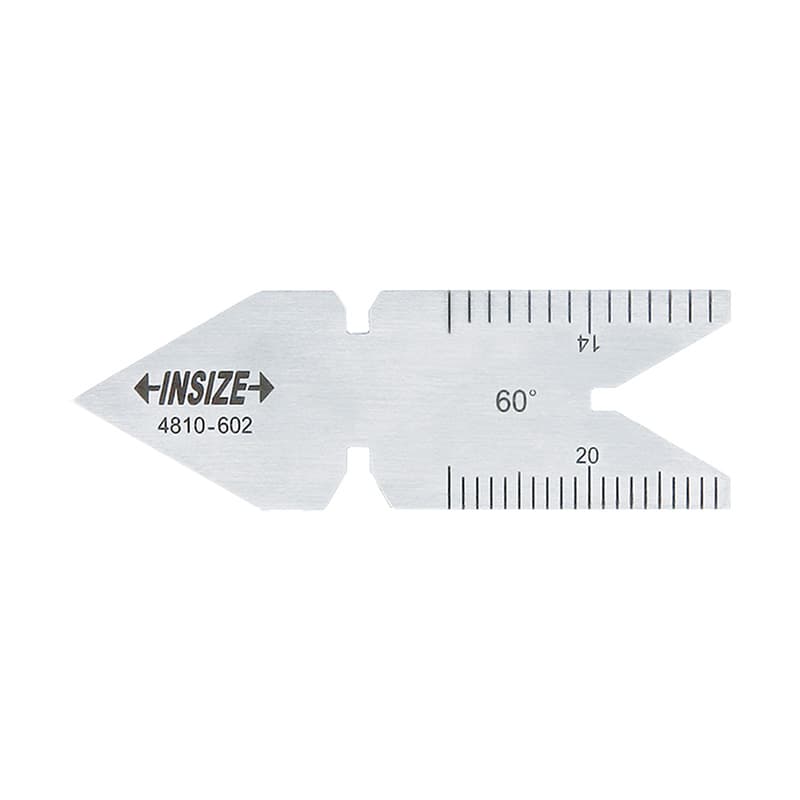
گیج مرکز و زاویه ابزار رزوهتراشی اینسایز مدل 4810
قیمت ثبت نشده
ناموجودگیج گام، رزوه و زاویه اینسایز در این دسته با خانواده سنجه مرکز 4810 شناخته میشود؛ ابزاری دستی برای کنترل زاویه دندانه رزوه و تنظیم یا بررسی ابزار برش پیچ روی ماشین تراش. نام انگلیسی این خانواده Center Gauge است و در بازار ابزار ممکن است با عبارتهایی مانند «گیج مرکز»، «سنجه مرکز»، «شابلون مرکز»، «گیج زاویه رزوه» یا «شابلون ابزار پیچبری» پیدا شود. مدل 4810 در نسخههای متریک 60 درجه، یونیفاید 60 درجه و ویتورث 55 درجه عرضه شده است. این وسیله را با ست تیغهای گیج گام رزوه اشتباه نگیرید: سنجه مرکز برای بررسی زاویه و قرارگیری ابزار و مقایسه برخی مشخصههای رزوه کاربرد دارد، اما اندازه دقیق قطر یا گام را مانند میکرومتر رزوه یا سامانه تخصصی اندازهگیری گزارش نمیکند.
در صفحه فروشگاه، عنوان دسته چند عبارت جستوجویی پرکاربرد را کنار هم دارد: گیج گام رزوه، گیج زاویه پیچ و گیج مرکز. محصول موجود در این دسته سنجه مرکز سری 4810 است، بنابراین تمرکز این راهنما روی همین خانواده و کاربرد واقعی آن است. اگر برای شناسایی گام رزوه پیچ یا مهره به ورقهای باریک دندانهدار نیاز دارید، باید به دنبال گیج گام رزوه یا شابلون گام رزوه جداگانه باشید؛ خانواده اینسایز 4820 نمونهای از چنین محصولی است، اما در فهرست فعلی این دسته قرار ندارد. روشنکردن این تفاوت پیش از سفارش از خرید ابزار نادرست جلوگیری میکند.
سنجه مرکز یک تیغه فلزی دقیق با زوایای مرجع و نشانههای مربوط به رزوه است. اپراتور از شیار یا لبه زاویهدار برای مقایسه فرم ابزار برش با زاویه موردنظر استفاده میکند و میتواند جایگاه ابزار تراشکاری را تنظیم کند. برای ابزارهای پیچبری، شکل نوک و زاویه طرفین باید با فرم رزوه سازگار باشد. قرار دادن سنجه کنار ابزار کمک میکند زاویه را بررسی کنید و برشابزار را در وضعیت مناسب ببندید. در فرایند تراش رزوه، تنظیم درست ابزار نسبت به محور قطعه اهمیت دارد؛ سنجه مرکز میتواند راهنمای سریع کارگاهی باشد، اما جای تنظیم دقیق ماشین، ابزار تیزشده صحیح و اندازهگیری نهایی رزوه را نمیگیرد.
این ابزار همچنین برای مقایسه زاویه 60 یا 55 درجه رزوه و بررسی برخی مشخصههای گام به کار میرود. روی نسخههای 4810، بخشهای مدرج یا شیارهای مرجع با استانداردهای رزوه مشخص مرتبطاند. برای نسخه متریک 4810-601 درجهبندیهای 0.5 و 1 میلیمتر و زاویه 60 درجه آمده است. نسخه یونیفاید 4810-602 نشانههای 14 و 20 در سمت جلو و 24 و 32 در سمت عقب دارد و با زاویه 60 درجه طراحی شده است. مدل 4810-55 برای رزوه ویتورث با زاویه 55 درجه است و نشانههای آن باید از روی جدول کد و سمت مربوط خوانده شود. پیش از انتخاب، رزوه مورد نظر را از روی نقشه یا استاندارد قطعه مشخص کنید؛ شکل ظاهری شیار به تنهایی نوع رزوه را تعیین نمیکند.
سنجه مرکز 4810 از فولاد زنگنزن ساخته شده و دقت زاویهای درجشده برای نسخه حاضر در اطلاعات محصول ±30 دقیقه است. این مشخصه را با دقت اندازهگیری ابعادی اشتباه نگیرید. ±30 دقیقه بیانگر دقت زاویهای ابزار است، نه دقت اندازهگیری قطر، گام یا عمق رزوه. اگر کنترل قطعه به تلرانس باریک و گزارش رسمی نیاز دارد، باید از روش و ابزار دقیقتر متناسب استفاده کنید. سنجه مرکز در بسیاری از کارگاهها ابزار آمادهسازی و کنترل سریع است؛ نتیجه آن برای تعیین قطعی همه ویژگیهای رزوه کافی نیست.
این نسخه برای فرم متریک با زاویه اسمی 60 درجه در نظر گرفته شده و تقسیمات 0.5 و 1 میلیمتر دارد. اگر نقشه قطعه از رزوه متریک استفاده میکند، این کد نقطه شروع مقایسه است. با این حال، انتخاب فقط از روی عبارت «متریک» کافی نیست؛ گام واقعی رزوه و کاربرد موردنظر را نیز بررسی کنید. سنجه مرکز برای شابلونکردن زاویه ابزار پیچبری و بررسی دیداری گامهای مشخص کاربرد دارد و برای اندازهگیری مستقیم گامهای دلخواه یا تأیید کلاس تلرانس رزوه طراحی نشده است.
رزوه یونیفاید نیز زاویه 60 درجه دارد، اما خانواده و روش بیان گام آن با رزوه متریک متفاوت است. نسخه 4810-602 نشانههای 14 و 20 در یک سمت و 24 و 32 در سمت دیگر دارد. این اعداد را در بستر سیستم مربوط به رزوه یونیفاید بخوانید و آنها را با تعداد دندانه یا گام متریک مخلوط نکنید. اگر قطعه از نوع UNC یا UNF است، از نقشه، مشخصات پیچ یا جدول استاندارد برای تعیین نوع و گام استفاده کنید؛ پس از آن، نسخه مناسب سنجه را انتخاب کنید. قطعهای که صرفاً زاویه 60 درجه دارد الزاماً رزوه یونیفاید نیست، زیرا رزوه متریک هم 60 درجه است.
رزوه ویتورث با زاویه 55 درجه شناخته میشود و با رزوههای 60 درجه متریک یا یونیفاید فرق دارد. نسخه 4810-55 برای این خانواده مناسب است. هنگام شناسایی قطعه قدیمی، ماشینآلات وارداتی یا رزوههایی که نقشه کامل ندارند، تفاوت زاویه میتواند سرنخ مهمی باشد؛ ولی فقط با نگاه به سنجه نمیتوان تمام مشخصات را قطعی کرد. گام برحسب تعداد دندانه در اینچ، قطر، پروفیل، نوع رزوه و کلاس نیز باید بررسی شود. رزوه 55 درجه را با رزوه لوله یا دیگر سیستمهای خاص یکی ندانید مگر آنکه استاندارد قطعه تأیید شده باشد.
زاویههای 55 و 60 درجه اختلاف کوچکی در ظاهر دارند، اما برای برش و درگیری رزوه مهماند. انتخاب زاویه اشتباه میتواند تماس ناقص، تمرکز تنش، لقی، دشواری مونتاژ یا آسیب به قطعه ایجاد کند. در کار تعمیرگاهی، اگر نوع رزوه نامعلوم است، از ابزار تعیین گام مناسب، نقشه یا مرجع معتبر کمک بگیرید. یک رزوه آسیبدیده نیز ممکن است بهدلیل سایش، ظاهر گمراهکننده داشته باشد؛ نمونهبرداری از چند دور رزوه و بررسی وضعیت ابتدا و انتهای آن کمک میکند ارزیابی کاملتری انجام شود.
گیج گام رزوه معمولاً مجموعهای از تیغههای ورقی با دندانههای متناظر با گامهای معین است. اپراتور تیغه را روی شیارهای رزوه قرار میدهد تا ببیند دندانهها بدون فاصله یا تداخل در پروفیل مینشینند یا خیر. ستهای متریک میتوانند گام را به میلیمتر نشان دهند و ستهای اینچی تعداد دندانه در هر اینچ را پوشش دهند. گیج گام برای شناسایی سریع گام معمولی کاربرد دارد، نه برای تأیید تمام تلرانسهای رزوه. کد 4810 خانواده سنجه مرکز است و هدف شاخص آن زاویه و تنظیم ابزار برش پیچ است؛ هرچند در توضیحات سازنده به بررسی زاویه و گام رزوه نیز اشاره شده، نباید آن را جایگزین ست تیغهای مناسب دانست.
گیج رزوه حدی، مانند گیج توپی و رینگی Go/No-Go، از روش دیگری استفاده میکند: قطعه را با حد پذیرش مقایسه میکند تا معلوم شود رزوه در محدوده تعریفشده قرار دارد یا خیر. این گیج معمولاً مقدار دقیق گام یا قطر را نمایش نمیدهد. میکرومتر رزوه، گیج رزوهای دیجیتال یا دستگاه اندازهگیری رزوه برای بهدستآوردن مقدار مشخص مناسبتر است. بنابراین، اگر هدف شما «تنظیم ابزار تراش»، «بررسی زاویه ابزار» یا «مقایسه سریع فرم رزوه» است، سنجه مرکز مطرح میشود؛ اگر هدف «تشخیص گام پیچ»، «کنترل Go/No-Go» یا «اندازهگیری مقدار رزوه» است، باید ابزار دیگری انتخاب کنید.
در آمادهسازی ابزار پیچبری، اپراتور تیغه ابزار را نسبت به الگوی زاویه سنجه بررسی میکند تا فرم نوک با رزوه هدف همخوان باشد. در صورت سنگزنی دستی ابزار، کنترل دو ضلع زاویه با الگو به تنظیم یکنواخت کمک میکند. سپس ابزار در ارتفاع و راستای مناسب نسبت به قطعه نصب میشود. این تنظیم ابتدایی میتواند کیفیت برش را بهتر کند و از ایجاد پروفیل نامتقارن بکاهد، اما ارتفاع ابزار، لقی ماشین، سرعت، پیشروی، روغنکاری و وضعیت تیزبودن لبه نیز روی نتیجه اثر دارند. سنجه مرکز همه این عوامل را ارزیابی نمیکند.
در ساخت رزوه روی دستگاه تراش، محور ابزار باید نسبت به محور قطعه در موقعیت مناسب قرار گیرد. برخی سنجهها کمک میکنند نوک ابزار همراستا شود و زاویه ابزار نسبت به محور بررسی گردد. اجرای صحیح معمولاً نیازمند توقف اسپیندل، تمیزکردن محل، فیکسکردن قطعه و نگاه عمود به مرجع است. استفاده از سنجه روی دستگاه در حال چرخش خطرناک است؛ ابزار را فقط در شرایط ایمن و طبق دستورالعمل کارگاه به قطعه نزدیک کنید. پس از تنظیم ابزار، رزوه آزمایشی را با گیج گام یا قطعه مرجع مناسب بررسی کنید و در صورت لزوم، تنظیمات را اصلاح کنید.
در تعمیر و بازسازی، گاهی رزوه موجود باید شناسایی شود تا ابزار مناسب انتخاب گردد. سنجه مرکز زاویه را میان چند سیستم متداول مقایسه میکند و نشانههای گام میتواند به تشخیص کمک کند. اما رزوههای فرسوده، پوششخورده، لهشده یا دارای پلیسه ممکن است نتیجه را منحرف کنند. علاوه بر زاویه، قطر نامی، گام، جهت راستگرد یا چپگرد، طول درگیری و استاندارد نیز باید مشخص شود. اگر قطعه ایمنی یا فشاربالا است، تشخیص چشمی با یک سنجه ساده کافی نیست و باید از نقشه، استاندارد و روش اندازهگیری مطمئن استفاده کنید.
سطح سنجه و ابزار برش را از پلیسه و آلودگی پاک کنید. سنجه را بدون فشار جانبی روی ضلع یا نوک ابزار قرار دهید و اختلاف زاویه را از نمای مستقیم بررسی کنید؛ زاویه دید مایل میتواند فاصله ظاهری ایجاد کند. لبههای مرجع را روی سطوحی بگذارید که بهدرستی پرداخت شدهاند و از لغزاندن سنجه روی نوک تیز خودداری کنید. برای تنظیم ماشین، اسپیندل را در وضعیت ایمن نگه دارید و قطعه یا ابزار را طبق روش کارگاه مهار کنید. پس از مقایسه، پیش از شروع برش ابزار را از مسیر حرکت خارج و فاصله ایمن را کنترل کنید.
برای بررسی گام، سنجه را روی چند دور رزوه قرار دهید و مطمئن شوید شیارها بدون فشار و بدون فاصله آشکار با فرم قطعه منطبق میشوند. سطح رزوه ممکن است مخروطی، آسیبدیده یا دارای براده باشد؛ در چنین شرایطی از چند نقطه کمک بگیرید. اگر دو گام نزدیک به هم هستند، آزمون را در امتداد بیشتری از رزوه تکرار کنید. نتیجه را به عنوان شناسایی مقدماتی ثبت کنید و در تصمیمهای حساس، آن را با گیج گام یا روش دقیقتر تأیید نمایید. سنجه دستی نمیتواند قطر متوسط یا گام مؤثر را با دقت میکرومتر گزارش کند.
پس از استفاده، سنجه را خشک و تمیز کنید و در محفظه محافظ بگذارید. از خمکردن تیغه، قراردادن زیر ابزار سنگین، زنگزدگی و تماس طولانی با رطوبت جلوگیری کنید. فولاد زنگنزن مقاومت خوبی در برابر خوردگی دارد، اما نگهداری نادرست یا مواد شیمیایی نامناسب میتواند سطح را لکهدار کند. اگر لبه مرجع لبپر شده یا تیغه تاب برداشته، مقایسه زاویه دیگر قابل اتکا نیست. ابزار را با کاغذ سنباده یا سنگ تیز نکنید؛ برداشت ماده هندسه مرجع را تغییر میدهد.
یکی از خطاها، فرضکردن استاندارد رزوه از روی ظاهر یا قطر اسمی است. پیچ متریک و یونیفاید هر دو زاویه 60 درجه دارند، اما گام و ابعاد اسمی آنها متفاوت است. رزوه ویتورث 55 درجه است، ولی تشخیص نوع آن تنها با زاویه هم کامل نمیشود. خطای دیگر، خواندن تعداد تقسیمات اینچی مانند مقدار متریک یا برعکس است. هنگام استفاده، واحد گام را همراه عدد بنویسید و سمت جلو یا عقب مدل 4810 را درست انتخاب کنید.
فشار زیاد روی سنجه ممکن است آن را به شیار اشتباه بنشاند یا قطعه و لبه را آسیب بزند. زاویه دید مایل، پلیسه و آلودگی نیز فاصلهای کاذب نشان میدهند. همچنین بررسی فقط یک دندانه ممکن است اختلاف گام را آشکار نکند؛ مقایسه چند دور رزوه معمولاً تصویر روشنتری میدهد. اگر رزوه داخلی است و دید محدود دارید، سنجه بیرونی ممکن است به تنهایی کافی نباشد. برای کنترل رزوه داخلی از گیج مناسب یا روش اندازهگیری طراحیشده برای همان هندسه استفاده کنید.
خیر. 4810 سنجه مرکز برای بررسی زاویه و تنظیم ابزار برش رزوه است و چند نشانه گام دارد. گیج گام تیغهای مجموعهای از ورقهای دندانهدار برای مقایسه گامهای متعدد است. برای شناسایی دامنه وسیع گامها، نوع ابزار را جداگانه انتخاب کنید.
نسخه 4810-601 با زاویه 60 درجه و نشانههای 0.5 و 1 میلیمتر برای کاربردهای متریک در این خانواده عرضه شده است. اگر گام دیگری لازم دارید یا شناسایی دقیق میخواهید، ست گیج گام متریک مناسب را بررسی کنید.
4810-602 برای رزوه یونیفاید با زاویه 60 درجه است؛ 4810-55 برای رزوه ویتورث با زاویه 55 درجه. این دو را براساس استاندارد رزوه قطعه انتخاب کنید، نه فقط بر اساس شباهت نام یا شکل تیغه.
این عدد مشخصه دقت زاویهای سنجه است و نشان نمیدهد قطر یا گام رزوه را با همین دقت اندازه میگیرد. برای اندازهگیری ابعادی یا تصمیم کیفی حساس، روش دیگری ممکن است لازم باشد.
برای بررسی سریع فرم ابزار یا مقایسه ابتدایی مناسب است، اما تأیید نهایی کلاس تلرانس، قطر مؤثر و انطباق کامل رزوه به روش و گیج متناسب نیاز دارد؛ در بسیاری از فرایندها گیج حدی یا ابزار اندازهگیری رزوه استفاده میشود.
بله، این یکی از کاربردهای اصلی خانواده 4810 است. تنظیم باید در وضعیت ایمن و با توقف ماشین انجام شود و ارتفاع، راستا و زاویه ابزار نیز بررسی شوند. سنجه مرکز جایگزین همه مراحل تنظیم ابزار نیست.
برای استعلام سنجه مرکز اینسایز، استاندارد رزوه و کد مورد نیاز را اعلام کنید: 4810-601 متریک 60 درجه، 4810-602 یونیفاید 60 درجه یا 4810-55 ویتورث 55 درجه. اگر نیاز شما شناسایی گام با ورقهای دندانهدار است، صریحاً «گیج گام رزوه» را بخواهید تا ابزار با سنجه مرکز اشتباه نشود. پیش از ثبت سفارش، کاربرد، واحد، نشانههای پوششدادهشده، وضعیت کاتالوگ، موجودی و مشخصات زاویه را با محصول تطبیق دهید. قیمت و موجودی کالاهای وارداتی ممکن است متغیر باشد؛ کد دقیق و نوع رزوه، استعلام را سریعتر و دقیقتر میکند.
جمعبندی اینکه سنجه مرکز 4810 ابزاری کارگاهی برای کنترل زاویه و تنظیم ابزار تراش رزوه است. نسخه متریک و یونیفاید هر دو زاویه 60 درجه دارند اما نشانههای گام و استانداردشان متفاوت است؛ نسخه ویتورث زاویه 55 درجه دارد. سنجه را برای بررسی سریع و تنظیم مقدماتی به کار ببرید و برای سنجش قطعی گام، قطر یا تلرانس رزوه از ابزار مربوط استفاده کنید. این تفکیک ساده کمک میکند عبارتهای جستوجویی مانند «گیج زاویه رزوه»، «سنجه مرکز تراشکاری» و «گیج گام پیچ» به انتخاب درست و متناسب با کاربرد واقعی منتهی شوند.