

 ناموجود
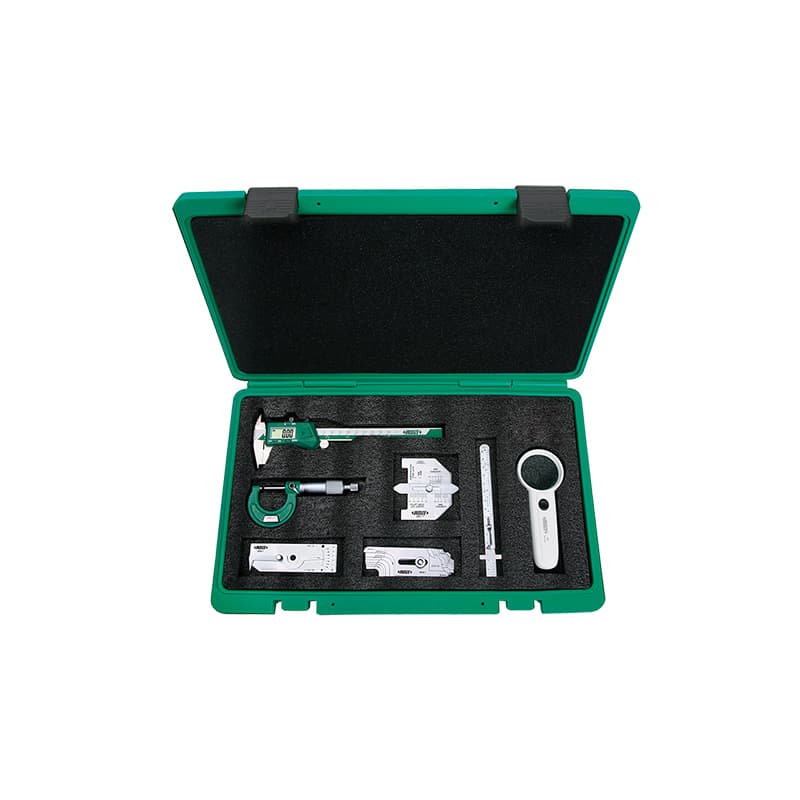
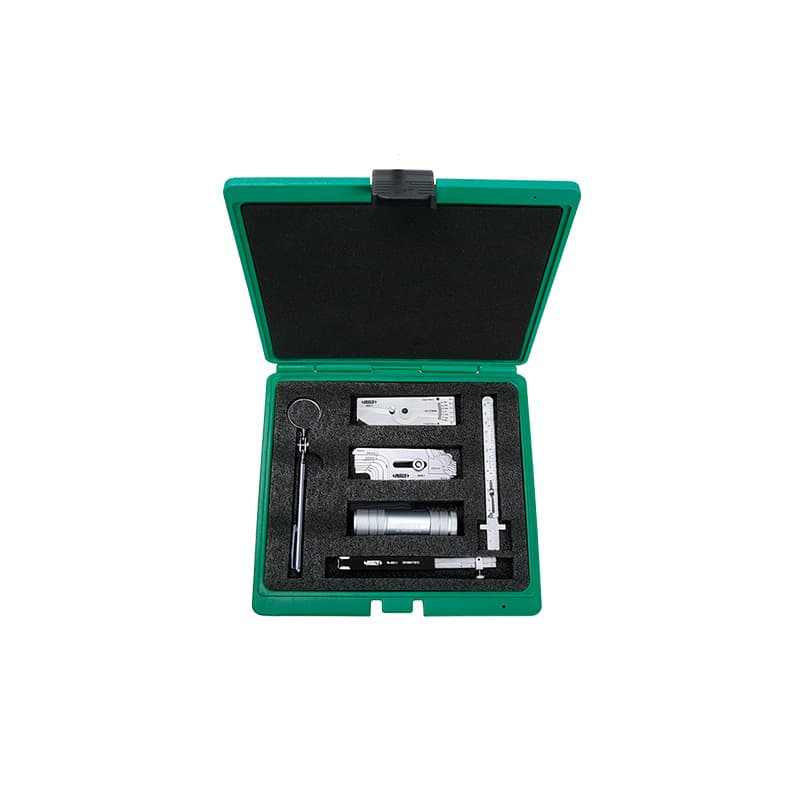
ست ۷ تکه بازرسی جوش اینسایز مدل 5072 | کولیس دیجیتال
قیمت ثبت نشده
ناموجود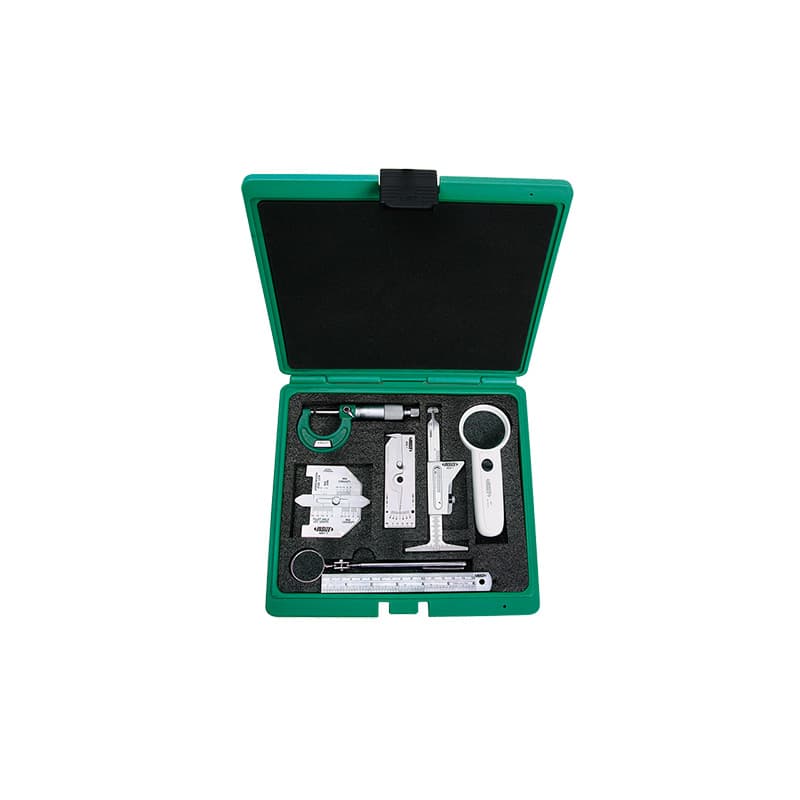 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
گیج جوشکاری ابزاری دستی برای کنترل ابعاد و شکل ظاهری اتصال جوششده است. جوشکار، بازرس یا کارشناس کنترل کیفیت با توجه به نوع اتصال میتواند ارتفاع تاج جوش، اندازهٔ ساق یا گلویی جوش گوشه، عمق زیربُرش، فاصلهٔ ریشه، زاویهٔ پخ، ناهماهنگی دو لبهٔ لوله و بعضی ابعاد تکمیلی را بررسی کند. در بازار ایران عبارتهای «گیج جوشکاری»، «گیج جوش»، «گیج فیله جوش»، «گیج جوش دیجیتال»، «گیج زیربُرش جوش» و «گیج جوش لوله» متداولاند. محصولات این دسته از ابزارهای چندکارهٔ ورقی تا مدلهای دیجیتال، گیجهای فیله، گیجهای اتصال لوله و ستهای چندتکه را شامل میشوند.
انتخاب گیج باید از نوع جوش و مشخصهای که در نقشه یا دستورالعمل بازرسی خواسته شده شروع شود. عبارت «گیج جوشکاری» برای همهٔ این ابزارها بهکار میرود، اما یک گیج عمومی ممکن است عمق زیربُرش را با دقت لازم نسنجد یا برای اندازهگیری ناهماهنگی داخلی لوله طراحی نشده باشد. کدهایی مانند 4830، 4831-20A، 4832-1، 4838-1، 4839-1 و 4849 هرکدام هندسه و دامنهٔ خاصی دارند. نام مدل و مشخصهٔ قابلاندازهگیری را از روی کاتالوگ همان کد کنترل کنید؛ توضیح فروشگاهی یا ترجمهٔ ماشینی نباید جای سند فنی را بگیرد.
در جوش لببهلب، فلز جوش ممکن است نسبت به سطح قطعه برجستگی داشته باشد. برخی گیجها برای سنجش ارتفاع تاج یا تقویت جوش مدرج شدهاند تا بازرس مقدار برآمدگی را با معیار نقشه یا روش بازرسی مقایسه کند. نقطهٔ مرجع، سطح پایه و موقعیت تماس باید درست انتخاب شوند؛ تماس روی پاشش جوش، آلودگی یا سطح موجدار میتواند قرائت را تغییر دهد. محدوده و گام درجهبندی بین گیجهای مختلف یکسان نیست.
گیج چندمنظورهٔ 4830 در صفحهٔ رسمی سازنده برای سنجش ارتفاع تاج در بازهٔ ۰ تا ۸ میلیمتر با درجهبندی ۰٫۱ میلیمتر و دقت اعلامی ±۰٫۱ میلیمتر معرفی شده است. این اعداد مشخصهٔ همان مدل و همان سنجشاند، نه مقدار قابل تعمیم به همهٔ گیجهای جوش. نسخههای دیجیتال نیز میتوانند خواندن را آسان کنند، اما وضوح نمایشگر به معنی دقت بیشتر برای همهٔ ویژگیها نیست.
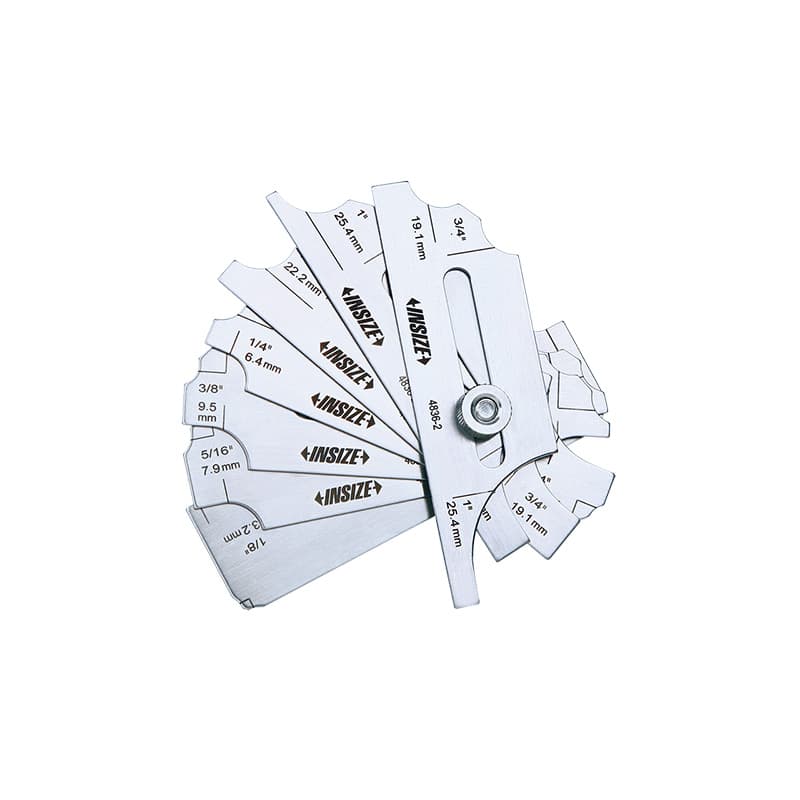
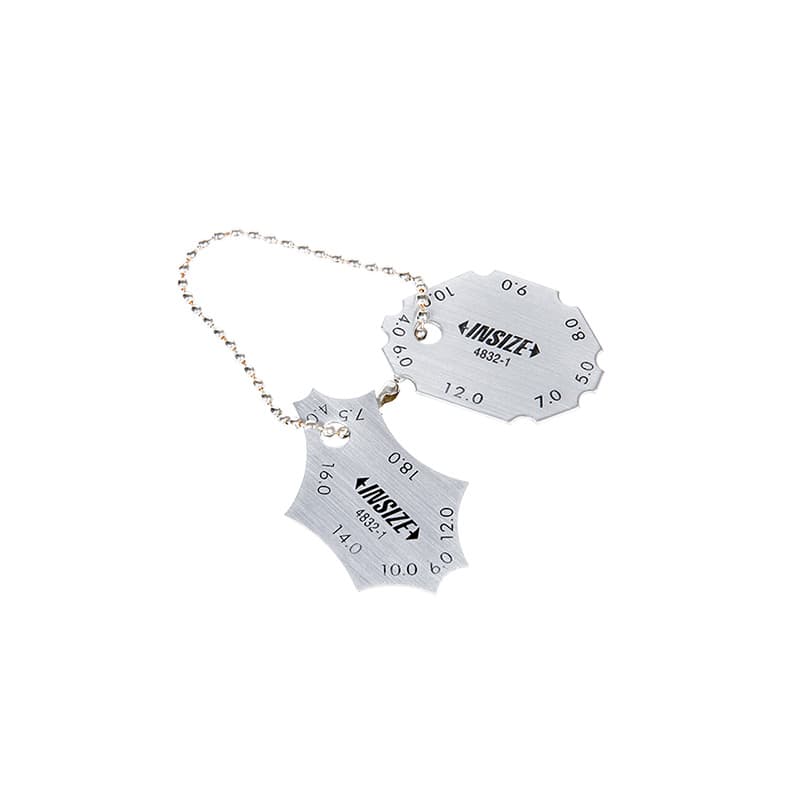
در اتصال فیله یا جوش گوشه، طول ساقها و اندازهٔ مؤثر گلویی از ویژگیهای مهم طراحی و بازرسیاند. گیج فیله برای مقایسهٔ شکل جوش با ابعاد مرجع یا اندازهگیری پارامترهای مشخص طراحی میشود. محصولات سری 4832 و مدلهای مشابه، مجموعهای از اندازههای ثابت یا لبههای پلهای دارند تا بازرس بتواند هندسهٔ اتصال را با ابزار مناسب مقایسه کند. سازنده برای یک گیج فیله ممکن است چند اندازهٔ ساق و گلویی و دقت اختصاصی تعیین کند؛ این دادهها را برای شمارهٔ دقیق مدل بررسی کنید.
«اندازهٔ ساق» و «گلویی مؤثر» مفهومهای یکسانی نیستند و روش کنترل آنها به شکل اتصال، زاویهٔ دو عضو و الزامات طراحی بستگی دارد. ابزار عمومی را برای جایگزینی محاسبهٔ طراحی جوش یا معیار پذیرش استاندارد بهکار نبرید. گیج تنها کمک میکند اندازهٔ هندسی قابلدسترسی را بسنجید؛ پذیرش جوش نیازمند نقشه، WPS یا دستورالعمل، استاندارد قراردادی و سطح پذیرش مشخص است.
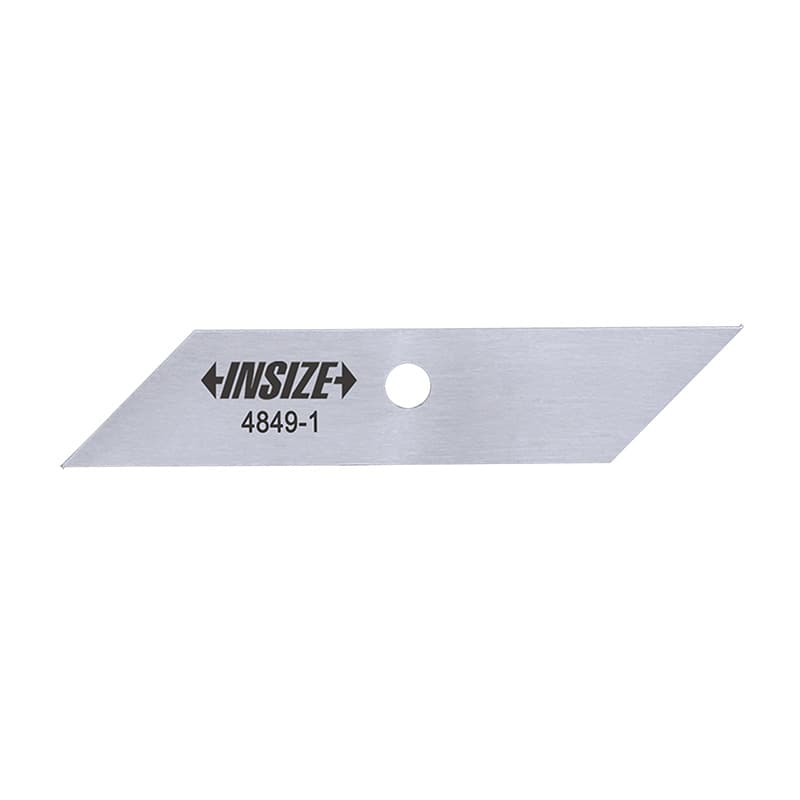
زیربُرش یا undercut شیار کنار پنجهٔ جوش است که در فلز پایه ایجاد میشود و عمق آن میتواند یکی از موارد بازرسی چشمی و ابعادی باشد. گیج زیربُرش برای دسترسی به همین ویژگی ساخته شده و معمولاً روش تماس و مقیاس متفاوتی نسبت به گیج فیله دارد. مدل 4849 اینسایز با عنوان Welding Undercut Gauge شناخته میشود. هنگام استفاده، سطح مرجع را روی فلز پایه قرار دهید و نوک اندازهگیری را با احتیاط در شیار بگذارید؛ فشار زیاد یا زاویهٔ نادرست ممکن است عمق را بیش از واقع نشان دهد.
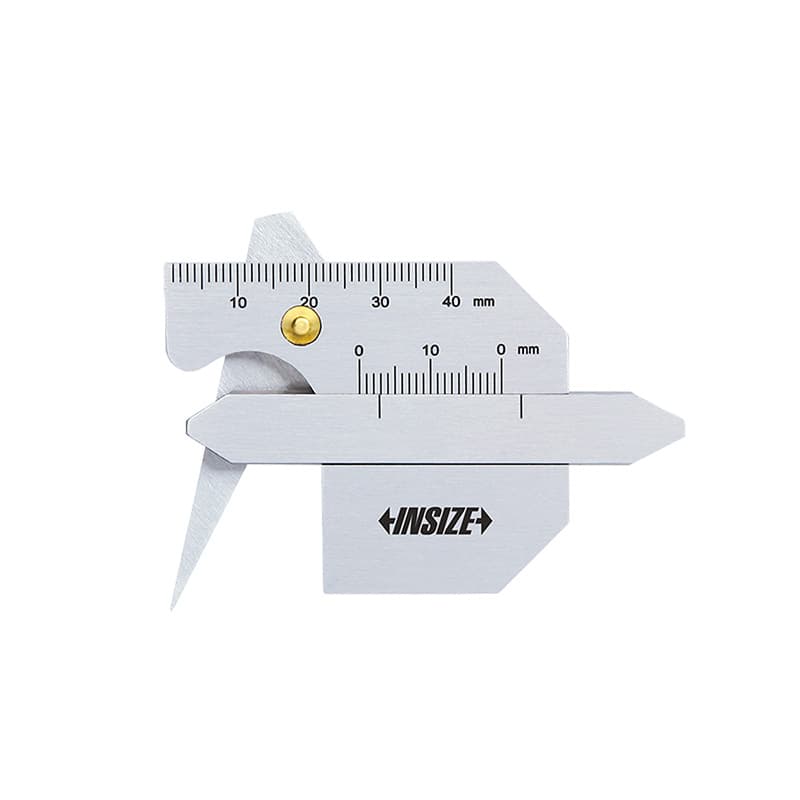
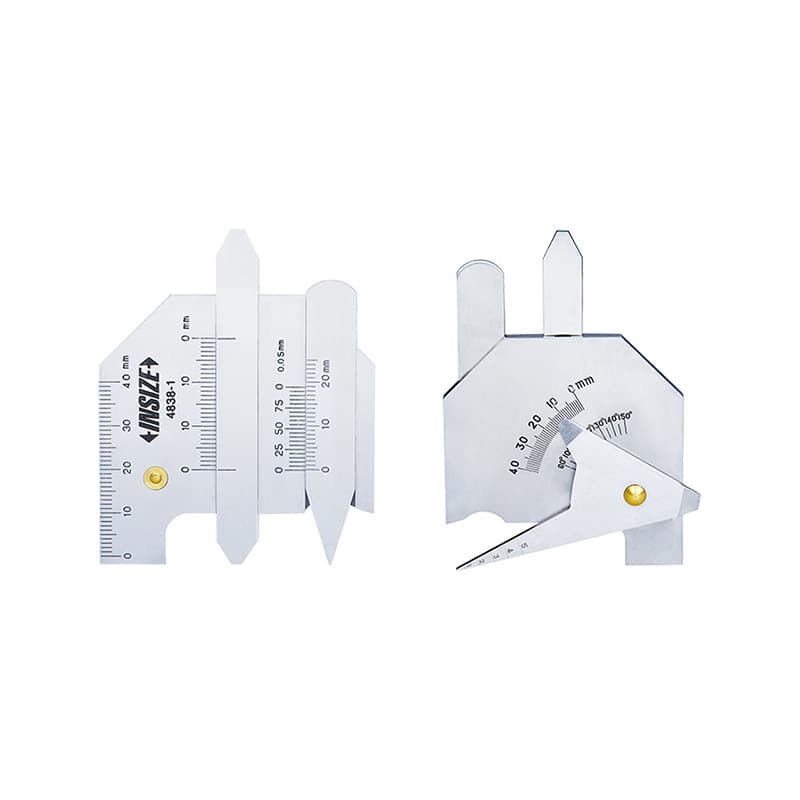
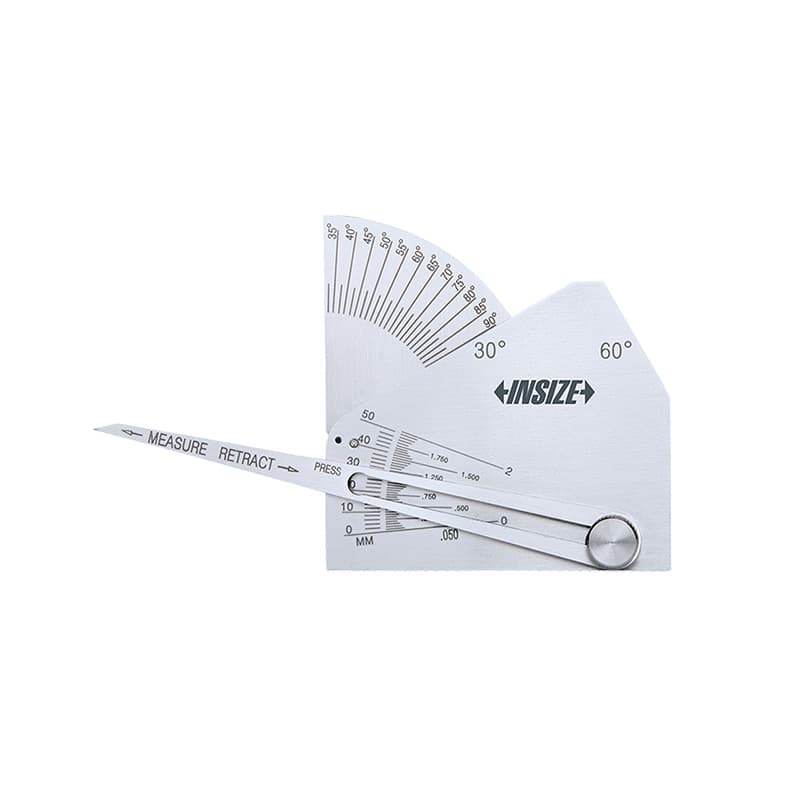
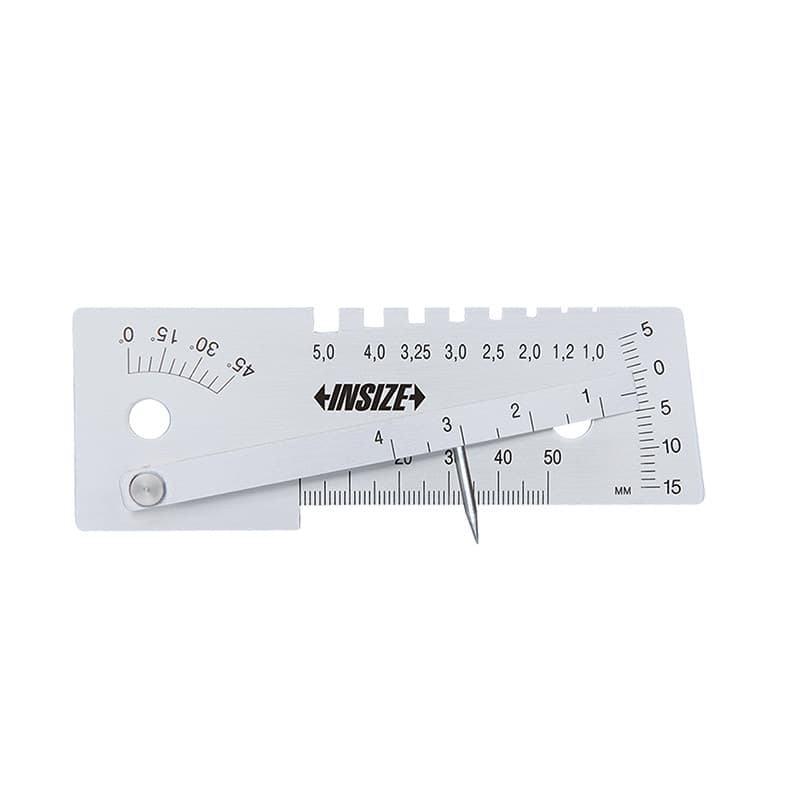
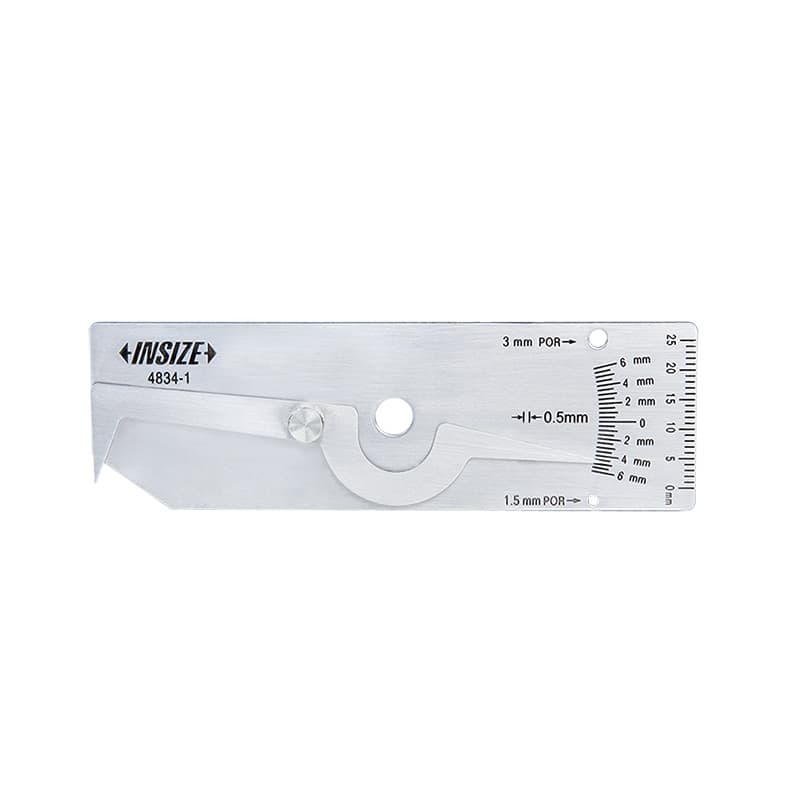
برخی گیجهای چندکارهٔ جوش، علاوه بر زیربُرش، ارتفاع تاج، ارتفاع ساق، اندازهٔ گلویی، طول جوش، زاویه یا فاصله را کنترل میکنند. مدل 4838-1 نمونهای از گیج چندمنظوره است که دفترچهٔ رسمی آن بازهها و دقتهای جداگانهای برای هر عملکرد تعریف میکند. برای مثال، دقت ارتفاع تاج، اندازهٔ گلویی و عمق زیربُرش یکسان نیست. از یک عدد کلی برای توصیف دقت کل ابزار استفاده نکنید و صفحهٔ مدل را با ویژگی مورد اندازهگیری تطبیق دهید.
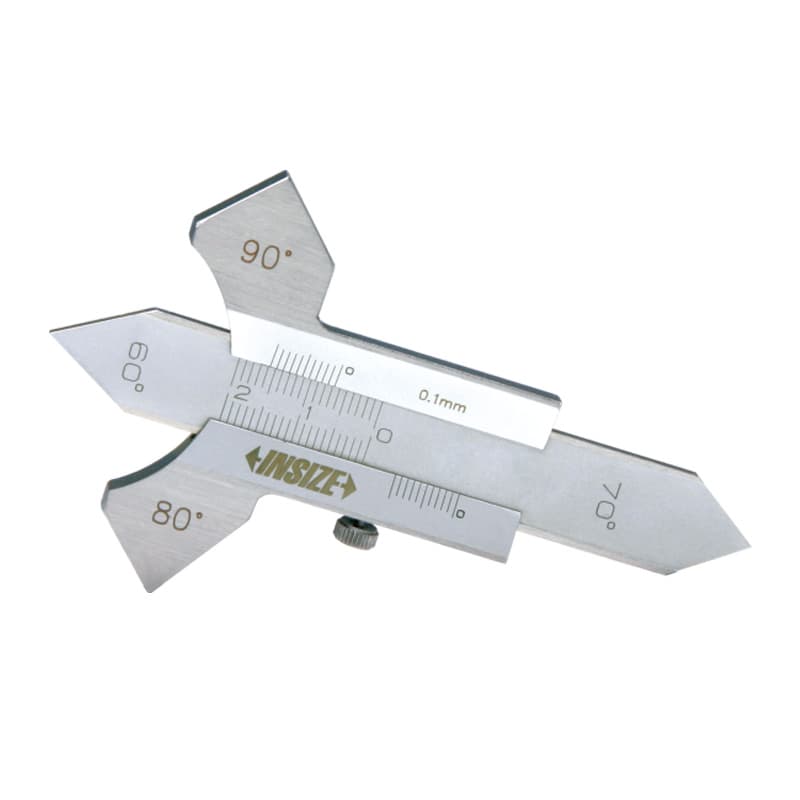
زاویهٔ پخ و شکل آمادهسازی لبه پیش از جوش روی نفوذ و هندسهٔ اتصال اثر میگذارد. بعضی گیجهای جوش زاویههای مرجع یا مقیاس قابل تنظیم دارند تا زاویهٔ اتصال یا پخ را کنترل کنند. در مدل 4830 زاویههای ۶۰، ۷۰، ۸۰ و ۹۰ درجه با دقت اعلامی ±۱ درجه فهرست شدهاند. برای گیجهای دیگر دامنهٔ زاویه میتواند فرق داشته باشد. اگر قطعه زاویهٔ مرکب یا سطح دسترسی دشوار دارد، ابتدا روش قرارگیری و خطای ناشی از تماس را بررسی کنید.
زاویهٔ پخ، زاویهٔ بازشدگی اتصال و زاویهٔ گونیایی سطح میتوانند متغیرهای متفاوتی باشند. هنگام گزارش، نام مشخصه را دقیق بنویسید و آن را صرفاً «زاویهٔ جوش» ثبت نکنید. برای قطعاتی که پیش از جوشکاری کنترل میشوند، گیج زاویه یا ابزار اندازهگیری مناسب ممکن است از گیج جوش چندکاره دقیقتر یا سادهتر باشد؛ انتخاب به الزامات نقشه و رویهٔ بازرسی وابسته است.
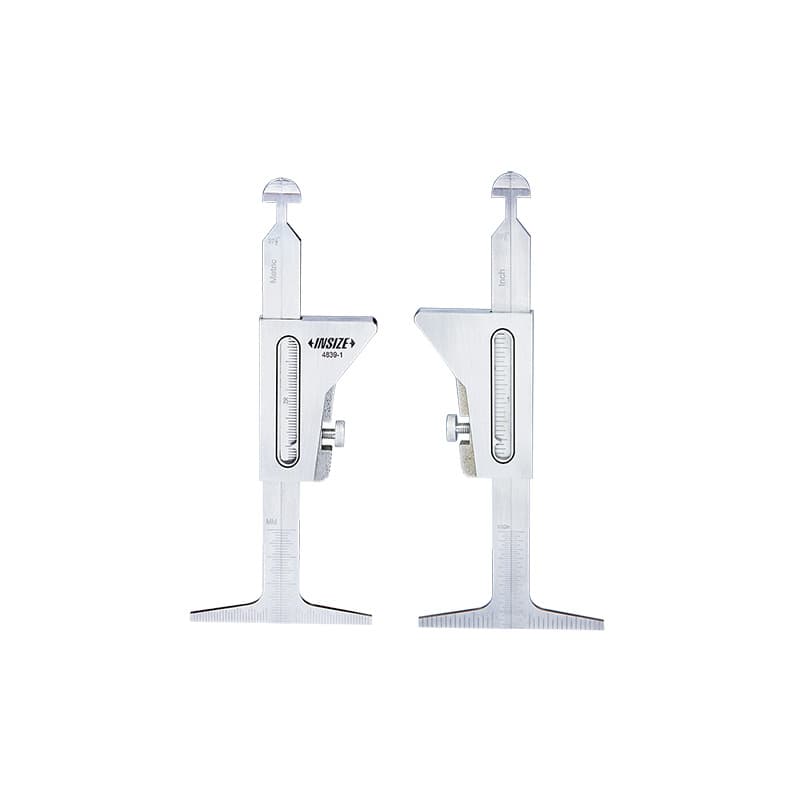
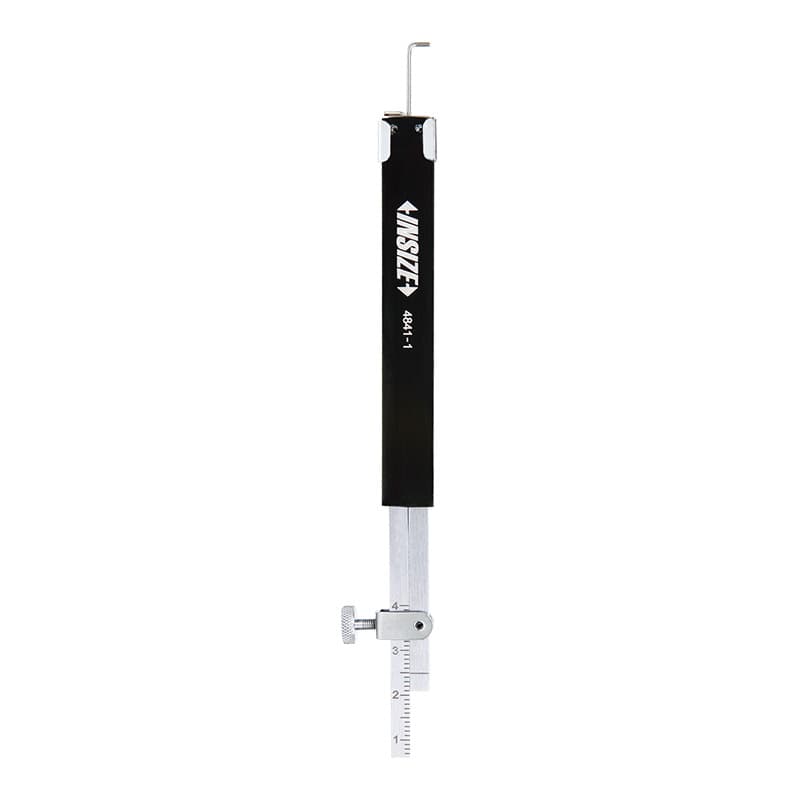
در مونتاژ اتصال، فاصلهٔ ریشه و همراستایی دو لبه پیش از جوش اهمیت دارند. برای لولهها علاوه بر ابعاد جوش، اختلاف همسطحی یا mismatch داخلی و وضعیت فیتآپ نیز ممکن است بررسی شود. گیج جوش لوله مانند مدلهای 4839-1 و 4841-1 برای مجموعهای از این سنجشها طراحی شده است؛ دامنهٔ کنترل و گام آن باید از دفترچهٔ همان کد خوانده شود. مدل مخصوص لوله را با گیج جوش عمومی اشتباه نگیرید، زیرا شکل تماس و ابعاد لوله در عملکرد آن نقش دارد.
در بعضی گیجهای لوله، اندازهگیری قطر دیواره، فاصلهٔ فیتآپ، ناهماهنگی داخلی، زاویهٔ پخ، ارتفاع تاج و ابعاد اتصال سوکتی در یک ابزار جمع شدهاند. برای نمونه، دفترچهٔ رسمی 4839-1 برای برخی سنجشها دامنههای مشخصی ارائه میکند و مشخص میکند که گام درجهبندی یا دقت هر مورد جداگانه است. قبل از ثبت سفارش، نوع لوله، ضخامت، قطر، دسترسی داخل/خارج، مدل اتصال و پارامترهای موردنیاز را فهرست کنید؛ عنوان «گیج لوله» بهتنهایی کافی نیست.
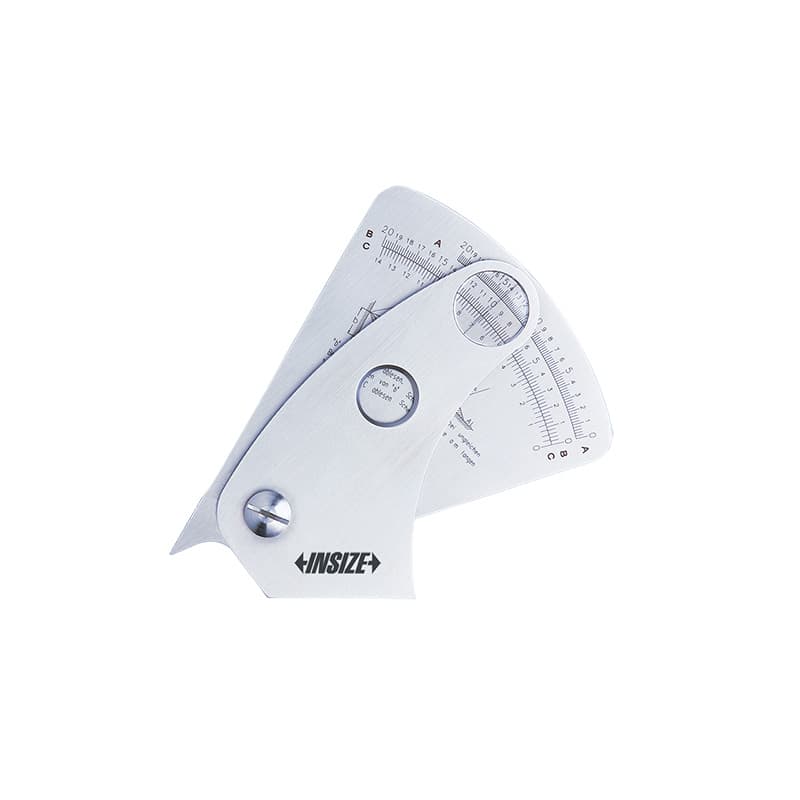
گیج چندکاره به بازرس اجازه میدهد چند اندازهٔ ظاهری را با یک ابزار کنترل کند؛ مانند ارتفاع تاج، اندازهٔ گلویی یا زاویههای مرجع. مدلهای 4830، 4840-1، 4850-1 و 4851-1 از خانوادههای مختلف گیج جوش هستند و قابلیتهای آنها یکسان نیست. طراحی چندکاره حمل و استفاده را ساده میکند، ولی ابزار برای همهٔ پارامترها الزاماً گستره یا دقت یکسان ندارد. هر قرائت را با بخش مربوط به همان مشخصه در مشخصات فنی بسنجید.
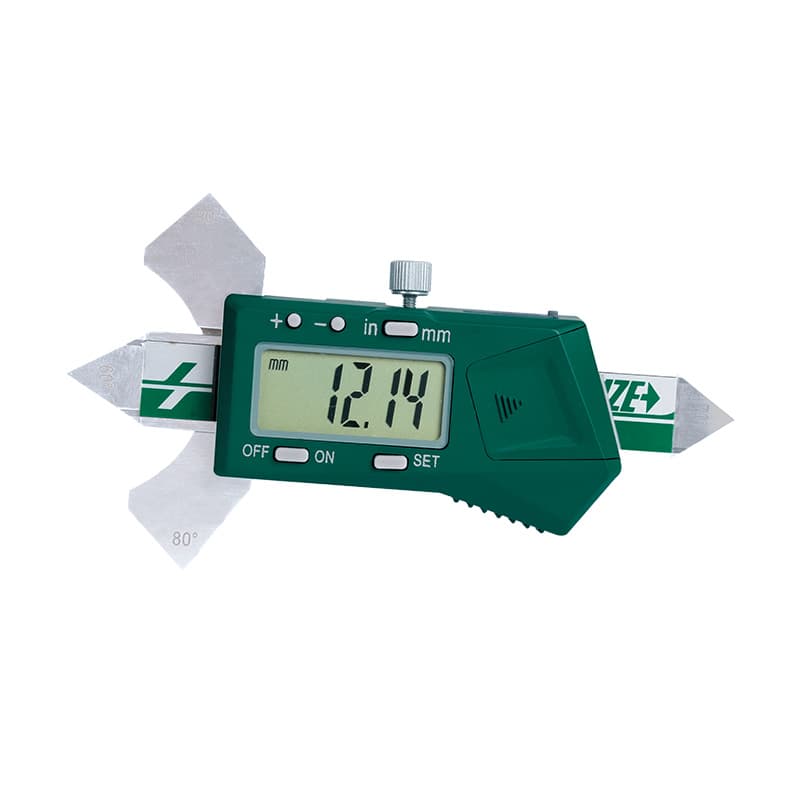
گیج دیجیتال 4831-20A نمایش عددی دارد و برای اندازهگیری برخی ابعاد مانند ارتفاع تاج و اندازهٔ گلویی فیله استفاده میشود. مشخصات رسمی برای ارتفاع تاج بازهٔ ۰ تا ۷ میلیمتر با تفکیکپذیری ۰٫۰۱ میلیمتر و دقت ±۰٫۰۳ میلیمتر را ذکر میکند؛ برای اندازهٔ گلویی، بازه و دقت متفاوت است و خروجی داده نیز در مستندات این مدل بهعنوان قابلیت ارائه نشده است. این مثال نشان میدهد نمایش دیجیتال، خروجی داده و دقت را باید سه ویژگی جداگانه بررسی کرد. بعضی مدلها فقط کلید صفر، تعویض واحد و روشن/خاموش دارند.
برای کار در محیط جوشکاری، وضعیت محافظت نمایشگر، باتری، خاموشی خودکار و پاککردن ابزار را طبق دفترچه بررسی کنید. جرقه، پاشش مذاب، میدان حرارتی و ضربه میتوانند به قطعهٔ الکترونیکی آسیب بزنند. دیجیتال بودن به معنی ضدآببودن نیست؛ درجهٔ حفاظت مدل را صریحاً بررسی کنید و در نبود درجهٔ IP، ابزار را در معرض مایع یا گردوغبار شدید قرار ندهید.
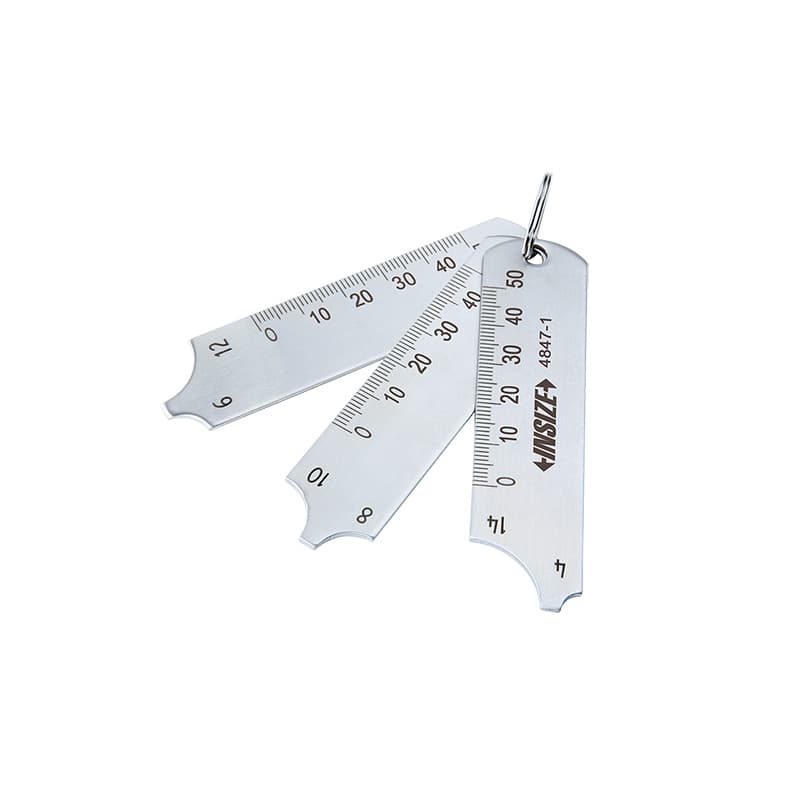
گیج فیله برای بررسی ابعاد جوش گوشه بهکار میرود و میتواند در قالب تیغههای پلهای، شابلون یا چند لبهٔ اندازهگیری ساخته شود. مدلهای 4832-1، 4836، 4846-1 و 4847-1 در مجموعهٔ حاضر قرار دارند. محدودهٔ اندازهگیری ساق و گلویی، شکل هر لبه، واحد حکشده و دقت را از مدل دقیق بخوانید. بعضی گیجها هر دو سمت را علامتگذاری میکنند تا خواندن اندازه آسانتر شود، اما جهت استفاده و تماس باید با دستورالعمل سازنده تطبیق داشته باشد.
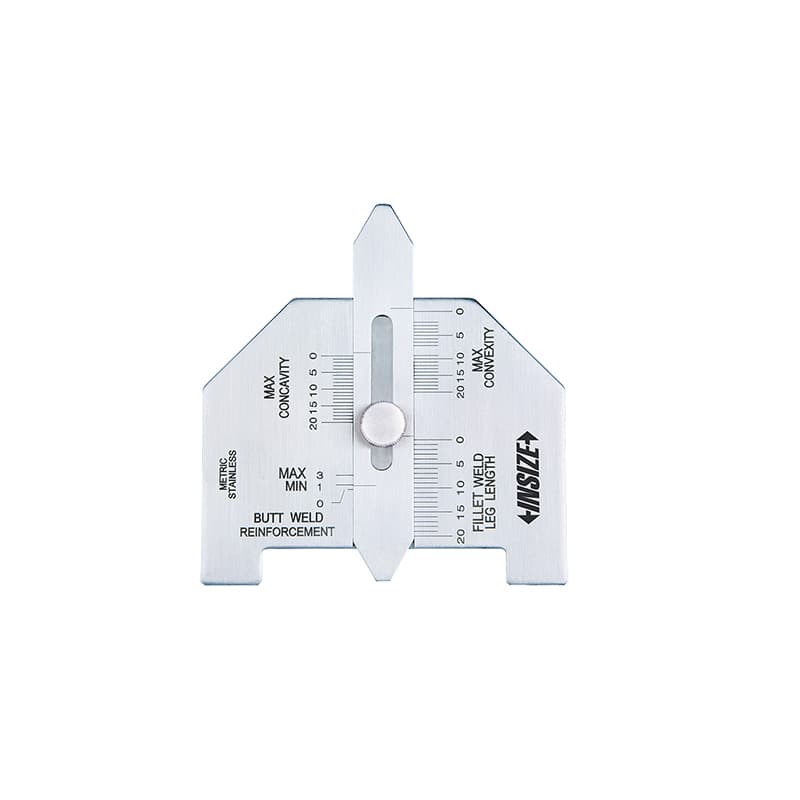
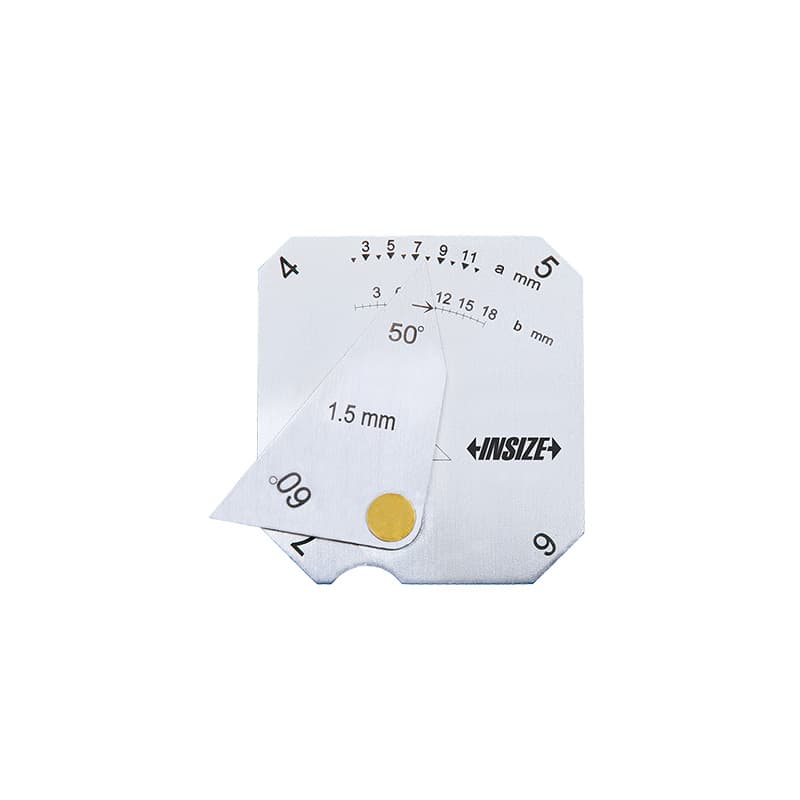
برای بازرسی مکرر چند نوع اتصال، ست چندتکه میتواند دامنهٔ اندازههای بیشتری را پوشش دهد و ابزار را بهصورت یک مجموعهٔ مشخص نگهداری کند. ستهای 5064، 5071 و 5072 در فهرست این دسته هستند. تعداد قطعات بهتنهایی معیار انتخاب نیست؛ فهرست اقلام، هر دامنه و کاربرد، جنس، کیف نگهداری، روش کالیبراسیون و امکان جایگزینی قطعه را بررسی کنید. ستها ممکن است شامل گیجهایی برای معیارهای مختلف باشند، بنابراین کاربر باید بداند هر قطعه برای کدام سنجش استفاده میشود.
سطح جوش و فلز پایه را از سرباره، پاشش آزاد و آلودگیهایی که مانع تماس درست میشوند پاک کنید، بدون آنکه عیب واقعی را با سنگزنی یا دستکاری پنهان کنید. قبل از قرائت، عملکرد گیج را روی مرجع یا در وضعیت صفر تعریفشده کنترل کنید. ابزار را طبق دستورالعمل روی محل مشخص قرار دهید و از اعمال فشار نامتعارف خودداری کنید. در جوشهای طولانی یا متغیر، فقط یک نقطه را نمونهٔ کل طول فرض نکنید؛ تعداد و محل اندازهگیری را طبق طرح بازرسی تعیین کنید.
برای هر نتیجه، شناسهٔ قطعه یا لوله، محل جوش، نوع اتصال، پارامتر اندازهگیری، کد گیج، واحد، مقدار قرائت، تاریخ و بازرس را ثبت کنید. اگر اندازهگیری نزدیک حد پذیرش است، ابزار با دقت و وضعیت کالیبراسیون مناسب بهکار رود و قاعدهٔ تصمیمگیری با مسئول کیفیت هماهنگ شود. گیج هندسهٔ قابل دسترسی را میسنجد؛ ترک، تخلخل داخلی، عدم ذوب، نفوذ ناقص یا عیوب زیرسطحی ممکن است به روشهای غیرمخرب دیگر مانند آزمون مایع نافذ، ذرات مغناطیسی، رادیوگرافی یا فراصوت نیاز داشته باشند.
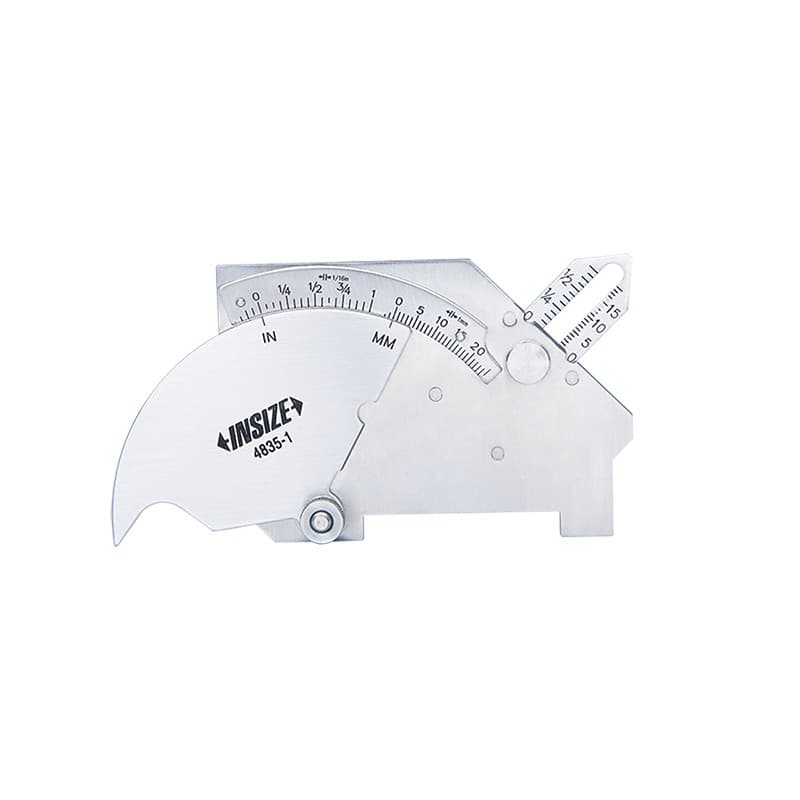
عبارتهای تجاری و فنی مرتبط شامل «خرید گیج جوشکاری اینسایز»، «قیمت گیج جوش»، «گیج جوش فیله»، «گیج جوش دیجیتال»، «گیج اندازهگیری ارتفاع تاج جوش»، «گیج زیربُرش جوش»، «گیج جوش لوله»، «گیج کنترل گلویی جوش»، «گیج اندازهگیری ساق جوش»، «گیج زاویه پخ جوش»، «گیج فاصله ریشه جوش» و «ست گیج جوشکاری» هستند. جستوجوی محصولات ایرانی نیز نشان میدهد فروشندگان برای مدلهای 4838 و 4835 از عبارتهایی مانند گیج جوشکاری، گیج طرح کمبریج و گیج چندکاره استفاده میکنند؛ برای سری 4832 عبارت گیج فیله جوش رایج است. این اصطلاحات را باید با کاربرد واقعی محصول هماهنگ کرد و واژهٔ «کمبریج» را تنها برای مدلی بهکار برد که طراحی آن واقعاً از آن نوع است.
در محتوای دسته، میتوان نیازهای انتخاب و تفاوت خانوادهها را پوشش داد؛ اما صفحهٔ هر محصول باید مدل، پارامترهای قابل اندازهگیری، بازه، دقت، درجهبندی، جنس، اقلام همراه و کاتالوگ را دقیق درج کند. عبارات «تست جوش» یا «بازرسی جوش» گستردهتر از گیجاند و ممکن است کاربران روشهای غیرمخرب یا خدمات آزمایشگاهی را نیز جستوجو کنند؛ متن باید روشن کند که این دسته ابزارهای کنترل ابعادی و ظاهری است، نه دستگاه آزمون فراصوت یا رادیوگرافی.
قیمت گیج جوشکاری به نوع ابزار، مکانیکی یا دیجیتال بودن، دامنه، تعداد کاربردهای قابل سنجش، جنس، تعداد قطعات در ست، کد مدل و مدارک و خدمات همراه بستگی دارد. گیج دیجیتال، گیج لوله یا ست چندتکه را نمیتوان تنها بر مبنای نام «گیج جوش» با یک ابزار ساده مقایسه کرد. قیمت بازار ایران نیز با موجودی و شرایط تأمین تغییر میکند؛ بنابراین قیمت روز باید همراه با کد کالا، وضعیت موجودی و اعتبار پیشنهاد اعلام شود.
در درخواست قیمت، نوع اتصال، نقشه یا مشخصهٔ بازرسی، پارامترهای موردنیاز، اندازههای حدودی، نیاز به ابزار دیجیتال، نیاز به کیف یا گواهی و تعداد گیجها را بنویسید. از فروشنده بخواهید جدول دقت را برای هر عملکرد جداگانه ارائه کند و نسخهٔ دفترچهٔ مدل را در اختیار بگذارد. در خرید سازمانی، تعداد ابزار، روش کالیبراسیون دورهای، شناسهگذاری و نگهداری را نیز در نظر بگیرید تا مجموعهٔ خریداریشده با دستورالعمل بازرسی هماهنگ باشد.
صفحهٔ رسمی 4830 برای این مدل اندازهگیری ارتفاع تاج، اندازهٔ گلویی فیله و چند زاویهٔ مرجع را فهرست میکند؛ بازه و دقت هر عملکرد متفاوت است. کد و دفترچهٔ همان نسخه را بررسی کنید.
نه لزوماً. نمایش عددی ممکن است قرائت را سادهتر کند، اما دقت، رزولوشن، دامنه و مقاومت محیطی باید برای همان مدل مقایسه شوند. ویژگیهای مختلف روی یک گیج میتوانند دقتهای متفاوت داشته باشند.
گیجهای جوش لوله برای برخی اندازههای مرتبط با فیتآپ، ناهماهنگی، ضخامت یا آمادهسازی لبه طراحی میشوند. مدل را با قطر و ضخامت لوله، نوع اتصال و پارامتر موردنیاز تطبیق دهید.
خیر. گیج فقط ابعاد یا ویژگیهایی را که برای آن طراحی شده میسنجد. پذیرش جوش باید براساس نقشه، استاندارد، روش بازرسی و در صورت نیاز آزمونهای غیرمخرب انجام شود.
گیج زیربُرش مانند مدل 4849 برای عمق این عیب هندسی طراحی شده است. محدوده و دقت را از مستندات مدل بخوانید و سطح مرجع و روش قرارگیری را درست رعایت کنید.
برای انتخاب گیج جوش اینسایز، نوع اتصال و پارامتر بازرسی را دقیق تعیین کنید، سپس بازه و دقت همان مدل را در کاتالوگ بررسی کنید. اگر با جوش لوله، اندازهگیری دیجیتال یا تصمیم پذیرش در مرز تلرانس سروکار دارید، کد کامل گیج و استاندارد یا دستورالعمل پروژه را پیش از خرید تطبیق دهید.