

 ناموجود
در حال بارگذاری صفحه
ناموجود ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
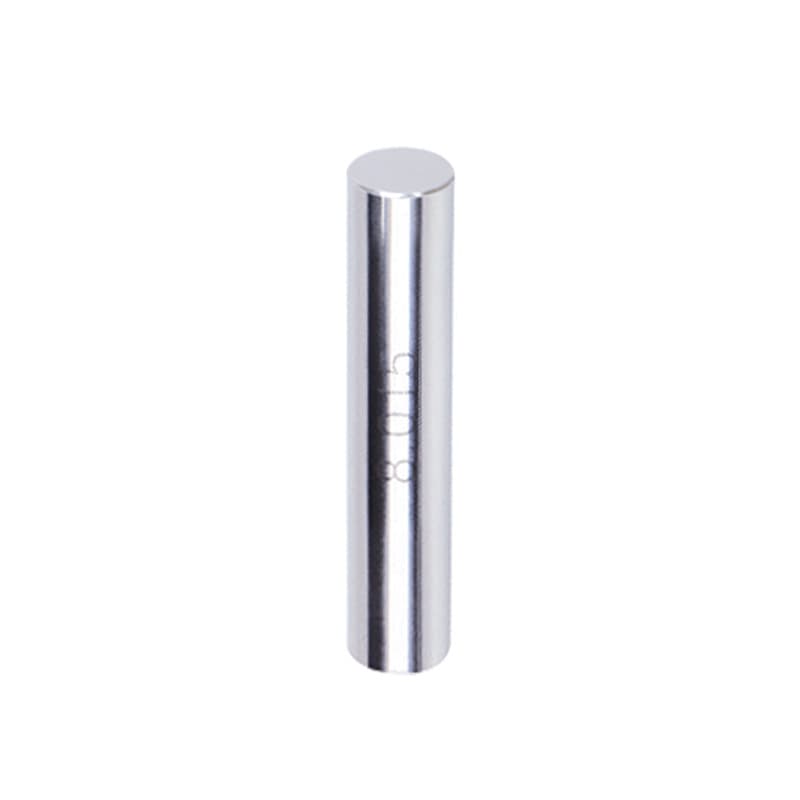
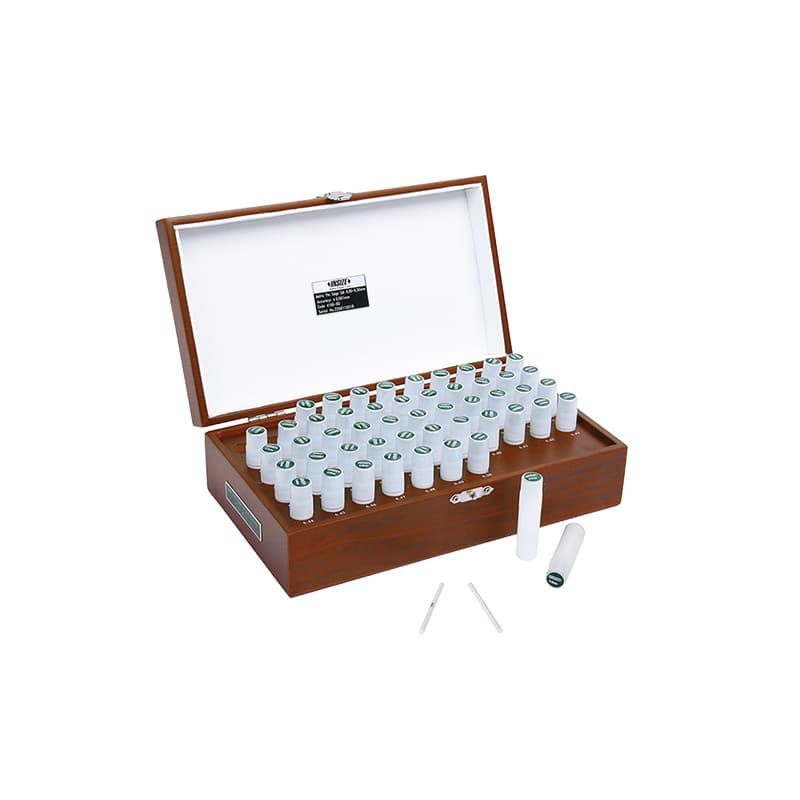
پین گیج یا گیج پین، میلهای استوانهای با قطر دقیق و معلوم برای بررسی اندازه سوراخ، کنترل عبورپذیری و ارزیابی فیت قطعات است. پینهای مرجع را بهآرامی در سوراخ قرار میدهند؛ عبور یک اندازه و ناتوانی اندازه بعدی در ورود، حدود قطر را مشخص میکند. در فارسی بازار، «پین گیج»، «گیج سوزنی»، «پین سنج»، «گیج پین برو نرو» و «ست پین گیج» برای این ابزار به کار میروند. محصولات این دسته هم ست فولادی یا سرامیکی، هم پین تکی در گامهای 0.01 و 0.001 میلیمتر، هم مجموعههای دقیق و دستدار و نیز دسته، جعبه و متعلقات را دربر میگیرند. پیش از خرید روشن کنید ابزار را برای بازرسی روزانه سوراخ میخواهید یا بهعنوان مرجع اندازهشناختی؛ گرید و گواهی لازم در این دو سناریو ممکن است متفاوت باشد.
پین گیج با مته، پین موقعیتدهنده، میله اندازهگیری ساده و گیج پلاگ رزوه یکی نیست. نوع ساده آن معمولاً قطر یک سوراخ استوانهای صاف را کنترل میکند؛ برای رزوه داخلی، پین به تنهایی شکل و گام رزوه را نمیسنجد. همچنین پین «Go/No-Go» معمولاً از جفت اندازههای حد بالا و پایین برای آزمون پذیرش استفاده میکند، در حالی که پینهای تکی با فواصل کوچک میتوانند اندازه سوراخ را بین دو مقدار محدود کنند. انتخاب به روش بازرسی، تلرانس نقشه و استاندارد قطعه بستگی دارد. در خرید به جنس، قطر واقعی، کلاس یا Grade، گام سایزها، طول و کد دقیق پین توجه کنید و تنها بر اساس تعداد پینهای داخل جعبه تصمیم نگیرید.
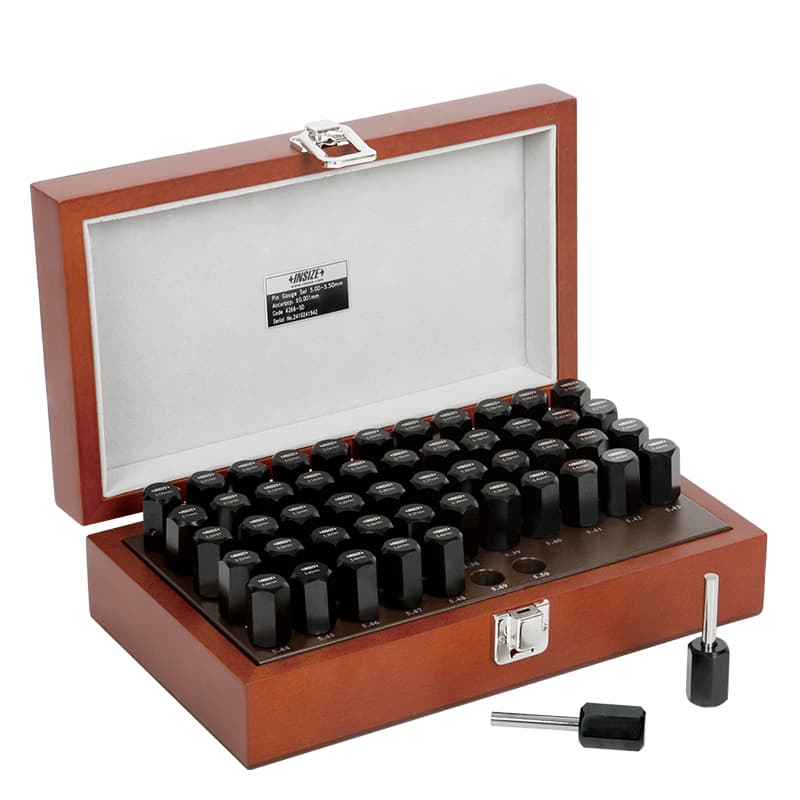
ستهای فولادی 4166 و مجموعههای دقیقتر 4267 طیفی از قطرهای مرجع را در یک جعبه نگهداری فراهم میکنند. طبق فهرست سازنده، زیرمدلهای 4267 با Grade 0 عرضه شدهاند؛ این خانواده برای کاربران حرفهای که کلاس بالاتر و پینهای جداگانه در بازههای متعدد لازم دارند مطرح است. جزئیات هر ست مانند دامنه قطر، تعداد، گام افزایش و حروف پسوند در خود کد قرار دارد و باید از جدول همان نسخه خوانده شود. عبارت «ست با دقت بالا» به تنهایی مقدار خطا یا تلرانس هر قطر را نمیگوید؛ برای بازرسی قراردادی، گواهی و کلاس موردنیاز را تأیید کنید.
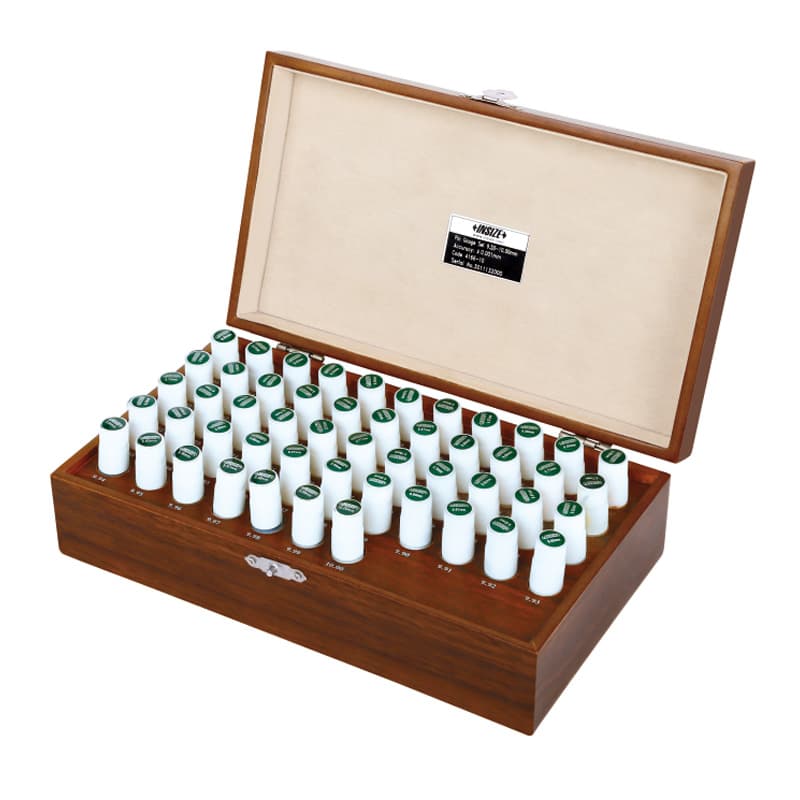
ستهای سرامیکی مانند 4169 در کنار ستهای فولادی عرضه میشوند. پین سرامیکی در برخی محیطها به سبب مقاومت خوردگی و ویژگیهای غیرمغناطیسی میتواند مناسب باشد و در برابر زنگزدگی سطحی حساسیت کمتری دارد؛ با این حال، ضربه یا افتادن همچنان میتواند باعث شکست یا لبپریدگی شود. جنس پین را با محیط، دفعات جابهجایی، روش نگهداری و امکان تعویض عضو گمشده بسنجید. هنگام خرید ست سرامیکی، دامنه و گام ابعاد را با نقشه قطعه تطبیق دهید و بررسی کنید شناسه سایزها و محفظه نگهداری واضح باشد. یک جعبه کامل اما با اندازههای نامتناسب برای فرایند شما، انتخاب مفیدی نیست.
مدلهای 4113 و 4192 پینهای سرامیکی تکی با گامهای نامگذاریشده 0.01 و 0.001 میلیمتر را دربر میگیرند؛ خانوادههای 4110 و 4118 پینهای فولادی تکی با همین گامها هستند. مدلهای 4215 و 4219 برای پینهای فولادی تکی با عنوان دقت بالا آمدهاند و 4214/4218 و 4266 مجموعهها یا پینهایی همراه دسته را پوشش میدهند. اینها را با هم یکی نگیرید: گام 0.001 میلیمتر به معنی فاصله کوچکتر بین اندازههای موجود یا مقدار تفکیک دسته است، نه تضمین خودکار خطای کل برابر یک میکرون. خطای مجاز قطر هر پین، کلاس و گواهی آن را از مشخصات رسمی همان کد بخوانید.
در روش Go/No-Go، اندازه حد پایین و حد بالا را از تلرانس سوراخ مشخص میکنند. پین Go باید مطابق قاعده پذیرش و عمق درگیری تعریفشده وارد شود؛ پین No-Go نباید از حد مجاز عبور کند. جزئیات این قاعده به استاندارد و نوع فیت وابسته است و برای هر قطعه باید از نقشه یا رویه کنترل کیفیت استخراج شود. اگر به جای جفت پین حدی، از مجموعه پینهای افزایشی استفاده میکنید، کوچکترین قطری که آزادانه و بدون فشار وارد میشود و بزرگترین قطری که وارد نمیشود، بازه اندازه سوراخ را محدود میکند. فشار زیاد، زاویه ورود یا چرخاندن اجباری پین میتواند هم نتیجه را مخدوش کند و هم سطح قطعه یا گیج را آسیب بزند.
دستورالعمل سازنده پین 4110 توصیه میکند پین را در امتداد محور سوراخ و با کمترین نیروی ممکن وارد یا خارج کنید؛ نباید آن را کج کرد یا با فشار چرخاند. ابتدا سوراخ را از پلیسه و آلودگی پاک کنید، سپس پین نزدیک به اندازه را انتخاب و نتیجه عبور/عدم عبور را ثبت کنید. برای تعیین بازه، اندازه بیشینهای را که وارد میشود و اندازه کمینهای را که وارد نمیشود یادداشت کنید. این روش برای کنترل قطر کاربرد دارد، اما اگر سوراخ مخروطی، بیضی، پلهدار یا زبر باشد، پین در وضعیتهای مختلف ممکن است رفتار متفاوتی نشان دهد. در آن شرایط باید عمق، جهت و روش اندازهگیری دقیقاً تعریف شود یا از ابزار مناسب دیگری کمک بگیرید.
گیج پین را با نیروی دست و بدون ضربه استفاده کنید. اگر ورود به زور نیاز دارد، آن را نشانه «پاس شدن» تلقی نکنید؛ درگیری بیش از حد میتواند به قطعه، سطح پین و اپراتور آسیب برساند. برای قطعههای دقیق، پلیسه لبه ورودی را کنترل و محل اندازهگیری را مشخص کنید. روغن یا آلودگی روی پین قطر مؤثر تماس و احساس اپراتور را تغییر میدهد. پین را پس از استفاده پاک کنید و طبق دستور سازنده از خوردگی محافظت نمایید.
پینهای فولادی متداول و مقاوم برای استفاده کارگاهیاند؛ در محیط مرطوب یا فرایندی که آهنرباییبودن نامطلوب است، پین سرامیکی میتواند گزینهای باشد، اما شکنندگی و نحوه نگهداری باید لحاظ شود. گام 0.01 میلیمتر برای غربالگری یا کنترلهایی که تفکیک بین دو صدم میلیمتر کافی است میتواند اقتصادی باشد. گام 0.001 میلیمتر به کاربر امکان میدهد اندازههای نزدیکتری را امتحان کند، ولی برای نتیجه معتبر باید خطای پین، تلرانس سوراخ، نیروی تماس، دمای قطعه و روش آزمون نیز مناسب باشند. هرجا تلرانس قطعه بسیار محدود است، با مسئول اندازهشناسی تعیین کنید کلاس و گواهی چه سطحی لازم دارد.
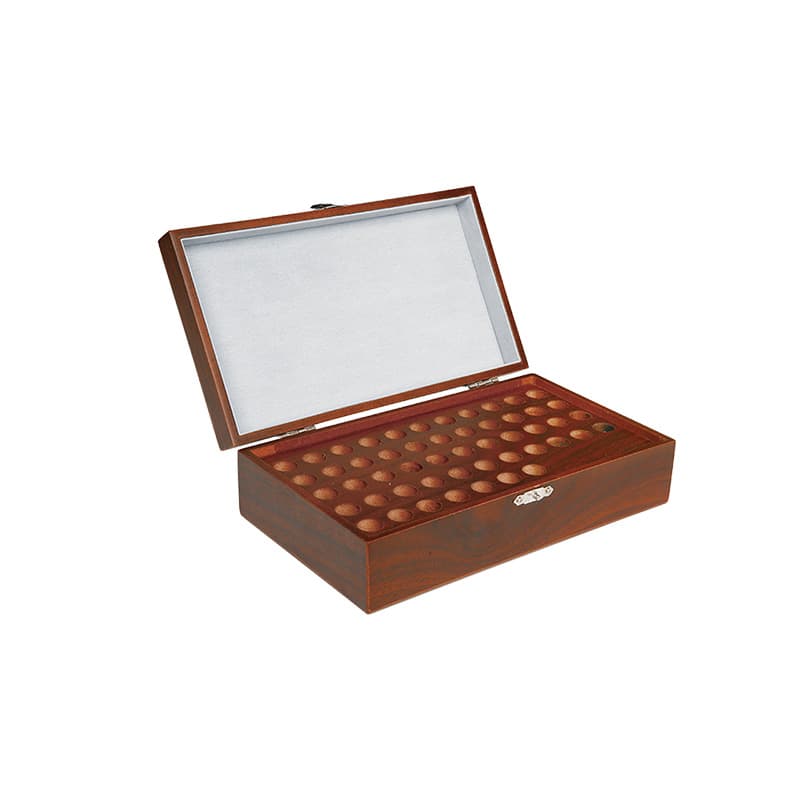
ستهای طبقهبندیشده میتوانند بازههایی با گام ثابت یا ترکیبی را پوشش دهند. پیش از خرید جدول قطرها را با اندازههای واقعی قطعات خود مقایسه کنید؛ ممکن است برای تولید چند قطر خاص به چند پین تکی نیاز داشته باشید، نه ست بزرگ. از سوی دیگر، ست به اپراتور اجازه میدهد ابعاد مجاور را سریعتر بررسی کند و پینها را منظم نگهدارد. در نگهداری، هر پین را به جایگاه شمارهدار خود برگردانید. جعبه 7340 برای ساماندهی پینها ارائه میشود؛ نگهداری پراکنده احتمال گمشدن، مخلوط شدن و آسیب را افزایش میدهد.
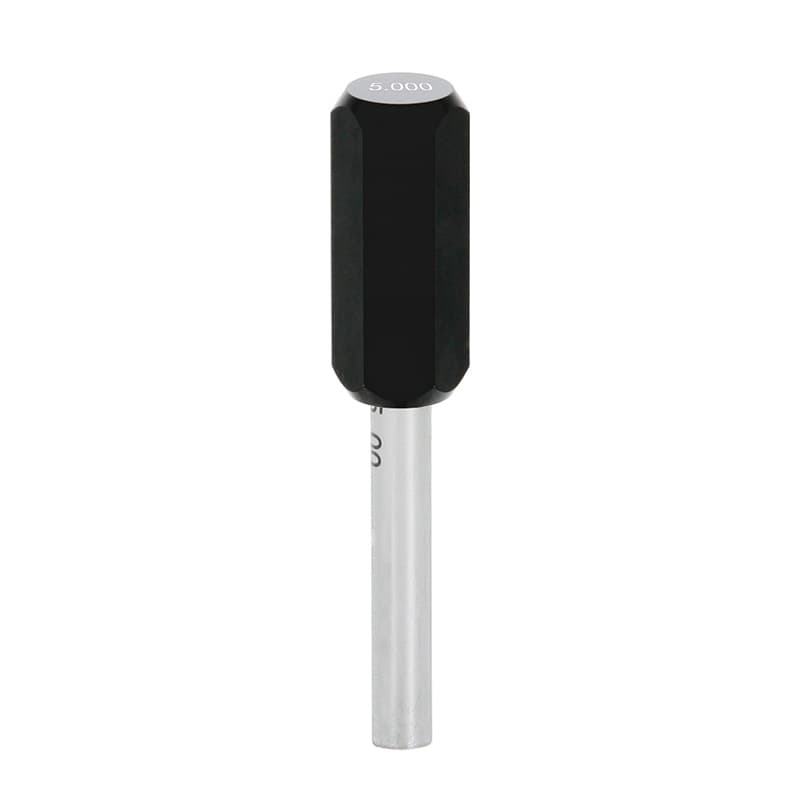
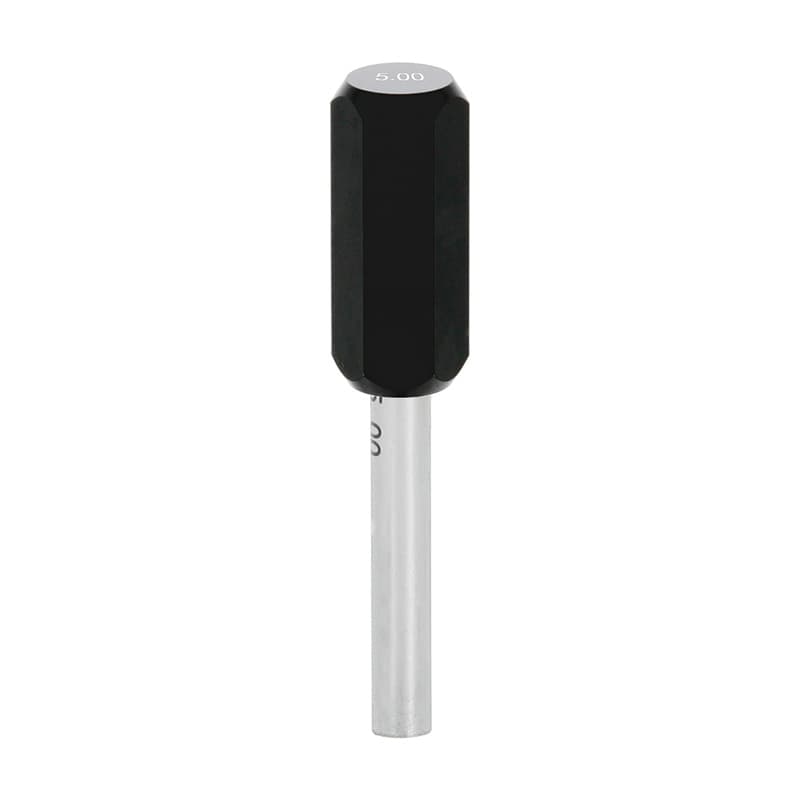
دستههای پین گیج مانند سریهای 7341 و 7342 برای نصب و گرفتن پینهایی با قطر در بازههای تعریفشده به کار میروند. مدلهای 7342 بدون نیاز به آچار نصب میشوند و نسخههای 7341 با آچار کار میکنند؛ محدوده قطر مناسب هر دسته را از جدول سازنده انتخاب کنید. سری 7344 برای نگهداری یک پین در یک سر و مدلهای سبز و قرمز بهعنوان جفتهای Go/No-Go در برخی ترکیبها طراحی شدهاند. دسته علاوه بر آسانترکردن کنترل، میتواند شناسایی بصری پین پذیرش و رد را تسهیل کند، اما نوع رنگ یا محل نصب را از روی عکس حدس نزنید؛ مشخصات زیرمدل را ببینید.
برای سوراخ عمیق، استفاده از دسته میتواند دسترسی را بهتر کند، اما طول مؤثر و هممحوری همچنان مهم است. دسته را متناسب با قطر پین انتخاب کنید تا پین محکم و بدون لقی نصب شود. نصب نادرست یا سفتکردن بیش از حد، پین را کج یا آسیبدیده میکند. اگر بازرسی حدی انجام میدهید، مجموعه Go/No-Go باید با حدود تلرانس و استاندارد قطعه منطبق باشد؛ دسته فقط ابزار نگهداری است و اندازه حدی را خودسرانه تعریف نمیکند. پیش از خرید بررسی کنید دسته داخل ست هست یا باید جداگانه سفارش داده شود.
سوراخ و پین را قبل از اندازهگیری از آلودگی پاک کنید. قطر پین را از روی حک یا شناسه جعبه کنترل کنید و از استفاده پینی که زنگزدگی، خراش یا لبپریدگی دارد پرهیز کنید. گیج را در راستای محور سوراخ وارد کنید، نیروی کمی اعمال نمایید و از چرخاندن یا تکاندادن آن خودداری کنید. در صورت عدم ورود، پین را با فشار یا ضربه جلو نبرید؛ پین کوچکتر یا روش اندازهگیری دیگری را انتخاب کنید. اگر سوراخ به اندازه حدی نزدیک است، آزمون را در عمق و جهت تعریفشده تکرار کنید، چون پلیسه یا بیضیشدن میتواند نتیجه را تغییر دهد.
بعد از آزمون، هر پین را با پارچه نرم پاک کنید، در صورت لزوم لایه محافظ توصیهشده اعمال نمایید و به جایگاه اصلی برگردانید. جعبه را در محل خشک و عاری از لرزش نگهداری کنید. سرامیک را از سقوط و تماس ضربهای محافظت کنید؛ فولاد را نیز در برابر خوردگی و سایش نگه دارید. پینهای Go و No-Go را با برچسب و رنگ مناسب مجموعه خود مشخص کنید و شماره را با لیست کنترل تطبیق دهید تا اپراتورها اندازهها را اشتباه نگیرند. برای ستهای دارای گواهی، از مخدوش یا جداشدن شناسه هر قلم جلوگیری کنید.
کالیبراسیون یا تأیید دورهای پین گیج باید با میزان استفاده، حساسیت قطعه و الزامات نظام کیفیت متناسب باشد. اگر پین افتاد، گیر کرد، ضربه خورد یا در آزمون با مرجع دیگر ناسازگار بود، آن را قرنطینه کنید تا قطرش بررسی شود. کنترل ظاهری و تمیزکردن جایگزین اندازهگیری کالیبراسیونی نیست. برای استفادهای که نتایج آن به مشتری یا استاندارد ارائه میشود، نوع گواهی، ردیابی مرجع و دامنه اندازهها را پیش از خرید مشخص کنید.
کاربرد اصلی پین گیج صاف کنترل قطر سوراخ است. ورود و عدم ورود پینهای دارای قطر مشخص میتواند حدود اندازه سوراخ را در روش تعریفشده نشان دهد.
گام کمتر، انتخاب قطرهای متوالی نزدیکتری را میدهد، اما کافیبودن آن به تلرانس قطعه، کلاس پین و عدمقطعیت روش وابسته است. آن را با دقت اشتباه نگیرید.
حدود تلرانس و استاندارد سوراخ را استخراج کنید و جفت اندازه Go و No-Go را مطابق روش پذیرش انتخاب نمایید. همه ستهای عمومی خودکار به جفت حدی یک قطعه تبدیل نمیشوند.
میتواند در برابر خوردگی مزیت داشته باشد، ولی باید از ضربه و افتادن محافظت شود. انتخاب را با محیط، نحوه حمل و گواهی موردنیاز بسنجید.
دسته نگهداری و هدایت پین را تسهیل میکند و بعضی مدلها امکان استفاده دو رنگ Go/No-Go را دارند. محدوده قطر و سازگاری دسته را پیش از سفارش کنترل کنید.
پین گیج صاف برای قطر سوراخ صاف است؛ کنترل رزوه داخلی به گیج رزوه یا ابزار تخصصی اندازهگیری گام، قطر و فرم دندانه نیاز دارد.
برای انتخاب پین گیج اینسایز، ابتدا قطر و حدود تلرانس سوراخ را مشخص کنید، سپس میان ست فولادی 4166، ست سرامیکی 4169، مجموعه دقیق 4267، پینهای تکی 4110/4113/4118/4192/4215/4219 و مجموعههای دستدار 4266 تصمیم بگیرید. گام 0.01 یا 0.001 میلیمتر، جنس، Grade، گواهی و دامنه هر کد را جداگانه بسنجید. دستههای 7341، 7342، 7344 و جعبه 7340 متعلقات هستند و باید از نظر قطر و اقلام همراه تأیید شوند. پین گیج ابزار سادهای به نظر میرسد، اما نتیجه درست آن به انتخاب حد، تماس محوری، نیروی کم، تمیزی و نگهداری دقیق وابسته است.
منابع مشخصات: مجموعه دقیق فولادی 4267، دسته تکسر 7344، دسته پین بدون آچار 7342، دستورالعمل استفاده از پینهای 4110 و کاتالوگ INSIZE، بخش Pin Gauges. قطر و کلاس هر عضو را از کد کامل سفارش بررسی کنید.