

 ناموجود
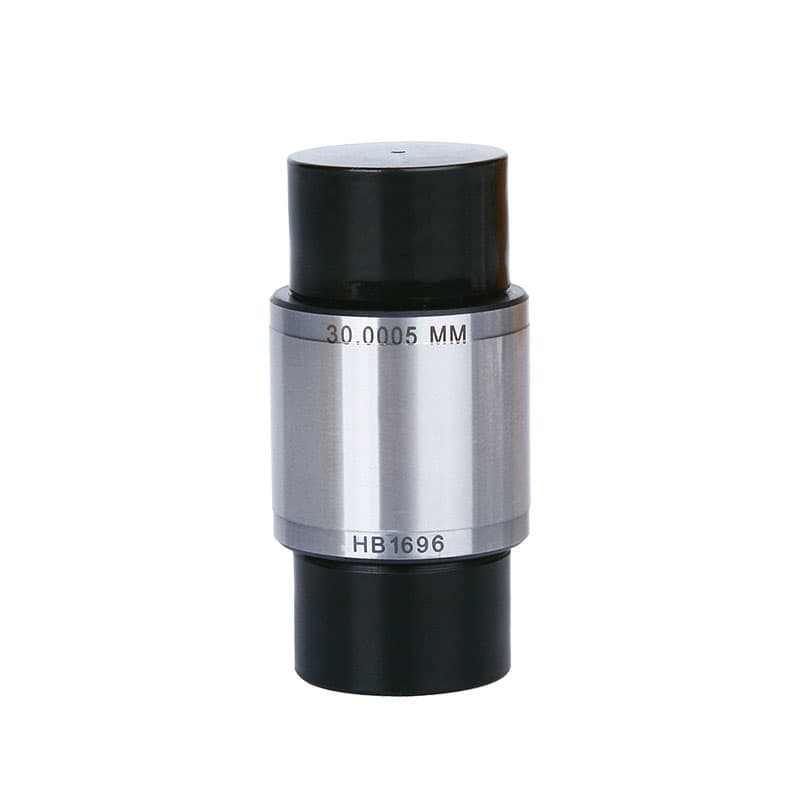
گیج سیلندر اینسایز مدل 6316
قیمت ثبت نشده
ناموجود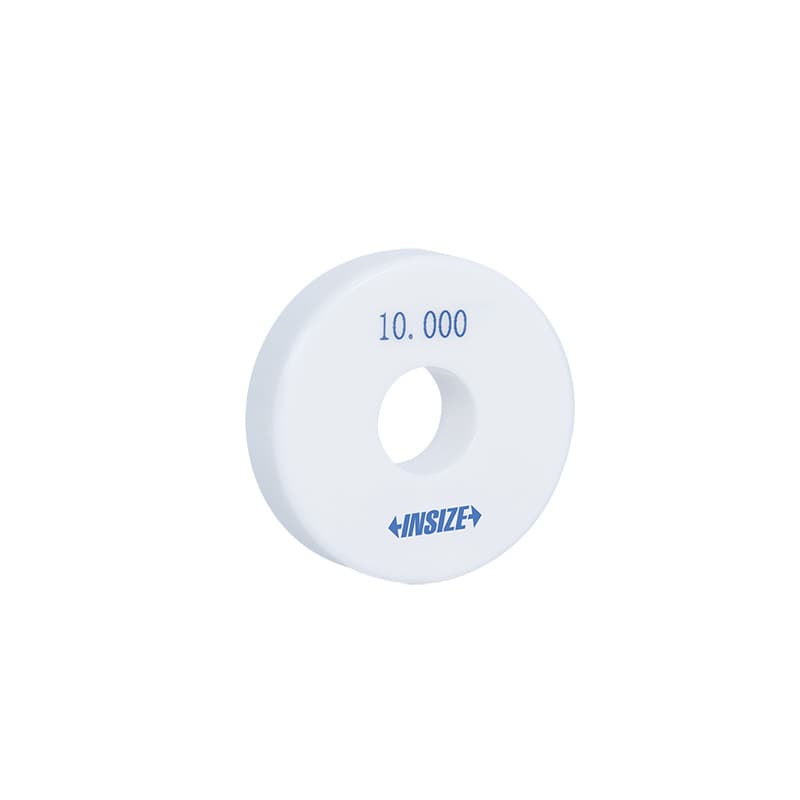 ناموجود
 ناموجود
رینگ تنظیم یا Setting Ring یک مرجع حلقهای برای تنظیم صفر ابزارهای اندازهگیری قطر داخلی است؛ گیج استوانهای یا Cylinder Gauge مرجع بیرونی برای تنظیم یا بررسی ابزارهای اندازهگیری قطر خارجی است. این دو محصول با وجود شباهت در نام، جای یکدیگر را نمیگیرند. رینگ تنظیم 6312 و نوع سرامیکی 6319 برای صفرکردن میکرومتر داخلی، میکرومتر سهنقطهای داخلی و بعضی بورگیجها کاربرد دارند؛ گیج استوانهای 6316 برای کنترل ابزارهای بیرونی یا سنجگیجها استفاده میشود. اگر بهدنبال «رینگ گیج کالیبراسیون»، «رینگ تنظیم میکرومتر داخلسنج»، «گیج تنظیم بورگیج» یا «گیج استوانهای اینسایز» هستید، نخست تعیین کنید ابزار شما قطر داخلی را میسنجد یا قطر بیرونی.
مرجع تنظیم، قطعه تولیدی نیست و نباید بدون شناخت اختلاف اندازه و گواهی آن بهعنوان اندازه اسمی دقیق تلقی شود. سازنده مشخص میکند اندازه واقعی حکشده روی رینگ در راستای خط علامتگذاری بررسی میشود و اندازه روی رینگ ممکن است با اندازه سفارشدادهشده اختلاف داشته باشد. این اختلاف بخشی از اطلاعات مرجع است، نه الزاماً خطای تصادفی. برای صفرکردن ابزار، مقدار واقعی حکشده و گواهی همان قطعه را ملاک قرار دهید؛ اگر تنها عدد اسمی سفارش را وارد کنید، ممکن است صفر ابزار جابهجا شود و همه اندازههای بعدی بایاس داشته باشند.
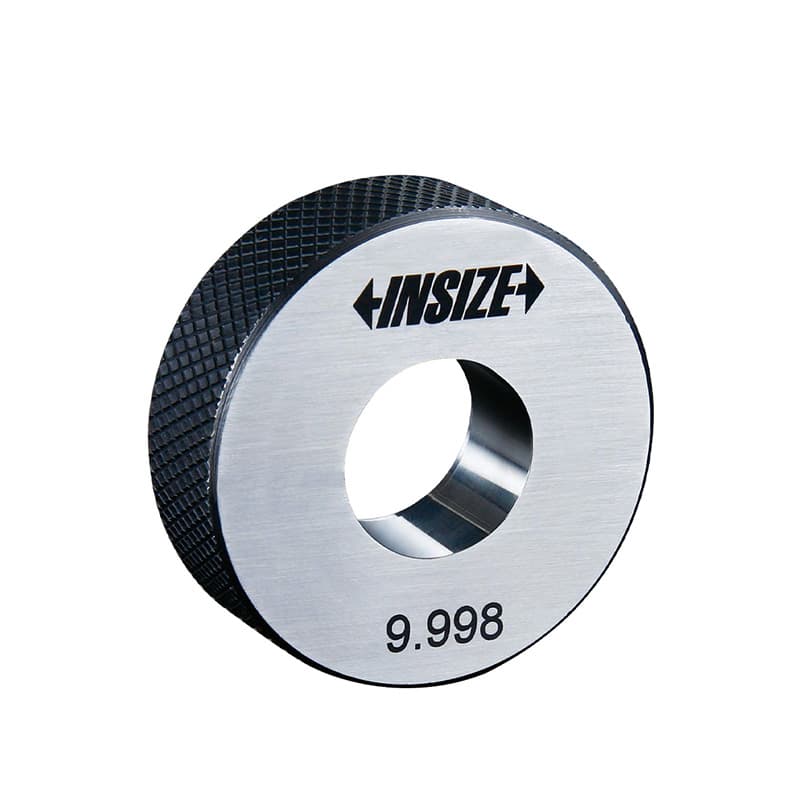
مدل 6312 رینگ تنظیم از فولاد آلیاژی است و برای تنظیم صفر میکرومترهای داخلی، میکرومترهای داخلی سهنقطهای و بورگیجها معرفی شده است. قطر رینگ باید متناسب با بازه ابزار انتخاب شود: رینگ کوچکتر از قطر کاری یا بزرگتر از ظرفیت بازشدن ابزار، مرجع مناسبی برای صفرکردن آن نیست. در مجموعه کدهای اینسایز، اندازههای استاندارد متعددی فهرست شدهاند و کاتالوگ امکان ساخت سفارشی در محدودههای اعلامشده را نیز بیان میکند. کد 6312-20، برای مثال، به رینگ با قطر اسمی 20 میلیمتر اشاره دارد؛ اما مقدار واقعی درجشده روی خود رینگ و گواهی آن باید برای تنظیم ابزار کنترل شود.
در کاتالوگ سازنده برای خانواده رینگ تنظیم، انطباق با DIN 2250-1:2008 و پارامترهایی مانند اختلاف اندازه و گردی/استوانهایبودن ذکر شدهاند. مقدارهای مجاز با بازه قطر تغییر میکنند؛ بنابراین یک عدد تلرانس را به تمام سایزهای 6312 تعمیم ندهید. نشانه حکشده باید در جهت خط علامتگذاری بررسی شود. برای کار با بورگیج، رینگ و ابزار را در وضعیت تماس درست قرار دهید، حرکت را آرام انجام دهید و نقطه مناسب را پیدا کنید تا ابزار روی قطر داخلی مرجع درست صفر شود. دستورالعمل خود بورگیج میتواند نحوه نوسان یا تثبیت ابزار را تعیین کند و باید از آن پیروی شود.
رینگ 6312 برای کاربرانی مناسب است که مرجع فلزی رایج و قابل استفاده برای تنظیم ابزارهای داخلی میخواهند. فولاد به نگهداری در برابر رطوبت و خوردگی نیاز دارد؛ روغن محافظ اضافه نیز قبل از استفاده باید طبق روش سازنده پاک شود تا روی تماس اثر نگذارد. حلقه را از ضربه، خراش و آلودگی محافظت کنید. هنگام جابهجایی، روی سطح اندازهگیری نکوبید و رینگ را بدون محفظه کنار قطعات برادهدار نگذارید. در آزمایشگاه یا فرایند مستند، شناسه، اندازه حکشده، گواهی، تاریخ کالیبراسیون و وضعیت ظاهری را ثبت کنید.
مدل 6319 رینگ تنظیم سرامیکی برای همان گروه ابزارهای اندازهگیری داخلی، یعنی میکرومتر داخلی، میکرومتر سهنقطهای و بورگیج، عرضه میشود. سازنده مقاومت سایشی و خوردگی و پایداری ابعادی را برای خانواده سرامیکی مطرح کرده و انطباق با DIN 2250-1:2008 را در کاتالوگ مربوط ذکر میکند. برای این مدل نیز اندازه سفارشی در محدوده خانواده موجود است، اما سایز دقیق و گواهی را باید با کد نهایی و برگه همان رینگ تأیید کرد. سرامیکیبودن به معنی نیازنداشتن به کنترل کالیبراسیون یا آسیبناپذیری در برابر ضربه نیست؛ سقوط یا برخورد لبه میتواند مرجع را لبپر یا ترکدار کند.
در انتخاب بین فولاد 6312 و سرامیک 6319، محیط، دفعات استفاده، روش نگهداری، نیاز به مقاومت خوردگی و سیاست تأمین قطعه جایگزین را بررسی کنید. سرامیک میتواند در محیطی که زنگزدگی یا اثرات مواد شیمیایی نگرانی است مزیت داشته باشد، اما باید با محافظت مناسب نگهداری شود و از ضربه ناگهانی دور بماند. نوع ماده را بدون مراجعه به جدول کدها و گواهی با دقت مترادف نگیرید؛ مرجع باید بر اساس خطای مجاز و نیاز روش شما انتخاب شود. برای مقایسه دقیق رینگ فلزی و سرامیکی، گواهی مشخصه قطر و پارامترهای گردی/استوانهای هر دو نسخه را بخواهید.
گیج استوانهای 6316 مرجعی از جنس فولاد تنگستن است که سازنده برای آن عملیات سختکاری و درمان دمای بسیار پایین و سختی HRC 60 تا 62 را اعلام کرده است. این مرجع در کنترل یا تنظیم ابزارهای اندازهگیری خارجی، مانند میکرومتر بیرونی یا برخی اسنپگیجها، به کار میرود. قطر گیج را متناسب با بازه ابزار و نقطه کنترلی انتخاب کنید. خانواده 6316 سایزهای بسیاری را شامل میشود، اما کد کامل، قطر و مشخصات هر نسخه باید از جدول رسمی بررسی شود. گیج استوانهای یک «رینگ» نیست: برای سطح داخلی مرجع حلقهای مناسب است و برای قطر بیرونی، سطح استوانهای 6316 در روش مربوط استفاده میشود.
مقادیر حکشده روی گیج استوانهای نیز باید دقیق خوانده شوند. در کاتالوگ سازنده، اندازه سفارشدادهشده و اندازه درجشده روی گیج میتوانند تفاوت چند میکرومتری داشته باشند؛ برای نمونه، اندازه سفارش 3.000 میلیمتر ممکن است با اندازهای نزدیک به 3.003 میلیمتر روی مرجع تحویل شود. اختلاف را از گواهی همان قطعه استخراج کنید و هنگام تنظیم میکرومتر، مقدار واقعی را به جای اندازه اسمی وارد کنید. این نکته در اندازهگیریهای تلرانستنگ بسیار مهم است: مرجع «اسمی 20» الزاماً دقیقاً 20.00000 میلیمتر نیست.
پیش از تنظیم ابزار، سطح استوانه و فکهای ابزار را تمیز کنید، مرجع را در جهت تماس مناسب قرار دهید و نیروی اندازهگیری را یکنواخت کنید. برای میکرومتر بیرونی، جغجغه یا مکانیزم کنترل نیرو را طبق دستور سازنده به کار ببرید؛ فشار اضافی ممکن است عدد را تغییر دهد. اگر ابزار فکهای مختلف یا چند بازه دارد، نقطه کنترلی را بر مبنای روش کالیبراسیون انتخاب کنید. بعد از صفرکردن، اندازهگیری را چند مرتبه تکرار نمایید و در صورت ناسازگاری، سطح تماس، دما، شناسه مرجع و مقدار واقعی روی گواهی را بازبینی کنید.
| مرجع | شکل تماس | کاربرد اعلامشده | ابزارهای نمونه |
|---|---|---|---|
| 6312 فولادی | حلقه با سطح داخلی مرجع | تنظیم صفر ابزارهای داخلی | میکرومتر داخلی، نوع سهنقطهای، بورگیج |
| 6319 سرامیکی | حلقه سرامیکی با سطح داخلی مرجع | تنظیم صفر ابزارهای داخلی | میکرومتر داخلی، نوع سهنقطهای، بورگیج |
| 6316 فولاد تنگستن | استوانه با سطح خارجی مرجع | بررسی ابزارهای اندازهگیری قطر خارجی | میکرومتر بیرونی، اسنپگیج یا ابزار سازگار |
این جدول راهنمای انتخاب اولیه است؛ روش دقیق هر ابزار و محدودهای که میتوان با مرجع کنترل کرد در کاتالوگ همان دو محصول بررسی شود. رینگ تنظیم داخلی، قطر خارجی میکرومتر را کالیبره نمیکند و گیج استوانهای نیز مرجع قطر داخلی بورگیج نیست. همچنین رینگ و استوانه بهخودیخود ابزار اندازهگیری نیستند؛ آنها مرجعهایی هستند که با ابزار مورد آزمون مقایسه میشوند.
قبل از کار، ابزار و مرجع را از نظر دما و پاکیزگی به شرایط اندازهگیری نزدیک کنید. سطح داخلی رینگ یا سطح استوانهای را با پارچه نرم و بدون پرز پاک نمایید و از باقیماندن روغن غلیظ، گردوغبار یا ذرات فلزی مطمئن شوید. کد روی قطعه را با برگه کالیبراسیون یا گواهی تطبیق دهید. برای رینگ، مقدار قطر واقعی را در راستای خط علامتگذاری بخوانید؛ برای گیج استوانهای نیز مقدار درجشده روی خود مرجع و گواهی مربوط را مبنا بگذارید. عدد اسمی درخواست یا سفارش، لزوماً مقدار واقعی مرجع نیست.
ابزار را طوری با مرجع تماس دهید که سطوح اندازهگیری در راستای درست باشند. در بورگیج، معمولاً حرکت آرام یا نوسان کنترلشده برای پیدا کردن نقطه قرائت لازم است؛ در میکرومتر داخلی سهنقطهای باید همه نقاط تماس روی سطح داخلی بنشینند. صفر یا مقدار پیشتنظیم را طبق راهنمای ابزار اعمال کنید. برای گیج استوانهای، تماس فکهای بیرونی را یکنواخت کنید و مکانیزم اعمال نیرو را با روش ثابت اجرا نمایید. اگر چند قرائت با پراکندگی زیاد مشاهده شد، قبل از تنظیم پیچ صفر، ابزار را از نظر گیرکردن، آلودگی، ناهممحوری و وضعیت مرجع بررسی کنید.
رینگ یا گیج مرجع را روی لبه یا سطح کاری آن روی میز نکوبید و با ابزارهای سخت برای جابهجایی استفاده نکنید. پس از استفاده، آثار چربی و آلودگی را مطابق توصیه سازنده پاک کنید و رینگ فولادی را در برابر خوردگی محافظت نمایید. نمونه سرامیکی را در جعبه محافظ قرار دهید. هرگز از مرجعی با لبپریدگی، خش عمیق یا گواهی نامعلوم برای صفرکردن ابزار حساس استفاده نکنید. برای ثبت قابلردیابی، شناسه مرجع، مقدار واقعی، تاریخ گواهی، دمای محیط و ابزار تنظیمشده را در برگه کنترل ثبت نمایید.
گیج حدی برو/نرو برای تصمیم سریع انطباق یک مشخصه با حدود تلرانس طراحی میشود؛ رینگ تنظیم یا گیج استوانهای این صفحه بهعنوان مرجع اندازهگیری برای صفرکردن یا بررسی ابزار به کار میرود. یک رینگ تنظیم را صرفاً به دلیل حلقهایبودن، رینگ گیج رزوه یا گیج برو/نرو ندانید. رینگهای این صفحه سطح داخلی دقیق و اندازه مشخص برای تنظیم ابزارهای داخلی دارند، در حالی که گیج رینگی رزوه فرم رزوه و حدود مشخصههای آن را کنترل میکند. گیجهای استوانهای 6316 نیز با پین گیج یا پلاگ گیج ساده تفاوت کارکرد و فرم دارند. هنگام جستوجو، نام ابزار اصلی را کنار واژه «مرجع تنظیم» یا «گیج حدی» بنویسید تا محصول درست را پیدا کنید.
برای صفرکردن بسیاری از بورگیجها رینگ تنظیم متناسب با قطر کاری ابزار به کار میرود؛ خانواده 6312 یا 6319 را بررسی کنید. مقدار واقعی و گواهی رینگ را ملاک تنظیم قرار دهید.
خیر. عدد کد معمولاً اندازه اسمی است و مقدار واقعی حکشده میتواند اختلاف داشته باشد. خط علامتگذاری، گواهی و مقدار واقعی قطعه را پیش از صفرکردن بخوانید.
گیج استوانهای 6316 مرجع بیرونی این خانواده است. قطر موردنیاز و مقدار واقعی درجشده روی مرجع را با بازه و نیروی تماس میکرومتر تطبیق دهید.
این به محیط، مقاومت خوردگی موردنیاز، خطر ضربه و سیاست نگهداری بستگی دارد. کلاس و گواهی همان سایز از جنس به تنهایی مهمتر است.
خیر. قطر، محدوده ابزار، هندسه تماس و روش کالیبراسیون باید سازگار باشند. سایز مرجع را برای مدل دقیق میکرومتر یا بورگیج انتخاب کنید.
بر اساس تعداد دفعات استفاده و الزامات کیفیت دوره تعیین کنید. پس از ضربه، خوردگی، خراش یا نتیجه غیرعادی، از مرجع استفاده نکنید تا وضعیت آن بررسی شود.
برای تنظیم ابزارهای قطر داخلی مانند بورگیج و میکرومتر داخلی، رینگ فولادی 6312 یا سرامیکی 6319 را براساس قطر، جنس، کلاس و گواهی انتخاب کنید. برای ابزارهای قطر خارجی، گیج استوانهای فولاد تنگستن 6316 را در اندازه مناسب بررسی نمایید. در هر سه خانواده، عدد اسمی سفارش را با اندازه واقعی حکشده اشتباه نگیرید؛ اختلاف اندازه و جهت علامت روی مرجع میتواند در صفر ابزار تعیینکننده باشد. پیش از سفارش کد کامل، گواهی، مقدار واقعی، ردیابی کالیبراسیون، جنس و نیاز به ساخت سفارشی را مشخص کنید و هنگام استفاده، تماس صحیح و پاکیزگی را مطابق دستورالعمل ابزار حفظ نمایید.
منابع مشخصات: رینگ تنظیم فولادی 6312، کاتالوگ رینگ سرامیکی 6319، گیج استوانهای 6316 و کاتالوگ INSIZE درباره رینگهای تنظیم. اختلاف اندازه و مقدار مرجع را از حک و گواهی همان قطعه بررسی کنید.