

 ناموجود
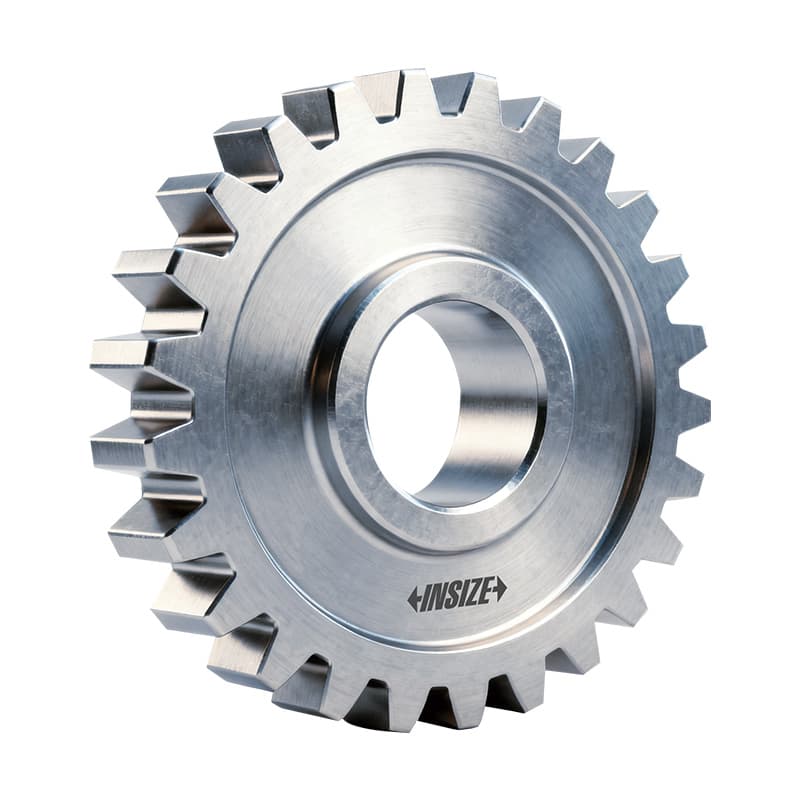
Master Gears اینسایز مدل 6345
قیمت ثبت نشده
ناموجود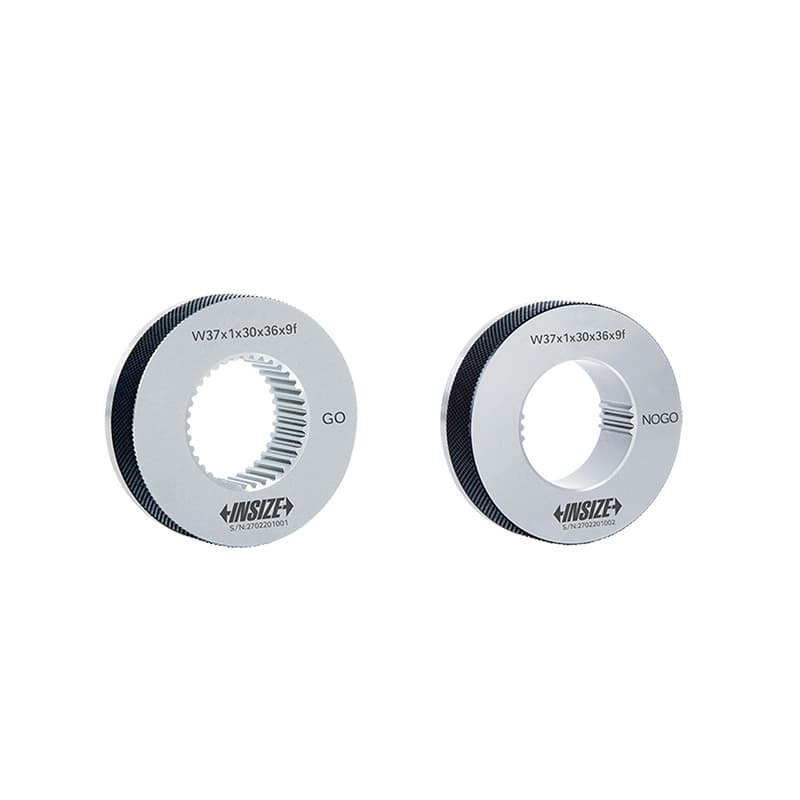 ناموجود
 ناموجود
اسپلاین مجموعهای از شیارها و دندانههای طولی است که برای انتقال گشتاور و اتصال قطعات هممحور به کار میرود. گیج اسپلاین ابزار کنترل اختصاصی این فرم است؛ پلاگگیج 6341 برای اسپلاین داخلی و رینگگیج 6342 برای اسپلاین خارجی معرفی شدهاند. این دو میتوانند آزمون عبور/عدم عبور را برای کنترل انطباق و تلرانسهای عملکردی انجام دهند. در همین صفحه محصول 6345 با عنوان Master Gear نیز وجود دارد، اما آن را با گیج حدی اسپلاین یکی نگیرید: چرخدنده مرجع یک خانواده مرجع جداگانه با مشخصات مدول، قطر اصلی، زاویه مارپیچ و کلاس دقت است. اگر بهدنبال «گیج هزارخار»، «گیج اسپلاین داخلی»، «رینگ گیج اسپلاین»، «پلاگ گیج هزارخار» یا «مسترگیر» هستید، ابتدا نوع قطعه و هدف بازرسی را روشن کنید.
گیجهای اسپلاین معمولاً سفارشیاند؛ اندازه اسمی بهتنهایی برای سفارش کافی نیست. سازنده برای گیجهای 6341 و 6342 اطلاعاتی مانند تعداد دندانه، مدول، زاویه فشار و درجه تلرانس اسپلاین را لازم میداند. مشخصات پروفیل، طول درگیری، قطرهای کنترلی، نوع اسپلاین مستقیم یا مارپیچ، استاندارد مرجع و حدود Go/No-Go نیز باید از نقشه یا استاندارد قطعه استخراج شوند. بدون این دادهها، انتخاب یک گیج با ظاهر مشابه ممکن است به آزمون نادرست یا عدم تطبیق با قطعه همجفت منجر شود. در خرید صنعتی، نقشه، استاندارد، شناسه قطعه و حد پذیرش را همراه استعلام بفرستید و مشخصات نهایی را پیش از ساخت تأیید کنید.
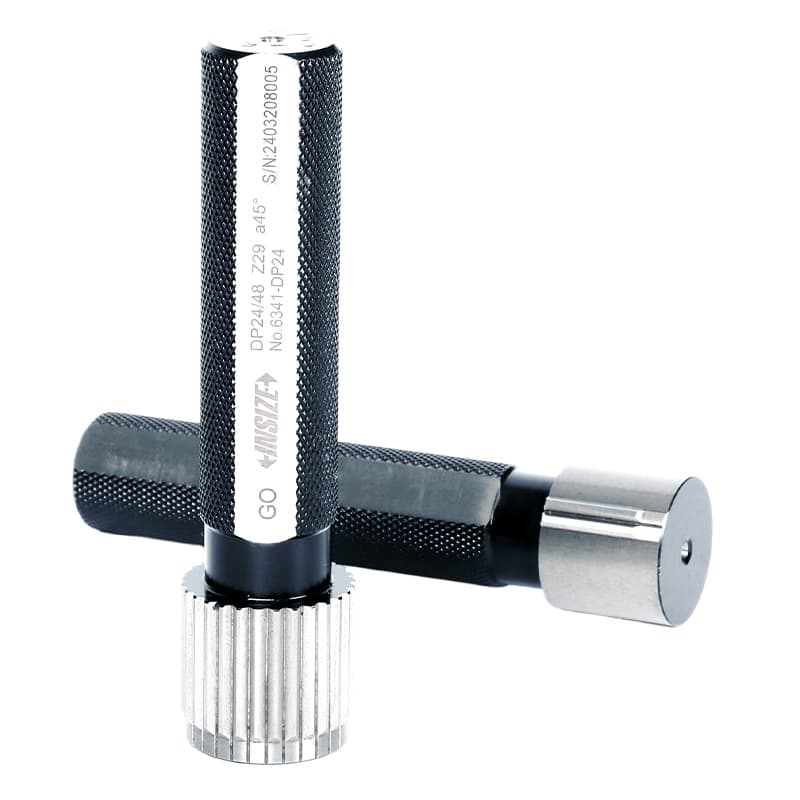
مدل 6341 پلاگگیج اسپلاین است و برای بازرسی Go/No-Go اسپلاینهای داخلی معرفی شده است. بدنه از فولاد ابزار آلیاژی با کربن بالا ساخته میشود و سختی اعلامشده خانواده HRC 60 تا 62 است. پلاگ درون شیارها یا دندانههای داخلی قطعه قرار میگیرد و طبق حدهای گیج، وضعیت انطباق را کنترل میکند. چنین آزمونی برای تولید انبوه مفید است، چون پذیرش عملکردی را سریع انجام میدهد؛ ولی پلاگ گیج بهتنهایی تمام ویژگیهای هندسی اسپلاین را بهصورت عددی گزارش نمیکند. اگر به اندازهگیری جداگانه قطر، ضخامت دندانه یا خطای پروفیل نیاز دارید، باید روش و ابزار مکمل را نیز تعریف کنید.
در اسپلاین داخلی، تعداد دندانه، مدول، زاویه فشار و درجه تلرانس روی سازگاری گیج اثر مستقیم دارند. همچنین طول درگیری و نوع انتهای قطعه—عبوری یا کور—در طراحی طول فعال پلاگ مهماند. گیج باید بهراحتی و در راستای محور وارد شود؛ نیروی زیاد، ضربه یا تلاش برای چرخاندن اجباری میتواند گیج یا قطعه را آسیب بزند. روش پذیرش را مطابق استاندارد قطعه و توافق سازنده تعیین کنید. در شرایطی که طول درگیری زیاد است یا اسپلاین ظرافت خاصی دارد، اندازه و سطح تماس مورد آزمون باید قبل از سفارش روی نقشه مشخص باشد.
مدل 6342 رینگگیج اسپلاین برای آزمون اسپلاین خارجی است. قطعه دندانهدار بیرونی داخل رینگ قرار میگیرد و عبور یا عدم عبور آن بر پایه حدود طراحی گیج بررسی میشود. جنس اعلامشده فولاد ابزار آلیاژی با کربن بالا و سختی HRC 60 تا 62 است. همانند پلاگ، این گیج سفارشی است و باید با دندانه، مدول، زاویه فشار و درجه تلرانس واقعی قطعه همخوانی داشته باشد. رینگ را با رینگ گیج رزوه یا رینگ ساده قطر خارجی اشتباه نگیرید؛ هندسه داخلی آن با فرم دندانه اسپلاین ساخته میشود.
در کاربرد رینگ، پاکیزگی دندانهها و سطح گیج، جهت ورود قطعه و طول تماس اهمیت دارد. براده، پلیسه، پوشش ضخیم یا لبپریدگی ممکن است باعث گیرکردن یا عبور کاذب شود. قطعه را با دست محوری و بدون کجکردن وارد کنید و نتیجه را مطابق روش مشخص ثبت نمایید. اگر قطعه بهصورت نوسانی یا چرخشی در رینگ قرار میگیرد، این حرکت باید در دستورالعمل بازرسی تعریف شود؛ اپراتورها نباید هرکدام روش متفاوتی اجرا کنند. برای بازرسی عملکردی، گیج اسپلاین میتواند اثر تجمعی چند پارامتر را در انطباق نشان دهد، اما برای تشخیص علت مردودی به اندازهگیریهای مستقل نیاز خواهید داشت.
محصول 6345 در فهرست سایت با عنوان Master Gears آمده است. طبق کاتالوگ، این خانواده با استانداردهای بینالمللی مانند ISO، DIN، AGMA و BS طراحی میشود؛ جنس آن فولاد ابزار آلیاژی و سختی اعلامشده HRC 60 تا 64 است. محدوده مدول 0.3 تا 10، قطر اصلی حداکثر 300 میلیمتر و زاویه مارپیچ 0 تا ±45 درجه ذکر شده و کلاس دقت 3، 4 یا 5 قابل سفارش است. این مشخصات خانوادهاند، نه تضمین اینکه هر ترکیب همه این حدود را همزمان پوشش میدهد؛ کد دقیق و گواهی مدل سفارشی باید تأیید شود.
Master Gear یک چرخدنده مرجع برای کاربردهای اندازهگیری یا مقایسه چرخدنده است و با پلاگ یا رینگ اسپلاین 6341/6342 کار یکسانی ندارد. اسپلاین و چرخدنده هر دو دندانه دارند، اما شکل دندانه، عملکرد، استاندارد و مشخصات بازرسی متفاوت است. برای سفارش 6345، فقط «مدول 2» یا «چرخدنده مرجع» کافی نیست؛ تعداد دندانه، پروفیل، زاویه فشار، زاویه مارپیچ، قطر، استاندارد و کلاس دقت را مطابق نیاز فرایند بیان کنید. اگر هدف بازرسی اسپلاین است، 6345 را جای گیج اسپلاین سفارش ندهید مگر روش مهندسی شما صراحتاً چنین مرجعی را تعریف کرده باشد.
| کد | نوع | قطعه مورد کنترل یا کاربرد | اطلاعات لازم برای انتخاب |
|---|---|---|---|
| 6341 | پلاگگیج اسپلاین | اسپلاین داخلی | تعداد دندانه، مدول، زاویه فشار، کلاس تلرانس، عمق و طول درگیری |
| 6342 | رینگگیج اسپلاین | اسپلاین خارجی | تعداد دندانه، مدول، زاویه فشار، کلاس تلرانس، طول دندانه و استاندارد |
| 6345 | Master Gear | چرخدنده مرجع در کاربرد تعریفشده | استاندارد، مدول، تعداد دندانه، قطر، پروفیل، زاویه مارپیچ و کلاس دقت |
این جدول تفاوت خانوادهها را خلاصه میکند؛ دادههای نهایی باید از نقشه و استاندارد قطعه گرفته شوند. برای 6341 و 6342 سازنده محصول را سفارشی معرفی کرده، بنابراین دامنه یا فهرست قطر ثابت را از روی شماره مدل پایه فرض نکنید. برای 6345 نیز محدودههای مدول و قطر و کلاس وابسته به پیکربندی هستند و باید قبل از تولید نهایی مکتوب شوند.
پیش از آزمون، دندانههای قطعه و گیج را پاک کنید و از نبود براده، پلیسه، زنگزدگی یا ضربه اطمینان بگیرید. گیج را در امتداد محور و با تماس آرام وارد کنید؛ استفاده از چکش، گیره یا نیروی چرخشی شدید ممنوع است مگر دستورالعمل تخصصی آن را مجاز بداند. برای اندازهگیری تکرارپذیر، وضعیت قرارگیری، میزان نیرو، طول درگیری و روش چرخاندن احتمالی را در دستور کار ثبت کنید. اگر گیج Go وارد نمیشود یا No-Go بیش از حد وارد میشود، ابتدا شرایط سطح و روش را کنترل کنید و سپس مطابق معیار رسمی درباره قطعه تصمیم بگیرید.
گیجهای فولاد ابزار آلیاژی را پس از استفاده تمیز و محافظت کنید و از تماس با رطوبت یا قطعات ساینده دور نگه دارید. دندانههای ظریف و سطوح فعال را با ابزار سخت نخراشید. داخل جعبه، وضعیت Go و No-Go و شناسه گیج باید مشخص بماند. در صورت ضربه، گیرکردن، زنگزدگی یا افزایش مردودیهای غیرعادی، گیج را از خط خارج و برای بازرسی یا کالیبراسیون بفرستید. دوره کنترل را بر مبنای تعداد قطعات، چرخه کاری، سایش و الزامات کیفیت تعریف کنید؛ سختی HRC بالا به معنای عدمفرسایش یا عدمنیاز به تأیید دورهای نیست.
گیج حدی اسپلاین به اپراتور پاسخ عملکردی میدهد، اما علت خطا را مشخص نمیکند. اگر قطعه مردود شد، برای یافتن علت میتوان قطرها، ضخامت دندانه، زاویه فشار، پروفیل و خطاهای هممحوری را با روشهای اندازهگیری مناسب جداگانه بررسی کرد. نتیجه Go/No-Go را به عنوان گزارش اندازهگیری تکتک پارامترها ارائه نکنید. برای کنترل آماری تولید، علاوه بر شناسه گیج، شماره بچ، اپراتور، زمان، جهت قطعه و نتیجه را ثبت کنید.
نام Master Gear ممکن است این تصور را ایجاد کند که 6345 یک «گیج اسپلاین» دیگر است؛ اما کاتالوگ، 6345 را بهعنوان چرخدنده مرجع در بخش جداگانه معرفی میکند. مدول 0.3 تا 10، قطر اصلی حداکثر 300 میلیمتر، زاویه مارپیچ و کلاس دقت آن شاخصهای چرخدندهاند. در مقابل، گیجهای 6341 و 6342 بهصورت پلاگ و رینگ با پروفیل اسپلاین سفارش داده میشوند و اطلاعات تعداد دندانه، مدول، زاویه فشار و تلرانس برای ساخت آنها لازم است. این تفاوت در کاربرد مهم است: چرخدنده مرجع را با گیج حدی که مستقیم داخل هزارخار قطعه میرود یکی نگیرید.
اگر به اندازهگیری عددی خطای گام، ضخامت دندانه، قطر مؤثر یا پروفیل نیاز دارید، گیج حدی ممکن است فقط بخش پذیرش عملکردی را پوشش دهد. ابزار اندازهگیری چرخدنده یا سیستم اندازهگیری مختص پروفیل میتواند برای تحلیل علت و گزارش عددی لازم باشد. گیج Go/No-Go برای غربالگری قطعات تولیدی و تصمیم سریع مناسب است؛ برای توسعه محصول، تعیین تلرانس یا بررسی عیب، روش تحلیلی کاملتری انتخاب کنید. هنگام تعریف طرح بازرسی، مشخص کنید چه کسی باید با چه گیجی چه ویژگی را کنترل کند و چه مدرکی برای ثبت نتیجه لازم است.
استانداردهای ISO، DIN، AGMA و BS نامهای گستردهای هستند؛ محصول باید با بخش و نسخه مشخص استاندارد منطبق شود. ذکر نام یک سازمان استاندارد در صفحه فروش، به تنهایی نشان نمیدهد هر مشخصه هر قطعهای را پوشش میدهد. شماره استاندارد، سری، کلاس و نوع اسپلاین را با نقشه قطعه تطبیق دهید. اگر قطعه از یک استاندارد خاص پیروی میکند، آن را در درخواست قیمت درج کنید و پیش از ساخت، جدول مشخصات گیج پیشنهادی را با مهندس طراح یا کیفیت مرور نمایید.
پس از تحویل، کد روی گیج، نوع پروفیل، تعداد دندانه، حد Go/No-Go و شماره سریال را با سفارش و نقشه مصوب مقایسه کنید. برای گیج سفارشی، گزارش اندازهگیری یا گواهیای که ویژگیهای مرتبط را پوشش دهد درخواست و بایگانی کنید. یک آزمون اولیه روی قطعه مرجع یا قطعهای با وضعیت شناختهشده انجام دهید و مطمئن شوید اپراتور روش ورود و نیروی مناسب را میداند. برای قطعه عبوری، سطح پشترو و لبههای شروع میتوانند نتیجه را تغییر دهند؛ برای سوراخ کور نیز تماس انتهایی و طول فعال گیج باید از ابتدا طراحی شده باشد.
در خط تولید، چرخه عمر گیج را مدیریت کنید: تعداد استفاده، تعمیر، ضربه یا گیرکردن را ثبت نمایید؛ با افزایش نرخ رد یا گیرکردن، گیج را از سرویس خارج و علت را بررسی کنید. سطح دندانه گیج باید پاک و محافظت شود. تغییر پوشش یا عملیات سطحی قطعه میتواند روی تماس اثر بگذارد و نیازمند بازبینی روش باشد. تعریف بازه تأیید دورهای و مسئول نگهداری، به تکرارپذیری نتایج میان شیفتها کمک میکند و احتمال استفاده از گیج آسیبدیده را کاهش میدهد.
پلاگگیج اسپلاین 6341 برای اسپلاین داخلی معرفی شده است. مشخصات کامل دندانه، استاندارد، کلاس و طول درگیری را برای ساخت سفارشی ارائه کنید.
رینگگیج 6342 برای اسپلاین خارجی معرفی شده است. سازگاری دندانه و حدود Go/No-Go باید با نقشه قطعه تطبیق داشته باشد.
تعداد دندانه، مدول، زاویه فشار، نوع و طول اسپلاین، کلاس تلرانس و استاندارد را بدهید؛ قطر اسمی تنها برای ساخت کافی نیست.
این محصول چرخدنده مرجع است و مشخصاتش بر مبنای مدول، قطر، زاویه مارپیچ و کلاس دقت تعیین میشود. آن را با گیج حدی اسپلاین یکی ندانید.
این گیجها عمدتاً برای آزمون عملکردی عبور/عدم عبور هستند. برای گزارش ابعادی مستقل، اندازهگیری پارامترهای دندانه با تجهیزات مناسب لازم است.
برای کنترل اسپلاین داخلی، پلاگگیج 6341 و برای اسپلاین خارجی، رینگگیج 6342 را بررسی کنید. هر دو ابزار تخصصی و سفارشیاند و باید بر اساس تعداد دندانه، مدول، زاویه فشار، کلاس و استاندارد قطعه ساخته شوند. Master Gear مدل 6345 محصول مرجع چرخدنده با مشخصات متفاوت است و جایگزین گیج Go/No-Go اسپلاین نیست. پیش از استعلام نقشه کامل و هدف آزمون را آماده کنید، مشخصات ساخت را تأیید نمایید و پس از تحویل گیج را با روش ثابت و نیروی کنترلشده به کار ببرید.
منابع مشخصات: پلاگگیج اسپلاین 6341، رینگگیج اسپلاین 6342 و کاتالوگ رسمی Precision Gauges، بخش Master Gears و گیجهای اسپلاین. مشخصات ساخت سفارشی را از روی نقشه تأیید کنید.