خرید پروفایلپروژکتور و سیستم اندازهگیری بینایی؛ راهنمای انتخاب تجهیزات اندازهگیری نوری
برای اندازهگیری قطعات کوچک و پیچیده، روش تماس مستقیم همیشه بهترین گزینه نیست. لبههای تیز، پروفیلهای ظریف، قطعات انعطافپذیر، سوراخهای نزدیک به هم یا قطعاتی که تماس میتواند تغییر شکلشان دهد، گاهی با تصویر نوری دقیقتر و سریعتر بررسی میشوند. پروفایلپروژکتور با بزرگنمایی تصویر سایهای قطعه روی صفحه، شکل و ابعاد دوبعدی را در اختیار بازرس میگذارد. سیستم اندازهگیری بینایی تصویر دوربین را با نرمافزار تحلیل میکند و اندازههای دوبعدی یا در پیکربندیهای خاص سهبعدی را به دست میآورد. سیستم اندازهگیری سریع تصویری نیز میتواند مجموعهای از قطعات را با یک مرحله تصویربرداری و بدون نشانهگذاری دستی تکتک ویژگیها بررسی کند.
این سه عبارت به دستگاههای متفاوت اشاره دارند، هرچند در بازار ایران گاهی «پروژکتور اندازهگیری»، «پروفایل پروژکتور»، «ویدئو میجرینگ»، «دستگاه اندازهگیری اپتیکال»، «دستگاه بیناییسنجی» و «سیستم اندازهگیری تصویری» نزدیک به هم به کار میروند. ۲۸ محصول این دسته از ابر ابزار شامل پروفایلپروژکتورهای ISP، سیستمهای سریع QMS و RBT-QM، دستگاههای بینایی ISD و VIM، خطکش شیشهای و جیگهای متعلقه است. بنابراین ابتدا باید نوع بازرسی، اندازهٔ قطعه، تعداد قطعات در هر نوبت، نیاز به تماس پروب، دقت و سطح اتوماسیون تعیین شود؛ سپس خانوادهٔ مناسب انتخاب شود.
پروفایلپروژکتور چیست و چه اندازههایی میگیرد؟
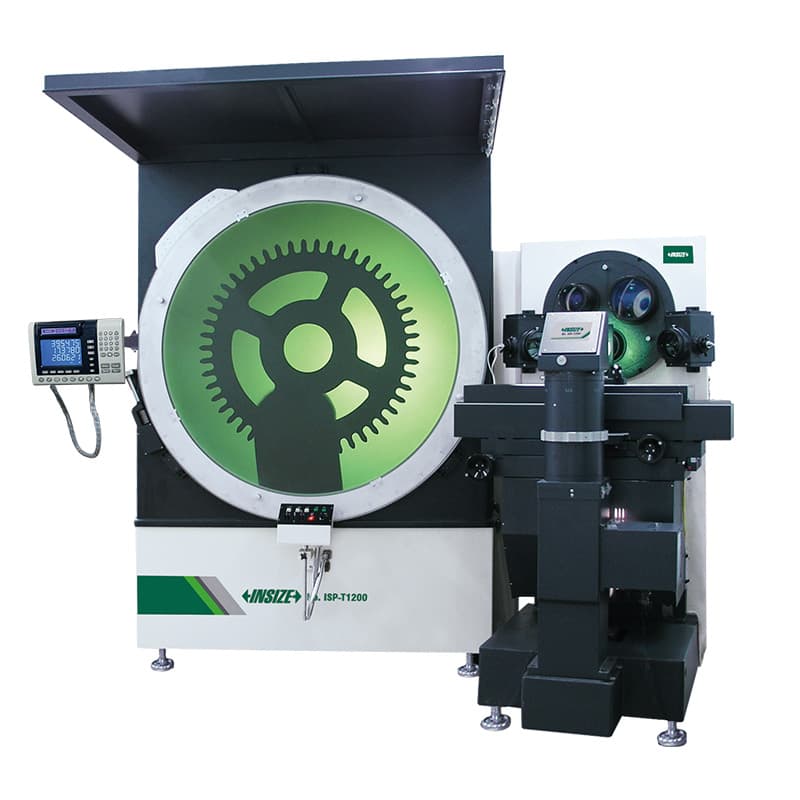
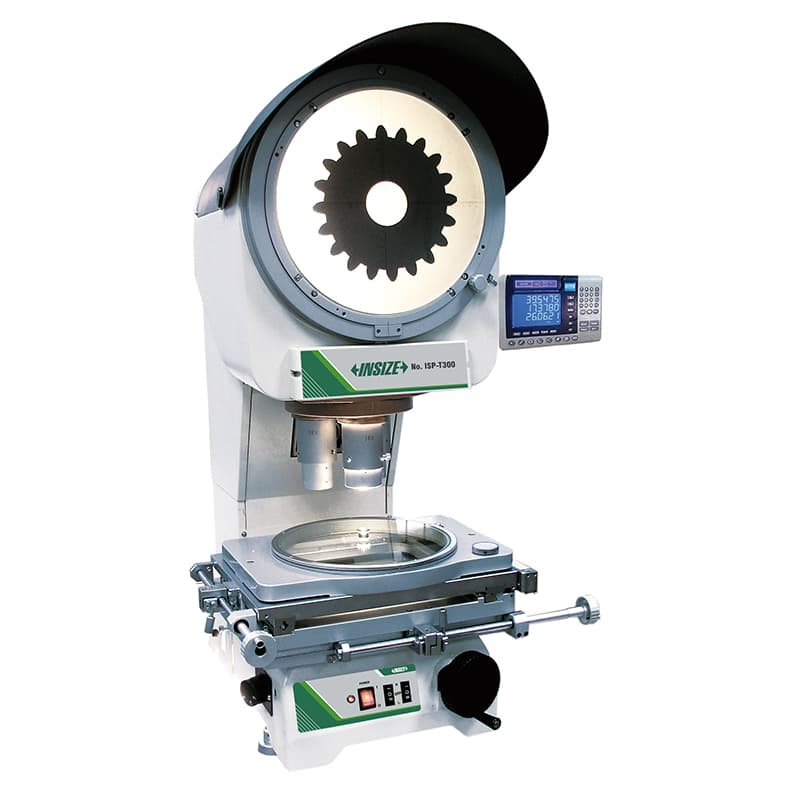
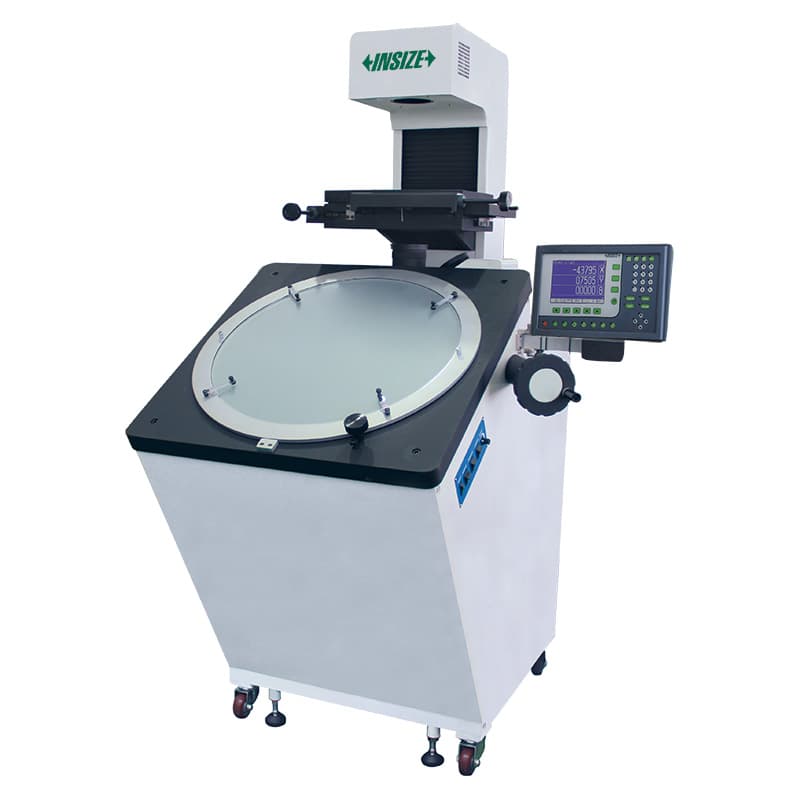
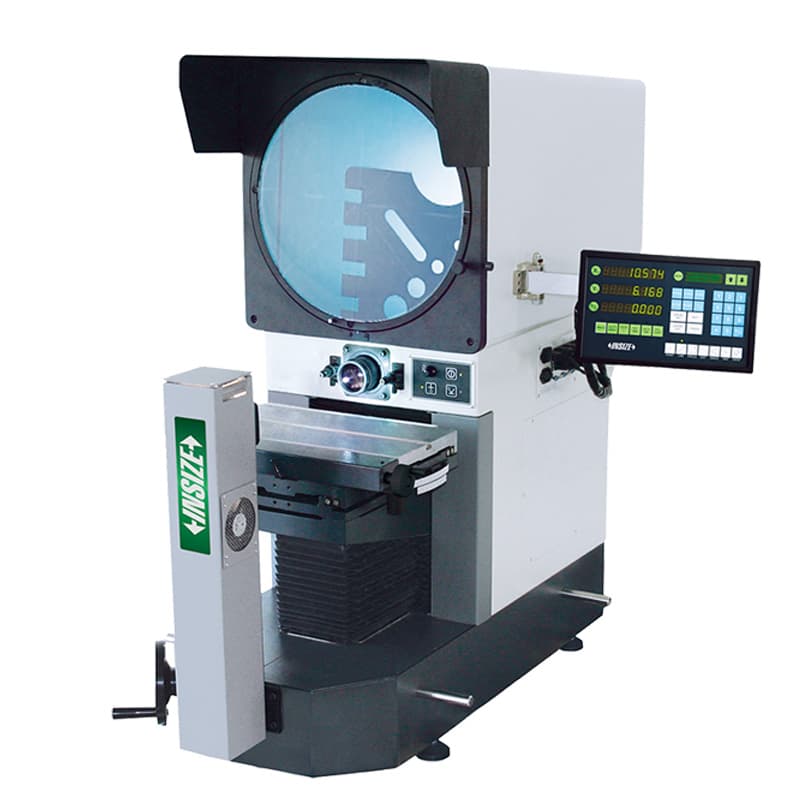
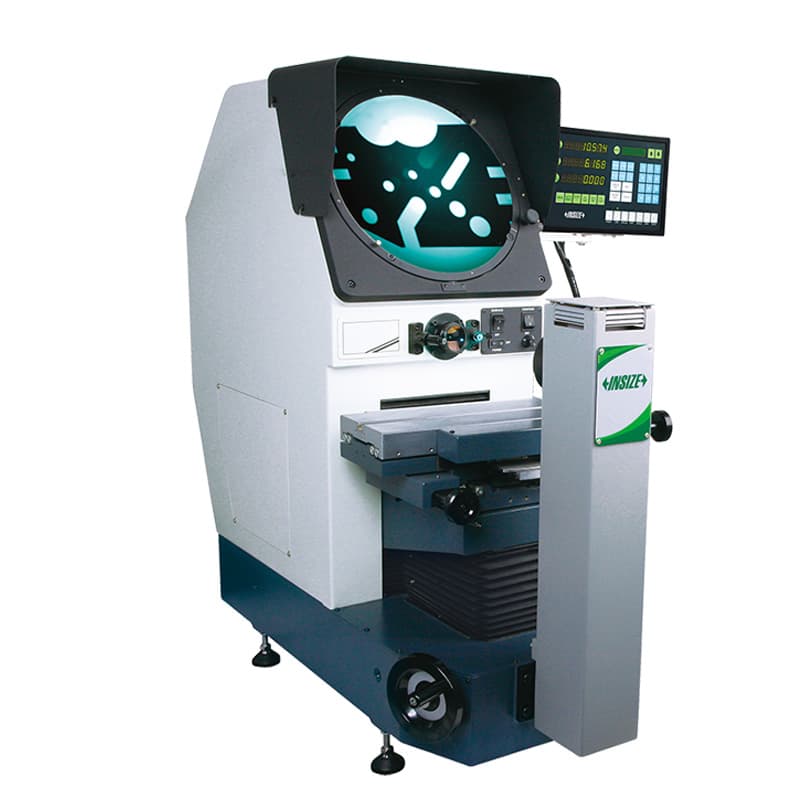
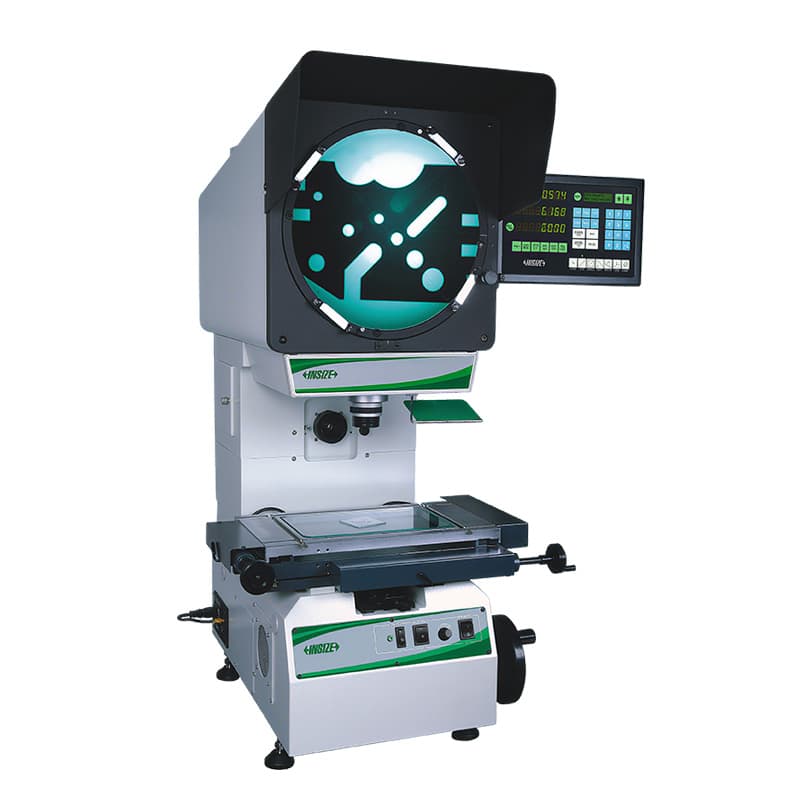
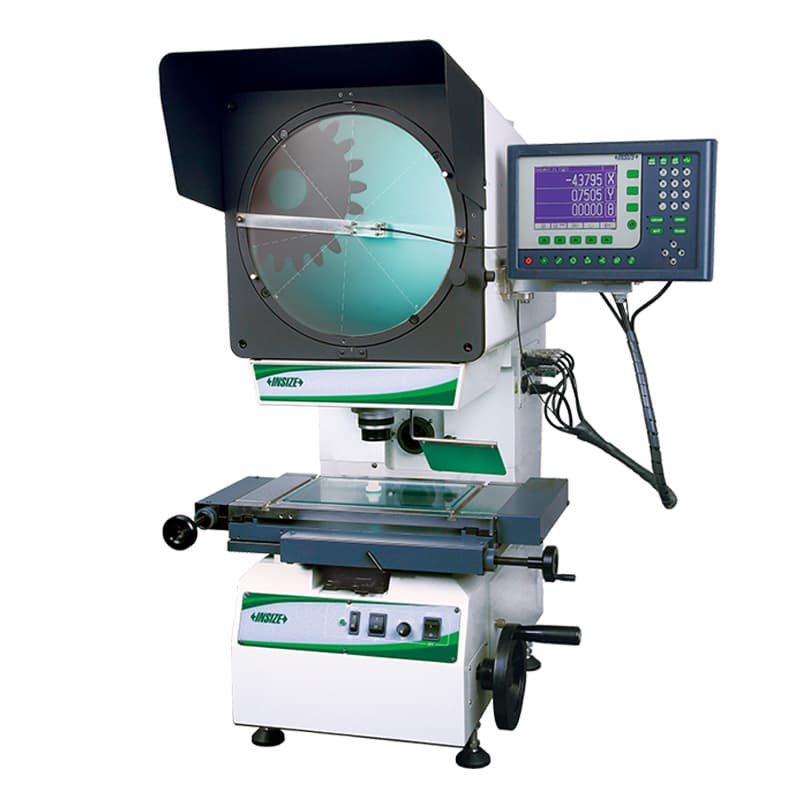
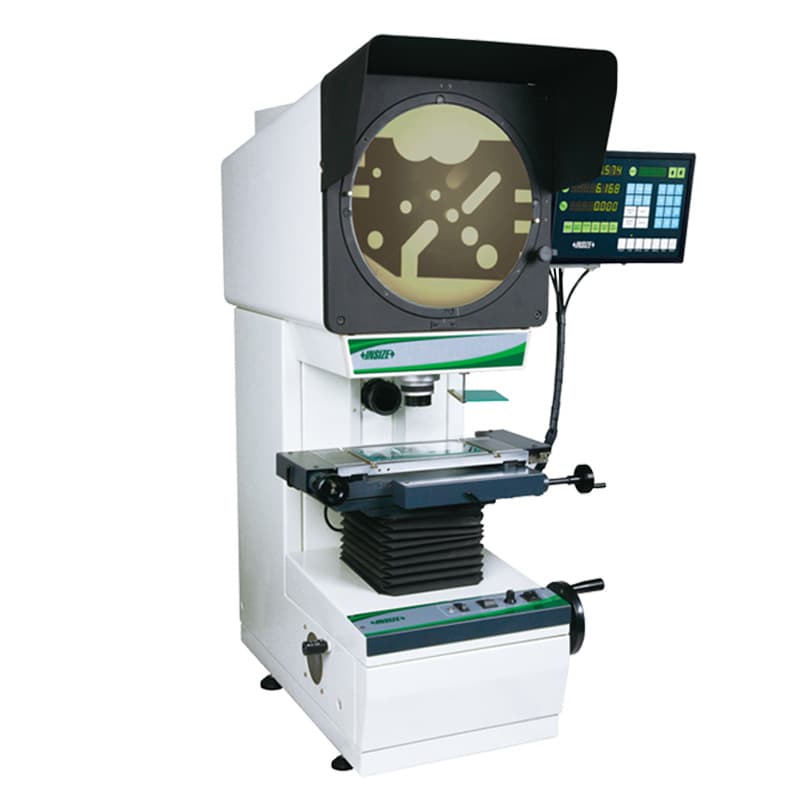
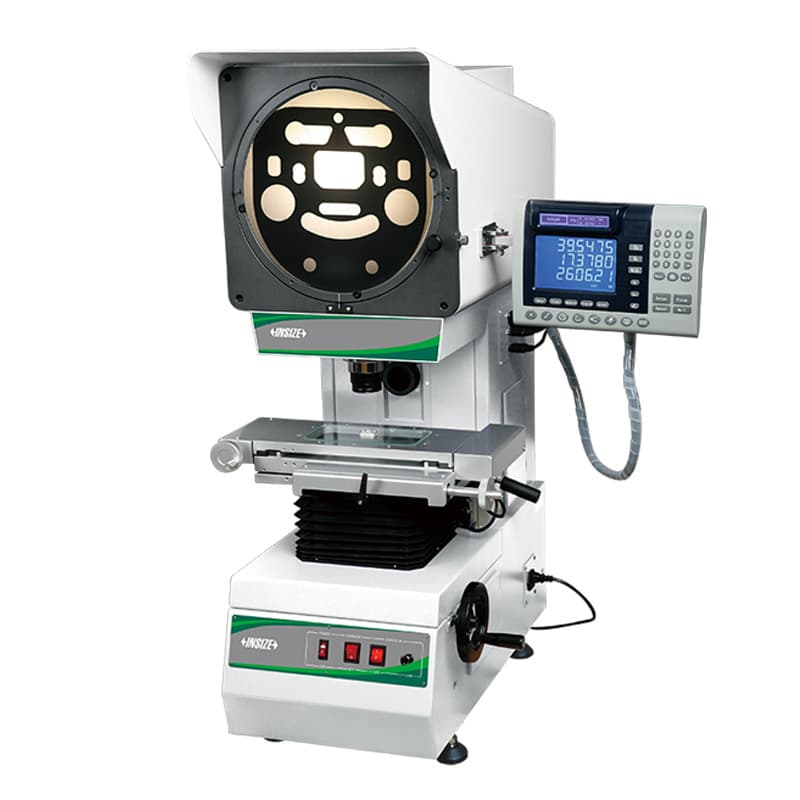
پروفایلپروژکتور یا optical comparator تصویر بزرگشدهٔ لبه و سایهٔ قطعه را روی صفحهٔ مدرج نمایش میدهد. با قرارگرفتن قطعه روی میز و تنظیم فوکوس و نور، اپراتور میتواند پروفیل را با خطوط مرجع یا نقشه مقایسه کند و با حرکت میز X-Y مختصات و فاصلهها را بخواند. قابلیتهای معمول شامل اندازهگیری مختصات نقطه، فاصله، زاویه، شعاع یا قطر دایره از چند نقطه است؛ نوع دقیق نرمافزار یا واحد پردازش به مدل بستگی دارد. صفحهٔ نمایش میتواند چرخش داشته باشد و عدسیهای مختلف میدان دید و بزرگنمایی متفاوت فراهم کنند.
سری ISP-D اینسایز به عنوان پروفایلپروژکتور پایه و مدلهای ISP-A و ISP-AZ به عنوان نسخههای دقیقتر یا دارای تفاوت در آشکارسازی/پردازش لبه در فهرست فروشگاه آمدهاند. مدلهای افقی ISP-W برای چیدمان متفاوت قطعه و بعضی قطعات بلند یا سنگین مطرحاند؛ سری ISP-T نیز پروفایلپروژکتور بزرگ یا چندلنزه را دربرمیگیرد. کدهایی مثل ISP-Z3015/A1000E و ISP-A6000/A6000E هم باید با مشخصات کامل خود بررسی شوند؛ نام سری، جایگزین دانستن ویژگیهای یک مدل دیگر نیست.
در نمونهٔ رسمی ISP-D، صفحهٔ تصویر ۳۰۰ میلیمتری، عدسی ۱۰ برابر همراه دستگاه و عدسیهای ۲۰، ۵۰ و ۱۰۰ برابر به عنوان گزینههای قابل انتخاب ذکر شدهاند. میدان دید با تغییر عدسی تغییر میکند و دقت بزرگنمایی با دقت حرکت میز یا خطای سیستم یکی نیست. کاتالوگ سازنده برای بعضی نسخههای این خانواده دقت بزرگنمایی ±۰٫۰۸٪ و برای حرکت میز رابطهٔ وابسته به طول اندازهگیری ثبت کرده است؛ باید جدول مدل و شرایط همان کد را ملاک قرار دهید. اگر قطعه ضخیم، بلند یا سنگین است، ارتفاع مجاز، ظرفیت میز، شکل نورپردازی عبوری/سطحی و تصویر مستقیم یا وارونه را نیز پیش از سفارش بررسی کنید.
سیستم اندازهگیری بینایی و دستگاه ویدئومتری
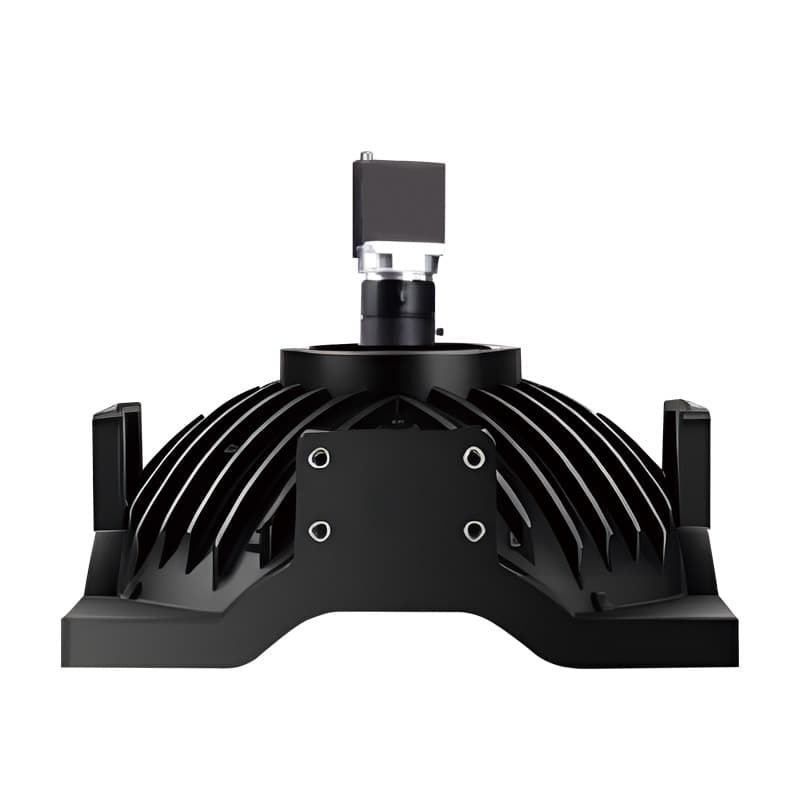
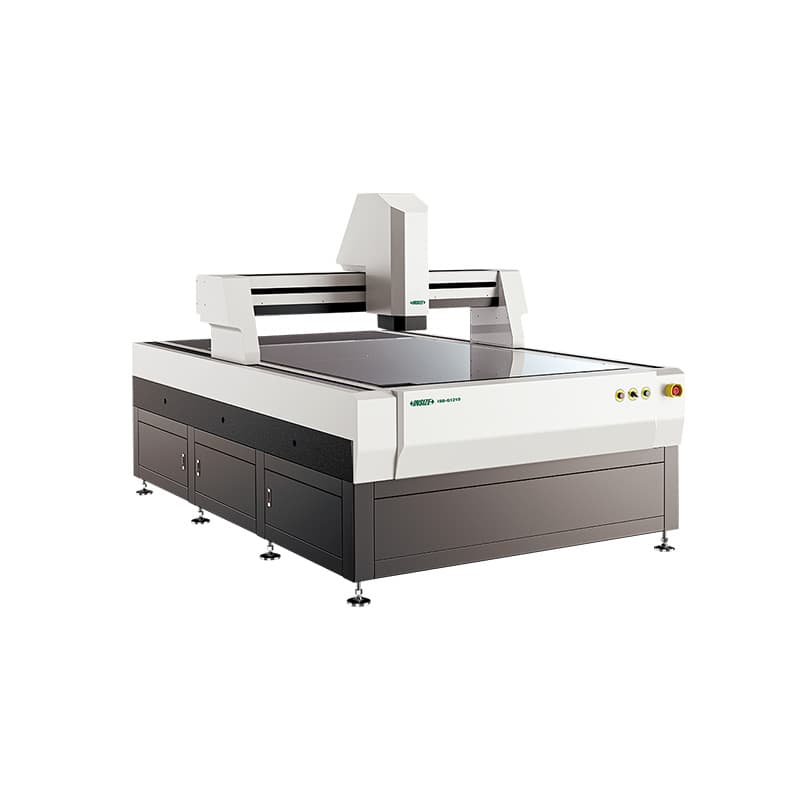
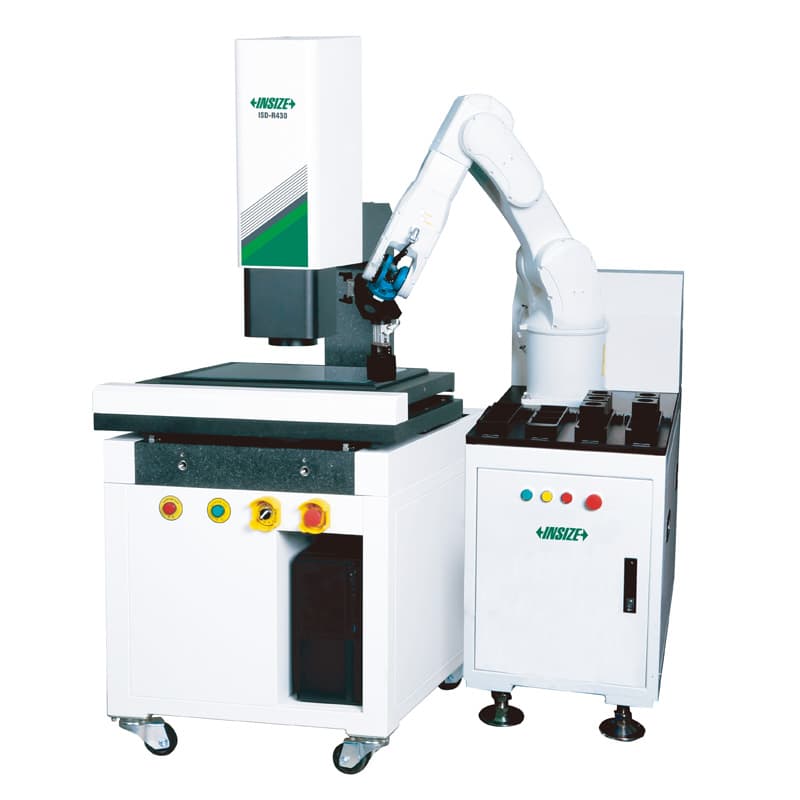
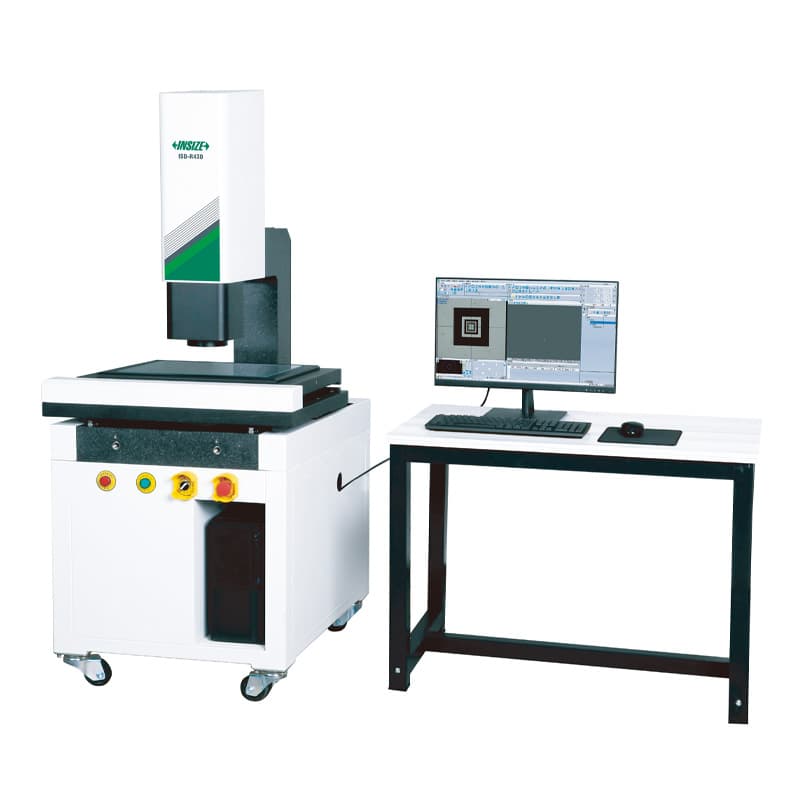
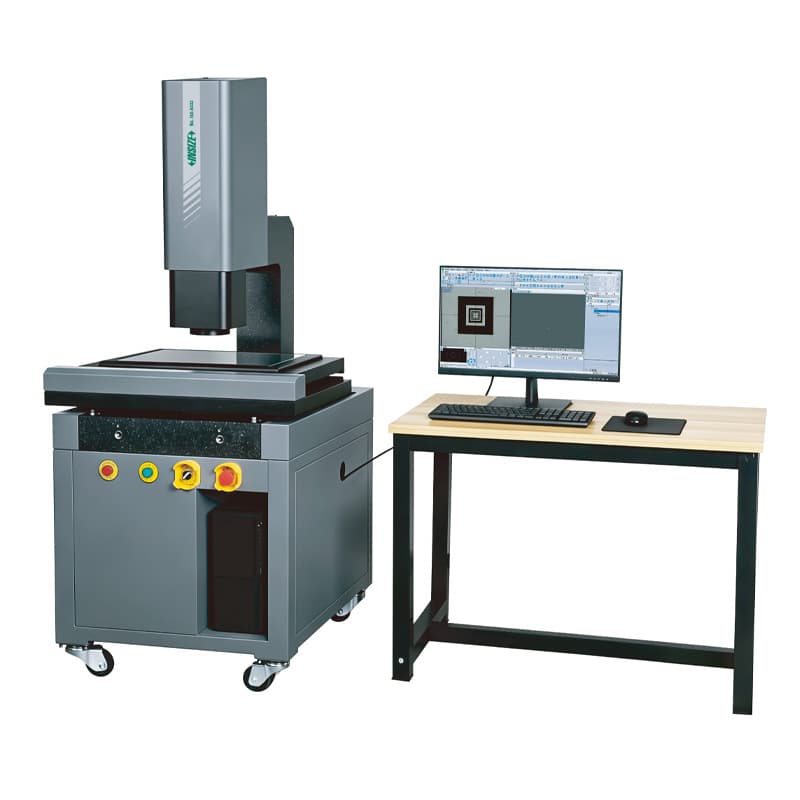
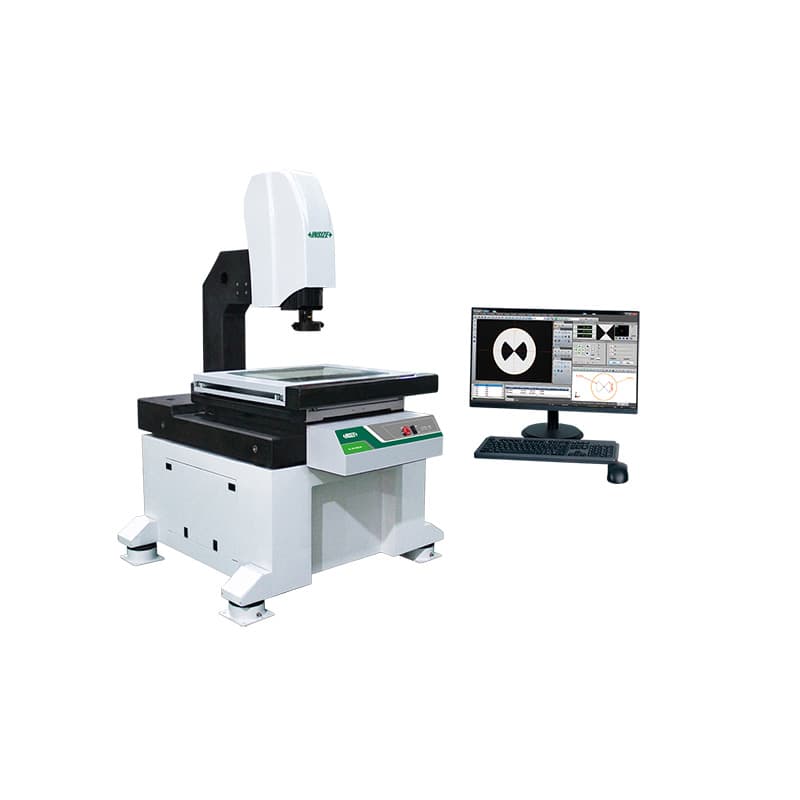
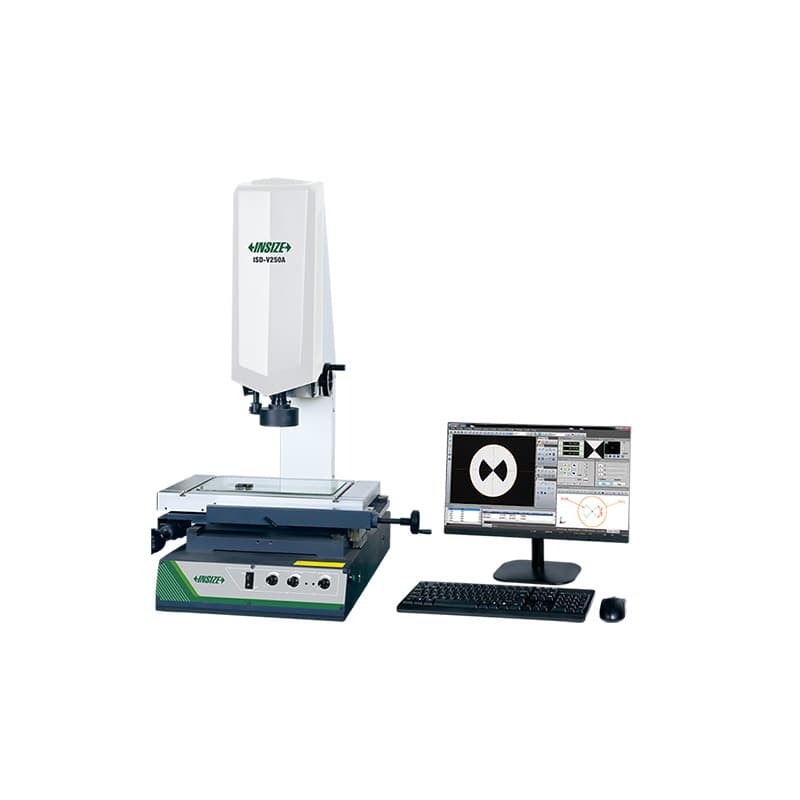
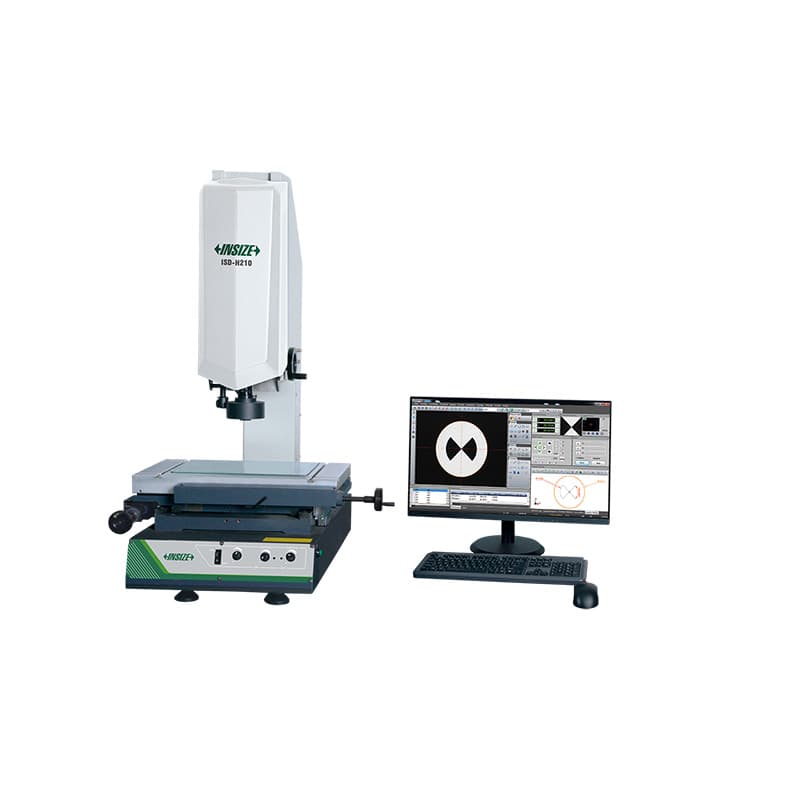
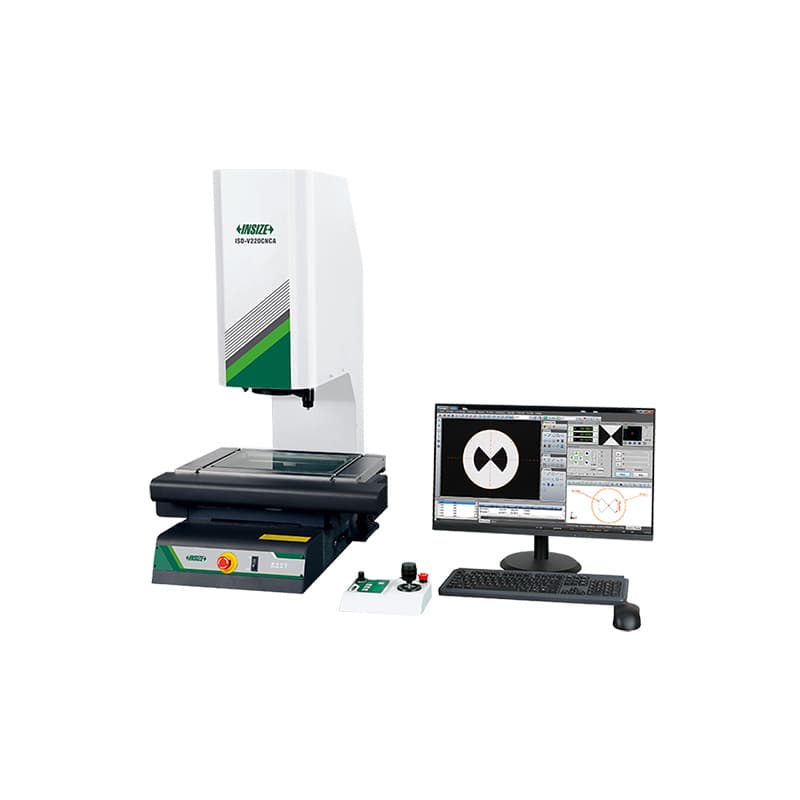
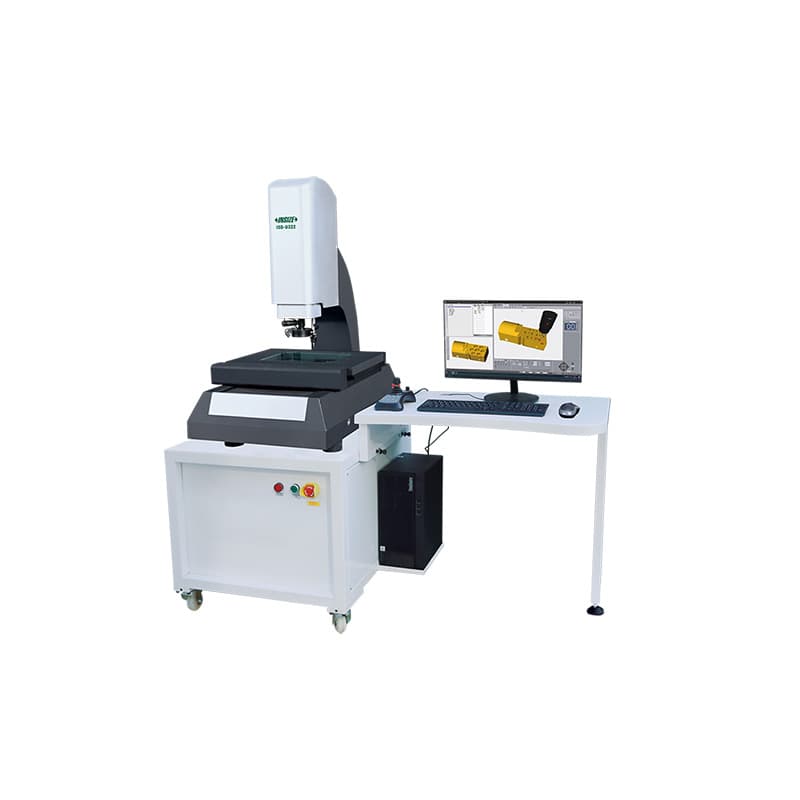
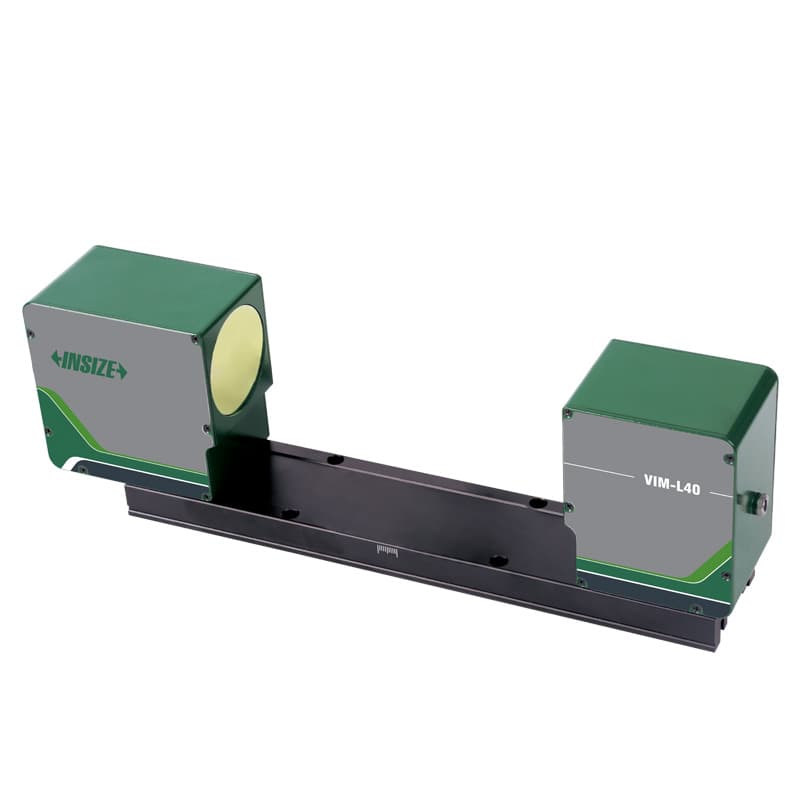
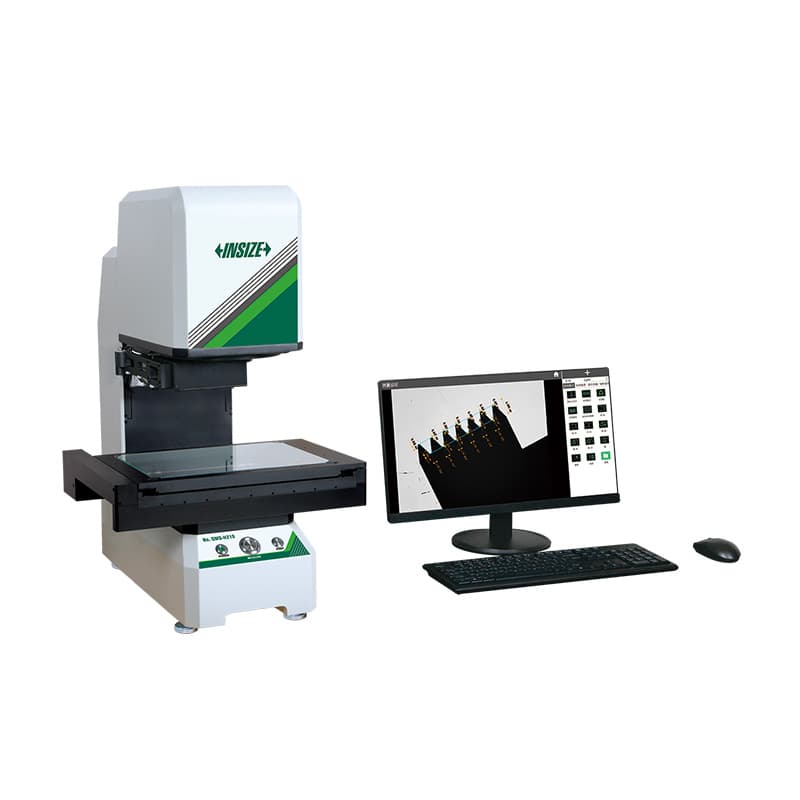
سیستم vision measuring با دوربین و لنز، تصویر قطعه را ثبت میکند و نرمافزار با مقیاس کالیبرهشده ویژگیها را اندازه میگیرد. در مدلهای دستی، اپراتور با جابهجایی استیج X-Y ویژگی را زیر دوربین میآورد؛ در مدلهای CNC، محورهای موتوردار و برنامهٔ اندازهگیری میتوانند مسیر تکراری را خودکار کنند. سیستمهای ISD-V، ISD-H، ISD-U، ISD-K، ISD-R و ISD-Q در موجودی دسته تفاوت سطح اتوماسیون، میز، محور Z و کاربری دارند. به عنوان نمونه، سری ISD-V دستی در کاتالوگ سازنده با اندازههای مختلف محدودهٔ X-Y-Z، دقت محورها، نور سطحی و عبوری و بزرگنمایی زوم معرفی شده است. این ویژگیها را نباید به همهٔ مدلهای ISD نسبت داد.
در برخی سامانهها پروب تماسی اختیاری امکان سنجش ویژگیهایی را میدهد که تصویر به تنهایی نمیتواند اندازه بگیرد یا تشخیص دهد. دوربین کواکسیال، نور هممحور، نور عبوری، عدسی زوم، استیج شیشهای و پروب هرکدام روی دامنهٔ کاربرد اثر میگذارند. پیش از انتخاب بررسی کنید که اندازهگیری فقط دوبعدی است یا نیاز به محور Z و پروب تماسی هم دارید؛ حداکثر ارتفاع قطعه و وزن مجاز چقدر است؛ و آیا نرمافزار میتواند نقشه، تلرانس، خروجی گزارش و فایل دادهٔ موردنیاز شما را مدیریت کند.
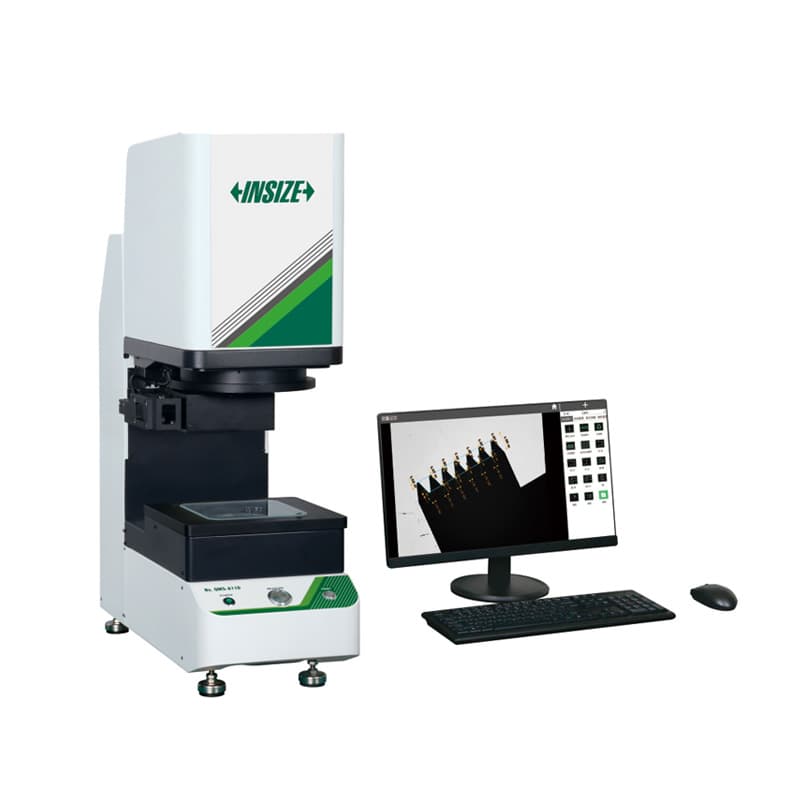
سیستم اندازهگیری سریع تصویری و دستگاههای QMS
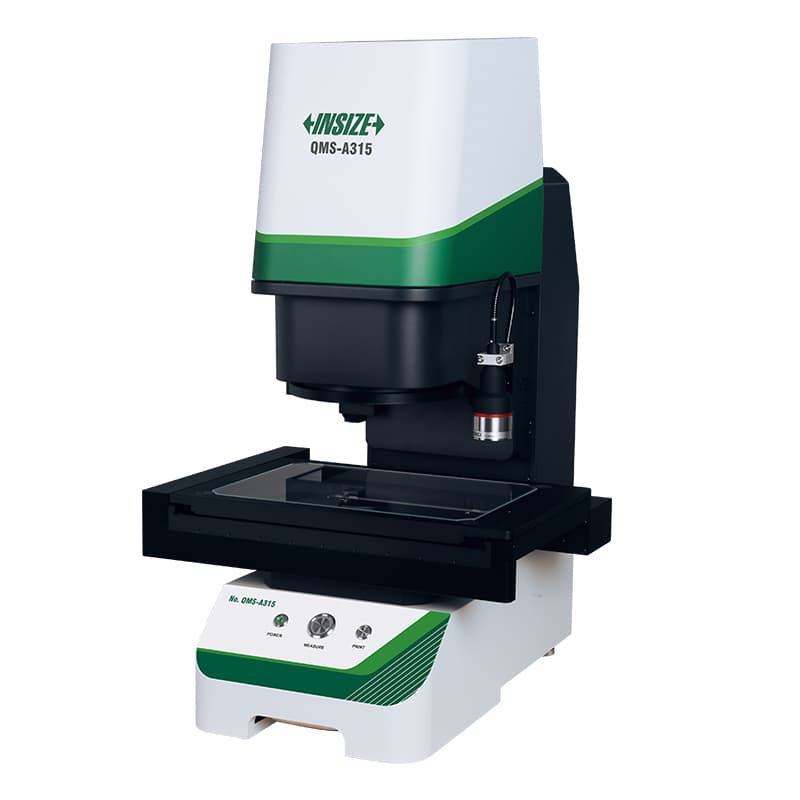
سیستمهای QMS برای اندازهگیری سریع تعداد زیادی ویژگی یا قطعه طراحی شدهاند. در برخی نسخهها اپراتور یک یا چند قطعه را روی میز میگذارد، سامانه به صورت خودکار فوکوس و تصویربرداری میکند و نرمافزار ویژگیهای تعریفشده را میسنجد. سریهای QMS-A110، A200، A220، A315، H210 و A450 در میدان دید، رزولوشن اندازهگیری، دامنه، دقت و امکان دوخت تصویر با هم تفاوت دارند. مدلهای دارای stitching میتوانند ناحیهٔ گستردهتری را از چند بخش تصویر پوشش دهند، اما خطای دوخت و شرایط کالیبراسیون باید در دقت کل لحاظ شود؛ اندازهگیری در یک میدان و اندازهگیری با دوخت را یکسان فرض نکنید.
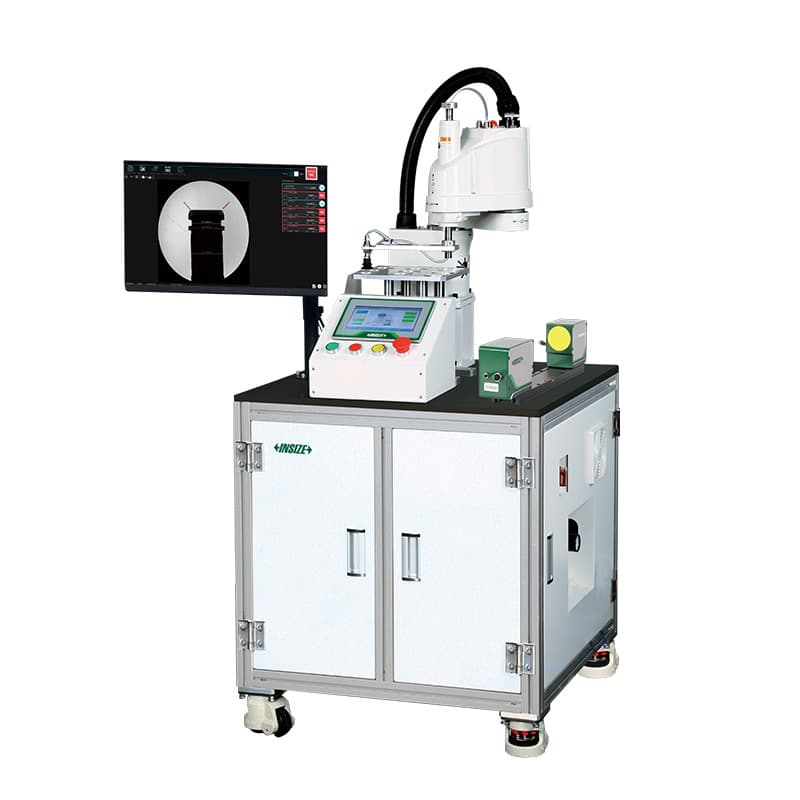
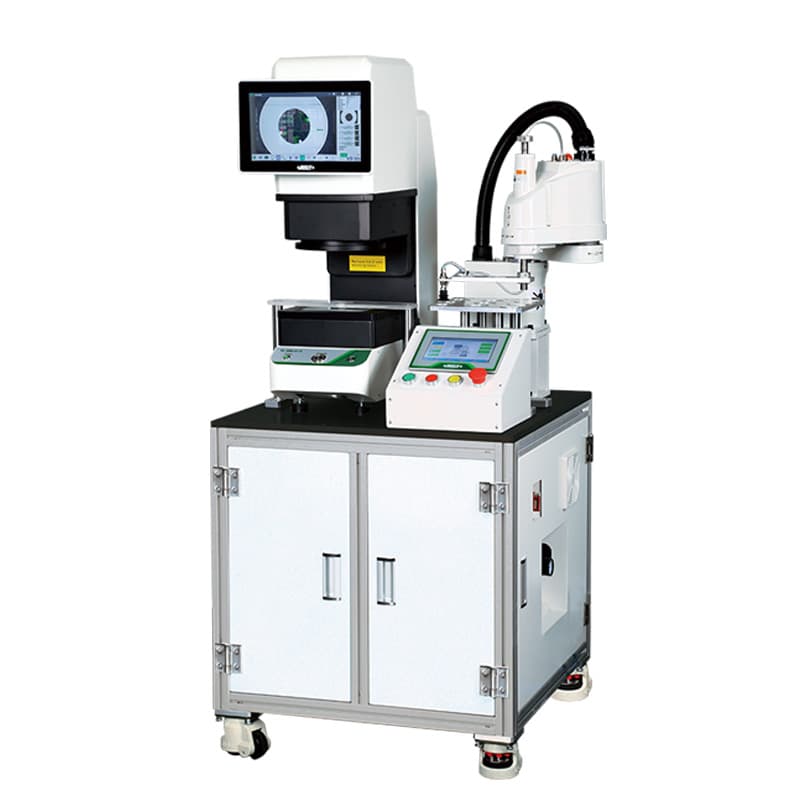
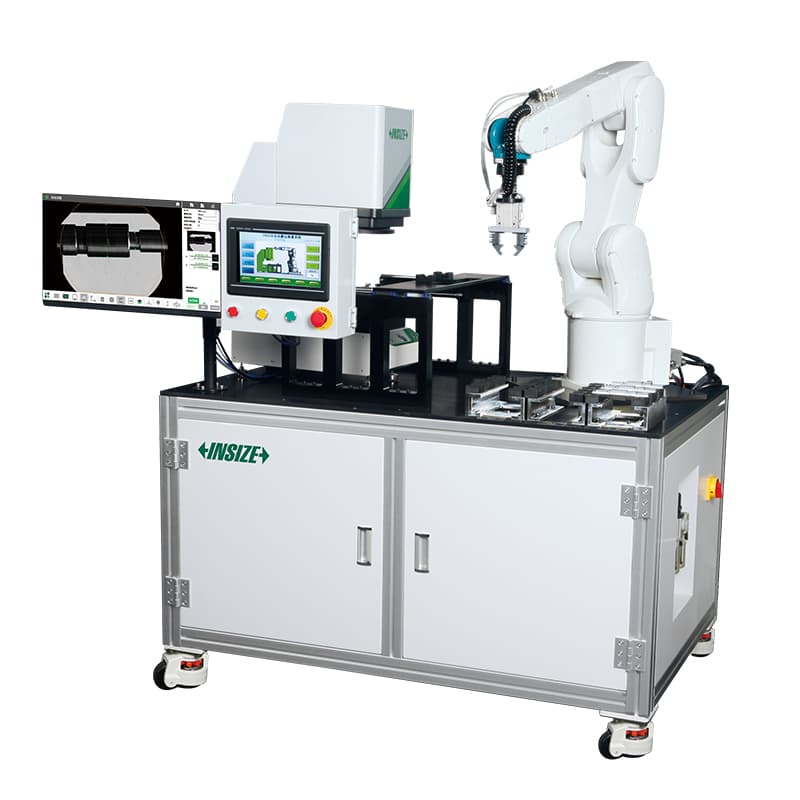
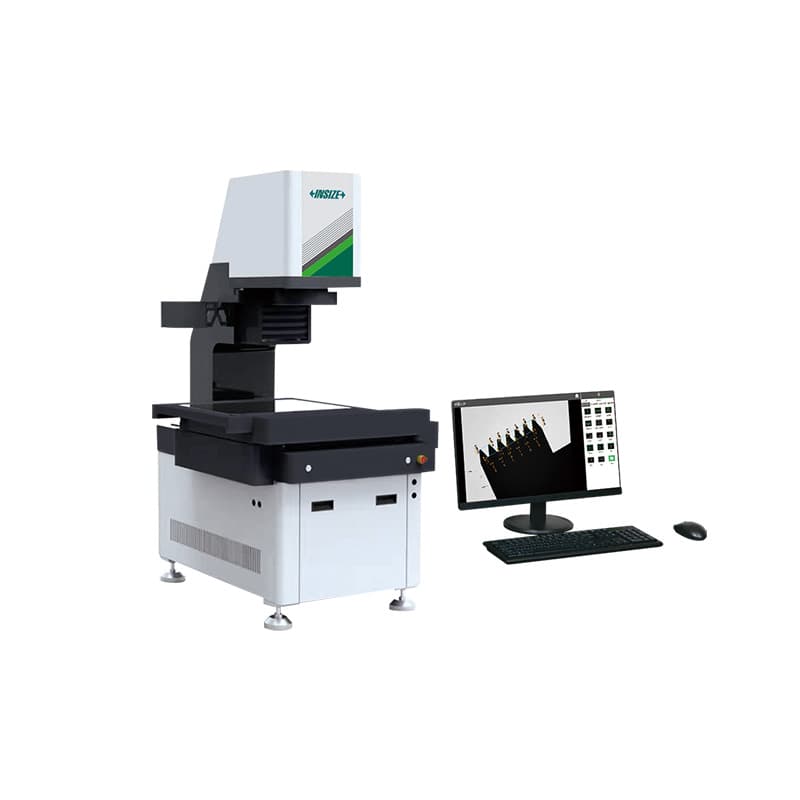
برای مثال، مشخصات رسمی QMS-A220 و A315 میدان دید گسترده و کوچک جداگانه، دقتهای متفاوت بدون دوخت و با دوخت و حداکثر بار میز را اعلام میکند. هرچه ناحیهٔ اندازهگیری بزرگتر یا دوخت فعال باشد، شرایط به دقت موقعیتدهی، کالیبراسیون و قطعهٔ آزمون وابستگی بیشتری پیدا میکند. سریهای بزرگ مثل QMS-A450 برای قطعات و نواحی بزرگتر طراحی شدهاند؛ انتخاب آنها باید بر اساس اندازهٔ واقعی نمونه و نیاز تولید انجام شود، نه صرفاً عدد دقت تبلیغاتی یک محدودهٔ کوچک. مدلهای خودکار RBT-QM و RBT-VIM نیز میتوانند به سلول بازرسی یا خط تولید مرتبط باشند و نیازمند بررسی نحوهٔ بارگذاری، فیکسچر، رابط با ربات، زمان سیکل و دادهٔ خروجی هستند.
تفاوت اپتیکال کامپراتور، ویدئومتری و اندازهگیری سریع
- پروفایلپروژکتور: تصویر سایهای و بزرگشده روی صفحهٔ نمایش؛ مناسب مقایسهٔ شکل و اندازهگیری دوبعدی لبهها، بهخصوص وقتی مشاهدهٔ مستقیم پروفیل مهم است.
- سیستم بینایی دستی: دوربین و نرمافزار با جابهجایی اپراتور روی میز؛ مناسب اندازهگیری تصویری چند ویژگی با ثبت دیجیتال و برنامهٔ کنترل.
- سیستم بینایی CNC: محورهای حرکتی و برنامهٔ خودکار برای اندازهگیری تکرارشونده؛ مناسب کنترل سریکاری، وقتی ظرفیت و بودجهٔ راهاندازی آن توجیه دارد.
- سیستم اندازهگیری سریع: تصویربرداری و اندازهگیری یکمرحلهای یا چندقطعهای برای افزایش سرعت کنترل؛ نیازمند فیکسچر و تعریف دقیق ویژگیهاست.
- سیستم بینایی رباتیک: ترکیب دوربین، نور، ربات و نرمافزار برای بازرسی یا بارگذاری خودکار؛ سازگاری مکانیکی و نرمافزاری بخش اصلی پروژه است.
در فارسی بعضی فروشندگان هر نوع دستگاه دوربیندار را «میکروسکوپ اندازهگیری» مینامند. برای تصمیم خرید، نام بازاری را با مشخصات محورها، میدان دید، دقت، روش کالیبراسیون و قابلیت اندازهگیری نقشه تطبیق دهید. وجود دوربین یا نرمافزار تصویری بهتنهایی دستگاه را به CMM یا سیستم سنجش 3D تبدیل نمیکند.
فیکسچر، خطکش شیشهای و متعلقات
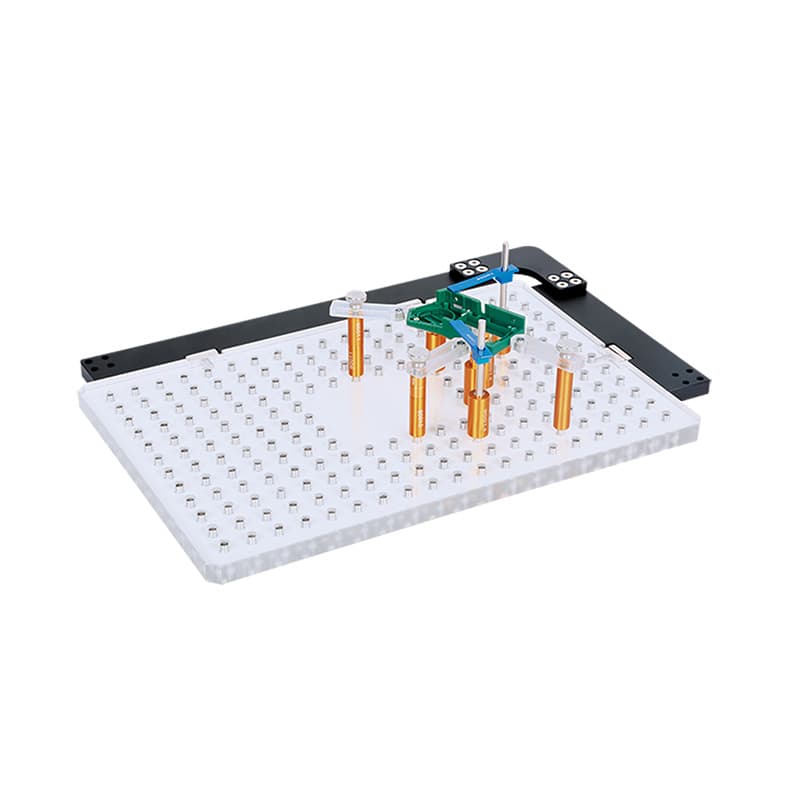
فیکسچر و جیگ میتوانند قطعه را در وضعیت تکرارپذیر روی صفحهٔ سیستم بینایی نگه دارند. مدل ISY-700 به عنوان مجموعهٔ جیگ ۱۱۳ تکه برای برخی سیستمهای بینایی در موجودی دسته قرار دارد. اگر قطعه گرد، کوچک یا دارای چند سطح است، مهار آن بدون پوشاندن ویژگیهای مورد سنجش اهمیت دارد. فیکسچر نامناسب میتواند قطعه را کج کند، لبهٔ مهم را پنهان سازد یا تنش وارد کند. پیش از خرید، ابعاد قطعات و تعداد موقعیتهای موردنیاز را مشخص کنید و کنترل کنید که وزن فیکسچر با ظرفیت میز همخوانی داشته باشد.
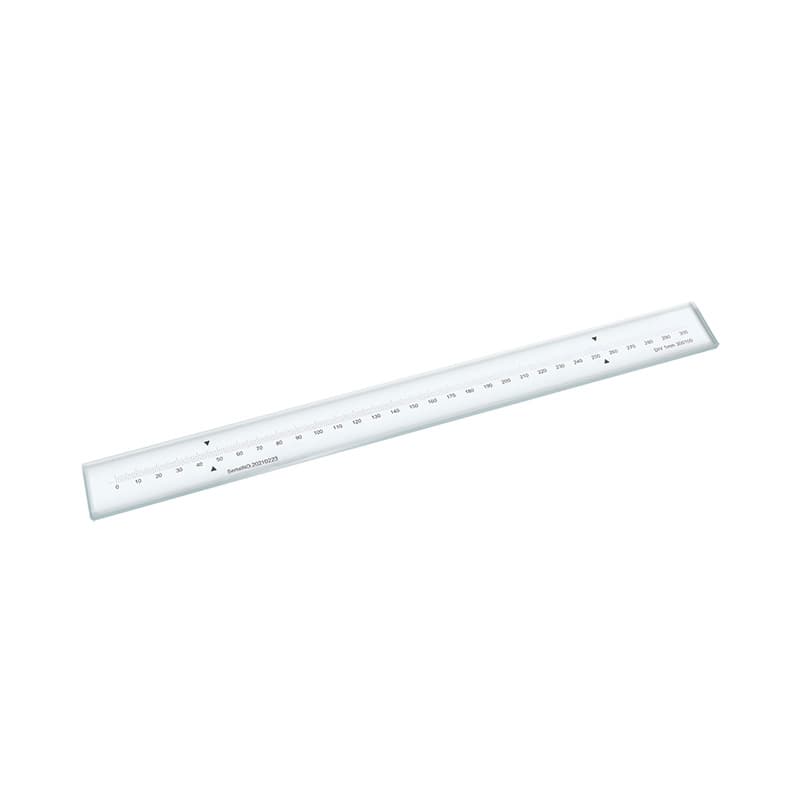
خطکش شیشهای و ISD-CL به عنوان متعلقات اندازهگیری موقعیت محور نیز در همین خانواده قرار دارند. انتخاب خطکش باید با طول محور، نوع سیگنال، رزولوشن، رابط کنترلر و سازگاری مکانیکی دستگاه تطبیق داده شود. خطکش متناسب با محور، جزء سیستم اندازهگیری است و جایگزین کالیبراسیون کامل دستگاه نیست. پیش از سفارش لوازم جانبی، مدل پایهٔ دستگاه و کد قطعهٔ موردنیاز را بررسی کنید.
کاربردهای رایج در کنترل کیفیت
پروفایلپروژکتور و سیستم اندازهگیری بینایی در بررسی قطعات ماشینکاری، ابزار برش، قطعات پرسکاری و ورقکاری، قالب، قطعات تزریقی، واشر و آببند، قطعات الکترونیکی و ویژگیهای کوچک قابل مشاهده کاربرد دارند. روش نوری از تماس مستقیم با قطعه جلوگیری میکند و برای بعضی مواد نرم یا لبههای ظریف مزیت دارد. در خطوط تولید پرتعداد، سیستم سریع یا خودکار میتواند چرخهٔ بازرسی را کوتاه کند؛ با این شرط که نمونهبرداری، فیکسچر، معیار قبولی و اعتبارسنجی نرمافزار به درستی تعریف شده باشد.
برای پروفیل دندانه یا فرم پیچیده، اپراتور ممکن است تصویر را با نقشه یا overlay مقایسه کند. برای سوراخها، فاصلهٔ مرکزها و زاویهها، سیستم بینایی با کالیبراسیون و الگوریتم مناسب کار را ساده میکند. اگر ارتفاع، هممحوری سهبعدی، زبری یا مشخصهای پشت سطح دیدهنشده لازم است، دوربین دوبعدی به تنهایی کافی نیست و باید پروب تماسی، محور Z یا دستگاه اندازهگیری دیگری بررسی شود. محدودیت دید و خطای اپتیک را در کنار شرایط سطح و نور در نظر بگیرید.
چطور دستگاه نوری مناسب را انتخاب کنیم؟
- قطعه و خروجی را تعریف کنید: نقشه، تلرانس، ویژگیهای مورد اندازهگیری، ابعاد و جنس قطعه و تعداد قطعه در هر نوبت را آماده کنید.
- روش مناسب را انتخاب کنید: تصویر پروفیل روی صفحه، اندازهگیری دوربین دستی، حرکت CNC، سیستم اندازهگیری سریع یا سلول رباتیک؟
- محدوده و ظرفیت را کنترل کنید: ابعاد میز، دامنهٔ X-Y-Z، وزن و ارتفاع قطعه، فضای لنز و محل گیره را با بزرگترین و کوچکترین نمونه تطبیق دهید.
- دقت را بر اساس بازهٔ کاری بخوانید: دقت ممکن است تابع طول اندازهگیری، میدان دید، بزرگنمایی، نوع نور یا فعالبودن دوخت باشد. برگهٔ فنی و شرایط آزمون همان مدل را ملاک بگیرید.
- نورپردازی و سطح قطعه را بررسی کنید: نور سطحی، عبوری، کواکسیال یا حلقهای برای مواد مات، شفاف، براق یا لبههای نازک نتایج متفاوت ایجاد میکند.
- گردشکار نرمافزار را آزمایش کنید: واردکردن نقشه، تعریف ویژگی، برنامهٔ اندازهگیری، تلرانس، گزارش، خروجی Excel/CAD و تعداد کاربر را ارزیابی کنید.
- نصب و شرایط محیط را برآورد کنید: فضای دستگاه، برق، میز و فونداسیون، کنترل دما، لرزش، رایانه و آموزش اپراتور هزینه و زمان پروژه را تعیین میکنند.
- برای اتوماسیون، یکپارچگی را مشخص کنید: ربات، PLC، شبکه، MES، فیکسچر، ایمنی و رفتار سیستم هنگام خطا را پیش از سفارش تعریف کنید.
کالیبراسیون و صحتسنجی نتیجه
دستگاه را طبق روش سازنده روشن و برای مدت لازم پایدار کنید. عدسی، صفحه، لنز و الگوی کالیبراسیون را تمیز کنید و از استانداردی با مقدار معتبر استفاده کنید. برای اندازهگیری دوربین، بزرگنمایی، فوکوس و نور را در وضعیت واقعی بازرسی تنظیم کنید؛ در پروفایلپروژکتور، بزرگنمایی عدسی و مقیاس صفحه را بررسی کنید. برای نرمافزار سیستم بینایی، برنامهٔ قطعه را با ویژگیهای مرجع و نمونهٔ واقعی اعتبارسنجی کنید. اگر سیستم از stitching، فوکوس خودکار یا تشخیص خودکار لبه استفاده میکند، این قابلیتها را در محدوده و جنس قطعهٔ واقعی بسنجید.
برای نتیجهٔ قابل ردیابی، کد دستگاه، تاریخ کالیبراسیون، عدسی و نور، برنامهٔ نرمافزاری، فیکسچر، دمای محیط، شمارهٔ قطعه و نتیجه را ذخیره کنید. اندازهگیری روی لبهٔ تار یا بازتابی ممکن است بین دفعات تغییر کند. خروجی دیجیتال با چند رقم اعشار جایگزین عدمقطعیت نیست؛ دقت سیستم را در مقایسه با تلرانس قطعه و ریسک فرایند ارزیابی کنید. برای کنترل نزدیک حد پذیرش، اندازهگیری را تکرار کنید یا با روش مرجع مستقل مقایسه کنید.
خطاهای رایج هنگام خرید و استفاده
- خرید ویدئومتری برای سنجش ارتفاع یا ویژگی پنهان، بدون محور Z یا پروب مناسب.
- فرض اینکه رزولوشن دوربین یا بزرگنمایی بالا معادل دقت اندازهگیری است.
- استفاده از عدد دقت یک میدان دید یا یک مدل برای همهٔ پیکربندیها.
- نادیدهگرفتن دقت دوخت تصویر در سیستمهای QMS دارای stitching.
- انتخاب دستگاه فقط بر اساس بزرگترین محدوده، بدون بررسی ظرفیت وزن و فضای عدسی.
- خرید پروفایلپروژکتور برای سنجش خودکار هزاران قطعه در روز، بدون محاسبهٔ سیکل و نیروی انسانی.
- فراموشکردن هزینهٔ فیکسچر، عدسی، پروب، کالیبراسیون، نصب، آموزش و خدمات نرمافزار.
دسترسی به زیرگروههای این صفحه
برای مقایسهٔ مستقیم هر خانواده، وارد صفحهٔ پروفایلپروژکتور، سیستم اندازهگیری سریع، سیستم اندازهگیری بینایی، فیکسچر و متعلقات سیستم بینایی یا خطکش شیشهای و متعلقات شوید. انتخاب نهایی را بر اساس مشخصات همان کد و نوع قطعه انجام دهید.
پرسشهای پرتکرار
تفاوت پروفایلپروژکتور با دستگاه اندازهگیری بینایی چیست؟
پروفایلپروژکتور تصویر بزرگشدهٔ قطعه را روی صفحهٔ نوری برای مشاهده و مقایسهٔ پروفیل نمایش میدهد. دستگاه بینایی تصویر دوربین را در نرمافزار تحلیل میکند و میتواند برنامهٔ اندازهگیری و خروجی دیجیتال داشته باشد. انتخاب به شکل قطعه، تعداد ویژگیها و سطح اتوماسیون بستگی دارد.
آیا سیستم اندازهگیری سریع برای هر قطعهای مناسب است؟
خیر. اندازهٔ قطعه، میدان دید، نور، کنتراست، شفافیت یا بازتاب سطح، وزن میز، نحوهٔ چیدمان و ویژگیهای مورد سنجش باید با مدل تطبیق داشته باشد. قطعهٔ جدید باید با برنامه و فیکسچر واقعی ارزیابی شود.
فرق سیستم QMS با سیستم vision CNC چیست؟
QMS معمولاً روی تصویربرداری و اندازهگیری سریع قطعه یا مجموعهای از قطعات تمرکز دارد؛ سیستم vision CNC میز و محورهای حرکتی برنامهپذیرتر و امکان سنجش ویژگیهای مختلف در مسیر را فراهم میکند. دامنهٔ کار و زمان سیکل واقعی مدل را مقایسه کنید.
پروفایلپروژکتور 10X برای همهٔ قطعات کافی است؟
نه. بزرگنمایی، میدان دید، اندازهٔ ویژگی، ارتفاع و شکل قطعه، وضوح مورد نیاز و عدسی سازگار تعیینکنندهاند. بعضی مدلها عدسیهای اضافی را جداگانه میپذیرند؛ دامنهٔ هر کد را در کاتالوگ بخوانید.
برای استعلام فنی چه اطلاعاتی بفرستم؟
نقشهٔ قطعه و تلرانسها، عکس نمونه، ابعاد و وزن، تعداد قطعه در هر سیکل، ویژگیهای مورد اندازهگیری، روش فعلی بازرسی، خروجی گزارش موردنیاز و سطح اتوماسیون را ارسال کنید. برای دستگاه بینایی، وجود فایل CAD و نیاز به پروب یا محور Z را نیز اعلام کنید.
خرید پروفایلپروژکتور و سیستم بینایی اینسایز از ابر ابزار
برای انتخاب پروفایلپروژکتور، سیستم اندازهگیری بینایی یا دستگاه اندازهگیری سریع اینسایز، ابتدا نمونهٔ واقعی و معیار پذیرش را مشخص کنید. سپس دامنهٔ حرکت، دقت در بازهٔ موردنیاز، نوع نور، لنز، نرمافزار، متعلقات و خدمات نصب را تطبیق دهید. مدلهای ISP، QMS، ISD و RBT از نظر عملکرد و سطح اتوماسیون یکسان نیستند و مشخصات یک خانواده به خانوادهٔ دیگر تعمیمپذیر نیست. برای دریافت پیشنهاد فنی دقیق، شمارهٔ مدل یا نقشهٔ قطعه را ارائه دهید و موجودی، پیکربندی، اقلام همراه و زمان راهاندازی را پیش از سفارش استعلام کنید.
منابع فنی و مقایسهٔ اصطلاحات بازار


 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود