

 ناموجود
در حال بارگذاری صفحه
ناموجود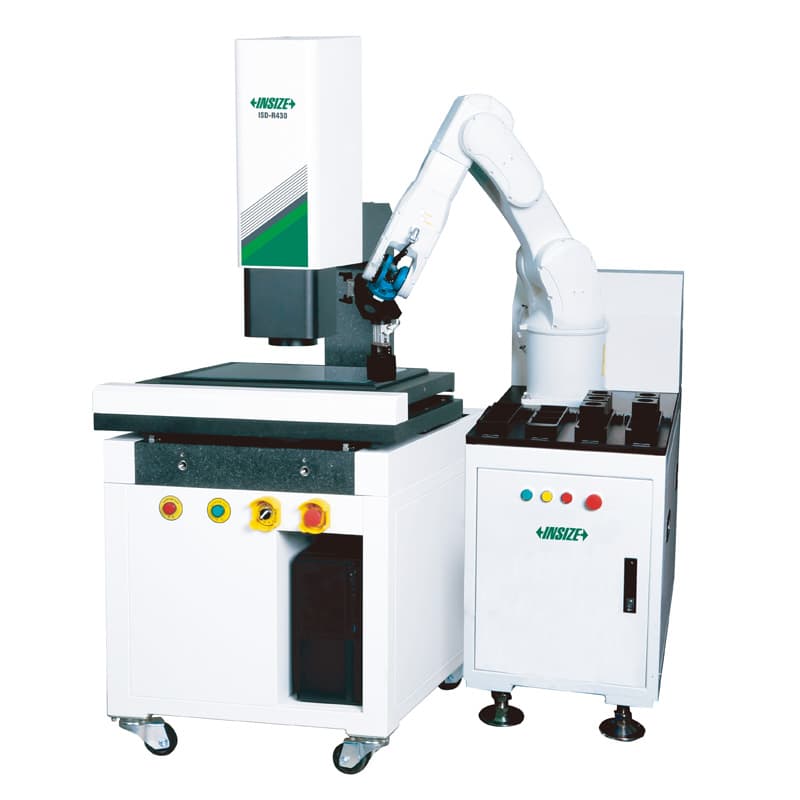 ناموجود
 ناموجود
 ناموجود
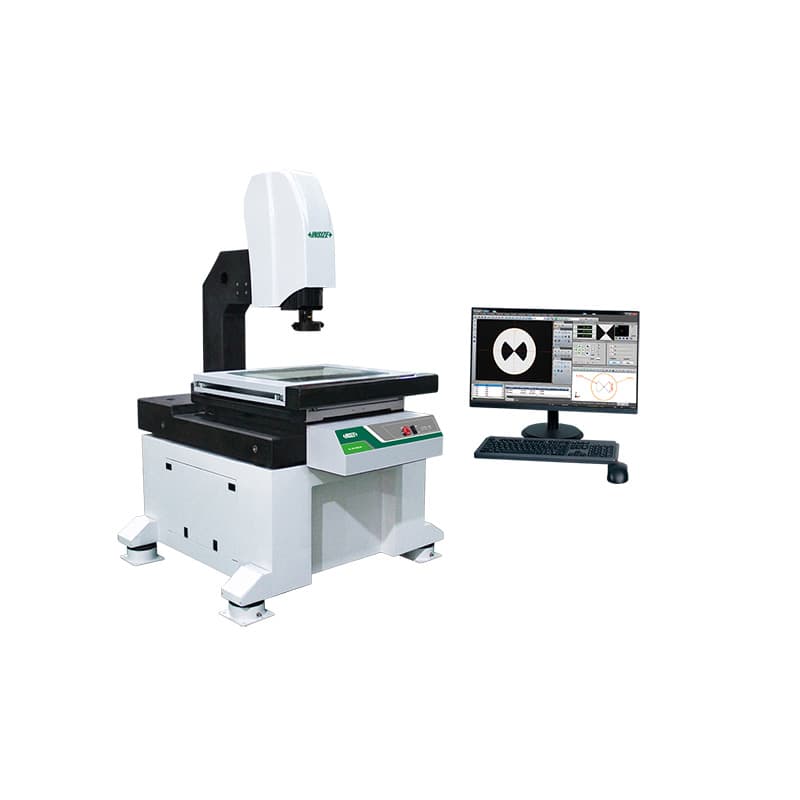 ناموجود
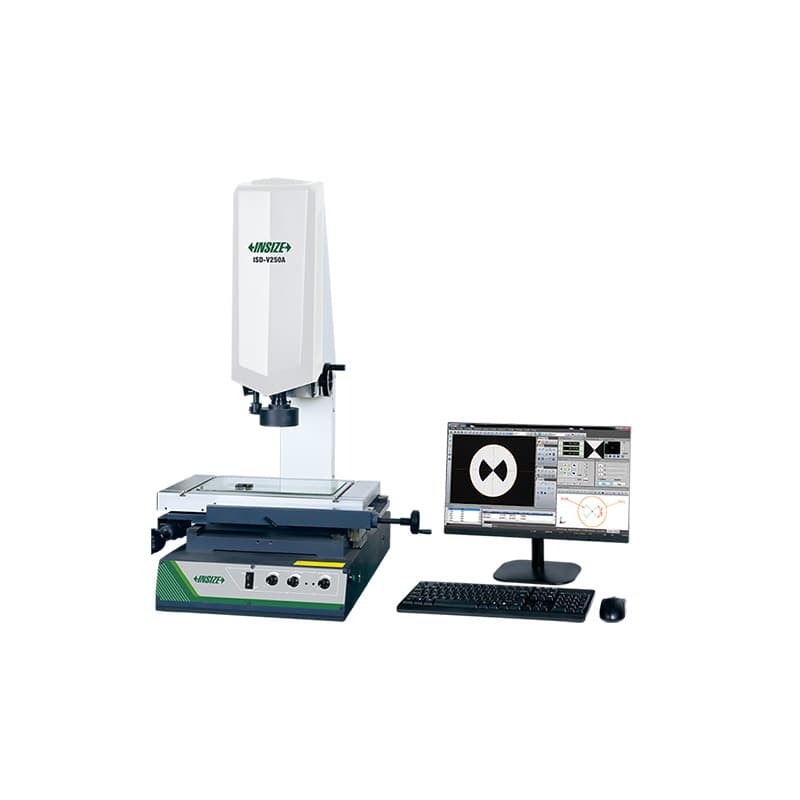 ناموجود
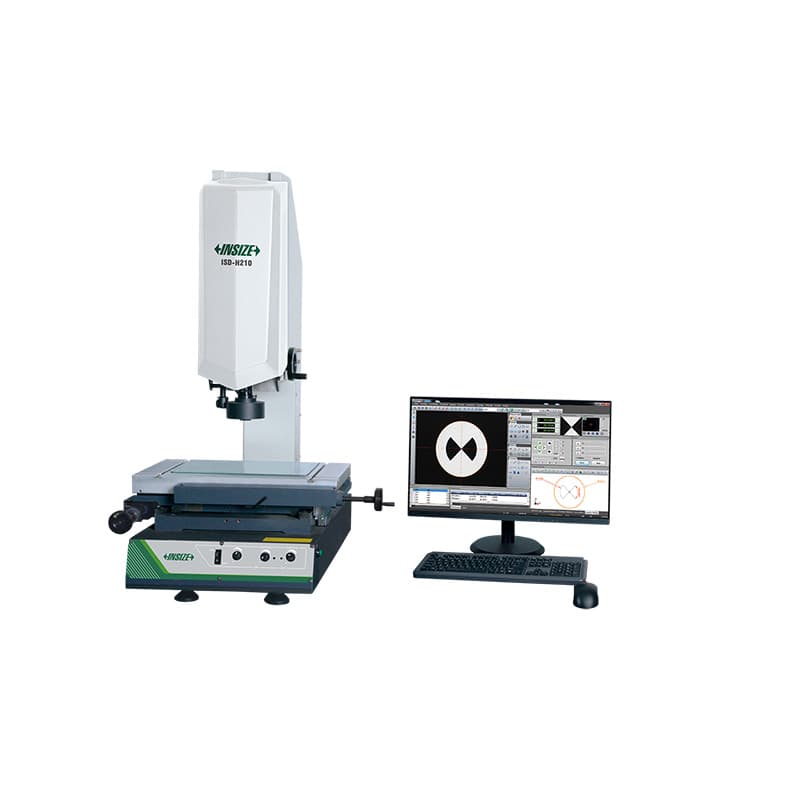 ناموجود
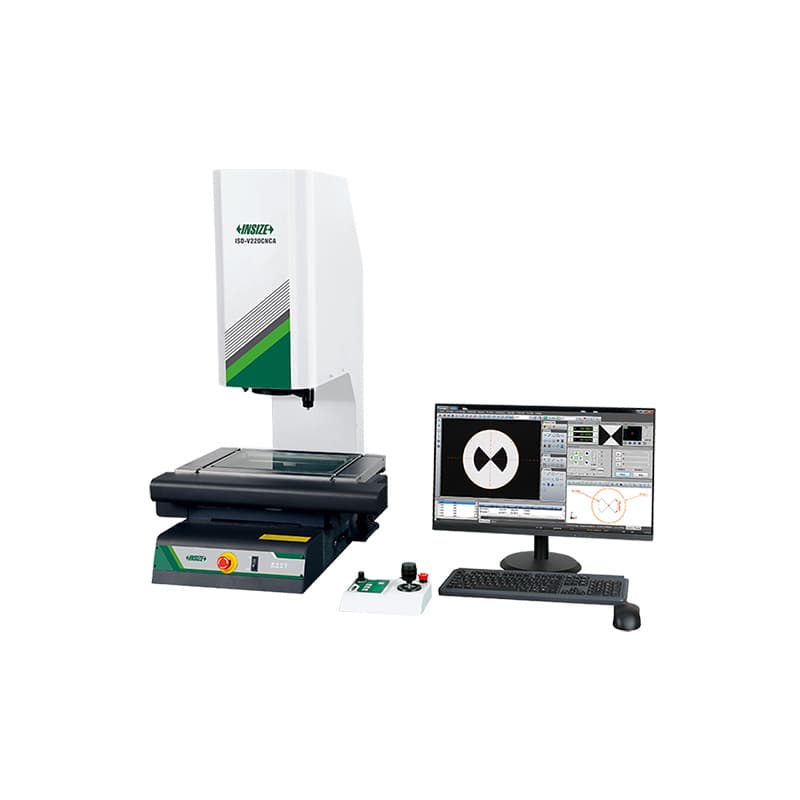 ناموجود
 ناموجود
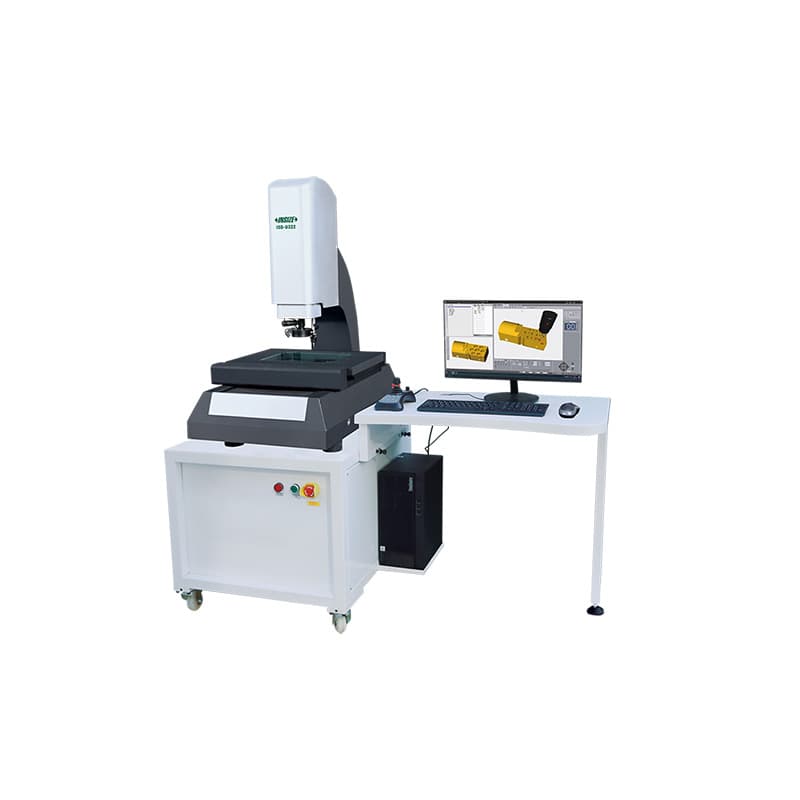
سیستم اندازهگیری بینایی یا دستگاه اندازهگیری تصویری، ابعاد قطعه را با دوربین، لنز و نرمافزار تحلیل تصویر بررسی میکند. در بازار ایران برای این گروه نامهایی مانند دستگاه اندازهگیری بینایی، سیستم اندازهگیری تصویری، دستگاه ویدئومتری، ماشین اندازهگیری اپتیکی، Vision Measuring Machine و VMM نیز به کار میرود. برخلاف پروفایلپروژکتور کلاسیک که تصویر را روی صفحه میاندازد و کاربر از رتیکل و خوانش محورها استفاده میکند، دستگاه بینایی معمولاً تصویر دیجیتال را ثبت و ویژگیهایی مانند لبه، سوراخ، فاصله، زاویه و پروفیل دوبعدی را در نرمافزار اندازهگیری میکند. خانوادههای موجود این دسته از INSIZE شامل مدلهای دستی ISD-H و ISD-V، دستگاههای CNC سریهای ISD-V، ISD-R، ISD-K و ISD-Q، سامانهٔ ترکیبی دوبعدی/سهبعدی ISD-U و سیستم خودکار رباتیک RBT-ISD01 هستند. برای انتخاب، باید نوع قطعه، دامنهٔ اندازهگیری، دقت لازم، حجم بازرسی، سطح اتوماسیون و نیاز واقعی به سنجش سهبعدی را همزمان بررسی کرد.
دوربین از قطعه تصویری با بزرگنمایی و میدان دید مشخص میگیرد. نرمافزار پس از تنظیم نور و فوکوس، مرزها و نشانههای قابل تشخیص را استخراج و بر مبنای مقیاس کالیبرهشده اندازهگیری میکند. در اندازهگیری دوبعدی، ویژگیهایی نظیر فاصلهٔ دو لبه، قطر سوراخ، زاویه، مختصات، فاصلهٔ مراکز و شکل پروفیل بررسی میشوند. در دستگاههای CNC، میز و محورهای دستگاه مطابق برنامه به موقعیتهای اندازهگیری حرکت میکنند؛ مدلهای دستی به اپراتور متکیترند و برای کارهای موردی یا حجم پایین میتوانند کافی باشند. بسته به پیکربندی، سیستم ممکن است فوکوس خودکار، لنز زوم، نور عبوری و سطحی، دوربین ناوبری، پروب تماسی، سنسور لیزری یا نرمافزار تخصصی داشته باشد.
اندازهگیری غیرتماسی برای قطعات ظریف، نازک یا تغییرشکلپذیر مزیت دارد، اما همهٔ سطوح را بهطور خودکار قابل اندازهگیری نمیکند. بازتاب شدید، شفافیت، کنتراست کم، پلیسه، آلودگی و لبهٔ نامشخص میتوانند تحلیل تصویر را دشوار کنند. همچنین دوربین دوبعدی بهتنهایی هندسهٔ پنهان یا همهٔ ویژگیهای ارتفاعی قطعه را ثبت نمیکند. برای هر مورد باید روش تصویربرداری، میدان دید، نورپردازی، مرجع همراستاسازی و الگوریتم اندازهگیری مناسب تعریف شود.
در دستگاه بینایی دستی، کاربر قطعه را روی میز قرار میدهد و با کنترل حرکت، فوکوس، نور و انتخاب ابزار نرمافزار، ویژگیها را میسنجد. این ساختار برای بازرسی نمونه، اندازهگیریهای متنوع و کاربریهایی با حجم پایین مناسب است؛ اما مهارت اپراتور و تکرارپذیری روش اهمیت زیادی دارد. در مدل CNC، محورهای حرکتی میتوانند طبق برنامه به نقاط تعریفشده بروند و روند اندازهگیری قطعات تکراری خودکارتر شود. قابلیتهایی نظیر تشخیص الگوی قرارگیری، واردکردن فایل CAD، فوکوس خودکار، گزارش آماری و برنامهنویسی اندازهگیری فقط در مدلها و نرمافزارهایی که سازنده اعلام کرده وجود دارد و باید برای همان کد تأیید شود.
سیستم اندازهگیری سریع (QMS) نیز از تصویر دیجیتال برای اندازهگیری چند ویژگی با گردش کار سادهشده بهره میبرد، اما معمولاً برای عملیات سریع و چندقطعهای در یک میدان یا برنامه طراحی شده است. VMM/CNC بینایی، بهویژه سریهای ISD-R، ISD-K و ISD-Q، دامنهٔ گستردهتری از کنترل برنامهپذیر محور، حرکت بین نقاط، لنز و ماژولهای اپتیکی را ارائه میدهد. این تفاوت کلی است و قابلیت هر پیکربندی باید از کاتالوگ همان دستگاه خوانده شود. سازندهٔ INSIZE مدلهای ISD-V را در گروه CNC Vision Measuring Systems (Standard Type)، ISD-R را در گروه CNC استاندارد و ISD-K و ISD-Q را در گروه CNC پیشرفته معرفی میکند. ردهبندی رسمی خانوادههای پروفایلپروژکتور و سیستم بینایی INSIZE.
سری ISD-H در سایت سازنده با عنوان High-Definition Manual Vision Measuring Systems عرضه شده است. مدلهای ISD-H210، ISD-H320 و ISD-H430 در دادههای رسمی دامنههای متفاوتی در محورهای X، Y و Z دارند؛ دامنهٔ ثبتشده برای H210 برابر 200×100×150 میلیمتر، H320 برابر 300×200×150 و H430 برابر 400×300×150 میلیمتر است. برای این سری دقت ≤(2.5+L/100) میکرومتر، تفکیکپذیری 0.5 میکرومتر، تکرارپذیری 2 میکرومتر و بزرگنمایی نمایشگر 24 اینچ از 27.4X تا 351X درج شده است. این دادهها برای انتخاب اولیه مفیدند؛ شرایط آزمون و اجزای همراه را از صفحه و سند مدل دقیق تأیید کنید. مشخصات رسمی سری ISD-H.
ISD-V دستی استاندارد با مدلهای ISD-VxxA و ISD-VxxH فهرست شده است. در جدول رسمی برای نمونه، اندازههای X×Y برابر 150×100، 250×150، 300×200 و 400×300 میلیمتر ارائه شدهاند؛ کدهای A و H ارتفاعهای Z متفاوتی دارند. مشخصههای اعلامشده شامل دقت ≤(2.5+L/100) میکرومتر، تفکیکپذیری 0.5 میکرومتر، تکرارپذیری 2 میکرومتر، بزرگنمایی 29X تا 184X روی مانیتور 21.5 اینچ و حداکثر بار 20 کیلوگرم است. این دستگاه برای اندازهگیری دیداری و اپراتوری در دامنهٔ مشخص قابل بررسی است و نباید به اشتباه دستگاه کاملاً خودکار CNC معرفی شود. جزئیات مدل و ارتفاع کاری در استعلام اهمیت دارد. جدول فنی رسمی ISD-V دستی.
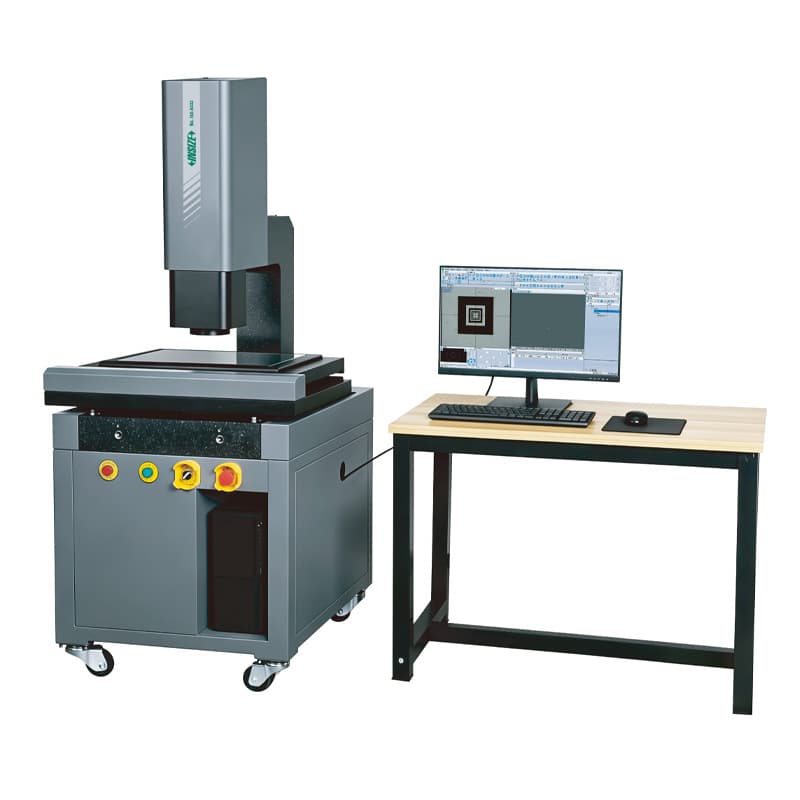
خانوادهٔ ISD-V در پیکربندی CNC استاندارد، برای اندازهگیری نوری برنامهپذیر به کار میرود. مدلهای معرفیشده در سایت سازنده دارای محدودههای مختلف و ارتفاع Z متفاوتاند. بهعنوان نمونه، مدلهای ISD-V220 و ISD-V270 در دامنههای کوچک و متوسط قرار میگیرند؛ نسخههای دارای لنز زوم موتوری و دستی ممکن است دامنهٔ بزرگنمایی، کنترل و مشخصات یکسانی نداشته باشند. صفحهٔ رسمی برای نمونههایی از ISD-V220 دقت ≤(2.5+L/100) میکرومتر، تفکیکپذیری 0.5 میکرومتر و تکرارپذیری 2 میکرومتر را گزارش میکند. پیش از سفارش باید روشن شود نام مدل مربوط به نسخهٔ دستی یا CNC، نوع لنز، ارتفاع Z و ابعاد میز کدام است. نمونه مشخصات رسمی ISD-V.
ISD-V500N گزینهای با دامنهٔ بزرگتر در همین خانواده است. سایت INSIZE برای مدل ISD-V500N دامنهٔ 470×370×200 میلیمتر و برای مدل ISD-V501N دامنهٔ 500×400×200 میلیمتر درج میکند؛ نسخههای HN ارتفاع Z بیشتری دارند. مشخصات این مدلها شامل دقت ≤(2.5+L/200) میکرومتر، تفکیکپذیری 0.5 میکرومتر، تکرارپذیری 2 میکرومتر و حداکثر بار 30 کیلوگرم است. کد دقیق زیرمدل مهم است؛ نام «V500N» بهتنهایی لزوماً مشخص نمیکند میز و ارتفاع کاری موردنیاز خریدار کدام است. مشخصات رسمی مدلهای ISD-V500N.
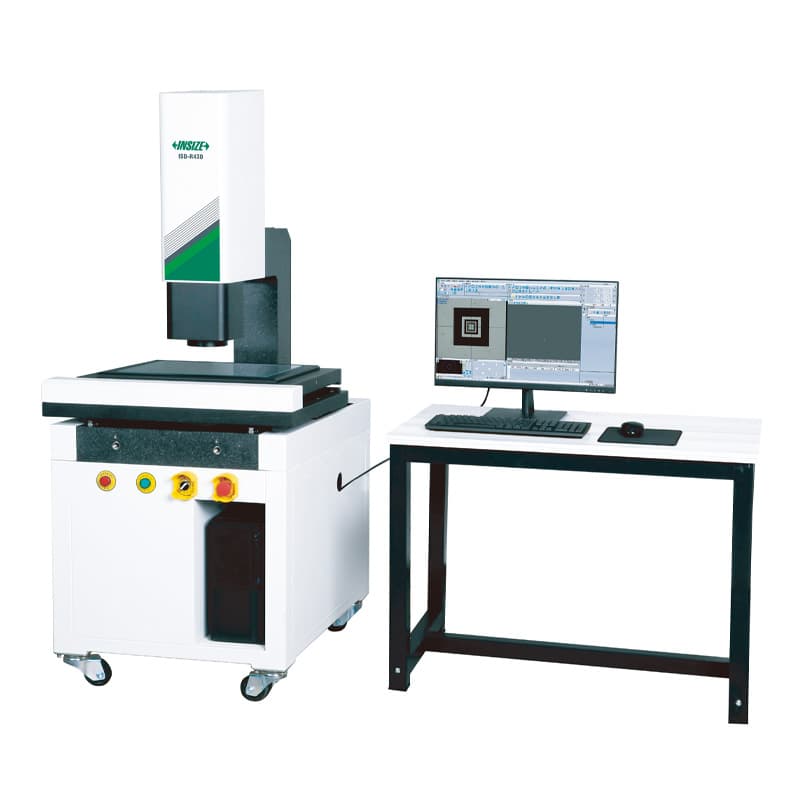
ISD-R در گروه سیستمهای بینایی CNC استاندارد قرار دارد و برای اندازهگیری قطعات تکراری و برنامهپذیر قابل بررسی است. در صفحهٔ رسمی، سه دامنهٔ نمونهٔ ISD-R320 با 300×200×200، ISD-R430 با 400×300×200 و ISD-R540 با 500×400×200 میلیمتر فهرست شدهاند. سازنده برای R320 و R430 دقت X/Y حداکثر ≤(2.5+L/200) میکرومتر و برای R540 حداکثر ≤(2.8+L/200) میکرومتر را گزارش میکند؛ تکرارپذیری 2 میکرومتر و بار مجاز تا 35 کیلوگرم نیز در جدول آمده است. قابلیتهایی مانند دوربین ناوبری، موقعیتیابی مبتنی بر الگو یا واردکردن CAD باید در نسخهٔ نرمافزار و دستگاه پیشنهادی تأیید شود، هرچند صفحهٔ سازنده کاربرد این امکانات را برای بازرسی دستهای توضیح میدهد. مشخصات خانوادهٔ ISD-R.
ISD-K بهعنوان سری پیشرفتهٔ CNC معرفی میشود و برای قطعات پیچیدهتر یا کاربرانی که به دقت، زوم پیوسته، نورپردازی و ماژولهای اندازهگیری متنوعتر نیاز دارند قابل مقایسه است. در راهنمای رسمی INSIZE، تفاوت خانوادههای V، R و K با توجه به سطح اتوماسیون، دقت، زوم و گزینههای نرمافزاری توضیح داده شده است. قابلیتهایی مانند ماژول اندازهگیری رزوه، چرخدنده، لیزر خطی یا stitching در همهٔ سفارشها لزوماً استاندارد نیستند؛ باید در پیکربندی و پیشفاکتور دقیقاً نوشته شوند. راهنمای رسمی مقایسهٔ ISD-V، ISD-R و ISD-K.
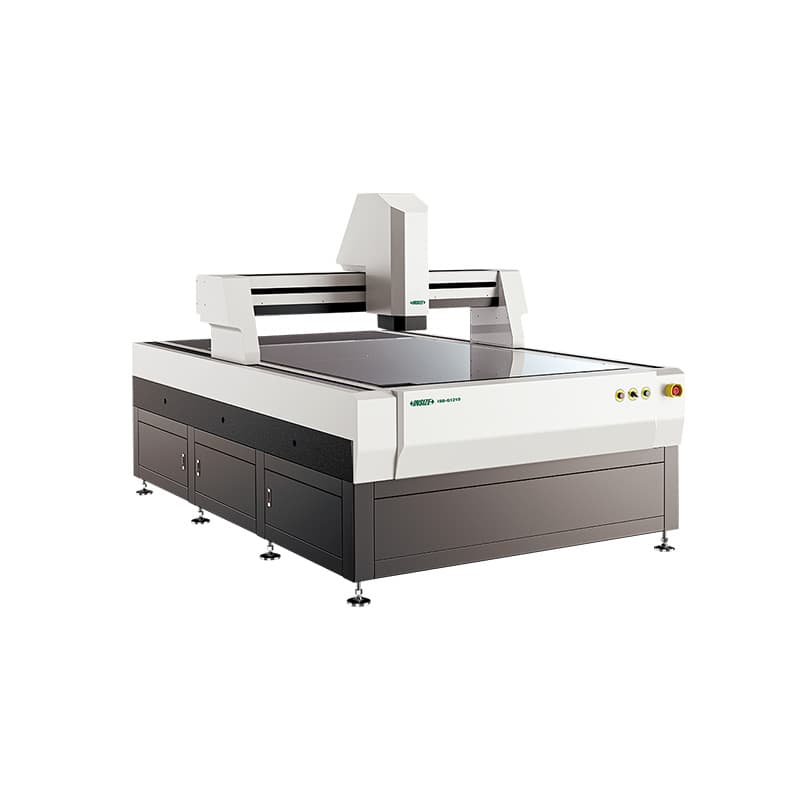
سری ISD-Q در دستهٔ دستگاههای بینایی CNC پیشرفته قرار میگیرد و برای اندازهگیری در ابعاد بزرگتر بهصورت گنتری یا ساختار مناسب دامنههای وسیع معرفی شده است. INSIZE در راهنمای انتخاب خود این خانواده را برای زمانی مطرح میکند که قطعه از محدودهٔ برخی دستگاههای میزدار متعارف، مانند ابعادی بیش از 500×400 میلیمتر، بزرگتر است. ساختار دستگاه، بار مجاز، فضای نصب، دقت در سراسر حجم و روش حرکت محورها در مدلهای Q باید از کاتالوگ زیرمدل استخراج شود؛ تعمیم مشخصههای ISD-R یا ISD-K به ISD-Q درست نیست. برای قطعات بزرگ، علاوه بر دامنهٔ اسمی، نحوهٔ تکیهدادن، دسترسی به ویژگیها، وزن فیکسچر، پایداری و امکان جابهجایی مجموعه را ارزیابی کنید.
ISD-U برای کاربردهایی مطرح است که سنجش تصویری دوبعدی باید با اندازهگیری تماسی سهبعدی ترکیب شود. کاتالوگ رسمی این خانواده، سیستم CNC ترکیبی 2D+3D را معرفی میکند و توضیح میدهد که اندازهگیری بینایی و پروب میتوانند در یک برنامه به کار روند. این موضوع برای قطعاتی که هم ویژگیهای صفحهای و هم ارتفاع، سطح یا نقاط عمقی دارند مفید است؛ اما وجود پروب و نوع دقیق تجهیزات همراه را باید برای کد مدل و نسخهٔ سفارش کنترل کرد. صفحهٔ رسمی مدلهای ISD-U322، ISD-U432، ISD-U532 و ISD-U542 را با دامنههای متفاوت عرضه میکند. برای نمونه، ISD-U322 دامنهٔ 300×200×200 میلیمتر و دقت بینایی ≤(2+L/200) میکرومتر و دقت پروب ≤(3+L/200) میکرومتر دارد؛ برای U432 محدوده 400×300×200 و U542 برابر 500×400×200 میلیمتر درج شده است. این دو روش اندازهگیری مشخصههای عملکردی متفاوت دارند و نباید یک عدد دقت واحد برای کل دستگاه گزارش شود. مشخصات سری ISD-U در سایت سازنده.
RBT-ISD01 در فهرست محصولات این فروشگاه بهعنوان سیستم اندازهگیری بینایی خودکار آمده است. در یک سلول رباتیک، بازوی ربات میتواند بخشی از کار جابهجایی، بارگذاری یا ارائهٔ قطعه به ایستگاه اندازهگیری را خودکار کند؛ جزئیات واقعی این عملکرد به طراحی سلول، گیره، مسیر حرکت، کنترلر، نرمافزار بینایی و ارتباط با خط بستگی دارد. صرف وجود ربات به معنی اندازهگیری خودکار همهٔ ابعاد یا سازگاری مستقیم با هر PLC نیست. پیش از سفارش، محدودهٔ قطعات، دقت ایستگاه اندازهگیری، ظرفیت بار ربات، زمان چرخه، روش تشخیص قطعه، نحوهٔ تفکیک محصول نامنطبق، حفاظ ایمنی و پروتکل ارتباط را بهصورت فنی تأیید کنید.
اتوماسیون وقتی ارزشمند است که بازرسی پرتکرار باشد و بارگیری دستی، جابهجایی یا تغییر وضعیت قطعه سهم قابلتوجهی از زمان کنترل را بگیرد. برای تولید با تنوع زیاد محصول، هزینهٔ تعویض فیکسچر، تغییر برنامه و اعتبارسنجی هر قطعه را هم در محاسبه بیاورید. گاهی دستگاه CNC رومیزی با بارگذاری اپراتوری، سادهتر و اقتصادیتر از سلول رباتیک است؛ در مقابل، خط پرتیراژ میتواند از کارکرد بدون مداخلهٔ اپراتور بهره ببرد.
در پیکربندی اپتیکی دوبعدی، ویژگیهایی مانند لبههای بیرونی، قطر و موقعیت سوراخ، فاصلهٔ مراکز، طول و عرض، زاویه، شعاع قابل مشاهده، فاصله از مبنا و شکل کانتور قابل بررسیاند. برای یک برنامهٔ اندازهگیری معتبر، قطعه باید نسبت به مبنا درست همراستا شود و لبهها در تصویر با کنتراست کافی دیده شوند. ویژگیهایی مانند ارتفاع پله، تختی یا سطح سهبعدی فقط با روش و حسگر مناسب قابل اندازهگیری هستند؛ در بعضی مدلها پروب تماسی یا سنسور لیزری گزینهٔ مکمل است. حتی در سیستم سهبعدی، باید دقت هر حسگر، روش کالیبراسیون و نوع ویژگی مورد سنجش مشخص باشد.
سیستم بینایی جایگزین عمومی CMM تماسی برای همهٔ GD&T نیست. برای تلرانسهای هندسی سهبعدی، سوراخهای عمیق، سطوح پنهان یا ویژگیهایی که تصویر دوبعدی مرز حقیقی آنها را نشان نمیدهد، ممکن است CMM، پروب تماسی، اسکنر یا دستگاه تخصصی مناسبتر باشد. در عین حال برای قطعات تخت، حساس به تماس یا دارای تعداد زیاد ویژگی کوچک، بینایی میتواند با کاهش تماس فیزیکی و ثبت تصویر فرایند بازرسی را تسهیل کند. شرکت Hexagon نیز دستگاههای اپتیکی خود را برای ویژگیهای کوچک و قطعات ظریف و استفادهٔ غیرتماسی معرفی میکند؛ این مقایسه تنها برای شناخت کاربری فناوری است و مشخصات Hexagon را نباید به INSIZE تعمیم داد. نمونهٔ کاربرد سیستم اندازهگیری اپتیکی در سبد Hexagon.
دقت، نزدیکی نتیجه به مقدار مرجع است؛ تکرارپذیری، پراکندگی نتایج در شرایط یکسان را نشان میدهد؛ و تفکیکپذیری کوچکترین گام نمایش است. نمایش عددی با چند رقم اعشار به معنی دقت همان مقدار نیست. در مشخصات سریهای مختلف ISD، فرمولهای دقت متفاوتاند و برخی مدلها دقت اپتیکی را از دقت پروب جدا میکنند. برای مقایسه، مدل دقیق، محور موردنظر، طول اندازهگیری L، شرایط دمایی، روش کالیبراسیون و حسگر اندازهگیری را یکسان کنید. دادهٔ دستگاه باید در دامنهٔ کاری واقعی با تلرانس قطعه و عدمقطعیت روش سنجیده شود.
اگر اندازهگیری قرار است مبنای رد یا پذیرش محصول، ممیزی مشتری یا گزارش رسمی باشد، روش اجرایی، وضعیت کالیبراسیون، قابلیت ردیابی مرجع، تکرارپذیری اپراتورها و روش همراستاسازی باید مستند شود. دمو روی قطعهٔ واقعی مفید است، اما جایگزین گواهی کالیبراسیون یا اعتبارسنجی کامل سیستم اندازهگیری نیست. برای قطعات حساس، نمونههای متعدد را در چند نوبت و موقعیت اندازهگیری کنید و نتایج را با روش مرجع مجموعه مقایسه کنید.
سیستمهای بینایی در قالبسازی و ابزارسازی برای کنترل کانتور، حفرهها، لبهها و قطعات کوچک، در ماشینکاری برای اندازهگیری سوراخها و فاصلهها، در قطعات خودرو برای بازرسی نمونههای تولیدی، در الکترونیک برای ابعاد کوچک و حساس، در صنایع پلاستیک برای قطعات قالبگیریشده و در آزمایشگاههای کنترل کیفیت برای ثبت نتایج قابل تکرار قابل استفادهاند. انتخاب مدل به سطح دقت، اندازهٔ قطعه و نوع ویژگی بستگی دارد؛ برای مثال، نمونهٔ تخت با تعداد زیادی سوراخ کوچک با قطعهٔ حجیم و دارای عمق زیاد نیاز یکسانی ندارد.
برای کارهای آموزشی، اندازهگیری نمونهٔ اولیه و کنترل تکقطعه، مدل دستی یا نیمهدستی میتواند کافی باشد. تولید دستهای با نقشهٔ ثابت از اجرای برنامهٔ CNC و موقعیتیابی خودکار بهره میبرد. برای بازرسی بزرگمقیاس یا سلول تولید، سریهای دامنهگسترده، CNC پیشرفته یا سیستم رباتیک مطرح میشوند. اگر بخش عمدهٔ نیاز، بازرسی سریع تعداد زیادی ویژگی دوبعدی با اپراتور کمتجربه باشد، سیستمهای QMS هم باید در کنار VMMهای برنامهپذیر مقایسه شوند؛ اگر دادهٔ سهبعدی لازم است، ISD-U یا پیکربندی چندحسگرهٔ مناسب را بررسی کنید.
برای اجرای تولیدی، نسخهٔ برنامه را مدیریت کنید تا تغییرات ناخواسته در ابزار اندازهگیری باعث نتایج ناسازگار نشود. بازهای برای تمیزکاری، بررسی نور، کنترل حرکت محور و بررسی صحت خوانش تعریف کنید. اگر دستگاه به سیستم تولید متصل است، دادههای ارسالی، آستانهٔ قبول/رد و رفتار هنگام خطای اندازهگیری را در محیط امن آزمایش کنید.
VMM برای اندازهگیری تصویری و بدون تماس ویژگیهایی که در تصویر قابل مشاهدهاند طراحی شده است. پروفایلپروژکتور سادهتر ممکن است برای مشاهدهٔ بزرگشده و مقایسهٔ دستی کانتور گزینهای مناسب باشد؛ دستگاه بینایی دیجیتالتر است و با توجه به مدل میتواند برنامهپذیری محور، زوم و ثبت داده داشته باشد. CMM تماسی با پروب، مختصات فضایی را بر اساس نقاط تماس میسنجد و برای برخی سطوح و هندسههای سهبعدی مناسبتر است. دستگاههای چندحسگره مانند ISD-U تلاش میکنند هر دو روش بینایی و پروب را ترکیب کنند، اما روش و دقت هر سنسور متفاوت است. هیچکدام «بهترین» برای همهٔ قطعات نیست؛ انتخاب از روی نقشه، تلرانس، جنس و حجم بازرسی انجام میشود.
اشتباه متداول، انتخاب دستگاه بر اساس عدد دقت بدون درنظرگرفتن طول L، دامنهٔ واقعی و شرایط آزمون است. خطای دیگر، فرض این است که هر مدل دارای دوربین میتواند همهٔ ابعاد Z، عمق یا سطوح پنهان را اندازهگیری کند. همچنین نامهایی مانند V، R، K و U را نباید بهجای یکدیگر به کار برد؛ این خانوادهها در نوع کنترل، دقت، محور و حسگر فرق دارند. خریدار باید اقلام استاندارد و آپشنها را از پیشفاکتور و کاتالوگ تطبیق دهد؛ لنز زوم، پروب، لیزر، نرمافزار ویژه، میز گردان یا لوازم کالیبراسیون ممکن است آپشن باشند.
در کاربری روزمره، انتخاب نور نامناسب، فیکسچر ناپایدار، همراستاسازی اشتباه، پلیسه روی لبه و آلودگی سطح میتوانند نتیجه را منحرف کنند. برنامهٔ CNC نیز تنها زمانی تکرارپذیر است که قطعه بهطور پایدار قرار گیرد و نقاط مرجع قابل شناسایی باشند. برای خط تولید، زمان چرخهٔ واقعی را با احتساب بارگذاری، بستن فیکسچر، حرکت محورها، فوکوس، اندازهگیری و ثبت گزارش محاسبه کنید؛ عدد اسمی سرعت دوربین تمام چرخهٔ بازرسی نیست.
برای استعلام سیستم اندازهگیری بینایی اینسایز، کد دقیق خانواده و زیرمدل، نقشه یا فایل CAD، ابعاد و وزن قطعه، تلرانس بحرانی، تعداد نقاط اندازهگیری، مقدار تولید و نیاز به گزارش یا اتوماسیون را ارسال کنید. توضیح دهید به اندازهگیری دوبعدی نیاز دارید یا اندازهگیری ارتفاع و سهبعدی نیز لازم است. اگر کار تکراری است، تعداد قطعات در هر نوبت و نیاز به اجرای خودکار برنامه را بنویسید. از فروشنده بخواهید دامنهٔ محورهای X/Y/Z، دقت و تکرارپذیری، نوع لنز، نورها، پروب یا لیزر، نرمافزار، فرمت خروجی، کالیبراسیون، آموزش، نصب و گارانتی را برای همان کد مشخص کند.
قیمت دستگاه به اندازه و ساختار میز، دقت و دامنه، مدل دستی یا CNC، زوم، تجهیزات نوری، حسگرهای مکمل، نرمافزار و خدمات وابسته است. برای سریهای پیشرفته یا رباتیک، هزینهٔ نصب، آموزش، طراحی فیکسچر و اتصال به خط نیز در نظر گرفته میشود. قیمت روز و مدت تأمین ممکن است تغییر کند؛ پیشنهادهایی را مقایسه کنید که پیکربندی، اقلام همراه و خدماتشان همسطح باشد.
دستگاهی است که با دوربین، اپتیک و نرمافزار، تصویر قطعه را تحلیل میکند و ویژگیهای قابل مشاهدهٔ آن را اندازه میگیرد. بعضی مدلها دستی و بعضی CNC یا چندحسگرهاند.
خیر. VMM بر تصویر و اندازهگیری اپتیکی تکیه دارد؛ CMM معمولاً مختصات را با پروب تماسی یا سنسورهای مشخص میسنجد. پیکربندیهای ترکیبی مانند ISD-U میتوانند بینایی و پروب را در یک سیستم بهکار گیرند.
برای کارهایی که نیاز به اندازهگیری تصویری دارند اما اتوماسیون کامل محور یا اجرای مکرر CNC اولویت اصلی نیست. دامنهٔ میز، ارتفاع Z، دقت و حجم بازرسی را با فرایند خود مقایسه کنید.
وقتی برنامهٔ ثابت باید بارها روی قطعات مشابه اجرا شود، حرکت خودکار بین نقاط اهمیت دارد یا حجم اندازهگیری بالا است، مدل CNC را بررسی کنید. آموزش نرمافزار و روش تثبیت قطعه همچنان لازم است.
ISD-U اندازهگیری تصویری دوبعدی را با امکان استفاده از پروب برای برخی ویژگیهای سهبعدی ترکیب میکند. دقت حسگر تصویری و پروب جداگانه است و تجهیزات همراه باید برای زیرمدل تأیید شوند.
نه. وضوح لبه، شفافیت، بازتاب، عمق و نحوهٔ قرارگیری بر نتیجه اثر دارد. برای سطوح پنهان یا هندسهٔ پیچیده ممکن است پروب، لیزر یا CMM لازم باشد.
نقشه و تلرانسها، ابعاد و وزن، ویژگیهای مورد اندازهگیری، حجم تولید، نیاز به گزارش، سطح اتوماسیون و کد زیرمدل مدنظر را بفرستید. برای حساسترین ویژگی، دمو روی نمونهٔ واقعی درخواست کنید.
برای انتخاب دستگاه اندازهگیری بینایی، ابتدا نوع هندسه و تلرانس قطعه را تعریف کنید، سپس دامنهٔ X/Y/Z، دقت وابسته به طول، نوع لنز و نور، دستی یا CNC بودن و نیاز به پروب یا ربات را بسنجید. ISD-H و ISD-V دستی، مدلهای CNC استاندارد ISD-V، خانوادهٔ برنامهپذیر ISD-R، سری پیشرفتهٔ ISD-K، مدل بزرگمقیاس ISD-Q، سیستم ترکیبی ISD-U و RBT-ISD01 هرکدام برای سناریوی متفاوتی مطرحاند. مشخصات مدل را از کاتالوگ رسمی تطبیق دهید، عملکرد را روی نمونهٔ واقعی اعتبارسنجی کنید و پیکربندی، خدمات و آموزش را در استعلام مکتوب کنید. انتخاب درست زمانی اتفاق میافتد که ابزار با فرایند اندازهگیری شما هماهنگ باشد، نه صرفاً زمانی که فهرست امکانات بیشتری دارد.