خرید زاویهسنج، نقاله، گونیا و خطکش صافی اینسایز
اندازهگیری زاویه، کنترل عمودبودن، بررسی راستایی لبه و ارزیابی تختی، هرکدام ابزار و روش جداگانه میخواهند. «نقاله» و «زاویهسنج» برای تعیین یا انتقال زاویه به کار میروند؛ «گونیا صنعتی» برای کنترل یا ایجاد زاویهٔ قائم و در بعضی مدلها زاویههای ثابت دیگر استفاده میشود؛ «خطکش صافی» یک مرجع مستقیم برای مقایسهٔ راستایی سطح است؛ و ابزار سنجش تختی میتواند با ساعت، پایه یا روش اپتیکی به ارزیابی تغییر سطح کمک کند. در بازار ایران عبارتهایی مانند نقاله دیجیتال، زاویهیاب، نقاله یونیورسال، گونیا مویی، گونیا صنعتی، گونیا گرانیتی، گونیا مرکب، خطکش صافی و ابزار اندازهگیری تختی رایجاند. اما این نامها مترادف کامل نیستند و انتخاب باید بر اساس کمیت موردنیاز، بازه، دقت، جنس مرجع و روش بازرسی انجام شود.
در این دستهٔ اینسایز، نقالهٔ دیجیتال و ورنیهای، زاویهسنج یونیورسال و ساعتی، گونیاهای گرانیتی و فلزی، گونیاهای مویی با زوایای ثابت، خطکشهای صافی فولادی/گرانیتی/مگنالیومی، تستر عمودبودن و چند ابزار ویژهٔ زاویه یا تختی کنار هم قرار دارند. محصولات جانبی این گروه ممکن است برای علامتگذاری، سنجش زاویهٔ مته یا کنترل لوله و سطح طراحی شده باشند. به همین دلیل، صفحهٔ دسته راهنمای کلی است؛ برای تصمیم خرید، کد دقیق، نقشهٔ تماس، محدوده، دقت اعلامشده و اقلام همراه هر محصول را در کاتالوگ خودش بخوانید.
چه چیزی را اندازه میگیرید: زاویه، گونیا بودن، راستایی یا تختی؟
زاویه، میزان چرخش یا اختلاف جهت میان دو خط، دو سطح یا یک سطح و مرجع است. نقاله میتواند زاویه را مستقیماً بخواند و بعضی مدلها برای انتقال آن به قطعه نیز به کار میروند. گونیا بودن، وضعیت نزدیک به ۹۰ درجه میان دو سطح را کنترل میکند؛ یک گونیا صرفاً نقالهٔ ۹۰ درجه نیست، زیرا کیفیت دو سطح کاری، طول تیغه، تکیهگاه و خطای گونیا اهمیت دارند. راستایی یا straightness تغییر انحنا و انحراف یک خط یا مسیر را در طول مشخص بررسی میکند، در حالی که تختی به کل سطح دوبعدی مربوط است و از یک خطکش یا یک قرائت منفرد بهتنهایی نتیجهگیری نمیشود.
به همین ترتیب، تستر عمودبودن، خطکش صافی، تخت اپتیکی و پایهٔ سنجش تختی ابزارهای قابل جایگزینی نیستند. خطکش روی سطح قرار میگیرد تا فاصله یا تماس میان مرجع مستقیم و قطعه بررسی شود؛ برای اندازهگیری کمی انحراف میتوان به فیلر، ساعت اندیکاتور یا پایهٔ ویژه نیاز داشت. تخت اپتیکی با الگوی تداخل در روش خاصی به کار میرود و نیازمند سطح مناسب، نور و شرایط مشاهده است. اگر کمیت نقشه «تختی» است، آن را با اندازهگیری یک زاویه یا با چککردن عمودبودن یک لبه اشتباه نگیرید.
انواع نقاله و زاویهسنج
نقالهٔ دیجیتال
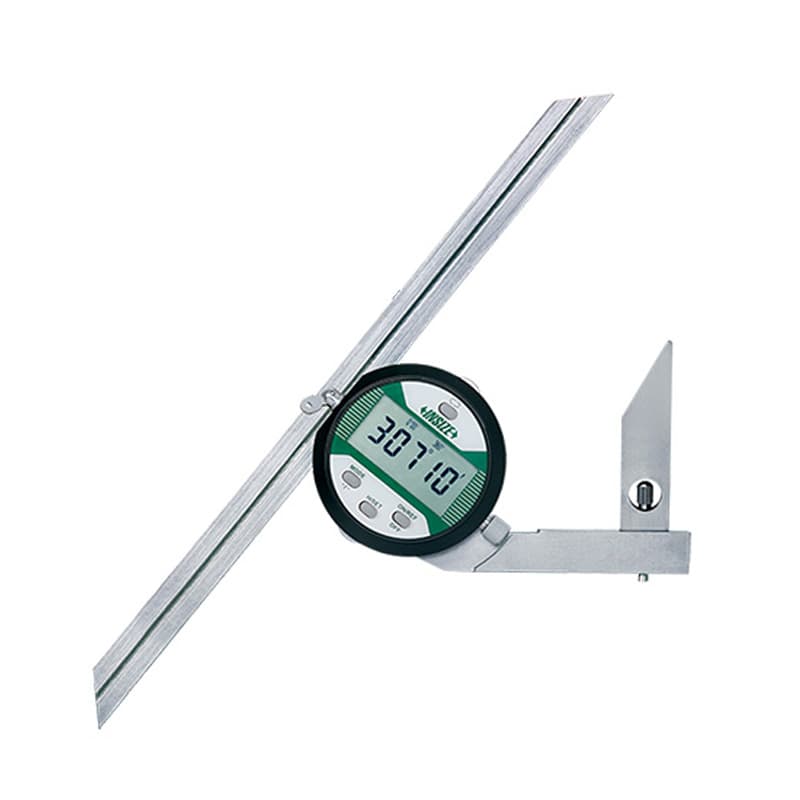
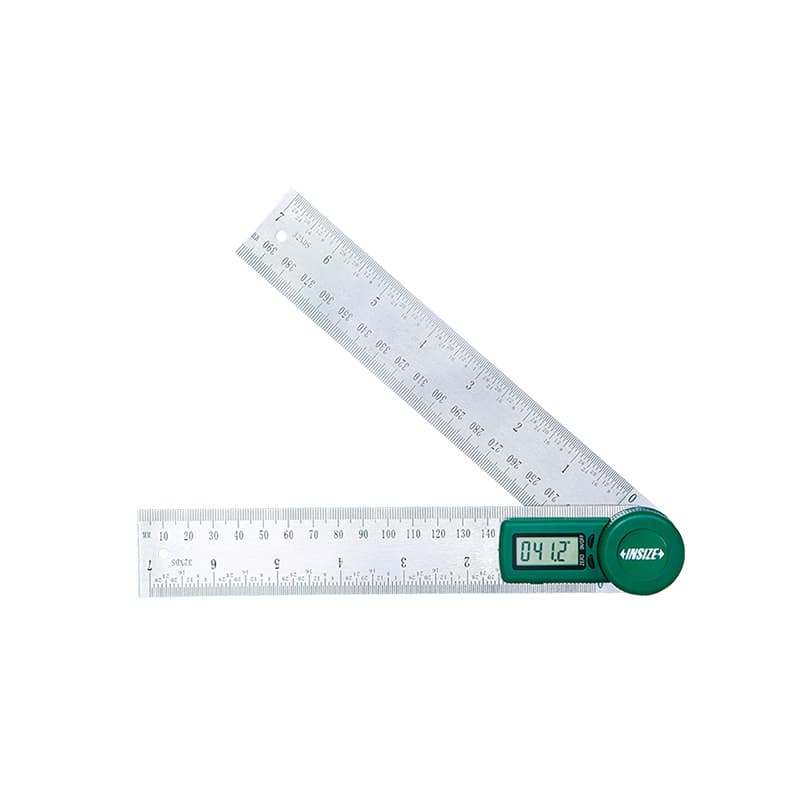
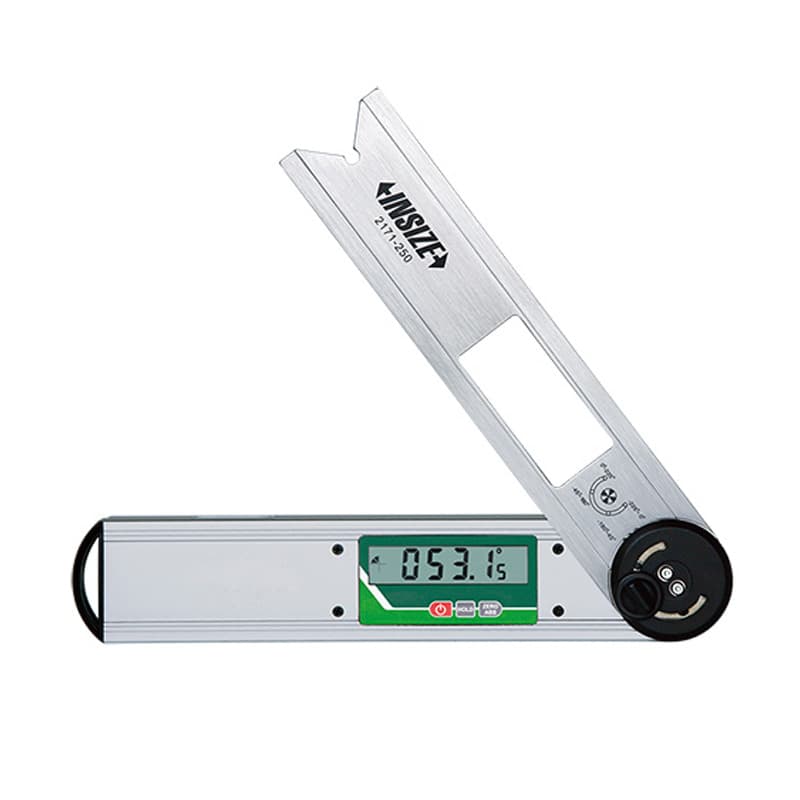
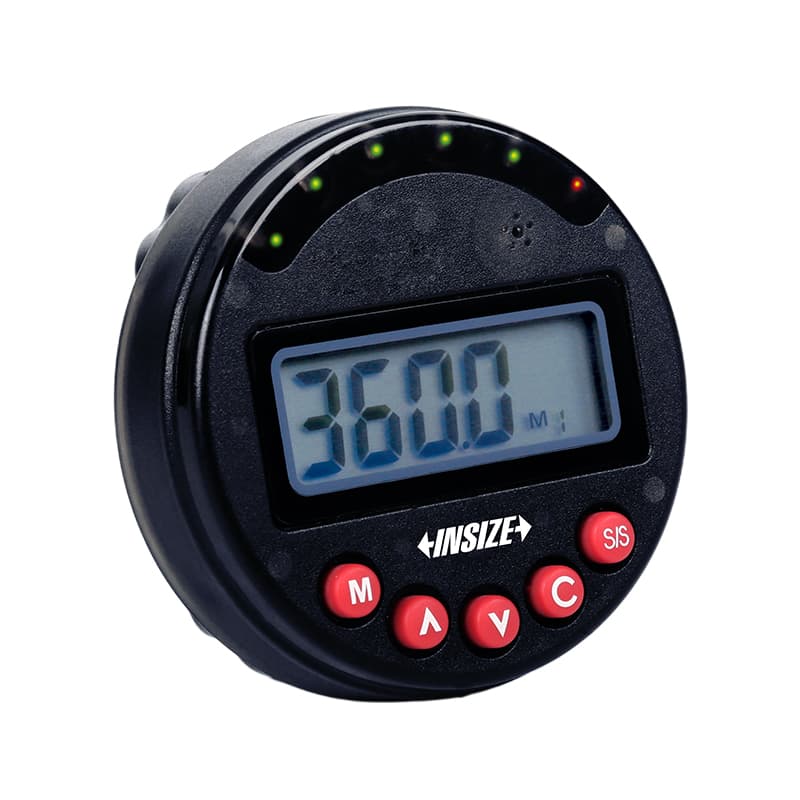
نقالهٔ دیجیتال مقدار زاویه را روی نمایشگر نشان میدهد و معمولاً صفرکردن یا نگهداشتن قرائت دارد. در مدل 2171-250، سازنده بازهٔ ۰ تا ۳۶۰ درجه، تفکیکپذیری ۰٫۰۵ درجه و دقت ±۰٫۱۵ درجه اعلام کرده است. مدل 2176 در دفترچهٔ رسمی دقت ±۰٫۳ درجه و تفکیکپذیری ۰٫۱ درجه دارد و بهعنوان ضدآب معرفی نشده است. بنابراین «دیجیتال» به معنی دقت یا حفاظت یکسان نیست. [مشخصات رسمی 2171-250](https://www.insize.com/protractors/2171-250.html) و دفترچهٔ [نقالهٔ دیجیتال 2176](https://m.insize.com/upfiles/sms/MN-2176-E%20V0.pdf) را برای مقایسهٔ همین دو مدل ببینید.
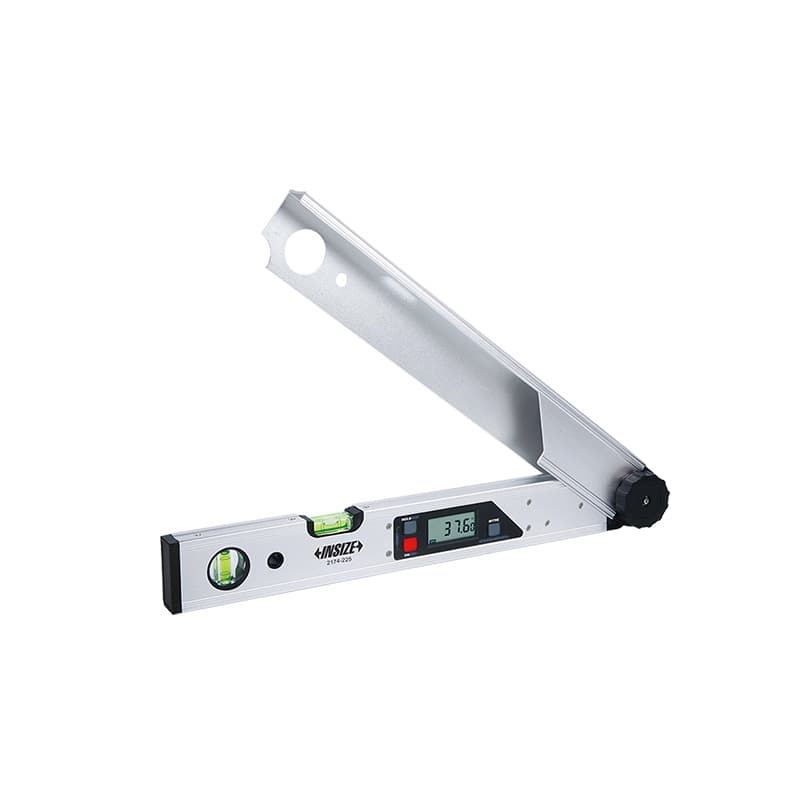
نقالهٔ دیجیتال سنگین 2174 برای تنظیم یا خواندن زاویه در آرایشهای بزرگتر، از جمله تنظیم زاویهٔ افقی و عمودی برخی ماشینهای برش، معرفی شده است. بر اساس کاتالوگ، نسخهٔ 2174-225 طول ۴۶۰ میلیمتر، بازهٔ ۰ تا ۲۲۵ درجه، تفکیکپذیری ۰٫۰۵ درجه و دقت ±۰٫۱۰ درجه دارد و درجهٔ حفاظت IP54 برای آن ذکر شده است. این مشخصات را به 2171 یا 2176 تعمیم ندهید و در محیط مرطوب نیز دستورالعمل سازنده را رعایت کنید. طول بازو، نحوهٔ نشستن روی سطح، ویال و خوانایی نمایشگر برای انتخاب این مدل به اندازهٔ عدد دقت اهمیت دارند.
نقالهٔ یونیورسال و زاویهسنج ورنیهای
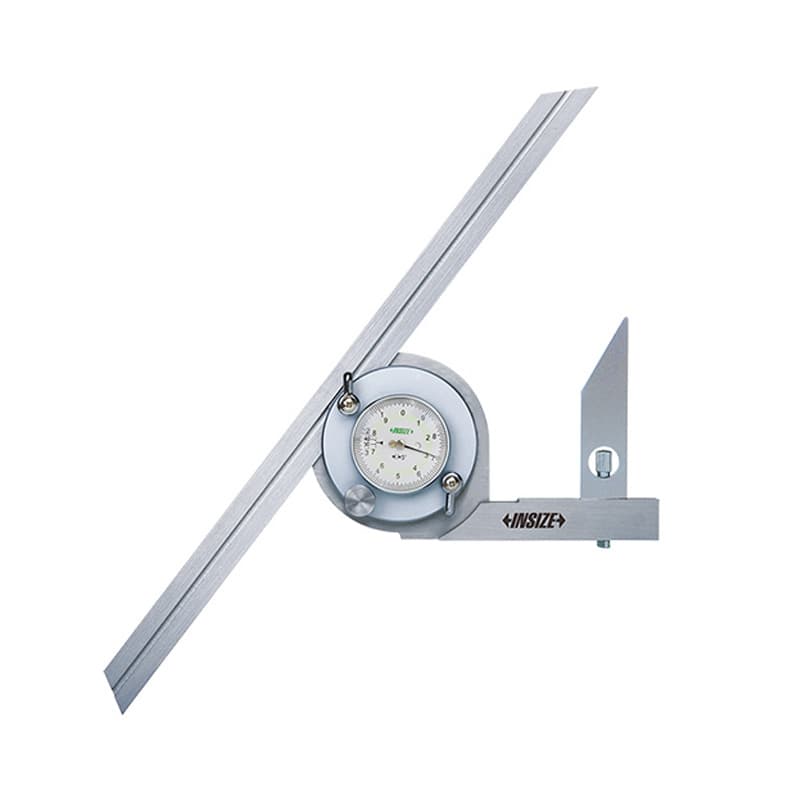
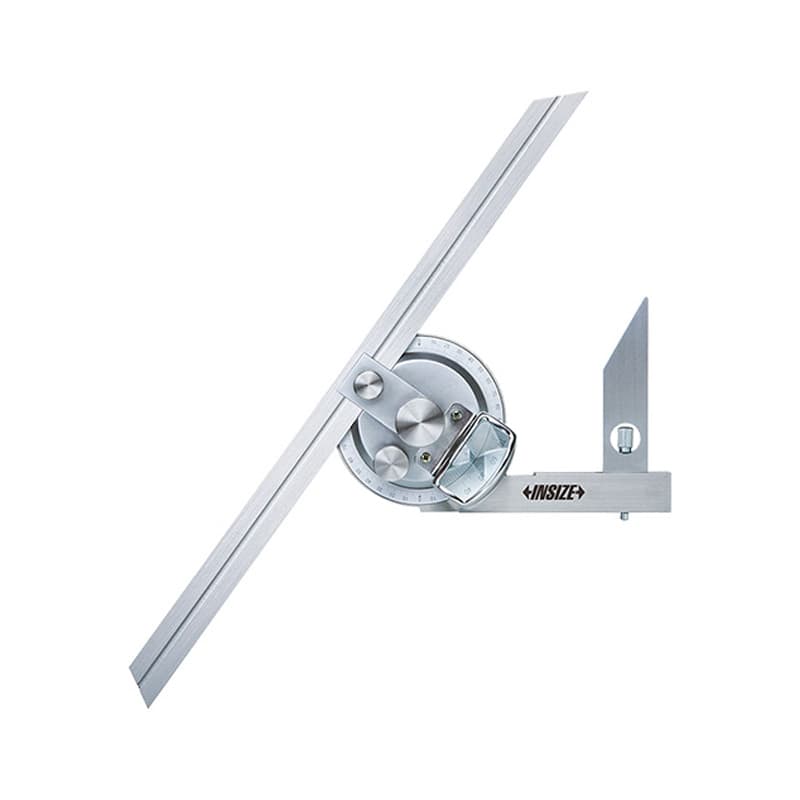
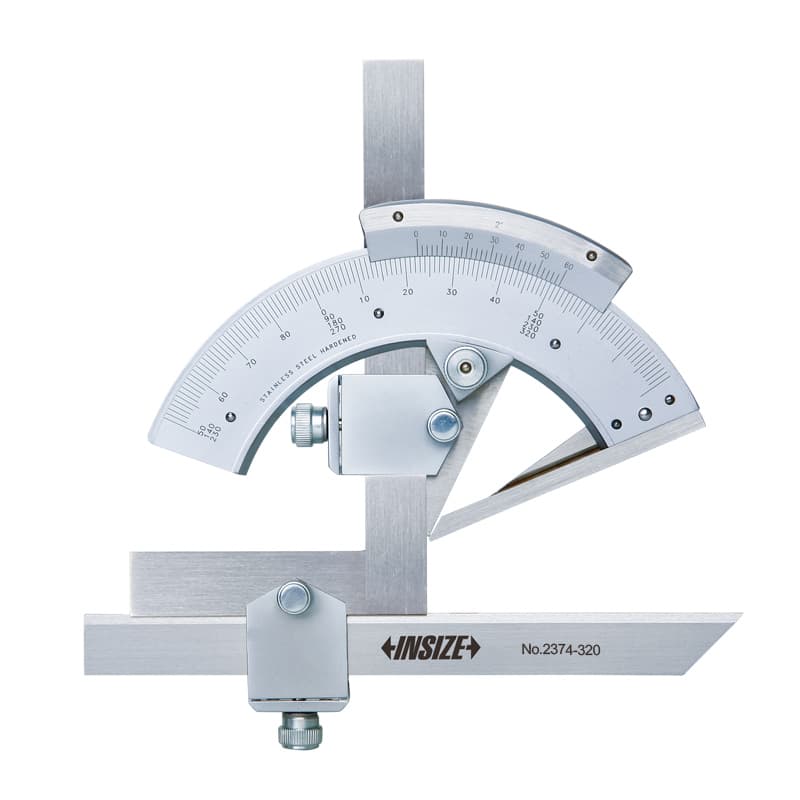
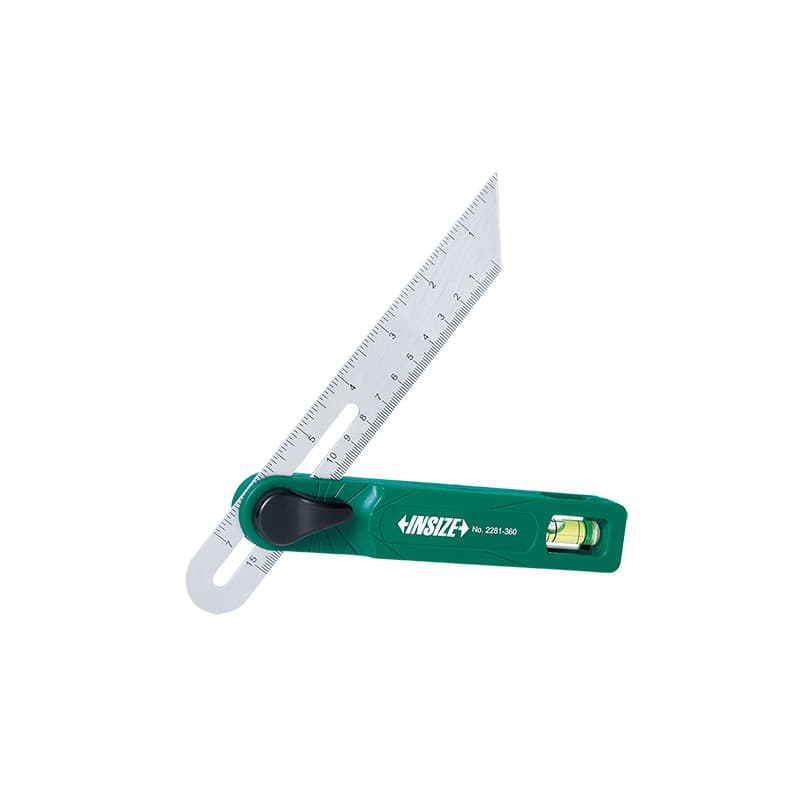
نقالهٔ یونیورسال از بدنهٔ مدرج، تیغه و در بعضی نسخهها قطعات کمکی برای تماس با سطوح یا اندازهگیری زاویههای داخلی و خارجی تشکیل میشود. مدل 2372-360 در مشخصات رسمی بازهٔ ۰ تا ۳۶۰ درجه، تقسیمبندی ۵ دقیقه و دقت ±۵ دقیقه دارد. این واحد دقیقهٔ زاویهای با درجهٔ اعشاری یکسان نیست؛ هر درجه به ۶۰ دقیقه تقسیم میشود. خواندن ورنیه، قفلکردن تیغه و تمیزبودن سطح تماس بر نتیجه اثر دارند. [جدول رسمی 2372-360](https://insize.com/protractors/2372.html) و کاتالوگ لوازم تیغه را پیش از انتخاب بخوانید. تیغهٔ کوتاه یا بلند و متعلقهٔ زاویهٔ کوچک باید با نسخهٔ دستگاه سازگار باشند.
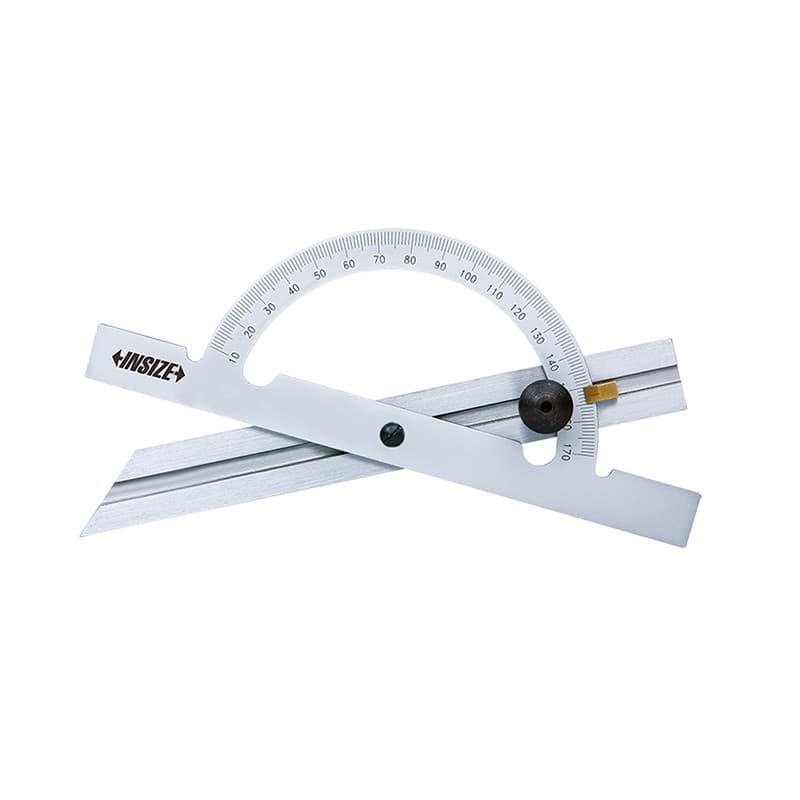
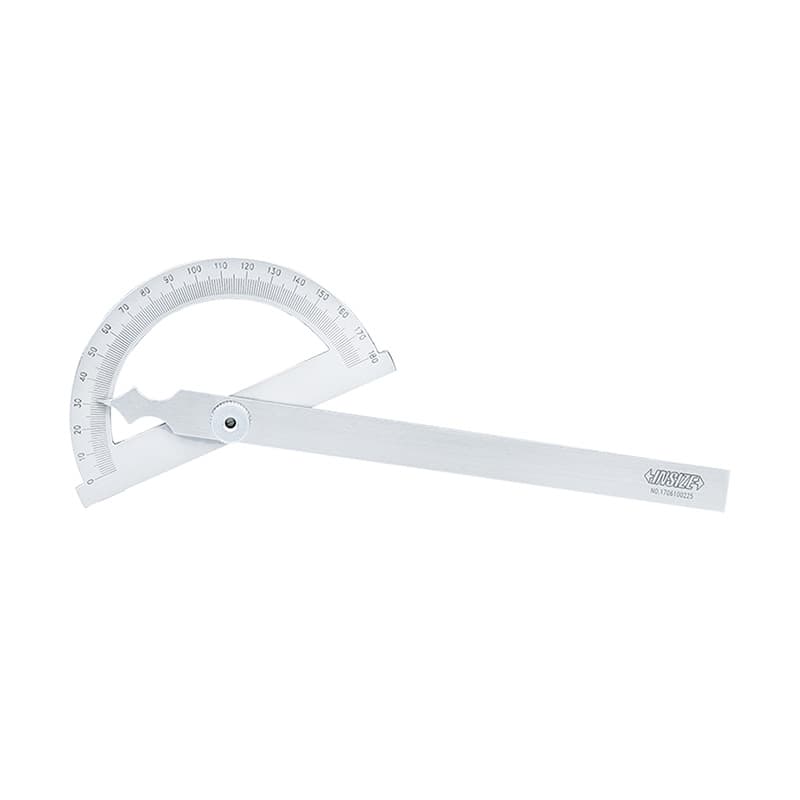
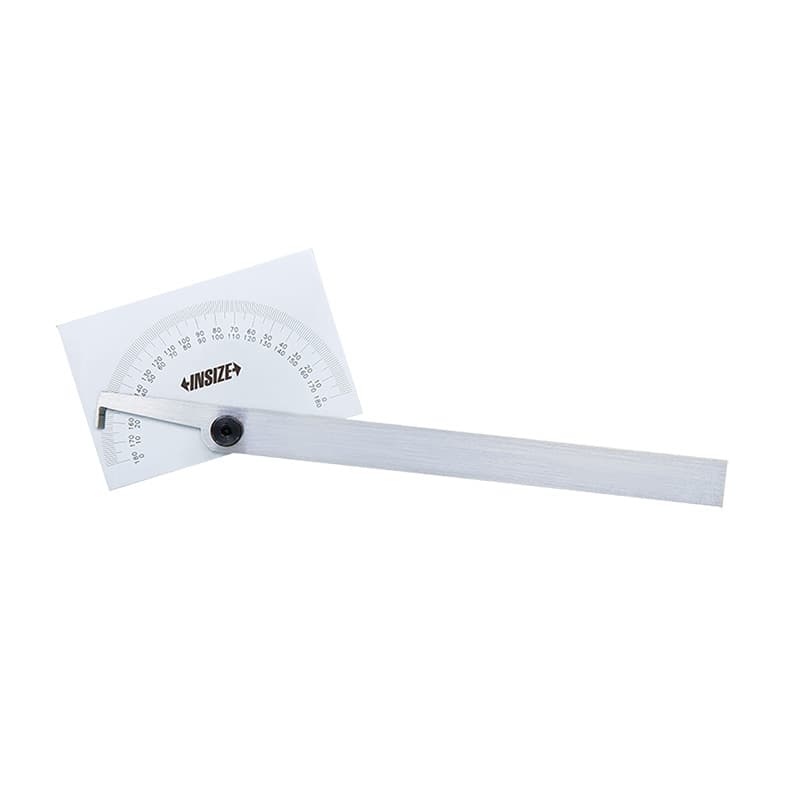
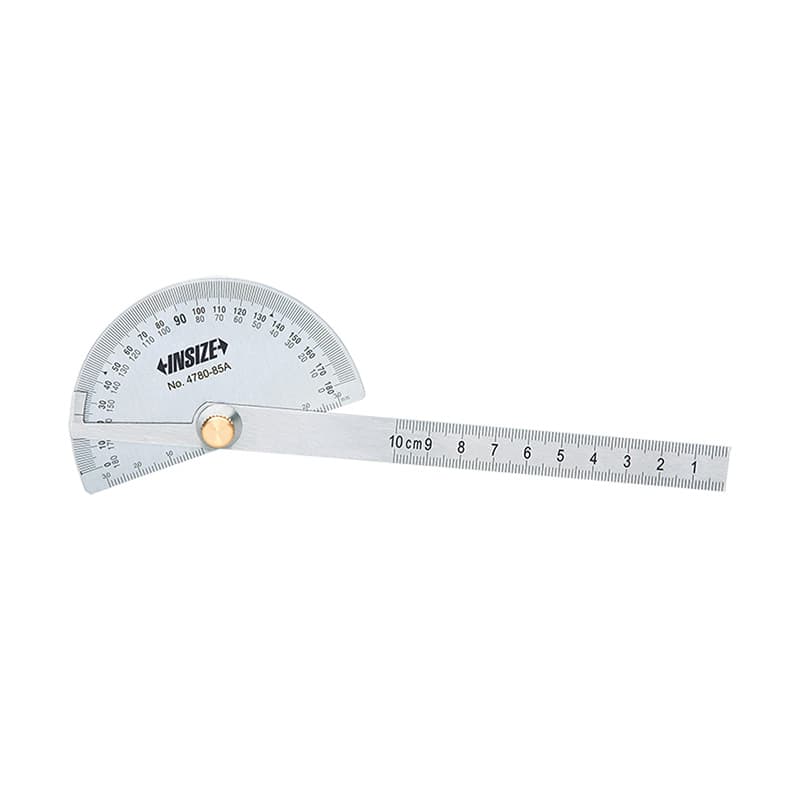
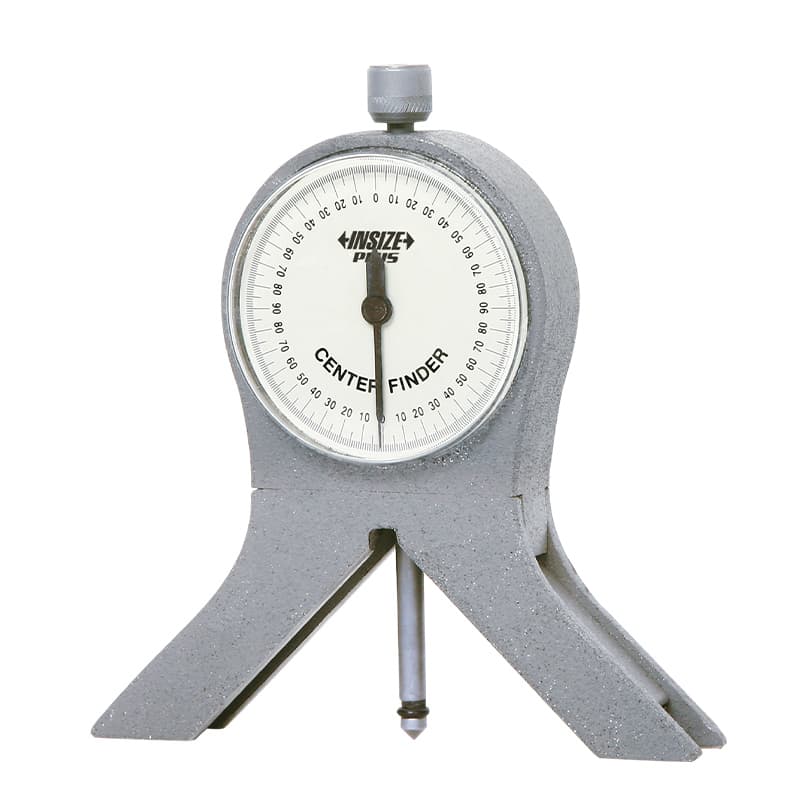
نقالهٔ ساعتی میتواند زاویه را با مقیاس صفحه و عقربه نمایش دهد و در بعضی بازرسیهای تکراری خواندن را آسان کند. نقالههای ساده و مدرج نیز برای انتقال یا اندازهگیری زاویه در بازهٔ خاص طراحی شدهاند. سریهای 4780، 4781، 4797، 4799، 2374 و مدلهای یونیورسال از نظر طول تیغه، بازه، تقسیمات، جنس و دقت یکسان نیستند. بهعنوان مثال، بعضی نقالههای دستی بازهٔ ۰ تا ۱۸۰ درجه دارند؛ اینکه ابزار زاویهٔ بازتر را میسنجد یا تیغه در چند وضعیت قفل میشود به کد مدل مربوط است. عنوان «نقاله» بدون جدول مشخصات برای سفارش فنی کافی نیست.
زاویهسنجهای دیجیتال و ابزار زاویهٔ ویژه
زاویهسنج دیجیتال میتواند برای اندازهگیری شیب یک سطح یا اختلاف جهت دو سطح مناسب باشد. مدلهای 2177-121 یا زاویهسنجهای تخصصی دیگر ممکن است آرایش حسگر و دامنهٔ متفاوتی از نقالهٔ تیغهدار داشته باشند. یک زاویهسنج سطحی را با نقالهٔ قابلتنظیم و تیغهدار یکی نگیرید: اولی روی سطح مینشیند و جهت آن را میخواند؛ دومی زاویهٔ میان دو بازوی تماس را اندازه میگیرد. «زاویهیاب»، «گونیامتر»، «شیبسنج» و «نقاله دیجیتال» در جستوجوی بازار همپوشانی دارند، اما نوع بدنه و شیوهٔ تماس باید بر اساس کاری که انجام میدهید مشخص شود.
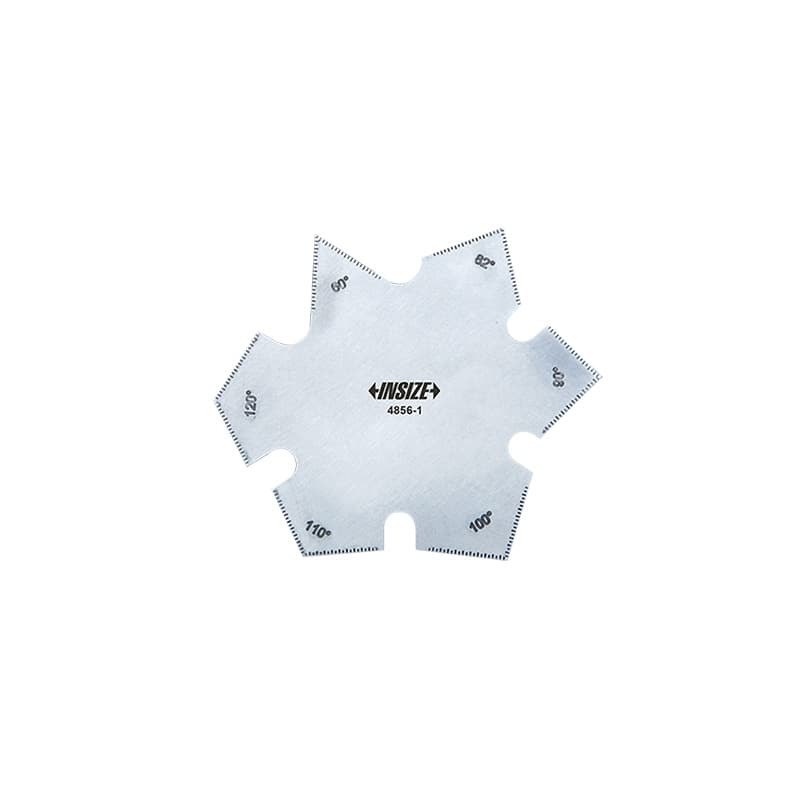
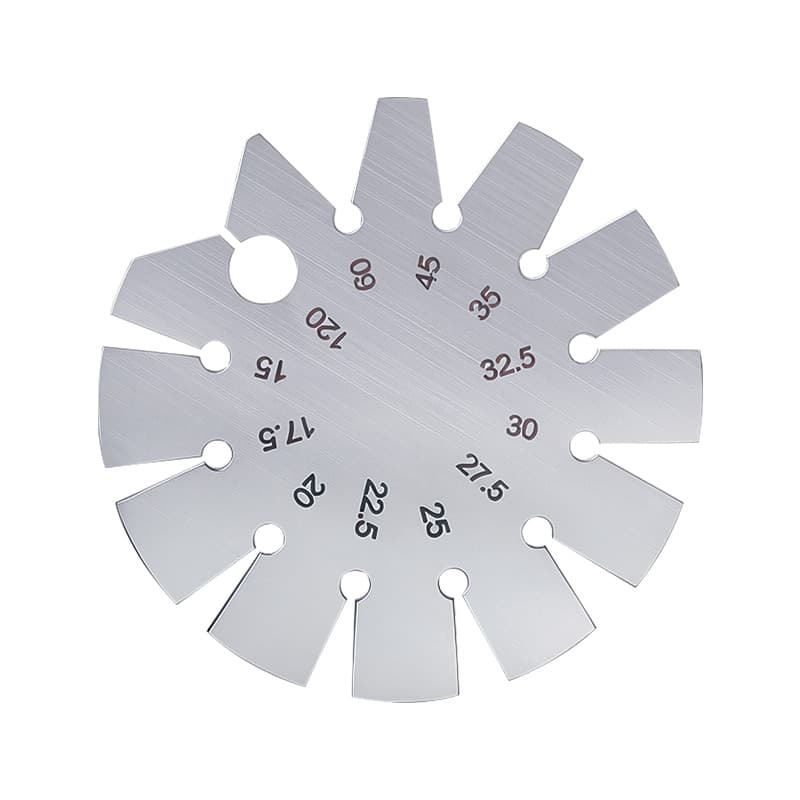
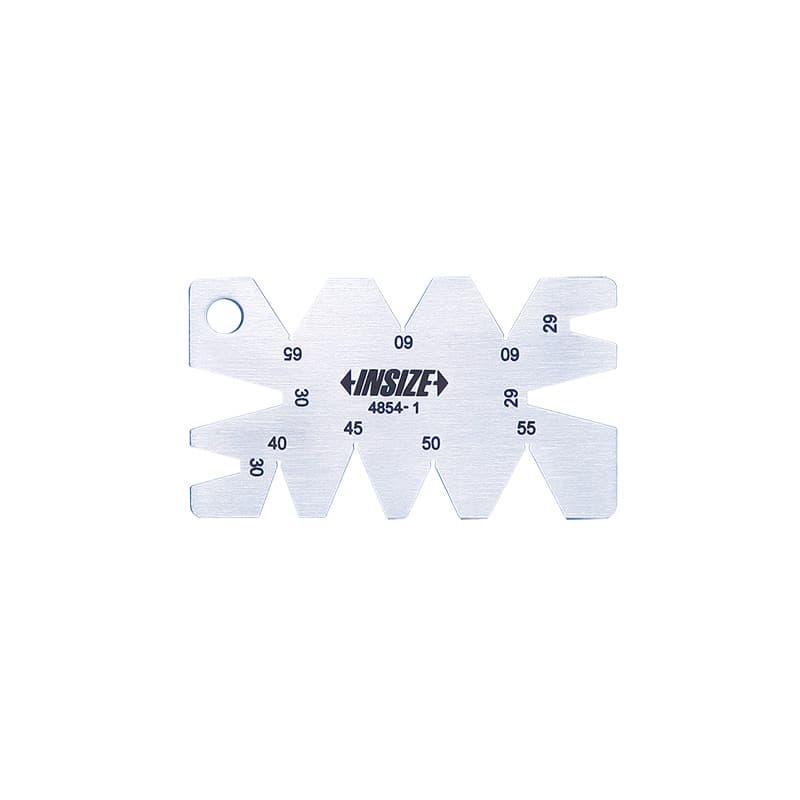
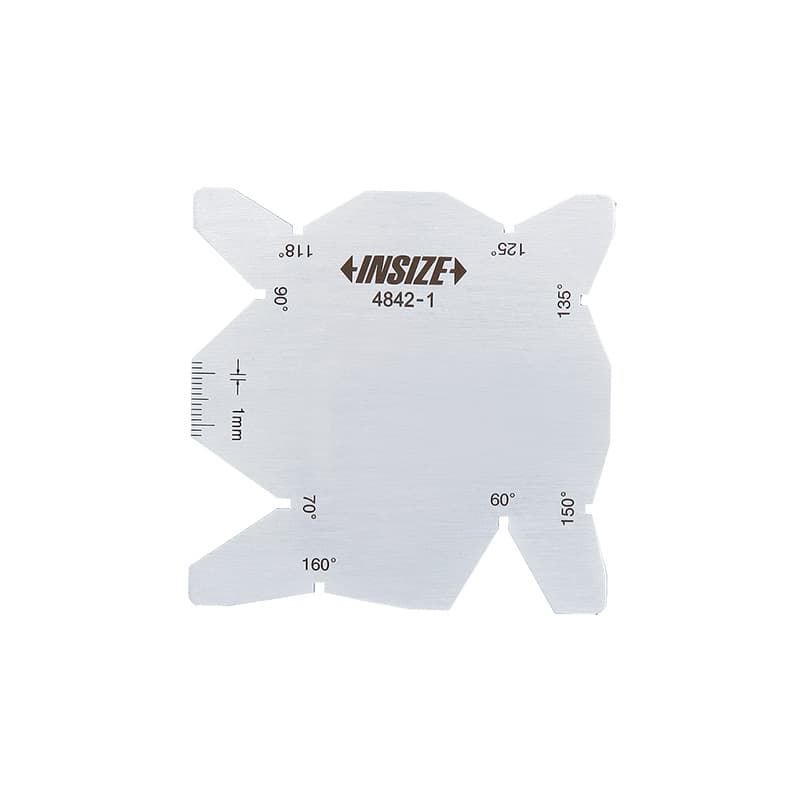
زاویهسنج مته، گیج زاویهٔ دایرهای، گیج زاویهٔ سوراخ پخخورده، بلوک زاویه، T-bevel و مجموعهٔ زاویهسنج برای کارهای خاص ساخته میشوند. برای نمونه، مدل 4842-1 برای کنترل زاویهٔ مته، 4856-1 برای بعضی سوراخهای پخخورده و 4857-1A در گروه زاویهسنج دایرهای آمدهاند. این ابزارها جایگزین پروترکتور عمومی نیستند و هندسهٔ هدف، نوع مته، زاویهٔ رأس یا قطر تماس باید با طراحی هر گیج سازگار باشد. قبل از استفاده روی ابزار برش، کد و دامنهٔ زاویهٔ مورد پشتیبانی را کنترل کنید؛ شباهت ظاهر ممکن است کارکرد کاملاً متفاوتی پنهان کند.
گونیا صنعتی، گونیا مویی و گونیا گرانیتی
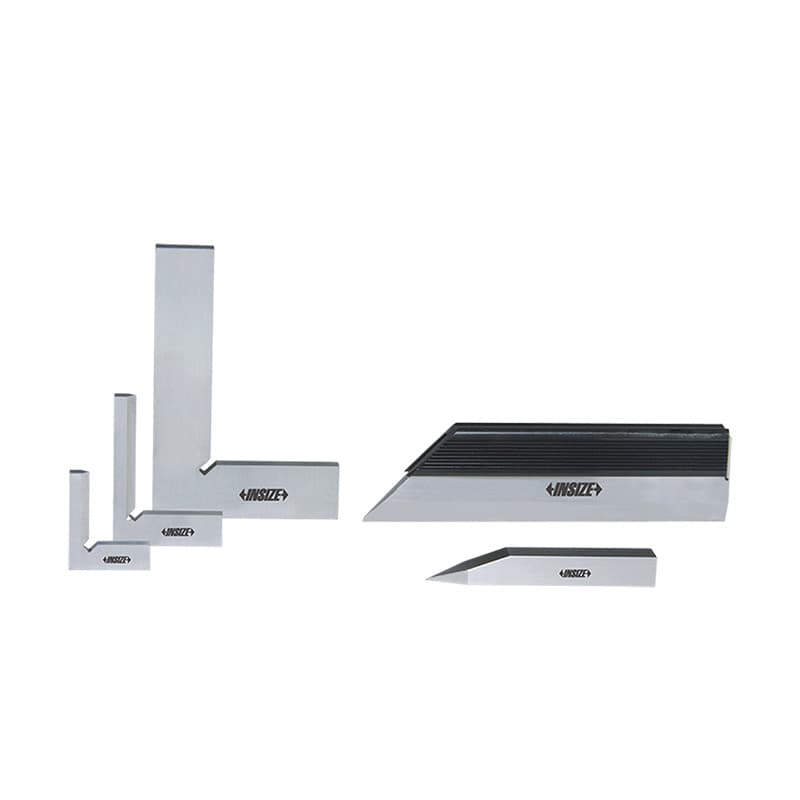
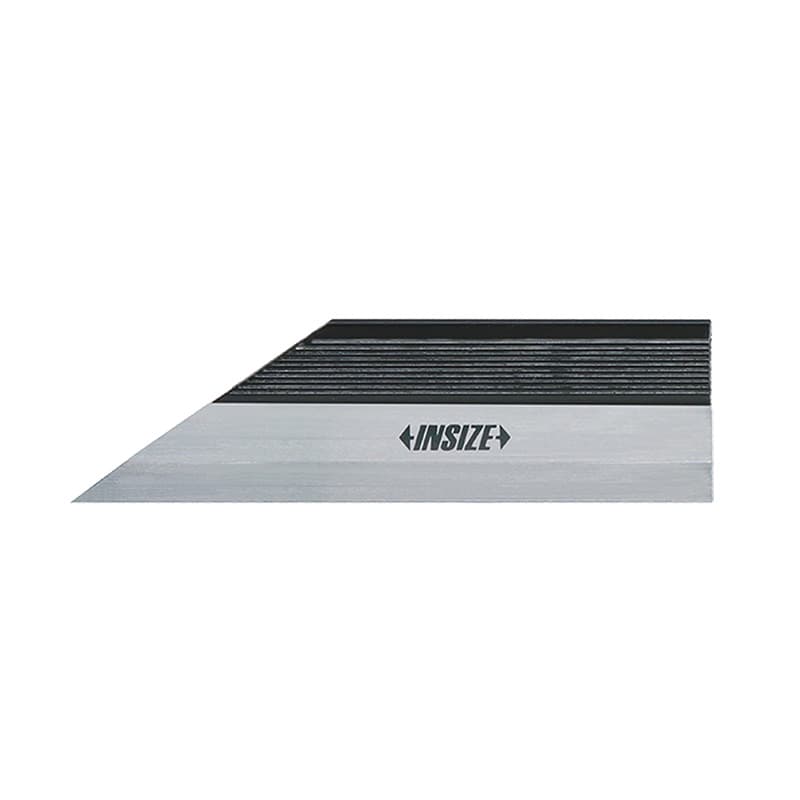
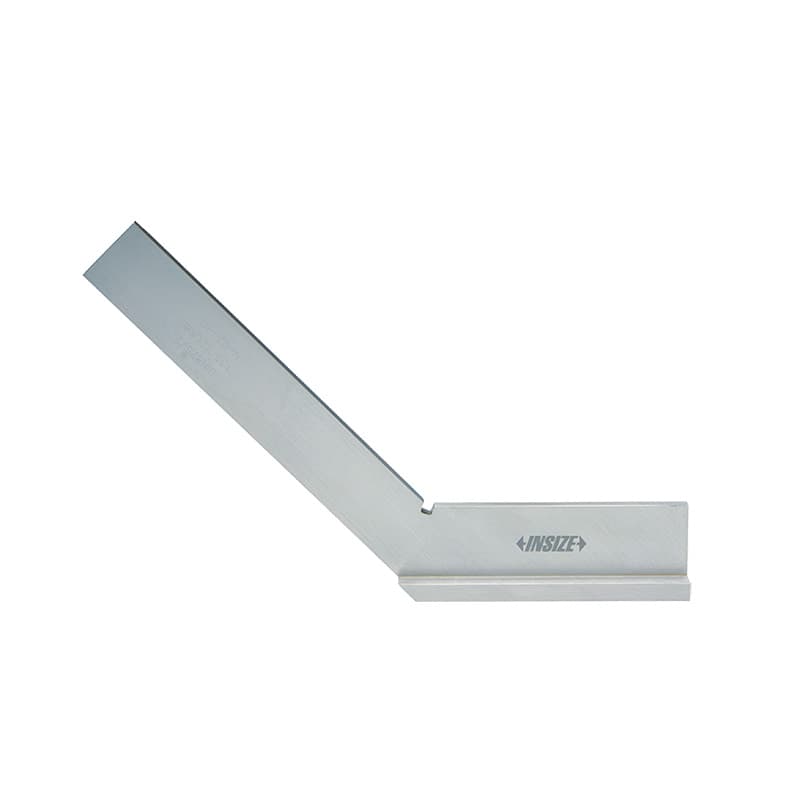
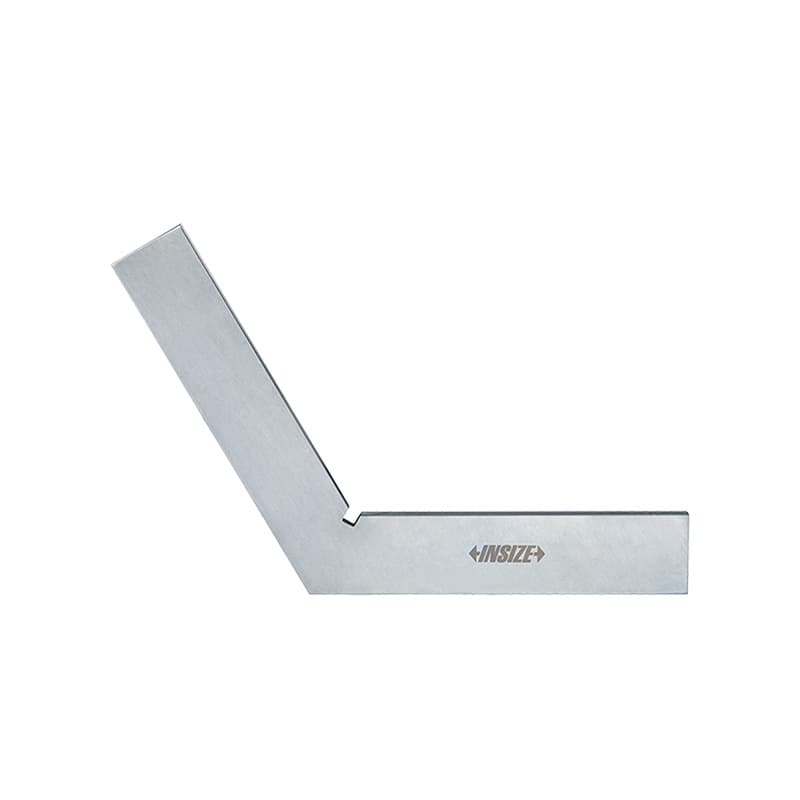
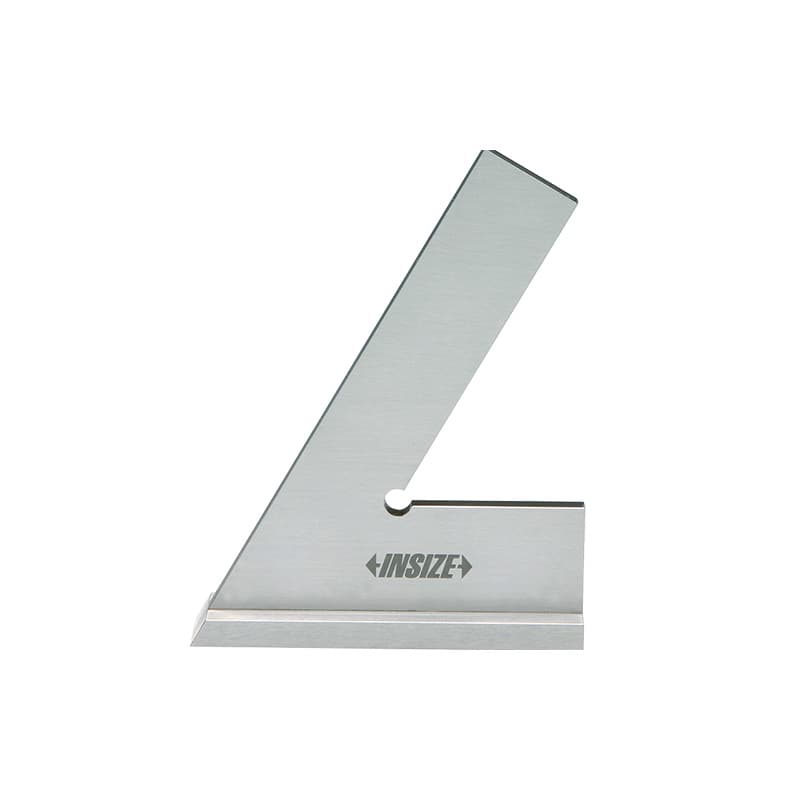
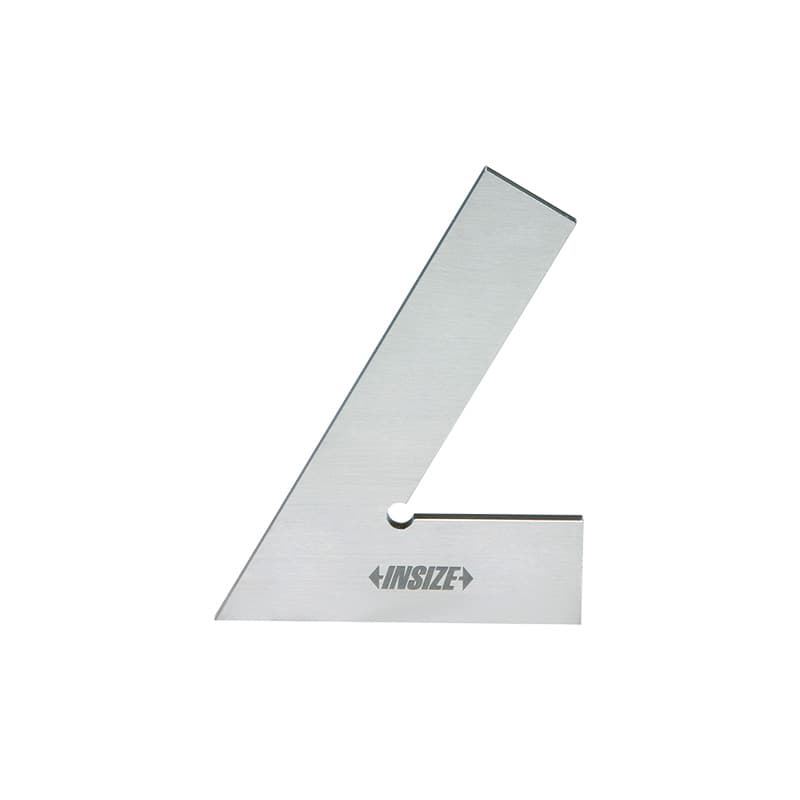
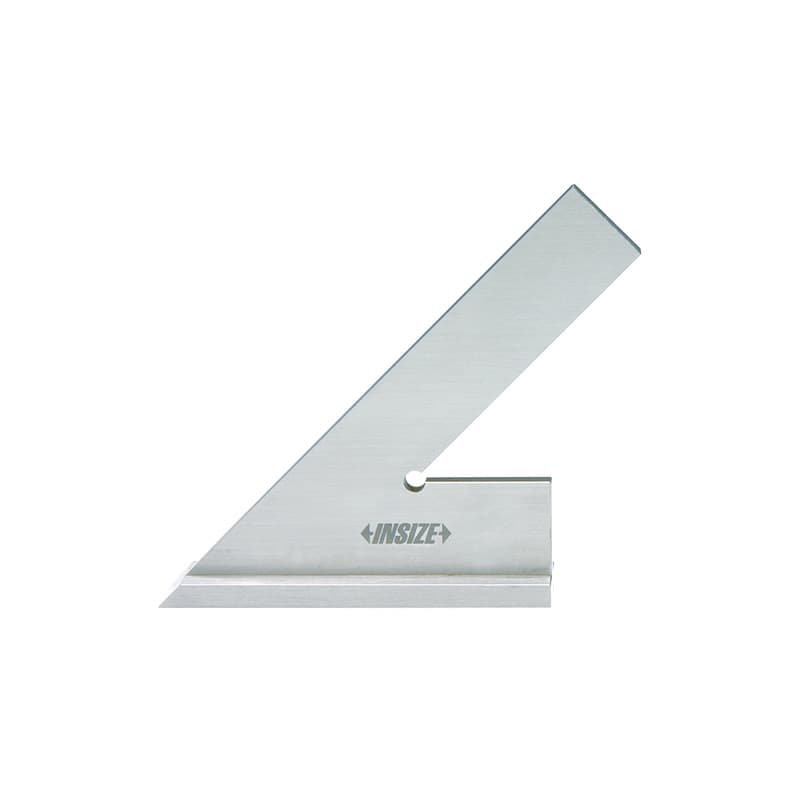
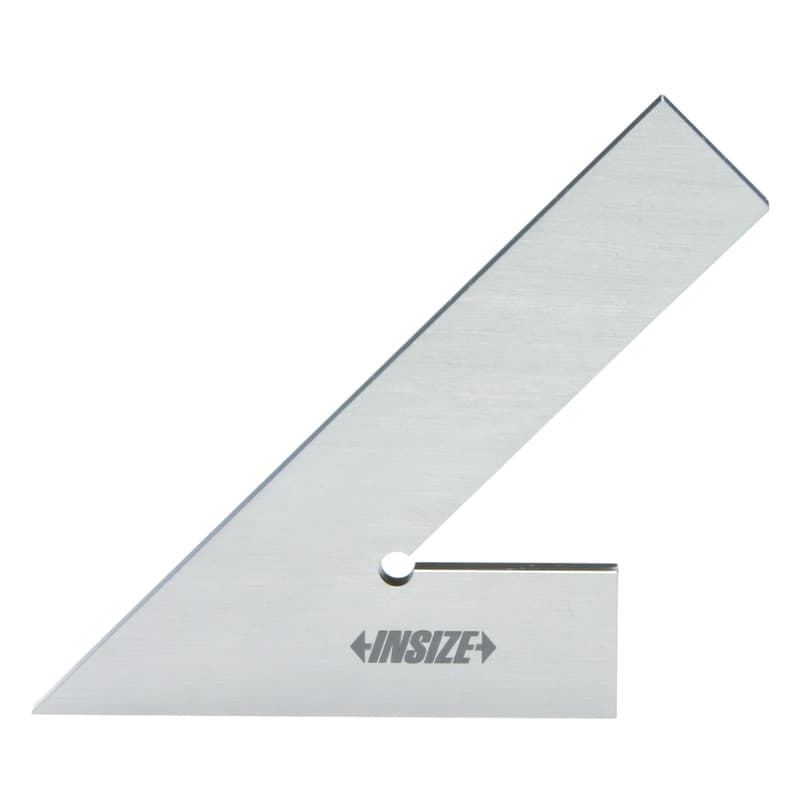
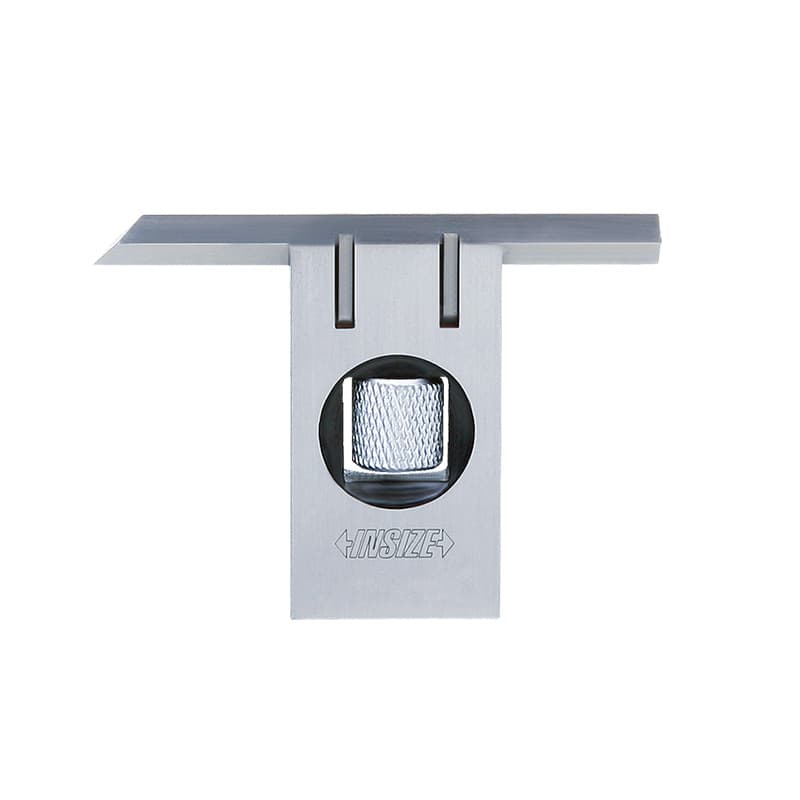
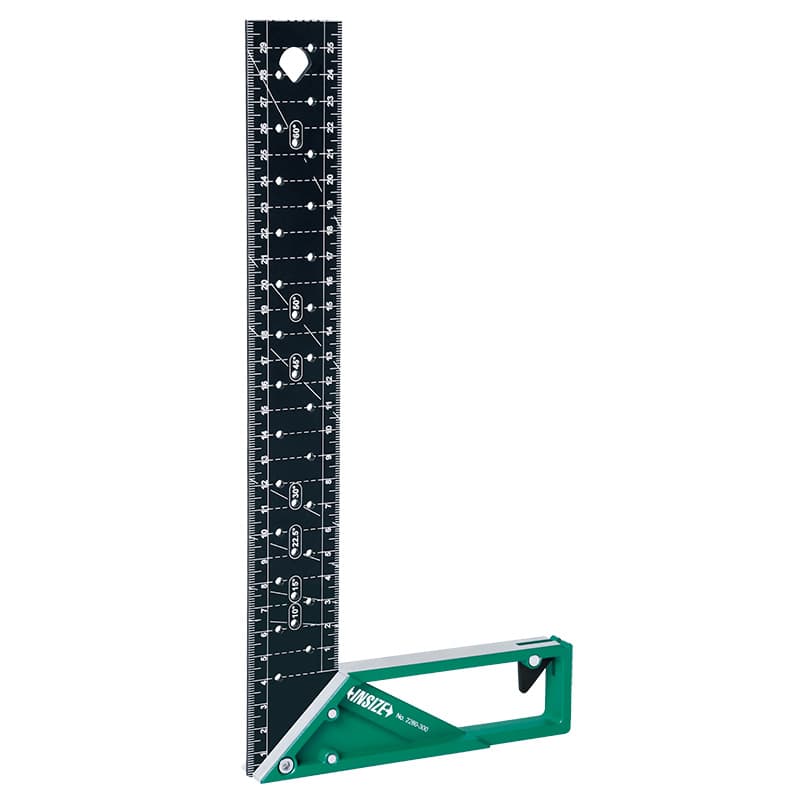
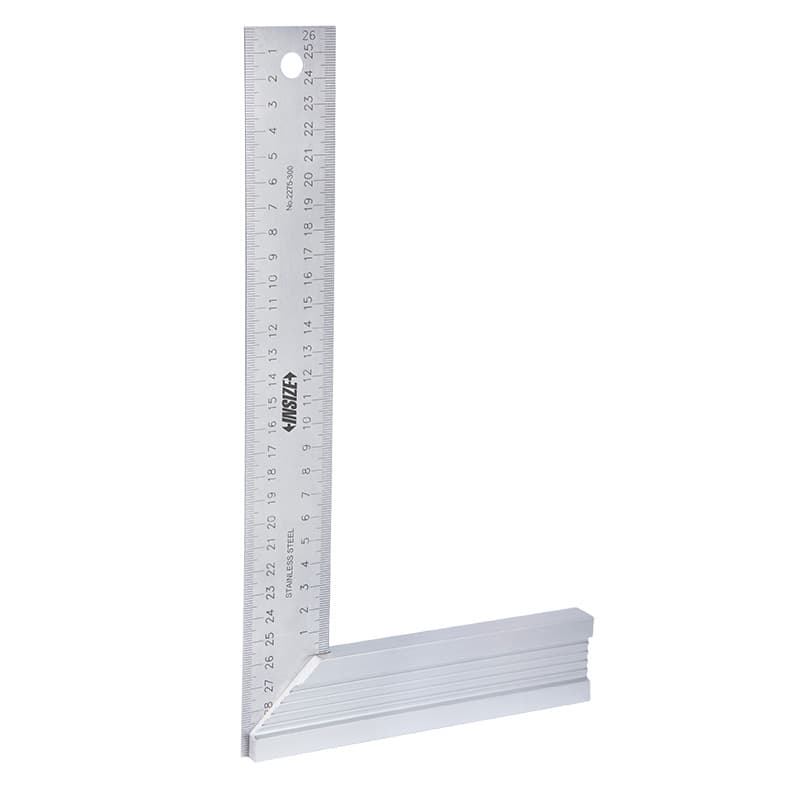
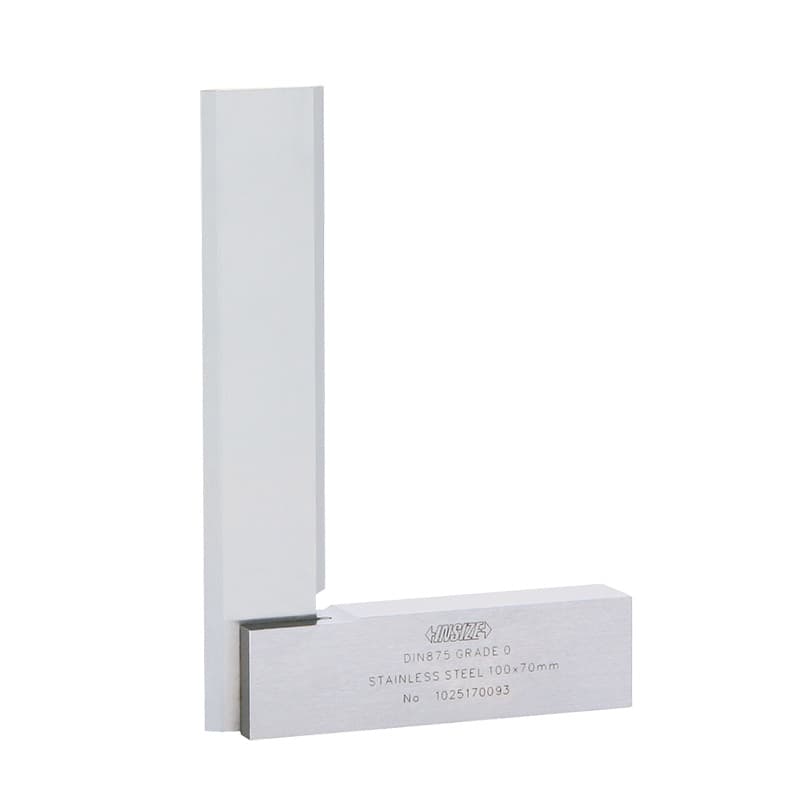
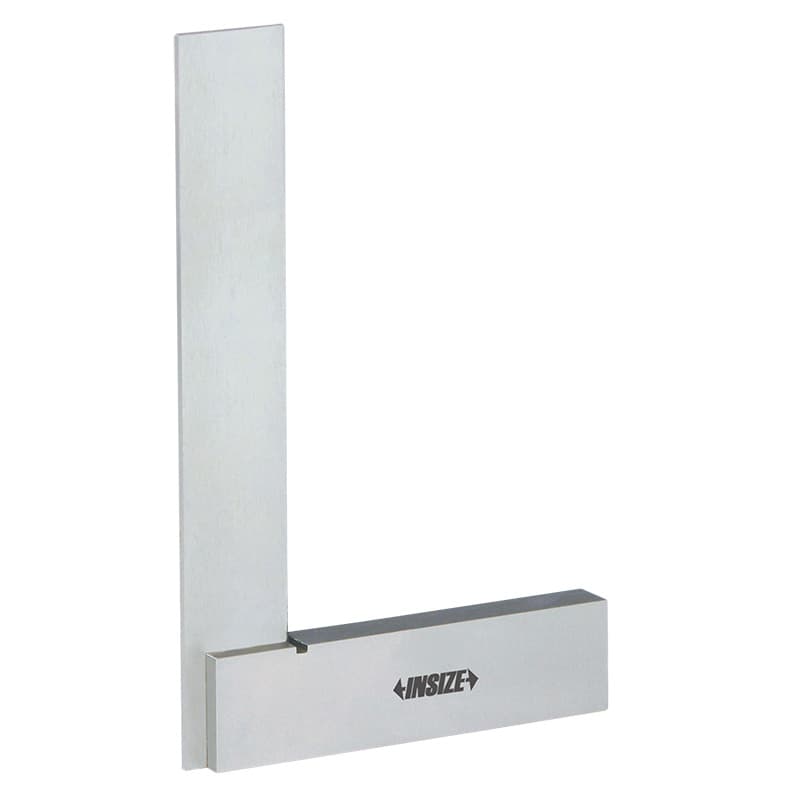
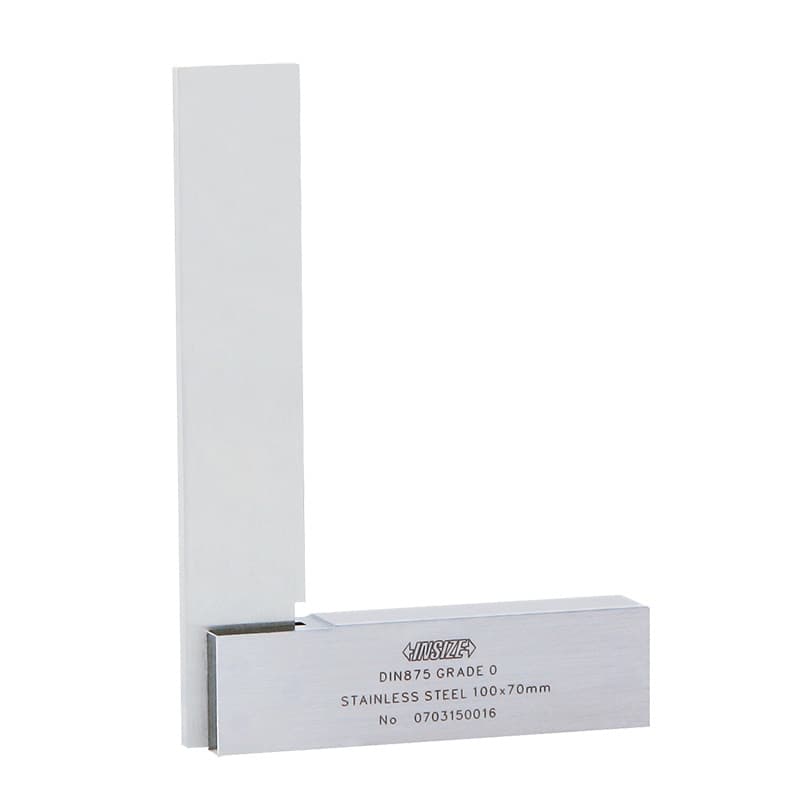
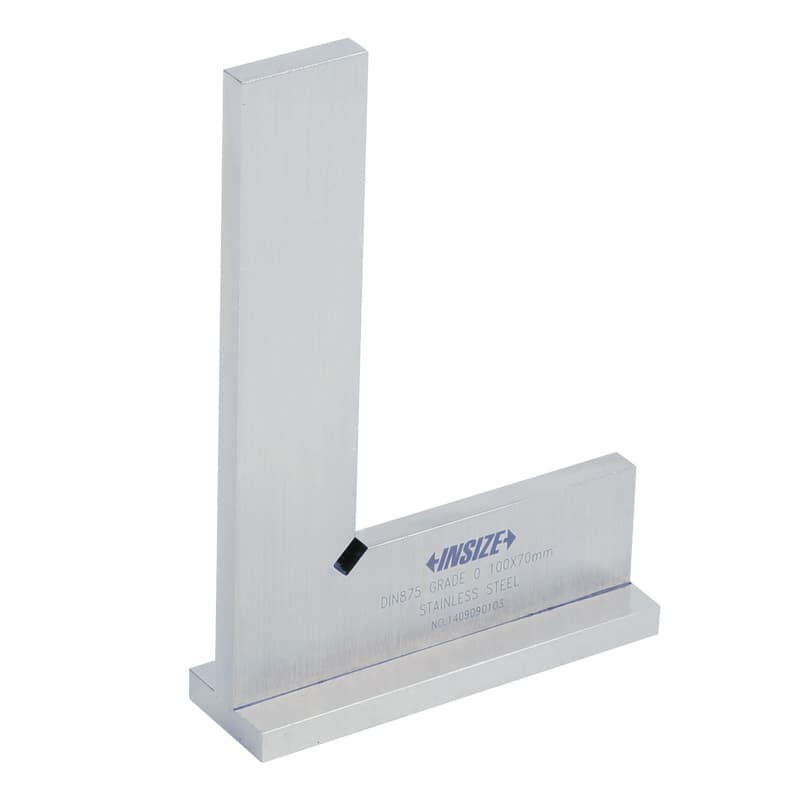
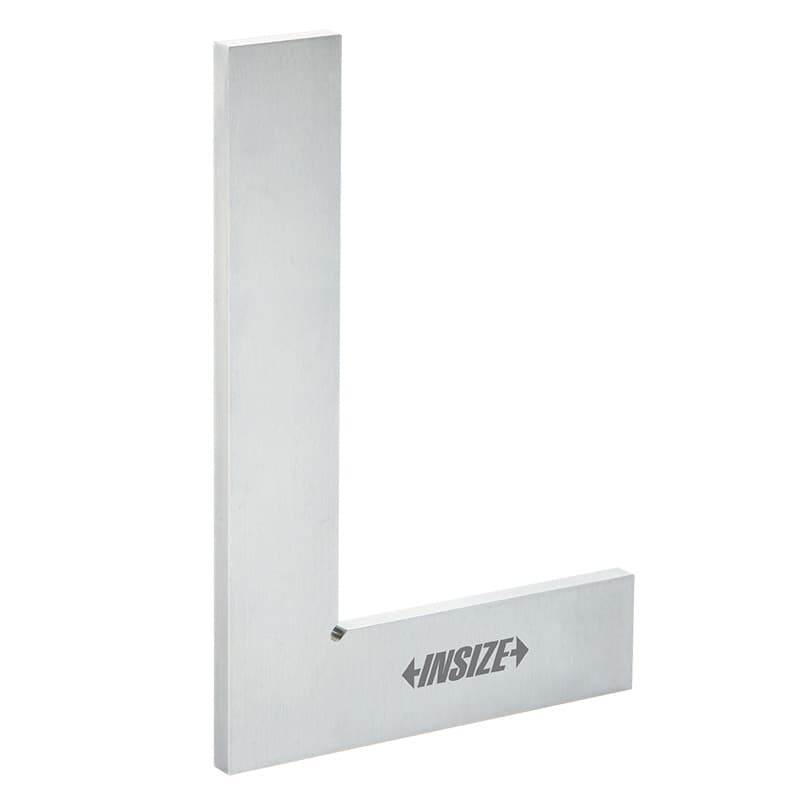
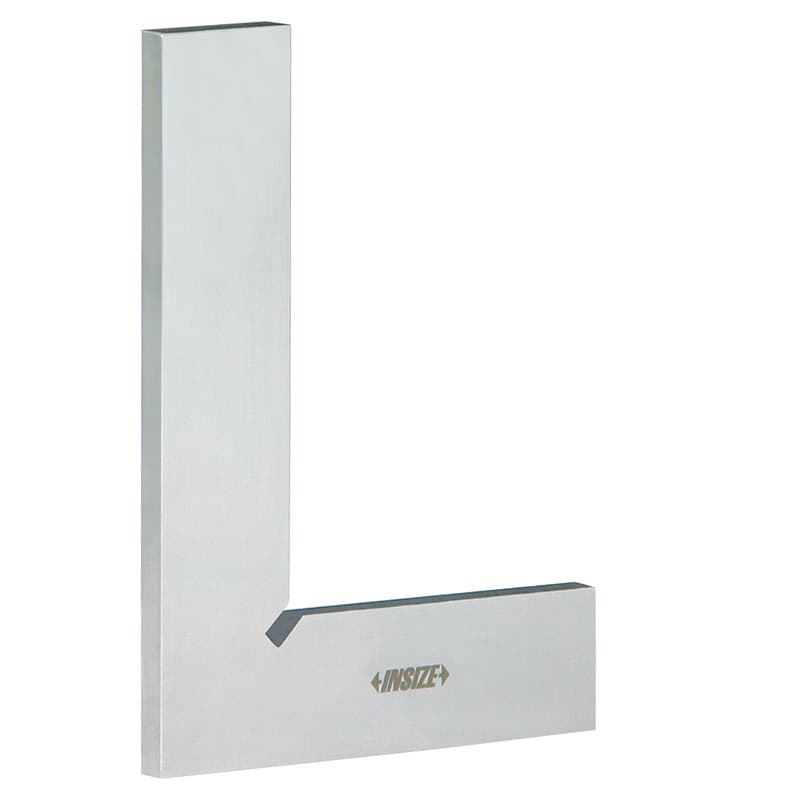
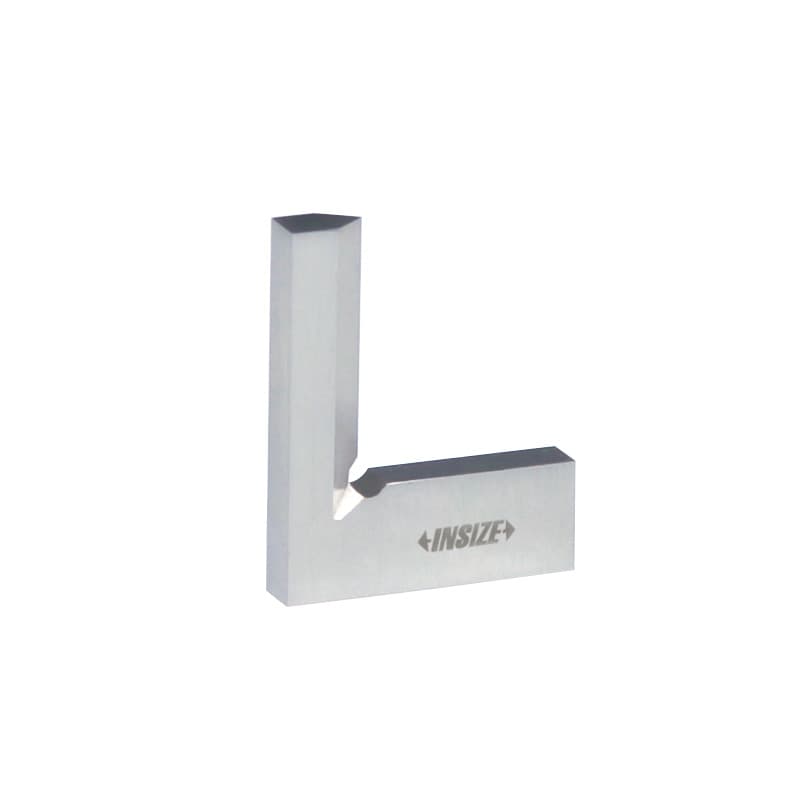
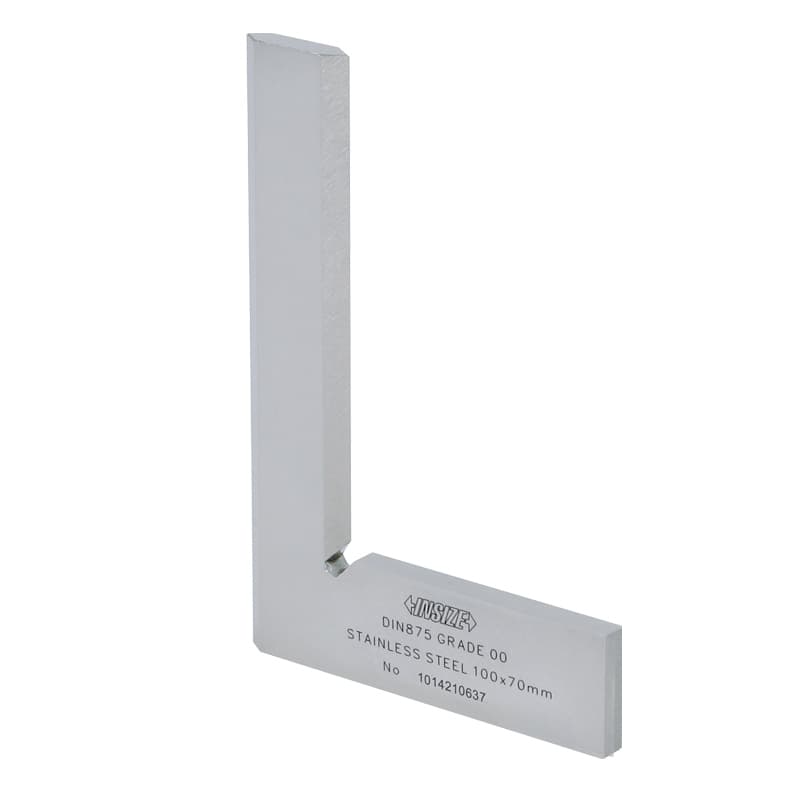
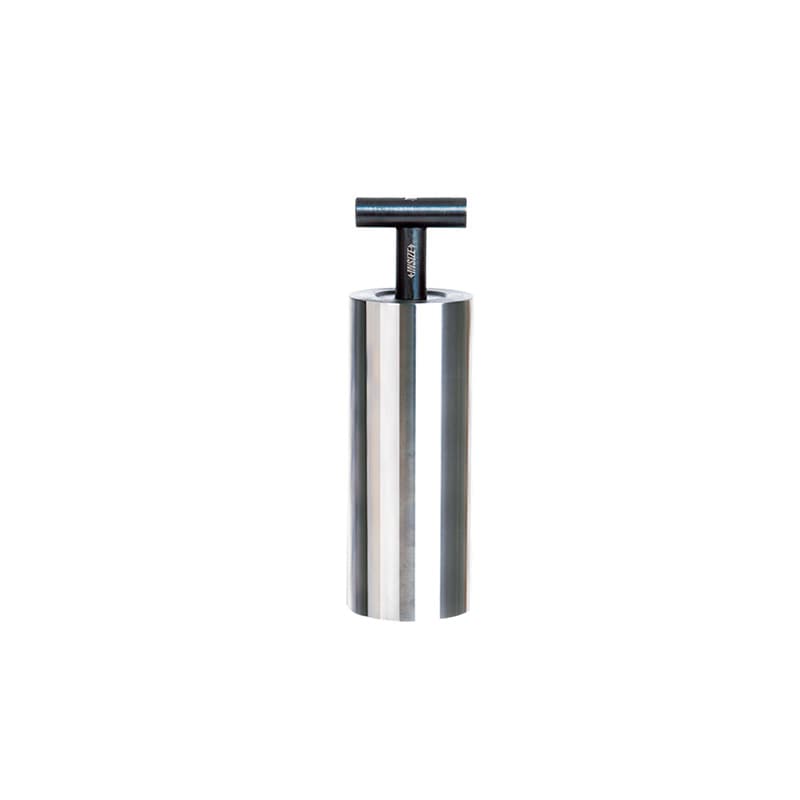
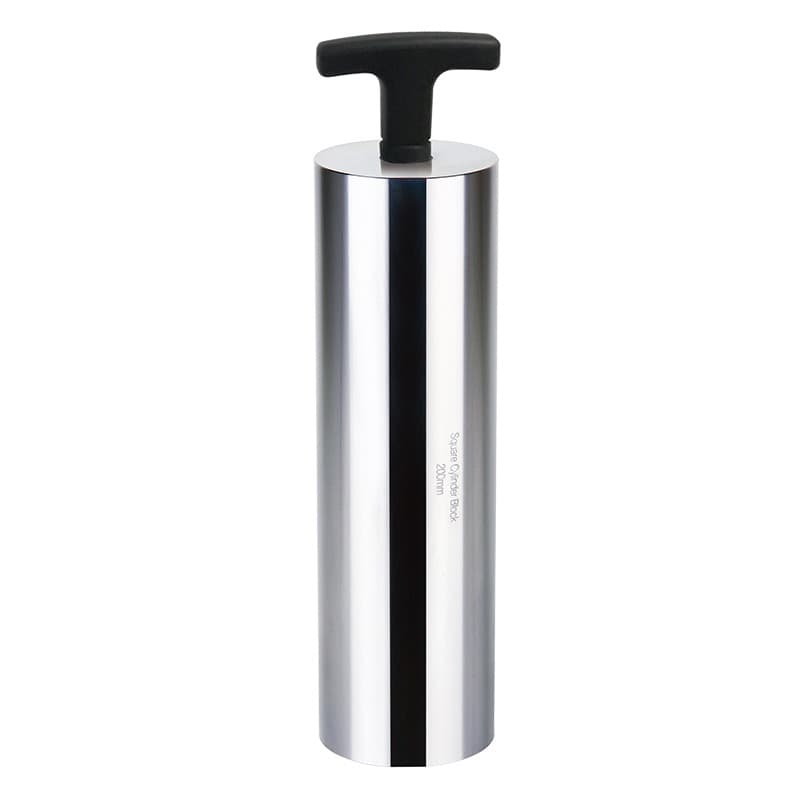
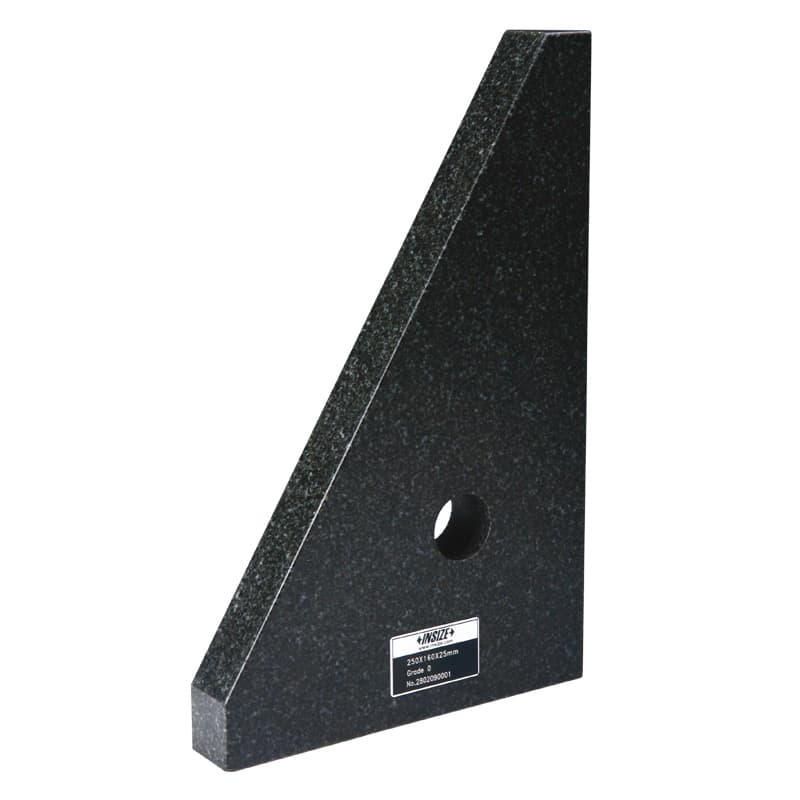
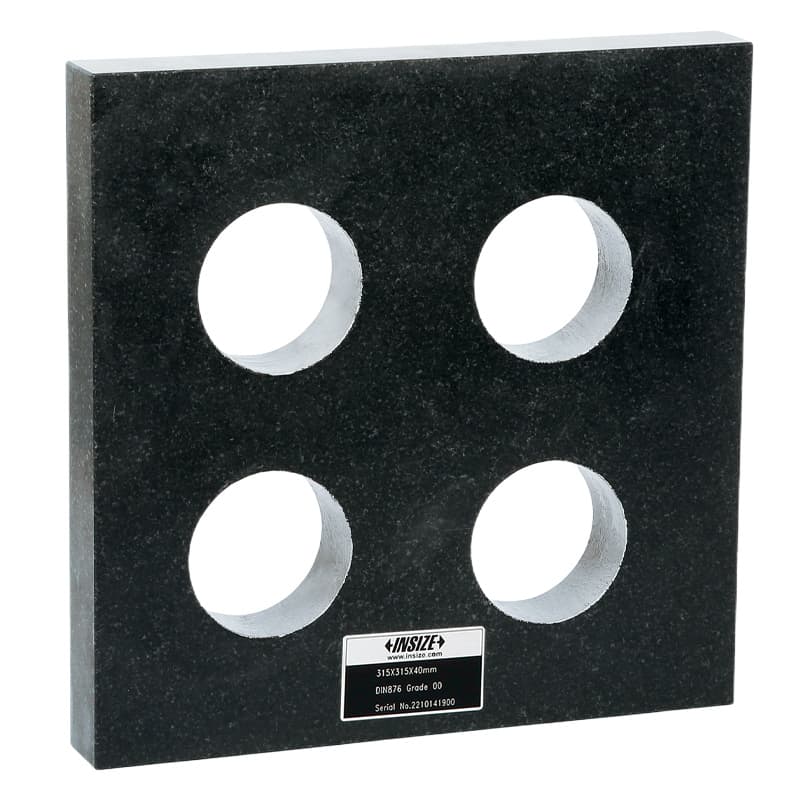
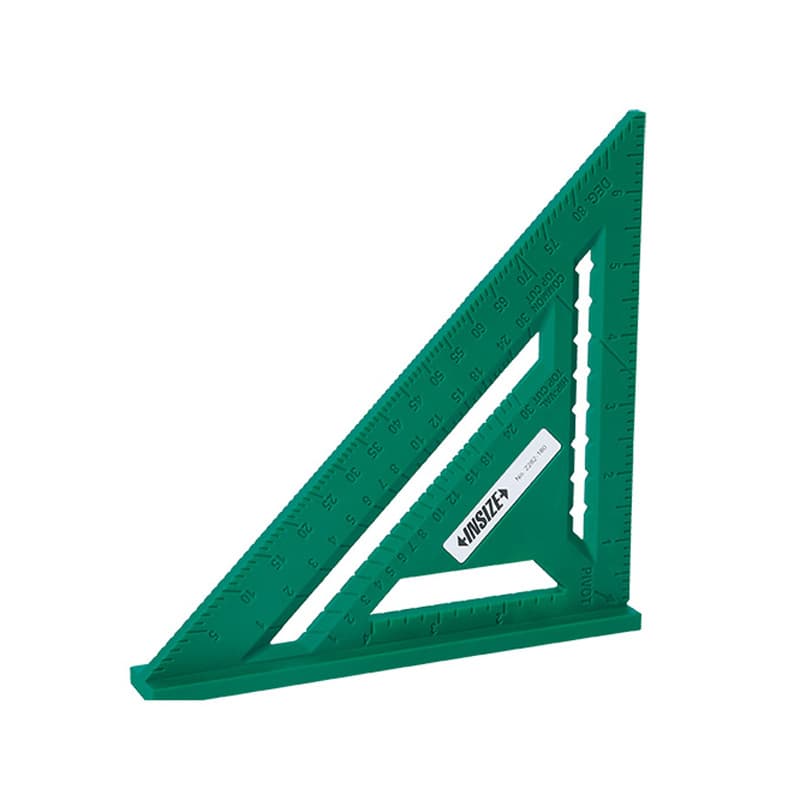
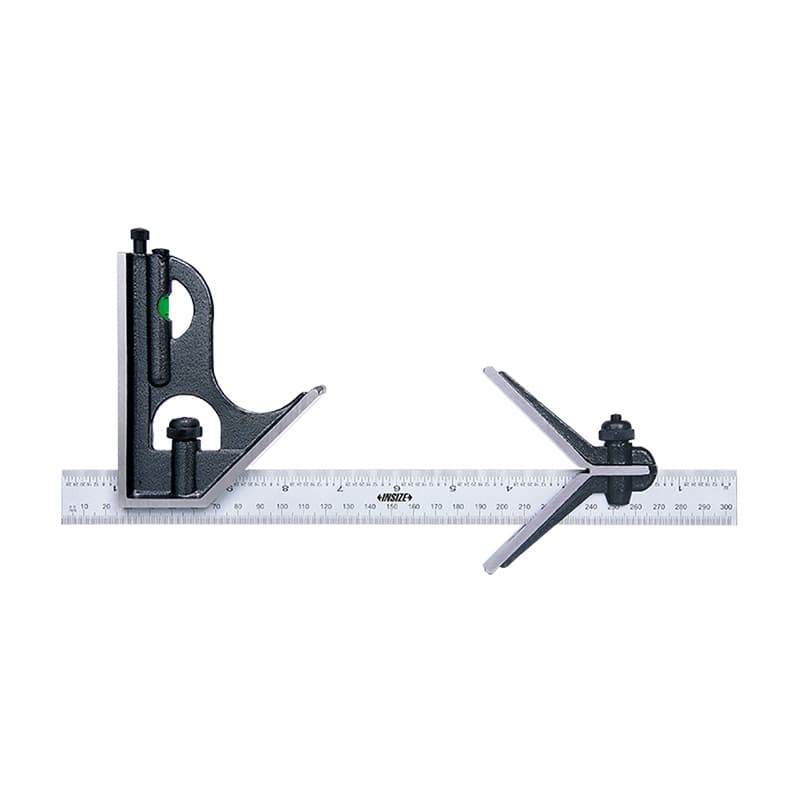
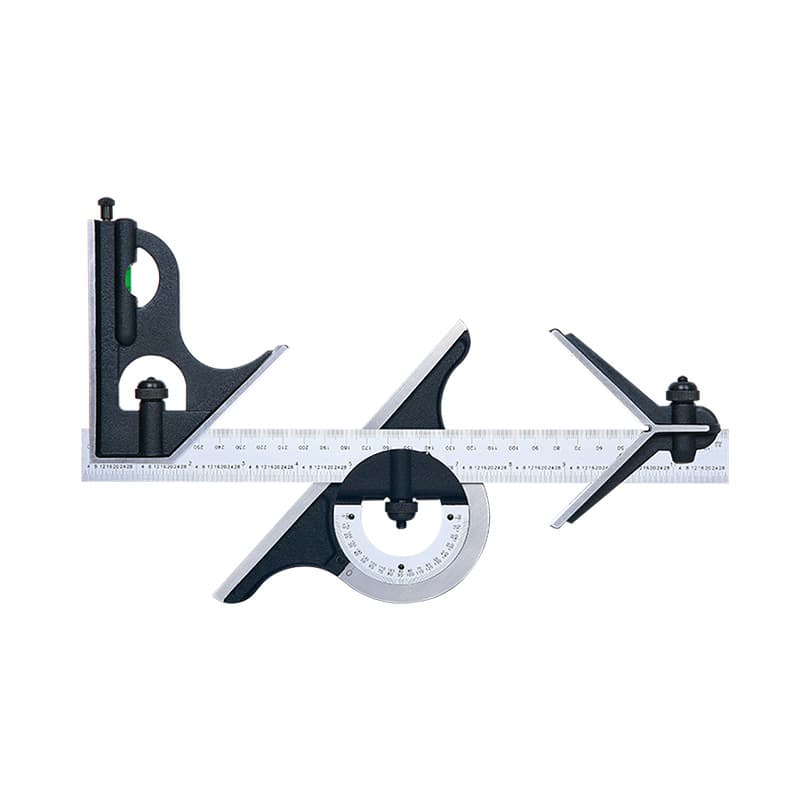
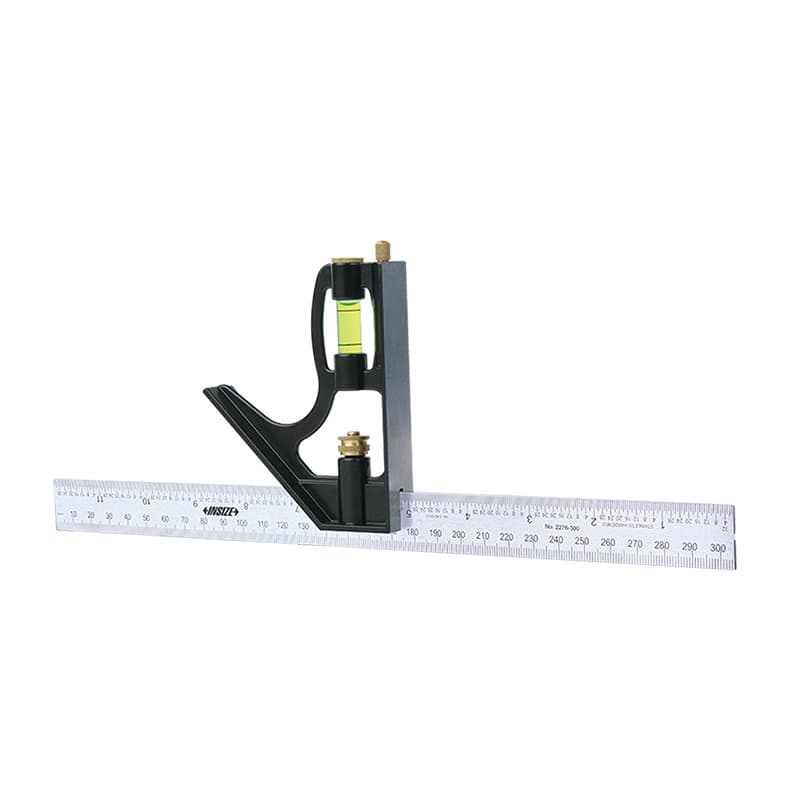
گونیا برای کنترل زاویهٔ قائم یا ایجاد مرجع عمود میان دو سطح به کار میرود. گونیا مویی یا گونیا ابزارسازی معمولاً تیغهٔ نازک و مستقیم دارد و برای کنترل موضعی لبه یا سطح مناسب است؛ گونیا ماشینکاری ممکن است پایهٔ پهنتری داشته باشد تا روی قطعه یا میز پایدار بنشیند؛ گونیا گرانیتی برای استفاده روی سطح مرجع سنگی عرضه میشود؛ و گونیاهای استوانهای برای کنترل قائمبودن در آرایش عمودی طراحی میشوند. گونیاهای ۴۵، ۶۰، ۹۰، ۱۲۰ یا ۱۳۵ درجه نیز بسته به مدل در دسته وجود دارند. پیش از خرید، زاویهٔ مورد نیاز، طول هر بازو، سطح تماس، پایه و دقت یا گونیا بودن اعلامشده را تطبیق دهید.
مدلهای 4141 و 4144 در گروه گونیاهای گرانیتی قرار دارند؛ ابعاد هر نسخه با کد آن تغییر میکند. گونیاهای استوانهای 4710 و 4712 با شکل مرجع متفاوتی ارائه میشوند؛ گونیاهای لبهصاف یا اریب 4791، 4790 و سریهای پایهپهن نیز برای نوع تماس و استقرار متفاوتاند. «گونیا مویی» و «گونیا صنعتی» در بازار ایران برای چندین خانواده به کار میروند و نباید فقط با طول تیغه انتخاب شوند. نمونههای بازار معمولاً کد، زاویهٔ اسمی، ابعاد و نوع پایه را در عنوان میآورند؛ فروشگاههایی مانند [فیدار ابزار](https://www.fidarabzar.ir/category-brand/insize/square.html) و [بایتوکالا](https://buytokala.com/product-category/measuring-tool/%DA%AF%D9%88%D9%86%DB%8C%D8%A7/) نیز این تمایز بین گونیا مویی، صنعتی و گرانیتی را در فهرست کالاها نشان میدهند.
برای کنترل گونیا بودن، ابتدا سطح مرجع و بدنهٔ گونیا را تمیز کنید و ابزار را بدون فشار روی مرجع قرار دهید. لبهٔ قطعه باید با سطح کاری گونیا تماس یکنواخت داشته باشد. چرخاندن گونیا، برگرداندن آن یا مقایسه در دو وضعیت میتواند خطای مرجع را آشکار کند، اما روش دقیق باید با کلاس دقت و دستورالعمل همان ابزار هماهنگ باشد. برای مقدار کمی اختلاف، فاصلهٔ نور یا تماس چشمی ممکن است فقط یک نشانه باشد؛ اندازهگیری کمی به فیلر، ساعت یا روش کالیبراسیون مناسب نیاز دارد. گونیا را با فشار زیاد به قطعه نچسبانید و از لبهٔ آسیبدیده یا پلیسهدار مرجع نسازید.
خطکش صافی و مرجع راستایی
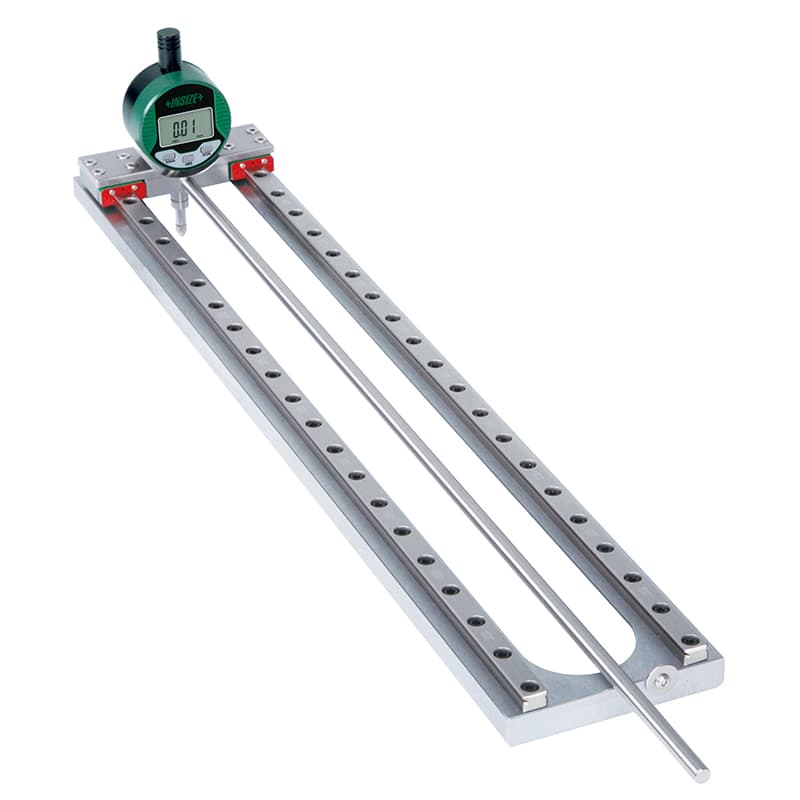
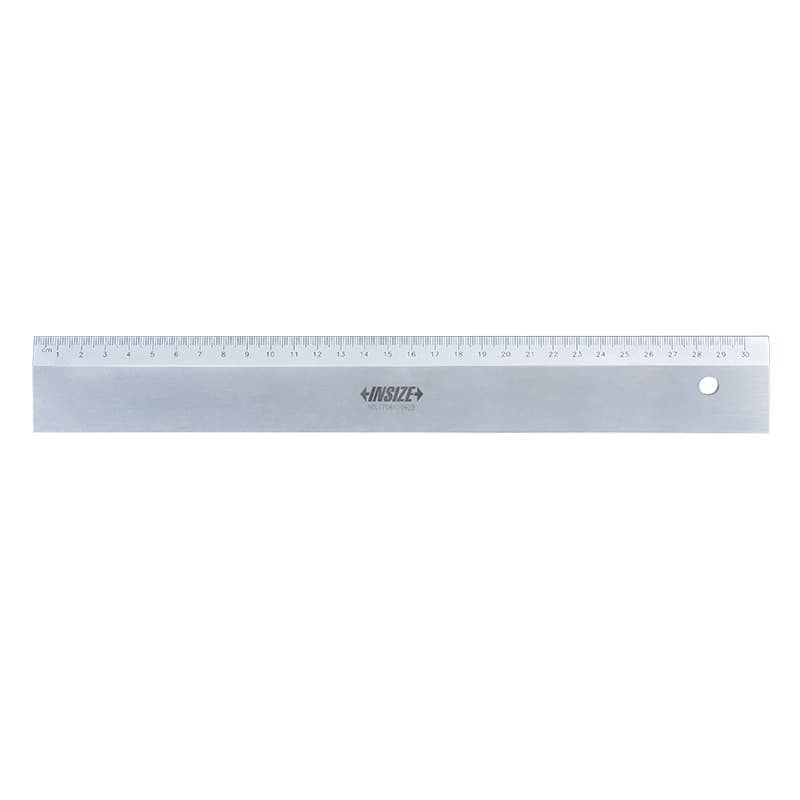
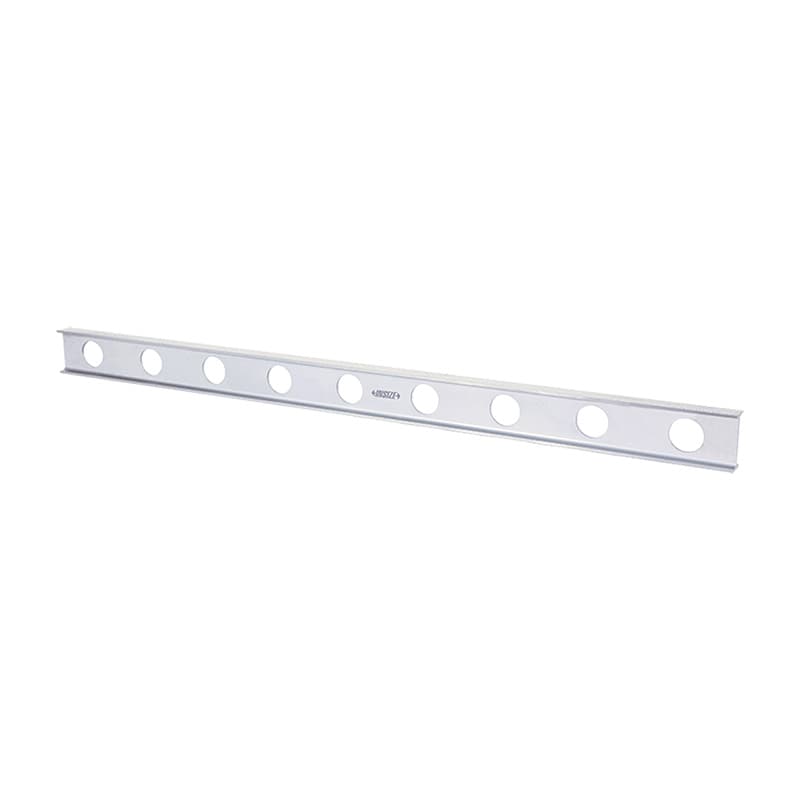
خطکش صافی یا straight edge برای بررسی راستایی یک مسیر یا مقایسهٔ سطح با مرجع مستقیم به کار میرود. با آن میتوان تماس، فاصلهٔ موضعی یا تغییر شکل سطح را مشاهده کرد؛ اما خطکش صافی، خطکش مدرج طولسنج نیست. مدلهای فولادی، گرانیتی و مگنالیومی از نظر سختی، وزن، پایداری، مقاومت محیطی و روش استقرار تفاوت دارند. خطکش صافی دقیق 7117 در مشخصات سازنده نسخههایی با طول ۳۰۵، ۶۱۰ و ۹۱۴ میلیمتر دارد و تختی سطوح A و B برای آن به تفکیک اعلام شده است؛ نسخهٔ 7118 لبهٔ اریب دارد. [مشخصات رسمی 7117](https://www.insize.com/straightedges/7117.html) را برای تطبیق طول و تختی همان مدل ببینید.
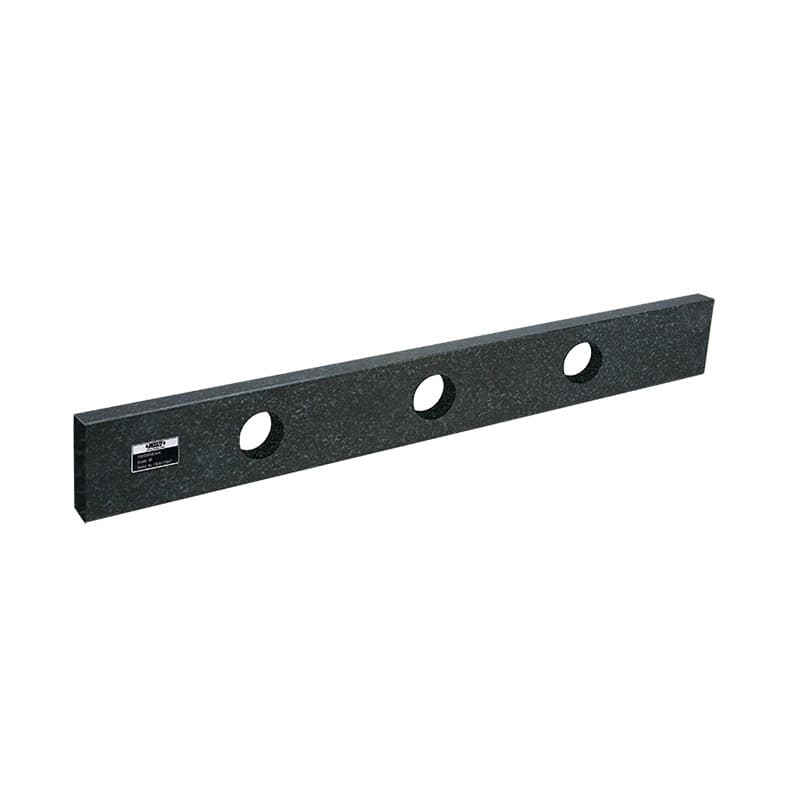
خطکش صافی 4147 گرانیتی، مدل 4180 مگنالیومی و سریهای فولادی 4700/7117 در فهرست این دسته دیده میشوند. جنس مرجع باید با نوع سطح، روش جابهجایی و محیط کار سازگار باشد. در خطکشهای بلند، نحوهٔ نگهداری و تکیهگاه از خمش تحت وزن خود ابزار جلوگیری میکند؛ خطکش را فقط از دو انتها بلند نکنید مگر روش سازنده چنین استقرار را مجاز بداند. برای اندازهگیری انحراف مستقیم، روی چند نقطه با فاصلههای تعریفشده تماس بگیرید و از فیلر یا ساعت مناسب استفاده کنید. فشار، دما، تمیزی و وزن خود مرجع میتوانند بر نتیجه اثر بگذارند.
ابزارهای تختی، عمودبودن و اپتیکی
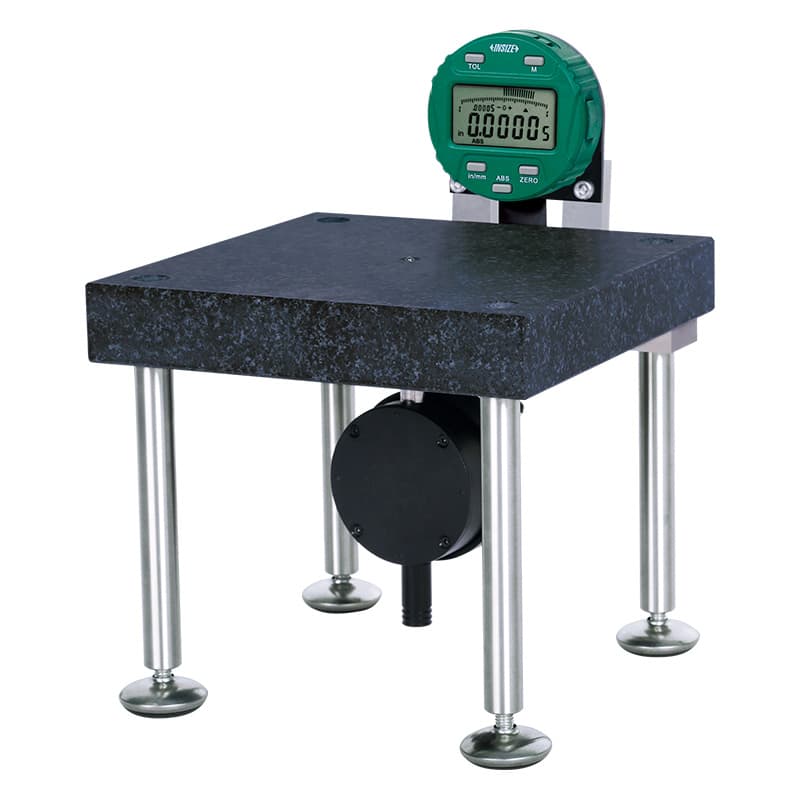
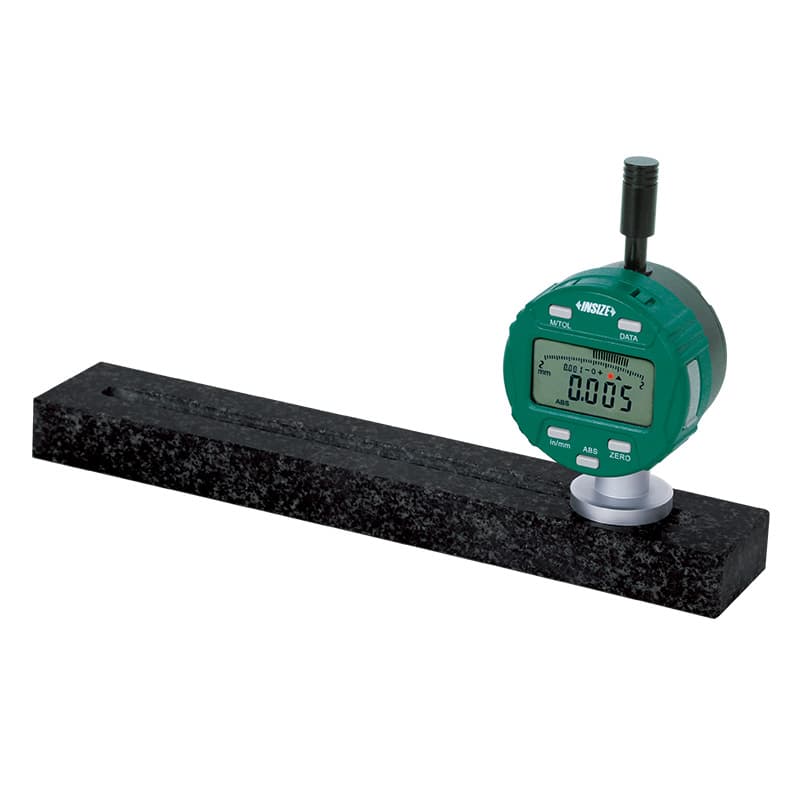
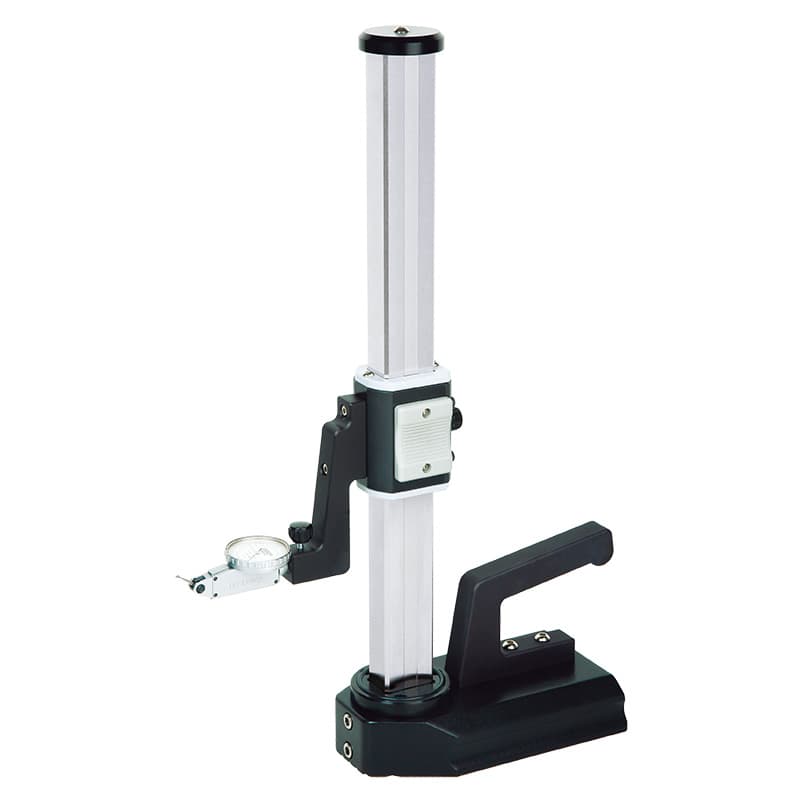
تستر عمودبودن 4770، گیج راستایی/تختی 2144، گیج تختی لوله 2226 و پایهٔ سنجش تختی 6852 برای وظایف تخصصیتر در گروه ابزارهای هندسی آمدهاند. تستر عمودبودن از مرجع و حرکت اندازهگیری برای بررسی عمودبودن در آرایش تعریفشده استفاده میکند؛ گیج تختی با ساعت یا نشانگر میتواند انحراف نقاط را نسبت به مرجع ثبت کند؛ و ابزار لوله به هندسهٔ قطعات استوانهای و سطح اتکای خود وابسته است. تعداد نقاط، طول مسیر، روش صفرکردن و محدودهٔ دستگاه را طبق مشخصات بخوانید. «صافیسنج» یا «تختیسنج» به تنهایی روشن نمیکند دستگاه برای صفحه، لوله یا سطح خاصی مناسب است.
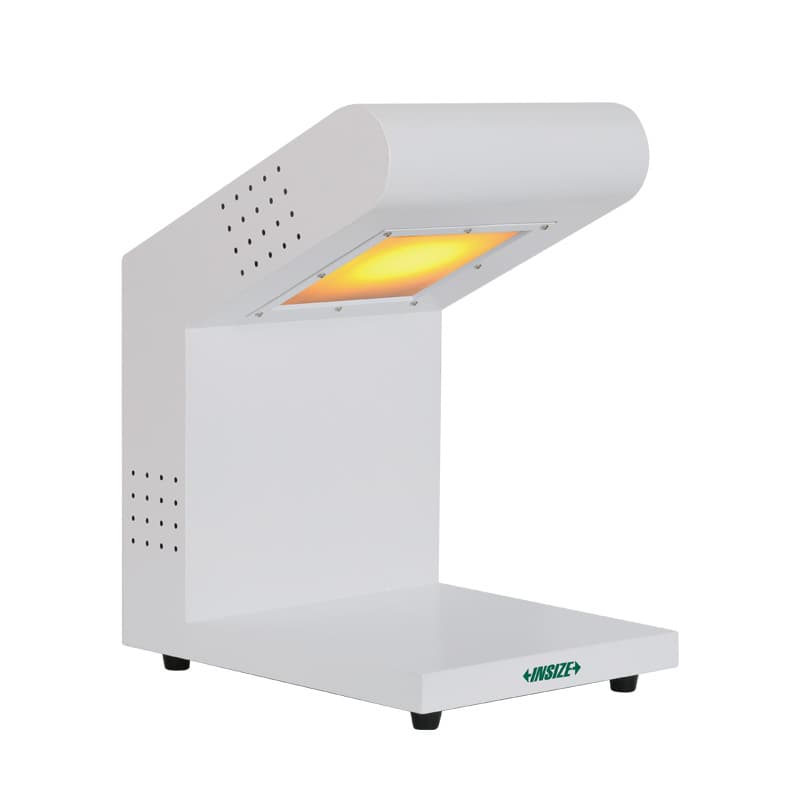
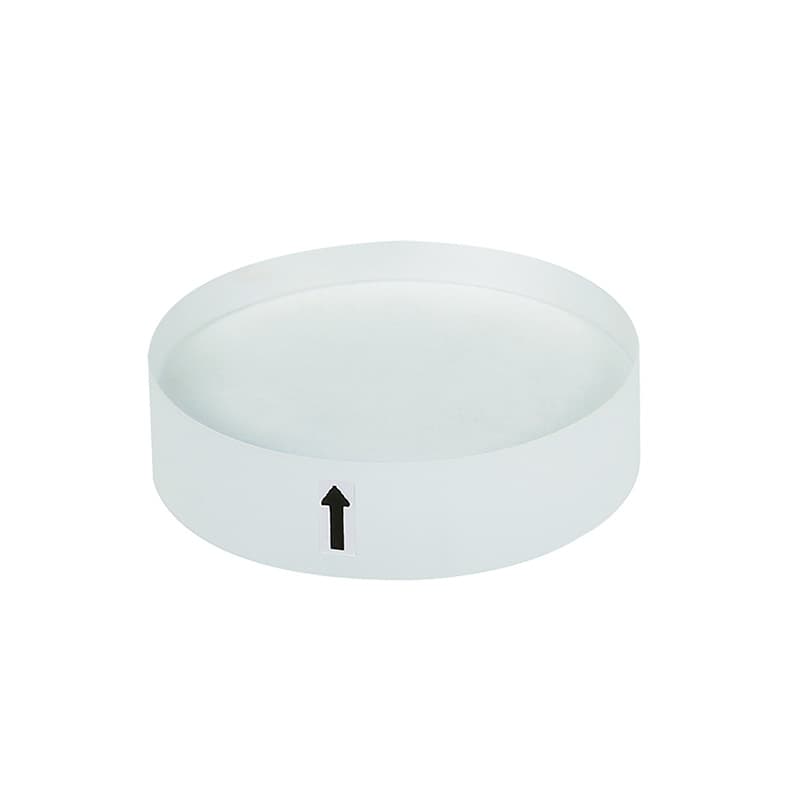
تخت اپتیکی 4191 و کابینت نور سدیم CAC-SL300 در گروه محصولات ویژهٔ اپتیکی دیده میشوند. تخت اپتیکی در روش تداخل نوری برای بررسی سطحهای دقیق به کار میرود؛ مشاهدهٔ نوارهای تداخل به شرایط نور، سطح مرجع، تمیزی و تفسیر اپراتور وابسته است. کابینت نور بهتنهایی استاندارد کالیبراسیون یا نتیجهٔ قبولی سطح را تضمین نمیکند. برای این روش، دستورالعمل سازنده، کلاس تخت اپتیکی، طول موج، نحوهٔ تماس و معیار پذیرش را بررسی کنید. آن را با صفحهٔ صافی گرانیتی یا سنگ سطحی کارگاهی یکی ندانید؛ کاربرد و سطح دقت مورد انتظار متفاوت است.
راهنمای انتخاب زاویهسنج، گونیا و خطکش صافی
- کمیت را دقیق نامگذاری کنید: زاویه، عمودبودن، راستایی، تختی یا انتقال زاویه؟ اگر فقط بازرسی ۹۰ درجه لازم است، گونیا میتواند مناسب باشد؛ برای خواندن مقدار زاویه، نقاله یا زاویهسنج انتخاب کنید؛ برای سطح بلند، خطکش صافی یا سامانهٔ تختی را بررسی کنید.
- دامنه و زاویهٔ کار را مشخص کنید: زاویهٔ داخلی یا خارجی، محدودهٔ ۰–۱۸۰ یا ۰–۳۶۰ درجه، امکان قفلکردن تیغه و نیاز به اندازهگیری زاویهٔ کوچک را پیش از خرید بنویسید. ابزار اختصاصی مته یا پخ را برای زاویهٔ عمومی سفارش ندهید.
- دقت، تفکیکپذیری و تقسیمات را مقایسه کنید: عدد دیجیتال، درجهبندی ورنیه و دقت واقعی سه مشخصهٔ جدا هستند. نقالهٔ 2171، 2174 و 2176 نمونهای از اختلاف دقت و حفاظت میان مدلهاست؛ خطای اعلامشده را با تلرانس قطعه مقایسه کنید.
- طول تیغه و سطح تماس را بسنجید: تیغهٔ کوتاه روی قطعهٔ بلند ممکن است مرجع کافی نسازد؛ بازوی بلند نیز ممکن است در فضا محدود شود یا تحت فشار تغییر موقعیت دهد. طول قطعه و دسترسی اپراتور را به کد مدل پیوند دهید.
- جنس و کلاس مرجع را در نظر بگیرید: گونیا و خطکش گرانیتی، فولادی یا مگنالیومی رفتار و شرایط نگهداری متفاوتی دارند. وزن، مقاومت به خوردگی، پایداری حرارتی و روش کالیبراسیون را بسنجید.
- نوع پایه و تکیهگاه را بررسی کنید: پایهٔ پهن، کف سنگی، شیار یا سطح صاف روی استقرار اثر دارد. هر پایهای برای هر لبه یا میز سازگار نیست؛ سطح مرجع را پیش از اندازهگیری پاک کنید.
- برای تختی، روش اندازهگیری را تعیین کنید: فاصلهٔ نقاط، ساعت یا فیلر، موقعیت تکیهگاه و صفحهٔ مرجع باید مشخص باشند. یک خطکش مستقیم بهتنهایی تختی دوبعدی را بهصورت عددی کامل نمیسنجد.
- متعلقات را همزمان سفارش دهید: تیغهٔ زاویهسنج یونیورسال، بلوک زاویه، پایه، فیلر، ساعت، نور سدیم یا تخت اپتیکی باید با کد دستگاه سازگار باشند. محتویات استاندارد و اختیاری را در پیشفاکتور جدا کنید.
خطاهای متداول در اندازهگیری زاویه و گونیا
سطح تماس کثیف، پلیسه، روغن، ضربه به تیغه، قفلکردن نامناسب، صفرکردن روی مرجع نادرست و فشار دست از خطاهای رایج هستند. در نقالهٔ دیجیتال، صفر مطلق و صفر نسبی را با هم اشتباه نگیرید. در نقالهٔ ورنیهای، خط مرجع و تقسیمات ورنیه را از زاویهٔ دید صحیح بخوانید و دستگاه را پس از بستن قفل دوباره کنترل کنید. در گونیا، لبهٔ ناقص قطعه یا تیغهٔ آسیبدیده میتواند تماس کاذب بسازد. در خطکش صافی نیز خمش، تکیهگاه نامتقارن، اختلاف دما و اعمال فشار در یک نقطه ممکن است نتیجه را تغییر دهد.
برای کنترل ابزار مرجع، از استاندارد یا روش کالیبراسیون معتبر استفاده کنید و خطای ابزار را با تلرانس قطعه مقایسه کنید. گونیای ظاهراً دقیق، بدون کنترل دورهای و سابقهٔ ضربه، مبنای پذیرش قطعهٔ حساس نیست. نقالهٔ دیجیتال را در دمای مجاز استفاده کنید و از مایع دور نگه دارید مگر حفاظت مدل مشخصاً آن را اجازه دهد. پس از اندازهگیری، مدل، زاویه، نقطهٔ تماس، جهت تیغه، دما و وضعیت کالیبراسیون را در گزارش ثبت کنید تا نتیجه قابل بازبینی باشد.
پرسشهای متداول دربارهٔ نقاله، گونیا و خطکش صافی
نقالهٔ دیجیتال بهتر است یا یونیورسال؟
دیجیتال خواندن سریع و نمایش عددی دارد؛ نقالهٔ یونیورسال با تیغه و ورنیه میتواند تقسیمات دقیقهای و تماس مکانیکی متفاوتی فراهم کند. دقت، بازه، طول تیغه، امکان اتصال به قطعه و نیاز کالیبراسیون را در مدل مشخص بسنجید؛ دیجیتال بودن بهتنهایی تعیینکننده نیست.
تفاوت گونیا مویی با گونیا گرانیتی چیست؟
گونیا مویی معمولاً تیغهٔ باریک برای کنترل لبه یا سطح دارد؛ گونیا گرانیتی مرجع بزرگتر و سنگی برای استقرار روی صفحهٔ مرجع است. ابعاد، دقت، وزن و روش استفاده متفاوتاند؛ نام بازار را با مشخصهٔ فنی مدل تطبیق دهید.
آیا خطکش صافی همان خطکش فلزی مدرج است؟
خیر. خطکش صافی مرجع مستقیمی برای مقایسهٔ راستایی سطح است و ممکن است مدرج طولی نباشد. خطکش مدرج برای اندازهگیری طول طراحی میشود؛ دو ابزار را بر اساس شکل و کاربردشان انتخاب کنید.
برای تختی صفحه از گونیا استفاده میشود؟
گونیا برای کنترل رابطهٔ زاویهای و عمودبودن دو سطح است، نه سنجش تختی کل صفحه. تختی به بررسی چند نقطه در سطح و مرجع مناسب نیاز دارد؛ ابزار و روش آن را مطابق نقشه انتخاب کنید.
IP54 در نقالهٔ 2174 یعنی همهٔ نقالهها ضدآباند؟
خیر. حفاظت IP54 در مشخصات کد 2174 اعلام شده و نباید به دیگر مدلها تعمیم داده شود. کد دستگاه و حدود استفاده از رطوبت را در دفترچهٔ رسمی همان مدل کنترل کنید.
آیا نقالهٔ متهسنج برای هر زاویهای مناسب است؟
خیر. زاویهسنج مته برای هندسه و دامنهٔ مشخصی طراحی میشود. نوع مته و زاویهٔ مورد کنترل را از نقشه یا کاتالوگ تعیین کنید و برای زاویههای دیگر ابزار عمومی یا گیج ویژهٔ سازگار انتخاب کنید.
استعلام و انتخاب نهایی
برای خرید زاویهسنج یا ابزار هندسی اینسایز، ابتدا روی نقشه مشخص کنید که کمیت اصلی زاویه، گونیا بودن، راستایی یا تختی است. سپس بازه و دقت لازم، طول بازو، نوع سطح تماس، جنس مرجع، محیط کاری و متعلقات موردنیاز را آماده کنید. بین نقالهٔ دیجیتال، نقالهٔ یونیورسال، زاویهسنج ساعتی، گونیا مویی، گونیا گرانیتی، خطکش صافی یا ابزار تختی بر اساس همین نیاز انتخاب کنید. مدل کامل و کد زیرمدل را با کاتالوگ رسمی تطبیق دهید؛ دقت و حفاظت را از یک مدل به مدل دیگر تعمیم ندهید. قیمت، موجودی، لوازم جانبی، گواهی کالیبراسیون و زمان تأمین را برای کد دقیق در استعلام بنویسید تا ابزار انتخابی برای کنترل واقعی قطعه و تلرانس آن مناسب باشد.


 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود