

 ناموجود
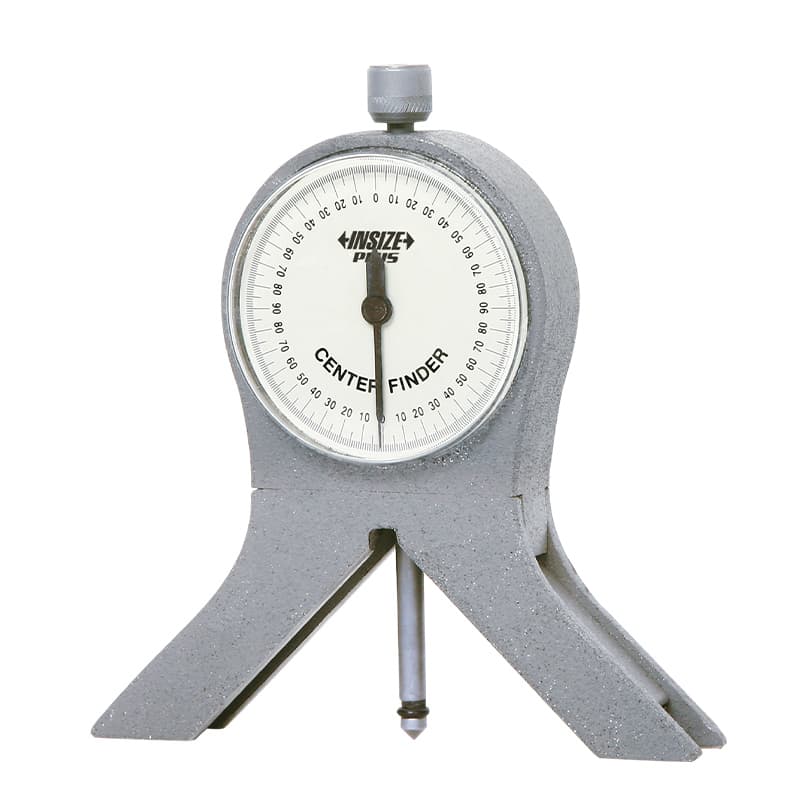
زاویهیاب مغناطیسی اینسایز مدل 2849-90
قیمت ثبت نشده
ناموجود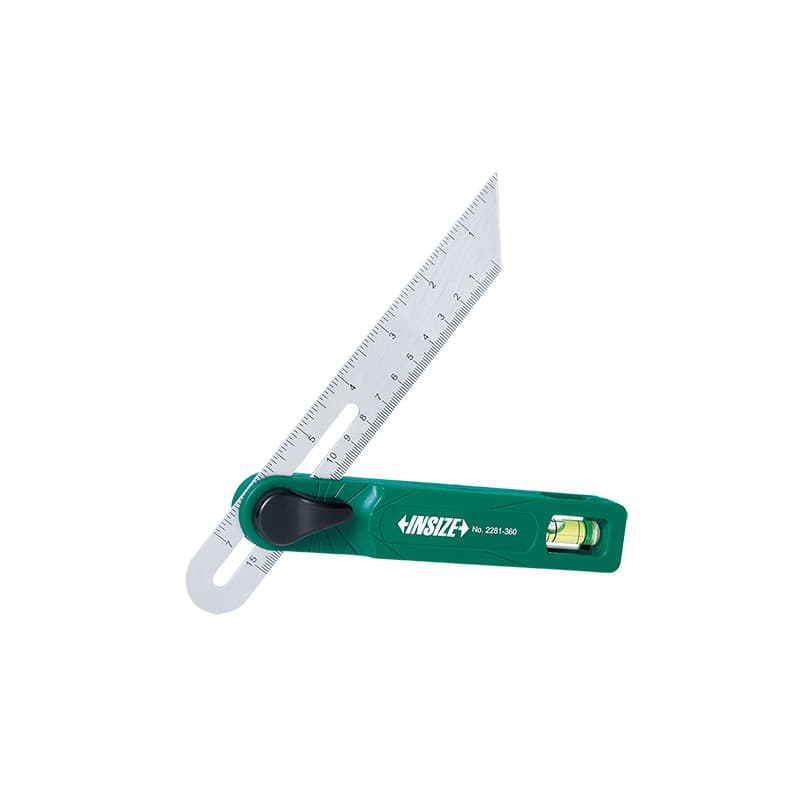 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
در کارگاه ماشینکاری، قالبسازی، کنترل کیفیت و مونتاژ، بررسی زاویه، عمودبودن، تختی و محل خط روی قطعه به ابزارهای متفاوتی نیاز دارد. زاویهسنج و نقاله برای تنظیم یا خواندن زاویهاند؛ گونیای مرکب میتواند برای کنترل ۹۰ و ۴۵ درجه، مرکزیابی و خطکشی به کار رود؛ شابلون زاویه برای مقایسهٔ سریع یک زاویهٔ معلوم مناسب است؛ ابزار خطکشی برای انتقال اندازه به قطعه استفاده میشود؛ و گیج تختی، خطکش صافی، اپتیک تخت یا تستر عمودیت هرکدام روش و دقت خاص خود را دارند. نام کلی «ابزار هندسی» بهتنهایی نوع اندازهگیری یا میزان دقت را مشخص نمیکند.
این زیردسته به زاویهسنجهای مکانیکی و شابلونهای زاویه، گونیای مرکب، T-Bevel و ابزارهای خطکشی، نشانهگذاری، مرکزیابی و ارتفاعنویسی اختصاص دارد. زاویهسنج دیجیتال مدل 2177-121 و ابزارهای کنترل راستایی، صافی و تختی در زیردستههای جداگانه قرار دارند: زاویهسنج دیجیتال و تجهیزات صافی، راستایی و تختی. بخشهای بعدی این راهنما تفاوت کاربرد خانوادههای مرتبط را توضیح میدهند؛ کد مدل را پیش از انتخاب با مشخصات محصول تطبیق دهید.
اگر باید زاویهٔ لبه، تیغه، ابزار تراش، مته یا خزینه کنترل شود، یک شابلون یا گیج زاویه با زاویههای مرجع ثابت ممکن است پاسخ سریع بدهد. اگر زاویهٔ نامعلوم را میخواهید بخوانید یا زاویهای دلخواه را روی قطعه تنظیم کنید، نقاله، زاویهسنج یا گونیای مرکبِ دارای سر زاویهسنج گزینهٔ مناسبتری است. اگر فقط باید خطی موازی لبه بکشید، از خطکش علامتگذاری استفاده کنید. برای بررسی اختلاف سطح در طول مسیر، ابزارهای صافی و خطراستی لازماند؛ اگر رابطهٔ عمودبودن دو سطح مهم است، تستر عمودیت را با روش مرجع خودش به کار ببرید.
در کنترل هندسی، سه مفهوم را با هم اشتباه نگیرید: «اندازهگیری زاویه»، «تنظیم زاویه» و «کنترل عمودیت». زاویهسنج ممکن است زاویهٔ یک سطح را نسبت به تیغه یا بدنهٔ خود نشان دهد؛ گونیا معمولاً برای ایجاد یا بررسی زاویهٔ مشخص نسبت به مرجع به کار میرود؛ تستر عمودیت تغییر وضعیت سطح در ارتفاع یا طول را نسبت به مرجع میسنجد. عددی که از یک زاویهسنج ساده خوانده میشود لزوماً نتیجهٔ آزمون عمودیت مطابق نقشه یا استاندارد نیست.
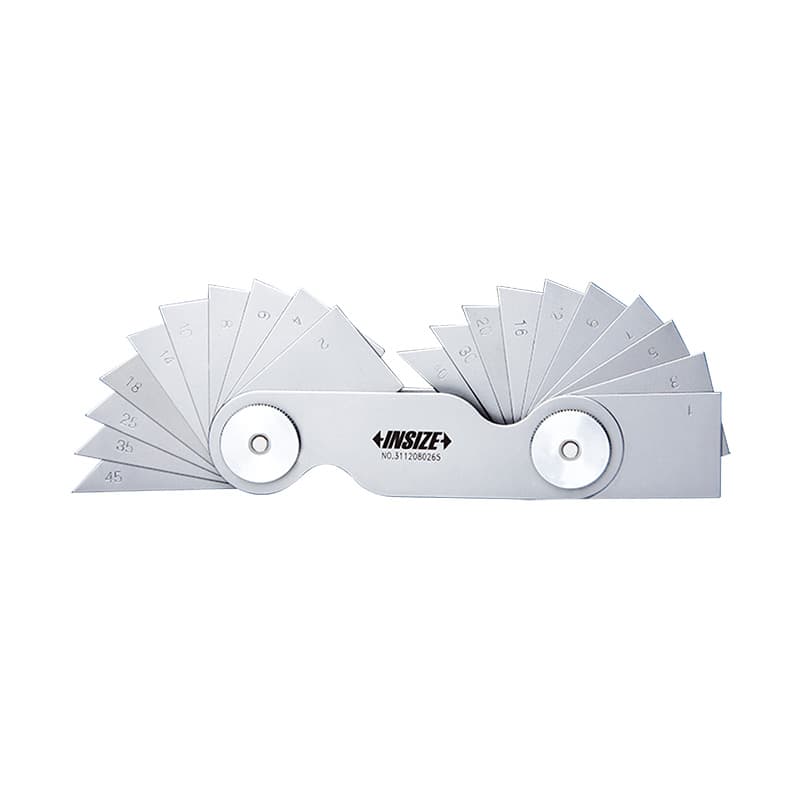
4806-20 مجموعهٔ ۲۰ برگ زاویهسنج از جنس استیل است که زاویههای مرجع از ۱ تا ۴۵ درجه را در اختیار کاربر قرار میدهد. زاویههای موجود شامل ۱، ۲، ۳، ۴، ۵، ۶، ۷، ۸، ۹، ۱۰، ۱۲، ۱۴، ۱۶، ۱۸، ۲۰، ۲۵، ۳۰، ۳۵، ۴۰ و ۴۵ درجهاند و سازنده دقت ±۳۰ دقیقهٔ قوسی را اعلام میکند. این ابزار برای مقایسهٔ سریع زاویه یا انتخاب برگ مناسب برای بررسی یک پخ و شیب مفید است؛ آن را ابزار کالیبرهٔ اندازهگیری زاویه با دقت بالا فرض نکنید.
برای استفاده، برگ مناسب را با سطح کار در تماس قرار دهید و نور یا فاصلهٔ میان برگ و قطعه را بررسی کنید. پلیسه، آلودگی، پوشش ضخیم یا زاویهٔ ورود نادرست ممکن است نتیجهٔ مقایسه را منحرف کند. اگر چند برگ روی هم قرار میگیرند، وضعیت لولا و تماس را کنترل کنید و از فشار دادن برگ نازک به لبهٔ تیز خودداری کنید. در کارهای پذیرش قطعه با تلرانس کم، زاویه را با روش و ابزار مرجع تأییدشده اندازه بگیرید.
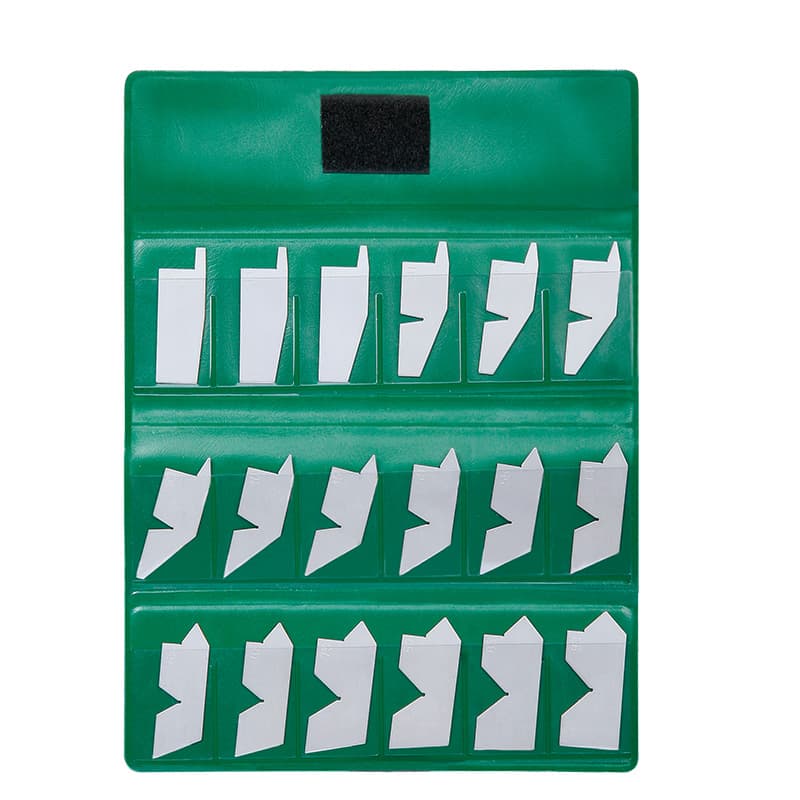
4807 یک مجموعهٔ ۱۸تکهٔ زاویهسنج است. در دادههای سازنده و کاتالوگهای فروش، برگهای آن زاویههای اصلی ۵ تا ۹۰ درجه را با گامهای پنجدرجهای پوشش میدهند. ترکیب برگها امکان بررسی زاویهٔ اصلی، نصف زاویه و زاویهٔ مکمل را فراهم میکند. برای انتخاب میان 4806-20 و 4807، دامنه و فاصلهٔ زاویههای موردنیاز را با لیست برگهای داخل مجموعه تطبیق دهید. تعداد قطعات بیشتر یا ظاهر جعبه بهتنهایی معیار مناسببودن برای کار شما نیست.
این نوع گیج برگدار برای کنترل کارگاهی و تنظیم اولیه مناسب است، اما وقتی زاویه باید با دقت بالا گواهی شود، باید دقت مدل، وضعیت برگها، روش تماس و وسیلهٔ مرجع بررسی شود. برگ تابدار، زنگزده یا آسیبدیده میتواند شکاف کاذب نشان دهد. پس از استفاده سطح را تمیز و خشک کنید و قطعات را در محفظهٔ خود قرار دهید تا لبهها از ضربه و خوردگی محافظت شوند.
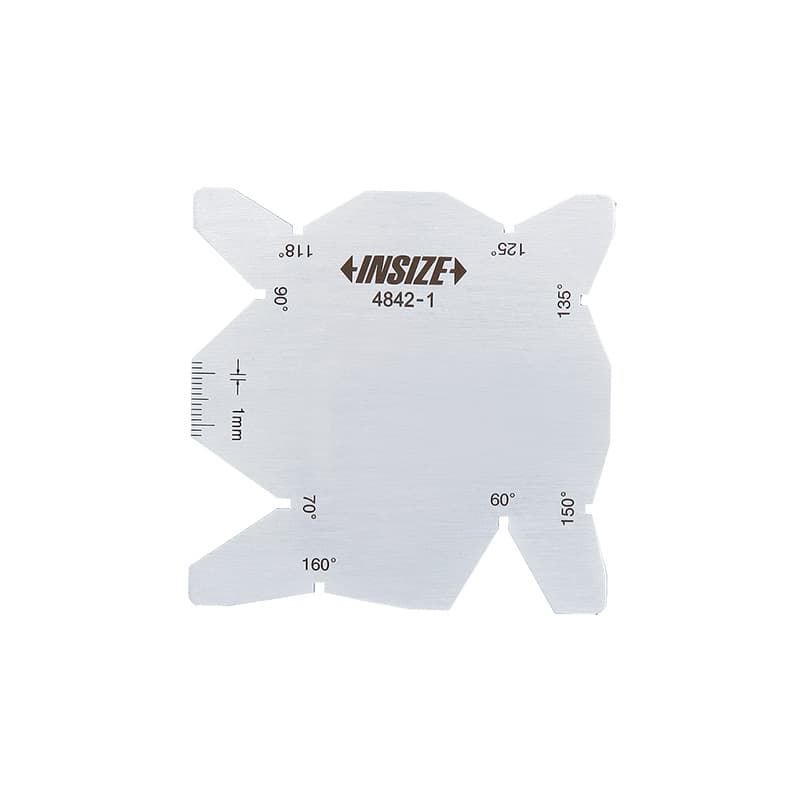
4842-1 گیج کنترل زاویهٔ مته است، نه زاویهسنج عمومی برای هر سطح. کاتالوگ سازنده زاویههای ۶۰، ۷۰، ۹۰، ۱۱۸، ۱۲۵، ۱۳۵، ۱۵۰ و ۱۶۰ درجه را برای بررسی مته فهرست میکند و دقت اعلامشده ±۰٫۵ درجه است. برای بازرسی نوک مته، ابزار را مطابق دستور سازنده با دو لبهٔ برنده تنظیم کنید؛ لبپریدگی، نامتقارنبودن دو لبه یا زاویهٔ نامتناسب با جنس قطعه میتواند کیفیت سوراخکاری را تغییر دهد. این گیج زاویهٔ نوک را مقایسه میکند و جایگزین دستگاه سنگزنی مته یا اندازهگیری کامل هندسهٔ ابزار نیست.
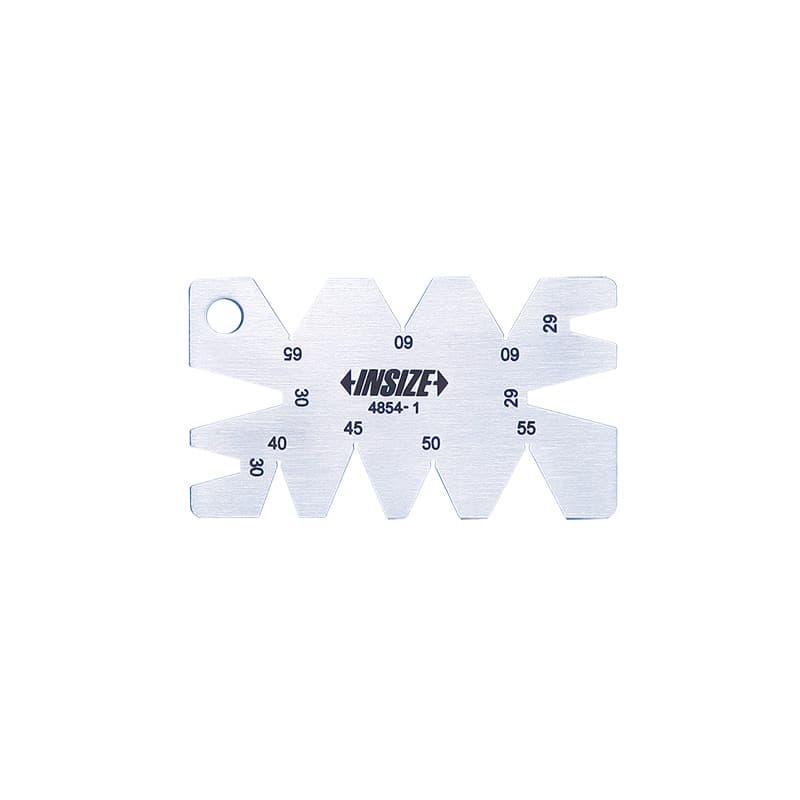
4854-1 برای بررسی زاویهٔ ابزارهای برش و ابزارهای رزوهتراشی معرفی شده است. کاتالوگ رسمی زاویههای ۲۹، ۳۰، ۴۰، ۴۵، ۵۰، ۵۵ و ۶۰ درجه را فهرست میکند و کاربرد را کنترل زاویهٔ ابزار برش پیچ میداند. برای انتخاب، استاندارد رزوه، هندسهٔ قلم و نوع عملیات را در نظر بگیرید؛ صرفاً شباهت ظاهری نوک قلم با یکی از شیارها کافی نیست. اگر نتیجهٔ پذیرش به دقت خاصی وابسته است، میزان دقت و روش استفاده را از برگهٔ رسمی همان نسخه بررسی کنید.
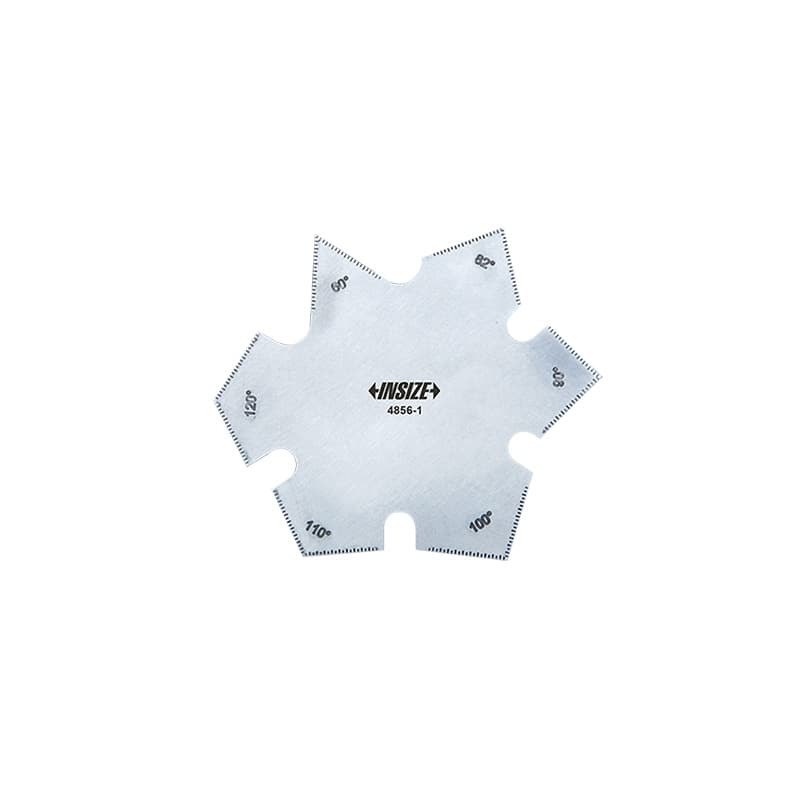
عنوان درست 4856-1 «زاویهسنج سوراخ خزینه» یا «گیج زاویهٔ خزینه» است، نه «سوراخهای متلاشیشده». این ابزار برای کنترل زاویهٔ مخروطی ورودی سوراخ یا خزینه طراحی شده است. زاویههای ۶۰، ۸۲، ۹۰، ۱۰۰، ۱۱۰ و ۱۲۰ درجه و دقت ±۰٫۵ درجه در مشخصات رسمی سازنده آمدهاند. پیش از بررسی، پلیسه و آلودگی را از سطح خزینه پاک کنید و گیج را هممحور با سوراخ قرار دهید؛ تماس کج یا نشستن روی لبهٔ آسیبدیده قرائت نادرست ایجاد میکند.
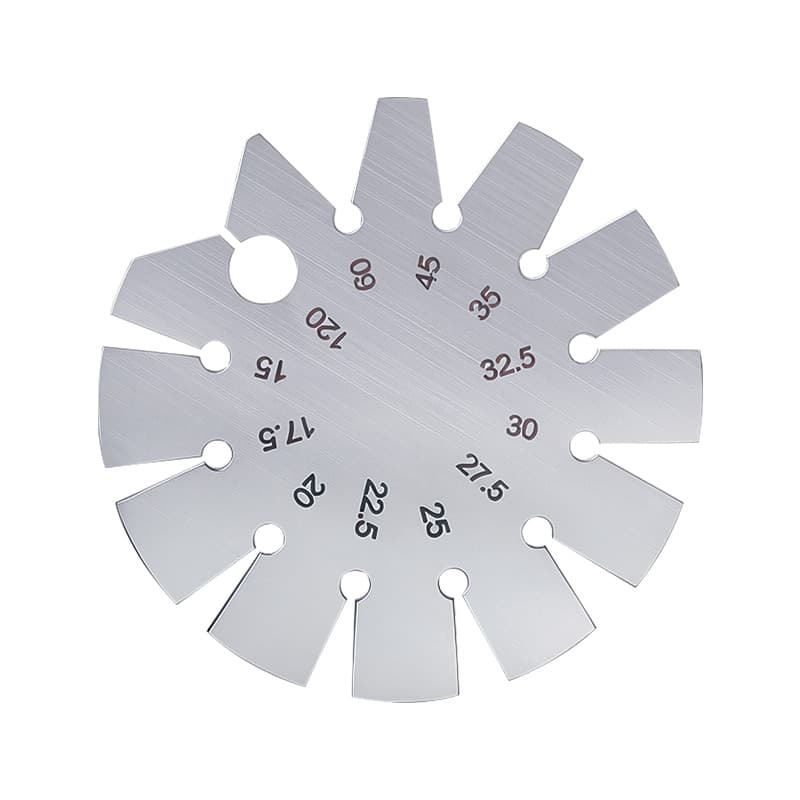
این محصول در فهرست فعلی فروشگاه با عنوان زاویهسنج دایرهای آمده است. در انتخاب آن، کد کامل و شکل گیج را با نقشهٔ قطعه و کاربرد موردنظر تطبیق دهید؛ عنوان کوتاه «دایرهای» اطلاعات کافی دربارهٔ زاویههای تحت پوشش، دقت، روش تماس یا سازگاری با یک قطر مشخص نمیدهد. مشخصات نسخهٔ دقیق را از کاتالوگ سازنده یا فایل رسمی محصول دریافت کنید و تا آن زمان از درج اعداد تأییدنشده یا وعدهٔ دقت مشخص خودداری کنید.
زاویهسنج دیجیتال 2177-121 خواندن زاویه یا تغییر زاویه را با نمایشگر آسان میکند. سازنده برای این مدل تفکیکپذیری ۰٫۱ درجه و دقت ±۲ درجه هنگام چرخش ۹۰ درجه با سرعت ۳۰ درجهبرثانیه اعلام کرده است. این مشخصه را با دقت ±۰٫۱ درجه اشتباه نگیرید: رزولوشن نمایشگر و دقت ابزار یک کمیت نیستند. اگر کار شما به تلرانس زاویهٔ کوچک نیاز دارد، این عدد دقت را با حد پذیرش نقشه مقایسه کنید و در صورت عدم تناسب سراغ ابزار دقیقتر بروید.
برای خواندن تکرارپذیر، دستگاه را روی سطح تمیز و پایدار قرار دهید، جهت محور را مطابق راهنمای محصول تعیین کنید و پیش از برداشت عدد مطمئن شوید ابزار کالیبره یا صفر شده است. حرکت سریع، لرزش، سطح ناهموار و تکیهگاه کج میتوانند نمایش را تغییر دهند. مدل 2177-121 را با نقالهٔ دیجیتال یا تراز دیجیتال سنگینکار یکی ندانید؛ هر مدل دامنه، مقاومت محیطی و کاربرد مشخصی دارد.
زاویهسنج T یا فارسیبر 2281-360 برای انتقال و نگهداشتن زاویه روی قطعه کاربرد دارد. نشانههای ۱۵، ۳۰، ۴۵، ۶۰ و ۹۰ درجه روی آن مشخص شده و سازنده دقت زاویه ±۱ درجه را اعلام میکند. این ابزار برای تنظیم، ترسیم و انتقال زاویه در کارهای عمومی مفید است، اما جایگزین نقالهٔ دقیق یا دستگاه اندازهگیری زاویه با دقت بالا نیست. قبل از علامتگذاری، پیچ قفل را محکم کنید تا بازو هنگام تماس یا حرکت جابهجا نشود.
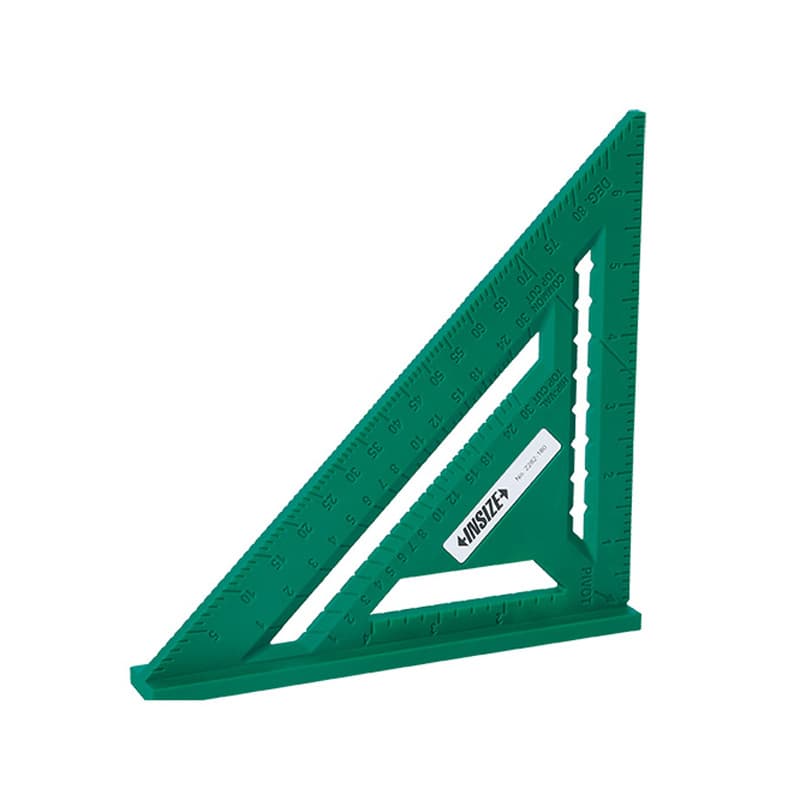
گونیا زاویهدار پلاستیکی 2282-180 و ابزارهای همخانواده برای رسم، کنترل یا انتقال زاویهٔ کارگاهی مناسباند. جنس و ساختار ابزار را با محیط کار تطبیق دهید؛ در کنترل ابعادی حساس، تغییر شکل، دما، سایش لبه یا ضربه میتواند مرجع را تغییر دهد. برای اندازهگیری روی قطعهٔ فلزی ماشینکاریشده، سطح تماس، طول تیغه و دقت اعلامشده اهمیت بیشتری از تنوع کاربرد تبلیغاتی دارد.
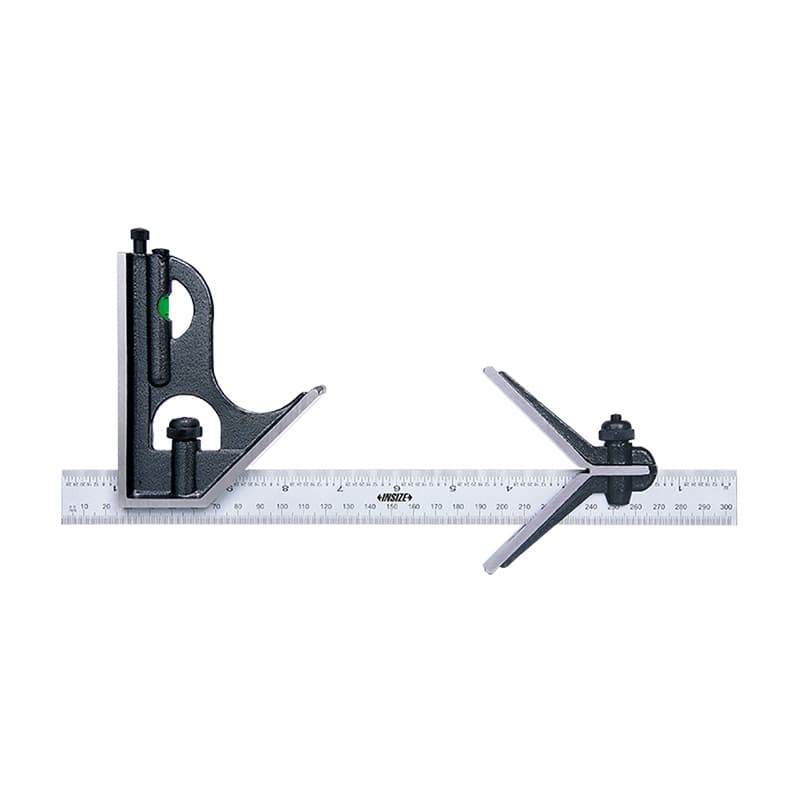
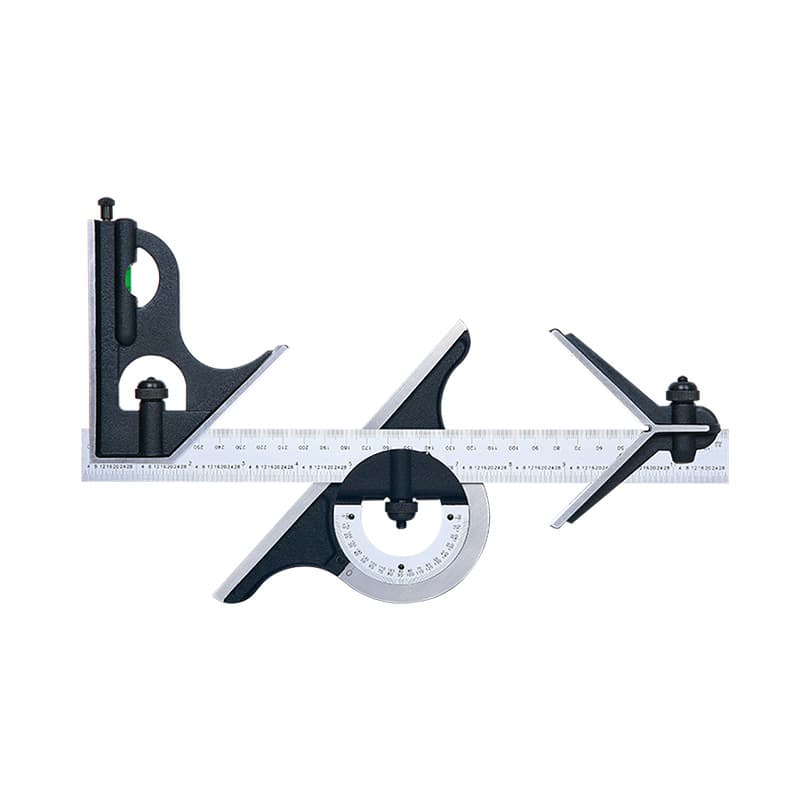
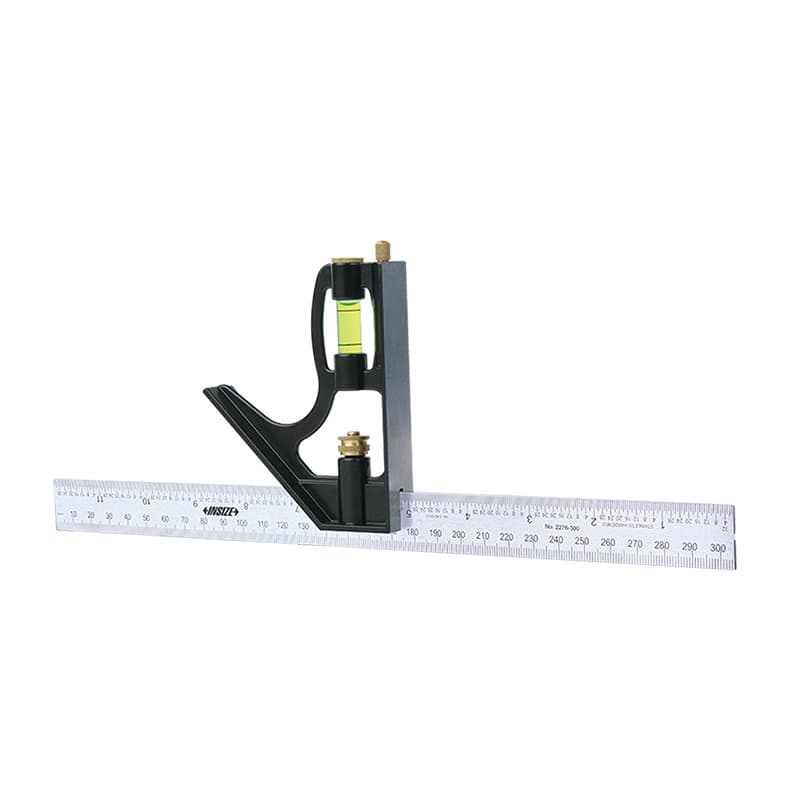
گونیا مرکب ابزار چندکارهای است که معمولاً از خطکش مدرج و سرهای قابل جابهجایی تشکیل میشود. بسته به مجموعه، میتوان از آن برای تنظیم زاویهٔ ۹۰ یا ۴۵ درجه، اندازهگیری زاویه، مرکزیابی قطعهٔ استوانهای، اندازهگیری ارتفاع، کنترل تراز و خطکشی استفاده کرد. محصولات این دسته شامل گونیای مرکب اقتصادی 2276-300 و مجموعههای چندتکهٔ 2274-4 و 2278 است. پیکربندی و تعداد قطعات دقیق را از شرح کالا و کد کامل بخوانید؛ نام «ست گونیا» به تنهایی مشخص نمیکند که سر مرکزیاب یا نقاله در بسته هست یا نه.
2276-300 نسخهٔ اقتصادی با تیغهٔ ۳۰۰ میلیمتری از جنس استیل و سر گونیای زینکی است. کاتالوگ برای تیغه درجهبندی میلیمتری و اینچی و برای سر گونیا دقت ±۰٫۵ درجه در تنظیم ۹۰ و ۴۵ درجه ذکر میکند. این ابزار برای خطکشی و کنترل عمومی کارگاه کاربردی است، اما دقت آن با مجموعهٔ دقیقتر 2278 یکسان نیست. اگر زاویهٔ کوچک یا سطح مرجع با دقت بالا کنترل میشود، مشخصات هر سر را جداگانه بخوانید.
مجموعهٔ 2278 شامل پیکربندیهای متفاوت است؛ از جمله مجموعهٔ چهارتکهٔ 2278-180 که سر گونیا، مرکزیاب، نقاله و تیغه را در یک سامانه ترکیب میکند. کاتالوگ سازنده برای سر نقاله بازهٔ ۰ تا ۱۸۰ درجه با دقت ۲۰ دقیقه، برای مرکزیاب دقت ±۰٫۱۵ میلیمتر و برای سر گونیا دقت ۹۰ درجه ±۸ دقیقه و ۴۵ درجه ±۱۰ دقیقه را نشان میدهد. طول تیغه در نسخهٔ معرفیشده ۳۰۰ میلیمتر است. این مقادیر به سر و نسخهٔ مشخص مربوطاند؛ کاربرد هر بخش و تعداد قطعات بسته را در سفارش نهایی تأیید کنید.
در کارگاه، گونیا مرکب برای کنترل سریع و آمادهسازی مفید است، ولی بخشهای متحرک باید درست قفل شوند. پیش از خواندن زاویه، پیچ قفل سر نقاله را برای حرکت آزاد کنید و پس از تنظیم آن را ببندید. لقی میان تیغه و سر، آلودگی شیار، خطکش کج یا تماس روی پلیسه، نتیجه را تغییر میدهد. برای کنترل دورهای ابزار از بلوک زاویه، گونیا یا مرجع معتبر استفاده کنید؛ «چندکارهبودن» به معنی جایگزینی همهٔ ابزارهای دقیق نیست.
گیج خطکشی 7120 برای رسم خط موازی با لبهٔ مرجع استفاده میشود. نسخههای موجود در سری میتوانند بازههای ۰ تا ۲۰۰، ۰ تا ۲۵۰ و ۰ تا ۳۰۰ میلیمتر داشته باشند؛ تقسیم و دقت گزارششده برای نسخههای متداول ۰٫۱ میلیمتر و ±۰٫۱ میلیمتر است. طول بدنه با افزایش بازه فرق میکند. این ابزار را روی سطح مرجع تمیز بلغزانید و نوک خطزن را با فشار یکنواخت حرکت دهید. اگر لبهٔ مبنا پلیسه دارد، ابتدا مبنا را آماده کنید؛ ابزار دقیق روی مرجع نادرست خط دقیق تولید نمیکند.
گیج خطکشی Tشکل 1275-150B برای تنظیم فاصله و علامتگذاری از لبهٔ مرجع مناسب است. مدل 7205 ابزار مرکزیابی برای علامتگذاری مرکز صفحات گرد و شفتهاست؛ انتخاب اندازه به ابعاد قطعه و محدودهٔ قطر شفت وابسته است. روی شفت یا صفحه، مرکز را از روی یک جهت حدس نزنید: ابزار را پایدار بنشانید و از روش سازنده برای یافتن مرکز استفاده کنید. در قطعاتی که خارج از گردی هستند یا سطح تکیهگاه نامنظم دارند، خط مرکزی حاصل ممکن است نمایندهٔ محور واقعی نباشد.
ارتفاعنویس 6990-300A برای ترسیم ارتفاع از صفحهٔ مرجع طراحی شده است. شیار زیرین آن برای قرارگیری روی استوانه و دو پین برای تکیه به لبهٔ صفحه در توضیحات رسمی ذکر شده است. ارتفاعنویس در کنار صفحهٔ صافی یا میز مناسب به کار میآید؛ سطح زیر کار باید پایدار و مرجع ارتفاع مشخص باشد. تنظیم ارتفاع، سفتکردن قفل، سلامت نوک و وضعیت تکیهگاه را قبل از کشیدن خط بررسی کنید. برای اندازهگیری دقیق ارتفاع، مقدار نمایش یا درجهبندی و دقت مدل را در کاتالوگ همان نسخه کنترل کنید.
قلمهای خطکش 7230، 7231 و 7232 برای نشانهگذاری دستی در کارگاه استفاده میشوند. سازنده نوع نوک را برای هر مدل متفاوت معرفی میکند: مدلهای 7230 و 7231 نوک سختکاریشده دارند و 7232 نوک کاربیدی دارد. انتخاب جنس نوک به جنس قطعه، میزان سایش و ظرافت خط بستگی دارد. خطکش را برای اندازهگیری مستقل بهکار نبرید؛ قلم خطزن وسیلهٔ رسم علامت است. پس از استفاده، نوک را محافظت کنید تا به سطح مرجع یا قطعات دیگر آسیب نزند.
خطکش صافی 7111 برای بررسی مستقیمبودن لبه یا سطح در طول مشخص بهکار میرود. سایز و مشخصات نسخههای مختلف ممکن است فرق داشته باشد؛ کد کامل و طول ابزار را با ابعاد قطعه تطبیق دهید. لبهٔ مستقیم، بهتنهایی مقدار عددی تختی را نشان نمیدهد مگر اینکه با روش مناسب، مرجع و فیلر یا نشانگر مقایسه استفاده شود. برای آزمون، سطح تماس را تمیز کنید، خطکش را بدون فشار خمکننده روی قطعه بگذارید و فاصلهٔ نور یا شکاف را در چند نقطه بررسی کنید.
ابزار 2144-200 در گروه گیجهای صافی و راستایی قرار میگیرد. مشخصات رسمی برای نسخهٔ ۲۰۰ میلیمتری، تفکیکپذیری اندیکاتور دیجیتال ۰٫۰۰۱ میلیمتر، دقت اندازهگیری راستایی ۳ میکرومتر و مشخصات جداگانه برای تختی و موازیبودن سطح نگهدارندهٔ گرانیتی ثبت میکند. اندیکاتور میزان جابهجایی را نشان میدهد، اما نتیجه فقط وقتی معتبر است که گیج طبق روش مرجع نصب، صفر و حرکت داده شود. گردوغبار، دانهٔ براده، انحراف قطعه و نیروی تماس میتواند تغییرات چند میکرومتری را تحتتأثیر قرار دهد.
گیج صافی لوله 2226 برای بررسی راستایی لوله در محدودهٔ کاری خودش معرفی شده است. مشخصات مدل 2226-400 شامل بازهٔ ۴۰۰ میلیمتر، تفکیکپذیری ۰٫۰۱ میلیمتر و دقت راستایی ۰٫۰۵ میلیمتر است. این محصول با عنوان «گیج صافی» ممکن است بهاشتباه ابزار تست نشتی یا صافی جریان تلقی شود؛ کارکرد سازنده اندازهگیری straightness یا راستایی لوله است. قطر و شکل لوله، نحوهٔ تکیهگذاری و طول مؤثر آزمون را پیش از سفارش کنترل کنید.
پایهٔ اندازهگیری تختی 6852 برای قرار دادن قطعه روی سکوی گرانیتی و خواندن تغییرات با اندیکاتور طراحی شده است. راهنمای رسمی نحوهٔ ترازکردن پایه، تنظیم صفر با بلوک مرجع و حرکتدادن قطعه زیر نوک اندازهگیری را شرح میدهد. اگر با قطعهٔ سبک یا سطح کوچک کار میکنید، پایداری تکیهگاه، وضعیت گرانیت و شکل نوک تماس مهم است. رزولوشن نمایشگر را با دقت کل دستگاه یکی نگیرید؛ مقادیر دقت تابع نسخهٔ پایه و شاخص اندازهگیری است. صفحه را خشک و تمیز نگه دارید و مایع را وارد اندیکاتور نکنید.
اپتیک تخت 4191 که گاهی بهصورت نادرست «تخت نوری» ترجمه میشود، در واقع optical flat یا شیشهٔ اپتیکی تخت است؛ قطعهٔ مرجع نوری برای بررسی تختی سطح با الگوی تداخل، معمولاً در کنار منبع نور تکفام. این ابزار با صفحهٔ صافی گرانیتی یا خطکش صافی متفاوت است. نسخههای رسمی سری 4191 با قطرهای ۴۵ و ۶۰ میلیمتر و تختیهای اعلامشدهٔ متفاوت عرضه میشوند. جهت سطح کاری، تمیزی شیشه و روش مشاهدهٔ نوارهای تداخل را از دفترچهٔ همان نسخه پیروی کنید. تماس یا پاککردن نادرست میتواند سطح بسیار حساس اپتیکی را خراش دهد.
تستر عمودیت 4770-300 ابزاری برای سنجش عمودبودن نسبت به سطح مرجع است، نه گونیای ساده. کاتالوگ برای نسخهٔ 4770-300 بازهٔ ارتفاع ۰ تا ۳۰۰ میلیمتر، عمودیت اصلی ۳ میکرومتر، عمودیت جانبی ۱۰ میکرومتر و طول ۴۶۰ میلیمتر را نشان میدهد. ساعت اندیکاتور یا تست اندیکاتور در بعضی پیکربندیها لوازم اختیاری است؛ هنگام استعلام بررسی کنید چه قطعاتی واقعاً در بستهٔ فروش هستند. پایه، سطح مرجع، روش حرکت و پیشبار اندیکاتور بر نتیجه اثر دارند.
کابینت نور سدیمی CAC-SL300 با بیشینهٔ قطر قطعهٔ ۳۰۰ میلیمتر معرفی شده است. این تجهیز با زاویهسنج و گونیا یکی نیست. در سامانههای اپتیکی، نور تکفام سدیمی میتواند برای مشاهدهٔ الگوی تداخل با اپتیک تخت مناسب باشد؛ اما استفادهٔ درست به شرایط آزمایش، لوازم همراه، روش مشاهده و الزامات ایمنی وابسته است. صرف داشتن نور سدیمی، تضمین نمیکند که هر سطحی قابل سنجش یا نتیجهای با دقت مشخص تولید شود. کاربر باید مدل اپتیک تخت، قطر قطعه و دستور کار آزمایش را با مجموعهٔ نور تطبیق دهد.
| خانوادهٔ ابزار | مدلهای ثبتشده | کار اصلی | نکتهٔ کلیدی انتخاب |
|---|---|---|---|
| زاویهسنج برگدار و شابلون | 4806-20، 4807 | مقایسهٔ سریع زاویه با برگهای مرجع | زاویههای موجود، دقت و سلامت لبهها را بررسی کنید |
| گیج زاویهٔ ابزار برش، مته و خزینه | 4842-1، 4854-1، 4856-1، 4857-1A | کنترل زاویهٔ کاربرد خاص | هندسهٔ قطعه و کد دقیق را با کاربرد ابزار تطبیق دهید |
| زاویهسنج دیجیتال و قابل تنظیم | 2177-121، 2281-360، 2282-180 | خواندن، انتقال یا تنظیم زاویه | دقت واقعی را از رزولوشن و نشانگر زاویه تفکیک کنید |
| گونیا مرکب | 2276-300، 2274-4، 2278 | گونیاکردن، مرکزیابی، خطکشی و خواندن زاویه | محتویات بسته و مشخصات هر سر را کنترل کنید |
| ابزار خطکشی و مرکزیابی | 7120، 1275-150B، 7205، 6990-300A، 7230/7231/7232 | انتقال اندازه و نشانهگذاری روی قطعه | مرجع، بازه، نوک و جنس سطح را در نظر بگیرید |
| راستایی و تختی | 7111، 2144-200، 2226، 6852 | بررسی خط مستقیم، تغییرات سطح یا راستایی لوله | روش آزمون، بازه، مرجع و رزولوشن/دقت را جدا بسنجید |
| اپتیک و تداخل نوری | 4191، CAC-SL300 | اپتیک تخت و نور تکفام برای آزمون نوری | بهعنوان شیشهٔ مرجع و منبع نور تخصصی انتخاب میشوند |
| عمودیت | 4770-300 | سنجش عمودبودن نسبت به مرجع | اندیکاتور، طول، ارتفاع و روش حرکت را کنترل کنید |
اگر در انتخاب مردد هستید، یک عکس واضح از قطعه و نقشهٔ ناحیهٔ کنترل را همراه با اندازههای کلیدی به کارشناس فنی ارائه کنید. بگویید نتیجه برای تنظیم اولیه است یا برای پذیرش نهایی قطعه، چه تلرانسی دارید و اندازهگیری قرار است روی چند قطعه تکرار شود. انتخاب زاویهسنج با برگ مرجع برای بازبینی سریع ممکن است اقتصادی باشد؛ برای مستندسازی، زاویهسنج دیجیتال با خروجی داده یا ابزار دقیقتری مناسبتر خواهد بود. در مقابل، اگر فقط خط باید موازی با لبه کشیده شود، خرید مجموعهٔ بزرگ زاویهسنج پاسخ مستقیم به نیاز نیست.
فهرست فعلی زیردسته چند ابزار اندازهگیری هندسی و چند کالای نزدیک اما مستقل را با هم ترکیب کرده است. زاویهسنجها، گونیای مرکب و T-bevel در گروه زاویه و هندسه قرار میگیرند؛ ابزارهای 7120، 1275-150B، 7205، 6990-300A و 7230/7231/7232 به خطکشی و مرکزیابی مربوطاند؛ 7111 و 2144-200 ابزارهای راستایی/تختی هستند؛ 2226 گیج راستایی لوله است؛ 4770-300 تستر عمودیت است؛ 4191 اپتیک تخت است و CAC-SL300 کابینت نور سدیمی. این محصولات را نباید در متن یا فیلترهای خرید بهعنوان انواع یک زاویهسنج معرفی کرد.
برای تجربهٔ بهتر کاربر و جلوگیری از همپوشانی کلیدواژهها، پیشنهاد ساختاری این است که در بازنگری بعدی، زیردستههای جدا برای «زاویهسنج و گیج زاویه»، «گونیا و ابزار هندسی»، «خطکشی و مرکزیابی» و «راستایی، تختی و عمودیت» بررسی شوند. اپتیک تخت و کابینت نور نیز میتوانند در گروه ابزارهای اپتیکی/تختی با مسیر دسترسی مستقل قرار بگیرند. این توصیه فقط پیشنهاد ساختاری است؛ در این نوبت هیچ محصولی از دستهای به دستهٔ دیگر منتقل نشده و URL یا ارتباط محصولات تغییر نکرده است.
کاربران ایرانی برای این محصولات معمولاً عبارتهایی مانند «خرید زاویهسنج صنعتی»، «قیمت زاویهسنج دیجیتال»، «زاویهسنج مته»، «گیج زاویه ابزار تراش»، «زاویهسنج خزینه»، «شابلون زاویه»، «ست زاویهسنج برگدار»، «گونیا مرکب اینسایز»، «گونیا ۴۵ و ۹۰ درجه صنعتی»، «گونیا مرکزیاب»، «گونیا خطکش دار»، «T-bevel یا زاویهسنج تی»، «گیج خطکشی فلز»، «ارتفاعنویس صنعتی»، «مرکزیاب شفت»، «خطکش صافی صنعتی»، «گیج راستایی لوله»، «تستر عمودیت»، «گیج تختی دیجیتال»، «اپتیک تخت» و «کابینت نور سدیمی» را جستوجو میکنند. درج کد محصول کنار نام فارسی، مانند 4806-20 یا 4770-300، کمک میکند کاربر به مشخصات همان خانواده برسد و آن را با ابزار همنام دیگری اشتباه نگیرد.
در فروشگاههای ابزار ایران، اصطلاحهای «گونیا مرکب»، «گونیا سهتکه»، «زاویهسنج»، «گیج زاویه» و «شابلون زاویه» برای گروههای نزدیک بهکار میروند. بهتر است صفحهٔ محصول با نامی شروع شود که کاربرد واقعی را توضیح دهد و سپس کد انگلیسی را بیاورد؛ برای نمونه «گیج زاویهٔ مته اینسایز 4842-1» یا «مجموعهٔ گونیا مرکب 2278-180». عبارت «ابزار زاویهسنجی خاص» بهعنوان واژهٔ چتری قابل استفاده است، اما نباید جای نام مشخص هر ابزار را بگیرد.
لبههای اندازهگیری، برگهای نازک و سطوح اپتیکی را از ضربه محافظت کنید. ابزار استیل را پس از کارگاه مرطوب یا تماس با دست عرقکرده پاک و خشک کنید. برای قطعاتی که سازنده توصیه کرده، یک لایهٔ محافظ مناسب بزنید و ابزار را داخل جعبهٔ خودش بگذارید. پیچ قفل نقاله یا T-bevel را بیش از اندازه سفت نکنید؛ فشار اضافی ممکن است حرکت را نامنظم یا بدنه را کج کند. روی صفحهٔ گرانیتی ابزار را نکشید و از قرار دادن قطعات سنگین روی لبهٔ نازک اپتیک تخت خودداری کنید.
در ابزار دیجیتال، باتری، صفر، نمایشگر و جهت اندازهگیری را بررسی کنید. برای 2177-121 از سرعت و شرایط حرکتی سازگار با مشخصات دقت استفاده کنید. در گیجهای تختی و اندیکاتوردار، نوک تماس را تمیز نگه دارید و از ورود مایع به نمایشگر جلوگیری کنید. در صورت آسیب به ابزار، لبهٔ تابدار یا قرائت ناپایدار، تا زمان کنترل با مرجع معتبر از آن برای پذیرش نهایی قطعات استفاده نکنید.
هر دو مجموعهٔ برگدار زاویهسنجاند، اما تعداد و گام زاویههایشان متفاوت است. 4806-20 بیست برگ با زاویههای ۱ تا ۴۵ درجه دارد؛ 4807 یک مجموعهٔ ۱۸تکه با زوایای اصلی ۵ تا ۹۰ درجه و گامهای پنجدرجهای است. فهرست برگها و دقت اعلامشده را با زاویهٔ موردنیاز خود تطبیق دهید.
4842-1 بهطور مشخص گیج زاویهٔ مته است و زاویههای چندگانهٔ نوک مته را طبق مشخصات سازنده کنترل میکند. آن را با گیج ابزار تراش 4854-1 یا زاویهسنج خزینه 4856-1 جایگزین نکنید.
مشخصهٔ رسمی دقت ±۲ درجه برای چرخش ۹۰ درجه با سرعت ۳۰ درجهبرثانیه و تفکیکپذیری ۰٫۱ درجه است. دقت و تفکیکپذیری تفاوت دارند؛ برای تلرانس زاویهٔ محدود بررسی کنید که همین دقت پاسخگوی کارتان هست یا نه.
برای کارهای تنظیم، خطکشی و کنترل عمومی یک ابزار چندکارهٔ مفید است، اما دقت هر سر محدودیت مشخص دارد. اگر کنترل نهایی با تلرانس کم لازم است، مرجع دقیقتر و روش اندازهگیری مناسب بهکار ببرید.
اپتیک تخت یک قطعهٔ شیشهای دقیق برای بررسی نوری تختی با الگوی تداخل است؛ صفحهٔ صافی گرانیتی سطح مرجع مکانیکی برای اندازهگیری و بازرسی تماسمحور است. روش، نگهداری و حساسیت آنها متفاوت است.
سازنده آن را Pipe Straightness Gauge معرفی میکند؛ یعنی گیج راستایی لوله. این ابزار برای آزمون نشتی یا کیفیت جریان طراحی نشده است. طول و نحوهٔ اندازهگیری را از سند همان مدل بررسی کنید.
این محصول تستر عمودیت است و تغییر عمودبودن سطح را نسبت به مرجع در ارتفاع مشخص بررسی میکند. برای عملکرد کامل ممکن است به اندیکاتور سازگار نیاز باشد که باید اقلام همراه را هنگام خرید کنترل کرد.
کد کامل، نسخه و نقشهٔ قطعه را با کاتالوگ سازنده مقایسه کنید. بازه، زاویههای مرجع، دقت، طول تیغه، جنس سطح، اقلام همراه و روش آزمون را در استعلام بیاورید. عنوانهای ترجمهشده یا دستهبندی فروشگاه بهتنهایی جایگزین کاتالوگ رسمی نیستند.
برای انتخاب ابزار زاویهسنجی و هندسی، نخست باید معلوم شود کار شما مقایسهٔ زاویه، خواندن مقدار، تنظیم گونیا، خطکشی، مرکزیابی، سنجش راستایی، تختی یا عمودیت است. 4806-20 و 4807 برای زاویههای مرجع برگدار، 4842-1 برای زاویهٔ مته، 4854-1 برای ابزار برش، 4856-1 برای خزینه، 2177-121 برای قرائت دیجیتال محدود، 2276 و 2278 برای مجموعهٔ گونیا، و 7120/7205 برای خطکشی و مرکزیابی مطرحاند. مدلهای 2144، 2226، 4770 و 6852 ابزارهای تخصصی راستایی، تختی و عمودیتاند و در گروه زاویهسنج عمومی قرار نمیگیرند.
پیش از خرید، کاربرد و تلرانس را مشخص کنید، کد کامل را با کاتالوگ تطبیق دهید و دقت اعلامشده را از رزولوشن یا درجهبندی جدا بخوانید. همچنین توجه کنید فهرست این زیردسته چند خانوادهٔ مجزا را ترکیب کرده است؛ عنوان محصول روشن و دستهبندی متناسب، پیدا کردن ابزار درست را آسانتر میکند و از برداشت اشتباه دربارهٔ عملکرد آن جلوگیری خواهد کرد.