ضخامتسنج و گیجهای اندازهگیری تخصصی اینسایز
این دسته چند خانواده از ابزارهای سنجش را کنار هم قرار میدهد که هرکدام کمیت و سطح تماس متفاوتی دارند: ضخامتسنج برای اندازهگیری ضخامت ورق، دیواره یا قطعه؛ گیج داخلسنج برای سنجش قطر داخلی و ابعاد سوراخ؛ تستر میللنگ برای کنترل تغییرات و وضعیت هندسی میللنگ؛ ابزارهای شیار فلنج برای اندازهگیری قطر و عرض شیار؛ و متعلقات اندازهگیری رزوهٔ API برای کنترل یا ساخت آرایش اندازهگیری مرتبط. در بازار ایران ممکن است کاربر «ضخامتسنج صنعتی»، «گیج ضخامت»، «ضخامتسنج ساعتی»، «کولیس داخلسنج»، «گیج داخلسنج»، «بورگیج»، «تستر میللنگ» یا «گیج فلنج» را جستوجو کند. این نامها را نباید به یک ابزار واحد نسبت داد؛ ضخامت، قطر داخلی، گام رزوه، عرض شیار و انحراف میللنگ کمیتهای جداگانهاند و ابزار مناسب هرکدام فرق دارد.
برای انتخاب، ابتدا ویژگی مورد بازرسی و نقشهٔ قطعه را مشخص کنید، سپس ساختار اندازهگیری، دامنه، شکل نوک، روش تنظیم و مرجع را بررسی کنید. صفحهٔ والد برای شناخت این خانوادههاست و جزئیات چند زیرشاخهٔ تخصصی در صفحات جدا آمده است: ضخامتسنجها، گیجهای داخلسنج، تستر میللنگ، متعلقات اندازهگیری رزوهٔ API و گیجهای شیار فلنج. پیش از سفارش، صفحهٔ محصول و کاتالوگ کد دقیق را هم کنترل کنید؛ عنوان دسته یا یک عبارت عمومی جای مشخصات فنی همان مدل را نمیگیرد.
ضخامتسنج چیست و برای چه قطعهای استفاده میشود؟
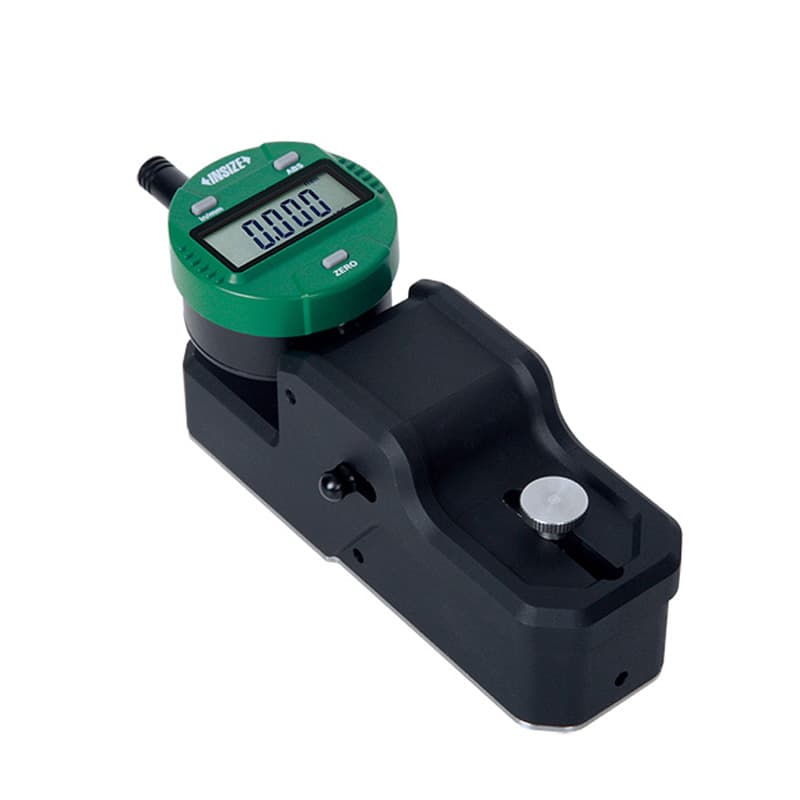
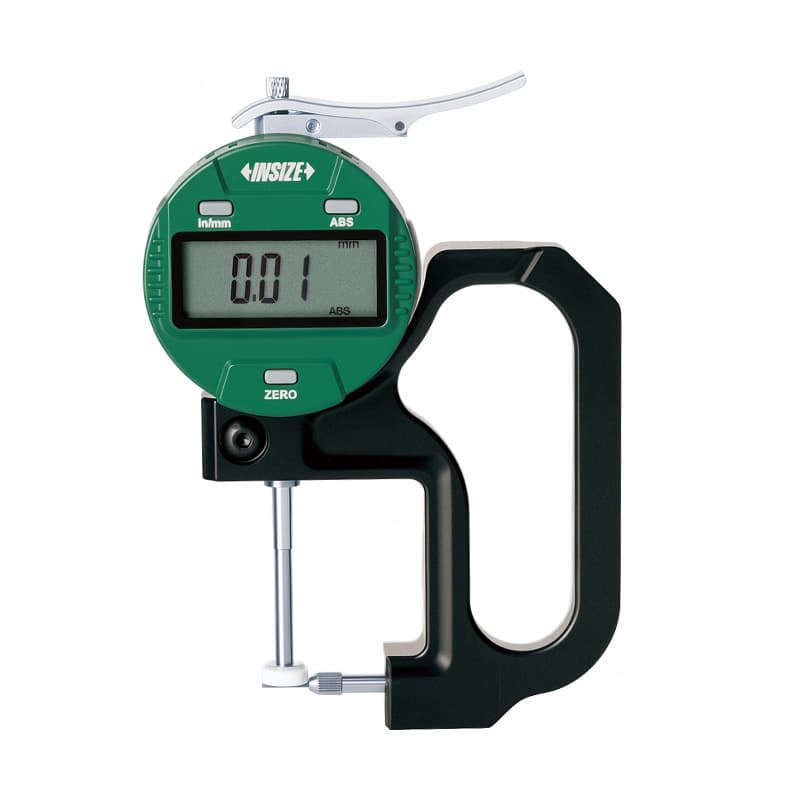
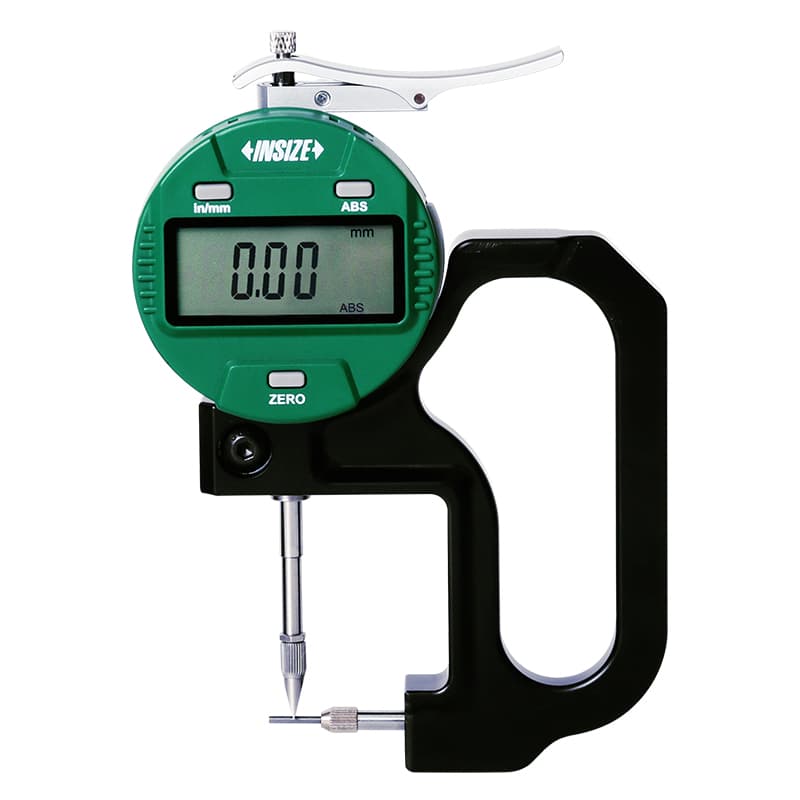
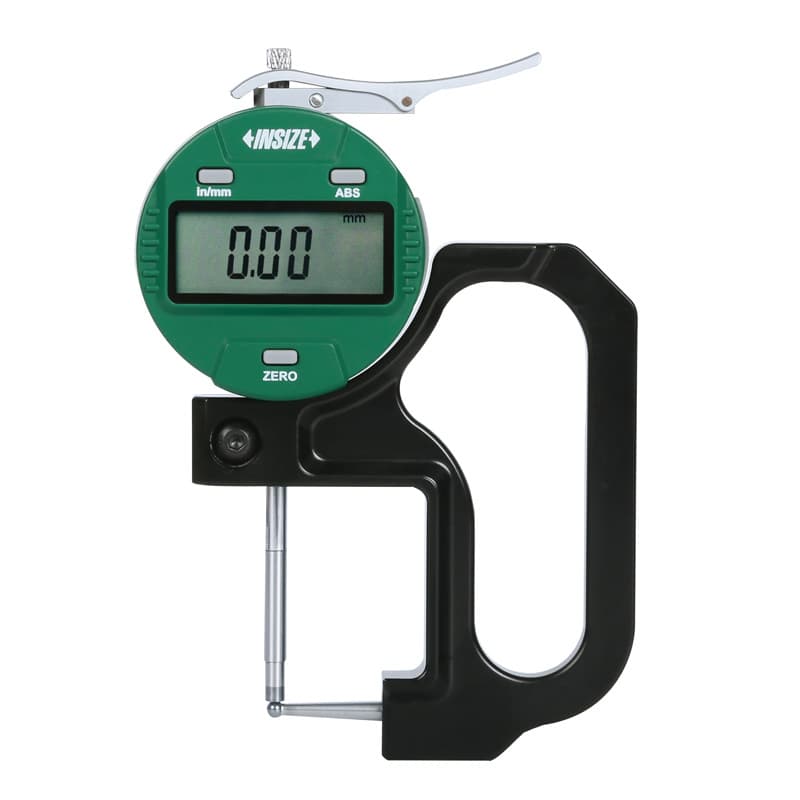
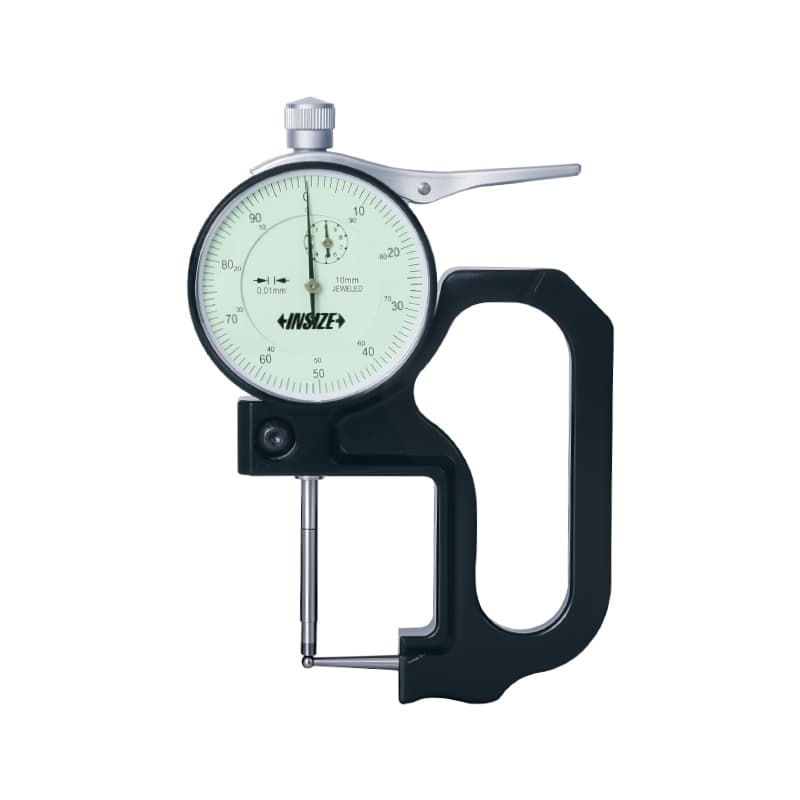
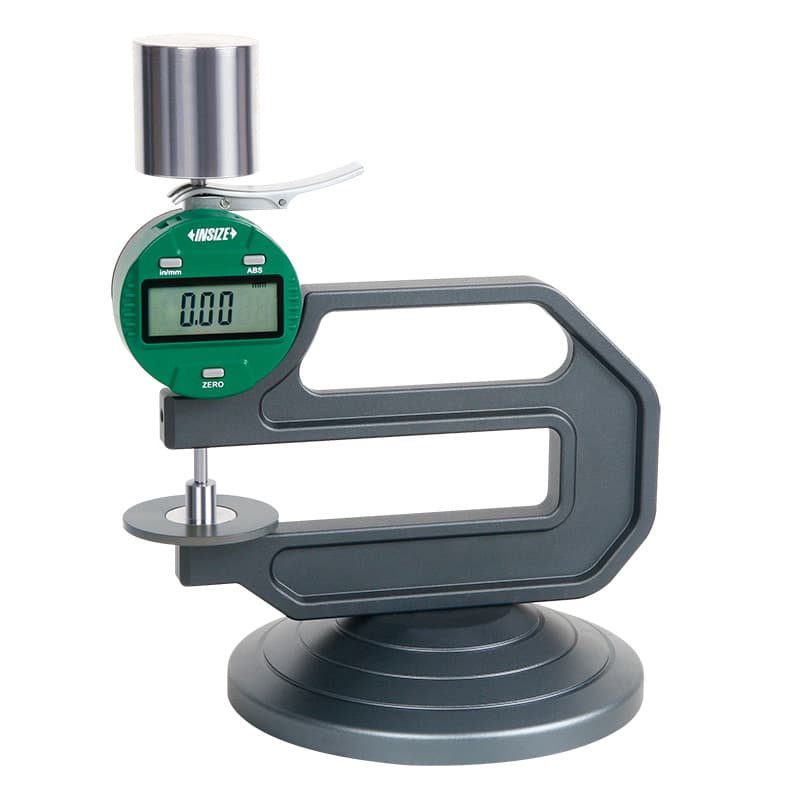
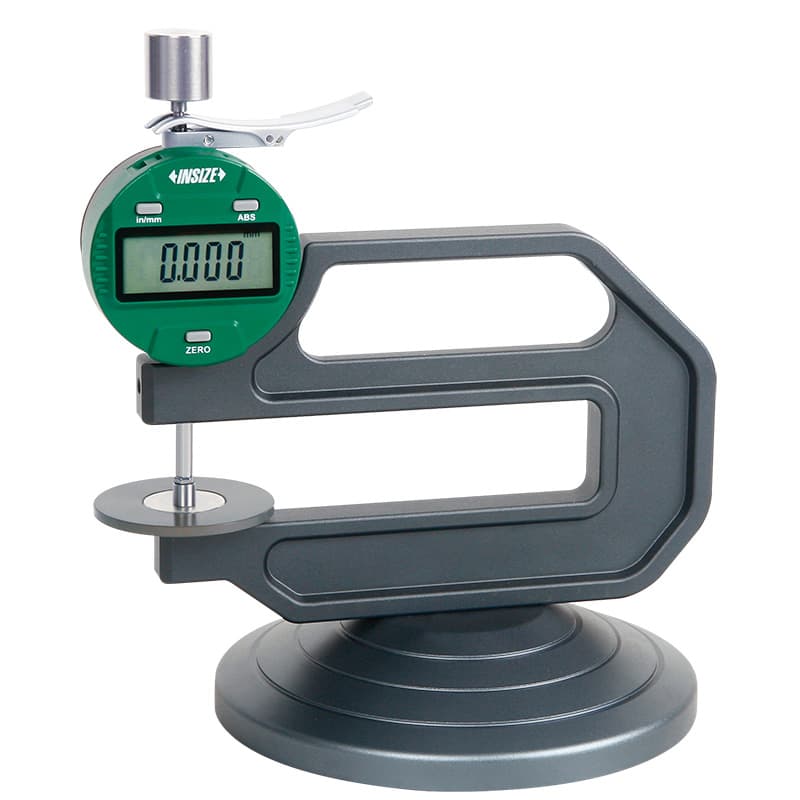
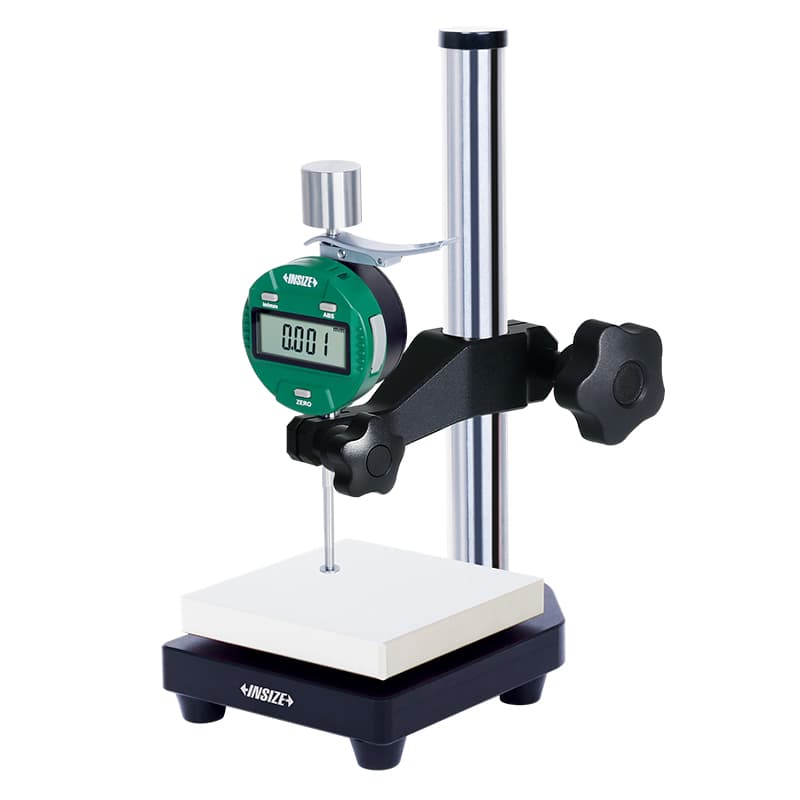
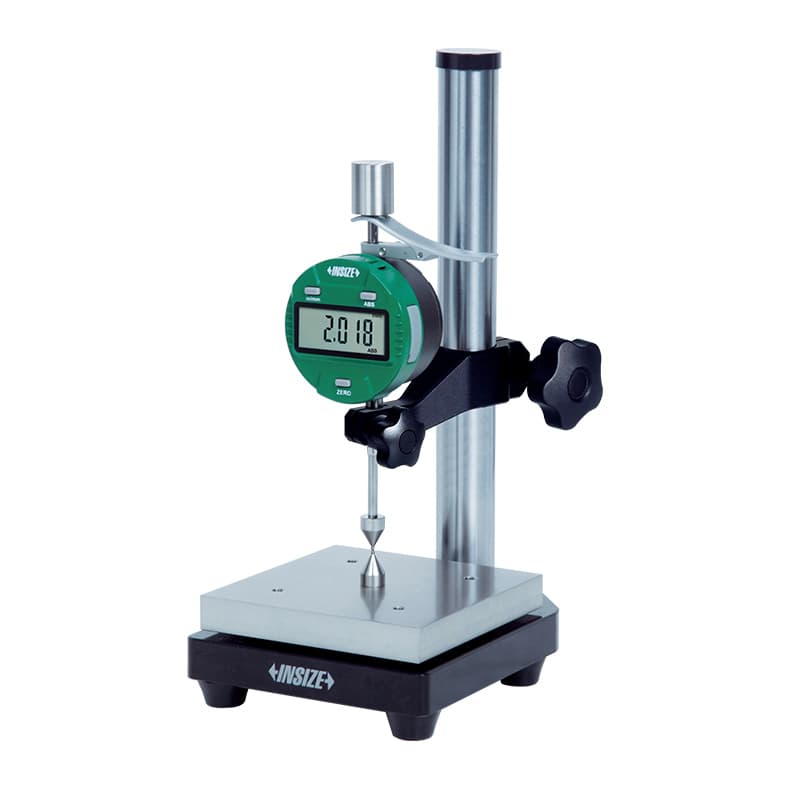
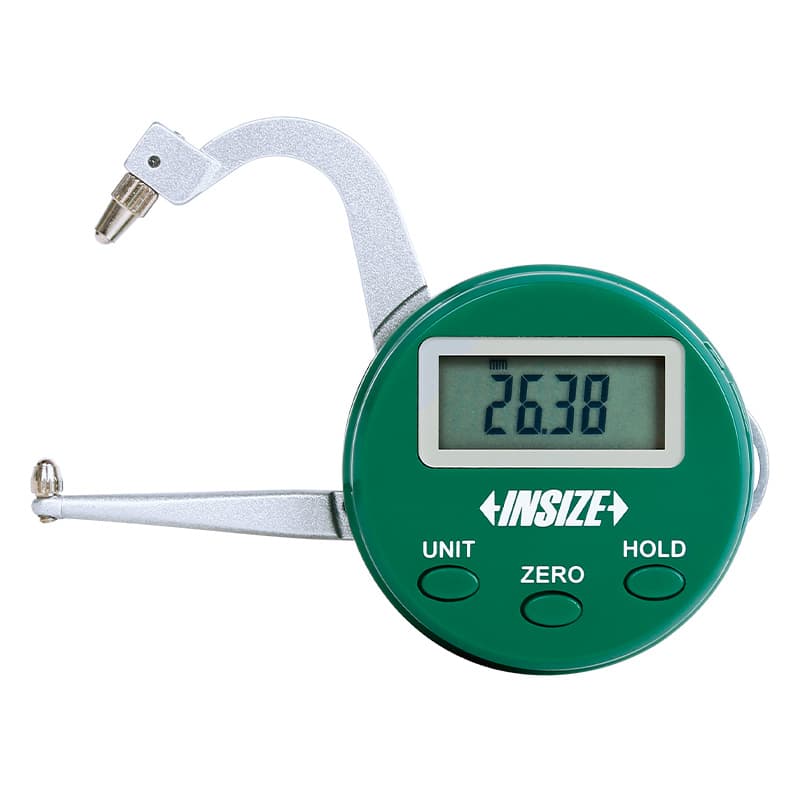
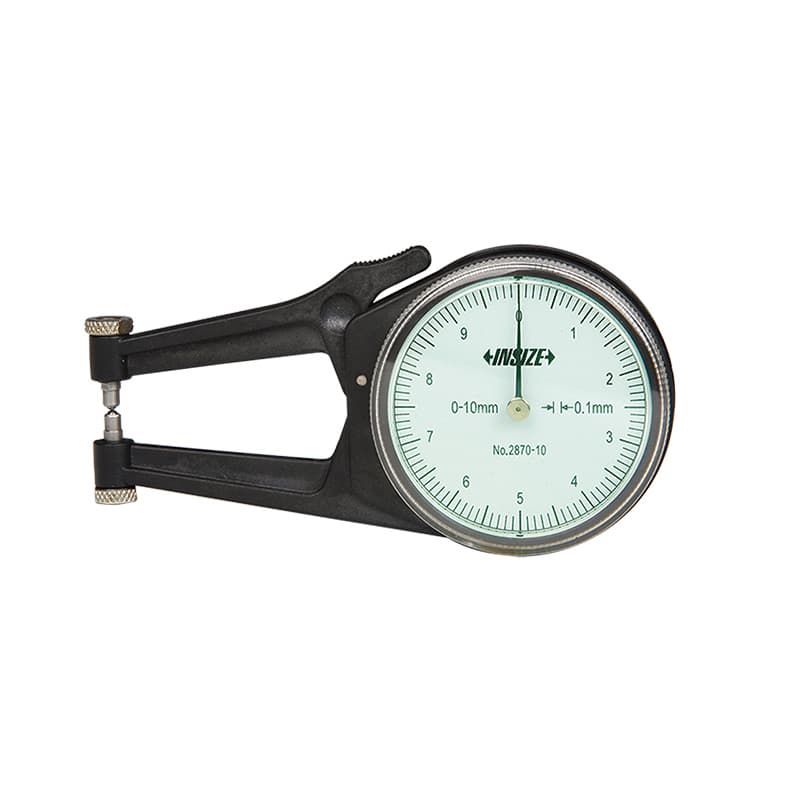
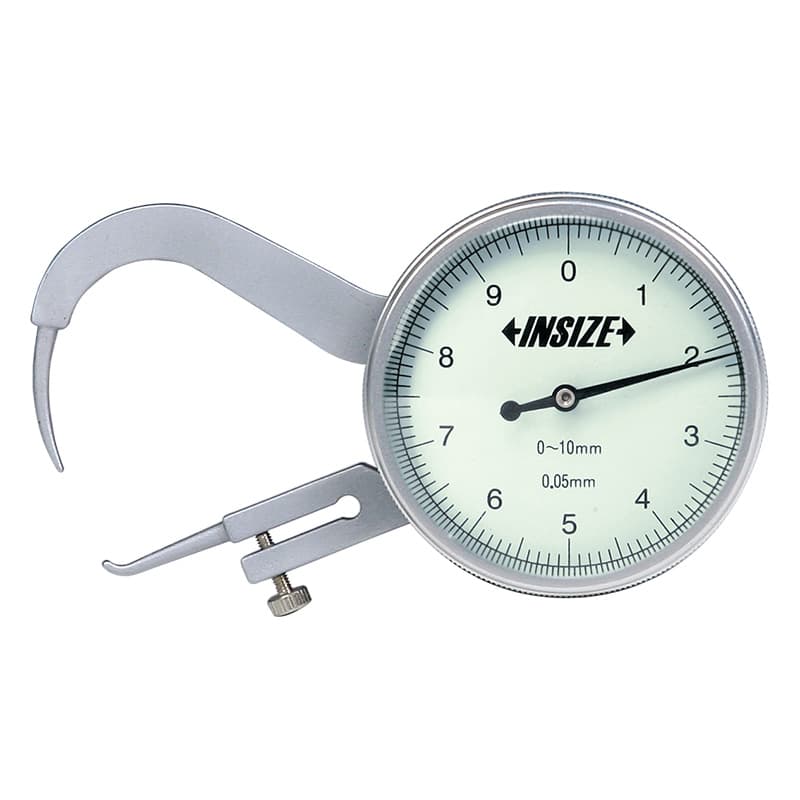
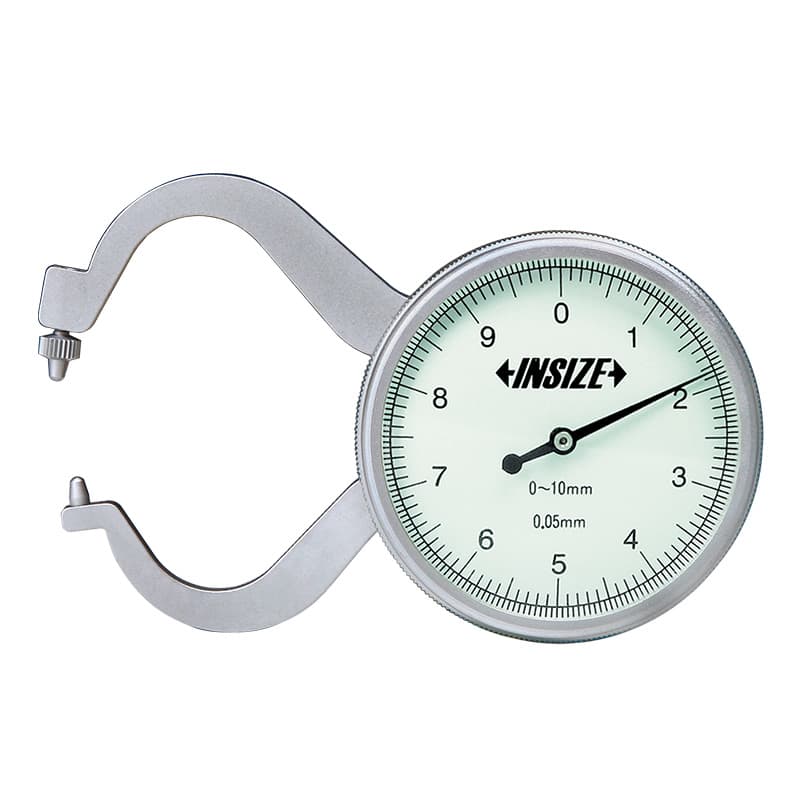
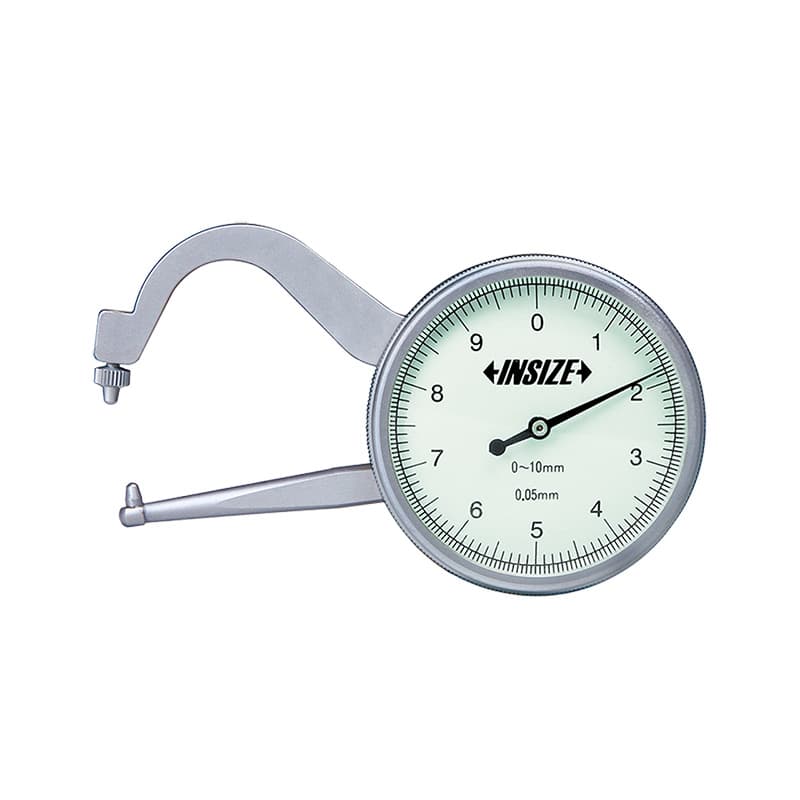
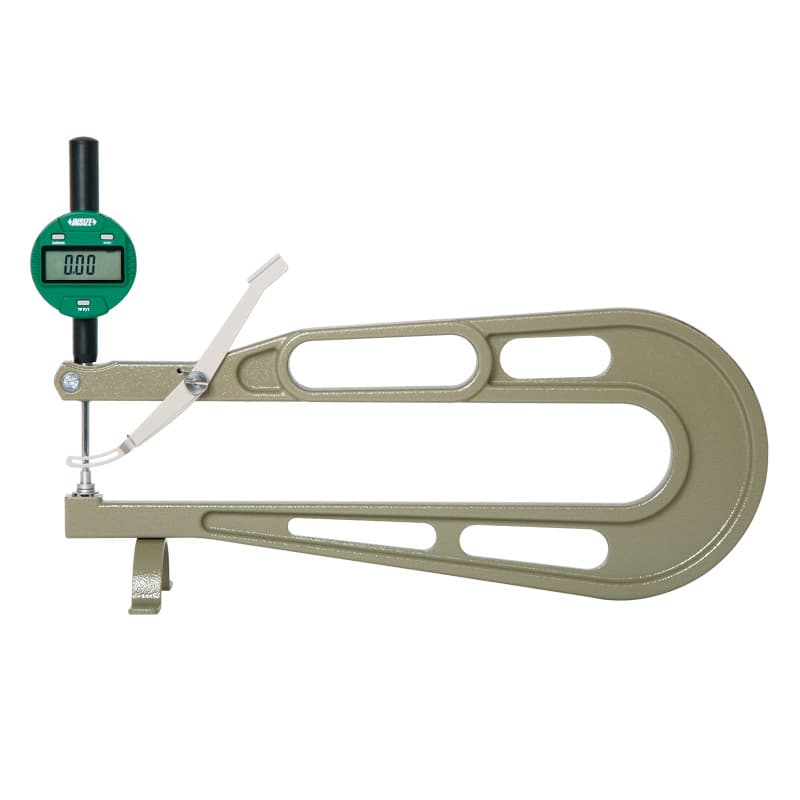
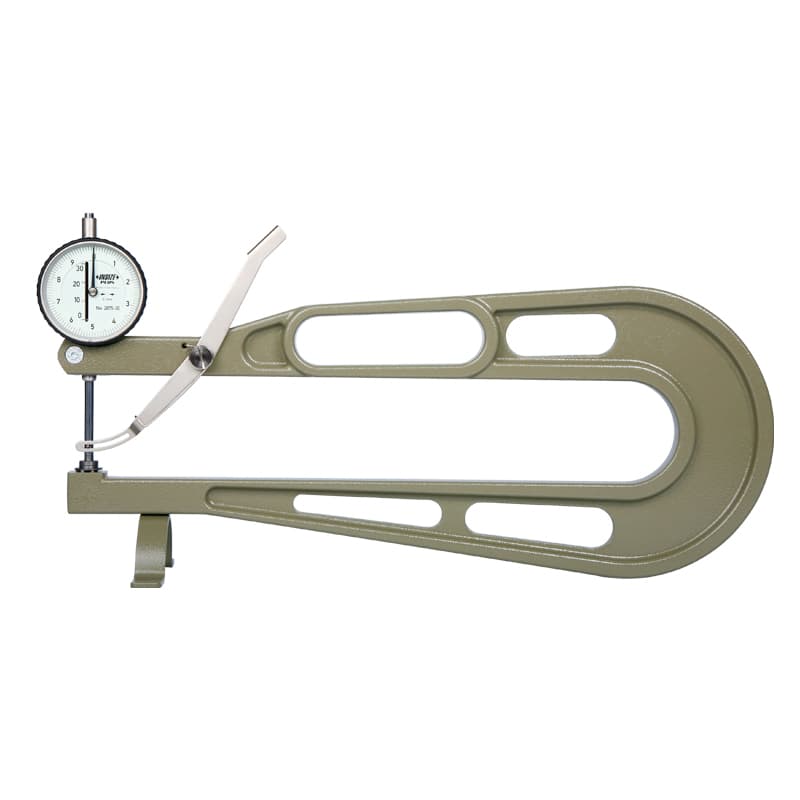
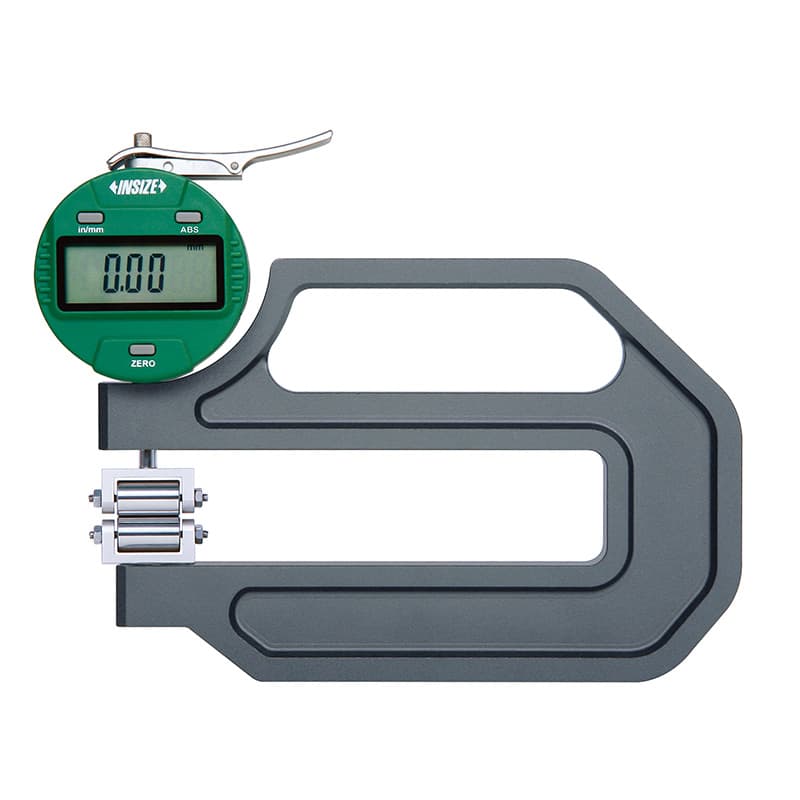
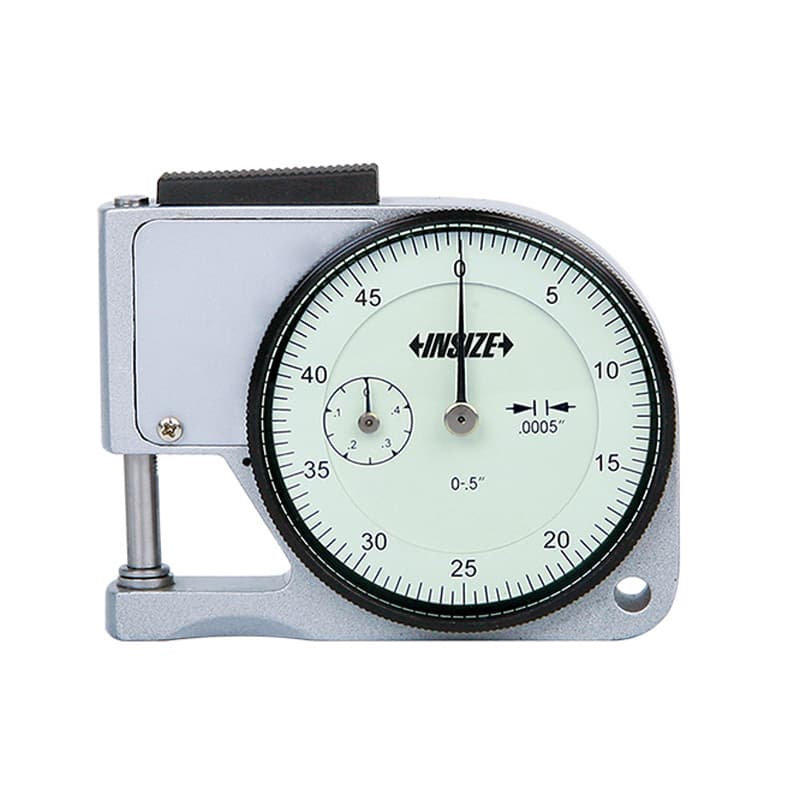
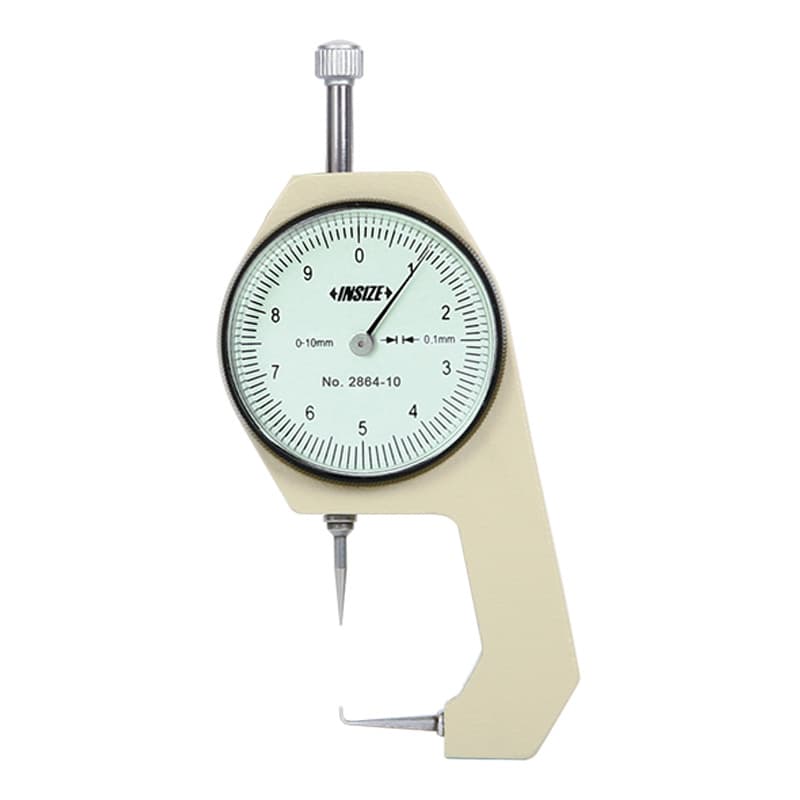
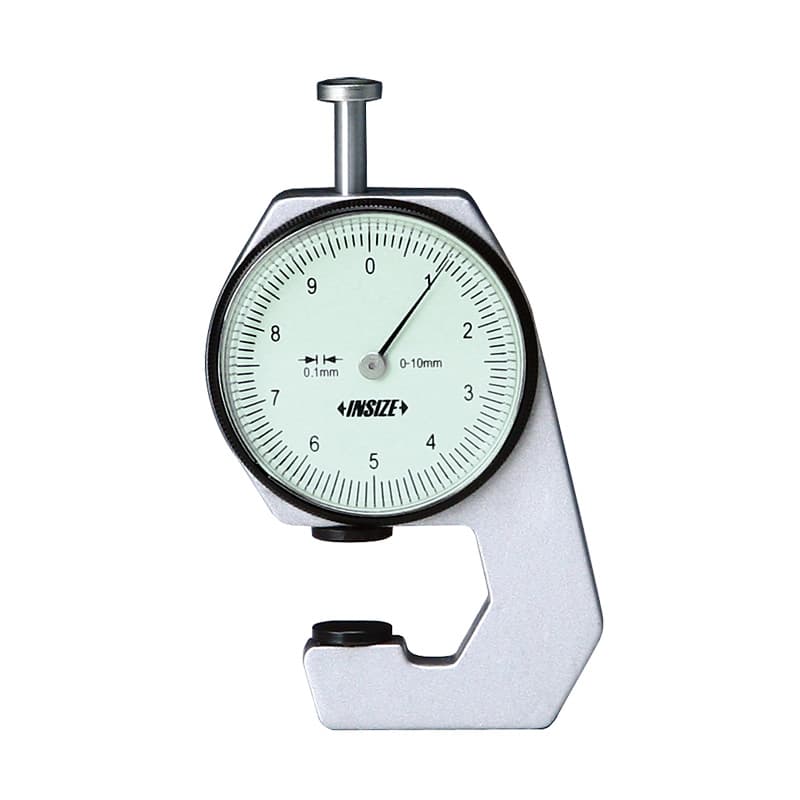
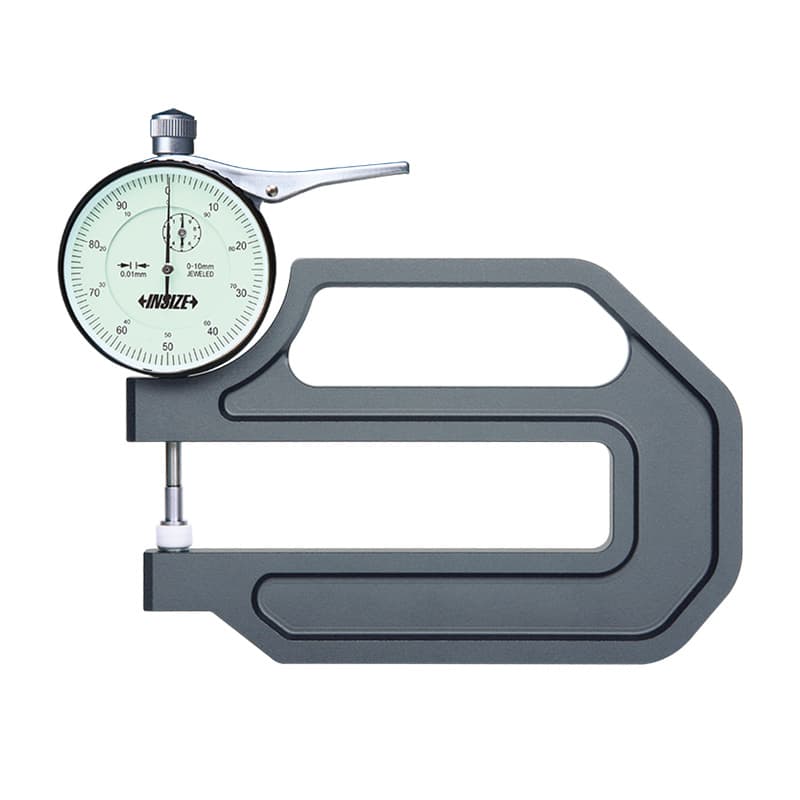
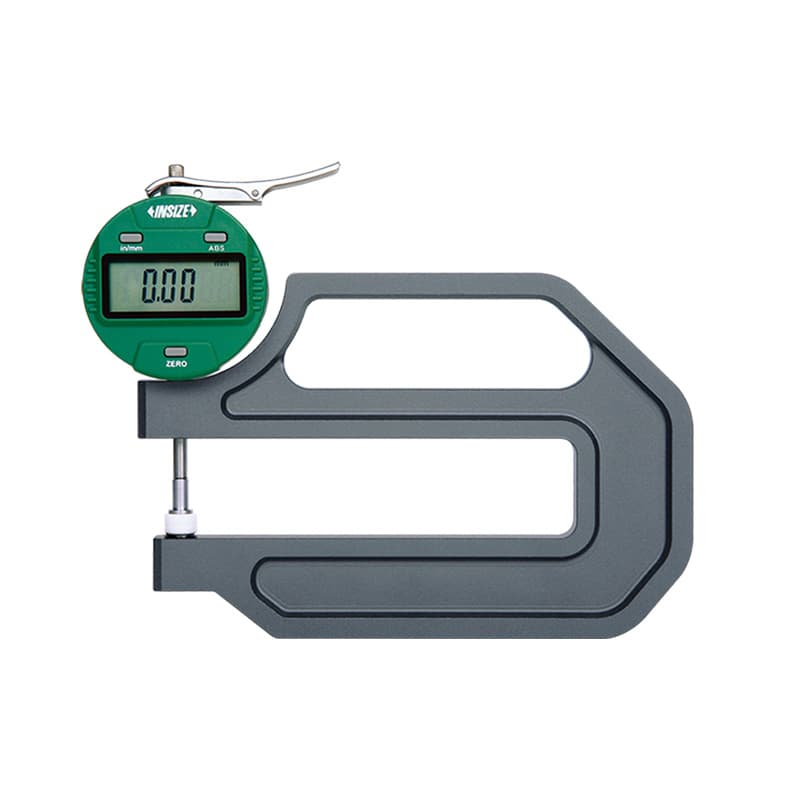
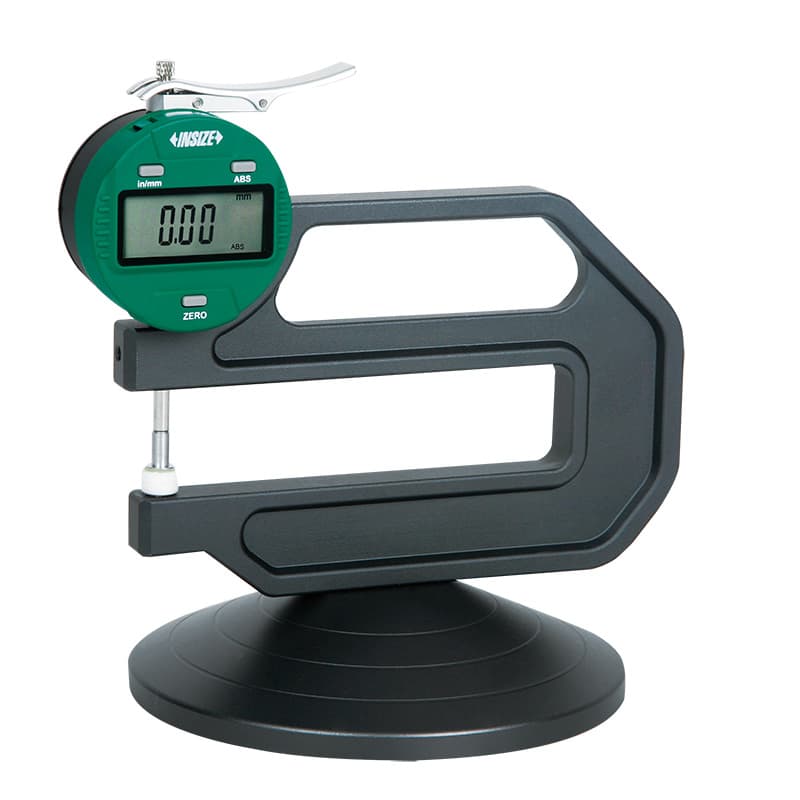
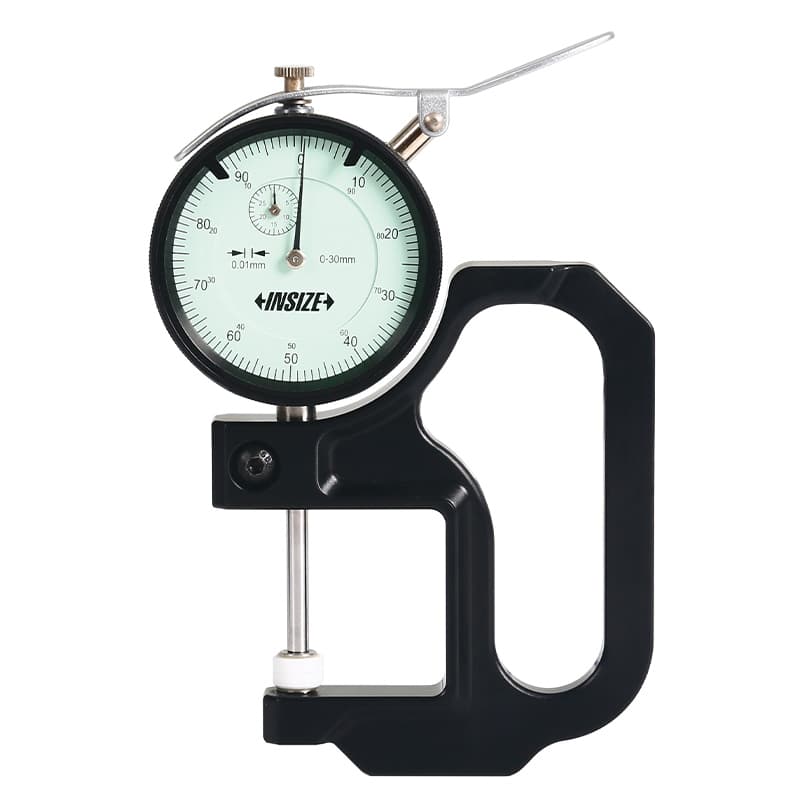
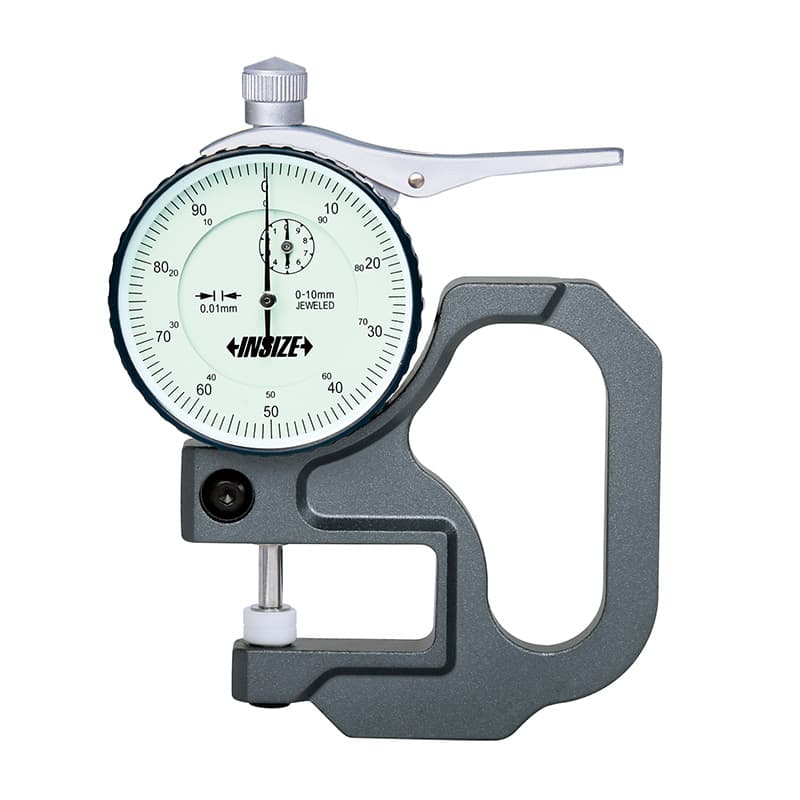
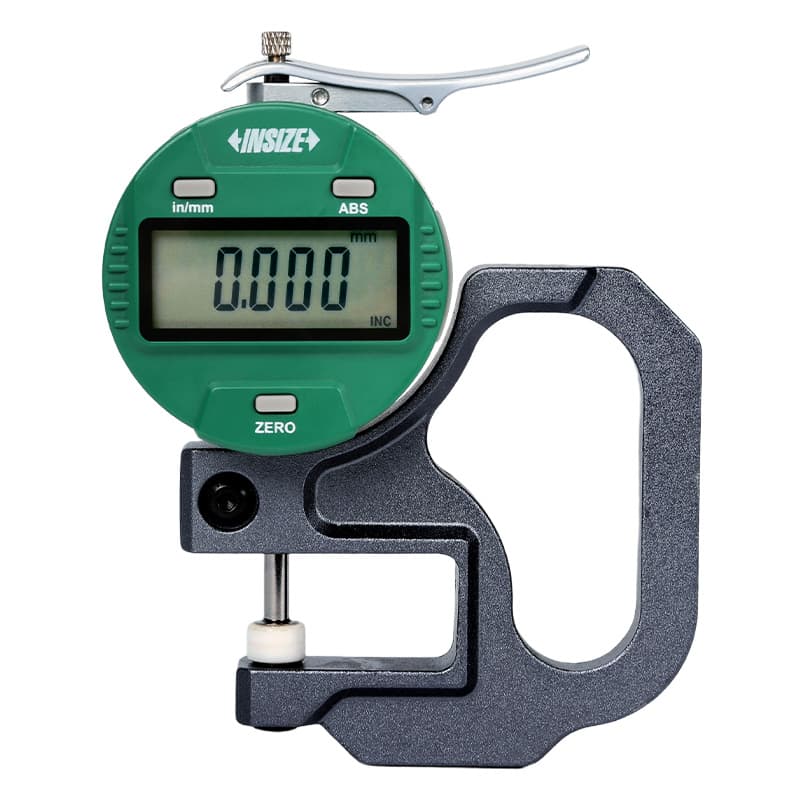
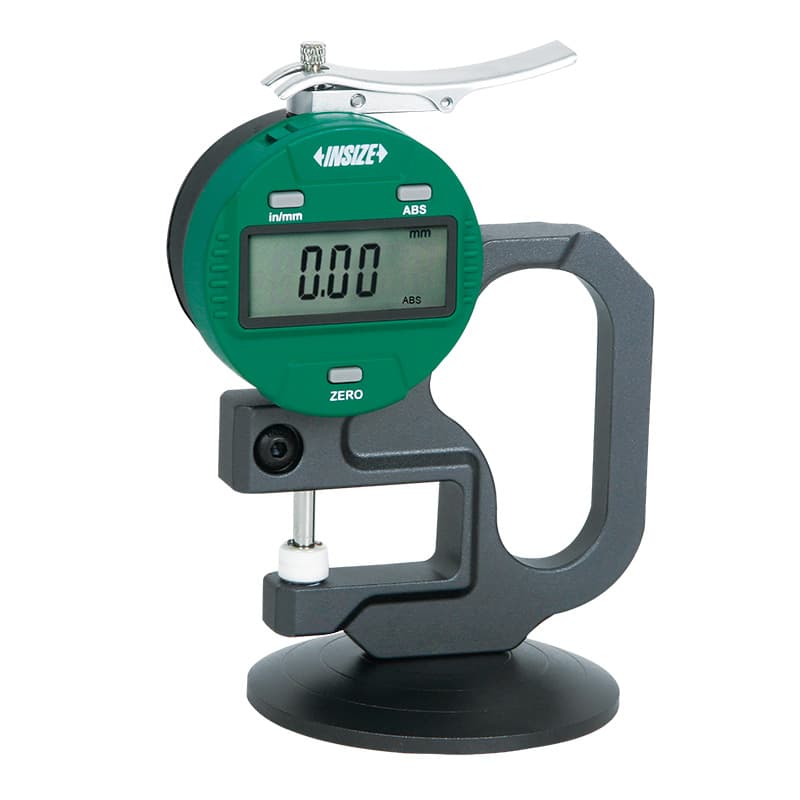
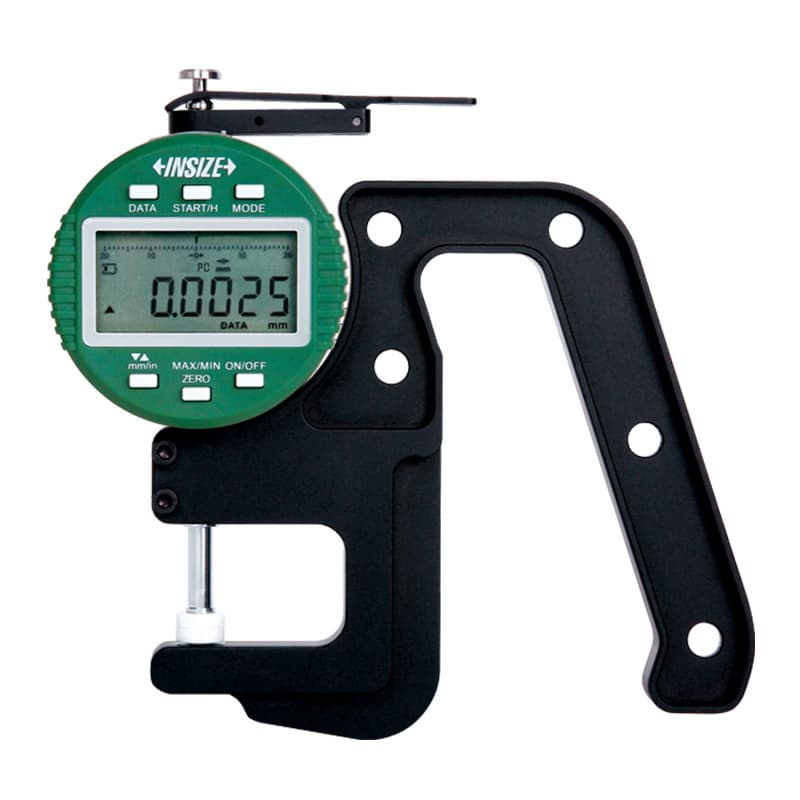
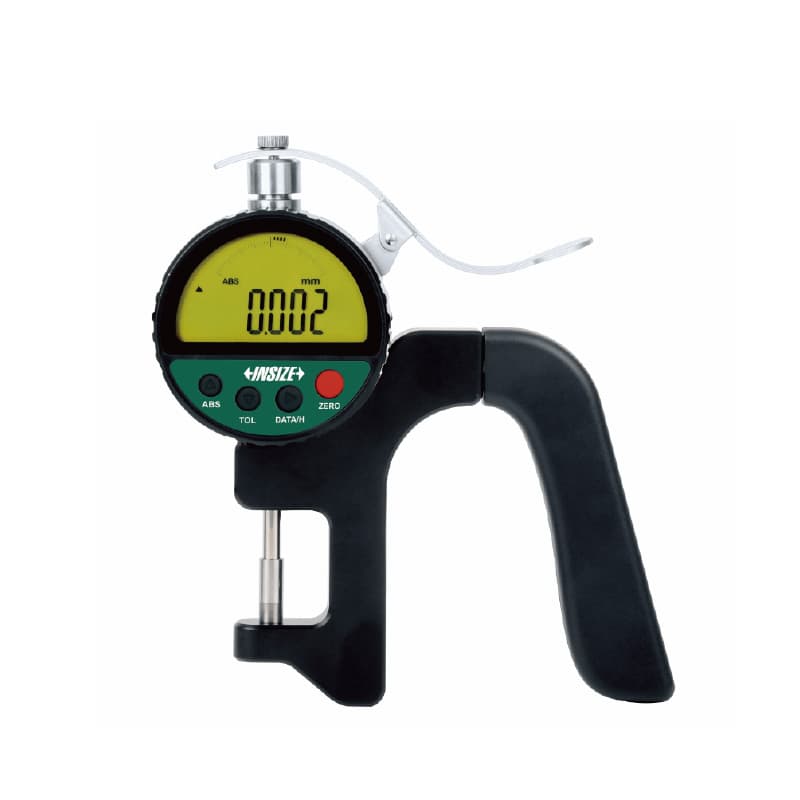
ضخامتسنج فاصله یا ضخامت میان دو سطح مقابل را اندازه میگیرد. در مدلهای تماسی، دو سطح اندازهگیری در دو سوی قطعه با آن تماس دارند؛ ضخامتسنج ساعتی یا دیجیتال مقدار جابهجایی فک یا میله را نمایش میدهد. دهانه، عمق گلویی، شکل سندان، قطر سطح تماس، نیروی اندازهگیری و دامنه در انتخاب مهماند. یک ضخامتسنج با دهانهٔ کوتاه ممکن است برای نقطهٔ دور از لبه مناسب نباشد، حتی اگر دامنهٔ اسمی آن کافی باشد. مدلهای این دسته شامل ابزارهای دیجیتال، ساعتی، با پایه، بازودراز و نسخههای تخصصیاند؛ کدهایی مانند 2364، 2361، 2362، 2673، 2871، 2879 و 2850 به خانوادههای متفاوت تعلق دارند و مشخصاتشان را نباید با هم یکی گرفت.
قطعهٔ انعطافپذیر مانند کاغذ، ورق نازک، لاستیک یا پارچه ممکن است زیر نیروی تماس تغییر شکل دهد. اگر فک ابزار فشار زیادی وارد کند، مقدار نمایشدادهشده لزوماً ضخامت آزاد قطعه نیست. برای چنین کاربردی، نیروی اندازهگیری، قطر سندان، زمان تماس، تعداد قرائتها و استاندارد روش را روشن کنید. مدلهای لاستیک، لوله، ورق یا قطعهٔ منحنی به سطوح تماس متناسب با شکل قطعه نیاز دارند. عدد تفکیکپذیری نمایشگر را با دقت واقعی اشتباه نگیرید؛ دقت، تکرارپذیری و روش آمادهسازی نمونه باید کنار هم سنجیده شوند.
عبارت ضخامتسنج در بازار میتواند به ضخامتسنج تماسی، ضخامتسنج پوشش، ضخامتسنج اولتراسونیک یا ابزارهای دستی دیگر اشاره کند. محصولات این گروه عمدتاً ابزارهای تماسیِ مکانیکی یا دیجیتال و مدلهای خاصاند؛ برای سنجش پوشش رنگ روی زیرلایه یا ضخامت دیواره از پشت قطعه، تکنیک و دستگاه جداگانه لازم است. پیش از انتخاب، مشخص کنید ضخامت کل قطعه مدنظر است یا ضخامت لایهٔ پوشش، و آیا به دسترسی از یک سمت نیاز دارید. نام محصول یا کلمهٔ «ضخامتسنج» به تنهایی روش کار دستگاه را اثبات نمیکند.
گیج داخلسنج و کولیسگیج چه تفاوتی دارند؟
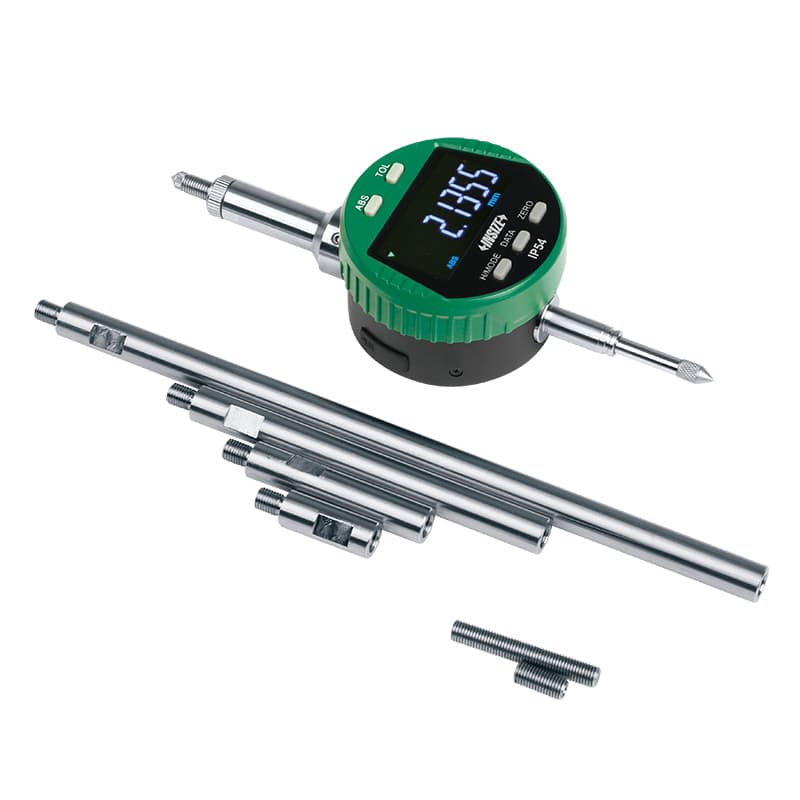
گیج داخلسنج برای اندازهگیری قطر داخلی سوراخ، بوش یا سطح استوانهای طراحی میشود. بسته به مدل، سنجش میتواند با فک یا نقاط تماس داخلی، مکانیزم ساعت یا نمایشگر دیجیتال انجام شود. برخی ابزارهای این گروه در دیتابیس محصول با عنوان «کولیسگیج داخلی» آمدهاند؛ این عبارت را با کولیس معمولی که داخل، خارج و عمق را میسنجد یا با دستگاه کالیبراسیون کولیس اشتباه نگیرید. در این صفحه ۲۴ محصول از خانوادهٔ گیجهای داخلی وجود دارد که مدلهای دیجیتال و ساعتی، بازههای قطر متفاوت و نسخههای با دامنهٔ بزرگ را دربر میگیرند. کدهای 2121، 2222، 2151، 2321 و 2335 نمونههایی از این خانوادهاند؛ قطر سوراخ، شکل دهانه و نوع قرائت را با کد کامل تطبیق دهید.
در سنجش قطر داخلی، ابزار باید با جهت و نیروی تماس مناسب در سوراخ قرار گیرد. برای سوراخ گرد، یک قرائت در یک جهت ممکن است بیضیشدن یا مخروطیبودن را نشان ندهد؛ اندازهگیری در چند عمق و چند زاویه میتواند لازم باشد. در گیجهای مقایسهای، دستگاه ممکن است ابتدا با رینگ یا مرجع تنظیم شود و سپس اختلاف از مرجع را نشان دهد؛ این عدد با قطر مطلق یکسان نیست مگر ابزار و روش آن چنین خروجیای بدهند. اگر نیاز به کنترل قطر سیلندر یا سوراخ عمیق دارید، محدودهٔ عمق، نوع سر تماس، گسترهٔ فک و روش تنظیم را بررسی کنید. واژهٔ «گیج» به تنهایی مشخص نمیکند اندازهگیری مستقیم است یا مقایسهای.
در فروشگاههای ایرانی، «گیج داخلسنج»، «کولیس داخلسنج»، «بورگیج» و «گیج سیلندر» در جستوجوهای نزدیک به هم ظاهر میشوند، اما ساختار و کاربرد یکسانی ندارند. یک کولیس داخلی میتواند ابعاد داخلی را با فکهای خود بخواند؛ بورگیج معمولاً برای اندازهگیری مقایسهای سوراخ با هد و نقاط تماس طراحی میشود؛ و کولیسگیجهای داخلی خانوادهٔ دیگری از ابزارهای اندازهگیری داخل هستند. در صورت تردید، نقشهٔ قطعه، دامنهٔ قطر و نیاز به قرائت مطلق یا اختلافی را برای انتخاب به فروشنده اعلام کنید. نمونهٔ بازار گیج سیلندر و دامنههای مختلف آن در [فهرست بورگیج بایتوکالا](https://buytokala.com/product-category/measuring-tool/%D8%A8%D8%B1%D8%AF%DA%AF%DB%8C%D8%AC/) بهصورت مجزا عرضه شده است.
تستر میللنگ و کنترل انحراف
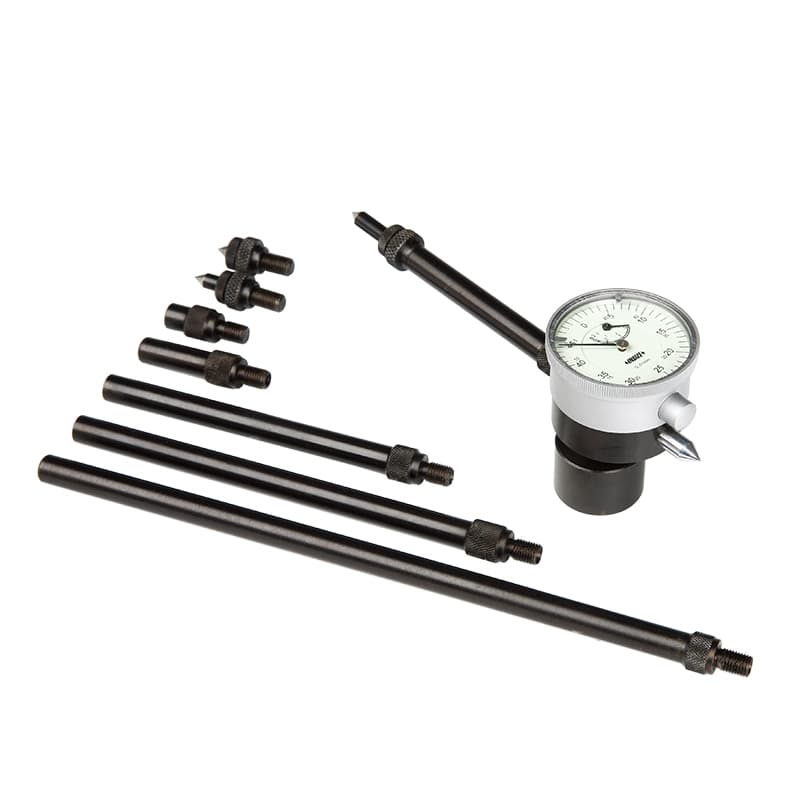
تستر میللنگ برای استقرار و بررسی میللنگ در بازهٔ ابعادی مشخص طراحی میشود. در این نوع بازرسی، چرخش قطعه، نقاط تکیهگاه و موقعیت ساعت یا پراب باید طبق دستورالعمل ابزار تنظیم شوند تا تغییرات موردنظر ثبت شود. سه مدل 2841، 2856-500 و 2858 در فهرست این دسته دیده میشوند؛ دو مدل آخر بهعنوان نسخههای دیجیتال دارای Bluetooth داخلی معرفی شدهاند. این ویژگی به نمایش یا انتقال داده مربوط است و به تنهایی دقت اندازهگیری را افزایش نمیدهد. طول و دامنهٔ میللنگ، نوع پایهها، روش چرخش و محل قرائت را پیش از خرید با مشخصات همان دستگاه تطبیق دهید.
کنترل انحراف یا تغییر موقعیت میللنگ به تکیهگاه پایدار، سطح تمیز، قطعهٔ بدون آلودگی و روش تکرارپذیر نیاز دارد. یک قرائت منفرد بدون مشخصکردن محل تماس و وضعیت دوران نمیتواند وضعیت کل محور را توصیف کند. اگر هدف تعمیر، کنترل کیفیت یا پذیرش قطعه است، معیار مجاز را از نقشه یا دستورالعمل سازندهٔ موتور/قطعه استخراج کنید و نتیجه را با روش معتبر مقایسه کنید. تستر میللنگ را با بورگیج، ساعت اندازهگیری مستقل یا دستگاه هممحوری یکی نگیرید؛ هرکدام بخشی از هندسه و روش متفاوت را بررسی میکنند.
متعلقات اندازهگیری رزوهٔ API
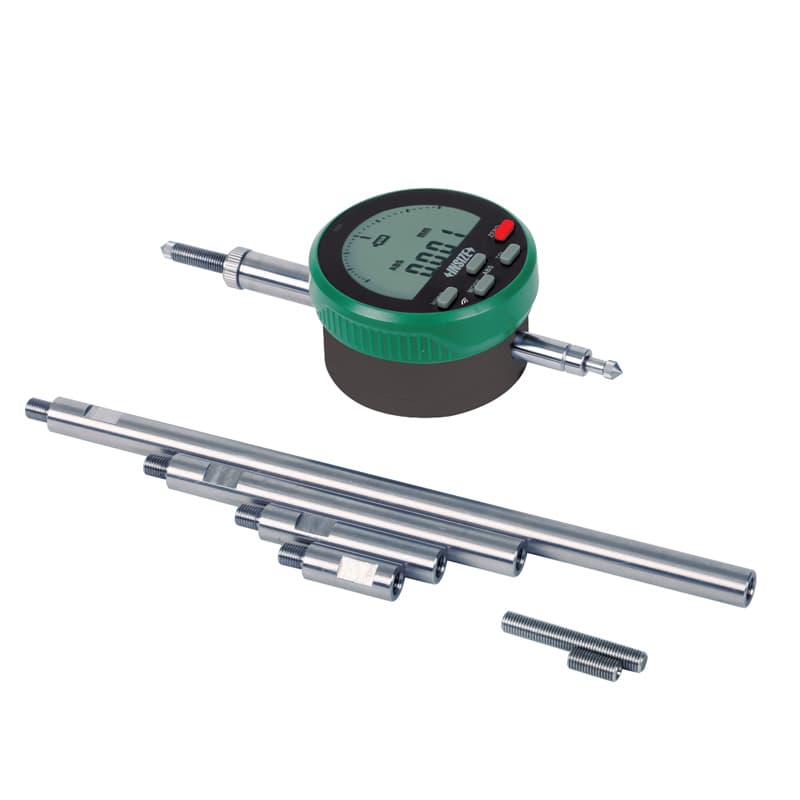
در زیرشاخهٔ رزوهٔ API دو قلم 6251 و 6252 ثبت شدهاند: بلوکهای استاندارد گام و نقاط کروی. این اقلام لوازم مرجع یا تماس برای آرایش اندازهگیریاند و نباید آنها را بدون تأیید سازنده یک مجموعهٔ کامل گیج برو/نرو رزوه یا ابزار مستقل تشخیص رزوه معرفی کرد. رزوههای API با توجه به استاندارد، نوع اتصال، قطر، گام، پروفیل و کاربرد عملیاتی مشخص میشوند. هنگام تهیهٔ متعلقات، نام استاندارد، سایز اسمی، گام، زاویه و روش اندازهگیری را از نقشه و نسخهٔ استاندارد استخراج کنید و سازگاری بلوک یا ساچمه را با دستگاه و روش کنترل تأیید کنید.
«گیج رزوه API» عبارت جستوجویی مهمی است، اما کاربر ممکن است در پی گیج کامل پلاگ/رینگ، بلوک گام، ساچمهٔ تماس یا ابزار کنترل پارامتر مشخصی باشد. این نتایج جای هم را نمیگیرند. برای سفارش قطعهٔ حساس، فقط عنوان کوتاه یا عکس کافی نیست؛ مشخصات رزوه و استاندارد مرجع را همراه استعلام بفرستید و پیش از خرید مطمئن شوید قطعهٔ عرضهشده همان سطح از کنترل را انجام میدهد که فرایند شما نیاز دارد.
گیج فلنج و اندازهگیری شیار حلقوی
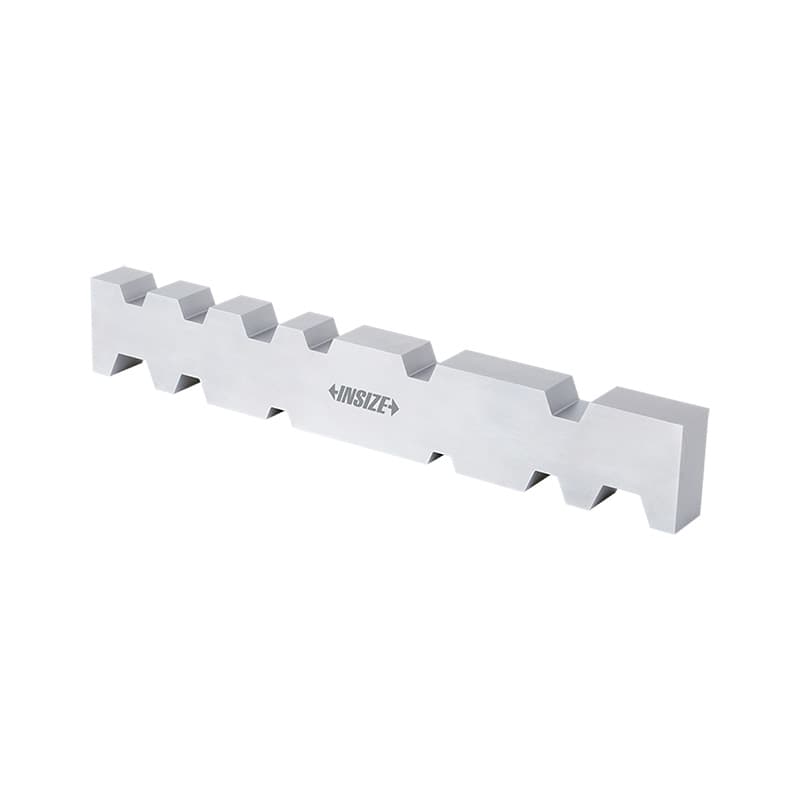
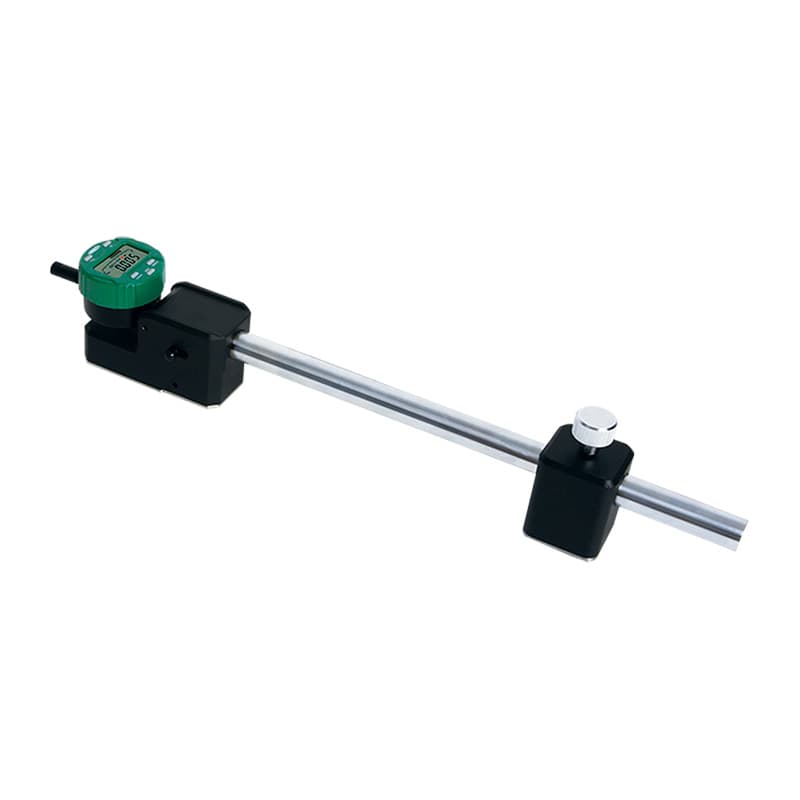
در بسیاری از اتصالات فلنجی، شیار حلقوی روی سطح اتصال باید از نظر ابعاد مشخص کنترل شود. ابزارهای 2261 و 2260 برای اندازهگیری قطر و عرض شیار معرفی شدهاند و بلوک استاندارد شیار 6254 میتواند مرجع یا وسیلهٔ تنظیم مرتبط باشد. این ابزارها برای سنجش ویژگی شیارند، نه اندازهگیری همهٔ ابعاد فلنج یا کنترل سفتی اتصال. مدل 2260-4 در جدول سازنده بازهٔ ۱۵ تا ۴۰ میلیمتر، تفکیکپذیری ۰٫۰۰۱ میلیمتر و دقت ۰٫۰۰۵ میلیمتر دارد؛ این اعداد را فقط برای همین نسخه به کار ببرید. [مشخصات رسمی ابزار عرض شیار 2260](https://cs.insize.com/flanges_EU/2260.html) در دسترس است.
برای انتخاب گیج شیار فلنج، نوع شیار و استاندارد سطح، قطر، عرض، عمق و محدودیت دسترسی را از نقشه بردارید. قطر و عرض دو کمیت جداگانهاند و ابزار هرکدام ممکن است سر تماس و روش صفر متفاوتی داشته باشد. تمیزی شیار، آسیب لبه، پوشش سطح، موقعیت گیج و انطباق بلوک مرجع با مدل اهمیت دارند. اگر فلنج برای آببندی یا سرویس فشار استفاده میشود، نتیجهٔ اندازهگیری باید با استاندارد و حدود پذیرش تعریفشده مقایسه شود؛ یک مقدار نمایشی بدون مرجع پذیرش بهتنهایی دربارهٔ ایمنی اتصال نتیجه نمیدهد.
راهنمای انتخاب ابزار تخصصی اندازهگیری
- کمیت و هدف را تعریف کنید: ضخامت، قطر داخلی، انحراف میللنگ، گام رزوه یا ابعاد شیار فلنج؟ ابزار را بر اساس کمیت واقعی انتخاب کنید، نه فقط واژهٔ گیج یا ضخامتسنج.
- قطعه و دسترسی را بررسی کنید: اندازه، عمق، انحنا، محل اندازهگیری، سطح تماس و امکان دسترسی از یک یا دو سمت را ثبت کنید. دهانهٔ ابزار باید به نقطهٔ هدف برسد.
- اندازهگیری مطلق یا مقایسهای را روشن کنید: برخی گیجها مقدار مستقیم نشان میدهند و برخی پس از تنظیم با رینگ، بلوک یا قطعهٔ مرجع اختلاف را میسنجند. روش صفرگذاری و مرجع را از کاتالوگ بیابید.
- دامنه، دقت و تفکیکپذیری را جداگانه بسنجید: دامنه باید ویژگی قطعه را پوشش دهد؛ دقت با تلرانس سازگار باشد؛ و تفکیکپذیری کافی برای دیدن تغییرات لازم فراهم کند. تعداد رقم نمایشگر معیار کامل انتخاب نیست.
- نیروی تماس و شکل نوک را لحاظ کنید: ورق نرم یا سطح نازک ممکن است فشرده شود؛ سوراخ داخلی ممکن است نیازمند چند نقطهٔ تماس باشد؛ رزوه و شیار نیز به شکل تماس ویژه نیاز دارند.
- کالیبراسیون و مرجع را برنامهریزی کنید: رینگ، بلوک شیار، بلوک گام یا استاندارد مناسب را با کد ابزار تطبیق دهید. گواهی دستگاه و مرجع را جدا بررسی و سوابق کالیبراسیون را نگهداری کنید.
- داده و اتصال را کنترل کنید: Bluetooth، خروجی داده یا نمایشگر دیجیتال در برخی مدلها برای انتقال قرائت است. سازگاری نرمافزار و فاصلهٔ ارتباط را بررسی کنید و آن را با دقت مترولوژیکی اشتباه نگیرید.
- کد و اقلام را دقیق ثبت کنید: نسخهٔ کامل، بازه، نوکها، فیکسچر، پایه، استاندارد، کابل و متعلقات را در پیشفاکتور بیاورید. نام دسته برای سفارش کافی نیست.
روش اندازهگیری و کنترل خطا
سطح قطعه و نقاط تماس را پاک کنید و ابزار را طبق راهنمای سازنده صفر یا با مرجع تنظیم کنید. در ضخامتسنج تماسی، قطعه را در محلهای تعریفشده قرار دهید و نیروی یکسان اعمال کنید؛ اگر سطح منحنی یا زبر است، روش تماس را با استاندارد محصول تطبیق دهید. در گیج داخلی، تماس را در مرکز و جهت مشخص برقرار کنید و برای یافتن تغییر قطر در چند زاویه یا عمق اندازه بگیرید. در ابزار مقایسهای، مقدار مرجع و اختلاف را جدا ثبت کنید تا قرائت با قطر مطلق اشتباه نشود.
برای تستر میللنگ، قطعه را ایمن روی تکیهگاه بگذارید، محورهای چرخش و نقاط تماس را طبق دستور تنظیم کنید و اندازهگیری را در گردش کنترلشده تکرار کنید. برای گیج فلنج، شیار را از براده و آلودگی پاک کنید و پیش از ثبت مقدار، موقعیت ابزار را ثابت نگه دارید. در ابزار رزوه API، فقط از استاندارد و آرایش مناسب همان نوع اتصال استفاده کنید؛ بلوک گام یا ساچمه را بهجای گیج کامل تفسیر نکنید. اگر قرائتها تکرارپذیر نیستند، فشار دست، تکیهگاه، صفر، کالیبراسیون، دما و تمیزی سطح را بررسی کنید.
در گزارش کنترل کیفیت، کد و شمارهٔ سریال، محل اندازهگیری، شمارهٔ قطعه، روش صفر، مرجع، دمای محیط، تعداد تکرار و حدود نقشه را ثبت کنید. اگر ابزار از حد کالیبراسیون خارج است یا ضربه خورده، آن را برای پذیرش قطعه به کار نبرید. کنترل یک نمونهٔ مرجع در ابتدای شیفت میتواند رانش یا خطای تنظیم را آشکار کند، اما جای کالیبراسیون دورهای را نمیگیرد. برای قطعات ایمنیمحور، روش و معیار پذیرش را از استاندارد و مستند فنی کارفرما بگیرید.
پرسشهای متداول
ضخامتسنج ساعتی با ضخامتسنج پوشش چه فرقی دارد؟
ضخامتسنج ساعتی معمولاً دو سطح قطعه را لمس میکند و جابهجایی مکانیکی را میخواند؛ ضخامتسنج پوشش، ضخامت لایهٔ رنگ یا پوشش را با روش و حسگر دیگری برآورد میکند. نوع قطعه و کمیت هدف را پیش از خرید مشخص کنید.
کولیسگیج داخلی همان کولیس معمولی است؟
نه لزوماً. کولیس معمولی میتواند با فکها قطر داخلی را بسنجد، اما گیجهای داخلسنج این دسته خانوادهٔ تخصصی جداگانهای هستند و روش تماس، دامنه یا قرائت متفاوت دارند. مدل را با قطر و نیاز اندازهگیری تطبیق دهید.
آیا 6251 و 6252 گیج برو/نرو رزوه API هستند؟
در اطلاعات محصول فروشگاه، 6251 بلوک استاندارد گام و 6252 نقاط کروی معرفی شدهاند. آنها را گیج کامل برو/نرو ننامید مگر کاتالوگ و پیکربندی دقیق چنین کاربردی را تأیید کند.
گیج فلنج 2260 قطر شیار را میسنجد؟
مدل 2260 برای عرض شیار و 2261 برای اندازهگیری قطر شیار معرفی شده است. این دو وظیفه متفاوت دارند و ابزار هرکدام را با ابعاد نقشه و بازهٔ مدل تطبیق دهید.
Bluetooth در تستر میللنگ یا گیج دیجیتال چه اثری دارد؟
Bluetooth برای انتقال یا مشاهدهٔ داده است و به خودی خود دقت حسگر یا صحت روش را افزایش نمیدهد. دقت، کالیبراسیون، تکرارپذیری و شرایط تماس همچنان باید کنترل شوند.
استعلام نهایی و انتخاب کد صحیح
برای استعلام از این دسته، عکس یا نقشهٔ قطعه، کمیت موردنیاز، دامنه، تلرانس، نقاط تماس، شرایط محیط و نیاز به خروجی دیجیتال را ارسال کنید. سپس بین ضخامتسنج تماسی، گیج داخلسنج، تستر میللنگ، ابزار اندازهگیری شیار فلنج یا متعلقات رزوه انتخاب کنید. کد کامل محصول، مرجع تنظیم، گواهی کالیبراسیون، اقلام همراه و سازگاری نرمافزار را مکتوب تأیید کنید. قیمت و موجودی را فقط پس از روشنشدن نسخهٔ دقیق استعلام کنید؛ زیرا چند مدل با عنوان عمومی مشابه ممکن است در دقت، بازه، شکل تماس و روش اندازهگیری تفاوت اساسی داشته باشند.


 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود