

 ناموجود
در حال بارگذاری صفحه
ناموجود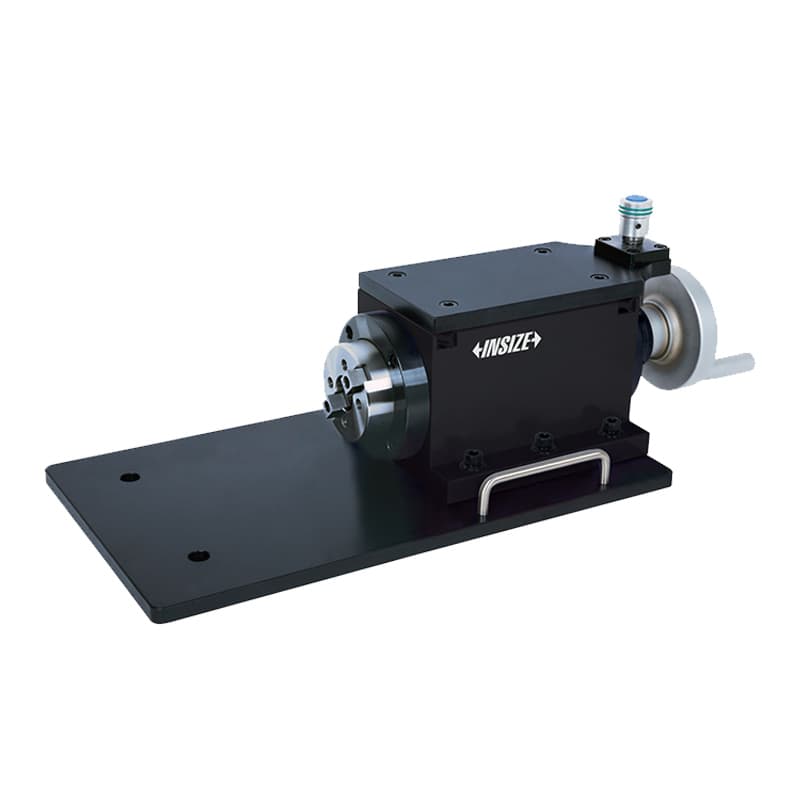 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
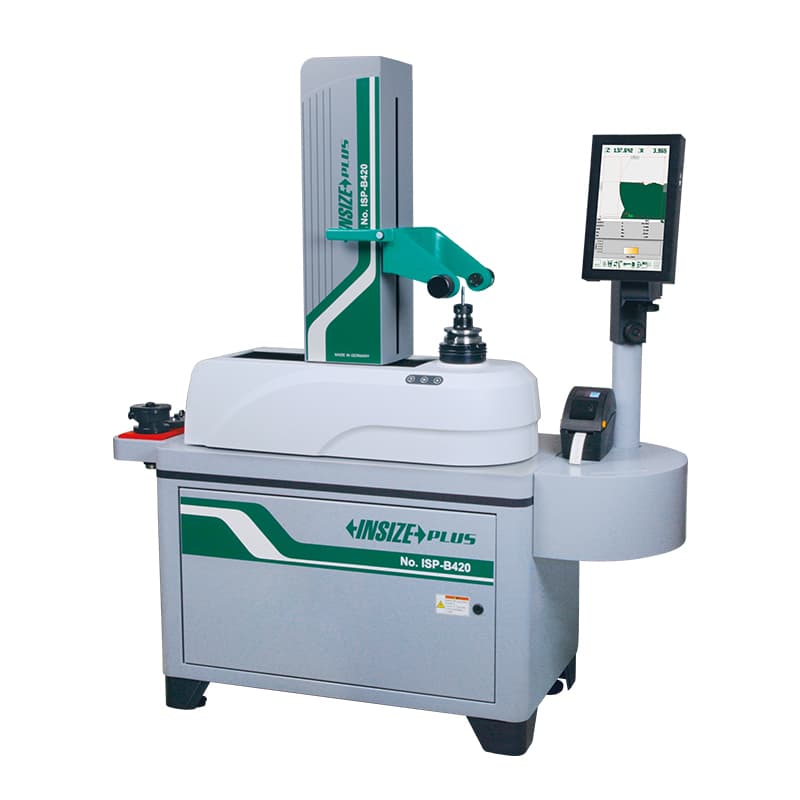
پیش از نصب ابزار برشی روی ماشینابزار، دانستن طول، قطر، وضعیت لبه و میزان لنگی آن میتواند از خطای تنظیم و دوبارهکاری جلوگیری کند. مجموعه ابزارهای این دسته فقط یک «تولستر» ساده نیست؛ دستگاههای پیشتنظیم ابزار (Tool Presetter)، پیشتنظیمکنندههای پایهای یا پروژکتوری، میکروسکوپ بازرسی ابزار برش، سیستم اندازهگیری بینایی، لیزر اندازهگیری قطر/لنگی و تسترهای راناوت ساقه یا ابزار را دربر میگیرد. در بازار ایران عبارتهایی مانند «پریست ابزار»، «پریست ابزار CNC»، «دستگاه پیش تنظیم ابزار»، «تنظیم طول ابزار فرز»، «اندازهگیری قطر ابزار برشی» و «تستر لنگی ابزارگیر» به این نیازها نزدیکاند؛ اما هر عبارت به یک روش اندازهگیری متفاوت اشاره میکند. برای انتخاب صحیح، ابتدا مشخص کنید هدف شما تنظیم آفست پیش از تولید است یا بازرسی هندسه و لنگی ابزار.
پیشتنظیمکننده ابزار معمولاً اجازه میدهد ابزار و هلدر آن خارج از ماشین اندازهگیری و آماده شود؛ در نتیجه تنظیم اولیه میتواند پیش از توقف ماشین انجام شود. دستگاههای پایهای از محورهای حرکت و نمایشگر اندازهگیری استفاده میکنند، در حالی که مدل پروژکتوری یا بینایی از بزرگنمایی تصویر برای بررسی شکل لبه و اندازه بهره میبرد. تستر راناوت به جای طولسنجی کامل، انحراف شعاعی ساقه، کولت یا مجموعه ابزار را بررسی میکند. لیزر اندازهگیری هم ممکن است قطر ابزار یا لنگی را بدون تماس مستقیم بسنجد. این فناوریها جانشین یکدیگر نیستند؛ دقت، دامنه، هلدر قابل نصب، نرمافزار و خروجی داده هر مدل باید با دستگاه CNC و ابزارهای شما سازگار باشد.
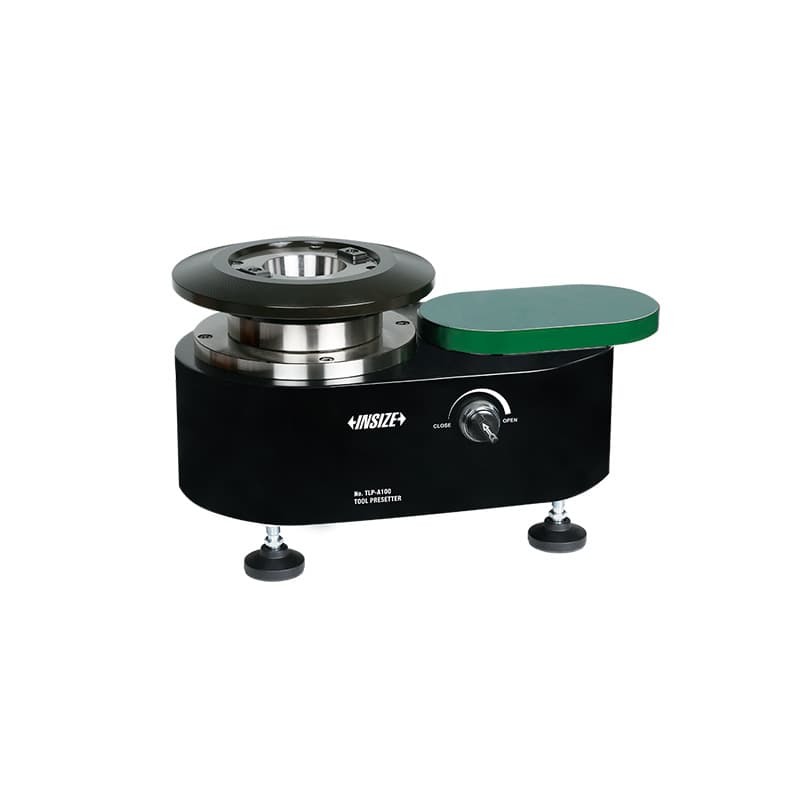
پریست ابزار یا پیشتنظیمکننده ابزار دستگاهی برای تعیین ابعاد و وضعیت ابزار برش پیش از استفاده در ماشین است. ابزار در نگهدارنده یا اسپیندل مرجع نصب میشود؛ اپراتور طول، قطر یا نقاط تعریفشده را با سیستم اندازهگیری دستگاه میسنجد و مقادیر را برای تنظیم ابزار آماده میکند. هدف میتواند کاهش دفعات باز و بستهکردن ابزار روی ماشین، آمادهسازی ابزار جایگزین، کنترل ابعاد پس از تعویض اینسرت یا کاهش خطای ورود دستی آفست باشد. میزان بهبود زمان تنظیم به نوع تولید، تعداد ابزارها، گردش کار و نحوه انتقال داده بستگی دارد؛ وجود پریست به خودی خود تضمین کاهش مشخصی در زمان یا ضایعات نیست.
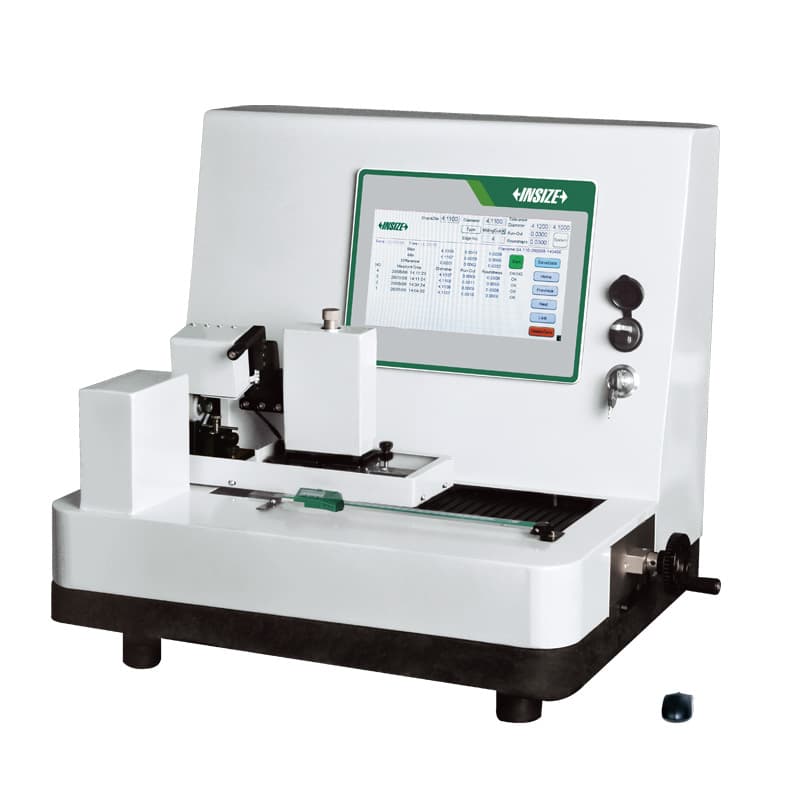
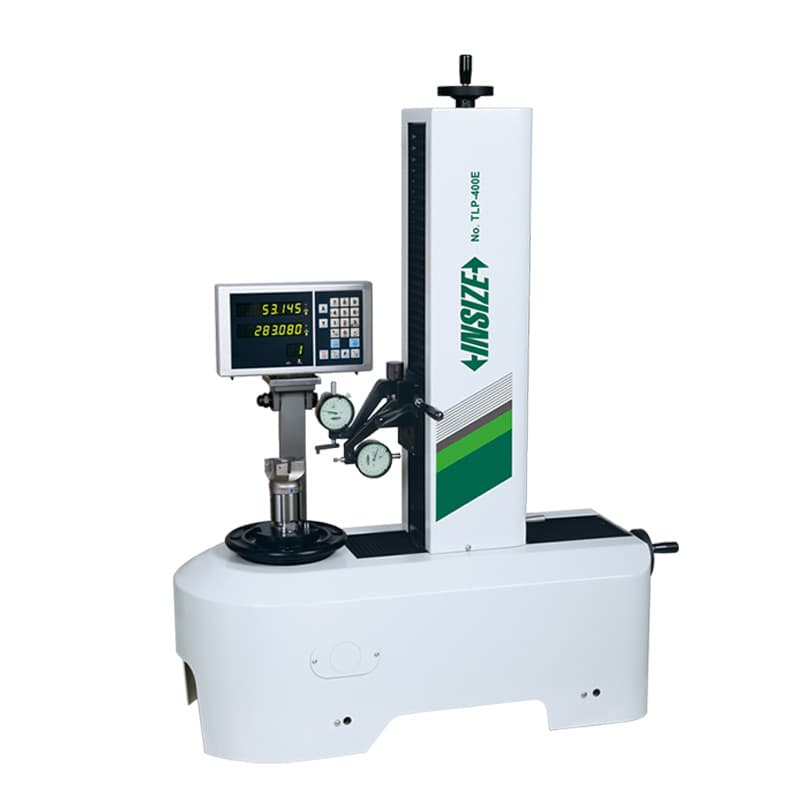
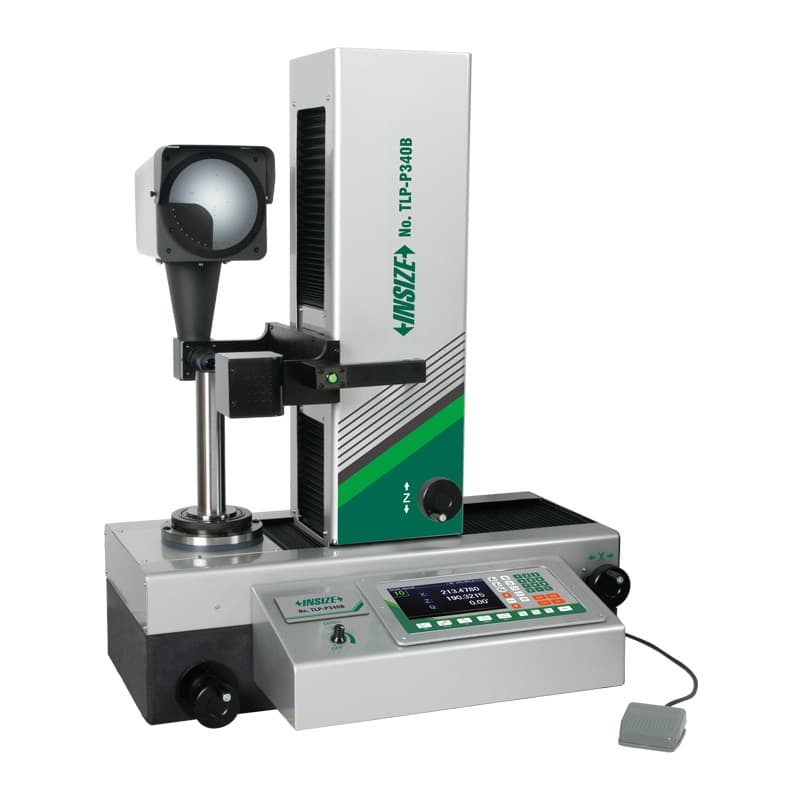
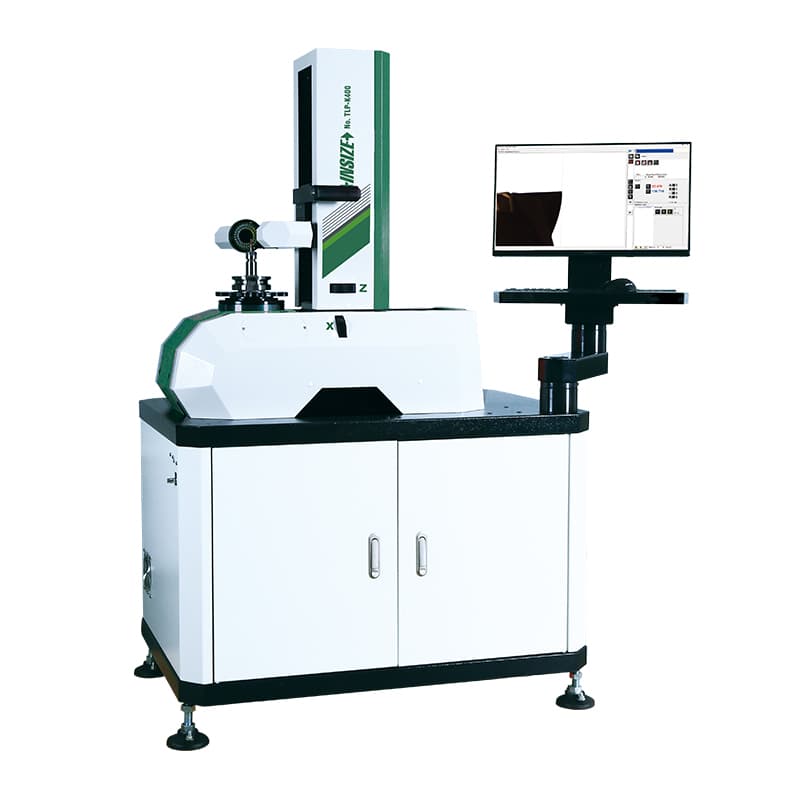
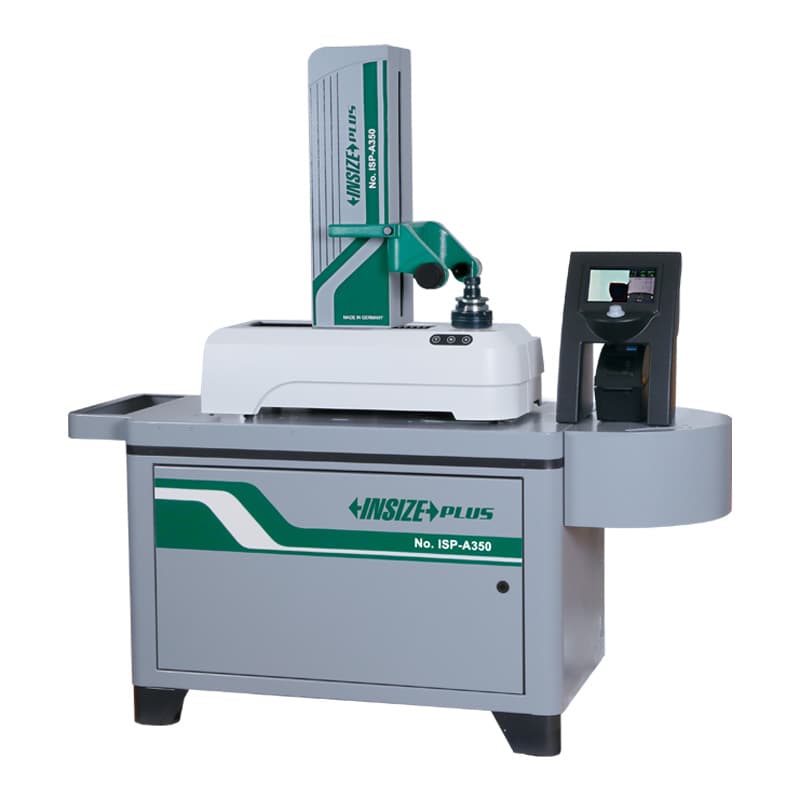
سریهای ISP و TLP اینسایز چند نوع پیشتنظیمکننده را شامل میشوند. مدلهای ISP-B420/B420H و ISP-A350 در خانواده دستگاههای Tool Presetter قرار دارند. سری TLP گزینههایی با ساختار پایهای، پروژکتوری و دیجیتال فراهم میکند: TLP-K400 و TLP-300H در گروه نوع پایه، TLP-P340B در گروه پروژکتوری، و TLP-400E در گروه پریست ابزار با اندازهگیری دیجیتال معرفی شدهاند. مدل TLP-A100 نیز پیشتنظیمکنندهای است که مشخصات آن شامل اسپیندل BT50، ظرفیت قطر ابزار تا 160 میلیمتر و ارتفاع ابزار تا 300 میلیمتر است؛ سازنده دقت اسپیندل 0.005 میلیمتر را برای این مشخصه درج میکند. هر مدل نیاز نصب، فضای کار، ظرفیت و اتصالات خودش را دارد؛ پیش از سفارش، مدل ماشین، نوع مخروط هلدر، قطر و ارتفاع ابزارهای پرتکرار را آماده کنید.
تفاوت «پریست ابزار» با «صفرکن ابزار روی ماشین» نیز مهم است. پریست خارج از ماشین برای اندازهگیری و آمادهسازی ابزار بهکار میرود؛ صفرکن یا Tool Setter روی ماشین CNC نصب یا با آن یکپارچه میشود و نقطه تماس یا مرجع ابزار را در محیط ماشین ثبت میکند. در برخی فروشگاهها این دو مفهوم با عبارت «ابزار تنظیم ابزار» یا «تولستر» مخلوط میشوند. در این دسته، پریستهای رومیزی/ایستگاهی، سیستمهای بینایی و تسترهای مستقل قرار دارند؛ اگر به صفرکن ثابت متصل به کنترل CNC نیاز دارید، سازگاری و دسته کالای مورد نظر را جداگانه بررسی کنید.
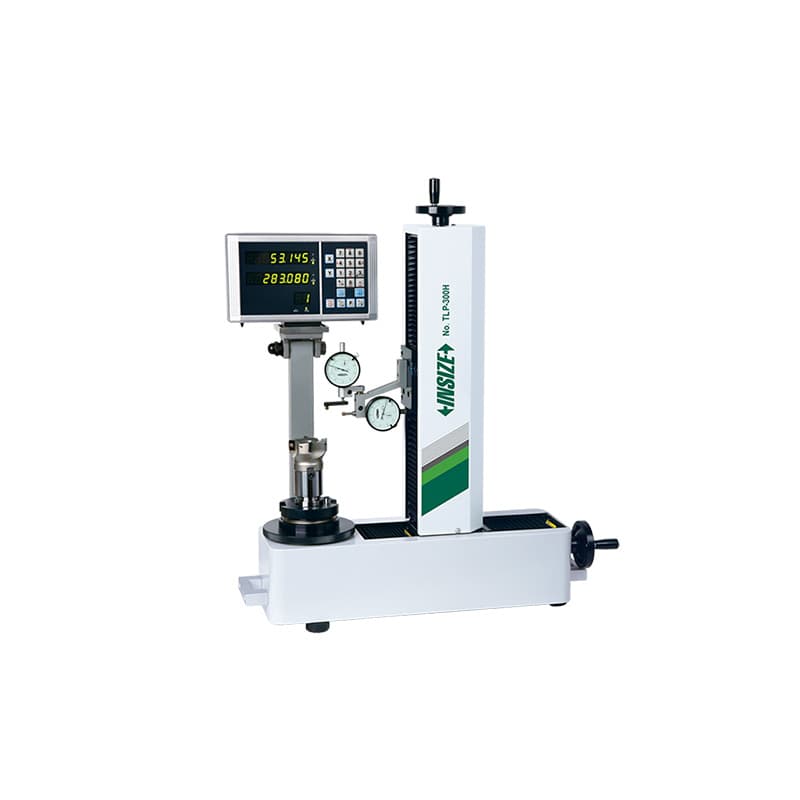
پریست پایهای میتواند برای کارگاهی مناسب باشد که به سنجش طول و قطر در محورهای مشخص و روش تنظیم ساده نیاز دارد. مدل TLP-300H نمونهای با نگهدارنده اسپیندل BT50 است؛ مشخصات رسمی برای آن قطر ابزار حداکثر 300 میلیمتر، دامنه اندازهگیری ارتفاع 60 تا 300 میلیمتر، دقت اندازهگیری 0.02 میلیمتر و تکرارپذیری 0.005 میلیمتر را ذکر میکند. مدل TLP-K400 نیز در عنوان محصول در گروه پایهای قرار دارد، ولی مشخصات دقیق دامنه و اسپیندل باید از برگه همان کالا خوانده شود. نوع نمایشگر، خطکش خطی و لوازم نصب را با نیاز واقعی کارگاه تطبیق دهید؛ عدد تکرارپذیری با دقت اندازهگیری یکسان نیست.
مدل TLP-400E برای کسانی مطرح است که دامنه ارتفاع 60 تا 400 میلیمتر و قطر ابزار تا 300 میلیمتر نیاز دارند. مشخصات رسمی آن دقت 0.01 میلیمتر، تکرارپذیری 0.005 میلیمتر و وضوح خطکش خطی 0.001 میلیمتر را درج میکند. این اعداد سه مفهوم متفاوت دارند: دقت توصیف خطای مجاز اعلامشده است، تکرارپذیری میزان نزدیکی نتایج تکراری و وضوح کوچکترین گام نمایش یا خواندن است. انتخاب صرفاً بر اساس کوچکترین عدد وضوح، بدون بررسی روش آزمون و دامنه اندازهگیری، نتیجه اندازهشناختی را تضمین نمیکند. درباره میز نصب، نیاز برق، رابط هلدر و نحوه صفرکردن دستگاه نیز پیش از خرید سؤال کنید.
پریست پروژکتوری TLP-P340B از تصویر بزرگنماییشده لبه ابزار برای مشاهده یا تنظیم استفاده میکند و میتواند برای بررسی هندسه لبه در کنار ابعاد کلی مفید باشد. در فهرست محصول، بازه ارتفاع 45 تا 450 میلیمتر و وضوح خطی 0.5 میکرومتر برای آن آمده است. این وضوح را با دقت نهایی کل دستگاه اشتباه نگیرید؛ مشخصههای دقت و تکرارپذیری، شرایط نوردهی، کالیبراسیون و کیفیت نصب نیز اهمیت دارند. اپراتور باید بتواند تصویر لبه را بهدرستی تفسیر کند و نوع ابزار/هلدر با میدان دید و فیکسچر سازگار باشد. برای کاربردی که شکل لبه برشی یا سایش ابزار مهم است، پیش از خرید نمونه تصویر و قابلیتهای نرمافزار را از فروشنده درخواست کنید.
مدل ISP-A350 و دستگاههای ISP-B420/B420H در رده پریستهای ابزار برای کارهای تولیدی و آمادهسازی ابزار مطرحاند؛ مشخصات دامنه، نوع سیستم نمایش، نرمافزار، محورهای اندازهگیری و نوع رابط هر نسخه ممکن است متفاوت باشد. یکی را صرفاً با مقایسه نام سری انتخاب نکنید. برای درخواست پیشفاکتور، جدول ابزارهای فعلی را شامل کد مخروط (مثل BT، HSK یا استاندارد مورد استفاده)، بیشترین طول و قطر، وزن ابزار، انواع فرز یا مته و روش ورود آفست به کنترل CNC تهیه کنید. بررسی کنید آیا هر هلدر مستقیم روی اسپیندل مینشیند یا بوش/تبدیل جداگانه لازم دارد و کدام مبدلها در بسته استاندارد هستند.
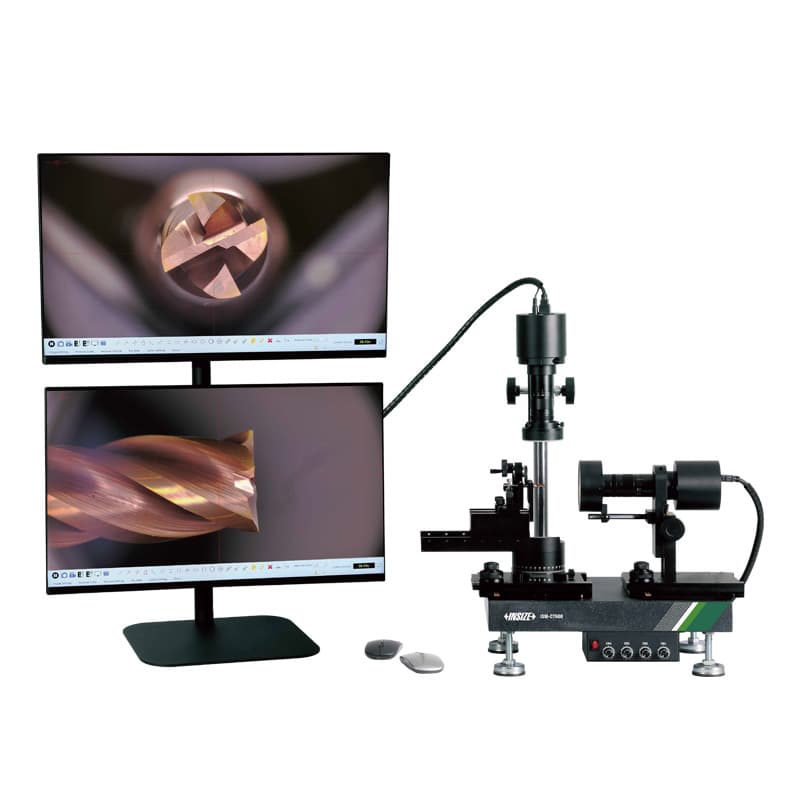
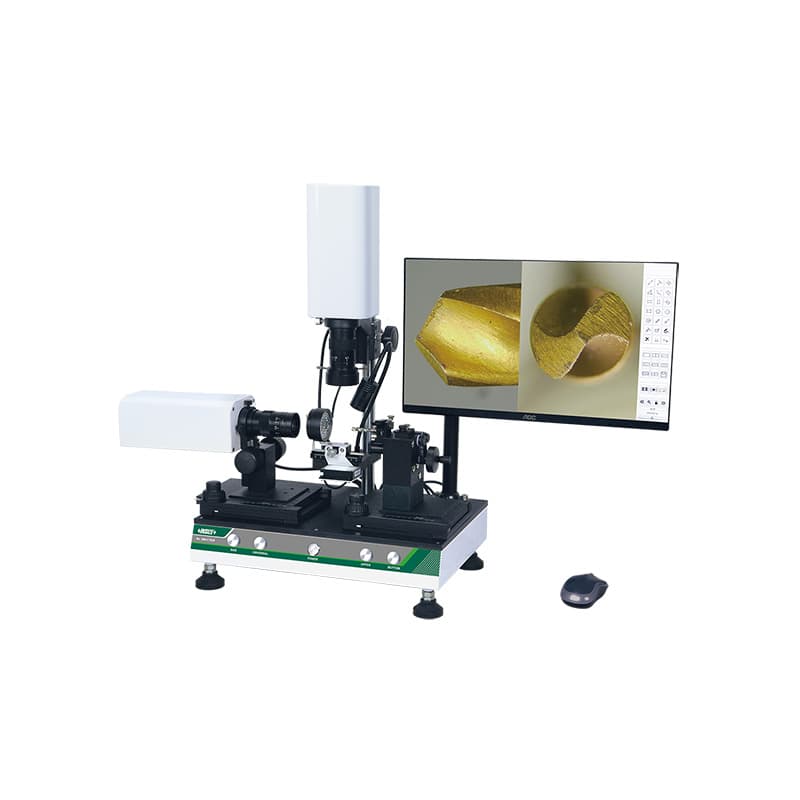
میکروسکوپ ابزار برش زمانی اهمیت پیدا میکند که مشاهده لبه، زاویه یا وضعیت اینسرت با چشم کافی نیست. ISM-CT820 میکروسکوپ ابزار برش اینسایز است و برای ابزارهایی با قطر اعلامشده 4 تا 12 میلیمتر و طول 30 تا 75 میلیمتر در اطلاعات محصول ذکر شده؛ مشخصات دقیق بزرگنمایی و نرمافزار را از مدل کامل استعلام کنید. ISM-CT600 نسخهای با نمایشگر دوگانه است. وجود تصویر روی نمایشگر کار مشاهده را آسان میکند، اما رزولوشن تصویر یا شمار پیکسل، به تنهایی معادل دقت اندازهگیری ابعادی نیست. کالیبراسیون مقیاس تصویری، فیکسچر ابزار، نور و روش تحلیل باید برای کاربرد مورد نظر مشخص باشند.
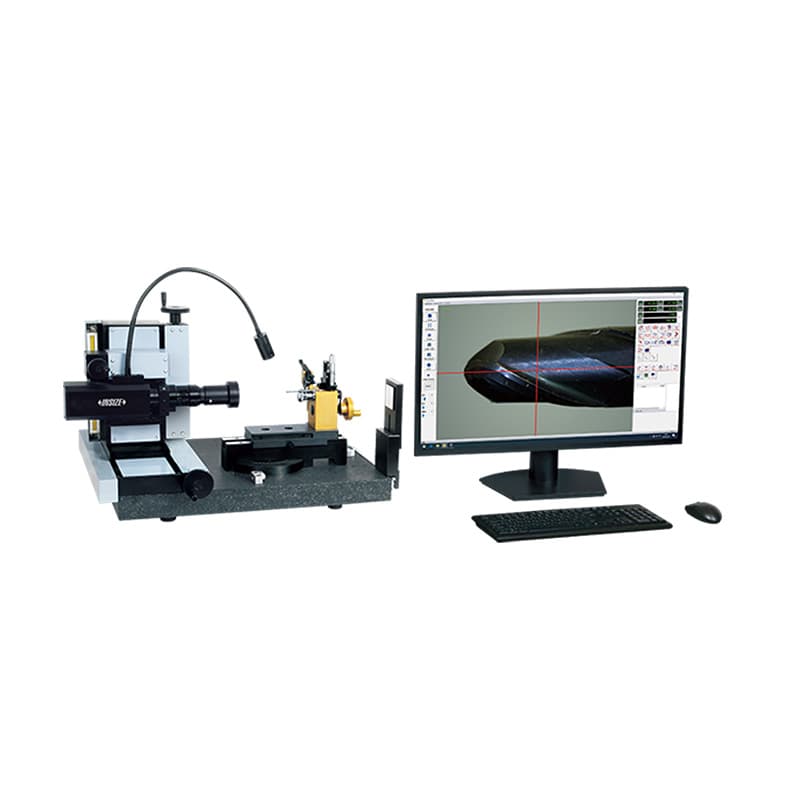
سیستم اندازهگیری بینایی TLP-D150 برای اندازهگیری ابزار برشی در محدوده اعلامشده 150 در 60 میلیمتر معرفی شده است؛ دقت 5 میکرومتر در مشخصات ثبتشده آن ذکر میشود. سیستمهای بینایی برای برداشت تصویری و اندازهگیری چند ویژگی میتوانند مفید باشند، ولی میدان دید، نوردهی، بزرگنمایی، روش تشخیص لبه، نرمافزار و ذخیرهسازی نتایج باید با قطعه و فرآیند کار همخوان باشد. اگر کار شما تنها اندازهگیری طول یک ابزار با هلدر ثابت است، ممکن است پریست ساده پاسخگو باشد؛ اگر نیاز به مشاهده فرم برش یا اندازهگیری چند نقطه تصویری دارید، میکروسکوپ یا سیستم بینایی را بررسی کنید. پیش از سفارش، نمونه ابزار واقعی را به فروشنده ارائه دهید و اندازهگیری آزمایشی بخواهید.
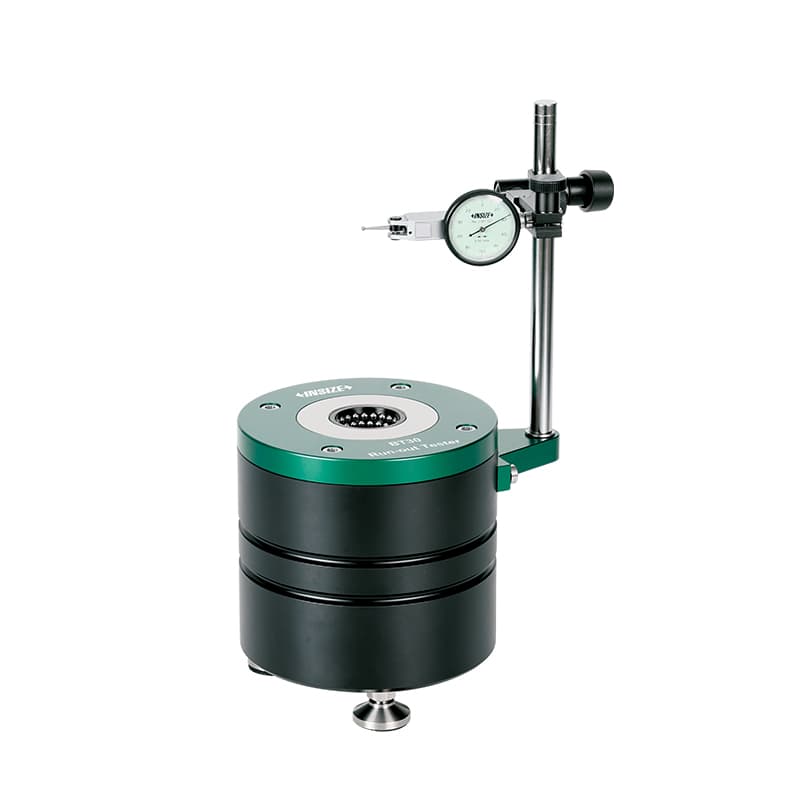
لنگی یا Runout به انحراف مجموعه در چرخش نسبت به محور مرجع اشاره دارد. لنگی زیاد ممکن است باعث بار نامتقارن روی لبهها، تفاوت در قطر برش مؤثر یا کیفیت سطح ناپایدار شود؛ با این حال مقدار مجاز به ماشین، هلدر، سرعت و فرآیند وابسته است. تستر 6577 برای بررسی لنگی ابزار برش در این دسته قرار دارد و دقت 3 میکرومتر در اطلاعات محصول درج شده است. مدل 4771 با عنوان تستر لنگی ساقه عرضه میشود و دقت ثبتشده آن 1 میکرومتر است؛ این مدل برای بررسی لنگی شفتها، کولتها و ابزارها معرفی شده است. این اعداد را با دامنه کاری و تکرارپذیری کل مجموعه بررسی کنید و آنها را به هر آرایش نگهدارنده تعمیم ندهید.
برای اندازهگیری لنگی، تمیزی مخروط و سطح تماس، وضعیت کولت، نیروی بستن و نحوه چرخاندن مجموعه اهمیت دارد. براده یا آسیب روی مخروط میتواند قرائت را تغییر دهد؛ قطعه را مطابق دستورالعمل روی تستر نصب و با نیروی یکنواخت بچرخانید. پیش از مقایسه دو ابزار، از یکسانبودن روش بستن و نقطه اندازهگیری مطمئن شوید. اگر انحراف قابل مشاهده است، بازرسی هلدر و اسپیندل ماشین نیز لازم میشود؛ تستر لنگی ابزار به تنهایی علت خرابی ماشین را مشخص نمیکند. برای گزارش کیفیت، نقطه اندازهگیری روی ساقه یا ابزار، نوع کولت، وضعیت چرخش و مقدار ثبتشده را مستند کنید.
مدل لیزری TLP-QT01 برای اندازهگیری قطر ابزار یا لنگی در بازه 0.2 تا 25 میلیمتر معرفی شده است. روش لیزری میتواند برای کاهش تماس مکانیکی و سنجش ویژگیهای ابزار مفید باشد، اما شرایط نصب، محور مرجع، سرعت چرخش و خروجی مورد انتظار را از دستورالعمل همان مدل بررسی کنید. این ابزار را با تستر مکانیکی 6577 یا 4771 فقط بر پایه عدد دقت مقایسه نکنید؛ روش اندازهگیری، نوع قطعه قابل نصب و تعریف راناوت ممکن است متفاوت باشد. اگر ابزارهای ظریف یا لبههای حساس دارید، از سازنده درباره محدودیت تماس یا ناحیه سنجش و نحوه کالیبراسیون پرسوجو کنید.
وقتی ابزارها پیش از توقف ماشین اندازهگیری و آماده شوند، امکان آمادهکردن ابزار بعدی در کنار اجرای برنامه فعلی فراهم میشود. این کار میتواند برای خطوطی با تعویض ابزار مکرر، سفارشهای متنوع و تولید چندمدلی مفید باشد. اندازهگیری یکسان طول و قطر، مقایسه ابزار نو و مصرفشده، ثبت آفستها و کاهش ورود دستی اطلاعات از مزایای بالقوه یک گردش کار استاندارد است. اگر ماشین تنها از چند ابزار ثابت استفاده میکند یا اپراتور فرصت کافی برای تنظیم درون ماشین دارد، خرید یک دستگاه پیچیده ممکن است توجیه اقتصادی نداشته باشد؛ هزینه سرمایهگذاری، کالیبراسیون، آموزش، فضای نصب و پشتیبانی را با میزان استفاده واقعی مقایسه کنید.
دقت ابزار برش تنها به دستگاه پیشتنظیم وابسته نیست. هلدر و کولت تمیز، بستن صحیح ابزار، کیفیت لبه، دمای قطعه و ماشین، وضعیت اسپیندل، سیستم مختصات و ورود درست آفست همگی بر نتیجه نهایی اثر دارند. ابزار presetter کمک میکند اندازه از مسیر استانداردتری به کنترل CNC منتقل شود، اما اگر فایل ابزار یا جبران طول در کنترلر اشتباه وارد شود، اندازهگیری خارج از ماشین مشکل را حل نمیکند. برای بهرهبرداری، رویه مکتوبی تعیین کنید: شناسه ابزار، شناسه هلدر، مقدار اندازهگیریشده، آفست مقصد، تأیید اپراتور و زمان اعتبار کالیبراسیون.
مخروط اسپیندل و هلدر را پیش از هر اندازهگیری تمیز کنید، دستگاه را روی پایه محکم نصب کنید و از لرزش یا ضربه جلوگیری نمایید. قطعه را در دمای پایدار قرار دهید؛ انبساط حرارتی ابزارهای بلند و فولادی میتواند نتیجه را تغییر دهد. خطوط مقیاس و سطوح مرجع را بدون خراش نگه دارید و لنز یا دوربین مدلهای بینایی را با روش توصیهشده تمیز کنید. در مدلهای لیزری، مسیر نوری، سطح محافظ و شرایط محیط را بررسی کنید. از تماس دست یا ابزار جانبی با بخش حساس اندازهگیری خودداری نمایید.
دوره کنترل و کالیبراسیون را بر اساس دستورالعمل کیفیت، میزان استفاده، حساسیت قطعه و سابقه دستگاه تعریف کنید. پس از جابهجایی، ضربه، سرویس اسپیندل یا مشاهده اختلاف با مرجع، بررسی را زودتر انجام دهید. در خرید دستگاه صنعتی، نوع گواهی، نقاط اندازهگیری، عدم قطعیت، قابلیت ردیابی، خدمات نصب و امکان کالیبراسیون مجدد را به صورت مکتوب بخواهید. ادعای «دقت میکرونی» بدون ذکر دامنه و شرایط آزمون برای مقایسه کافی نیست. پذیرش دستگاه را با استاندارد یا مستر مناسب و ابزارهای واقعی کارگاه انجام دهید.
قیمت پریست ابزار CNC با توجه به نوع ساختار، دامنه X و Z، نوع اسپیندل و مخروط، نمایشگر یا دوربین، نرمافزار، دقت، قابلیت خروجی داده، اقلام همراه و خدمات نصب و آموزش تغییر میکند. سیستم بینایی و ابزار لیزری را با پریست پایهای همقیمت یا همکارکرد فرض نکنید. مدلهای 6577 و 4771 نیز تسترهای تخصصی لنگیاند، نه دستگاه کامل اندازهگیری طول و قطر ابزار. برای دریافت پیشنهاد قابل مقایسه، فهرست کاربردها، نوع ماشین و کنترلر، هلدرها، دامنه ابعاد، تعداد ابزار روزانه، نیاز به انتقال داده و تلرانس هدف را برای فروشنده ارسال کنید.
در استعلام مدل TLP-300H یا TLP-400E ظرفیت ارتفاع و قطر را با بزرگترین ابزارهای واقعی خود تطبیق دهید؛ برای TLP-P340B درباره سیستم پروژکتوری و قابلیت ارزیابی لبه سؤال کنید؛ برای ISM-CT820/CT600 یا TLP-D150 نمونه ابزار و ویژگی تصویری مورد نظر را بررسی نمایید؛ و برای TLP-QT01 یا تسترهای 6577/4771 تعریف دقیق قطر یا راناوت را مشخص کنید. نوع مخروط یا مبدل، کابل ارتباطی، کامپیوتر، نمایشگر و نرمافزار ممکن است بسته به مدل جزو اقلام استاندارد یا انتخابی باشند. قرارداد خرید باید کد دقیق، دامنه، لوازم، تحویل، نصب، آموزش، گارانتی و خدمات پس از فروش را جداگانه مشخص کند.
پریست معمولاً خارج از ماشین برای اندازهگیری و آمادهسازی ابزار بهکار میرود؛ صفرکن ابزار روی ماشین یا متصل به آن نقطه مرجع را در وضعیت نصبشده ثبت میکند. شکل سختافزار و نحوه اتصال به کنترلر متفاوت است.
این قابلیت به مدل، نرمافزار، کابل یا رابط ارتباطی و کنترلر بستگی دارد. پیش از خرید فرمت داده و سازگاری با ماشین مشخص را تأیید کنید؛ انتقال داده را برای همه محصولات مفروض ندانید.
دقت و وضوح دو مشخصه جدا هستند. وضوح کوچکترین گام خواندن را بیان میکند؛ تکرارپذیری نزدیکی نتایج تکراری و دقت خطای اندازهگیری نسبت به مرجع را توصیف میکند. هر سه باید در مدل دقیق بررسی شوند.
در این گروه، تسترهای 6577 و 4771 برای سنجش لنگی ابزار یا ساقه عرضه شدهاند و TLP-QT01 ابزار لیزری قطر/لنگی است. روش، دامنه و نوع نگهدارنده را بر پایه مجموعه واقعی خود انتخاب کنید.
وقتی مشاهده و ارزیابی فرم لبه، نقطه برش یا جزئیات کوچک اهمیت دارد، مدل پروژکتوری، میکروسکوپ یا سیستم بینایی را بررسی کنید. اگر فقط طول و قطر کلی ابزار لازم است، ابتدا مشخص کنید یک دستگاه پایهای یا دیجیتال چه نیازهایی را پوشش میدهد.
خیر. اسپیندل و مبدل باید با مخروط هلدر ابزارهای شما سازگار باشد. کد استاندارد هلدر و اقلام تبدیل را در پیشفاکتور ثبت کنید تا امکان نصب همه ابزارها روشن باشد.
اگر هدف آمادهسازی طول و قطر ابزار پیش از نصب است، خانوادههای ISP و TLP را بر اساس ظرفیت، نوع اسپیندل، دقت و روش نمایش مقایسه کنید. برای مشاهده فرم لبه، میکروسکوپهای ISM-CT820 و ISM-CT600 یا سیستم بینایی TLP-D150 را بررسی نمایید. برای کنترل لنگی و قطر ابزار، تسترهای 6577 و 4771 یا ابزار لیزری TLP-QT01 را با روش اندازهگیری مدنظر بسنجید. کلمههای «پریست ابزار»، «پیشتنظیم ابزار CNC»، «میکروسکوپ ابزار برش» و «تستر لنگی ابزارگیر» به جستوجو کمک میکنند، اما خرید مطمئن به تطبیق کد دقیق، رابط هلدر، دامنه، دقت، انتقال داده و خدمات نصب نیاز دارد. نیاز اندازهگیری را پیش از انتخاب تعریف کنید تا تجهیز متناسب با ماشین و گردش کار واقعی کارگاه تهیه شود.