

 ناموجود
در حال بارگذاری صفحه
ناموجود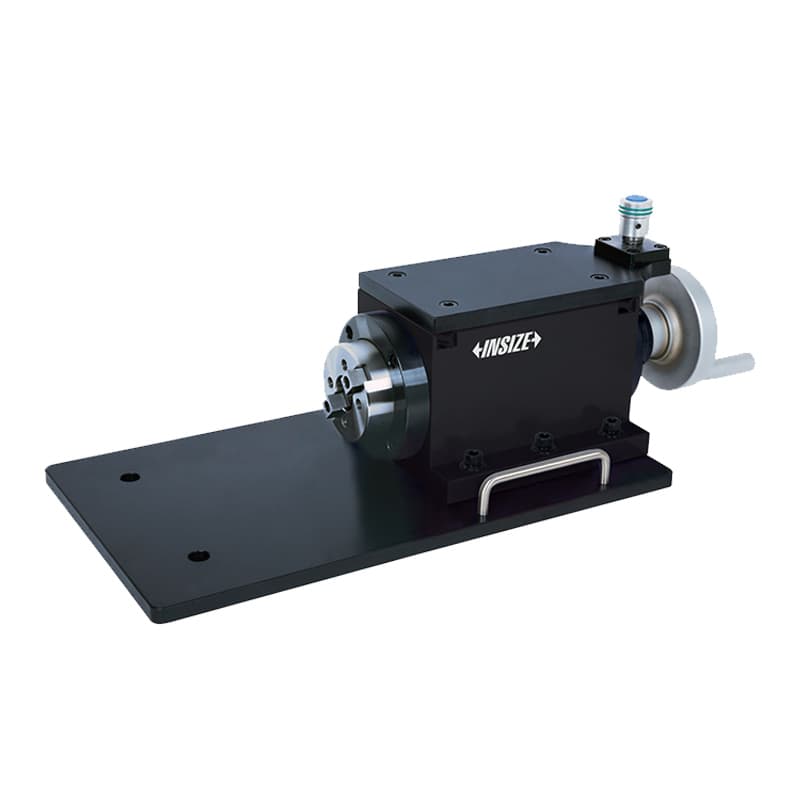 ناموجود
در کارگاههای تراشکاری، فرزکاری و تولید قطعات دقیق، کنترل ابزار برش فقط به دیدن ظاهر تیغه محدود نیست. قطر ابزار، لنگی شعاعی، گردی و هممحوری میتوانند بر کیفیت سطح، عمر ابزار، ارتعاش، بار وارد بر اسپیندل و یکنواختی قطعه اثر بگذارند. به همین دلیل عبارتهایی مانند «دستگاه اندازهگیری لنگی ابزار»، «تستر لنگی شفت ابزار»، «دستگاه کنترل قطر فرز»، «اندازهگیری قطر ابزار برش با لیزر» و «کنترل ابزار CNC» در جستوجوی کاربران صنعتی اهمیت دارند. این دسته دو راهکار متفاوت INSIZE را دربر میگیرد: تستر مکانیکی لنگی ساقه مدل 4771 و دستگاه لیزری اندازهگیری قطر و لنگی ابزار مدل TLP-QT01.
این دو محصول را نباید بهعنوان یک دستگاه واحد یا جایگزین مستقیم یکدیگر در نظر گرفت. مدل 4771 برای بررسی لنگی شعاعی ساقه، کولت و ابزار در آرایش مکانیکی همراه با ساعت اندازهگیری طراحی شده است؛ TLP-QT01 قطر، لنگی و گردی ابزار را با روش لیزری و در محدودهٔ مشخص اندازهگیری میکند. انتخاب به نوع ابزار، محدودهٔ قطر، دقت لازم، تعداد دفعات بازرسی، نحوهٔ ثبت داده و شکل فرایند تولید بستگی دارد.
تستر لنگی ساقه 4771 برای سنجش لنگی شعاعی ساقه، کولت و ابزارهای برشی استفاده میشود. در این روش، قطعه روی مجموعهٔ نگهدارنده قرار میگیرد و با چرخاندن کنترلشدهٔ آن، تغییرات خواندهشده روی ساعت اندازهگیری مشاهده میشود. هدف از این بررسی، ارزیابی میزان خارجمرکزی یا تغییر شعاعی در سطح موردنظر نسبت به محور دوران مجموعه است. کاربرد دستگاه میتواند کنترل اولیهٔ ابزار یا کولت، بررسی پس از نصب ابزار در نگهدارنده و مقایسهٔ وضعیت قبل و بعد از تمیزکاری یا تعویض قطعات باشد.
طبق کاتالوگ INSIZE، مدلهای خانوادهٔ 4771 برای مخروطهای BT30، BT40 و BT50 عرضه میشوند و دقت اعلامشدهٔ هر نسخه ۱ میکرومتر است. کد کامل سفارش اهمیت دارد: 4771-30 متناظر با BT30، 4771-40 برای BT40 و 4771-50 برای BT50 معرفی شدهاند. در دادهٔ محصول فروشگاه، نام پایهٔ 4771 آمده است؛ بنابراین پیش از ثبت سفارش باید نسخهٔ مخروطی موردنیاز و اقلام همراه را تأیید کنید. منابع سازنده از ساقهٔ استاندارد همراه و امکان تهیهٔ جداگانهٔ ساعت اندازهگیری و پایهٔ مغناطیسی بهعنوان متعلقات اختیاری نام میبرند. محتویات دقیق بستهٔ عرضهشده باید در پیشفاکتور روشن باشد.
روش مکانیکی برای واحدهایی مناسب است که میخواهند کنترل لنگی را در ایستگاه ابزارسازی، تعمیرگاه یا کنار فرایند آمادهسازی ابزار انجام دهند. نتیجه به روش بستن ابزار، تمیزی مخروط و سطوح تماس، وضعیت ساعت، نیروی تماس نوک ساعت و تکرارپذیری چرخاندن بستگی دارد. تمیزکردن ساقه و نگهدارنده پیش از آزمون اهمیت دارد؛ براده یا آلودگی میان سطوح میتواند نتیجه را تغییر دهد. آزمون باید مطابق روش کاری ثابت انجام شود و نیروی بیش از حد یا ضربه به ساعت اندازهگیری وارد نشود.
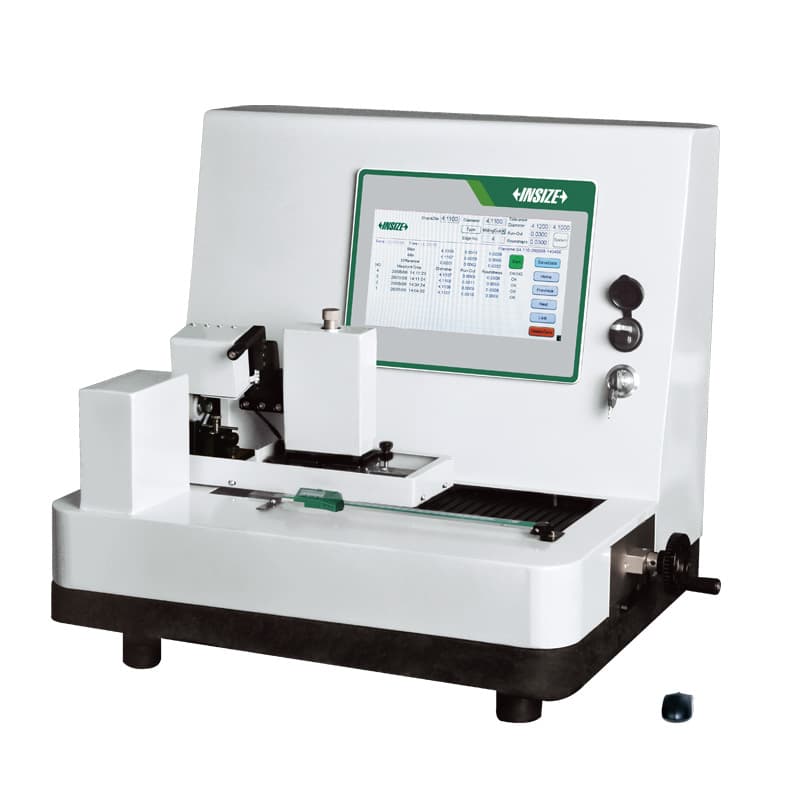
INSIZE TLP-QT01 با عنوان رسمی Laser Measuring Instrument for Tool Diameter/Runout معرفی شده است. این ابزار برای اندازهگیری لیزری قطر و لنگی ابزار و همچنین ارزیابی گردی در بازهٔ اعلامشده به کار میرود. سازنده محدودهٔ اندازهگیری ۰٫۲ تا ۲۵ میلیمتر را ذکر میکند و دقت اندازهگیری قطر را ±۲ میکرومتر، دقت اندازهگیری لنگی را ±۲ میکرومتر و دقت گردی را ±۳ میکرومتر اعلام کرده است. این مشخصات به همین مدل و شرایط تعریفشده از سوی سازنده مربوط است؛ نباید آنها را به خانوادهٔ 4771 یا تمام ابزارها و شرایط اندازهگیری تعمیم داد.
در کاربردهای کنترل فرز انگشتی، مته و ابزارهای استوانهای کوچک، اندازهگیری قطر بدون تکیه بر تماس مستقیم فک کولیس میتواند برای بازرسیهای پرتکرار جذاب باشد. بررسی لنگی نیز برای تشخیص نامتقارنی یا خطای شعاعی در بخش اندازهگیریشده اهمیت دارد. بااینحال کاربر باید پیش از خرید، شکل سطح، روکش ابزار، قطر، طول قابلدسترسی، محدودهٔ کاری، نحوهٔ نگهداری قطعه و خروجی موردنیاز را با دستورالعمل دستگاه تطبیق دهد. صفحهٔ رسمی محصول در حال حاضر مشخصات کلی فوق را ارائه میکند؛ برای جزئیات نصب، نرمافزار، اقلام همراه و چرخهٔ اندازهگیری باید مستندات کامل همان نسخه و پیشنهاد فنی فروشنده بررسی شود.
اندازهگیری قطر، لنگی و گردی سه کمیت متفاوتاند. قطر اندازهٔ عرض ابزار در مقطع مورد سنجش است. لنگی بیانگر تغییر موضع سطح هنگام دوران نسبت به محور مرجع است. گردی به شکل مقطع دایرهای مربوط میشود و با لنگی یکی نیست، زیرا لنگی علاوه بر فرم سطح میتواند از خطای محور یا بستن قطعه نیز تأثیر بگیرد. بنابراین هنگام تعریف کنترل کیفیت، مشخص کنید کدام مشخصه روی نقشه یا دستور کار الزام شده است؛ دستگاهی که یک کمیت را اندازه میگیرد، لزوماً برای تأیید تمام مشخصههای هندسی کافی نیست.
| ویژگی | INSIZE 4771 | INSIZE TLP-QT01 |
|---|---|---|
| روش اصلی | مکانیکی، با نگهدارنده و ساعت اندازهگیری | اندازهگیری لیزری |
| کاربرد شاخص | کنترل لنگی شعاعی ساقه، کولت و ابزار | اندازهگیری قطر ابزار، لنگی و گردی |
| محدوده یا نسخهها | نسخههای مخروطی BT30، BT40 و BT50 | قطر ۰٫۲ تا ۲۵ میلیمتر |
| دقت اعلامشده | ۱ میکرومتر برای نسخههای فهرستشده در کاتالوگ | قطر ±۲، لنگی ±۲ و گردی ±۳ میکرومتر |
| نکتهٔ خرید | کد کامل مخروط، ساعت و پایهٔ همراه را بررسی کنید | تطبیق ابعاد ابزار و روش اندازهگیری با دستورالعمل لازم است |
این مقایسه به معنی برتری مطلق یک گزینه نیست. اگر نیاز اصلی بررسی سریع لنگی ساقه یا مجموعهٔ کولت با ساختار ساده و مکانیکی است، 4771 میتواند انتخاب مرتبط باشد. اگر اندازهگیری قطر و ارزیابی لنگی/گردی ابزار در محدودهٔ کوچک موردنیاز است و فرایند با روش لیزری دستگاه هماهنگ است، TLP-QT01 را بررسی کنید. برای ابزارهای بزرگتر از ۲۵ میلیمتر یا ساقههایی با استاندارد مخروطی مشخص، دامنهٔ TLP-QT01 را با نیاز خود تطبیق دهید و برای 4771 نسخهٔ درست BT را انتخاب کنید.
وقتی ابزار یا نگهدارنده نسبت به محور دوران انحراف داشته باشد، دندانهها ممکن است بار یکسانی دریافت نکنند. پیامد احتمالی آن سایش ناهمگون، لبپریدگی زودتر، ارتعاش، صدای غیرعادی، کیفیت سطح ضعیف و تغییر ابعاد قطعه است. در ابزارهای چندلبه، لنگی میتواند سبب شود یک لبه سهم بیشتری از برادهبرداری را بر عهده بگیرد. کنترل منظم لنگی به تشخیص بعضی مشکلات مونتاژ و نگهداری کمک میکند؛ با این حال علت هر عیب ماشینکاری را نمیتوان فقط به لنگی نسبت داد و باید ابزار، کولت، اسپیندل، روش بستن و شرایط برش را در کنار هم بررسی کرد.
اندازهگیری قطر نیز برای اطمینان از ابعاد ابزار و انطباق آن با نیاز فرایند مفید است. قطر ابزار ممکن است در اثر سنگزنی مجدد، سایش، پوشش یا انتخاب نسخهٔ نادرست با مقدار مورد انتظار متفاوت باشد. ثبت قطر در بازرسی ورودی یا پس از بازسازی میتواند به تصمیمگیری دربارهٔ استفاده، جبرانسازی یا تعویض ابزار کمک کند. در تولید پرتعداد، داشتن روش پایدار و ثبت نتایج میتواند مقایسهٔ ابزارها و تحلیل روند را آسانتر کند؛ اما این کار مستلزم تعریف شناسهٔ ابزار، محل اندازهگیری، دمای قطعه و رویهٔ نگهداری داده است.
یک روش اندازهگیری قابل استفاده در تولید باید روشن کند قطعه چگونه تمیز و مهار میشود، محل آزمون کجاست، محور مرجع چگونه تعریف میشود، ابزار چند دور میچرخد و کدام مقدار ثبت میشود. در تستر مکانیکی، ساعت باید سالم و مناسب محدودهٔ اندازهگیری باشد و نوک آن با تماس درست روی سطح قرار گیرد. چرخاندن باید آرام و یکنواخت انجام شود. برای تشخیص تغییرپذیری، آزمون را با اپراتور یا نوبتهای مختلف تکرار کنید و از ثابت ماندن نحوهٔ بستن اطمینان حاصل کنید.
در دستگاه لیزری، دستورالعمل سازنده برای همراستایی، موقعیت ابزار، سطح اندازهگیری و شرایط محیطی را دنبال کنید. سطح روغنی، گردوغبار یا براده میتواند بر اندازهگیری یا عبور پرتو اثر بگذارد. از روی تصویر یا عدد خروجی نتیجهگیری خارج از مشخصات تعریفشده نکنید. برای کنترل مستمر، دستگاه را با قطعهٔ مرجع یا روش مورد تأیید سازمان بررسی و وضعیت کالیبراسیون را ثبت کنید. در صورت مشاهدهٔ اختلاف بین دستگاهها، پیش از تنظیم ماشین، روش مرجع، بستن قطعه و وضعیت کالیبراسیون را بازبینی کنید.
پریستتر برای تعیین طول و قطر ابزار و آمادهسازی آفست CNC به کار میرود. سیستم بینایی ابزار برش مانند TLP-D150 برای مشاهده و اندازهگیری تصویری پروفیل و هندسهٔ لبه طراحی شده است. 4771 و TLP-QT01 نیز بهترتیب راهکارهای کنترل مکانیکی لنگی و سنجش لیزری قطر/لنگی/گردیاند. این تجهیزات ممکن است در یک واحد ابزارسازی کنار هم استفاده شوند، اما کاربرد یکسان ندارند. پیش از خرید، مشخص کنید مسئلهٔ اصلی شما تنظیم ابزار روی ماشین، کنترل هندسهٔ لبه، یا اندازهگیری قطر و لنگی ساقه است.
یکی از خطاهای متداول، مقایسهٔ قرائت دو دستگاه بدون توجه به تفاوت روش و محل تماس است. ممکن است یک روش قطر را در یک مقطع و روش دیگر را در نقطهای متفاوت اندازه بگیرد؛ اگر ابزار مخروطی، چندپله یا دارای پوشش باشد، نتیجهها قابل قیاس مستقیم نیستند. محل اندازهگیری را در دستور کار مشخص کنید و در آزمونهای بعدی همان نقطه را تکرار کنید. همچنین ابزار را با قطعهٔ مشابه یا نسخهای با قطر نزدیک جایگزین نکنید، اگر تصمیم خرید بر اساس تلرانس دقیق انجام میشود؛ نمونهٔ واقعی بهترین راه ارزیابی تناسب دستگاه است.
خطای دیگر، یکی دانستن لنگی ابزار آزاد با لنگی مجموعهٔ ابزار و نگهدارنده است. وقتی ابزار داخل کولت یا هولدر بسته میشود، خطاهای هر جزء و نحوهٔ بستن میتوانند در نتیجهٔ نهایی مشارکت کنند. بنابراین اگر مسئله در ماشین CNC دیده میشود، کنترل جداگانهٔ ساقه و کنترل مجموعهٔ مونتاژشده میتوانند پاسخهای متفاوت اما مکمل بدهند. پیش از اصلاح آفست یا تعویض ابزار، مشخص کنید اندازهگیری روی کدام پیکربندی انجام شده است. گشتاور بستن، تمیزی مخروط، وضعیت کولت و فرسودگی سطوح تماس را هم بررسی کنید.
تغییر دما نیز در قطعات دقیق و محیطهای کنترلنشده نباید نادیده گرفته شود. اگر ابزار تازه از محیط گرم یا سرد وارد ایستگاه اندازهگیری شده، اجازه دهید شرایط آن با محیط پایدار شود و سپس طبق رویهٔ داخلی اندازهگیری کنید. از لمس طولانی سطوح حساس با دست برهنه اجتناب کنید و ابزار را بدون فشار یا ضربه روی نگهدارنده قرار دهید. برای اندازهگیریهای نزدیک به حدود تلرانس، چند قرائت تکراری بگیرید و پراکندگی را ثبت کنید؛ یک عدد منفرد همیشه تصویر کاملی از پایداری فرایند نمیدهد.
در نهایت، هدف خرید ابزار اندازهگیری نباید صرفاً رسیدن به کوچکترین عدد دقت در بروشور باشد. سه پرسش عملی مهمترند: آیا کمیت موردنیاز واقعاً اندازهگیری میشود؟ آیا قطعه در فیکسچر دستگاه شما درست قرار میگیرد؟ آیا کارکنان میتوانند روش را هر بار یکسان اجرا و سوابق را قابل ردیابی نگه دارند؟ پاسخ مستند به این پرسشها، ریسک خرید نامتناسب را کاهش میدهد و کمک میکند میان تستر مکانیکی 4771، ابزار لیزری TLP-QT01 یا راهکار دیگری انتخاب آگاهانهتری داشته باشید.
INSIZE این خانواده را برای اندازهگیری لنگی شعاعی ساقه، کولت و ابزارهای برشی معرفی میکند. برای کاربرد دقیق، روش بستن و سطحی که باید اندازهگیری شود را با دستورالعمل دستگاه تطبیق دهید.
این پسوندها به نسخههای مخروطی BT30، BT40 و BT50 مربوطاند. هنگام سفارش کد کامل را اعلام کنید؛ نام کلی 4771 برای تعیین نگهدارندهٔ سازگار کافی نیست.
کاتالوگ سازنده برای نسخههای یادشده دقت ۱ میکرومتر درج کرده است. نتیجهٔ واقعی همچنان به ساعت و متعلقات، نصب، تمیزی سطوح و روش اجرا وابسته است.
محدودهٔ قطر اعلامشده برای TLP-QT01 برابر ۰٫۲ تا ۲۵ میلیمتر است. دقت قطر و لنگی ±۲ میکرومتر و دقت گردی ±۳ میکرومتر اعلام شده؛ این اعداد را با تلرانس و روش کنترل خود مقایسه کنید.
خیر. هرکدام مشخصهٔ هندسی متفاوتی را بیان میکنند. در نقشه یا برنامهٔ کنترل بررسی کنید کدام مشخصه الزام شده و آیا به یک یا چند روش اندازهگیری نیاز دارید.
اگر کاربرد شما سنجش مکانیکی لنگی ساقه یا کولت است، نسخهٔ مناسب 4771 را بررسی کنید. اگر قطر، لنگی و گردی ابزار در محدودهٔ ۰٫۲ تا ۲۵ میلیمتر مدنظر است، TLP-QT01 را ارزیابی کنید. نمونهٔ واقعی و تلرانس را برای تأیید نهایی به تأمینکننده ارائه دهید.
برای کنترل ابزارهای برش، INSIZE 4771 و TLP-QT01 دو مسیر مکمل با اصول متفاوت هستند: تستر 4771 لنگی شعاعی ساقه، کولت و ابزار را با ساختار مکانیکی کنترل میکند و در نسخههای BT30، BT40 و BT50 با دقت اعلامشدهٔ ۱ میکرومتر عرضه میشود؛ TLP-QT01 وسیلهٔ لیزری اندازهگیری قطر و لنگی ابزار در محدودهٔ ۰٫۲ تا ۲۵ میلیمتر است و دقتهای اعلامشدهٔ قطر/لنگی ±۲ و گردی ±۳ میکرومتر دارد. برای انتخاب درست، نوع ابزار، کمیت موردنیاز، قطر، استاندارد نگهدارنده، تلرانس و اقلام همراه را مشخص کنید. جهت دریافت قیمت و مشاورهٔ فنی در ایران، کد دقیق محصول و نمونهٔ کاربرد خود را برای کارشناسی اعلام کنید.