

 ناموجود
در حال بارگذاری صفحه
ناموجوددر ساخت و تیزکاری ابزارهای برشی، دیدن لبه بهتنهایی کافی نیست؛ باید بتوان شکل، زاویه، ابعاد و وضعیت سایشی آن را با روشی قابل تکرار بررسی کرد. سیستم اندازهگیری بینایی ابزار برش برای همین کار طراحی شده است: تصویر بزرگنماییشدهای از هندسهٔ ابزار را ثبت میکند و امکان اندازهگیری اپتیکی و مقایسهٔ پروفیل را در اختیار اپراتور میگذارد. اگر به دنبال «دستگاه اندازهگیری ابزار برش»، «دستگاه اندازهگیری ابزار فرز»، «سیستم بینایی ابزارهای برشی» یا «دستگاه کنترل هندسهٔ مته» هستید، این دسته برای تجهیزاتی است که ابزار را با تصویربرداری و نرمافزار بررسی میکنند، نه صرفاً طول ابزار را برای نصب روی اسپیندل تنظیم میکنند.
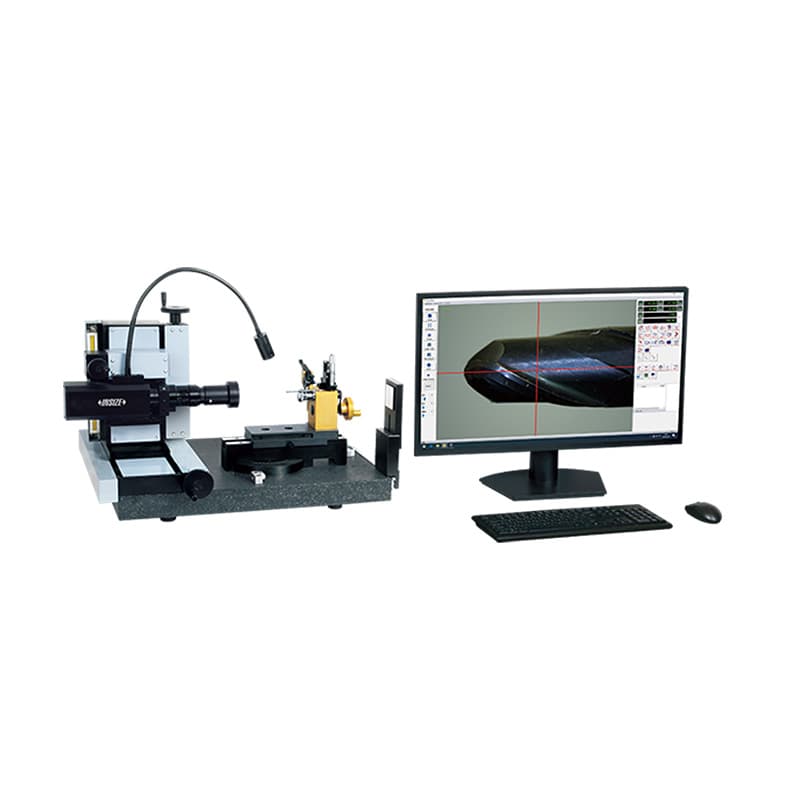
در این صفحه، محصول INSIZE TLP-D150 عرضه شده است. سازنده آن را Cutting Tools Vision Measuring System معرفی میکند. عنوان فارسی روشن و فنی این محصول «سیستم اندازهگیری بینایی ابزارهای برشی اینسایز مدل TLP-D150» است. در گفتار بازار ایران ممکن است نامهایی مانند دستگاه اندازهگیری تصویری ابزار، دستگاه کنترل ابزار فرز و مته، سیستم اندازهگیری اپتیکی ابزار تراش یا دستگاه اندازهگیری پروفیل ابزار هم به کار برود. این عبارتها برای پیدا کردن راهکار مرتبط مفیدند، اما باید توجه داشت که عنوان دقیق و کارکرد اصلی دستگاه، اندازهگیری و بازرسی بینایی ابزار برش است.
ابزارهای برادهبرداری، از جمله مته، فرز، قلاویز، برقو، تیغه و ابزارهای فرمدار، هندسهای دارند که مستقیماً بر کیفیت سطح، دقت قطعه، عمر ابزار و ایمنی فرایند اثر میگذارد. لبهٔ کند یا لبپریده، زاویهٔ نامناسب، اختلاف در پروفیل یا تغییر شکل پس از سنگزنی میتواند باعث افزایش نیروی برش، ارتعاش، پلیسه، شکست ابزار و قطعهٔ خارج از تلرانس شود. ابزار اندازهگیری بینایی امکان میدهد بخشهایی از هندسه را روی تصویر بزرگشده ارزیابی کنید و در صورت نیاز، تصویر یا داده را برای بررسی بعدی ذخیره کنید.
کاربردهای متداول چنین سامانهای شامل کنترل ابزار هنگام تحویل از تولیدکننده، بازرسی ابزار پس از سنگزنی مجدد، مقایسهٔ دو ابزار از یک بچ، مستندسازی تغییرات لبه، کنترل ابزارهای خاص و بررسی پروفیل ابزار در واحد کنترل کیفیت است. در کارگاه ابزارسازی، سازنده میتواند پروفیل یک ابزار فرمدار را با نقشه یا فایل CAD مقایسه کند. در واحد تعمیر و نگهداری، اپراتور میتواند تصویر لبه را پیش و پس از تیزکاری ثبت کند. در آزمایشگاه اندازهشناسی، دستگاه میتواند بخشی از فرایند ارزیابی ابعادی باشد؛ مشروط بر آنکه روش اندازهگیری، کالیبراسیون، شرایط قطعه و عدمقطعیت برای نیاز واقعی مجموعه تعریف شده باشد.
در معرفی INSIZE برای TLP-D150، بازرسی فرزها، متهها و ابزارهای فرمدار غیراستاندارد زیر نور سطحی، اندازهگیری پروفیل و ثبت خودکار پروفیل ابزارهای شیار مستقیم و مارپیچ ذکر شده است. سازنده همچنین به امکان واردکردن و صادرکردن فایل CAD، اندازهگیری دستی و خودکار، ثبت و مدیریت تصویر و داده، و بزرگنمایی برای مشاهدهٔ لبپریدگی و آثار سنگزنی اشاره میکند. این قابلیتها دستگاه را برای کنترل هندسه و بررسی بصری ابزار مناسب میکند؛ انتخاب آن برای هر کاربرد خاص باید با شکل قطعه، پارامتر مورد اندازهگیری و روش اجرایی کاربر تطبیق داده شود.
این اعداد به مشخصات سازنده مربوطاند و جایگزین بررسی شرایط نصب، کالیبراسیون و روش اندازهگیری در محل استفاده نیستند. «تفکیکپذیری ۱ میکرومتر» به معنی دقت یک میکرومتر نیست؛ دقت محور X/Y در مشخصات این مدل ۵ میکرومتر ذکر شده و تکرارپذیری ۲ میکرومتر است. بزرگنمایی نیز به اندازهٔ تصویر روی نمایشگر وابسته است و بهتنهایی معیار دقت دستگاه یا کوچکترین خطای قابل اندازهگیری نیست. برای پذیرش دستگاه در یک فرایند حساس، بهتر است آزمون عملکرد، استاندارد مرجع، تلرانس موردنیاز و شرایط محیطی را با تأمینکننده و مسئول اندازهشناسی هماهنگ کنید.
مقدار دقیق پارامترهای قابلاندازهگیری به نوع ابزار، فیکسچر، نور، زاویهٔ دید، نرمافزار و روش تعریفشده بستگی دارد. در بروشور TLP-D150، نمونههایی از اندازهگیریهای مرتبط با مته، فرز، قلاویز، تیغه و برقو آورده شده است؛ از جمله زوایای لبه و شیار، عرض و عمق شیار، گام، پخ، شعاع، پروفیل و بعضی مشخصههای لبه. فهرست قابلیتها را باید راهنمای کاربرد دانست، نه تضمین اینکه تمام پارامترهای هر ابزار بدون آمادهسازی یا فیکسچر مناسب قابلاندازهگیریاند.
برای مته، بررسی پروفیل نوک، لبهٔ عرضی، پخ، زاویهها و آثار سایش میتواند به ارزیابی وضعیت ابزار کمک کند. برای فرز انگشتی یا تیغهٔ فرز، زاویههای مرتبط با دندانه، شیار، عرض تیغه و پروفیل انتهایی موضوعات رایج بازرسیاند. در قلاویز، شکل دندانه، پخ و پروفیل رزوه اهمیت دارد؛ اما کنترل کامل رزوه ممکن است به ابزار، فیکسچر یا روش اختصاصی دیگری نیاز داشته باشد. برای برقو و ابزارهای فرمدار نیز پروفیل و هندسهٔ لبه میتوانند با نقشه یا نمونهٔ مرجع سنجیده شوند. پیش از خرید، بهتر است نمونهٔ واقعی ابزار خود را برای نمایش عملی و تأیید روش اندازهگیری در اختیار فروشنده یا کارشناس فنی قرار دهید.
در کنترل سایش، ثبت تصویری از لبه میتواند روند تغییر را قابل مشاهده کند. با این حال «دیدن لبپریدگی» با «اندازهگیری کمی سایش» یکسان نیست. برای اندازهگیری قابل اتکا باید محل مرجع، نور، بزرگنمایی، فوکوس، نحوهٔ قرارگیری ابزار و تعریف معیار قبولی ثابت بماند. اگر قرار است تصمیم توقف تولید بر اساس مقدار سایش گرفته شود، معیار تصویری باید اعتبارسنجی شود و در صورت نیاز با روش مکمل یا استاندارد داخلی کارگاه تطبیق یابد. مقایسهٔ عکسها بدون شرایط تصویربرداری یکسان میتواند برداشت اشتباه ایجاد کند.
نامهای نزدیک در این حوزه گاهی با هم اشتباه گرفته میشوند. میکروسکوپ ابزار برش عمدتاً برای مشاهدهٔ بزرگنماییشده و بررسی شکل یا وضعیت لبه استفاده میشود؛ سامانهٔ اندازهگیری بینایی، علاوه بر تصویر، ابزارهای اندازهگیری و تحلیل نرمافزاری و در این مدل قابلیت مقایسهٔ پروفیل و کار با CAD را دربر میگیرد. با این حال انتخاب میان آنها به سطح اندازهگیری مورد انتظار، ابزارهای نرمافزاری، روش کنترل و بودجه بستگی دارد. برای بازرسی سادهٔ بصری، ممکن است میکروسکوپ کافی باشد؛ برای اندازهگیری تصویری ساختاریافته و مستندسازی، دستگاه بینایی میتواند مناسبتر باشد.
پریستتر ابزار وظیفهٔ دیگری دارد: طول و قطر ابزار را برای تنظیم و آفستگذاری پیش از نصب در ماشینابزار مشخص میکند. در پریستتر، هدف اصلی آمادهسازی ابزار برای فرایند CNC است، نه بررسی کامل پروفیل و زوایای ابزار. سیستم TLP-D150 در طبقهٔ سیستم اندازهگیری بینایی ابزار برش قرار میگیرد، نه پریستتر. همچنین دستگاه بازرسی ابزار جایگزین دستگاه مختصات سهبعدی، پروفایلپروژکتور عمومی، کولیس یا میکرومتر برای هر نوع اندازهگیری نیست؛ روش مناسب به هندسه و تلرانس موردنیاز بستگی دارد.
در جستوجوی فارسی، کاربر ممکن است عبارتهایی مانند «پریستتر ابزار برش»، «دستگاه تنظیم ابزار CNC»، «میکروسکوپ اندازهگیری ابزار»، «دستگاه تصویری اندازهگیری ابزار» یا «دستگاه کنترل ابزار فرز» را کنار هم ببیند. هنگام انتخاب، به جای تکیه بر شباهت نامها، این پرسش را مطرح کنید: آیا هدف من تنظیم آفست ابزار روی دستگاه CNC است، مشاهدهٔ لبه است، یا اندازهگیری هندسه و مقایسهٔ پروفیل؟ پاسخ، نوع تجهیز را مشخص میکند.
در اندازهگیری تصویری، کیفیت تصویر تنها به دوربین و بزرگنمایی وابسته نیست. نور سطحی برای آشکارکردن جزئیات سطح و برخی نشانههای سنگزنی مفید است و نور کانتوری میتواند مرز و سایهٔ پروفیل را برای مشاهدهٔ شکل خارجی برجسته کند. TLP-D150 بنا بر مشخصات رسمی از نور سطحی و کانتوری LED قابل تنظیم و نور عمومی بهره میبرد. اپراتور باید نور و فوکوس را طوری تنظیم کند که مرز لبه واضح باشد و بازتاب شدید، سایهٔ اضافی یا اشباع تصویر باعث جابهجایی ظاهری لبه نشود.
فیکسچر نیز تعیین میکند ابزار چگونه قرار بگیرد و آیا در اندازهگیری جابهجا میشود یا میچرخد. قطر، طول، شکل ساقه، تعداد شیارها و محل بررسی بر انتخاب گیره اثر میگذارند. بروشور دستگاه به گیرههای همراه و گزینههای فیکسچر اشاره دارد؛ جزئیات اقلام همراه، نوع گیرهٔ مناسب، ظرفیت قطعه و هر گزینهٔ سفارشی باید هنگام استعلام برای سفارش مشخص شود. از آنجا که ابزارهای فرمدار و ابزارهای کوچک یا بلند شرایط متفاوتی دارند، صرف دانستن محدودهٔ X/Y برای قضاوت دربارهٔ قابلیت نگهداری همهٔ آنها کافی نیست.
محدودهٔ اندازهگیری ۱۵۰ × ۶۰ میلیمتر، دقت ۵ میکرومتر و تکرارپذیری ۲ میکرومتر برای مقایسهٔ اولیهٔ گزینهها مفید است؛ اما تناسب دستگاه با یک خط تولید یا آزمایشگاه تنها از روی این چند عدد تعیین نمیشود. معیار درست، آزمون روی قطعهٔ واقعی و بررسی توانایی اندازهگیری همان پارامتر با همان تلرانس و روش کاری است.
روش بینایی، اندازهگیری را بدون تماس مستقیم حسگر با لبه انجام میدهد؛ بنابراین برای مشاهدهٔ بخشهای ظریف، ثبت تصویر، مقایسهٔ پروفیل و مستندسازی بازرسی مزیت دارد. نرمافزار و تصویر به اپراتور کمک میکند محل اندازهگیری را ببیند و نتیجه را در کنار شکل ابزار بررسی کند. ذخیرهٔ داده و تصویر همچنین امکان ایجاد سابقه برای ابزار یا بچ تولید را فراهم میآورد، به شرط آنکه شناسهگذاری و رویهٔ ثبت در سازمان تعریف شده باشد.
این مزایا جایگزین روش اندازهشناسی معتبر نیستند. شرایط سطح، بازتاب، آلودگی، لبپریدگی نامنظم، موقعیت قطعه، انتخاب لبهٔ مرجع و مهارت اپراتور میتوانند بر نتیجه اثر بگذارند. اندازهگیری بصری زمانی ارزشمند است که دستورالعمل کاری قابل تکرار وجود داشته باشد و دستگاه با قطعات مرجع یا روش مناسب کنترل شود. برای کاربردهای حساس، برنامهٔ کالیبراسیون و ارزیابی عدمقطعیت را با مسئول کیفیت تدوین کنید.
برای حفظ پایداری تصویر و اندازهگیری، دستگاه را روی سطح محکم و تراز نصب کنید و تا حد امکان از ضربه و ارتعاش ناشی از ماشینآلات مجاور دور نگه دارید. لنز، شیشه و سطح نگهدارنده باید طبق دستورالعمل سازنده تمیز شوند؛ استفاده از دستمال یا مادهٔ نامناسب ممکن است به پوشش اپتیکی آسیب بزند. قطعهٔ برادهدار یا روغنی را پیش از قرار دادن روی میز پاک کنید و از فشار دادن ابزار بر لبهٔ حساس آن خودداری کنید.
اپراتور باید پیش از اندازهگیری، نور، فوکوس، بزرگنمایی، مرجع و روش قرارگیری قطعه را کنترل کند. برای مقایسهٔ دورهای، تصویر را با پارامترهای ثابت تهیه کنید و فایل را با کد ابزار، تاریخ، شمارهٔ بچ و وضعیت تیزکاری ذخیره کنید. نسخهٔ پشتیبان از دادهها و فایلهای CAD را در محل امن نگه دارید. دستورالعمل بهرهبرداری رسمی INSIZE را برای نصب، ایمنی، روشن و خاموش کردن و نگهداری دنبال کنید؛ دستگاه ساختار ضدانفجار ندارد و نباید در محیط حاوی گازهای قابل اشتعال استفاده شود.
برای خرید دستگاه اندازهگیری تصویری ابزار، پیش از استعلام قیمت مدل، مشخصات ابزارهای مورد استفاده و پارامترهای بازرسی را آماده کنید. درخواست خود را با کد TLP-D150 و پرسشهای فنی روشن مطرح کنید: چه فیکسچرهایی در سفارش موجودند؟ رایانه و نمایشگر در بستهبندی هستند یا باید جداگانه تهیه شوند؟ فایل CAD با چه قالبهایی پشتیبانی میشود؟ آموزش، نصب، خدمات و کالیبراسیون چگونه انجام میشود؟ برای ابزارهای نمونهٔ شما چه روشی پیشنهاد میشود؟ این موارد را در پیشفاکتور یا تأییدیهٔ فنی مکتوب کنید.
قیمت سیستم اندازهگیری بینایی ابزار برش میتواند با توجه به وضعیت واردات، موجودی، نرخ ارز، اقلام همراه، خدمات نصب و آموزش تغییر کند؛ بنابراین قیمت ثابت یا زمان تحویل را بدون استعلام روز نمیتوان قطعی اعلام کرد. صفحهٔ محصول را برای مشخصات مدل و دریافت مشاوره بررسی کنید و هنگام تماس، نوع ابزار، تلرانس و کاربرد خود را توضیح دهید تا پیشنهاد فنی با نیاز واقعی کارگاه یا آزمایشگاه هماهنگ باشد.
این دستگاه برای اندازهگیری و بازرسی بینایی ابزارهای برشی مانند فرز، مته و ابزارهای فرمدار معرفی شده است. اندازهگیری پروفیل، مشاهدهٔ لبه و قابلیتهای نرمافزاری برای بررسی هندسه و ثبت نتایج از کاربردهای آن هستند.
خیر. TLP-D150 سیستم اندازهگیری بینایی ابزار برش است. پریستتر معمولاً برای اندازهگیری طول و قطر ابزار و تنظیم آفست پیش از نصب در ماشینابزار استفاده میشود. این دو دستگاه هدف و روند کاری متفاوت دارند.
طبق مشخصات رسمی، دقت محورهای X/Y برابر ۵ میکرومتر، تفکیکپذیری ۱ میکرومتر و تکرارپذیری ۲ میکرومتر است. این سه اصطلاح با هم تفاوت دارند و نباید بزرگنمایی یا تفکیکپذیری را به جای دقت دستگاه در نظر گرفت.
سازنده بزرگنمایی ۲۰ تا ۲۴۰ برابر روی نمایشگر ۲۷ اینچی را اعلام کرده است. بزرگنمایی قابل مشاهده به تنظیم اپتیک و اندازهٔ نمایشگر وابسته است و بهتنهایی بیانگر دقت اندازهگیری نیست.
در معرفی سازنده، واردکردن و صادرکردن فایل CAD و مقایسهٔ پروفیل ذکر شده است. پیش از خرید، قالب فایل مورد استفادهٔ خود، نوع مقایسه و خروجی موردنیاز را در یک نمایش عملی با تأمینکننده بررسی کنید.
تصویر بزرگنماییشده میتواند برای مشاهده و ثبت لبپریدگی یا نشانههای سایش مفید باشد. اگر تصمیمگیری به مقدار عددی سایش وابسته است، روش، مرجع، نورپردازی و تکرارپذیری آن را برای ابزار واقعی اعتبارسنجی کنید.
نوع و ابعاد ابزار، پارامترهای مورد اندازهگیری، تلرانس، تعداد دفعات بازرسی، نیاز به گزارش یا CAD، فیکسچرهای لازم و محل نصب را اعلام کنید. این اطلاعات امکان بررسی فنی و ارائهٔ پیشنهاد دقیقتر را فراهم میکند.
INSIZE TLP-D150 یک سیستم اندازهگیری بینایی برای بازرسی ابزارهای برشی است که محدودهٔ X/Y برابر ۱۵۰ × ۶۰ میلیمتر، دقت ۵ میکرومتر، تکرارپذیری ۲ میکرومتر و بزرگنمایی اعلامشدهٔ ۲۰ تا ۲۴۰ برابر روی نمایشگر ۲۷ اینچی دارد. نور سطحی و کانتوری، اندازهگیری دستی و خودکار، ثبت تصویر و کار با پروفیل و فایل CAD از قابلیتهای معرفیشدهٔ آن هستند. برای انتخاب مطمئن، پارامتر واقعی موردنیاز و نمونهٔ ابزار را با مشخصات رسمی تطبیق دهید، دقت را از تفکیکپذیری جدا بدانید و دربارهٔ فیکسچر، اقلام همراه، نصب و خدمات در ایران استعلام بگیرید. برای مشاهدهٔ قیمت و جزئیات محصول، به صفحهٔ «سیستم اندازهگیری بینایی ابزار برش اینسایز مدل TLP-D150» مراجعه کنید.