

 ناموجود
ابزار Runout Testers اینسایز مدل 6577
قیمت ثبت نشده
ناموجود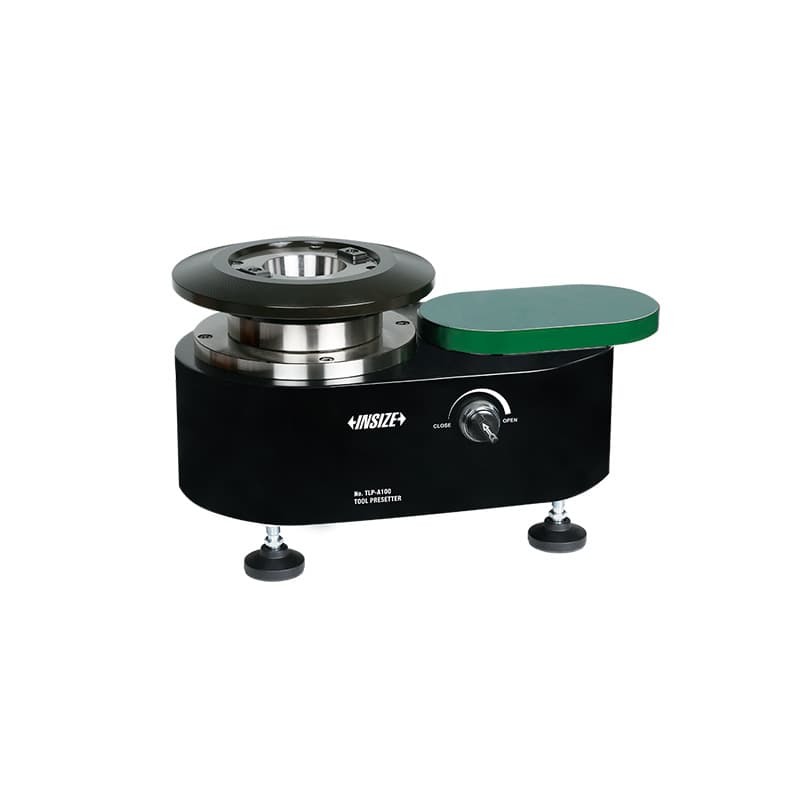 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
پریست ابزار یا Tool Presetter دستگاهی برای اندازهگیری و تنظیم ابزار برشی پیش از نصب روی ماشینابزار است. در بازار ایران عبارتهایی مانند دستگاه پیشتنظیم ابزار، پریستتر ابزار CNC، ابزارسنج خارج از ماشین، دستگاه اندازهگیری طول و قطر ابزار و Tool Setting دستگاه فرز برای این گروه استفاده میشوند. هدف پریستتر، تعیین طول، قطر یا موقعیت لبهٔ ابزار نسبت به یک مبناست تا دادهٔ لازم برای آمادهسازی ماشینکاری با خطای کمتر وارد کنترلر شود و زمان اندازهگیری روی اسپیندل کاهش یابد. در این دسته، مدلهای INSIZE شامل ISP-A350، ISP-B420/B420H و TLP-K400، TLP-P340B، TLP-400E، TLP-300H و TLP-A100 هستند. این مدلها از نظر اپتیکی یا مکانیکی بودن، ظرفیت ابزار، دقت، نگهدارندهٔ اسپیندل و گردش کار با یکدیگر فرق دارند؛ انتخاب باید از روی نوع ابزار و ماشین انجام شود، نه فقط عنوان «پریست».
پس از نصب ابزار برشی در هولدر، ماشین CNC برای اجرای مسیر ابزار به دادههایی مانند طول ابزار، شعاع یا قطر مؤثر و موقعیت نوک برنده نیاز دارد. این دادهها را میتوان با روشهای مختلف اندازه گرفت. دستگاه پریست ابزار، ابزار و هولدر را خارج از ماشین روی یک مرجع قرار میدهد و ابعاد یا موقعیت لبه را با حسگر، دوربین، مقیاس یا ساعت اندازهگیری میکند. مقدار بهدستآمده برای واردکردن در آفست یا آمادهسازی ابزار استفاده میشود. در نتیجه اپراتور میتواند پیش از بستن ابزار روی ماشین، مناسببودن آن را بررسی و اندازهٔ لازم را ثبت کند.
پریستتر خارج از ماشین (offline tool presetter) از ماشینکاری جداست و در ایستگاه آمادهسازی ابزار قرار میگیرد؛ ابزار در اسپیندل دستگاه CNC تنظیم نمیشود. این جداسازی میتواند زمان توقف ماشین را برای اندازهگیری کم کند، بهویژه در کارگاههایی که تعویض ابزار زیاد است. با این حال، نتیجه زمانی قابل استفاده است که مرجع اندازهگیری پریستتر با نقطهٔ مرجع ماشین و نوع هولدر سازگار باشد و انتقال آفست به کنترلر درست انجام شود. پریستتر بهتنهایی خطای ناشی از نصب بد هولدر، آلودگی مخروط، لقی اسپیندل یا انتخاب نادرست جدول ابزار را رفع نمیکند.
ابزار صفرکن (tool setter یا zero setter) معمولاً روی میز ماشین نصب میشود یا در چرخهٔ CNC بهعنوان مرجع تماس با نوک ابزار به کار میرود. پریستتر خارج از ماشین ابزار را روی دستگاه جداگانه اندازه میگیرد و داده را پیش از نصب در ماشین آماده میکند. این دو راهکار میتوانند مکمل هم باشند، اما کاربرد، نحوهٔ اتصال، تکرارپذیری و روش جبران خطا در آنها متفاوت است. اگر مسئلهٔ اصلی اندازهگیری طول ابزار در حین راهاندازی ماشین است، ابزار صفرکن ممکن است گزینهٔ مناسبتری باشد؛ اگر قصد آمادهسازی و بازرسی ابزار پیش از توقف یا نصب روی ماشین را دارید، پریستتر را بررسی کنید.
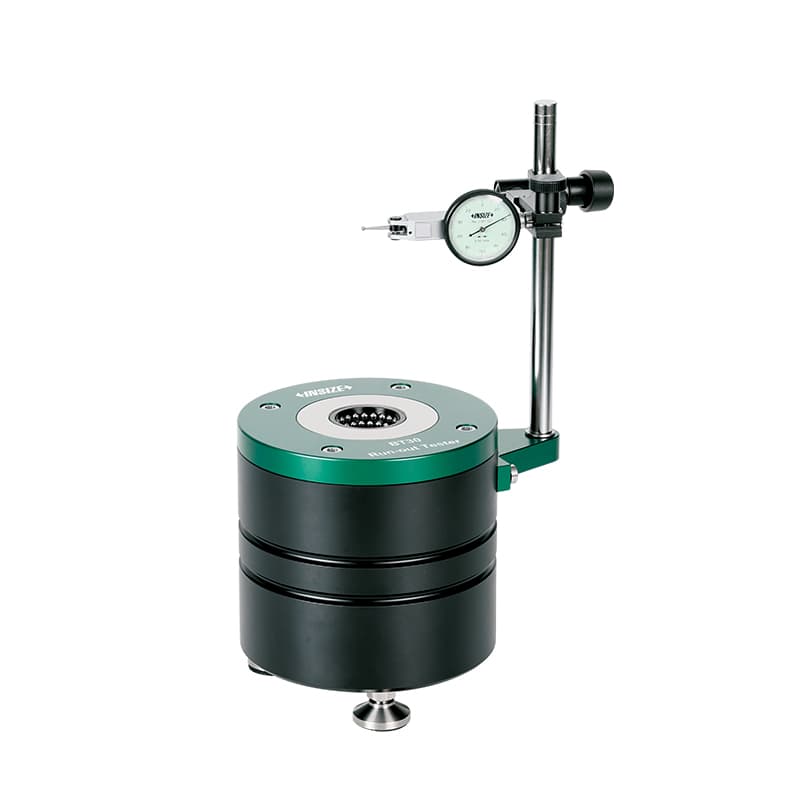
همچنین پریستتر را با میکروسکوپ ابزار برش، سیستم بینایی ابزار یا تستر لنگی شفت اشتباه نگیرید. برخی پریستترهای اپتیکی تصویر لبه را بزرگ میکنند و هندسهٔ تیغه را بررسی میکنند؛ مدلهای سادهتر با ساعت و مقیاس مکانیکی کار میکنند. ابزار تست لنگی برای سنجش حرکت شعاعی یا انحراف هنگام چرخش طراحی شده و هدف اصلی آن تعیین آفست طول و قطر ابزار نیست. هرچند این دو وسیله در بازرسی ابزار برشی مکمل یکدیگرند، نام و کارکردشان متفاوت است و باید متناسب با نوع اندازهگیری انتخاب شوند.
پریستتر مکانیکی میتواند از اسپیندل نگهدارنده، میلهٔ مرجع، مقیاس خطی، نمایشگر دیجیتال و ساعت اندیکاتور برای تعیین موقعیت محورها استفاده کند. در این نوع دستگاه، کاربر هولدر را روی مخروط مناسب قرار میدهد، ابزار را میچرخاند و نقاط موردنیاز را با ساعت یا خوانشگر پیدا میکند. طراحی مکانیکی معمولاً برای تنظیم طول و قطر ابزار در کارگاه ساده و قابلفهم است، اما نحوهٔ صفرکردن، کالیبراسیون، تکرار اندازهگیری و مهارت اپراتور اهمیت زیادی دارد.
پریستتر اپتیکی از دوربین، لنز و نورپردازی برای مشاهدهٔ لبهٔ برنده بهره میگیرد. تصویر ابزار روی نمایشگر نشان داده میشود و نرمافزار میتواند مختصات، فاصله، زاویه، شعاع یا شکل لبه را بررسی کند. در برخی مدلها تشخیص شکل ابزار، ثبت پارامتر، گزارشگیری یا انتقال داده نیز در دسترس است. این قابلیتها را به همهٔ مدلها تعمیم ندهید؛ برای مثال وجود دوربین و نرمافزار در سری ISP-B420 در بروشور سازنده مطرح است، ولی مدل TLP-300H یک پریستتر پایه با نمایشگر دیجیتال، ساعت و اسپیندل BT50 معرفی شده است. اگر داده باید مستقیماً وارد ماشین شود، نوع خروجی، قالب فایل و سازگاری کنترلر را برای همان پیکربندی کتبی بررسی کنید.
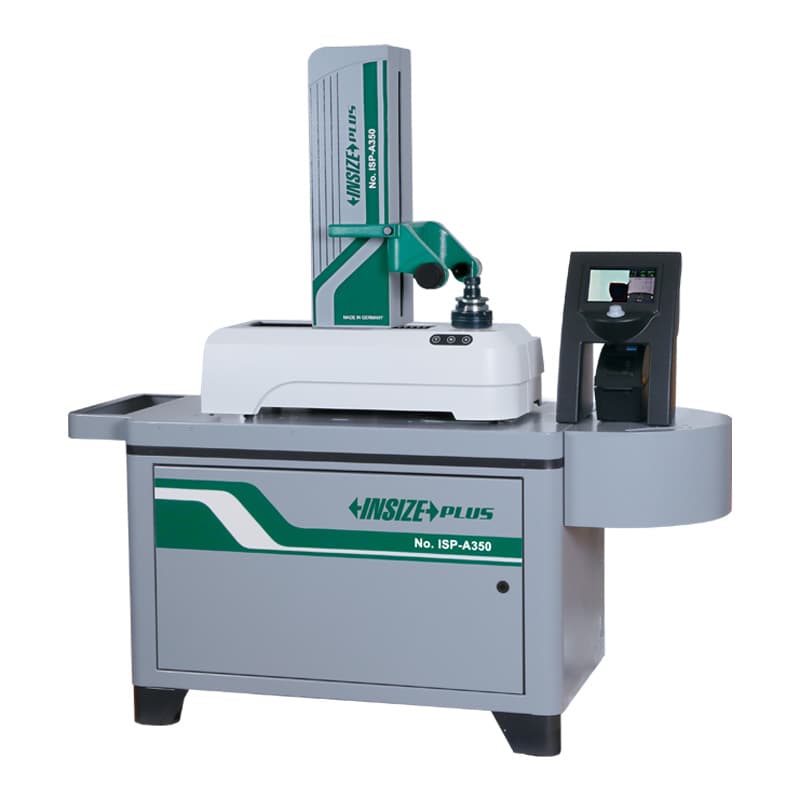
دادهٔ رسمی INSIZE برای ISP-A350 حداکثر قطر ابزار 320 میلیمتر در محور X و حداکثر ارتفاع 350 میلیمتر در محور Z را نشان میدهد. تکرارپذیری هر دو محور X و Z برابر 2 میکرومتر و تفکیکپذیری محورهای X/Z برابر 1 میکرومتر درج شده است. این مدل برای اندازهگیری اپتیکی لبهٔ ابزار در ظرفیت مشخص قابل بررسی است. در انتخاب آن به نوع هولدر، بزرگنمایی، محدودهٔ دید، شیوهٔ تنظیم نور، نمایش داده و فضای نصب توجه کنید؛ مشخصههای مدل ISP-A350 را به ISP-B420 یا TLP-P340B تعمیم ندهید. مشخصات رسمی ISP-A350.
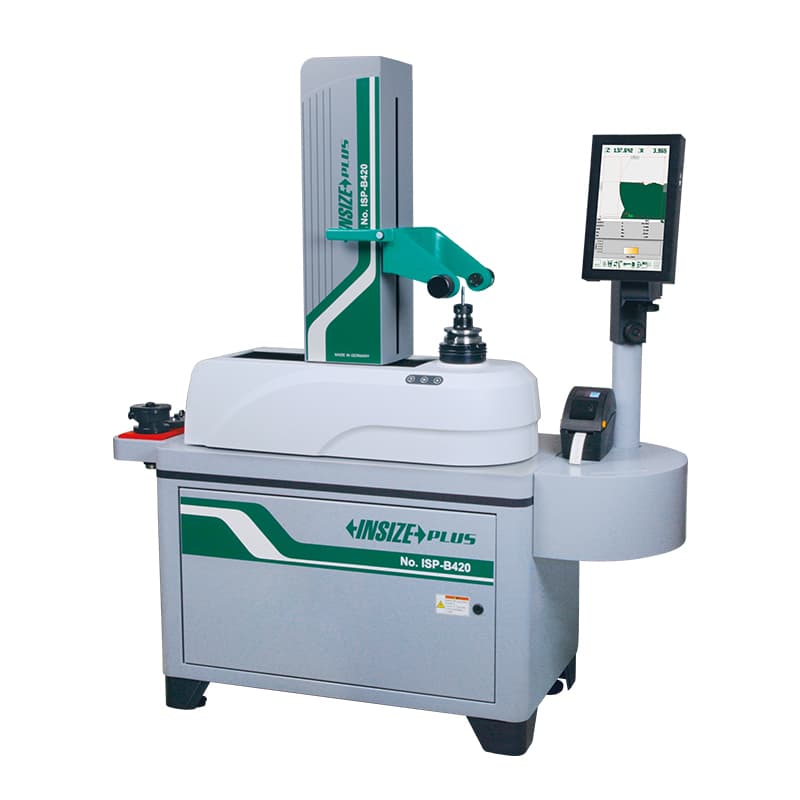
بروشور رسمی ISP-B420 بر بررسی، پیشتنظیم و اندازهگیری ابزار برشی و تشخیص خودکار شکل لبه تأکید میکند. این پیکربندی از دوربین CCD با لنز تلهسنتریک و نورپردازی LED استفاده میکند و در بروشور، مجموعهای از شکلهای تیغهٔ آماده، حالتهای اندازهگیری مطلق، نسبی و افزایشی و ذخیره یا چاپ پارامترهای ابزار ذکر شده است. برای ISP-B420 بیشینهٔ قطر ابزار 420 میلیمتر، محدودهٔ گیج کلیکی 100 میلیمتر، تفکیکپذیری 1 میکرومتر و تکرارپذیری X/Z برابر 2 میکرومتر در معرفی فنی سازنده درج شده است. نسخههای B420 و B420H ممکن است از نظر ارتفاع Z یا پیکربندی تفاوت داشته باشند؛ کد کامل را از کاتالوگ همان سری و پیشنهاد فروش تطبیق دهید. بروشور رسمی ISP-B420.
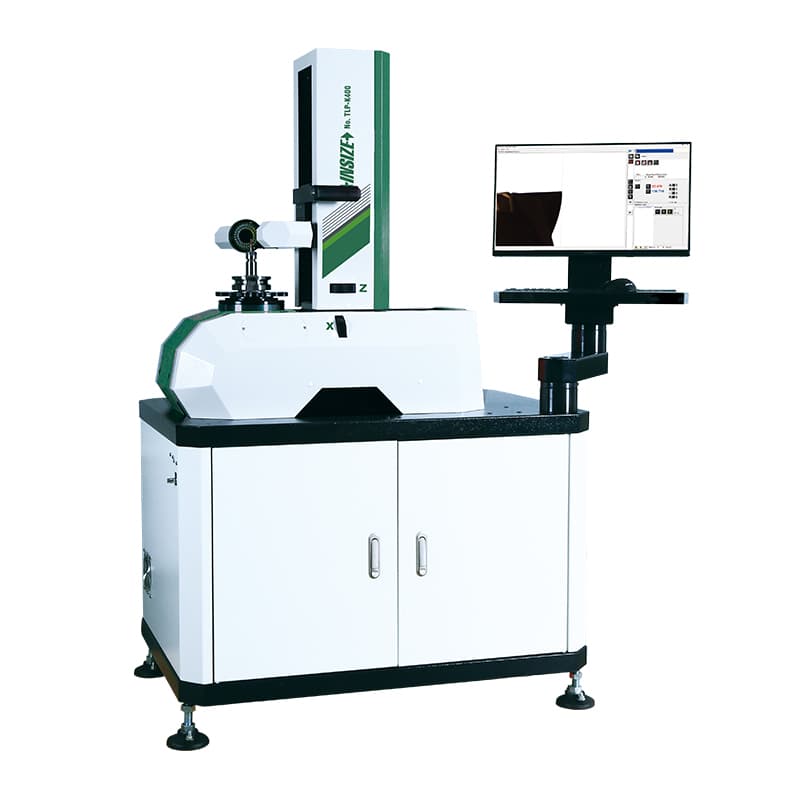
در مشخصات رسمی TLP-K400 حداکثر قطر ابزار در محور X برابر 400 میلیمتر، حداکثر ارتفاع Z برابر 400 میلیمتر، تکرارپذیری دو محور 2 میکرومتر و تفکیکپذیری X/Z برابر 1 میکرومتر ثبت شده است. عنوان سازنده آن را Basic Type معرفی میکند؛ بنابراین پیش از مقایسه با مدلهای دارای پردازش تصویر یا نمایشگر بزرگ، امکانات همراه و روش خوانش را بررسی کنید. ظرفیت هندسی بزرگتر بهتنهایی نشاندهندهٔ قابلیت اپتیکی یا نرمافزاری بیشتر نیست. معرفی رسمی TLP-K400.
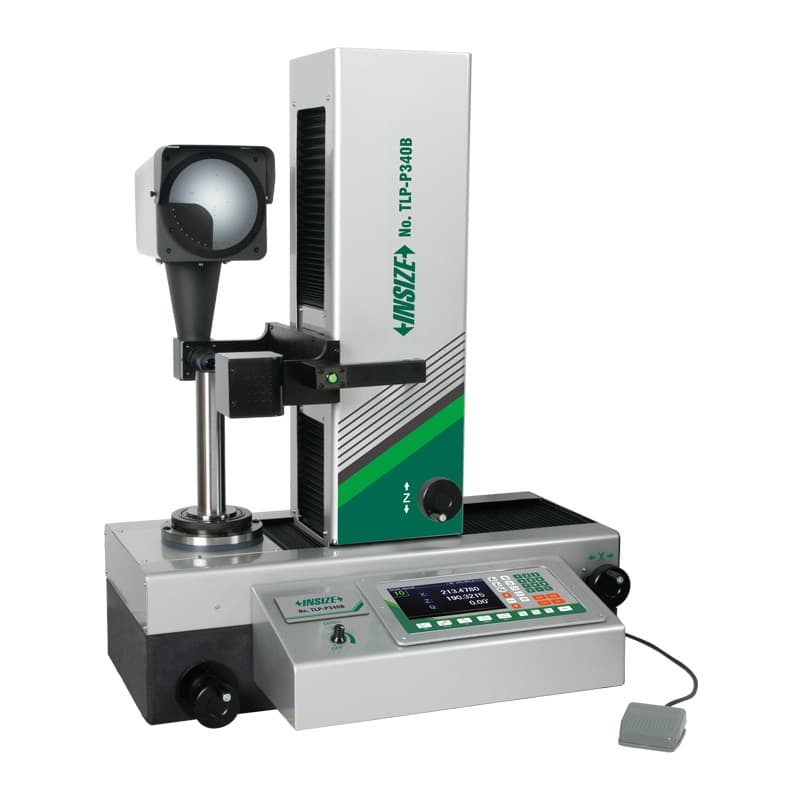
TLP-P340B در نامگذاری سازنده با عنوان Tool Presetter (Projector Type) آمده است. مشخصات رسمی، تفکیکپذیری 0.5 میکرومتر، حداکثر قطر ابزار Ø300 میلیمتر، دامنهٔ اندازهگیری ارتفاع 45 تا 450 میلیمتر، دقت محور X برابر ±6 میکرومتر و دقت محور Z برابر ±13 میکرومتر را فهرست میکند. محدودهٔ ارتفاع این مدل با برخی پریستترهای پایه فرق دارد و هنگام مقایسه باید دقت X و Z را جداگانه در نظر گرفت. عنوان «نوع پروژکتوری» را با پروفایلپروژکتور عمومی اشتباه نگیرید؛ این محصول برای پیشتنظیم ابزار طراحی شده است. مشخصات رسمی TLP-P340B.
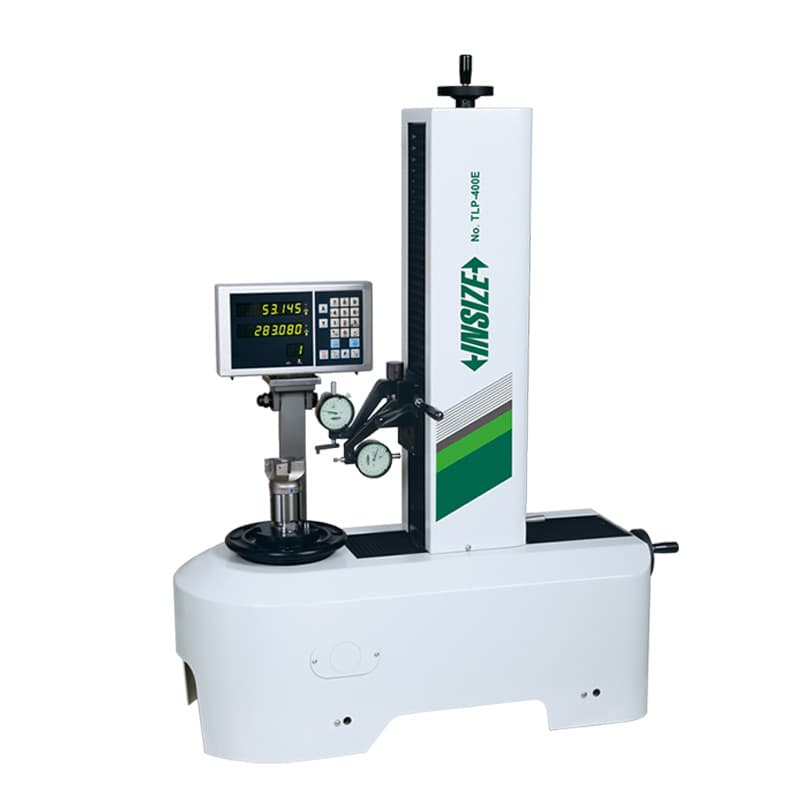
برای TLP-400E سازنده دقت 0.01 میلیمتر، تکرارپذیری 0.005 میلیمتر، حداکثر قطر ابزار Ø300 میلیمتر، دامنهٔ ارتفاع 60 تا 400 میلیمتر و تفکیکپذیری خطکش 0.001 میلیمتر را اعلام کرده است. این مدل در منابع رسمی بهعنوان Tool Presetter و در برخی معرفیها با اسپیندل چرخان شناخته میشود. پیش از خرید، نوع نگهدارنده، چگونگی چرخاندن هولدر، استاندارد مخروط و اقلام همراه را بررسی کنید؛ نتیجهٔ اندازهگیری لبه در موقعیتهای متفاوت میتواند به روش قرارگیری و نحوهٔ چرخش وابسته باشد. مشخصات رسمی TLP-400E.
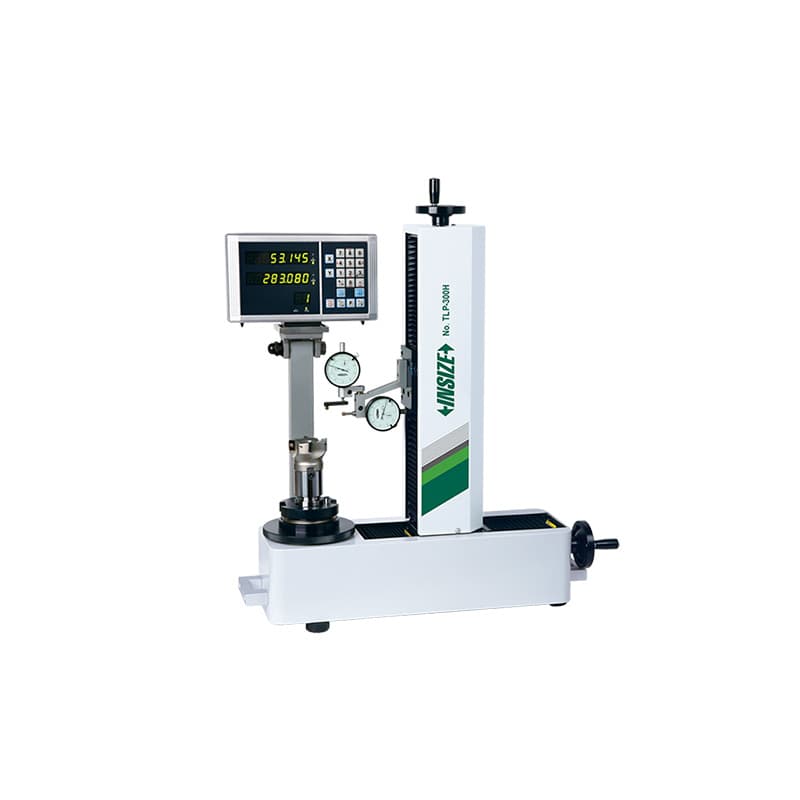
TLP-300H یک مدل پایه است که در مشخصات سازنده، قطر حداکثر ابزار Ø300 میلیمتر، دامنهٔ ارتفاع 60 تا 300 میلیمتر، دقت اندازهگیری 0.02 میلیمتر، تکرارپذیری 0.005 میلیمتر، تفکیکپذیری خطکش 0.005 میلیمتر و اسپیندلگیر BT50 دارد. نمایشگر دیجیتال و ساعت اندیکاتور برای اندازهگیری و حرکت محورهای X و Z در این خانواده مطرحاند. مبدل BT50 به BT40 یا BT30 در کاتالوگ بهعنوان آپشن آمده است؛ وجود آن را در بستهٔ استاندارد فرض نکنید. مشخصات رسمی TLP-300H.
صفحهٔ رسمی TLP-A100 دامنهٔ حداکثر قطر ابزار Ø160 میلیمتر، حداکثر ارتفاع 300 میلیمتر، نگهدارندهٔ BT50 و دقت اسپیندل 0.005 میلیمتر را درج میکند. این اعداد نشان میدهند مدل برای ابزارهای کوچکتر از ظرفیت Ø300 یا Ø400 میلیمتری بعضی محصولات دیگر قابل بررسی است. هنگام انتخاب، قطر و ارتفاع ابزار را با هولدر واقعی اندازه بگیرید و سازگاری مخروط، بوش کاهنده، مرجع صفر و روش جابهجایی آفست را پیش از سفارش مشخص کنید. مشخصات رسمی TLP-A100.
اگر کارگاه فقط طول و قطر مرجع تعداد محدودی ابزار را تنظیم میکند و خوانش ساده و اقتصادی کافی است، پریستتر مکانیکی یا پایه میتواند نیاز را پوشش دهد. اگر شکل لبه، شعاع، زاویه یا وضعیت تیغهٔ چندلبه باید مشاهده شود، مدل اپتیکی و دوربیندار ارزش بررسی دارد. در بازرسی دستهای، ذخیرهٔ پارامتر و اجرای برنامه اهمیت پیدا میکند؛ در تنظیم تکقطعهای، امکانات نرمافزاری پیشرفته شاید ضرورتی نداشته باشد. برای مقایسه، چند ابزار واقعی با هندسههای متفاوت انتخاب کنید و از فروشنده بخواهید اندازهگیری را روی همانها نمایش دهد.
قابلیت خودکار تشخیص شکل ابزار در بروشور ISP-B420 ویژگی همان سری است؛ به این معنی نیست که تمام مدلهای ISP یا TLP چنین نرمافزاری دارند. همچنین دقت اعلامی یک مدل اپتیکی را نباید با دقت مدل مکانیکی صرفاً از روی اعداد تفکیکپذیری مقایسه کرد. شرایط اندازهگیری، نوع شاخص، روش کالیبراسیون و طول اندازهگیری باید همسطح باشند.
آلودگی مخروط، نصب کج ابزار، لقی هولدر، تنظیم صفر اشتباه یا نادیدهگرفتن جهت برنده میتواند باعث شود آفست ثبتشده با موقعیت واقعی ماشین هماهنگ نباشد. هر کارگاه باید روش استانداردی برای بستن ابزار، تعریف طول مرجع، واردکردن داده و تأیید اولین قطعه داشته باشد. دستگاه پریستتر نیز باید در محیطی پایدار و تمیز نصب شود و از ضربه به پایه، ستون یا اسپیندل جلوگیری گردد.
اندازهگیری خارج از ماشین تنها بخشی از فرایند آمادهسازی است. مقدار طول و قطر باید با شمارهٔ ابزار، شمارهٔ هولدر، نسخهٔ ابزار و آفست مربوط در جدول کنترلر تطبیق داده شود. ورود دستی داده امکان خطای تایپی دارد؛ انتقال دیجیتال، در صورت وجود و سازگاری، میتواند این ریسک را کم کند. پیش از اتکا به خروجی USB یا RS232، فرمت داده، واحد، ترتیب محور، شمارهٔ ابزار، قالب کنترلر و نیاز نرمافزار واسط را تأیید کنید. قابلیت خروجی را از نام دستگاه حدس نزنید.
در کارگاه دارای مدیریت مرکزی ابزار، پریستتر میتواند در کنار بانک اطلاعات ابزار، برچسب شناسایی و سامانهٔ پیشتنظیم به کار رود. اما نرمافزار دستگاه، کنترلر CNC و سامانهٔ مدیریت ابزار ممکن است محصولات جداگانه باشند. قیمت و پیشنهاد فنی باید روشن کند چه تجهیزات و مجوزهایی در بسته قرار دارند. برای جلوگیری از اشتباه، نتیجهٔ اندازهگیری، شمارهٔ هولدر، شناسهٔ ابزار، دستگاه مقصد و اپراتور را در برگه یا سامانهٔ ردیابی ثبت کنید.
سطح مخروط، مرجع میله، لنز و مسیر نور را تمیز نگه دارید. در مدل مکانیکی، حرکت محور، وضعیت ساعت اندیکاتور، قفلها، اسپیندل و صفر نمایشگر را در فواصل تعریفشده بررسی کنید. در مدل اپتیکی، سلامت نور، وضوح تصویر، فوکوس، دوربین و نرمافزار را کنترل کنید. پیش از اندازهگیری ابزار گرانقیمت، صحت خوانش را با مرجع معتبر یا آزمون کنترل داخلی بسنجید. فاصلهٔ کالیبراسیون برای همهٔ کارگاهها یکسان نیست و باید بر اساس شدت استفاده، تلرانس، سابقهٔ نتایج و نظام کیفیت تعیین شود.
برای تمیزکاری اپتیک از ماده و پارچهٔ مناسب استفاده کنید و از لمس سطح لنز خودداری نمایید. مخروط دستگاه و هولدر را با ابزار زبر تمیز نکنید تا سطح مرجع خراشیده نشود. اگر دستگاه جابهجا شده، ضربه خورده یا نتایج غیرعادی ثبت شدهاند، پیش از ادامهٔ تولید وضعیت مرجع و هممحوری اسپیندل را بررسی کنید. در مدلهایی که گواهی یا کالیبراسیون قابل ارائه دارند، دامنه و تاریخ اعتبار را به سوابق کیفیت اضافه کنید.
قیمت پریستتر ابزار به نوع اندازهگیری، اندازهٔ ابزار، دوربین یا ساعت، دقت، نرمافزار، اتوماسیون، نگهدارندهٔ مخروط، خروجی داده، تجهیزات نصب و خدمات وابسته است. برای استعلام دقیق، مدل ماشین CNC، استاندارد هولدر (مانند BT40، BT50 یا ISO)، قطر و ارتفاع بزرگترین ابزار، کوچکترین ویژگی موردنیاز، تعداد ابزار در شیفت و نوع دادهای که باید ثبت شود را اعلام کنید. اگر ابزار فرمدار یا چندلبه دارید، عکس یا نقشهٔ لبه را هم بفرستید و اندازهگیری نمونه درخواست کنید.
در پیشفاکتور، مدل و زیرمدل کامل، مخروط اسپیندل، مبدلهای همراه، نوع نمایشگر، دقت و تکرارپذیری، نرمافزار و خروجیها، نصب، آموزش، گارانتی، کالیبراسیون و اقلام مصرفی را تطبیق دهید. برای مدلهای TLP-300H یا TLP-A100 وجود مبدل BT40/BT30 را فرض نکنید؛ در اسناد سازنده اینها بهعنوان گزینههای جداگانه آمدهاند. برای ISP-B420/B420H نیز ارتفاع کاری و اجزای استاندارد باید از روی کد سفارش تأیید شوند.
برای اندازهگیری و پیشتنظیم ابعاد ابزار برشی خارج از ماشین، مانند طول و قطر یا در مدلهای اپتیکی شکل و موقعیت لبه، استفاده میشود تا دادهٔ ابزار پیش از نصب یا ماشینکاری آماده باشد.
خیر. پریستتر خارج از ماشین ابزار را اندازه میگیرد؛ ابزار صفرکن معمولاً در ماشین یا روی میز آن مرجع تماس فراهم میکند. انتخاب به گردش کار و نیاز تولید بستگی دارد.
این کدها به نوع مخروط یا رابط هولدر مربوطاند. اسپیندلگیر دستگاه باید با هولدر سازگار باشد یا مبدل تأییدشده استفاده شود؛ مبدل میتواند آپشن باشد و باید جداگانه در پیشنهاد بررسی شود.
بله. دقت به نزدیکی مقدار به مرجع و تکرارپذیری به نزدیکی نتایج تکراری تحت شرایط یکسان مربوط است. مشخصات محور X و Z را جداگانه بررسی کنید.
مدلهای دارای سیستم تصویربرداری و نرمافزار اندازهگیری لبه را بررسی کنید. ISP-B420 در بروشور رسمی قابلیتهای تصویری و تشخیص شکل ابزار دارد؛ اما مدل مناسب نهایی باید با ابزار واقعی و نیاز نرمافزاری شما سنجیده شود.
پریستتر برای تعیین ابعاد و آمادهسازی آفست ابزار به کار میرود؛ تستر لنگی، انحراف یا حرکت شعاعی مجموعه را بررسی میکند. ممکن است کارگاه به هر دو نیاز داشته باشد، اما یکی جای دیگری را نمیگیرد.
مدل ماشین، نوع مخروط هولدر، قطر و ارتفاع ابزار، نوع لبه، دقت موردنیاز، تعداد ابزار روزانه، نیاز به نرمافزار یا انتقال داده و شرایط نصب را ارائه کنید.
پریست ابزار با آمادهسازی اندازهٔ ابزار خارج از ماشین میتواند روند تعویض و تنظیم را منظمتر کند، اما فقط وقتی که دستگاه با ابعاد ابزار، استاندارد هولدر، دقت موردنیاز و روش انتقال آفست سازگار باشد. ISP-A350 و ISP-B420/B420H گزینههای تصویری با ظرفیتها و قابلیتهای متفاوتاند؛ TLP-K400، TLP-P340B، TLP-400E، TLP-300H و TLP-A100 نیز از نظر روش کار، دامنه و دقت تفاوت دارند. مشخصات X و Z را جدا بخوانید، تفکیکپذیری را با دقت اشتباه نگیرید و تجهیزات اختیاری را در پیشفاکتور کنترل کنید. برای پیشنهاد دقیق، کد ماشین، نوع هولدر و ابزار واقعی را همراه با نیاز اندازهگیری ارائه دهید و پیش از خرید، عملکرد را روی نمونهٔ خود بررسی کنید.