

 ناموجود
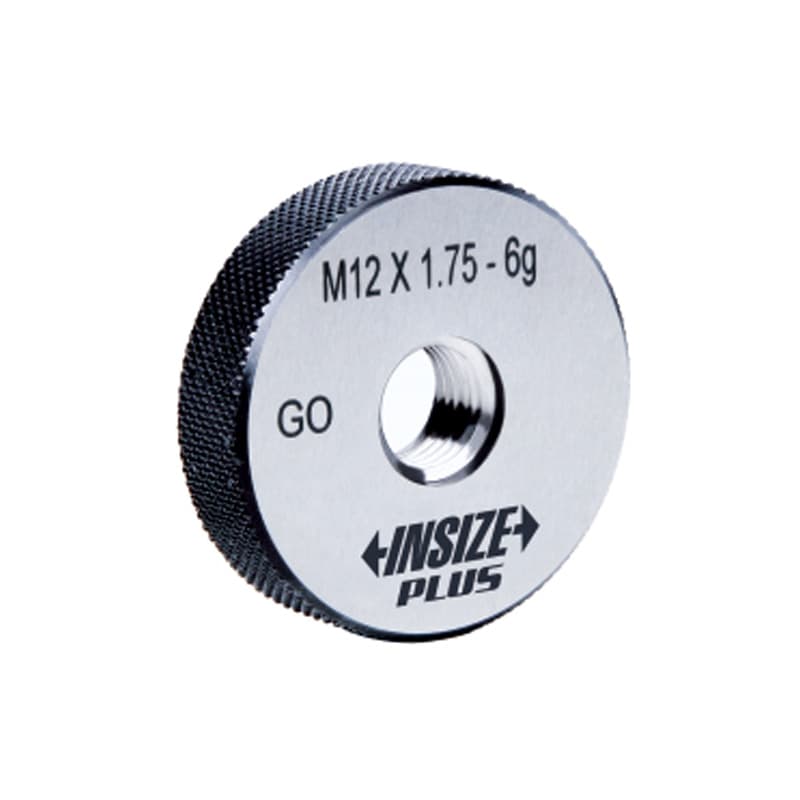
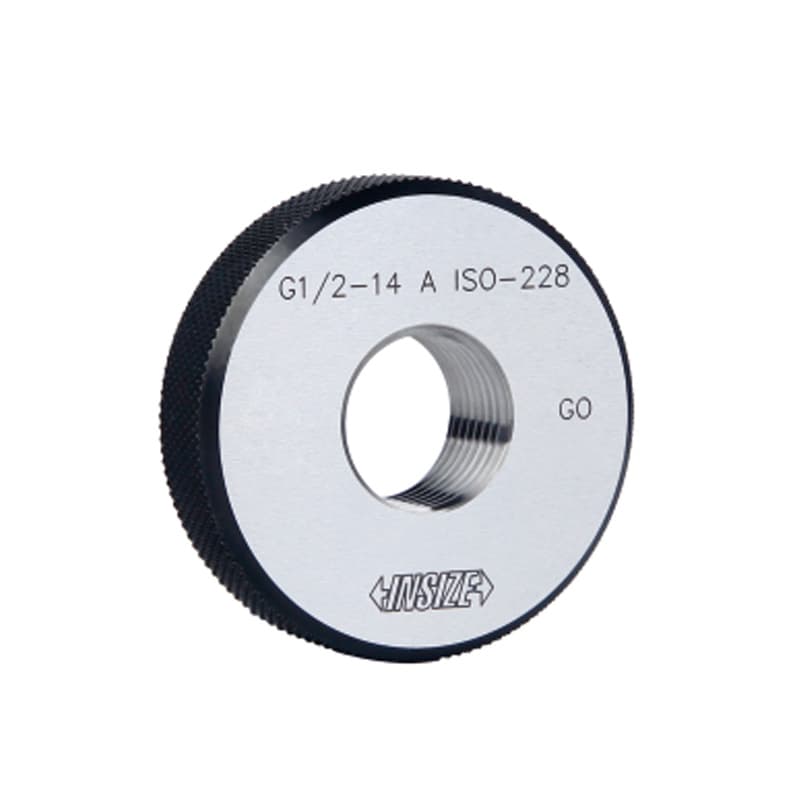
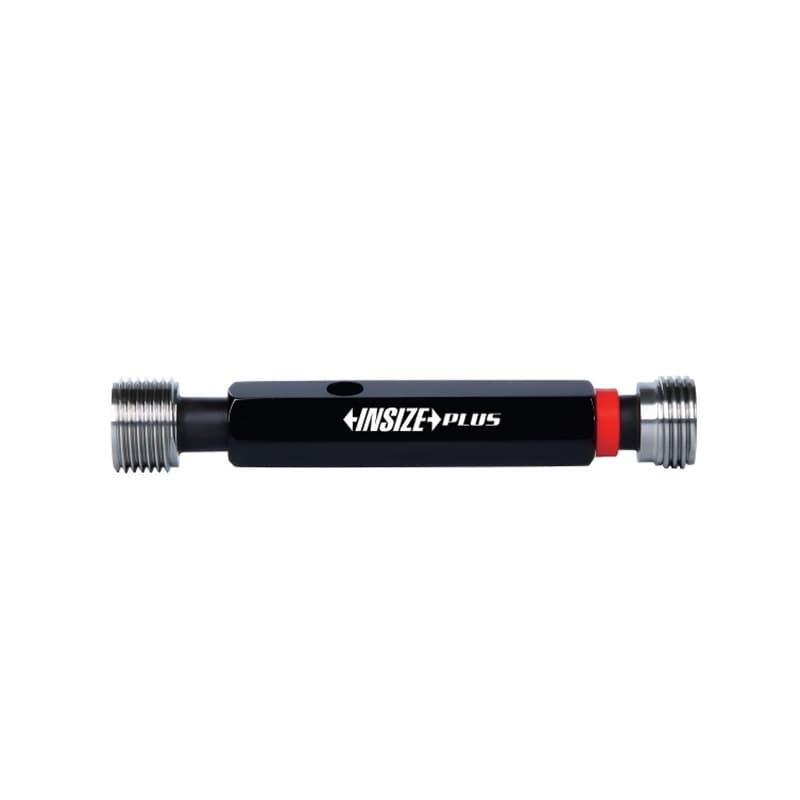
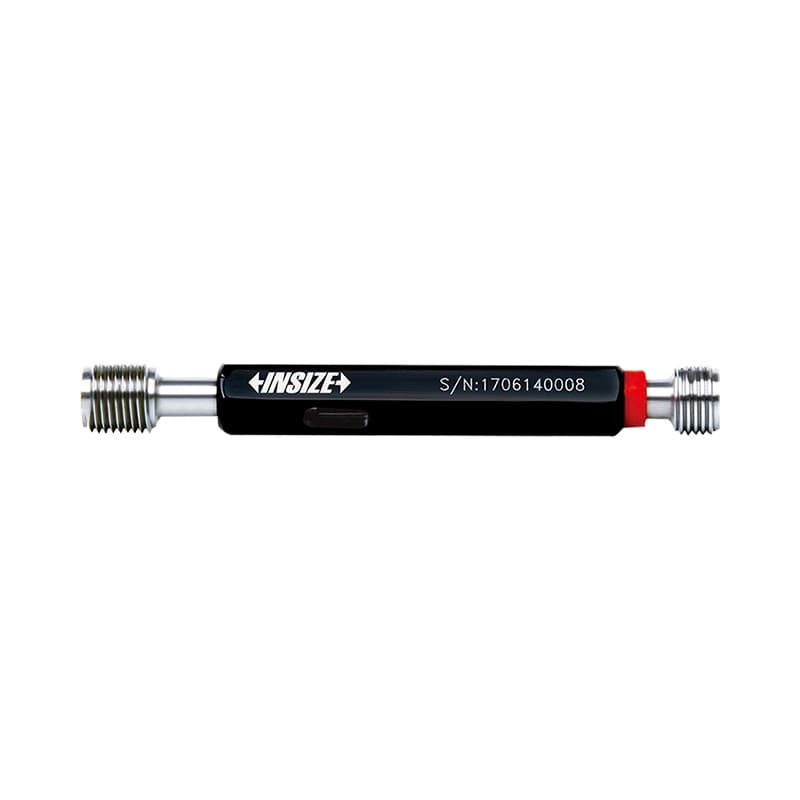
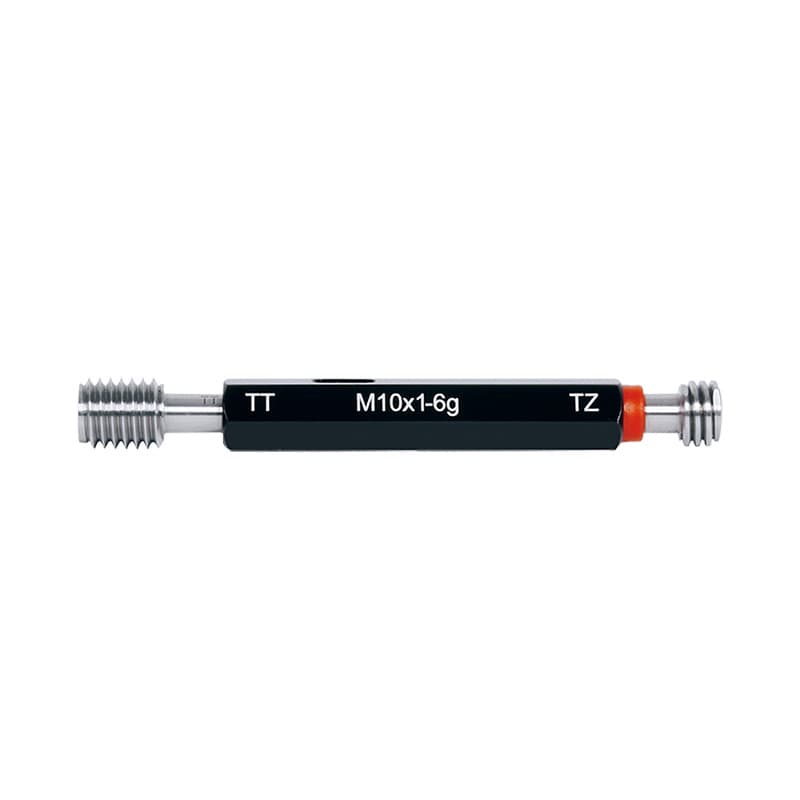
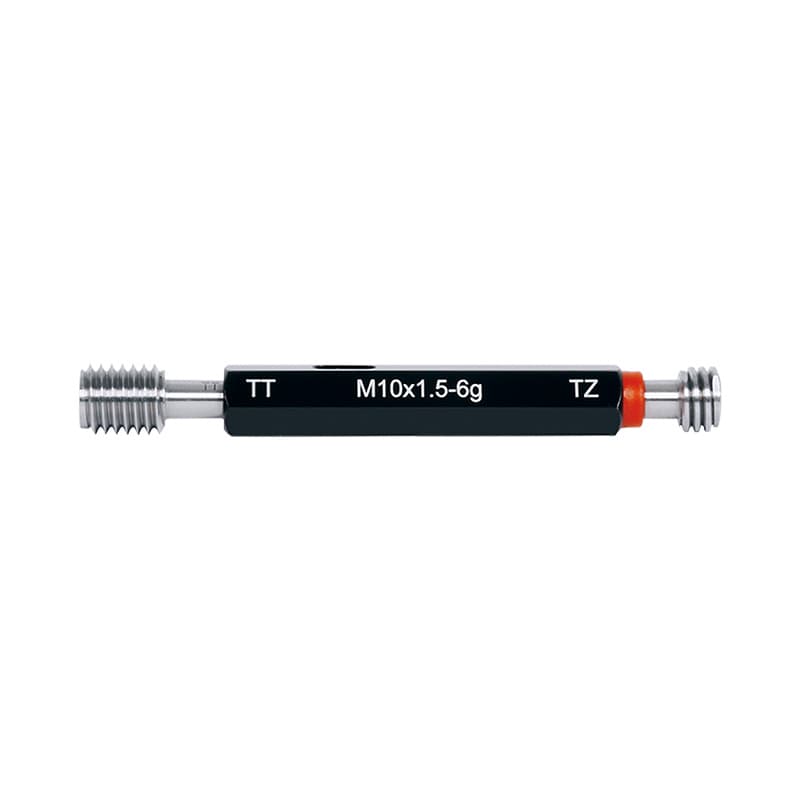
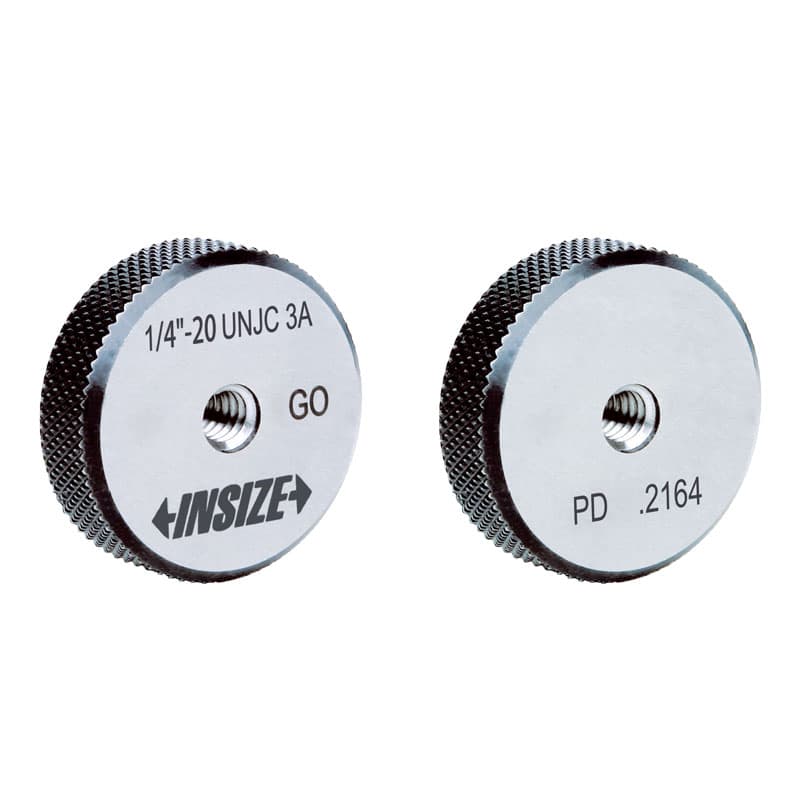
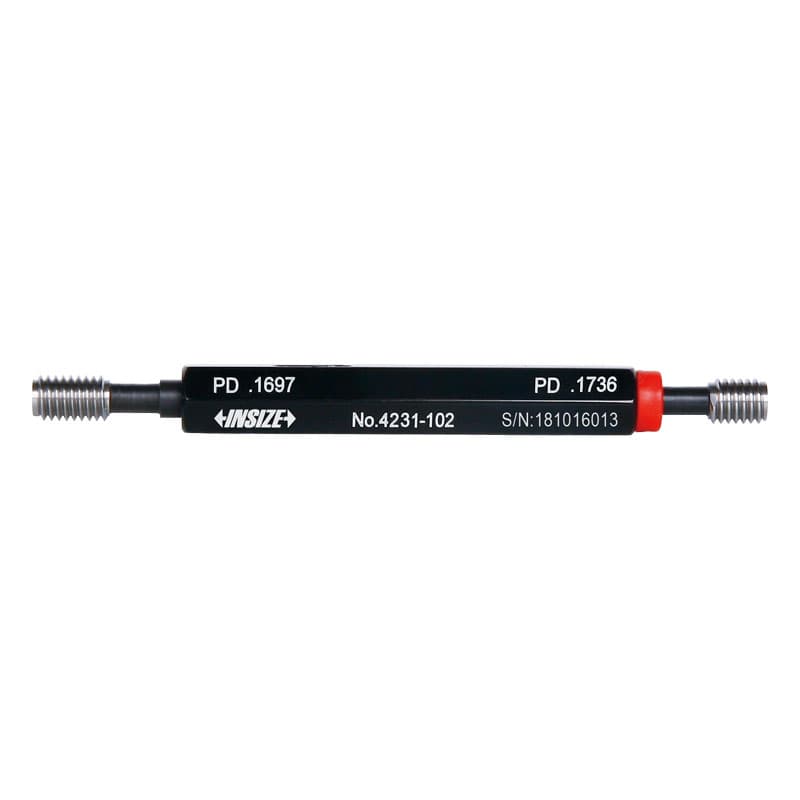
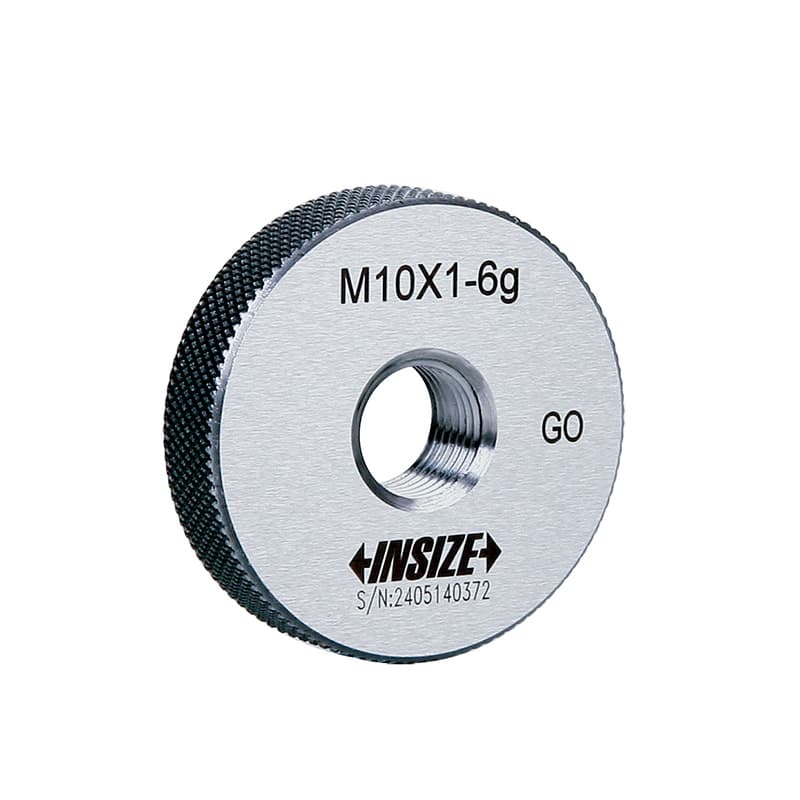
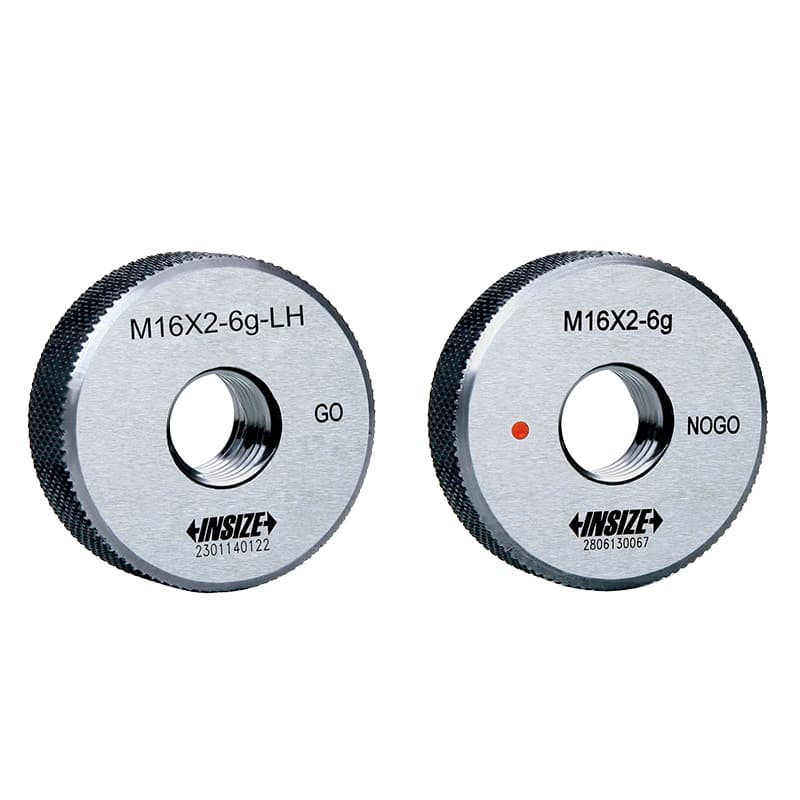
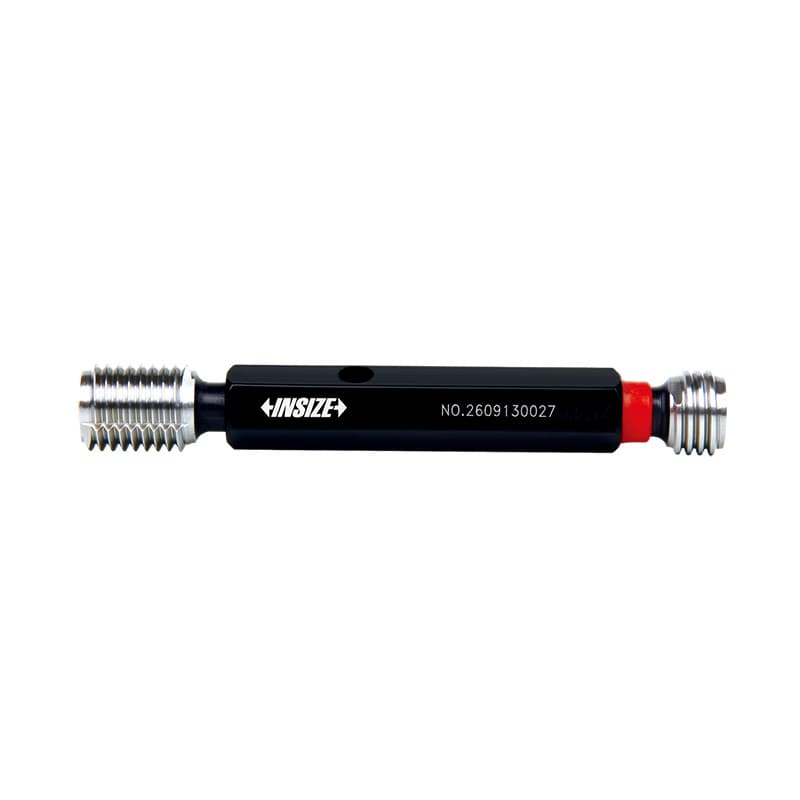
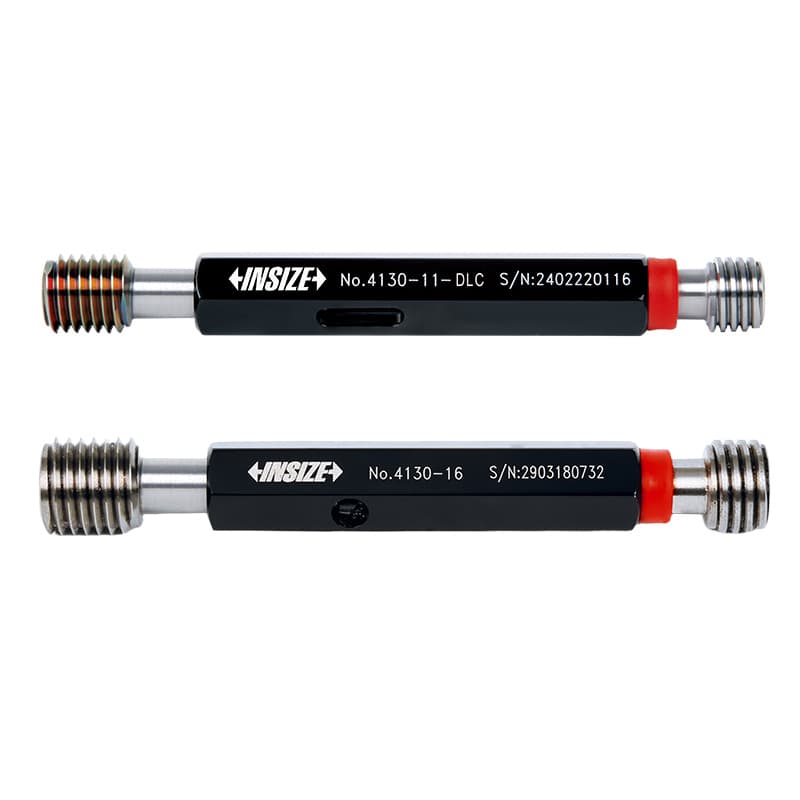
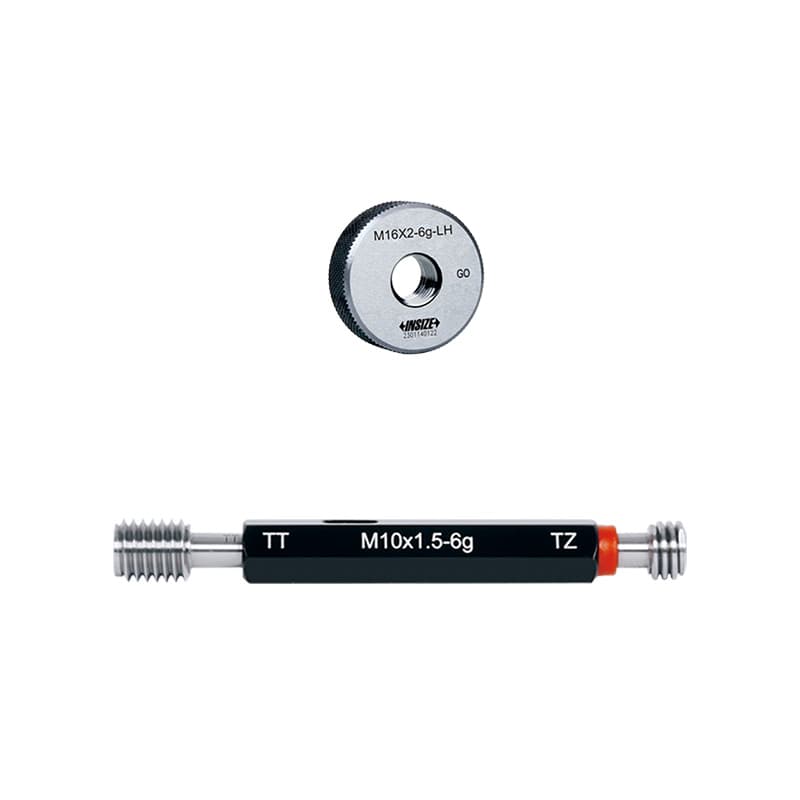
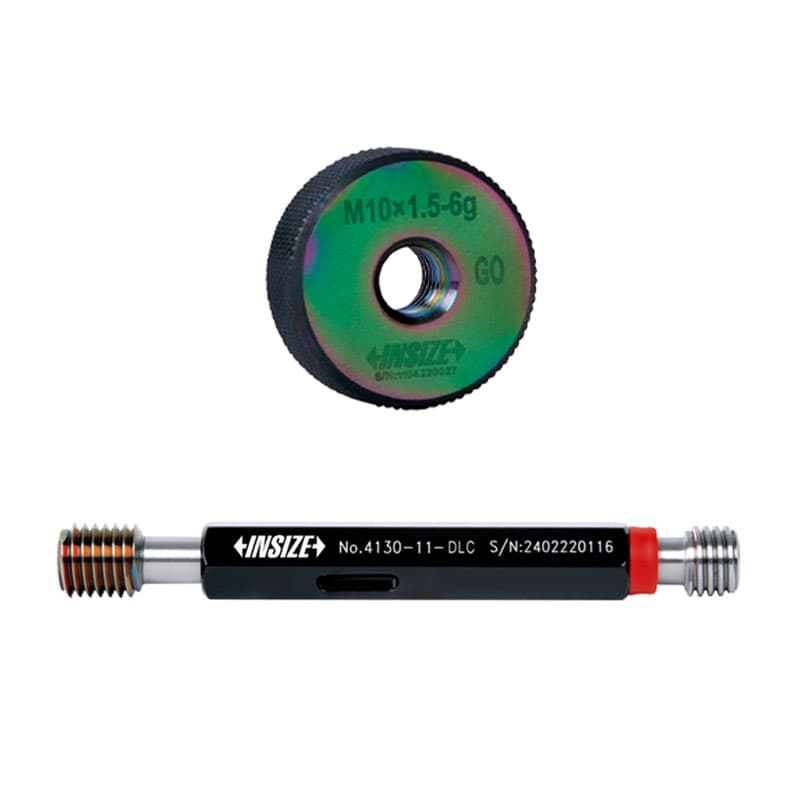
گیج های حلقه نخ متریک اینسایز مدل 4631
قیمت ثبت نشده
ناموجود ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
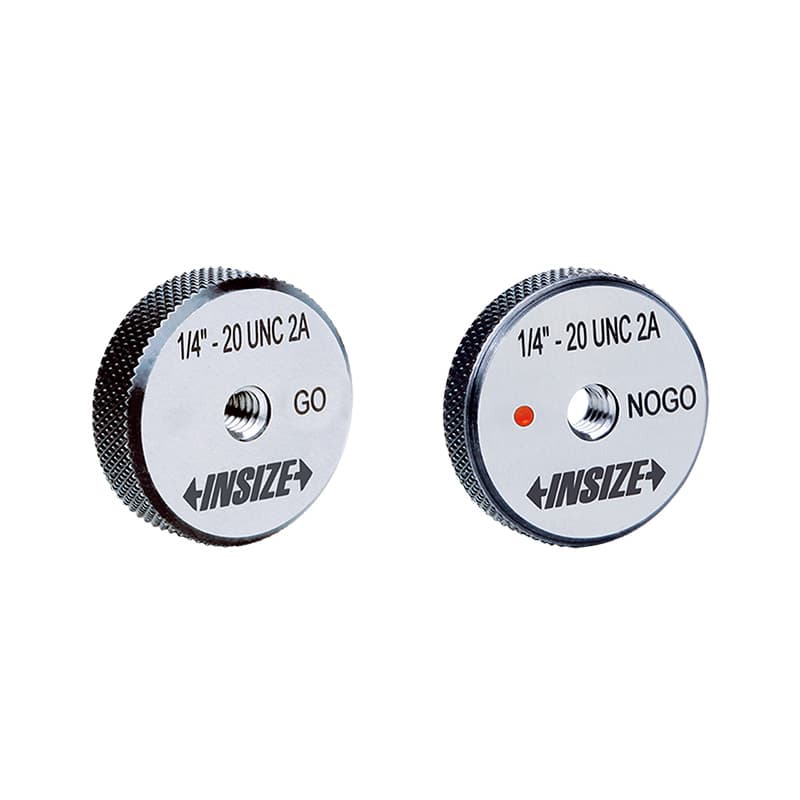
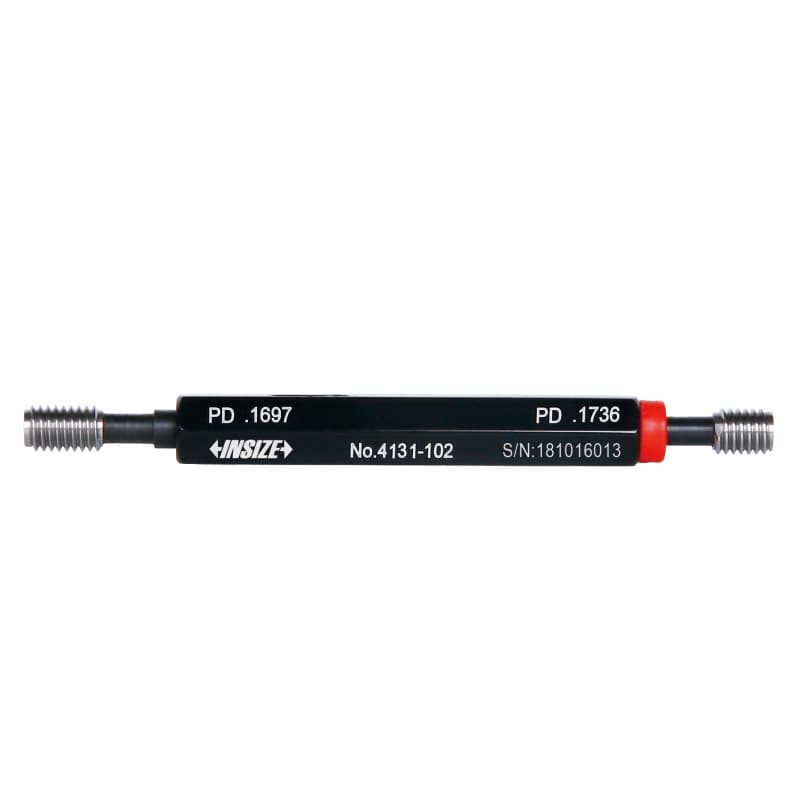
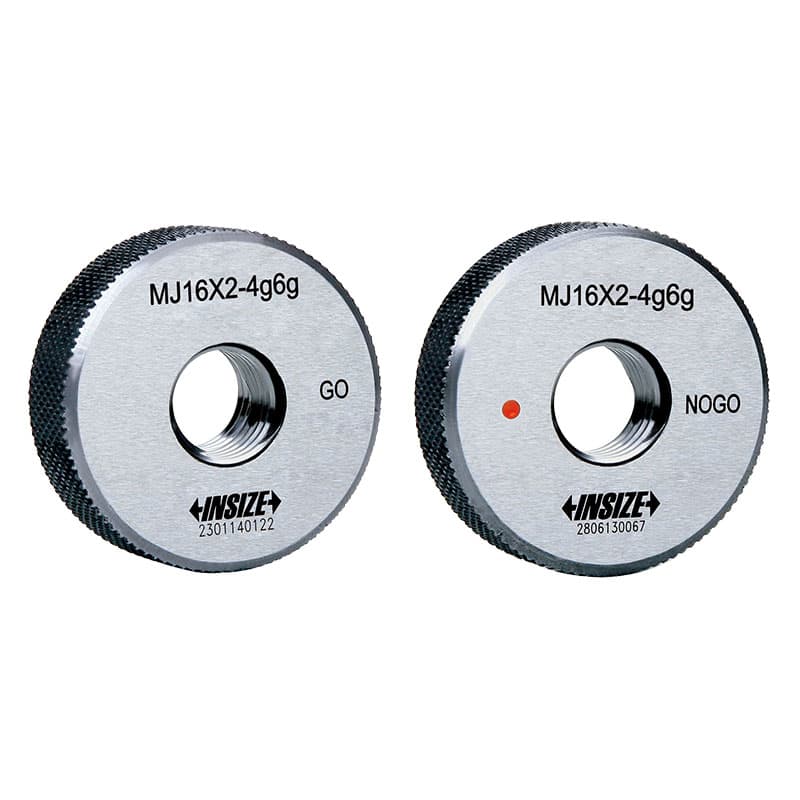
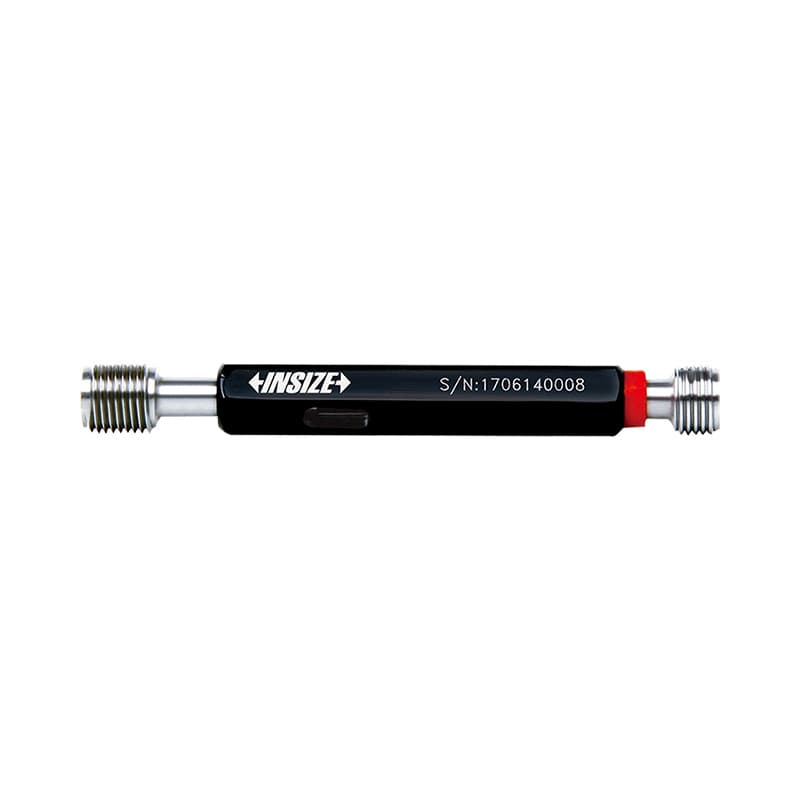
گیج رزوهٔ پلاگ و رینگی اینسایز ابزار کنترل برو/نرو برای بررسی رزوهٔ داخلی و خارجی است. پلاگ گیج رزوه، داخل رزوهٔ مادگی مانند سوراخ قلاویزکاریشده یا مهره قرار میگیرد؛ رینگ گیج رزوه روی رزوهٔ نری مانند پیچ یا شفت رزوهدار بسته میشود. این ابزارها معمولاً بهجای نمایش عدد واقعی، انطباق رزوه را با مشخصات و حدود تعیینشده میسنجند. در بازار ایران عبارتهایی مانند «گیج رزوه برو نرو»، «گیج توپی»، «پلاگ گیج رزوه»، «گیج رینگی رزوه» و «گیج کنترل رزوه» رایج است؛ برای سفارش، نام عمومی کافی نیست و استاندارد، قطر اسمی، گام و کلاس باید دقیقاً مشخص باشند.
رزوه فقط یک قطر استوانهای نیست؛ شکل دندانه، گام، قطرهای مؤثر، زاویهٔ پهلوها و کلاس تلرانس روی اتصال پیچ و مهره اثر میگذارند. گیج رزوه با رزوهٔ دقیق ساختهشده، ویژگیهای تعریفشده را با روش حدی کنترل میکند. پلاگ رزوه برای رزوهٔ داخلی است و رینگ رزوه برای رزوهٔ خارجی. اگر رزوهٔ داخلی با پلاگ گیج صاف یا رزوهٔ خارجی با رینگ صاف کنترل شود، بخش مهمی از هندسهٔ واقعی اصلاً بررسی نشده است.
در تولید انبوه و بازرسی کارگاهی، گیج رزوه برو/نرو امکان کنترل سریع و تکرارپذیر را فراهم میکند. اپراتور معمولاً بررسی میکند عضو GO طبق دستورالعمل در طول موردنیاز درگیر شود و عضو NO-GO از حد مجاز عبور نکند. این آزمون مقدار دقیق قطر گام یا میزان خطای رزوه را نشان نمیدهد. برای تحلیل عددی، اندازهگیری قطر گام یا بررسی پروفیل، ابزار اندازهگیری رزوه یا دستگاه اندازهشناسی مناسب لازم است. بنابراین گیج کنترل و ابزار اندازهگیری رزوه، با وجود ارتباط موضوعی، جایگزین مستقیم یکدیگر نیستند.
کد محصول و استاندارد مشخص میکنند گیج برای چه رزوهای ساخته شده است. یک پلاگ M8 با گام 1.25 و کلاس معین برای M8 با گام ریز یا کلاس دیگر مناسب نیست. حتی اگر قطر اسمی یکسان باشد، اختلاف گام یا کلاس باعث نتیجهٔ نادرست میشود. رزوهٔ متریک، اینچی، لولهای، مخروطی، API و اتصالهای خاص نیز فرم و معیارهای متفاوت دارند. از روی ظاهر رزوه یا عبارت «گیج ۸» انتخاب نکنید؛ نقشه یا مشخصات اتصال را مبنا قرار دهید.
پلاگ گیج رزوه یک گیج رزوهدار بیرونی است که با رزوهٔ داخلی قطعه درگیر میشود. این ابزار میتواند برای بررسی مهره، سوراخ قلاویزکاریشده، بدنهٔ شیر یا قطعهٔ دارای رزوهٔ مادگی به کار رود. رینگ گیج رزوه حلقهای با رزوهٔ داخلی است که روی رزوهٔ خارجی پیچ، استادبولت یا قطعهٔ استوانهای میچرخد. در نامگذاری بازار ایران، پلاگ گاهی «توپی» و رینگ «رینگی» نامیده میشود؛ این نامها باید با نوع اتصال واقعی قطعه تطبیق داده شوند.
در بعضی خانوادههای متریک INSIZE، کدهای 4130 برای پلاگ رزوهٔ متریک و 4120 برای رینگ رزوهٔ متریک استفاده میشوند. اینها نمونهٔ کد خانوادهاند و هر پسوند میتواند قطر، گام، کلاس یا GO/NO-GO متفاوتی را نشان دهد. کد کامل را از جدول سازنده پیدا کنید. بهعنوان نمونه در کاتالوگ رسمی برای بعضی پلاگها، M8 با گام 1.25 در کلاسهای مشخص فهرست میشود؛ اما این نمونه نباید به همهٔ مدلها یا کاربردها تعمیم داده شود. برای قطرهای ظریف، گامهای ریز یا کلاسهای خاص، جدول ممکن است گزینههای متفاوتی داشته باشد.
اگر موضوع شما اندازهگیری قطر گام یا پارامترهای واقعی رزوه است، به ابزار اندازهگیری رزوه مراجعه کنید. برای کنترل عملکرد رزوه در انطباق با قطعهٔ جفت یا شرایط کاربردی تعریفشده، خانوادهٔ گیج کنترل عملکرد رزوه ممکن است مرتبط باشد. برای رزوههای نفت، گاز یا اتصالات API نیز زیردستهٔ اختصاصی گیج رزوه API را بررسی کنید؛ گیج متریک عمومی جایگزین گیج استاندارد API نمیشود.
دو عضو GO و NO-GO حدود مختلف یک رزوه را بررسی میکنند. در مفهوم عمومی، GO نمایندهٔ شرطی است که باید با درگیری صحیح از طول رزوه عبور کند، در حالی که NO-GO برای کنترل حد مقابل به کار میرود و نباید فراتر از قاعدهٔ استاندارد وارد شود. قاعدهٔ مجاز تعداد دور، میزان درگیری، نیروی دست و روش شروع به نوع رزوه، استاندارد، کلاس و طول قطعه وابسته است. عبارت رایج «برو باید برود و نرو نباید برود» یک خلاصهٔ آموزشی است و جای روش اجرایی استاندارد همان قطعه را نمیگیرد.
برای نمونه، دفترچهٔ رسمی INSIZE برای پلاگهای متریک 4130 روش مشخصی برای چرخاندن GO و NO-GO، تمیزکاری، پرهیز از نیروی زیاد و نگهداری ابزار ارائه میکند. حد مجاز درگیری NO-GO و نحوهٔ آزمون را از همان دستورالعمل یا استاندارد مورد استناد بخوانید؛ در همهٔ کاربردها یک عدد ثابت از پیش فرض نکنید. رزوهٔ کوتاه، رزوهٔ دارای پخ، رزوهٔ ناقص، رزوهٔ کور یا قطعهای با پوشش میتواند تفسیر تماس را تغییر دهد.
گیج باید با انگشتان و نیروی کنترلشده استفاده شود، نه با آچار یا ابزار گشتاور مگر اینکه استاندارد و سازنده صریحاً روش دیگری را تعیین کرده باشند. راندن عضو NO-GO با زور، یا فشار بر GO برای جبران ناهمراستایی، نتیجه را بیاعتبار و رزوه را مستعد آسیب میکند. اگر گیج درست شروع نمیشود، رزوه را از نظر براده، پلیسه، آلودگی و آسیب بررسی کنید و محور گیج را با محور قطعه همراستا سازید. اگر نتیجهٔ مرزی یا تکرارناپذیر است، طبق دستورالعمل کنترل کیفیت سراغ روش مکمل بروید.
پیش از انتخاب گیج، نقشهٔ مهندسی، استاندارد اتصال یا مشخصات سازنده را بررسی کنید و این موارد را ثبت کنید:
اگر نقشه در دسترس نیست، مدل پیچ یا مهره را با گیجکردن تجربی تعیین نکنید؛ اندازه و گام را از قطعهٔ جفت یا استاندارد سازنده با روش مناسب استخراج کنید. رزوهٔ آسیبدیده یا پوششدار میتواند اندازهگیری را گمراه کند. در اتصالهای بحرانی، مهندس طراحی یا مسئول کیفیت باید مشخصات مرجع را تأیید کند. برای سفارش سازمانی، مشخصات را بهصورت کامل در استعلام یا پیشفاکتور بنویسید تا نام کوتاه «گیج M8» باعث تحویل کلاس یا گام اشتباه نشود.
رزوههای متریک میتوانند گامهای مختلفی داشته باشند. در خرید گیج، حرف M و قطر اسمی کافی نیست و گام باید مشخص باشد. برای مثال، یک قطر متریک ممکن است در سری درشت و ریز عرضه شود و هرکدام پلاگ و رینگ جداگانه لازم داشته باشند. همچنین کلاس تلرانس رزوهٔ داخلی و خارجی یکسان نیست. صفحهٔ محصول و کاتالوگ را با استانداردی که نقشه ذکر کرده تطبیق دهید و پسوند کلاس یا گام را از روی حافظه حدس نزنید.
در کاتالوگ INSIZE، خانوادههای Metric Thread Plug Gages، Metric Thread Ring Gages و Metric Fine Thread Gages جداگانه فهرست شدهاند. کدهای 4130، 4120، 4139 یا 4129 در این خانوادهها دیده میشوند؛ تفاوت کدها به نوع ابزار و خانوادهٔ رزوه مربوط است. موجود بودن نام خانواده در وبسایت سازنده به معنی موجودی همهٔ قطرها و کلاسها در بازار محلی نیست. قبل از خرید، کد کامل، گام، کلاس و وضعیت تأمین را بررسی کنید.
رزوههای اینچی مثل UNC/UNF، رزوهٔ لولهای، NPT/BSP و اتصالهای خاص قواعد نامگذاری و ابعادی دیگری دارند. تبدیل ظاهری قطر یا انتخاب نزدیکترین M، ابزار صحیح نمیسازد. برای رزوههای نفت و گاز یا اتصالهای تحت فشار، استاندارد طراحی و الزامات بازرسی ممکن است ویژه باشد. دستهٔ گیج API نیز خانوادهٔ جداگانهای است؛ مدل دقیق و نوع اتصال باید از نقشهٔ تجهیز، استاندارد پروژه و تأیید مهندسی استخراج شود.
رزوهٔ گیج هم تلرانس ساخت دارد و در استفاده فرسوده میشود. گیج کاری در تولید با قطعه تماس میگیرد و سطح دندانهٔ آن ممکن است بهتدریج ساییده یا آسیبدیده شود. اگر گیج خارج از حدود مجاز باشد، ممکن است قطعهٔ سالم را رد کند یا رزوهٔ نامنطبق را بپذیرد. معیارهای بازرسی و فرسودگی را از استاندارد یا دفترچهٔ همان خانواده تعیین کنید؛ ظاهر دندانه بهتنهایی کافی نیست. گیج مرجع و گیج کاری نیز نقش یکسان ندارند و باید در سیستم کیفیت جداگانه شناسایی شوند.
گواهی را از نظر کد کامل، قطر، گام، کلاس، نوع عضو، شمارهٔ سریال یا شناسه، نتایج و قابلیت ردیابی تطبیق دهید. عبارت «گواهی کارخانه» ممکن است به برگهٔ بازرسی سازنده اشاره کند و با گواهی آزمایشگاه ثالث برابر نباشد. برای بازرسی قراردادی یا گواهی محصول، از مشتری یا مسئول کیفیت بپرسید چه مدرکی مورد قبول است. اگر ابزار سفارشی یا کلاس خاص نیاز دارید، زمان و هزینهٔ گواهی و کالیبراسیون را قبل از سفارش لحاظ کنید.
فاصلهٔ کالیبراسیون را برای تمام گیجها یکسان تعیین نکنید. میزان تولید، تعداد دفعات تماس، جنس قطعه، خطر آسیب، تجربهٔ پایداری و الزام مشتری در برنامهٔ بازبینی مؤثرند. پس از افتادن، گیرکردن، اعمال گشتاور یا مشاهدهٔ ساییدگی، گیج را تا ارزیابی از کاربرد حساس خارج کنید. تمیزکردن یا روغنکاری وضعیت اندازه را اصلاح نمیکند و کالیبراسیون هم به معنی تعمیر خودکار نیست؛ نتیجه و تصمیم بازگشت به سرویس باید مستند باشد.
قبل از آزمون، رزوهٔ قطعه و گیج را از براده، روغن اضافی، آلودگی و مواد ساینده پاک کنید. آلودگی در ریشهٔ دندانه میتواند باعث گیرکردن یا تماس کاذب شود. پس از استفاده، سطح اندازهگیری را با پارچهٔ نرم پاک کنید و اگر سازنده توصیه میکند، روغن محافظ سازگار بزنید. گیج را در جعبهٔ مخصوص خودش بگذارید تا رزوه با ابزار دیگر برخورد نکند. برای رینگ، از قرار دادن چند گیج روی هم و تماس دندانهها با یکدیگر پرهیز کنید.
گیج را با آچار، انبر، ضربه یا سرعت زیاد نچرخانید. برای پلاگ، محور را با رزوه همراستا کنید و با کنترل انگشتان شروع کنید؛ در صورت شروع کج، پیشروی را متوقف و دوباره تنظیم کنید. برای رینگ، قطعه را محکم اما بدون لهشدن نگه دارید و از قفلشدن رزوه در اثر آلودگی جلوگیری کنید. اگر ابزار روی قطعه گیر کرد، با نیروی ناگهانی آن را آزاد نکنید؛ روش ایمن را از سرپرست ابزار یا دستورالعمل سازنده بگیرید.
حک اندازه و کلاس باید خوانا بماند. گیجهای مشابه را در محفظههای مجزا یا با شناسهٔ پایدار نگهداری کنید تا پلاگ و رینگ دو گام نزدیک با هم جابهجا نشوند. ثبت سابقهٔ استفاده و کالیبراسیون، قرنطینهٔ گیج آسیبدیده و مشخصکردن مسئول تحویل، بهخصوص در خط تولید چندشیفته، از خطای استفاده جلوگیری میکند. محل مرجع نگهداری را از ایستگاه مصرف روزانه جدا کنید تا گیج کالیبرهشده بهعنوان ابزار عمومی و پرتردد استفاده نشود.
عبور GO و نتیجهٔ NO-GO، معیار عملکردی تعریفشدهای از رزوه را کنترل میکند، اما همهٔ ویژگیهای اتصال را به تنهایی تضمین نمیکند. طول کامل رزوه، عمق سوراخ، موقعیت محور، هممحوری، عمودبودن، کیفیت سطح، زبری، پخ، پوشش و خواص مکانیکی میتوانند معیارهای جداگانه داشته باشند. اگر قطعه بعد از پوششدهی کنترل میشود، ضخامت پوشش میتواند اندازهٔ مؤثر رزوه را تغییر دهد و استاندارد یا نقشه ممکن است مرحلهٔ بازرسی خاصی را تعیین کند.
برای بررسی پارامترهای عددی، اندازهگیری رزوه با روش مناسب و تجهیزات کالیبره لازم است. ابزار میتواند شامل میکرومتر رزوه، روش سهسیم یا دستگاه اندازهشناسی باشد؛ انتخاب دقیق به قطر، فرم و دسترسی وابسته است. اگر نیاز فقط بررسی جفتشدن با قطعهٔ مقابل است، گیج عملکردی شاید در طرح بازرسی مطرح شود، ولی طراحی و تفسیر آن باید مهندسی شود. استفاده از گیج رزوهٔ عمومی بهعنوان آزمون نهایی تمام شرایط مونتاژ، بدون تأیید نقشه، ریسک تصمیم اشتباه دارد.
هنگام خرید گیج رزوه اینسایز، مشخصات را به شکل کامل بنویسید؛ نمونهٔ قالب استعلام میتواند شامل این موارد باشد: «گیج پلاگ/رینگ، استاندارد مشخص، قطر اسمی، گام، کلاس، جفت GO/NO-GO، طول یا نوع اتصال، نوع گواهی و تعداد». سپس کد کامل را با فهرست رسمی INSIZE تطبیق دهید. برای پلاگ و رینگ خانوادههای جدا وجود دارد و کد فرعی میتواند کلاس یا عضو را تغییر دهد. پیشفاکتور باید کد و مشخصات را درج کند، نه صرفاً عنوانی مانند «گیج رزوه برو نرو M10».
در صفحهٔ کالا کد، استاندارد، قطر، گام، کلاس، عضو GO یا NO-GO و اقلام بسته را بررسی کنید. اگر صفحه تنها تصویر یا نام مدل دارد، کاتالوگ یا دستورالعمل را باز کنید. قیمت و موجودی به اندازه، کلاس، نوع گواهی و زمان تأمین وابسته است؛ در زمان خرید نهایی استعلام شود. برای خرید سازمانی، شمارهٔ نقشه و ویرایش آن را همراه سفارش ثبت کنید. اگر رزوهٔ خاص، چپگرد یا استاندارد API دارید، پیش از پرداخت تأیید فنی کتبی بگیرید.
برای تشخیص نیاز به گیج عملکردی یا ابزار اندازهگیری رزوه، این پرسشها را پاسخ دهید: آیا فقط قبولی تولیدی لازم است؟ آیا باید مقدار واقعی قطر گام ثبت شود؟ آیا جفتشدن عملکردی اتصال باید بررسی شود؟ کدام سطح کیفیت یا استاندارد پروژه الزامی است؟ آیا گیج روزانه مصرف میشود یا در آزمایشگاه مرجع خواهد بود؟ پاسخها نوع ابزار و سطح گواهی را مشخص میکنند و از خرید یک گیج گران اما نامرتبط جلوگیری میکنند.
برای بررسی رزوهٔ داخلی، مانند مهره یا سوراخ قلاویزکاریشده. برای رزوهٔ خارجی پیچ یا شفت رزوهدار، رینگ گیج انتخاب میشود.
در نامگذاری رایج بازار ایران، «توپی» گاهی برای پلاگ گیج رزوه استفاده میشود. بااینحال در استعلام رسمی، نوع داخلی/خارجی و کد سازنده را ذکر کنید تا با پلاگ ساده اشتباه نشود.
گام رزوه، کلاس تلرانس، داخلی یا خارجی بودن و نیاز به GO/NO-GO را هم مشخص کنید. قطر M8 به تنهایی مدل را تعیین نمیکند.
گیج برو/نرو معمولاً نتیجهٔ انطباق میدهد، نه مقدار پیوستهٔ قطر گام. برای مقدار عددی از ابزار اندازهگیری رزوه با روش کالیبره استفاده کنید.
قاعده به استاندارد، نوع رزوه، کلاس و طول قطعه بستگی دارد. عدد دقیق را از استاندارد یا دستورالعمل همان مدل بردارید و به قاعدهٔ عمومی اینترنتی تعمیم ندهید.
معمولاً روش با دست و نیروی کنترلشده توصیه میشود. از آچار یا گشتاور اضافی استفاده نکنید مگر آنکه دستورالعمل معتبر همان اتصال چنین روشی را تعیین کند.
این کلاسها به تلرانس رزوه و نوع داخلی یا خارجی بودن مرتبطاند و نباید بدون مراجعه به استاندارد تفسیر یا جایگزین شوند. کلاس قطعه و گیج را طبق نقشه تطبیق دهید.
خیر، مگر اینکه استاندارد قطعه صراحتاً همین نوع رزوه را تعیین کرده باشد. رزوههای لولهای، مخروطی و API فرم و معیارهای جداگانه دارند.
برنامه را بر اساس میزان استفاده، اهمیت قطعه، سایش، سابقهٔ پایداری و استاندارد سازمان تعیین کنید. پس از ضربه یا آسیب، ابزار را پیش از ادامهٔ کار ارزیابی کنید.
زور وارد نکنید. آلودگی، پلیسه، کجبودن محور، مشخصات اشتباه و وضعیت رزوه را بررسی کنید. نتیجه را طبق دستورالعمل ثبت و در صورت نیاز با ابزار مکمل ارزیابی کنید.
برای انتخاب درست گیج رزوه پلاگ و رینگی اینسایز، ابتدا رزوهٔ واقعی قطعه را از نقشه شناسایی کنید: استاندارد، قطر، گام، کلاس و مادگی یا نری بودن. سپس خانوادهٔ پلاگ یا رینگ، اعضای GO/NO-GO، کد کامل، گواهی و روش مصرف را بررسی کنید. ابزار را بدون زور و بر اساس دستورالعمل همان استاندارد به کار ببرید و وضعیت سایش را ثبت کنید. اگر به عدد واقعی یا کنترل عملکردی اتصال نیاز دارید، راهکار تخصصی همان هدف را برگزینید. استفاده از عنوانهای رایج «توپی»، «رینگی» و «برو نرو» برای جستوجو مفید است، اما مشخصات فنی و کد مدل تصمیم نهایی را میسازند.
تفکیک خانوادهها و انتخاب کد با فهرست رسمی محصولات INSIZE، کاتالوگ رسمی مدلهای پلاگ و رینگ رزوه و دستورالعمل خانوادهٔ پلاگ رزوه متریک تطبیق داده شده است. کاربرد کلمات «توپی»، «رینگی» و «برو نرو» در بازار ایران با مطالب میدیا ماشین و نمونهٔ فهرست محصول پارتینه بررسی شده است. استاندارد درجشده در نقشه و جدول جاری سازنده برای انتخاب هر مدل مرجع نهایی است.