میکرومترهای مخصوص اینسایز؛ انتخاب ابزار بر اساس شکل قطعه
میکرومتر معمولی برای اندازهگیری ضخامت یا قطر خارجی قطعاتی مناسب است که دو سطح روبهروی آنها بهراحتی بین فک ثابت و متحرک قرار میگیرد. اما در قطعهٔ واقعی، محل اندازهگیری همیشه یک سطح صاف و در دسترس نیست: گاهی باید قطر مؤثر رزوه، ضخامت دندانهٔ چرخدنده، عرض شیار باریک، ضخامت دیوارهٔ لوله، ارتفاع پرچ، ضخامت لبهٔ تیغه، ضخامت دیسک ترمز یا درز قوطی را سنجید. در چنین شرایطی، شکل سندان و اسپیندل اهمیت پیدا میکند و استفاده از میکرومتر عمومی ممکن است تماس نادرست یا قرائت گمراهکننده ایجاد کند. میکرومترهای مخصوص اینسایز برای همین نیازها طراحی شدهاند؛ با نوکهای تیغهای، دیسکی، کروی، V شکل، نوکتیز، فک عریض، سندان قابلتعویض یا ساختار اختصاصی برای رزوه و چرخدنده.
در این دستهٔ گسترده، مدلهای مکانیکی و دیجیتال و همچنین برخی نوکها و استانداردهای جانبی خانوادههای 3281، 3581، 3291، 3591، 3636، 3232، 3532، 3233، 3533، 3260، 3261، 3288، 3239، 3539، 3262، 3290، 3590، 3280، 3580، 3238، 3283، 3282، 3294، 3292، 3285 و 3293 عرضه شدهاند. همهٔ اینها «میکرومتر خارجی معمولی با یک نام متفاوت» نیستند. انتخاب باید از روی فرم قطعه و نقطهٔ تماس آغاز شود، سپس نوع نوک، دامنه، دقت/تفکیکپذیری، مکانیکی یا دیجیتالبودن و کد دقیق زیرمدل بررسی شود.
میکرومتر رزوه؛ سنجش قطر گام پیچ
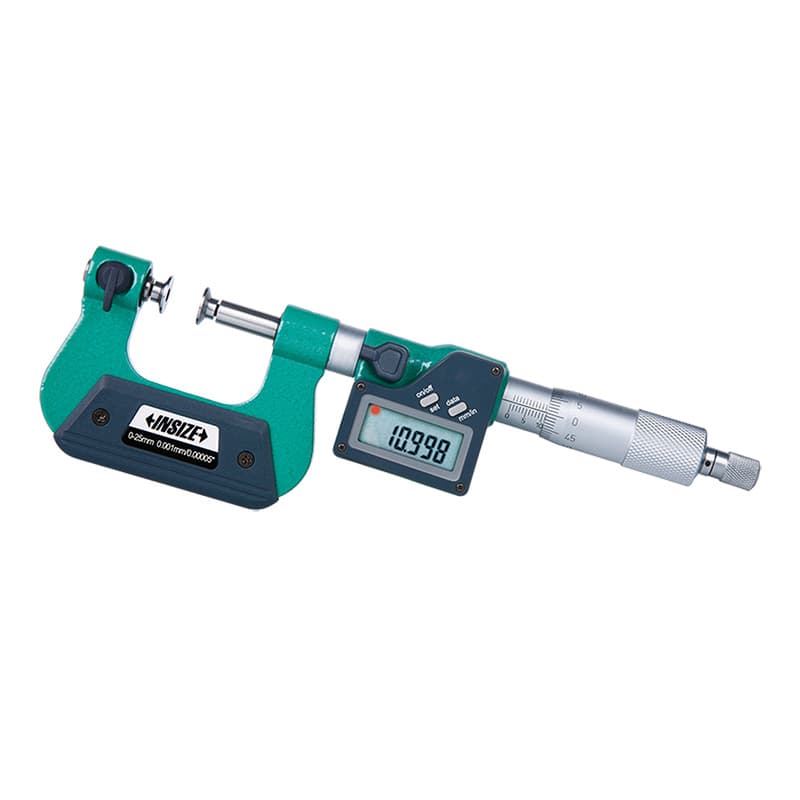
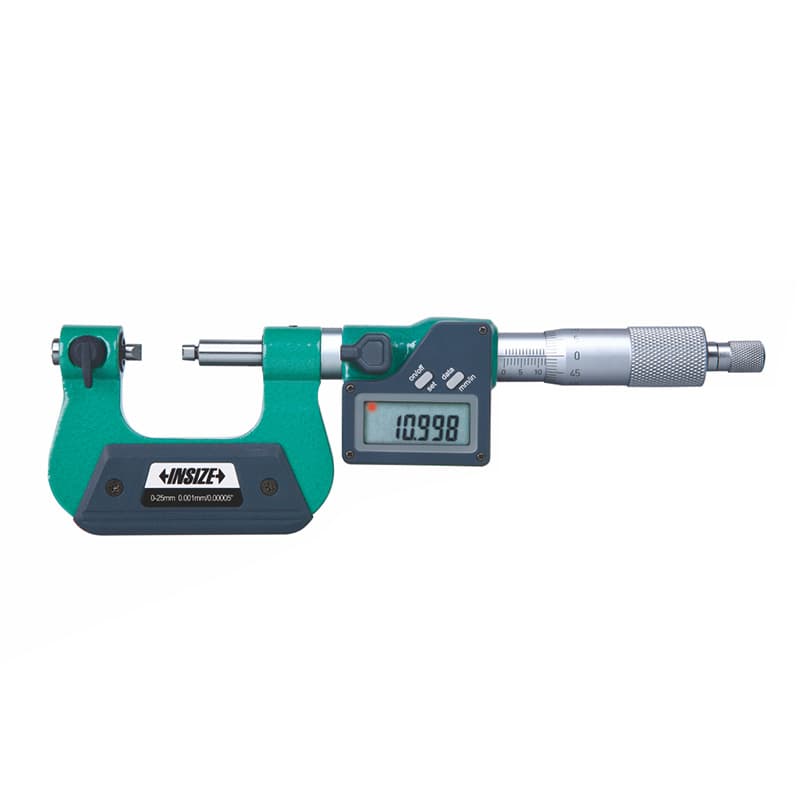
میکرومتر رزوه برای اندازهگیری رزوهٔ خارجی با نوکهای متناسب با شکل پهلوهای رزوه ساخته میشود. مدلهای 3281 (مکانیکی) و 3581 (دیجیتال) در فهرست محصولات این دسته قرار دارند. این ابزار با کولیس یا میکرومتر تخت معمولی جایگزین نمیشود، چون اندازهٔ مهم در بسیاری از کنترلهای رزوه، قطر گام است و نوکهای اندازهگیری باید در تماس صحیح با پهلوهای رزوه بنشینند. قرائت به گام، زاویهٔ رزوه، استاندارد آن، نوع نوک، وضعیت کالیبراسیون و روش اندازهگیری وابسته است؛ پس از روی عدد نمایشگر بهتنهایی نمیتوان قطر مؤثر را نتیجه گرفت.
لوازم مرتبط نیز در موجودی دسته دیده میشوند: 7381 نوکهای اندازهگیری برای میکرومتر رزوه و 7384 استاندارد تنظیم برای میکرومتر رزوهٔ خارجی با زاویهٔ رزوهٔ 60 درجه است. اینها وظایف متفاوتی دارند. نوک جایگزین یا تکمیلی باید با بدنه و نوع رزوه سازگار باشد؛ استاندارد تنظیم هم برای طول/مرجع تعریفشده به کار میرود و گیج قبولی/ردی رزوه نیست. در زمان استعلام، کد کامل میکرومتر، زاویه و گام رزوه، دامنهٔ اندازهگیری و اینکه نوک یا استاندارد لازم دارید را صریح بیان کنید. عبارت کلی «میکرومتر رزوه اینسایز» برای تعیین کد نهایی کافی نیست.
پیش از اندازهگیری رزوه، قطعه و نوکها را تمیز کنید و از ورود پلیسه به شیارها جلوگیری کنید. در صورت امکان چند موقعیت روی قطعه را اندازه بگیرید تا ناهممحوری یا تغییر قطر در طول قطعه آشکار شود. نیروی تماس باید تکرارپذیر باشد و ابزار نباید با فشار زیاد روی قطعه بسته شود. اگر هدف پذیرش قطعه است، روش محاسبه و حد مجاز نقشه را دنبال کنید؛ برای بررسی عملکرد رزوه، میکرومتر رزوه را با گیجهای عملکردی GO/NO-GO اشتباه نگیرید. ابزار اندازهگیری و گیج کنترلی میتوانند مکمل باشند، اما خروجی و نیت استفادهشان یکسان نیست.
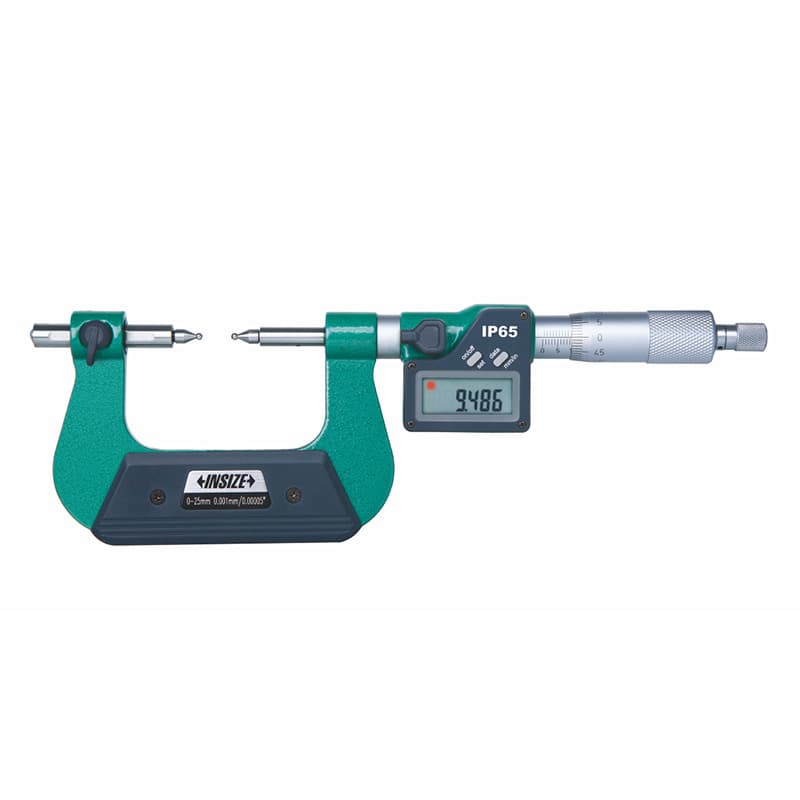
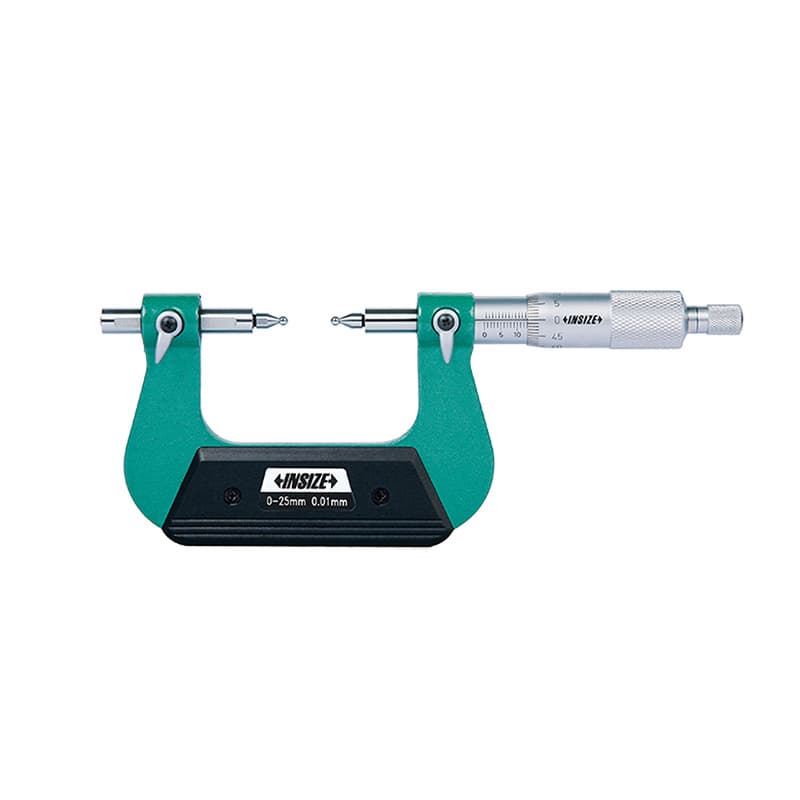
میکرومتر دنده و چرخدنده؛ اندازهگیری ضخامت دندانه
کنترل ضخامت دندانهٔ چرخدنده به نقطهٔ تماس ویژه نیاز دارد. در مجموعهٔ موجود، خانوادههای میکرومتر دندهای 3291 و 3591، میکرومتر دندانهٔ خارجی 3636 و متعلقات 7383، 7391 و 7393 دیده میشوند. در نامگذاری رسمی این خانوادهها، بعضی نوکها بهصورت توپی و بعضی به شکل استوانه یا مجموعهٔ اندازهگیری معرفی شدهاند. کد لوازم باید با مدل پایه، مدول/مشخصات دنده و روش اندازهگیری سازگار باشد. هنگام خرید نوک جداگانه، از روی شباهت ظاهری یا عنوان فارسی کوتاه انتخاب نکنید؛ جدول رسمی تطبیق کد و ابعاد را ملاک قرار دهید.
میکرومتر ضخامت دنده با کولیس دنده یا ضخامتسنج عمومی یکی نیست. هندسهٔ دندانه، مدول، زاویهٔ فشار و محل اندازهگیری بر روش اثر میگذارد. بعضی اندازهگیریها بر اساس طول وتر یا ضخامت روی تعداد دندانهٔ مشخص انجام میشوند؛ بنابراین ابزار باید با نقشه و روش کنترل قطعه هماهنگ باشد. میکرومتر بهتنهایی مدول یا خطای پروفیل را تعیین نمیکند. اگر اطلاعات نقشه ندارید، پیش از سفارش تعداد دندانه، مدول یا DP، زاویهٔ فشار و محل مورد نظر برای سنجش را از تیم فنی بگیرید.
برای چرخدندههای کوچک، تماس نوک نامتناسب میتواند به جای دندانه، کف شیار یا سطحی خارج از نقطهٔ مرجع را لمس کند. استفاده از نوک توپی یا استوانهای درست بههمین دلیل مهم است. نوکها را در جعبهٔ خود نگه دارید، از تعویض اجباری رزوهای که گیر کرده خودداری کنید و پس از نصب، پایداری تماس را کنترل کنید. برای مقایسهٔ قرائتها، موقعیت چرخدنده و روش تکرار باید ثابت باشد؛ تفاوت اپراتور در جایگذاری میتواند از رزولوشن نمایشگر بزرگتر باشد.
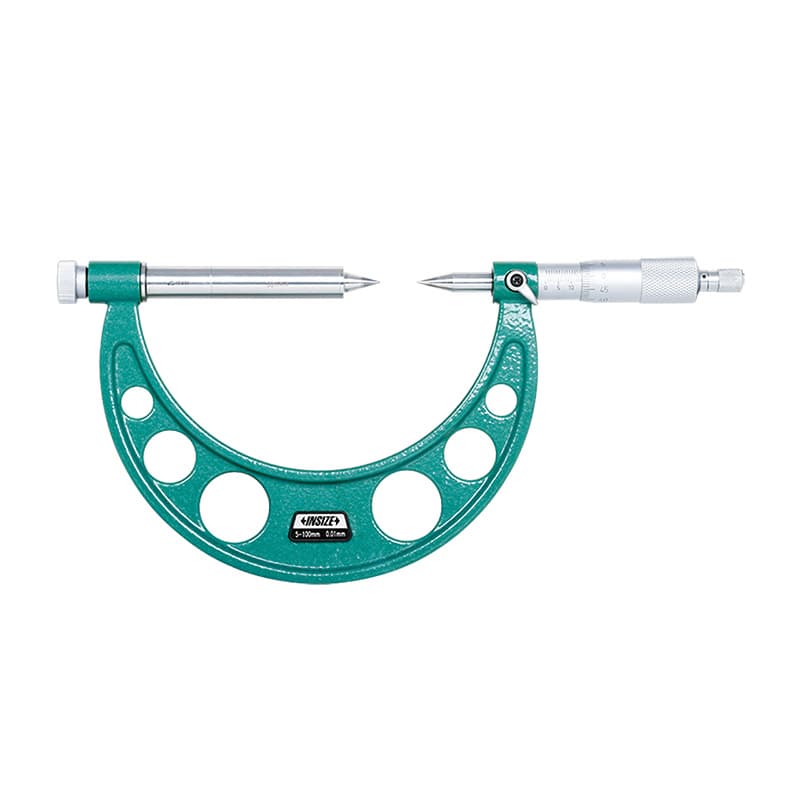
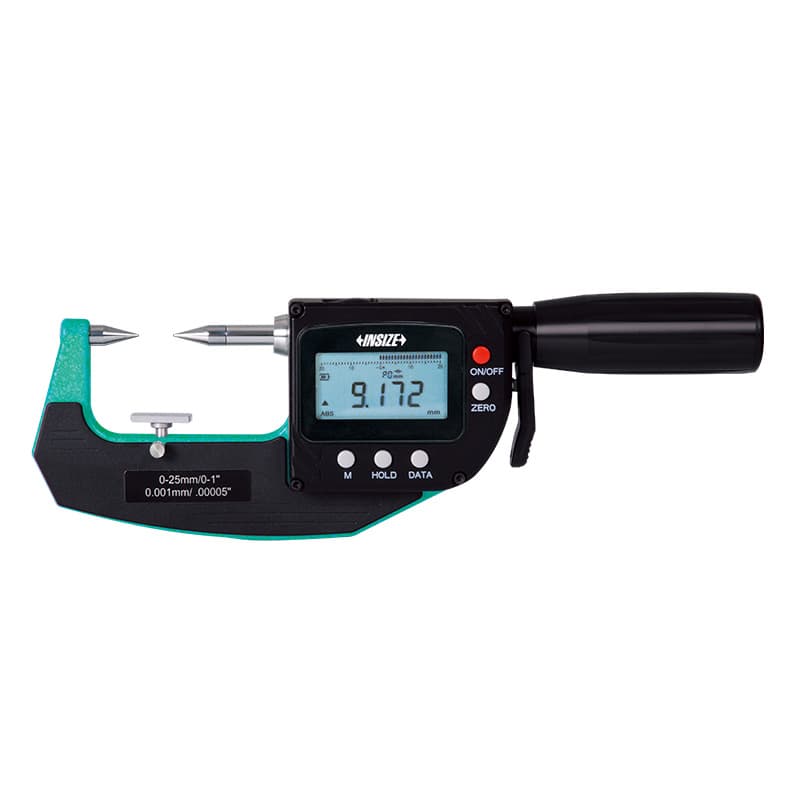
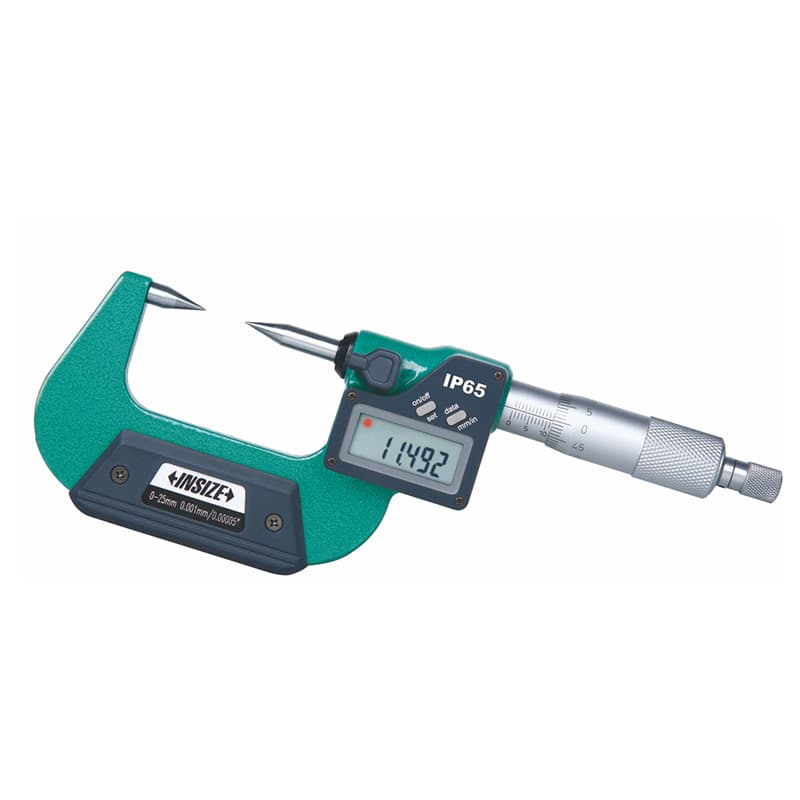
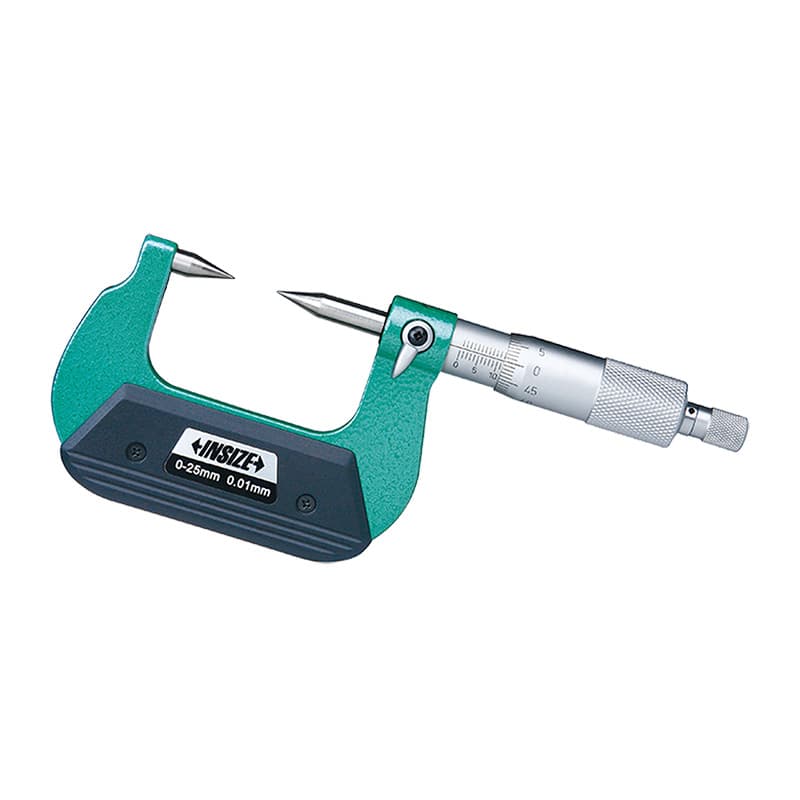
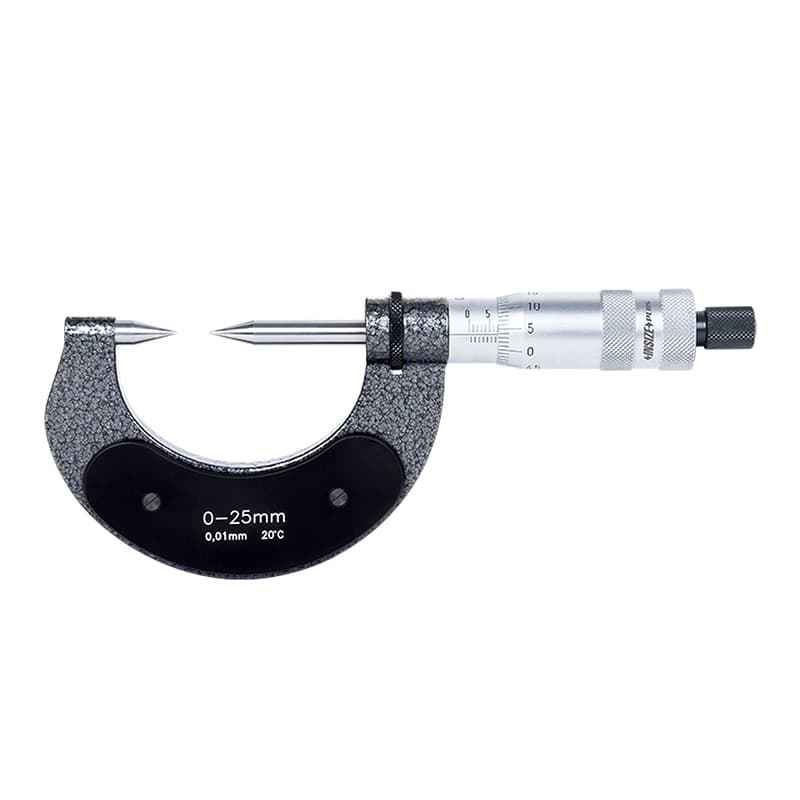
میکرومتر نوکتیز و نقطهای برای شیار و جزئیات باریک
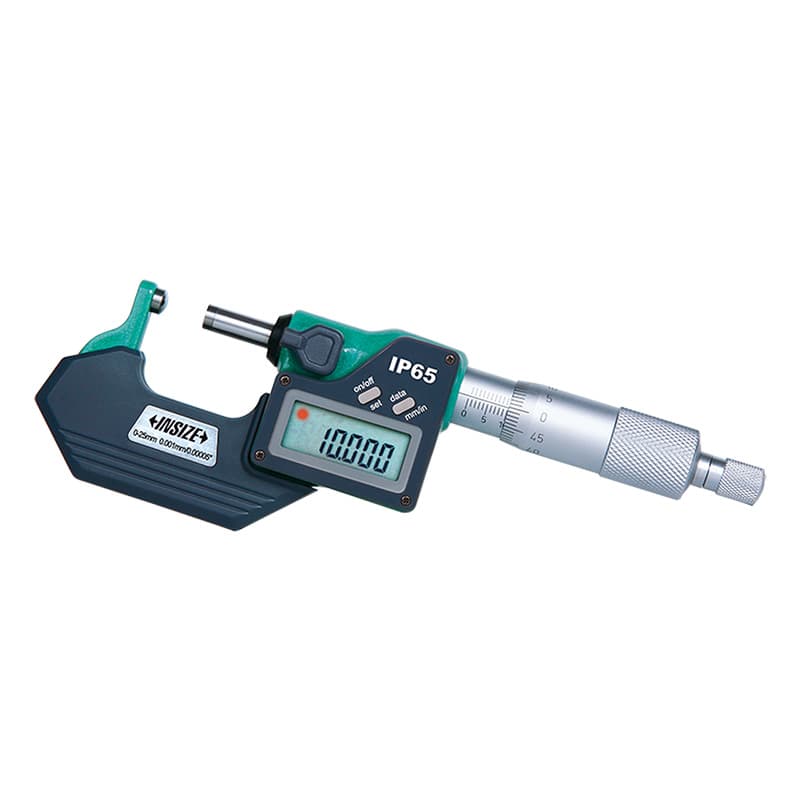
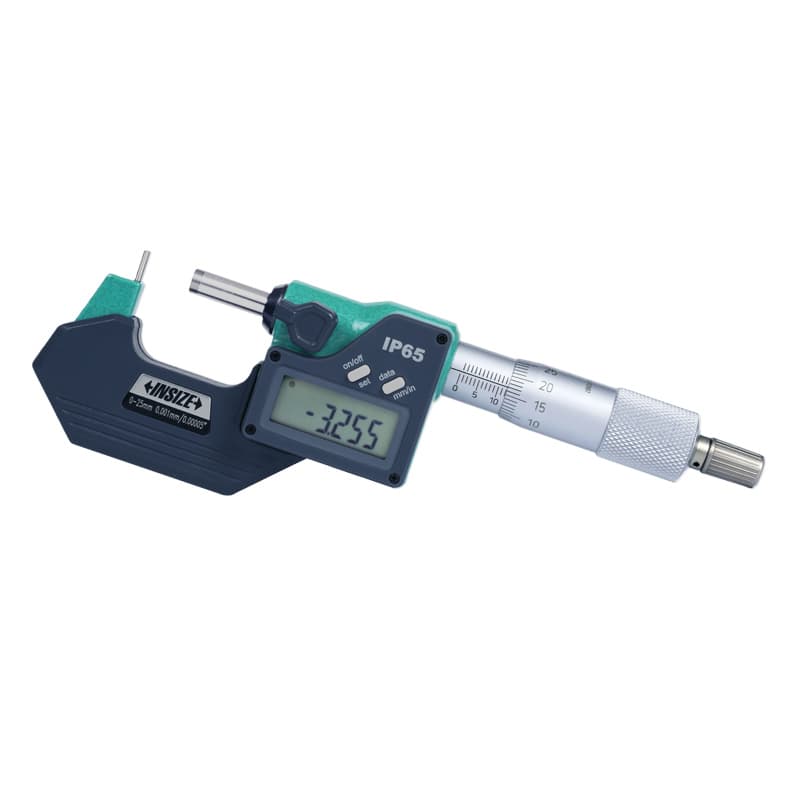
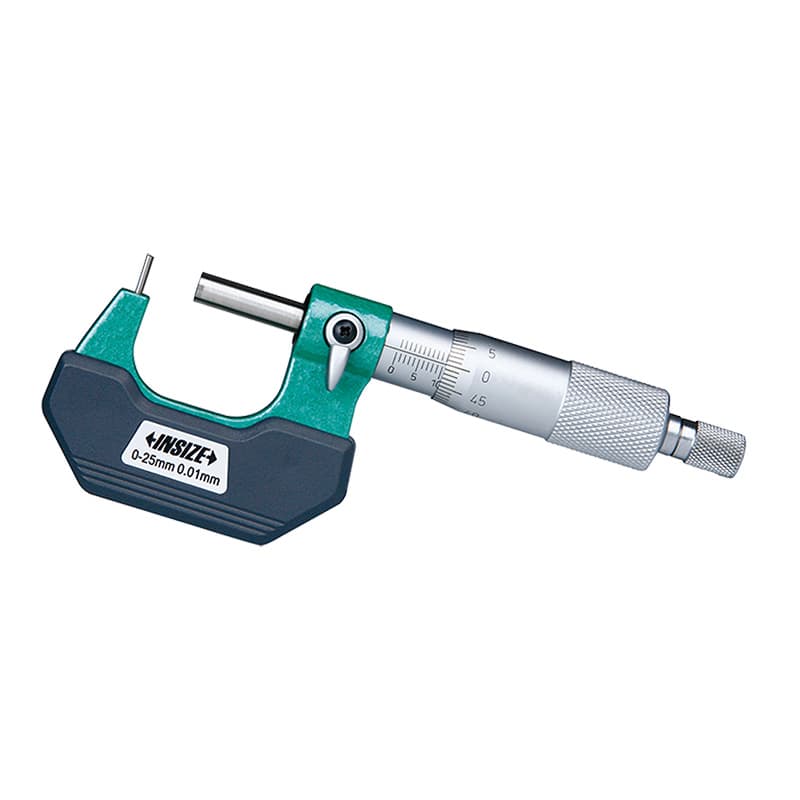
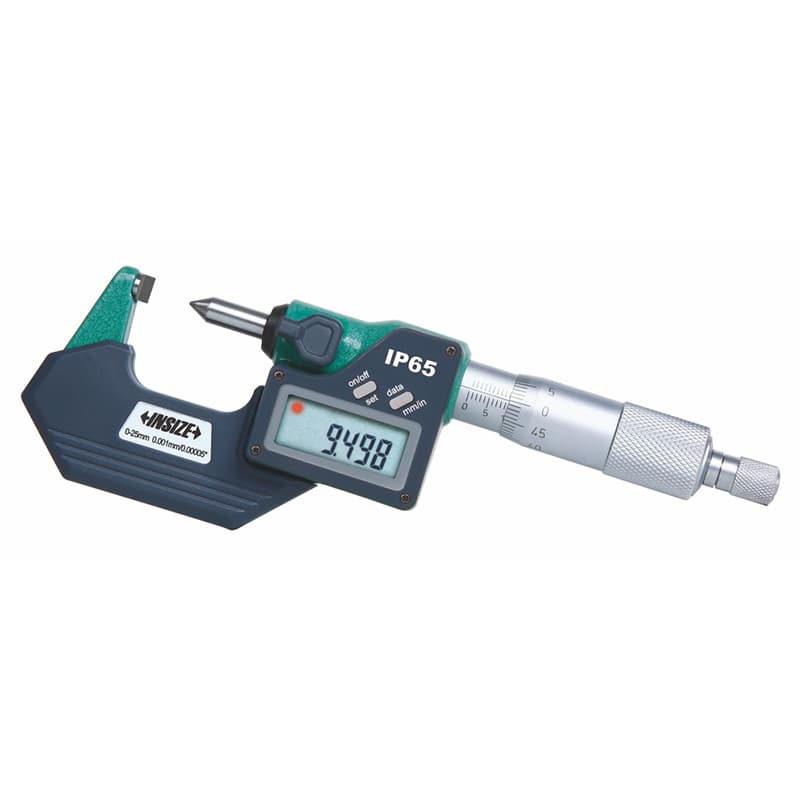
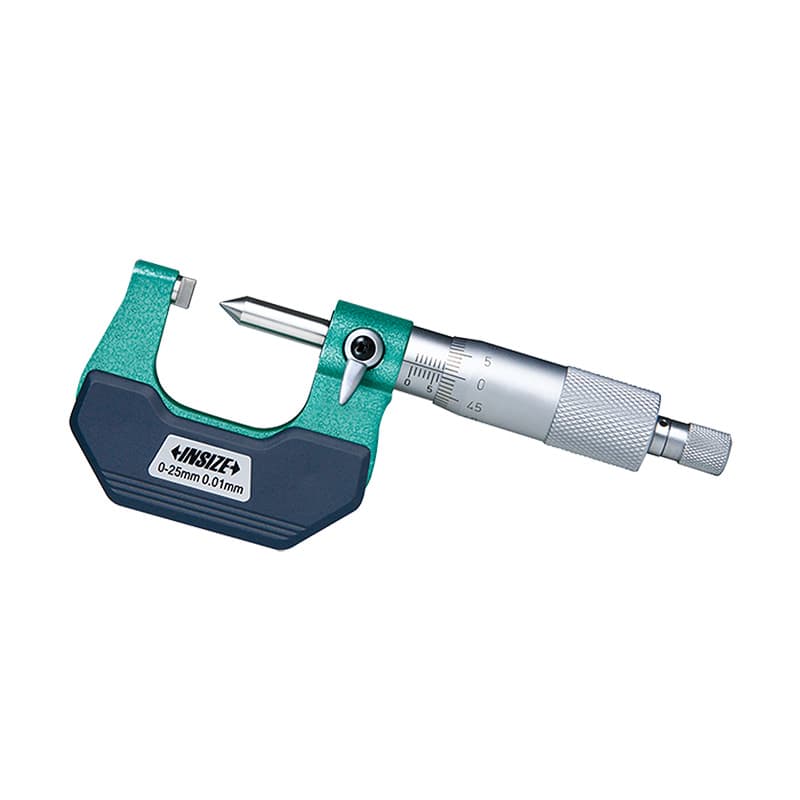
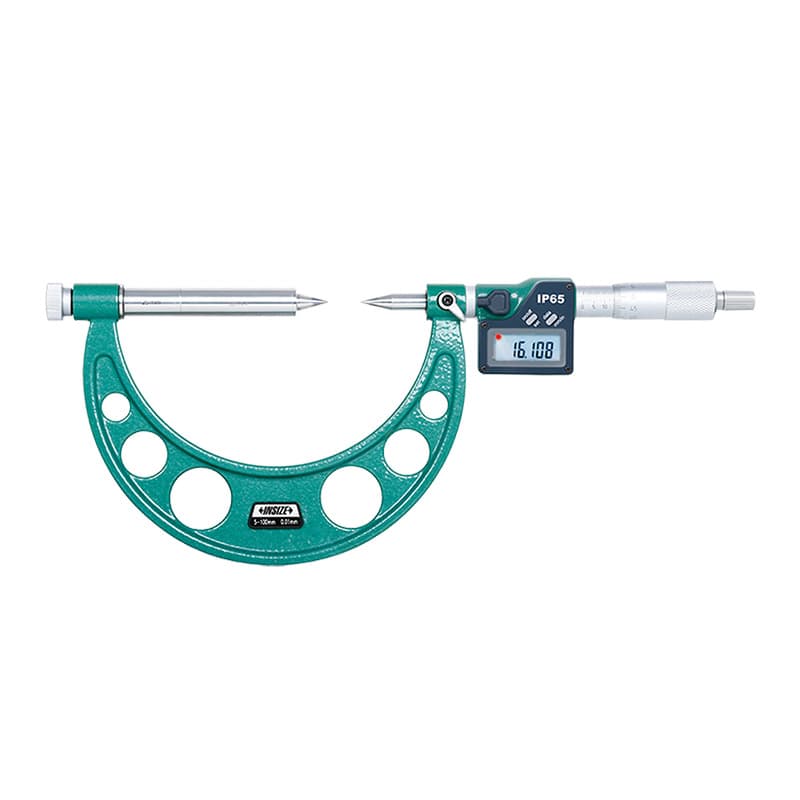
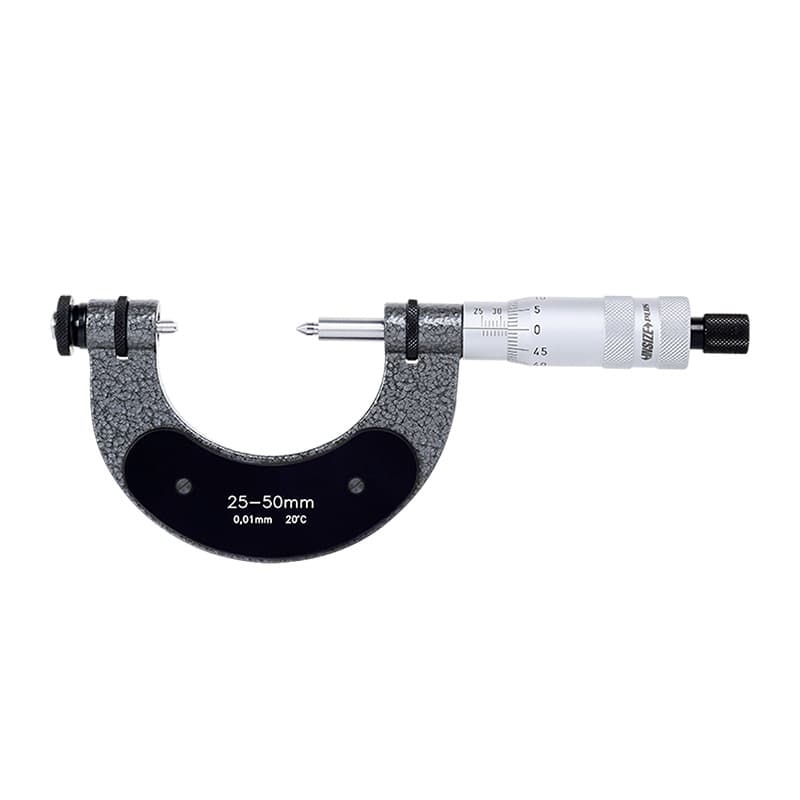
میکرومتر نقطهای خانوادههای 3230، 3530، 3659 و ابزارهای مرتبط 3354 در فهرست دسته دیده میشوند. نوکهای باریک و نوکتیز برای دسترسی به نواحی کوچک، فرورفتگیها یا سطوحی که فک تخت روی آنها بهدرستی نمینشیند مفیدند. این شکل تماس برای برخی قطعات قالبسازی، شیارهای باریک، بخشهای موضعی و اندازهگیری موضعی ضخامت مناسب است؛ ولی استفادهٔ آن به هندسهٔ قطعه وابسته است. نوک نقطهای فشار را روی سطح کوچک متمرکز میکند، بنابراین برای قطعات نرم یا پوششدار باید مراقب اثر فشار و خراش باشید.
در مدلهای دیجیتال، صفرکردن، انتخاب واحد یا ویژگی خروجی داده (اگر برای همان زیرمدل درج شده باشد) باید از روی مشخصات همان کد تأیید شود. خانوادهٔ 3354 در نام فروشگاهی با اصطلاحی نزدیک به «سنجهای ضربهای» آمده؛ این عبارت را بدون بررسی دیتاشیت به معنی قابلیت اندازهگیری ضربه یا محصولی مستقل نگیرید. متن عنوان و تجهیزات همراه ممکن است ترجمهٔ ماشینیِ اصطلاح سازنده باشد. برای یک سفارش دقیق، مدل، دامنه، شکل نوک و هدف اندازهگیری را با تصویر فنی یا کاتالوگ تطبیق دهید.
میکرومتر نقطهای را برای سنجش ضخامت عمومی ورق یا قطر سیم بدون بررسی مناسببودن تماس بهکار نبرید. در نقطهٔ تماس کوچک، ناهمواری سطح و زاویهٔ قرارگیری بر مقدار خواندهشده اثر زیادی دارند. ابزار را عمود بر سطح مورد نظر قرار دهید، نیروی تماس را تکرارپذیر نگه دارید و چند نقطه را بررسی کنید. اگر هدف سنجش عمق شیار است، میکرومتر نقطهای را با عمقسنج اشتباه نگیرید؛ این ابزارها از نظر مرجع و جهت تماس متفاوتاند.
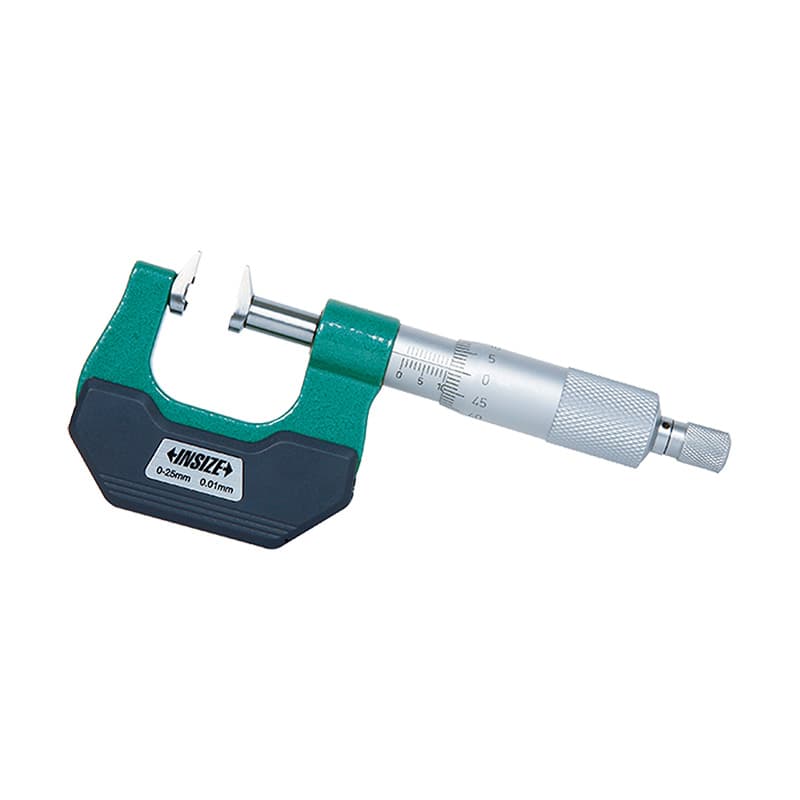
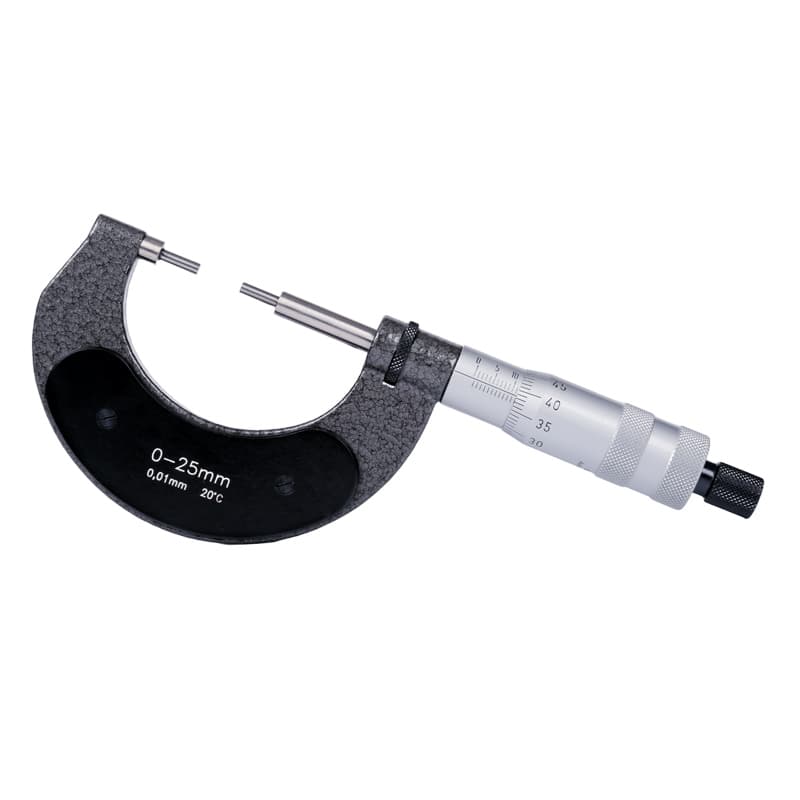
میکرومتر تیغهای برای شیارهای باریک
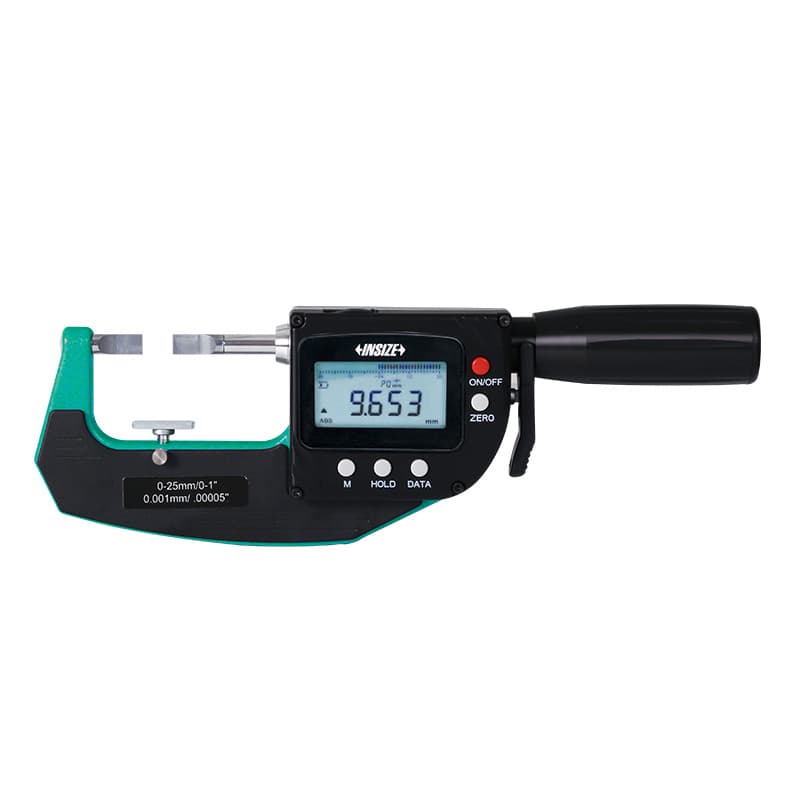
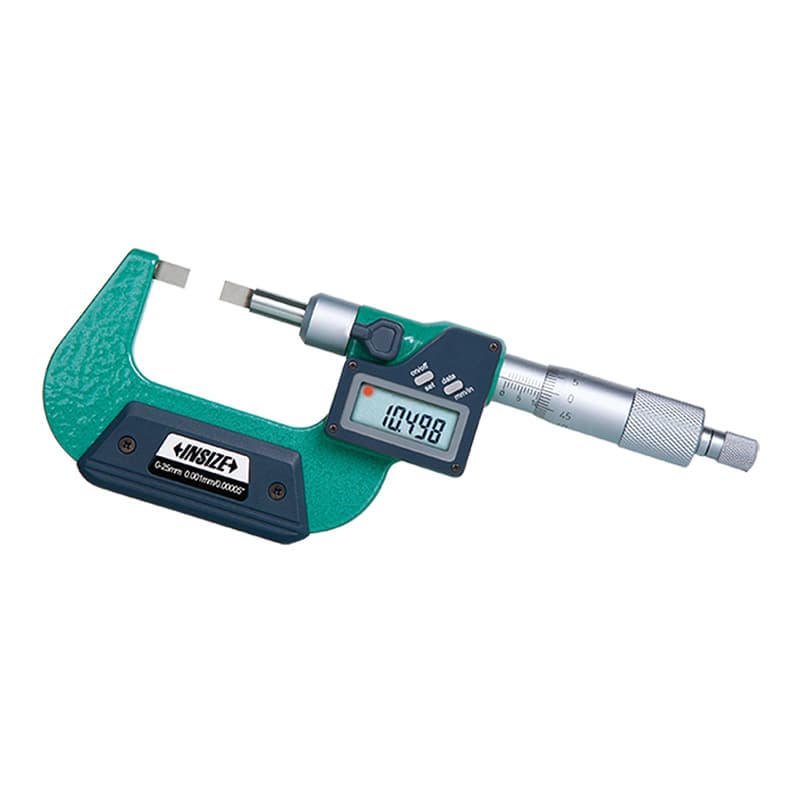
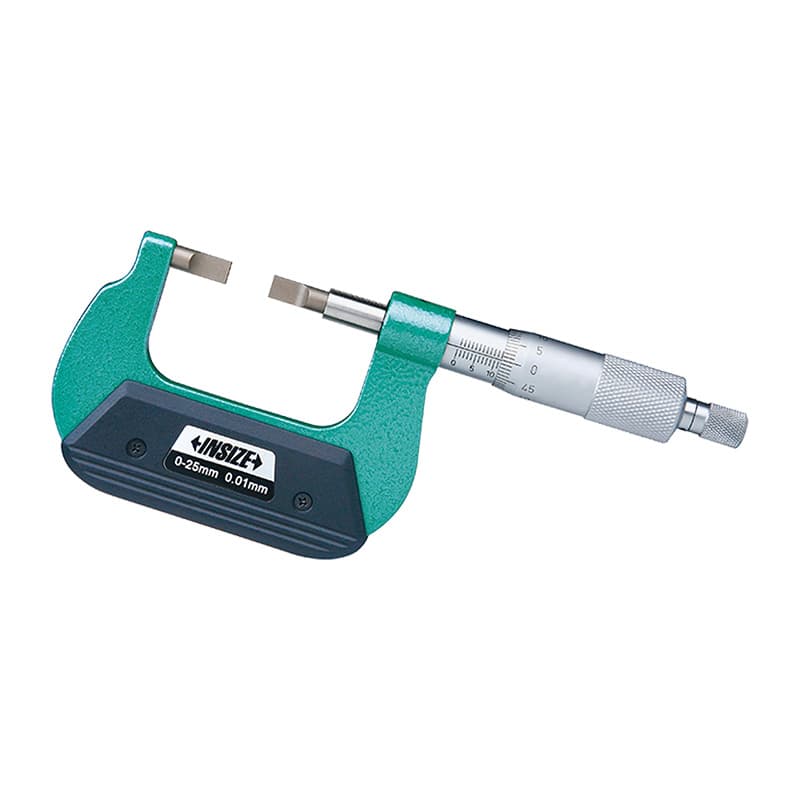
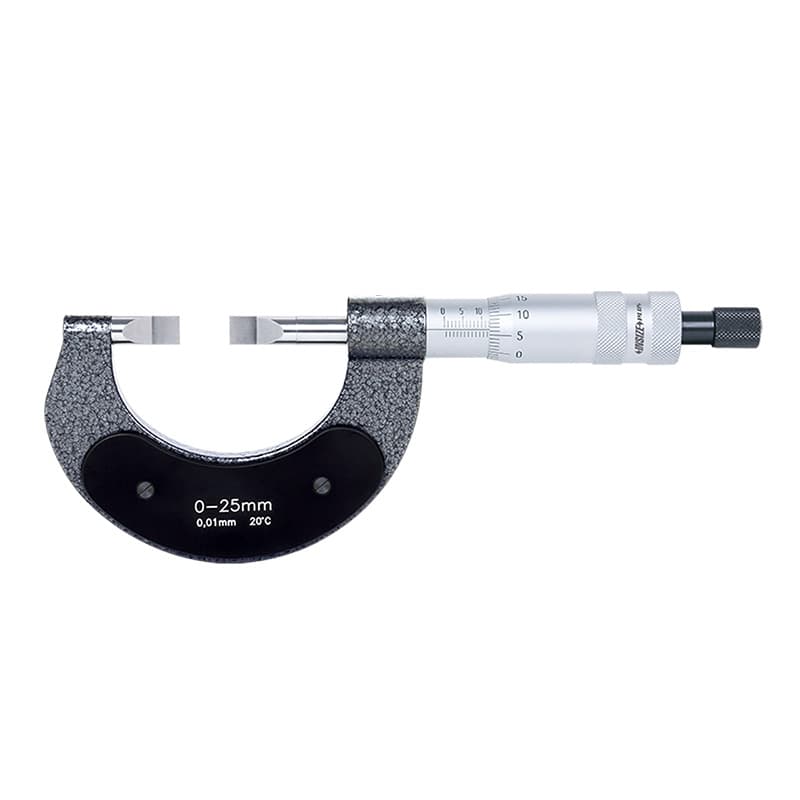
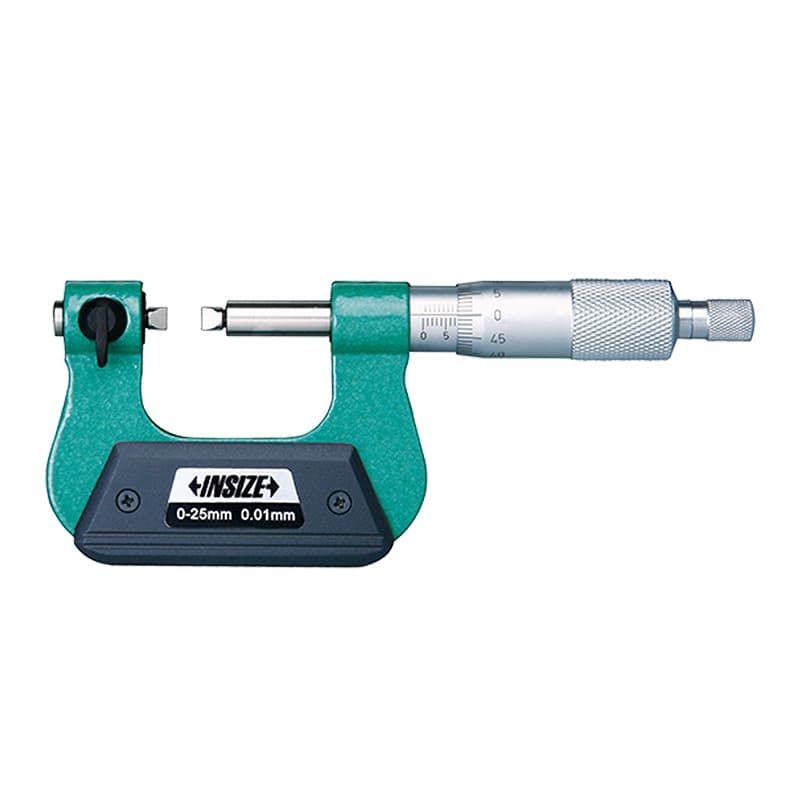
نوکهای باریک و تخت میکرومتر تیغهای به دسترسی به شیارها، فاصلهٔ نزدیک دو لبه و بعضی ویژگیهای قطعات برشکاریشده کمک میکنند. در این دسته، مدلهای 3232 مکانیکی، 3532 دیجیتال، 3650 و مدلهای مرتبط دیگر مانند 3352 فهرست شدهاند. شکل تیغه برای جاگرفتن در فضای باریک طراحی میشود؛ اما پهنا و ضخامت تیغه، عمق ورود و دسترسی فک باید با قطعهٔ واقعی سازگار باشد. تیغهٔ باریک به معنی امکان رسیدن به هر عمقی نیست؛ محدودیت ابعادی و طول نوک را از مشخصات مدل بخوانید.
برای خرید میکرومتر تیغهای، پهنای شیار، ضخامت لبهها، عمق ناحیهٔ اندازهگیری و جهت دسترسی را مشخص کنید. اندازهگیری شیار داخلی و اندازهگیری ضخامت یک قطعهٔ تیغهمانند ممکن است به شکل ابزار متفاوت نیاز داشته باشد. همچنین تیغهٔ باریک نسبت به ضربه و پیچش حساستر از فک تخت عادی است. ابزار را بهعنوان اهرم برای جابهجا کردن قطعه بهکار نبرید و هنگام واردکردن نوک به شیار، از تماس جانبی ناخواسته جلوگیری کنید.
میکرومتر تیغهای معمولاً برای عرض شیار یا فاصلهٔ موضعی در هندسهٔ قابل دسترس مفید است؛ برای اندازهگیری عمق، طول کلی یا فاصلهٔ مرکز تا مرکز باید ابزار و روش دیگری انتخاب شود. اگر قطعه پوشش نازک دارد یا سطوح آن نرماند، نیروی بستهشدن و اثر لبهٔ تیز را هم در نظر بگیرید. برای اندازهگیریهای حساس، در کنار دقت اسمی دستگاه، هندسهٔ نوک و روش تماس را در گزارش کنترل ثبت کنید.
میکرومتر ارتفاع چینخوردگی و سنجش پرچ
خانوادهٔ 3266 مکانیکی و 3566 دیجیتال برای سنجش ارتفاع چینخوردگی یا بخشهای موضعی شبیه ارتفاع پرچ در فهرست محصول قرار دارد. چنین اندازهگیریهایی با «میکرومتر ضخامت ورق» یکسان نیستند: در اولی شکل سندان و سطح مرجع باید بتواند به دو سوی چینخوردگی یا برجستگی برسد. کاربرد نهایی را از برگهٔ محصول و نقشهٔ قطعه تطبیق دهید، بهخصوص اگر مدل شما برای ارتفاع پرس یا crimp height معرفی شده باشد. واژهٔ «ضربهسنج» در بعضی ترجمههای فروشگاهی ممکن است حاصل برگردان نام فنی باشد و نباید آن را با ابزار ثبت ضربه اشتباه گرفت.
برای نتیجهٔ قابل تکرار، محل تماس روی چین یا بخش پرسشده را در دستورالعمل مشخص کنید. اندازهگیری روی قلهٔ نامنظم، لبهٔ پلیسهدار یا نقطهای متفاوت، عددهای متفاوت میدهد. پیش از خرید، ارتفاع و عرض قطعه، میزان فضای دسترسی، نیاز به نمایشگر دیجیتال و روش ثبت داده را تعیین کنید. اگر محصول برای کنترل اتصال پرسشده استفاده میشود، معیار پذیرش باید از مشخصات قطعه یا فرایند بیاید، نه صرفاً از حد تفکیکپذیری میکرومتر.
میکرومتر اسپلاین و پروفیلهای باریک
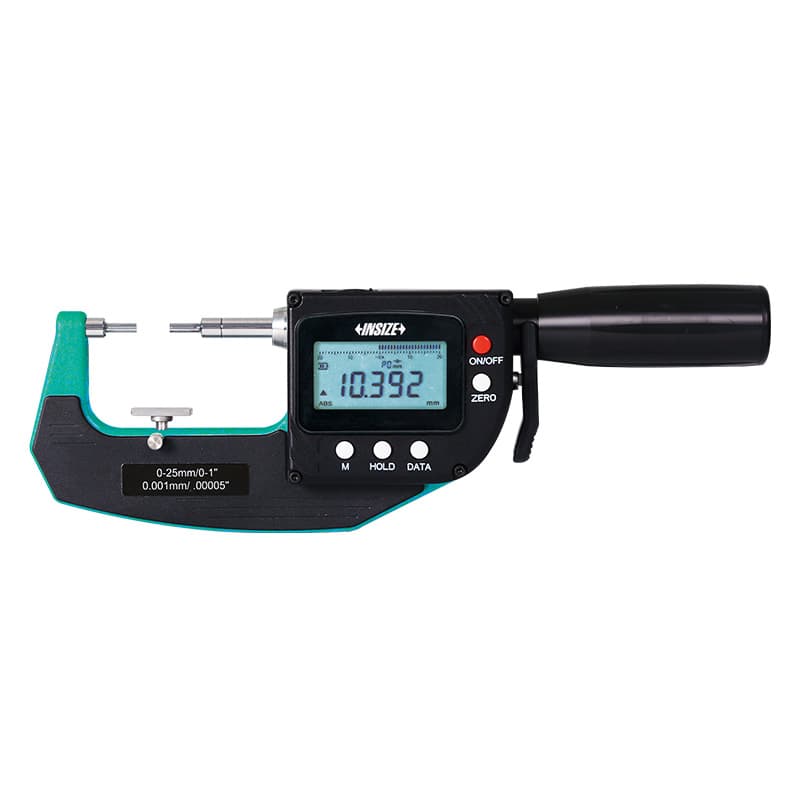
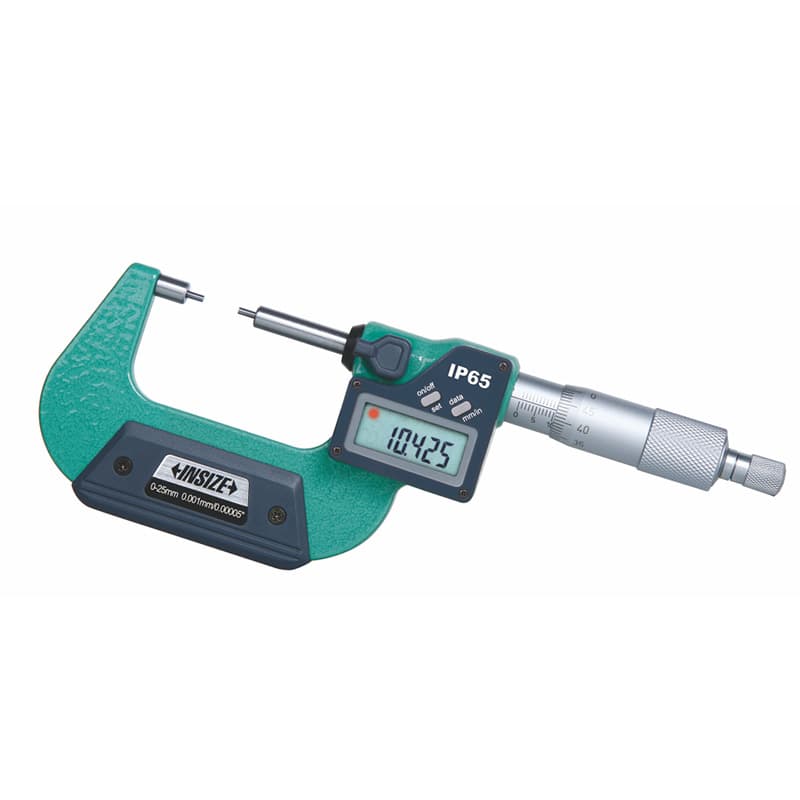
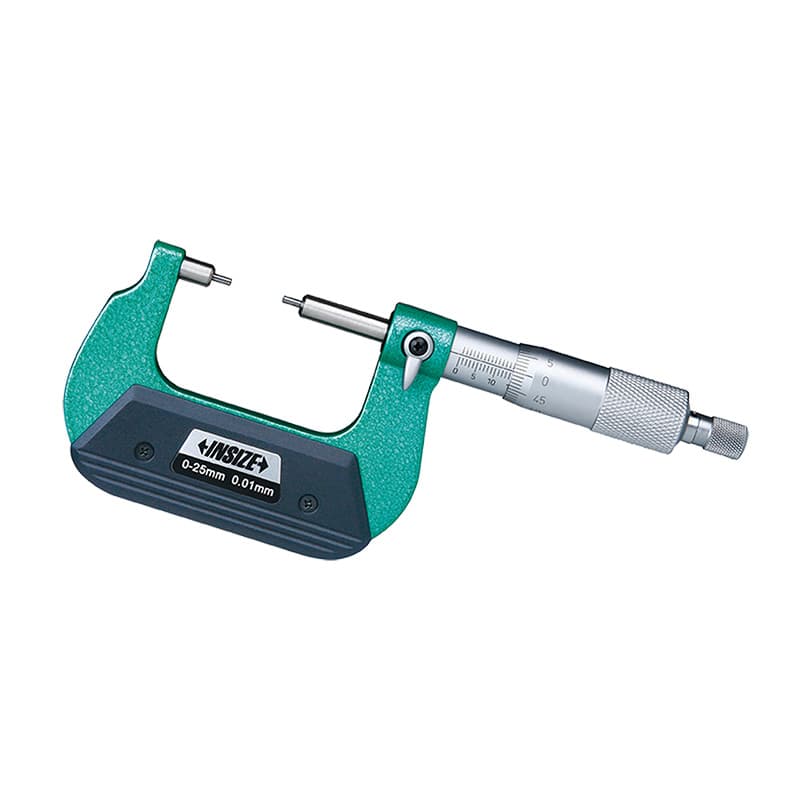
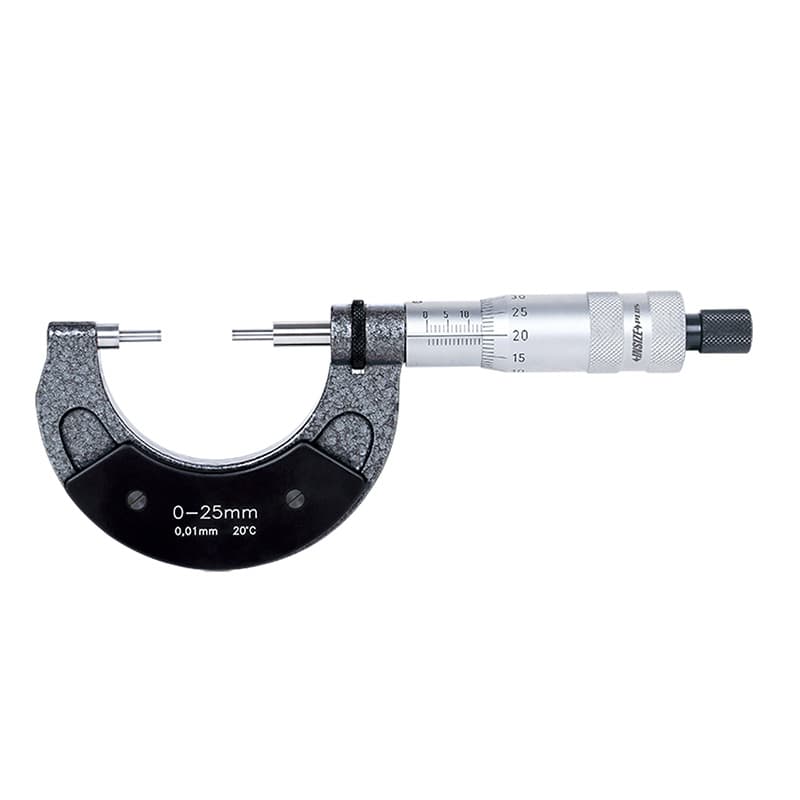
میکرومترهای اسپلاین خانوادهٔ 3233، 3533 و مدلهای دیجیتال مرتبط برای سنجش ویژگیهای باریک در شیارها یا پروفیلهای اسپلاین طراحی شدهاند. نوکهای استوانهای یا باریک میتوانند تماس را در بخشهایی برقرار کنند که فک تخت به سطح صحیح نمیرسد. بااینحال، «اسپلاین» در قطعات مختلف معنای هندسی متفاوتی دارد؛ قطر روی دندانه، قطر ریشه، ضخامت دندانه و عرض شیار یکی نیستند. پیش از انتخاب، مشخص کنید اندازهٔ مورد نیاز در نقشه چیست و ابزار قرار است کدام سطوح را لمس کند.
در صورت وجود چند قطر یا آرایش نوک در خانواده، کد کامل زیرمدل را از جدول رسمی انتخاب کنید. میکرومتر اسپلاین قرار نیست هر قطر یا هر پروفیل دندانهدار را بدون روش مرجع بسنجد. برای دندانهٔ چرخدنده معمولی ممکن است ابزار دندهای مثل 3291/3591 و نوکهای مربوطه انتخاب نزدیکتری باشد؛ برای شیارهای باریک ممکن است میکرومتر تیغهای مناسب باشد. تفاوت این کاربردها را با نگاه به شکل قطعه و نقاط تماس روشن کنید.
میکرومتر لوله؛ نوک کروی در برابر نوک استوانهای
اندازهگیری ضخامت دیوارهٔ لوله یکی از کاربردهای رایج میکرومترهای لولهای است. مدل 3260 با سندان کروی و مدل 3261 با سندان استوانهای در فهرست فعلی دیده میشوند؛ نسخههای دیجیتال 3560 و 3561 نیز در همین گروه قرار دارند. نوک کروی تماس موضعیتری با سطح خمیده ایجاد میکند، درحالیکه نوک استوانهای سطح تماس کشیدهتری دارد. این تفاوت بر جایگذاری و نتیجه اثر میگذارد؛ هیچیک را صرفاً به دلیل واژهٔ «لولهای» برای هر ضخامتسنجی مناسب فرض نکنید.
برای انتخاب، قطر بیرونی لوله، شعاع انحنا، ضخامت تقریبی دیواره، دسترسی داخل لوله و اینکه درونسنج یا بیرونسنجی انجام میدهید مشخص کنید. فک باید بتواند به سطح داخلی تکیه کند، بدون آنکه روی لبهٔ برشخورده یا پلیسه بنشیند. تماس ناهمراستا روی لولهٔ نازک ممکن است قطعه را تغییر شکل دهد یا ضخامت واقعی را نشان ندهد. ضخامتسنج اولتراسونیک، میکرومتر لوله و کولیس سه ابزار با روشهای متفاوتاند و نباید در عنوان محصول یا سفارش به جای یکدیگر استفاده شوند.
میکرومتر دیسک، ترمز و قطعات حلقوی
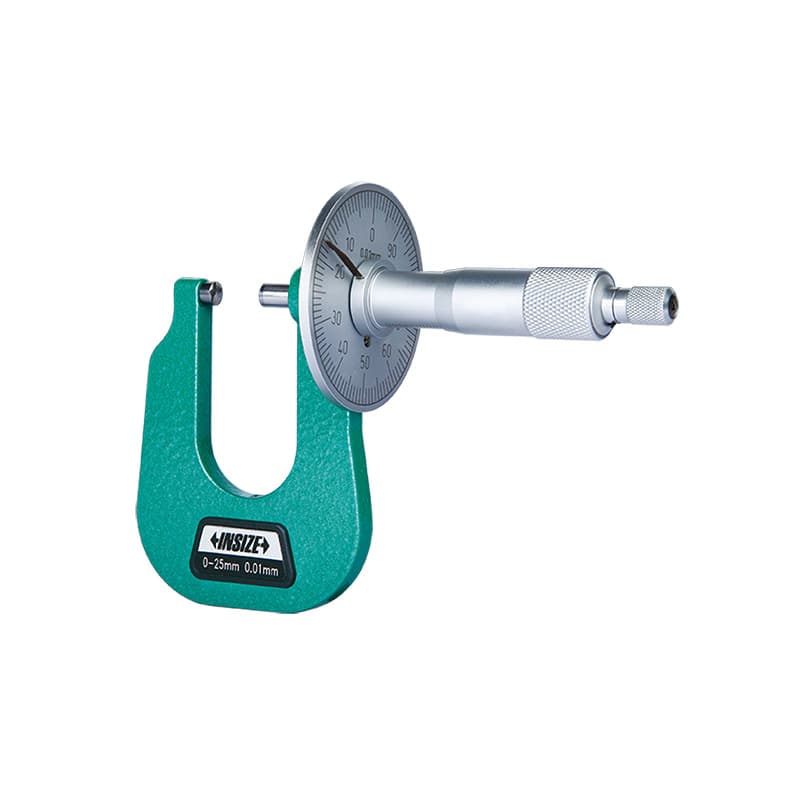
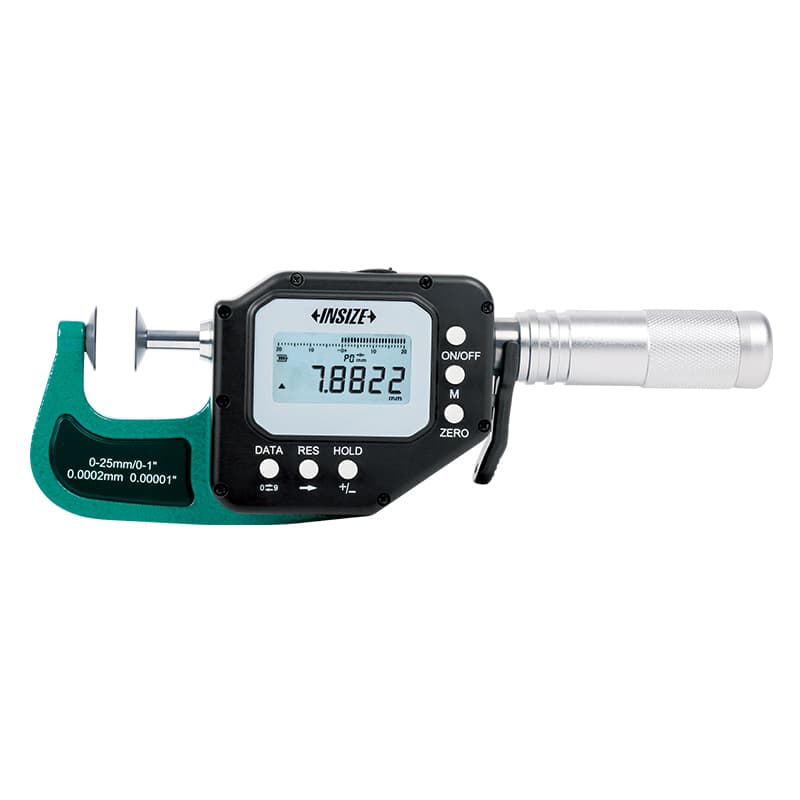
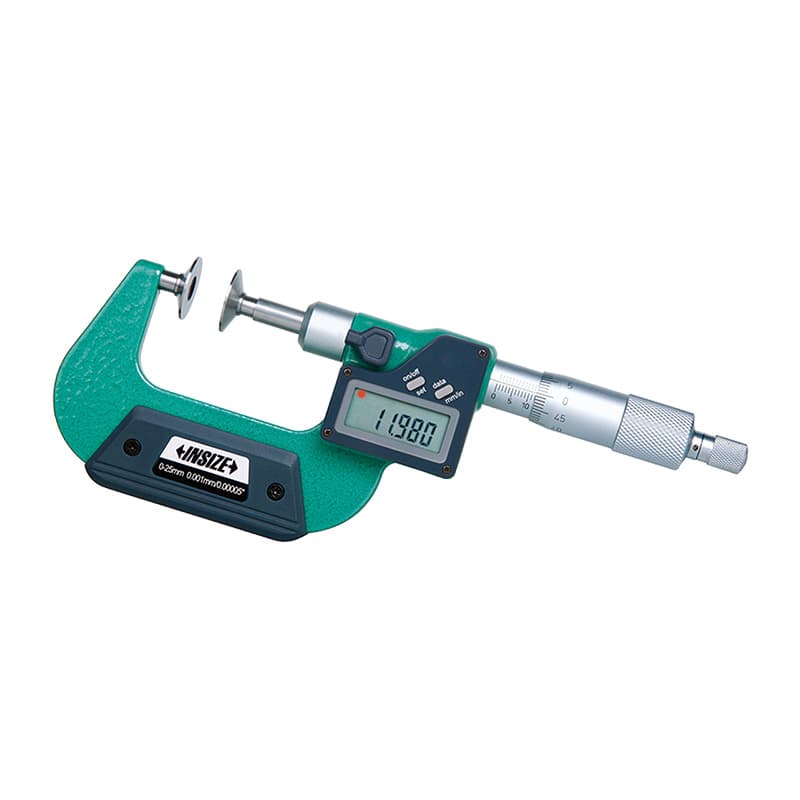
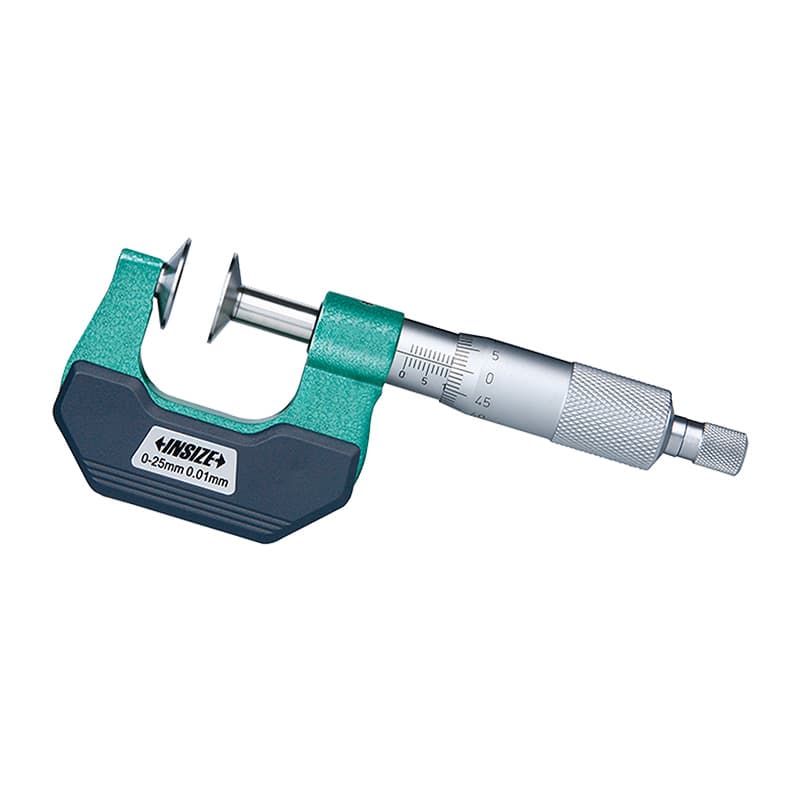
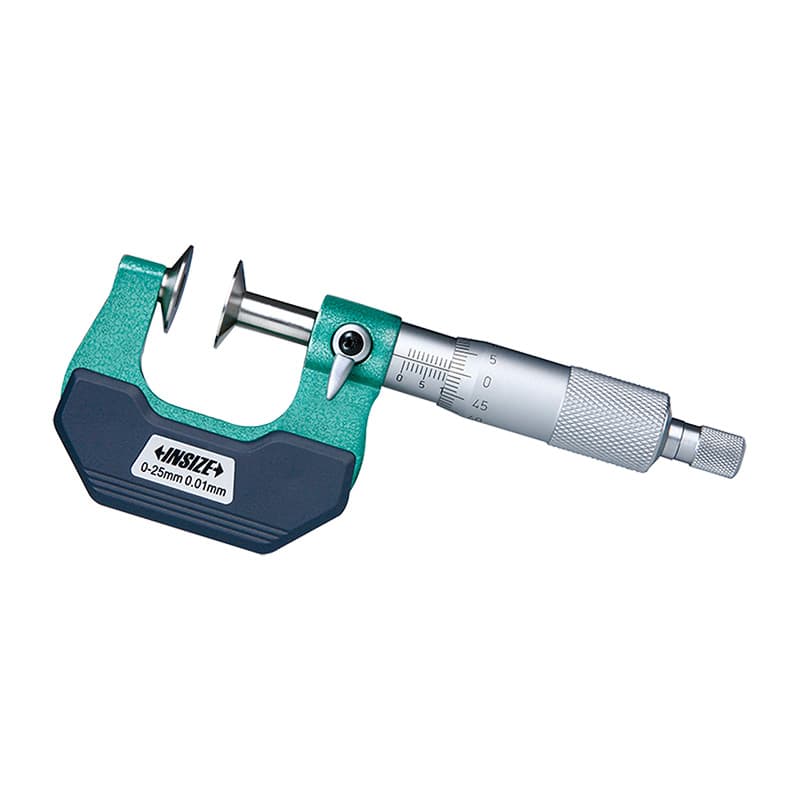
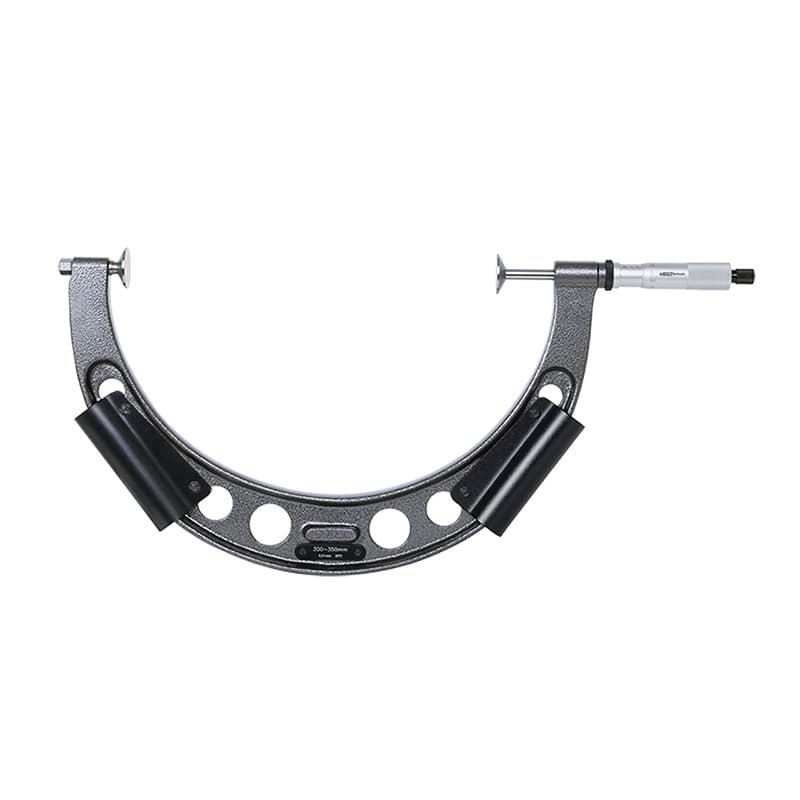
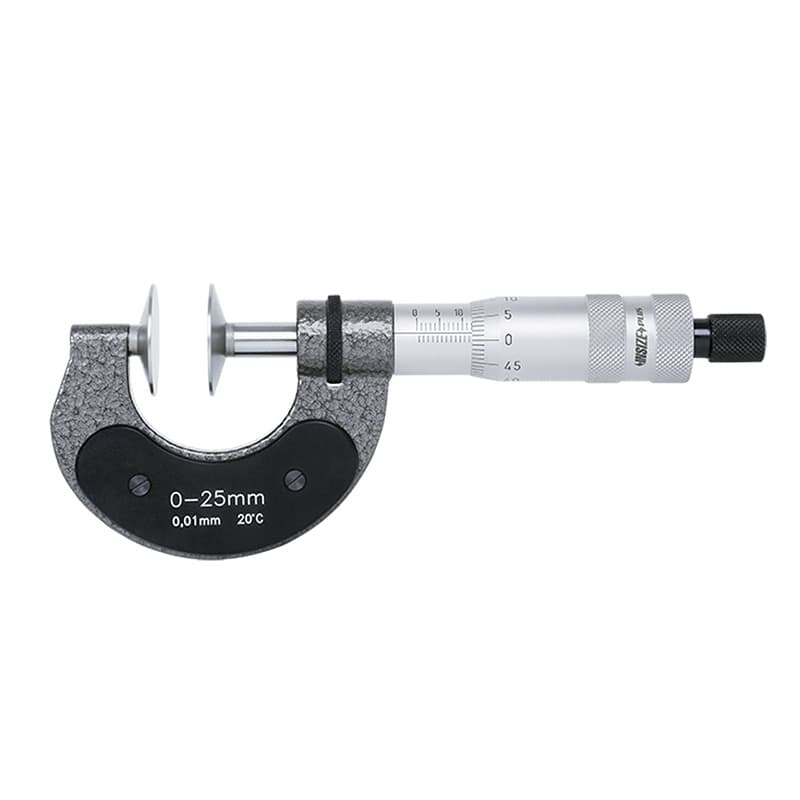
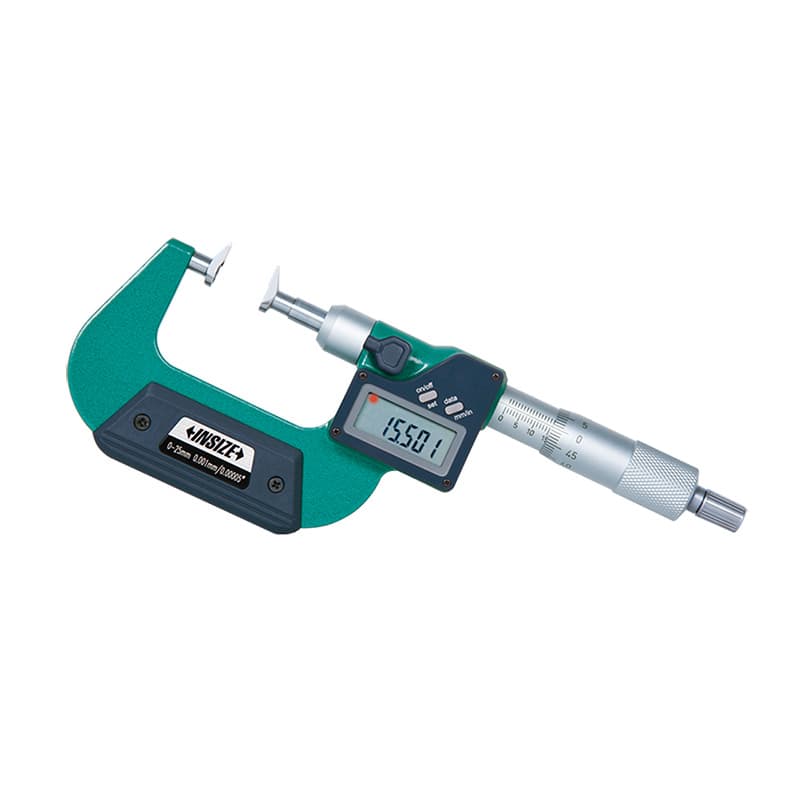
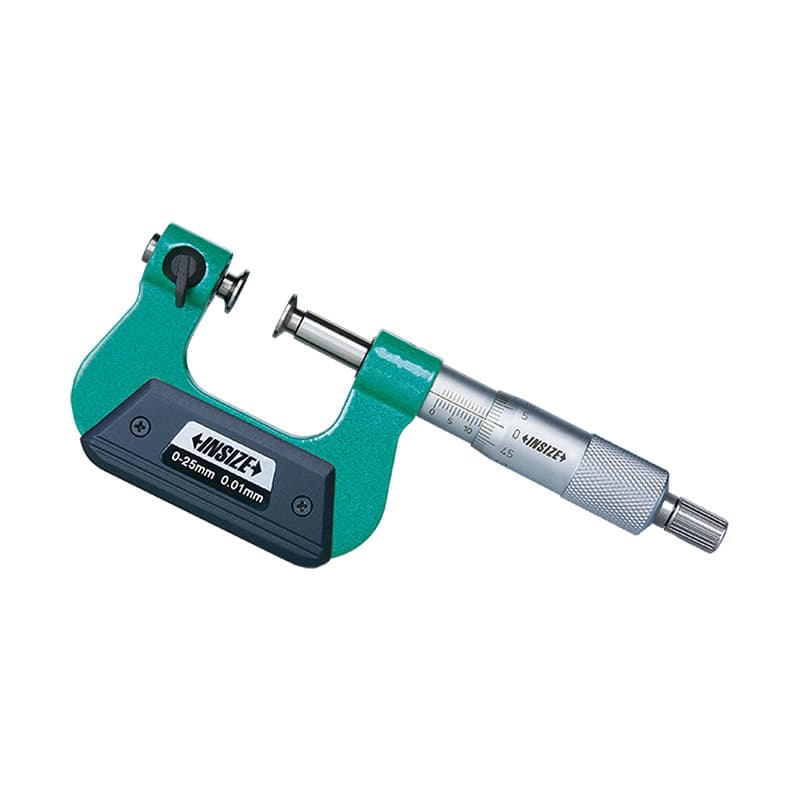
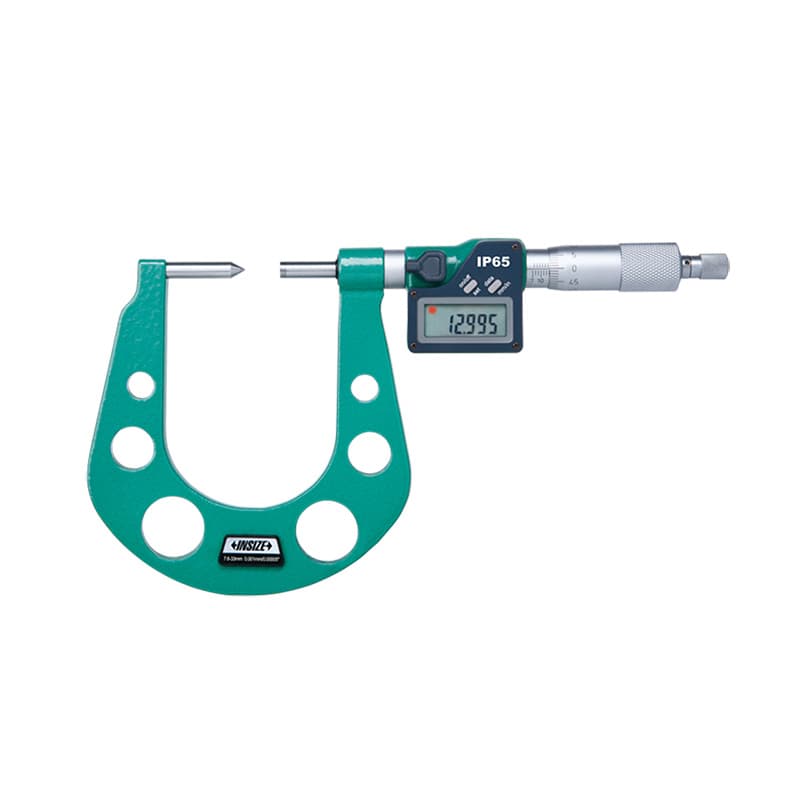
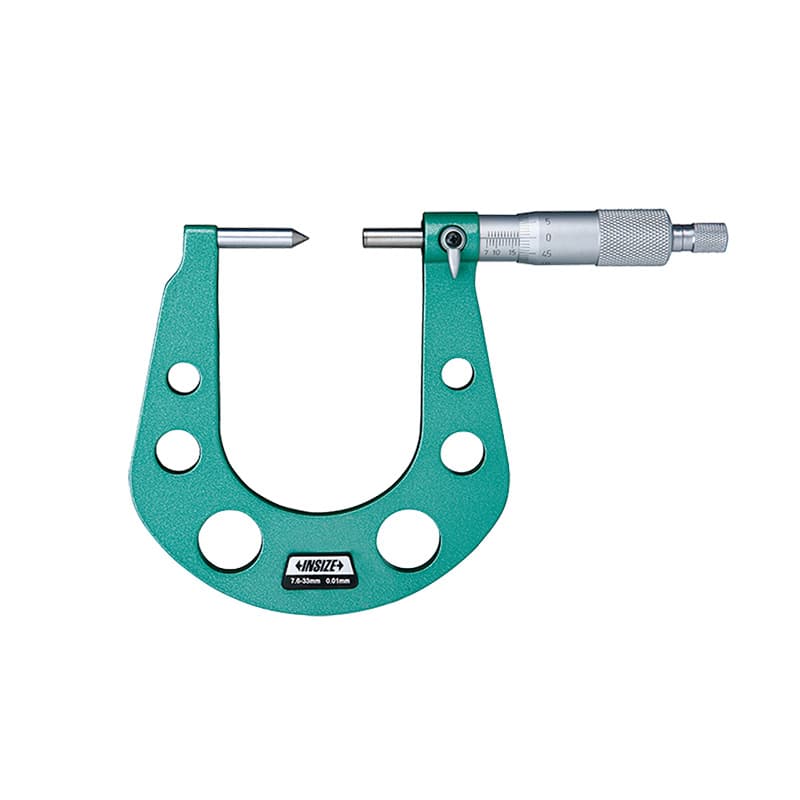
فکهای دیسکی برای دسترسی به برخی سطوح باریک یا سنجش ضخامت موضعی نزدیک شانه و لبه مفیدند. خانوادههای 3282، 3294، 3594، 3353، 3676 و 3677 در موجودی دسته هستند؛ 3677 در نام محصول فروشگاه به بازهٔ بزرگ 300 تا 350 میلیمتر اشاره میکند و با مدلهای معمول 25 میلیمتری نباید همخانوادهٔ یکسانی از نظر اندازه فرض شود. بعضی مدلها اسپیندل غیرچرخشی دارند یا به صورت دیجیتال عرضه میشوند؛ این ویژگیها فقط برای کدهایی معتبر است که سازنده ذکر کرده است.
میکرومتر دیسکی ممکن است در سنجش ضخامت یا فاصلهٔ نزدیک لبههای دندانهای کاربرد داشته باشد، اما مدلهای مختلف را صرفاً براساس نام مشترک «دیسک» یکی نگیرید. قطر دیسک، شکل دو سطح تماس، دامنه، امکان چرخش اسپیندل و روش قرارگیری قطعه را بررسی کنید. اگر بخش باریک یا شانهای قطعه در دسترس نیست، قطر و عمق دسترسی فک را پیش از سفارش با کاتالوگ مقایسه کنید.
میکرومتر ترمز دیسکی 3288 و نسخهٔ دیجیتال 3588 برای کاربرد اختصاصی روی دیسک ترمز در فهرست آمدهاند. هنگام استفاده، نقطهٔ سنجش روی دیسک باید مطابق رویهٔ تعمیر یا کنترل تعریف شود. ضخامت دیسک، اختلاف ضخامت دورانی، تاب و وضعیت سطح مفاهیم جداگانهاند؛ یک عدد ضخامت بهتنهایی همهٔ عیبهای دیسک را مشخص نمیکند. از ابزار روی قطعهٔ داغ یا در حال حرکت استفاده نکنید و دمای قطعه را در نتیجهٔ اندازهگیری دخیل بدانید.
میکرومتر ورق فلزی، صفحهٔ داغ و سندانهای بزرگ
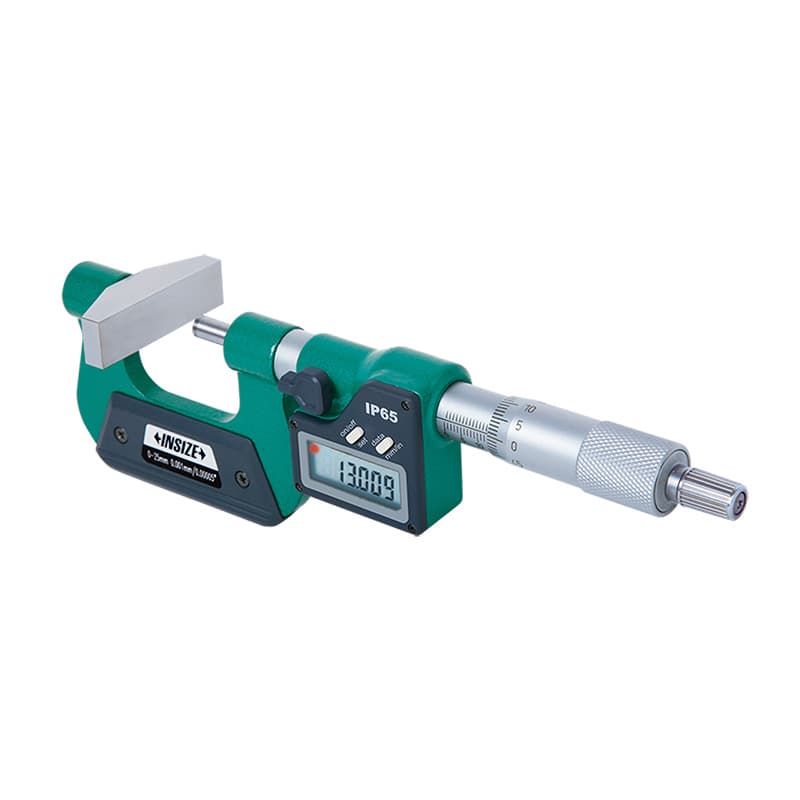
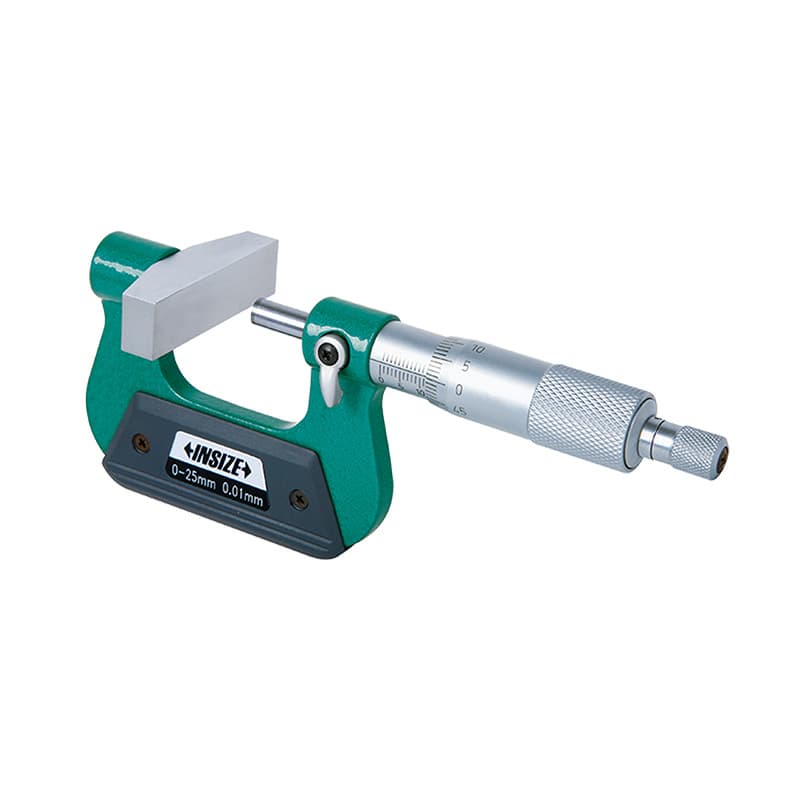
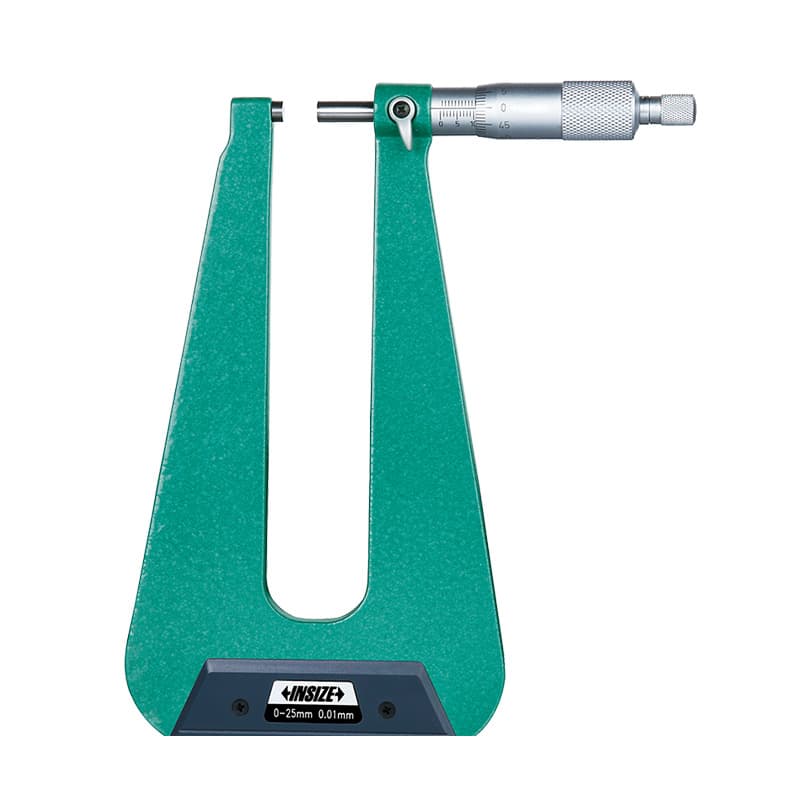
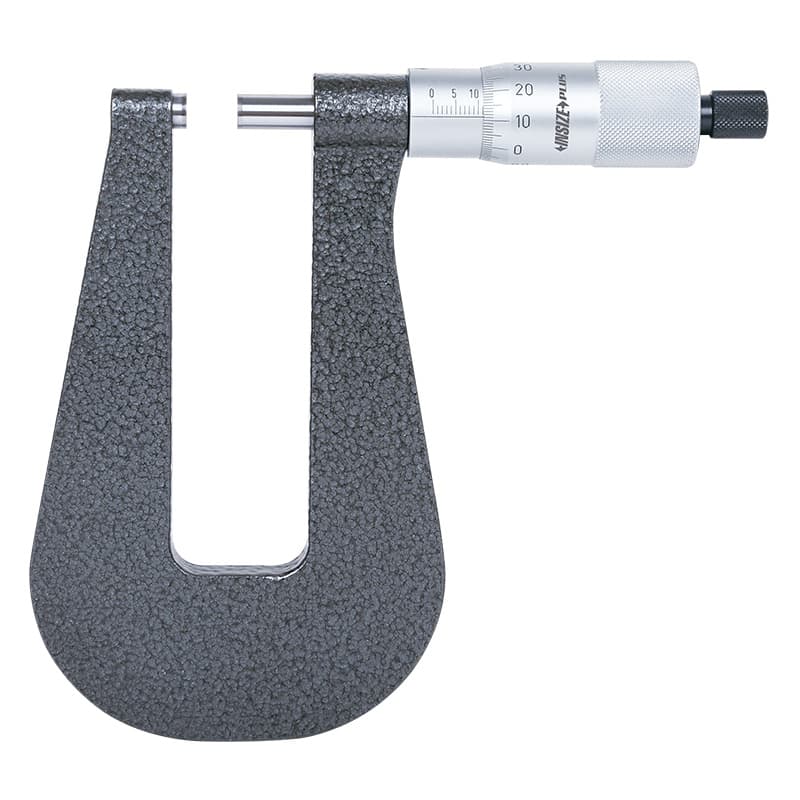
برای ورقهای فلزی نازک یا سطوح گسترده، شکل سندان و سطح تماس میتواند روی پایداری و اثر نیروی اندازهگیری اثر بگذارد. در این دسته، مدلهای 3239، 3539 و 3653 برای کاربردهای ورق فلزی، مدل 3263 با دامنهٔ درجشدهٔ 15 میلیمتر و مدل 3264 برای صفحهٔ داغ در محصولات دیده میشوند. این نامها را با ضخامتسنج رنگ یا دستگاه سنجش ضخامت پوشش اشتباه نکنید؛ محصول خانوادهٔ میکرومتر، فاصلهٔ میان سطوح مکانیکی را اندازه میگیرد و کاربرد پوششسنجی را اثبات نمیکند.
میکرومتر مناسب ورق باید تماس را در جای تعریفشده ایجاد کند و نیروی آن ورق را خم نکند. اگر ورق انعطافپذیر است، اندازهگیری بدون تکیهگاه یا با فشار نامناسب عدد کمتر یا ناپایدار میدهد. برای ورق داغ نیز محدودیت دمایی و دستورالعمل مدل 3264 را از سند سازنده بخوانید؛ حضور واژهٔ «صفحهٔ داغ» به معنی مجازبودن اندازهگیری در هر دما نیست. میکرومتر را بالاتر از شرایط اعلامشده استفاده نکنید و پس از کار با سطح داغ، ابزار را طبق راهنمای سازنده خنک کنید.
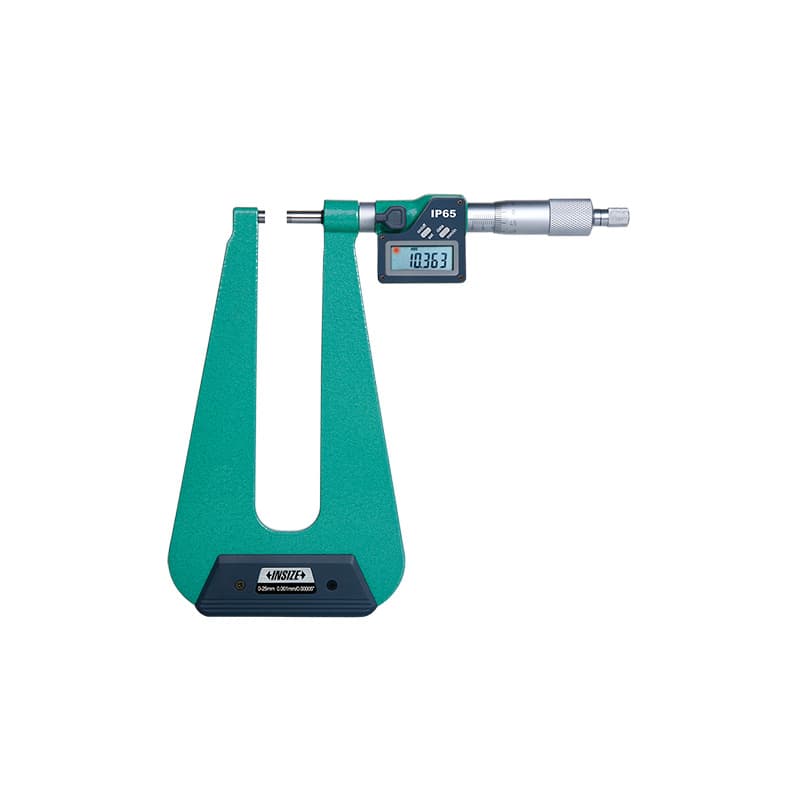
مدل 3262 و نسخهٔ دیجیتال 3562 با سندان قابلتعویض برای پوشش نقاط اندازهگیری متفاوت در خانوادهٔ مربوط عرضه شدهاند. تعویض سندان تنها وقتی ایمن و دقیق است که قطعهٔ جایگزین از نظر کد و طول مرجع سازگار باشد و پس از نصب، صفر یا مرجع لازم طبق دستورالعمل کنترل شود. سندانهای غیرهمسان را باهم ترکیب نکنید. مدل 3234 و نسخهٔ دیجیتال 3534 نیز با عنوان سندان بزرگ در گروه حاضرند؛ ابعاد تماس، فاصلهٔ دسترسی و نوع قطعه را از مشخصات مدل دقیق بررسی کنید.
میکرومتر V شکل، یونیورسال و فکدار
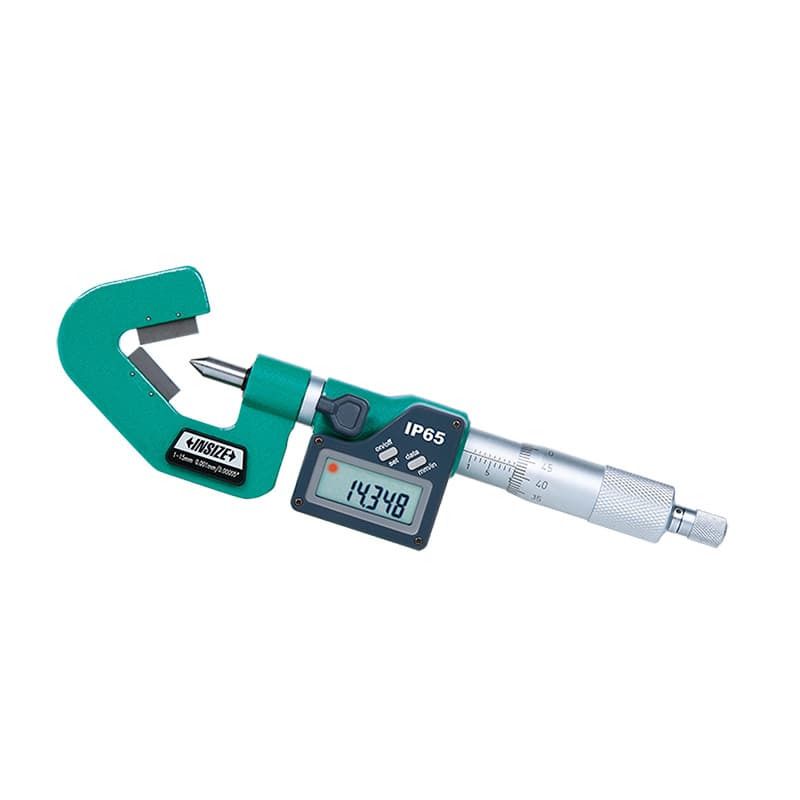
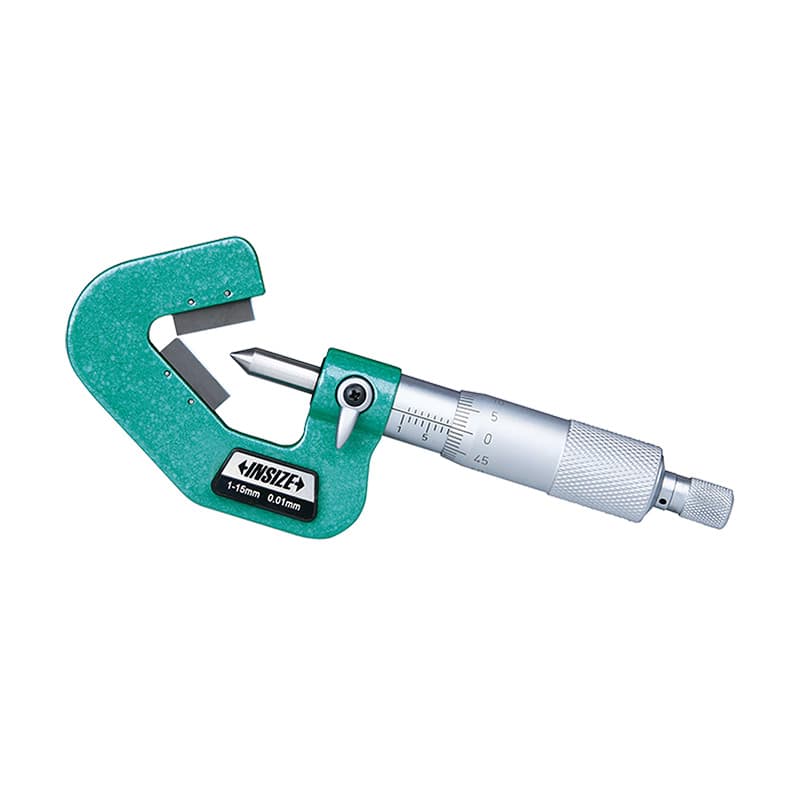
میکرومتر V-Anvil مدلهای 3290 و 3590 برای اندازهگیری برخی قطعات چندشیاره یا ابزارهای برنده با تعداد لبهٔ مشخص مفیدند؛ فک V شکل قطعه را نسبت به محور مناسبتر定位 میکند. بااینحال، نتیجه به تعداد شیار، زاویه، شکل مقطع و روش محاسباتی وابسته است. این مدل را برای هر قطعهٔ منشوری یا دندانهای مناسب فرض نکنید و جدول کاربرد سازنده را بررسی کنید.
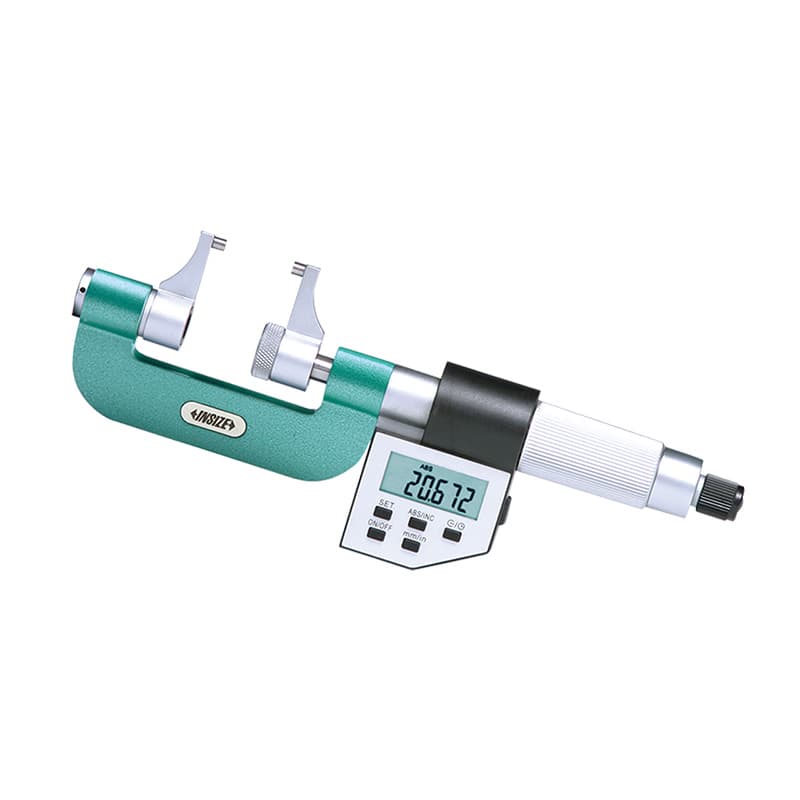
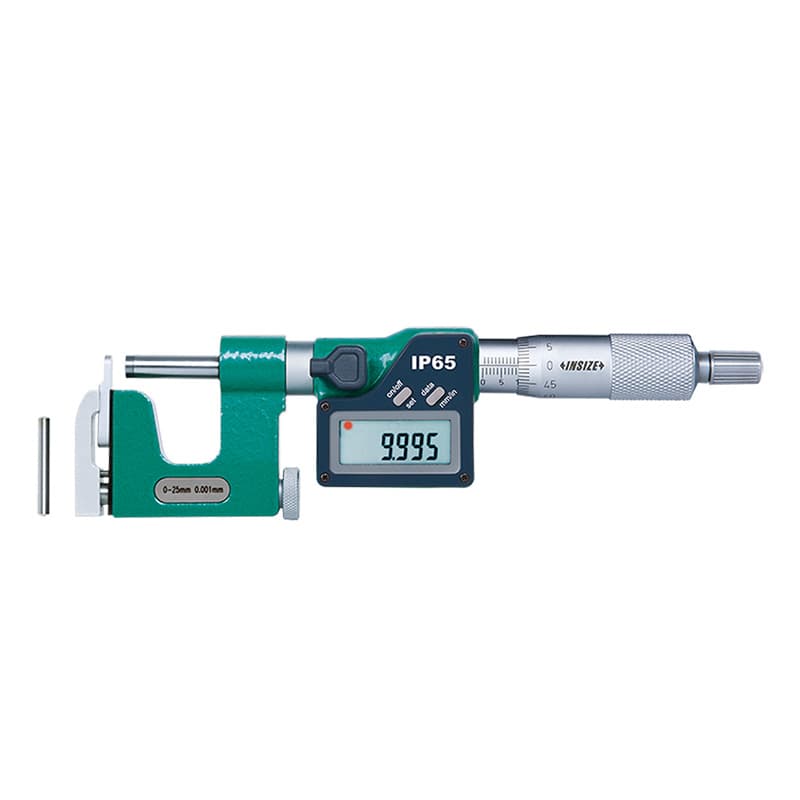
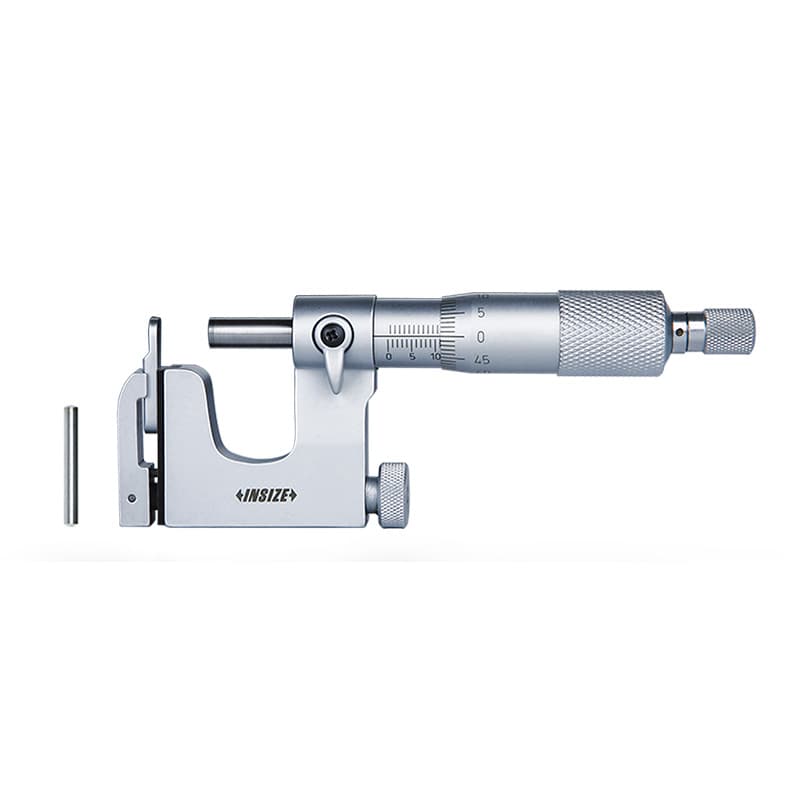
میکرومتر یونیورسال با اسپیندل غیرچرخشی خانوادهٔ 3280 و مدل دیجیتال 3580 امکان استفاده از جفت نوکهای قابل تعویض را برای شکلهای تماس متنوع فراهم میکند. در کاتالوگ این خانواده نوکهای تخت، کروی، اسپلاین، دیسکی، تیغهای، چاقویی و نقطهای آمدهاند و برای بعضی نسخهها، استاندارد تنظیم هم در مجموعه ذکر شده است. وجود مجموعهٔ نوک در یک نسخه را به همهٔ کدهای دیگر تعمیم ندهید؛ محتویات جعبه و نسخهٔ دقیق را بخوانید. مزیت یونیورسال کاهش نیاز به چند بدنه است، اما تعویض نوک، پاکیزگی محل اتصال و حفظ جفتهای متناظر را جدی بگیرید.
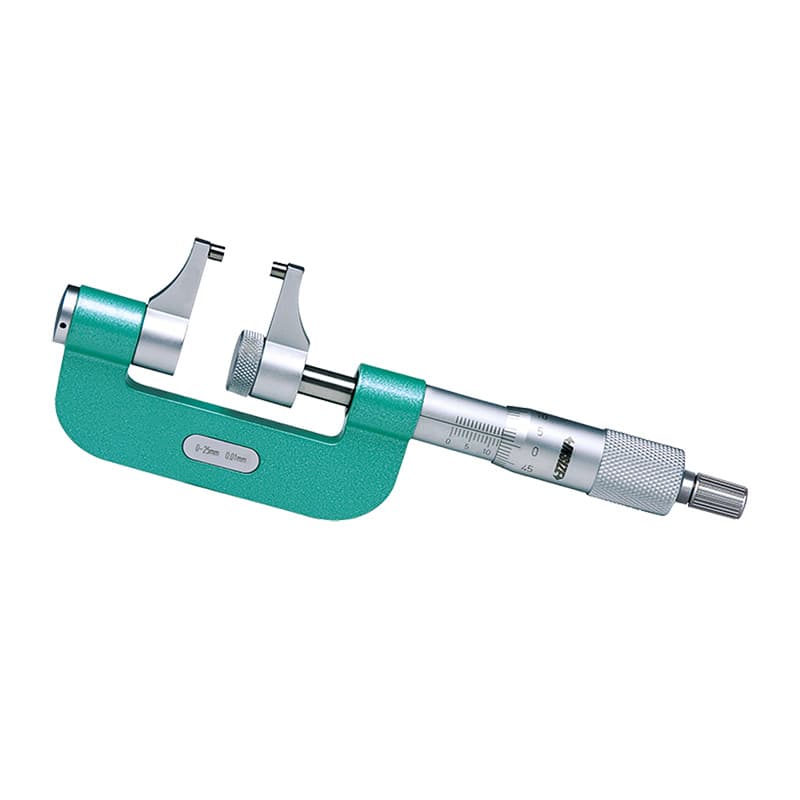
میکرومتر نوع کولیس 3238 و نسخهٔ دیجیتال 3538، و میکرومتر نوع فکی 3283 و نسخهٔ دیجیتال 3583، دو خانوادهٔ جدا از نظر فرم بدنه و سطح دسترسیاند. بدنهٔ کولیسمانند در بعضی کاربردها فضای ورود بیشتری فراهم میکند؛ فک نوع خاص نیز برای قطعاتی با شکل تماس مناسب طراحی شده است. اصطلاح «کولیس» در نام یک میکرومتر نوع کولیس، آن را به کولیس ورنیه تبدیل نمیکند. از روی نام به ابزار اندازهگیری با روش متفاوت تغییر دسته ندهید.
میکرومتر هاب، سیم و درز قوطی
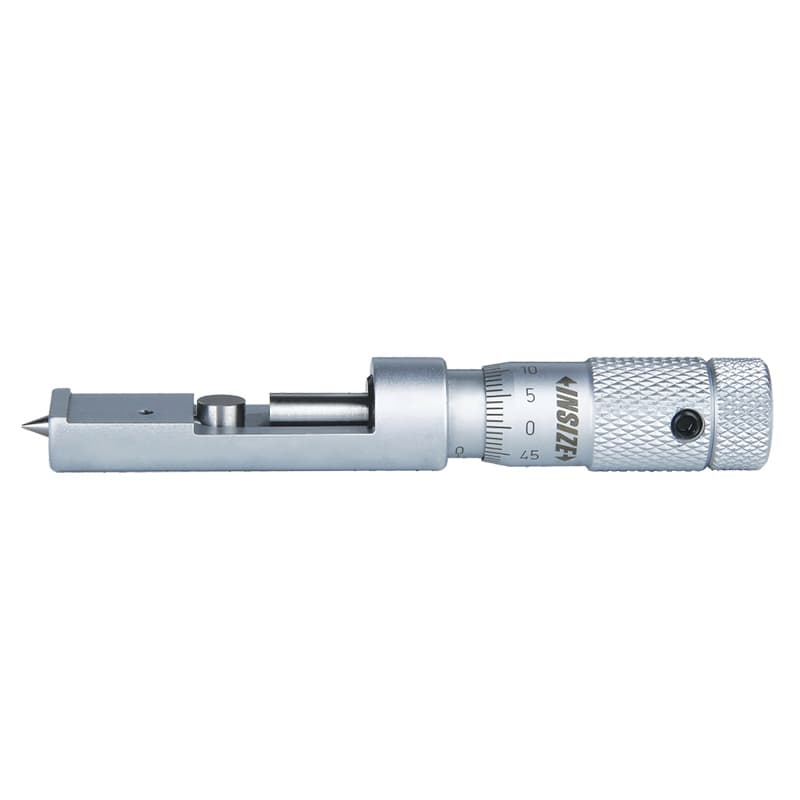
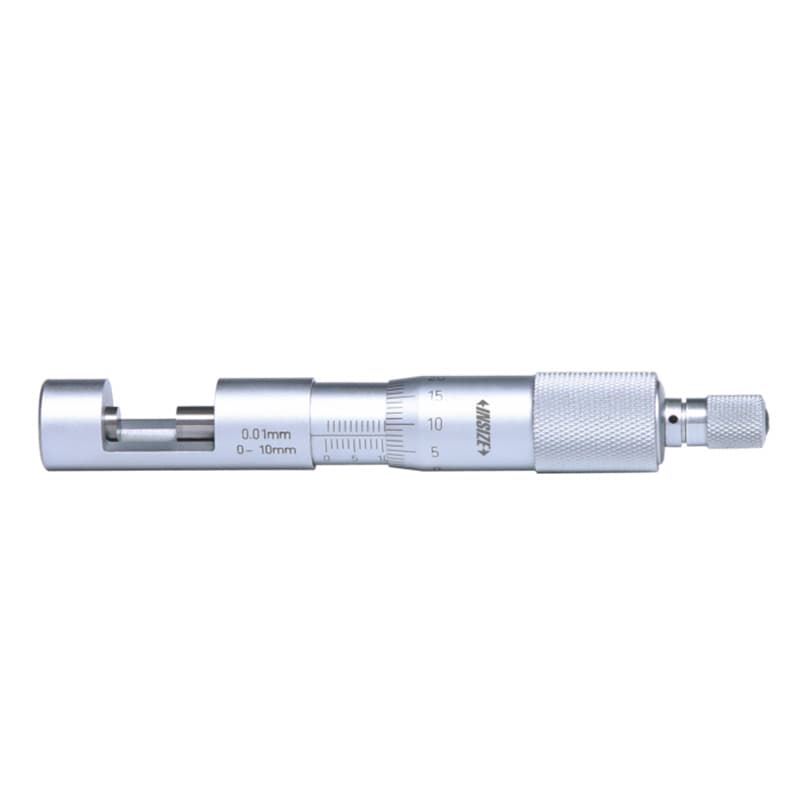
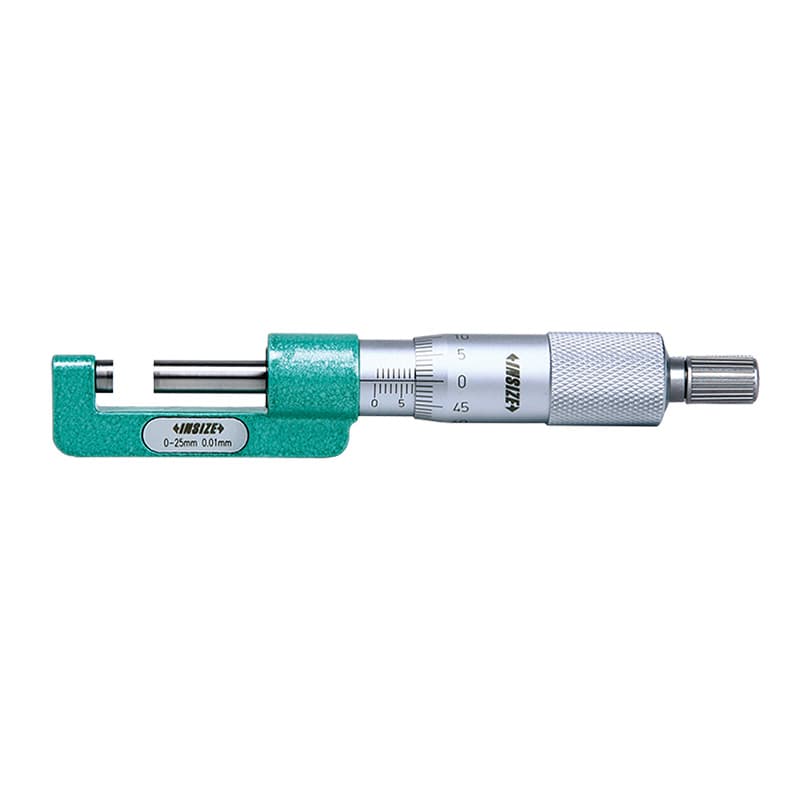
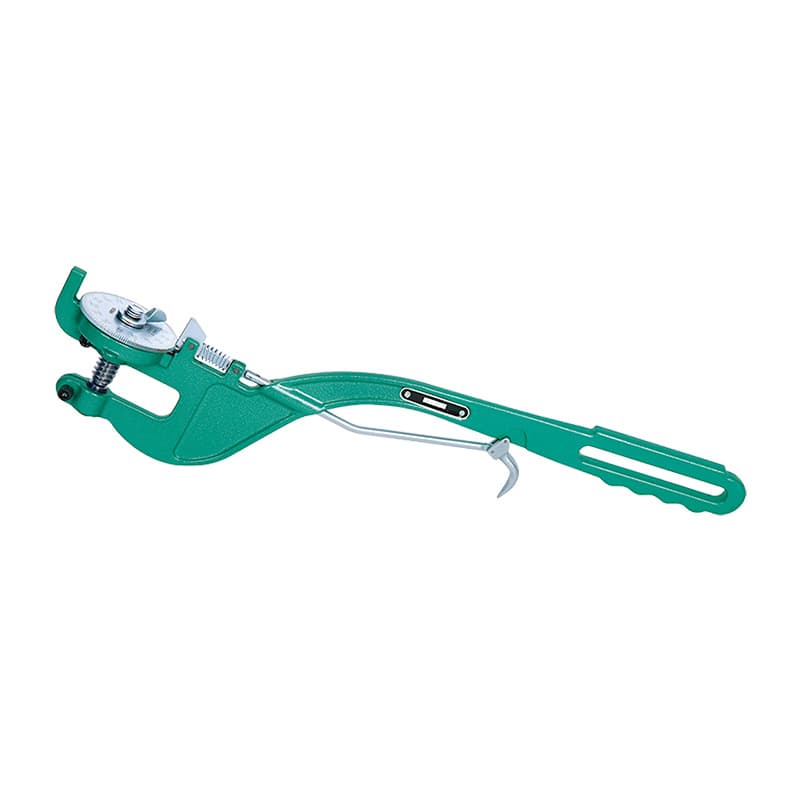
چند مدل ویژه در دسته برای کاربردهای مشخصتر فهرست شدهاند: 3292 میکرومتر هاب، 3285 میکرومتر سیم و 3293 میکرومتر درز قوطی. ابزار سیمی باید با قطر سیم و نوع تماس سازگار باشد؛ ابزار درز قوطی برای سنجش هندسهٔ مرتبط با درز طراحی شده و جای کولیس عمومی یا گیج ضخامت ورق را نمیگیرد. در بازار ایران ممکن است عبارتهای «میکرومتر سیم»، «ضخامتسنج درز قوطی»، «میکرومتر قوطیسازی» و «میکرومتر هاب» با املاهای متفاوت جستوجو شوند؛ اما در صفحهٔ محصول باید مدل و کاربرد دقیق سازنده حفظ شود.
برای این مدلهای تخصصی، اندازه و شکل نمونهٔ قطعه را پیش از سفارش با تصویر فنی بسنجید. از فروشنده دربارهٔ نوع قطعهٔ مرجع، دامنه و عمق دسترسی نوک سؤال کنید. اگر هدف شما کنترل قوطی بستهبندی است، نوع درز (بدنه، درب، قطر و وضعیت چین) را مشخص کنید؛ یک ابزار ویژه ممکن است تنها بخشی از پارامترهای درز را پوشش دهد. برای هاب یا قطعهٔ پلهدار، نقاط اندازهگیری روی نقشه را روشن کنید تا فک روی شانهٔ نامناسب قرار نگیرد.
مکانیکی یا دیجیتال؟
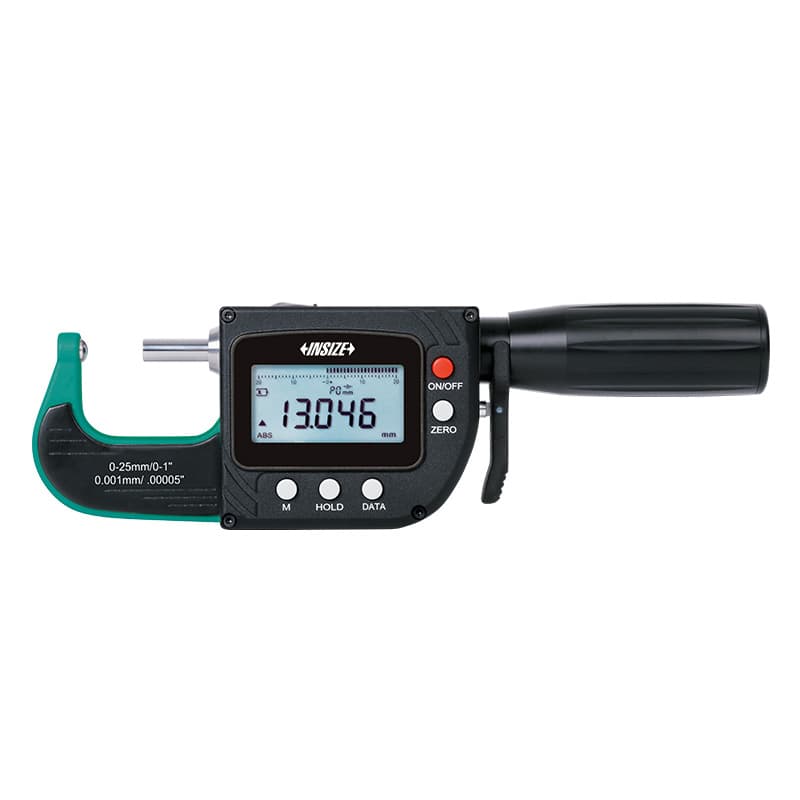
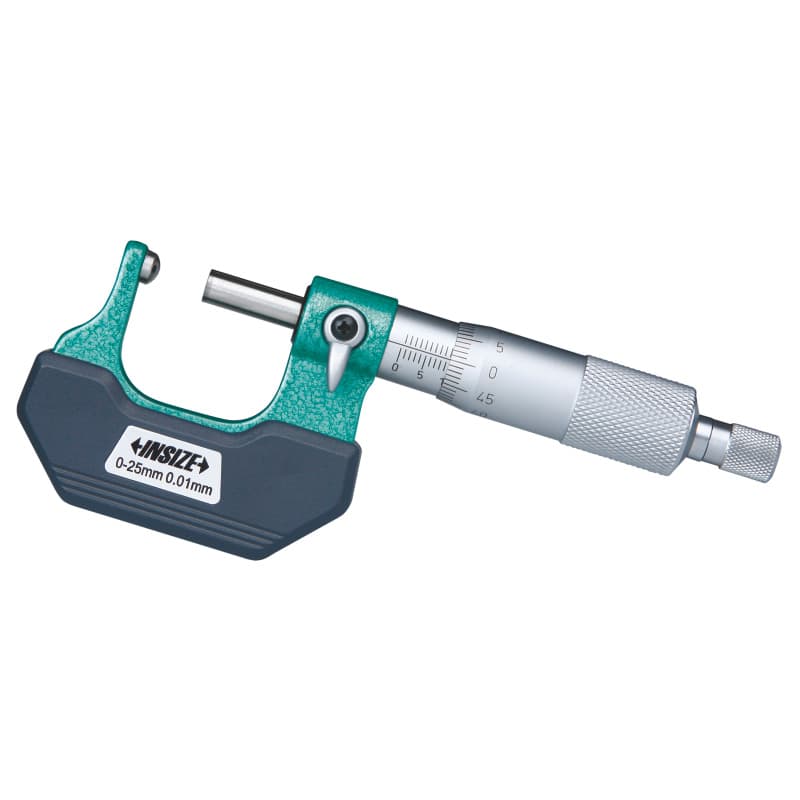
مدل مکانیکی معمولاً قرائت را روی غلاف و طبلک یا صفحهٔ مدرج انجام میدهد و در صورت نگهداری صحیح، برای محیطی که نمایشگر الکترونیکی ضروری نیست گزینهای متداول است. مدل دیجیتال خواندن عدد را آسان میکند، ممکن است بین واحدها تبدیل کند یا در بعضی کدها خروجی داده داشته باشد؛ وجود هر قابلیت باید برای همان زیرمدل از مشخصات رسمی تأیید شود. نمایش سه رقم اعشار بهخودیخود به معنی دقت سه میکرون یا دقت بالاتر نیست. تفکیکپذیری (گام نمایش)، دقت اعلامشده، خطای مجاز و عدمقطعیت چهار موضوعیاند که نباید در توضیح فروشگاه به هم تبدیل شوند.
اگر چند اپراتور دارید یا ثبت داده دستی خطاپذیر است، خوانایی نمایشگر یا خروجی داده میتواند ارزش داشته باشد. اگر اندازهگیری در محیط آلوده یا با تغییر دمای زیاد انجام میشود، حفاظت محیطی و شرایط استفادهٔ دقیق مدل را بررسی کنید. برای کاربرد ساده و پایدار، مکانیکیبودن به معنی کمدقت یا منسوخبودن نیست. تصمیم را بر اساس روش کاری، توان نگهداری، دسترسی به باتری/کابل و الزامات مستندسازی بگیرید، نه صرفاً جدیدتر بهنظررسیدن نمایشگر.
جدول انتخاب سریع بر اساس کاربرد
| کاربرد یا شکل قطعه | خانوادههای مرتبط در موجودی | کنترل مهم قبل از خرید |
|---|
| رزوهٔ خارجی و قطر گام | 3281، 3581؛ نوک 7381؛ استاندارد 7384 | گام، زاویهٔ رزوه، نوع نوک و دامنه |
| ضخامت دندانهٔ چرخدنده | 3291، 3591، 3636؛ متعلقات 7383، 7391، 7393 | مدول/DP، نوع دندانه و نوک سازگار |
| شیار باریک یا لبهٔ دسترسناپذیر | 3230، 3530، 3659؛ تیغهای 3232 و 3532 | عرض، عمق، زاویه و پهنای نوک |
| لوله یا سطح منحنی | 3260/3560 کروی؛ 3261/3561 استوانهای | قطر لوله و محل تکیهٔ فک مقابل |
| قطعهٔ چندشیاره یا ابزار برنده | 3290، 3590 V-Anvil | تعداد شیار و روش محاسباتی |
| ورق، پرس یا ارتفاع پرچ | 3239، 3539، 3653؛ 3266، 3566 | سطح تماس، نیرو، شکل برجستگی و دامنه |
| دیسک ترمز، لبه یا شانه | 3288/3588؛ دیسکی 3282، 3294، 3594، 3353 | قطر دیسک، محل کنترل و عمق دسترسی |
| درز قوطی، سیم یا هاب | 3293، 3285، 3292 | هندسهٔ نمونه و پارامتر دقیق موردنیاز |
چکلیست خرید میکرومتر مخصوص
- اندازهٔ مورد نیاز را از نقشه مشخص کنید: ضخامت، عرض شیار، قطر، قطر گام، ارتفاع یا مقدار دیگری؟
- محل تماس دو فک را روی نمونه تصور کنید؛ اگر سطح ثابت یا متحرک به نقطهٔ درست دسترسی ندارد، شکل نوک باید عوض شود.
- مدل مکانیکی یا دیجیتال و نیاز احتمالی به خروجی داده را تعیین کنید؛ قابلیتها را فقط از برگهٔ همان کد تأیید کنید.
- دامنه و زیرمدل را با اندازهٔ قطعه و استاندارد مرجع تطبیق دهید. عنوانهای 25 میلیمتری در بسیاری از خانوادهها یک بازهٔ پایهاند و همهٔ گزینههای سری را نشان نمیدهند.
- لوازم همراه، نوکهای جایگزین، استاندارد تنظیم و تعداد قطعات جعبه را از کاتالوگ بپرسید.
- روش اندازهگیری و معیار پذیرش را قبل از سفارش بنویسید؛ یک ابزار خاص لزوماً تمام ابعاد هندسی قطعه را اندازه نمیگیرد.
نگهداری، کنترل و خطاهای رایج
میکرومتر مخصوص را در جعبهٔ خودش نگه دارید تا نوک باریک، تیغه، توپ یا دیسک در اثر ضربه آسیب نبیند. فکها و سطح قطعه باید عاری از پلیسه، چربی و گردوغبار باشند. پیش از شروع، ابزار را از نظر بستهشدن نرم، آسیب نوک، صفر و عملکرد رچت یا قفل بررسی کنید. نیروی اندازهگیری را یکنواخت اعمال کنید و از بستن ناگهانی یا فشار زیاد بپرهیزید. نوکهای تعویضی را با ابزار زورکی جدا نکنید و جفتهای اختصاصی را علامتگذاری کنید تا قاطی نشوند.
خطاهای رایج عبارتاند از انتخاب ابزار عمومی برای سطح تماس ویژه، استفاده از نوک متناسب با گام یا مدول دیگر، اندازهگیری از محل متفاوت روی قطعه، تکیهدادن کج، اعمال نیروی متفاوت، تعمیم یک دقت یا ویژگی به تمام زیرمدلهای سری و تعبیر رزولوشن نمایشگر بهعنوان دقت واقعی. اگر نتیجه با نقشه یا اندازهگیری قبلی اختلاف دارد، قبل از نتیجهگیری دربارهٔ خرابی قطعه، سطح تماس، روش، صفر، دما و سازگاری فک را بررسی کنید. در کاربرد بحرانی، کنترل دورهای و کالیبراسیون را بر اساس نظام کیفیت و ریسک اندازهگیری برنامهریزی کنید.
میکرومتر مخصوص را با ابزار مشابه اشتباه نگیرید
میکرومتر رزوه ابزار اندازهگیری است؛ گیج رزوه GO/NO-GO برای بررسی عملکرد یا پذیرش رزوه کاربرد دارد. میکرومتر ضخامت ورق فاصلهٔ دو سطح را میخواند؛ ضخامتسنج رنگ میتواند بر پایهٔ روش دیگری لایهٔ پوشش را ارزیابی کند. میکرومتر دندهای ضخامت یا پارامتر مشخصی از دندانه را با نوک مناسب میسنجد؛ دستگاه پروفایلسنج شکل کامل دندانه را تحلیل نمیکند مگر اینکه برای آن طراحی شده باشد. میکرومتر تیغهای عرض یا ضخامت موضعی را میگیرد؛ عمقسنج برای عمق مرجعدار ساخته شده است. توضیح دقیق این تفاوتها هم از خرید اشتباه جلوگیری میکند و هم باعث میشود نام محصول و محتوای دسته به جستوجوی کاربر نزدیکتر شود.
سوالهای متداول
برای اندازهگیری رزوه باید میکرومتر رزوه بخرم یا سهسیم؟
میکرومتر رزوه مثل 3281/3581 نوک متناسب دارد و برای اندازهگیری رزوه طراحی شده است. روش سهسیم به میکرومتر خارجسنج مناسب و سیمهای قطرمعین نیاز دارد. انتخاب به نوع قطعه، روش کنترل و مهارت اپراتور وابسته است؛ هیچیک را با گیج قبولی/ردی یکی نگیرید.
میکرومتر تیغهای برای سنجش عمق شیار است؟
عموماً برای دسترسی به شیار و اندازهگیری عرض یا ضخامت موضعی استفاده میشود. سنجش عمق به نقطهٔ مرجع و ساختار ابزار وابسته است؛ اگر عمق هدف اصلی است، عمقسنج مناسب را بررسی کنید.
تفاوت میکرومتر لوله با فک کروی یا استوانهای چیست؟
مدل کروی و استوانهای شکل تماس متفاوتی با سطح خمیده ایجاد میکنند. قطر لوله، دسترسی و جایگاه تکیهٔ فک مقابل تعیین میکند کدام مناسبتر است؛ مشخصات 3260/3560 و 3261/3561 را جداگانه تطبیق دهید.
آیا مدل دیجیتال همیشه دقیقتر است؟
خیر. نمایشگر خواندن را آسان میکند اما دقت به مشخصات ابزار، شکل تماس، روش و شرایط کار بستگی دارد. مقدار تفکیکپذیری روی صفحه را با دقت اعلامی یکی ندانید.
چطور مدل مناسب چرخدنده را پیدا کنم؟
مدول یا DP، زاویهٔ فشار، تعداد دندانه، محل سنجش و نوک مورد نیاز را از نقشه یا روش کنترل استخراج کنید؛ سپس مدلهای 3291/3591 یا 3636 و متعلقات مرتبط را با کاتالوگ تطبیق دهید.
آیا هر نوک یونیورسال به همهٔ میکرومترها میخورد؟
خیر. خانوادهٔ 3280/3580 نوکهای مشخص و سازگاری تعریفشده دارد. اندازه، اتصال و جفت نوک را با کد پایه بررسی کنید و از ترکیب قطعات بدون تأیید سازنده بپرهیزید.
جمعبندی
انتخاب میکرومتر مخصوص از مدل آغاز نمیشود؛ از سؤال اندازهگیری آغاز میشود: دقیقاً کدام ویژگی قطعه را میخواهید بسنجید و دو سطح تماس ابزار باید کجا قرار بگیرند؟ برای رزوه سراغ خانوادهٔ رزوه و لوازم متناسب بروید؛ برای دندانه ابزار دندهای؛ برای شیار تیغهای یا نقطهای؛ برای لوله نوک کروی یا استوانهای؛ برای قطعات چندشیاره V-Anvil؛ و برای درز قوطی، سیم یا هاب خانوادهٔ خاص همان کاربرد. پس از انتخاب شکل، کد و بازه و نوع نمایش را بررسی کنید. اگر بین چند گزینه تردید دارید، عکس محل اندازهگیری و مشخصات نقشه را همراه مدل قطعه بفرستید تا پیش از خرید، سازگاری فنی روشن شود.
منابع بررسی مشخصات و نامگذاری: کاتالوگ اندازهگیری INSIZE 2025–2026، فهرست خانوادههای میکرومتر INSIZE، صفحهٔ دستهٔ میکرومترهای ویژهٔ نمایندهٔ اروپایی INSIZE و فهرست میکرومتر و متعلقات INSIZE. منابع رقبا برای مشاهدهٔ دستهبندی رایج و واژگان بازارند؛ انتخاب فنی باید با کاتالوگ کد دقیق انجام شود.


 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود