

 ناموجود
در حال بارگذاری صفحه
ناموجود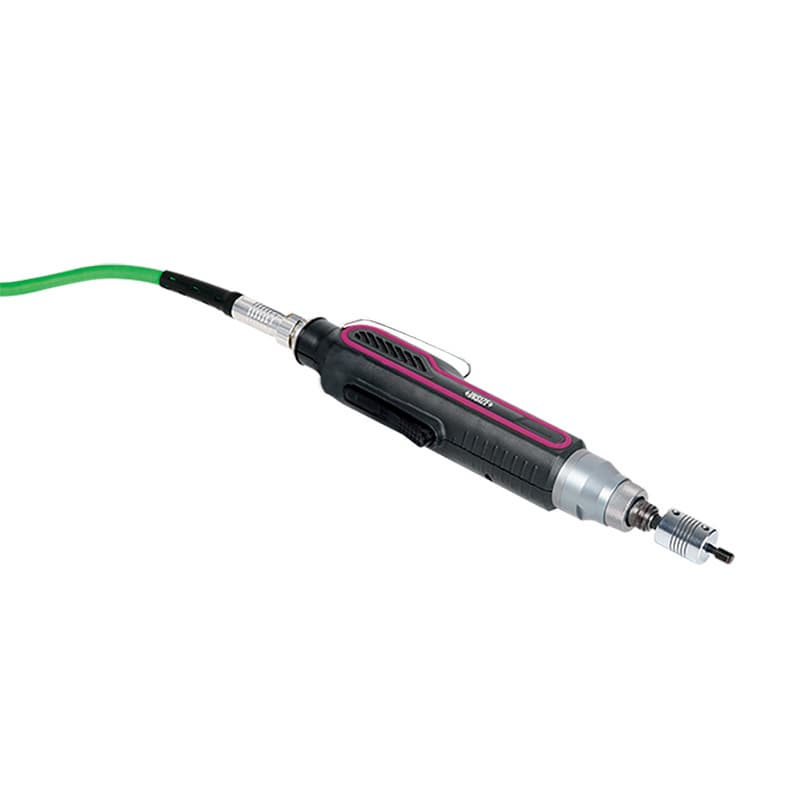 ناموجود
 ناموجود
 ناموجود
 ناموجود
دستهٔ ابزار اندازهگیری و بازرسی رزوه اینسایز دو نیاز نزدیک اما متفاوت را پوشش میدهد: اندازهگیری بعضی پارامترهای ابعادی رزوه و کنترل تکراری رزوه در فرایند تولید. در محصولات این صفحه، ابزار اندازهگیری رزوهٔ خارجی ISQ-TE100 در کنار تجهیزات بازرسی دستی، نیمهاتوماتیک و اتوماتیک رزوه مانند HES-TP، TGI-T1D4 و TCM و نیز دستهٔ محرک برقی 4256-HANDLE قرار دارد. بنابراین هر محصول «میکرومتر رزوه» یا ابزار عددخوان نیست؛ قبل از انتخاب مشخص کنید مقدار عددی میخواهید یا کنترل سریع و تکرارپذیر با گیج رزوه. تفاوت این دو هدف، مهمترین عامل برای خرید درست است.
رزوه چندین ویژگی هندسی دارد: قطر بزرگ، قطر کوچک، قطر گام، گام رزوه، زاویه و فرم دندانه، مخروطیت و در برخی اتصالها ارتفاع یا موقعیت شانه. یک ابزار اندازهگیری ممکن است یکی یا چند مورد از این پارامترها را بهصورت عددی یا مقایسهای ارزیابی کند. در مقابل، گیج برو/نرو معمولاً پاسخ انطباقی میدهد: آیا رزوه با حدود تعریفشده و روش مشخص قبول میشود یا خیر؟ گیج رزوه بهتنهایی مقدار دقیق قطر گام را نمایش نمیدهد، همانطور که یک ابزار عددخوان لزوماً همهٔ شرایط عملکردی اتصال را با یک آزمون ثابت نمیکند.
اگر هدف عیبیابی فرایند، کنترل تغییر ابزار برش، ثبت مقدار قطر گام یا تشخیص مقدار انحراف باشد، ابزار اندازهگیری ابعادی رزوه به کار میآید. اگر هدف بازرسی تعداد زیادی قطعه در خط تولید است، دستگاه بازرسی رزوه میتواند چرخاندن گیج، پایش گشتاور یا شمارش قطعات را تکرارپذیر کند. اگر فقط لازم است مشخص شود رزوه در حدود استاندارد است، پلاگ یا رینگ برو/نرو ممکن است کافی باشد. طراحی درست طرح کنترل میتواند چند روش را ترکیب کند: گیج حدی برای کنترل روزمره، ابزار عددخوان برای تنظیم فرایند و بازرسی جامعتر برای قطعهٔ مرزی.
از آنجا که نام دستهٔ فروشگاهی «ابزار اندازهگیری رزوه» است، مشتری ممکن است انتظار مجموعهای از میکرومترها یا شابلونها داشته باشد؛ اما اقلام فهرست فعلی شامل دستگاه اندازهگیری نخ خارجی ISQ-TE100 و چند سامانهٔ بازرسی دستی/اتوماتیک رزوه نیز میشود. پیش از افزودن کالا به سفارش، عنوان و شرح دقیق همان کد را بخوانید. برای محصولات حدی معمولی به گیج رزوهٔ پلاگ و رینگی بروید؛ برای کنترل عملکردی قطعه با اتصال جفتشونده، صفحهٔ گیج کنترل عملکرد رزوه مرتبطتر است.
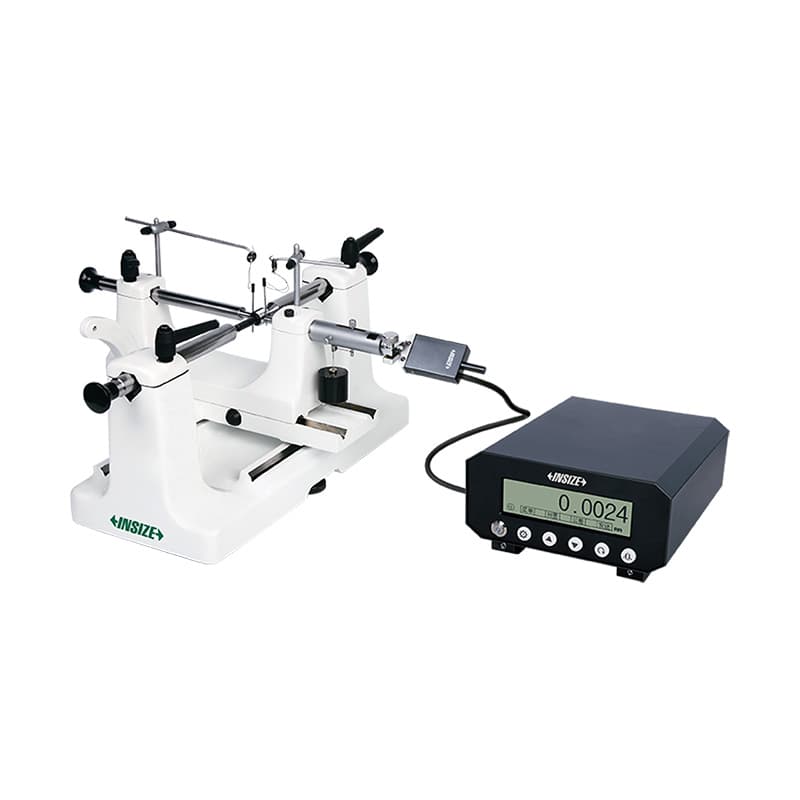
ISQ-TE100 در کاتالوگ رسمی INSIZE بهعنوان دستگاه اندازهگیری رزوهٔ خارجی معرفی شده است. این خانواده برای سنجش قطر بزرگ، قطر گام و قطر کوچک رزوهٔ خارجی طراحی شده و با اجزای تماس و متعلقات مناسب، میتواند برای انواع مشخصی از رزوههای متریک، اینچی، Whitworth و برخی رزوههای لولهای نظیر NPT یا BSPT استفاده شود. نوع رزوه و ابزار تماس باید با مدل و لوازم مناسب تطبیق داده شوند؛ نام عمومی دستگاه به معنی سازگاری خودکار با هر استاندارد یا هر گام نیست.
در مشخصات منتشرشدهٔ مدل ISQ-TE100، بازهٔ دستگاه، تفکیکپذیری و دقت بهصورت جدا ذکر شدهاند و برای همین مدل مقادیر مشخصی در کاتالوگ درج شده است. این اعداد را فقط به ISQ-TE100 و آرایش استاندارد اعلامشده نسبت دهید؛ آنها مشخصهٔ تمام محصولات این صفحه یا همهٔ رزوهها نیستند. پینهای اندازهگیری، منشور اندازهگیری، مرکز ماده، گیره، دیسک تنظیم و نشانگر/نمایشگر از جمله قطعاتی هستند که در پیکربندیهای مختلف ممکن است جداگانه تعریف شوند. در انتخاب دستگاه، بررسی کنید کدام ابزار تماس برای رزوهٔ قطعهٔ شما لازم است و آیا در بسته هست یا باید جدا سفارش داده شود.
این دستگاه برای وقتی مناسبتر است که سنجش مقدار و مقایسهٔ ابعادی رزوهٔ خارجی نیاز اصلی باشد. بااینحال، روش بستن قطعه، انتخاب پین یا منشور، تنظیم مقدار مرجع، نیروی تماس و روش تفسیر نمایشگر بر نتیجه اثر میگذارند. برای سنجش قطر گام، نوع تماس و قطر پین باید با گام و فرم رزوه هماهنگ باشد. برای قطر کوچک یا بزرگ ممکن است آرایش متفاوتی نیاز باشد. پیش از خرید، نقشهٔ رزوه، جنس و شکل قطعه، قطرها و استاندارد را برای انتخاب متعلقات به فروشنده یا کارشناس اندازهشناسی ارائه کنید.
بازرسی دستی با گیج پلاگ یا رینگ ساده است، اما نیروی چرخش، سرعت، همراستایی و برداشت اپراتور میتواند در تولید پرتکرار تفاوت ایجاد کند. تجهیزات دستی با کنترل گشتاور و زاویه مانند سری HES-TP برای بازرسی رزوهٔ داخلی طراحی شدهاند و میتوانند دادههایی نظیر گشتاور، تعداد قطعات قبول/رد و نرخ عبور را نمایش دهند. این دستگاهها در صورت مشاهدهٔ پارامتر نامنطبق میتوانند هشدار دهند و در برخی پیکربندیها قابلیت اتصال به سامانهٔ کنترلی یا انتقال داده دارند. وجود این قابلیتها را برای کد دقیق HES-TP01 یا HES-TP02 بررسی کنید، زیرا رنج و اتصالات بین مدلها متفاوت است.
مدل HES-TP در مشخصات رسمی برای رزوههای داخلی معرفی شده و دو زیرمدل با بازهها و محدودههای گشتاور متفاوت دارد. این ارقام برای تشخیص دامنهٔ خانواده مفیدند اما جای انتخاب گیج رزوهٔ مناسب را نمیگیرند. دستگاه همچنان با پلاگ گیج هماهنگ کار میکند و سایز گیج متناسب با قطعه باید تهیه شود. بالانس آرم، تستر گشتاور و گیج پلاگ میتوانند در فهرست متعلقات اختیاری باشند. روشن کنید دستگاه بهتنهایی عرضه میشود یا با گیج، نگهدارنده و ابزار کالیبراسیون مورد نیاز شما.
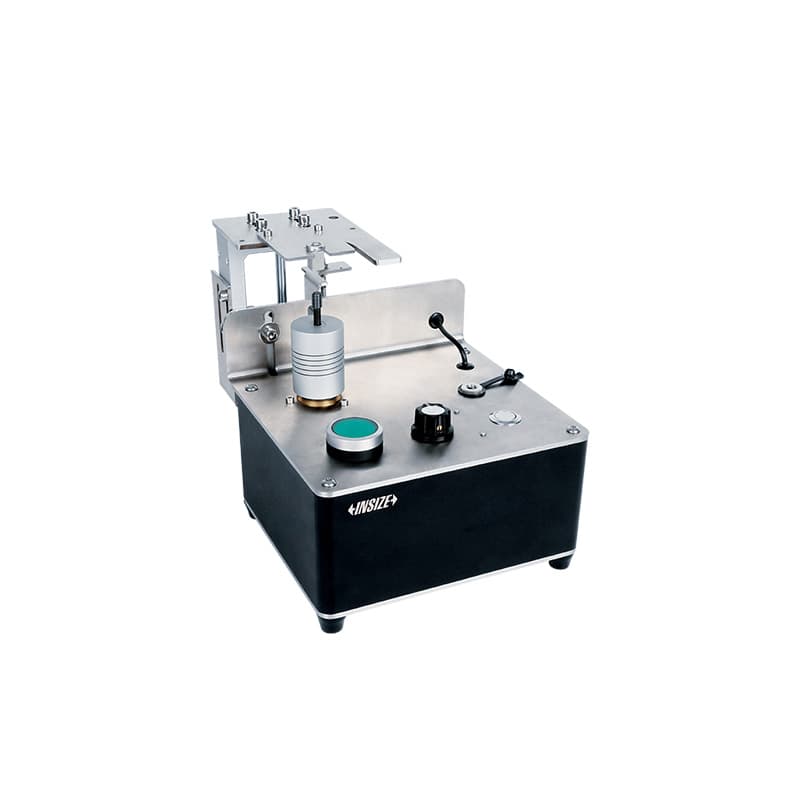
بازرس نیمهاتوماتیک TGI-T1D4 برای بازرسی رزوهٔ داخلی و خارجی با گیجهای GO مناسب طراحی شده است. در کاتالوگ خانواده، دامنهٔ رزوهٔ داخلی و خارجی، محدودهٔ سرعت و گشتاور برای پیکربندی معرفی میشود؛ برای سایز رزوه، نگهدارندهٔ قطعه و گیج باید ترکیب دقیق سفارش را مشخص کرد. وجود کلید معکوس برای خروج در صورت گیرکردن گیج، تنظیم سرعت و گشتاور و امکان تعویض فیکسچر در تولید میتواند مفید باشد. انتخاب TGI زمانی ارزش دارد که تیراژ، تکرار آزمون و کاهش تفاوت عملکرد اپراتور، هزینهٔ دستگاه و فیکسچر را توجیه کند.
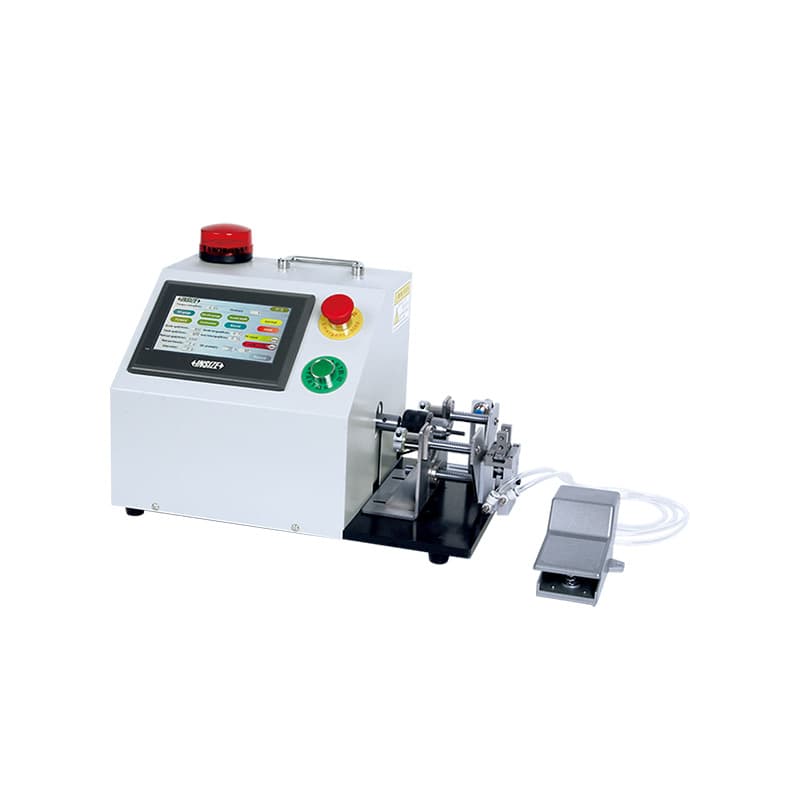
دستگاه اتوماتیک TCM برای بازرسی گشتاورمحور رزوه و برخی کارهای تولیدی معرفی شده است. مشخصات رسمی خانوادهٔ TCM دامنهٔ رزوه، تنظیم گشتاور و سرعت، شمارندهٔ قبول/رد و امکان عکسالعمل خودکار به رزوهٔ نامنطبق را بیان میکند. این سامانه میتواند با گیجها و فیکسچرهای مختلف سازگار شود و در بعضی کاربردها برای رسیدگی یا اصلاح رزوه نیز بهکار رود؛ اما استفاده از قابلیت اصلاح باید فقط طبق روش تولید تأییدشده و پس از اعتبارسنجی انجام شود. دستگاه اتوماتیک جای بررسی مشخصات رزوه، گیج مناسب، مهارت تنظیم و کنترل گواهی ابزار را نمیگیرد.
محصول 4256-HANDLE در خانوادهٔ برقی برای چرخاندن پلاگ گیج رزوه معرفی شده است. در کاتالوگ فروش، خود دستهٔ محرک و پلاگهای رزوه میتوانند اقلام جدا باشند؛ بنابراین پیش از خرید بررسی کنید کدام کد شامل دسته، کدام کد شامل پلاگ و آیا گیج در بسته وجود دارد یا خیر. عبارت «گیج رزوه برقی» ممکن است خریدار را به این برداشت برساند که خود گیج هم همراه دسته است؛ اما کد دقیق بسته و اقلام اعلامشده ملاک قطعی است.
انتخاب محرک برقی به سایز رزوه، محدودهٔ گشتاور موردنیاز، نوع پلاگ، دفعات آزمون و سازگاری با گیج بستگی دارد. دستهٔ محرک نباید برای افزایش سرعت، کنترل دستی یا حدود گشتاور را حذف کند؛ اگر کاربرد به ثبت گشتاور و تشخیص قفلشدن نیاز دارد، سامانهای مانند HES، TGI یا TCM ممکن است امکانات متفاوتی داشته باشد. پیش از اتصال، دستورالعمل سازنده، نوع رابط و روش جلوگیری از بارگذاری بیشازحد روی گیج را مطالعه کنید. اگر سطح رزوه آسیبدیده باشد، موتور میتواند بهجای کاربر نیروی بیشتری وارد کند؛ انتخاب محافظت و توقف ایمن را جدی بگیرید.
این چهار خانواده را بر اساس خروجی و کاربرد مقایسه کنید، نه صرفاً نام «دستگاه رزوه»:
برای تصمیم، ابتدا تعیین کنید آیا قطعه رزوهٔ داخلی دارد یا خارجی، آیا به اندازهٔ واقعی نیاز دارید یا نتیجهٔ برو/نرو، چند قطعه در ساعت بازرسی میشود، آیا داده باید به PLC یا نرمافزار منتقل شود، چند اندازهٔ رزوه در خط وجود دارد و فیکسچر تعویضی لازم است یا خیر. سپس چرخهٔ کار، زمان تغییر سایز، نحوهٔ تغذیه و خارجکردن قطعه، توان برق، ابعاد دستگاه، فضای میز، قابلیت نگهداری و نیاز آموزشی را بررسی کنید. سرعت بالاتر بهتنهایی مزیت نیست؛ آزمون سریع اما نادرست میتواند نرخ مردودی کاذب یا پذیرش اشتباه را بالا ببرد.
برای ابزارهای اندازهگیری و بازرسی، استاندارد رزوه، قطر اسمی، گام، کلاس، داخلی یا خارجی بودن، راستگرد یا چپگرد بودن، طول درگیری و فرم اتصال را از نقشه استخراج کنید. اگر قطعه رزوهٔ متریک است، قطر و گام را جداگانه بنویسید. اگر رزوهٔ اینچی یا لولهای است، استاندارد و مشخصهٔ مخروطی یا موازی بودن را بیان کنید. بعضی دستگاهها خانوادهای از ابزارها را پشتیبانی میکنند، اما دامنهٔ حقیقی مدل، گیج قابل نصب و فیکسچر ممکن است محدودتر باشد.
برای رزوههای خاص صنعت نفت و گاز، اتصال API یا فرمهای غیرمعمول، استاندارد پروژه و مدارک OEM را ملاک قرار دهید. دستگاه عمومی اندازهگیری رزوهٔ خارجی لزوماً جای ابزار تخصصی API را نمیگیرد. اگر نیاز اصلی کنترل جفتشدن و کارکرد اتصال است، به گیج عملکردی و مشخصات مونتاژ نیز توجه کنید. در خرید پروژهای، شمارهٔ نقشه، ویرایش سند، نمونهٔ قطعه، عکس اتصال و معیار پذیرش را همراه استعلام بفرستید.
برای سنجش عددی، ابزار باید روش اندازهگیری را پوشش دهد: قطر گام، قطر بزرگ یا کوچک، گام، زاویه یا ارتفاع. یک دستگاه که سه قطر را میسنجد الزاماً زاویه یا طول رزوه را نمیسنجد. برای سنجش رزوهٔ داخلی ممکن است ابزار، پراب یا میکرومتر داخلی مخصوص لازم باشد؛ اندازهگیری داخلی و خارجی را با یک قاعده فرض نکنید. اگر هدف صرفاً تأیید حدی است، پلاگ و رینگ متناظر بر اساس کلاس انتخاب میشوند.
دستگاههای HES، TGI یا TCM پس از نصب باید با گیج، فیکسچر و نمونهٔ قطعهٔ مناسب راهاندازی شوند. فیکسچر باید قطعه را هممحور نگه دارد و از چرخش یا حرکت نامطلوب جلوگیری کند. پارامترهای سرعت، گشتاور، زاویه، تعداد دور، زمان برگشت و آستانهٔ قبول/رد باید از دستورالعمل محصول و معیار کنترل استخراج شوند. مقدار پیشفرض کارخانه را بدون اعتبارسنجی برای همهٔ رزوهها به کار نبرید؛ جنس، پوشش، روانکاری، گام و عمق در نیروی چرخش اثر دارند.
دستگاه را با قطعات شناختهشده و نمونههای مرزی طبق روش کنترل کیفیت آزمایش کنید. صحت تشخیص وضعیت، شمارندهها، هشدارها، توقف و برگشت موتور را بررسی کنید. برای سامانههای متصل، سیگنالهای I/O و RS485 را با مسئول اتوماسیون تست کنید و معنای بیتها یا پیامها را مستند کنید. اگر تنظیم گشتاور برای تعیین انطباق حیاتی است، آزمونگر گشتاور یا روش تأیید توصیهشدهٔ سازنده را در برنامهٔ نگهداری قرار دهید.
تغییر گیج یا فیکسچر میتواند پارامترهای کاری و موقعیت قطعه را عوض کند. برای هر سایز، دستورالعمل تغییر مدل و چکلیست راهاندازی تهیه کنید. قفلکردن گیج در هولدر، تعیین عمق درگیری و تنظیم محدودکننده باید مطابق کد مورد استفاده باشد. ابزارهایی که برای کنترل رزوههای متعدد آماده شدهاند نیازمند روش جلوگیری از تعویض اشتباه قطعه هستند؛ بارکد یا برچسب فیکسچر میتواند کمک کند، اما سیستم باید مشخص کند هر کد چه تنظیمی میخواهد.
بعضی دستگاههای بازرسی رزوه میتوانند تعداد قطعات قبول و رد، نرخ عبور، گشتاور، زاویه یا پارامترهای وضعیت را نمایش دهند یا منتقل کنند. پیش از خرید مشخص کنید کدام داده واقعاً برای کنترل فرایند لازم است. شمارندهٔ OK/NG بدون پیوند به شمارهٔ قطعه، اپراتور، زمان، کد گیج و نسخهٔ تنظیم برای تحلیل کامل کافی نیست. اگر داده به PLC یا سامانهٔ کیفیت فرستاده میشود، ذخیرهسازی، قالب پیام، واحدها، زمان ثبت و شرایط قطع ارتباط را آزمایش کنید.
خروجی دستگاه نیز به معنی ثبت اندازهٔ واقعی هر رزوه نیست. دستگاه بازرسی گشتاوری ممکن است حدها و الگوی عبور را نمایش دهد، درحالیکه ISQ-TE100 برای اندازهگیری ابعادی طراحی شده است. در مشخصات خرید روشن کنید میخواهید «عدد قطر گام» ثبت شود، «قبول/رد» ثبت شود یا فقط «تعداد قطعات» شمارش شود. این تفاوت، طراحی اتصال، نرمافزار، گزارش و ارزش خرید دستگاه را تغییر میدهد.
برای قطعات حساس، روش واکنش به NG را تعریف کنید: توقف خط، قرنطینهٔ بچ، بررسی گیج مرجع یا آزمون مجدد با ابزار مکمل. تنظیم خودکار reverse یا هشدار تنها یکی از لایههای ایمنی است؛ اپراتور باید بداند پس از آلارم چه کند. ثبت گشتاور غیرعادی، تکرار NG و شمارهٔ ابزار میتواند به پیشگیری از خرابی رزوه و کاهش ضایعات کمک کند.
قیمت دستگاه اصلی همیشه کل هزینهٔ راهاندازی نیست. پلاگ یا رینگ GO، نگهدارندهٔ گیج، فیکسچر قطعه، بازوی تعادل، کابل یا آداپتور، تستر گشتاور، پدال و فیکسچر سفارشی ممکن است جداگانه سفارش داده شوند. در ISQ-TE100 نیز جفت پینها، منشورها و دیسکهای تنظیم برای کاربردهای مختلف مطرحاند. فهرست اقلام دقیق را در صفحهٔ محصول و کاتالوگ بخوانید و از فروشنده تأیید بگیرید که نمونهٔ قیمتگذاریشده چه اقلامی دارد.
گیج رزوه مصرفشونده است و با تماس فرسوده میشود؛ پوشش DLC در بعضی مدلها بهعنوان ویژگی مقاوم به سایش معرفی شده، اما جای بازرسی و کالیبراسیون را نمیگیرد. تعداد چرخهٔ کاری، جنس قطعه، روانکاری و تنظیم گشتاور روی عمر ابزار اثر دارند. اگر دستگاه اتوماتیک از یک گیج استفاده میکند، برنامهٔ بازرسی فرسودگی، تعویض، تعیین عمر و ثبت شناسهٔ گیج را تنظیم کنید. عمر ادعاشده یا بازهٔ چرخه را بدون مطالعهٔ هشدار و شرایط آزمون به همهٔ سناریوها تعمیم ندهید.
پیش از سرویس، برق دستگاه را طبق دستور قطع کنید و از گیرکردن قطعه یا چرخش ناخواسته جلوگیری کنید. اجزای دوار، گیج رزوه، فیکسچر و قطعه باید سالم و محکم باشند. برای دستگاههای برقی و اتوماتیک، حفاظ، توقف اضطراری، جهت چرخش و کلید برگشت را قبل از تولید بررسی کنید. اگر گیج به رزوه گیر کرد، بهجای کشیدن با انبر از تابع برگشت دستگاه یا روش ایمن سازنده استفاده کنید. فیکسچر سفارشی باید قطعه را محکم نگه دارد، اما باعث لهشدن یا تغییر شکل آن نشود.
سطح رزوه و گیج را پیش از آزمون تمیز کنید؛ براده یا روغن اضافی میتواند اصطکاک را تغییر دهد و نتیجهٔ کنترل گشتاور را جابهجا کند. پس از استفاده، گیج را پاک، محافظت و در جعبه نگهداری کنید. دندانههای پلاگ و رینگ را از ضربه و تماس با ابزار دیگر محافظت کنید. کابل، کانکتور، هولدر و فیکسچر را دورهای بررسی کنید. ثبت خرابی یا نوسان گشتاور میتواند پیش از آسیب جدی، نیاز به تنظیم یا تعویض را آشکار کند.
کالیبراسیون باید متناسب با نوع دستگاه انجام شود. در ابزار اندازهگیری عددی، دامنه، خطا، تکرارپذیری و پرابها اهمیت دارند. در دستگاه بازرسی گشتاور، صحت حسگر یا تنظیم گشتاور و عملکرد منطق OK/NG باید بررسی شود. در گیج رزوه، وضعیت ابعادی خود پلاگ/رینگ و معیار فرسودگی بررسی میشود. کالیبرهکردن فقط نمایشگر دستگاه، بدون بررسی گیج و فیکسچر، کل سامانه را تأیید نمیکند. روش، تناوب و مرجع کالیبراسیون را از دفترچه و نظام کیفیت استخراج کنید.
برای تهیهٔ پیشنهاد فنی، ابتدا این پنج سؤال را پاسخ دهید: رزوه داخلی است یا خارجی؟ اندازهٔ عددی لازم است یا تأیید حدی؟ استاندارد، قطر، گام و کلاس چیست؟ حجم بازرسی در ساعت یا شیفت چقدر است؟ داده باید به دستگاه یا سیستم دیگری منتقل شود؟ بر اساس پاسخها، ISQ-TE100 را برای اندازهگیری ابعادی خارجی، HES-TP را برای بازرسی گشتاورمحور داخلی، TGI را برای خط نیمهاتوماتیک، TCM را برای فرایند خودکارتر یا 4256-HANDLE را برای بهکارگیری محرک برقی با پلاگهای سازگار مقایسه کنید.
در استعلام، کد دقیق محصول، دامنهٔ رزوه، نوع گیج و استاندارد، گشتاور و سرعت کاری، فیکسچرهای مورد نیاز، توان و ابعاد نصب، نوع خروجی داده، لوازم جانبی، آموزش، خدمات، گواهی و زمان تأمین را درخواست کنید. نمونهٔ قطعه یا نقشه را ضمیمه کنید تا سازنده/فروشنده بتواند سازگاری ابزار تماس و فیکسچر را تأیید کند. قیمت روز، موجودی، زمان واردات، اقلام بسته و شرایط خدمات متغیرند و هنگام خرید نهایی باید استعلام شوند.
برای مقایسهٔ پیشنهادها، فقط قیمت پایه را روبهروی هم نگذارید. هزینهٔ گیجها، فیکسچرهای هر سایز، ابزار مرجع، تستر گشتاور، کابل و آموزش را نیز وارد محاسبه کنید. بررسی کنید تعویض سایز چقدر زمان میبرد، اپراتور چه آموزشی نیاز دارد، در خرابی قطعهٔ مصرفی چهمدت دستگاه متوقف میشود و آیا دسترسی به گیج جایگزین دارید. برای تیراژ پایین، کنترل دستی شاید اقتصادیتر باشد؛ برای تیراژ بالا، دستگاه میتواند تکرارپذیری و ظرفیت را بهبود دهد، مشروط به اینکه هزینهٔ یکپارچهسازی و نگهداری در برنامه دیده شود.
نه لزوماً. سامانههای HES، TGI و TCM عمدتاً برای بازرسی و کنترل فرایند با گیج و پارامترهایی مانند گشتاور/وضعیت طراحی شدهاند. ISQ-TE100 برای اندازهگیری پارامترهای ابعادی رزوهٔ خارجی معرفی شده است. خروجی دقیق هر کد را بخوانید.
کاتالوگ رسمی آن را بهعنوان دستگاه اندازهگیری رزوهٔ خارجی معرفی میکند. برای اندازهگیری رزوهٔ داخلی باید ابزار و متعلقات مشخص همان کاربرد انتخاب شوند؛ فرض نکنید پیکربندی خارجی برای داخل مناسب است.
گیجها و فیکسچرها در برخی پیکربندیها اختیاریاند. کد کامل سفارش و اقلام بسته را قبل از خرید تأیید کنید.
به تعداد رزوه، نوع قطعه، زمان سیکل، سطح اتوماسیون، فیکسچر و ثبت داده بستگی دارد. TGI یا TCM ممکن است مطرح شوند، اما یک تست عملی با قطعه و گیج واقعی باید پیش از انتخاب انجام شود.
ممکن است دسته و پلاگ با کدهای جدا عرضه شوند. متن محصول و اقلام بسته را بررسی و سازگاری پلاگ را کتبی تأیید کنید.
رزوهٔ داخلی یا خارجی، استاندارد، قطر، گام، کلاس، حجم بازرسی، نیاز به اندازهگیری عددی یا برو/نرو، نوع داده، فیکسچر و گواهی را آماده کنید.
خیر. پوشش میتواند در مشخصات برخی گیجها به مقاومت سایشی کمک کند، اما گیج همچنان در استفاده فرسوده میشود و باید طبق برنامهٔ کنترل بررسی شود.
HES-TP بهعنوان دستگاه دستی برای بازرسی رزوهٔ داخلی با کنترل گشتاور/زاویه و نمایش داده معرفی شده؛ TGI نیمهاتوماتیک است و برای فیکسچر و بازرسی داخلی یا خارجی کاربرد دارد. دامنهٔ دقیق و ترکیب لوازم را در کاتالوگ هر کد مقایسه کنید.
نه. گیج رزوه، فیکسچر، حسگر گشتاور و منطق تصمیم OK/NG نیز در صحت سامانه نقش دارند. برنامهٔ تأیید را مطابق روش سازنده و نظام کیفیت تعیین کنید.
برای انتخاب ابزار رزوه ابتدا نیاز را دقیق تعریف کنید: اندازهگیری عددی قطرها و پارامترهای رزوه، کنترل دستی برو/نرو، بازرسی گشتاورمحور یا اتوماسیون تولید. ISQ-TE100 برای اندازهگیری ابعادی رزوهٔ خارجی، HES-TP برای بازرسی رزوهٔ داخلی، TGI-T1D4 برای بازرسی نیمهاتوماتیک، TCM برای بازرسی اتوماتیک و 4256-HANDLE برای محرک برقی پلاگهای سازگار در خانوادهٔ محصولات دیده میشوند؛ کد و پیکربندی نهایی تعیینکننده است. استاندارد، قطر، گام، کلاس، نوع قطعه و لوازم جانبی را پیش از سفارش تطبیق دهید و مشخص کنید دادهٔ خروجی چه چیزی را ثبت میکند. برای کنترل سادهٔ حدی به صفحهٔ گیج رزوه پلاگ و رینگی و برای بررسی انطباق عملکردی به صفحهٔ کنترل عملکرد رزوه نیز سر بزنید.
ویژگی مدلها با کاتالوگ رسمی ISQ-TE100، صفحهٔ رسمی دستگاه بازرسی دستی HES-TP، مشخصات دستگاه اتوماتیک TCM و کاتالوگ بازرس نیمهاتوماتیک TGI تطبیق داده شده است. اقلام و تفاوت گیج و دستهٔ محرک نیز با بروشور مدلهای 4256 و ابزار برقی رزوه بررسی شده است. برای واژگان بازار فارسی، اصطلاحات برو/نرو، توپی، رینگی و بازرسی رزوه با محتوای میدیا ماشین مقایسه شدند؛ مدل و مشخصات جاری سازنده مرجع نهایی انتخاب است.