صفحه صافی گرانیتی و متعلقات اندازهگیری اینسایز
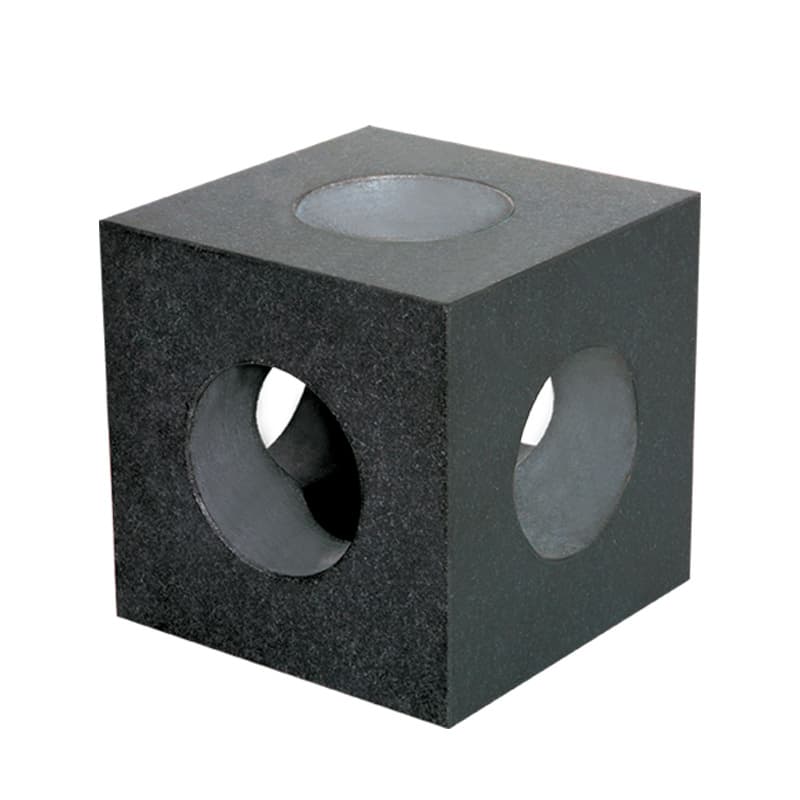
صفحهٔ صافی گرانیتی سطح مرجع پایداری برای کنترل، بازرسی و اندازهگیری قطعات فراهم میکند؛ اما همهٔ اقلام این دسته خودِ صفحهٔ صافی نیستند. ویبلوک برای تکیه و استقرار قطعهٔ استوانهای، پارالل برای ایجاد فاصله و تکیهگاه همارتفاع، گیرهٔ دقیق برای مهار قطعه، بلوک زاویه و میز سینوسی برای تنظیم زاویه و استیجهای X/XY/Z برای جابهجایی کنترلشدهٔ نمونه به کار میروند. آهنربای دائمی یا چاک مغناطیسی نیز در بعضی آرایشها قطعهٔ فرومغناطیس را نگه میدارد. در جستوجوی بازار ایران ممکن است عبارتهای «صفحه صافی»، «میز صافی گرانیتی»، «ویبلوک»، «V بلاک»، «پارالل تراشکاری»، «گیره سینوسی»، «بلوک زاویه» و «استیج اندازهگیری» دیده شوند. این ابزارها همخانوادهٔ تجهیزات آمادهسازی و اندازهگیریاند، نه جایگزین یکدیگر.
در این دسته، صفحهٔ گرانیتی و استند آن در کنار ابزارهای ستاپ و نگهداری قطعه قرار گرفتهاند. قبل از انتخاب باید مشخص شود به سطح مرجع بزرگ نیاز دارید، قطعه را روی میز مهار میکنید، سطح استوانهای را کنترل میکنید، زاویه را با دقت تنظیم میکنید یا نمونه را زیر دستگاه اپتیکی جابهجا میکنید. کدهای 6900، 6902 و 6903-B به صفحه یا پایههای آن مربوطاند؛ سریهای 6802، 6803، 6806 و 6896 در خانوادهٔ ویبلوک دیده میشوند؛ پاراللهای 6509، 6533 و 6576، گیرههای دقیق 6520 و گیرههای سینوسی 6513/6523، و استیجهای 6582/6584/6586 از محصولات دیگر این مجموعهاند. جزئیات و موجودی را در صفحات زیرشاخههای صفحه صافی گرانیتی، ویبلوک، بلوک زاویه و میز سینوسی، پارالل، گیره دقیق و استیج اندازهگیری بررسی کنید.
صفحه صافی گرانیتی چیست و کجا به کار میرود؟
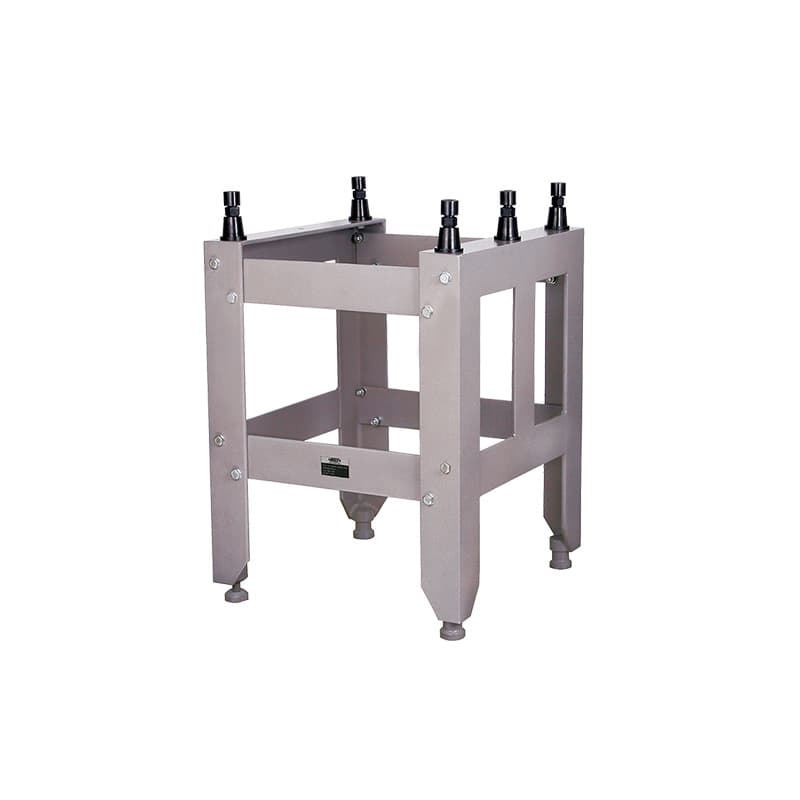
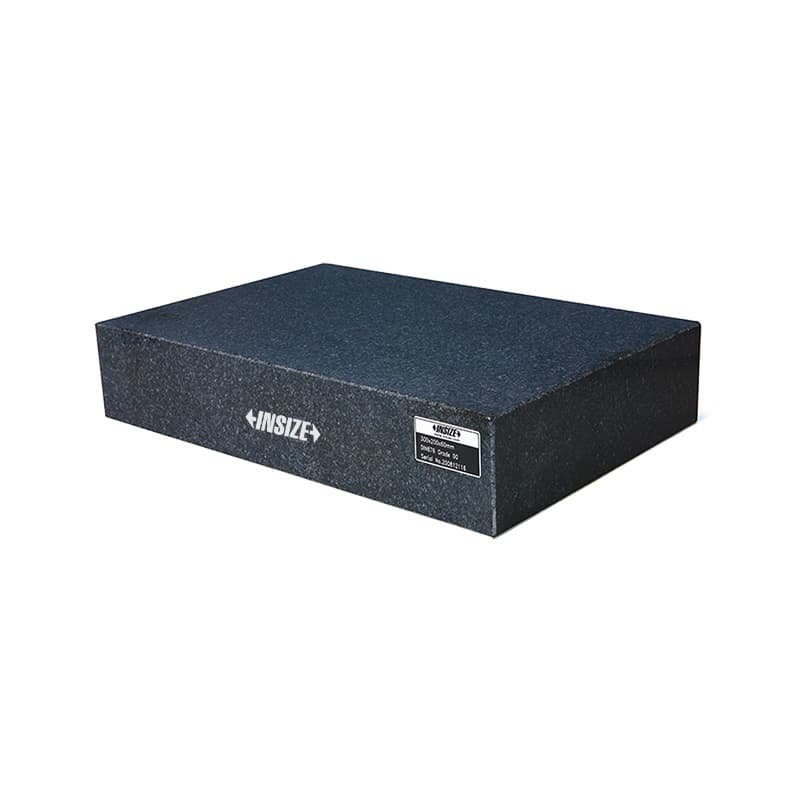
صفحهٔ صافی یک مبنای تخت برای چیدمان و کنترل قطعه، ابزار یا ساعت اندازهگیری است. صفحهٔ گرانیتی در کارگاههای کنترل کیفیت، ابزارسازی، ماشینکاری و آزمایشگاه اندازهشناسی بهعنوان سطح اتکا استفاده میشود؛ گونیا، ارتفاعسنج، پایهٔ ساعت و فیکسچرها روی آن مستقر میشوند تا اندازهگیری نسبت به یک مرجع مشترک انجام شود. کد 6900 در این دسته برای صفحات گرانیتی ثبت شده است و مدلهای 6902 و 6903-B به استند یا مجموعهٔ جک مربوطاند. ابعاد صفحه، درجه یا گرید تختی، محل تکیهگاهها، ظرفیت استند و وضعیت گواهی باید برای کد واقعی از جدول سازنده بررسی شود؛ عنوان «گرانیتی» به تنهایی گرید، ابعاد یا خطای مجاز را مشخص نمیکند.
صفحهٔ صافی سطحی برای بریدن، سنگزنی، ضربهکاری یا انبار قطعه نیست. برادهٔ فلزی، آلودگی، روغن سفتشده و ضربه میتوانند روی کیفیت سطح یا نتیجهٔ اندازهگیری اثر بگذارند. پیش از کار، سطح و پایهٔ قطعه را پاک کنید، صفحه را روی تکیهگاه مناسب قرار دهید و بار را مطابق ظرفیت و روش نصب پخش کنید. برای ابعاد بزرگ، جابهجایی باید با وسیلهٔ بلندکنندهٔ مناسب و نقاط حمل سازنده انجام شود؛ کشیدن صفحه روی استند یا بلندکردن از لبه میتواند هم به اپراتور آسیب بزند و هم صفحه را لبپر کند.
دقت کاربردی فقط ویژگی خود صفحه نیست. تکیهگاه، ترازشدن، دمای صفحه و قطعه، توزیع بار، روش کالیبراسیون و نقاط اندازهگیری با هم نتیجه را تعیین میکنند. صفحهٔ مرجع باید مطابق دستورالعمل سازنده روی پایه بنشیند و در دورههای تعریفشده کنترل یا کالیبره شود. درجهٔ صفحه را با دقت ارتفاعسنج یا ساعت یکی ندانید؛ زنجیرهٔ خطا از همهٔ تجهیزات و روش تشکیل میشود. برای خرید، ابعاد قطعات، وزن، سطح کاری، روش حمل و فضای نصب را همراه درجهٔ دقت موردنیاز اعلام کنید.
ویبلوک و V-block برای قطعات استوانهای
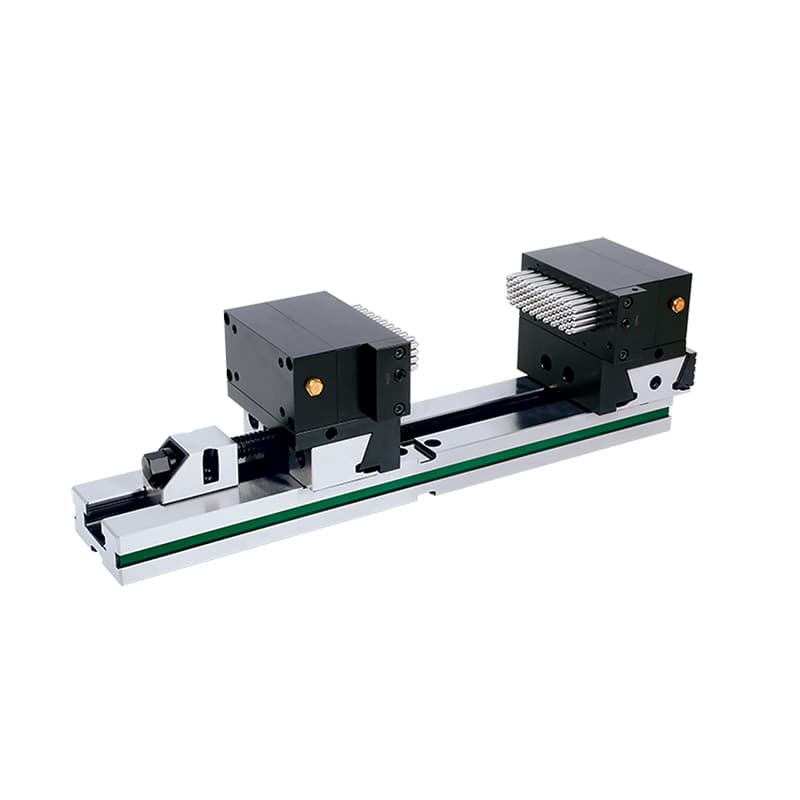
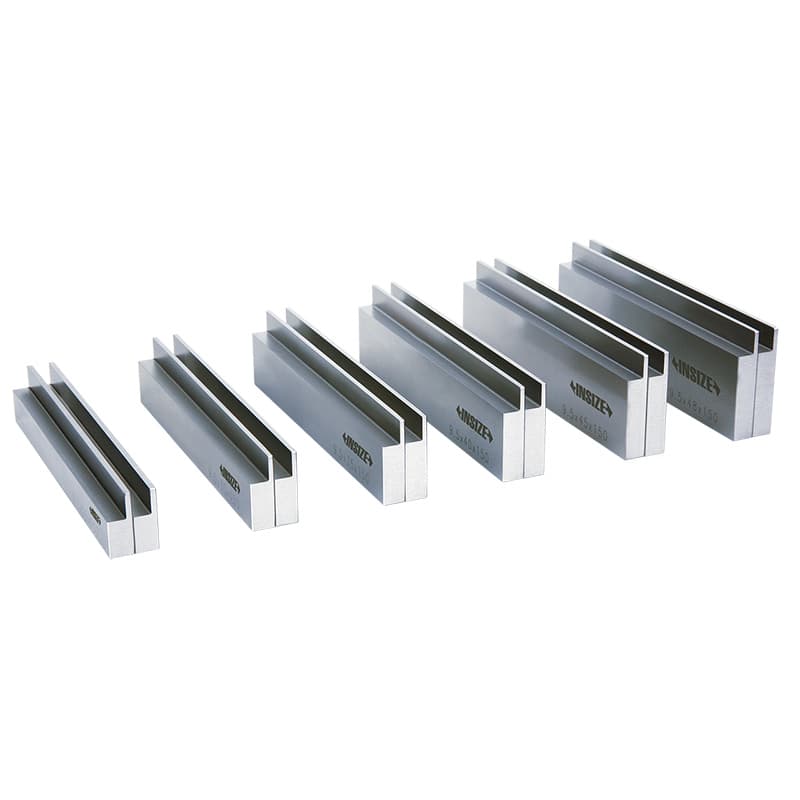
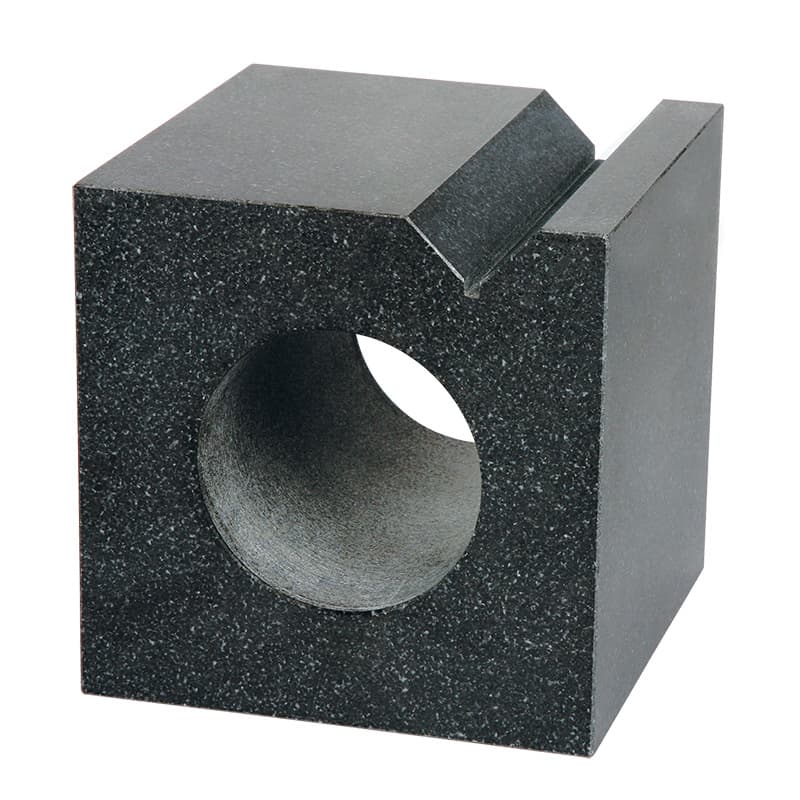
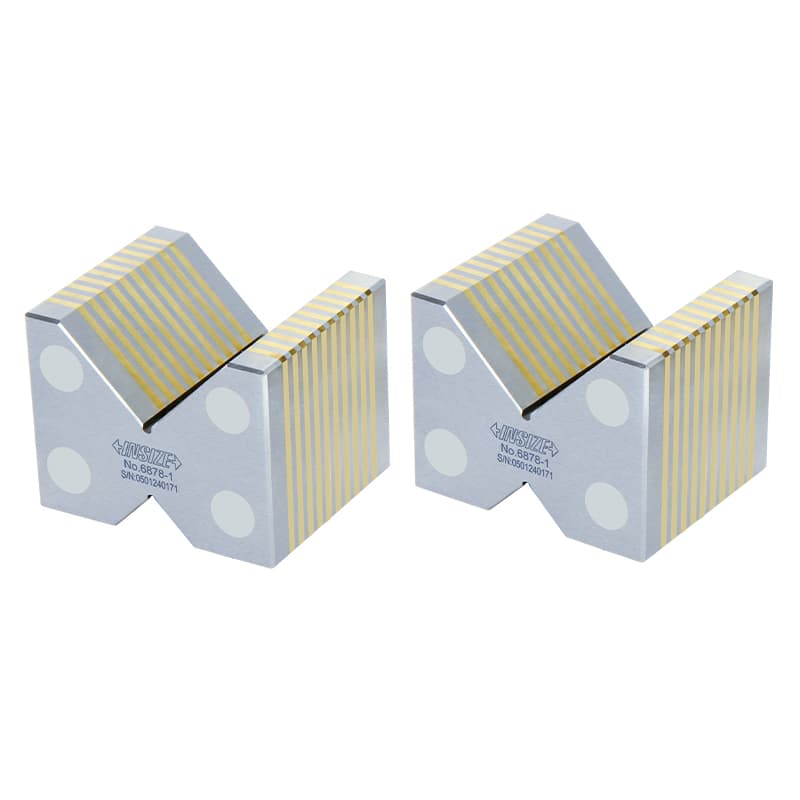
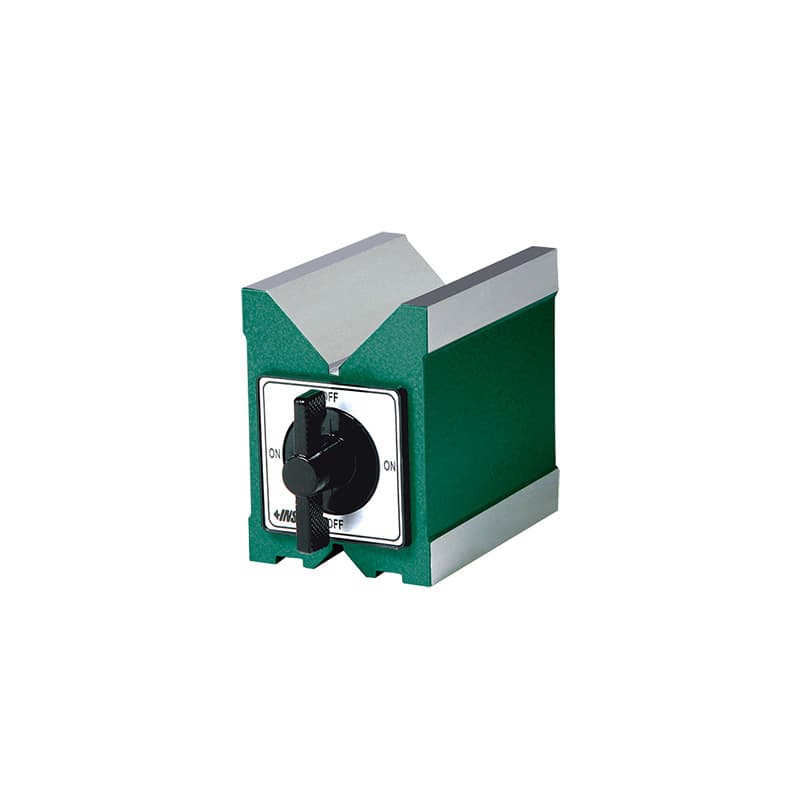
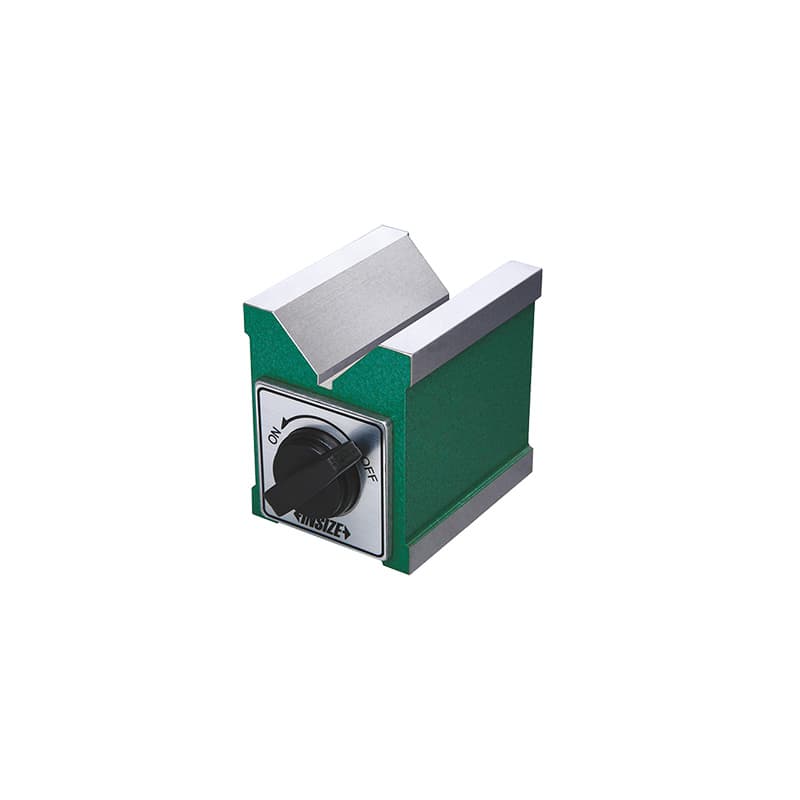
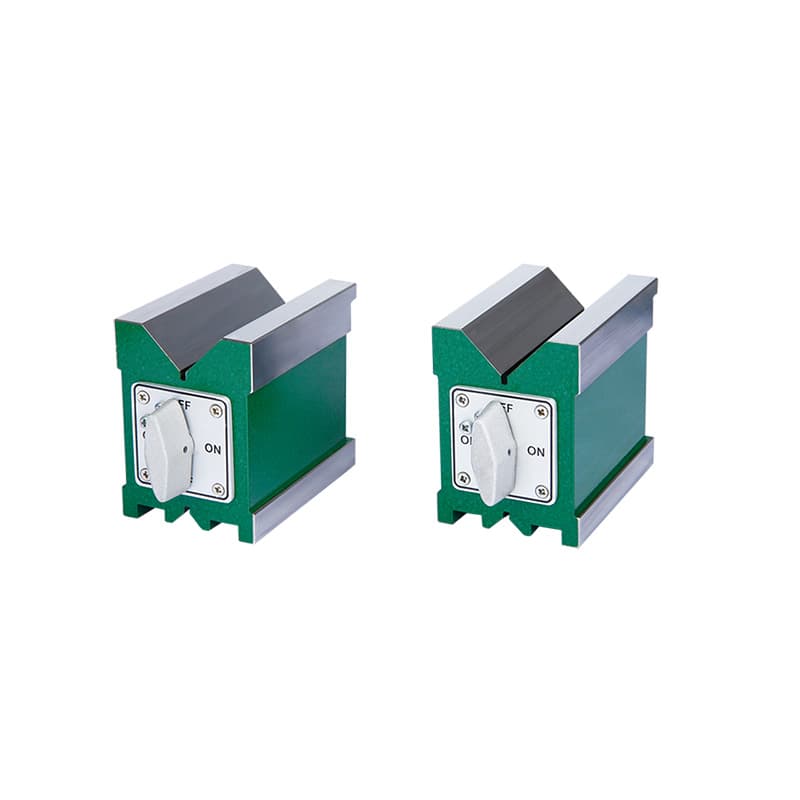
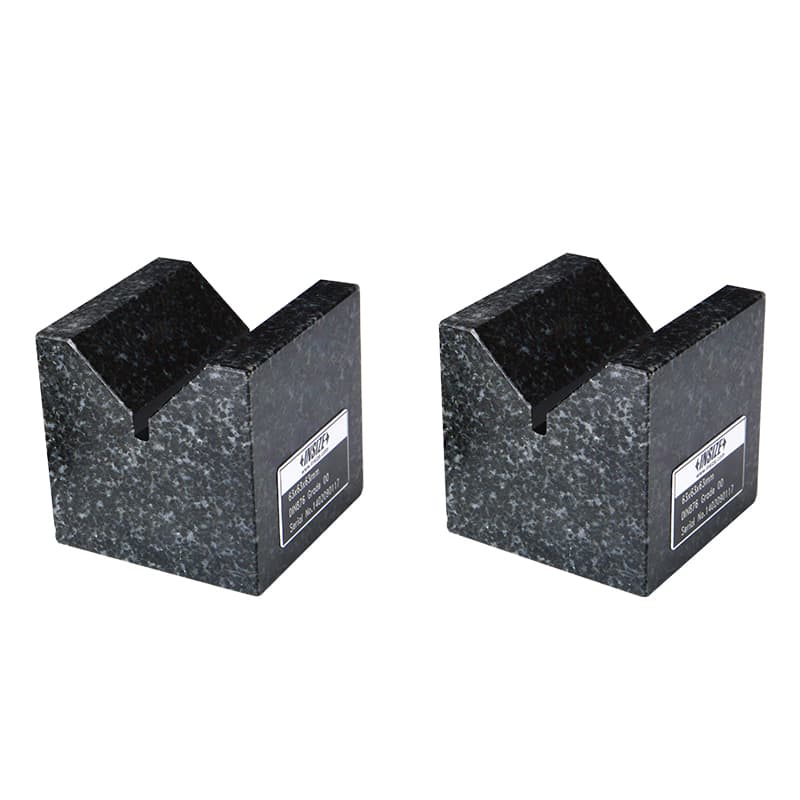
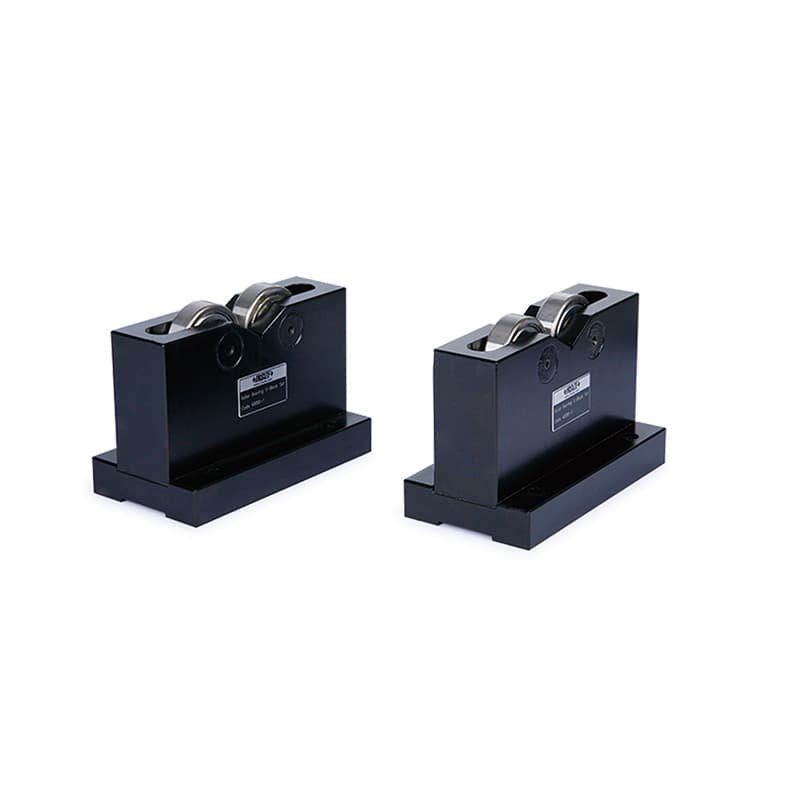
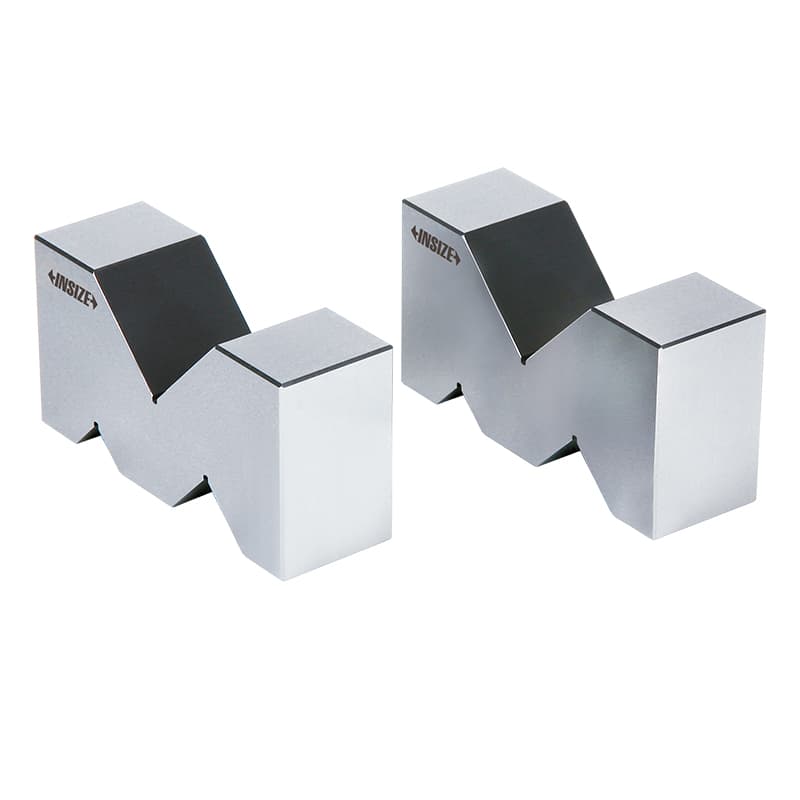
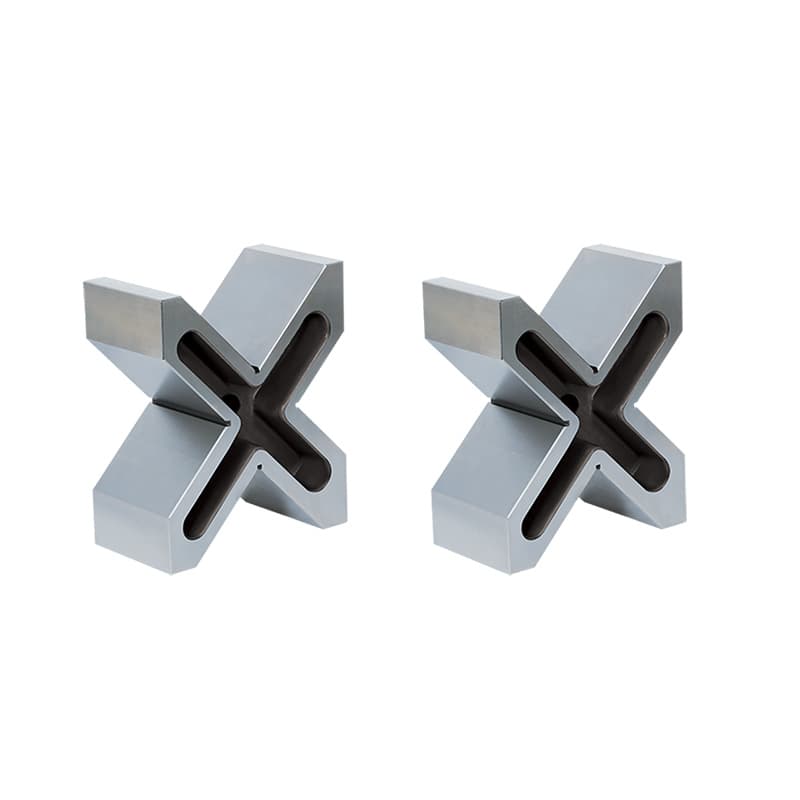
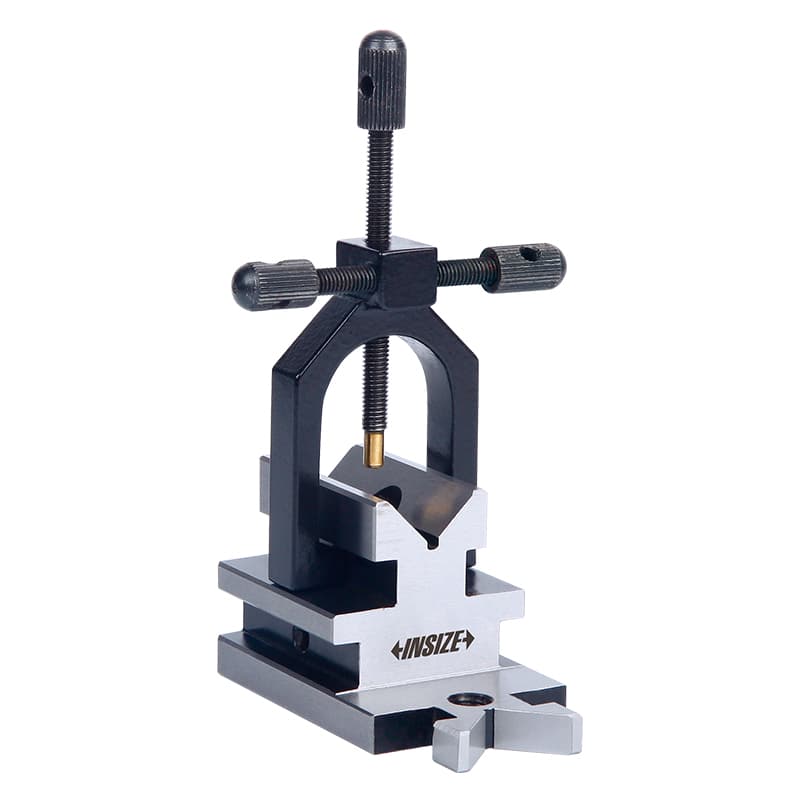
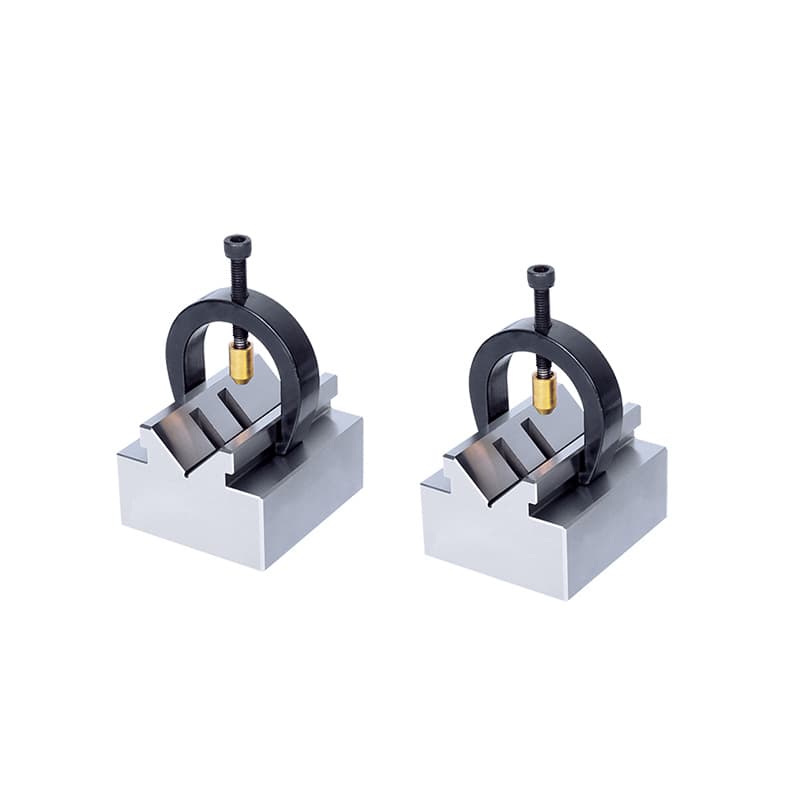
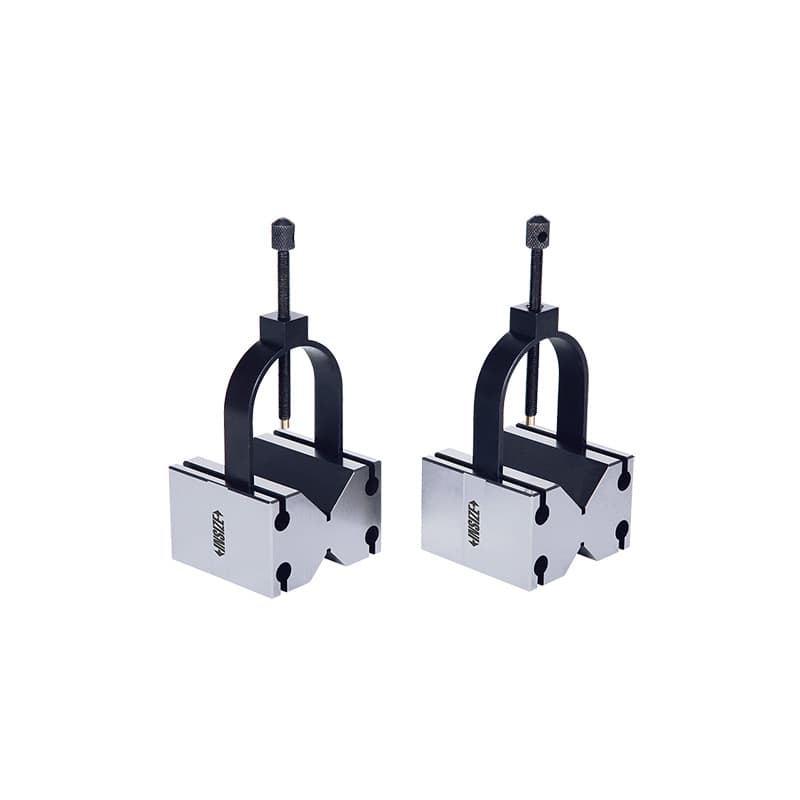
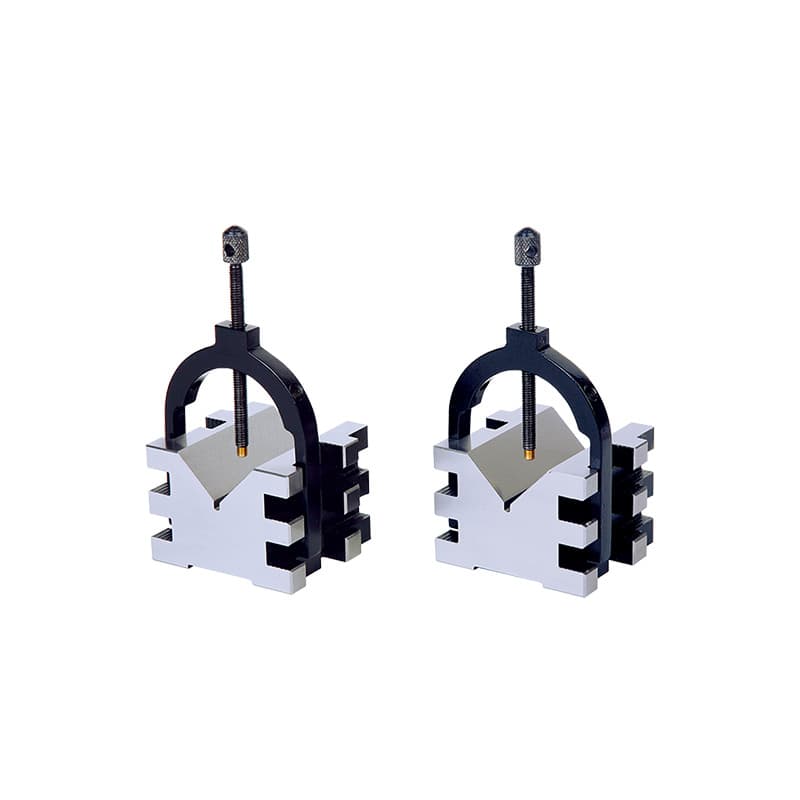
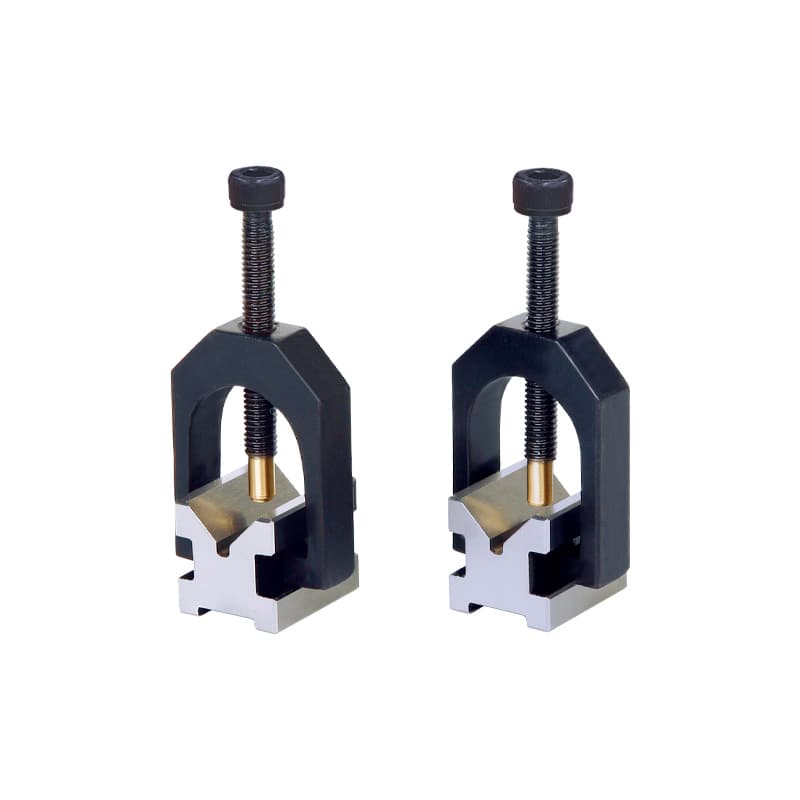
ویبلوک، بلوکی با شیار V شکل است که قطعهٔ استوانهای یا گرد را در وضعیت قابل تکرار نگه میدارد. دو وجه شیار از دو طرف قطعه پشتیبانی میکنند و برای بازرسی قطر، هممحوری یا موقعیت سطح استوانهای میتوان قطعه را روی بلوک قرار داد. این ابزار به تنهایی قطر یا گردی را اندازه نمیگیرد؛ برای خواندن مقدار به کولیس، میکرومتر، ساعت یا ابزار مناسب دیگری نیاز است. مجموعههای ویبلوک ممکن است جفتی باشند، گیره یا بست داشته باشند، شیارهای متفاوت یا پایهٔ مغناطیسی ارائه دهند و از نظر اندازهٔ قطعه و دقت سطح فرق کنند.
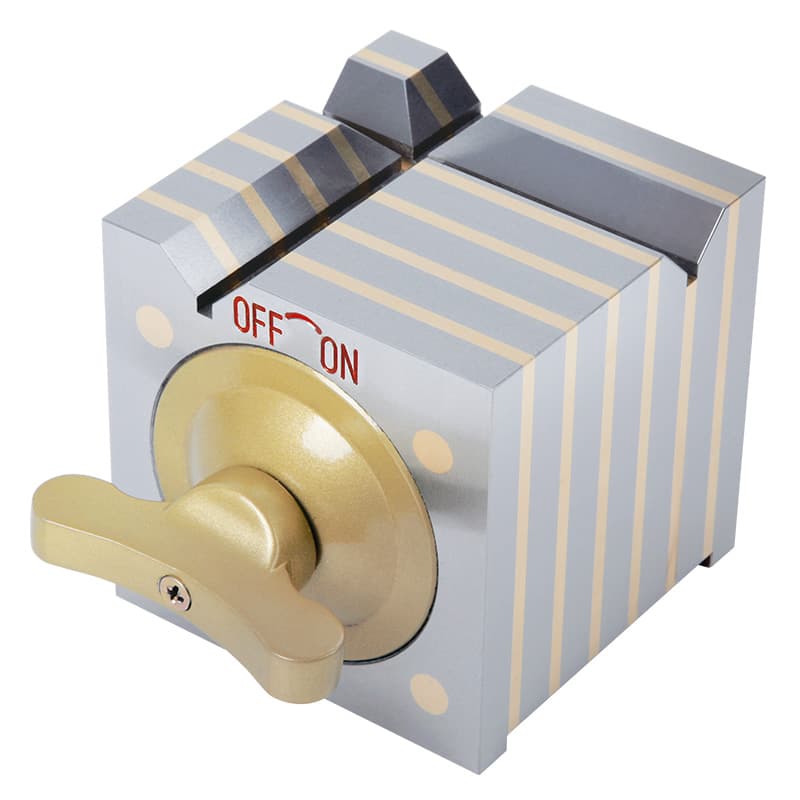
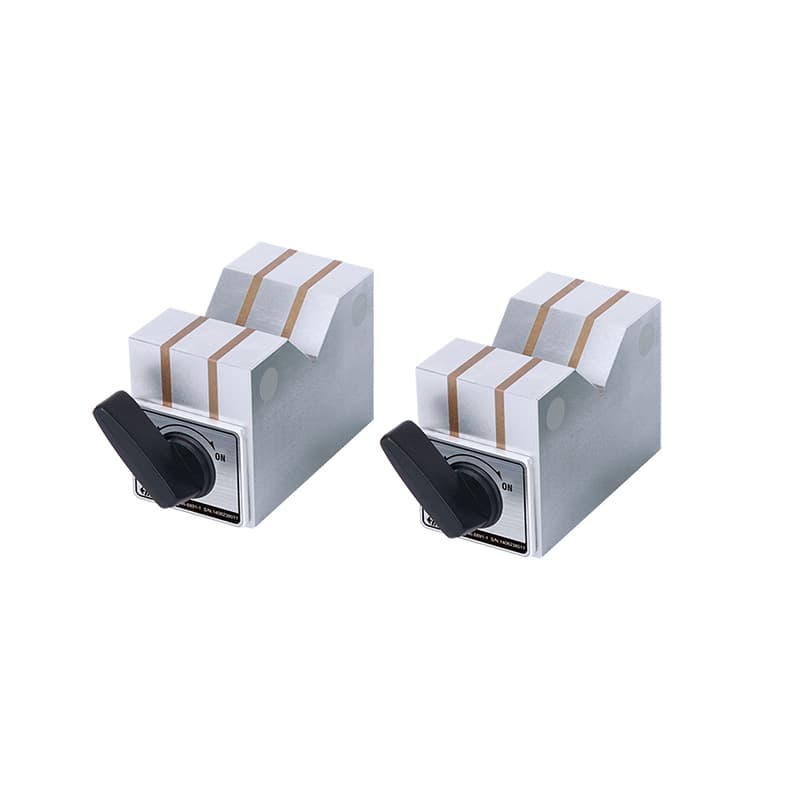
مدلهای 6802، 6803، 6806، 6896 و دیگر سریهای ثبتشده در این دسته، مجموعههای ویبلوک با نسخهها و آرایشهای متفاوتاند. بلوکهای مغناطیسی V شکل نیز در ردهٔ جداگانهٔ مگنت قرار میگیرند؛ خاصیت مغناطیسی فقط برای قطعاتی که به آهنربا جذب میشوند کاربرد دارد و نباید روی قطعهٔ آلومینیومی یا مادهٔ غیرمغناطیسی فرض شود. قطر قطعه، طول تماس، وزن، نیاز به چرخش، محل اندازهگیری و وجود بست را پیش از انتخاب مشخص کنید. اگر قطعه بلند است، تعداد تکیهگاهها و همارتفاعبودن بلوکها بر نتیجه اثر میگذارد؛ یک جفت بلوک روی شفت بلند ممکن است روش مناسبی برای همهٔ آزمونها نباشد.
پارالل اندازهگیری و تکیهگاه همارتفاع
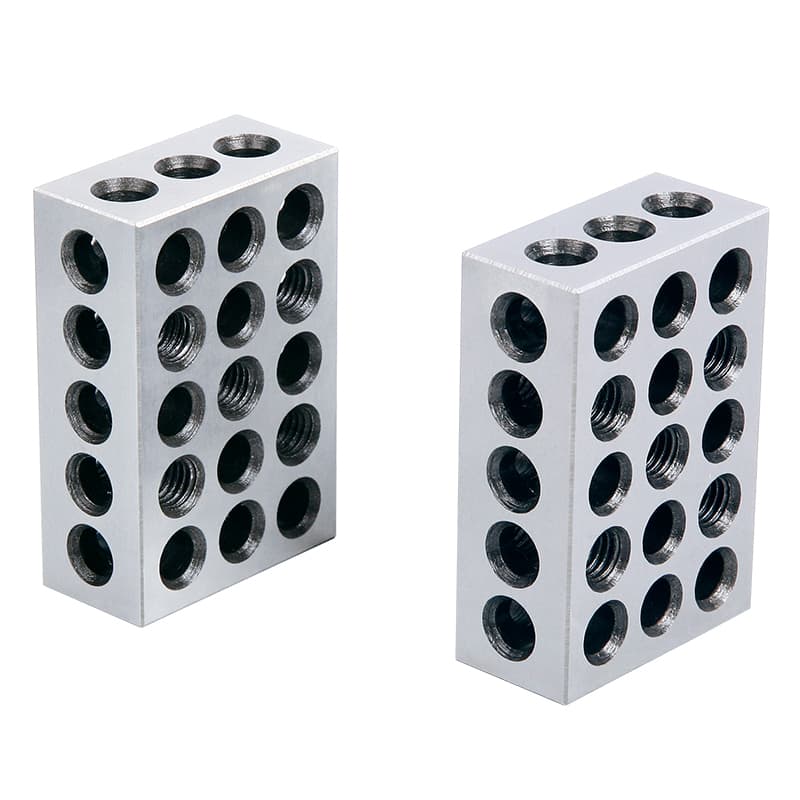
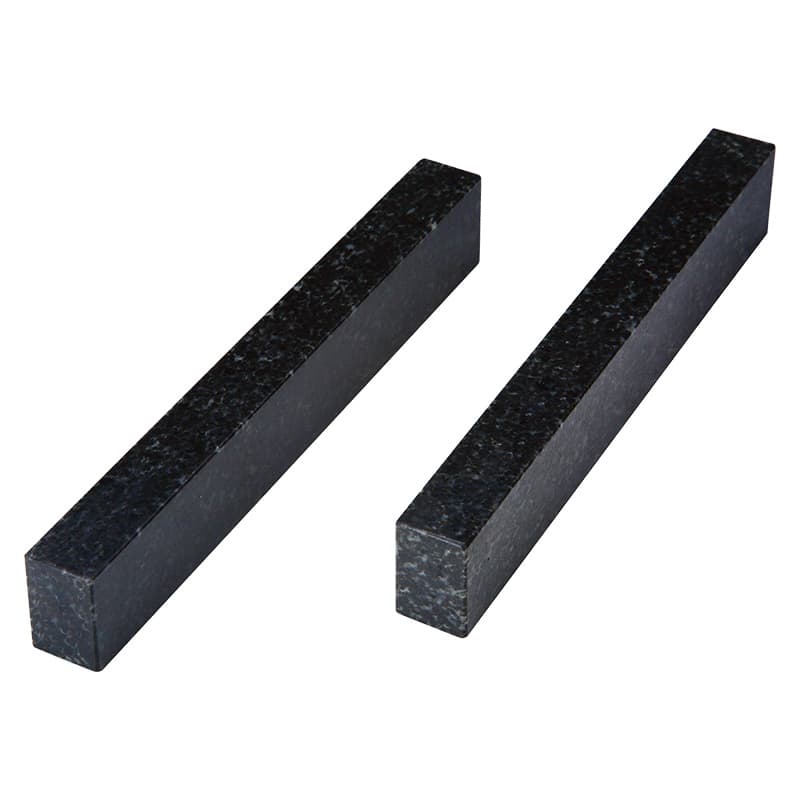
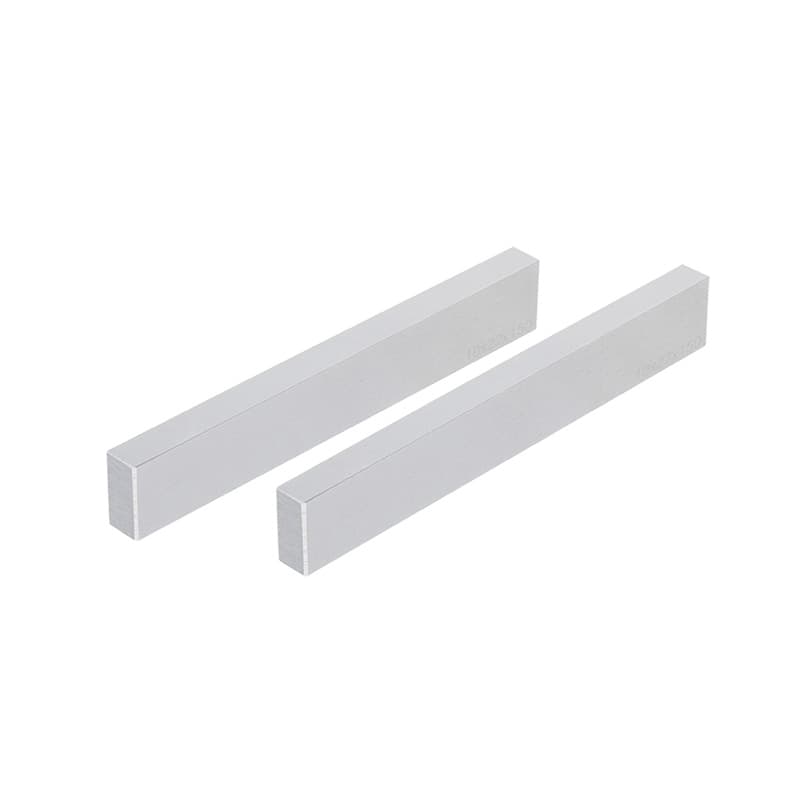
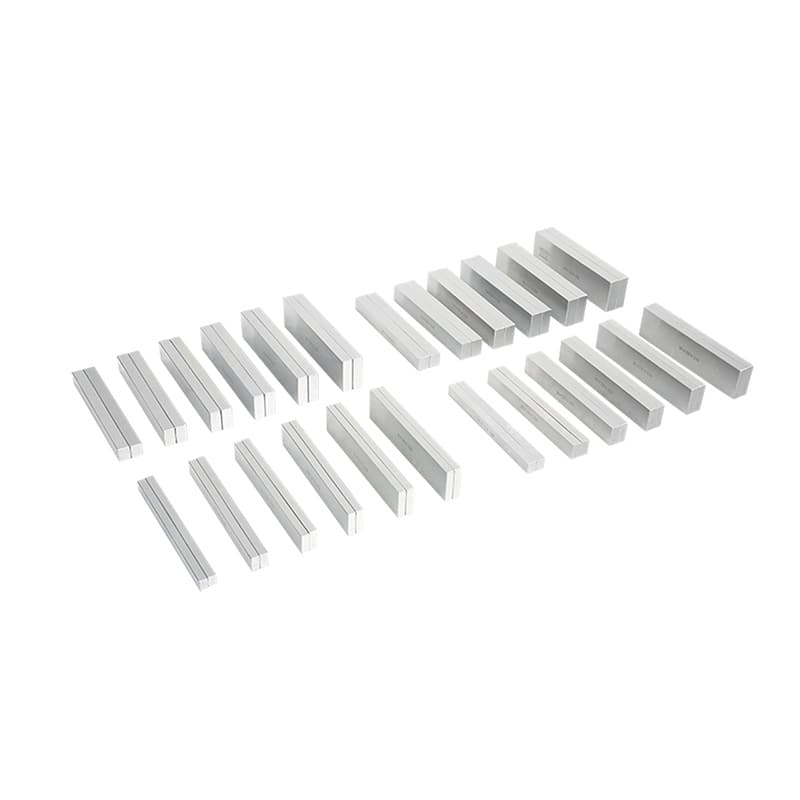
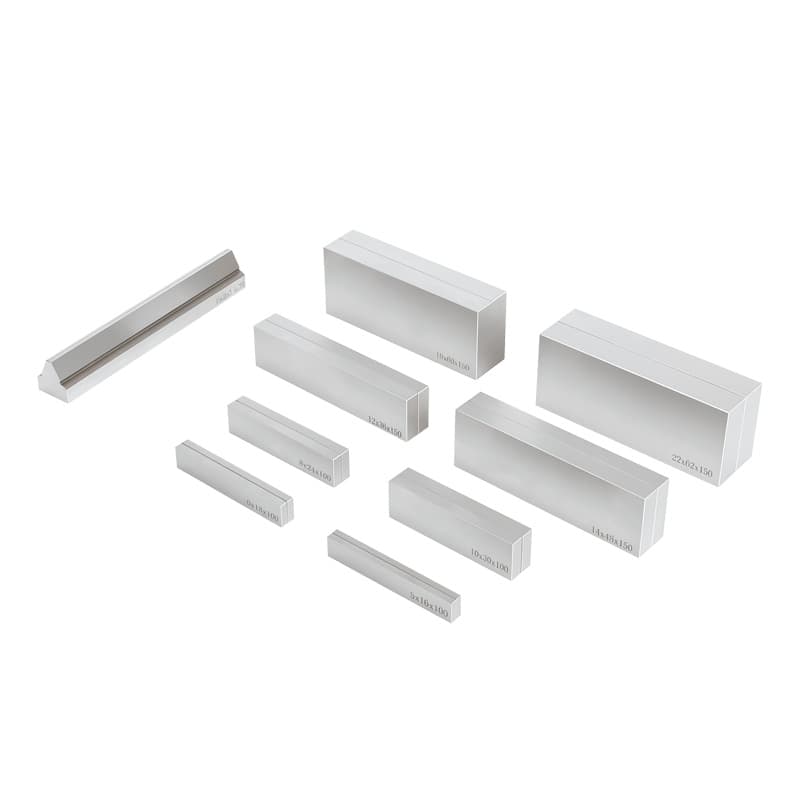
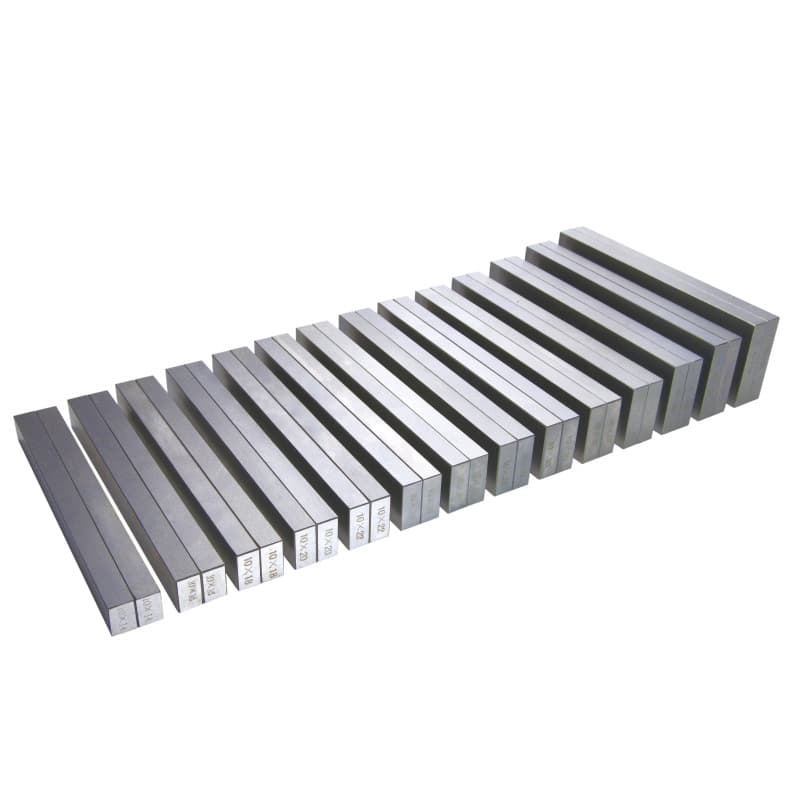
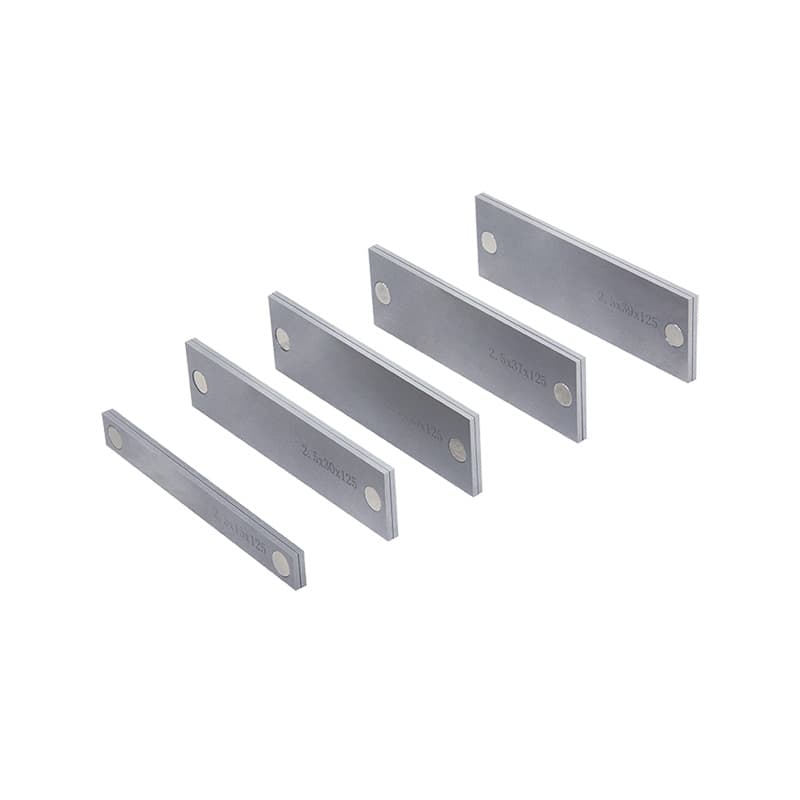
پاراللها جفتهایی از بلوکهای دقیق و همارتفاعاند که برای بلندکردن قطعه، ایجاد فضای آزاد زیر آن یا حفظ سطح موازی با میز استفاده میشوند. در ماشینکاری میتوان قطعه را در گیره روی پارالل قرار داد تا فک ابزار از کف عبور کند؛ در ستاپ بازرسی نیز پاراللها تکیهگاه تعریفشدهای برای سطح یا قطعه میسازند. موازیبودن سطوح، ارتفاع جفت، ضخامت، طول و جنس بر مناسببودن مجموعه اثر دارند. «پارالل» همان بلوک گیج برای کالیبراسیون نیست؛ کاربرد اصلی آن چیدمان و نگهداری قطعه است، مگر آنکه محصول مشخصاً گواهی و کلاس مرجع جداگانه داشته باشد.
مجموعههای 6509، 6533، 6576-9A و 6511 در گروه پارالل آمدهاند؛ برخی نسخهها مغناطیسیاند و برخی بدون آهنربا. خاصیت نگهداری مغناطیسی میتواند در نگهداشت قطعه یا جفت پارالل کمک کند، اما جذب براده و آلودگی را نیز محتمل میسازد. قبل از استفاده، سطح پارالل و میز را پاک کنید و مطمئن شوید قطعه لق نمیزند. اندازه و تعداد ضخامتهای موجود در هر جعبه را از کاتالوگ بخوانید؛ عنوان «ست پارالل» تعداد و سایزها را به تنهایی روشن نمیکند. برای سفارش، ارتفاع لازم زیر قطعه و عرض قابل تماس را از نقشه یا فیکسچر استخراج کنید.
گیره دقیق، گیره سینوسی و تنظیم زاویه
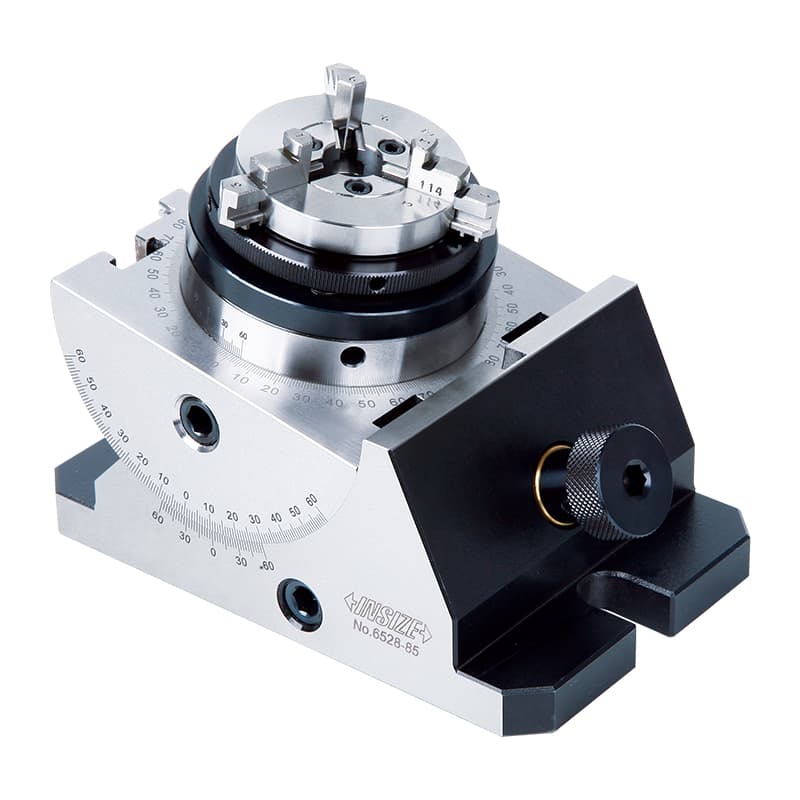
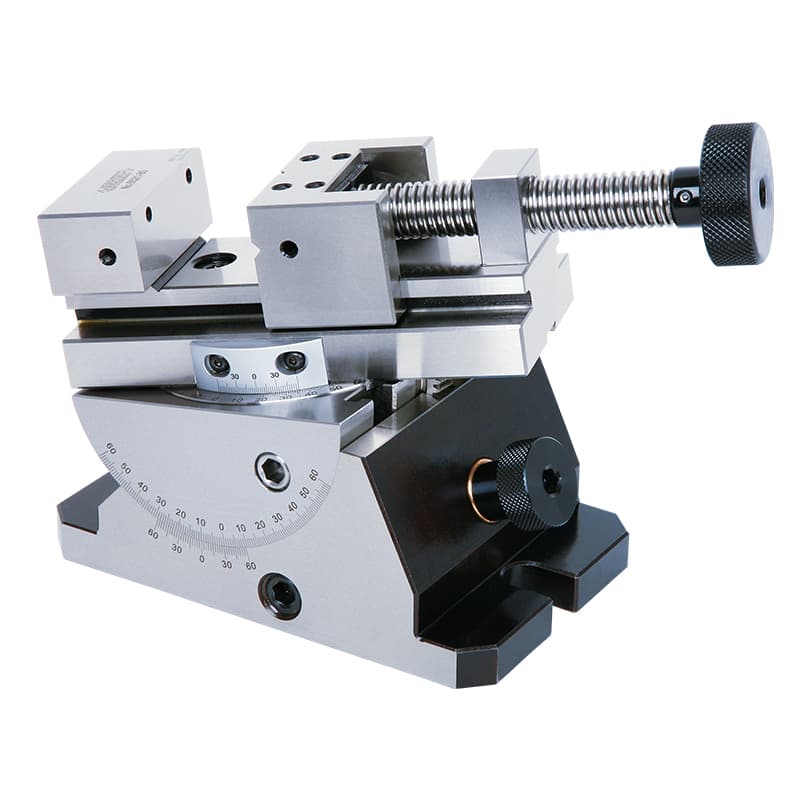
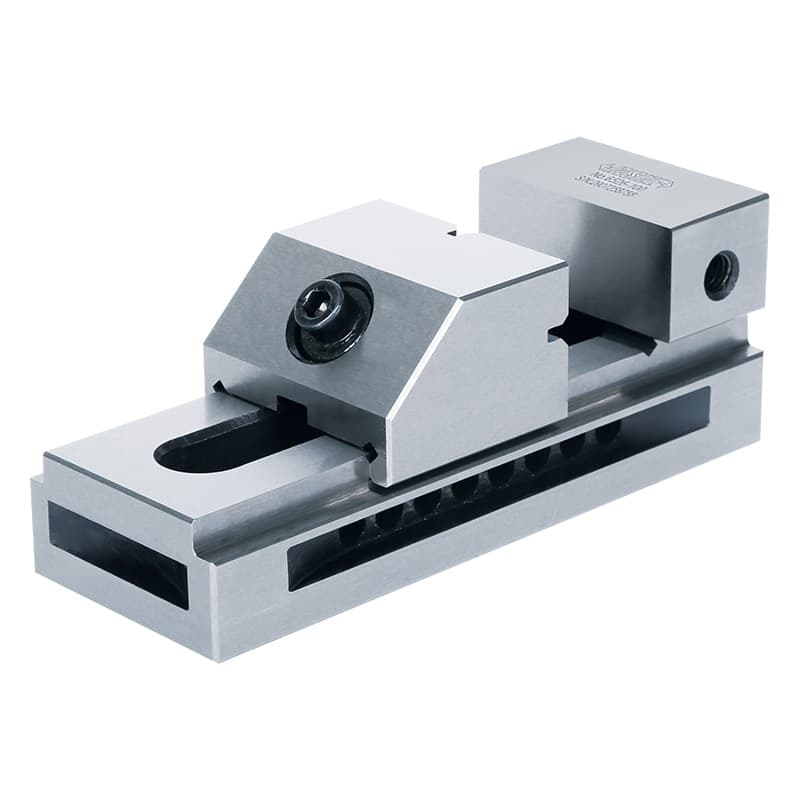
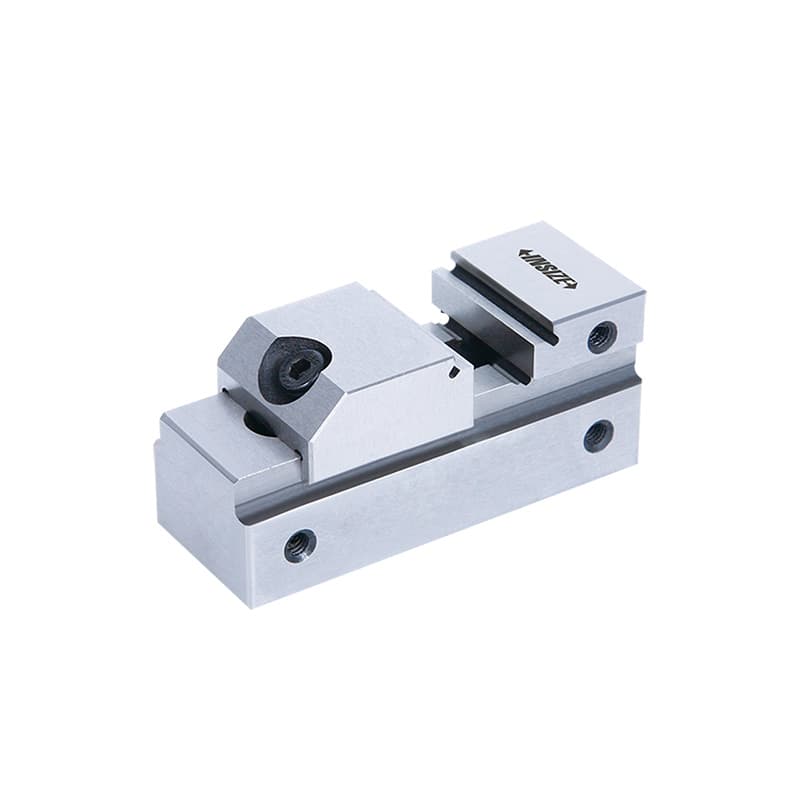
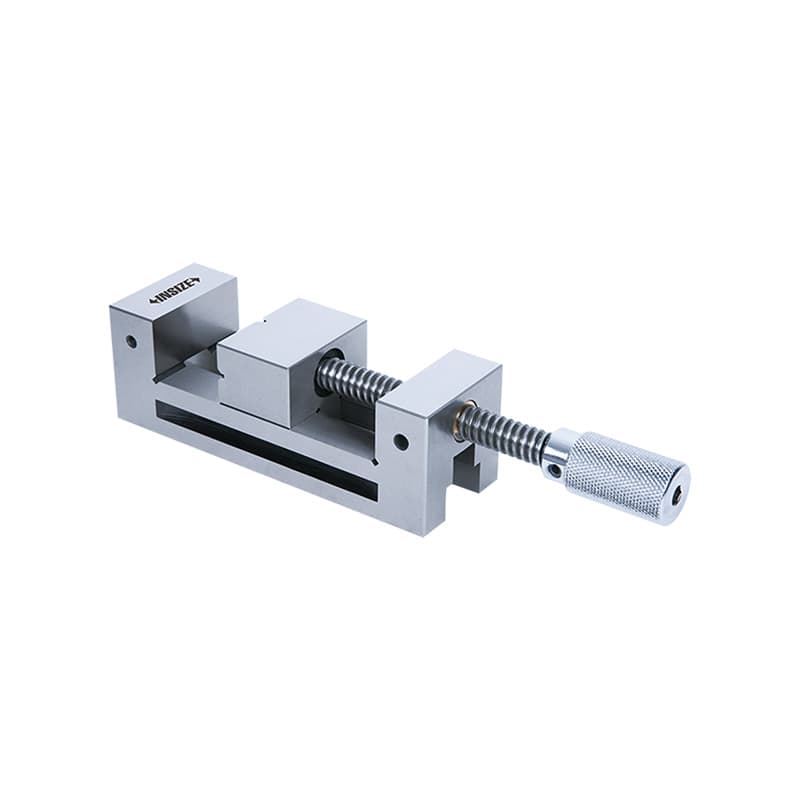
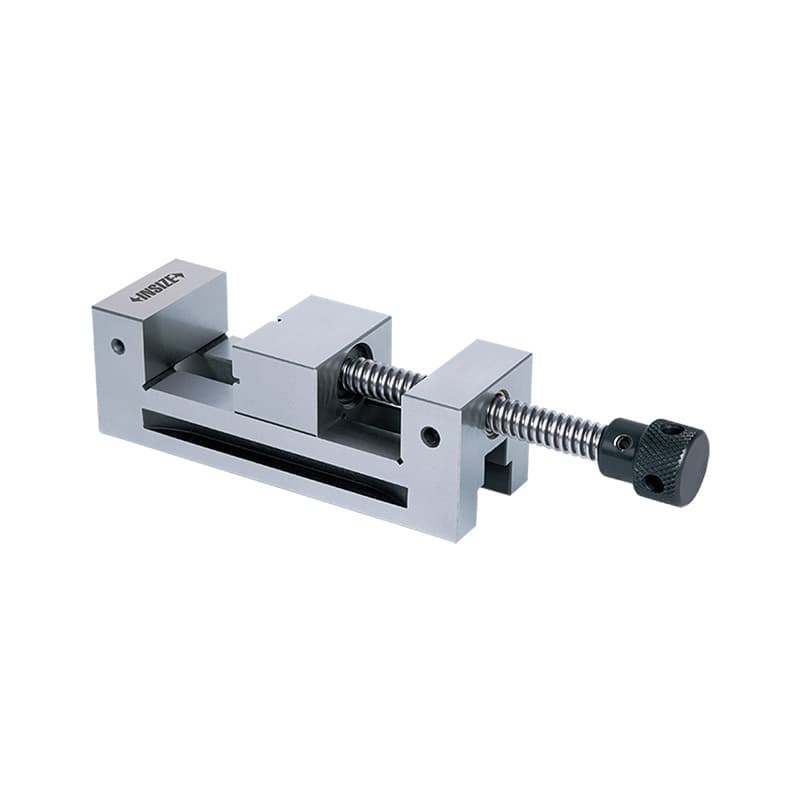
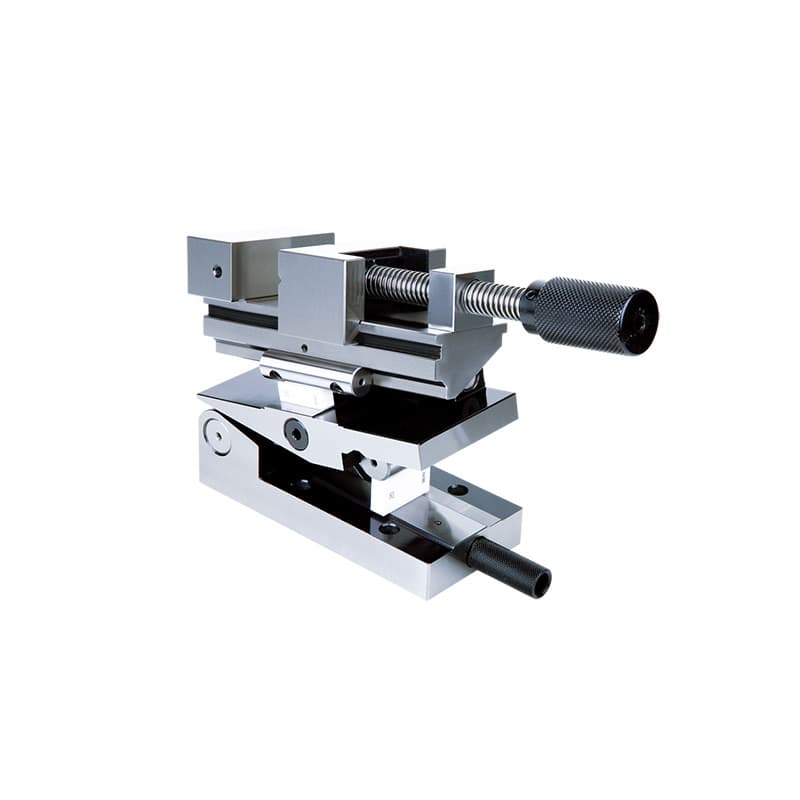
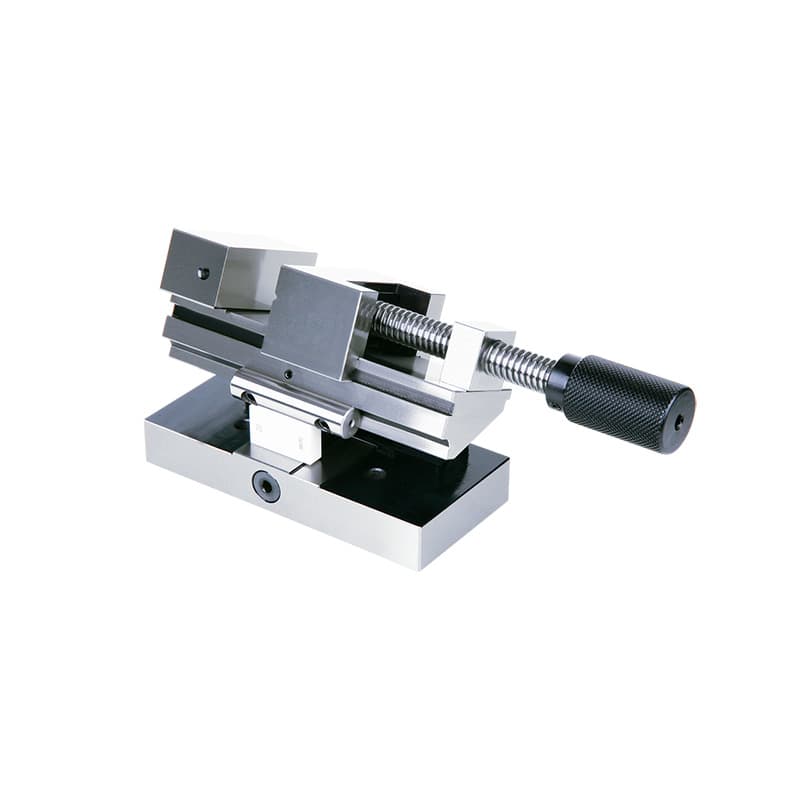
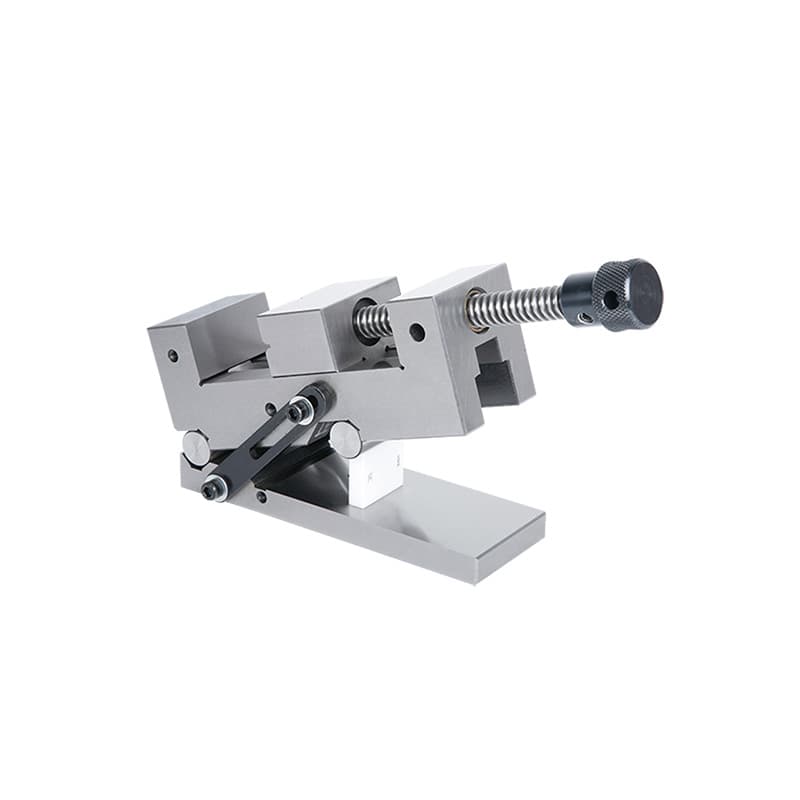
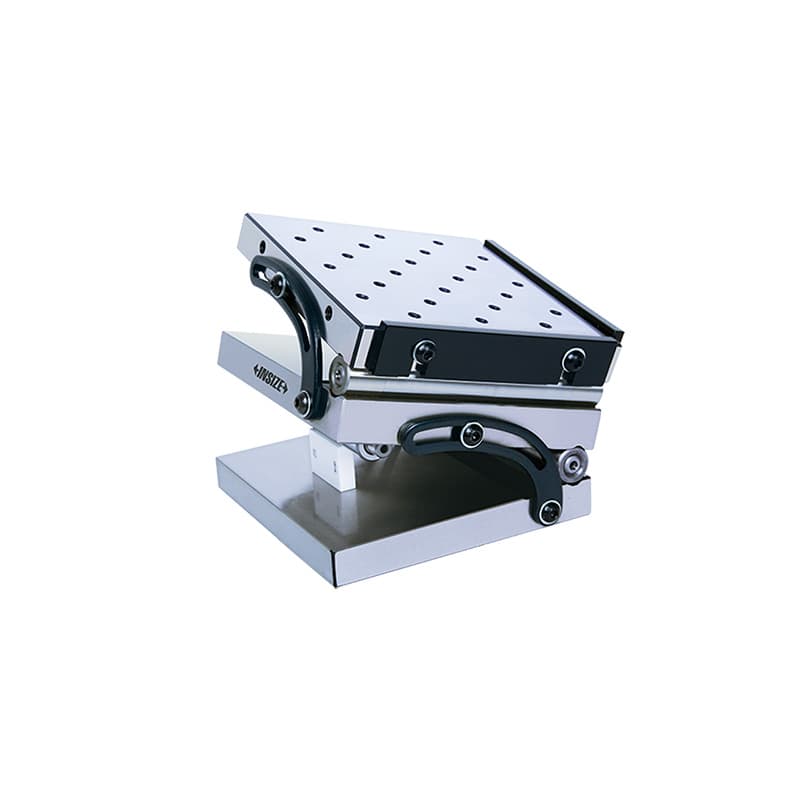
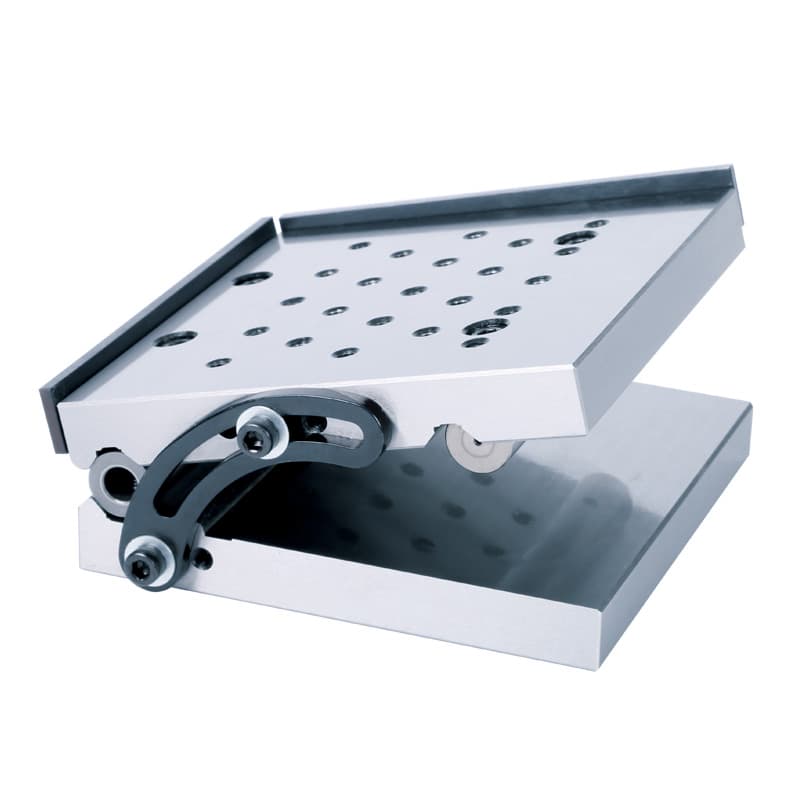
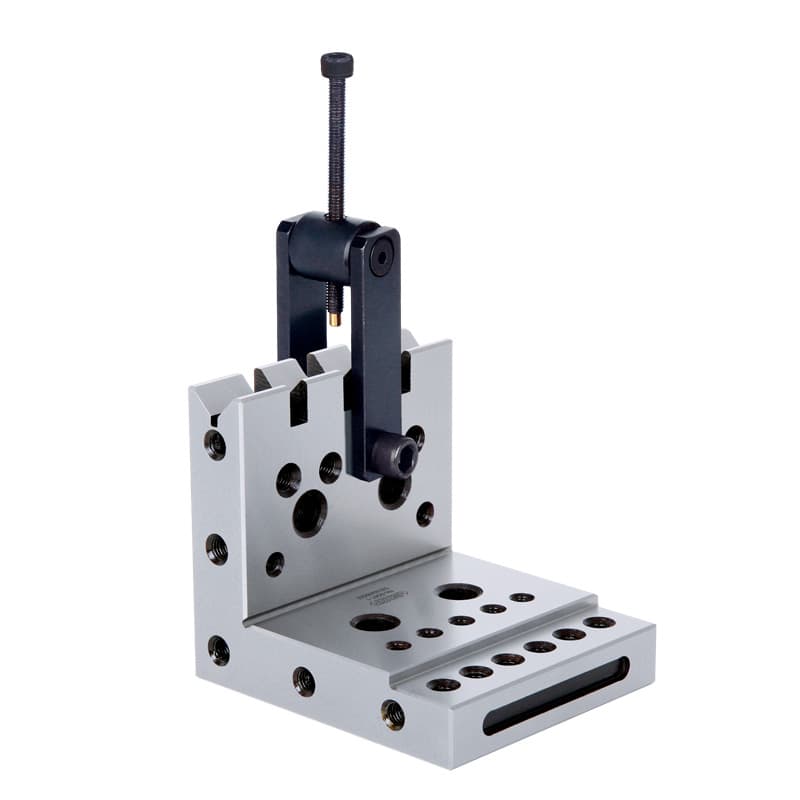
گیرهٔ دقیق برای مهار قطعه در ماشینکاری یا بازرسی ساخته میشود و باید قطعه را بدون لغزش و با تغییر شکل کنترلشده نگه دارد. مدلهای سادهٔ گیرهٔ دقیق مانند سری 6520 را با گیرهٔ سینوسی یکی نگیرید. گیرهٔ سینوسی دارای هندسه و نقاط اتکای مشخص است تا با استفاده از ارتفاع بلوک یا فاصلهٔ معلوم، قطعه در زاویهٔ محاسبهشده تنظیم شود. گیرهٔ مرکب سینوسی در دو محور زاویهسازی میکند و راهاندازی آن به دقت بیشتری در اندازهٔ بلوک، فاصلهٔ مراکز و قفلکردن نیاز دارد. سریهای 6513، 6523-80 و 6524-80 در محصولات سینوسی موجودند و زیرشاخهٔ مربوط مشخصات هر مدل را جداگانه ارائه میدهد.
در ستاپ سینوسی، زاویه از رابطهٔ هندسی ارتفاع و فاصلهٔ بین تکیهگاهها به دست میآید؛ اگر فاصلهٔ مرکز تا مرکز (L) و ارتفاع بلوک (h) باشد، برای آرایش ساده زاویه تقریباً از (\sin^{-1}(h/L)) محاسبه میشود. مقدار واقعی باید با ابعاد مرجع سازنده، خطای بلوک، تماس و وضعیت دستگاه تطبیق داده شود. این فرمول جایگزین کالیبراسیون یا جدول دستگاه نیست و در گیرهٔ مرکب یا ستاپ چندتکیهگاهی نباید بدون نقشه استفاده شود. پیش از خرید، محدودهٔ زاویه، عرض فک، ظرفیت قطعه، ارتفاع مرکز، دامنهٔ شیب، صفحهٔ پایه و بلوکهای همراه را استعلام کنید. برای قطعهٔ نازک یا حساس، نیروی بستن و موازیبودن فکها نیز مهم است.
بلوک زاویه، میز سینوسی و سطوح مغناطیسی
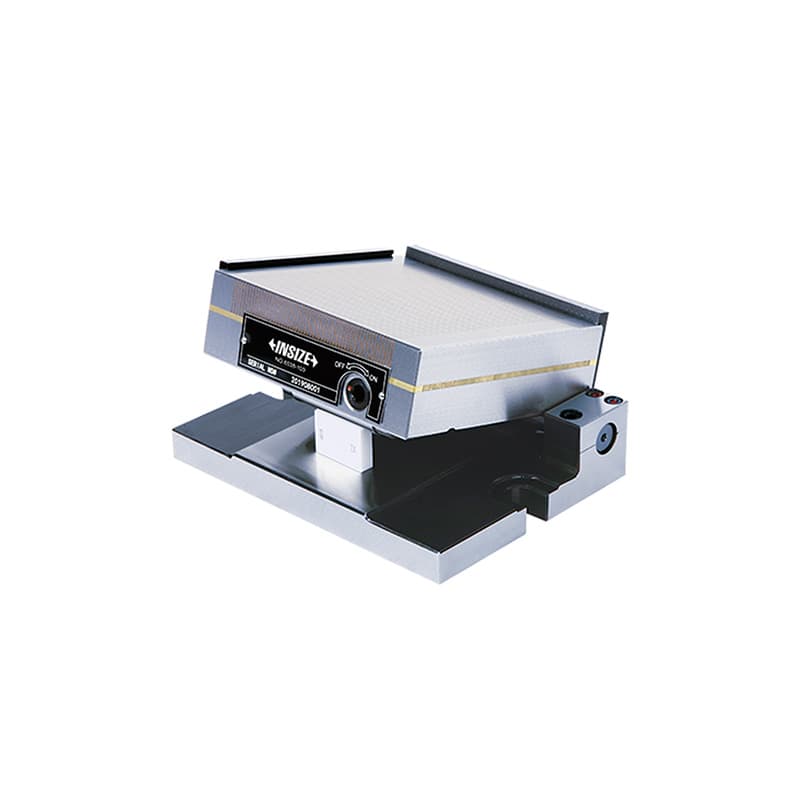
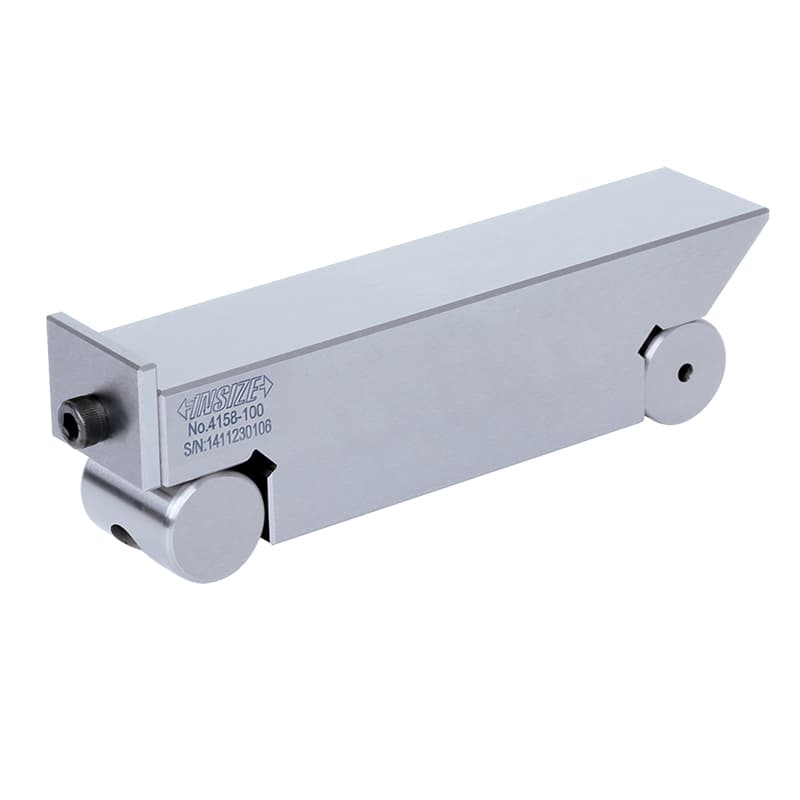
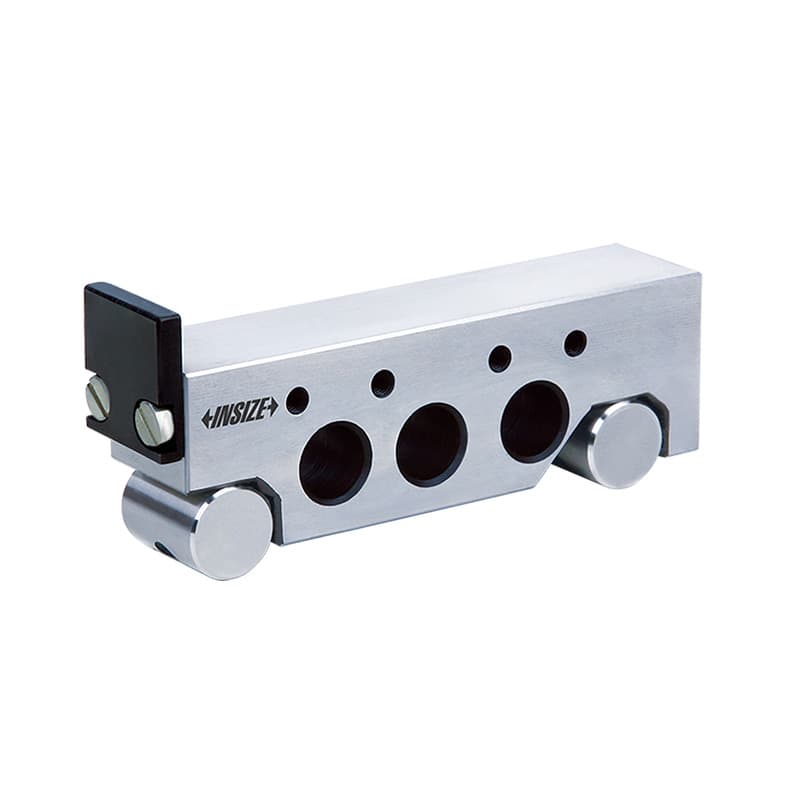
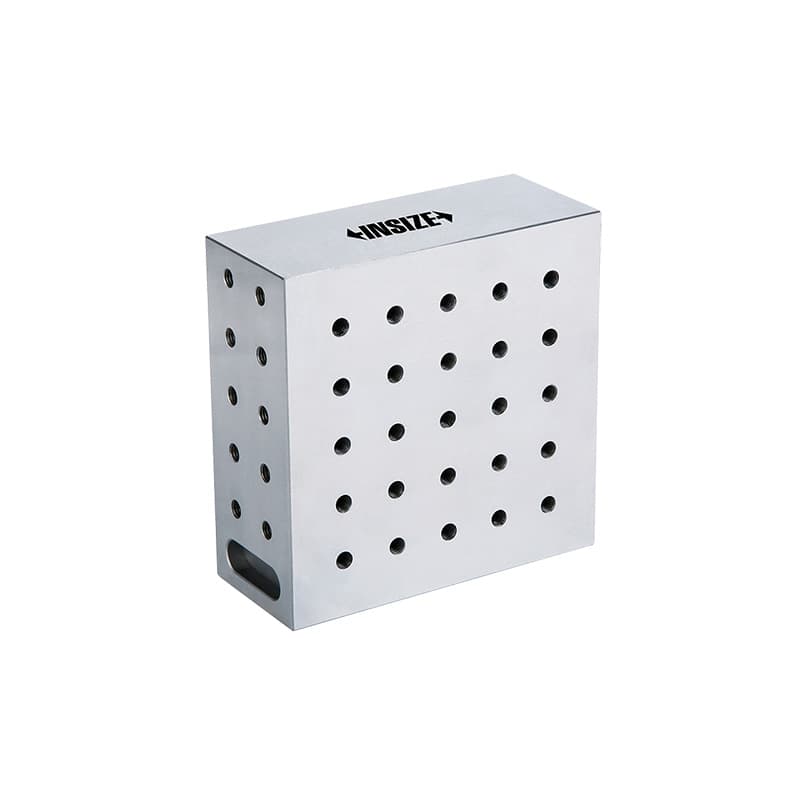
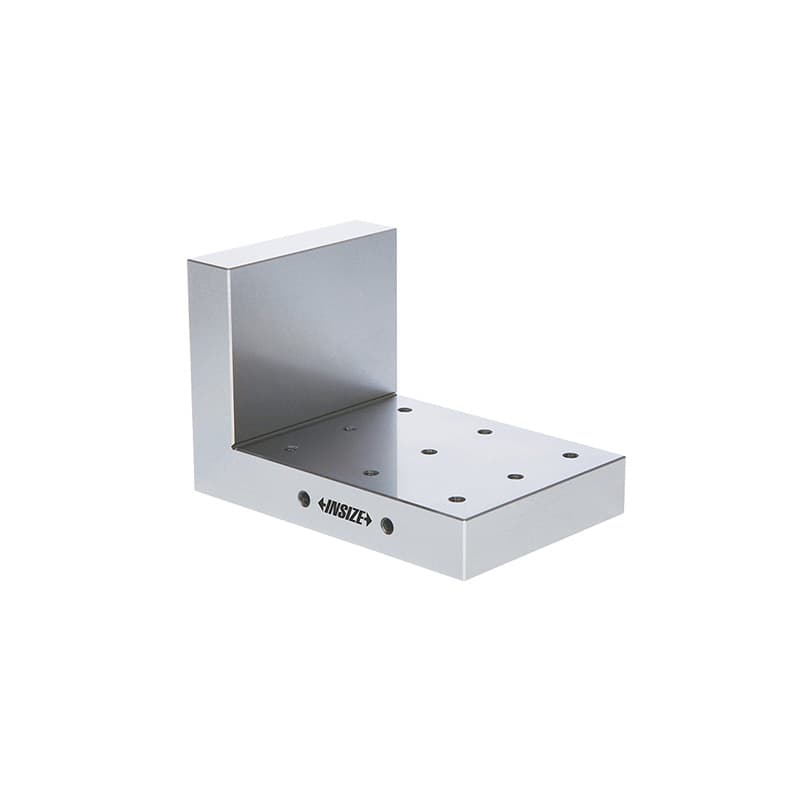
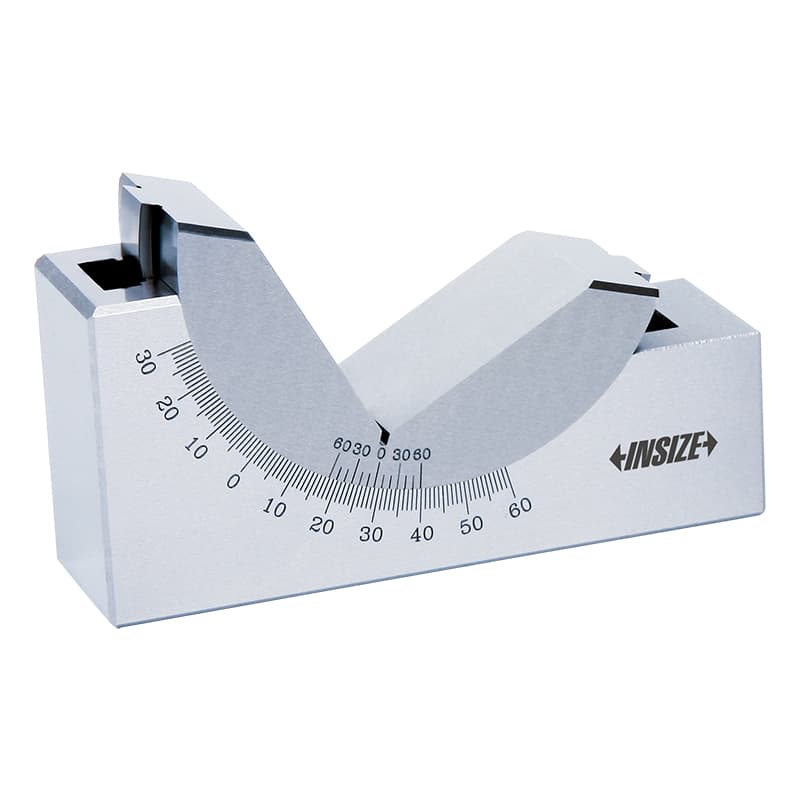
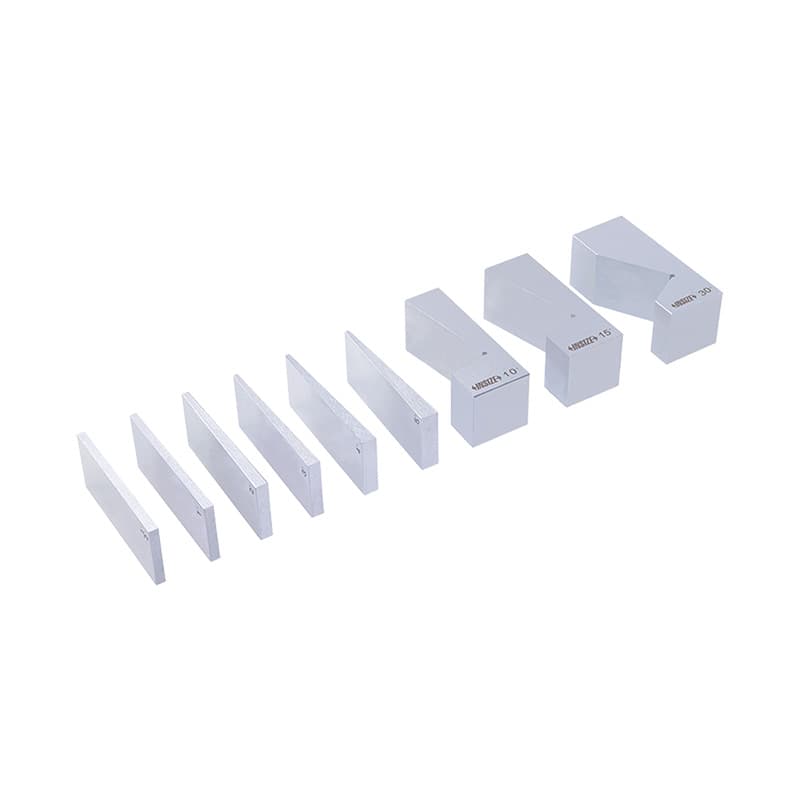
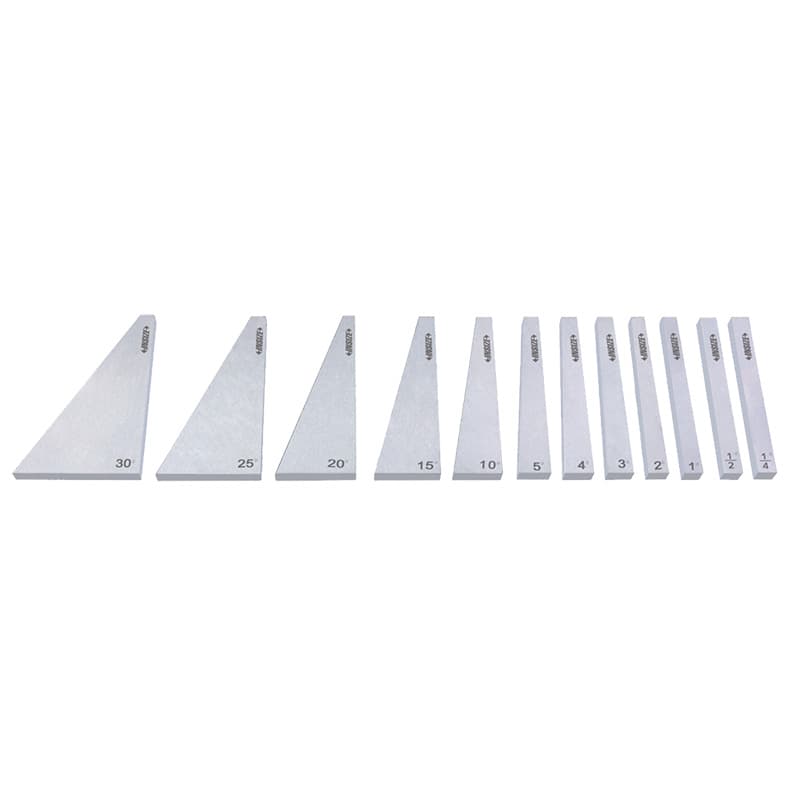
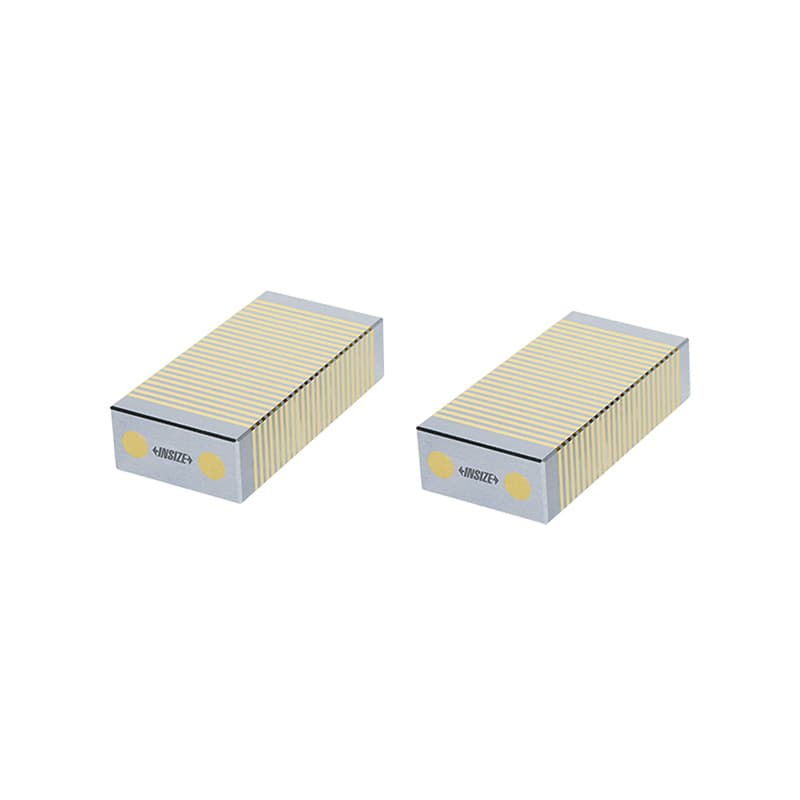
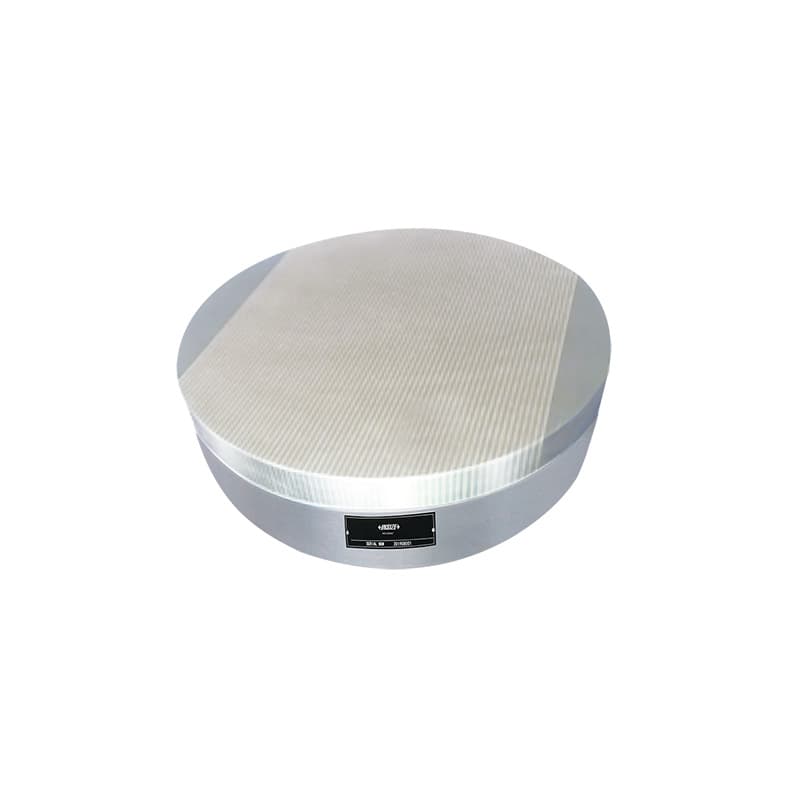
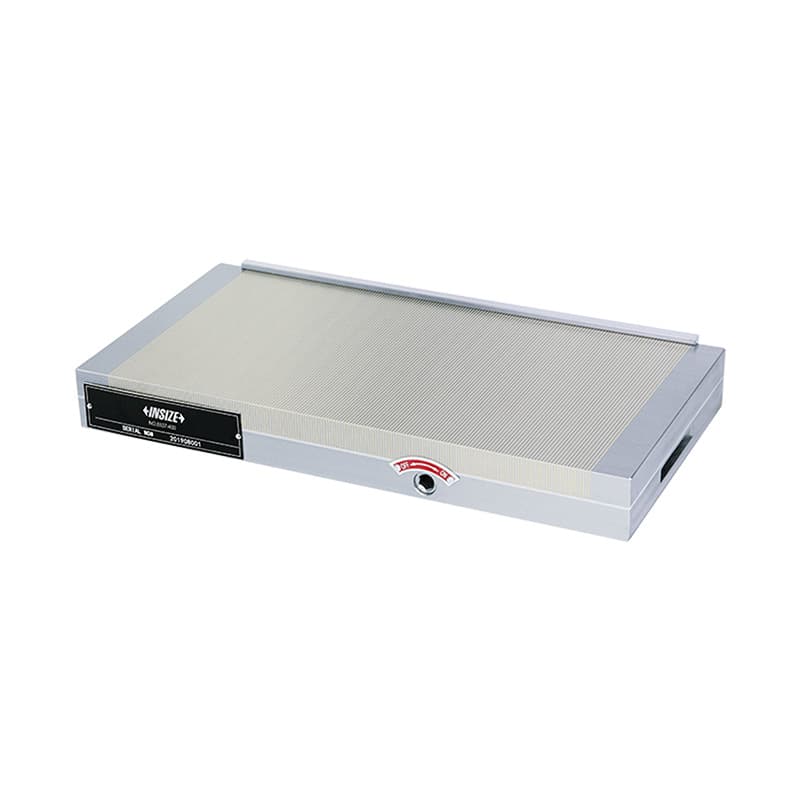
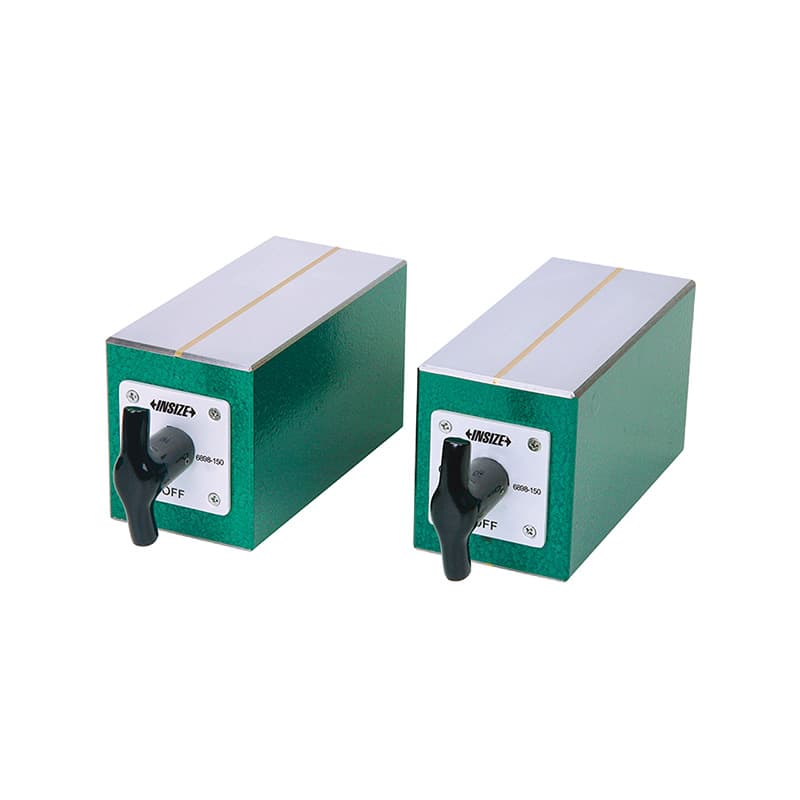
بلوک زاویه و میز سینوسی به تعیین زاویهٔ قطعه نسبت به میز مرجع کمک میکنند. بلوک زاویه ممکن است زاویهٔ ثابت یا قابلتنظیم داشته باشد؛ میز سینوسی با فاصله و ارتفاع مرجع کار میکند؛ صفحهٔ زاویهٔ قائم مرجع عمود ایجاد میکند؛ و بلوک زاویهٔ مغناطیسی میتواند قطعهٔ فرومغناطیس را در موقعیت نگه دارد. مدلهایی مانند 6535، 6547-1 و چند بلوک زاویه در این خانواده قرار دارند. انتخاب را بر اساس زاویهٔ دقیق، ابعاد، ظرفیت، تعداد سطوح، روش تثبیت و گواهی انجام دهید. سطح مغناطیسی جای گیرهٔ مکانیکی را برای همهٔ قطعات نمیگیرد و در برابر نیروی برش یا قطعهٔ سنگین باید محدودیت نگهداری سازنده رعایت شود.
چاک مغناطیسی دائمی، بلوک مستطیلی مغناطیسی و ویبلوک مغناطیسی کاربردهای متفاوت دارند. چاک میتواند سطحی برای نگهداشت قطعهٔ تخت فرومغناطیس فراهم کند؛ بلوک مغناطیسی ممکن است در آرایشهای ستاپ استفاده شود؛ و ویبلوک برای شکل استوانهای تکیهگاه میدهد. همهٔ مواد جذب آهنربا نمیشوند و سطح رنگشده، ناهموار یا کثیف نیروی نگهداشت را کم میکند. هنگام تنظیم، قطع برق، قطعهٔ نازک یا نزدیکشدن انگشت به سطح مغناطیسی را در نظر بگیرید و از رهاشدن ناگهانی قطعه جلوگیری کنید.
استیج اندازهگیری X، XY، Z و کاربرد آن
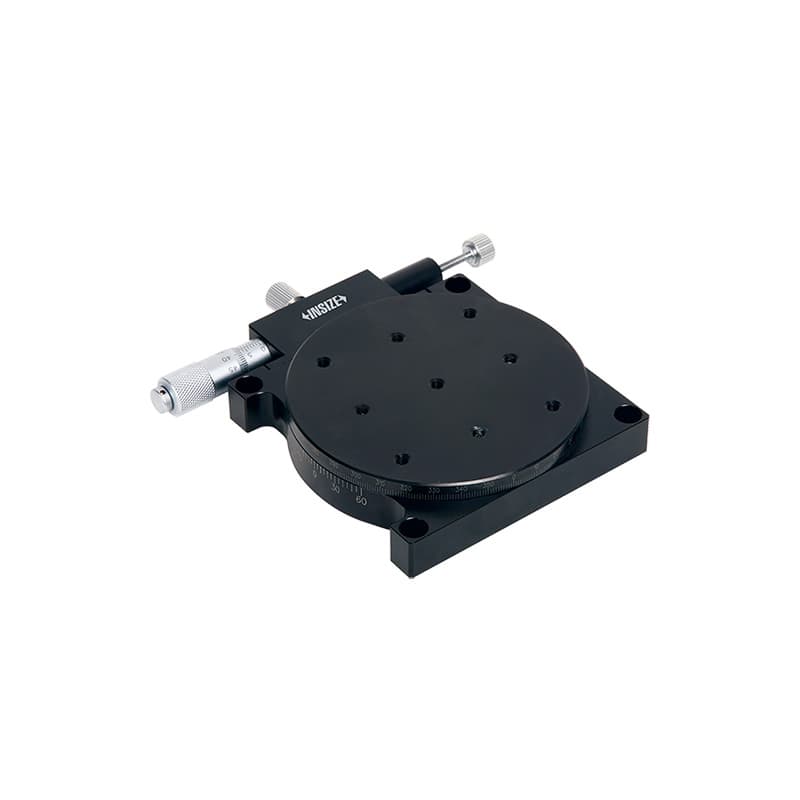
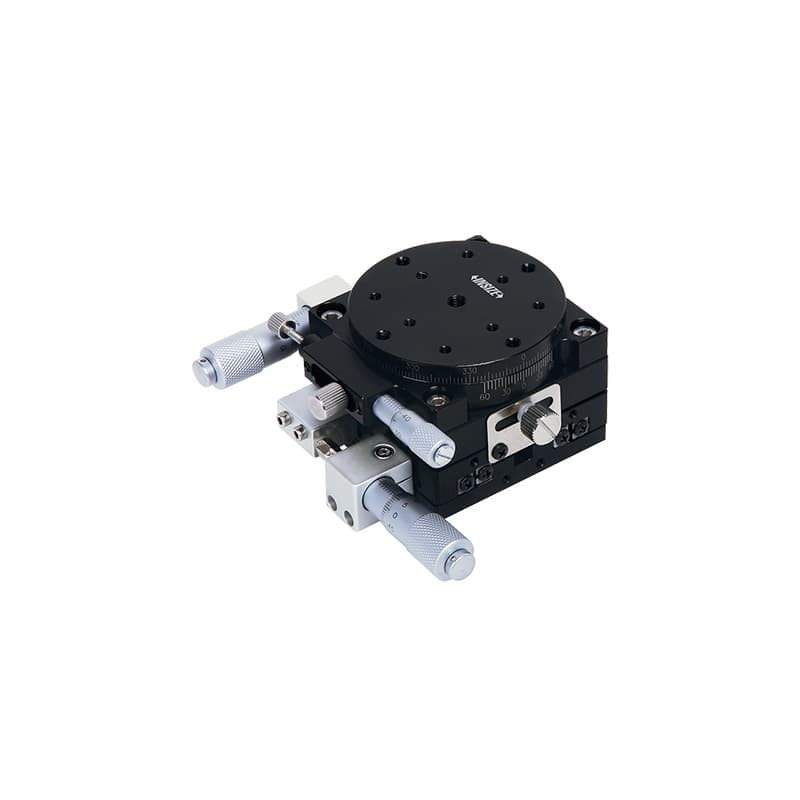
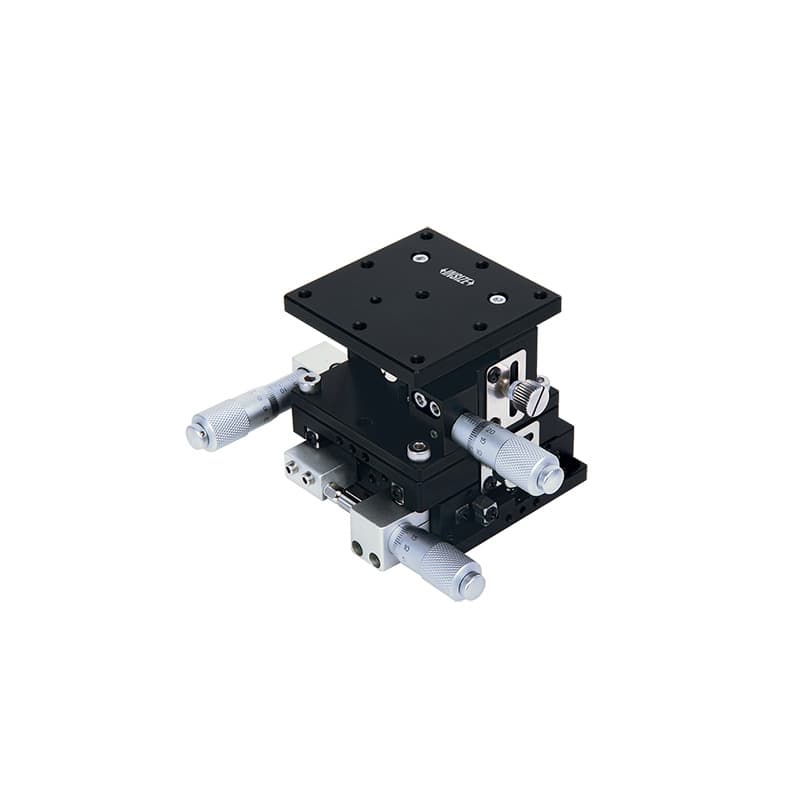
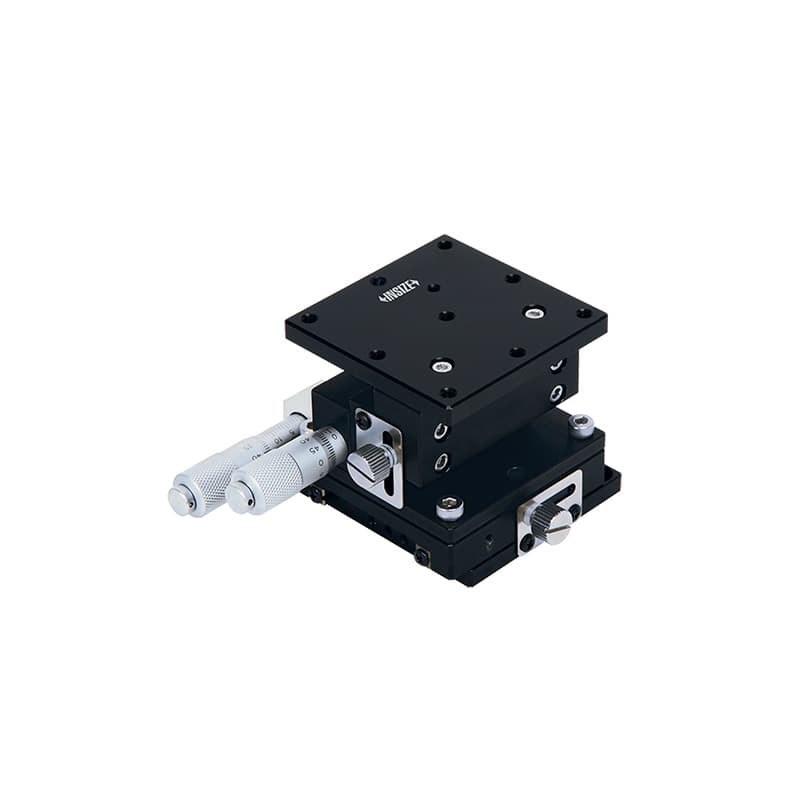
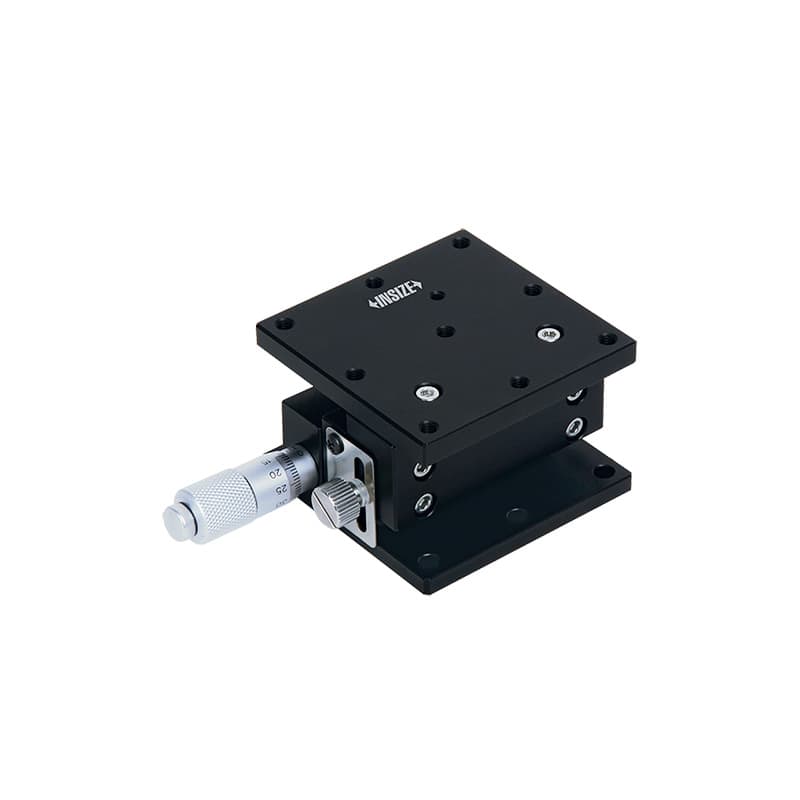
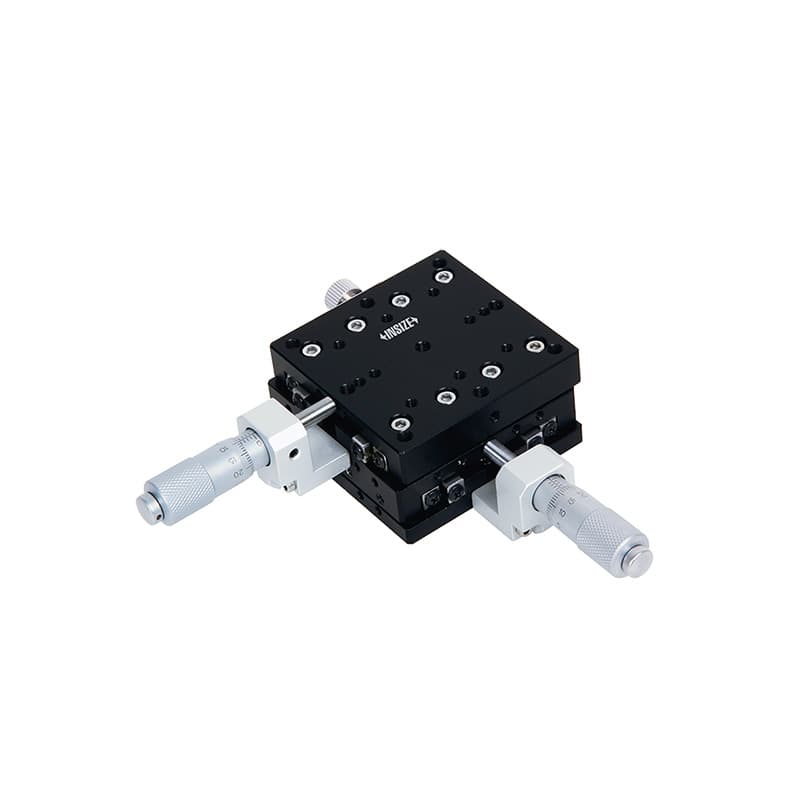
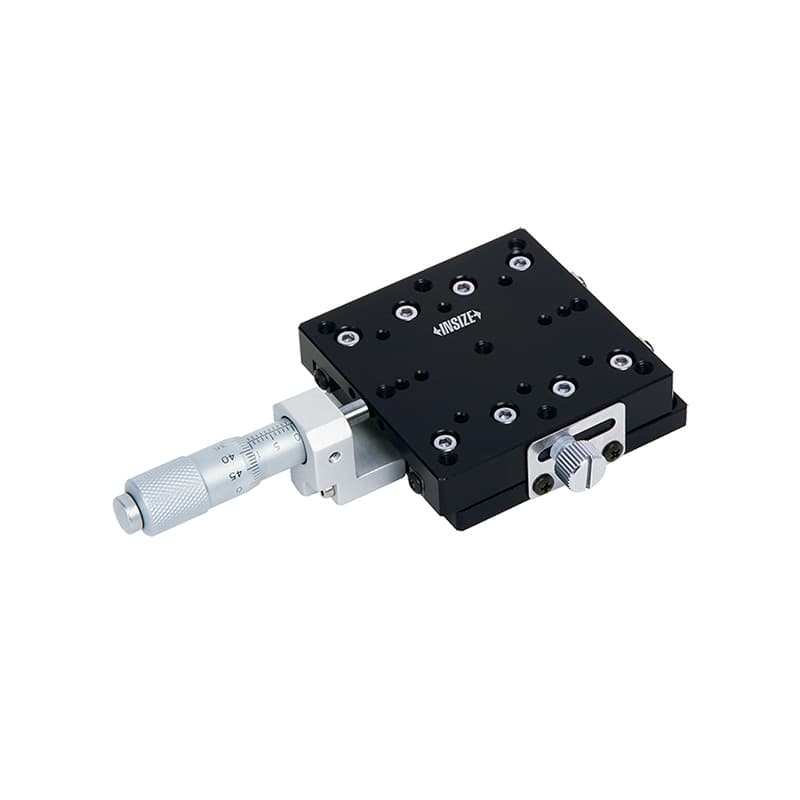
استیج خطی یا میز مختصات برای جابهجایی آرام و کنترلشدهٔ نمونه یا ابزار در یک یا چند محور استفاده میشود. استیج X، XY یا Z میتواند در زیر میکروسکوپ، دوربین اندازهگیری یا فیکسچر قرار گیرد تا نمونه به نقطهٔ مشاهده منتقل شود. این حرکت به خودی خود دستگاه اندازهگیری مختصات نیست؛ دقت موقعیت وابسته به پیچ، راهنما، کورس، لقی، نمایشگر و کالیبراسیون محور است. سریهای 6582، 6584، 6586 و 6587 در این دسته نمونههایی از استیجهای یکمحوره و چندمحورهاند. کورس، ظرفیت بار، اندازهٔ صفحه، ارتفاع، دقت حرکت و نوع نصب را با دستگاه مقصد تطبیق دهید.
برای استفاده زیر میکروسکوپ، ارتفاع استیج، فضای عدسی و محدودهٔ فوکوس را بررسی کنید؛ برای اندازهگیری قطعهٔ سنگین، ظرفیت و سختی استقرار اهمیت دارد؛ و برای موقعیتدهی تکراری، لقی برگشتی و روش خواندن محور باید مشخص شود. پایه و استیج را با پیچهای مناسب نصب کنید و از آویزانماندن بار خارج از مرکز پرهیز کنید. استیج دستی را با میز CNC یا سامانهٔ اندازهگیری خودکار اشتباه نگیرید؛ تنها مدلهایی که موتور، انکودر یا اتصال کنترلی دارند میتوانند آن قابلیتها را ارائه دهند.
چطور ستاپ اندازهگیری را انتخاب کنیم؟
- سطح مرجع را مشخص کنید: آیا به صفحهٔ صافی گرانیتی نیاز دارید یا قطعه روی میز ماشین و فیکسچر نصب میشود؟ ابعاد، وزن و گرید موردنیاز را از ابتدا تعیین کنید.
- شکل قطعه را دستهبندی کنید: برای استوانه ویبلوک، برای سطح تخت پارالل یا چاک، برای زاویه بلوک یا گیرهٔ سینوسی و برای قطعهٔ متحرک استیج را بررسی کنید.
- وزن و نیرو را حساب کنید: ظرفیت صفحه، پایه، گیره، استیج و نگهدارنده باید با وزن و نیروی فرایند سازگار باشد. آهنربا را برای بار یا نیرویی که سازنده تأیید نکرده جایگزین بست مکانیکی نکنید.
- ابعاد تماس و ارتفاع را تطبیق دهید: قطر شفت، عرض قطعه، ارتفاع زیر قطعه، کورس استیج و فضای ابزار را از نقشه استخراج کنید. اندازهٔ اسمی مجموعه ممکن است ابعاد فعال کاری را نشان ندهد.
- دقت و مرجع را بخوانید: تختی صفحه، موازیبودن پارالل، همارتفاعی بلوکها، دقت حرکت استیج و خطای گیرهٔ سینوسی مشخصات متفاوتاند. کاتالوگ همان کد و گواهی موردنیاز را مبنا قرار دهید.
- متعلقات را کامل کنید: پایه و جک صفحه، گیره، پیچ، بست، بلوک زاویه، میلهٔ اتصال و صفحهٔ واسط را جداگانه چک کنید. سازگاری رزوه و الگوی سوراخها را قبل از سفارش تأیید بگیرید.
- شرایط نصب و نگهداری را برنامهریزی کنید: فضای حمل، بلندکردن، ترازکردن، دسترسی به دستگاه و محافظت در برابر براده و روغن را از پیش در نظر بگیرید.
نگهداری صفحهٔ صافی و متعلقات
سطح گرانیتی را بعد از هر استفاده با دستمال مناسب پاک کنید و برادهٔ فلزی را با جسم سخت روی آن نکشید. صفحه را از ضربهٔ نقطهای، افتادن ابزار، شوک حرارتی و استفاده بهعنوان میز کار عمومی حفظ کنید. جکها و استند را فقط در نقاط پشتیبانی توصیهشده تنظیم کنید و از پیچاندن یک پایه بهگونهای که صفحه پیچش بگیرد خودداری کنید. صفحه را با پوشش محافظ بپوشانید و ابزار سنگین را روی آن رها نکنید. برای حمل، نقاط بلندکردن و ظرفیت تجهیزات را از سازنده یا دستورالعمل ایمنی بگیرید؛ صفحات بزرگ بسیار سنگیناند و جابهجایی دستی خطرناک است.
ویبلوک، پارالل، گیره و بلوک زاویه را پس از کار از روغن و ذرات جدا کنید و روی سطح تماسشان ضربه نزنید. در ویبلوک مغناطیسی، برادههای جذبشده را پاک کنید؛ در گیره، پیچ و فک را از لقی و آسیب بررسی کنید؛ و در استیج، حرکت را بدون بار اضافی کنترل کنید. صفحهٔ صافی و ابزارهای دقیق را در محیط پایدار از نظر دما و رطوبت نگه دارید و سوابق کالیبراسیون صفحه یا وسیلهٔ مرجع را حفظ کنید. تعمیر یا لپکاری سطح دقیق را به مرکز مجاز بسپارید؛ پولیش دستی میتواند تختی و گرید سطح را از بین ببرد.
پرسشهای متداول دربارهٔ صفحه صافی و ابزار ستاپ
صفحهٔ صافی با میز کار معمولی چه تفاوتی دارد؟
صفحهٔ صافی برای ایجاد مرجع هندسی در کنترل و اندازهگیری ساخته میشود؛ میز کار برای تحمل فعالیت عمومی کارگاه است. ضربه، براده، بارگذاری نامناسب یا تکیهگاه غلط میتواند صفحهٔ مرجع را از وضعیت قابل اعتماد خارج کند.
ویبلوک قطر قطعه را اندازه میگیرد؟
ویبلوک قطعهٔ استوانهای را نگه میدارد؛ برای اندازهگیری قطر باید میکرومتر، ساعت یا ابزار سنجش دیگری استفاده شود. این دو ابزار در یک ستاپ با هم کار میکنند اما وظیفهشان متفاوت است.
پارالل را میتوان بهعنوان بلوک گیج استفاده کرد؟
پارالل برای تکیه و فاصلهگذاری قطعه ساخته شده است. آن را بلوک مرجع کالیبراسیون در نظر نگیرید مگر مشخصات محصول و گواهی آن چنین کاربردی را تأیید کنند.
فرق گیرهٔ سینوسی با گیرهٔ دقیق چیست؟
گیرهٔ دقیق قطعه را مهار میکند؛ گیرهٔ سینوسی علاوه بر بستن، با سازوکار زاویهای و بلوک مرجع به تنظیم زاویه کمک میکند. محدودهٔ زاویه، فاصلهٔ مرجع و اقلام همراه را برای کد مشخص بررسی کنید.
استیج XY برای اندازهگیری مختصات کافی است؟
نه لزوماً. استیج حرکت نمونه را فراهم میکند، اما اندازهگیری مختصات به مقیاس یا انکودر کالیبره، نرمافزار و روش مناسب نیاز دارد. مشخصات استیج و دستگاه متصل را جداگانه بررسی کنید.
چاک مغناطیسی هر قطعهای را نگه میدارد؟
خیر. قطعه باید فرومغناطیس باشد و سطح تماس، ضخامت و شرایط نصب با چاک سازگار باشند. برای قطعهٔ غیرمغناطیسی یا بار سنگین از فیکسچر مناسب استفاده کنید.
استعلام صفحه صافی و متعلقات
برای انتخاب صفحهٔ صافی یا ستاپ دقیق، ابعاد و وزن قطعه، سطح مرجع، نوع اندازهگیری، شکل قطعه، نیروی مهار، دقت و محیط نصب را مشخص کنید. اگر صفحهٔ گرانیتی میخواهید، اندازه، گرید، استند و تجهیزات جابهجایی را در استعلام بیاورید؛ اگر ابزار ستاپ لازم دارید، قطر شفت، زاویه، ارتفاع، کورس و ظرفیت را اعلام کنید. کد کامل و اقلام داخل بسته را با کاتالوگ سازنده تطبیق دهید و برای کاربرد کنترل کیفیت، گواهی یا برنامهٔ کالیبراسیون را مشخص کنید. قیمت و موجودی را برای پیکربندی دقیق استعلام کنید تا صفحه، ویبلوک، پارالل، گیره یا استیج بهدرستی با فرایند واقعی کارگاه شما هماهنگ شود.


 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود