خرید کولیس خاص و کولیس با فک ویژه؛ ابزار درست برای اندازهای که کولیس معمولی نمیگیرد
وقتی سطح قطعه صاف، در دسترس و روبهروی فکهای استاندارد باشد، کولیس دیجیتال یا ورنیه معمولی انتخاب خوبی است؛ اما بسیاری از اندازههای مهم در کارگاه چنین شرایطی ندارند. قطر کف یک شیار داخل سوراخ، ضخامت دیواره یک قطعهٔ قوسی، فاصلهٔ مرکز تا لبه، قطر ابزار چندپر یا ضخامت دندانهٔ چرخدنده را نمیتوان همیشه با کولیس ساده و بدون خطای تماس اندازه گرفت. اینجاست که کولیس مخصوص یا کولیس با فک و فرم اندازهگیری ویژه کاربرد پیدا میکند. شکل فک، سطح تماس، آفست بدنه یا محل قرارگیری مبنا در این ابزارها برای یک نوع اندازه طراحی شده است؛ بنابراین انتخاب درست باید از «نوع اندازه و هندسهٔ قطعه» آغاز شود، نه فقط از دیجیتال یا ورنیه بودن نمایشگر.
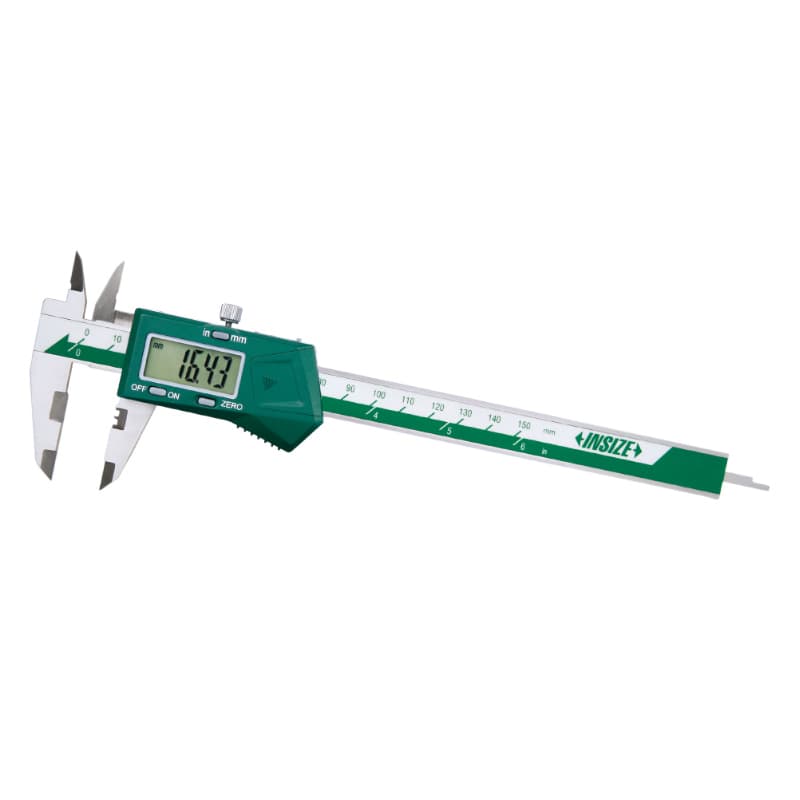
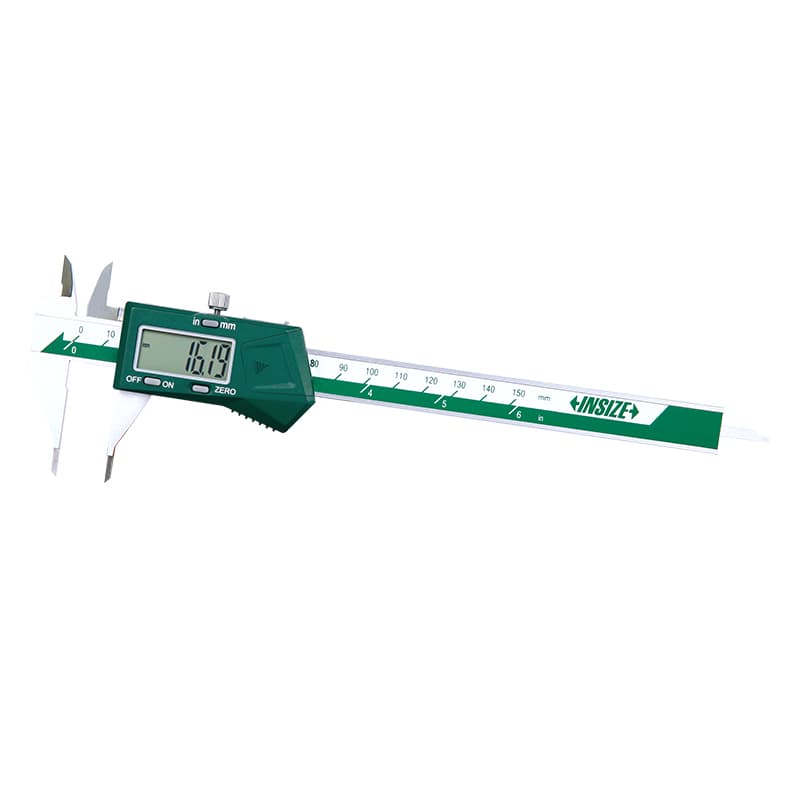
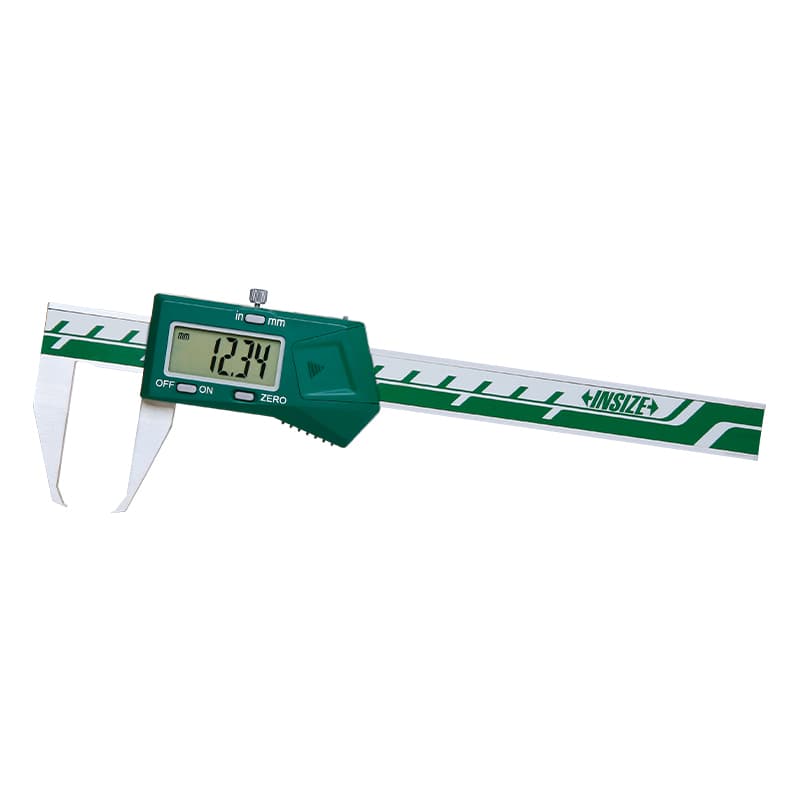
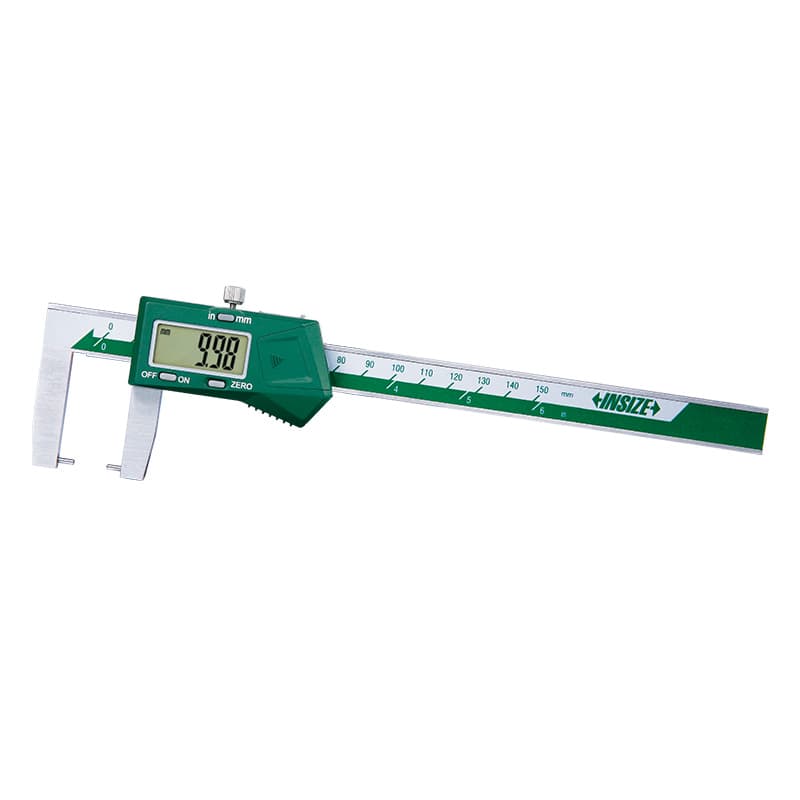
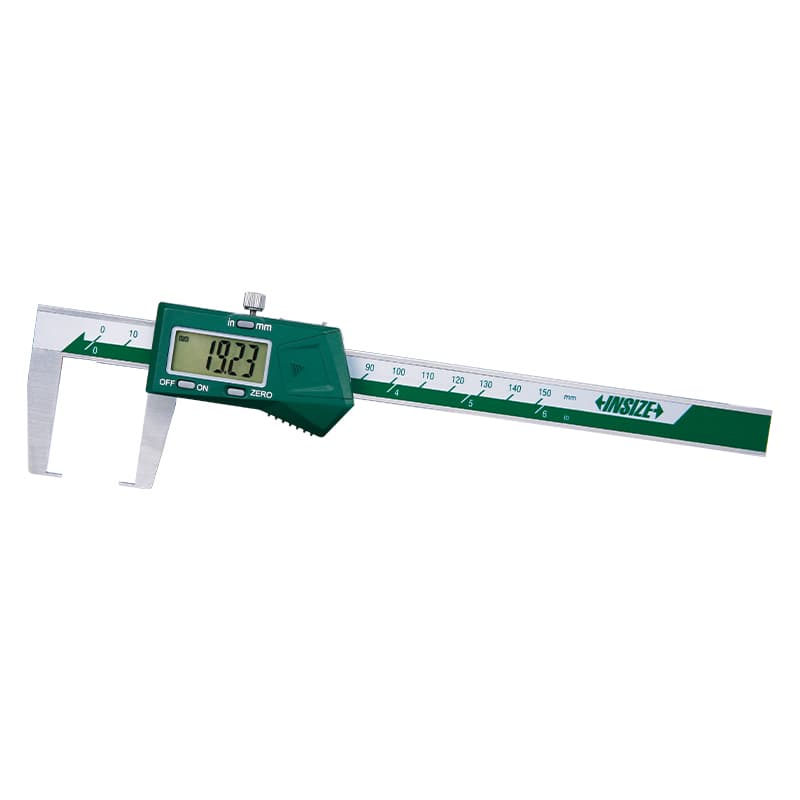
در این دسته از ابر ابزار، خانوادهای از ابزارهای اندازهگیری INSIZE قرار دارد: کولیس داخلشیار و شیار عمیق، کولیس V شکل، کولیس دنده، کولیس لوله و ضخامت دیواره، کولیس ترمز دیسکی و کاسهای، کولیس قلابی و تیغهای، کولیسهای نقطهای و نوکتوپی، کولیسهای افست و لبهبهمرکز، کولیس با سطوح جایدهی و فکهای بلند یا قابلتعویض. وجود مدلهای مختلف به معنای قابلجایگزین بودن آنها نیست؛ هر مدل فقط برای بازه و هندسهای مناسب است که در برگهٔ مشخصات همان کد درج شده است. اگر در انتخاب بین دو مدل تردید دارید، عکس قطعه، نقشه و ابعاد موردنیاز را همراه با کد محصول برای کارشناسی بفرستید.
کولیس خاص چه تفاوتی با کولیس معمولی دارد؟
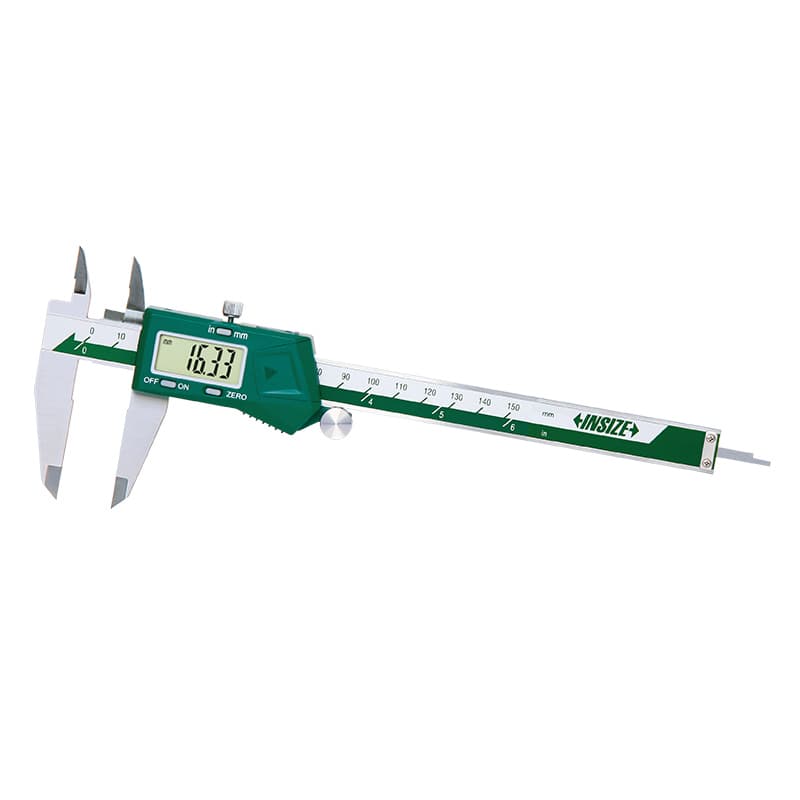
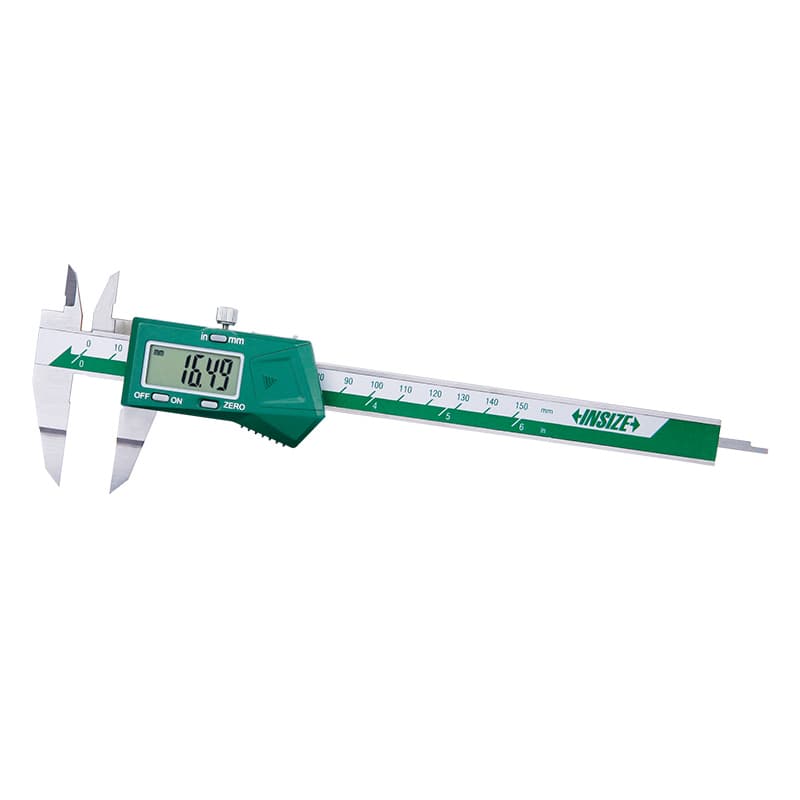
کولیس معمولی عموماً با فکهای بیرونی، فکهای داخلی و میلهٔ عمقسنج شناخته میشود. یک کولیس خاص ممکن است تنها یک جفت فک باریک، نوک کروی، قلاب، تیغه، صفحات بزرگ، نوکهای قابلتعویض یا فکهایی با ارتفاع متفاوت داشته باشد. این تغییر هندسه کمک میکند ابزار در نقطهٔ موردنظر بنشیند، به شانه یا لبهٔ مجاور گیر نکند و مبنای اندازهگیری تکرارپذیرتری بسازد. در عوض، ابزار ویژه الزاماً برای اندازهگیریهای عمومی بهتر نیست: فکی که داخل شیار جا میشود ممکن است برای قطر بیرونی یا اندازهگیری روزمرهٔ قطعات مناسب نباشد.
واژهٔ «دقت» نیز نباید با «قدرت تفکیک نمایشگر» اشتباه شود. نمایش ۰٫۰۱ میلیمتر روی نمایشگر فقط کوچکترین گام خواندن را نشان میدهد؛ دقت مجاز دستگاه، خطای مجاز، روش تماس، وضعیت سطح قطعه و مهارت کاربر همچنان اهمیت دارند. در محصولهای یک خانواده، با افزایش بازهٔ اندازهگیری ممکن است دقت مجاز، طول بدنه یا دسترسی فک هم تغییر کند. به همین دلیل عددهای یک مدل را نباید به تمام کولیسهای خاص تعمیم داد و برای سفارش باید کد کامل مثل 1520-150 یا 1539-3 بررسی شود.
انواع کولیس ویژه در این مجموعه
۱. کولیس داخل شیار و شیار عمیق
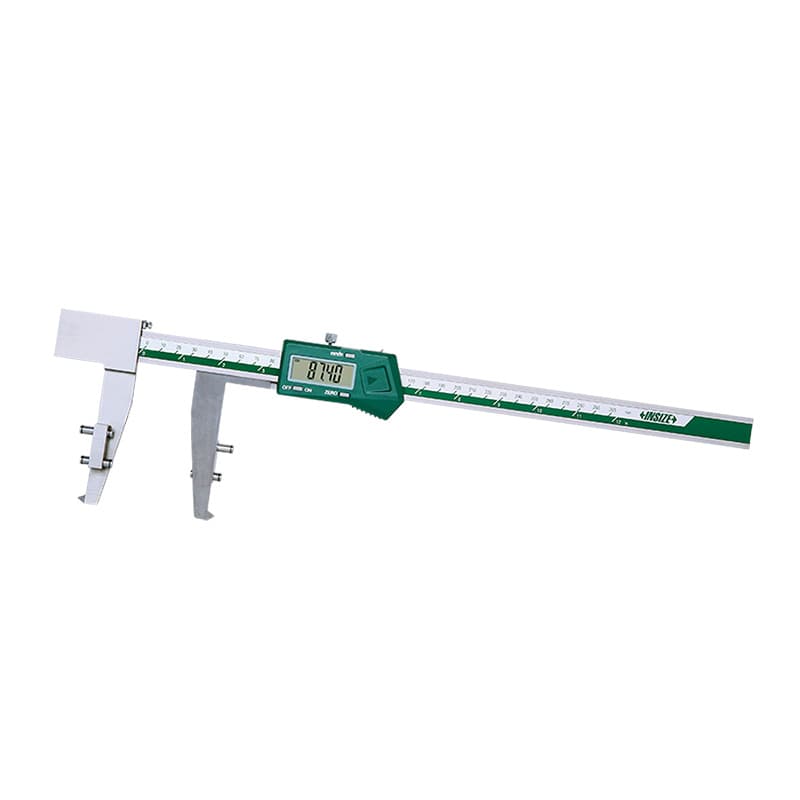
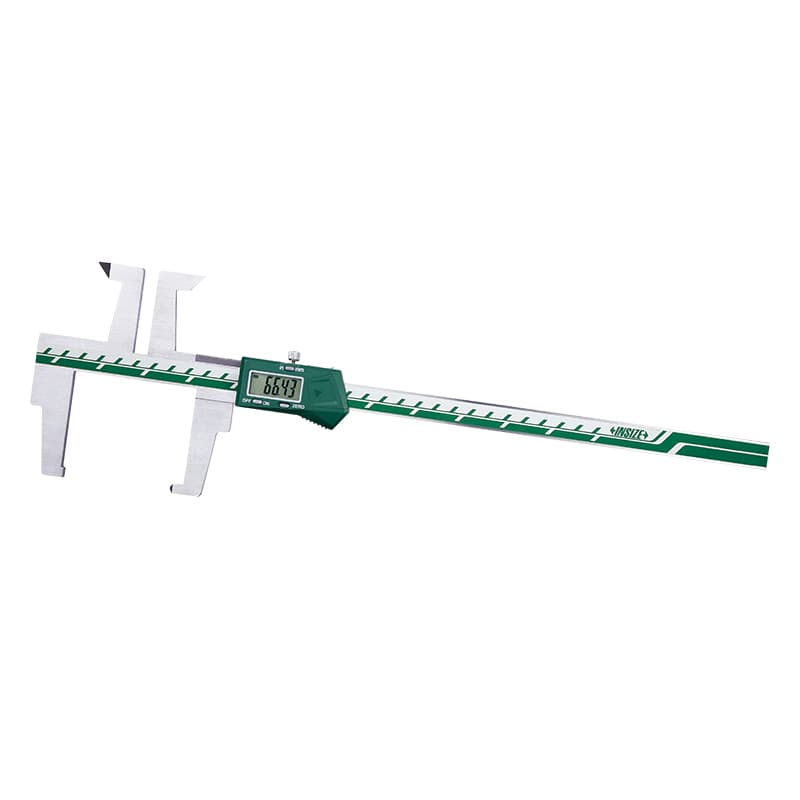
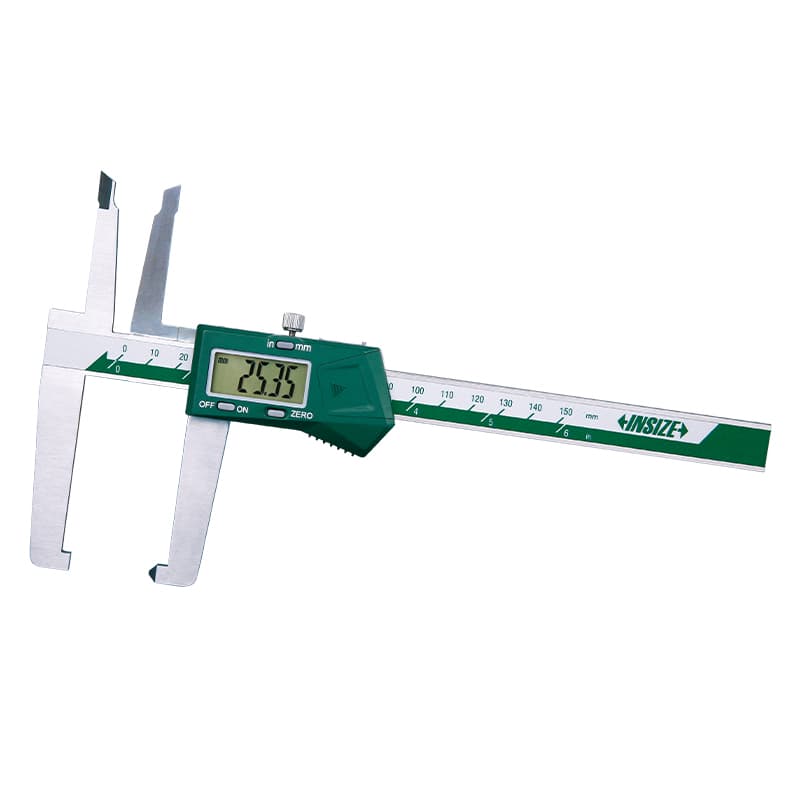
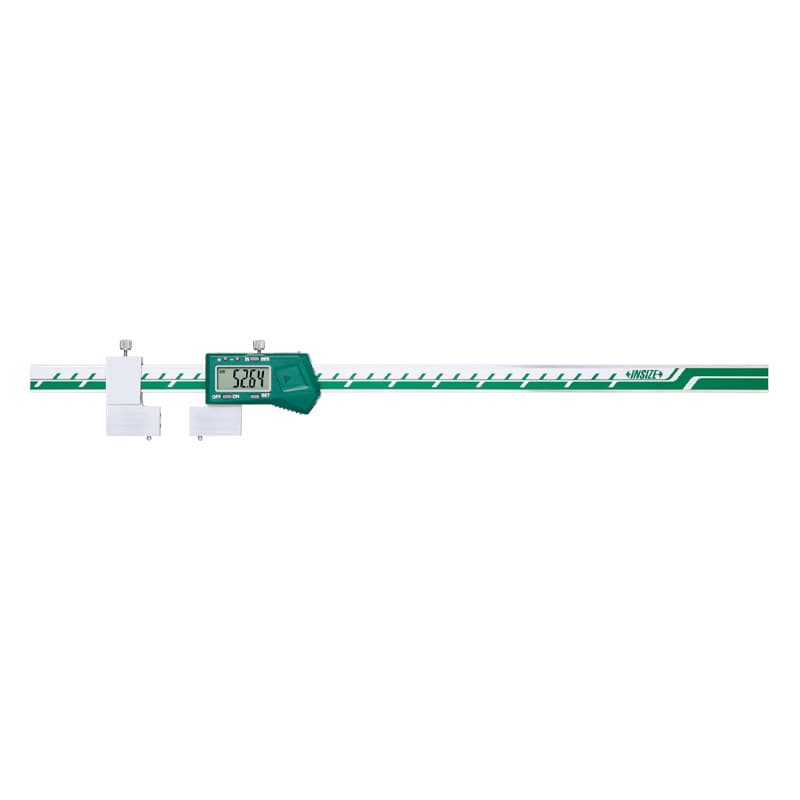
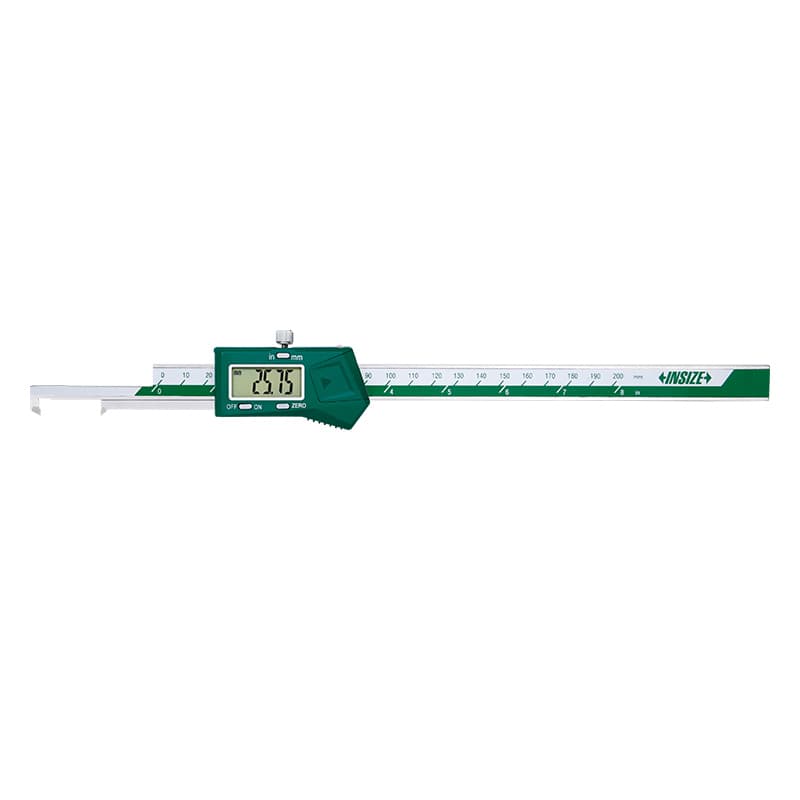
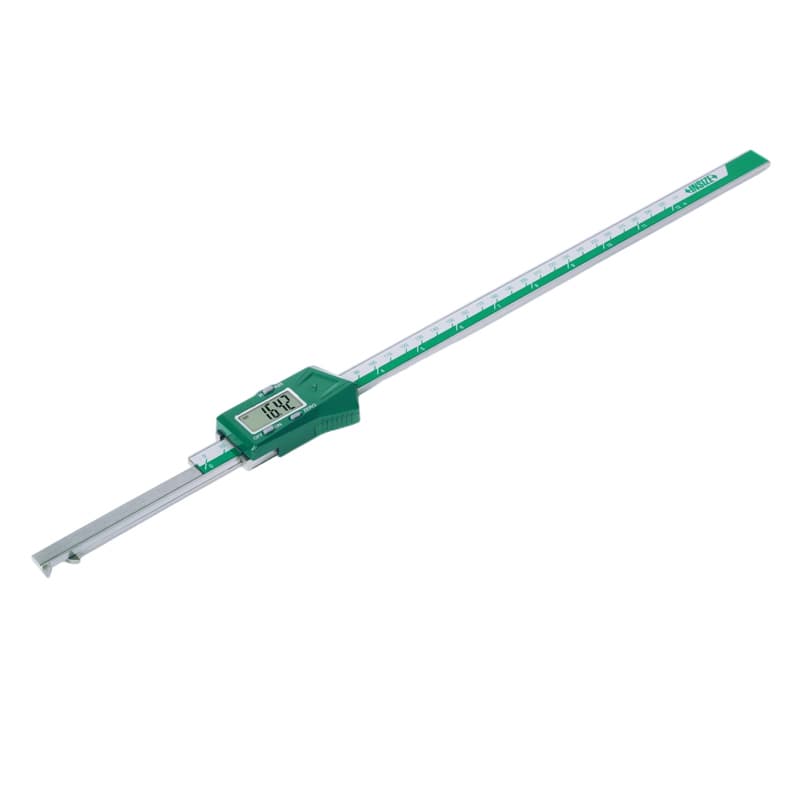
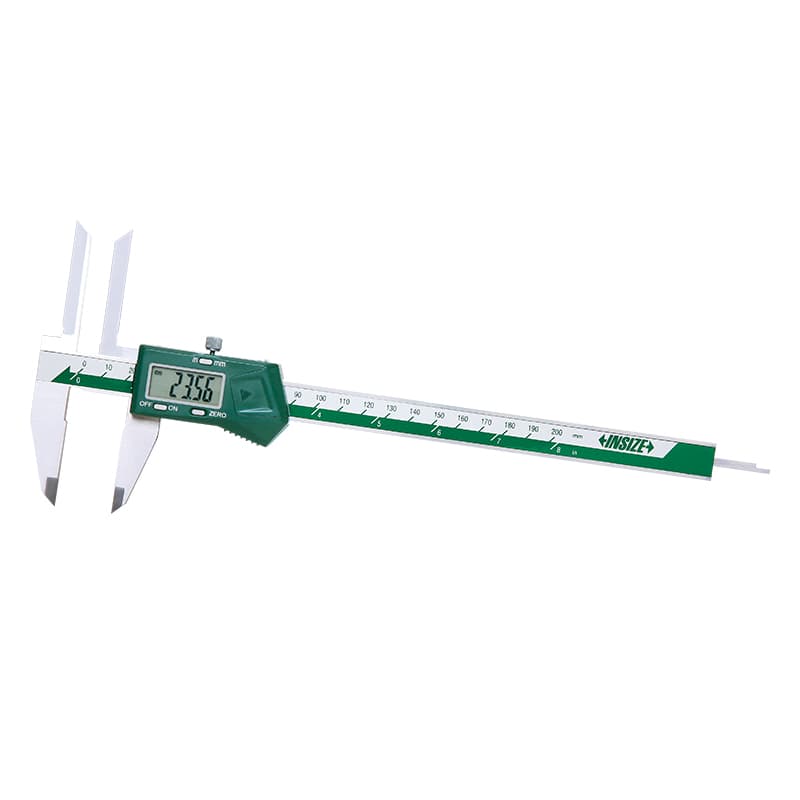
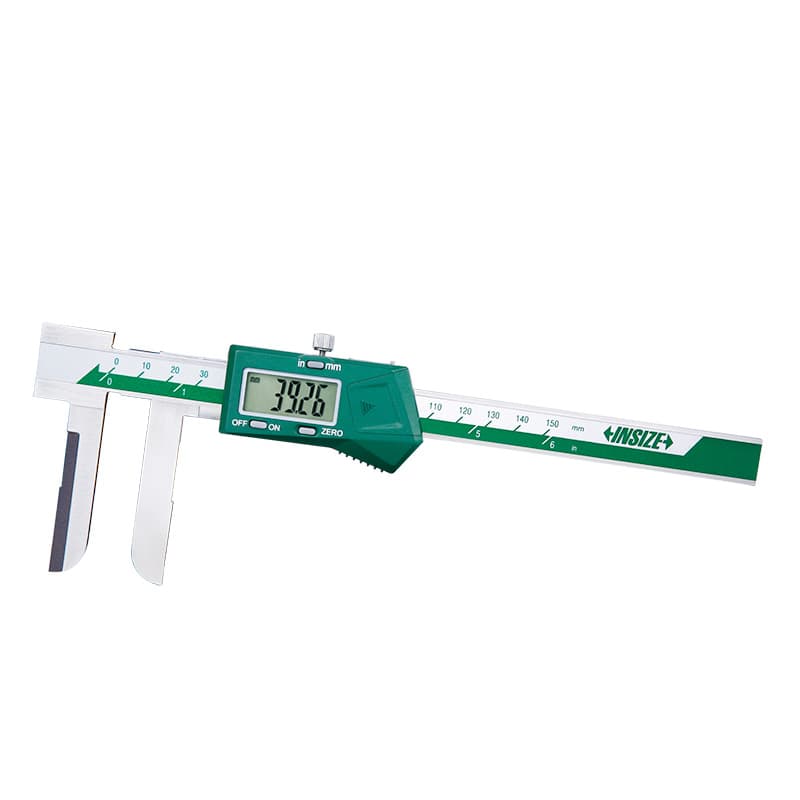
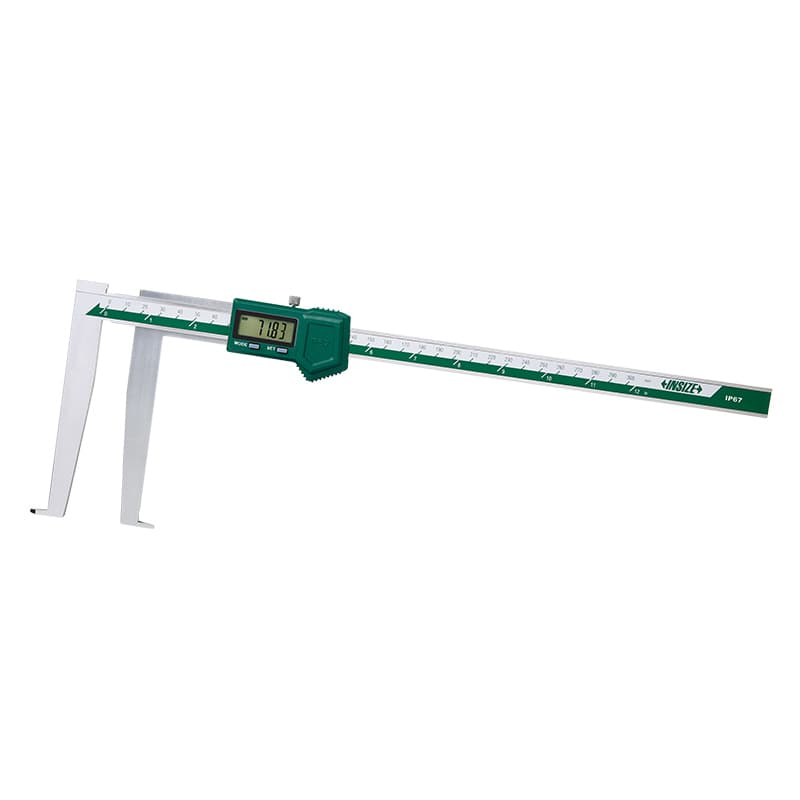
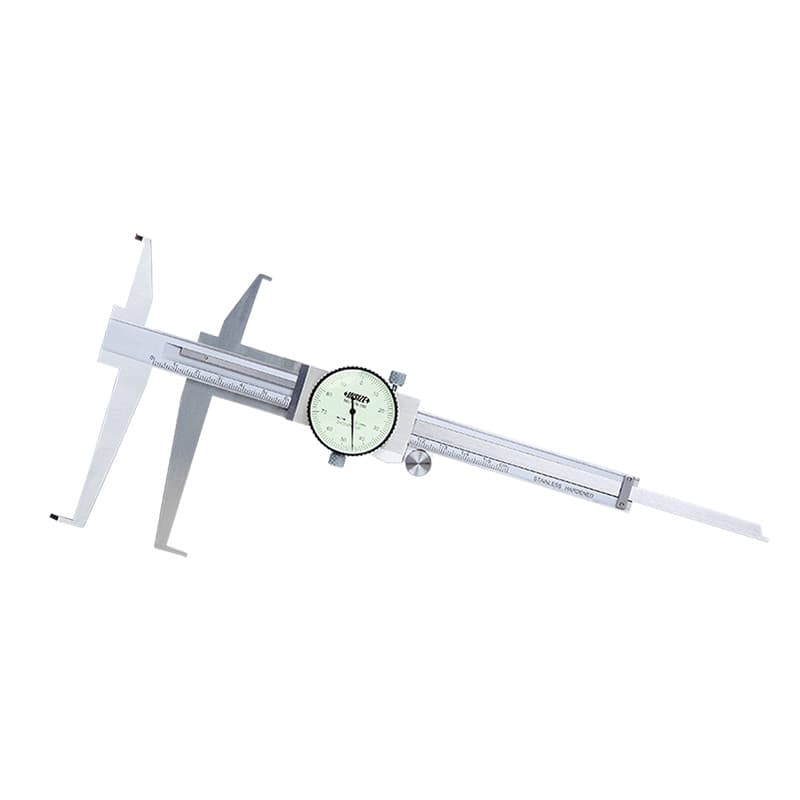
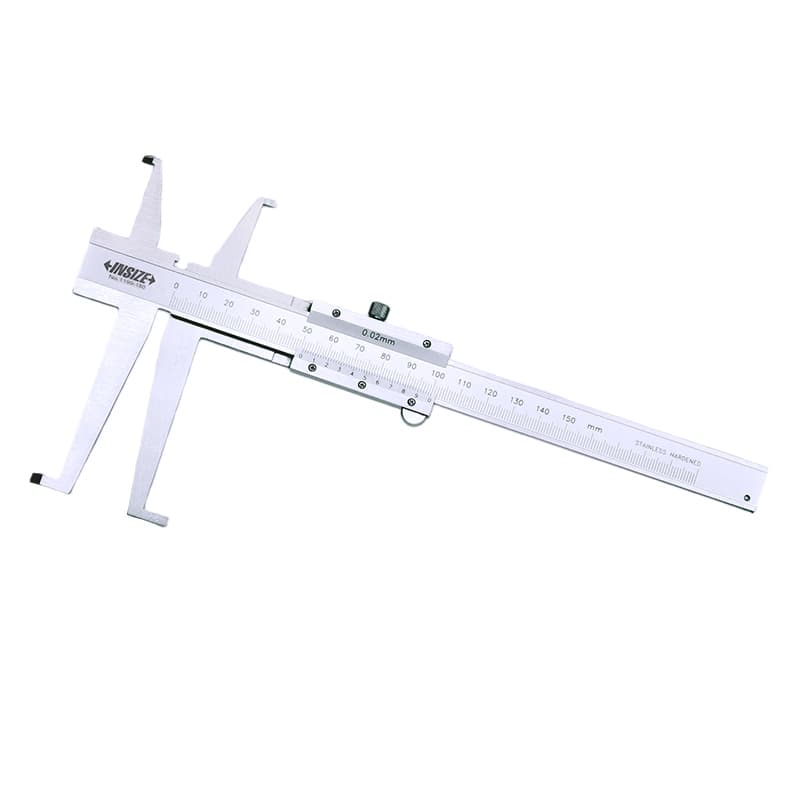
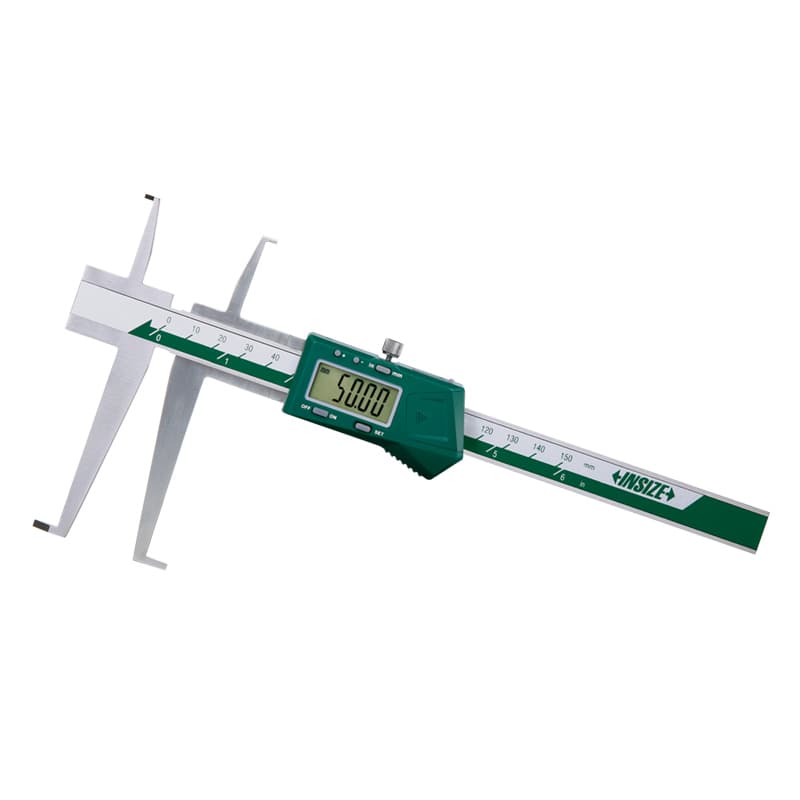
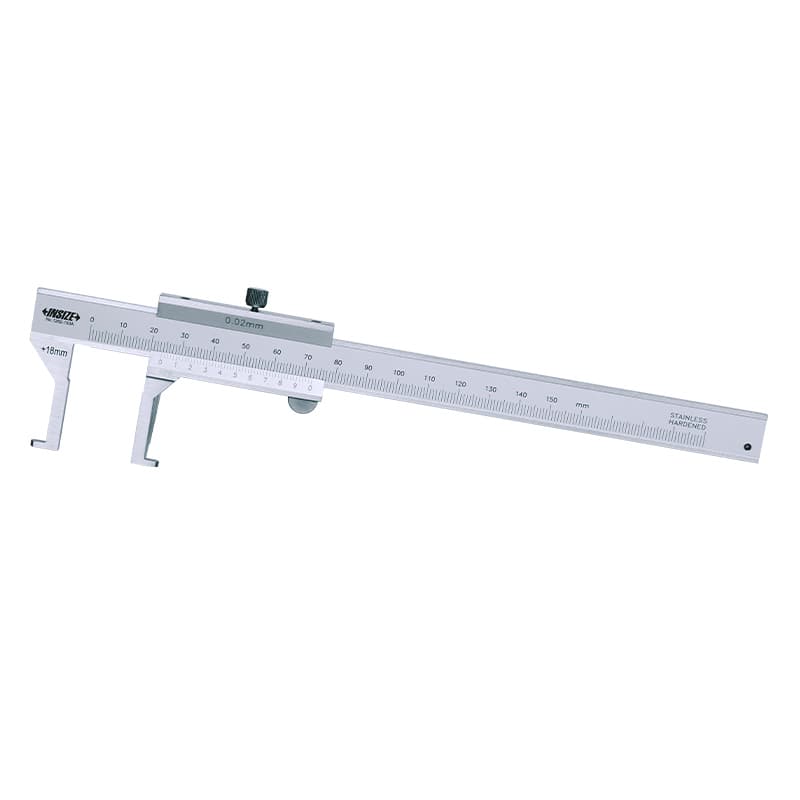
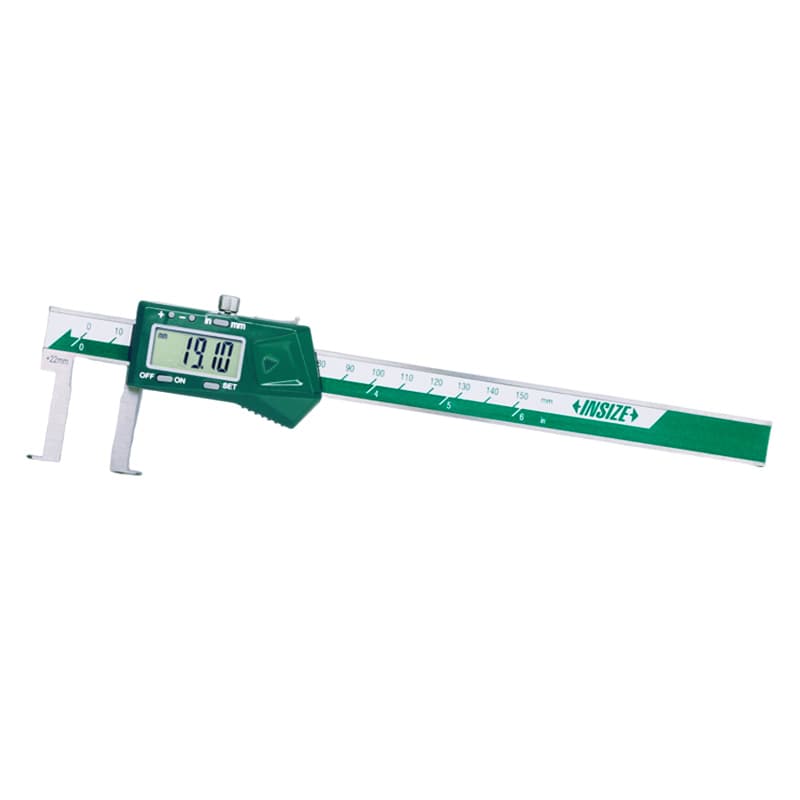
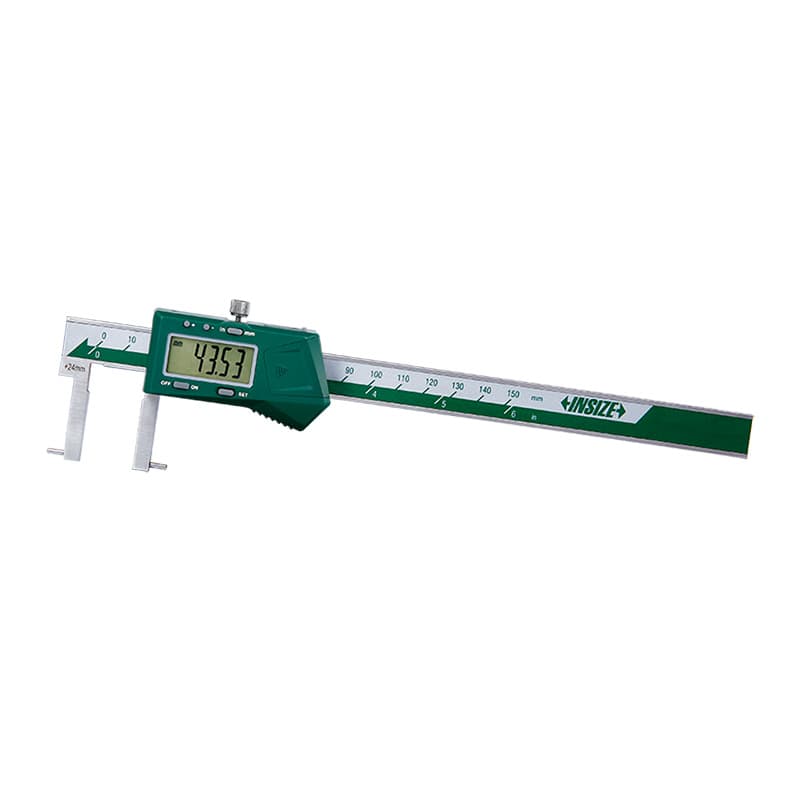
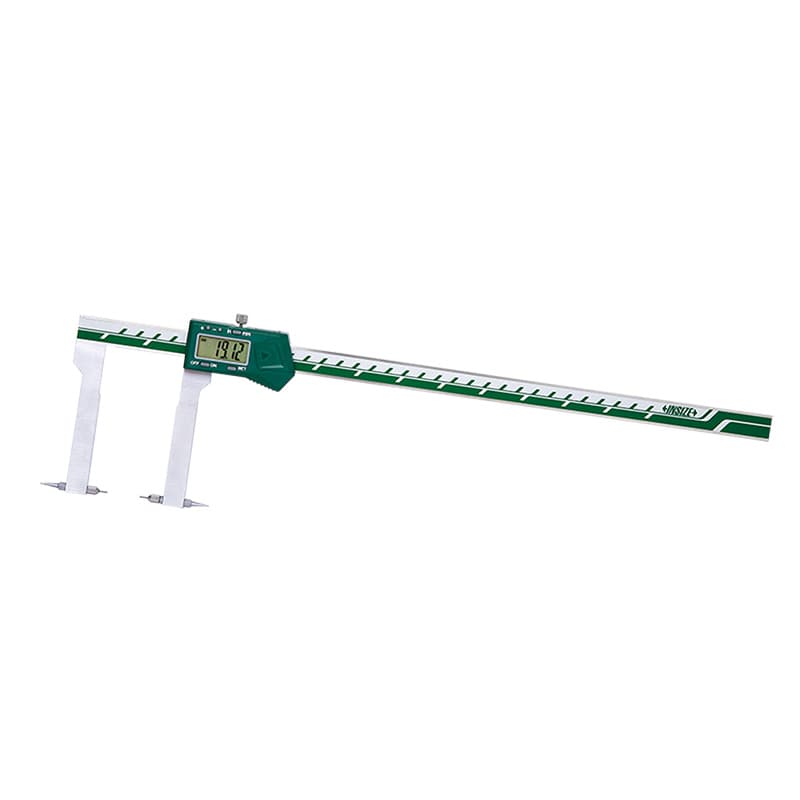
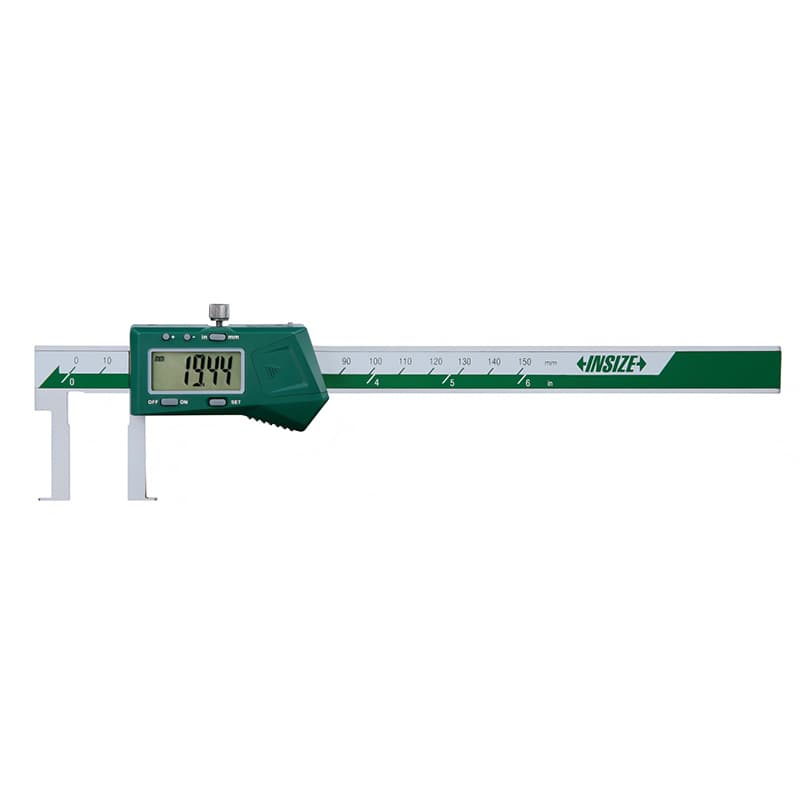
برای اندازهگیری قطر یا موقعیت شیارهای داخلی، فک باریک کولیس باید از دهانه عبور کند و در شیار موردنظر بهدرستی تکیه کند. این خانواده برای شیارهای داخلی، پلهها و بعضی فرورفتگیهای قابلدسترسی در سوراخ به کار میرود. در سایت مدلهایی مانند 1520، 1120، 1128، 1176، 1178، 1191، 1199، 1262 و 1291 دیده میشود؛ تفاوت آنها میتواند در هندسهٔ فک، نوع خوانش، بازه، طول دسترسی، دیجیتال یا ورنیه بودن و امکان انتقال داده باشد. این کدها را صرفاً از روی عنوان مشابه جایگزین یکدیگر نکنید. برای مثال در اطلاعات رسمی سازنده، یک نسخهٔ 1176 بازههای اندازهگیری جداگانه برای فک بالا و پایین دارد؛ این نکته نشان میدهد یک عنوان کلی «کولیس شیار» برای انتخاب فنی کافی نیست.
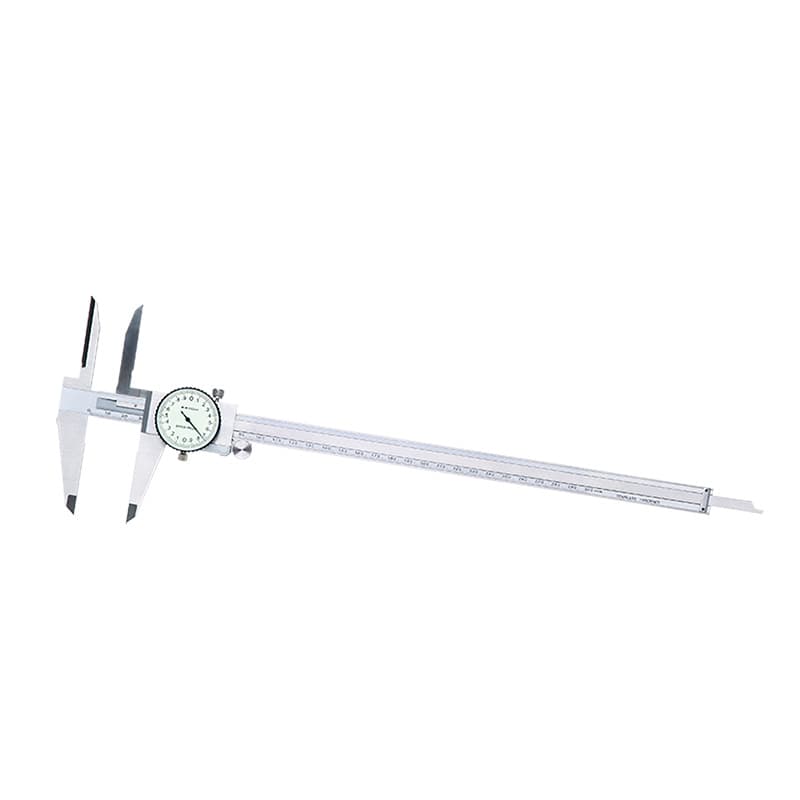
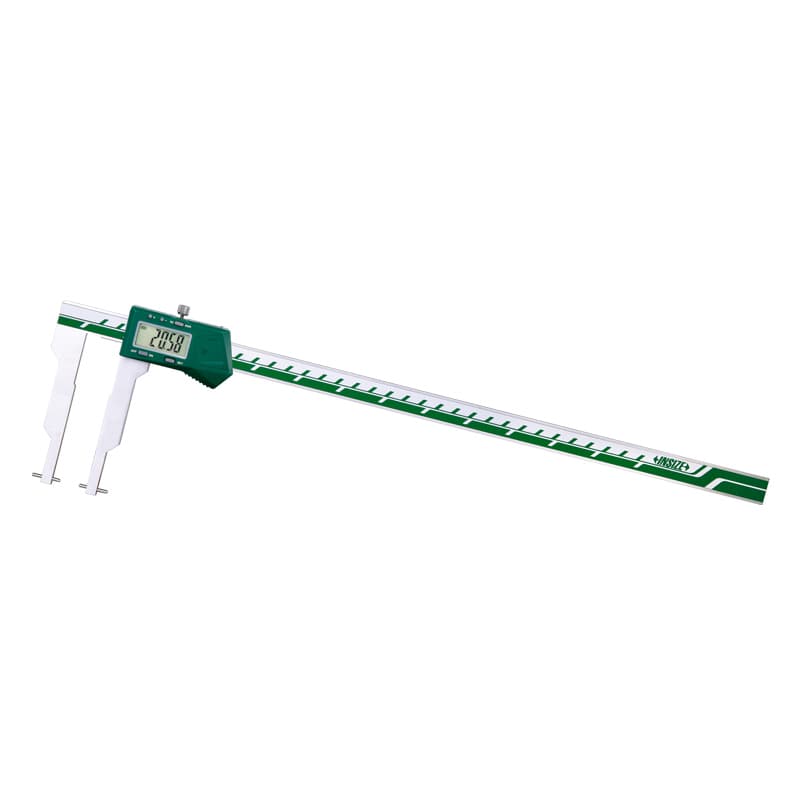
اگر شیار در عمق سوراخ قرار گرفته باشد، مدل شیار عمیق مانند خانوادهٔ 1129 میتواند دسترسی مناسبتری فراهم کند. صفحهٔ رسمی INSIZE برای مدل 1129-300 بازهٔ ۰ تا ۳۰۰ میلیمتر برای فک بالا و ۳۰ تا ۳۰۰ میلیمتر برای فک پایین، دقت ±۰٫۰۶ میلیمتر و وضوح ۰٫۰۱ میلیمتر را درج میکند. این مقادیر فقط مربوط به همان نسخهاند، نه همهٔ کولیسهای داخل شیار. پیش از خرید قطر دهانه، عمق شیار، حداقل قطر قابلورود، عرض شیار و محل تکیهٔ فک را اندازه بگیرید. اگر فک به دیوارهٔ مقابل گیر کند یا فقط روی لبهٔ شیار بنشیند، نتیجه میتواند نادرست باشد.
۲. کولیس V شکل و کولیس ابزارهای چندپر
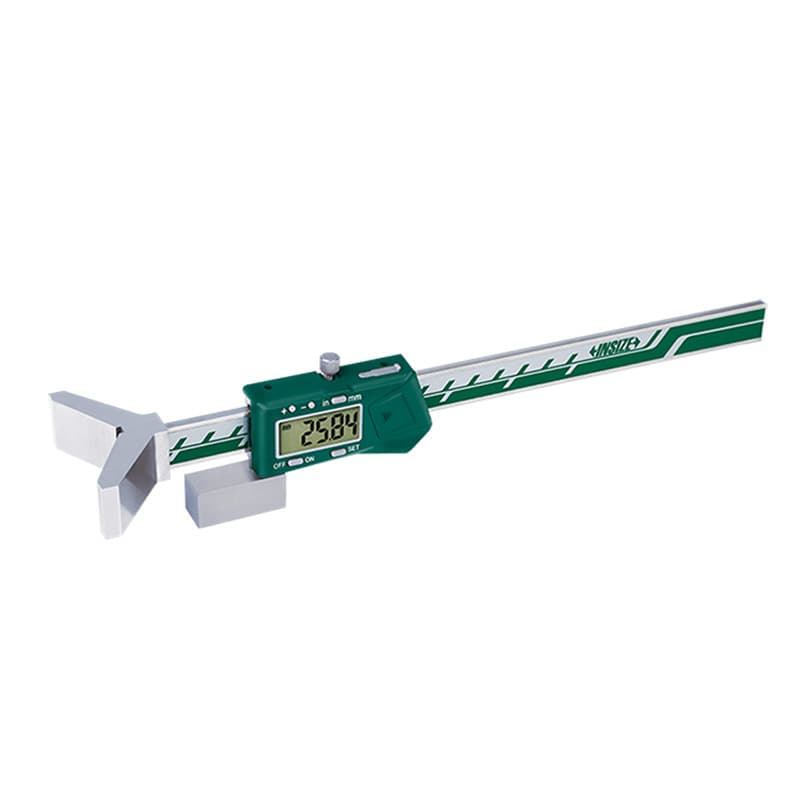
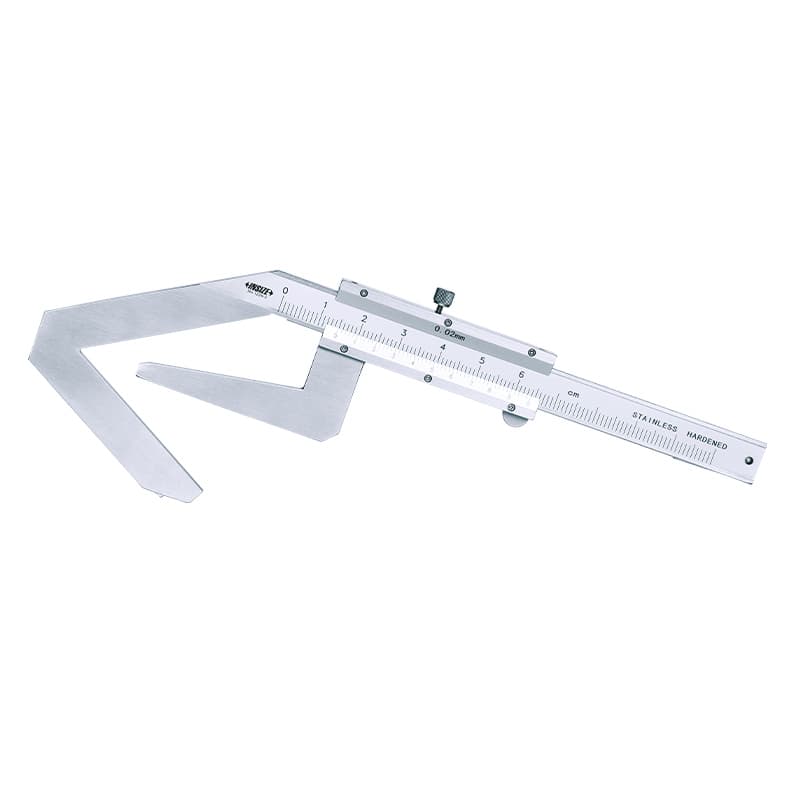
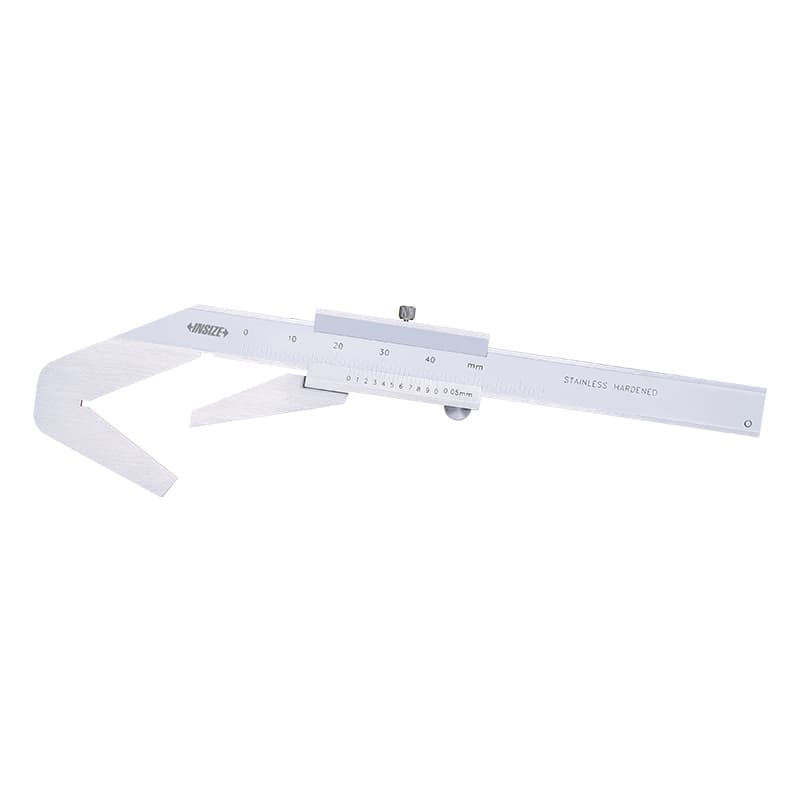
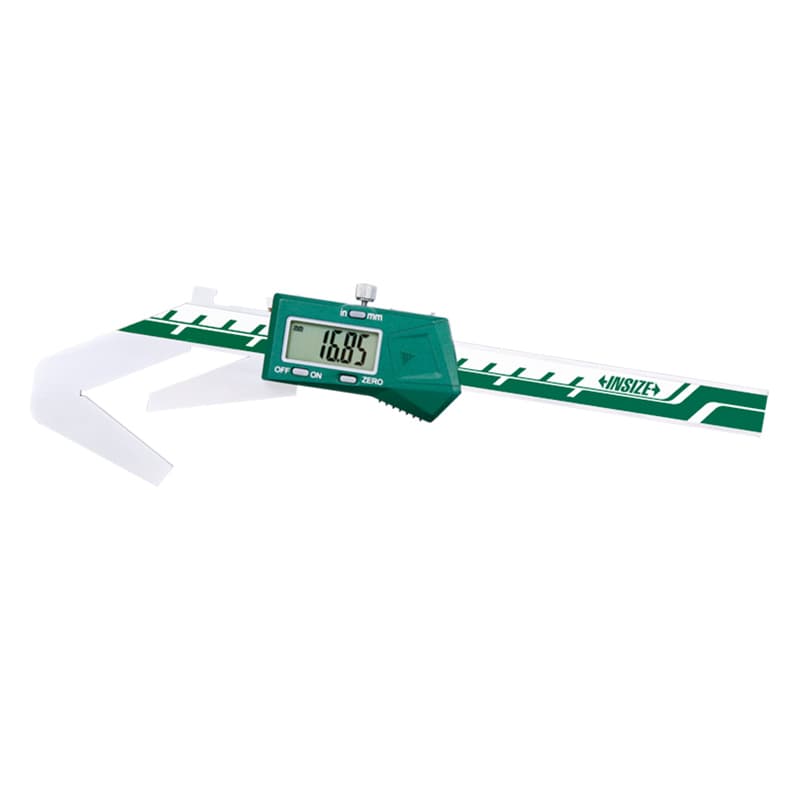
برای اندازهگیری قطر خارجی ابزارهایی با تعداد فرد شیار یا پره، تماس فکهای تخت معمولی ممکن است پایدار و قابلتکرار نباشد. کولیس V شکل با هندسهٔ تماس ویژه برای برخی ابزارهای چندپر، از جمله قلاویز، برقو، فرز انگشتی و چرخدنده طراحی شده است. در این فروشگاه مدلهای دیجیتال 1539 و 1529 و نمونههای ورنیه 1273 و 1229 در این گروه هستند. سازنده برای 1539-3 اندازهٔ اسمی Ø4 تا Ø40 میلیمتر، وضوح ۰٫۰۱ میلیمتر و دقت ±۰٫۰۳ میلیمتر اعلام کرده است. محدودهٔ قابلاندازهگیری را حتماً با نسخهٔ دقیق و شکل قطعه تطبیق دهید؛ عنوان «V شکل» بهتنهایی تضمین نمیکند هر ابزار چندپر با هر قطر و هندسهای سازگار باشد.
در استفاده، ابزار و فک را تمیز کنید، قطعه را بدون فشار اضافی میان سطوح تماس بنشانید و فشار اندازهگیری را ثابت نگه دارید. براده، پلیسه، پوشش نرم یا آسیب لبهها میتواند اندازه را تغییر دهد. این کولیس بهخودیخود جای گیج اختصاصی کنترل پروفیل یا روش اندازهگیری استاندارد ابزار را نمیگیرد؛ اگر نقشه یا روش کنترل، ابزار مشخصی را الزام کرده باشد همان روش را ملاک قرار دهید.
۳. کولیس دنده و گیج ضخامت دندانه
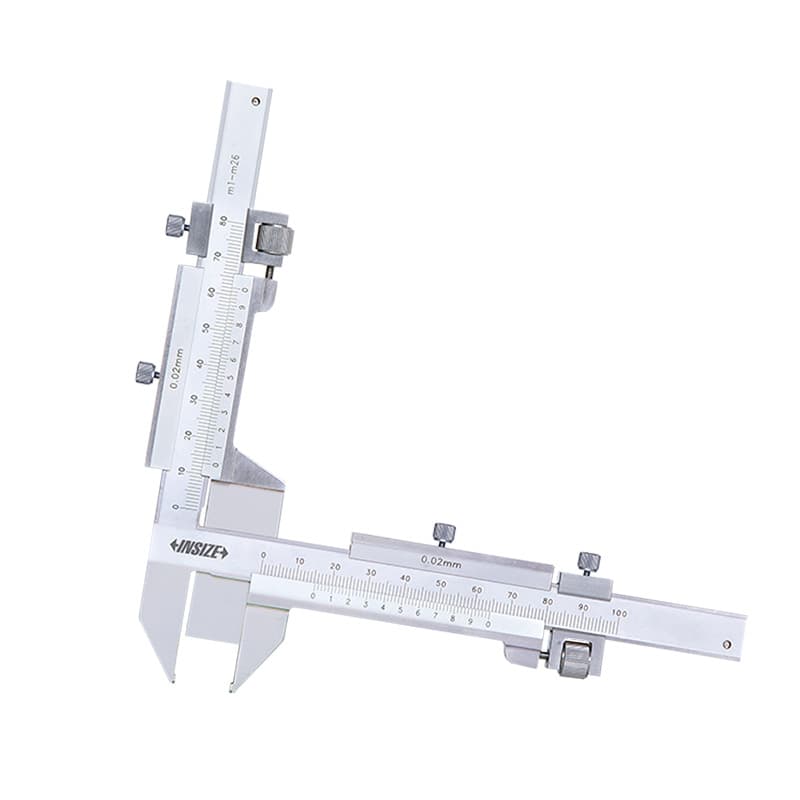
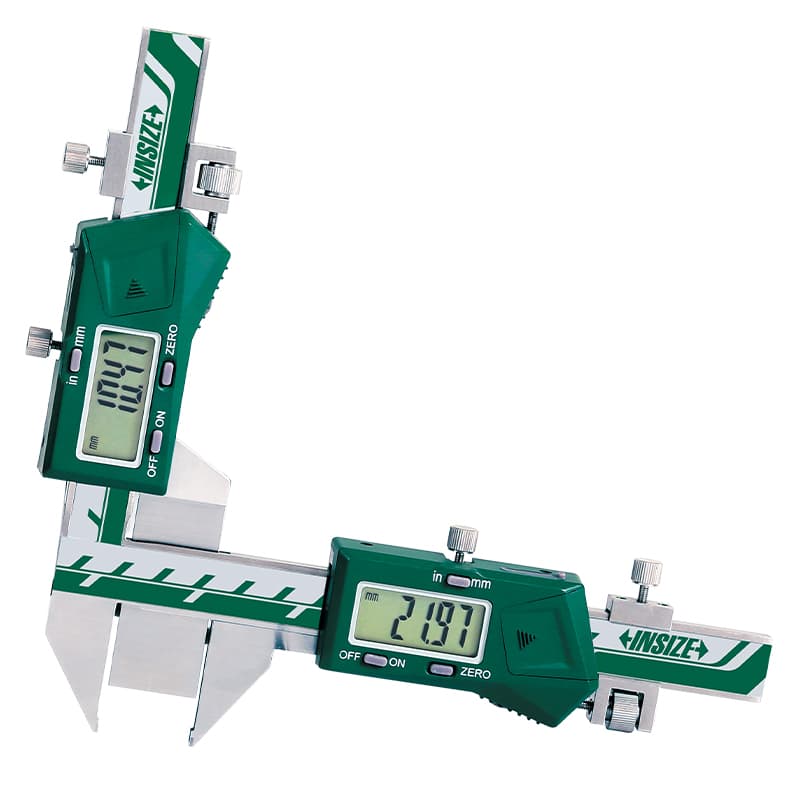
کولیس دنده برای اندازهگیری ضخامت دندانه در ارتفاع یا نقطهٔ تعیینشده به کار میرود. مدلهای دیجیتال 1181 و ورنیه 1281 در موجودی این دسته قرار گرفتهاند. ابزار معمولاً امکان تنظیم ارتفاع تماس و سپس خواندن ضخامت دندانه را فراهم میکند؛ بنابراین دو محور تنظیم و روش قرارگیری روی دندانه اهمیت دارند. خطای تنظیم ارتفاع میتواند به اندازهٔ خطای خواندن ضخامت مهم باشد. مشخصات کاتالوگ برای نمونههایی از خانوادهٔ 1181 بازهٔ مدول معین و نوکهای کاربیدی را ذکر میکند، اما باید نسخهٔ دقیق و محدودهٔ ماژول قطعهٔ خود را کنترل کنید. اندازهگیری تکدندانه را با اندازهٔ روی پین، ضخامت وتر یا کنترل لقی جفت چرخدنده یکی فرض نکنید؛ اینها روشها و کمیتهای متفاوتی هستند.
۴. کولیس ضخامت دیواره و کولیس لوله
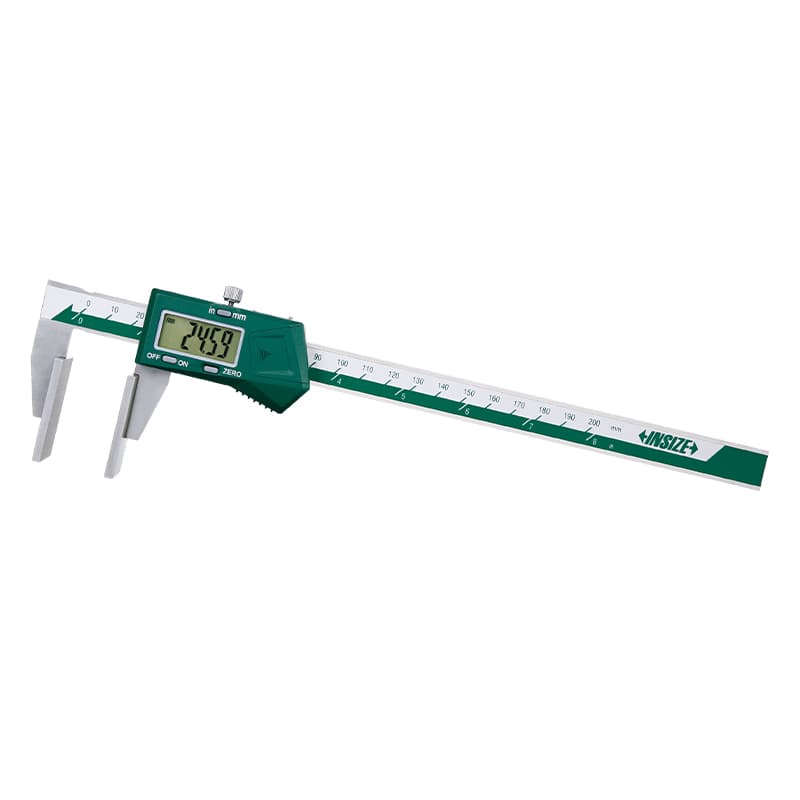
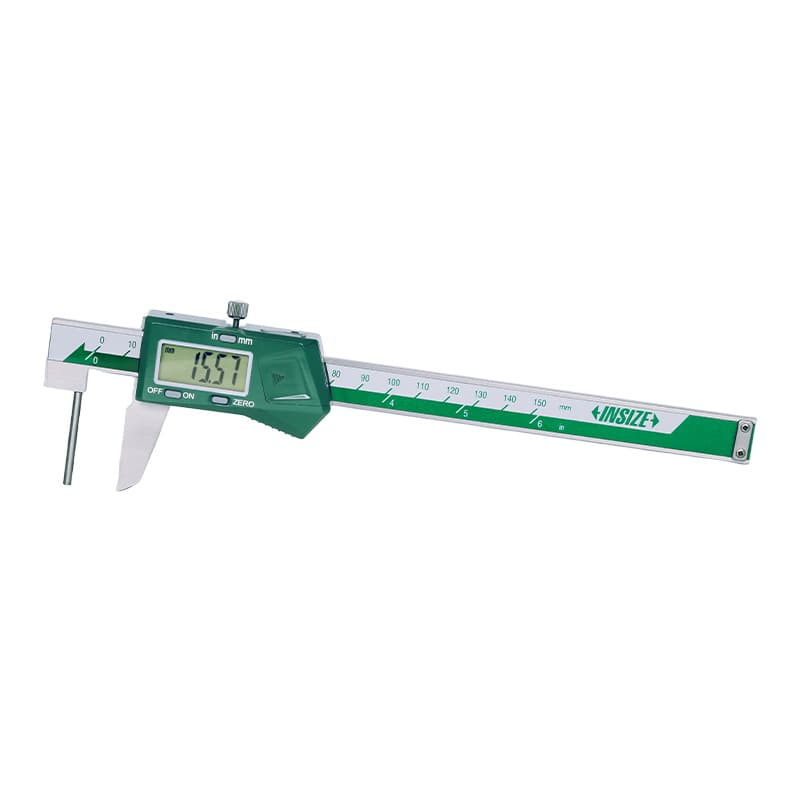
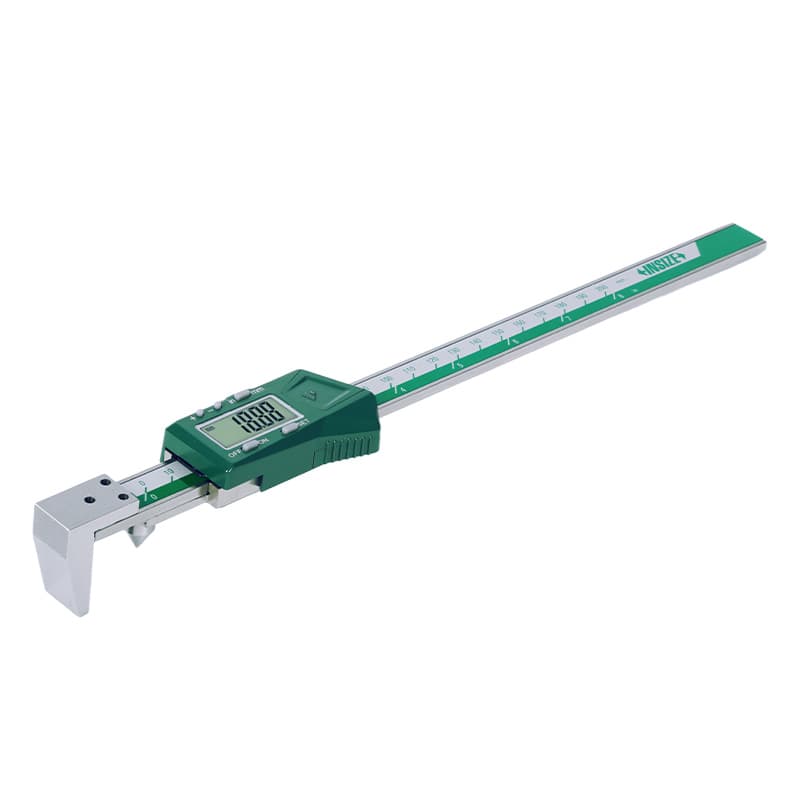
کولیس لوله و ضخامت دیواره برای سنجش ضخامت موضعی دیوارهٔ لوله یا قطعهای با سطح خمیده طراحی شده است. در فهرست محصولات، مدل 1161 برای ضخامت لوله و مدل 1536 برای ضخامت دیواره دیده میشود. فکهای مخصوص کمک میکنند سطح تماس به بخش موردنظر برسد؛ بااینحال ضخامتسنجی یک نقطه، وضعیت کل لوله را نشان نمیدهد. برای بررسی قطعه باید چند نقطه در طول و محیط، با چرخش مناسب لوله، اندازهگیری شود و نتیجه با نقشه یا تلرانس قطعه مقایسه شود. برای مدل 1536-300 در کاتالوگ سازنده بازهٔ صفر تا ۳۰۰ میلیمتر و دقت ±۰٫۰۵ میلیمتر ثبت شده است؛ این مشخصه را نباید به مدل 1161 یا نسخههای دیگر تعمیم داد.
در انتخاب، به قطر خارجی، میزان انحنای سطح، عمق دسترسی، حداقل ضخامت و امکان قرارگیری عمود بر سطح توجه کنید. اگر فک روی لبهٔ خمیده سر بخورد یا قطعه با نیروی تماس تغییر شکل دهد، تکرارپذیری پایین میآید. برای ورقهای نازک و مواد نرم فشار تماس باید کنترل شود؛ برای دیوارههای ضخیم یا نقاط دور از دسترس، شاید ابزار دیگری مانند ضخامتسنج اولتراسونیک یا میکرومتر فکبلند مناسبتر باشد. نوع قطعه و روش مورد انتظار کنترل را پیش از انتخاب مشخص کنید.
۵. کولیس ترمز دیسکی، لنت و کاسهای
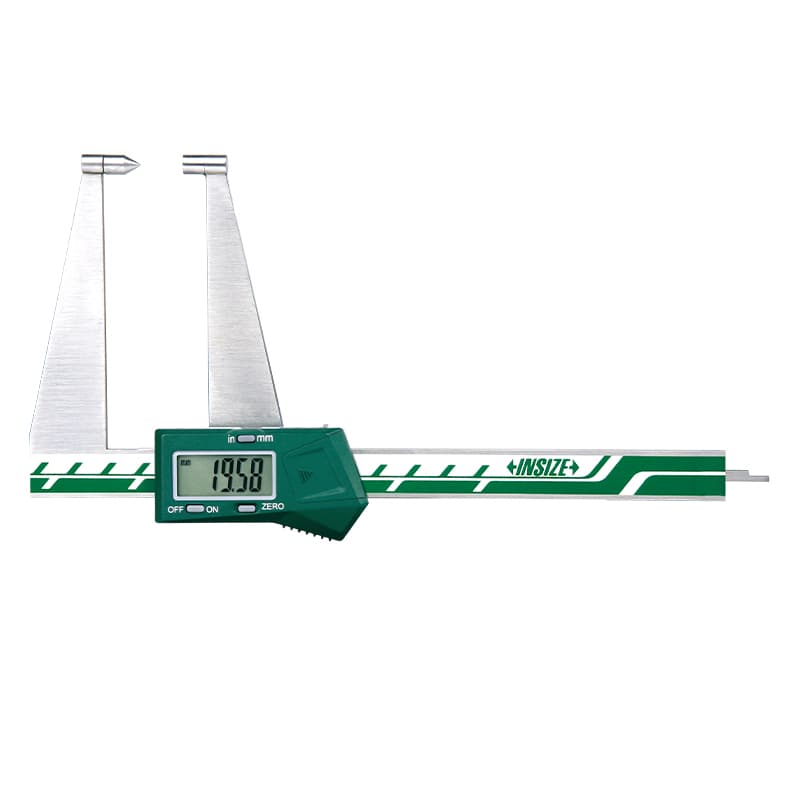
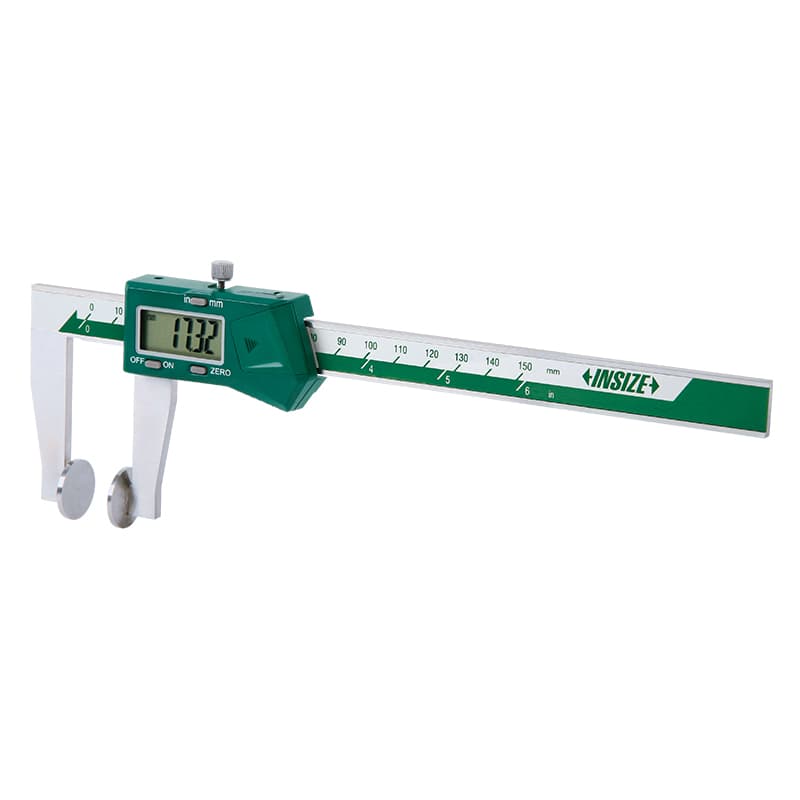
در تعمیرگاه و کنترل قطعات خودرو، اندازهگیری ضخامت دیسک، لنت یا ابعاد داخلی کاسه به فرم فک و دسترسی درست نیاز دارد. این گروه شامل مدلهایی مانند 1162 برای دیسک ترمز، 1167 برای دیسک و لنت و 1168 یا 1538 برای کاسهٔ ترمز است. هرکدام برای کمیت و هندسهٔ متفاوتی ساخته شدهاند و نباید تنها به این دلیل که «کولیس ترمز» نامیده میشوند جایگزین هم شوند. هنگام سنجش دیسک، شیار و خوردگی موضعی را بررسی کنید و اندازه را در چند نقطه بگیرید؛ عدد منفرد از یک نقطه لزوماً وضعیت قطعه را نمایندگی نمیکند. ابزار اندازهگیری بهتنهایی دربارهٔ مجاز بودن تعمیر یا تعویض تصمیم نمیگیرد؛ مقدار حداقل ضخامت باید از مشخصات سازندهٔ خودرو یا نقشهٔ قطعه خوانده شود.
۶. کولیس آفست، لبهبهمرکز و مرکزبهمرکز
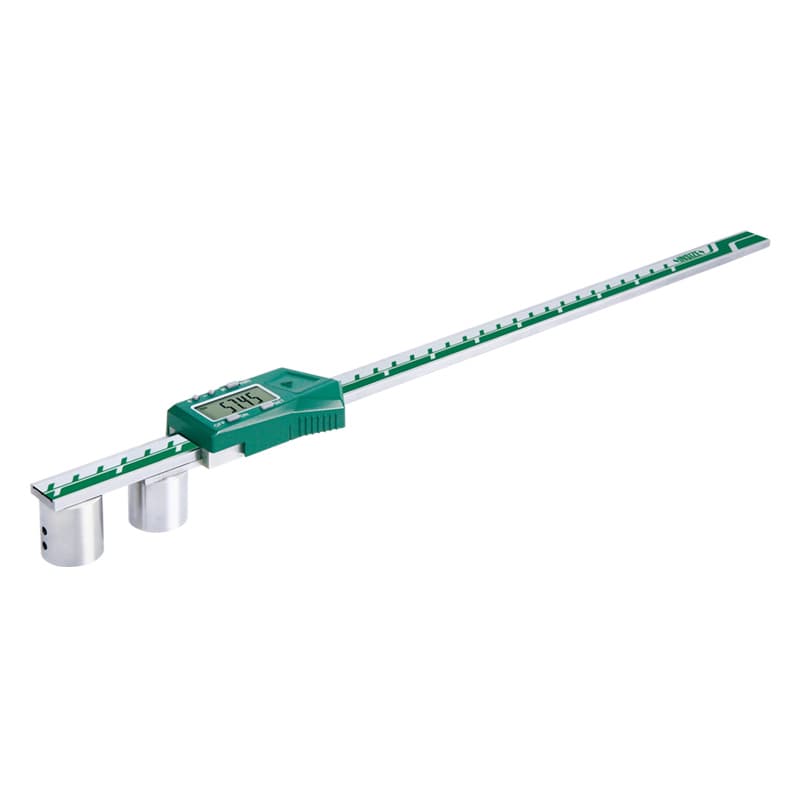
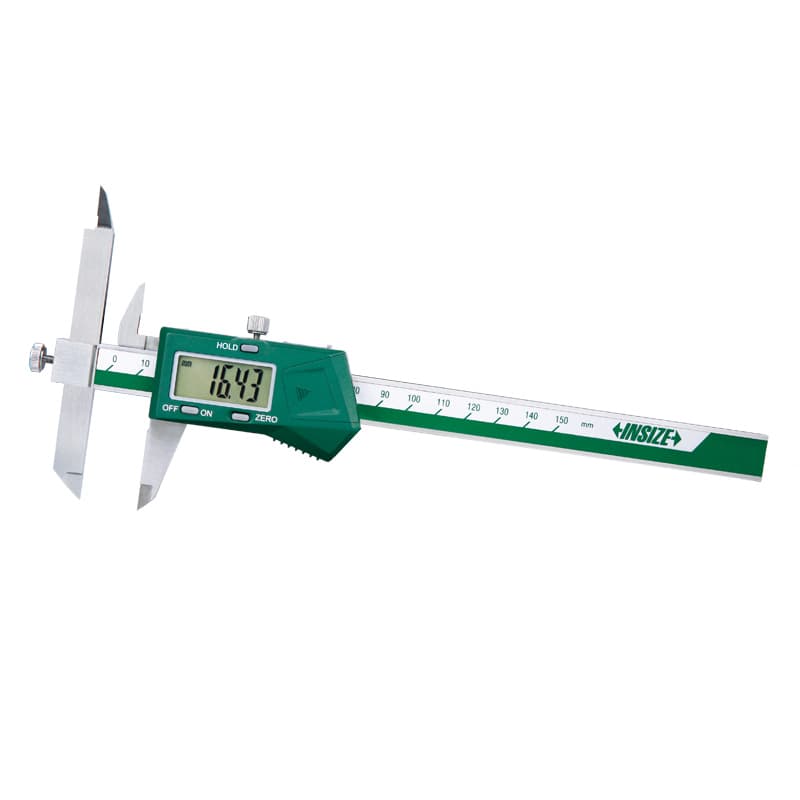
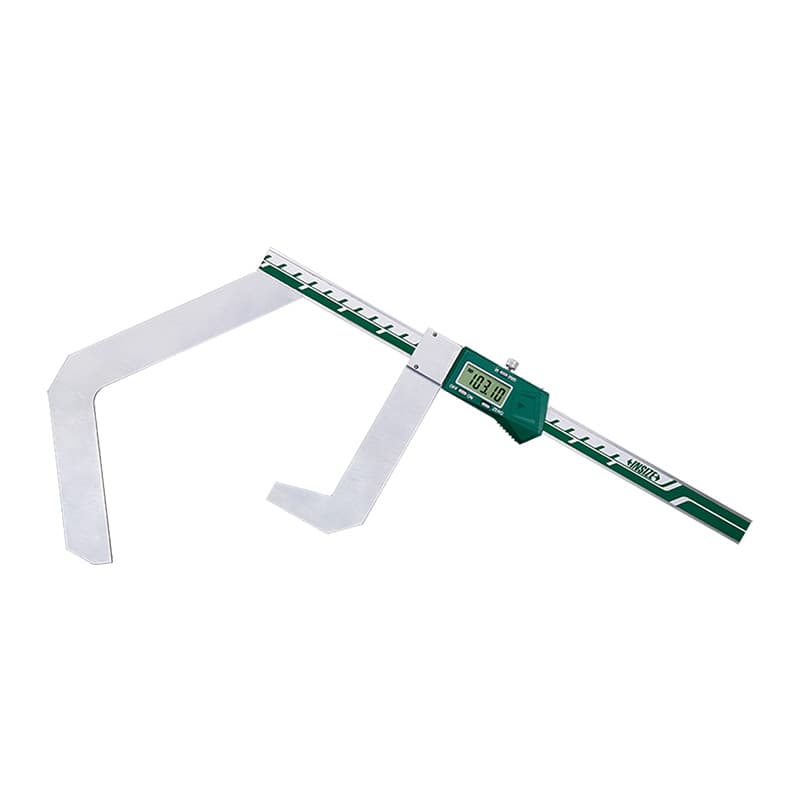
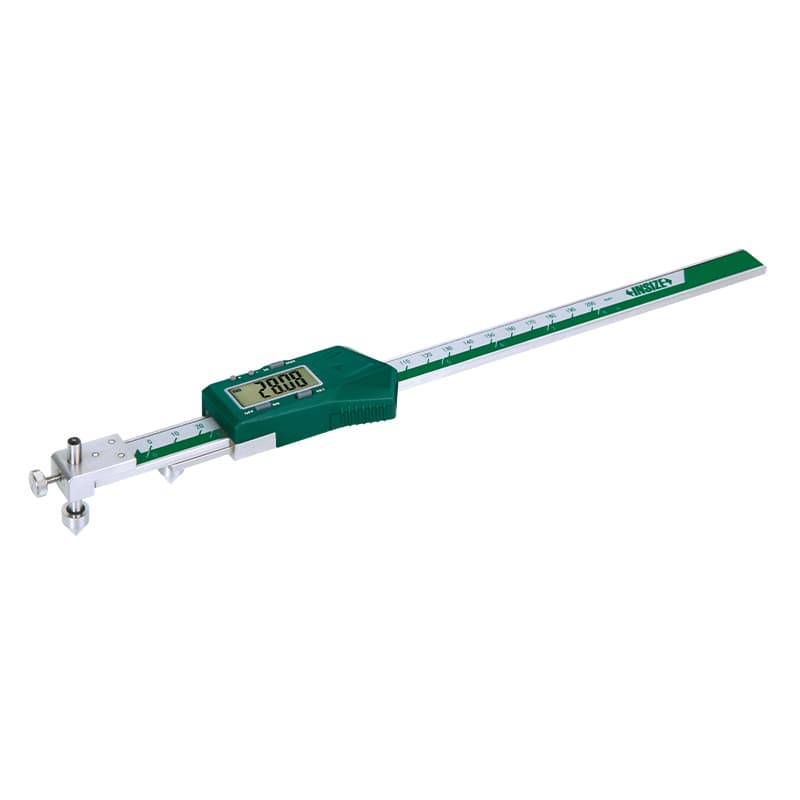
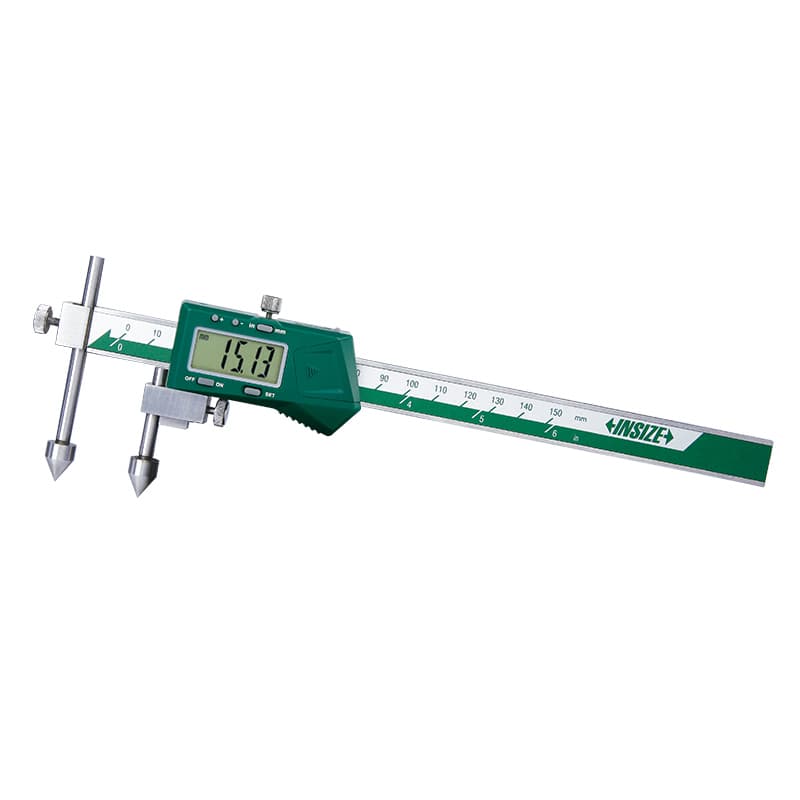
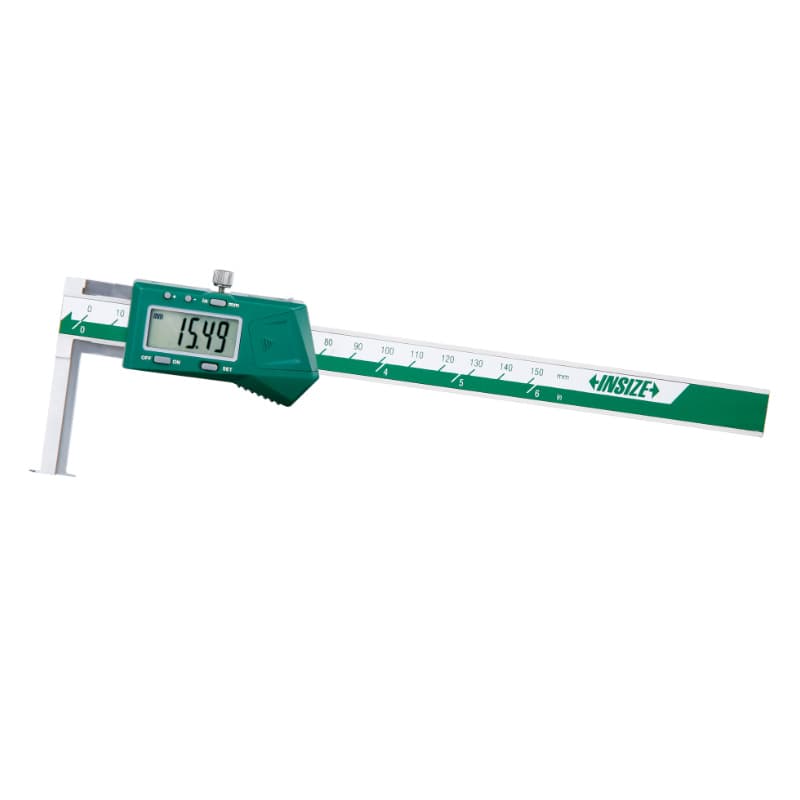
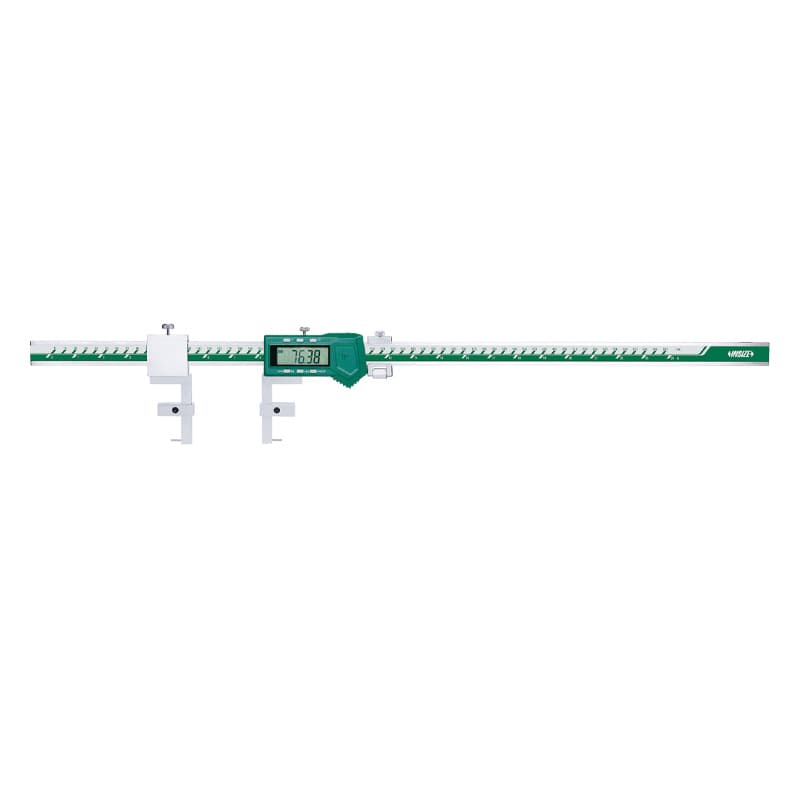
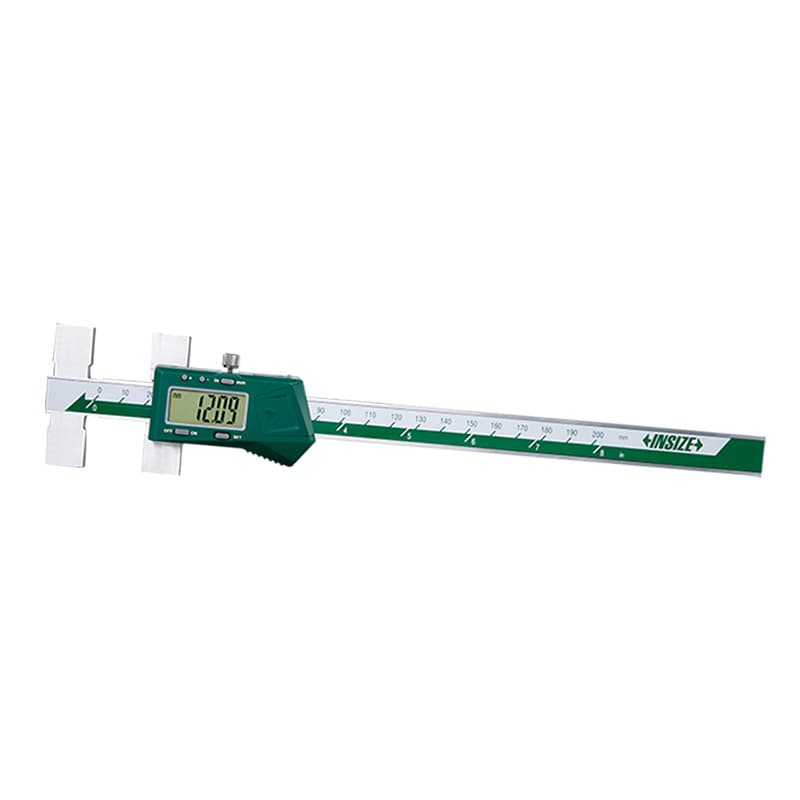
گاهی مسئله، اندازهگیری یک قطر ساده نیست؛ باید فاصلهٔ لبه تا مرکز سوراخ، مرکز دو سوراخ یا موقعیت یک خط مرکزی به دست آید. کولیسهای آفست و مرکزخطی مانند مدلهای 1524، 1525، 1177، 1192 و 1186 برای برخی از این اندازهها طراحی شدهاند. این ابزارها در بازرسی قطعات ماشینکاریشده، صفحههای سوراخکاریشده و کنترل موقعیت نسبی ویژگیها کاربرد دارند. در انتخاب، روشن کنید مبنا لبهٔ بیرونی قطعه است یا مرکز سوراخ؛ قطر سوراخها چقدر است؛ فاصله از لبه تا مرکز میخواهید یا مرکز تا مرکز؛ و آیا شکل فک با قطر سوراخ سازگار است. سازنده برای نمونههایی از 1525 بازههای جداگانهٔ edge-to-center و center-to-center درج میکند؛ این دو بازه برابر و قابلجایگزینی نیستند.
۷. کولیس نقطهای، نوکتوپی، تیغهای، قلابی و فکهای خاص
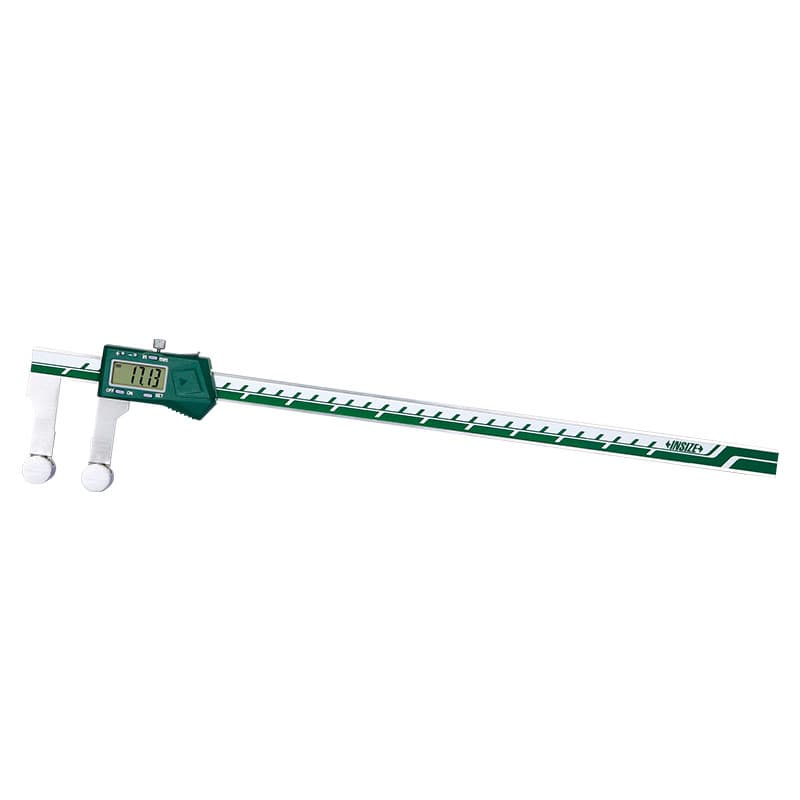
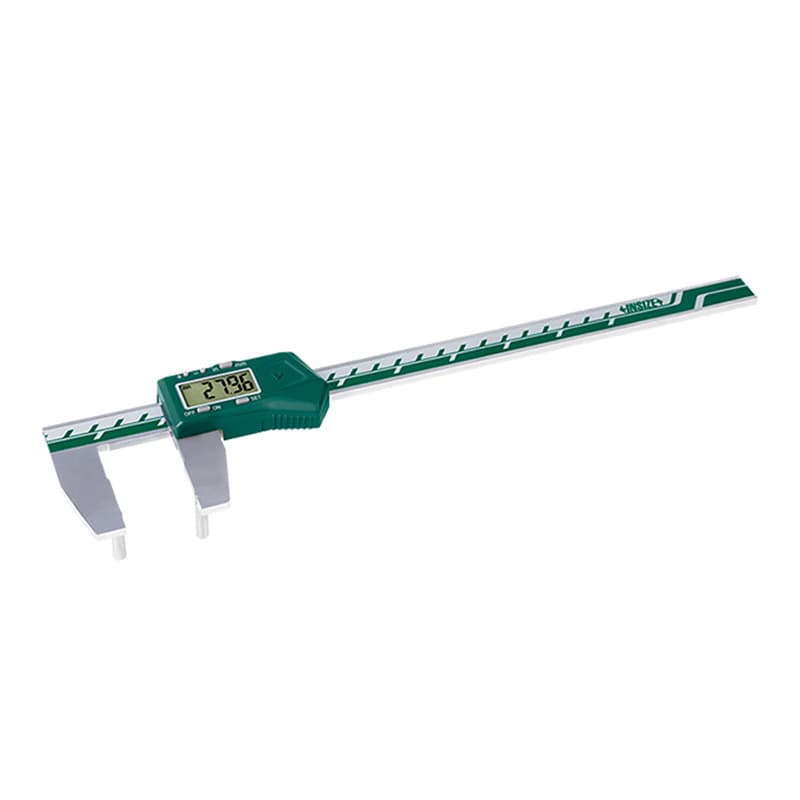
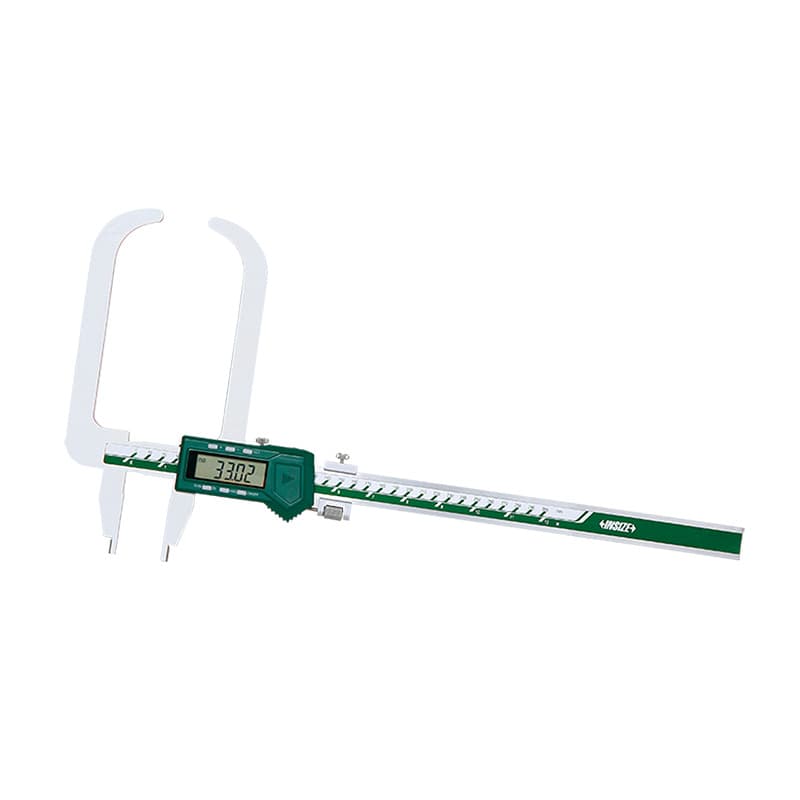
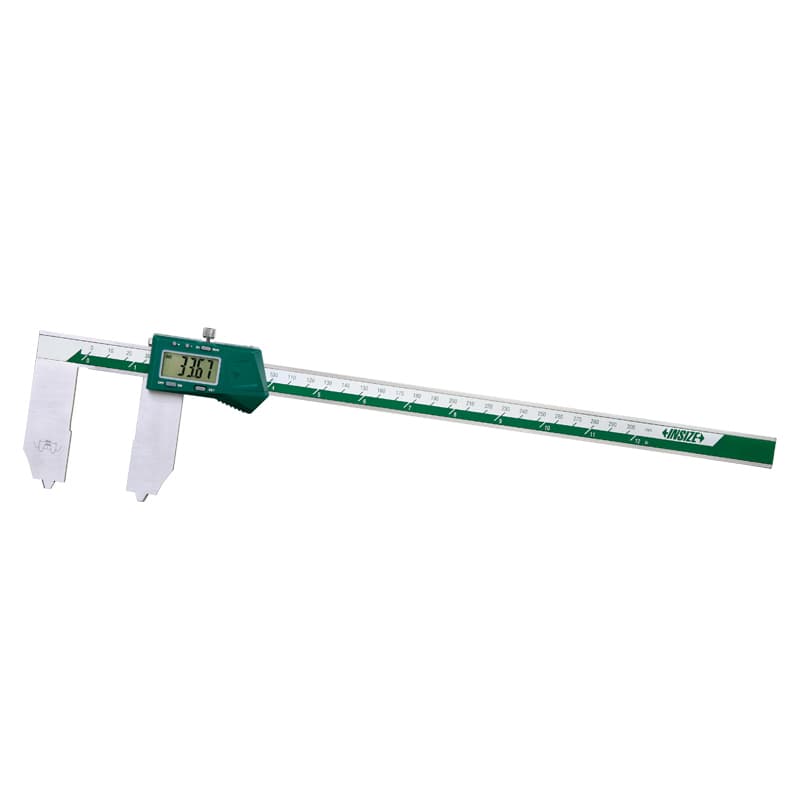
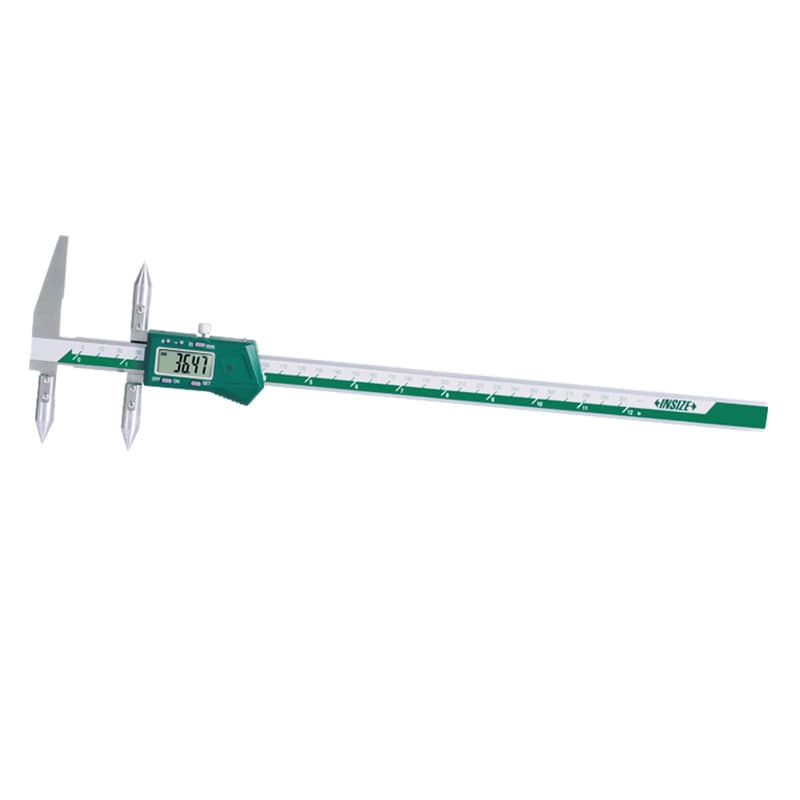
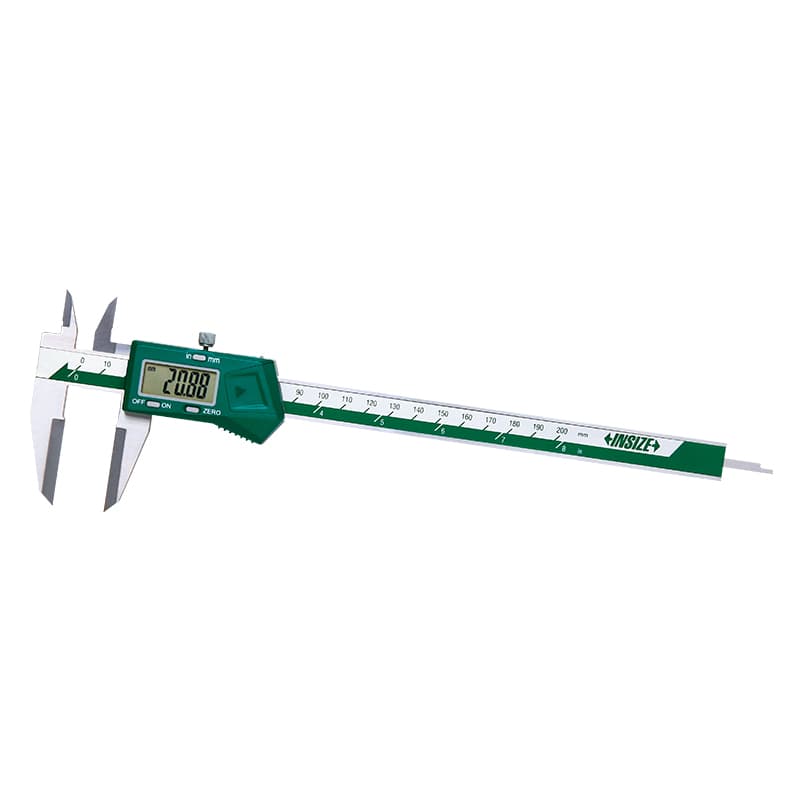
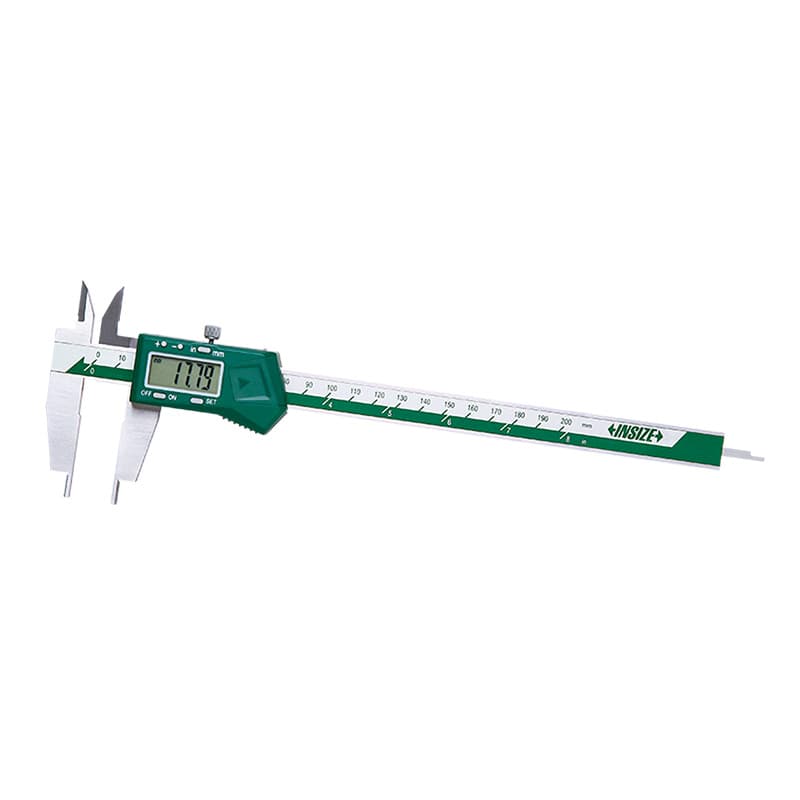
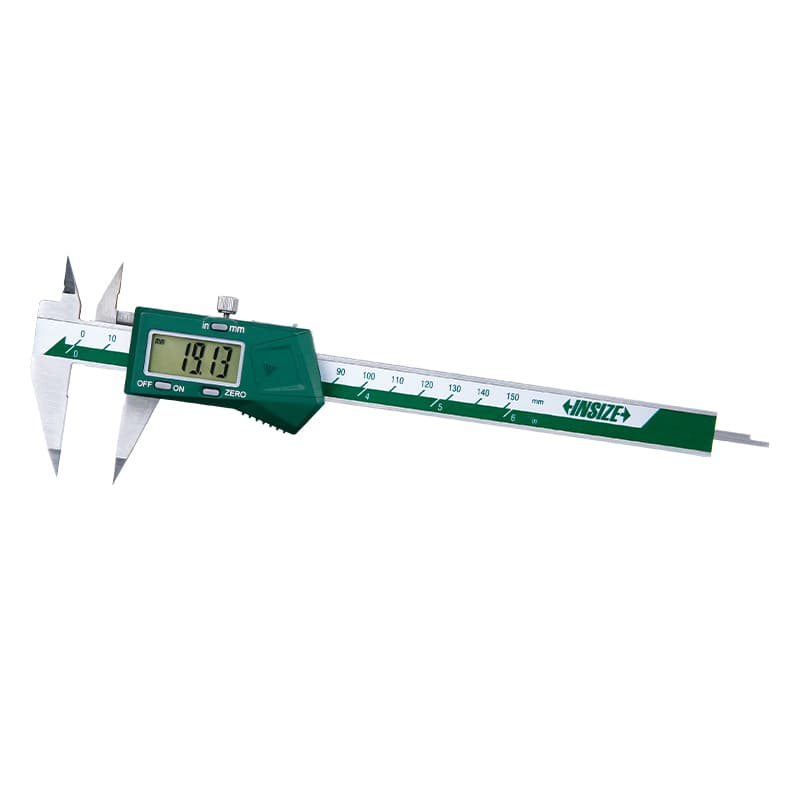
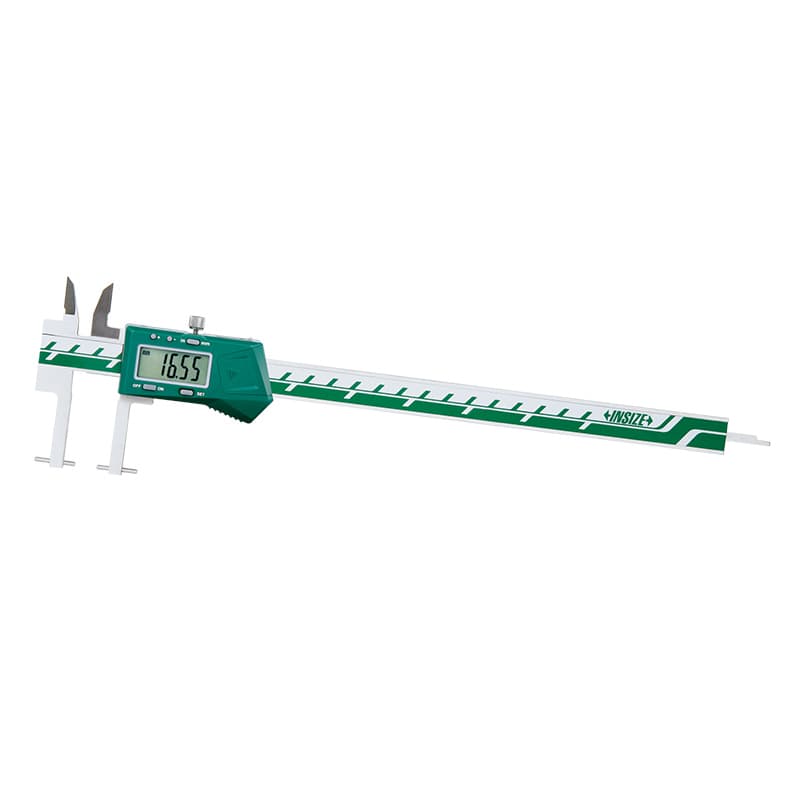
وقتی سطح اندازهگیری باریک، نزدیک شانه، دارای انحنا یا دور از لبه است، شکل تماس اهمیت زیادی پیدا میکند. در این دسته کولیسهای نقطهای مانند 1169 و 1183، مدل نوکتوپی قابلتعویض 1527 و 1528، کولیسهای تیغهای و فک چاقویی مانند 1188 و 1123/1532، مدلهای قلابی 1122 و 1164، کولیس شیار بیرونی 1535 و ابزارهای دارای صفحات یا سطوح اندازهگیری بزرگ مانند 1172 و 1533 وجود دارد. فک بلند یا باریک امکان دسترسی ایجاد میکند، اما طول بیشتر میتواند حساسیت ابزار به انحراف یا خمشدن را افزایش دهد. نقطهٔ تماس را روی محل تعریفشده در نقشه قرار دهید و از اندازهگیری روی پلیسه یا گوشهٔ شکسته خودداری کنید.
برخی مدلها نوک قابلتعویض دارند؛ پیش از استفاده از یک جفت بودن نوکها، نصب صحیح، تمیزی رزوه یا نشیمن و سازگاری نوک با مدل اطمینان حاصل کنید. نوک نامناسب یا شل میتواند هم قطعه را آسیب بزند و هم نتیجه را منحرف کند. اگر قطعه نازک یا حساس است، تماس ملایم و ثابت لازم است؛ اگر سطح زبر یا پوششدار است، نقطهٔ تماس و اثر زبری را در روش کنترل ثبت کنید.
چطور کولیس ویژهٔ مناسب را انتخاب کنیم؟
- کمیت را دقیق نامگذاری کنید: قطر داخل شیار، ضخامت دیواره، قطر ابزار V شکل، ضخامت دندانه، ضخامت دیسک، فاصلهٔ لبه تا مرکز یا اندازهٔ دیگری؟ عبارتهایی مثل «کولیس خاص میخواهم» برای انتخاب کافی نیست.
- نقشه و هندسه را آماده کنید: قطر و عمق سوراخ، عرض و عمق شیار، قطر قطعه، محل مبنا و فضای ورود فک را بنویسید. یک عکس واضح همراه خطکش یا نقشه، انتخاب را بسیار مطمئنتر میکند.
- بازه و دسترسی را بررسی کنید: حداکثر ظرفیت تنها معیار نیست؛ حداقل اندازه، طول فک، قطر قابلورود و فاصلهٔ نقطهٔ تماس از بدنه هم باید مناسب باشند.
- خوانش و انتقال داده را تعیین کنید: دیجیتال خواندن را سریع میکند؛ ورنیه به باتری نیاز ندارد. اگر ثبت داده یا اتصال به رایانه لازم است، وجود خروجی داده و کابل/گیرندهٔ سازگار را از مشخصات همان کد کنترل کنید. «دیجیتال» لزوماً به معنی بیسیم بودن نیست.
- دقت موردنیاز را از تلرانس قطعه نتیجه بگیرید: وضوح نمایشگر را با دقت اشتباه نگیرید. دقت ابزار، عدمقطعیت فرایند، روش اندازهگیری و کالیبراسیون باید متناسب با تلرانس باشند.
- شرایط محیط و قطعه را بسنجید: مایع خنککار، گردوغبار، دمای قطعه، سطح زبر، نیروی تماس و لرزش میتوانند بر قرائت اثر بگذارند. درجهٔ حفاظت را فقط از دیتاشیت همان نسخه بررسی کنید.
- کد کامل سفارش را تطبیق دهید: پسوند مدل میتواند بازه، نوع فک، خروجی داده یا نسخهٔ عرضهشده را عوض کند. نام نزدیک یا تصویر مشابه جایگزین بررسی کد کامل نیست.
روش استفاده و کنترل نتیجه
پیش از اندازهگیری، سطوح تماس را با دستمال بدون پرز پاک کنید و مطمئن شوید قطعه و ابزار دمای پایداری دارند. فکها را ببندید و وضعیت صفر یا نقطهٔ مرجع را مطابق دستورالعمل مدل کنترل کنید. برای کولیسهای دارای preset یا ارتفاعسنج داخلی، مقدار تنظیم اولیه باید طبق راهنمای سازنده انجام شود. قطعه را در راستای درست قرار دهید؛ ابزار را کج نگیرید و از فشار دست زیاد برای رساندن فکها به اندازهٔ دلخواه استفاده نکنید. در اندازهگیریهای تکراری، محل تماس و نیروی تقریبی را ثابت نگه دارید و چند بار تکرار کنید. اگر قرائتها پراکندهاند، علت را در کثیفی، لقی فک، تنظیم صفر، پلیسه، روش تماس یا وضعیت قطعه جستوجو کنید.
برای کنترل کیفیت، نتیجه باید قابل ردیابی باشد: شناسهٔ ابزار، تاریخ اعتبار کالیبراسیون، شمارهٔ قطعه، محل اندازهگیری، دما در صورت اهمیت و روش استفاده را ثبت کنید. کالیبراسیون دورهای ابزار جایگزین کنترل پیش از استفاده نیست؛ در مقابل، صفر کردن روزانه هم گواه کالیبرهبودن نیست. اگر ابزار ضربه خورده، فک آسیب دیده یا نمایشگر رفتار ناپایدار دارد، از تصمیمگیری بر پایهٔ یک قرائت خودداری کنید و ابزار را بررسی یا برای ارزیابی بفرستید.
مراقبت و نگهداری
پس از کار، براده و مایع را پاک کنید، سطحهای اندازهگیری را خشک نگه دارید و ابزار را در جعبهٔ خودش نگهداری کنید. ابزار را بهعنوان اهرم، خطکش یا گیره به کار نبرید و هنگام بستن فکها ضربه نزنید. در مدل دیجیتال، باتری مناسب بهکار ببرید و اگر قرار است مدت طولانی استفاده نشود طبق دستور سازنده باتری را خارج کنید. شستوشو با حلال نامناسب، تماس طولانی با آب یا اسپریکردن روانکار روی نمایشگر ممکن است به دستگاه صدمه بزند؛ درجهٔ حفاظت مدل را بررسی کنید. فکها و نوکهای قابلتعویض را جداگانه برچسب بزنید تا قطعهٔ متعلق به یک مدل با مدل دیگر اشتباه نشود.
تفاوت کولیس خاص با ابزارهای جایگزین
برای اندازهگیری بیرونی ساده و چندمنظوره، [کولیسهای دیجیتال](/cat/precision-measuring-tools/calipers/calipers-digital) یا [کولیسهای ورنیه](/cat/precision-measuring-tools/calipers/calipers-vernier) معمولاً اقتصادی و سریعاند. برای قطر بیرونی با تلرانس کم، میکرومتر ممکن است مناسبتر باشد؛ برای سوراخ عمیق یا کنترل قطر داخلی با دقت بالاتر، بورگیج یا میکرومتر داخلسنج را بررسی کنید. برای ضخامت دیوارهای که از یک سمت دسترسی ندارد، ضخامتسنج اولتراسونیک میتواند گزینه باشد. در اندازهگیری موقعیت هندسی، ارتفاعسنج روی صفحهٔ صافی یا CMM شاید روش مناسبتری باشد. ابزار خاص زمانی برتری دارد که فکهایش دقیقاً به ویژگی قطعه دسترسی بدهند و روش اندازهگیری برای کمیت موردنیاز تعریف شده باشد؛ نه صرفاً به این دلیل که نام ویژهتری دارد.
پرسشهای پرتکرار دربارهٔ کولیس با کاربرد خاص
آیا کولیس دیجیتال خاص از کولیس ساده دقیقتر است؟
نه لزوماً. فک خاص دسترسی و تکرارپذیری تماس با یک هندسه را بهتر میکند، اما دقت به مشخصات همان مدل وابسته است. دیجیتالبودن عمدتاً خواندن را ساده میکند و بهتنهایی دقت بالاتری را تضمین نمیکند.
برای شیار داخل سوراخ چه مدلی لازم است؟
قطر داخلی سوراخ، عمق و عرض شیار و قطر قابلورود فک را مشخص کنید. سپس مدل داخلشیار یا شیار عمیق را با بازههای فک بالا و پایین در دیتاشیت تطبیق دهید. عنوان محصول بهتنهایی برای تأیید سازگاری کافی نیست.
آیا با کولیس V شکل میتوان هر مته یا فرزی را اندازه گرفت؟
خیر. تعداد پره، قطر، فرم برش و محدودهٔ تعریفشده برای مدل باید با قطعه سازگار باشد. برای نمونه INSIZE کاربرد مدل 1539 را برای اندازهگیری قطر خارجی ابزارهای با تعداد فرد پره شرح میدهد؛ مشخصات و روش صحیح را در دستورالعمل همان مدل بررسی کنید.
برای دیسک ترمز کدام مدل را انتخاب کنم؟
ابتدا مشخص کنید ضخامت دیسک، لنت یا قطر/اندازهٔ داخلی کاسه را میخواهید. مدل 1162، 1167، 1168 و 1538 کاربردهای متفاوتی دارند. برای تصمیم تعمیر و تعویض، مقدار سازندهٔ خودرو معیار است و از تکیه بر یک نقطهٔ اندازهگیری پرهیز کنید.
آیا کدهای مشابه با پسوند متفاوت یکی هستند؟
نه همیشه. پسوند میتواند نوع فک، بازه، خروجی داده یا قابلیت اتصال را تغییر دهد. پیش از سفارش، کد کامل، لوازم جانبی داخل بسته و فایل مشخصات را تطبیق دهید.
برای پیشنهاد دقیق چه اطلاعاتی بفرستم؟
کد یا نقشهٔ قطعه، اندازهٔ موردنیاز و تلرانس، بازهٔ کاری، عکس محل تماس، حداقل و حداکثر ابعاد و شرایط محیط را ارسال کنید. اگر مدل فعلی دارید، عکس برچسب و فکهای آن نیز کمک میکند گزینهٔ جایگزین یا مناسب بررسی شود.
خرید کولیس خاص اینسایز از ابر ابزار
در این صفحه مدلهای ویژهٔ کولیس INSIZE برای اندازهگیری شیار، دندانه، دیواره، قطعات چندپر، اجزای ترمز و فاصلههای آفست را میتوانید با هم مقایسه کنید. پیش از افزودن به سبد، کد محصول، محدودهٔ اندازهگیری، نوع فک و مشخصات مستند همان نسخه را بخوانید. اگر قیمت، موجودی یا زمان تأمین یک مدل در صفحه نمایش داده نمیشود، برای استعلام همان کد با فروشگاه تماس بگیرید و فرض نکنید مدل مشابه از نظر فنی همان نیاز را برطرف میکند. برای انتخاب مطمئن، کمیت اندازهگیری و شکل قطعه را شرح دهید؛ کارشناسی بر اساس کاربرد واقعی از خرید ابزاری جلوگیری میکند که به محل اندازهگیری دسترسی ندارد.
منابع مشخصات و بررسی بازار


 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود