

 ناموجود
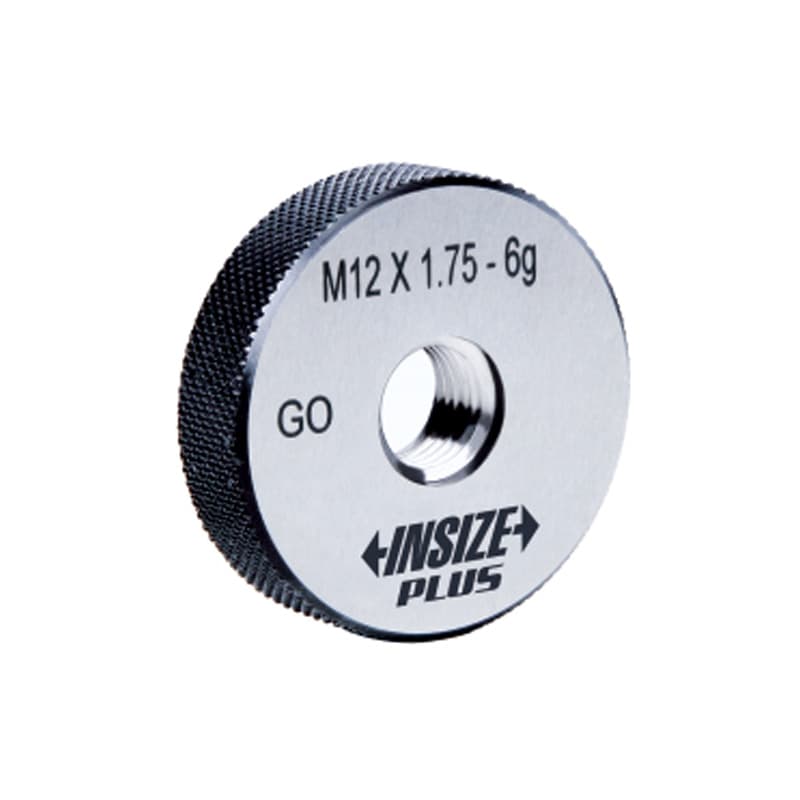
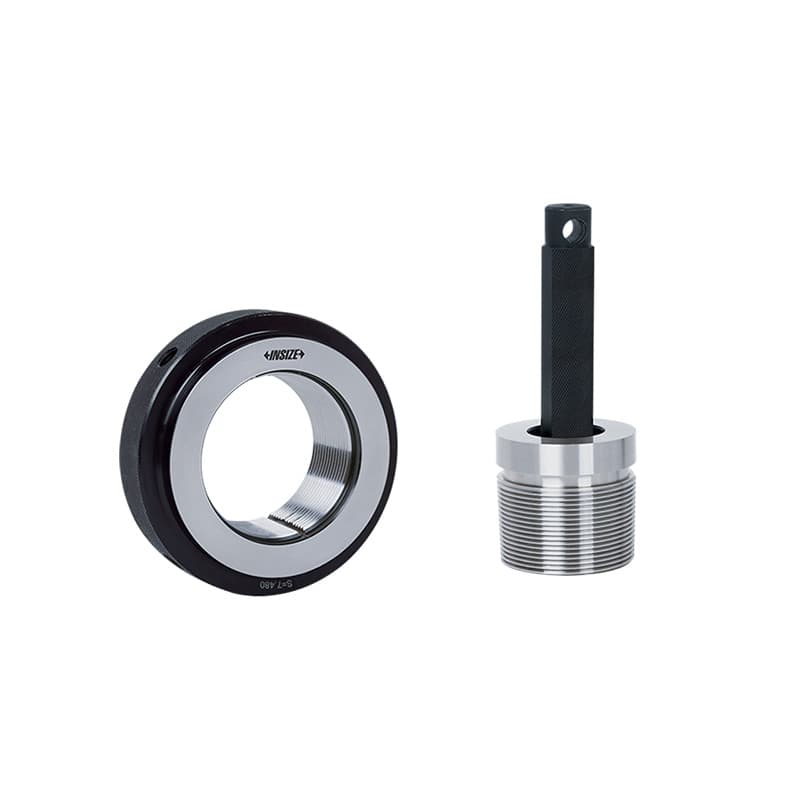
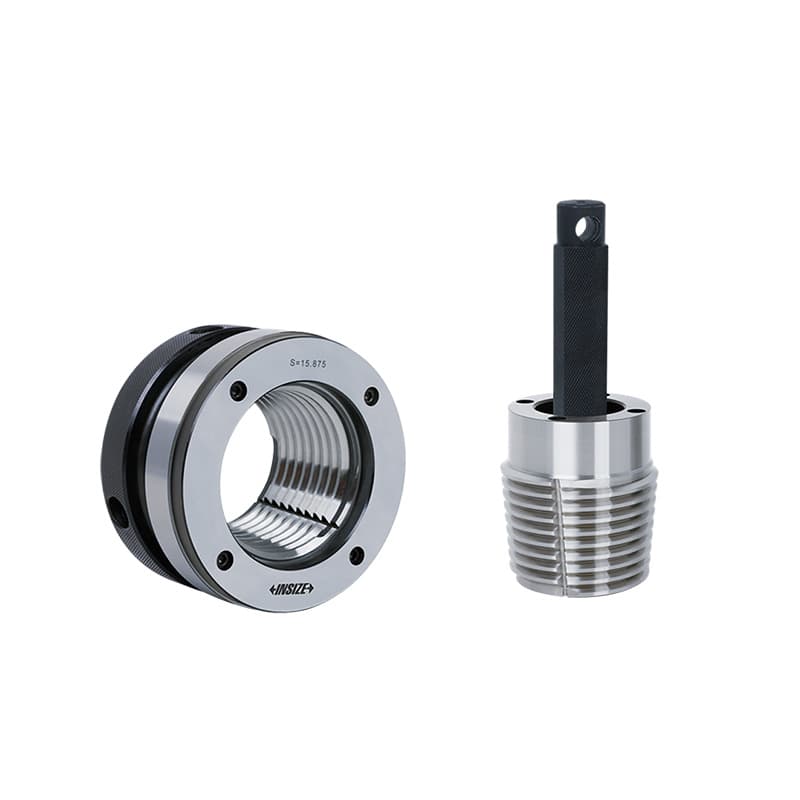
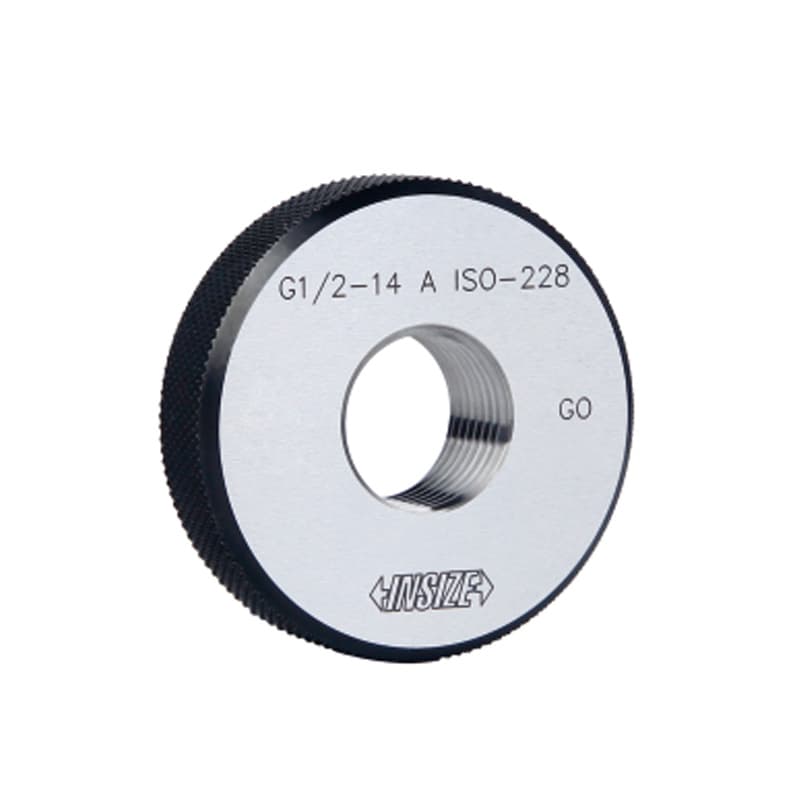
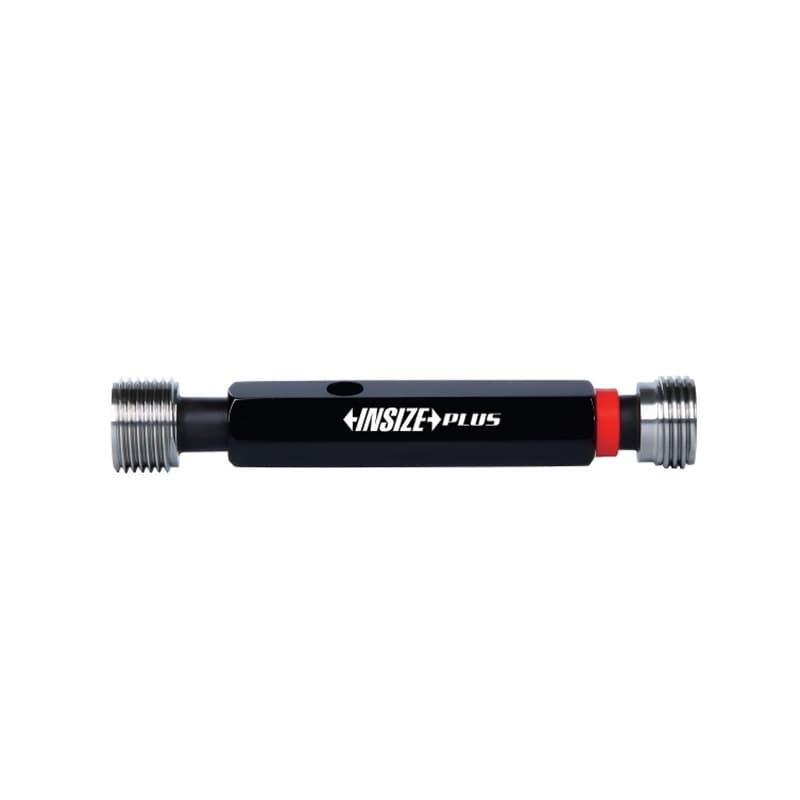
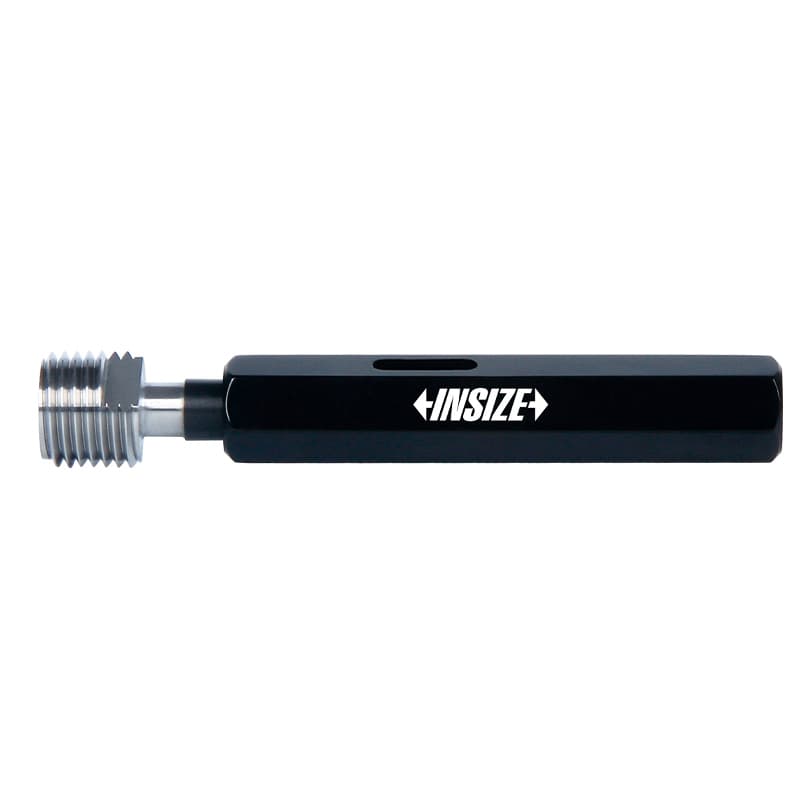
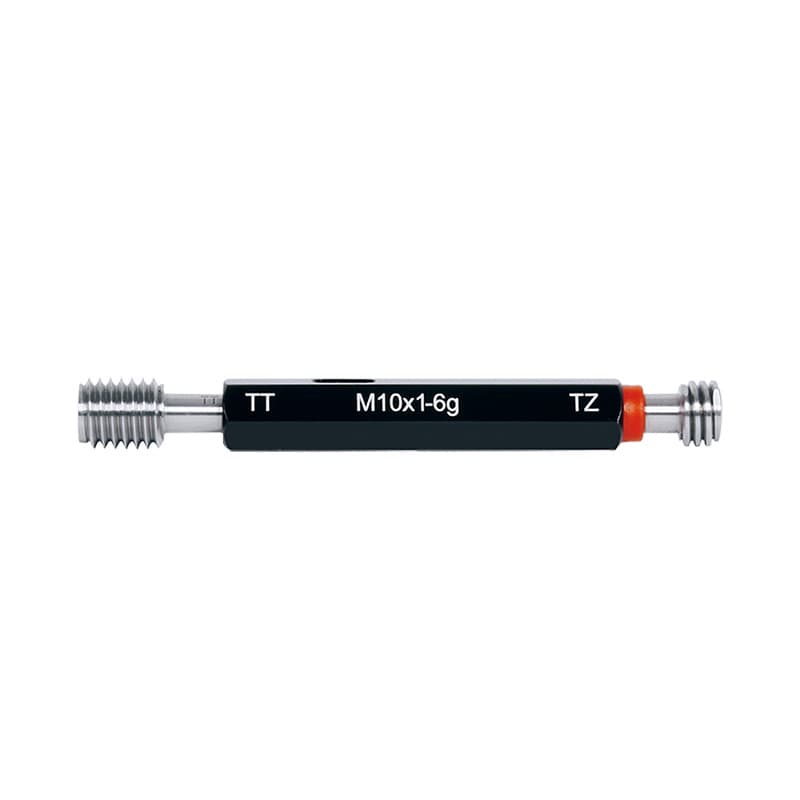
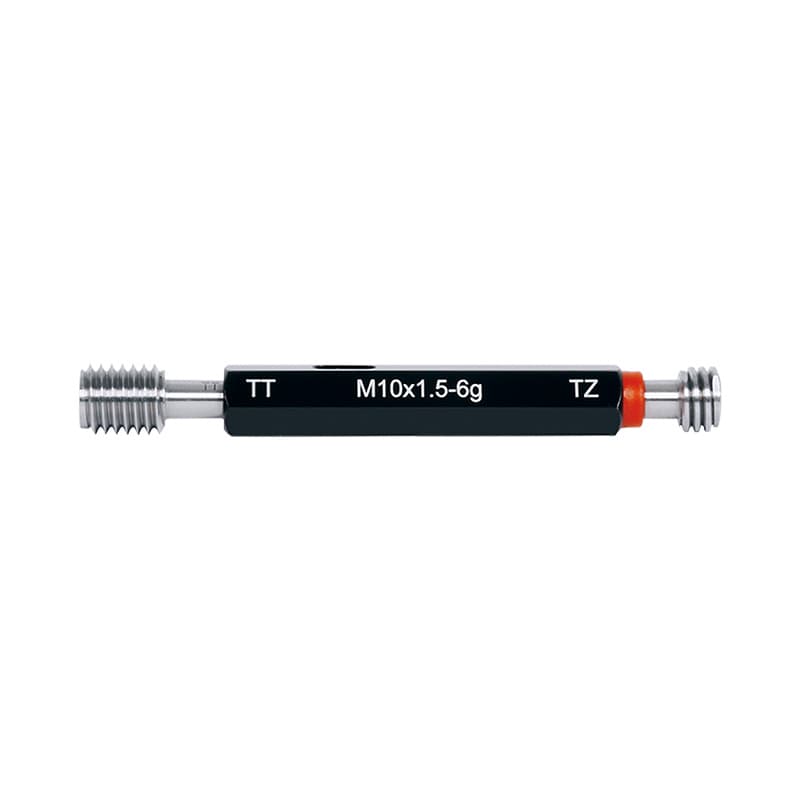
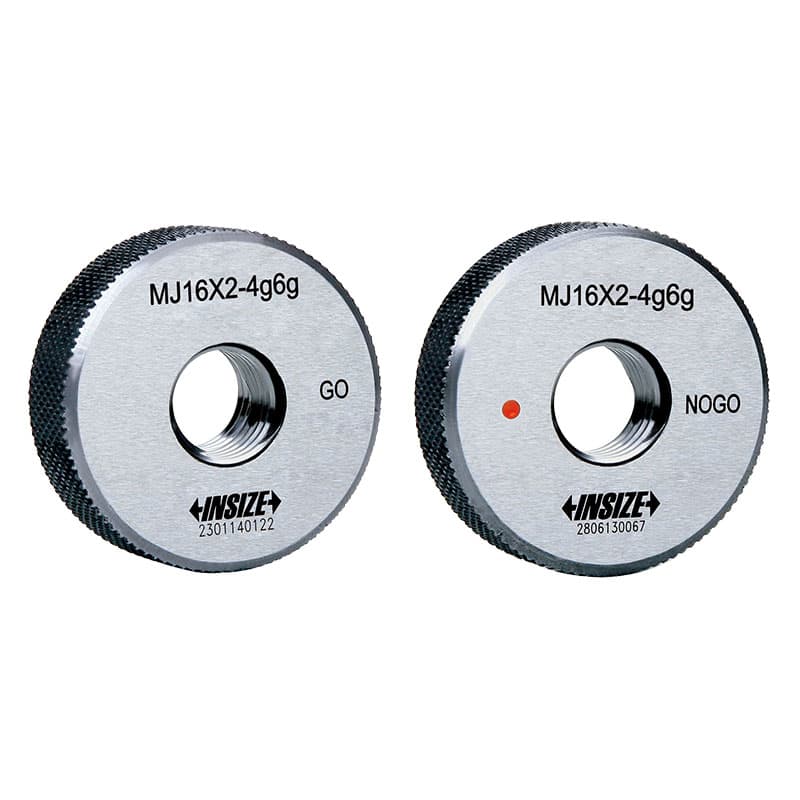
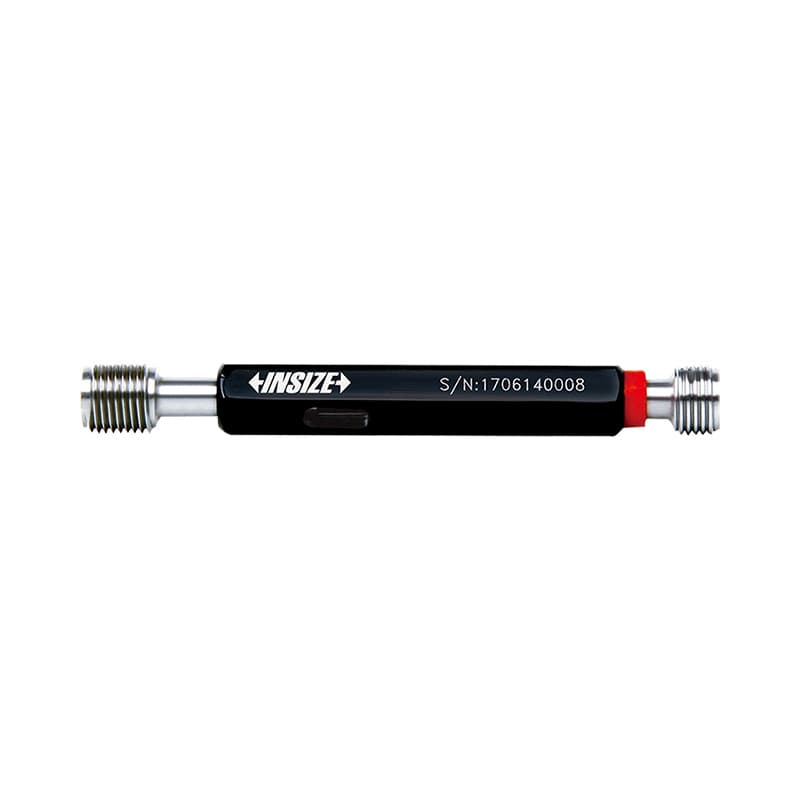
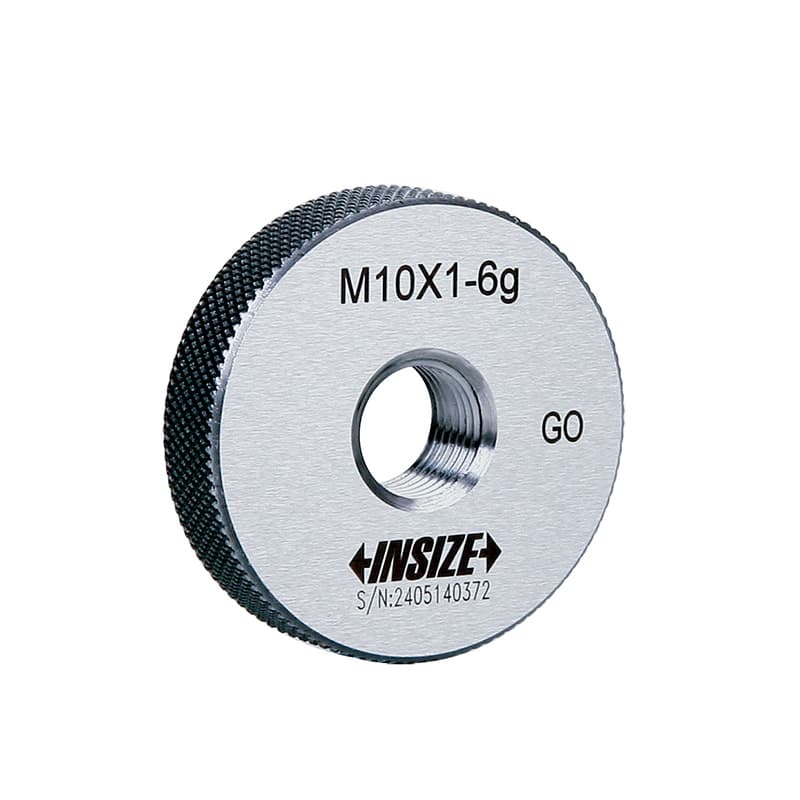
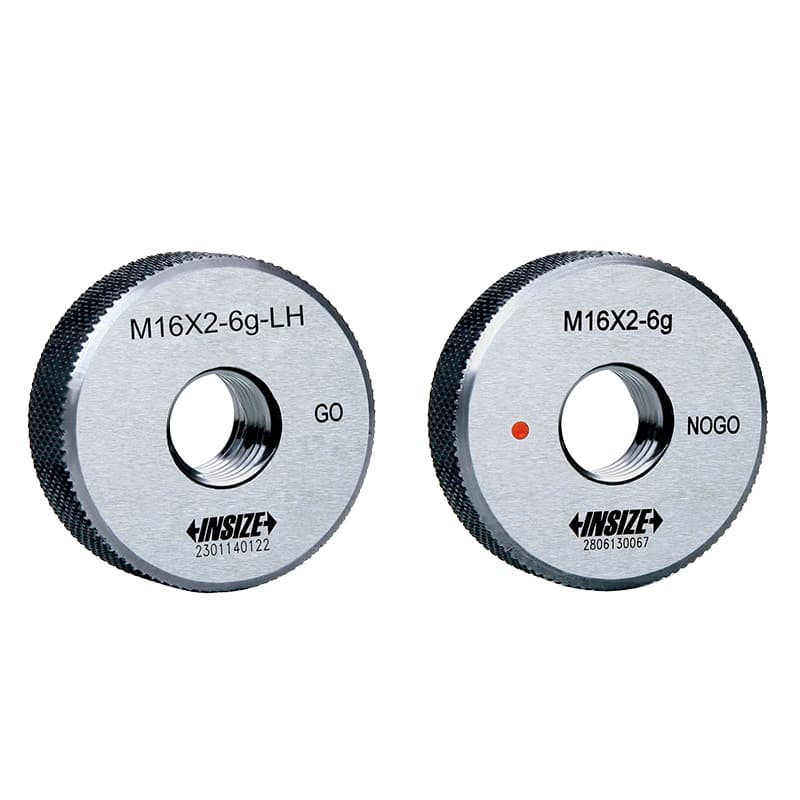
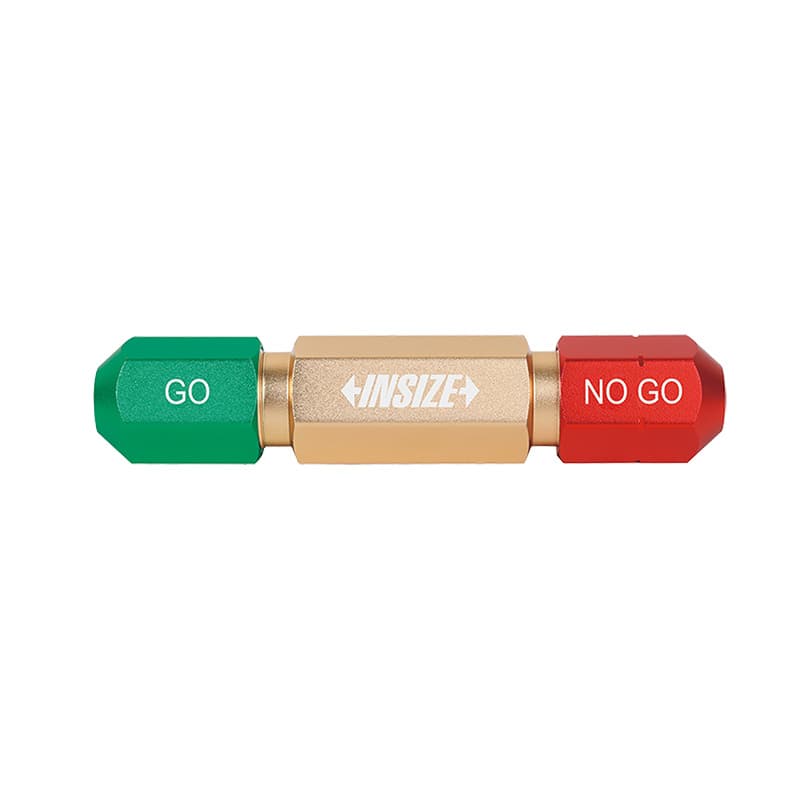
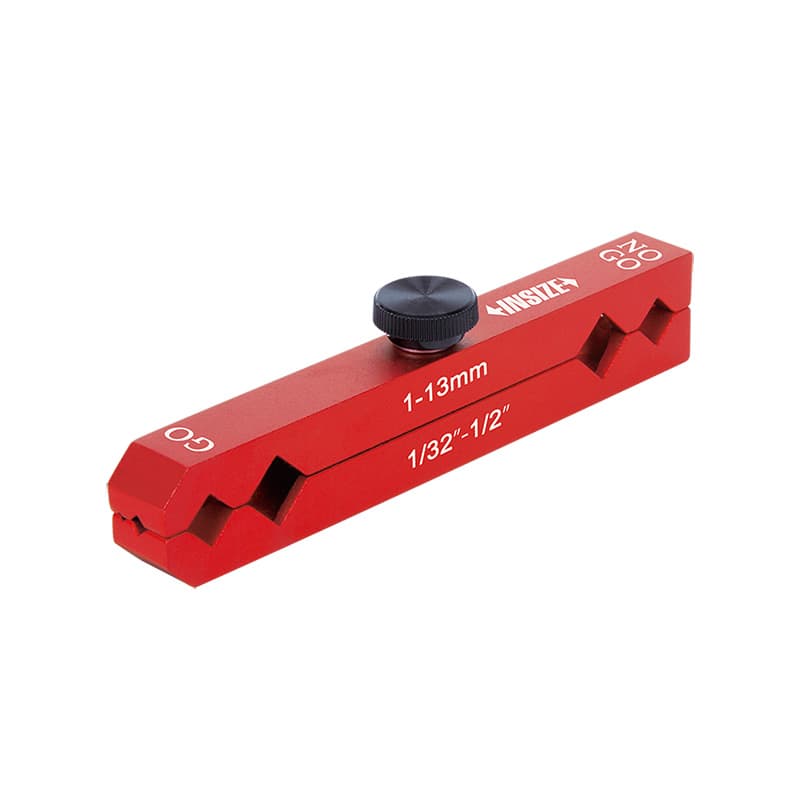
گیج های حلقه نخ متریک اینسایز مدل 4631
قیمت ثبت نشده
ناموجود ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
 ناموجود
۶۰ از ۱۳۸ محصول نمایش داده شده
در بازرسی قطعات صنعتی، همیشه لازم نیست اندازه را با عددی روی نمایشگر بخوانیم. گاهی پرسش اصلی این است که قطر سوراخ در محدودهٔ مجاز قرار دارد یا نه، پیچ با رزوهٔ موردنظر سازگار است یا خیر، یا دستگاه اندازهگیری پیش از شروع کار درست تنظیم شده است؟ گیج اندازهگیری و کنترل برای پاسخ سریع و تکرارپذیر به چنین پرسشهایی به کار میرود. در این گروه از ابزارهای اینسایز، خانوادههای گوناگونی مانند گیج بلوک، پین گیج، گیج سادهٔ پلاگ و رینگی، گیج رزوه، رینگ تنظیم، گوی اندازهگیری و ابزار سنجش رزوه کنار یکدیگر قرار گرفتهاند. این ابزارها هممعنی نیستند و هرکدام هندسه، روش تماس، معیار پذیرش و کاربرد مخصوص خود را دارند؛ بنابراین انتخاب درست از شناخت نیاز اندازهگیری آغاز میشود، نه از انتخاب صرفاً ارزانترین یا پرفروشترین مدل.
گیج در معنای عمومی، وسیلهای با اندازه یا شکل مرجع است که برای مقایسه، تنظیم، کنترل یا ارزیابی یک ویژگی هندسی استفاده میشود. برخلاف کولیس و میکرومتر که معمولاً مقدار اندازهگیریشده را به شکل عدد نشان میدهند، بسیاری از گیجهای کنترلی پاسخ «قبول یا رد» میدهند. اپراتور با روش مشخصی قطعه را با گیج میسنجد و تعیین میکند ویژگی مورد نظر در محدودهٔ تعریفشده هست یا نیست. گیج میتواند یک مقدار اسمی، حد بالا و پایین، شکل رزوه، قطر سوراخ، عرض شیار، اندازهٔ مرجع یا وضعیت یک دستگاه را کنترل کند.
در تولید انبوه، بازرسی ورودی و کنترل حین فرایند، این روش مزیت مهمی دارد: تصمیمگیری سریع است و وابستگی نتیجه به مهارت خواندن مقیاس کمتر میشود. اگر تعداد زیادی قطعه باید با یک معیار ثابت کنترل شوند، گیج حدی میتواند زمان بازرسی را کاهش دهد و اختلاف برداشت میان اپراتورها را کم کند. اما نتیجهٔ «قبول» بهتنهایی عدد واقعی قطعه را نمیگوید. اگر لازم باشد مقدار انحراف، روند تغییر ابزار برش یا دادهٔ آماری فرایند ثبت شود، ابزار اندازهگیری مستقیم مانند میکرومتر، کولیس، بورگیج یا دستگاه اندازهگیری مناسبتر است. بسیاری از خطوط تولید هر دو رویکرد را در کنار هم دارند: گیج برای کنترل سریع همه یا بخشی از تولید و ابزار عددخوان برای تحلیل، تنظیم و رسیدگی به قطعات مرزی.
واژهٔ «گیج» در بازار ایران برای ابزارهای متفاوتی استفاده میشود. مثلاً گیج رزوه، گیج بلوک و پین گیج از نظر عملکرد یکی نیستند؛ حتی دو ابزار با نام عمومی گیج ممکن است یکی برای کنترل سوراخ و دیگری برای تنظیم وسیلهٔ اندازهگیری طراحی شده باشد. عنوان انگلیسی کاتالوگ، کد محصول، نقشهٔ قطعه و مشخصات درجشده روی خود گیج باید همراه با نام فارسی بررسی شود. در این صفحه خانوادهها معرفی میشوند تا مسیر انتخاب روشن شود؛ برای جزئیات هر خانواده میتوان به زیردستهٔ مربوط رفت.
سه هدف را باید از هم جدا کرد. نخست، اندازهگیری مستقیم است؛ ابزار عددی به کاربر میگوید اندازهٔ مشاهدهشده تقریباً چه مقداری است. دوم، کنترل حدی است؛ گیج با حدود از پیش تعریفشده مشخص میکند قطعه از نظر یک ویژگی در محدودهٔ مجاز هست یا خیر. سوم، تنظیم یا صحهگذاری ابزار اندازهگیری است؛ در اینجا قطعهٔ مرجع یا گیج بلوک برای بررسی صفر، مقایسه یا تنظیم ابزار به کار میرود. یک ابزار ممکن است در بعضی کاربردها نقش مقایسهای داشته باشد، اما نباید بدون مستندات آن را همزمان جایگزین هر سه روش دانست.
برای نمونه، پین گیج میتواند با آزمون چند قطر، اندازهٔ تقریبی سوراخ یا عبورپذیری آن را ارزیابی کند؛ ولی مجموعهٔ پین، دستگاه نمایش عددی نیست. گیج رزوهٔ برو/نرو وضعیت انطباق رزوه با حدود طراحیشده را کنترل میکند؛ اما مقدار قطر گام واقعی را گزارش نمیدهد. در مقابل، سیمهای اندازهگیری رزوه یا میکرومتر مخصوص رزوه ممکن است برای سنجش یک پارامتر عددی به کار روند، مشروط بر اینکه روش، نیرو، هندسهٔ تماس و محاسبه طبق دستورالعمل باشد. شناخت این تفاوت از خرید محصولی جلوگیری میکند که دقیق ساخته شده اما برای پرسش فنی شما پاسخ مناسبی ندارد.
«دقت» نیز یک واژهٔ ساده و یکسان برای همهٔ گیجها نیست. در گیجهای حدی، تلرانس ساخت و اندازهٔ واقعی گیج نسبت به حد طراحی اهمیت دارد. در گیج بلوک، کلاس یا درجهٔ کالیبراسیون و خطای مجاز مطرح است. در پین گیج، قطر واقعی و تغییر اندازه در طول پین باید با کاربرد تطبیق کند. برای رزوه، کلاس تلرانس و استاندارد رزوه تعیین میکنند کدام گیج لازم است. بنابراین عدد درجشده در نام محصول را بهتنهایی شاخص کیفیت نگیرید؛ مشخصات سازنده و نیاز بازرسی را مقایسه کنید.
گیج بلوک که در فارسی «بلوک گیج»، «گیج بلوک» و گاهی «بلوک سنجه» نیز گفته میشود، یک مرجع طول با دو سطح اندازهگیری تخت و پرداختشده است. بلوکها در اندازههای مشخص عرضه میشوند و در برخی مجموعهها میتوان چند بلوک را با روش مناسب به هم چسباند یا اصطلاحاً ترکیب کرد تا طول مرجع مورد نیاز ساخته شود. این کار نیازمند سطح تمیز، روش صحیح تماس و کاهش تعداد بلوکها تا حد امکان است؛ چون خطاها و عدم قطعیت هر سطح تماس در نتیجه نقش دارند. گیج بلوک برای تنظیم و بررسی ابزارهایی مانند میکرومتر، کولیس یا ارتفاعسنج و نیز کاربردهای اندازهشناسی استفاده میشود؛ ولی روش استفاده باید با کلاس و گواهی همان مجموعه هماهنگ باشد.
هنگام انتخاب مجموعهٔ گیج بلوک، فقط تعداد قطعات را مقایسه نکنید. دامنهٔ اندازهها، افزایشی که بین اندازهها فراهم میشود، سیستم واحد، جنس بلوک، کلاس/درجه، گواهی کالیبراسیون، محفظه و متعلقات مهماند. مجموعهای با تعداد زیاد بلوک الزاماً برای نیاز شما بهینه نیست؛ اگر اندازههای پرکاربرد در ترکیب مجموعه قابل ساخت نباشند، هزینهٔ بیشتر کمکی نمیکند. برعکس، برای آزمایشگاه یا کاربری که اندازههای متنوعی را باید بسازد، مجموعهٔ محدود ممکن است نیاز به ترکیبهای متعدد یا تهیهٔ قطعات تکی ایجاد کند. انتخاب میان فولادی، سرامیکی یا جنسهای دیگر باید با شرایط محیط، سایش، مغناطیسپذیری مورد نیاز و سیاست آزمایشگاه سنجیده شود؛ خواص هر جنس را از دیتاشیت همان مدل بررسی کنید.
مجموعهٔ گیج بلوک تنها یک جعبه از قطعات نیست. گیره، نگهدارنده، پایه و متعلقات میتوانند برای کاربردهای خاص ضروری باشند. وجود متعلقات را از روی عکس حدس نزنید و اقلام همراه کد محصول را بررسی کنید. اگر مجموعه برای کالیبراسیون رسمی استفاده میشود، وضعیت گواهی، قابلیت ردیابی، تاریخ کالیبراسیون، دامنه و نتایج واقعی را با مسئول کیفیت روشن کنید. گواهی سازنده و گواهی آزمایشگاه ثالث یکسان نیستند و الزامات سازمان شما ممکن است نوع خاصی از گواهی را طلب کند.
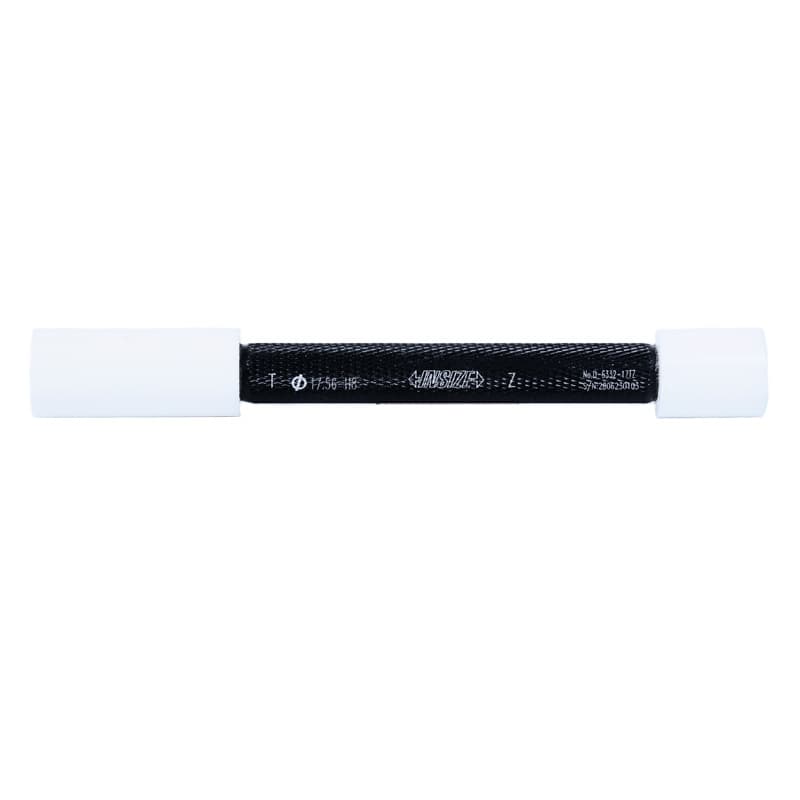
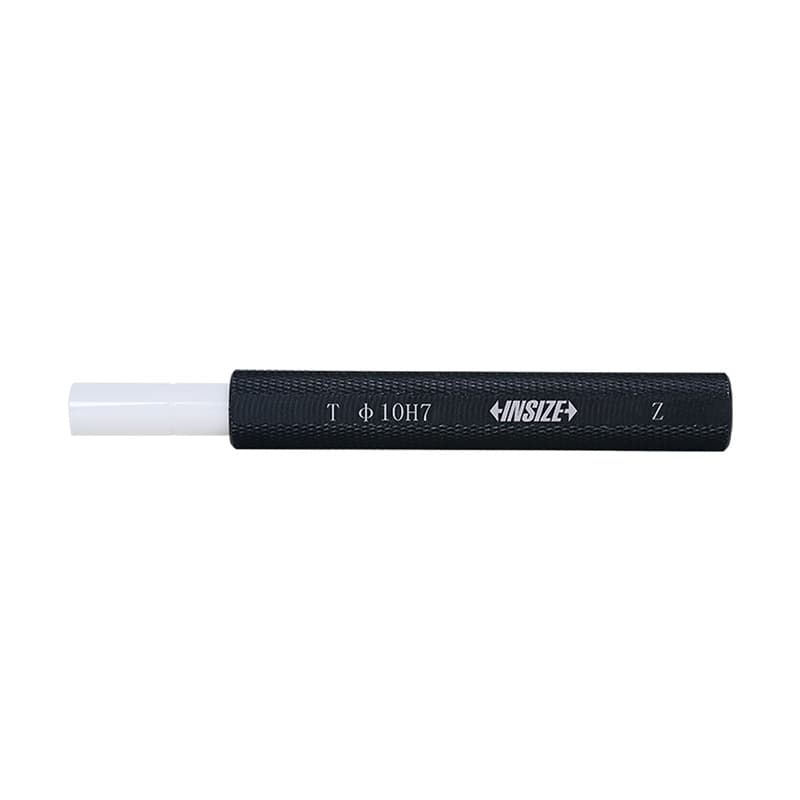
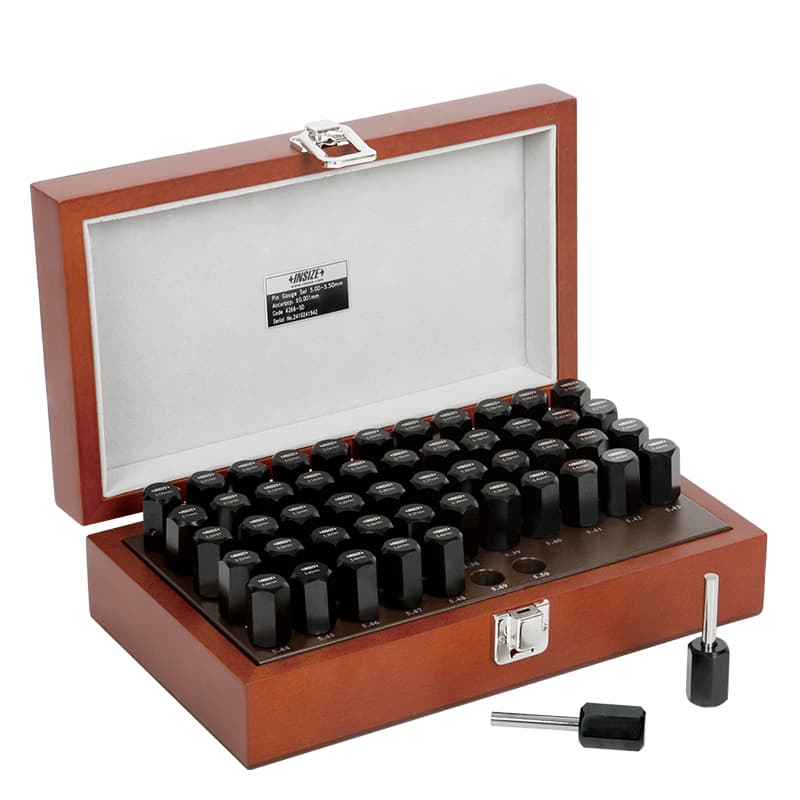
پین گیج، میلهای دقیق و استوانهای است که برای مقایسهٔ قطر داخلی، شیار یا سوراخ کوچک استفاده میشود. مجموعهٔ پین گیج معمولاً دامنهای از قطرها را با فاصلهٔ اندازهای تعریفشده در اختیار اپراتور میگذارد. کاربر پین مناسب را بدون فشار و با روش تعیینشده وارد سوراخ میکند و از عبور، گیرکردن یا لقی نتیجه میگیرد. در بازار، عبارتهای «پین گیج»، «پین گیج اندازهگیری سوراخ» و گاه «میلهٔ گیج» دیده میشود. عنوان دقیق کالا باید به شکل، قطر، درجه، گام مجموعه و استاندارد مربوط اشاره کند تا با پین定位، پین مونتاژی یا قطعات صنعتی مشابه اشتباه نشود.
برای انتخاب پین گیج، ابتدا مشخص کنید هدف پیدا کردن اندازهٔ سوراخ است یا فقط کنترل عبور در دو حد. در کاربرد حدی، حدود بالا و پایین نقشه راهنمای انتخاب پینهای GO و NO-GO خواهد بود؛ در کاربرد مقایسهای باید روش تبدیل نتیجه به اندازه و محدودیتهای آن روشن باشد. سپس کوچکترین و بزرگترین قطر مورد نیاز، گام اندازهها، جنس، تعداد پینها، نوع نگهداری و امکان تهیهٔ پین تکی را بررسی کنید. پینهایی با گام درشت ممکن است برای یافتن تقریبی قطر کافی باشند اما برای تشخیص تغییر کوچک در فرایند مناسب نباشند. پینهایی با گام ریزتر انتخاب بیشتری میدهند، اما کاربر همچنان باید حد مجاز و روش آزمون را بشناسد.
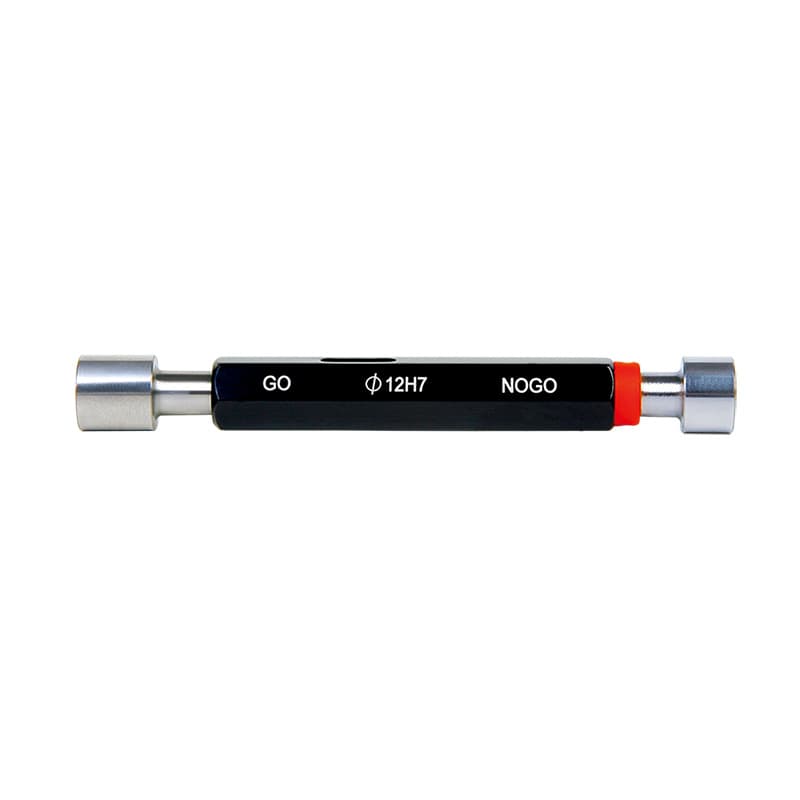
گیج پلاگ ساده ممکن است برای کنترل قطر داخلی در یک اندازه یا چند حد طراحی شده باشد. گونههای پلاگ یکطرفه و دوطرفه یا فرمهای خاص، بسته به استاندارد و سازنده، تفاوت دارند. گیج «برو» و «نرو» را بر اساس دستورالعمل صحیح وارد کنید؛ فشار دادن اجباری ابزار، چرخاندن نامناسب یا استفاده بهعنوان اهرم میتواند قطعه و گیج را آسیب بزند و نتیجه را بیاعتبار کند. یک گیج پلاگ استاندارد را بهجای هر پین گیج یا هر بورگیج فرض نکنید. برای سوراخهای عمیق، شیارهای دارای انحراف، فرم غیرگرد، چندقطری یا نیازمند گزارش عددی، ابزار دیگری ممکن است لازم باشد.
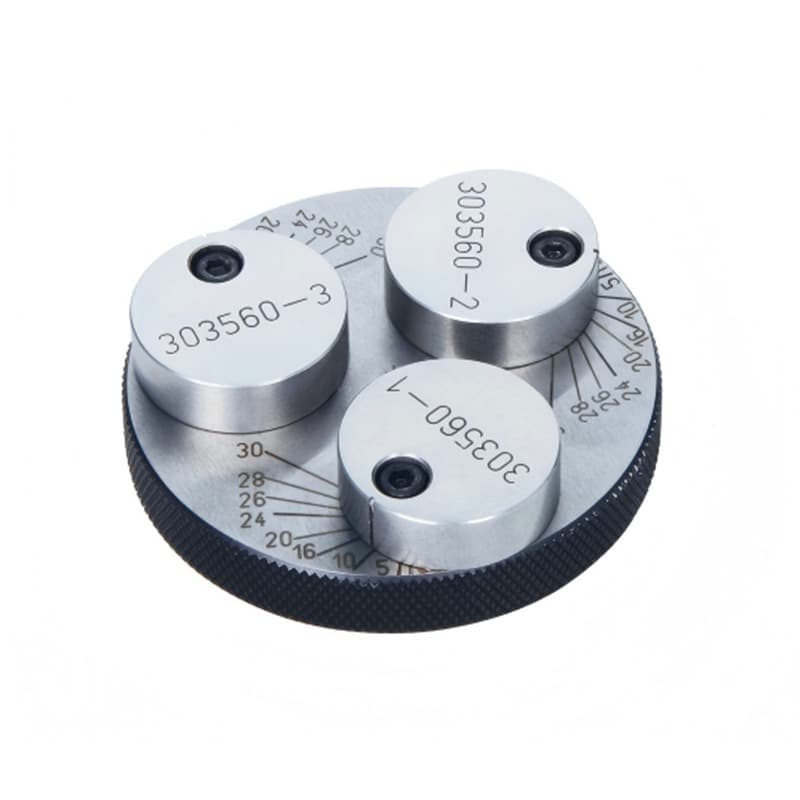
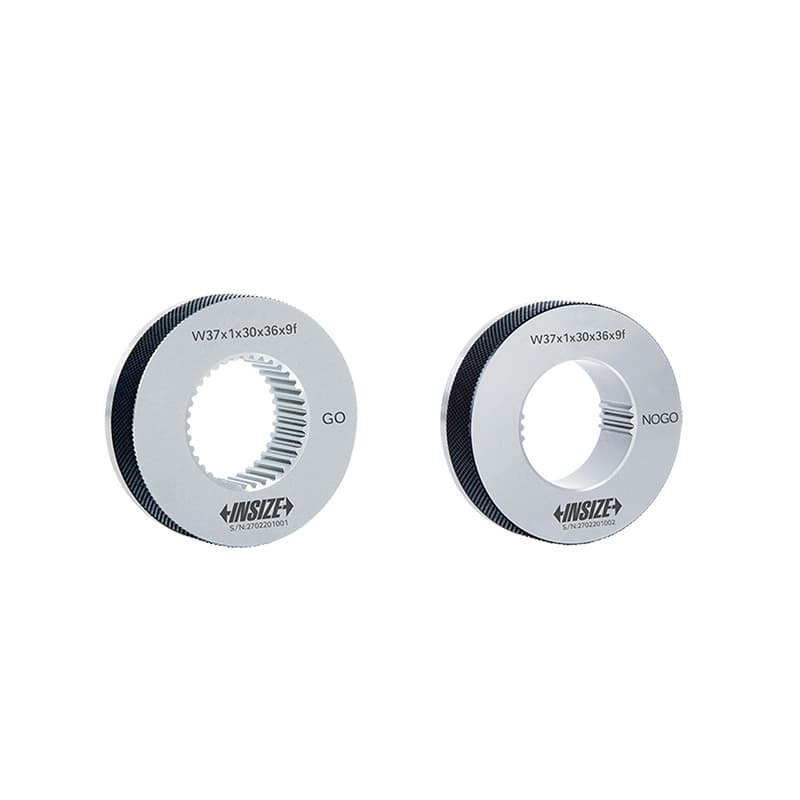
شباهت ظاهری حلقهها گمراهکننده است. «رینگ تنظیم» میتواند بهعنوان مرجع قطر برای تنظیم یا صفرکردن یک ابزار سنجش داخلی استفاده شود. «گیج رینگی ساده» برای کنترل یک قطر خارجی یا هندسهٔ مشخص به کار میرود. «رینگ گیج رزوه» دارای رزوهٔ داخلی ساختهشده برای بازرسی رزوهٔ خارجی است و با رینگ صاف تفاوت عملکردی دارد. از طرف دیگر، بعضی مجموعهها شامل رینگهای تنظیم یا حلقههای مرجع کنار ابزارند. قبل از خرید از روی نام کوتاه یا شکل محصول، کد، توضیح سازنده، قطر، نوع سطح، استاندارد و کاربرد را بخوانید.
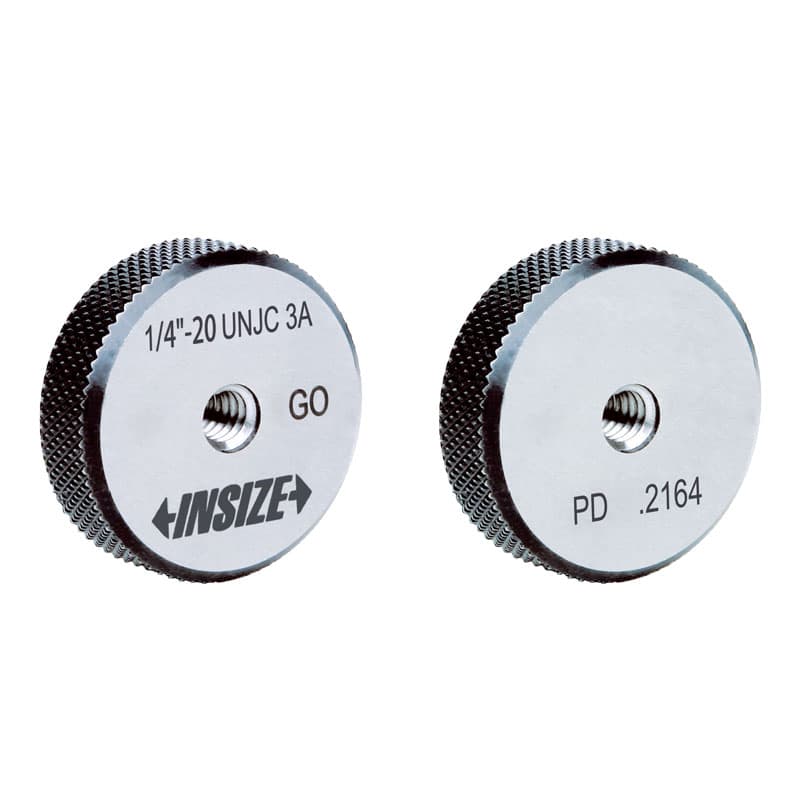
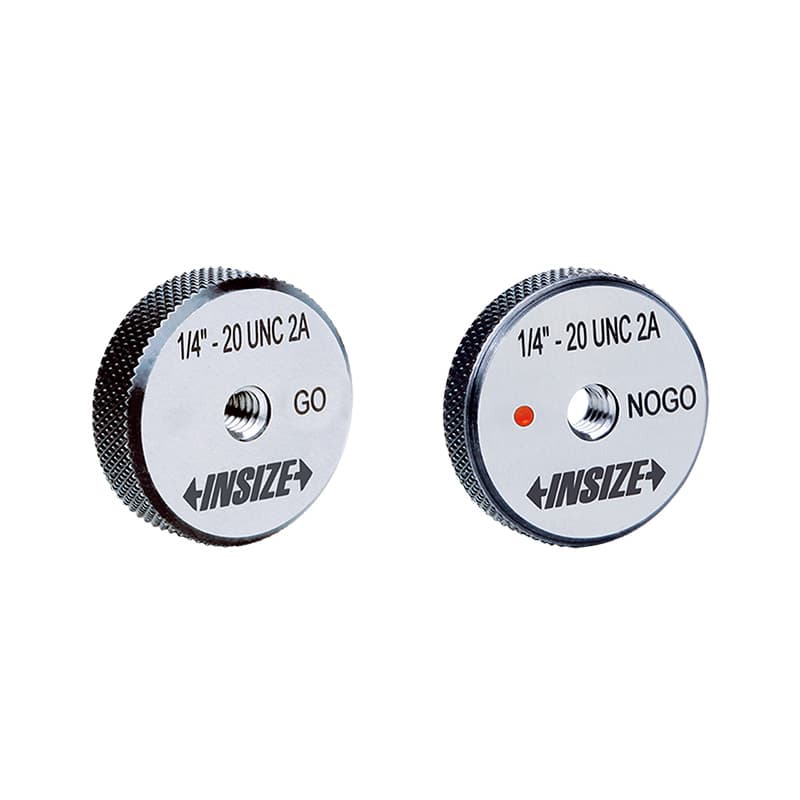
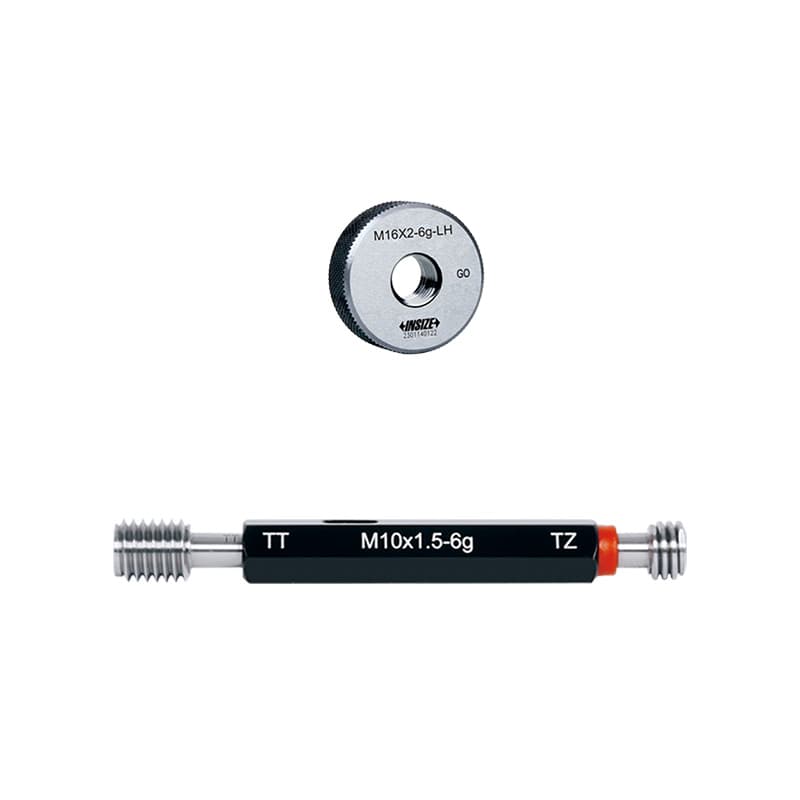
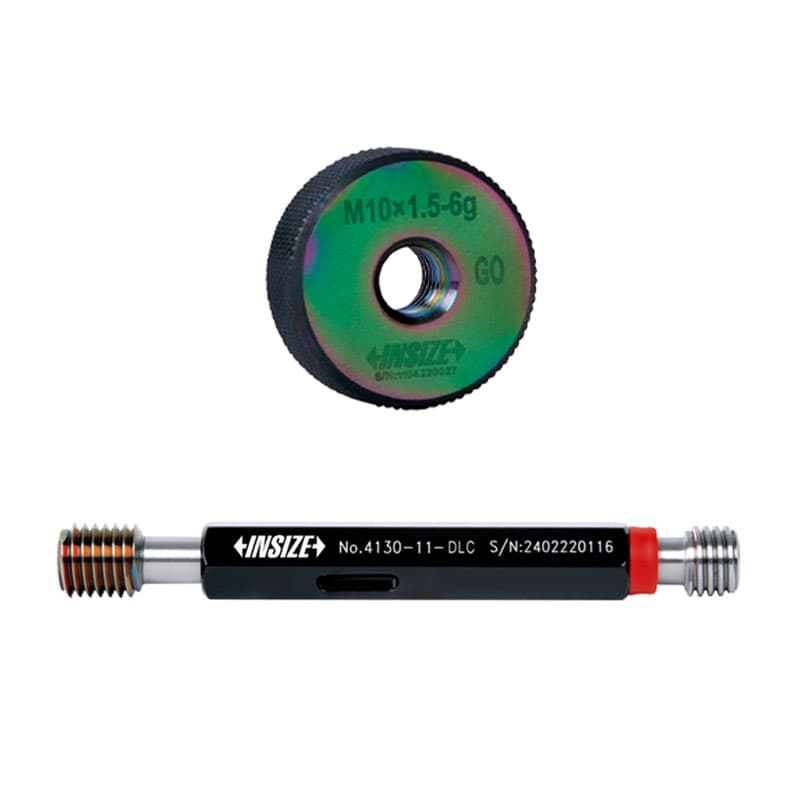
در کنترل رزوهٔ خارجی، گیج رینگی رزوه معمولاً با مفهوم برو/نرو و حدود تلرانس مرتبط است. نوع رزوه ممکن است متریک، اینچی یا بر پایهٔ استانداردهای لولهای و صنعتی دیگری باشد. یک رینگ گیج برای رزوهٔ M با گام مشخص را نمیتوان برای رزوهٔ همقطر با گام متفاوت به کار برد. حتی یکسان بودن قطر اسمی به معنی یکسان بودن فرم دندانه یا کلاس نیست. نام کامل رزوه، مانند استاندارد، قطر اسمی، گام و کلاس تلرانس، باید از نقشه یا مشخصات فنی استخراج شود؛ نامهایی مثل «رینگ گیج ۱۰» برای خرید ایمن کافی نیستند.
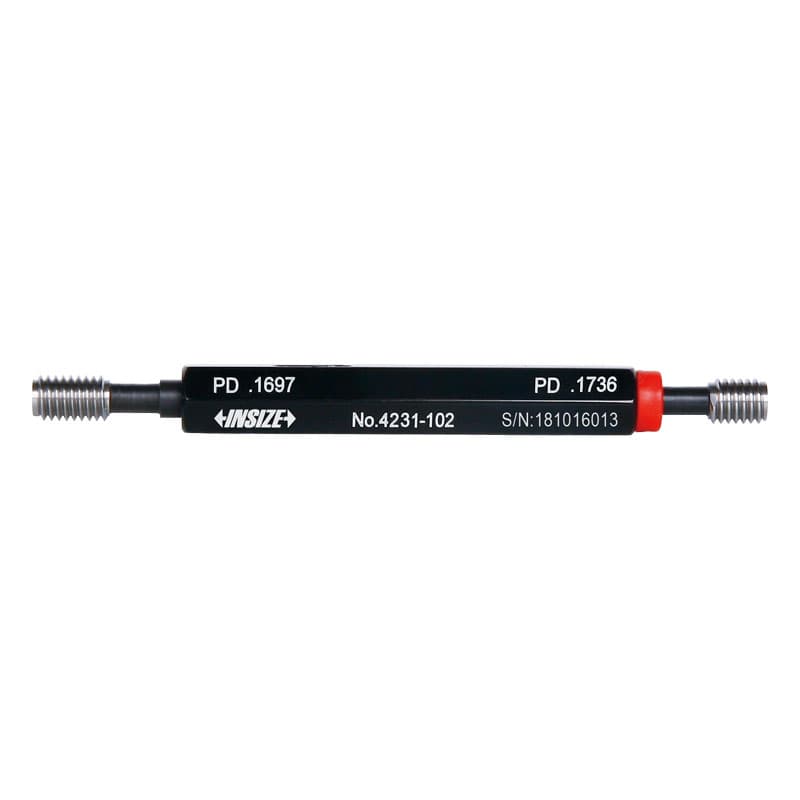
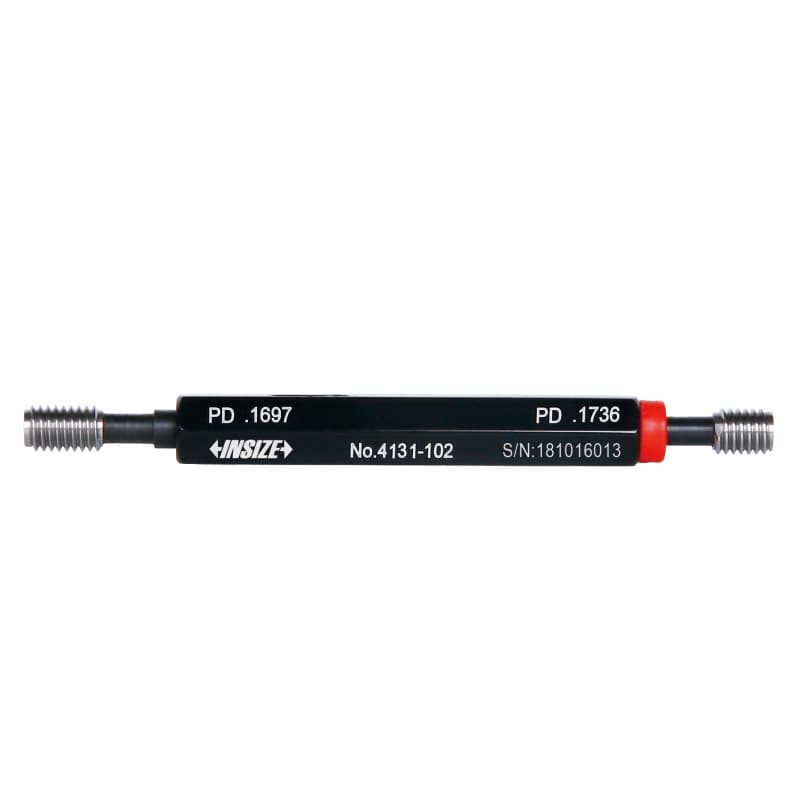
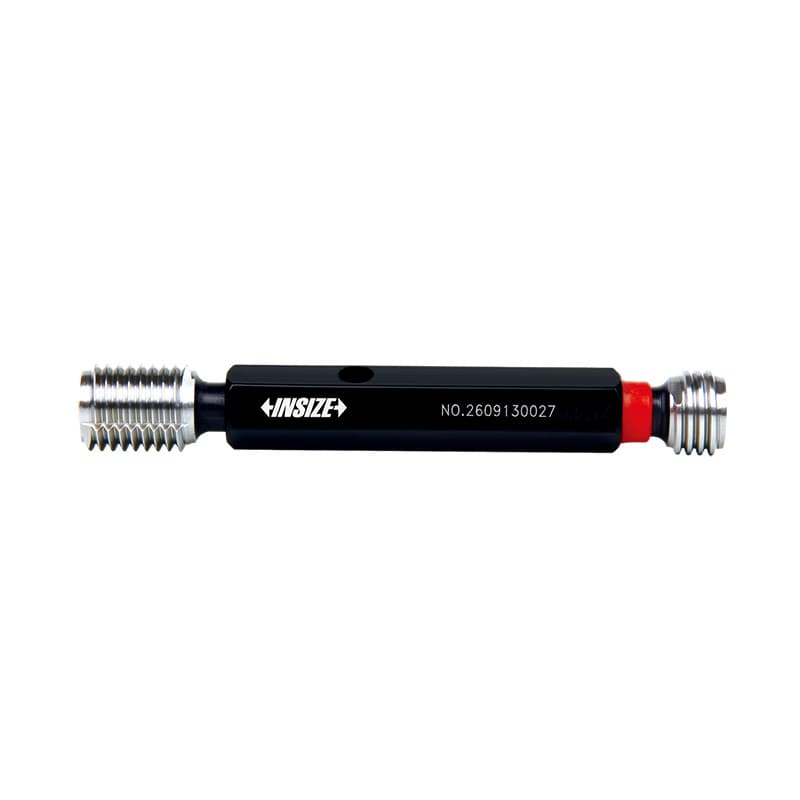
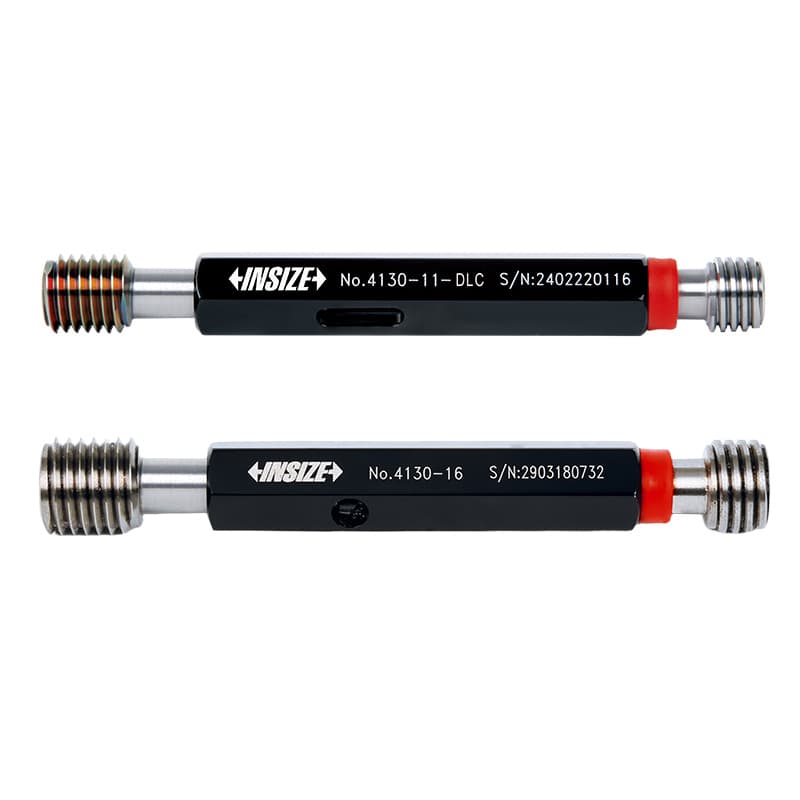
پلاگ گیج رزوه برای کنترل رزوهٔ داخلی و رینگ گیج رزوه برای کنترل رزوهٔ خارجی استفاده میشود. بسیاری از مجموعههای کنترلی دارای سمت یا عضو «برو» و «نرو» هستند. تفسیر دقیق پذیرش، میزان درگیری، تعداد دور مجاز، اثر طول رزوه و شرایط قطعه به استاندارد، کلاس، نوع اتصال و روش بازرسی وابسته است. قاعدهٔ سادهٔ «یکی باید برود و دیگری نباید» خلاصهای آموزشی است، نه مجوز برای نادیدهگرفتن دستورالعمل. روش آزمون را مطابق سندی که طراحی یا نظام کیفیت تعیین کرده انجام دهید و از اعمال گشتاور یا نیروی نامتعارف بپرهیزید.
برای سفارش، این دادهها را از نقشه بردارید: نوع رزوه و استاندارد مرجع، قطر اسمی، گام یا تعداد دندانه، داخلی یا خارجی بودن رزوه، کلاس تلرانس، طول یا شکل مؤثر در صورت اهمیت، جهت رزوه اگر چپگرد است، و نوع کنترل مورد نیاز. در رزوههای لولهای، مخروطی یا رزوههای اختصاصی، قطر و گام تنها کافی نیست؛ فرم، زاویه، مخروطیت و معیار گیج میتواند متفاوت باشد. اگر کاربر فقط نمونهٔ قطعه را دارد و نقشه در دسترس نیست، پیش از سفارش از مهندس طراحی، آزمایشگاه اندازهشناسی یا سازندهٔ گیج کمک بگیرد تا از انتخاب عضو اشتباه جلوگیری شود.
برای رزوههای API نیز خانوادهٔ جداگانهای در این فروشگاه دیده میشود. API یک برچسب عمومی برای هر رزوهٔ صنعتی نیست؛ باید نوع اتصال و استاندارد مشخص شود. گیج رزوهٔ معمول متریک را نمیتوان جایگزین گیج API کرد و برعکس. در بازرسی اتصالاتی که پیامد ایمنی یا نشتی دارند، تأیید مدل بر پایهٔ استاندارد و مدارک مورد نیاز سازمان اهمیت ویژه دارد. در صورت نیاز، تفاوت گیجهای کاری، مرجع و بازرسی و سیاست کالیبراسیون را پیش از خرید روشن کنید.
در برخی فرایندها تنها قبولی رزوه کافی نیست و باید قطر گام، قطر خارجی یا پارامتر دیگری بهصورت عددی اندازهگیری شود. در این حالت از ابزارهای ویژهٔ اندازهگیری رزوه استفاده میشود؛ نمونههایی از خانوادههای عمومی این حوزه میتوانند شامل روش سیمها یا ابزارهای تماسدار تخصصی باشند، اما نوع دقیق موجود را باید در کاتالوگ مدل بررسی کرد. ابزار اندازهگیری رزوه با گیج برو/نرو جایگزین مستقیم هم نیست: اولی برای بهدستآوردن مقدار یا بررسی ابعادی است، دومی انطباق حدی را میسنجد. هر روش محدودیت، نیروی تماس، هندسهٔ مرجع و عدم قطعیت خودش را دارد.
برای برنامهریزی بازرسی، از ابتدا مشخص کنید قطعه در چه مرحلهای کنترل میشود. برای کنترل سریع تولید شاید گیج عملکردی یا برو/نرو کافی باشد، اما هنگام عیبیابی ابزار برش، تحلیل قابلیت فرایند یا تصمیمگیری دربارهٔ قطعهٔ مرزی، اندازهگیری عددی و ثبت نتایج ممکن است لازم شود. خرید ابزار پیش از تعریف معیار پذیرش باعث میشود واحد کنترل کیفیت ابزار نامناسب تهیه کند یا دو اپراتور نتایج متفاوت گزارش دهند. یک دستورالعمل یکصفحهای شامل شناسهٔ گیج، قطعهٔ مرجع، روش تمیزکاری، شرایط تماس، معیار پذیرش و واکنش به نتیجهٔ مرزی میتواند از این خطاها پیشگیری کند.
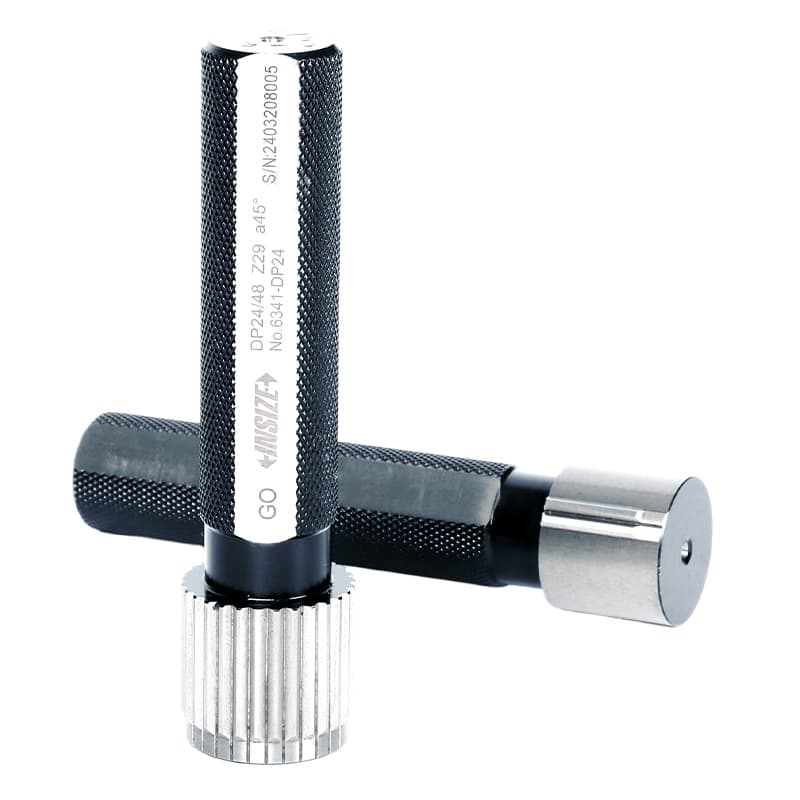
گیج اسپلاین برای کنترل فرم و اندازهٔ دندانههای شفت یا سوراخ اسپلاین طراحی میشود. اسپلاین با رزوه یکی نیست و تعداد دندانه، فرم دندانه، قطرهای مؤثر، استاندارد و روش درگیری در آن اهمیت دارند. یک پلاگ یا رینگ اسپلاین باید با نقشه و کلاس مورد نیاز سازگار باشد؛ محصولی که صرفاً قطر خارجی مشابه دارد ممکن است تعداد دندانه یا شکل تماس متفاوت داشته باشد. برای قطعات با ارزش بالا یا کاربرد انتقال گشتاور، تعیین مشخصات از نقشهٔ مهندسی و تأیید فنی قبل از خرید ضروری است.
گوی اندازهگیری میتواند بهعنوان عنصر تماس، مرجع یا بخشی از یک آرایش اندازهگیری دقیق به کار رود. قطر گوی، گردی، جنس، پرداخت سطح، نحوهٔ نگهداری و کاربرد آن روی نتیجه اثر میگذارد. گوی اندازهگیری را با بلبرینگ، ساچمهٔ عمومی یا قطعهٔ تزئینی کروی یکی ندانید؛ آنچه اهمیت دارد تلرانس و مشخصات اندازهشناسی اعلامشده برای مدل است. اگر گوی برای تماس با سطح حساس، قطعهٔ نرم یا مادهٔ خاص به کار میرود، سازگاری جنس و امکان ایجاد خراش یا تغییر شکل را نیز بسنجید.
گروه گیجهای تخصصی و کنترلی ممکن است ابزارهایی را در بر بگیرد که در دستههای عمومی جا نمیگیرند. برای چنین محصولی تصویر بهتنهایی معیار مناسبی نیست. صفحهٔ مدل را از نظر نام دقیق، کد، شرح سازنده، دامنهٔ اندازه، اجزای همراه و کاربرد مطالعه کنید. اگر عنوان فروشگاهی کلی است، کد محصول را در فهرست رسمی جستوجو کنید. در کنار آن، گیج کنترل کولیس خانوادهٔ جداگانهای است و باید با نوع کولیس و روش بازرسی همان مدل تطبیق داده شود. وجود دستههای جداگانهٔ «گیجهای ساده»، «گیج رزوه API» یا «گیج کنترل عملکرد رزوه» هم نشان میدهد همهٔ اقلام این گروه را نباید زیر عنوان کلی «گیج اندازهگیری» به یک شیوه ارزیابی کرد.
پیش از افزودن کالا به سبد، اطلاعات مورد نیاز را از نقشهٔ قطعه یا دستورالعمل کنترل کنار هم بگذارید. برای کنترل قطر، حدود بالا و پایین یا اندازهٔ اسمی و تلرانس را ثبت کنید. برای رزوه، استاندارد، قطر اسمی، گام، کلاس و داخلی یا خارجی بودن را مشخص کنید. برای بلوک یا پین، واحد، بازه، گام اندازهها، تعداد اعضا و کلاس را تعیین کنید. سپس مشخصات همان کد INSIZE را با این دادهها تطبیق دهید. اگر صفحهٔ محصول فقط کد یا تصویر دارد و ویژگی موردنیاز در آن ذکر نشده، دربارهٔ آن ویژگی حدس نزنید؛ فایل کاتالوگ یا دیتاشیت را بررسی کنید و در صورت تداوم ابهام از فروشنده استعلام بگیرید.
نامهای فارسی و انگلیسی را کنار هم جستوجو کنید. ممکن است در بازار «گیج بلوک» رایجتر از «بلوک سنجه» باشد، در حالی که کاتالوگ سازنده عبارت Gauge Block را به کار میبرد. برای پین گیج، Plain Pin Gage، برای پلاگ رزوه Thread Plug Gage، برای رینگ رزوه Thread Ring Gage و برای رینگ تنظیم Setting Ring میتواند مسیر جستوجوی مفیدی باشد. توجه کنید املای Gage و Gauge در منابع انگلیسی هر دو استفاده میشوند. این تفاوت نوشتاری در عنوان، به معنی تفاوت فنی محصول نیست. آنچه خرید را قطعی میکند تطابق مشخصات و کد است، نه انتخاب یک املا یا ترجمه بهتنهایی.
در تأمین صنعتی ممکن است کالا با نامی جاافتاده اما نهچندان دقیق فهرست شده باشد. «گیج رینگی» بهتنهایی مشخص نمیکند رینگ صاف است، رینگ تنظیم است یا رینگ رزوه. «گیج برو نرو» هم نوع قطعهٔ مورد کنترل را نمیگوید. عنوان، شرح، جدول مشخصات، نقشه و اقلام همراه را با هم ببینید. اگر کالا برای یک پروژهٔ قراردادی یا خط تولید خاص خریداری میشود، نسخهٔ نقشه، استاندارد مرجع و تأییدیهٔ مهندسی باید معیار نهایی باشد، نه شباهت نام در چند فروشگاه اینترنتی.
گیج یک ابزار مرجع مطلق و تغییرناپذیر نیست. تماس، آلودگی، خوردگی، سایش، ضربه، دمای دست و دمای محیط میتوانند اندازهٔ مؤثر یا نتیجهٔ آزمون را تغییر دهند. برنامهٔ کالیبراسیون باید بر اساس شدت استفاده، حساسیت قطعه، سابقهٔ پایداری، توصیهٔ سازنده و الزامات سیستم کیفیت تنظیم شود؛ یک فاصلهٔ زمانی واحد برای همهٔ گیجها مناسب نیست. ابزار پرتکرار در خط تولید ممکن است زودتر نیاز به بازبینی داشته باشد، در حالی که گیج مرجع با استفادهٔ محدود و شرایط نگهداری کنترلشده برنامهٔ دیگری میخواهد.
کالیبراسیون به معنی «تنظیم خودکار» ابزار نیست. در کالیبراسیون، مقدار واقعی یا خطا در شرایط تعریفشده مقایسه و ثبت میشود؛ اینکه ابزار قابلقبول است، نیاز به تعمیر دارد یا باید از سرویس خارج شود تصمیم جداگانهای است. گواهی را از نظر شناسهٔ دقیق گیج، دامنه، نتایج، تاریخ، شرایط، روش و قابلیت ردیابی بررسی کنید. برای برخی کاربردها گواهی سازنده کفایت میکند و برای برخی دیگر باید کالیبراسیون آزمایشگاهی با دامنه و تأییدیهٔ مشخص در پرونده باشد. این الزام را قبل از سفارش روشن کنید تا هزینه و زمان اضافی به کار تحمیل نشود.
برای گیجهای حدی، نسبت تلرانس ساخت گیج به تلرانس قطعه اهمیت دارد. اگر گیج فرسوده یا از حدود مجاز خارج شده باشد، ممکن است قطعهٔ سالم را رد کند یا قطعهٔ نامنطبق را بپذیرد. بعضی رینگها و گیجهای رزوه به معیارهای بازرسی فرسودگی و گیجهای مرجع نیاز دارند؛ روش بازرسی باید از استاندارد یا دستورالعمل سازنده گرفته شود. در مصرف حرفهای، نام گیج، کد، شمارهٔ سریال یا شناسهٔ داخلی، محل نگهداری و وضعیت کالیبراسیون ثبت میشود. برچسب خوانا یا سامانهٔ کنترل تجهیزات کمک میکند گیج منقضی یا آسیبدیده به خط تولید بازنگردد.
سطح قطعه و گیج را پیش از اندازهگیری تمیز کنید. براده، روغن غلیظ، پودر ساینده یا پلیسه میتواند حس عبور را تغییر دهد، سطح مرجع را خش بیندازد یا گیج را در سوراخ گیر بیندازد. قطعه را از پلیسهٔ ناشی از ماشینکاری پاک کنید، اما برای رسیدن به نتیجهٔ مطلوب قطعه را خارج از روش مصوب پرداخت نکنید. اگر دمای قطعه بهتازگی از فرایند گرم آمده، فرصت دهید با شرایط کنترل بازرسی سازگار شود؛ تماس دست با سطوح مرجع دقیق را نیز به حداقل برسانید.
گیج را همراستا و با نیروی سبک و یکنواخت به کار ببرید. ابزار دقیق برای زورآزمایی ساخته نشده است. از چکش، انبر، دستهٔ نامناسب یا گشتاور اضافی استفاده نکنید، مگر اینکه روش و وسیلهٔ مخصوص سازنده صراحتاً آن را مجاز بداند. اگر گیج وارد نمیشود، بهجای فشار، جهت، پلیسه، دما و شناسهٔ قطعه را بررسی کنید. در گیج رزوه، شروع رزوه را بدون کجشدن انجام دهید و میزان چرخش یا درگیری را طبق استاندارد کنترل کنید. در گیجهای پین نیز پین را در مسیر سوراخ بدون انحراف جانبی قرار دهید؛ کشیدن آن روی لبهٔ تیز میتواند باعث خراش و تغییر اندازه شود.
پس از استفاده، سطح گیج را طبق راهنمای سازنده پاک کنید، در صورت توصیه لایهٔ محافظ مناسب بزنید و آن را در محفظهٔ مخصوص بگذارید. پینها را در شیار شمارهدار درست برگردانید تا قطرها جابهجا نشوند. گیج بلوک را با دستمال و روش مورد تأیید پاک کنید و از تماس سطح اندازهگیری با فلز سخت دیگر جلوگیری کنید. نگهداری در محیط مرطوب، تماس با مواد خورنده، انباشتن گیجها، لرزش و افتادن میتواند عمر مفید را کم کند. در صورت مشاهدهٔ زنگ، لبپریدگی، خراش یا گیرکردن غیرعادی، ابزار را از گردش خارج و برای ارزیابی ارسال کنید؛ با یک آزمون ساده نمیتوان سلامت کامل گیج را تأیید کرد.
برای خرید، ابتدا نیاز را به یک جملهٔ فنی تبدیل کنید: «میخواهم قطر داخلی سوراخ را در محدودهٔ مشخص کنترل کنم»، «رزوهٔ داخلی با استاندارد و کلاس معین را بسنجم»، یا «میکرومتر را با طولهای مرجع بررسی کنم». سپس خانوادهٔ ابزار را انتخاب کنید. از زیردستهٔ مربوط وارد محصولات شوید و مدل را با نقشه، کاتالوگ رسمی و تعداد قطعات مورد نیاز تطبیق دهید. در صفحهٔ محصول، کد دقیق INSIZE، بازه یا اندازه، گام مجموعه، واحد، درجه یا کلاس، نوع جنس، اقلام همراه و فایل کاتالوگ را بررسی کنید. اگر یک مورد اعلام نشده است، آن را مفروض نگیرید.
در زمان مقایسهٔ قیمت، کالاهای همکد و هممشخصات را روبهروی هم قرار دهید. تفاوت بستهبندی، گواهی، تعداد اعضا و اقلام همراه میتواند دلیل اختلاف قیمت باشد. قیمت روز، موجودی، زمان تأمین و هزینهٔ کالیبراسیون یا صدور گواهی از اطلاعات متغیرند؛ آنها را در زمان سفارش نهایی استعلام کنید. در مورد مجموعههای چندقطعهای، مطمئن شوید تصویر با فهرست محتویات و کدهای چاپشده بر اقلام سازگار است. برای خرید سازمانی، شمارهٔ فنی و ویرایش نقشه را در سفارش ثبت کنید تا جایگزین مشابه اما ناسازگار ارسال نشود.
اگر بین دو ابزار مردد هستید، این موارد را برای مشاوره آماده داشته باشید: عکس واضح از قطعه و محل اندازهگیری، نقشه یا استاندارد، حد بالا و پایین، نوع رزوه در صورت وجود، حجم تولید، روش کنترل فعلی، نیاز به ثبت عدد، شرایط محیط و الزام کالیبراسیون. این اطلاعات از پرسشهای کلی مانند «یک گیج دقیق میخواهم» نتیجهٔ بسیار بهتری میدهد. برای قطعات حساس یا مشخصات مبهم، تأیید مهندس کیفیت یا طراح را پیش از خرید بگیرید.
گیجهای کنترلی در ماشینکاری، ساخت ابزار و قالب، خودروسازی، قطعهسازی، خطوط مونتاژ، آزمایشگاههای اندازهشناسی، تولید اتصالات و تعمیرگاههای صنعتی کاربرد دارند. پین و پلاگ برای کنترل قطرهای داخلی و سوراخها، رینگ برای قطر یا رزوهٔ خارجی، گیج بلوک برای مرجع طول و کنترل ابزار، و گیج رزوه برای بررسی اتصالهای رزوهای به کار میرود. اینها مثالهای عمومیاند؛ انتخاب واقعی به نقشه، استاندارد و برنامهٔ کنترل همان قطعه وابسته است. یک ابزار که برای کنترل روزانهٔ خط مناسب است ممکن است برای صدور گواهی محصول یا تعیین علت دقیق عیب کافی نباشد.
در بازرسی ورودی، گیج میتواند از ورود قطعهٔ خارج از محدوده به خط جلوگیری کند. در ماشینکاری، کنترل دورهای با گیج مناسب به اپراتور هشدار میدهد که ابزار برش یا تنظیم دستگاه تغییر کرده است. در مونتاژ، گیج عملکردی ممکن است اطمینان دهد قطعات با یکدیگر سازگارند، مشروط بر اینکه معیارهای عملکردی از قبل تعریف شده باشند. در آزمایشگاه، گیجهای مرجع و بلوکها به کنترل زنجیرهٔ اندازهشناسی کمک میکنند. پیادهسازی درست به آموزش، شناسهگذاری، کنترل وضعیت و ثبت نتایج نیاز دارد؛ خرید ابزار بهتنهایی سیستم اندازهگیری را کامل نمیکند.
خیر. کارکرد آن کنترل پذیرش در حدود مشخص است و معمولاً خروجی عددی پیوسته ارائه نمیدهد. اگر مقدار واقعی، مقدار انحراف یا روند تولید لازم است، از ابزار عددخوان با روش اندازهگیری معتبر استفاده کنید.
گیج بلوک مرجع طول با سطوح تخت اندازهگیری است و معمولاً برای ساخت طول مرجع یا بررسی ابزار به کار میرود. پین گیج استوانهای دقیق است و عمدتاً برای مقایسهٔ قطر سوراخ یا شکاف استفاده میشود. شکل، کاربرد و مشخصات آنها قابلجایگزینی نیست.
به روش کنترل و حدود نقشه بستگی دارد. پینها در مجموعههای اندازهای برای مقایسهٔ قطر عرضه میشوند؛ پلاگ ممکن است گیج حدی اختصاصی در اندازه یا حدود تعریفشده باشد. عمق، هندسه، تعداد اندازهها و نیاز به تصمیم قبولی/ردی، انتخاب را تعیین میکند.
پلاگ گیج رزوه عموماً برای کنترل رزوهٔ داخلی به کار میرود. برای رزوهٔ خارجی معمولاً رینگ گیج رزوه انتخاب میشود. استاندارد، قطر، گام و کلاس را از نقشه استخراج کنید و مدل را با همان مشخصات تطبیق دهید.
نه. رینگ باید قطر، کلاس، جنس و وضعیت مستند مناسب برای آن ابزار و آن روش را داشته باشد. کاربرد رینگ تنظیم را با رینگ گیج رزوه یا رینگ کنترل ساده اشتباه نگیرید. محدودهٔ تنظیم بورگیج و توصیهٔ سازندهٔ هر دو ابزار را بررسی کنید.
نوع استاندارد رزوه، قطر اسمی، گام، کلاس تلرانس، داخلی یا خارجی بودن، جهت رزوه و نوع گیج مورد نیاز را مشخص کنید. برای اتصالهای صنعتی یا لولهای، استاندارد و فرم دقیق اهمیت دارد؛ اندازهٔ اسمی بهتنهایی کافی نیست.
این موضوع برای همهٔ مدلها یکسان نیست و باید در مشخصات فروش یا هنگام سفارش تأیید شود. اگر گواهی با دامنه، قابلیت ردیابی یا تأییدیهٔ خاص لازم دارید، دقیقاً همان الزام را اعلام کنید و نوع مدرک قابل ارائه را پیش از خرید بپرسید.
فاصلهٔ زمانی را بر اساس الزامات سازمان، شدت استفاده، حساسیت قطعه، شرایط نگهداری و سابقهٔ نتایج تعیین کنید. گیج آسیبدیده یا مشکوک را تا ارزیابی از سرویس خارج کنید؛ صرف باقیماندن تاریخ روی برچسب، سلامت آن را تضمین نمیکند.
معمولاً نه. تصاویر ممکن است نمای کلی خانواده باشند و تفاوت کدها، اندازهها، اجزای همراه یا جهت رزوه را نشان ندهند. کد و جدول مشخصات کاتالوگ مرجع مطمئنتری است. عکس ابزار واقعی هنگام دریافت نیز برای کنترل اقلام همراه مفید خواهد بود.
قطعه را با فشار بیشتر قبول یا رد نکنید. آلودگی و پلیسه را بررسی کنید، روش و شناسهٔ گیج را تأیید کنید، دمای قطعه را در نظر بگیرید و در صورت نیاز از ابزار اندازهگیری مکمل یا سرپرست کنترل کیفیت استفاده کنید. روش رسیدگی به قطعهٔ مرزی باید از قبل در دستورالعمل بازرسی تعریف شده باشد.
انتخاب گیج مناسب با پرسش فنی آغاز میشود: آیا به مقدار عددی نیاز دارید یا تصمیم سریع قبول/رد؟ ویژگی کنترلشونده قطر داخلی است، قطر خارجی، رزوه، طول مرجع یا پروفیل اسپلاین؟ سپس استاندارد، اندازه، حدود و شرایط کاربرد را مشخص کنید و کد محصول را با کاتالوگ رسمی تطبیق دهید. در این دستهٔ اینسایز، زیردستههای جداگانه برای گیج بلوک، پین گیج، گیج ساده، رینگ تنظیم و گیج استوانهای، گیج رزوه پلاگ و رینگی، کنترل عملکرد رزوه، اندازهگیری رزوه، گیج اسپلاین، گوی اندازهگیری و گیج رزوه API وجود دارد. از مسیر تخصصی همان ابزار استفاده کنید و اگر مشخصات نقشه یا گواهی مبهم است، پیش از نهاییکردن سفارش آن را استعلام کنید.
برای شناخت خانوادهها و تطبیق عنوانها از فهرست رسمی استانداردها و گیجهای بلوک INSIZE، کاتالوگ رسمی INSIZE و فهرست خانوادهٔ گیجها در سایت سازنده استفاده شده است. این منابع خانوادههایی مانند گیج بلوک، پین گیج، رینگ تنظیم، گیج ساده، پلاگ و رینگ رزوه، گیج اسپلاین و گوی اندازهگیری را جداگانه معرفی میکنند. برای اصطلاحات رایج بازار ایران نیز صفحات فروشگاهی و محتوای تخصصی ابزار دقیق، از جمله راهنمای گیج رزوهٔ برو/نرو و دستهبندیهای فروشندگان، بررسی شدهاند. محتوای این صفحه راهنمای عمومی انتخاب است؛ استاندارد طراحی، نقشه و دستورالعمل کنترل قطعه در هر پروژه مرجع نهایی محسوب میشود.